NA PIERWSZY RZUT OKA:
Ogólne informacje
Dotyczy każdego, kto pracuje suwnicą, przy suwnicy lub w jej pobliżu.
Najpierw
Korzystać z niniejszego podręcznika produktu
W niniejszym podręczniku produktu zastosowano następujące symbole:
- Jest to instrukcja działania, wzywająca do wykonania określonej czynności roboczej.
- To jest wynik działania, informujący, co dzieje się w urządzeniu.
- To jest wyliczenie.
Tylko w przypadku…
Obramowany kreskowaną linią obszar dotyczy tylko określonych typów konstrukcji, wariantów lub opcji. Warunek ważności tego punktu wymaga podania na początku tytułu „Tylko w przypadku...“.
Wskazówki dotyczące niniejszego podręcznika produktu
Przed przystąpieniem do pracy przeczytaj uważnie podręcznik produktu. W każdym przypadku przestrzegać także innych podręczników produktu, dotyczących osprzętu i komponentów.
Po tym podręcznik produktu przechowywać w pobliżu dźwignicy. Podręcznik musi być dostępny dla każdego, kto pracuje suwnicą lub przy dźwignicy.
Podręcznik produktu przekazać wraz z suwnicą, jeżeli jest sprzedawana, wynajmowana itp.
Przy zredukowanym wyposażeniu albo wyposażeniu w płytę połączenia czołownicy z dźwigarem i śruby ABUS odnośne rozdziały podręcznika produktu nie obowiązują.
Objaśnienie pojęcia "dźwignica"
W podręczniku produktu przyjmuje się, że współpraca czołownicy z belką główną stanowi zastosowanie dźwignicy. Dlatego używane są oznaczenia charakterystyczne dla dźwignicy. Nie wyklucza to innych zastosowań a odnośne informacje obowiązują odpowiednio.
Użycie zgodne z przeznaczeniem.
Czołownica przejeżdża obydwoma kołami jezdnymi po torowisku. Jest przeznaczona do suwnic w granicach maksymalnego udźwigu.
- Czołownica przejeżdża w obszarze roboczym po torowisku.
- Czołownica nie może zderzać się, jadąc z dużą prędkością jazdy, z innymi czołownicami na tym samym torowisku ani z ogranicznikiem końcowym torowiska. Może to zapewnić wyłącznik krańcowy jazdy suwnicy i system antykolizyjny.
- Ten podręcznik produktu opisuje używanie, montaż, demontaż i konserwację części produktu takich jak koła jezdne i napęd jazdy suwnicy. Nie zawiera on żadnych danych dotyczących konstrukcji lub wykonania wyprodukowanej z nich maszyny. Czołownice stanowią niekompletną maszynę. Granice ich zastosowania są podane w specyfikacjach lub innych dostarczonych razem z nimi dokumentach.
- Ryzyka i zdatność do użytkowania zależą w decydującej mierze od tolerancji wykonania w procesie produkcji i montażu oraz wysterowanie elektryczne. W związku z tym należy przestrzegać tolerancji wykonania suwnicy oraz tolerancji torowiska. Odpowiedzialność w ramach wykorzystania ponosi użytkownik tych komponentów. Czołownice nie są poddawane obciążeniom pomiarowym.
- Kwalifikacje spawalnicze użytkownika muszą być co najmniej zgodne z kategorią EXC 3 wg DIN EN 1090. Spawanie czołownic może spowodować powstawanie karbów, wpływające na oczekiwaną trwałość. Musi być zapewniona umiejętność spawania części obciążonych dynamicznie.
Przepisy
W momencie wyprodukowania urządzenie jest zbudowane i sprawdzone zgodnie ze wszystkimi europejskimi normami i przepisami. Które zasady stanowią podstawę konstruowania i budowy, podano w deklaracji zgodności lub w deklaracji włączenia. Zasady te muszą być przestrzegane także przy montażu, w eksploatacji, kontroli i utrzymaniu; dotyczy to także obowiązujących przepisów bezpieczeństwa pracy.
Które z tych przepisów znajdują zastosowanie w danym przypadku, zależy głównie od warunków eksploatacji dźwignicy i od krajowych przepisów. Należy zapoznać się z obowiązującymi, aktualnymi przepisami i zasadami bezpieczeństwa pracy oraz przestrzegać ich! Patrz także deklaracja zgodności lub deklaracja wbudowania.
Gwarancja
- ABUS nie odpowiada za szkody, spowodowane użyciem niezgodnym z przeznaczeniem, niedostatecznymi kwalifikacjami personelu, nieprawidłowym wykonywaniem prac, zmianami, przebudowami i innymi zmianami w obrębie dźwignicy lub ich komponentów, na które firma ABUS nie udzieliła zgody.
- Roszczenia gwarancyjne przepadają w razie samowolnego wprowadzenia zmian w obrębie dźwignicy i jej komponentów, w przypadku montażu, użytkowania i konserwowania urządzenia w sposób inny, niż opisany w niniejszym podręczniku produktu, a także w razie korzystania z innych części zamiennych niż oryginalne części ABUS.
- Bezpieczna praca suwnicy i jej komponentów jest zagwarantowana tylko pod warunkiem stosowania oryginalnych części zamiennych ABUS.
Czołownica
Czołownica - opis urządzenia
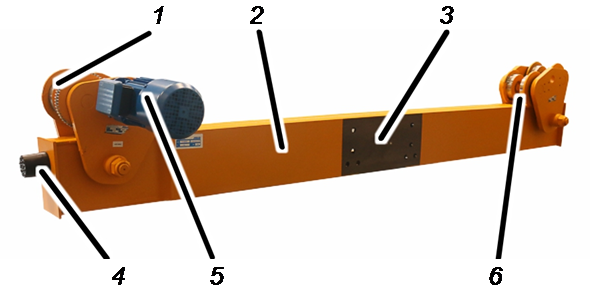
- 1: Koło jezdne, napędzane
- 2: Czołownica
- 3: Płaszczyzna spoiny pionowej
- 4: Zderzak bezpieczeństwa
- 5: Napęd jazdy suwnicy
- 6: Koło jezdne, nie napędzane
- Cechy użytkowe
Czołownice:
- Czołownice stanowią całkowicie automatycznie spawane ceowniki.
- Czołownice są łączone z belką główną śrubami HV, z wyjątkiem wariantu DLVM, w którym czołownice są przyspawane do czołownicy.
- Czołownice są wyposażone w zderzaki bezpieczeństwa, aby uniknąć uszkodzeń w razie najechania suwnicy na koniec torowiska lub na inną suwnicę.
Mechanizmy jezdne:
- Mechanizmy jezdne są podwieszone na dolnym pasie torowiska.
- Mechanizmy jezdne są zbudowane z dwóch płyt bocznych, do których są zamontowane koła jezdne.
- Za pomocą podkładek można dopasować mechanizm jezdny do szerokości dolnego pasa torowiska.
Transport czołownicy na samochodzie ciężarowym
Między innymi należy przestrzegać następujących punktów:
- Zabezpieczyć ładunek zgodnie z lokalnymi przepisami.
- Zabezpieczyć wszystkie części luzem.
- Zabezpieczyć płyty boczne przed zwichrowaniem.
- Czołownicę zabezpieczyć odpowiednimi zawiesiami do powierzchni ładunkowej.
- Powierzchnie nie polakierowane i otwory osłonić folią i okleić taśmą samoprzylepną.
Utylizacja czołownicy
W razie utylizacji czołownicy:
- Czołownicę zdemontować w maksymalnym możliwym stopniu.
- Przestrzegać lokalnych przepisów dotyczących usuwania odpadów i recyklingu.
- Poszczególne części posortować według rodzajów materiałów i utylizować zgodnie z zasadami ochrony środowiska.
- Elementy z tworzywa sztucznego oddać do recyklingu jako odpad z tworzywa sztucznego.
- Zdemontować okładziny hamulcowe i okładziny sprzęgła poślizgowego i utylizować jako odpady specjalne (materiały wielokomponentowe).
- Usunąć olej lub smar z napędów jazdy suwnicy i utylizować jako smary.
- Przewody i złącza wtykowe posortować wg rodzaju materiału i oddać do recyklingu.
- Konstrukcję stalową oddać do recyklingu jako złom metalowy.
- Części elektroniczne utylizować jako złom elektroniczny.
Montaż i podłączanie
Dotyczy każdego, kto wykonuje prace przy dźwig.
Użytkownik dźwignicy jest odpowiedzialny za dobór i odpowiednie kwalifikacje personelu przeprowadzającego uruchomienie.
Przykłady odpowiednio wykwalifikowanych osób:
- Osoby posiadające obszerną wiedzę opartą na wykształceniu zawodowym w zakresie budowy maszyn oraz elektrycznych instalacji suwnic.
- Osoby posiadające wystarczające doświadczenie w zakresie eksploatacji, montażu i konserwacji dźwignic.
- Osoby dysponujące kompleksową znajomością odnośnych reguł techniki, dyrektyw i przepisów bezpieczeństwa, obowiązujących w kraju użytkowania dźwignicy.
- Osoby regularnie szkolone przez firmę ABUS.
ABUS nie odpowiada za szkody spowodowane wykonaniem uruchomienia niefachowo lub przez osoby nie mające odpowiednich kwalifikacji.
ABUS zaleca powierzenie wykonywania uruchomienia zespołowi monterskiemu firmy ABUS.
Montaż torowiska
Aby suwnica przejeżdżała spokojnie, równomiernie i bez nadmiernego zużycia, torowisko musi być porządnie ułożone. W przeciwnym razie jazda suwnicy będzie nierówna a koła jezdne szybciej się zużyją.
Zwymiarowanie i montaż torowiska muszą być uwzględnione w konstrukcji budynku i zaprojektowane wspólnie z architektem i statykiem.
Między innymi należy przestrzegać następujących punktów.
- Wsporniki i rygle hali lub wsporniki betonowe oraz konsole należy zwymiarować tak, aby można było bez problemu przyspawać torowisko.
- Spawanie należy zlecać zakładom, które posiadają certyfikat EN 1090 EXC-3
- Spoiny kontrolować zgodnie z tą normą.
- Spoiny wymiarować co najmniej wg grupy klasyfikacyjnej B wg DIN EN ISO 5817.
- Przed spawaniem oczyścić płyty kotwiące (we wsporniku betonowym) lub wsporniki stalowe (przy wsporniku hali). Nie mogą one być zanieczyszczone brudem, rdzą, zgorzeliną, farbami, smarami i olejami.
- Styki szyn przyciąć pod kątem 45 stopni. Z krawędzi cięć usunąć zadziory i krawędzie oczyścić. Przerwy między torowiskami muszą być jak najmniejsze. Stykające się ze sobą części torowiska nie mogą być przesunięte bocznie ani do góry lub do dołu.
- Jeżeli torowiska są przykręcane: wszystkie śruby dokręcić z wymaganym momentem obrotowym.
- Oczyścić szyny suwnicy. Nie mogą one być zanieczyszczone smarami, olejami, farb lub brudem.
- Zabezpieczyć torowisko odpowiednimi ogranicznikami końcowymi.
- Całe torowisko należy wyposażyć w odpowiednie zabezpieczenie antykorozyjne (np. pomalować)
Przegląd montażu
Poniższe punkty opisują montaż czołownicy.
- Najpierw przykręcić czołownice przy podłożu do belek głównych suwnicy. Patrz „Przykręcanie czołownicy”.
- Następnie zamontować na podłodze zderzaki bezpieczeństwa. Patrz „Montaż zderzaków bezpieczeństwa”.
- Dodatkowo wymienić nakrętki samozabezpieczające. Patrz „Wymiana nakrętek samozabezpieczających”
- Następnie naprawić uszkodzenia lakieru. Patrz „Naprawa uszkodzeń lakieru”.
- Następnie należy zamontować na torowisku HB mechanizmy jezdne. Patrz „Montaż suwnicy podwieszanej pod torowiskiem”.
- Na zakończenie przykręcić śruby czołownic i mechanizmów jezdnych z wymaganym momentem obrotowym. Patrz „Przykręcanie czołownicy”.
Przykręcanie czołownicy
W suwnicy podwieszanej EDL i EDK następnie przykręcić czołownice śrubami HV do belki głównej suwnicy.
Przyporządkowanie czołownic
Oznaczenie literowe
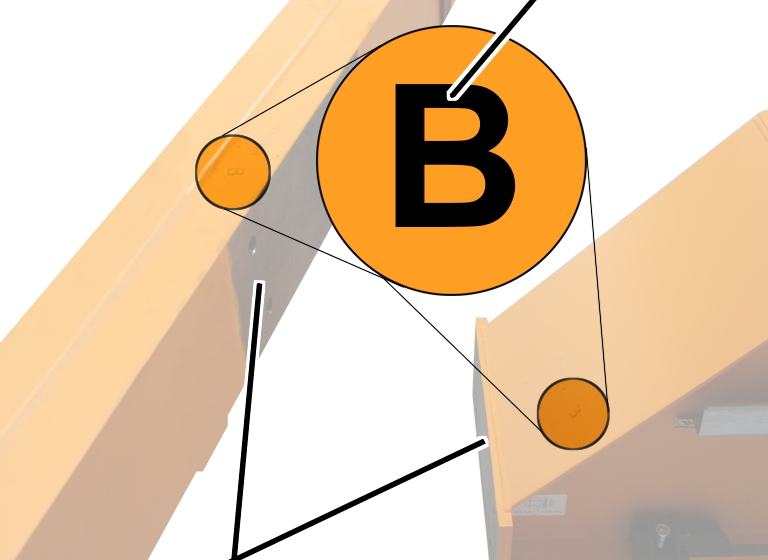
- Odszukać oznaczenia literowe A i B (kolejność montażu) na belce głównej i na czołownicach.
- Obie czołownice przyłożyć do płaszczyzn spoin pionowych czołownicy tak, aby oznaczenia literowe pokrywały się.
Przygotowanie połączeń śrubowych
Resztki farby
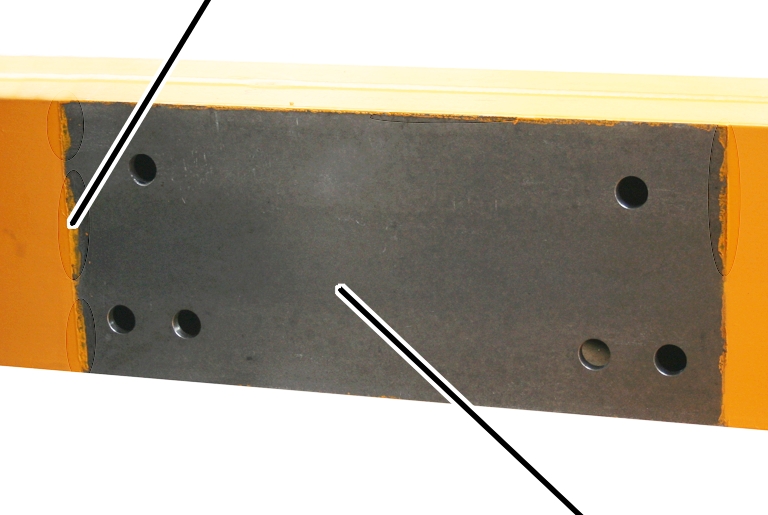
- Płaszczyzny spoin pionowych oczyścić gruntownie na całej powierzchni. Nie może być na nich rdzy, brudu, farby itp.
- Podnieść czołownicę i ustawić przed belką główną. Układy otworów muszą być ustawione dokładnie jeden nad drugim.
Kontrola śrub HV
- Sprawdzić śruby HV. Śruby HV muszą być zgodne z tymi wymaganiami.
Materiał |
Wielkość |
Smarowanie |
|
|---|---|---|---|
Śruba HV (z łbem sześciokątnym) |
10.9 |
M20 |
|
Podkładka okrągła |
C 45 |
HV 21 |
MoS2 |
Nakrętka HV (sześciokątna) |
10 |
M20 |
MoS2 |
- Śruby HV i płytę mocującą z nakrętkami HV można montować maksymalnie 2 razy z wymaganym momentem obrotowym dokręcania. Po więcej niż dwukrotnym zamontowaniu z wymaganym momentem obrotowym dokręcania śruby HV i płyty mocujące z nakrętkami HV należy wyzłomować.
Jeżeli w trakcie montażu zajdzie konieczność poluzowania śrub HV, można ponownie użyć tych samych śrub HV nie więcej niż 1 raz, ponieważ w przeciwnym razie smarowanie będzie niewystarczające.
- Nakrętki HV i podkładki okrągłe muszą być ocynkowane i nasmarowane smarem MoS2.
- Śruby HV, które były przez dłuższy czas zamontowane w suwnicy, nie mogą być ponownie wykorzystywane.
Czołownice należy montować początkowo tylko siłą ręki (bez narzędzi). Ostateczne dokręcenie (z wymaganym momentem obrotowym) wykonuje się dopiero, gdy suwnica jest zawieszona pod torowiskiem i po zamontowaniu wózka oraz wszystkich innych podzespołów. Umożliwia to osiadanie belek głównych, zwalniając naprężenia w suwnicy zawieszonej pod torowiskiem. Patrz „Przykręcanie czołownicy”.
Śruba HV z podkładką okrągłą
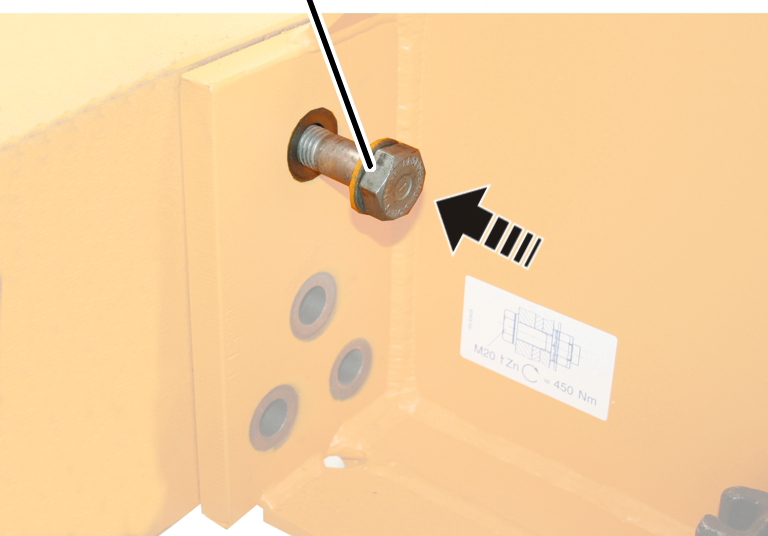
- Założyć podkładki okrągłe na śruby HV fazą (skosem) w kierunku łba śruby.
- Włożyć śruby HV i podkładki okrągłe od zewnątrz w otwory pod śruby i luźno przykręcić.
Zamykanie otworu montażowego
Otwór montażowy
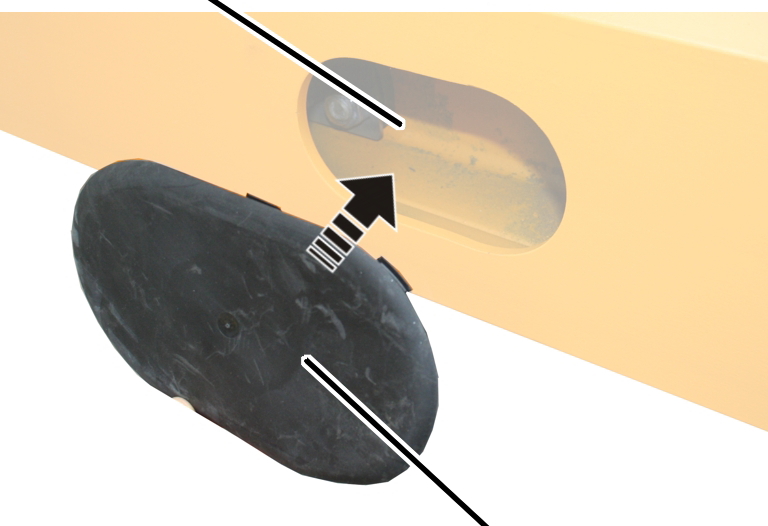
- Otwór montażowy zamknąć pokrywką.
Montaż zderzaków bezpieczeństwa
Jeżeli zderzaki bezpieczeństwa nie są zamontowane.
Płyta zderzakowa
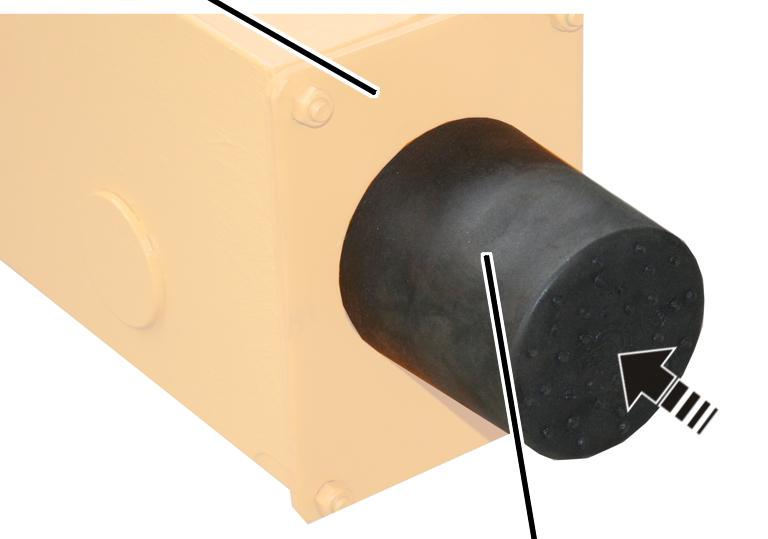
- Wkręcić zderzaki bezpieczeństwa (4x) w płyty zderzakowe. Ok.30 Nm.
Zderzak bezpieczeństwa musi mieć kontakt z płytą zderzakową bez żadnej szczeliny między nimi, ponieważ w przeciwnym razie uderzenie będzie amortyzowane przez śrubę a nie przez sam zderzak bezpieczeństwa.
Wymiana nakrętek samozabezpieczających
Ponieważ nakrętki samozabezpieczające mit z wewnętrznym pierścieniem z tworzywa sztucznego mogą być używane tylko raz, ponieważ w trakcie demontażu wewnętrzny pierścień z tworzywa sztucznego w nakrętkach samozabezpieczających ulega zniszczeniu, należy je wymienić przed montażem suwnicy podwieszanej.
Odkręcanie nakrętek samozabezpieczających
Na wszystkich płytach bocznych:
CzołownicaNakrętka samozabezpieczająca
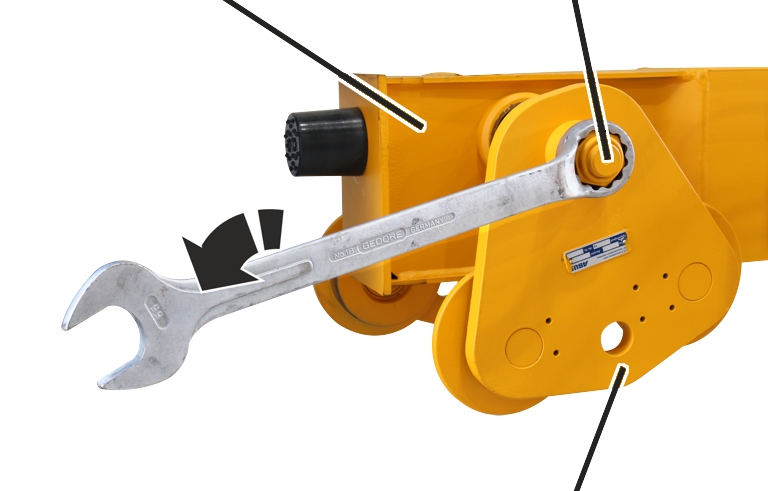
- Odkręcić nakrętki samozabezpieczające z mechanizmów jezdnych.
Przykręcanie nowych nakrętek samozabezpieczających
Na wszystkich płytach bocznych:
Podkładki dystansoweNowa nakrętka samozabezpieczająca
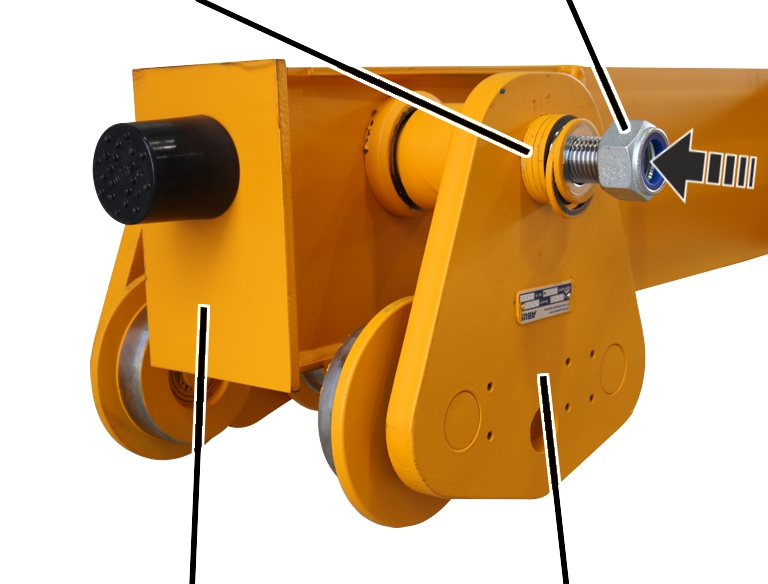
- Poluzować podkładki.
Podkładki nie mogą się ze sobą sklejać.
- Przykręcić nowe nakrętki samozabezpieczające.
Nakrętek nie można mocno dokręcać dürfen, ponieważ płyty boczne muszą dać się przesuwać podczas montażu do torowiska.
Nowe nakrętki samozabezpieczające
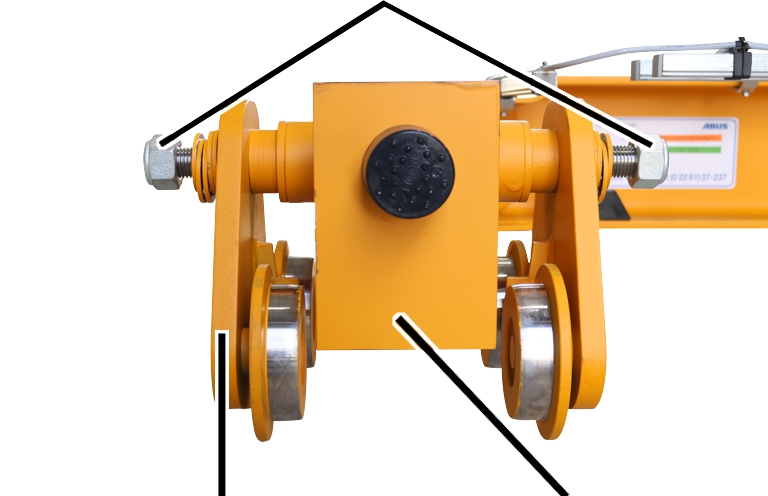
- Nakrętki samozabezpieczające zostały wymienione na nowe we wszystkich mechanizmach jezdnych.
Demontaż napędu jazdy
W celu ułatwienia montażu demontuje się oba napędy jazdy.
Napędzana płyta boczna
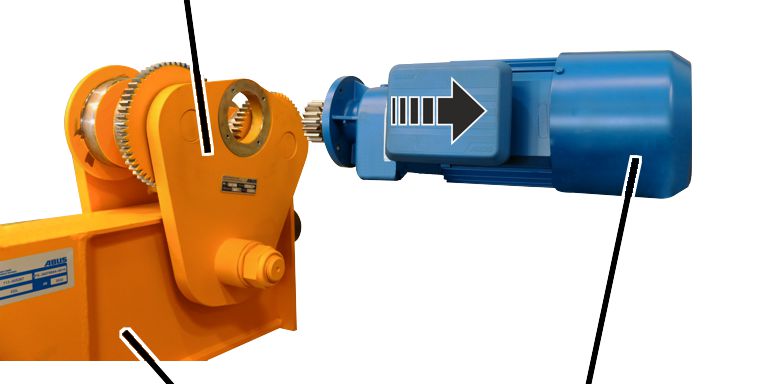
- Poluzować śruby żebrowane M6x20 (4x).
- Wyciągnąć napęd jazdy z napędzanej płyty bocznej.
Naprawa uszkodzeń lakieru
- Naprawić uszkodzenia lakieru powstałe w czasie transportu i montażu.
Montaż suwnicy podwieszanej pod torowiskiem
Rozkładanie płyt bocznych
Na wszystkich płytach bocznych:
Torowisko
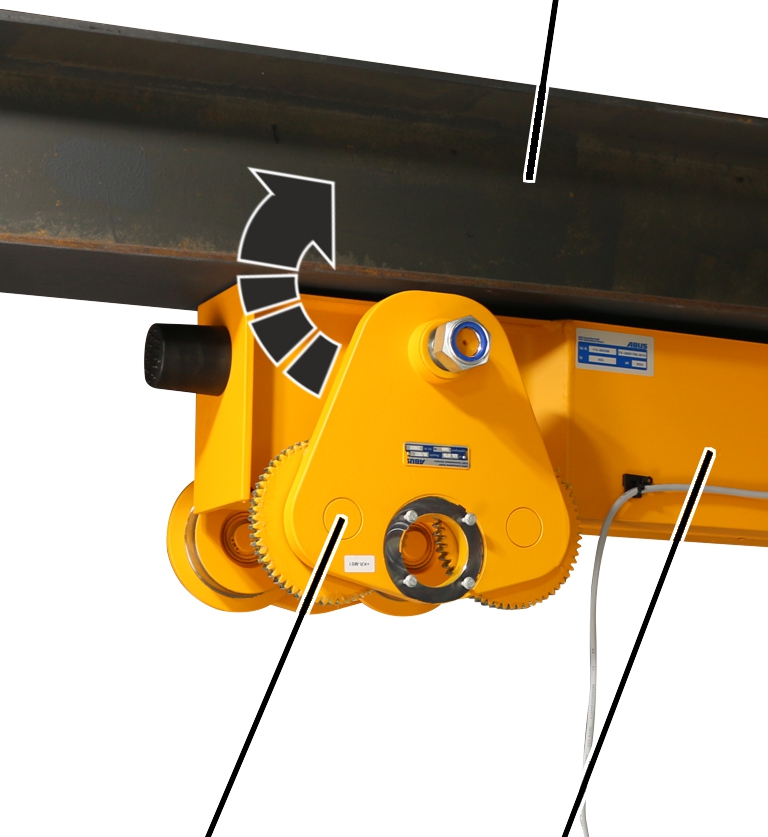
- Rozłożyć płyty boczne (2x) do góry po obu stronach torowiska.
- Płyty boczne z kołami jezdnymi wsunąć na dolny kołnierz torowiska.
Dokręcenie płyt bocznych
Na wszystkich płytach bocznych:
Płyta bocznaTorowisko
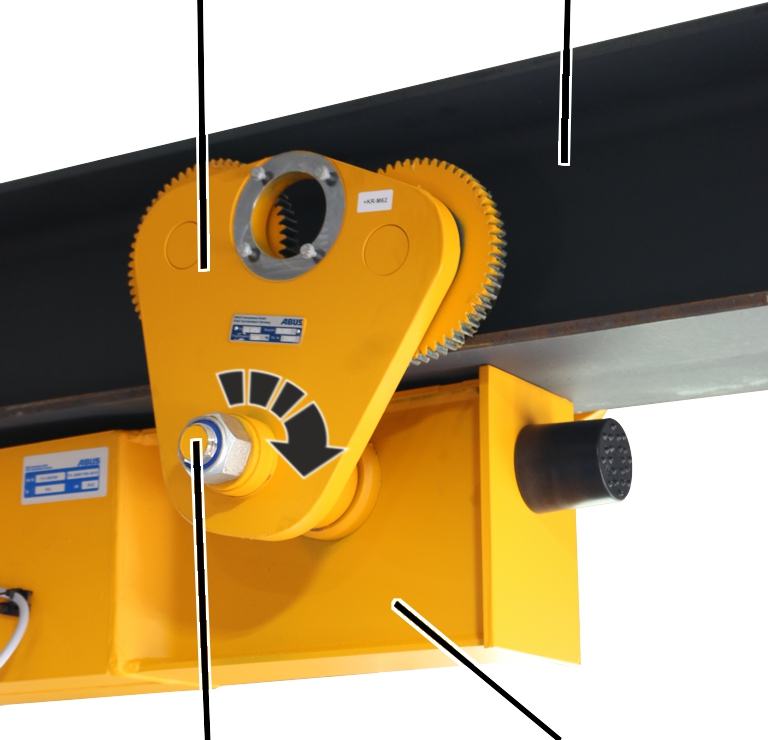
- Przykręcić z obu stron płyty boczne.
Zwrócić przy tym uwagę, aby podkładki zbieżnie przylegały!
Dopasowanie szerokości kołnierza
Aby dopasować mechanizm jezdny do innych szerokości kołnierza:
Nowe nakrętki samozabezpieczające
- Przełożyć podkładki okrągłe po wewnętrznej lub zewnętrznej stronie płyt bocznych.
Uwaga: liczba podkładek po obu stronach czołownicy nie może być zmieniana. pod nakrętką musi być zawsze umieszczona podkładka okrągła o grubości 5 mm.
Mechanizm |
Szerokość |
Pozycja podkładki okrągłej 3 |
Pozycja podkładki okrągłej 2 |
Pozycja podkładki okrągłej 6 |
|---|---|---|---|---|
DL 80 |
64-125 |
4 |
16 |
|
126-200 |
6 |
18 |
||
201-300 |
4 |
24 |
||
DL 112 |
82-150 |
4 |
18 |
|
151-200 |
4 |
14 |
||
201-300 |
4 |
24 |
||
DL 140 |
98-190 |
4 |
18 |
2 |
200-300 |
4 |
20 |
2 |
Montaż napędu jazdy
Napędy jazdy zdemontowane demontierten do montażu można teraz zamontować i podłączyć.
Torowisko
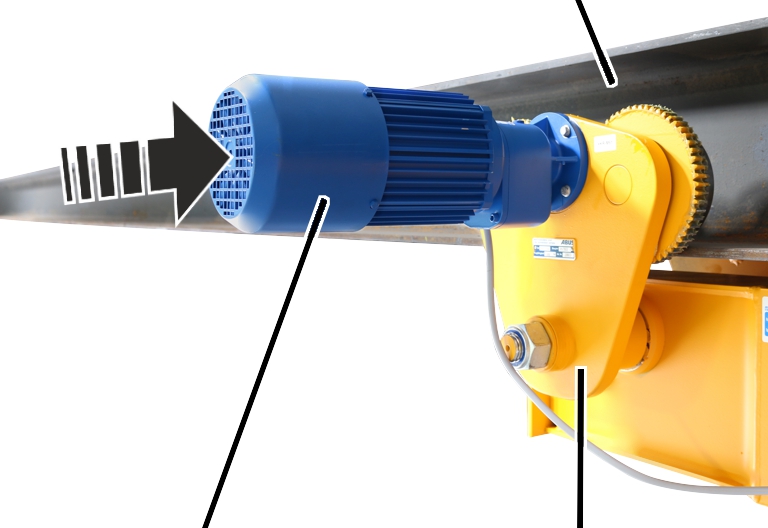
- Wsunąć napęd jazdy w płytę boczną z napędem.
- Przykręcić napęd jazdy śrubami żebrowanymi M6x20 (4x). 10 Nm
Przykręcanie czołownicy
Po zamontowaniu wszystkich podzespołów cała suwnica osiada pod wpływem ciężaru i odpręża się. Dlatego dopiero teraz można dokręcić czołownice z wymaganym momentem obrotowym.
Środkowa śruba HV
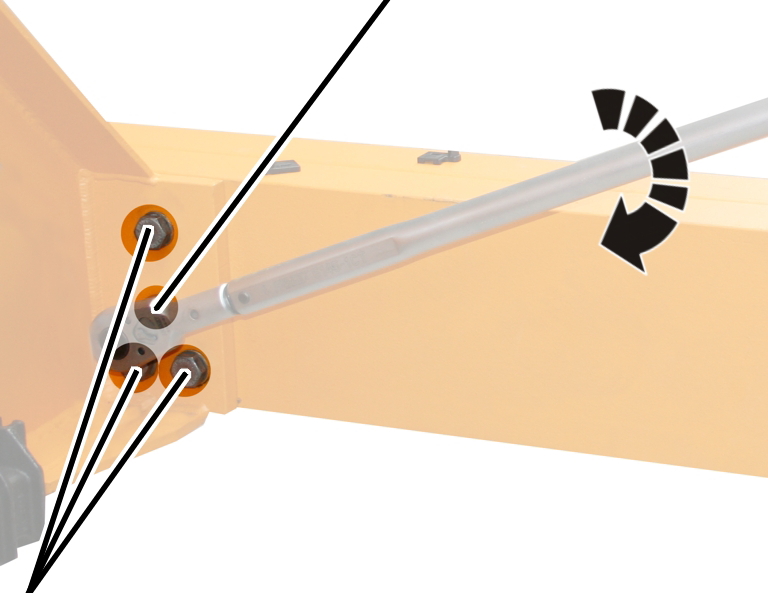
- Śruby HV wolno dokręcać tylko odpowiednim kluczem dynamometrycznym.
- Nie używać wkrętarki udarowej.
- Nie dokręcać śrub HV metodą równoważenia węzłów.
- Środkowe śruby HV przykręcić z obu stron (z lewej i prawej strony czołownicy). 300°Nm kluczem dynamometrycznym.
- Następnie dokręcić na zmianę pozostałe śruby HV z lewej i prawej strony. 300°Nm kluczem dynamometrycznym.
- Następnie dokręcić definitywnie w tej samej kolejności wszystkie śruby HV. 450°Nm kluczem dynamometrycznym.
Wskazówka
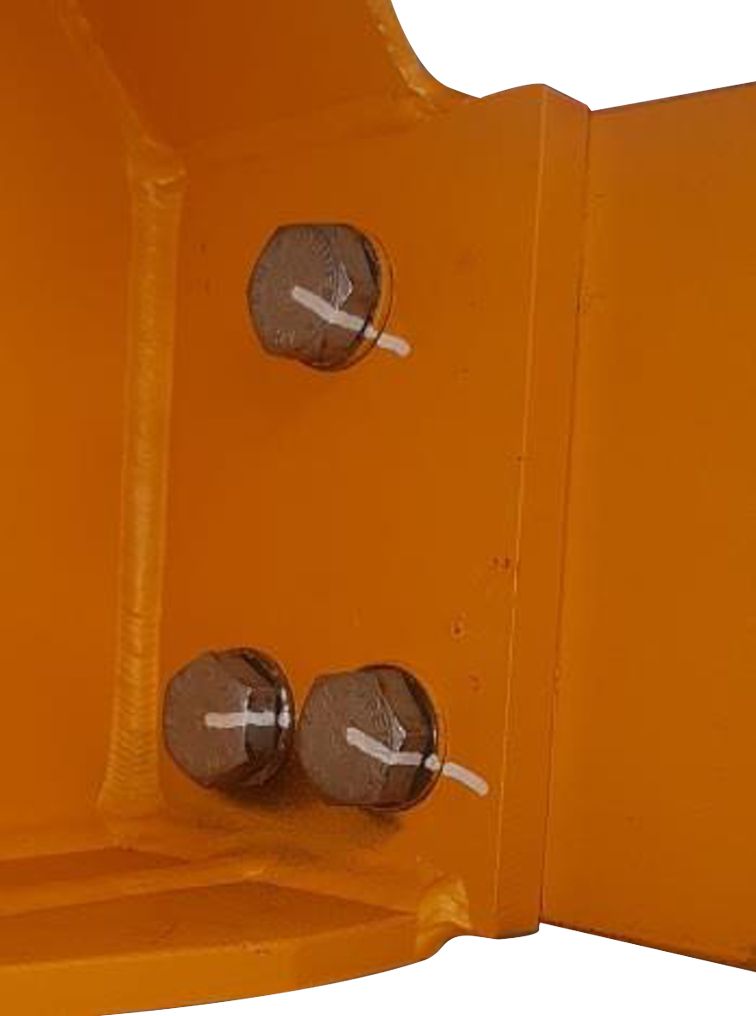
Śruby HV oznakować niezmywalnym markerem ciągłą linią od łba śruby przez podkładkę okrągłą do blachy. Stanowi to dowód, że wszystkie śruby HV zostały dokręcone z wymaganym momentem obrotowym.
Przykręcanie mechanizmów jezdnych
Po zamontowaniu wszystkich podzespołów cała suwnica osiada pod wpływem ciężaru i odpręża się. Dlatego dopiero teraz można dokręcić mechanizmy jezdne z wymaganym momentem obrotowym.
Płyta bocznaTorowisko
- Nakrętki samozabezpieczające wolno dokręcać tylko odpowiednim kluczem dynamometrycznym.
- Nie używać wkrętarki udarowej.
- Nakrętki samozabezpieczające dokręcić definitywnie według tabeli.
Mechanizm jezdny |
Nakrętka samozabezpieczająca |
Moment obrotowy dokręcania |
|---|---|---|
DL 80 |
M20 |
130 Nm |
DL 112 |
M24 |
160 Nm |
DL 140 |
M36 |
220 Nm |
Przegląd momentów obrotowych dokręcania śrub
Czołownica
- Sprawdzić śruby HV. Śruby HV muszą być zgodne z tymi wymaganiami.
Materiał |
Wielkość |
Smarowanie |
|
|---|---|---|---|
Śruba HV (z łbem sześciokątnym) |
10.9 |
M20 |
|
Podkładka okrągła |
C 45 |
HV 21 |
MoS2 |
Nakrętka HV (sześciokątna) |
10 |
M20 |
MoS2 |
- Śruby HV i płytę mocującą z nakrętkami HV można montować maksymalnie 2 razy z wymaganym momentem obrotowym dokręcania. Po więcej niż dwukrotnym zamontowaniu z wymaganym momentem obrotowym dokręcania śruby HV i płyty mocujące z nakrętkami HV należy wyzłomować.
Jeżeli w trakcie montażu zajdzie konieczność poluzowania śrub HV, można ponownie użyć tych samych śrub HV nie więcej niż 1 raz, ponieważ w przeciwnym razie smarowanie będzie niewystarczające.
Nakrętki HV i podkładki okrągłe muszą być ocynkowane i nasmarowane smarem MoS2.
- Śruby HV, które były przez dłuższy czas zamontowane w suwnicy, nie mogą być ponownie wykorzystywane.
- Czołownice należy montować początkowo tylko siłą ręki (bez narzędzi).
- Następnie całą suwnicę ustawić pod torowiskiem i kompletnie zmontować. Pod wpływem ciężaru suwnica osiada i odpręża się.
- Następnie dokręcić definitywnie wszystkie śruby HV (z wymaganym momentem obrotowym).
Środkowa śruba HV
- Śruby HV wolno dokręcać tylko odpowiednim kluczem dynamometrycznym.
- Nie używać wkrętarki udarowej.
- Nie dokręcać śrub HV metodą równoważenia węzłów.
- Środkowe śruby HV przykręcić z obu stron (z lewej i prawej strony czołownicy). 300°Nm kluczem dynamometrycznym.
- Następnie dokręcić na zmianę pozostałe śruby HV z lewej i prawej strony. 300°Nm kluczem dynamometrycznym.
- Następnie dokręcić definitywnie w tej samej kolejności wszystkie śruby HV. 450°Nm kluczem dynamometrycznym.
Mechanizm jezdny
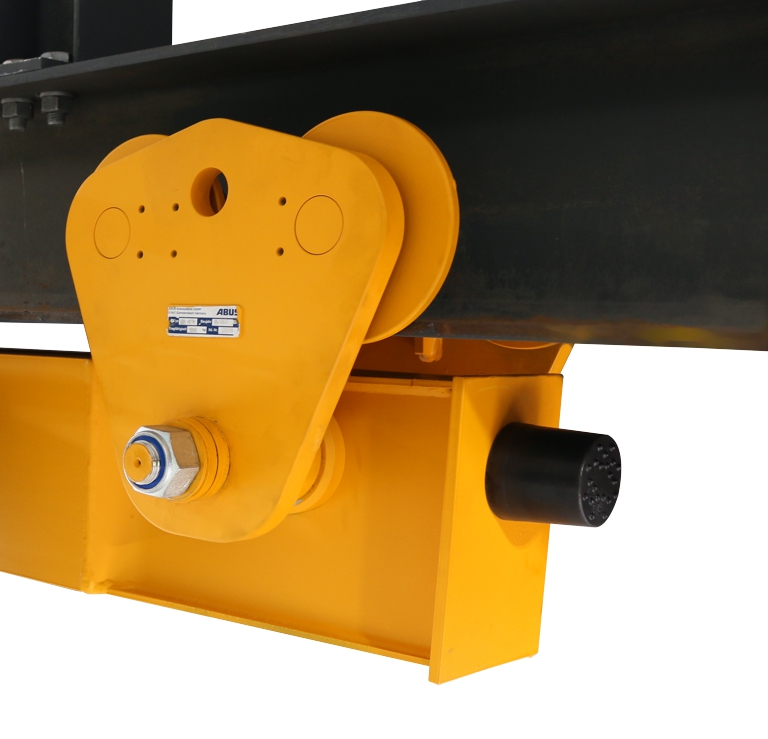
Mechanizm jezdny |
Nakrętka samozabezpieczająca |
Ilość |
Moment obrotowy dokręcania |
|---|---|---|---|
DL 80 |
M20 |
8x |
130 Nm |
DL 112 |
M24 |
8x |
160 Nm |
DL 140 |
M36 |
8x |
220 Nm |
Kontrole
Dotyczy każdego, kto wykonuje badania i odbiory suwnicy zgodnie z przepisami bezpieczeństwa pracy.
Czołownice muszą być okresowo badane, żeby zapewnić ich bezpieczną eksploatację. Odpowiedzialność za te okresowe badania ponosi użytkownik.
Najpierw
Okres między kolejnymi kontrolami
Kontrola okresowa musi być przeprowadzana nie rzadziej niż raz na rok.
W określonych warunkach może być konieczne częstsze wykonywanie kontroli okresowej. Powody mogą być następujące.
- Częsta praca z udźwigiem znamionowym.
- Praca w systemie wielozmianowym.
- Częste używanie.
- Zapylone lub agresywne środowisko.
Użytkownik odpowiada za sprawdzenie warunków i ustalenie okresów między kolejnymi kontrolami. W razie wątpliwości firma ABUS jest do Państwa dyspozycji.
Wymagania, jakie musi spełniać kontroler
Użytkownik suwnicy jest odpowiedzialny za dobór i odpowiednie kwalifikacje kontrolera.
Przykłady odpowiednio wykwalifikowanych osób:
- Osoby posiadające obszerną wiedzę opartą na wykształceniu zawodowym w zakresie budowy maszyn oraz elektrycznych instalacji suwnic.
- Osoby posiadające wystarczające doświadczenie w zakresie eksploatacji, montażu i konserwacji dźwignic.
- Osoby dysponujące kompleksową znajomością odnośnych reguł techniki, dyrektyw i przepisów bezpieczeństwa, obowiązujących w kraju użytkowania dźwignicy.
- Osoby regularnie szkolone przez firmę ABUS.
Zakres badań
Odpowiednio przygotowana osoba, przeprowadzająca badanie dźwignicy, odpowiada za zakres i rodzaj przeprowadzanego badania.
Przegląd: Badanie suwnicy
Oprócz wymienionych tu punktów należy sprawdzić także wszystkie punkty, opisane w innych, dostarczonych w komplecie podręcznikach produktów.
Decyzja, czy suwnica jest w nienagannym stanie, należy wyłącznie do kontrolera. Stwierdzone braki muszą zostać naprawione lub uzupełnione. Kontroler decyduje, czy suwnica musi zostać potem ponownie zbadana.
Jeżeli obowiązujące przepisy lokalne wymagają dodatkowych badań, należy je także wykonywać.
Dodatkowo sprawdzić co najmniej następujące punkty.
- Tylko w funkcji wyłączenia wstępnego lub krańcowego: sprawdzić drogę hamowania czołownicy w zakresie działania wyłącznika granicznego. Patrz „Kontrola drogi hamowania”.
- Sprawdzić średnicę kół jezdnych. Patrz „Kontrola średnicy napędzanych kół jezdnych”.
- Sprawdzić stan zderzaków bezpieczeństwa. Patrz „Kontrola stanu zderzaków bezpieczeństwa”.
Kontrola drogi hamowania
Tylko przy wyłączeniu wstępnym lub krańcowym
W czasie pracy zużywa się hamulec napędów jazdy suwnicy. Wskutek tego wydłuża się droga hamowania suwnicy. Wskutek tego może się zdarzyć, że suwnica najedzie z nadmierną prędkością na ogranicznik krańcowy, powodując nadmierne obciążenie konstrukcji nośnej (np. budynku).
- Ładunek zaczepić na haku ładunkowym, który odpowiada maksymalnemu udźwigowi suwnicy.
- Wyprowadzić suwnicę z zakresu działania wyłącznika granicznego.
- Sprawdzić drogę hamowania.
W funkcji wyłączenia wstępnego: tuż przed zderzakiem krańcowym suwnica może jechać już tylko z małą prędkością.
W funkcji wyłączenia krańcowego: suwnica musi zatrzymywać się tuż przed zderzakiem krańcowym.
- Jeżeli droga hamowania jest za długa: wyregulować hamulec napędu jazdy suwnicy. Patrz dokumentacja napędów jazdy suwnicy.
Kontrola średnicy napędzanych kół jezdnych
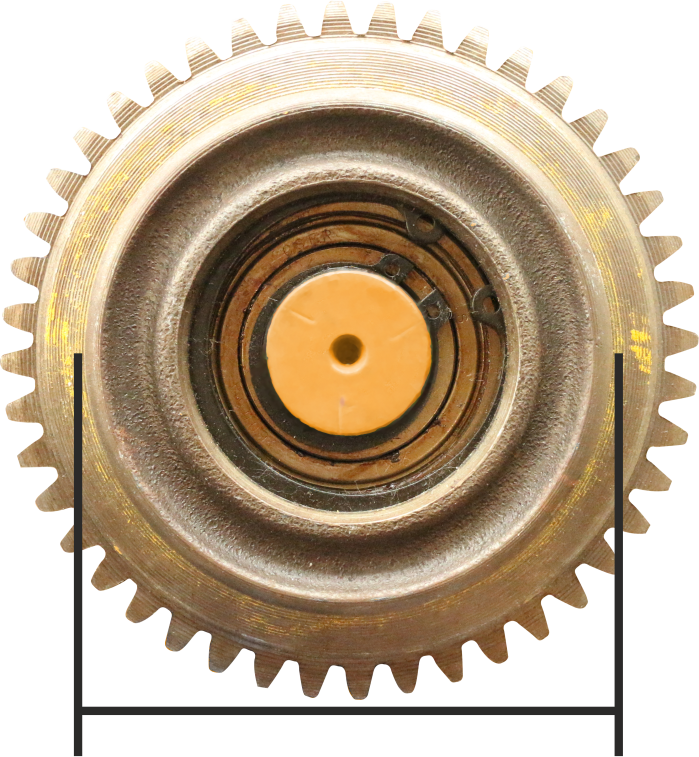
- Zmierzyć średnicę koła jezdnego w wielu miejscach na szerokości koła jezdnego.
- Średnica nie może być mniejsza niż podana w tabeli.
Jeżeli średnica jest mniejsza, konieczna jest wymiana koła jezdnego.
Typowielkość |
Maksymalne dopuszczalne zużycie |
Minimalna średnica koła jezdnego |
|---|---|---|
DL 80 |
-3 mm |
77 mm |
DL 112 |
-3 mm |
109 mm |
DL 140 |
-3 mm |
137 mm |
Pomiar różnicy średnic
Ponadto napędzane koła jezdne suwnicy muszą mieć maksymalnie zbliżoną średnicę, aby jazda suwnicy po torowisku była równomierna.
Dlatego ograniczona jest różnica średnic (przeciwległych) napędzanych kół jezdnych.
- Ustalić różnicę średnic (przeciwległych) napędzanych kół jezdnych.
Różnica średnic nie może być większa niż podana w tabeli.
Jeżeli różnica średnic jest większa, należy wymienić koła jezdne.
Typowielkość |
Dla suwnicy pracującej pod mniejszym obciążeniem (dawniej klasyfikacja suwnicy B3) |
Dla suwnicy pracującej pod dużym obciążeniem (dawniej klasyfikacja suwnicy B4) |
|---|---|---|
DL 80 |
2 mm |
1 mm |
DL 112 |
2 mm |
1 mm |
DL 140 |
2 mm |
1 mm |
Kontrola średnicy nienapędzanych kół jezdnych
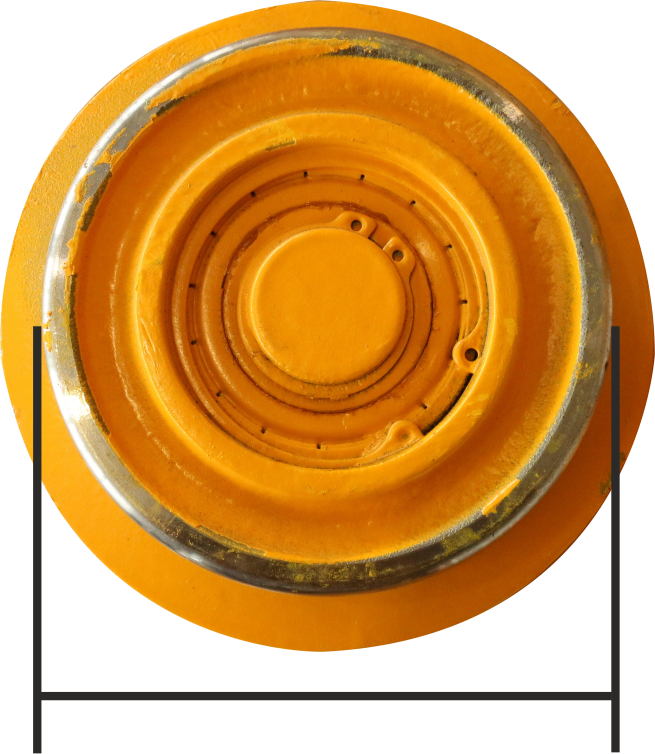
- Zmierzyć średnicę koła jezdnego w wielu miejscach na szerokości koła jezdnego.
- Średnica nie może być mniejsza niż podana w tabeli.
Jeżeli średnica jest mniejsza, konieczna jest wymiana koła jezdnego.
Typowielkość |
Maksymalne dopuszczalne zużycie |
Minimalna średnica koła jezdnego |
|---|---|---|
DL 80 |
-3 mm |
77 mm |
DL 112 |
-3 mm |
109 mm |
DL 140 |
-3 mm |
137 mm |
Kontrola stanu zderzaków bezpieczeństwa
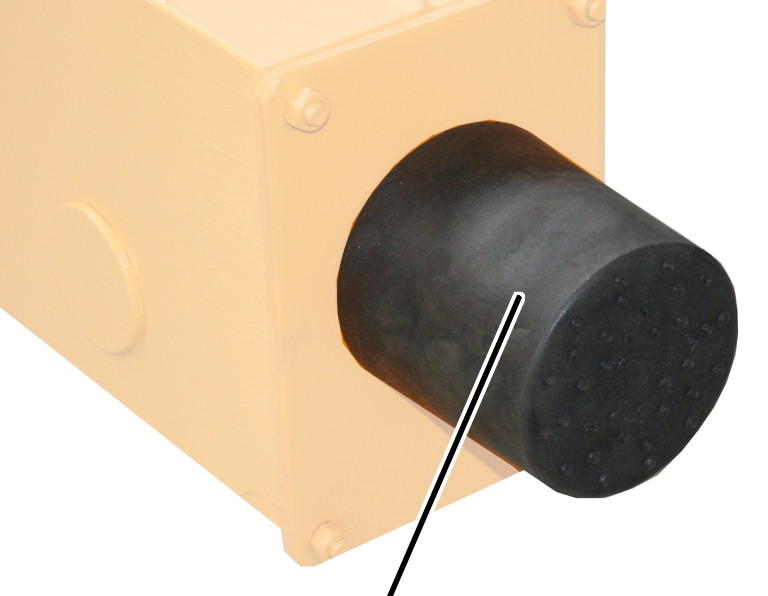
- Sprawdzić wszystkie zderzaki bezpieczeństwa. Zderzaki bezpieczeństwa nie mogą być porowate, zgniecione, skrzywione lub w jakikolwiek inny sposób uszkodzone.
- Sprawdzić materiał zderzaków bezpieczeństwa na całym obwodzie. Tworzywo sztuczne nie może mieć w żadnym miejscu na powierzchni jakichkolwiek pęknięć.
- Wcisnąć zderzaki bezpieczeństwa palcem. Zderzaki bezpieczeństwa muszą się lekko wcisnąć i być odkształcalne.
- Jeżeli jeden ze zderzaków bezpieczeństwa suwnicy jest choćby nieznacznie uszkodzony, należy wymienić wszystkie zderzaki bezpieczeństwa w całej suwnicy.
- Jeżeli choć jeden ze zderzaków bezpieczeństwa suwnicy nie daje się wcisnąć, należy wymienić wszystkie zderzaki bezpieczeństwa w całej suwnicy.
Konserwacja
Dotyczy każdej osoby, która wykonuje prace związane z konserwacją, naprawami lub przebudową dźwignicy.
Użytkownik dźwignicy jest odpowiedzialny za dobór i odpowiednie kwalifikacje personelu utrzymania ruchu.
Przykłady odpowiednio wykwalifikowanych osób:
- Osoby posiadające obszerną wiedzę opartą na wykształceniu zawodowym w zakresie budowy maszyn oraz elektrycznych instalacji suwnic.
- Osoby posiadające wystarczające doświadczenie w zakresie eksploatacji, montażu i konserwacji dźwignic.
- Osoby dysponujące kompleksową znajomością odnośnych reguł techniki, dyrektyw i przepisów bezpieczeństwa, obowiązujących w kraju użytkowania dźwignicy.
- Osoby regularnie szkolone przez firmę ABUS.
ABUS nie odpowiada za szkody spowodowane wykonaniem konserwacji niefachowo lub przez osoby nie mające odpowiednich kwalifikacji.
ABUS zaleca powierzenie wykonywania konserwacji serwisowi firmy ABUS.
Używać tylko oryginalnych części zamiennych ABUS. W przeciwnym razie przepadają roszczenia z tytułu gwarancji.
Zasady bezpieczeństwa przy konserwacji
Podczas wykonywania wszelkich prac związanych z technicznym utrzymaniem suwnicy należy przestrzegać następujących zasad bezpieczeństwa:
- Wyłączyć wyłącznik zasilania sieciowego. Zabezpieczyć wyłącznik przed przypadkowym włączeniem.
- Wtyczkę odłącznika sieci wyciągnąć z gniazda wtykowego skrzynki styczników suwnicy. Wtyczkę zabezpieczyć kłódką, żeby uniemożliwić przypadkowe wetknięcie.
- Używać odpowiedniego pomostu roboczego i zabezpieczenia przed upadkiem.
- Ogrodzić w wystarczającej odległości obszar wokół pomostu roboczego.
- Dodatkowe suwnice pracujące na tym samym torze jezdnym lub suwnice pracujące nad lub pod konserwowaną suwnicą wyłączyć za pomocą tej suwnicy. Zabezpieczyć wyłącznik przed przypadkowym włączeniem. W przeciwnym razie inne suwnice mogłyby wywrócić platformę podnoszoną lub uderzyć w naprawianą suwnicę.
- Poinformować osoby przebywające w pobliżu o wykonywaniu naprawy.
- Prace na instalacji elektrycznej suwnicy mogą być wykonywane tylko przez wykwalifikowanych elektryków!
- Także po użyciu przycisku zatrzymania awaryjnego w skrzynce styczników występują nadal wysokie napięcia, które mogą spowodować śmierć.
Demontaż koła jezdnego
Jeżeli koło jezdne jest uszkodzone lub zużyte, musi zostać wymienione na nowe.
W tym punkcie przedstawiona jest wymiana nienapędzanego koła jezdnego. Wymiana napędzanego koła jezdnego jest prawie identyczna. Dodatkowe czynności robocze są zaznaczone kreskowanymi kratkami.
Przygotowanie suwnicy
- Przestrzegać przepisów bezpieczeństwa pracy.
- Odciążyć koło jezdne.
Dotyczy tylko wersji z napędzanym kołem jezdnym
Demontaż napędu jazdy
ZłączkaObudowa wtykowa
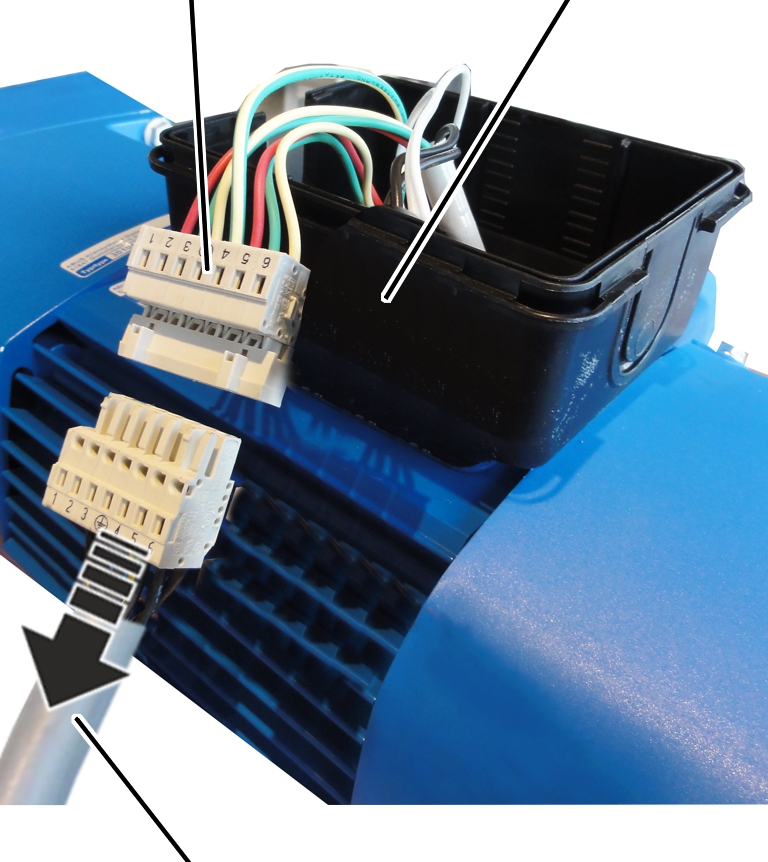
- Otworzyć obudowę wtykową na napędzie jazdy.
- Ściągnąć złączkę przewodu przyłączeniowego.
- Ustalić ciężar napędu jazdy. Patrz podręcznik produktu napędu jazdy ABUS.
- Zabezpieczyć napęd jazdy tak, aby ciężar był bezpiecznie utrzymywany a wał wyjściowy nie był obciążony (np. zawiesić na pętli okrągłej).
Torowisko
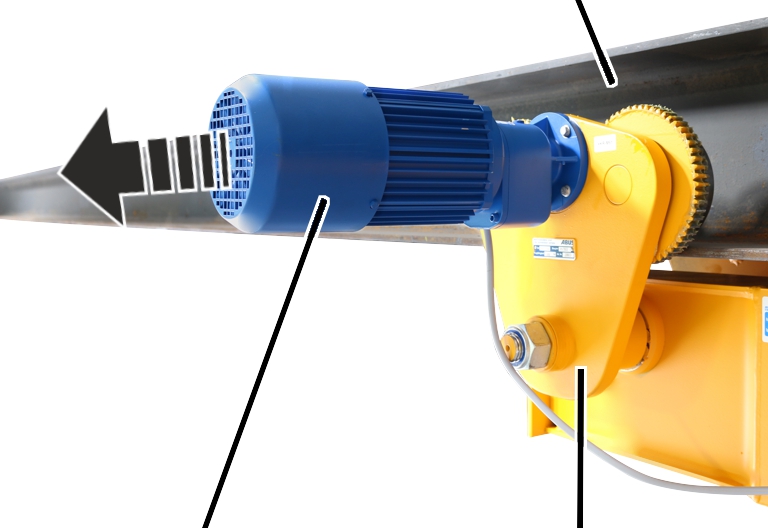
- Poluzować śruby żebrowane M6x20 (4x).
- Wyciągnąć napęd jazdy z płyty bocznej.
Demontaż płyty bocznej
Płyta bocznaTorowisko
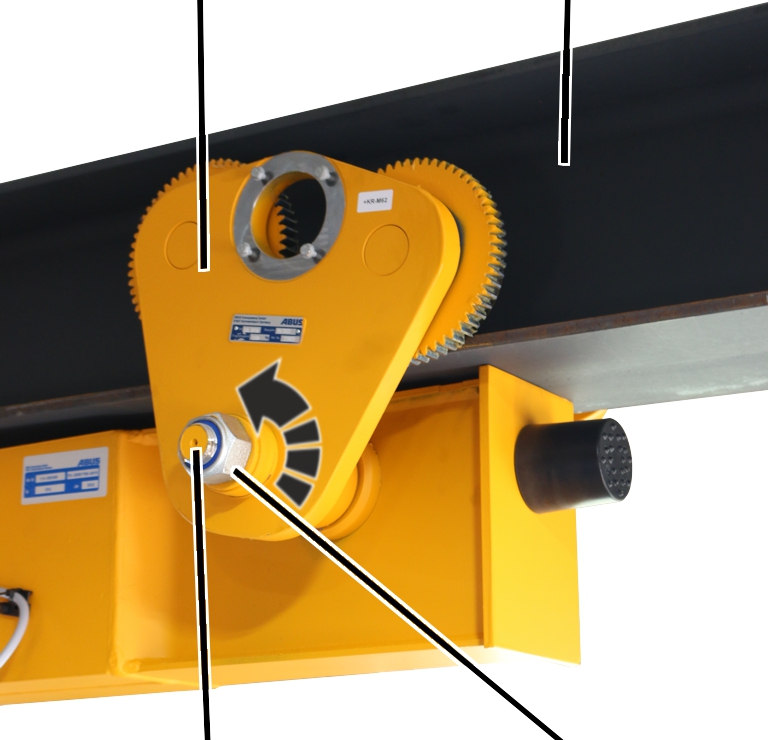
- Odkręcić nakrętkę samozabezpieczającą od sworznia gwintowanego na płycie bocznej.
Podkładki dystansowe
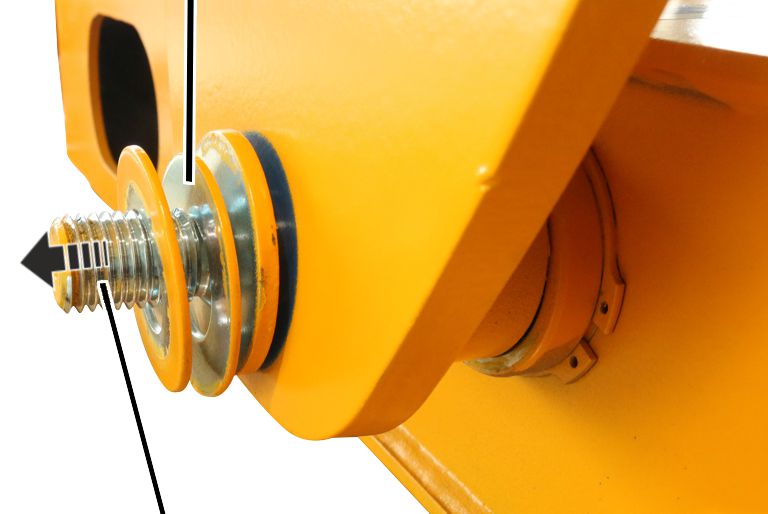
- Zdjąć podkładki ze sworznia gwintowanego.
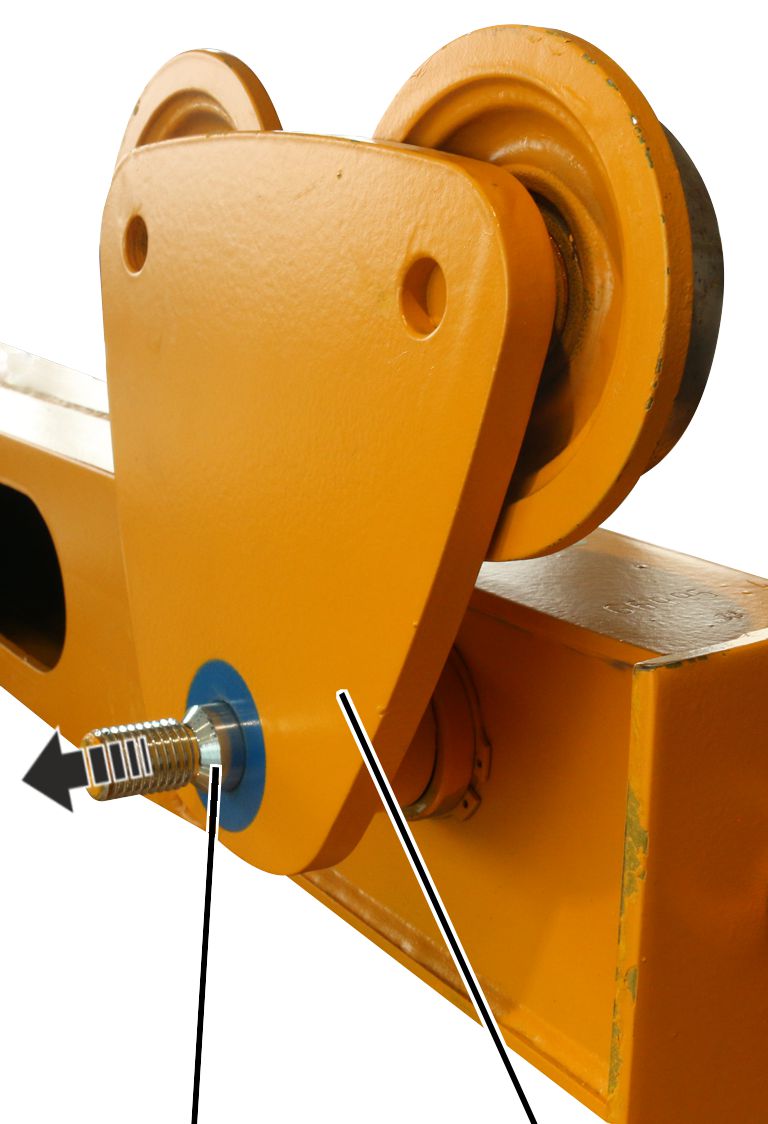
- Ściągnąć płytę boczną ze sworznia gwintowanego.
Demontaż koła jezdnego
Kleszcze
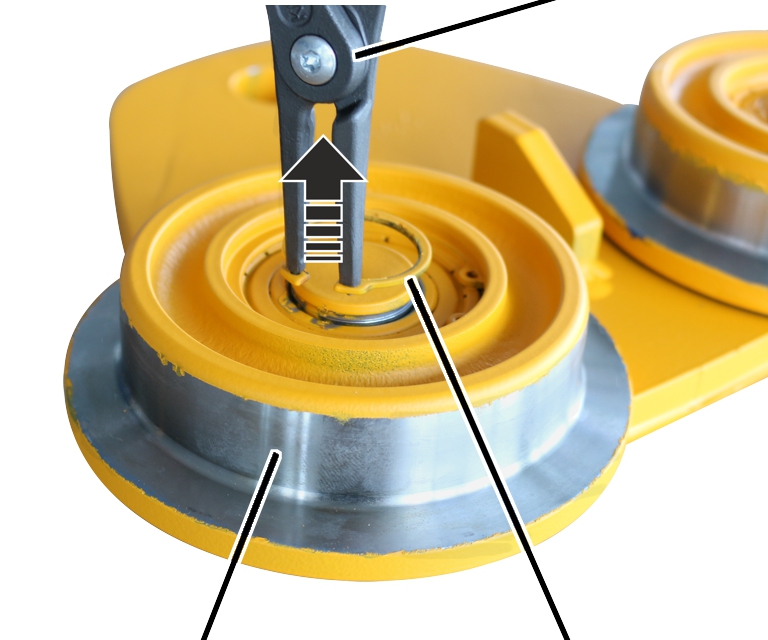
- Płytę boczną ułożyć na równym podłożu kołami jezdnymi do góry.
- Pierścień osadczy rozprężny (2x) wyjąć z wnętrza koła jezdnego (2x) za pomocą kleszczy.
Sworzeń
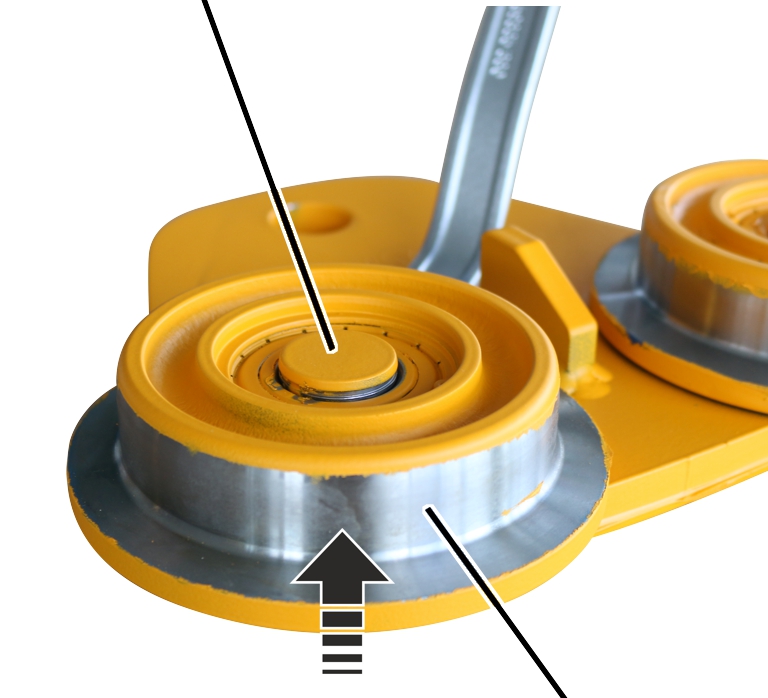
- Koło jezdne (2x) zdemontować ze sworznia odpowiednim narzędziem.
Montaż koła jezdnego
Jeżeli koło jezdne jest uszkodzone lub zużyte, musi zostać wymienione na nowe.
W tym punkcie przedstawiona jest wymiana nienapędzanego koła jezdnego. Wymiana napędzanego koła jezdnego jest prawie identyczna. Dodatkowe czynności robocze są zaznaczone kreskowanymi kratkami.
Montaż koła jezdnego
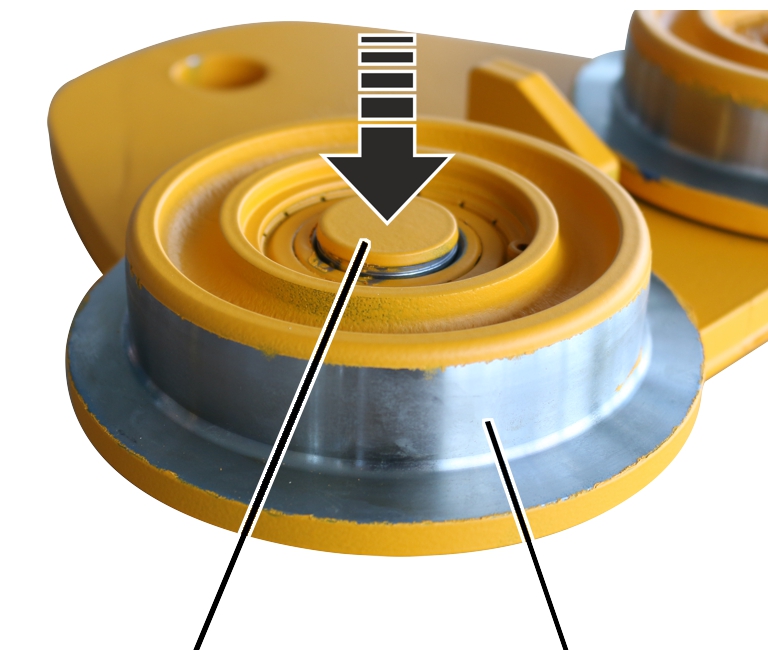
- Wbić koło jezdne (2x) na sworzeń.
Kleszcze
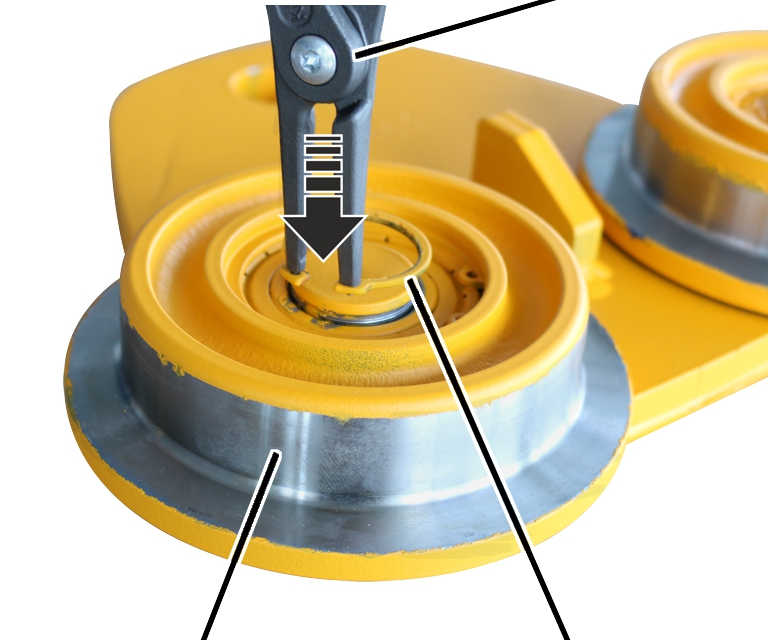
- Pierścień osadczy rozprężny (2x) włożyć do wnętrza koła jezdnego za pomocą kleszczy.
Montaż płyty bocznej
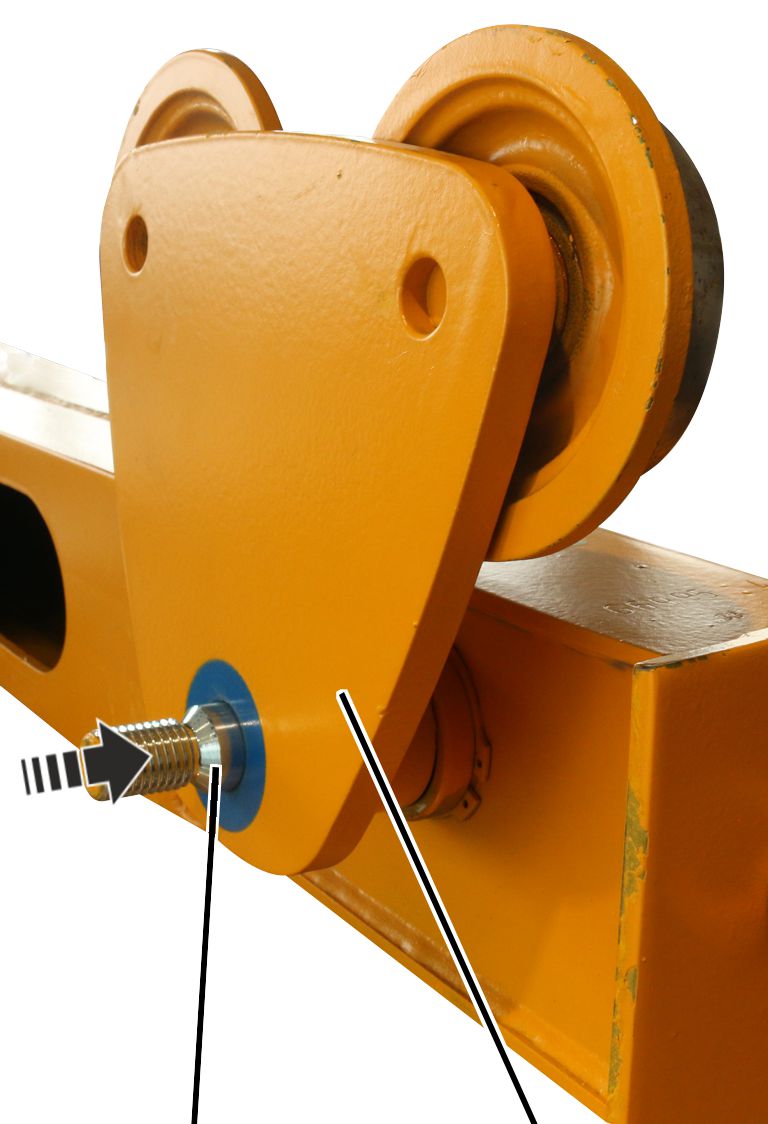
- Wsunąć płytę boczną na sworzeń gwintowany na czołownicy.
Podkładki dystansowe
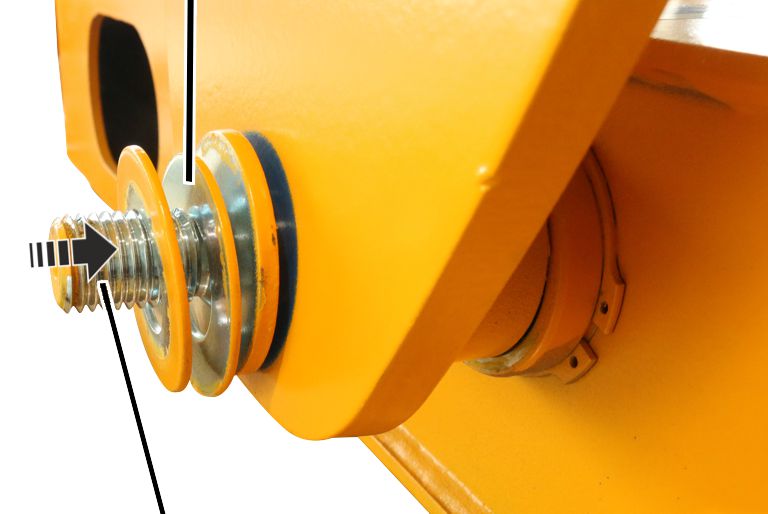
- Wsunąć podkładki na sworzeń gwintowany.
Wskazówka
Liczba podkładek dystansowych wyznacza szerokość kołnierza mechanizmu jezdnego.
Na sworzniu gwintowanym na czołownicy różnica między podkładkami dystansowymi po lewej i prawej stronie sworznia gwintowanego może wynosić maks. 2,5°mm. Odpowiada to 1 cienkiej podkładce dystansowej.
Płyta bocznaTorowisko
- Przykręcić nakrętkę samozabezpieczającą.
Zwrócić przy tym uwagę, aby podkładki zbieżnie przylegały!
Mechanizm jezdny |
Nakrętka samozabezpieczająca |
Moment obrotowy dokręcania |
|---|---|---|
DL 80 |
M20 |
130 Nm |
DL 112 |
M24 |
160 Nm |
DL 140 |
M36 |
220 Nm |
Dotyczy tylko wersji z napędzanym kołem jezdnym
Montaż napędu jazdy
Torowisko
- Wsunąć napęd jazdy w płytę boczną z napędem.
- Przykręcić napęd jazdy śrubami żebrowanymi M6x20 (4x). 10 Nm.
Smarowanie wieńców zębatych
Napęd jazdy
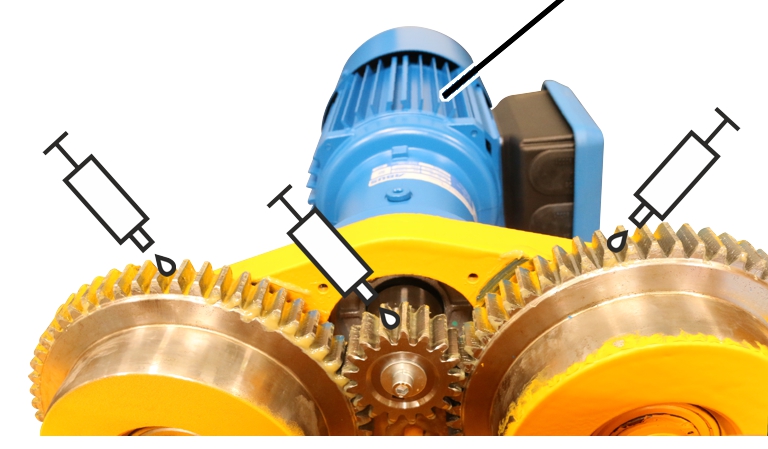
- Nasmarować wszystkie trzy wieńce zębate. Nałożyć smar grubą warstwą za pomocą pędzla.
Zalecenie: smar uniwersalny „High-Lub LT1 EP“ numer katalogowy 317880.
Alternatywa: smar uniwersalny „High-Lub“ numer katalogowy 318490 (wkład 400 g).
Momenty obrotowe dokręcania śrub
Mechanizm jezdny
Mechanizm jezdny |
Nakrętka samozabezpieczająca |
Ilość |
Moment obrotowy dokręcania |
|---|---|---|---|
DL 80 |
M20 |
8x |
130 Nm |
DL 112 |
M24 |
8x |
160 Nm |
DL 140 |
M36 |
8x |
220 Nm |
Napęd jazdy
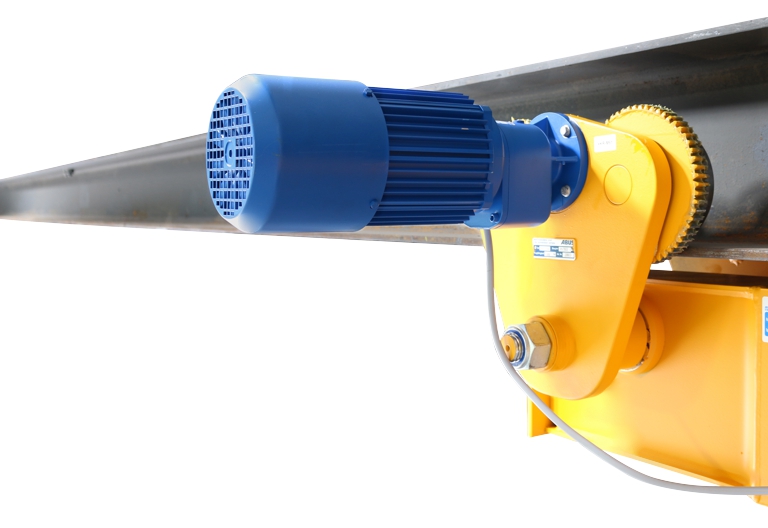
Typowielkość |
Typ i wielkość |
Ilość |
Moment obrotowy dokręcania |
|---|---|---|---|
DL 80/112 |
Śruba żebrowana M6x20 |
4x |
10 Nm |
DL 140 |
Śruba żebrowana M6x20 |
4x |
10 Nm |
Smary
Wieńce zębate kół jezdnych napędu jazdy
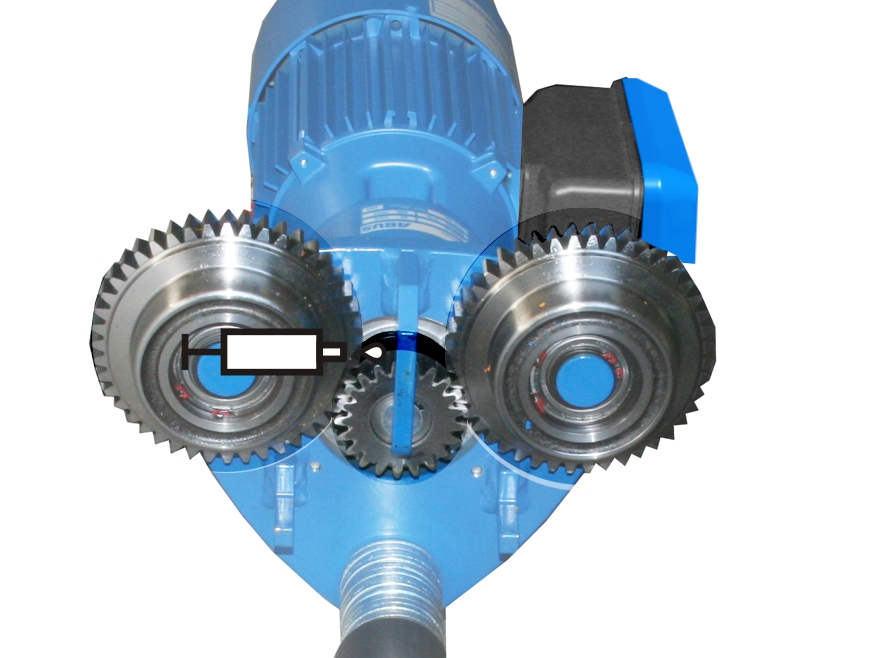
Smarowanie lokalne smarem „High-Lub LT1 EP“ numer katalogowy ABUS 318490.
Smarowanie fabryczne smarem uniwersalnym „High-Lub LT1 EP“ numer katalogowy ABUS 317880.
Ilość: nałożyć smar grubą warstwą za pomocą pędzla.
Alternatywa:
- „High-Lub °318490 (kartusz o pojemności 400 g)“
Smarować wieńce zębate przy:
- demontażu i montażu napędu jazdy
- remoncie generalnym
- Regularnie sprawdzać, czy wieńce zębate są całkowicie nasmarowane i czy smar nie jest zanieczyszczony.
- Jeżeli smar zużył się: oczyścić wieńce zębate i nasmarować nowym smarem.
Serwis ABUS
Tylko w Niemczech
- Jeżeli są znane, mieć przygotowany numer produktu, numer seryjny i numer klienta.
- Zatelefonować do centrali serwisowej ABUS:
- Telefon: 02261-37-237
- Poza normalnymi godzinami pracy proszę zostawić wiadomość na automatycznej sekretarce.
- Serwis ABUS w krótkim czasie oddzwoni.
- W razie potrzeby przesłać opis problemu telefaksem lub emailem:
- Telefaks: 02261-37-265
- E-mail: service@abus-kransysteme.de
Tylko poza Niemcami
- Skontaktować się z filią ABUS lub lokalnym partnerem serwisującym suwnice.
Informacje o danych i partnerach kontaktowych oraz o ich dostępności można uzyskać w filii ABUS lub u lokalnego partnera serwisującego suwnice.