NA PIERWSZY RZUT OKA:
Ogólne informacje
Dotyczy każdego, kto pracuje suwnicą, przy suwnicy lub w jej pobliżu.
Najpierw
Korzystać z niniejszego podręcznika produktu
W niniejszym podręczniku produktu zastosowano następujące symbole:
- Jest to instrukcja działania, wzywająca do wykonania określonej czynności roboczej.
- To jest wynik działania, informujący, co dzieje się w urządzeniu.
- To jest wyliczenie.
Tylko w przypadku…
Obramowany kreskowaną linią obszar dotyczy tylko określonych typów konstrukcji, wariantów lub opcji. Warunek ważności tego punktu wymaga podania na początku tytułu „Tylko w przypadku...“.
Wskazówki dotyczące niniejszego podręcznika produktu
Przed przystąpieniem do pracy przeczytaj uważnie podręcznik produktu. W każdym przypadku przestrzegać także innych podręczników produktu, dotyczących osprzętu i komponentów.
Po tym podręcznik produktu przechowywać w pobliżu dźwignicy. Podręcznik musi być dostępny dla każdego, kto pracuje suwnicą lub przy dźwignicy.
Podręcznik produktu przekazać wraz z suwnicą, jeżeli jest sprzedawana, wynajmowana itp.
Użycie zgodne z przeznaczeniem.
System dźwignicowy HB jest przeznaczony do podnoszenia i opuszczania oraz do powierzchniowego lub liniowego przemieszczania lżejszych ładunków.
- System dźwignicowy HB mocuje się do stropu hali lub do innej konstrukcji nośnej (konstrukcji stalowej, wspornika hali, …).
- Konstrukcja nośna musi być zwymiarowana, skonstruowana i wykonana tak, aby wytrzymała spodziewane obciążenia. Odpowiednie dokumentacje (np. dokumentacja statyki budowlanej, instrukcje spawania, zaświadczenia o kompetencjach spawaczy) należy dołączyć do książki kontrolnej systemu dźwignicowego HB.
- Dla każdego systemu dźwignicowego HB należy wykonać osobne obliczenia, do których należy użyć programu ABUKonfis firmy ABUS. Wszystkie wyniki tego obliczenia (np. rozstaw wieszaków, położenie odcinków profilu, pozycja i rodzaj zawieszenia torowiska …) muszą być podczas montażu ściśle przestrzegane. W razie zmian w systemie suwnicowym HB obliczenia te należy wykonać na nowo.
- Profil HB jest przeznaczony do montażu przewidzianych do tego dźwignic. System dźwignicowy HB nie może być używany do bezpośredniego przemieszczania przedmiotów lub urządzeń.
- System dźwignicowy HB nie może być łączony z elementami dźwignic innych producentów.
- Do ewentualnych uzupełnień i przeróbek mogą być wykorzystywane tylko części ABUS.
Przepisy
W momencie wyprodukowania urządzenie jest zbudowane i sprawdzone zgodnie ze wszystkimi europejskimi normami i przepisami. Które zasady stanowią podstawę konstruowania i budowy, podano w deklaracji zgodności lub w deklaracji włączenia. Zasady te muszą być przestrzegane także przy montażu, w eksploatacji, kontroli i utrzymaniu; dotyczy to także obowiązujących przepisów bezpieczeństwa pracy.
Które z tych przepisów znajdują zastosowanie w danym przypadku, zależy głównie od warunków eksploatacji dźwignicy i od krajowych przepisów. Należy zapoznać się z obowiązującymi, aktualnymi przepisami i zasadami bezpieczeństwa pracy oraz przestrzegać ich! Patrz także deklaracja zgodności lub deklaracja wbudowania.
Gwarancja
- ABUS nie odpowiada za szkody, spowodowane użyciem niezgodnym z przeznaczeniem, niedostatecznymi kwalifikacjami personelu, nieprawidłowym wykonywaniem prac, zmianami, przebudowami i innymi zmianami w obrębie dźwignicy lub ich komponentów, na które firma ABUS nie udzieliła zgody.
- Roszczenia gwarancyjne przepadają w razie samowolnego wprowadzenia zmian w obrębie dźwignicy i jej komponentów, w przypadku montażu, użytkowania i konserwowania urządzenia w sposób inny, niż opisany w niniejszym podręczniku produktu, a także w razie korzystania z innych części zamiennych niż oryginalne części ABUS.
- Bezpieczna praca suwnicy i jej komponentów jest zagwarantowana tylko pod warunkiem stosowania oryginalnych części zamiennych ABUS.
System suwnicowy HB
Opis urządzenia
profil HB jako torowisko dla suwnic HB EHB, ZHB, ZSK, EHB-X i ZHB-X
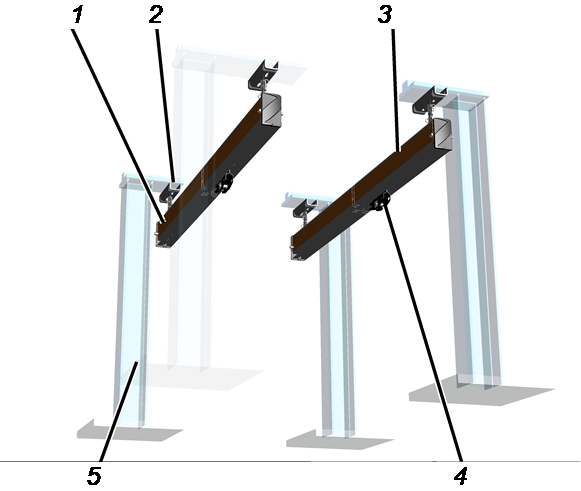
Ogólny widok:
Widok szczegółowy:
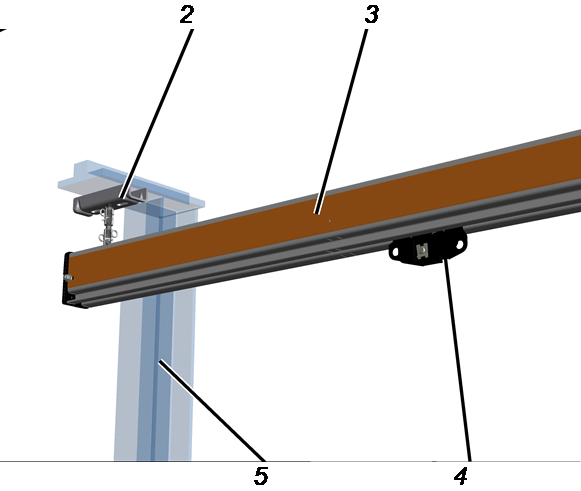
- 1: Torowisko HB, lewy ciąg torowiska
- 2: Mocowanie górne (tu w wariancie klamra skręcana)
- 3: Torowisko HB, prawy ciąg torowiska
- 4: Mechanizm jazdy suwnicy
- 5: Konstrukcja nośna (tu jako słup ze wspornikiem)
Opis urządzenia
profil HB jako torowisko jednoszynowego wózka ESK
Ogólny widok:
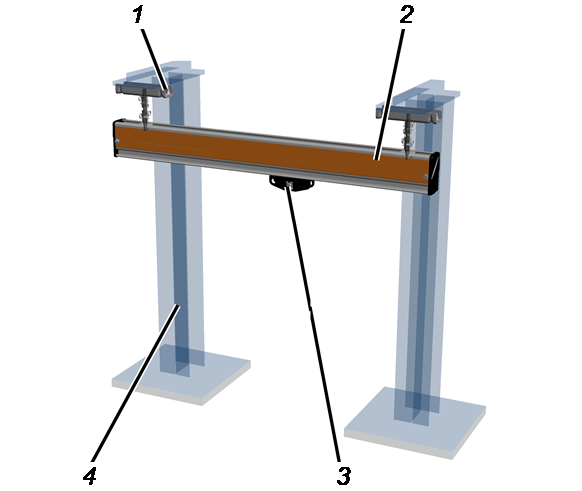
- 1: Górne gniazdo wieszaka (tu w wariancie klamra skręcana)
- 2: Torowisko
- 3: Mechanizm jazdy wózka
- 4: Konstrukcja nośna (tu jako słup ze wspornikiem)
Cechy użytkowe
System HB:
- System HB to przejrzysty asortyment części do suwnic, z wykorzystaniem którego można zestawić w sposób zbliżony do modułowego indywidualne urządzenie dźwignicowe.
- Żeby uwzględnić wszystkie warunki panujące w hali, każdy system dźwignicowy HB zostaje dopasowany do specyficznych warunków użycia i do indywidualnych parametrów klienta.
Profile HB:
- W całym systemie HB dostępne są następujące wielkości konstrukcyjne HB110, HB150, HB190 i HB240.
- Profile HB są dostępne w zależności od przeznaczenia jako wyciskane, aluminiowe profile HB o wielkościach konstrukcyjnych HB150 i HB190 (oznaczone literą A w oznaczeniu produktu), albo jako walcowane z jednej części na zimno profile stalowe HB (oznaczone literą S w oznaczeniu produktu) o wielkościach konstrukcyjnych HB110, HB150, HB190 i HB240.
- Do wyboru dostępne są w zależności od zastosowania następujące profile HB:
Profil HB ze stali |
Profil HB z aluminium |
|
|---|---|---|
Torowisko HB |
HB110, HB150, HB190, HB240 |
HB150, HB190 |
EHB |
HB110, HB150, HB190, HB240 |
HB150, HB190 |
ZHB |
HB150, HB190, HB240 |
HB150, HB190 |
EHB-X |
HB150, HB190, HB240 |
|
ZHB-X |
HB150, HB190, HB240 |
|
EHB-I |
HB150, HB190, HB240 |
HB150, HB190 |
ZHB-I |
HB150, HB190, HB240 |
HB150, HB190 |
- Dzięki jednoczęściowemu walcowaniu profili ze stali uzyskuje się zwiększoną precyzję oraz zoptymalizowaną geometrię szczeliny jezdnej, porównywalną z profilami HB z aluminium. Dzięki temu opór toczenia przy przesuwaniu ręką jest wyraźnie mniejszy.
- Profile HB wielkości HB240 mają zamontowane wewnątrz poprzeczne dwuzłączki gwintowane i rozwalcowane rowki. Dzięki temu profil HB ma zoptymalizowany ciężar własny przy większej sztywności, co ma korzystny wpływ na obciążenie konstrukcji nośnej i ułatwia przemieszczanie dźwigarów suwnicy.
- Profile HB mogą być łączone ze sobą w każdej dowolnej pozycji przy
pomocy blach połączeniowych. Nie trzeba przy tym uwzględniać zawieszenia
torowiska. Profile HB można przedłużać bez przebudowy istniejącego
systemu dźwignicowego HB. Ponadto można dowolnie wybrać długość
poszczególnych odcinków profilu, co może być pomocne w trudnych
sytuacjach montażowych.
Tylko HB240S: dostępne są dwie różne blachy połączeniowe, które należy dobierać zależnie od odległości między zawieszeniem torowiska i stykiem odcinków profilu. - Połączenie odcinków profilu blachami połączeniowymi (styk odcinków profilu) wymaga tylko dokładnego rzazu, nie wymaga natomiast spawania ani obróbki mechanicznej. Pozwala to na przedłużanie lub inne zmiany w obrębie istniejących systemów dźwignicowych HB z małymi nakładami.
- Profile stalowe HB są dla ochrony przed korozją ocynkowane a na bokach ofoliowane. Dzięki temu zbędne jest lakierowanie.
- Dla wielkości konstrukcyjnej HB190A stoją do dyspozycji elementy łukowe o promieniu 1500 mm i kątach 10°, 15°, 30°, 45°, 60° i 90°. Te element łukowe posiadają proste wyjścia, które można połączyć z innymi odcinkami profilu przy pomocy specjalnych, krótkich blach połączeniowych.
Zawieszenie torowiska:
- Profile HB mogą być montowane do konstrukcji nośnej ośmioma różnymi mocowaniami górnymi. Konstrukcje nośne mogą być n. p. stalowe, drewniane lub betonowe.
- Górne gniazda wieszaka do mocowania górnego z dwoma punktami przyłożenia
obciążenia (2LP) są dostępne w trzech różnych szerokościach (typ A, B i
C).
Ponadto dostępne jest górne gniazdo wieszaka z czterema punktami przyłożenia obciążenia (4LP). Mają one cztery klamry skręcane, dzięki czemu obciążenie jest przykładane do konstrukcji nośnej w czterech a nie w dwóch punktach. Umożliwia to uwzględnienie trudnych warunków w hali (n. p. statyka budynku). Górne gniazda wieszaka 4LP są dostępne także w trzech szerokościach (typ A, B i C). - Zawieszenie torowiska, zależnie od przenoszonej siły, składa się z prętów gwintowanych i elementów połączeniowych M16 lub M20 z odpowiednio dopasowanymi przegubami metalowo-gumowymi i elementami łożyskowymi do górnych gniazd wieszaka i profili HB. Tak więc do górnych gniazd wieszaka dostępne są warianty 2LP/M16, 2LP/M20 i 4LP/M20.
- Profile HB są zawieszane wahliwie na konstrukcji nośnej. Dzięki temu cały system dźwignicowy HB absorbuje obciążenia dynamiczne i nie przenosi ich w całości do konstrukcji nośnej.
- W tym celu profile HB są łączone z konstrukcją nośną przy pomocy elastycznych i bezobsługowych dolnych gniazd wieszaka z gumowymi łożyskowaniami.
- Dolne gniazda wieszaka mogą być wbudowane w profile HB od góry. Zmniejsza to nakłady na montaż, zwłaszcza przy rozbudowie i przeróbkach.
- Zawieszenie torowiska można indywidualnie skracać lub przedłużać, dzięki czemu wysokość profili HB można indywidualnie dopasować do konstrukcji nośnej.
Układ elektryczny systemu dźwignicowego HB:
- Cały układ elektryczny ma budowę modułową i pozwala na bezproblemowe rozszerzenie systemu dźwignicowego HB.
- Elektryczne przyłącza napędów jazdy HBF, wciągnika łańcuchowego i innych komponentów są łączone wtykowo i pozwalają na szybki montaż oraz szybką wymianę i przebudowę systemu dźwignicowego HB.
- Dotyczy szynoprzewodów: W porównaniu z przewodem oponowym wleczonym zbędny jest parking kablowy, dzięki czemu skrajny dojazd suwnicy i skrajny dojazd wózka do końca torowiska i dźwigara suwnicy jest bardzo mały. Dzięki temu można transportować ładunki także obszarach krawędziowych systemu dźwignicowego HB.
Dane techniczne
Wymiary i ciężary stalowych profili HB
Typowielkość |
Wysokość |
Szerokość |
Ciężar jednego metra |
|---|---|---|---|
HB110S |
110 mm |
66 mm |
12 kg/m |
HB150S |
155 mm |
90 mm |
17,6 kg/m |
HB190S |
185 mm |
90,5 mm |
20,6 kg/m |
HB240S |
250,5 mm |
90,5 mm |
25,2 kg/m |
Wymiary i ciężary aluminiowych profili HB:
Typowielkość |
Wysokość |
Szerokość |
Ciężar jednego metra |
|---|---|---|---|
HB150A |
155 mm |
90 mm |
8,6 kg/m |
HB190A |
185 mm |
90 mm |
11,1 kg/m |
Dane techniczne indywidualnie obliczonych systemów dźwignicowych HB podano w dokumentacji projektowej.
Emisja hałasu:
Typowielkość |
Poziom ciśnienia akustycznego LP, m dB(A) w odległości 2 m |
Poziom mocy akustycznej LW, |
|---|---|---|
HBF520 |
67 |
81 |
HBF1040 |
70 |
84 |
Tabela: Emisja hałasu wg DIN 45635, część 61 metodą podstawiania z własnym źródłem mocy akustycznej
W tabeli podany jest poziom ciśnienia akustycznego LP w odległości 2 m od mechanizmu jezdnego HBF. Na podstawie poziomu mocy akustycznej LW można obliczyć poziom ciśnienia akustycznego dla dowolnej odległości.
Trwałość obliczeniowa
Istniejące systemy dźwignicowe HB można modyfikować na różne sposoby. W trakcie tych czynności nowe elementy konstrukcyjne można łączyć z częściami już eksploatowanymi.
Całkowita żywotność tak wykonanego systemu dźwignicowego HB odpowiada pozostałej żywotności części już będących w eksploatacji.
Transport systemu HB samochodem ciężarowym
Między innymi należy przestrzegać następujących punktów.
- Zabezpieczyć ładunek zgodnie z lokalnymi przepisami.
- Na powierzchni ładunkowej podłożyć pod odcinki szyn profilowych odpowiednie drewniane klocki.
- Odcinki szyn profilowych zabezpieczyć na powierzchni ładunkowej odpowiednimi elementami chwytającymi.
- Indywidualne komponenty i kartony także zabezpieczyć odpowiednimi zawiesiami na powierzchni ładunkowej.
- Jeżeli odcinki profilu HB nie są opakowane (np. w przypadku systemów używanych): odcinki profilu HB transportować w indywidualnych opakowaniach pod plandeką. W przeciwnym razie może się do nich dostać woda deszczowa i na ocynkowanej powierzchni może wytworzyć się biała rdza.
Składowanie systemu HB
Jeżeli system dźwignicowy HB nie będzie od razu montowany:
- Odcinki profilowych szyn zostawić opakowane do przechowania.
- Jeżeli opakowanie zapakowanych odcinków profilowych szyn zostało zamoczone: Odcinki profilowych szyn zostawić zapakowane, ale otworzyć opakowanie, aby wilgoć mogła odparować.
- Zetrzeć wodę deszczową.
- Nielakierowane części metalowe, wciągniki łańcuchowe, podzespoły elektryczne i elektroniczne przechowywać w suchym, niezapylonym miejscu.
Tylko w razie montażu mocowania górnego za pomocą płytki do kołków rozporowych
Jeżeli pręty kotwowe nie będą od razu montowane:
- Zaprawę iniekcyjną składować tak, jak podano na opakowaniu zestawu kołków rozporowych.
- Do składowania indywidualne części jednoznacznie przyporządkować. Nie wolno ich zamienić ani pomieszać z częściami do innych suwnic.
Kontrola po dłuższym czasie składowania
Przed montażem systemu dźwignicowego HB po dłuższym czasie składowania:
- Sprawdzić wzrokowo wszystkie części. Nie mogą być mocno zabrudzone ani zapylone.
- Na częściach lakierowanych lub powlekanych: sprawdzić stan powierzchni. Lakier lub powłoka nie mogą złuszczać się ani być popękane.
- Sprawdzić odcinki profilu. Powłoka cynkowa nie może być uszkodzona ani mocno porysowana.
- Sprawdzić części metalowe. Nie mogą mieć nalotów rdzy.
- Sprawdzić części elektryczne. Części przewodzące prąd elektryczny (np. zestyki tulejkowe, kołki i zaciski) nie mogą być utlenione (np. przebarwione lub pokryte chropowatym osadem).
Utylizacja systemu HB
Jeżeli system dźwignicowy HB ma zostać zezłomowany:
- System dźwignicowy HB zdemontować w maksymalnym możliwym stopniu.
- Przestrzegać lokalnych przepisów dotyczących usuwania odpadów i recyklingu.
- Poszczególne części posortować według rodzajów materiałów i utylizować zgodnie z zasadami ochrony środowiska:
- Odcinki profilu, blachy połączeniowe, pręty gwintowane i części drobne wieszaka dźwigara utylizować jako złom metali.
- Przeguby metalowo - gumowe i górne gniazda wieszaków (razem z łożyskowaniem gumowym) utylizować jako złom metalowy.
- Olej z przekładni utylizować jako smar.
- Zdemontować okładziny hamulcowe i okładziny sprzęgła poślizgowego i utylizować jako materiały wielokomponentowe (odpady specjalne).
- Części elektroniczne utylizować jako złom elektroniczny.
- Silniki utylizować jako złom elektryczny.
- Elementy z tworzywa sztucznego oddać do recyklingu jako odpad z tworzywa sztucznego.
- Przewody, złącza wtykowe i kasety sterownicze utylizować jako złom elektroniczny.
Montaż i podłączanie
Dotyczy każdego, kto wykonuje prace przy dźwig.
Użytkownik dźwignicy jest odpowiedzialny za dobór i odpowiednie kwalifikacje personelu przeprowadzającego uruchomienie.
Przykłady odpowiednio wykwalifikowanych osób:
- Osoby posiadające obszerną wiedzę opartą na wykształceniu zawodowym w zakresie budowy maszyn oraz elektrycznych instalacji suwnic.
- Osoby posiadające wystarczające doświadczenie w zakresie eksploatacji, montażu i konserwacji dźwignic.
- Osoby dysponujące kompleksową znajomością odnośnych reguł techniki, dyrektyw i przepisów bezpieczeństwa, obowiązujących w kraju użytkowania dźwignicy.
- Osoby regularnie szkolone przez firmę ABUS.
ABUS nie odpowiada za szkody spowodowane wykonaniem uruchomienia niefachowo lub przez osoby nie mające odpowiednich kwalifikacji.
ABUS zaleca powierzenie wykonywania uruchomienia zespołowi monterskiemu firmy ABUS.
Kontrola spełnienia warunków
Aby możliwe było zamontowanie system dźwignicowy HB, muszą być spełnione następujące warunki:
Określanie warunków przez ustalenia techniczne
Wymagania montażowe dla systemu dźwignicowego HB mogą zostać sprawdzone przez ABUS w ramach ustaleń technicznych.
- Ustalenia techniczne wykonywane są zawsze, gdy montaż systemu dźwignicowego HB jest wykonywany przez ABUS.
- ABUS może przygotować ustalenia techniczne także wtedy, gdy system dźwignicowy HB jest montowany samodzielnie lub przez obce firmy montażowe.
- Jeżeli ustalenia techniczne nie zostaną przeprowadzone przez firmę ABUS, poniższe warunki muszą być sprawdzone i udokumentowane przed montażem we własnym zakresie.
Sprawdzenie konstrukcji nośnej
- Konstrukcja nośna (hala, strop hali, wsporniki hali,…) musi być odpowiednia do oczekiwanych obciążeń.
- Na konstrukcji nośnej musi być dość miejsca na mocowanie górne. Takie elementy, jak lampy, rury, wentylacja, ogrzewanie, nie mogą przeszkadzać w montażu mocowania górnego.
- Jeżeli występują części, które przeszkadzają, to należy je uwzględnić w trakcie planowania systemu dźwignicowego HB. Tu konieczne są specjalne zawieszenia torowisk (np. wieszak V), które pozwolą ominąć te części, można także te przeszkody usunąć lub zawieszenie torowiska musi je ominąć.
Sprawdzenie dokumentacji projektowej
- Musi być zgromadzona kompletna dokumentacja projektowa systemu dźwignicowego HB.
Ta dokumentacja projektowa jest sporządzana i obliczana przez ABUS indywidualnie dla każdego systemu dźwignicowego HB (lub dla przebudowy istniejącego systemu dźwignicowego HB).
Dokumentacja projektowa obejmuje co najmniej plan sytuacyjny, plan montażowy i przegląd zawieszeń torowiska i mocowanie górne.
Dokumentacja projektowa, w szczególności rozstawy wieszaków i wysięgi, musi być zawsze ściśle przestrzegana.
Tylko w razie montażu mocowania górnego za pomocą mocowania przelotowego
Sprawdzenie statyki elementu betonowego
- Zlecić kontrolę przez statyka elementu betonowego (n. p. ślepego stropu).
Uwzględnić przy tym co najmniej następujące elementy:
- Element betonowy musi mieć wystarczającą grubość.
- Jakość betonu musi być wystarczająca.
- Podczas prac montażowych nie wolno uszkodzić zbrojenia elementów betonowych. Jeżeli nie da się tego zapewnić, ewentualne uszkodzenie zbrojenia nie może mieć negatywnego wpływu na statykę.
- Element betonowy może mieć maksymalnie 400 mm grubości.
Sprawdzenie górnej powierzchni elementu betonowego
- Sprawdzić górną powierzchnię elementu betonowego (np. podłoga wyższej kondygnacji).
Uwzględnić przy tym co najmniej następujące elementy:
- Górna powierzchnia nie może być pokryta okładziną (np. płytkami ceramicznymi), nie dostosowaną do oczekiwanych obciążeń.
- Nie mogą przeszkadzać płyty współpracujące śrub grzybkowych.
Tylko w razie montażu mocowania górnego za pomocą płytki do kołków rozporowych
- Jakość betonowego stropu musi odpowiadać co najmniej B25 (C20/25) i maksymalnie B55 (C50/60).
- Strop betonowy musi być dostosowany do spodziewanych obciążeń przez lekką dźwignicę podwieszoną HB.
- Grubość betonowego stropu musi być zgodny z wartością podaną w tabeli. Musi być zachowana minimalna odległość między otworami a szczelinami i krawędziami.
Highbond-Anker dynamic |
Minimalna grubość betonowego stropu |
Minimalna odległość od szczelin i krawędzi |
|---|---|---|
M12 |
140 mm |
150 mm |
M16 |
160 mm |
150 mm |
Wykonanie osobnego ustalenia technicznego odnośnie montażu płytki do kołka rozporowego.
- Wykonanie osobnego ustalenia technicznego odnośnie montażu płytki do kołka rozporowego za pomocą pręta kotwowego i zaprawy iniekcyjnej.
Patrz „Ustalenia techniczne i warunki dla mocowań na kołki rozporowe systemów podwieszanych ABUS“.
Tylko dla wieszaka zwykłego
Sprawdzenie nachylenia konstrukcji nośnej dla wieszaków zwykłych
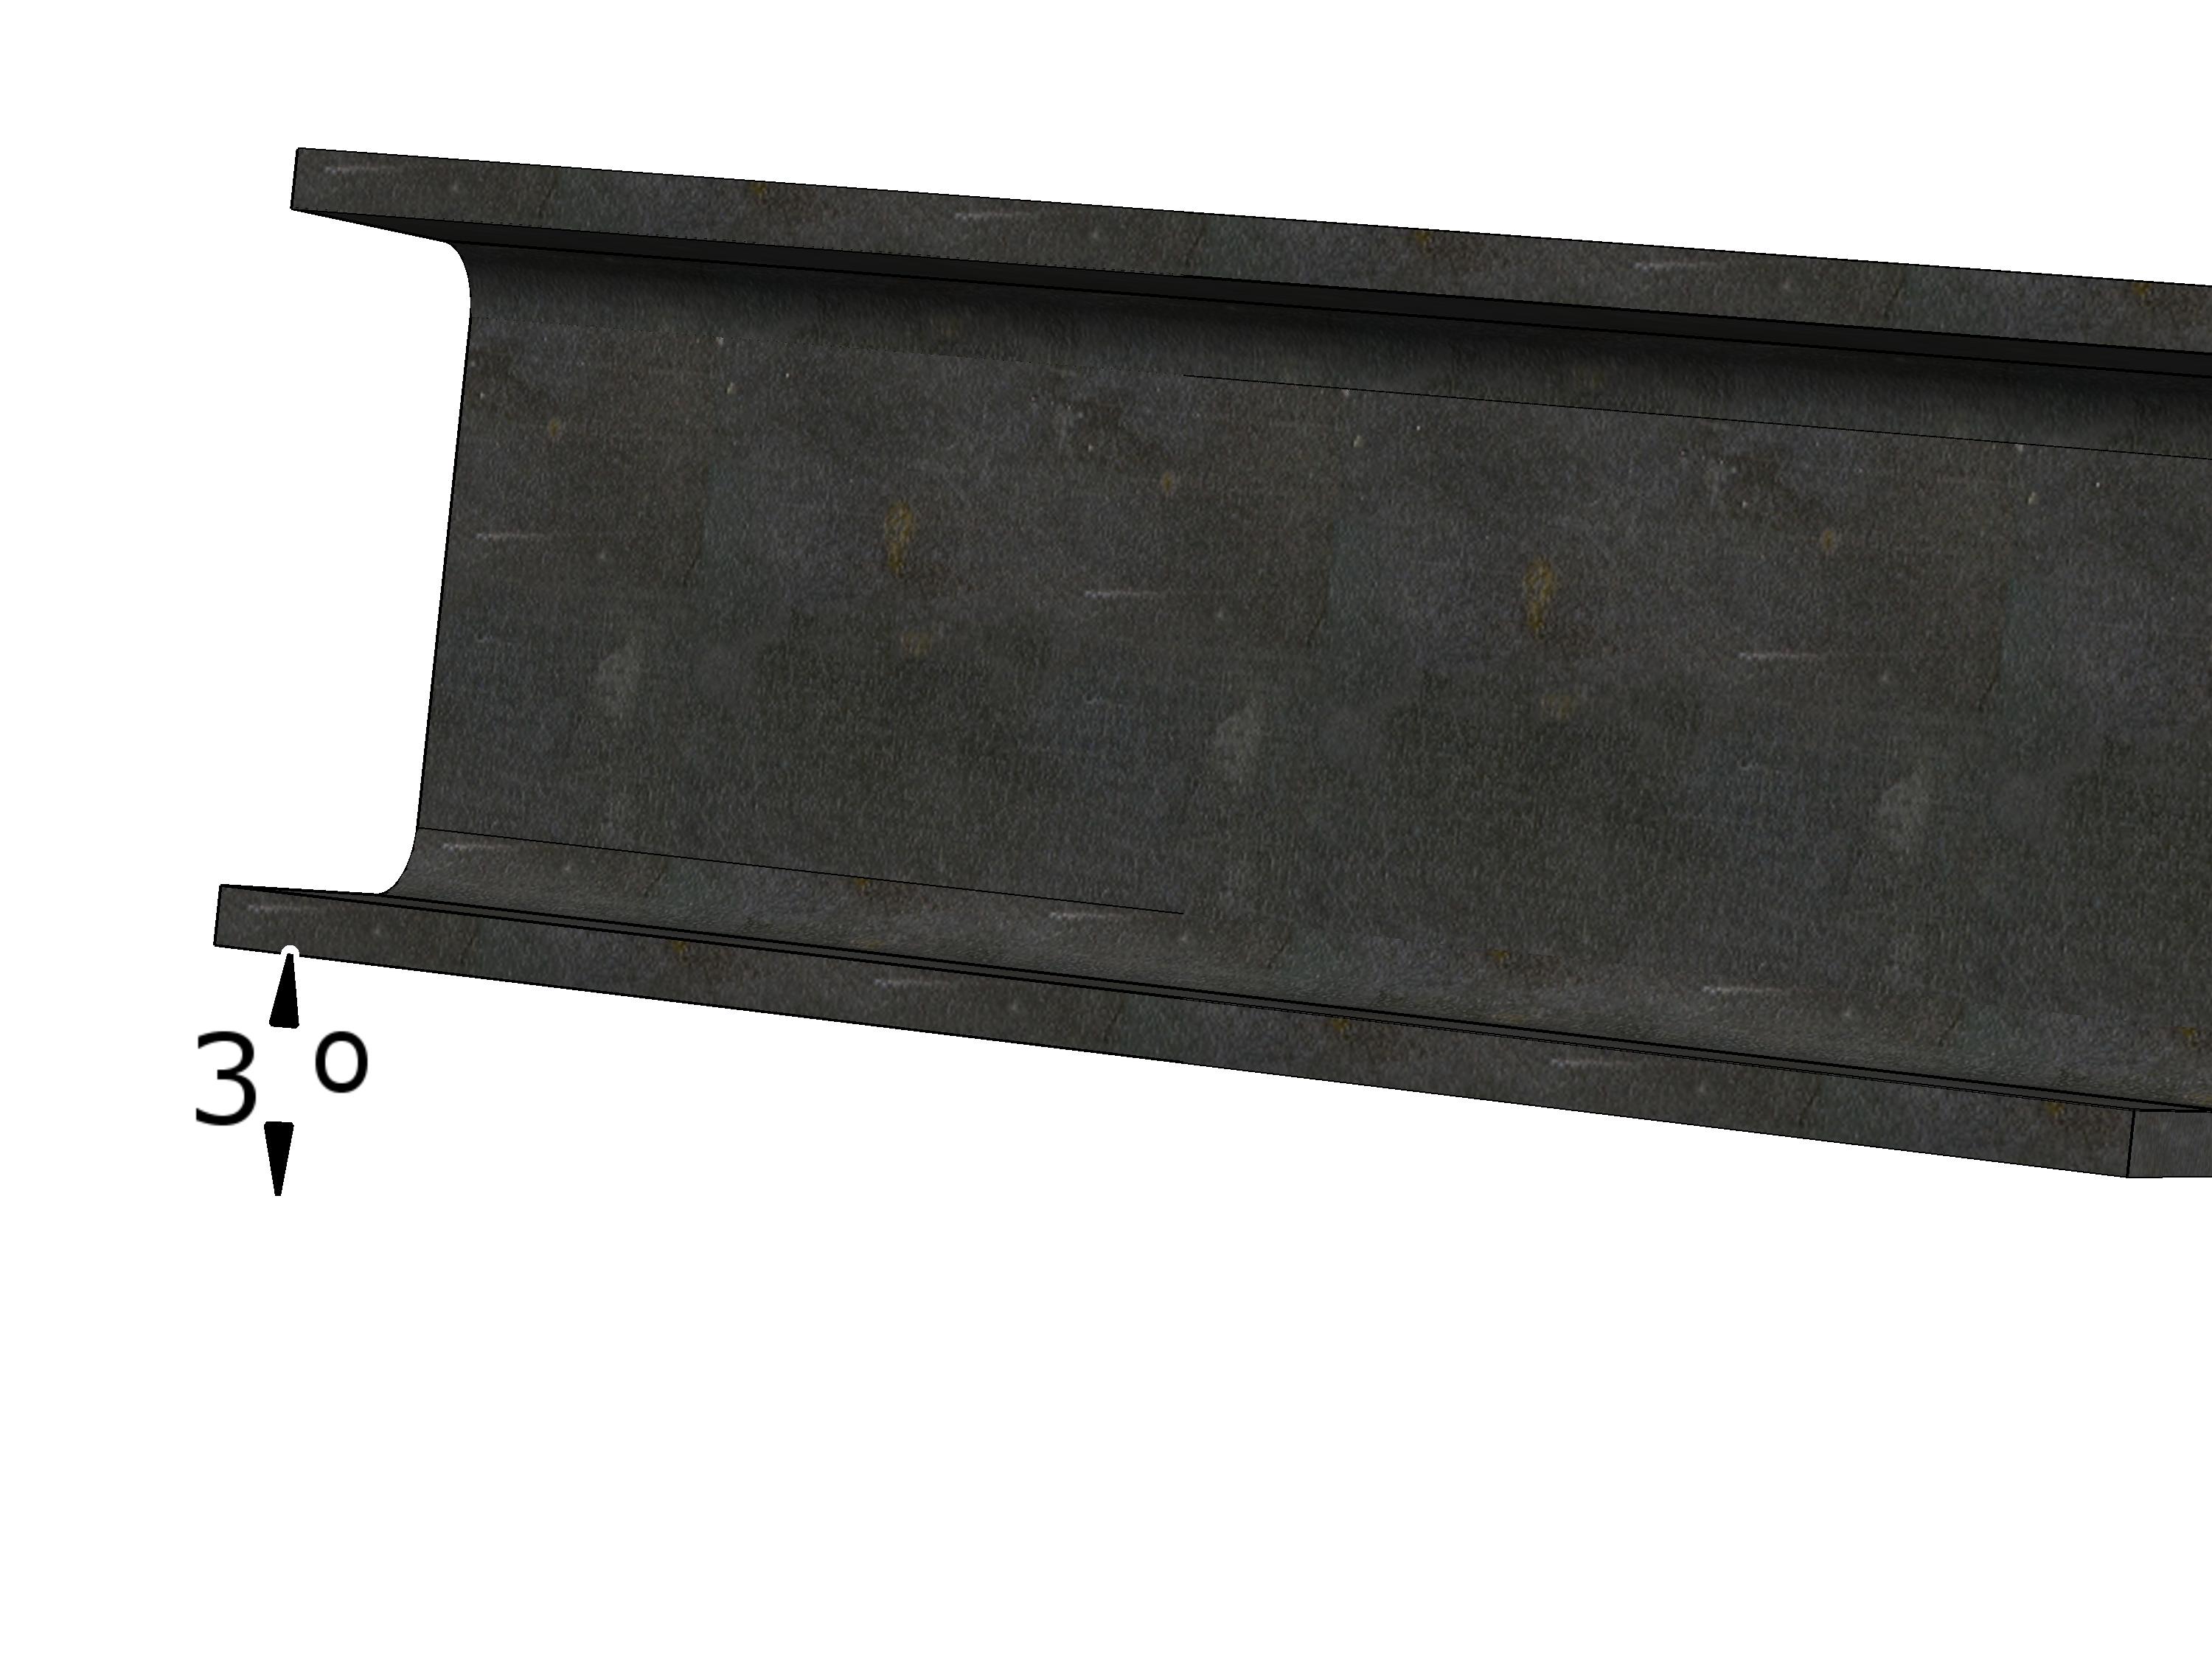
- Sprawdzić nachylenie konstrukcji nośnej.
Nachylenie dla wieszaków zwykłych może wynosić we wszystkich kierunkach maksymalnie 3°.
Tylko dla wieszaka ukośnego
Sprawdzenie nachylenia konstrukcji nośnej dla wieszaków ukośnych
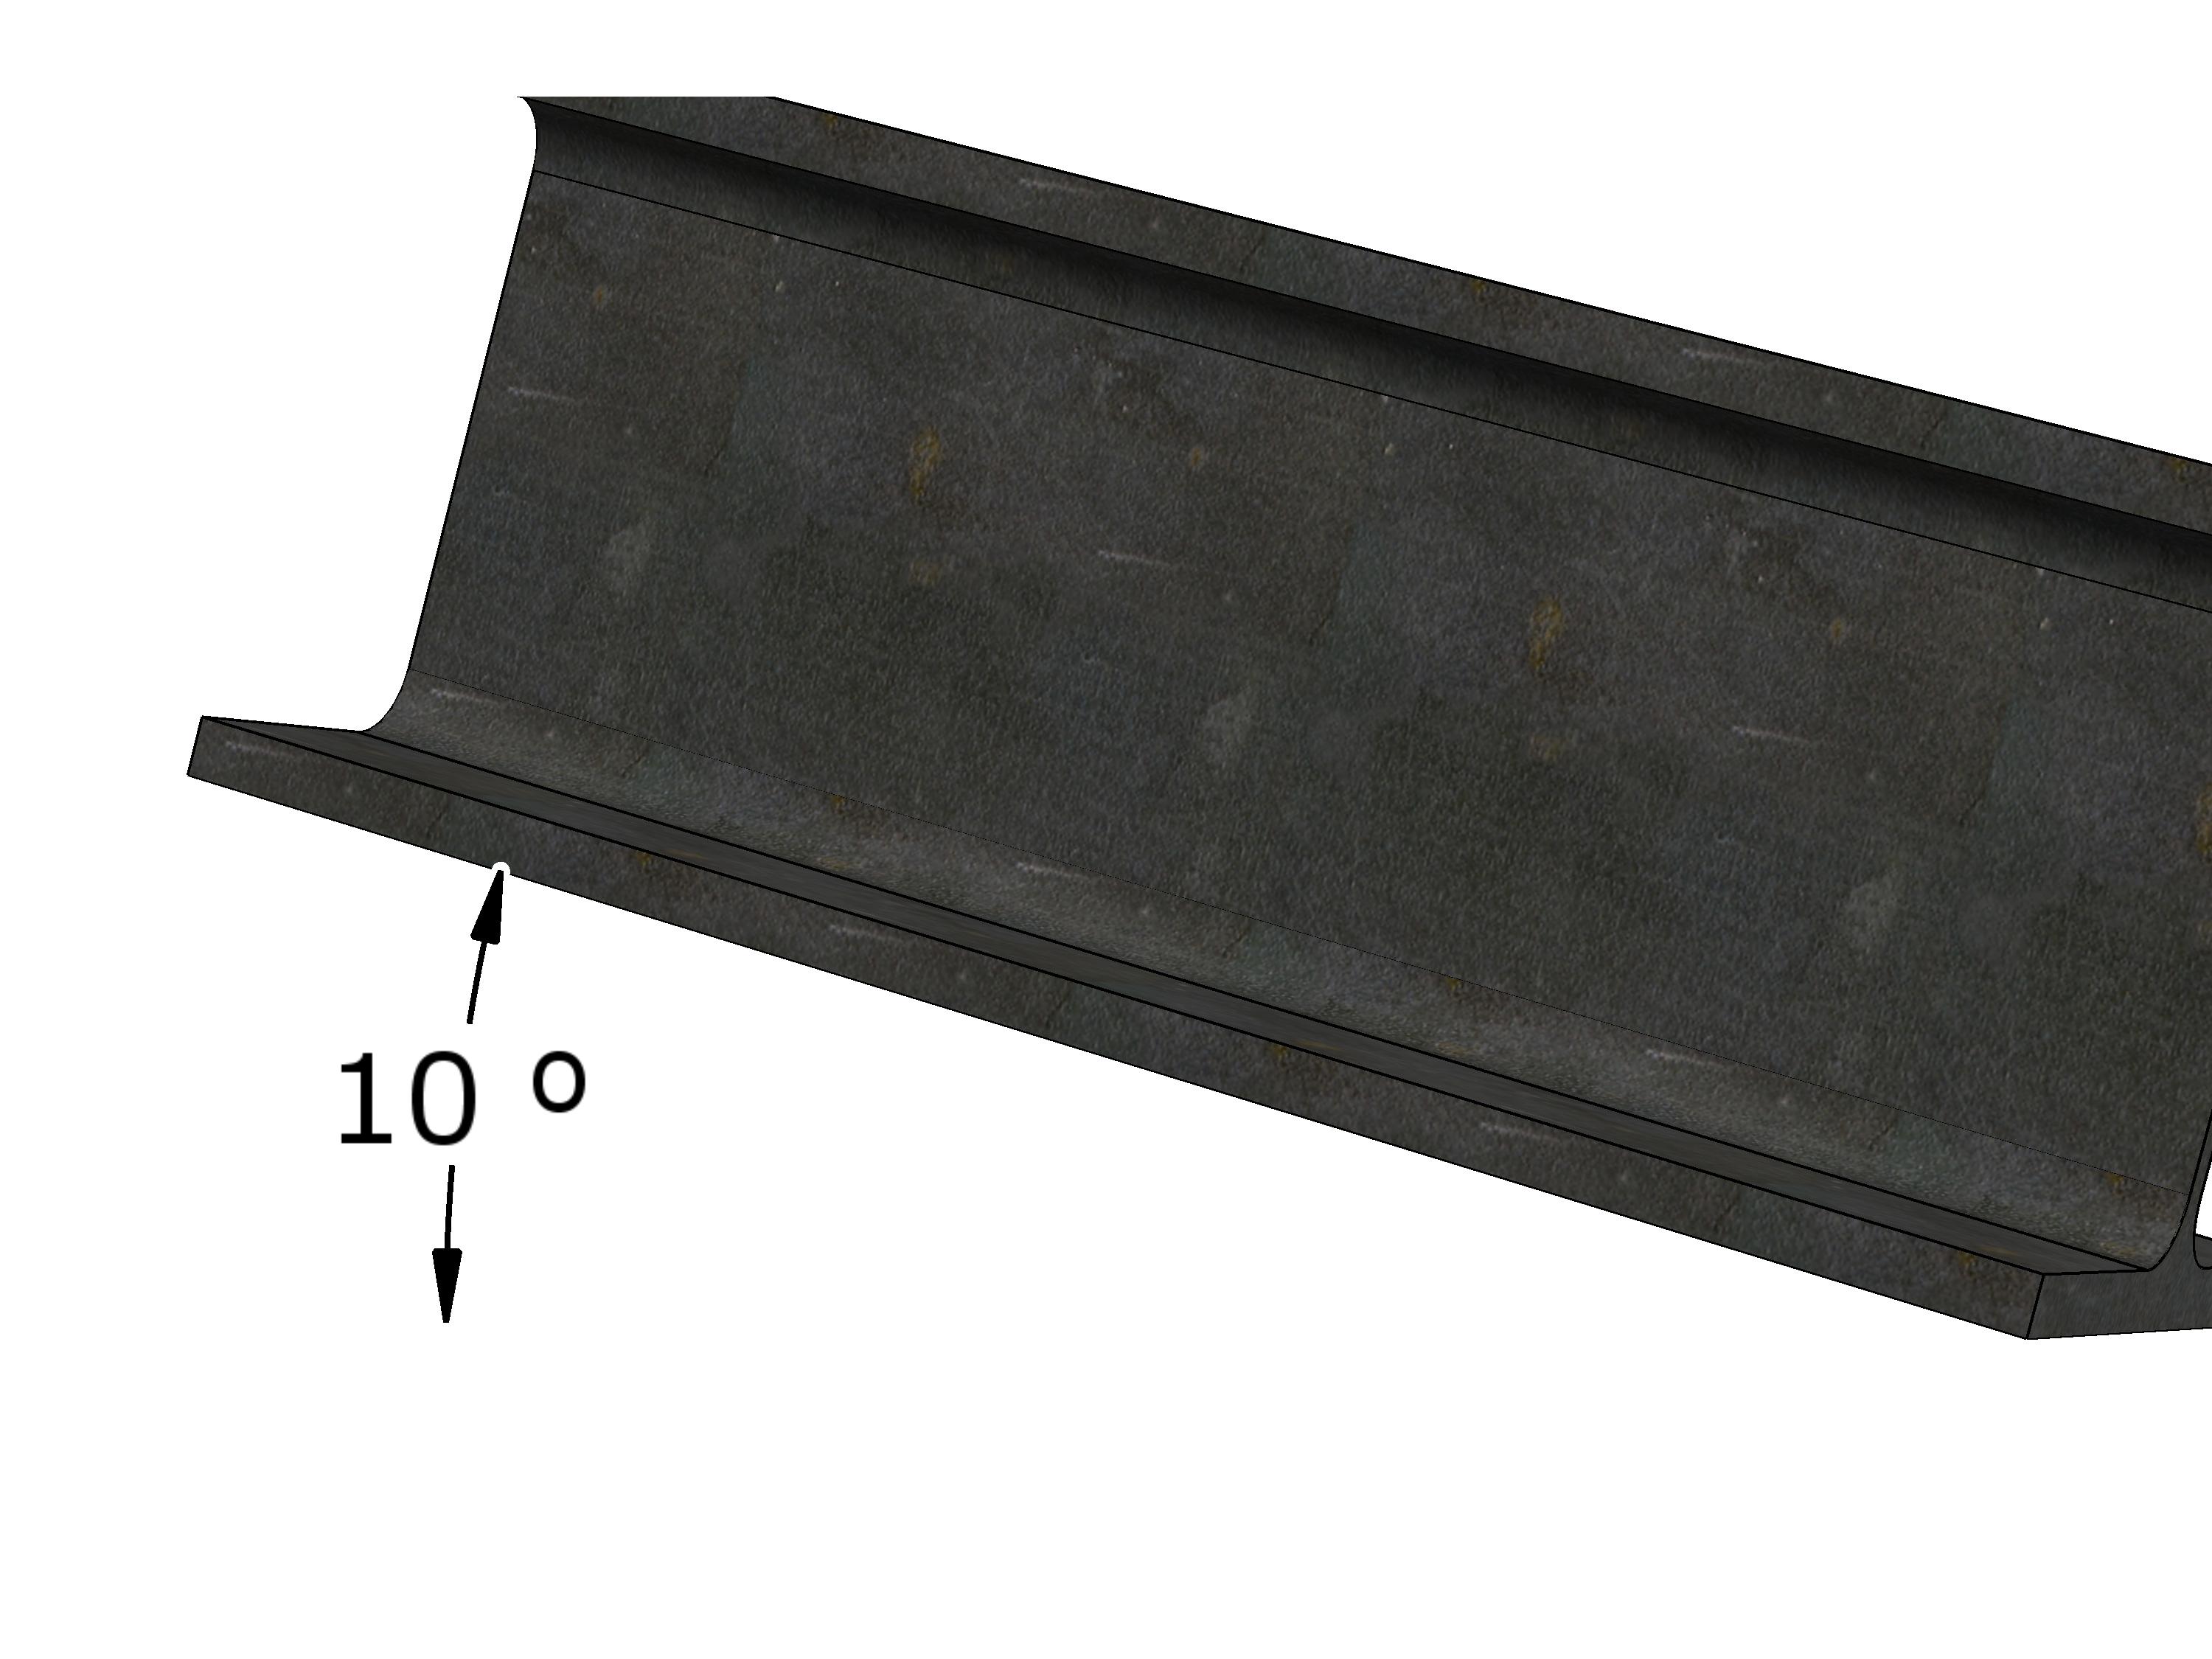
- Sprawdzić nachylenie konstrukcji nośnej.
Nachylenie dla wieszaków ukośnych może wynosić we wszystkich kierunkach maksymalnie 10°.
Sprawdzenie szerokości kołnierza
Tylko dla górnego gniazda wieszaka 2LP/M16 lub M20 z prętem gwintowanym
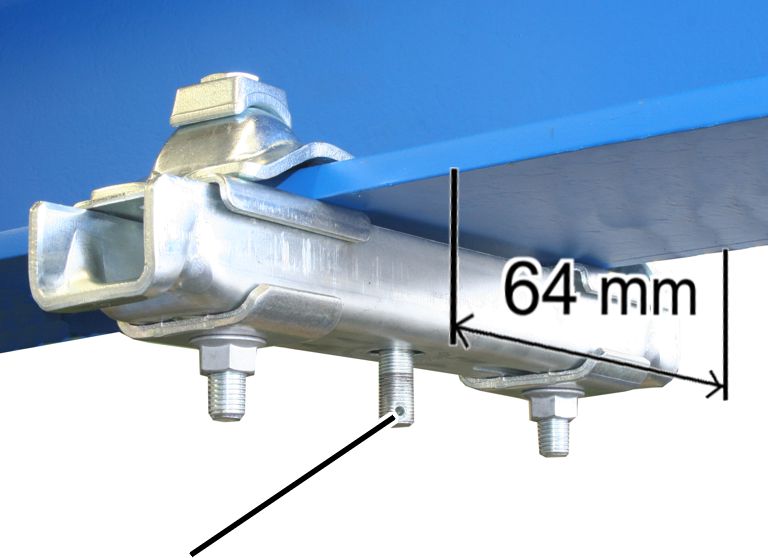
- Sprawdzić szerokość kołnierza belki dwuteowej konstrukcji nośnej.
Kołnierz musi mieć co najmniej 64 mm szerokości.
Tylko dla górnego gniazda wieszaka 2LP/M16 ze wspornikiem przegubowym w kierunku podłużnym
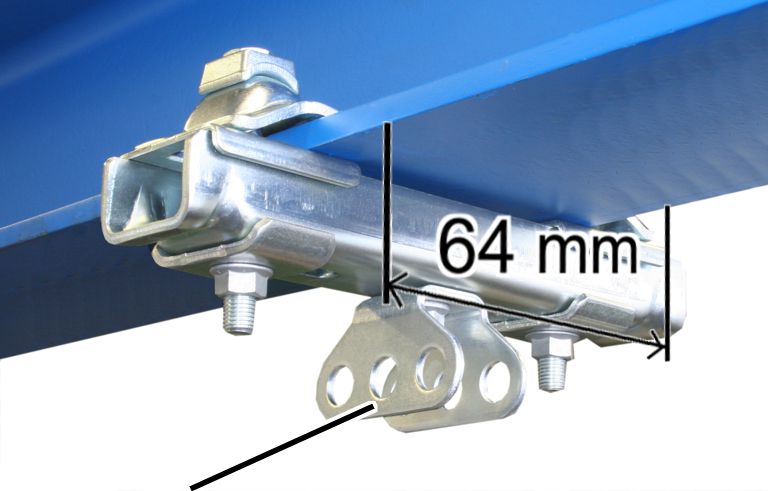
- Sprawdzić szerokość kołnierza belki dwuteowej konstrukcji nośnej.
Kołnierz musi mieć co najmniej 64 mm szerokości.
Tylko dla górnego gniazda wieszaka 2LP/M16 ze wspornikiem przegubowym w kierunku poprzecznym
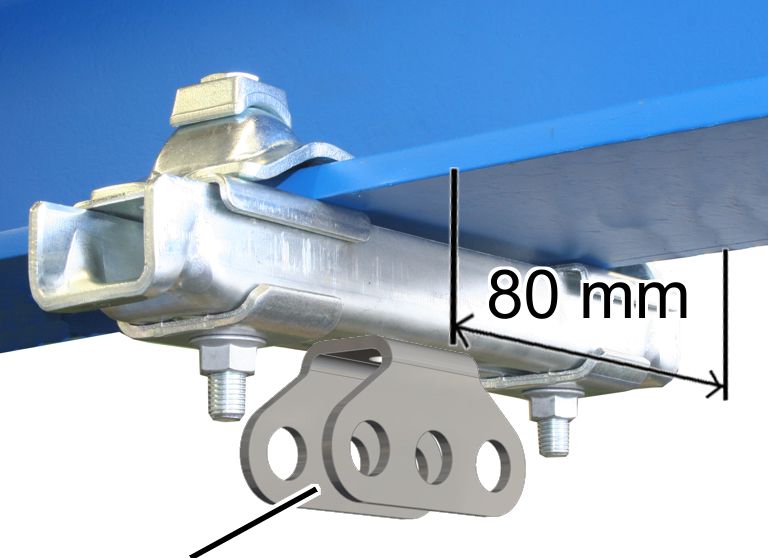
- Sprawdzić szerokość kołnierza belki dwuteowej konstrukcji nośnej.
Kołnierz musi mieć co najmniej 80 mm szerokości.
Tylko w razie montażu mocowania górnego za pomocą klamry skręcanej
Sprawdzenie grubości kołnierza
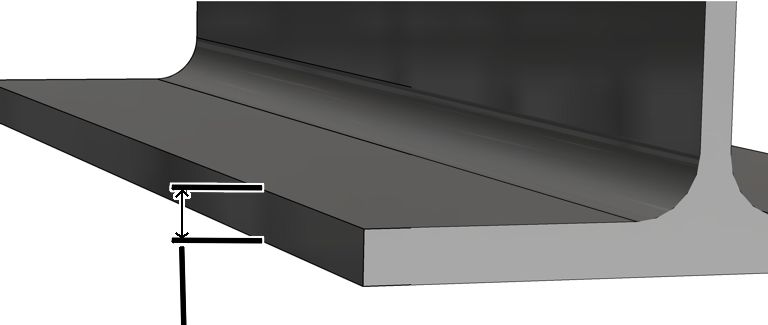
- Sprawdzić grubość kołnierza belki dwuteowej konstrukcji nośnej.
Grubość kołnierza musi się mieścić w zakresie od 6 mm do 20 mm.
- Jeżeli grubość kołnierza przekracza 20 mm: Do montażu należy użyć specjalnych podkładek ustalających.
Przegląd montażu torowiska HB
Wskazówka:
Celem niniejszego przeglądu montażu jest ułatwienie orientacji przy montażu całego urządzenia.
Właściwa instrukcja montażu: patrz od „Montaż górnego gniazda wieszaka 2LP/M16 lub M20: klamrą skręcaną na belce dwuteowej”.
Rysunki pokazują położenie komponentów na zmontowanej na gotowo dźwignicy HB. Ilustracje te pełnię tylko funkcję poglądową.
Montaż torowiska
Konstrukcja nośnaGórne gniazdo wieszaka 2LP/M16 lub M20
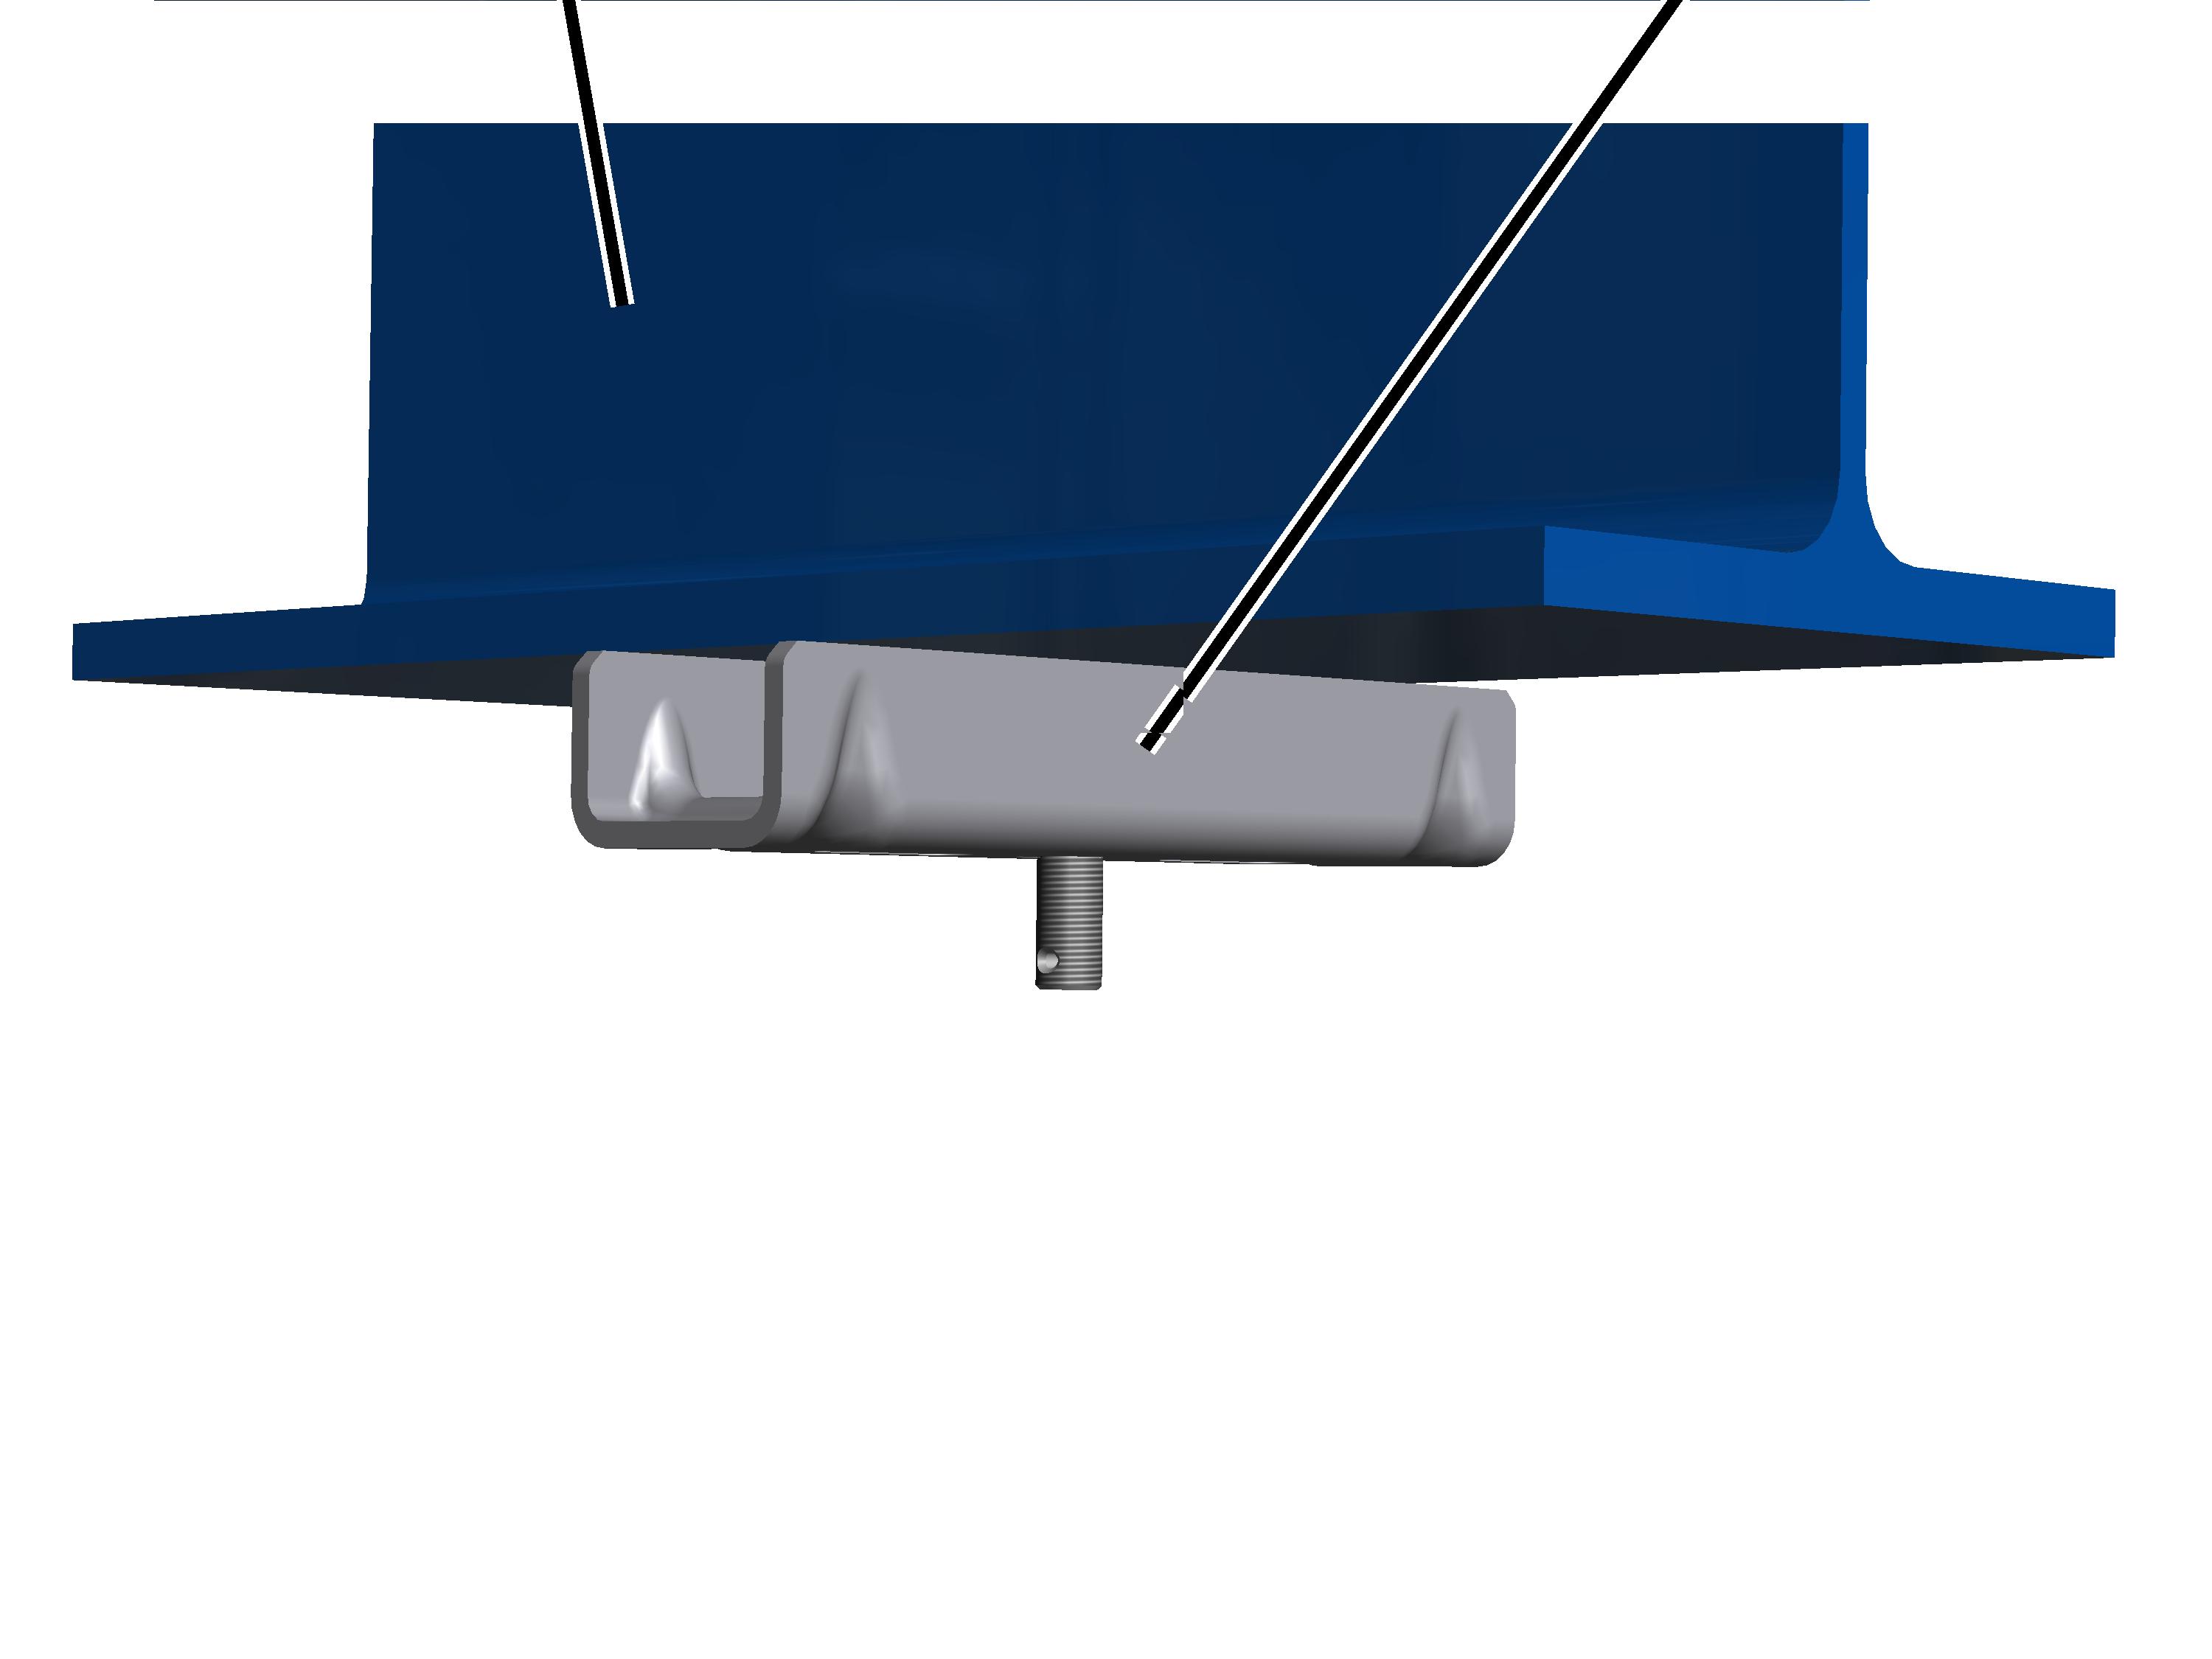
- Najpierw montuje się wszystkie górne gniazda wieszaka 2LP/M16 lub M20 do konstrukcji nośnej.
Jest osiem różnych wariantów zamontowania górnego gniazda wieszaka. To, który wariant zostanie użyty, zależy między innymi od konstrukcji nośnej.
- Klamrą skręcaną do belki dwuteowej: Patrz „Montaż górnego gniazda wieszaka 2LP/M16 lub M20: klamrą skręcaną na belce dwuteowej”.
- Marką do przyspawania do elementu stalowego: Patrz „Montaż górnego gniazda wieszaka 2LP/M16 lub M20: marka do przyspawania”.
- Płytką do kołka rozporowego do stropu betonowego: patrz „Montaż górnego gniazda wieszaka 2LP/M16 lub M20: płytka do kołka rozporowego”.
- Mocowaniem przelotowym do elementu betonowego: Patrz „Montaż górnego gniazda wieszaka 2LP/M16 lub M20: z mocowaniem przelotowym na elemencie betonowym”.
- Do szyny montażowej: Patrz „Montaż górnego gniazda wieszaka 2LP/M16: szyna montażowa (szyna montażowa Halfen)”.
- Do belki drewnianej: Patrz „Montaż górnego gniazda wieszaka 2LP/M16 lub M20: klamrowanie belki drewnianej”.
- Nakrętką żebrowaną: Patrz „Montaż górnego gniazda wieszaka 2LP/M16 lub M20: przykręcić nakrętką żebrowana”.
- Śrubą żebrowaną: Patrz „Montaż górnego gniazda wieszaka 2LP/M16 lub M20: przykręcić śrubą żebrowaną”.
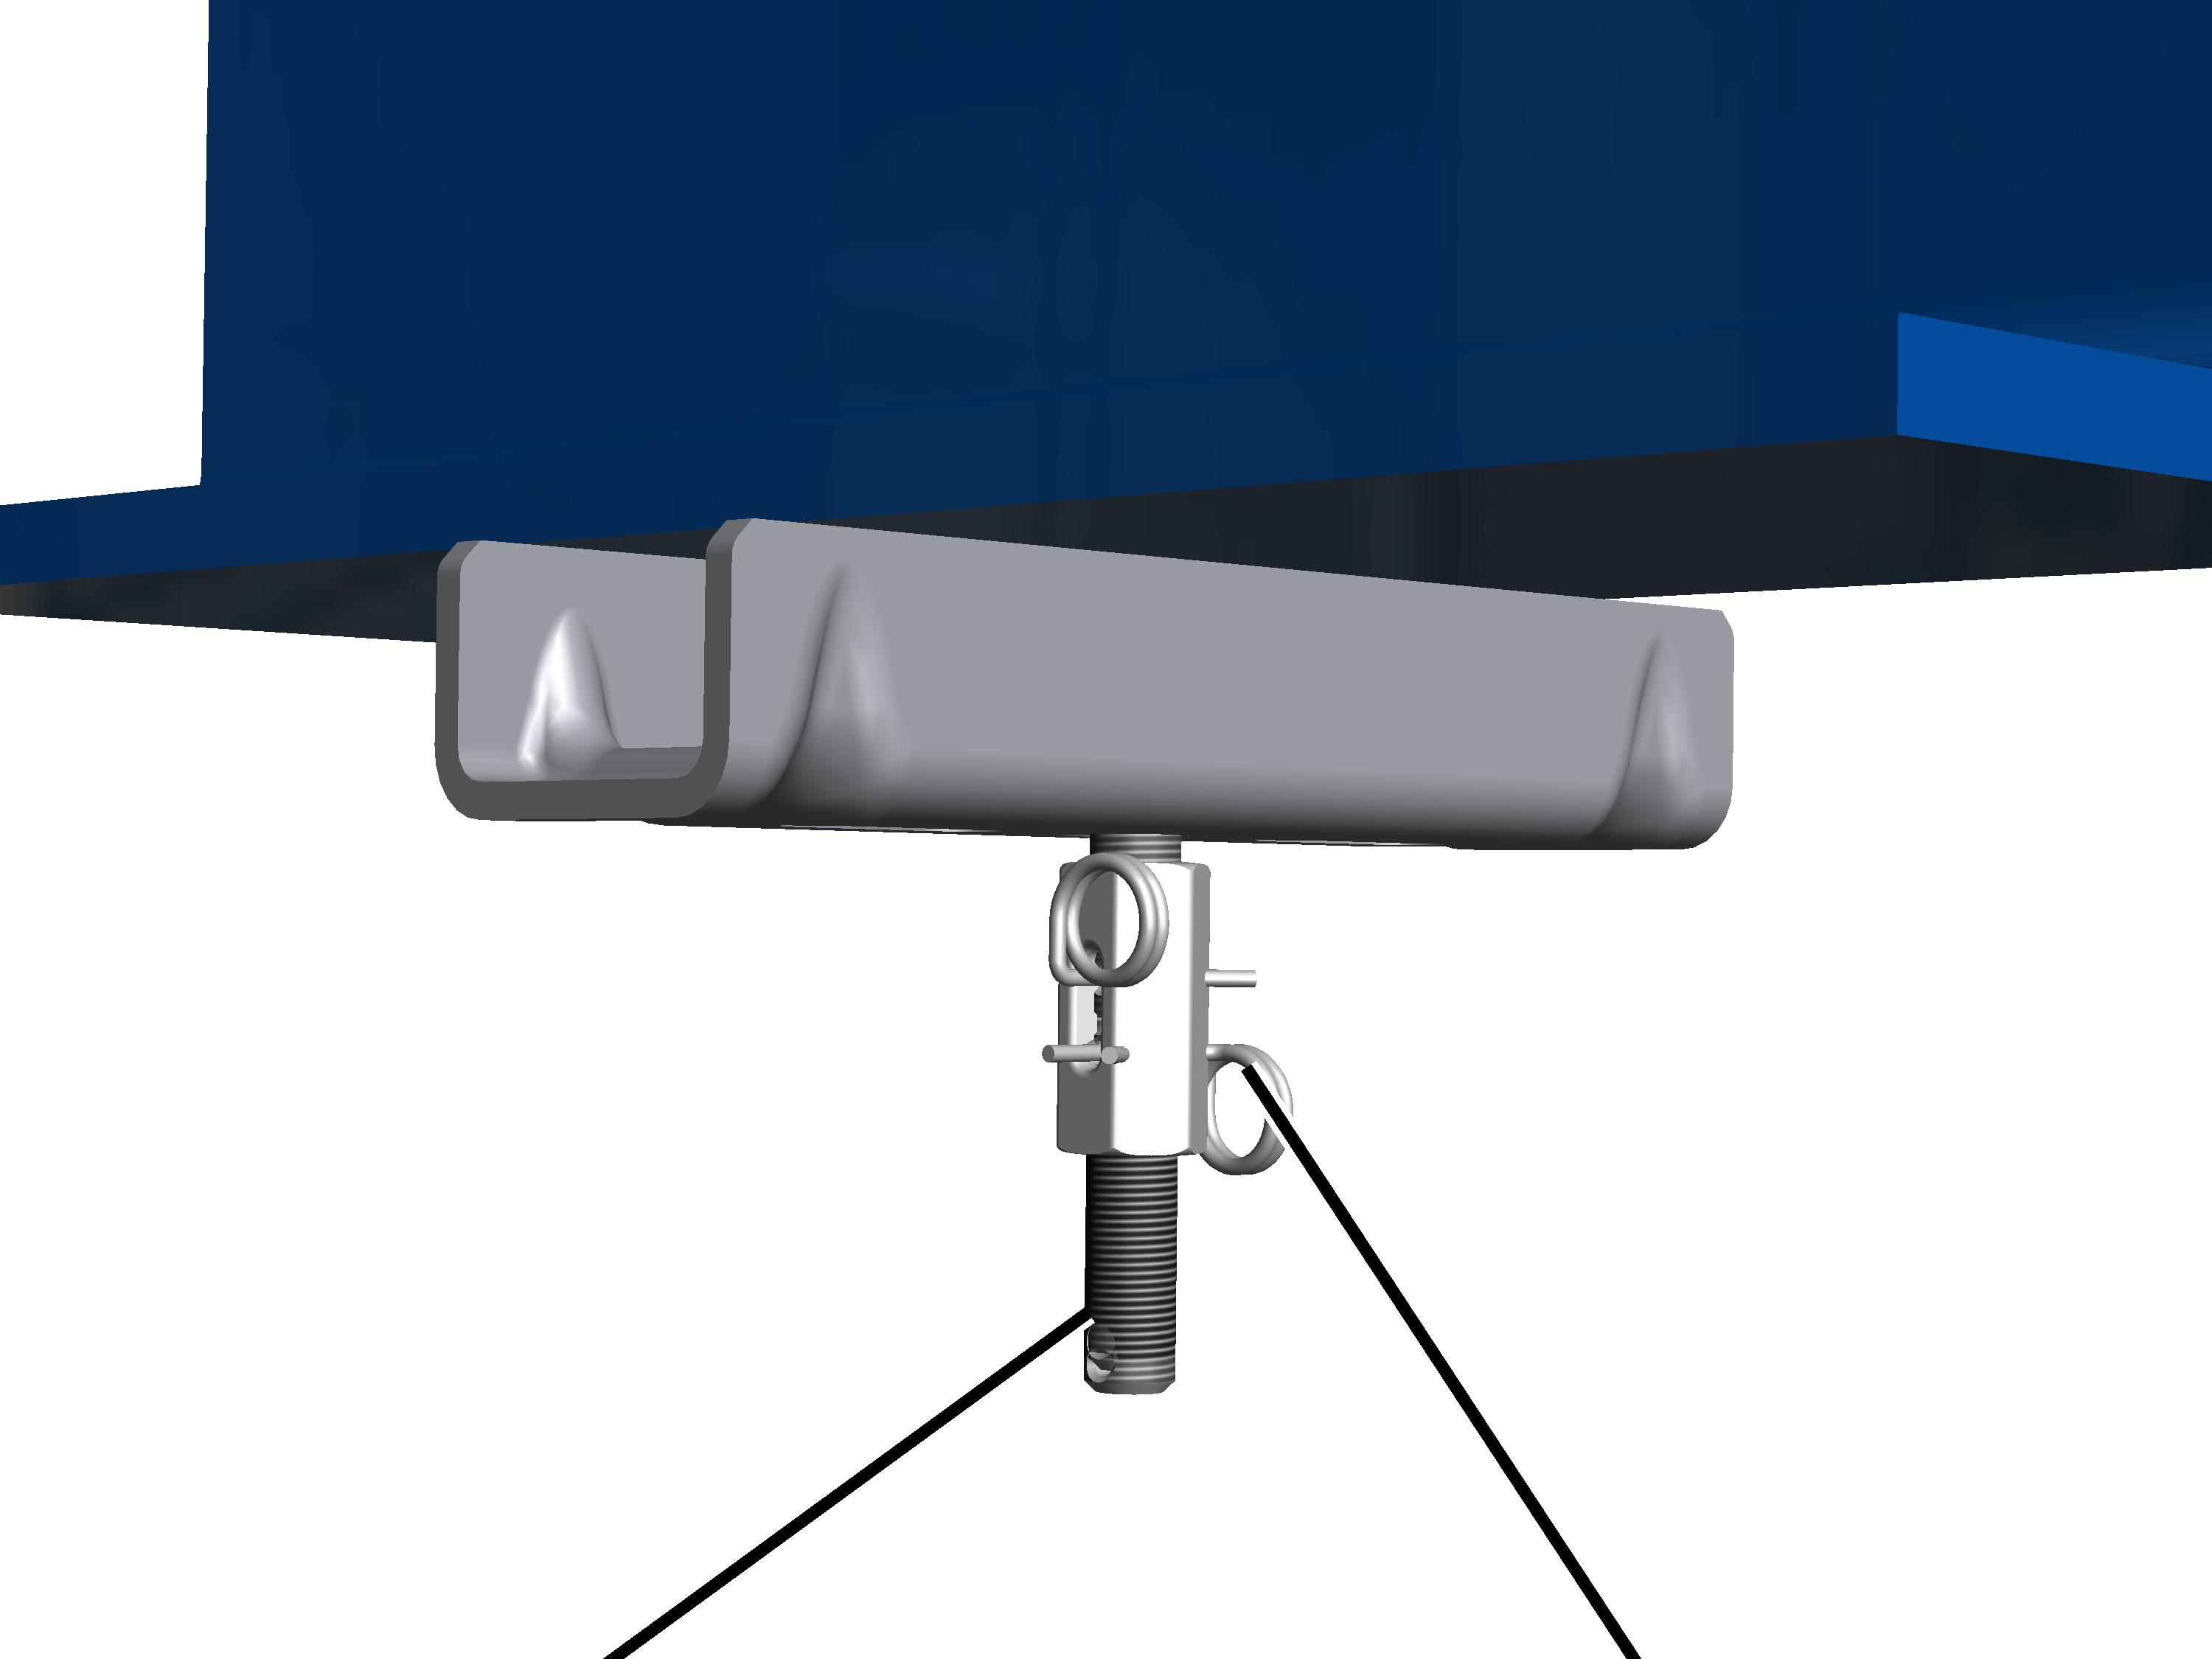
- Następnie skraca się lub przedłuża gwintowane pręty, przy pomocy których torowisko zawiesza się później górne gniazdo wieszaka. Patrz „Skracanie lub przedłużanie prętów gwintowanych”.
- Następnie wieszak jest montowany do górnego gniazda wieszaka.
Istnieje 6 różnych wieszaków. Wybór wariantu zależy między innymi od konstrukcji nośnej i prześwitu nad dźwigarem systemu dźwignicowego HB.
- Wieszak zwykły: patrz „Zawieszenie torowiska M16: montaż wieszaka zwykłego”.
- Wieszak krótki: patrz „Zawieszenie torowiska M16: montaż krótkiego wieszaka”.
- Wieszak ukośny: patrz „Zawieszenie torowiska M16: montaż wieszaka ukośnego”.
- Wieszak ze stężeniem: patrz „Zawieszenie torowiska M16: montaż normalnego wieszaka ze stężeniem”.
- Wieszak ukośny ze stężeniem: patrz „Zawieszenie torowiska M16: montaż wieszaka ukośnego ze stężeniem”.
- Wieszak V: patrz „Zawieszenie torowiska M16: montaż wieszaka V”.
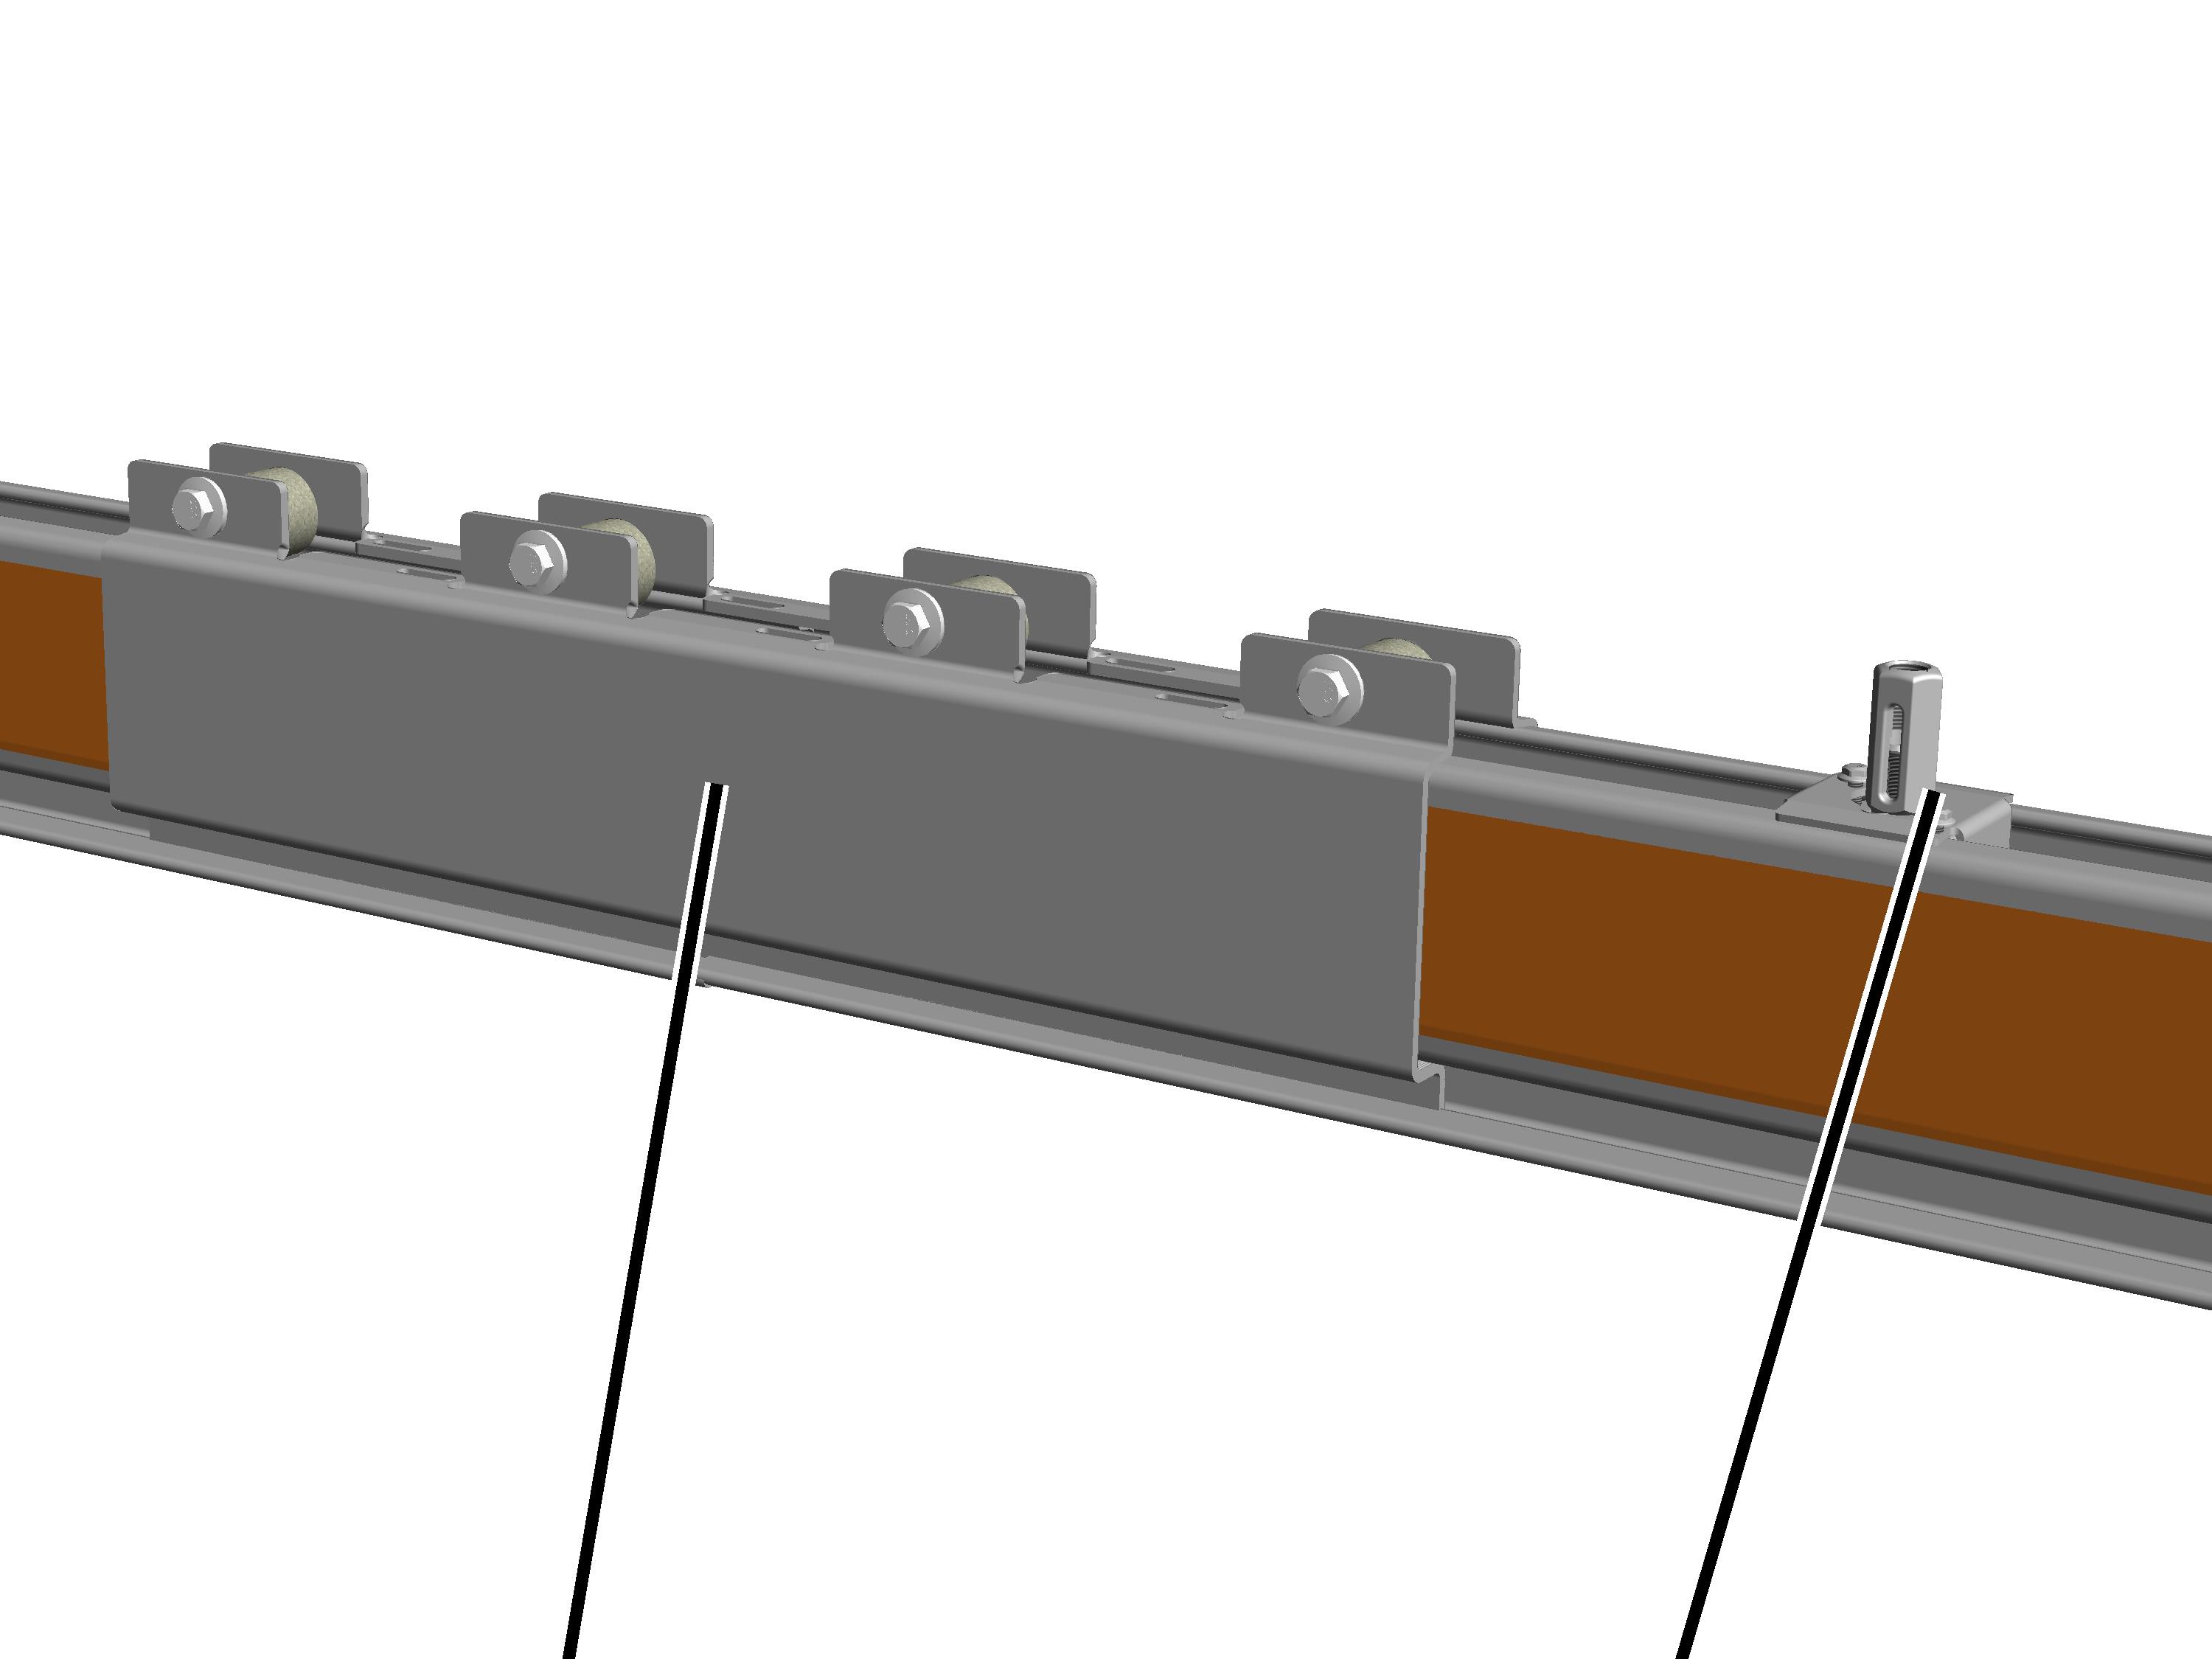
- Na zakończenie poszczególne odcinki profilu są łączone ze sobą w torowisko HB. Patrz „Łączenie odcinków profilu ze stali”.
- Zwłaszcza w przypadku przebudowy może być konieczne skracanie odcinków profilu na miejscu.
Patrz „Piłowanie odcinków profilu”.
W typowym przypadku odcinki profilu są przycinane na odpowiednie długości dla poszczególnych projektów. Dzięki temu nie ma konieczności przycinania odcinków profilu na miejscu.
- Następnie luźno włożyć dolne gniazda wieszaka w profile HB. Na razie nie przykręcać mocno dolnych gniazd wieszaka, aby podczas montażu można było je swobodnie przemieszczać. Patrz „Montaż dolnych gniazd wieszaka do zawieszenia torowiska M16”.
W zależności od długości poszczególnych odcinków profilu, liczby wieszaków, warunków panujących w hali i długości torowiska, kilka odcinków profilu należy w miarę możliwości połączyć ze sobą już na podłodze.
Musi być zapewnione bezpieczne i nie powodujące dodatkowych zagrożeń podnoszenie połączonych ze sobą odcinków profilu oraz ich doprowadzenia pod wieszaki.
Jeżeli jest to niemożliwe, odcinki profilu muszą być najpierw, pojedynczo lub w stanie częściowo połączonym zamocowane do wieszaka a dopiero potem całkowicie połączone ze sobą. Należy przy tym zwrócić szczególną uwagę w przypadku wieszaków krótkich na wystarczającą ilość miejsca pod zawieszeniami.
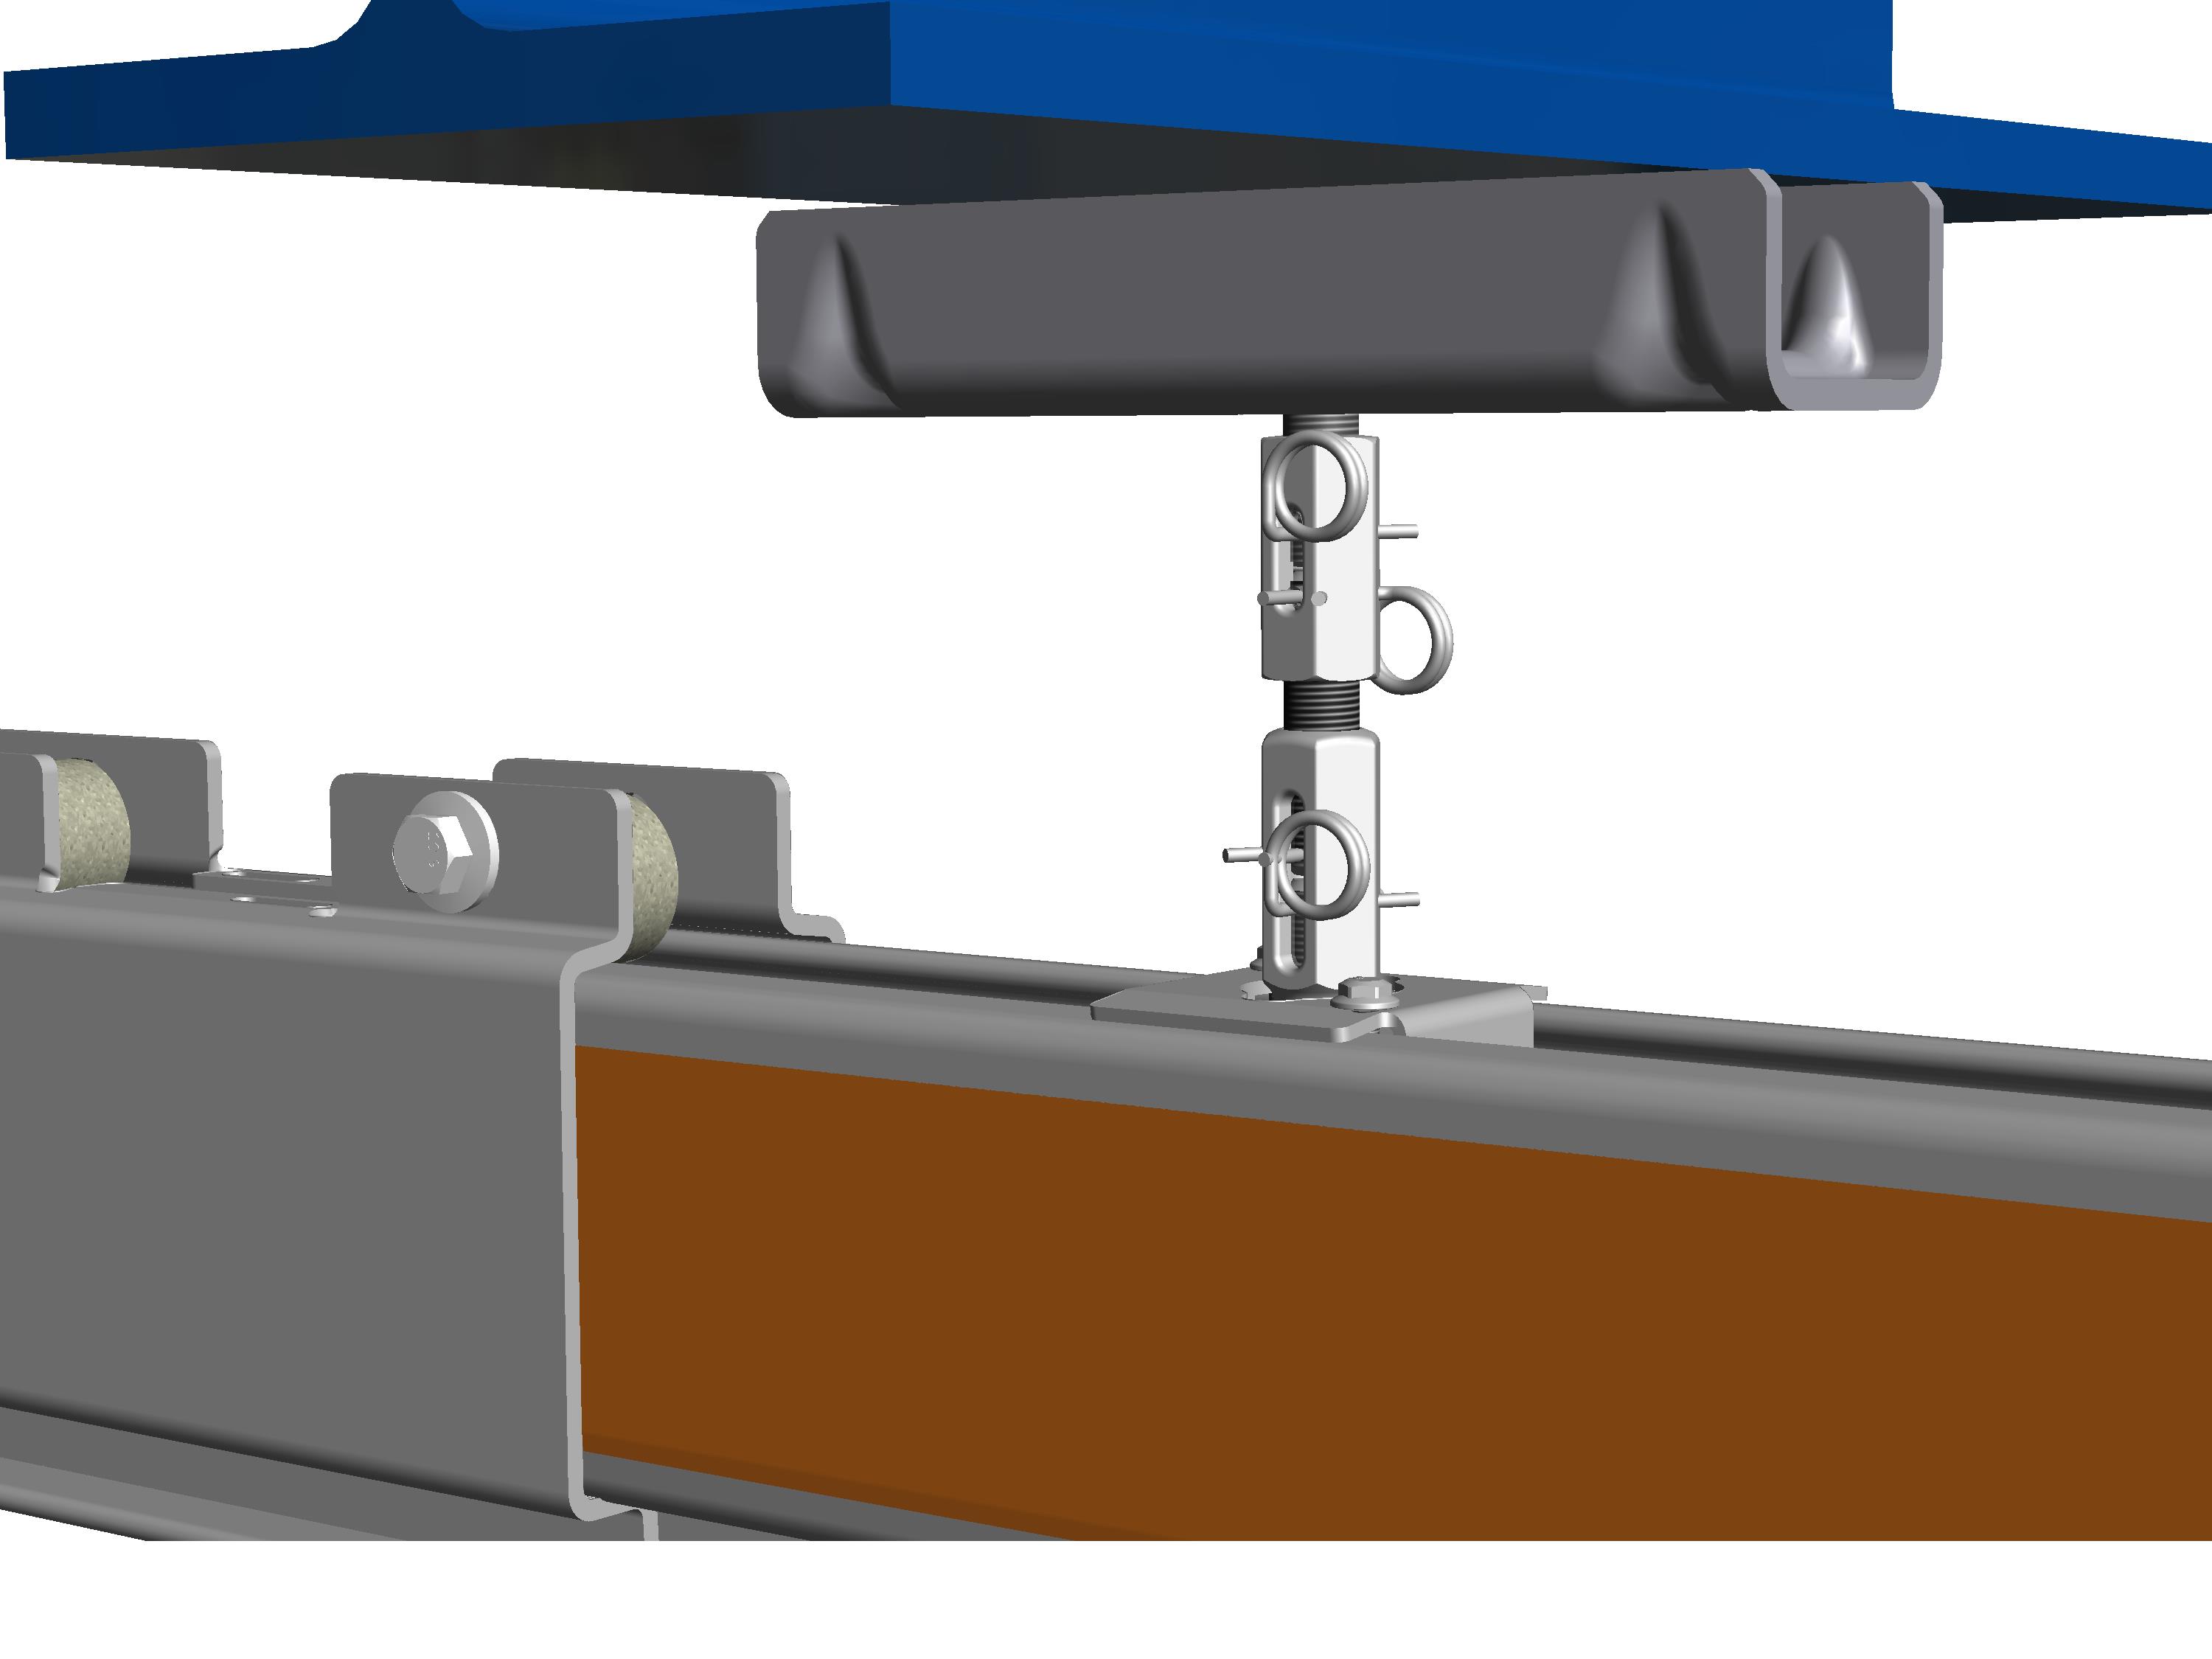
- Następnie torowisko przykręcić przy pomocy dolnych gniazd wieszaka do zwieszenia. Patrz „Montaż torowiska HB do zawieszenia torowiska M16”.
- Następnie torowisko wypoziomować. Patrz „Wypoziomowanie torowiska”.
- W kolejności torowisko skręcić i zabezpieczyć. Patrz „Przykręcenie torowiska HB do do zawieszenia torowiska i zabezpieczenie”.
Tylko dla przewodu oponowego wleczonego i szynoprzewodu VKL
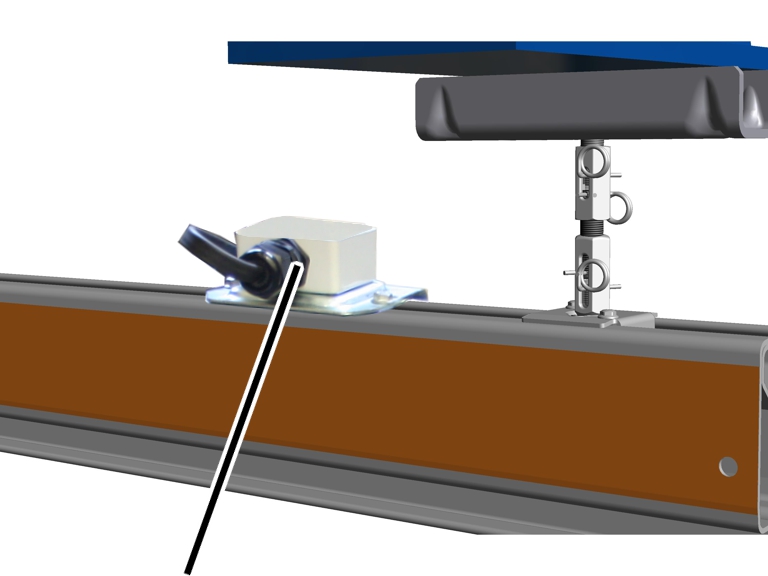
- Do sieci zasilającej podłączyć skrzynkę zaciskową na torowisku. Patrz „Montaż skrzynki zaciskowej”.
- W kolejności wsunąć na suwnicę mechanizmy jezdne dla suwnicy (dla EHB, ZHB) lub wózek suwnicowy (dla ESK, ZSK) w torowisko. Patrz „Wsuwanie mechanizmów jezdnych”.
- W razie potrzeby teraz zamontować napędy jazdy HBF. Patrz „Montaż mechanizmu jezdnego HBF”.
- Jeżeli to konieczne, wsunąć następnie w torowisko systemy dystansujące. Patrz „Montaż systemu dystansującego”.
- Następnie należy zamontować na torowisku HB główny układ zasilania prądowego.
Istnieją trzy różne główne układy zasilania prądowego.
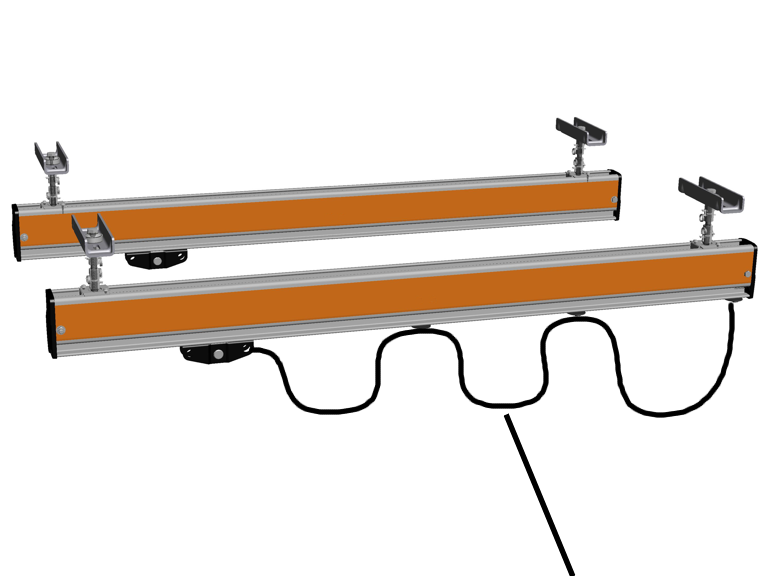
- Przewód oponowy wleczony: Główny układ zasilania prądowego jest wykonany
z przewodu płaskiego, zamocowanego do ślizgów kablowych. Te ślizgi
kablowe są wleczone przez dźwignicę HB..
Patrz „Montaż przewodu oponowego”.
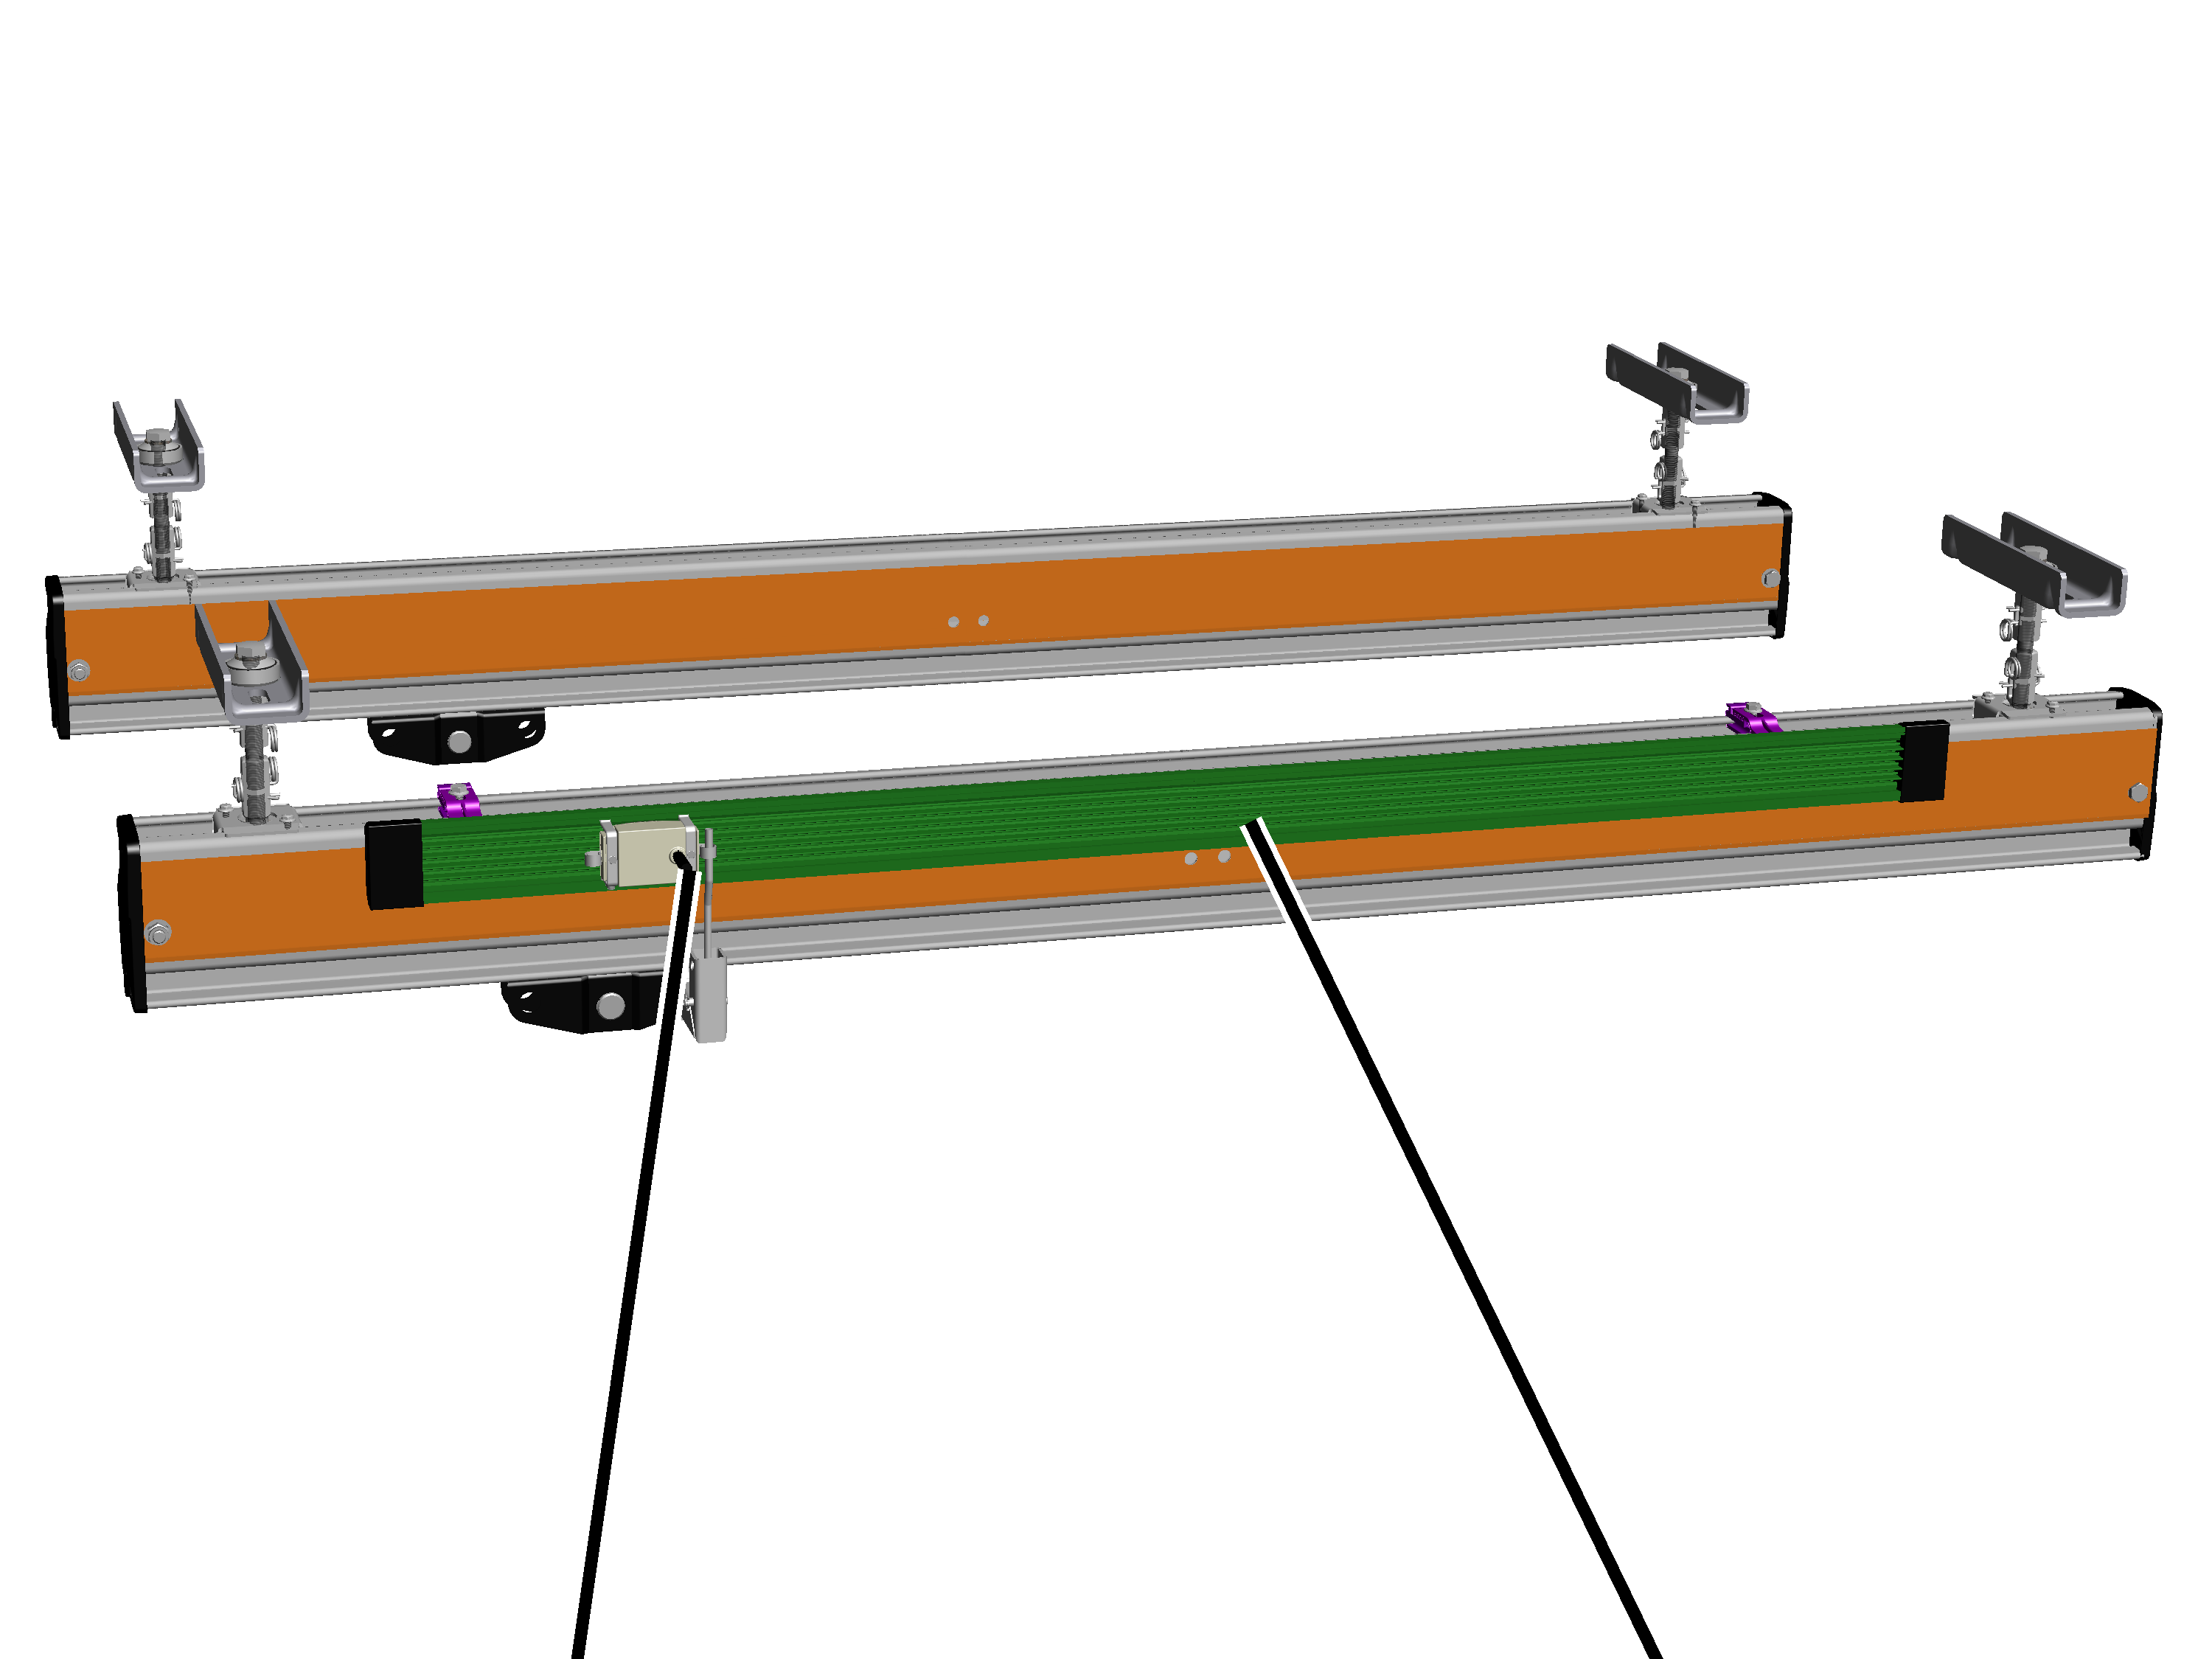
- Szynoprzewód VKL (nie dotyczy modelu HB240): główny układ zasilania
prądowego składa się z szynoprzewodu przymocowanego do torowiska. W
szynoprzewodzie porusza się odbierak prądu, który jest ciągnięty przez
dźwignicę HB.
Patrz „Montaż szynoprzewodu VKL”.
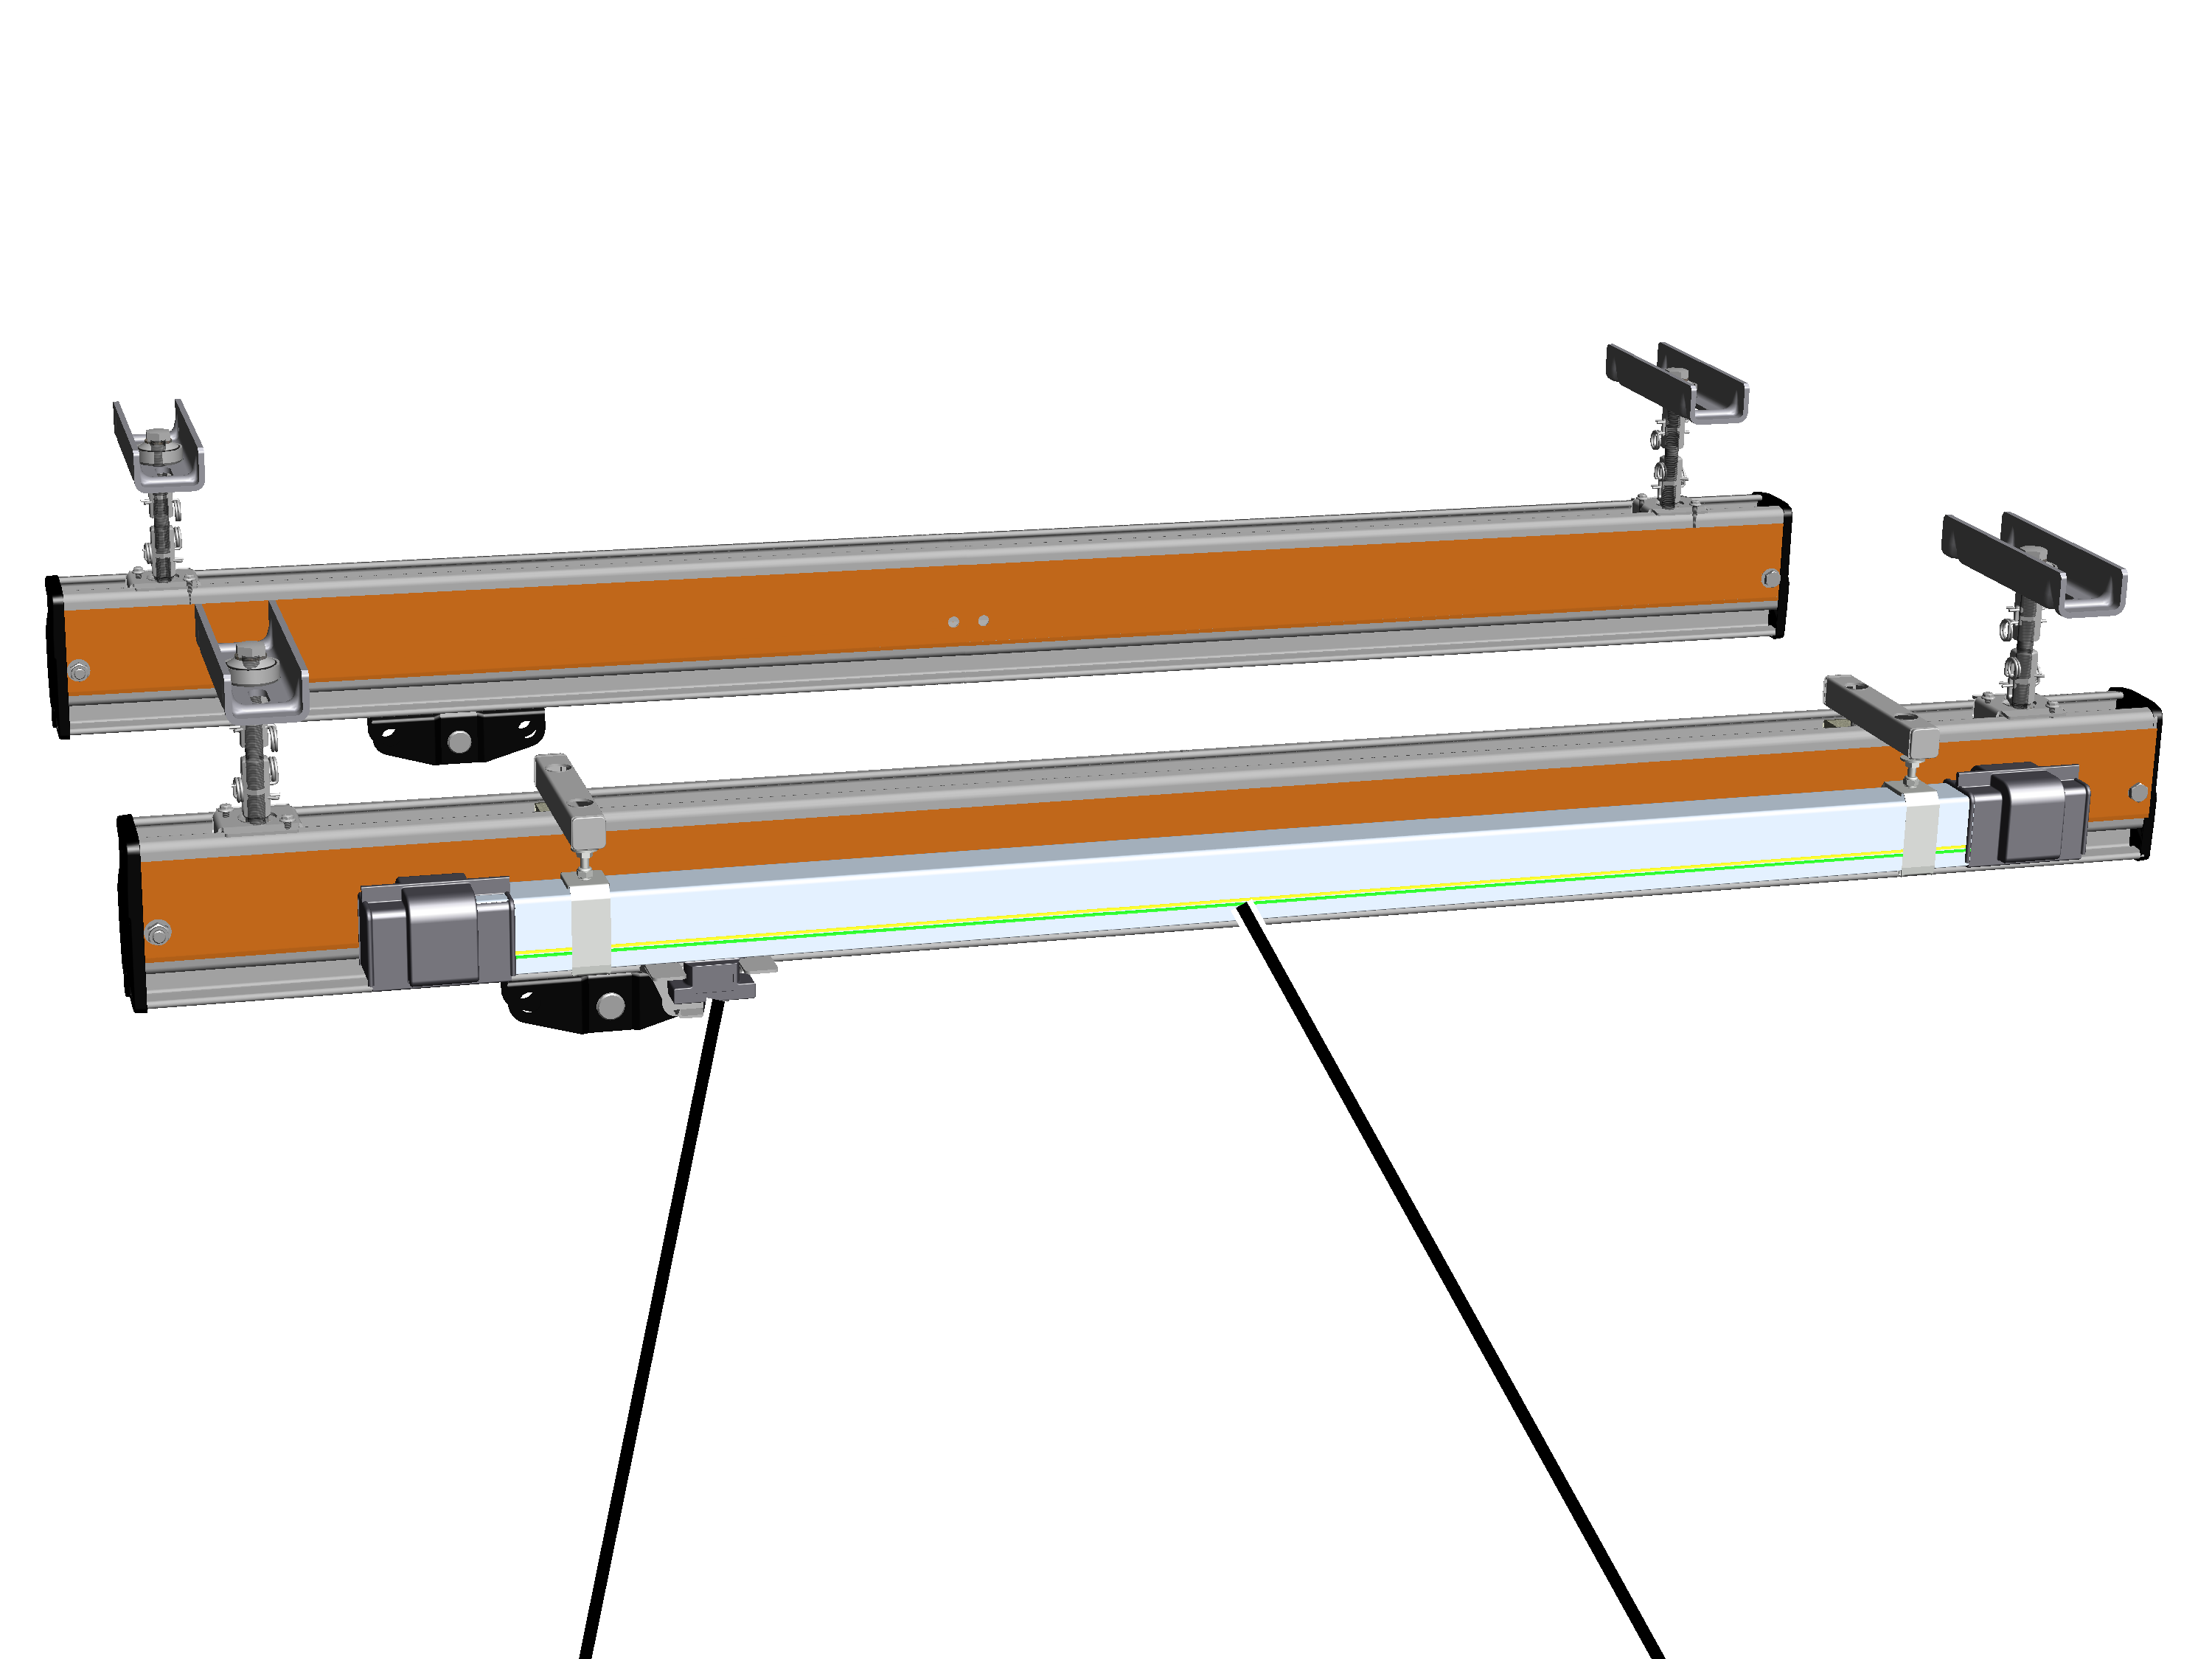
- Szynoprzewód KBH: Główny układ zasilania prądowego składa się z
szynoprzewodu przymocowanego do torowiska. W szynoprzewodzie porusza się
odbierak prądu, który jest ciągnięty przez dźwignicę HB.
Patrz „Montaż szynoprzewodu KBH”.
- W dwuszynowym systemie ZSK występuje dodatkowy wariant głównego układu zasilania prądowego. Opisano go w podręczniku produktu „Montaż dźwignicy HB ZHB lub ZSK“.
- Na zakończenie podłączyć główny układ zasilania prądowego. Patrz „Podłączanie głównego układu zasilania prądowego“.
Montaż górnego gniazda wieszaka 2LP/M16 lub M20: klamrą skręcaną na belce dwuteowej
Górne gniazdo wieszaka 2LP/M16 lub M20 jest zaciskane dwiema klamrami skręcanymi do dolnego kołnierza belki dwuteowej.
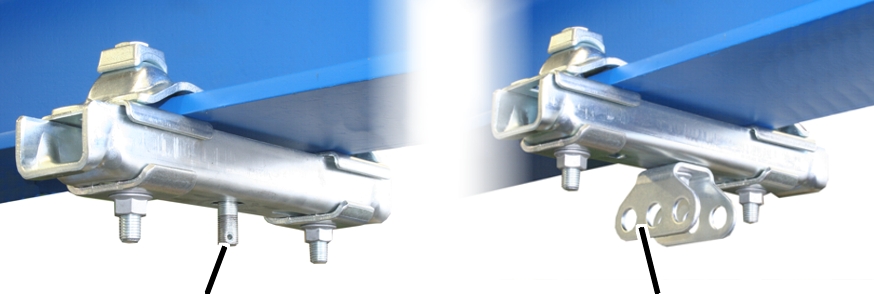
Tylko w wersji z górnym gniazdem wieszaka 2LPM16 ze wspornikiem przegubowym
Ten punkt odnosi się tylko do wersji z górnym gniazdem wieszaka 2LP/M16 z przykręconym wspornikiem przegubowym (dla wieszaka ze stężeniem, wieszaka ukośnego, wieszaka ukośnego ze stężeniem i wieszaka V).
Obracanie wspornika przegubowego
Do każdego górnego gniazda wieszaka 2LP/M16 ze wspornikiem przegubowym:
Zależnie od ustawienia konstrukcji nośnej wsporniki przegubowe mogą być montowane wzdłuż lub w poprzek górnego gniazda wieszaka 4LP/M20.
Górne gniazdo wieszaka
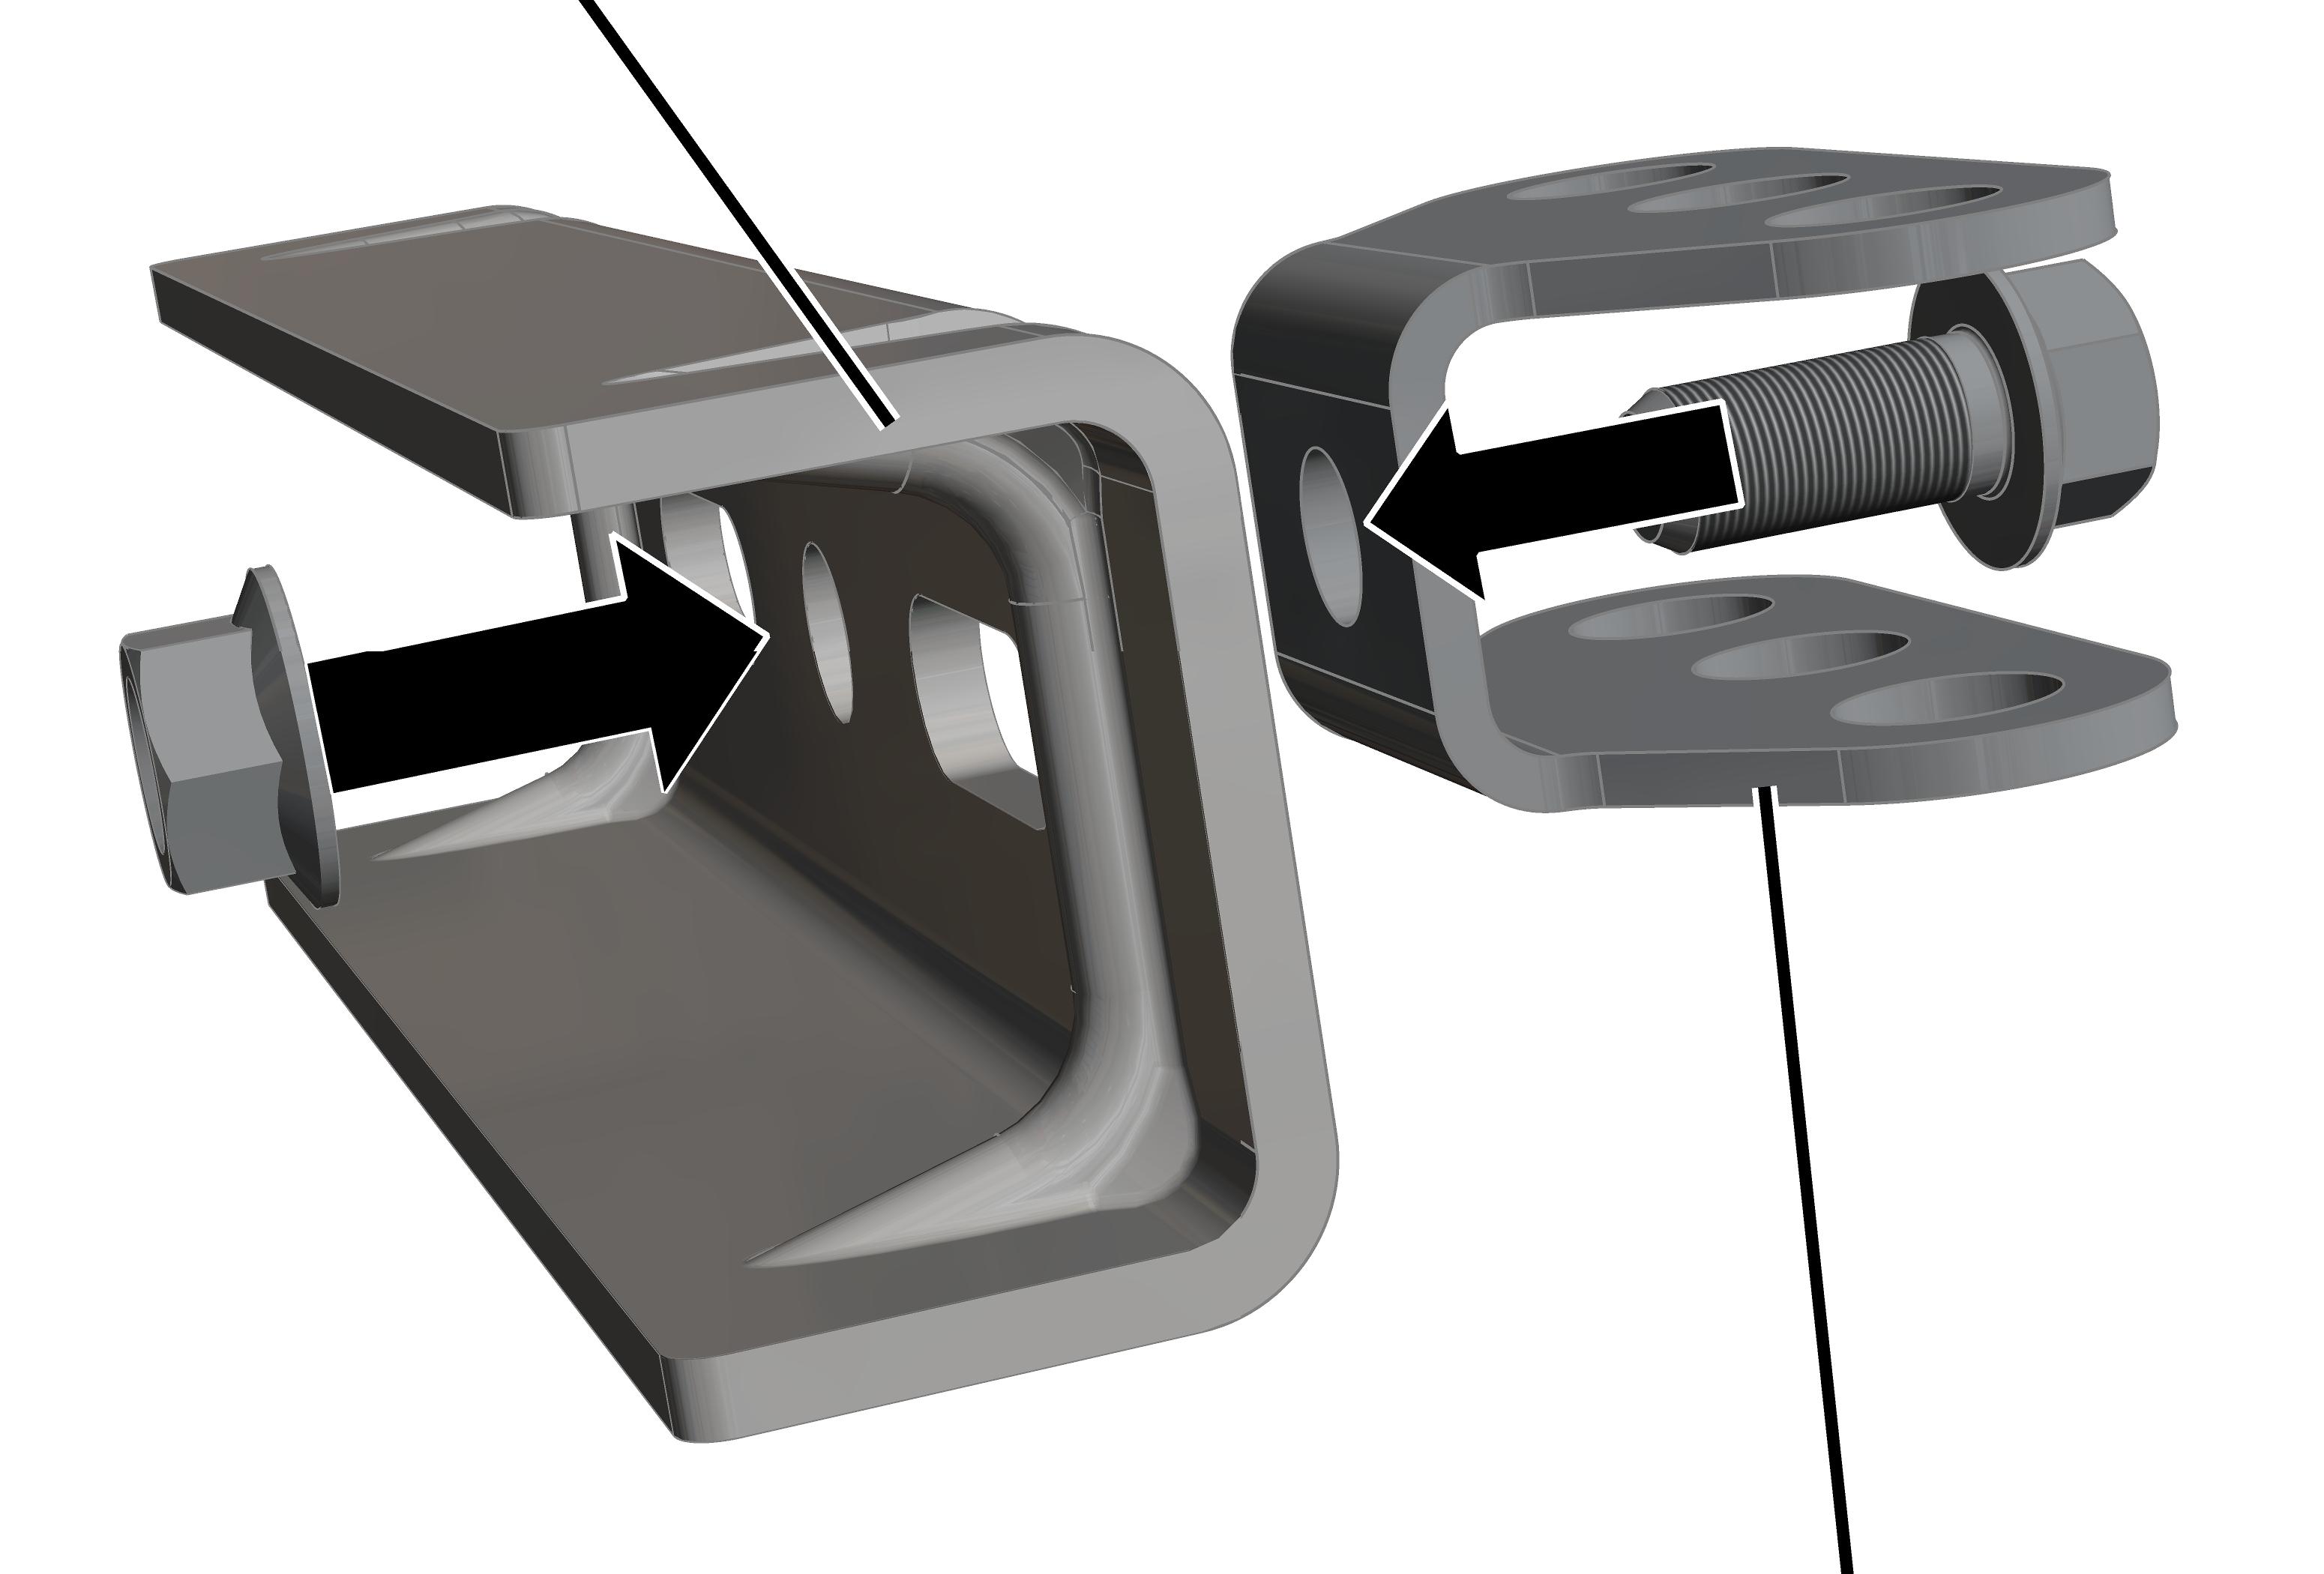
- Przełożyć śrubę żebrowaną M16x35 przez wspornik przegubowy.
- Włożyć wspornik przegubowy ze śrubą żebrowaną w górne gniazdo wieszaka.
- Nakrętkę żebrowaną M16 nakręcić od tyłu luźno na śrubę żebrowaną.
- W razie potrzeby obrócić wspornik przegubowy wzdłużnie lub poprzecznie do górnego gniazda wieszaka.
- Przykręcić nakrętkę żebrowaną. 300 Nm.
Składanie klamry skręcanej
Po dwie sztuki na jedno górne gniazdo wieszaka 2LP/M16 lub M20:
Podkładka dolnaPałąk zaciskowy z podkładką wklęsłą
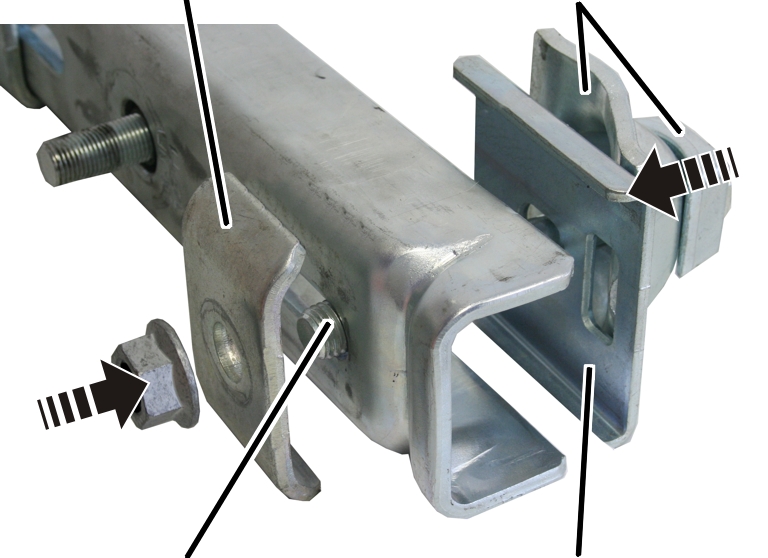
- Podkładkę wklęsłą, pałąk zaciskowy i podkładkę ustalającą wsunąć na śrubę z łbem sześciokątnym M16x130.
- Śrubę z łbem sześciokątnym wsunąć przez górne gniazdo wieszaka.
- Od dołu założyć podkładkę dolną.
- Nakrętkę żebrowaną M16 nakręcić luźno na śrubę z łbem sześciokątnym.
Pałąk zaciskowyNosek
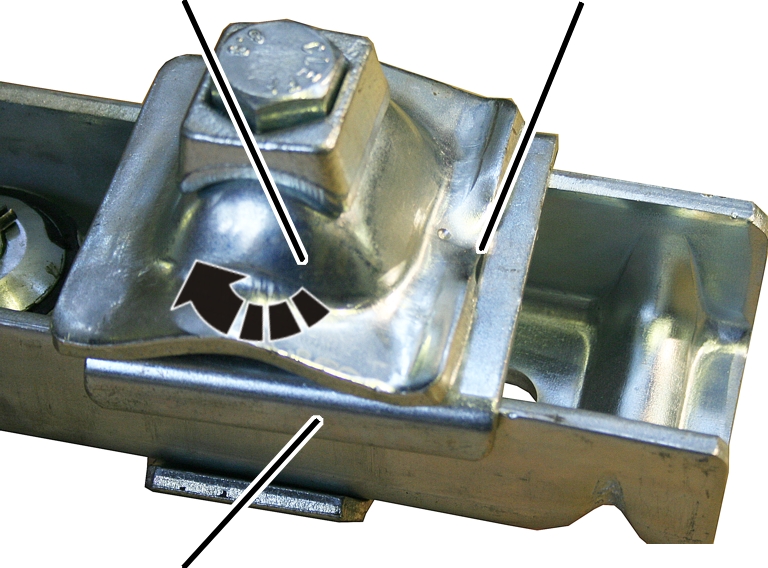
- Obrócić pałąk zaciskowy: nosek pałąka zaciskowego powinien zostać zaciśnięty w otworze podkładki ustalającej.
Tylko dla grubości pasa dolnego od 20 mm
Ten punkt ma zastosowanie tylko, gdy kołnierz belki dwuteowej jest grubszy niż 20 mm.
Po dwie sztuki na jedno górne gniazdo wieszaka 2LP/M16 lub M20:
Podkładka dolnaŚruba z łbem sześciokątnym
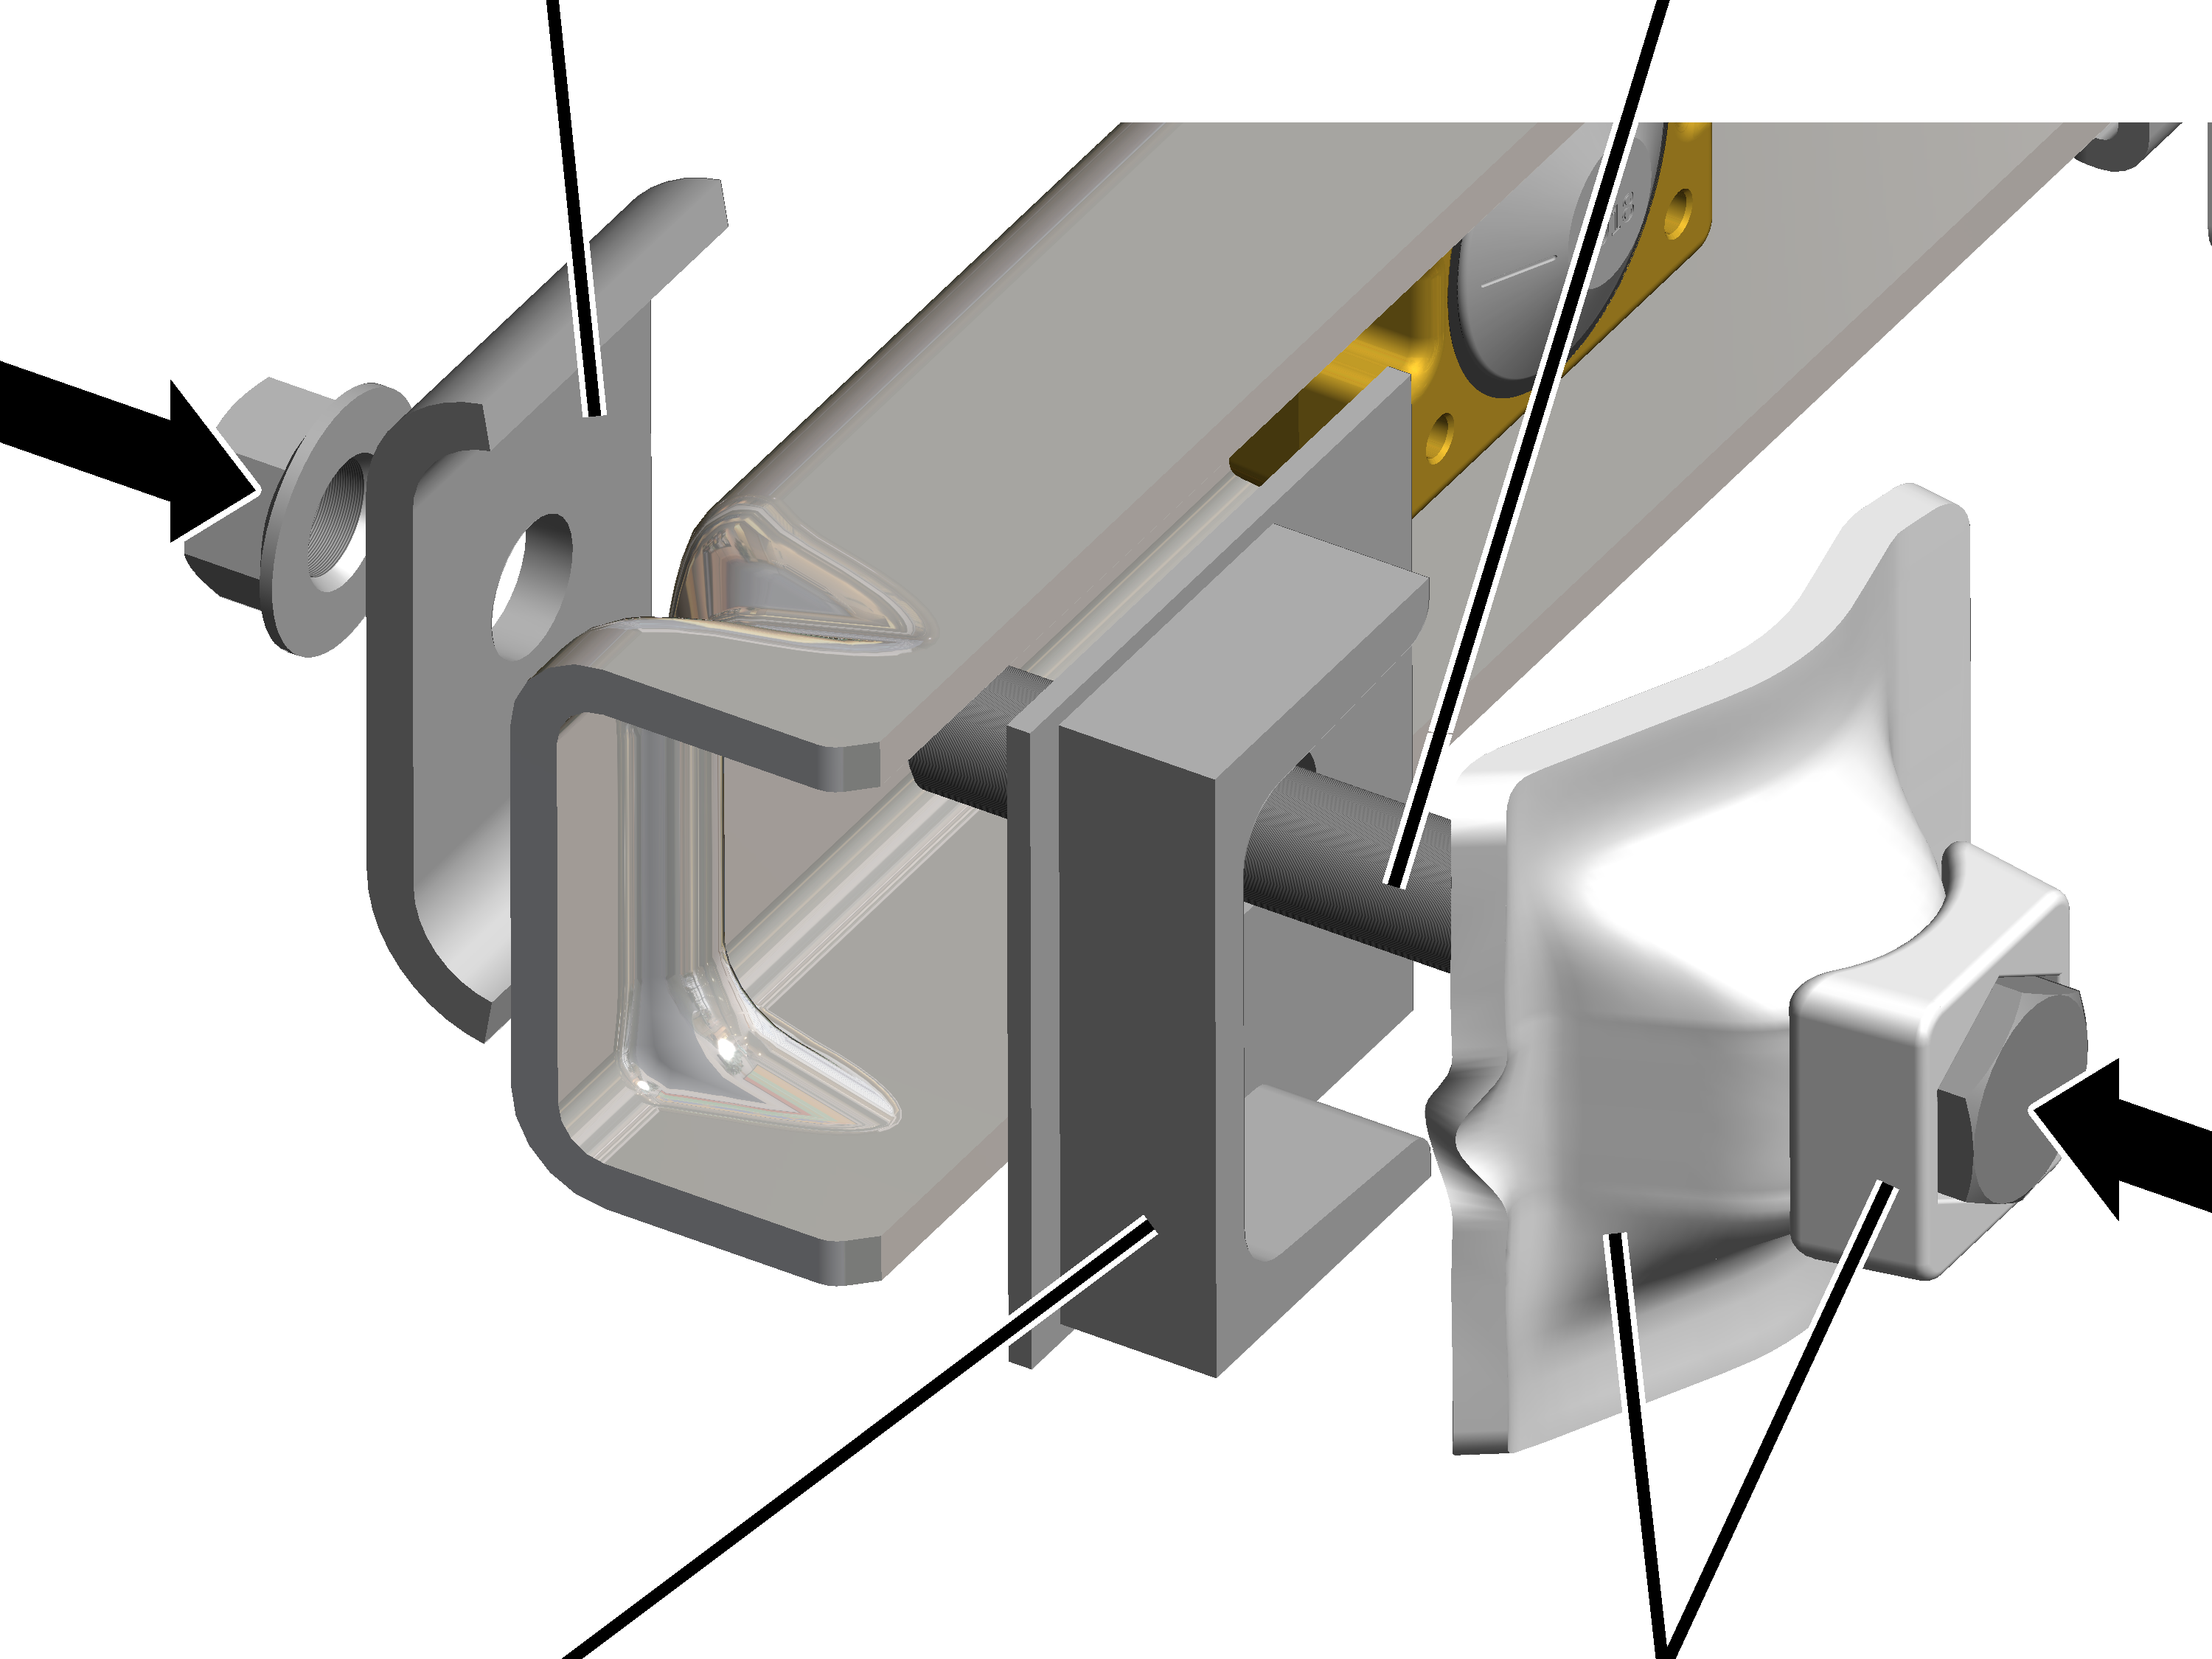
- Podkładkę wklęsłą, pałąk zaciskowy i podkładkę ustalającą do grubych kołnierzy wsunąć na śrubę z łbem sześciokątnym M16.
- Śrubę z łbem sześciokątnym wsunąć przez górne gniazdo wieszaka.
- Od dołu założyć podkładkę dolną.
- Nakrętkę żebrowaną M16 nakręcić luźno na śrubę z łbem sześciokątnym.
Pałąk zaciskowyNosek
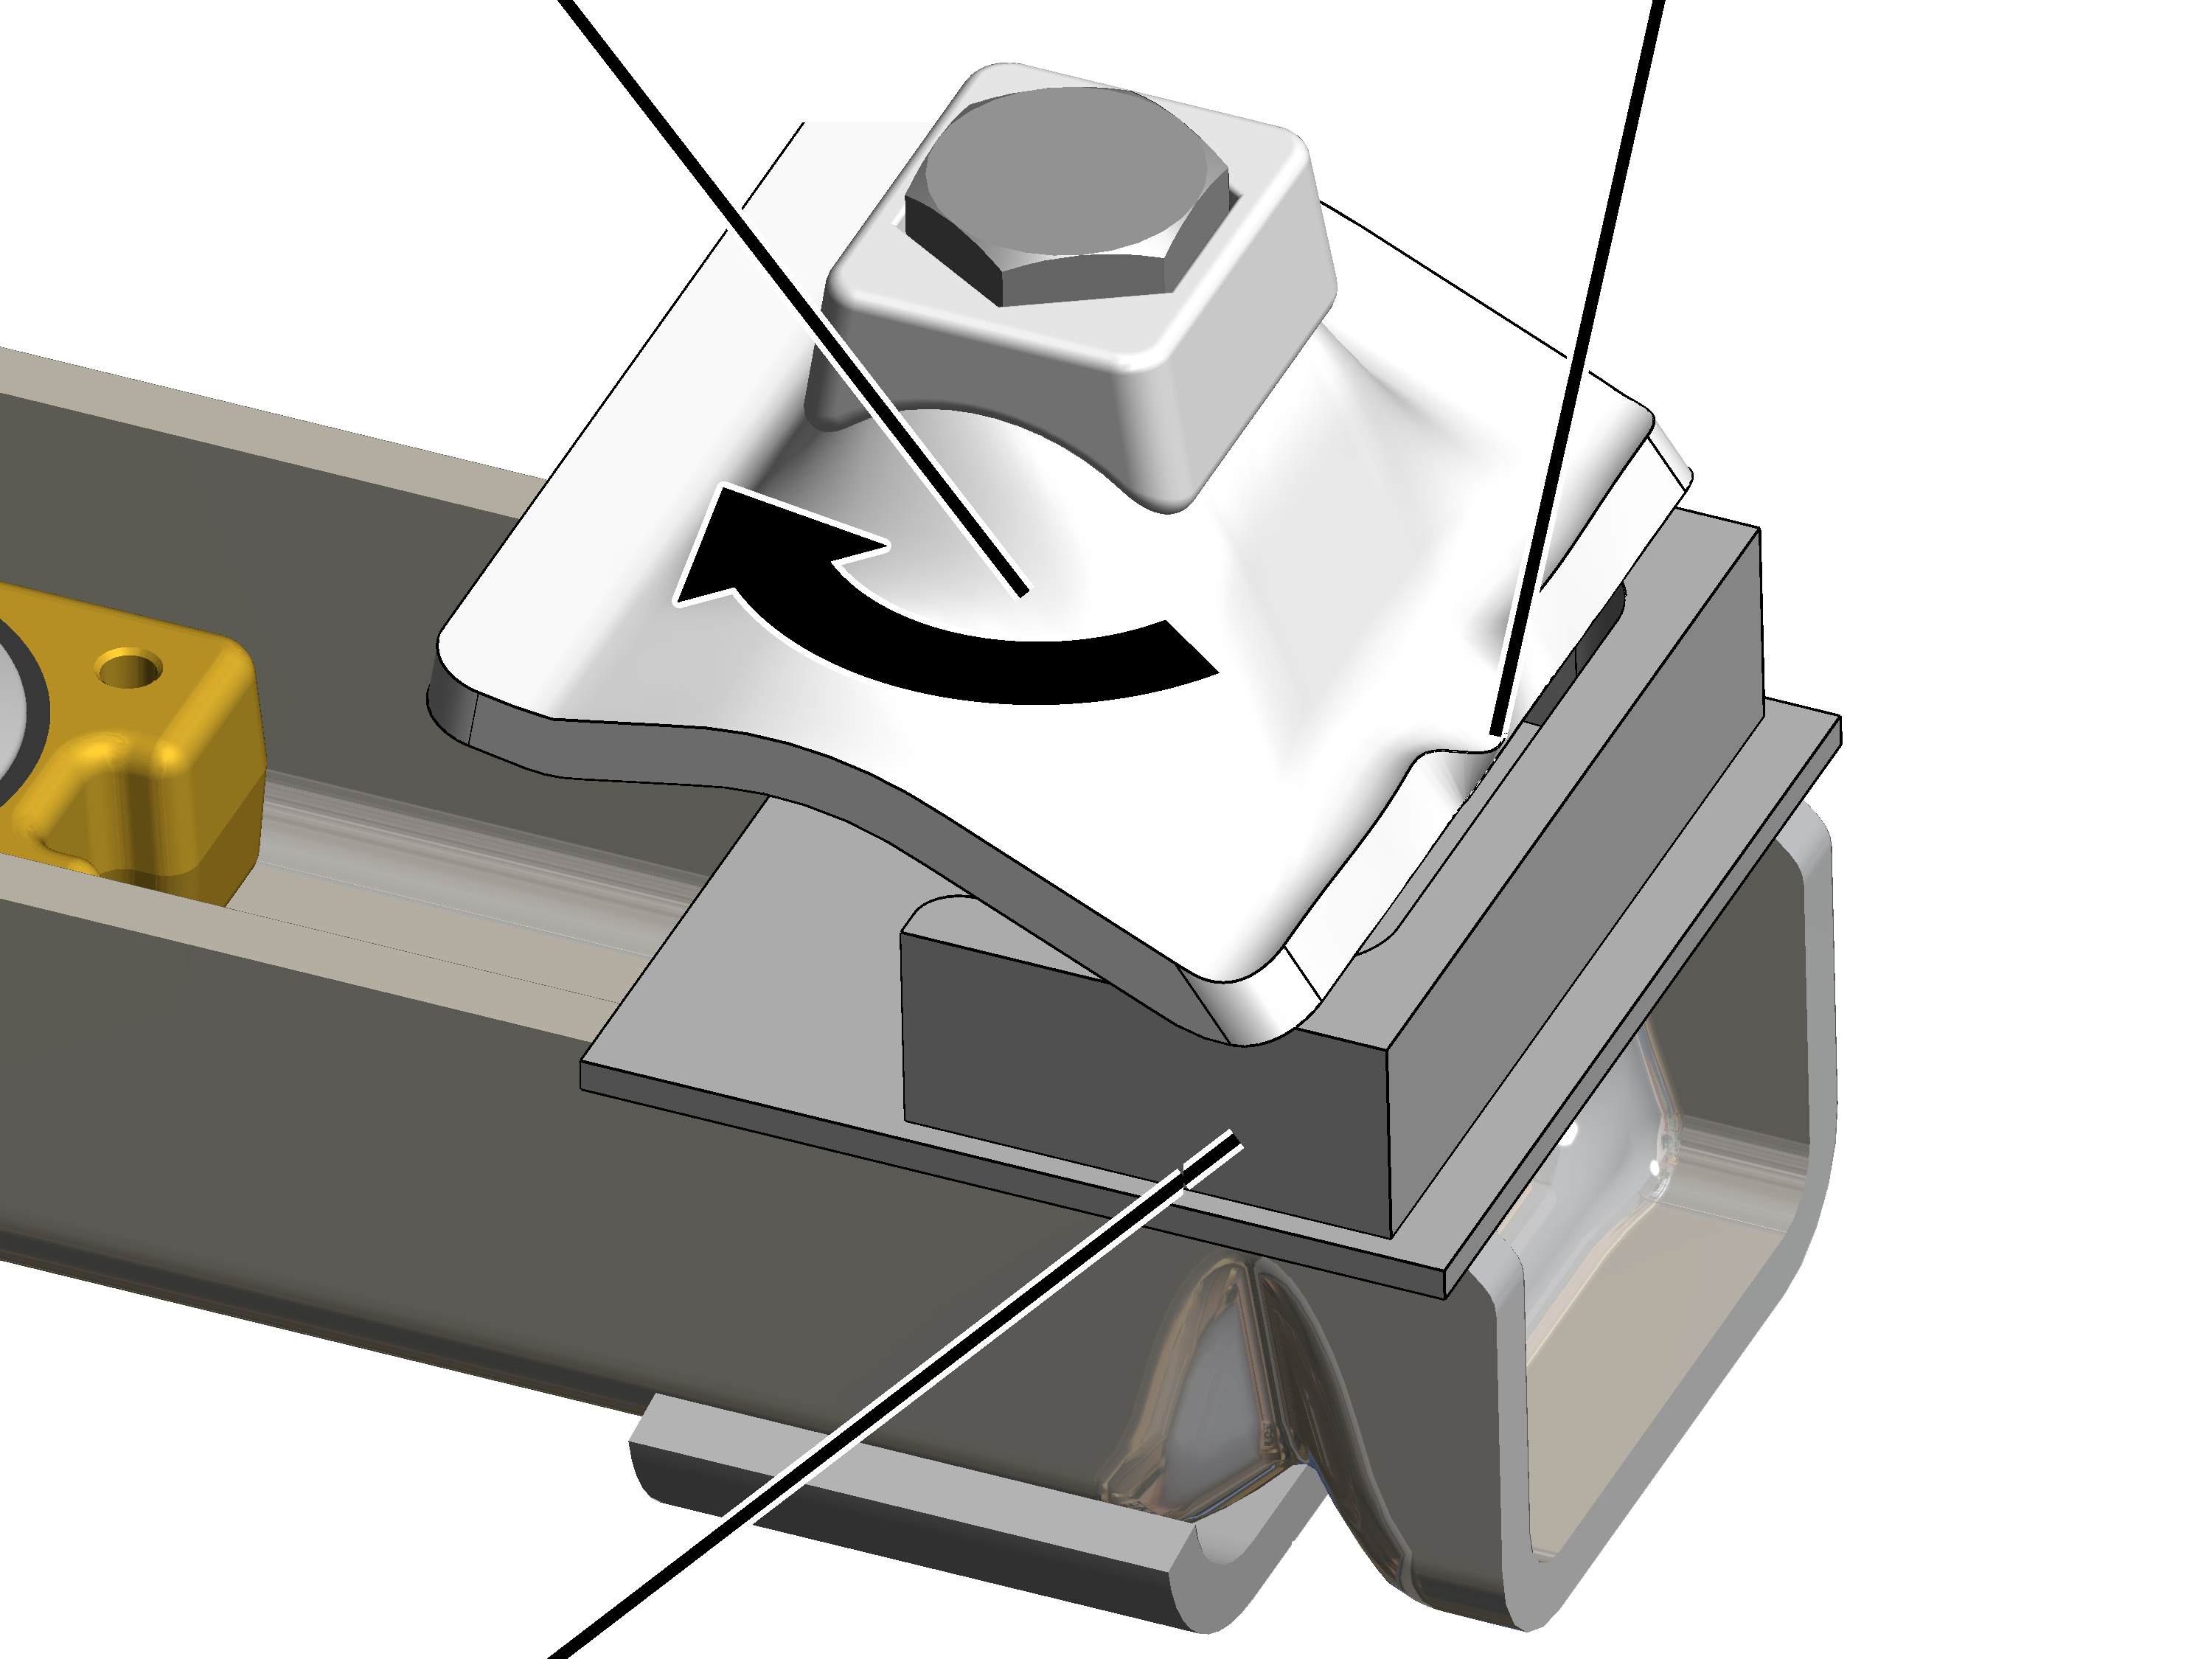
- Obrócić pałąk zaciskowy: nosek pałąka zaciskowego powinien zostać zaciśnięty w przyspawanym ceowniku na podkładce ustalającej.
Montaż klamry skręcanej
Do każdego górnego gniazda wieszaka 2LP/M16 lub M20:
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
Klamry skręcane
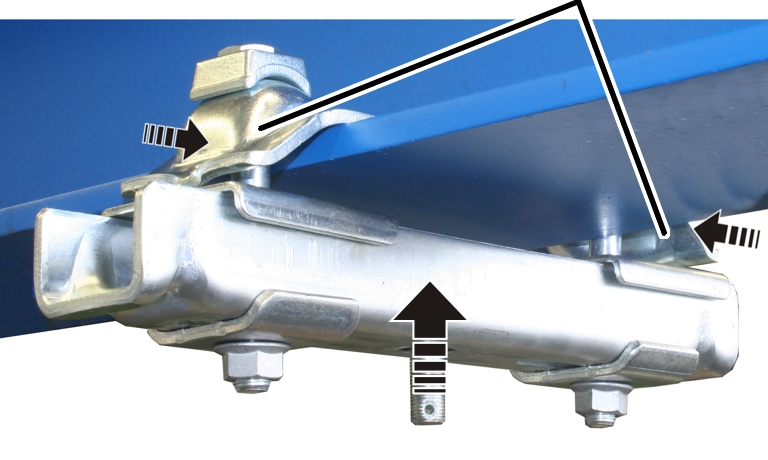
- Górne gniazdo wieszaka z klamrami skręcanymi wsunąć na belkę dwuteową.
Górne gniazdo wieszaka centralne względem profilu HBGórne gniazdo wieszaka prostopadłe względem profilu HB
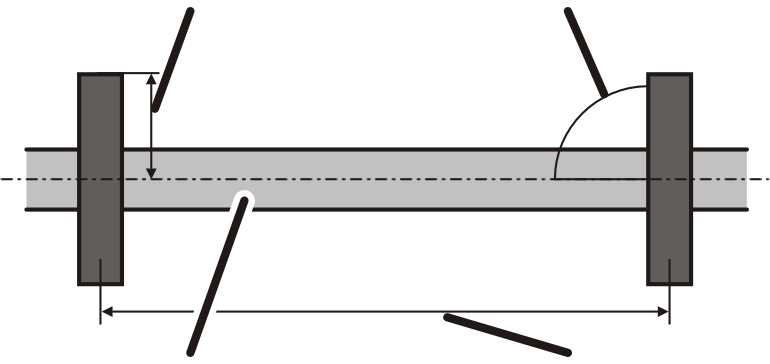
- Górne gniazdo wieszaka ustawić tak, aby w stosunku do kierunku wzdłużnego było dokładnie pod kątem prostym do montowanego później profilu HB.
- Górne gniazdo wieszaka przesunąć tak, aby było ustawione dokładnie centralnie w stosunku do montowanego później profilu HB.
Jest to konieczne do późniejszego ustawiania profilu HB.
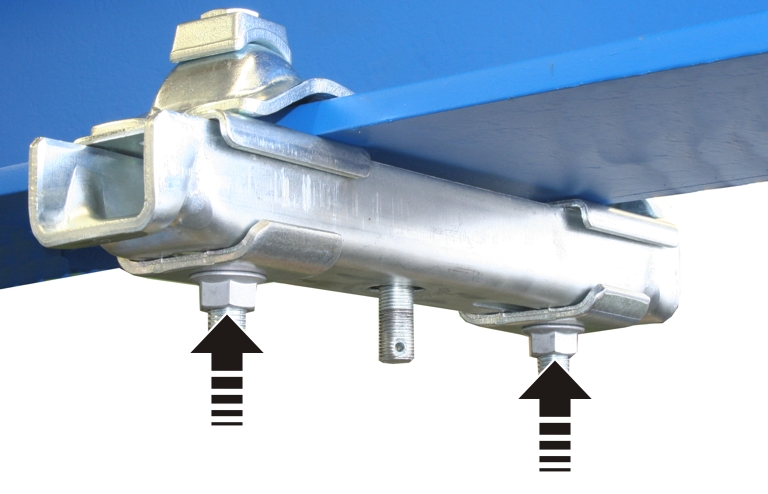
- Nakrętki żebrowane M16 (2x) najpierw dokręcić ręką.
Nakrętki żebrowane zostaną później (po ustawieniu profilu HB) dokręcone z wymaganym momentem dokręcania.
Jeżeli można już teraz definitywnie ustawić górne gniazda wieszaków 2LP/M16 lub M20:
- Dokręcić nakrętki żebrowane. 200 Nm.
Montaż górnego gniazda wieszaka 2LP/M16 lub M20: marka do przyspawania
Górne gniazdo wieszaka 2LP/M16 M20 nie jest przyspawane bezpośrednio do konstrukcji nośnej. Zamiast tego przyspawana jest marka do przyspawania, do której górne gniazdo wieszaka 2LP/M16 M20 jest dokręcane i ustawiane.
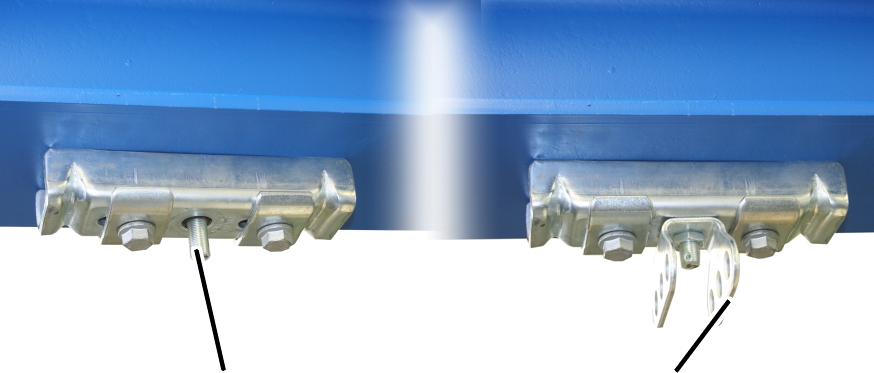
Wymagania dotyczące specjalistycznego zakładu spawalniczego
Zakład zlecający spawanie specjalistyczne odpowiada za dobór i odpowiednie kwalifikacje wybranego specjalistycznego zakładu spawalniczego.
Przed przystąpieniem do spawania muszą być spełnione następujące warunki:
- Inspektor nadzoru spawania (np. ze specjalistycznego zakładu spawalniczego) musi opracować instrukcję wykonywania prac spawalniczych.
- Instrukcja spawania stanowi dla spawacza podstawę do wykonywania wszelkich prac spawalniczych.
- W Europie: inspektor nadzoru spawania i specjalistyczny zakład spawalniczy muszą posiadać certyfikat wg DIN EN 1090 EXC-3.
Przyspawanie marki do przyspawania
Do każdego górnego gniazda wieszaka 2LP/M16 lub M20:
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
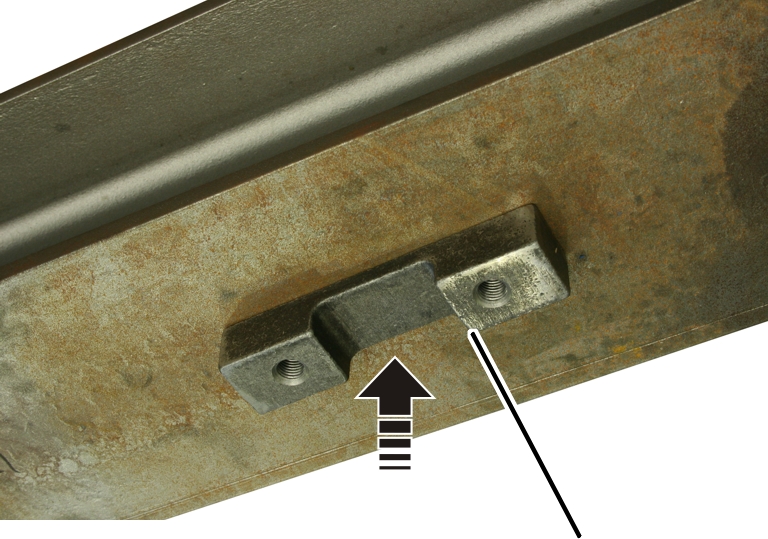
- Oczyścić miejsce spawania.
W rejonie miejsca spawania nie może być rdzy, zgorzeli, farby, smaru lub oleju.
Górne gniazdo wieszaka centralne względem profilu HBGórne gniazdo wieszaka prostopadłe względem profilu HB
- Markę do przyspawania ustawić tak, aby w kierunku wzdłużnym była dokładnie prostopadła do montowanego później profilu HB.
- Markę do przyspawania przesunąć tak, aby była ustawiona dokładnie centralnie w stosunku do montowanego później profilu HB.
Jest to konieczne do późniejszego ustawiania profilu HB.
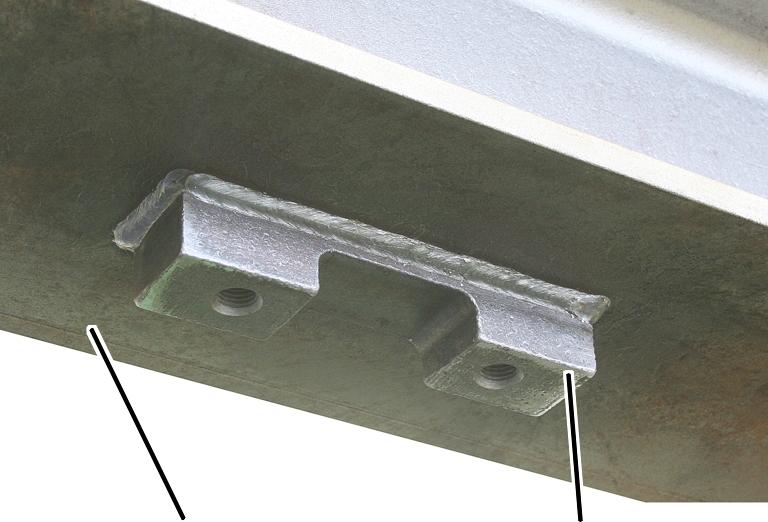
- Przyspawać markę do przyspawania obwodową spoiną pachwinową a = 4 mm.
- Materiał marki do przyspawania: S 235 JR.
- Jakość spoin: grupa klasyfikacyjna B wg DIN EN ISO 5817.
- Polakierować markę do przyspawania i całą konstrukcję nośną (lub w inny sposób zabezpieczyć przed rdzewieniem).
Przykręcanie górnego gniazda wieszaka 2LP/M16 lub M20 do marki do przyspawania
Tylko w wersji z górnym gniazdem wieszaka 2LPM16 ze wspornikiem przegubowym
Ten punkt odnosi się tylko do wersji z górnym gniazdem wieszaka 2LP/M16 z przykręconym wspornikiem przegubowym (dla wieszaka ze stężeniem, wieszaka ukośnego, wieszaka ukośnego ze stężeniem i wieszaka V).
Obracanie wspornika przegubowego
Do każdego górnego gniazda wieszaka 2LP/M16 ze wspornikiem przegubowym:
Zależnie od ustawienia konstrukcji nośnej wsporniki przegubowe mogą być montowane wzdłuż lub w poprzek górnego gniazda wieszaka 4LP/M20.
Górne gniazdo wieszaka
- Przełożyć śrubę żebrowaną M16x35 przez wspornik przegubowy.
- Włożyć wspornik przegubowy ze śrubą żebrowaną w górne gniazdo wieszaka.
- Nakrętkę żebrowaną M16 nakręcić od tyłu luźno na śrubę żebrowaną.
- W razie potrzeby obrócić wspornik przegubowy wzdłużnie lub poprzecznie do górnego gniazda wieszaka.
- Przykręcić nakrętkę żebrowaną. 300 Nm.
Do każdego górnego gniazda wieszaka 2LP/M16 lub M20:
Górne gniazdo wieszakaMarka do przyspawania
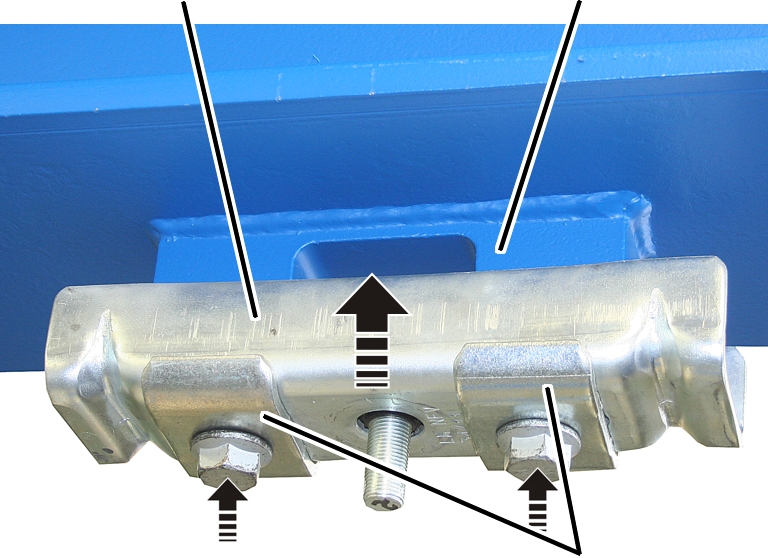
- Górne gniazdo wieszaka podnieść pod markę do przyspawania.
- Podkładki dolne (2x) założyć na śruby żebrowane M16x45 (2x).
- Wkręcić śruby żebrowane z podkładkami dolnymi.
- Przykręcić śrubami żebrowanymi. 200 Nm.
Montaż górnego gniazda wieszaka 2LP/M16 lub M20: płytka do kołka rozporowego
Górne gniazdo wieszaka 2LP/M16 lub M20 przykręcić do blachy pośredniej, która zostanie przymocowana prętami kotwowymi do betonowego stropu.
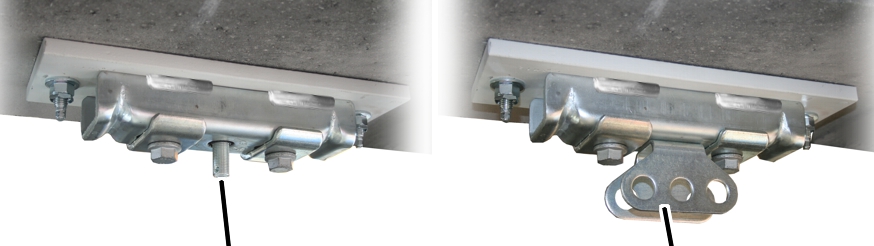
Pozycjonowanie blachy pośredniej
Do każdej płytki do kołka rozporowego:
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
Najpierw wywiercić tylko jeden z otworów, zamocować w nim pręt kotwowy a po utwardzeniu zaprawy iniekcyjnej przykręcić do niej blachę pośrednią. Kolejne otwory wywiercić dopiero potem przez otwory wykonane w przykręconej blasze pośredniej. W przeciwnym razie może się zdarzyć, że podczas wiercenia otwory nieco się przesuną i nie będą potem pasować do siebie.
Górne gniazdo wieszaka centralne względem profilu HBGórne gniazdo wieszaka prostopadłe względem profilu HB
- Spozycjonować blachę pośrednią zgodnie z dokumentacja projektową.
- Blachę pośrednią ustawić tak, aby w kierunku wzdłużnym była dokładnie prostopadła do montowanego później profilu HB.
- Blachę pośrednią przesunąć tak, aby była ustawiona dokładnie centralnie w stosunku do montowanego później profilu HB.
Jest to konieczne do późniejszego ustawiania profilu HB.
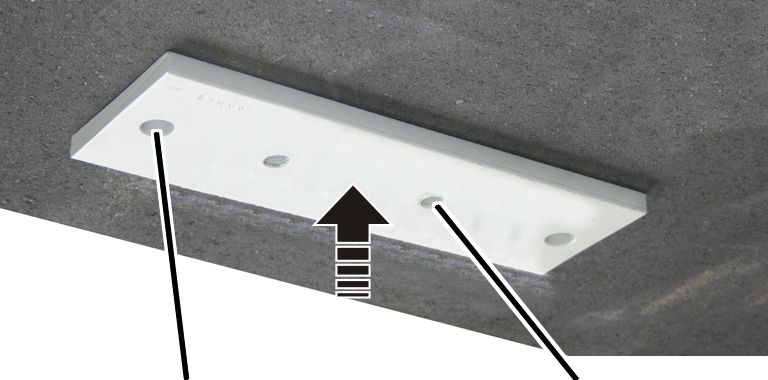
- Cały rejon montażu gruntownie zamieść i wyczyścić.
- Jeden otwór blachy pośredniej zaznaczyć na konstrukcji nośnej.
Zależnie od udźwigu blacha pośrednia ma dwa lub cztery otwory.
Wiercenie otworu
Na jednym z otworów w blasze pośredniej:
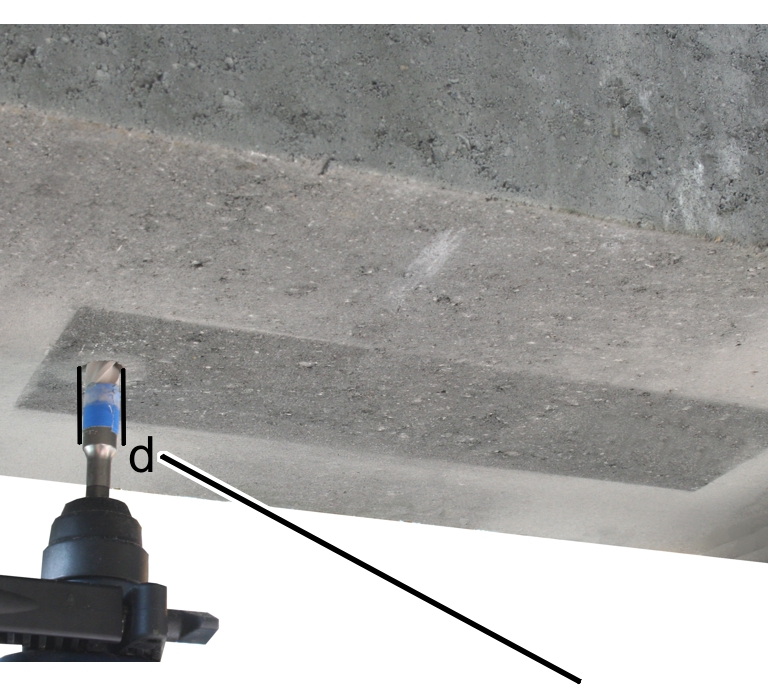
- Do wiertarki udarowej założyć wiertła widiowe do muru o odpowiedniej średnicy.
Używać tylko wierteł z atestem Prüfgemeinschaft Mauerbohrer e.V. Remscheid.
Pręt kotwowy |
Średnica wierconego otworu d |
|---|---|
M12 |
14 mm |
M16 |
18 mm |
Tylko dla prefabrykowanych lub odlewanych elementów betonowych
Ten punkt odnosi się tylko do sytuacji, gdy system dźwignicowy HB ma być zamocowany na kołek rozporowy do prefabrykowanych, odlewanych w całości lub innych elementów betonowych.
Pokrycie betonem
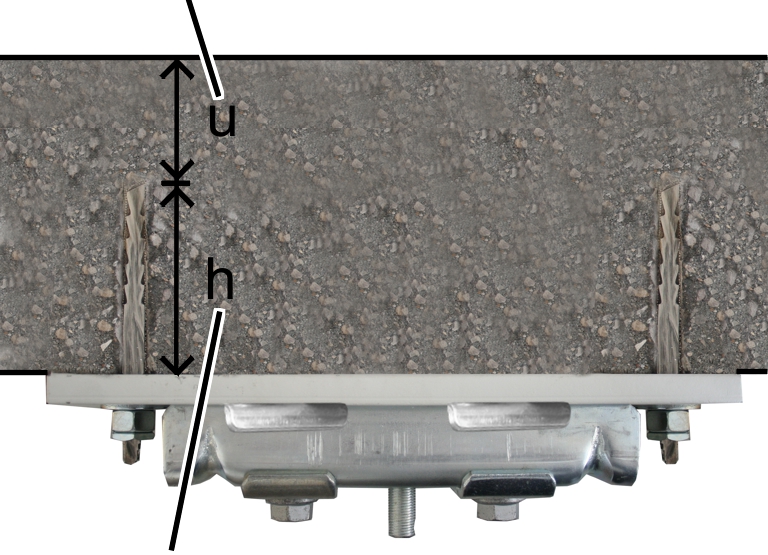
- Przestrzegać wymaganej głębokości wierconego otworu od dolnej krawędzi konstrukcji nośnej i pokrycia betonem, a młotowiertarkę trzymać dokładnie prostopadle.
W dokumentacji projektowej podano także wszystkie wymiary dla kołkowanych prętów kotwowych, jak np. głębokość wiercenia otworów, odległość pomiędzy krawędziami itp. Tych danych należy przestrzegać.
Pręt kotwowy |
Głębokość wierconego otworu od dolnej krawędzi konstrukcji nośnej h |
Pokrycie betonem (od dna wierconego otworu do górnej krawędzi betonowego stropu) |
|---|---|---|
M12 |
105 mm |
25 mm |
M16 |
130 mm |
30 mm |
- Wywiercić otwór.
- Głębokość wywierconego otworu sprawdzić miernikiem.
Tylko dla stropów prefabrykowanych
Ten punkt odnosi się tylko do sytuacji, gdy pręty kotwowe mają być mocowane na kołki rozporowe w stropach prefabrykowanych (np. stropach typu FILIGRAN).
Pokrycie betonemGłębokość wierconego otworu w elemencie wylewanym na placu budowy
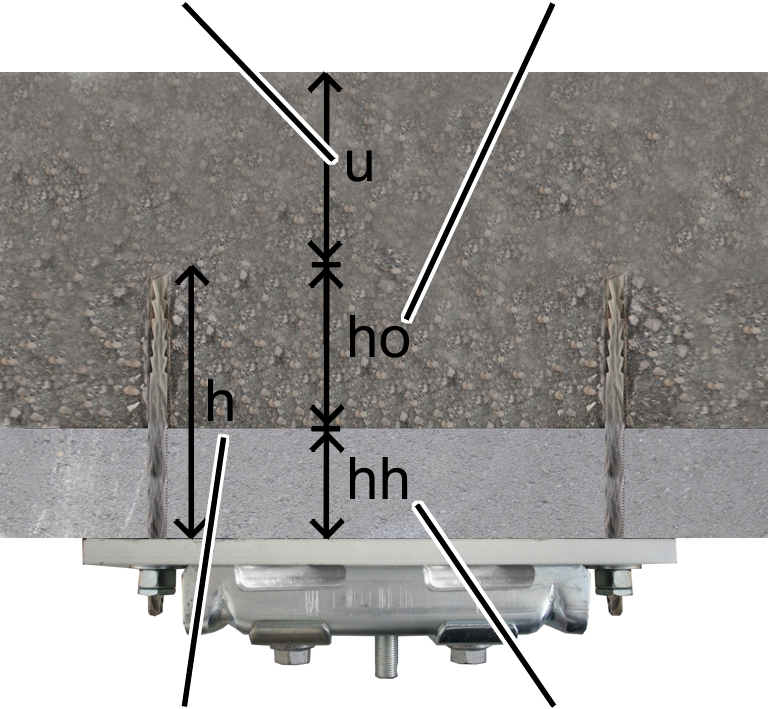
Półfabrykat stropu prefabrykowanego nie może przejmować obciążeń dynamicznych i z tego powodu nie może przekazywać obciążeń pochodzących od dźwignicy HB na budynek. Tylko wylewany na budowie beton stropu prefabrykowanego może przenosić obciążenia dynamiczne.
Dlatego pręt kotwowy musi być całkowicie zakotwiony w betonie wylewanym na placu budowy z „głębokością otworu w betonie wykonanym na placu budowy“.
- Uwzględnić głębokość wierconego otworu w betonie wykonanym na placu budowy i w pokryciu betonem.
W dokumentacji projektowej podano także wszystkie wymiary dla kołkowanych prętów kotwowych, jak np. głębokość wiercenia otworów, odległość pomiędzy krawędziami itp. Tych danych należy przestrzegać.
Pręt kotwowy |
Głębokość wierconego otworu w betonie wykonanym na placu budowy (ho) |
Pokrycie betonem (od dna wierconego otworu do górnej krawędzi betonowego stropu (u)) |
|---|---|---|
M12 |
105 mm |
25 mm |
M16 |
130 mm |
30 mm |
- Grubość półwyrobu doliczyć do głębokości otworu w betonie wytworzonym na miejscu.
Całkowita głębokość wierconego otworu = głębokość otworu wierconego w betonie wykonanym na miejscu grubość półfabrykatu
Grubość półfabrykatu nie może przekroczyć maksymalnej wartości 70 mm.
Aby skompensować dodatkową grubość nienośnego elementu prefabrykowanego, do stropów prefabrykowanych dostarczane są pręty kotwowe o większej długości całkowitej.
- Trzymać wiertarkę udarową dokładnie prostopadle i wywiercić otwór.
- Głębokość wywierconego otworu sprawdzić miernikiem.
Czyszczenie otworu
Na wywierconym otworze:
Wywiercony otwór
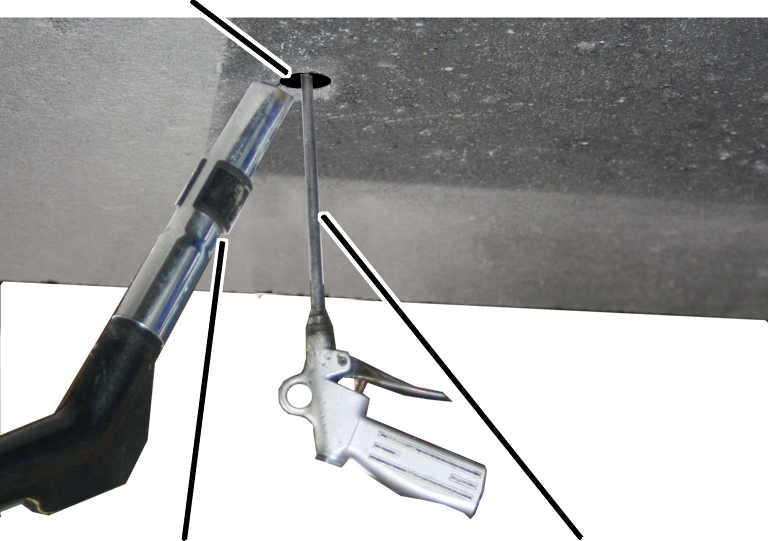
- Otwory przedmuchać co najmniej dwa razy pompką przedmuchową lub sprężonym powietrzem nie zawierającym oleju i zebrać odkurzaczem zwierciny.
Szczotka do czyszczenia wywierconych otworów
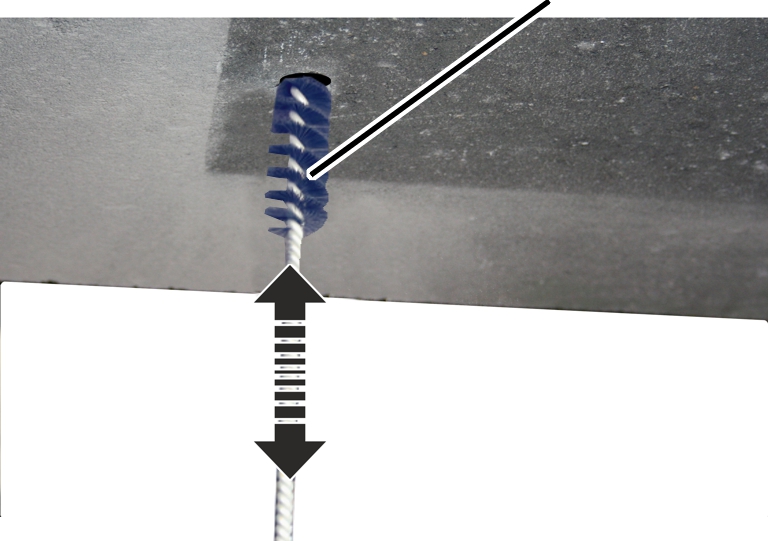
- Wszystkie wywiercone otwory dwukrotnie wyszczotkować szczotką.
- Ponownie dwukrotnie przedmuchać otwory i zebrać odkurzaczem zwierciny. Dopilnować, aby zwierciny nie ześlizgiwały się do otworów.
Przygotowanie wkładu
WkładMieszarka statyczna
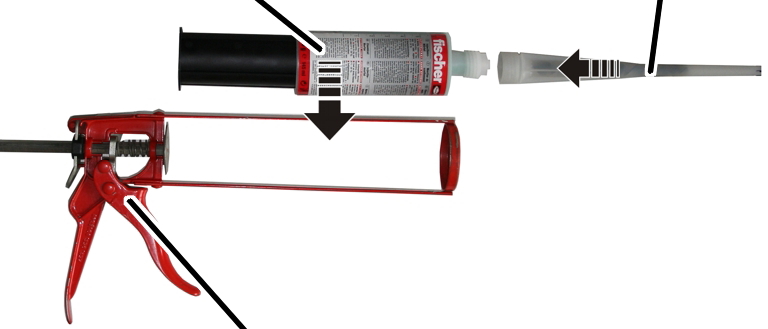
- Odkręcić zakrętkę z wkładu.
- Przykręcić mieszarkę statyczną.
- Włożyć wkład w pistolet do wytłaczania.
Końcówka mieszarki statycznejNiewymieszana zaprawa iniekcyjna
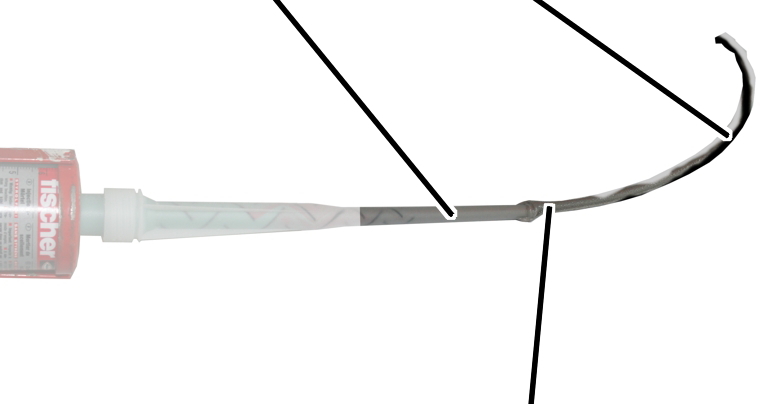
- Wyciskać zaprawę iniekcyjną z wkładu aż wychodząca zaprawa iniekcyjna będzie jednolicie wymieszana i będzie miała wyraźnie szary kolor. Nie używać zaprawy iniekcyjnej nie mającej szarego koloru.
- W razie przerw (np. między montażem dwóch kolejnych kołków rozporowych) nie odkręcać mieszarki statycznej z wkładu.
- Po każdej przerwie wycisnąć dwa suwy pistoletu, nie używając wyciśniętej zaprawy iniekcyjnej.
- Po dłuższej przerwie przykręcić nową mieszarkę statyczną i ponownie wyciskać zaprawę iniekcyjną aż wyciskana zaprawa będzie wyraźnie szara.
- Zaprawa iniekcyjna, która nie ma szarego zabarwienia, jest źle wymieszana i nie twardnieje. Nie używać zaprawy iniekcyjnej, jeżeli nie jest szara!
- Czas zdatności do przetwarzania zaprawy iniekcyjnej:
Temperatura wkładu |
Czas zdatności do przetwarzania [min.] |
|---|---|
+ 5°C |
15 min. |
+ 20°C |
6 min. |
+30°C |
4 min. |
Napełnianie wywierconego otworu zaprawą iniekcyjną
Podziałka
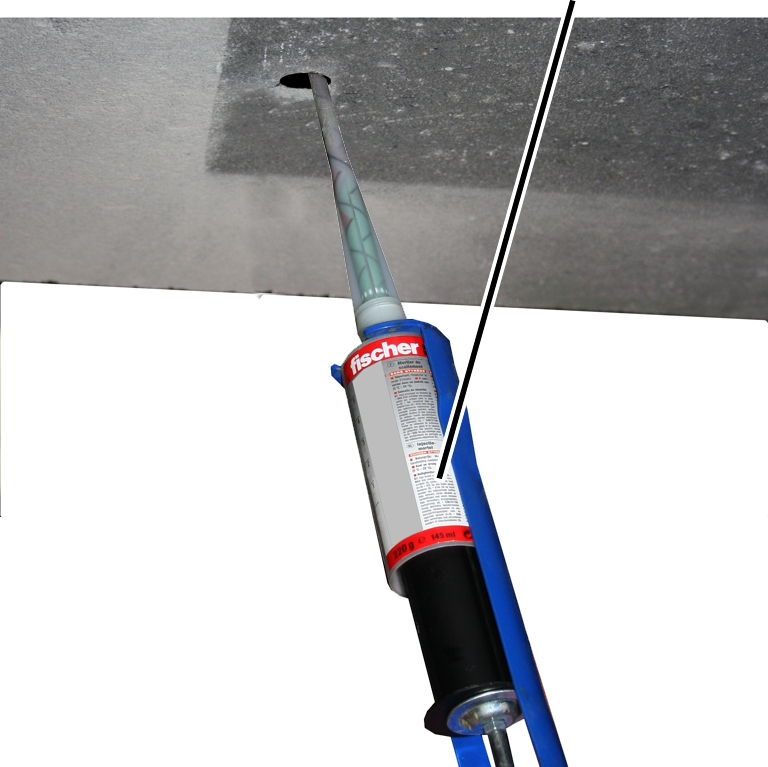
- Odczytać z tabeli potrzebną ilość zaprawy iniekcyjnej. Od strony dna otworu wywiercony otwór napełnić zaprawą iniekcyjną tak, aby nie było w niej pęcherzyków powietrza. Wprowadzoną ilość zaprawy odczytać na podziałce wkładu.
Wywiercony otwór |
Potrzebna ilość zaprawy iniekcyjnej |
|---|---|
M12 |
Co najmniej 8 działek podziałki |
M16 |
Co najmniej 10 działek podziałki |
- Natychmiast przystąpić do wykonania kolejnej czynności (patrz „Wkręcanie pręta kotwowego w wywiercony otwór“). W przeciwnym razie zaprawa iniekcyjna stwardnieje i nie będzie się nadawać do użycia.
Wkręcanie pręta kotwowego w wywiercony otwór
Wyciśnięta zaprawa iniekcyjna
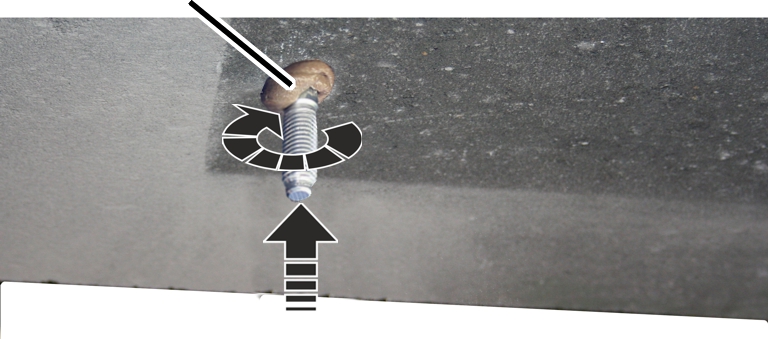
- Pręt kotwowy (bez podkładki kulistej i nakrętki sześciokątnej) lekko obrócić, wciskając przy tym w wywiercony otwór. Pręt kotwowy wcisnąć na tyle, żeby trzpień ze stożkami był całkowicie wetknięty w wywiercony otwór dokładnie do początku gwintu.
- Część zaprawy iniekcyjnej zostanie przy tym wypchnięta z otworu.
- Tylko w przypadku stropów prefabrykowanych: Ponieważ pręt kotwowy jest zakotwiony tylko w betonie wykonanym na miejscu, a pod tym betonem znajduje się element prefabrykowany, z otworu nie wydostanie się zaprawa iniekcyjna.
Jeżeli zaprawa iniekcyjna nie wychodzi z otworu:
- Natychmiast wyciągnąć pręt kotwowy z otworu,
- Wprowadzić w otwór dodatkową ilość zaprawy iniekcyjnej,
- Wkręcić pręt kotwowy wg powyższego opisu.
- Natychmiast przystąpić do wykonania kolejnej czynności (patrz „Wytrzeć zaprawę iniekcyjną“). W przeciwnym razie zaprawa iniekcyjna stwardnieje i nie będzie można zamontować poziomo blachy pośredniej.
Wycieranie zaprawy iniekcyjnej
- Wytrzeć zaprawę iniekcyjną.
W przeciwnym razie blachy pośredniej nie będzie można przykręcić poziomo pod betonowym stropem.
Montaż klina
Aby pręt kotwowy był pewnie utrzymywany w wywierconym otworze (np. podczas montażu pierwszego pręta kotwowego w innych płytkach do kołków rozporowych), należy wtykać klin.
Klin
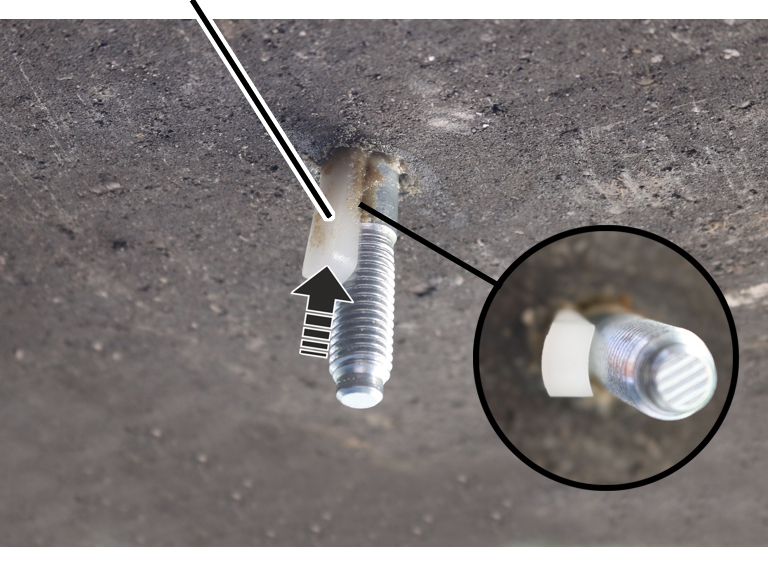
- Klin obrócić wklęsłą stroną w kierunku pręta kotwowego i wcisnąć w otwór.
- Klin wcisnąć na tyle, żeby pręt kotwowy pewnie spoczywał w otworze i nie wyśliznął się.
- W ten sposób pręt kotwowy jest przyciskany lekko do boku. Dla późniejszego montażu jest to bez znaczenia.
Odczekanie aż zaprawa iniekcyjna stwardnieje
- Poczekać aż zaprawa iniekcyjna stwardnieje.
Temperatura w betonowym stropie |
Czas twardnienia [min.] |
|---|---|
-5°C do 0°C |
360 min. |
+1°C do +5°C |
180 min. |
+6°C do +10°C |
90 min. |
+11°C do +20°C |
35 min. |
+21°C do +30°C |
20 min. |
+31°C do +40°C |
12 min. |
Rada:
Czas twardnienia zaprawy iniekcyjnej można wykorzystać do zamontowania pierwszych prętów kotwowych w pozostałych blachach pośrednich.
Przykręcanie blachy pośredniej
Po stwardnieniu zaprawy iniekcyjnej na pierwszym pręcie kotwowym:
Tuleja zaciskowa
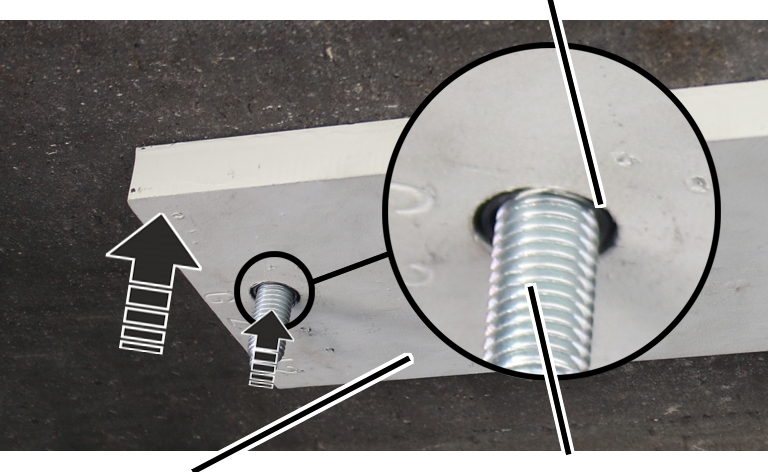
- Wystającą część klina usunąć.
- Blachę pośrednią wsunąć otworem bez gwintu na zamontowaną blachę pośrednią.
Nie używać otworów z gwintem. Do nich zostanie później zamontowane górne gniazdo wieszaka.
- Ustawić blachę pośrednią, jak opisano na wstępie.
- Osadzić tuleję zaciskową na pręcie kotwowym.
- Wsunąć narzędzie pomocnicze do montażu na pręt kotwowy.
- Wbić tuleję zaciskową młotkiem i narzędziem pomocniczym do montażu tak, aby dolna część tulei zaciskowej była zbieżna z dolną krawędzią płytki do kołków rozporowych.
Podkładka kulistaPodkładka stożkowa
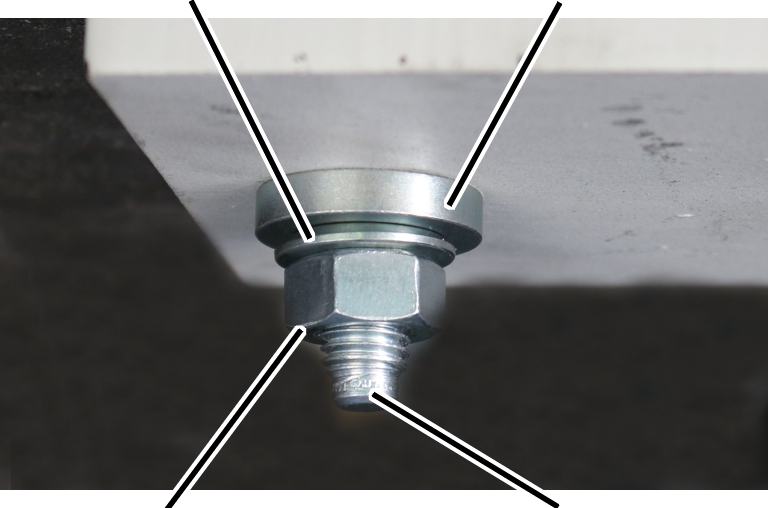
- Założyć podkładkę stożkową na pręt kotwowy.
- Założyć podkładkę kulistą.
- Sześciokątną nakrętkę M12 lub M16 wkręcić na pręt kotwowy i ostrożnie dokręcić tak, żeby blacha pośrednia nie pozwoliła się przekręcić.
- Blacha pośrednia spoczywa sztywno pod betonowym stropem i służy jako szablon dla dalszych wierconych otworów.
Następnie zamontować wszystkie pozostałe pręty kotwowe
Następnie osadzić wszystkie dalsze otwory:
- Wszystkie pozostałe otwory w blasze pośredniej (jeden lub trzy dodatkowe otwory) wywiercić w betonowym stropie przez blachę pośrednią.
Blacha pośrednia służy przy tym jako szablon.
- Wywiercone otwory wyczyścić, sprawdzić głębokość, przygotować wkład, wywiercony otwór wypełnić zaprawą iniekcyjną, pręt kotwowy wkręcić w wywiercony otwór, wytrzeć nadmiar zaprawy iniekcyjnej i pozostawić do stwardnienia, blachę pośrednią przykręcić zgodnie z wcześniejszym opisem.
Klin stosuje się tylko dla pierwszego pręta kotwowego.
Ostateczne przykręcenie płyty do kołków rozporowych
Gdy zaprawa iniekcyjna stwardniała:
- Wszystkie nakrętki sześciokątne przykręcać z odpowiednim momentem obrotowym.
Pręt kotwowy |
Moment obrotowy dokręcania |
|---|---|
M12 |
40 Nm |
M16 |
60 Nm |
Jeżeli nakrętki sześciokątnej nie można dokręcić z wymaganym momentem obrotowym (np. dlatego, że razem z nakrętką obraca się pręt kotwowy), oznacza to, że pręt kotwowy nie został prawidłowo zamontowany.
W takim przypadku:
- Nie kontynuować montażu instalacji HB.
- Należy skontaktować się z firmą ABUS i omówić sposób dalszego postępowania.
Zabezpieczyć i pokryć lakierem do gwintów nakrętki sześciokątne
Wszystkie pręty kotwowe:
Nakrętka zabezpieczająca
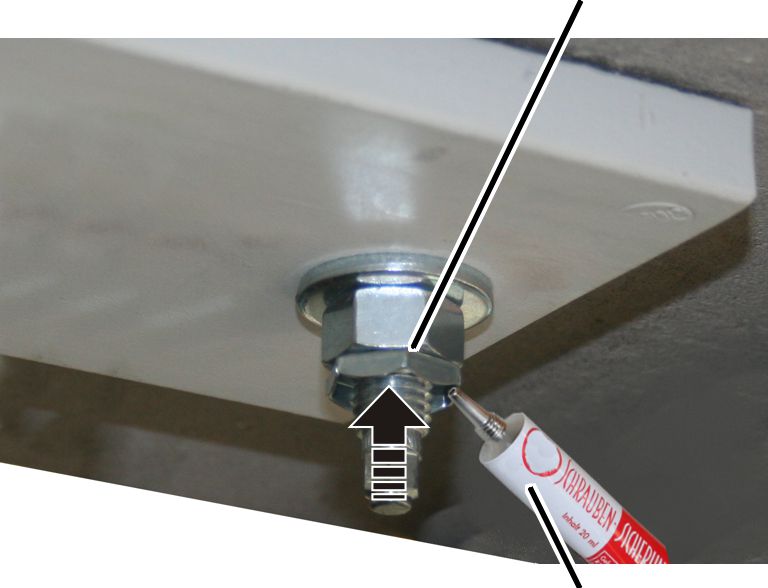
- Nakręcić nakrętki zabezpieczające na pręty kotwowe. Przykręcić ręką.
- Nakrętki sześciokątne, nakrętki zabezpieczające i pręty kotwowe powlec lakierem do oznaczania.
Nie odcinać wystających prętów kotwowych:
Na łbie pręta kotwowego są wybite dane techniczne. Na ich podstawie można później zidentyfikować pręt kotwowy. Dlatego nie wolno odcinać wystających części prętów kotwowych.
Dokumentowanie montażu
- Naklejkę z numerem dopuszczenia, znakiem dozoru technicznego, numerem partii i kodem EAN prętów kotwowych wkleić lub dołączyć do protokołu kołkowania (patrz strona 38).
- Wypełnić protokół kołkowania i dołączyć dom książki kontroli suwnicy.
Przykręcanie górnego gniazda wieszaka 2LP/M16 lub M20
Tylko w wersji z górnym gniazdem wieszaka 2LPM16 ze wspornikiem przegubowym
Ten punkt odnosi się tylko do wersji z górnym gniazdem wieszaka 2LP/M16 z przykręconym wspornikiem przegubowym (dla wieszaka ze stężeniem, wieszaka ukośnego, wieszaka ukośnego ze stężeniem i wieszaka V).
Obracanie wspornika przegubowego
Do każdego górnego gniazda wieszaka 2LP/M16 ze wspornikiem przegubowym:
Zależnie od ustawienia konstrukcji nośnej wsporniki przegubowe mogą być montowane wzdłuż lub w poprzek górnego gniazda wieszaka 4LP/M20.
Górne gniazdo wieszaka
- Przełożyć śrubę żebrowaną M16x35 przez wspornik przegubowy.
- Włożyć wspornik przegubowy ze śrubą żebrowaną w górne gniazdo wieszaka.
- Nakrętkę żebrowaną M16 nakręcić od tyłu luźno na śrubę żebrowaną.
- W razie potrzeby obrócić wspornik przegubowy wzdłużnie lub poprzecznie do górnego gniazda wieszaka.
- Przykręcić nakrętkę żebrowaną. 300 Nm.
Do każdego górnego gniazda wieszaka 2LP/M16 lub M20:
Górne gniazdo wieszakaPodkładka dolna
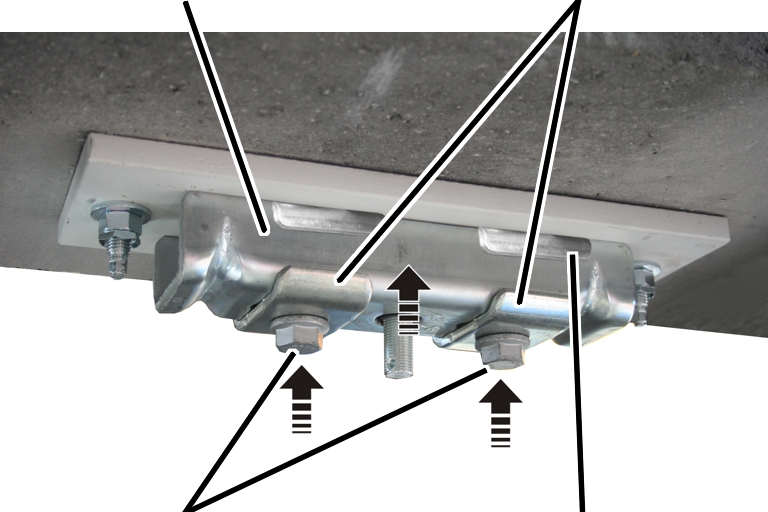
- Śruby żebrowane M16x70 (2x) przełożyć przez podkładki dolne (2x), górne gniazdo wieszaka (1x) i podkładki ustalające (2x).
- Górne gniazda wieszaków przytrzymać pod blachą pośrednią i przykręcić luźno śrubami żebrowanymi.
- Śruby żebrowane M16x70 (2x) przykręcić z siłą ręki.
Śruby żebrowane zostaną później (po ustawieniu profilu HB) dokręcone z wymaganym momentem dokręcania.
Jeżeli można już teraz definitywnie ustawić górne gniazda wieszaków 2LP/M16 lub M20:
- Przykręcić śrubami żebrowanymi. 200 Nm.
Protokół montażu kołków rozporowych
Numer zlecenia |
|
|---|---|
Inwestycja |
|
Wykonawca montażu |
Dane zadane |
Dane zadane |
||
|---|---|---|---|
Kołki rozporowe użyte do stropu żelbetowego |
FHB dyn |
FHB dyn |
❑ Oznaczenie jest zgodne |
Kołki rozporowe użyte do stropu prefabrykowanego |
FHB dyn |
FHB dyn |
❑ Oznaczenie jest zgodne |
Zastosowana zaprawa iniekcyjna |
FIS HB 150 C |
FIS HB 150 C |
❑ Oznaczenie jest zgodne |
Liczba zamontowanych kołków rozporowych |
_____ szt. |
||
Wytrzymałość betonu wg DIN 1045 / DIN 1045-1 / EC2 |
≥ B25 |
≥ B25 |
Według danych Klienta B _____ C _____ |
Nośna grubość płyty fundamentowej |
140 mm |
160 mm |
Według danych Klienta _____ mm |
Głębokość wierconych otworów h |
≥ 105 mm |
≥ 130 mm |
_____ mm |
Średnica znamionowa wiertła d |
14 mm |
18 mm |
_____ mm |
Średnica ostrza wiertła |
14,0 do 14,5 mm |
18,0 do 18,5 mm |
_____ mm |
Zastosowana wiertarka udarowa jest ocechowana znakami kontrolnymi Prüfgemeinschaft Mauerbohrer e.V. Remscheid |
❑ tak |
||
Czyszczenie wywierconych otworów |
2x przedmuchać 2x wyszczotkować 2x przedmuchać |
2x przedmuchać 2x wyszczotkować 2x przedmuchać |
___ przedmuchane ___ wyszczotkowane ___ przedmuchane |
Temperatura na dnie zakotwienia |
-5°C do 40°C |
-5°C do 40°C |
_____ °C |
Odległość między krawędzią wywierconych otworów i krawędzią elementu betonowego lub szczeliny |
150 mm |
150 mm |
_____ mm |
Moment obrotowy dokręcania |
40 Nm |
60 Nm |
_____ Nm |
Czy nakrętki sześciokątne były dokręcane atestowanym i kalibrowanym kluczem dynamometrycznym? |
❑ tak |
||
Czy wszystkie nakrętki sześciokątne są zabezpieczone nakrętkami zabezpieczającymi? |
❑ tak |
||
Czy wszystkie kołki rozporowe są zabezpieczone lakierem do oznaczania? |
❑ tak |
||
Czy montaż kołków rozporowych został wykonany należycie, zgodnie z niniejszym podręcznikiem produktu a niniejszy protokół został kompletnie wypełniony? |
❑ tak |
||
_____________ _____________ __________________________ __________________________
Miejscowość data nazwisko drukowanymi literami podpis
Montaż górnego gniazda wieszaka 2LP/M16 lub M20: z mocowaniem przelotowym na elemencie betonowym
Górne gniazdo wieszaka 2LP/M16 lub M20 przykręcić dwiema śrubami grzybkowymi. Śruby grzybkowe należy przełożyć przez otwory przelotowe i włożyć w element betonowy oraz zabezpieczyć od drugiej strony płytkami współpracującymi.
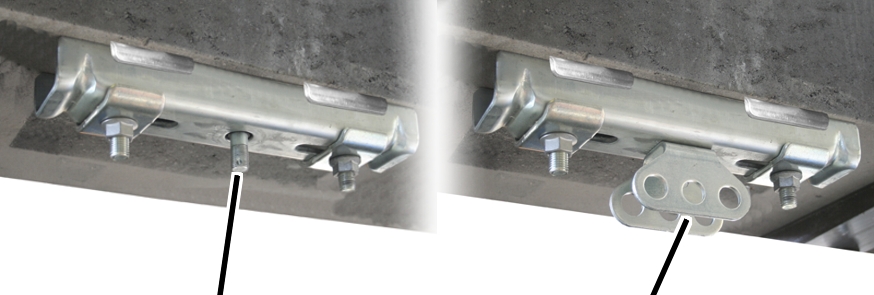
Wiercenie otworu przelotowego
Do każdego górnego gniazda wieszaka 2LP/M16 lub M20:
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
Górne gniazdo wieszaka centralne względem profilu HBGórne gniazdo wieszaka prostopadłe względem profilu HB
- Otwory rozmieścić tak, aby później górne gniazdo wieszaka było w kierunku wzdłużnym dokładnie prostopadłe do montowanego później profilu HB.
- Otwory rozmieścić tak, aby później górne gniazdo wieszaka było w kierunku wzdłużnym dokładnie położone centralnie względem montowanego później profilu HB.
Jest to konieczne do późniejszego ustawiania profilu HB.
Odstęp między otworamiŚrednica otworu
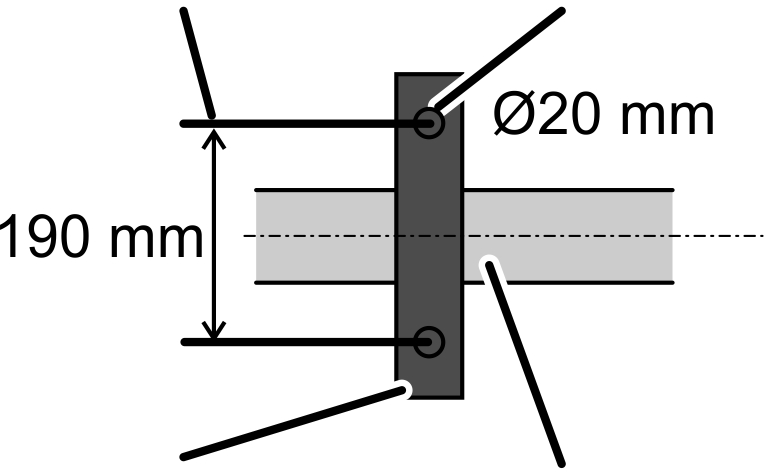
- Po drugiej stronie elementu betonowego dociskać do punktu wyjścia wiertła np. belkę drewnianą. Zapobiegnie to nadmiernemu wykruszaniu elementu betonowego.
- Przestrzegając przepisów bhp, odpowiednią wiertarką udarową (dobraną do materiału elementu betonowego) wywiercić w elemencie betonowym dwa otwory przelotowe:
- Średnica otworu: 20 mm
- Odstęp między otworami: 190 mm
Wkładanie śrub grzybkowych w element betonowy
Do każdego górnego gniazda wieszaka 2LP/M16 lub M20:
Płyta współpracującaŚruby grzybkowe
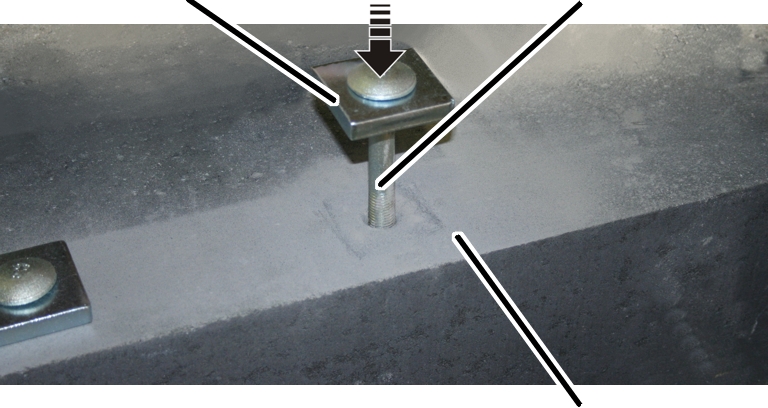
- Śruby grzybkowe (2x) z płytką współpracującą (po 1x) przełożyć od góry przez element betonowy.
Przykręcanie górnego gniazda wieszaka 2LP/M16 lub M20
Tylko w wersji z górnym gniazdem wieszaka 2LPM16 ze wspornikiem przegubowym
Ten punkt odnosi się tylko do wersji z górnym gniazdem wieszaka 2LP/M16 z przykręconym wspornikiem przegubowym (dla wieszaka ze stężeniem, wieszaka ukośnego, wieszaka ukośnego ze stężeniem i wieszaka V).
Obracanie wspornika przegubowego
Do każdego górnego gniazda wieszaka 2LP/M16 ze wspornikiem przegubowym:
Zależnie od ustawienia konstrukcji nośnej wsporniki przegubowe mogą być montowane wzdłuż lub w poprzek górnego gniazda wieszaka 4LP/M20.
Górne gniazdo wieszaka
- Przełożyć śrubę żebrowaną M16x35 przez wspornik przegubowy.
- Włożyć wspornik przegubowy ze śrubą żebrowaną w górne gniazdo wieszaka.
- Nakrętkę żebrowaną M16 nakręcić od tyłu luźno na śrubę żebrowaną.
- W razie potrzeby obrócić wspornik przegubowy wzdłużnie lub poprzecznie do górnego gniazda wieszaka.
- Przykręcić nakrętkę żebrowaną. 300 Nm.
Do każdego górnego gniazda wieszaka 2LP/M16 lub M20:
Podkładki ustalająceŚruba grzybkowa
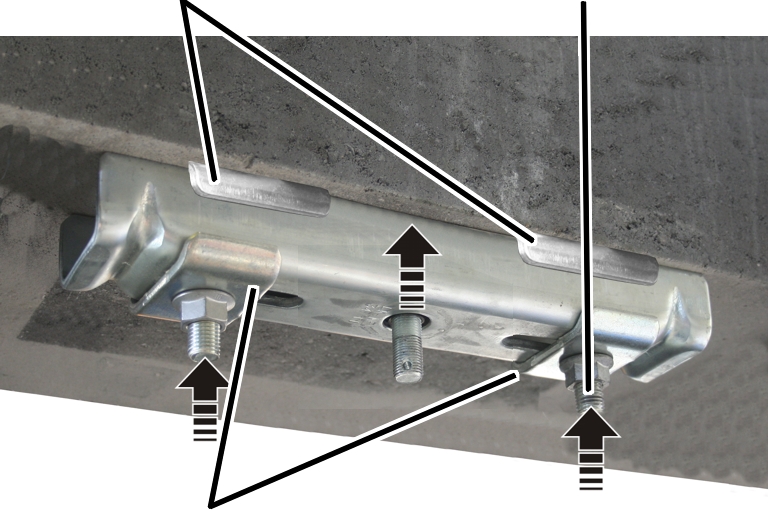
- Podkładki ustalające (2x), górne gniazda wieszaków (1x) i podkładki dolne (2x) włożyć od dołu na śrubę grzybkową.
- Górne gniazda wieszaków przykręcić luźno nakrętkami żebrowanymi M16 (2x).
- Górne gniazdo wieszaka przesunąć tak, aby było ustawione dokładnie centralnie w stosunku do montowanego później profilu HB.
Jest to konieczne do późniejszego ustawiania profilu HB wystarczająco daleko w lewo i w prawo. Górne gniazdo wieszaka można później przesuwać o 12 mm w lewo lub w prawo.
- Nakrętki żebrowane M16 (2x) najpierw dokręcić ręką.
Nakrętki żebrowane zostaną później (po ustawieniu profilu HB) dokręcone z wymaganym momentem dokręcania.
Jeżeli można już teraz definitywnie ustawić górne gniazda wieszaków 2LP/M16 lub M20:
- Dokręcić nakrętki żebrowane. 90 Nm.
Montaż górnego gniazda wieszaka 2LP/M16: szyna montażowa (szyna montażowa Halfen)
Górne gniazdo wieszaka 2LP/M16 przykręcić do szyny montażowej firmy Halfen, zalanej trwale w elemencie betonowym.
Do mocowania górnego do odlanej szyny montażowej można zamontować tylko jedno górne gniazdo wieszaka 2LP/M16. Nie można zamontować górnego gniazda wieszaka 2LP/M20 lub 4LP/M20.
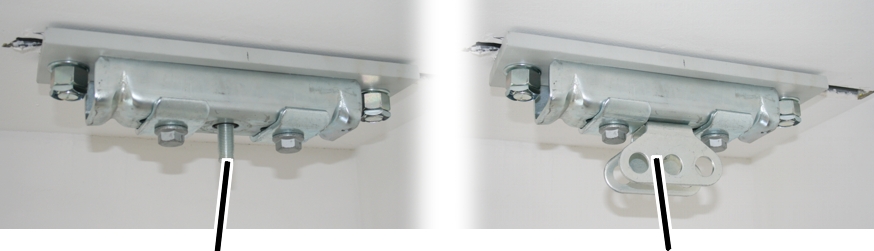
Zalewanie szyny montażowej Halfen w elemencie betonowym
Przy odlewaniu elementu betonowego:
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
- Używać tylko szyn montażowych firmy Halfen z atestem nadzoru budowlanego, nadających się do obciążeń dynamicznych.
- Przestrzegać wskazówek producenta.
- Używać tylko części szyn montażowych należących do tego samego systemu.
Górne gniazdo wieszaka centralne względem profilu HBGórne gniazdo wieszaka prostopadłe względem profilu HB
- Szynę montażową Halfen ustawić tak, aby później górne gniazdo wieszaka było w kierunku wzdłużnym dokładnie prostopadłe do montowanego później profilu HB.
- Szynę montażową Halfen przesunąć tak, aby górne gniazdo wieszaka było później ustawione dokładnie centralnie w stosunku do montowanego później profilu HB.
Jest to konieczne do późniejszego ustawiania profilu HB.
- Szynę montażową Halfen uwzględnić w projektowaniu ułożenia uzbrojenia i pokrycia uzbrojenia betonem.
Montaż płyty przykręcanej
Do każdego górnego gniazda wieszaka 2LP/M16:
Szyna montażowa Halfen
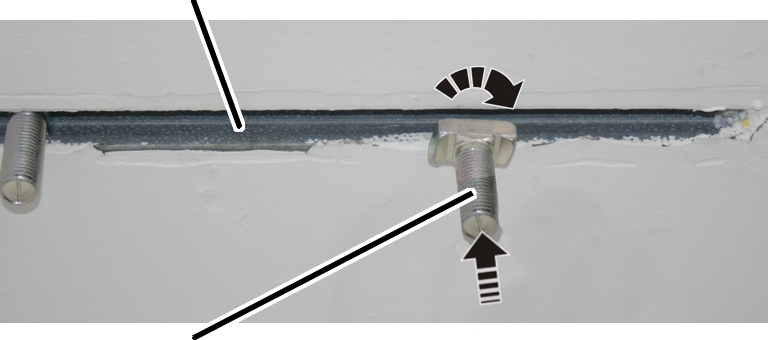
- Śruby do szyny montażowej Halfen (2x) włożyć w szynę montażową Halfen i obrócić.
- Przesunąć śruba do szyny montażowej Halfen tak, aby pasowały do rozstawu otworów płytek przykręcanych.
Płyta przykręcanaKwadratowa podkładka okrągła
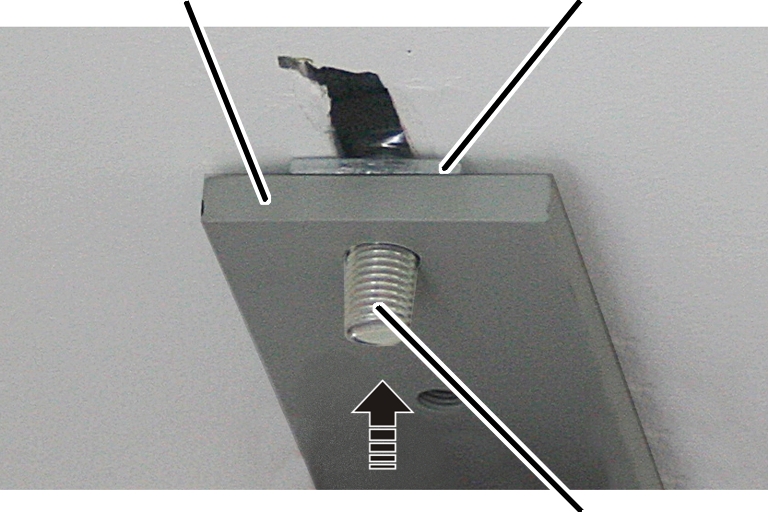
- Kwadratową podkładkę okrągłą (2x) założyć na śruby do szyny montażowej Halfen.
Płyta przykręcana musi gładko przylegać do szyny montażowej Halfen. Nie może ona przylegać do betonu ani wokół szyny montażowej Halfen. Kwadratowa podkładka okrągła zapewnia przyleganie płyty przykręcanej do szyny montażowej Halfen i nieobciążanie przez nią elementu betonowego.
- Założyć płytę przykręcaną na śruby do szyny montażowej Halfen.
Podkładka okrągła
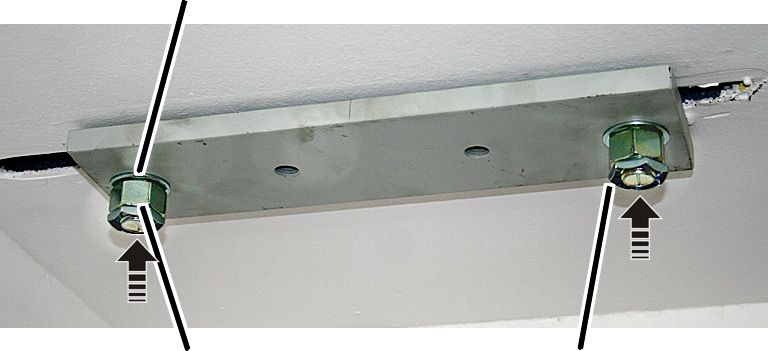
- Założyć na śrubę do szyny montażowej Halfen podkładkę okrągłą (2x) i przykręcić nakrętkę sześciokątną (2x).
- Przykręcić nakrętkę sześciokątną.
Śruba do szyny montażowej Halfen |
Wielkość, długość i jakość |
Moment obrotowy dokręcania |
|---|---|---|
HSR40/22 |
M16x40 (8.8) |
200 Nm |
HSR 50/30 |
M20x45 (8.8) |
400 Nm |
HS 50/30 |
M24x45 (4.6) |
200 Nm |
HS 72/48 |
M24x45 (8.8) |
680 Nm |
- Przykręcić nakrętkę sześciokątną (2x) i skontrować.
Przykręcanie górnego gniazda wieszaka 2LP/M16 do płyty przykręcanej
Tylko w wersji z górnym gniazdem wieszaka 2LPM16 ze wspornikiem przegubowym
Ten punkt odnosi się tylko do wersji z górnym gniazdem wieszaka 2LP/M16 z przykręconym wspornikiem przegubowym (dla wieszaka ze stężeniem, wieszaka ukośnego, wieszaka ukośnego ze stężeniem i wieszaka V).
Obracanie wspornika przegubowego
Do każdego górnego gniazda wieszaka 2LP/M16 ze wspornikiem przegubowym:
Zależnie od ustawienia konstrukcji nośnej wsporniki przegubowe mogą być montowane wzdłuż lub w poprzek górnego gniazda wieszaka 4LP/M20.
Górne gniazdo wieszaka
- Przełożyć śrubę żebrowaną M16x35 przez wspornik przegubowy.
- Włożyć wspornik przegubowy ze śrubą żebrowaną w górne gniazdo wieszaka.
- Nakrętkę żebrowaną M16 nakręcić od tyłu luźno na śrubę żebrowaną.
- W razie potrzeby obrócić wspornik przegubowy wzdłużnie lub poprzecznie do górnego gniazda wieszaka.
- Przykręcić nakrętkę żebrowaną. 300 Nm.
Do każdego górnego gniazda wieszaka 2LP/M16:
Podkładka dolna
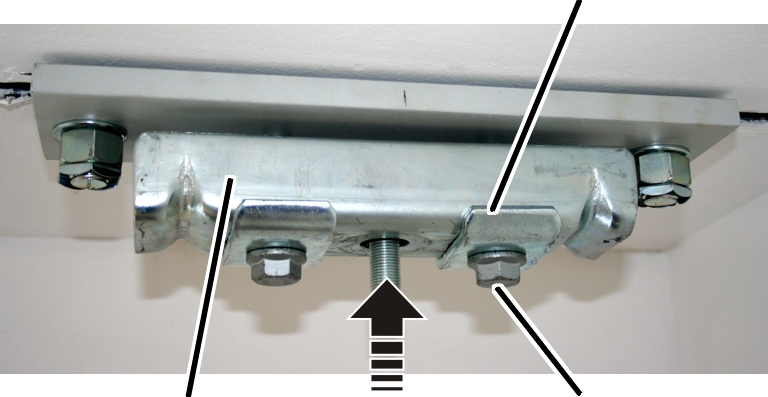
- Górne gniazda wieszaków (1x) i podkładki dolne (2x) włożyć od dołu pod płytę montażową.
- Górne gniazda wieszaków przykręcić luźno śrubami żebrowanymi M16x70 (2x).
- Górne gniazdo wieszaka przesunąć tak, aby było ustawione dokładnie centralnie w stosunku do montowanego później profilu HB.
Jest to konieczne do późniejszego ustawiania profilu HB.
- Śruby żebrowane M16x70 (2x) przykręcić z siłą ręki.
Śruby żebrowane zostaną później (po ustawieniu profilu HB) dokręcone z wymaganym momentem dokręcania.
Jeżeli można już teraz definitywnie ustawić górne gniazda wieszaków 2LP/M16:
- Przykręcić śrubami żebrowanymi. 200 Nm.
Montaż górnego gniazda wieszaka 2LP/M16 lub M20: klamrowanie belki drewnianej
Górne gniazdo wieszaka 2LP/M16 lub M20 skręcić z drugim gniazdem po przeciwległej stronie do belki drewnianej, która jest w ten sposób klamrowana.
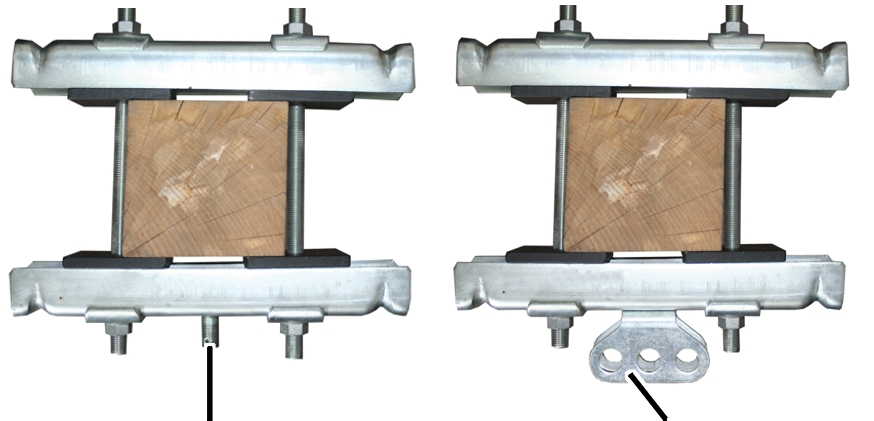
Piłowanie prętów gwintowanych
- Wymierzyć grubość belki drewnianej.
- Upiłować pręty gwintowane:
Długość = 2 x 80 + grubość belki
Do każdego wieszaka potrzebne są dwa pręty gwintowane.
Tylko w wersji z górnym gniazdem wieszaka 2LPM16 ze wspornikiem przegubowym
Ten punkt odnosi się tylko do wersji z górnym gniazdem wieszaka 2LP/M16 z przykręconym wspornikiem przegubowym (dla wieszaka ze stężeniem, wieszaka ukośnego, wieszaka ukośnego ze stężeniem i wieszaka V).
Obracanie wspornika przegubowego
Do każdego górnego gniazda wieszaka 2LP/M16 ze wspornikiem przegubowym:
Zależnie od ustawienia konstrukcji nośnej wsporniki przegubowe mogą być montowane wzdłuż lub w poprzek górnego gniazda wieszaka 4LP/M20.
Górne gniazdo wieszaka
- Przełożyć śrubę żebrowaną M16x35 przez wspornik przegubowy.
- Włożyć wspornik przegubowy ze śrubą żebrowaną w górne gniazdo wieszaka.
- Nakrętkę żebrowaną M16 nakręcić od tyłu luźno na śrubę żebrowaną.
- W razie potrzeby obrócić wspornik przegubowy wzdłużnie lub poprzecznie do górnego gniazda wieszaka.
- Przykręcić nakrętkę żebrowaną. 300 Nm.
Montaż górnego gniazda wieszaka 2LP/M16 lub M20 do belki drewnianej
Do każdego górnego gniazda wieszaka nad belką drewnianą po obu stronach:
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
Podkładka dolnaGórne gniazdo wieszaka przeciwna strona
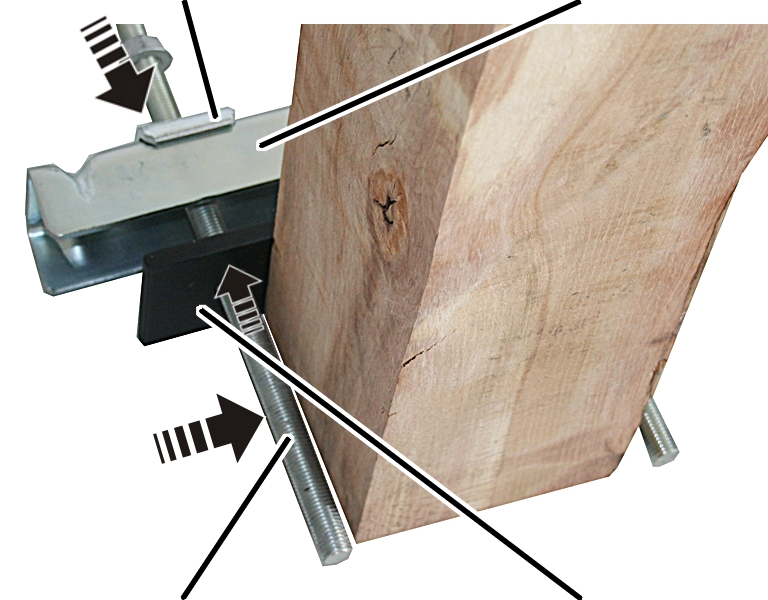
- Założyć dolną podkładkę na pręt gwintowany.
- Nakrętkę żebrowaną M16 nakręcić od góry na pręt gwintowany.
- Przełożyć pręt gwintowany z dolną podkładką przez górne gniazdo wieszaka.
- Blachę pośrednią założyć od dołu na pręt gwintowany.
- Położyć górne gniazdo wieszaka od góry na belkę drewnianą.
- Z obu stron dosunąć pręty gwintowane do belki drewnianej.
Pręty gwintowane powinny ściśle przylegać do belki drewnianej.
Górne gniazdo wieszaka centralne względem profilu HBGórne gniazdo wieszaka prostopadłe względem profilu HB
- Górne gniazdo wieszaka ustawić tak, aby w stosunku do kierunku wzdłużnego było dokładnie pod kątem prostym do montowanego później profilu HB.
- Górne gniazdo wieszaka przesunąć tak, aby było ustawione dokładnie centralnie w stosunku do montowanego później profilu HB.
Jest to konieczne do późniejszego ustawiania profilu HB.
Pod belką drewnianą:
Płytka pośredniaNakrętka żebrowana
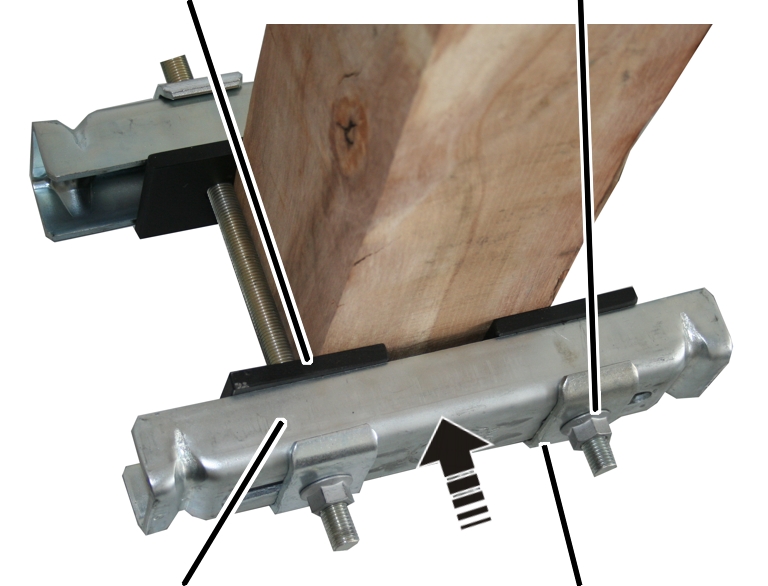
- Blachę pośrednią (2x) założyć na pręty gwintowane.
- Założyć górne gniazdo wieszaka na pręty gwintowane.
- Podkładkę dolną (2x) założyć na pręty gwintowane.
- Nakrętki żebrowane M16 (2x) najpierw dokręcić ręką.
Nakrętki żebrowane zostaną później (po ustawieniu profilu HB) dokręcone z wymaganym momentem dokręcania.
Jeżeli można już teraz definitywnie ustawić górne gniazda wieszaków 2LP/M16 lub M20:
- Dokręcić nakrętki żebrowane. 90 Nm.
Montaż górnego gniazda wieszaka 2LP/M16 lub M20: przykręcić nakrętką żebrowana
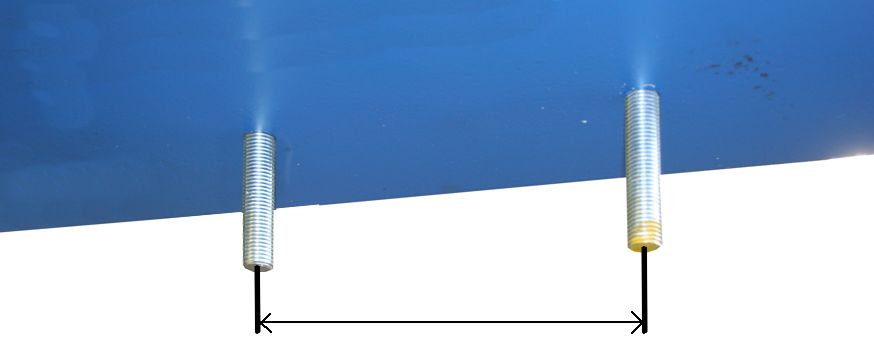
Górne gniazdo wieszaka 2LP/M16 lub M20 przykręcić do własnego zamocowania (dostarcza Klient). W tym celu Klient musi dostarczyć pary prętów gwintowanych M16x70.
Górne gniazdo wieszaka 2LP/M16 lub M20 |
Minimalny odstęp prętów gwintowanych |
Maksymalny odstęp prętów gwintowanych |
|---|---|---|
Górne gniazdo wieszaka A |
90 mm |
140 mm |
Górne gniazdo wieszaka B |
140 mm |
240 mm |
Górne gniazdo wieszaka C |
240 mm |
330 mm |
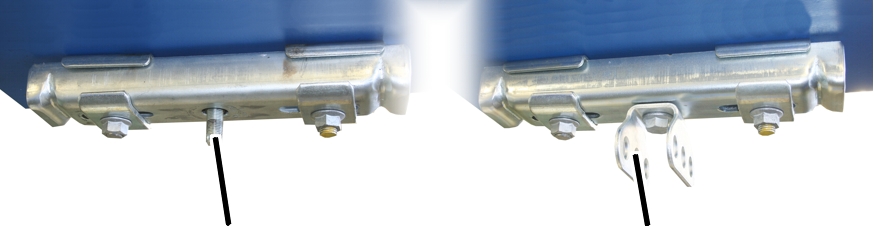
Przykręcanie górnego gniazda wieszaka 2LP/M16 lub M20 nakrętkami żebrowanymi
Tylko w wersji z górnym gniazdem wieszaka 2LPM16 ze wspornikiem przegubowym
Ten punkt odnosi się tylko do wersji z górnym gniazdem wieszaka 2LP/M16 z przykręconym wspornikiem przegubowym (dla wieszaka ze stężeniem, wieszaka ukośnego, wieszaka ukośnego ze stężeniem i wieszaka V).
Obracanie wspornika przegubowego
Do każdego górnego gniazda wieszaka 2LP/M16 ze wspornikiem przegubowym:
Zależnie od ustawienia konstrukcji nośnej wsporniki przegubowe mogą być montowane wzdłuż lub w poprzek górnego gniazda wieszaka 4LP/M20.
Górne gniazdo wieszaka
- Przełożyć śrubę żebrowaną M16x35 przez wspornik przegubowy.
- Włożyć wspornik przegubowy ze śrubą żebrowaną w górne gniazdo wieszaka.
- Nakrętkę żebrowaną M16 nakręcić od tyłu luźno na śrubę żebrowaną.
- W razie potrzeby obrócić wspornik przegubowy wzdłużnie lub poprzecznie do górnego gniazda wieszaka.
- Przykręcić nakrętkę żebrowaną. 300 Nm.
Do każdego górnego gniazda wieszaka 2LP/M16 lub M20:
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
Podkładki ustalające
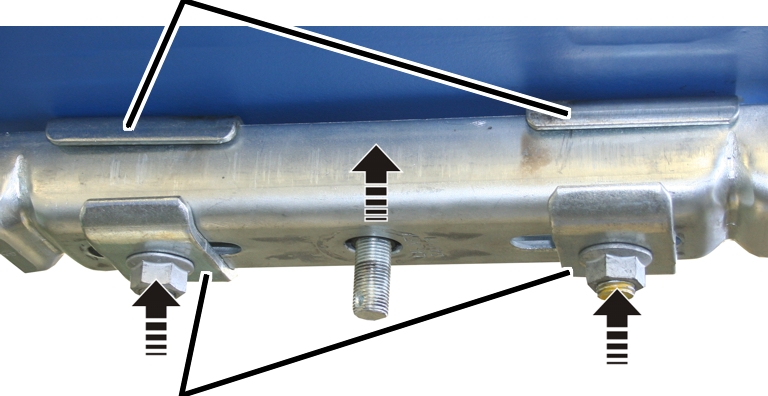
- Podkładkę ustalającą (2x), górne gniazdo wieszaka (1x) i podkładkę dolną (2x) założyć na pręty gwintowane.
- Nakrętki żebrowane M16 (2x) nakręcić luźno na pręty gwintowane.
Górne gniazdo wieszaka centralne względem profilu HBGórne gniazdo wieszaka prostopadłe względem profilu HB
- Górne gniazdo wieszaka ustawić tak, aby w stosunku do kierunku wzdłużnego było dokładnie pod kątem prostym do montowanego później profilu HB.
- Górne gniazdo wieszaka przesunąć tak, aby było ustawione dokładnie centralnie w stosunku do montowanego później profilu HB.
Jest to konieczne do późniejszego ustawiania profilu HB.
- Nakrętki żebrowane M16 (2x) najpierw dokręcić ręką.
Nakrętki żebrowane zostaną później (po ustawieniu profilu HB) dokręcone z wymaganym momentem dokręcania.
Jeżeli można już teraz definitywnie ustawić górne gniazda wieszaków 2LP/M16 lub M20:
- Dokręcić nakrętki żebrowane.
Prawidłowy moment obrotowy dokręcania wybrać z tabeli normatywnej zależnie od jakości śruby i współczynnika tarcia.
Przykład: 200 Nm przy M16 i jakości śruby 8.8 oraz współczynniku tarcia 0,12.
Montaż górnego gniazda wieszaka 2LP/M16 lub M20: przykręcić śrubą żebrowaną
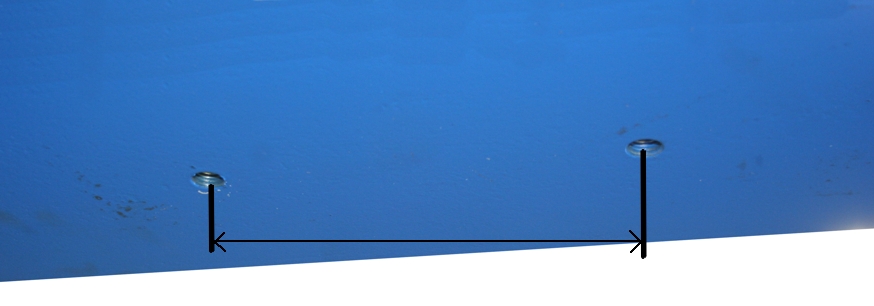
Górne gniazdo wieszaka 2LP/M16 lub M20 przykręcić do własnego zamocowania (dostarcza Klient). W tym celu Klient musi przygotować otwory gwintowane M16 lub otwory przelotowe.
Grubość materiału |
Jakość materiału |
|
|---|---|---|
Otwór przelotowy i nakrętki żebrowane |
Maks. 28 mm |
Co najmniej S235 |
Otwór gwintowany i śruba żebrowana |
Minimalna 16 mm |
Co najmniej S235 |
Górne gniazdo wieszaka 2LP/M16 lub M20 |
Minimalny odstęp między otworami gwintowanymi |
Maksymalny odstęp między otworami gwintowanymi |
|---|---|---|
Górne gniazdo wieszaka A |
90 mm |
140 mm |
Górne gniazdo wieszaka B |
140 mm |
240 mm |
Górne gniazdo wieszaka C |
240 mm |
330 mm |
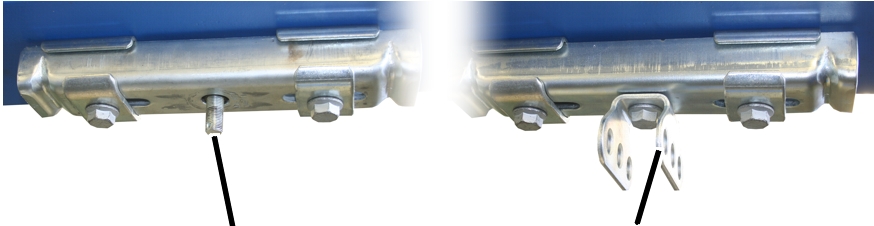
Przykręcanie górnych gniazd wieszaków 2LP/M16 lub M20 śrubami żebrowanymi
Tylko w wersji z górnym gniazdem wieszaka 2LPM16 ze wspornikiem przegubowym
Ten punkt odnosi się tylko do wersji z górnym gniazdem wieszaka 2LP/M16 z przykręconym wspornikiem przegubowym (dla wieszaka ze stężeniem, wieszaka ukośnego, wieszaka ukośnego ze stężeniem i wieszaka V).
Obracanie wspornika przegubowego
Do każdego górnego gniazda wieszaka 2LP/M16 ze wspornikiem przegubowym:
Zależnie od ustawienia konstrukcji nośnej wsporniki przegubowe mogą być montowane wzdłuż lub w poprzek górnego gniazda wieszaka 4LP/M20.
Górne gniazdo wieszaka
- Przełożyć śrubę żebrowaną M16x35 przez wspornik przegubowy.
- Włożyć wspornik przegubowy ze śrubą żebrowaną w górne gniazdo wieszaka.
- Nakrętkę żebrowaną M16 nakręcić od tyłu luźno na śrubę żebrowaną.
- W razie potrzeby obrócić wspornik przegubowy wzdłużnie lub poprzecznie do górnego gniazda wieszaka.
- Przykręcić nakrętkę żebrowaną. 300 Nm.
Do każdego górnego gniazda wieszaka 2LP/M16 lub M20:
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
Podkładki ustalające
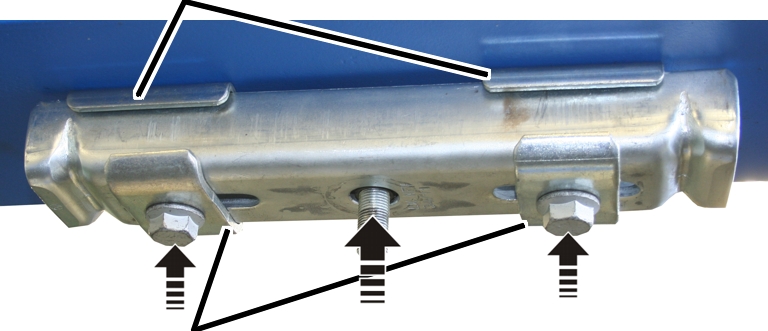
- Śruby żebrowane (2x) przełożyć przez podkładki dolne (2x), górne gniazdo wieszaka (1x) i podkładki ustalające (2x).
Śruba żebrowana |
|
|---|---|
Otwór przelotowy i nakrętki żebrowane |
M16x90 |
Otwór gwintowany i śruba żebrowana |
M16x70 |
- Górne gniazda wieszaków przytrzymać pod otworami gwintowanymi i przykręcić luźno śrubami żebrowanymi.
Górne gniazdo wieszaka centralne względem profilu HBGórne gniazdo wieszaka prostopadłe względem profilu HB
- Górne gniazdo wieszaka ustawić tak, aby w stosunku do kierunku wzdłużnego było dokładnie pod kątem prostym do montowanego później profilu HB.
- Górne gniazdo wieszaka przesunąć tak, aby było ustawione dokładnie centralnie w stosunku do montowanego później profilu HB.
Jest to konieczne do późniejszego ustawiania profilu HB.
- Śruby żebrowane (2x) przykręcić najpierw z siłą ręki.
Śruby żebrowane zostaną później (po ustawieniu profilu HB) dokręcone z wymaganym momentem dokręcania.
Jeżeli można już teraz definitywnie ustawić górne gniazda wieszaków 2LP/M16 lub M20:
- Przykręcić śrubami żebrowanymi.
Prawidłowy moment obrotowy dokręcania wybrać z tabeli normatywnej zależnie od jakości śruby i współczynnika tarcia.
Przykład: 200 Nm przy M16 i jakości śruby 8.8 oraz współczynniku tarcia 0,12.
Zakładanie dodatkowych górnych gniazd wieszaków 2LP/M16 (do stężenia lub wieszaka V)
Tylko do wieszaka ze stężeniem, wieszaka ukośnego ze stężeniem i wieszaka V
Te punkt dotyczy tylko sytuacji, gdy przewidziane jest dodatkowe stężenie (wieszak ze stężeniem lub wieszak ukośny ze stężeniem) albo gdy przewidziany jest wieszak V.
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
Montaż dodatkowych górnych gniazd wieszaków 2LP/M16
dodatkowe górne gniazdo wieszaka 2LP/M16
(do stężenia lub wieszaka V)
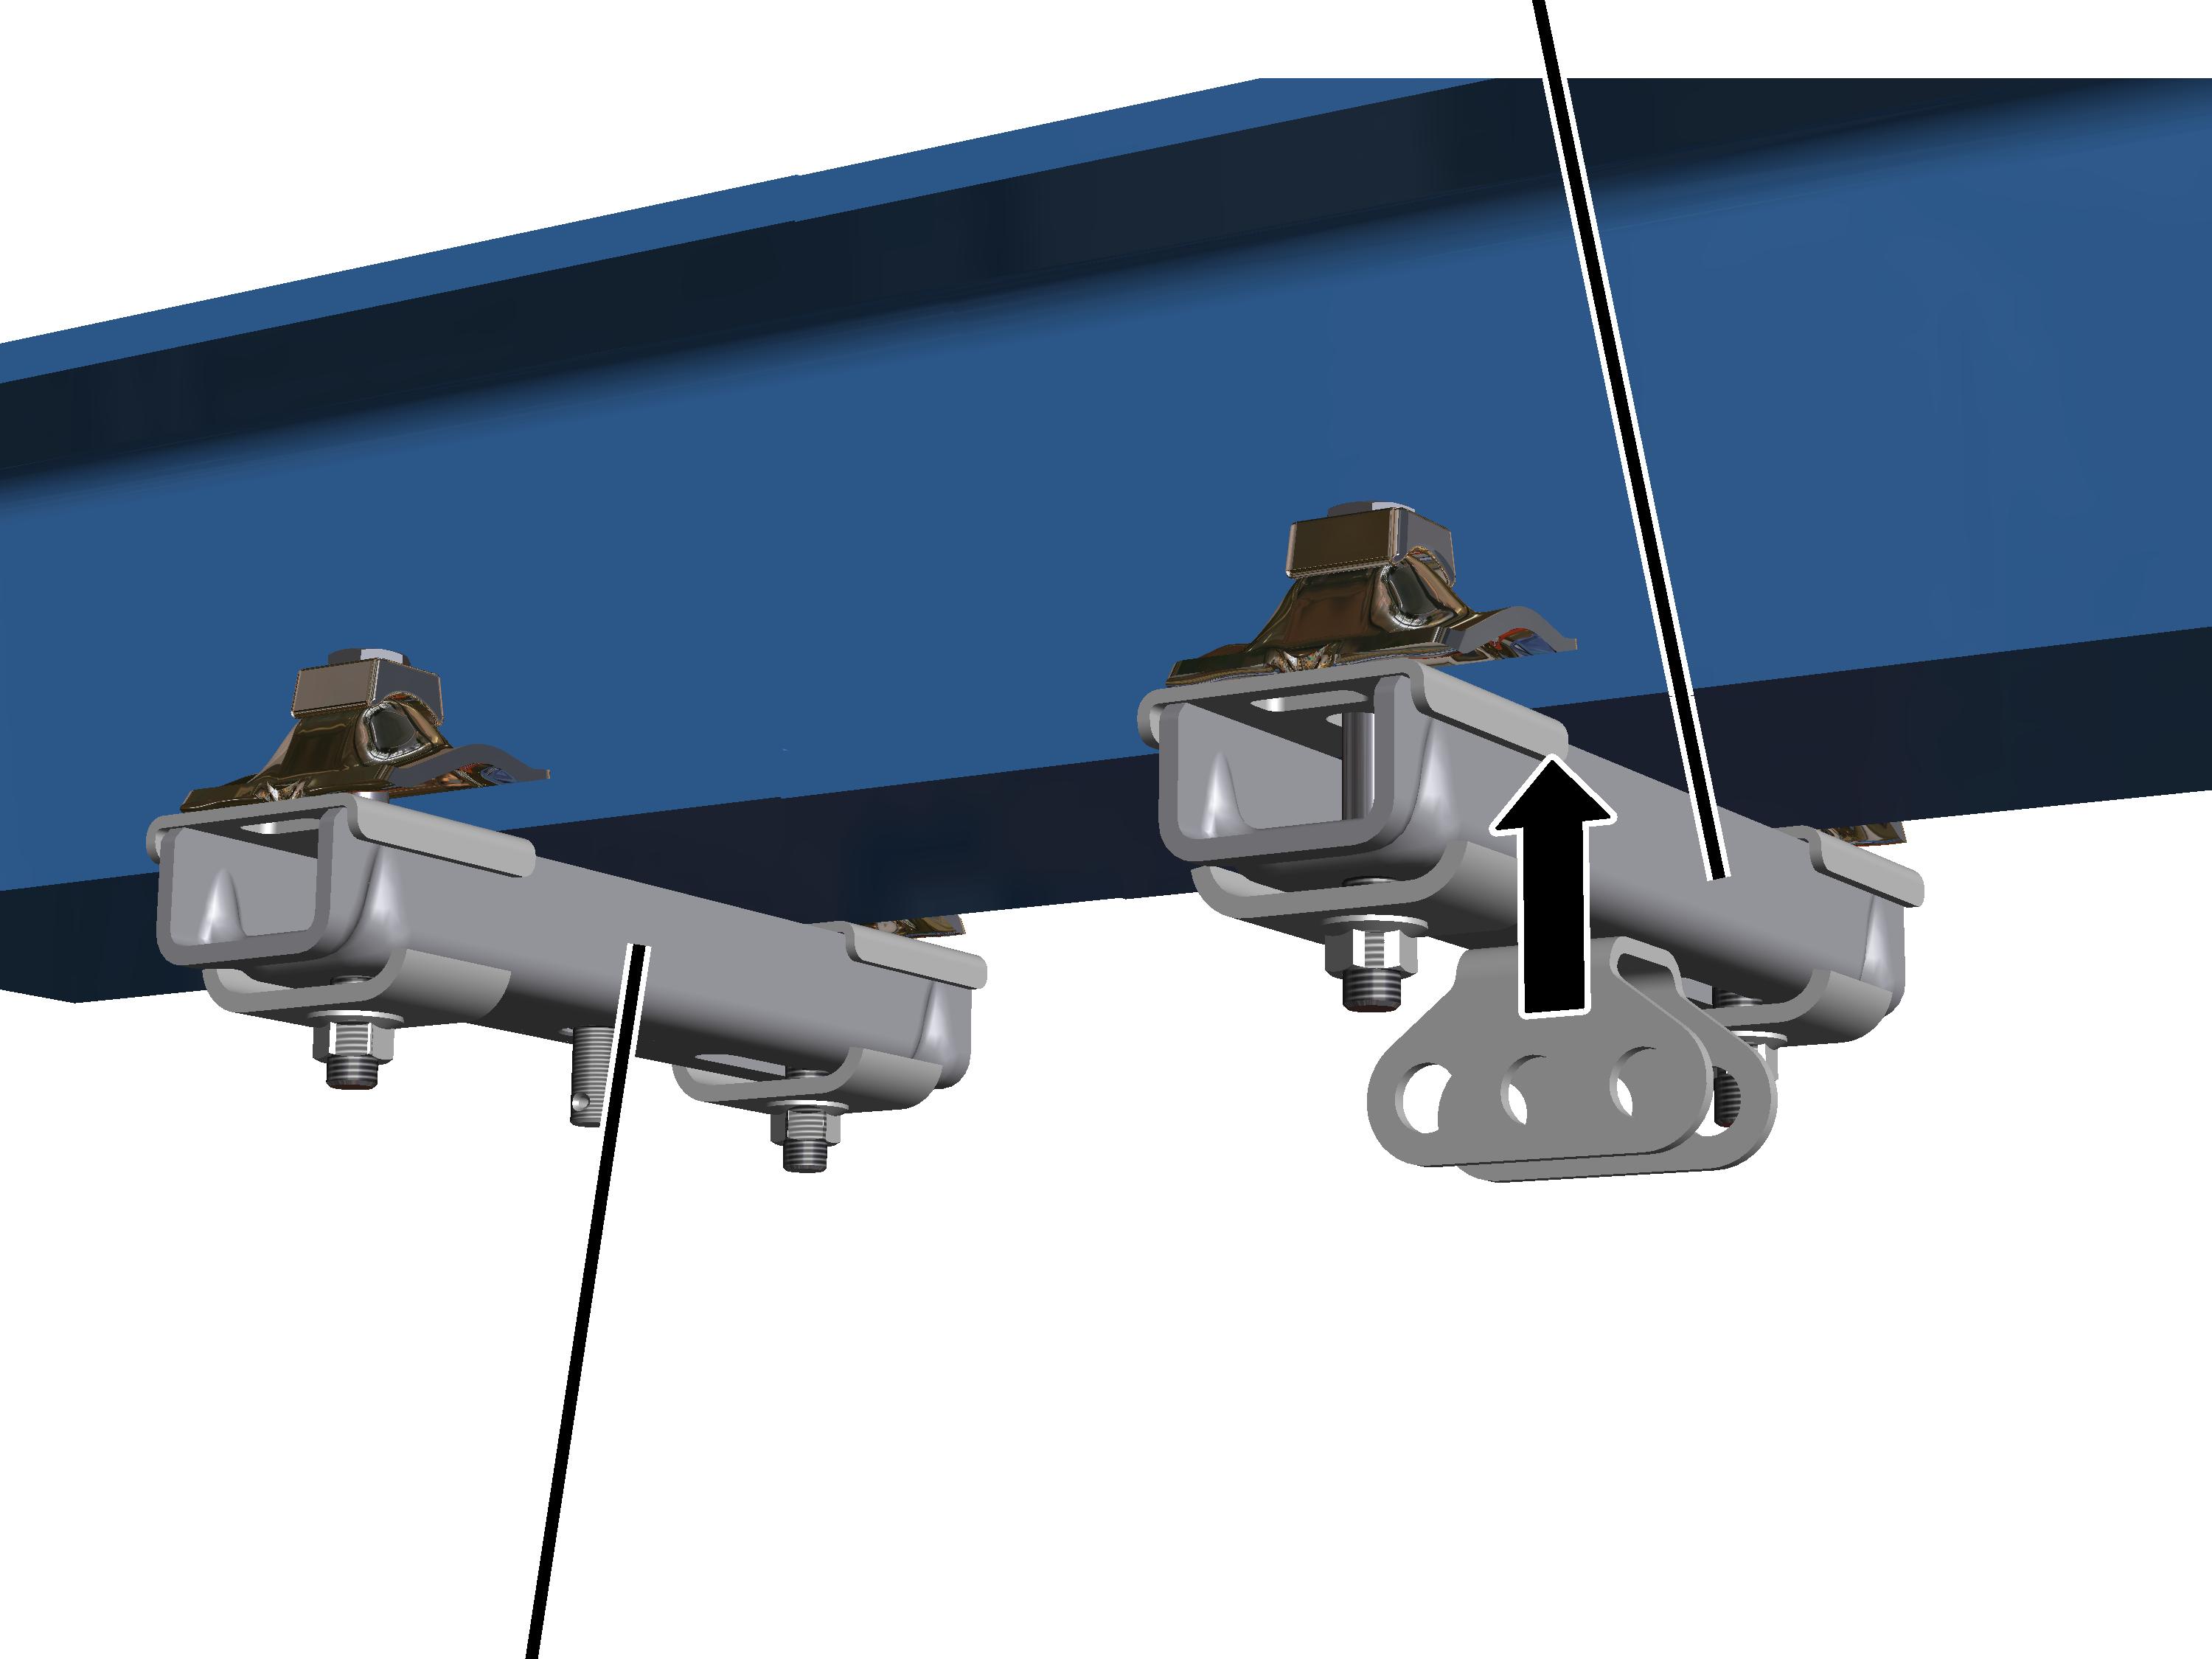
- Zamontować dodatkowe górne gniazdo wieszaka ze wspornikiem przegubowym obok już istniejącego górnego gniazda wieszaka.
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
Skracanie lub przedłużanie prętów gwintowanych
Do wszystkich zawieszeń (poza krótkimi) są potrzebne pręty gwintowane, na których wieszane jest później torowisko.
Pręty gwintowane muszą być indywidualnie skracane lub przedłużane.
Skracanie prętów gwintowanych:
- Skrócić pręt gwintowany do potrzebnej długości.
- Usunąć zadziory z krawędzi cięcia.
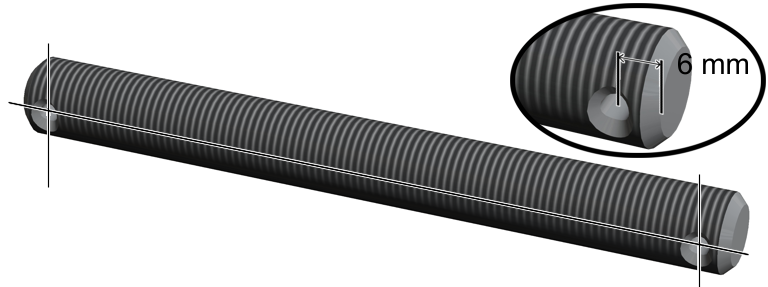
- W odległości 6 mm od krawędzi cięcia zaznaczyć nowy otwór dla zawleczki.
Jeżeli torowisko HB zwisa równolegle lub pod kątem prostym względem górnego gniazda wieszaka: Nowy otwór musi być współosiowy z otworem na drugim końcu pręta gwintowanego.
Jeżeli torowisko HB zwisa pod innym kątem względem górnego gniazda wieszaka: nowy otwór musi być ustawiony dokładnie pod wymaganym kątem względem otworu na drugim końcu pręta gwintowanego.
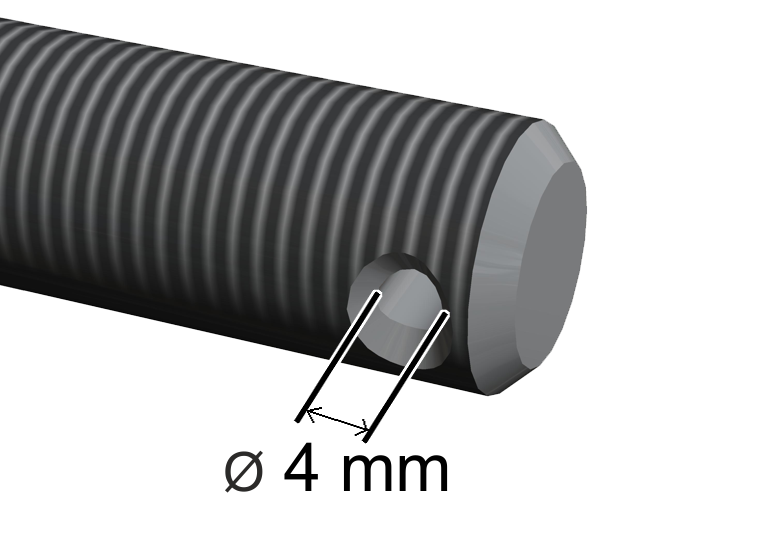
- W zaznaczonym miejscu wywiercić otwór (średnica 4 mm) w pręcie gwintowanym.
W razie potrzeby (np. w celu skompensowania nierówności) w pręcie gwintowanym można wywiercić otwór o średnicy 5 mm.
Przedłużanie pręta gwintowanego:
Złączka
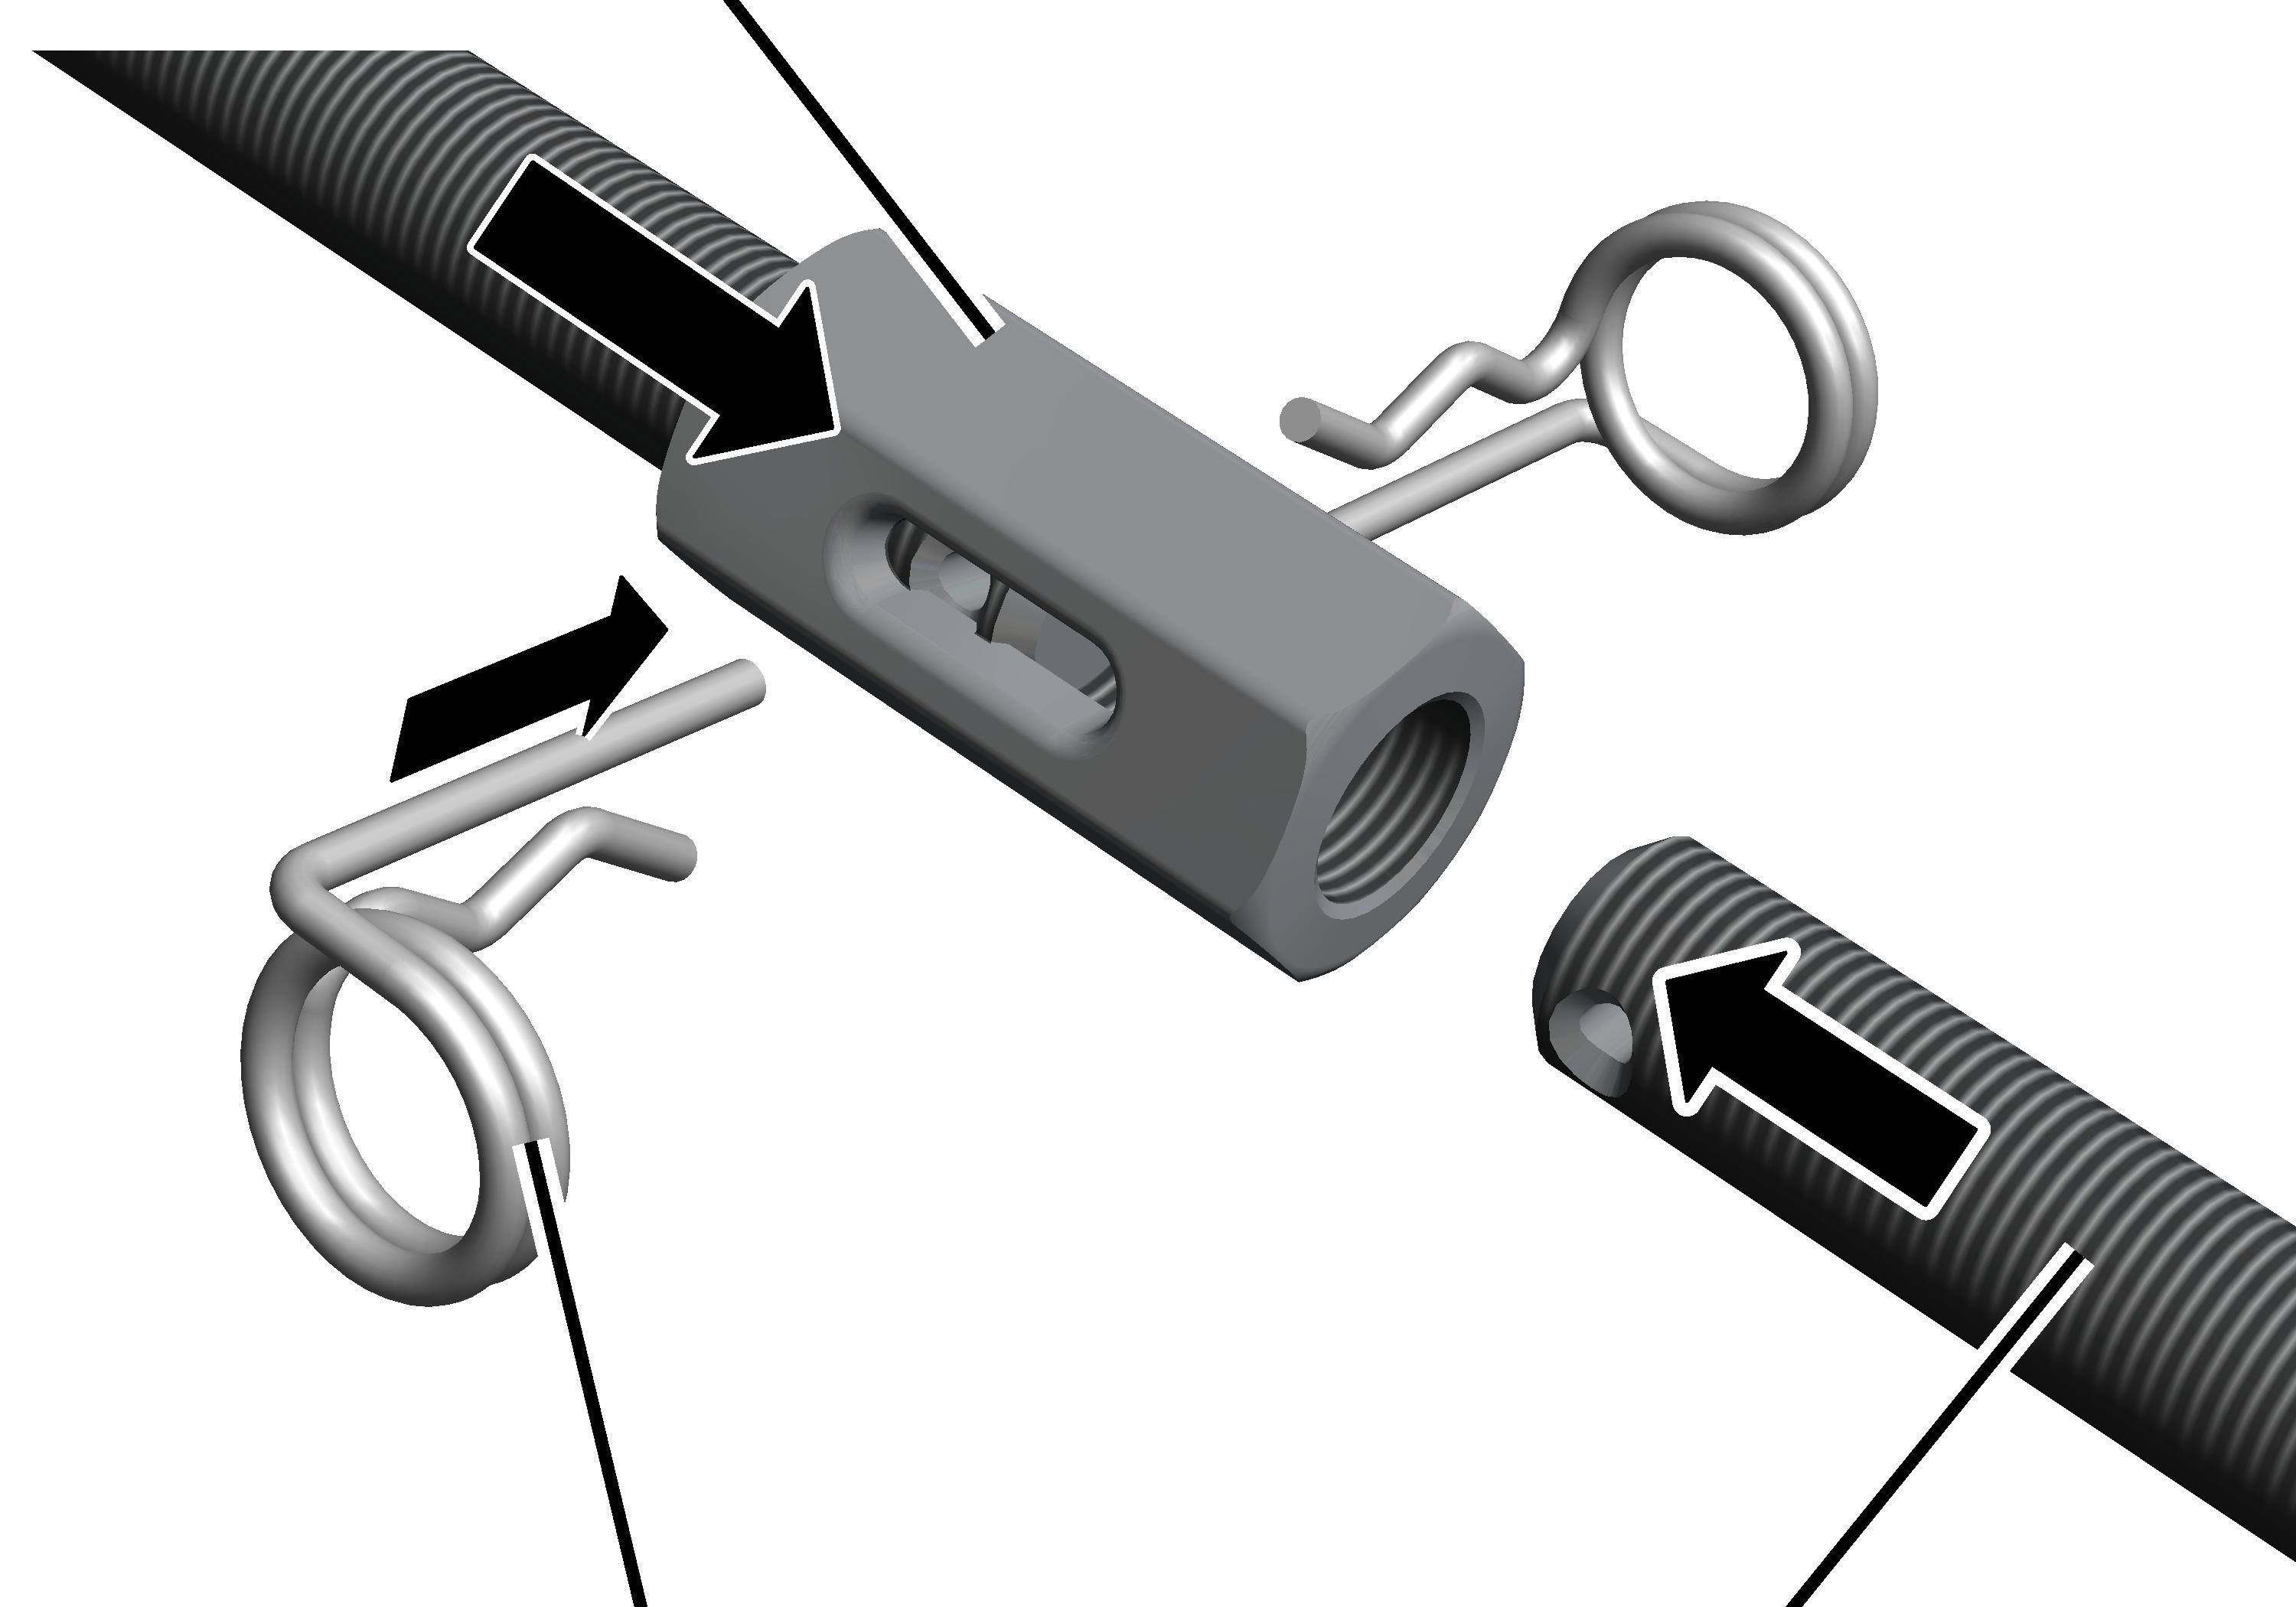
- Nakręcić sprzęg (po obu stronach z gwintem prawoskrętnym) na pręt gwintowany.
- Wkręcić drugi pręt gwintowany w sprzęg.
- Obrócić sprzęg tak, aby był widoczny otwór.
- Wsunąć zawleczkę (2x).
Zawieszenie torowiska M16: montaż wieszaka zwykłego
Do zamontowanych górnych gniazd wieszaków zamocować teraz pręty gwintowane, na których zostanie później powieszone torowisko.
Przegląd:
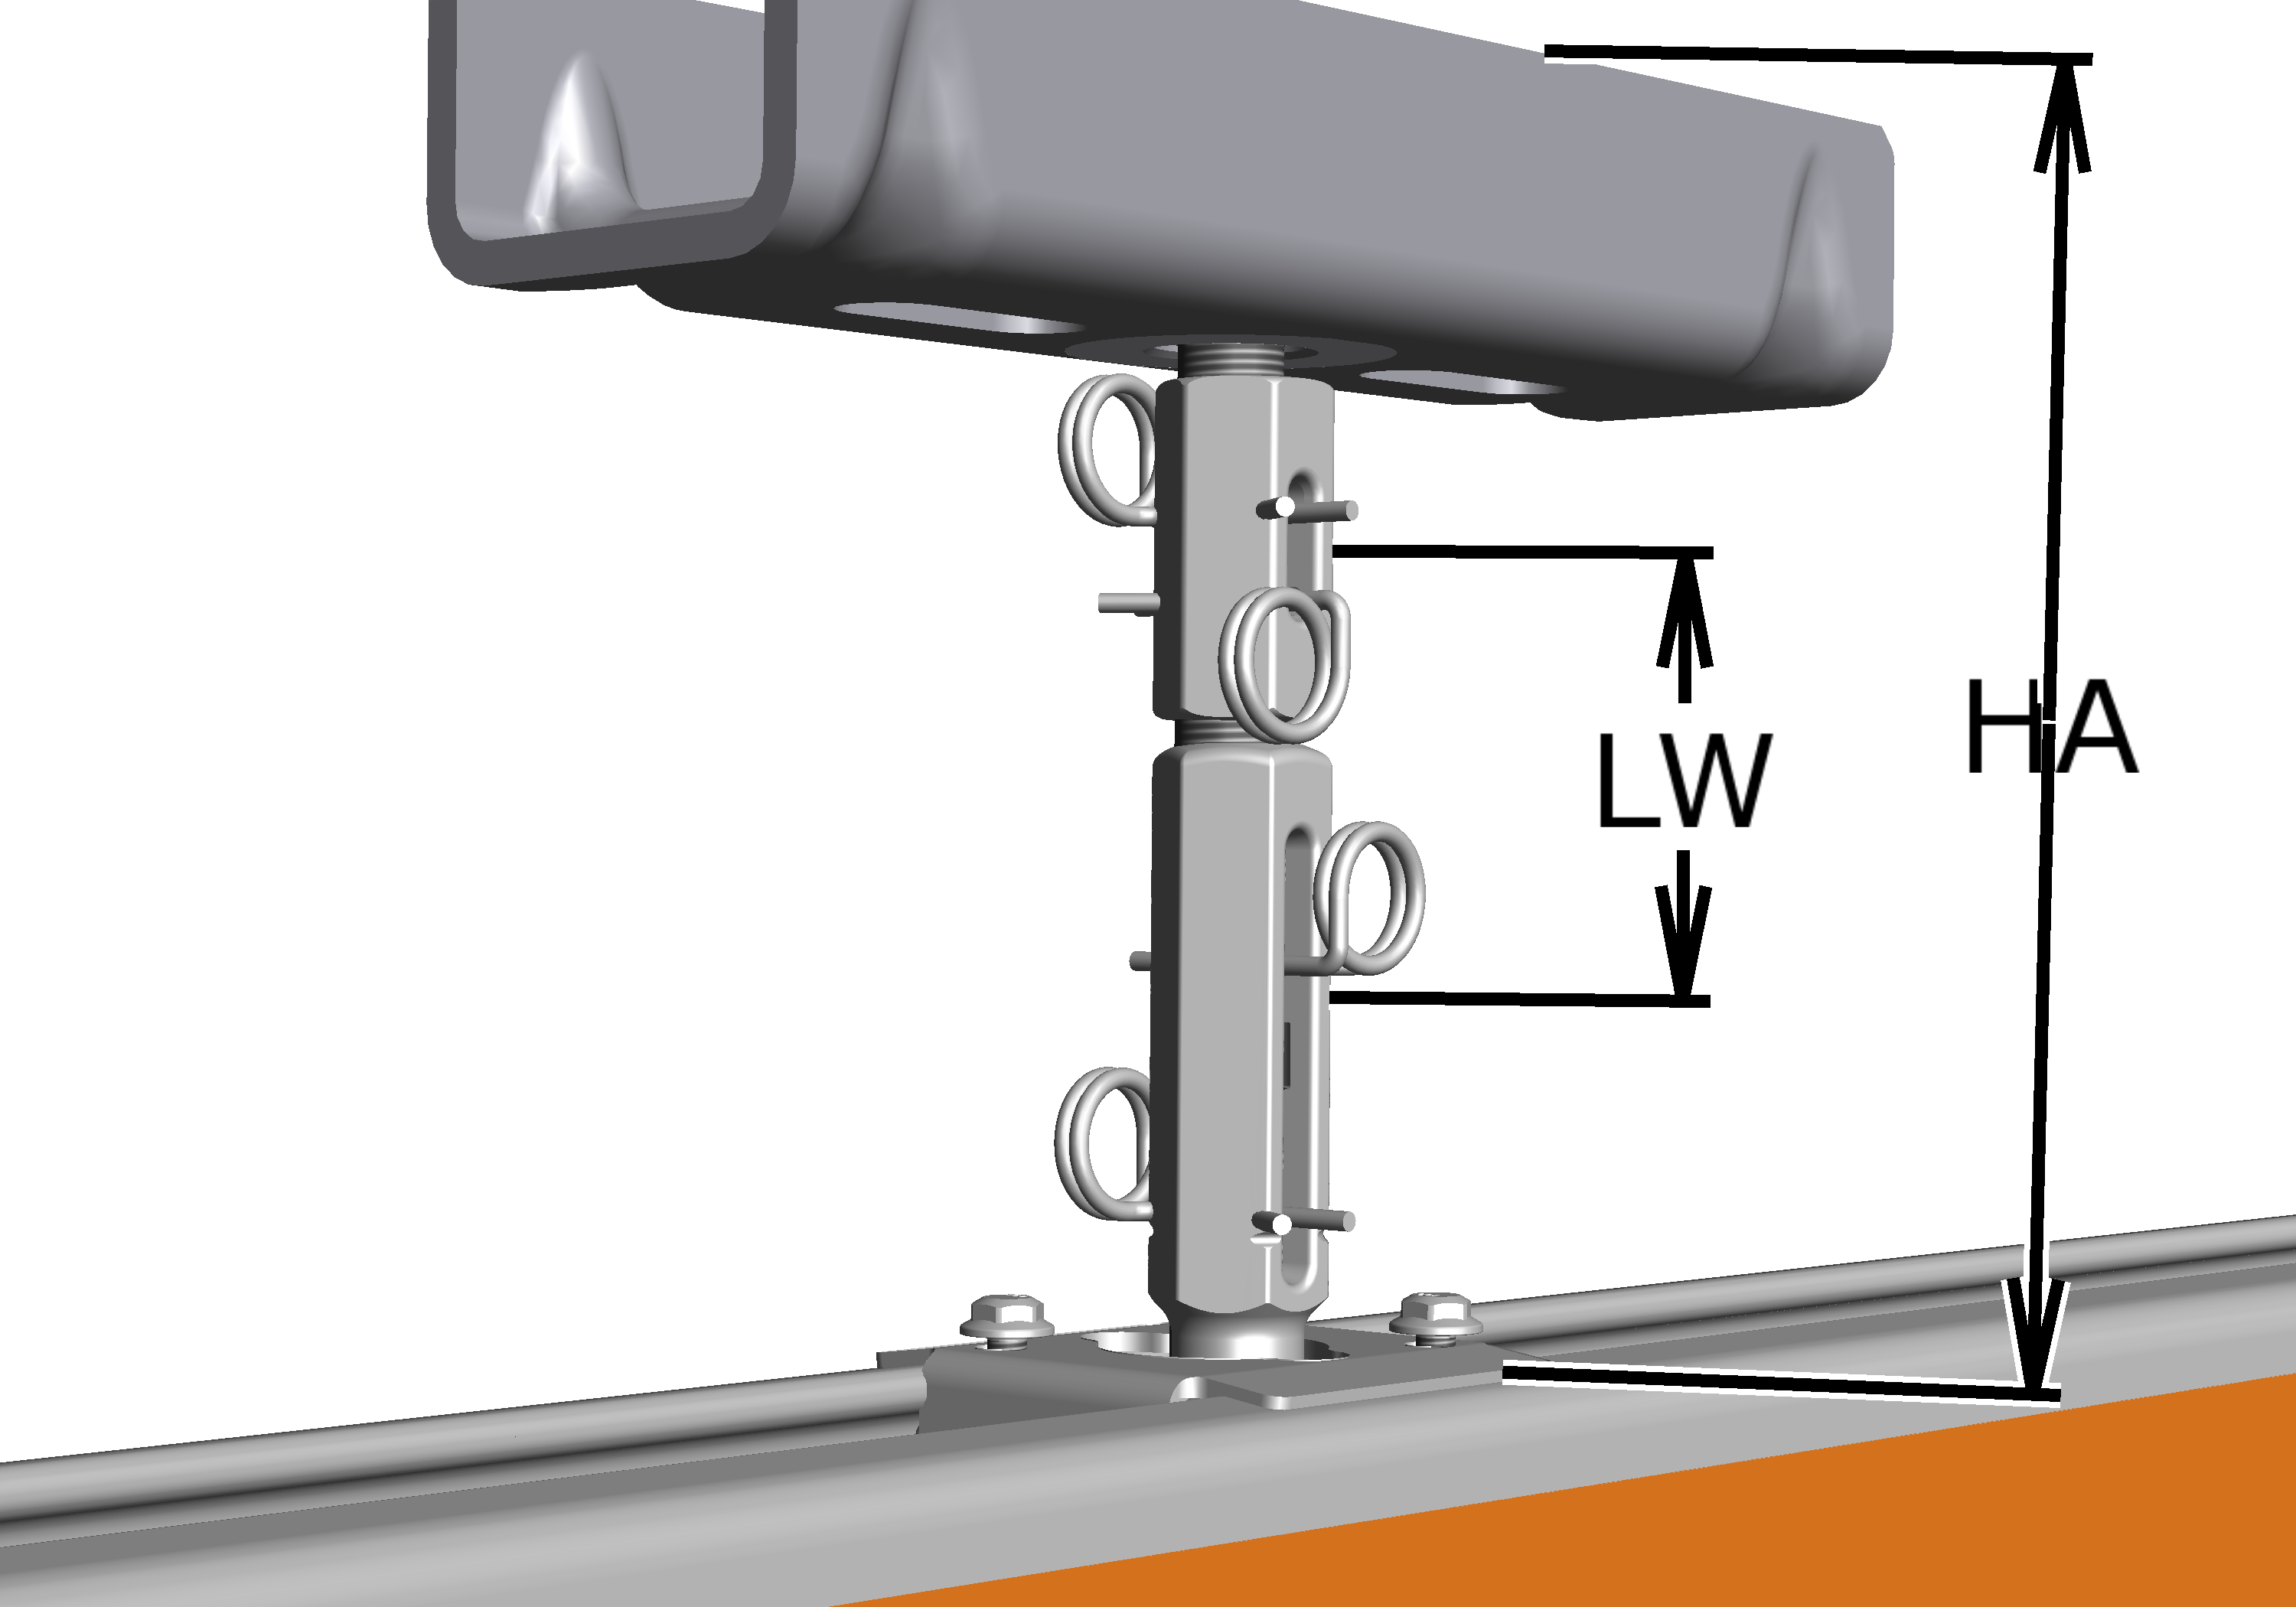
Typowielkość |
HA |
|---|---|
HB110 |
HA = LW ± 25 mm |
HB150 |
HA = LW ± 28 mm |
HB190 |
HA = LW ± 28 mm |
HB240 |
HA = LW ± 28 mm |
Montaż pręta gwintowanego do górnego gniazda wieszaka
Do górnego gniazda wieszaka:
Otwór krzyżowyZawleczka
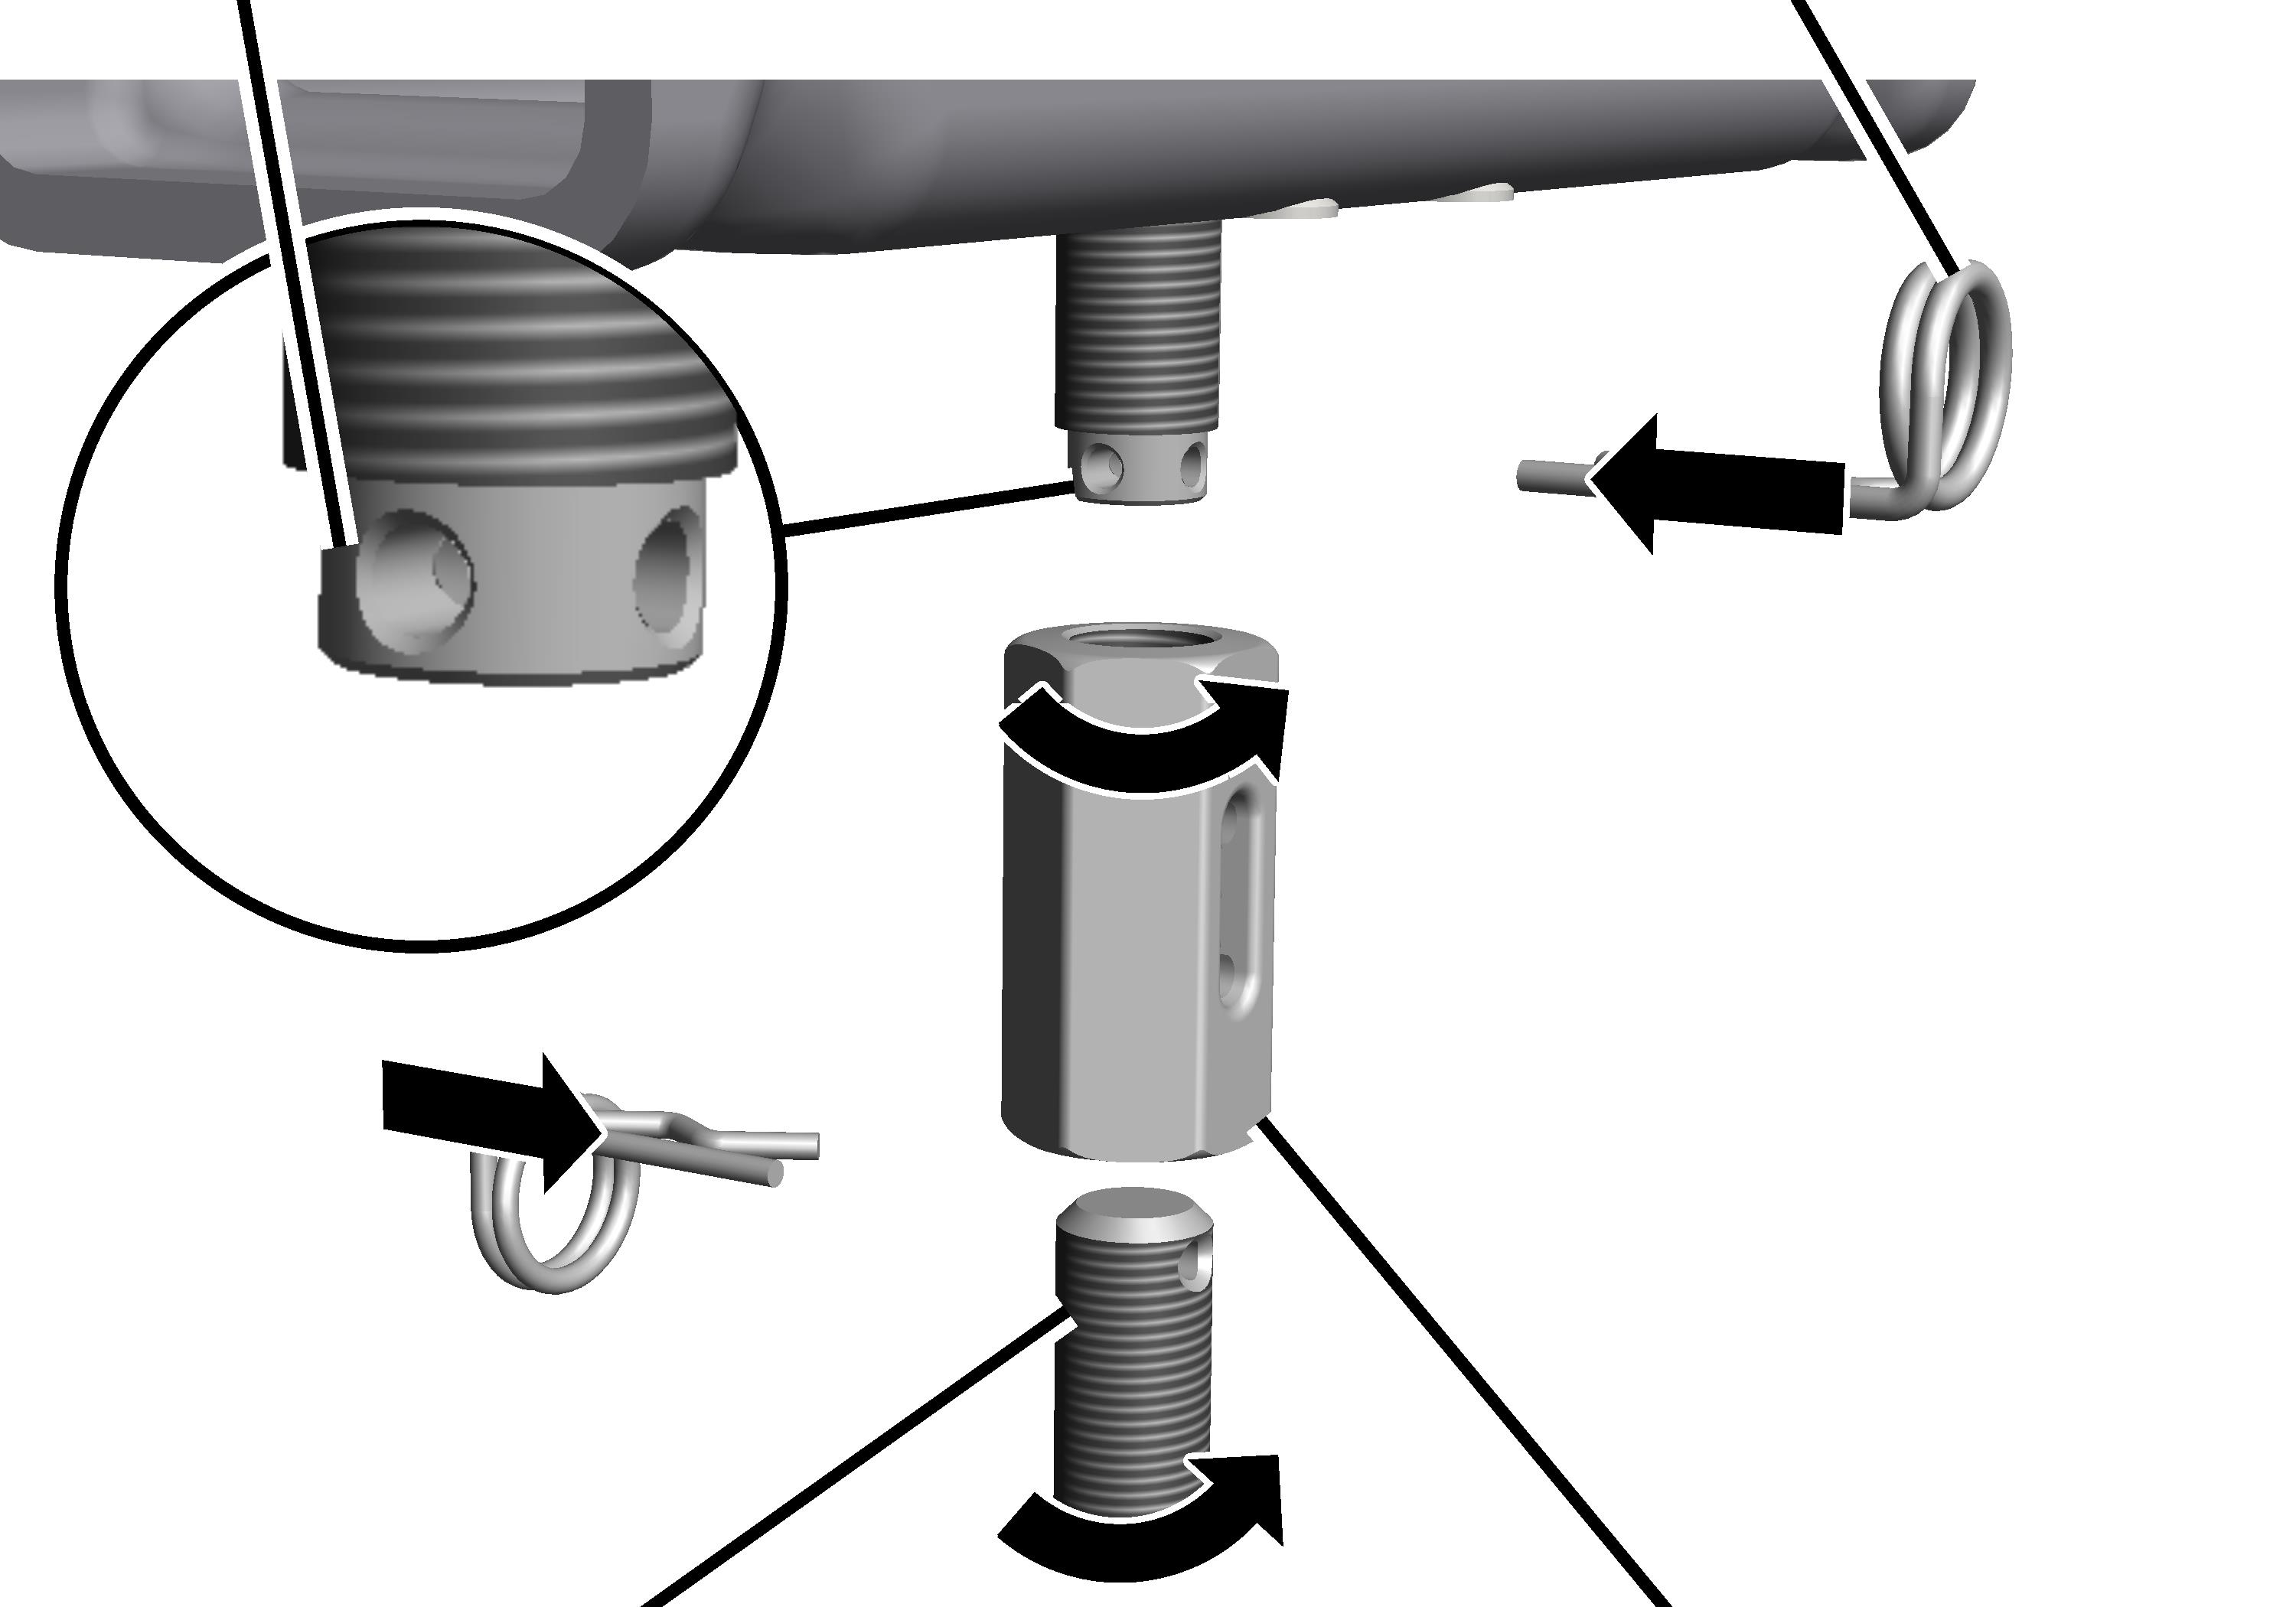
- Nakręcić sprzęg (po obu stronach z gwintem prawoskrętnym) na górne gniazdo wieszaka.
- Wkręcić skrócony lub przedłużony pręt gwintowany w sprzęg.
- Obrócić sprzęg tak, aby były widoczne otwory.
Przy górnym gnieździe wieszaka pręt gwintowany posiada otwór krzyżowy. Sprzęg obrócić tak, żeby móc wykorzystać otwór poprzeczny względem późniejszego torowiska HB.
- Wsunąć zawleczkę (2x).
Do dolnego końca pręta gwintowanego montowane jest później torowisko HB.
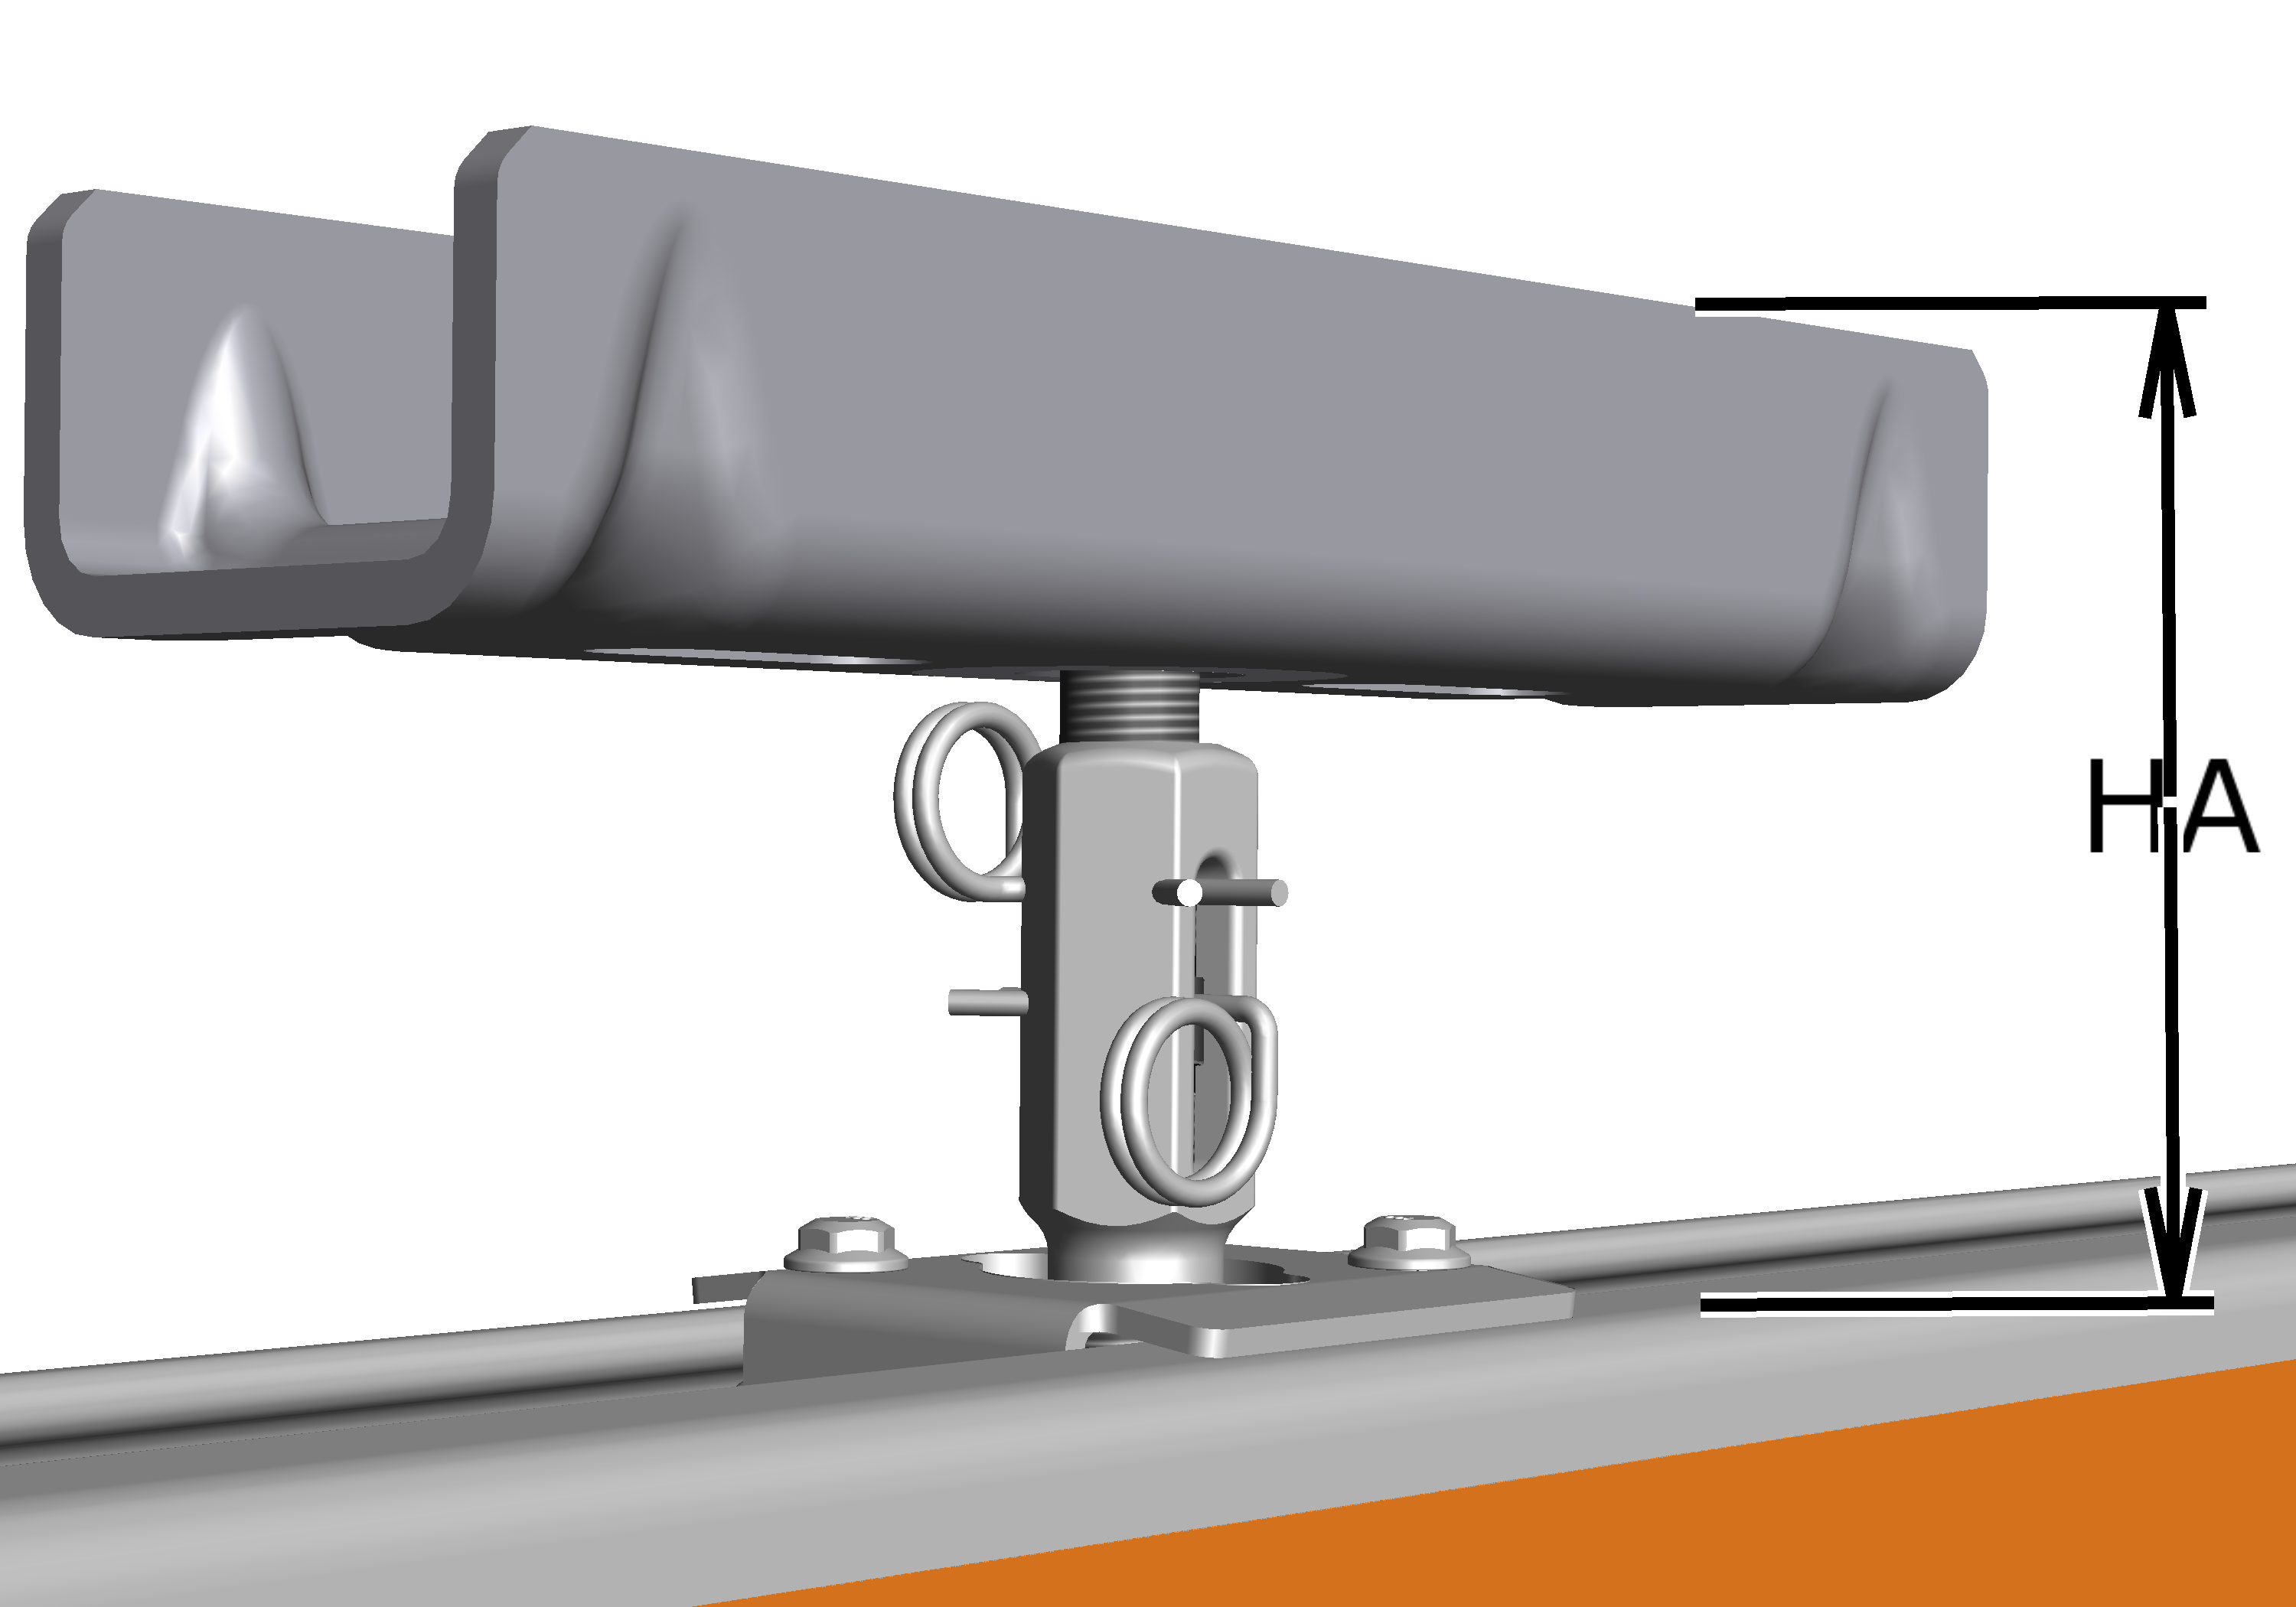
Zawieszenie torowiska M16: montaż krótkiego wieszaka
Do zamontowanych górnych gniazd wieszaków zamocować teraz nakrętki mocujące, na których później zostanie zawieszone torowisko.
Dzięki krótkiemu wieszakowi można uzyskać szczególnie krótkie odstępy pomiędzy górnym gniazdem wieszaków a torowiskiem.
Przegląd krótkich wieszaków XS i S:
Przegląd krótkich wieszaków M i L:
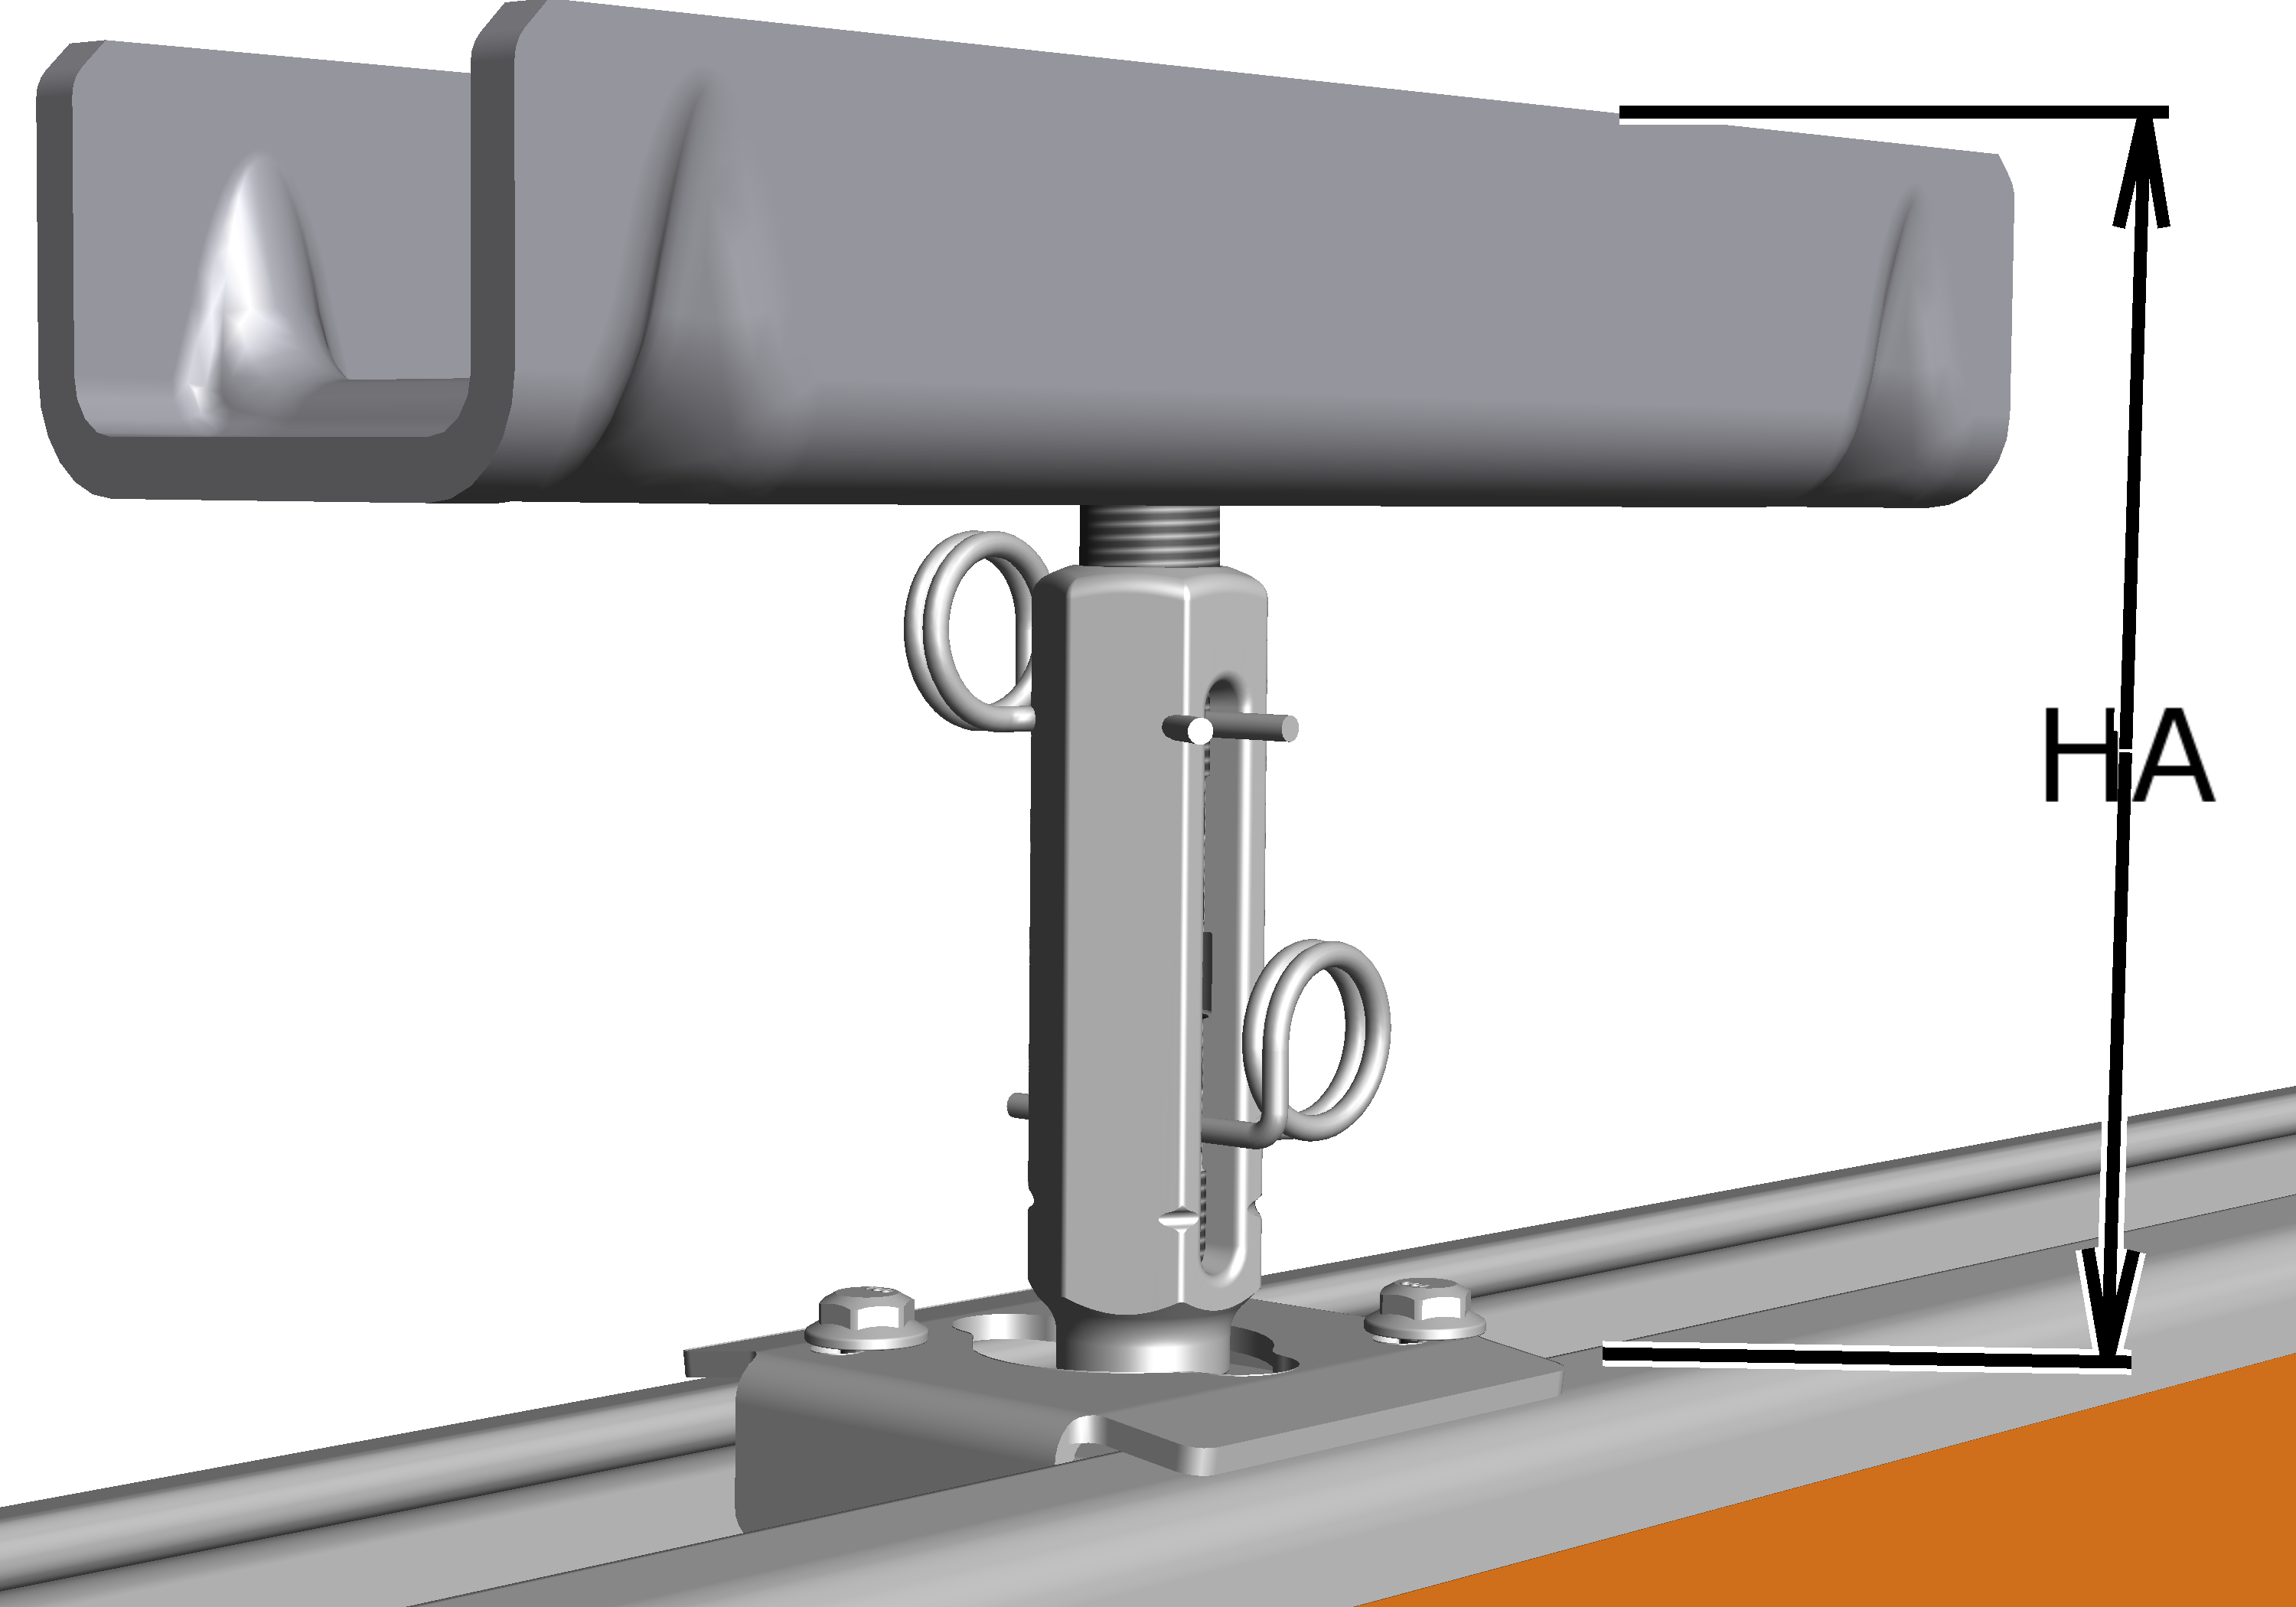
Typowielkość |
HA dla wieszaka krótkiego XS |
HA dla wieszaka krótkiego S |
HA dla wieszaka krótkiego M |
HA dla wieszaka krótkiego L |
|---|---|---|---|---|
HB110 |
105 do 125 mm |
125 do 145 mm |
135 do 175 mm |
155 do 195 mm |
HB150 |
102 do 124 mm |
122 do 144 mm |
132 do 174 mm |
142 do 194 mm |
HB190 |
102 do 124 mm |
122 do 144 mm |
132 do 174 mm |
142 do 194 mm |
HB240 |
102 do 124 mm |
122 do 144 mm |
132 do 174 mm |
142 do 194 mm |
Tylko dla krótkich wieszaków i górnego gniazda wieszaków 2LP/M16 lub M20 z klamrami skręcanymi nad stykiem odcinków profilu
Ten punkt obowiązuje tylko wtedy, gdy krótki wieszak przymocowano do górnego gniazda wieszaków 2LP/M16 M20 przy pomocy klamer skręcanych a dwa odcinki profilu połączono ze sobą dokładnie w obszarze górnego gniazda wieszaka (styk odcinków profilu).
Jeżeli gwint górnego gniazda wieszaków uderza o elementy konstrukcyjne styku odcinków profilu (np. o jarzmo blachy połączeniowej, dystanser grzybkowy pomiędzy blachami połączeniowymi):
Gwint górnego gniazda wieszakaGórne gniazdo wieszaka
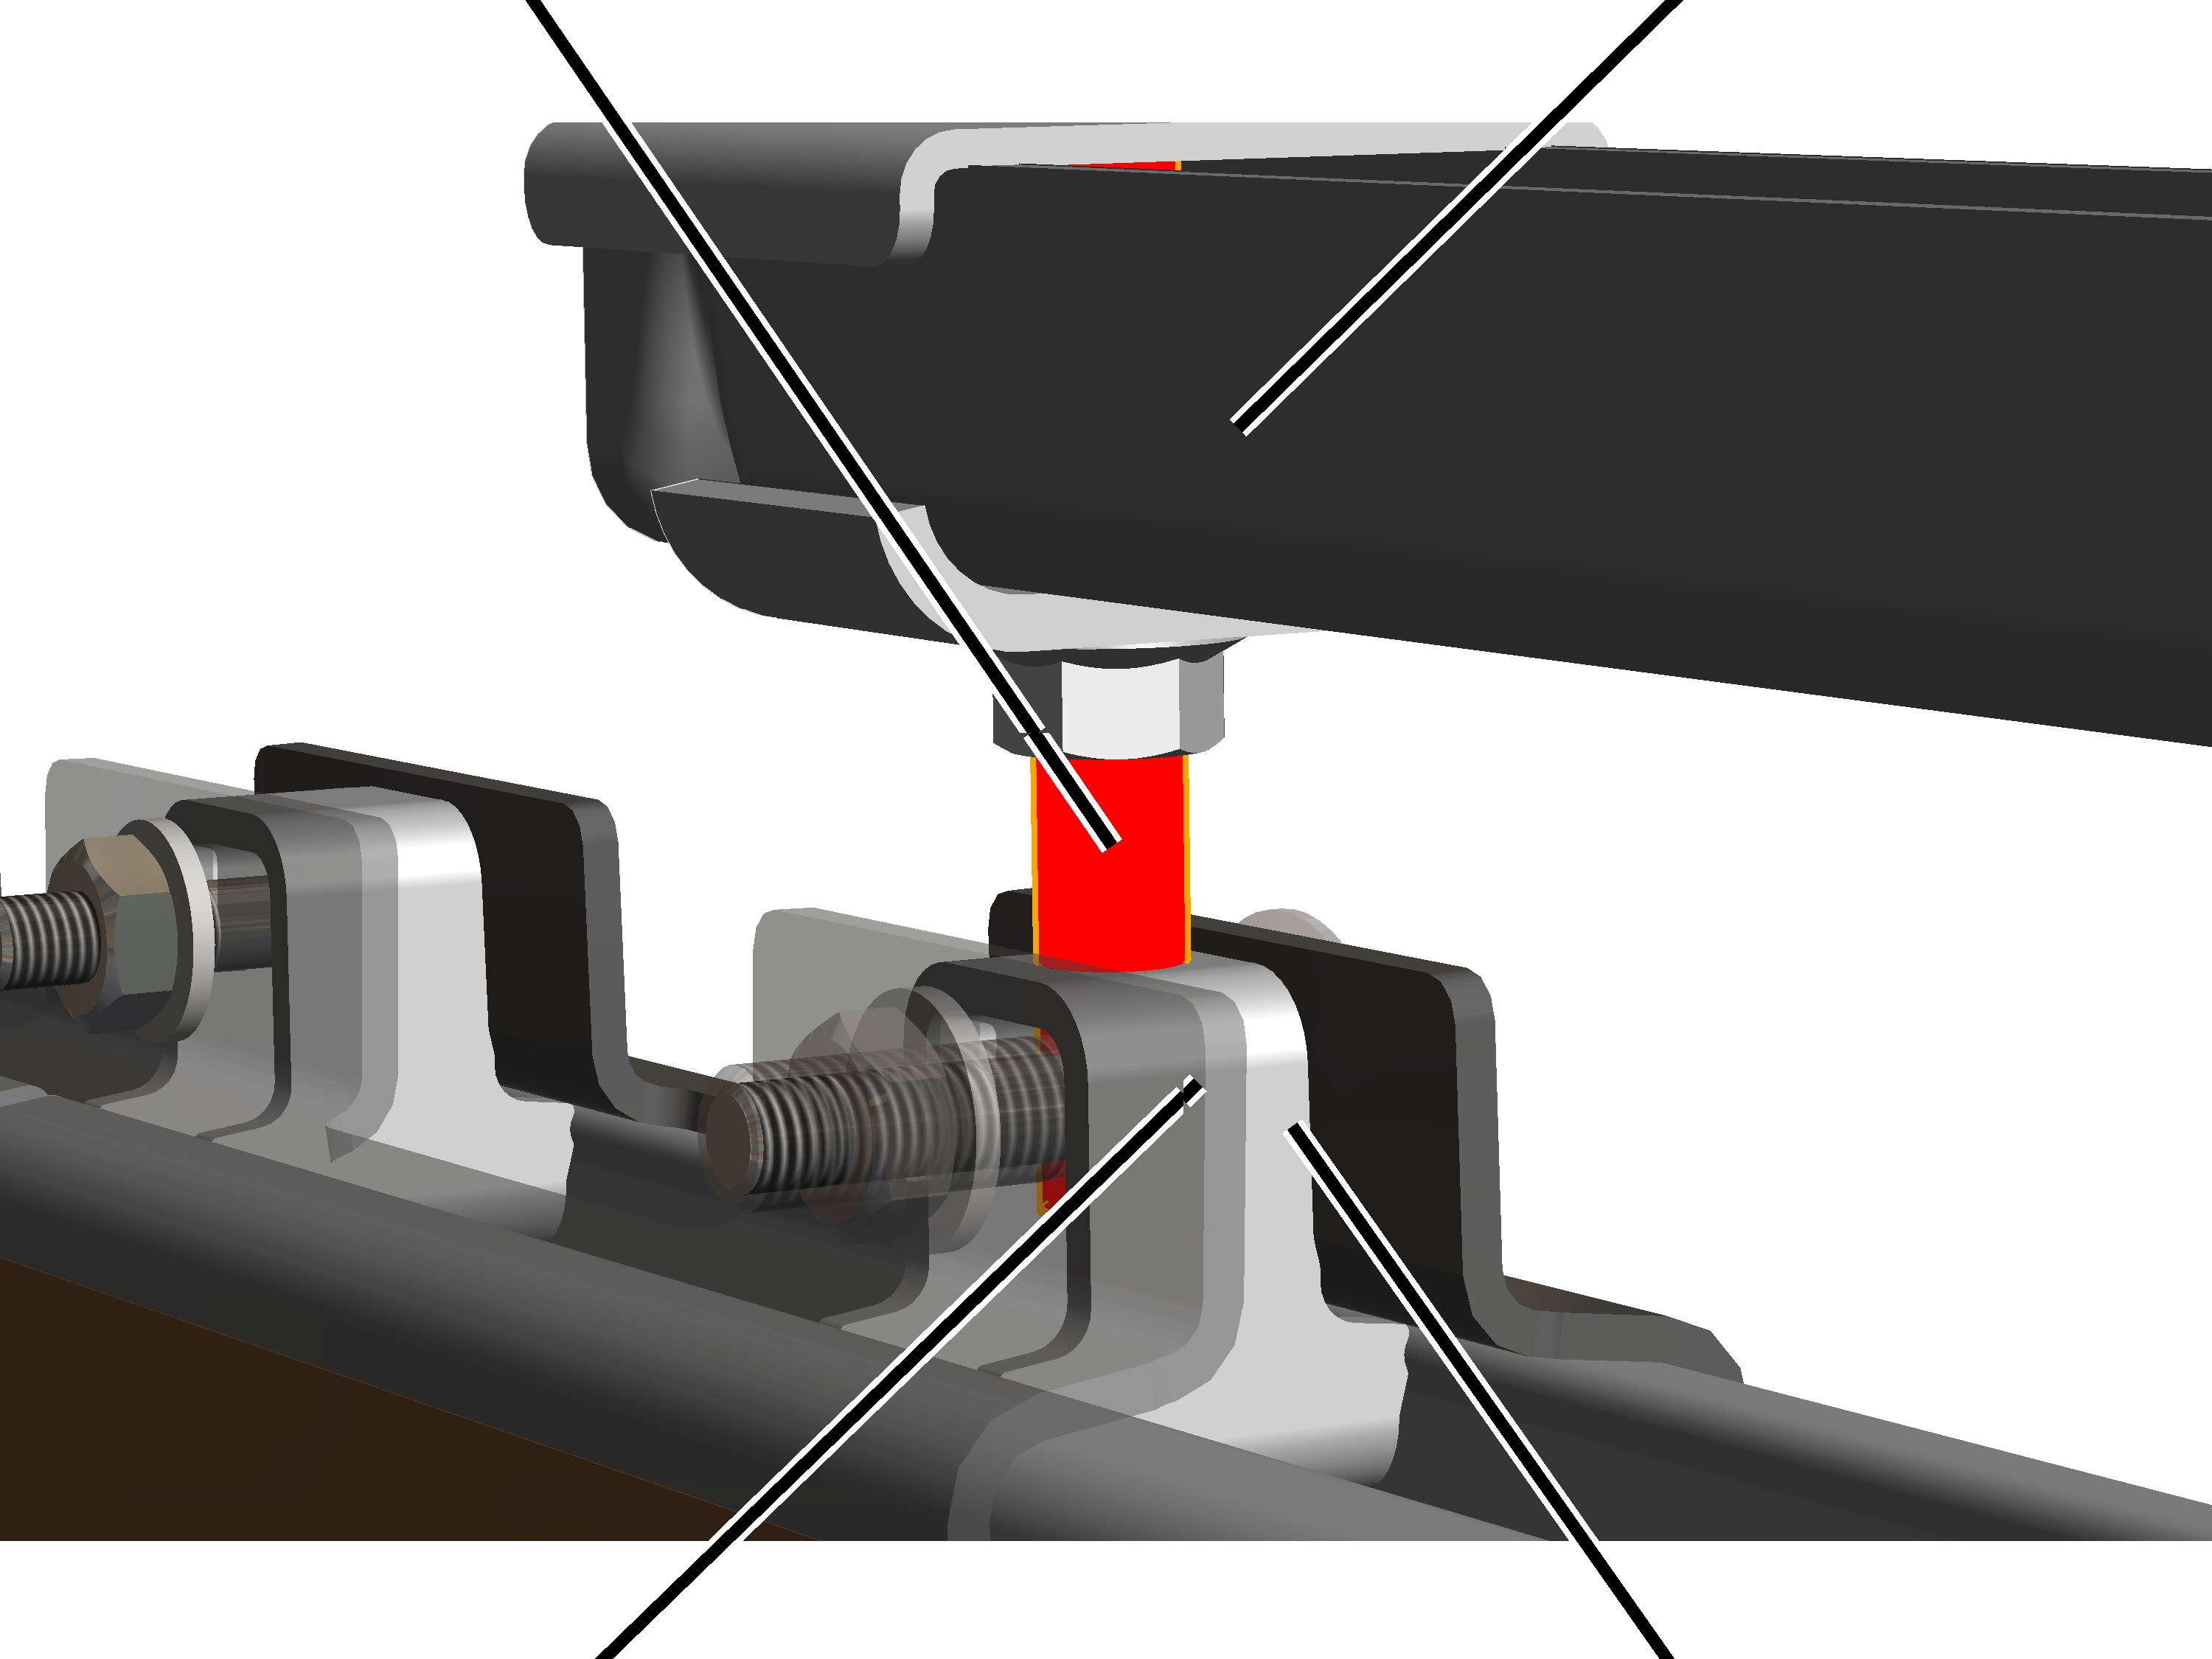
- Skrócić gwint górnego gniazda wieszaka.
Przygotowanie górnego gniazda wieszaka
Do górnego gniazda wieszaka:
Górne gniazdo wieszaka
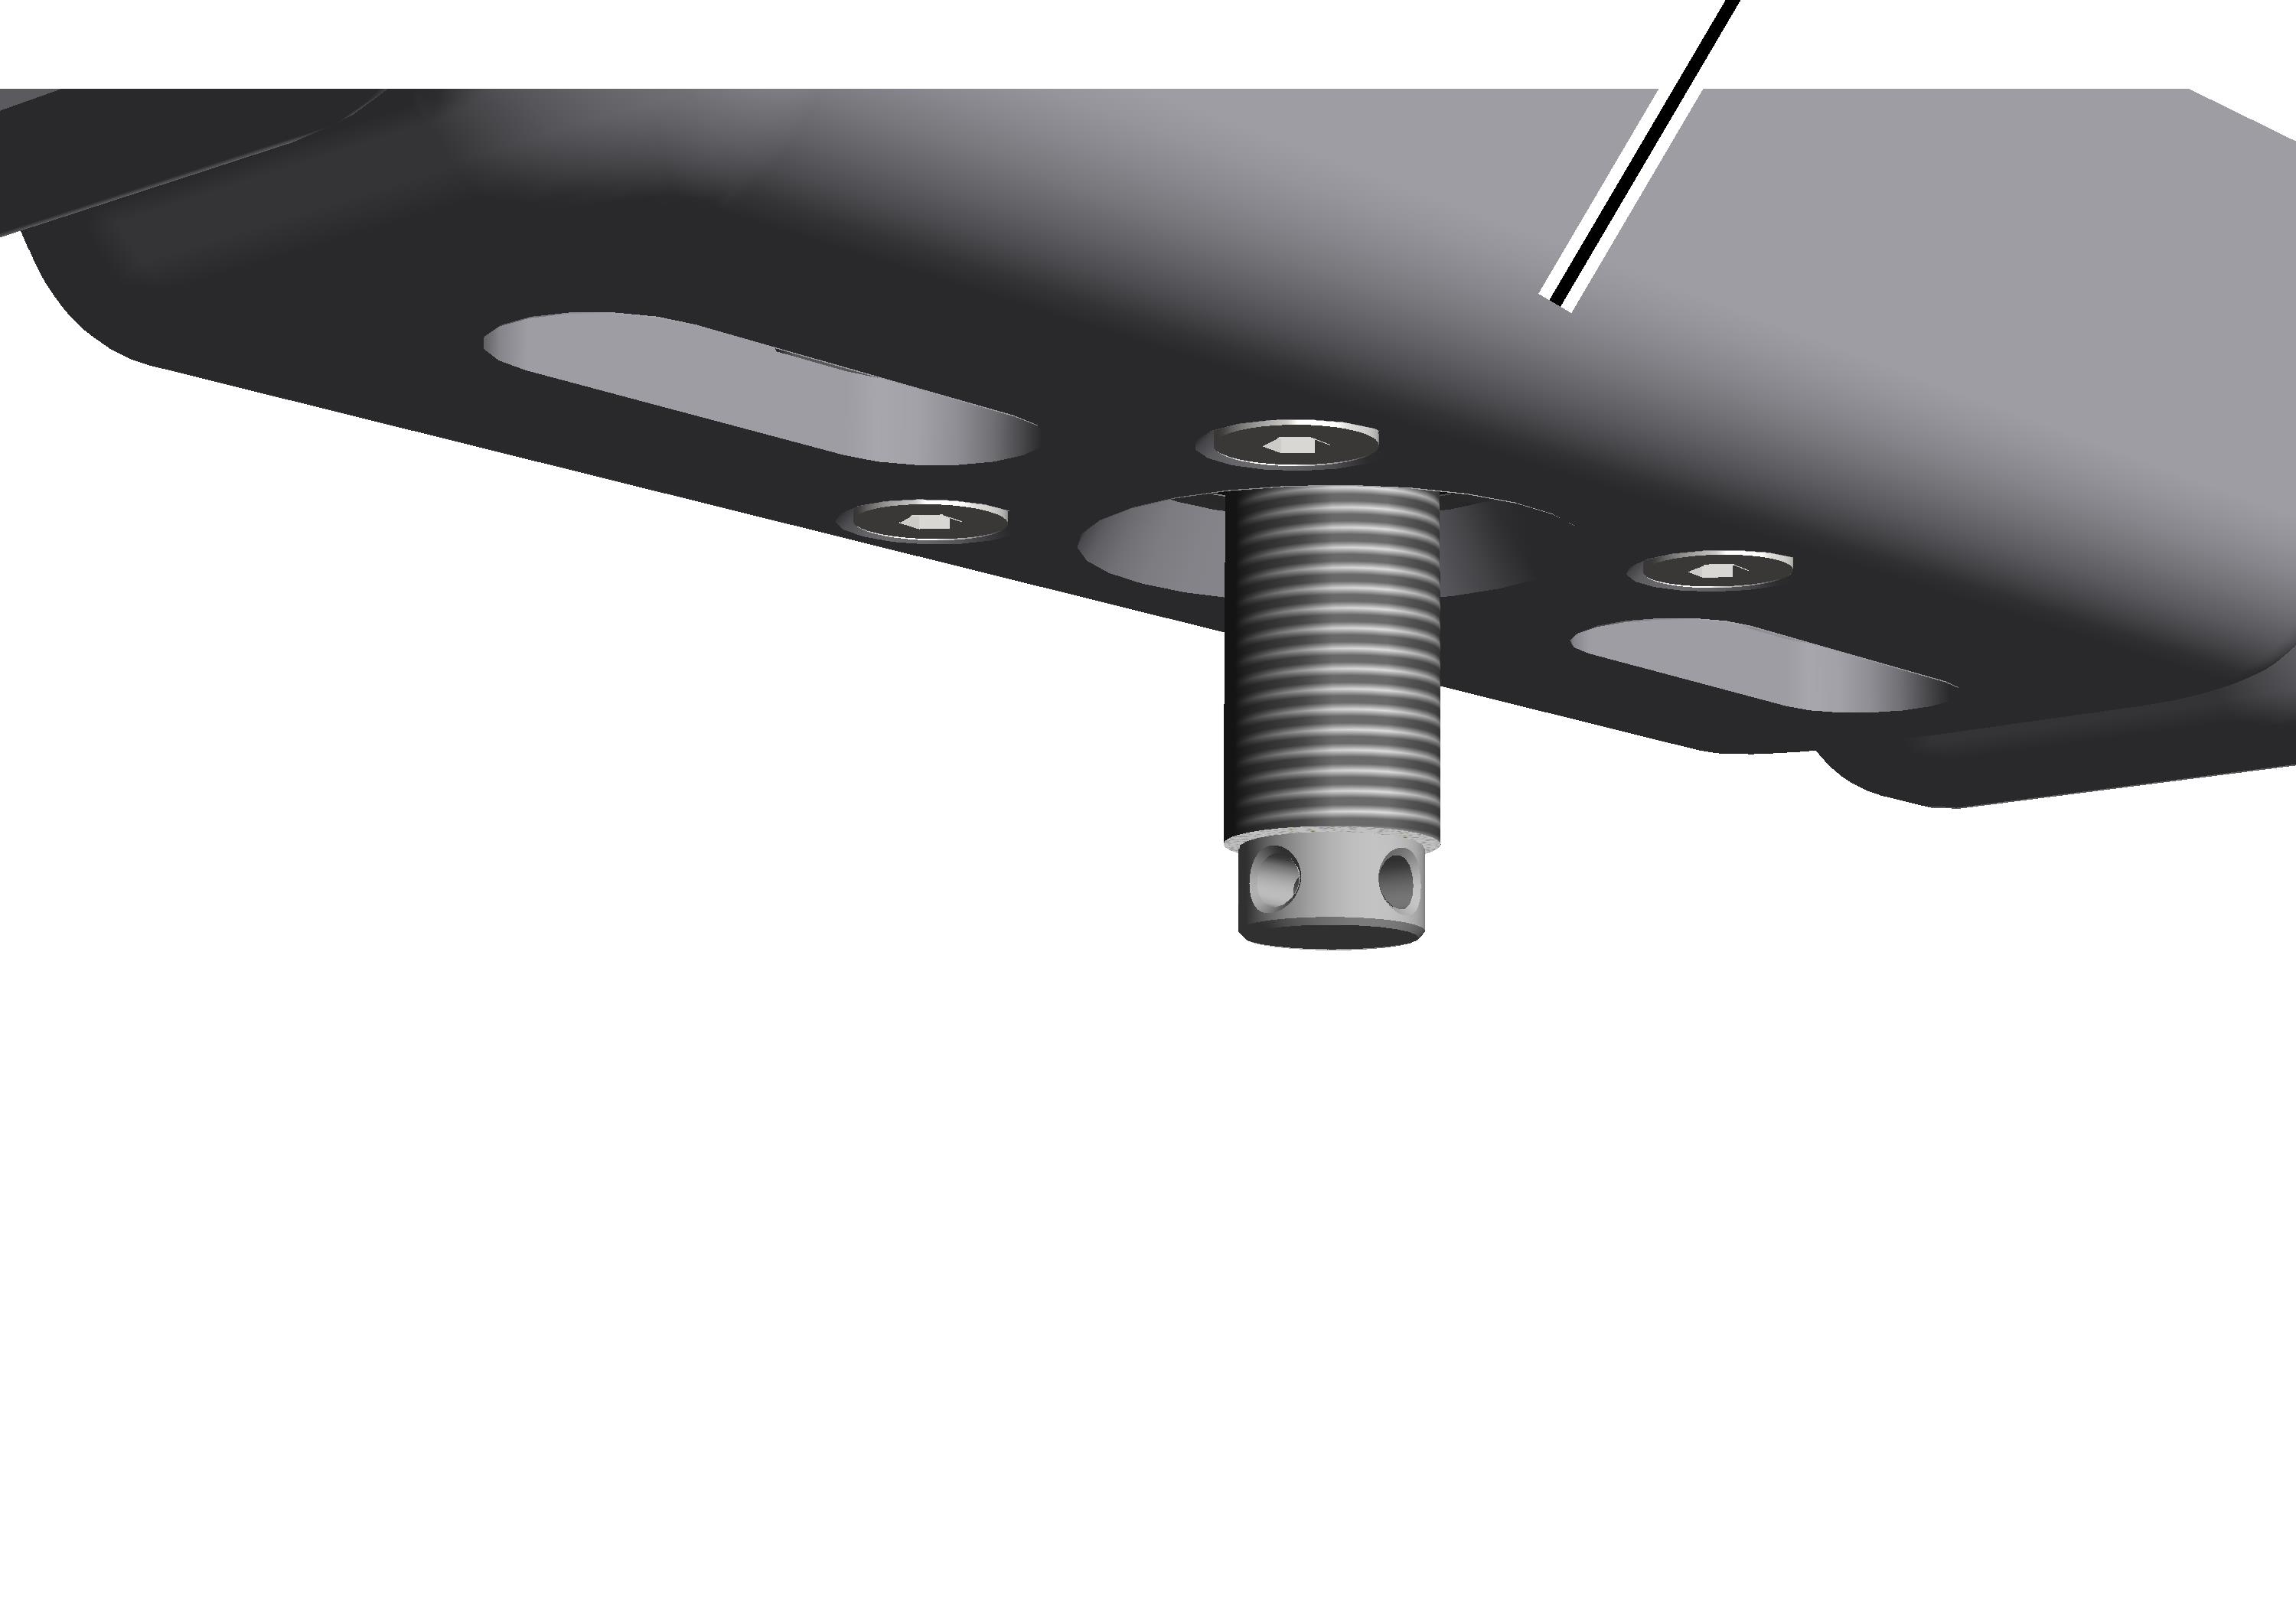
- Górne gniazdo wieszaka nie wymaga dalszych przygotowań. Montaż nakrętki mocującej zostanie opisany w następnych punktach.
Do górnego gniazda wieszaków montowane jest później torowisko.
Zawieszenie torowiska M16: montaż wieszaka ukośnego
Do zamontowanych górnych gniazd wieszaków ze wspornikami przegubowymi zamocować teraz pręty gwintowane, na których zostanie później powieszone torowisko.
Przegląd:
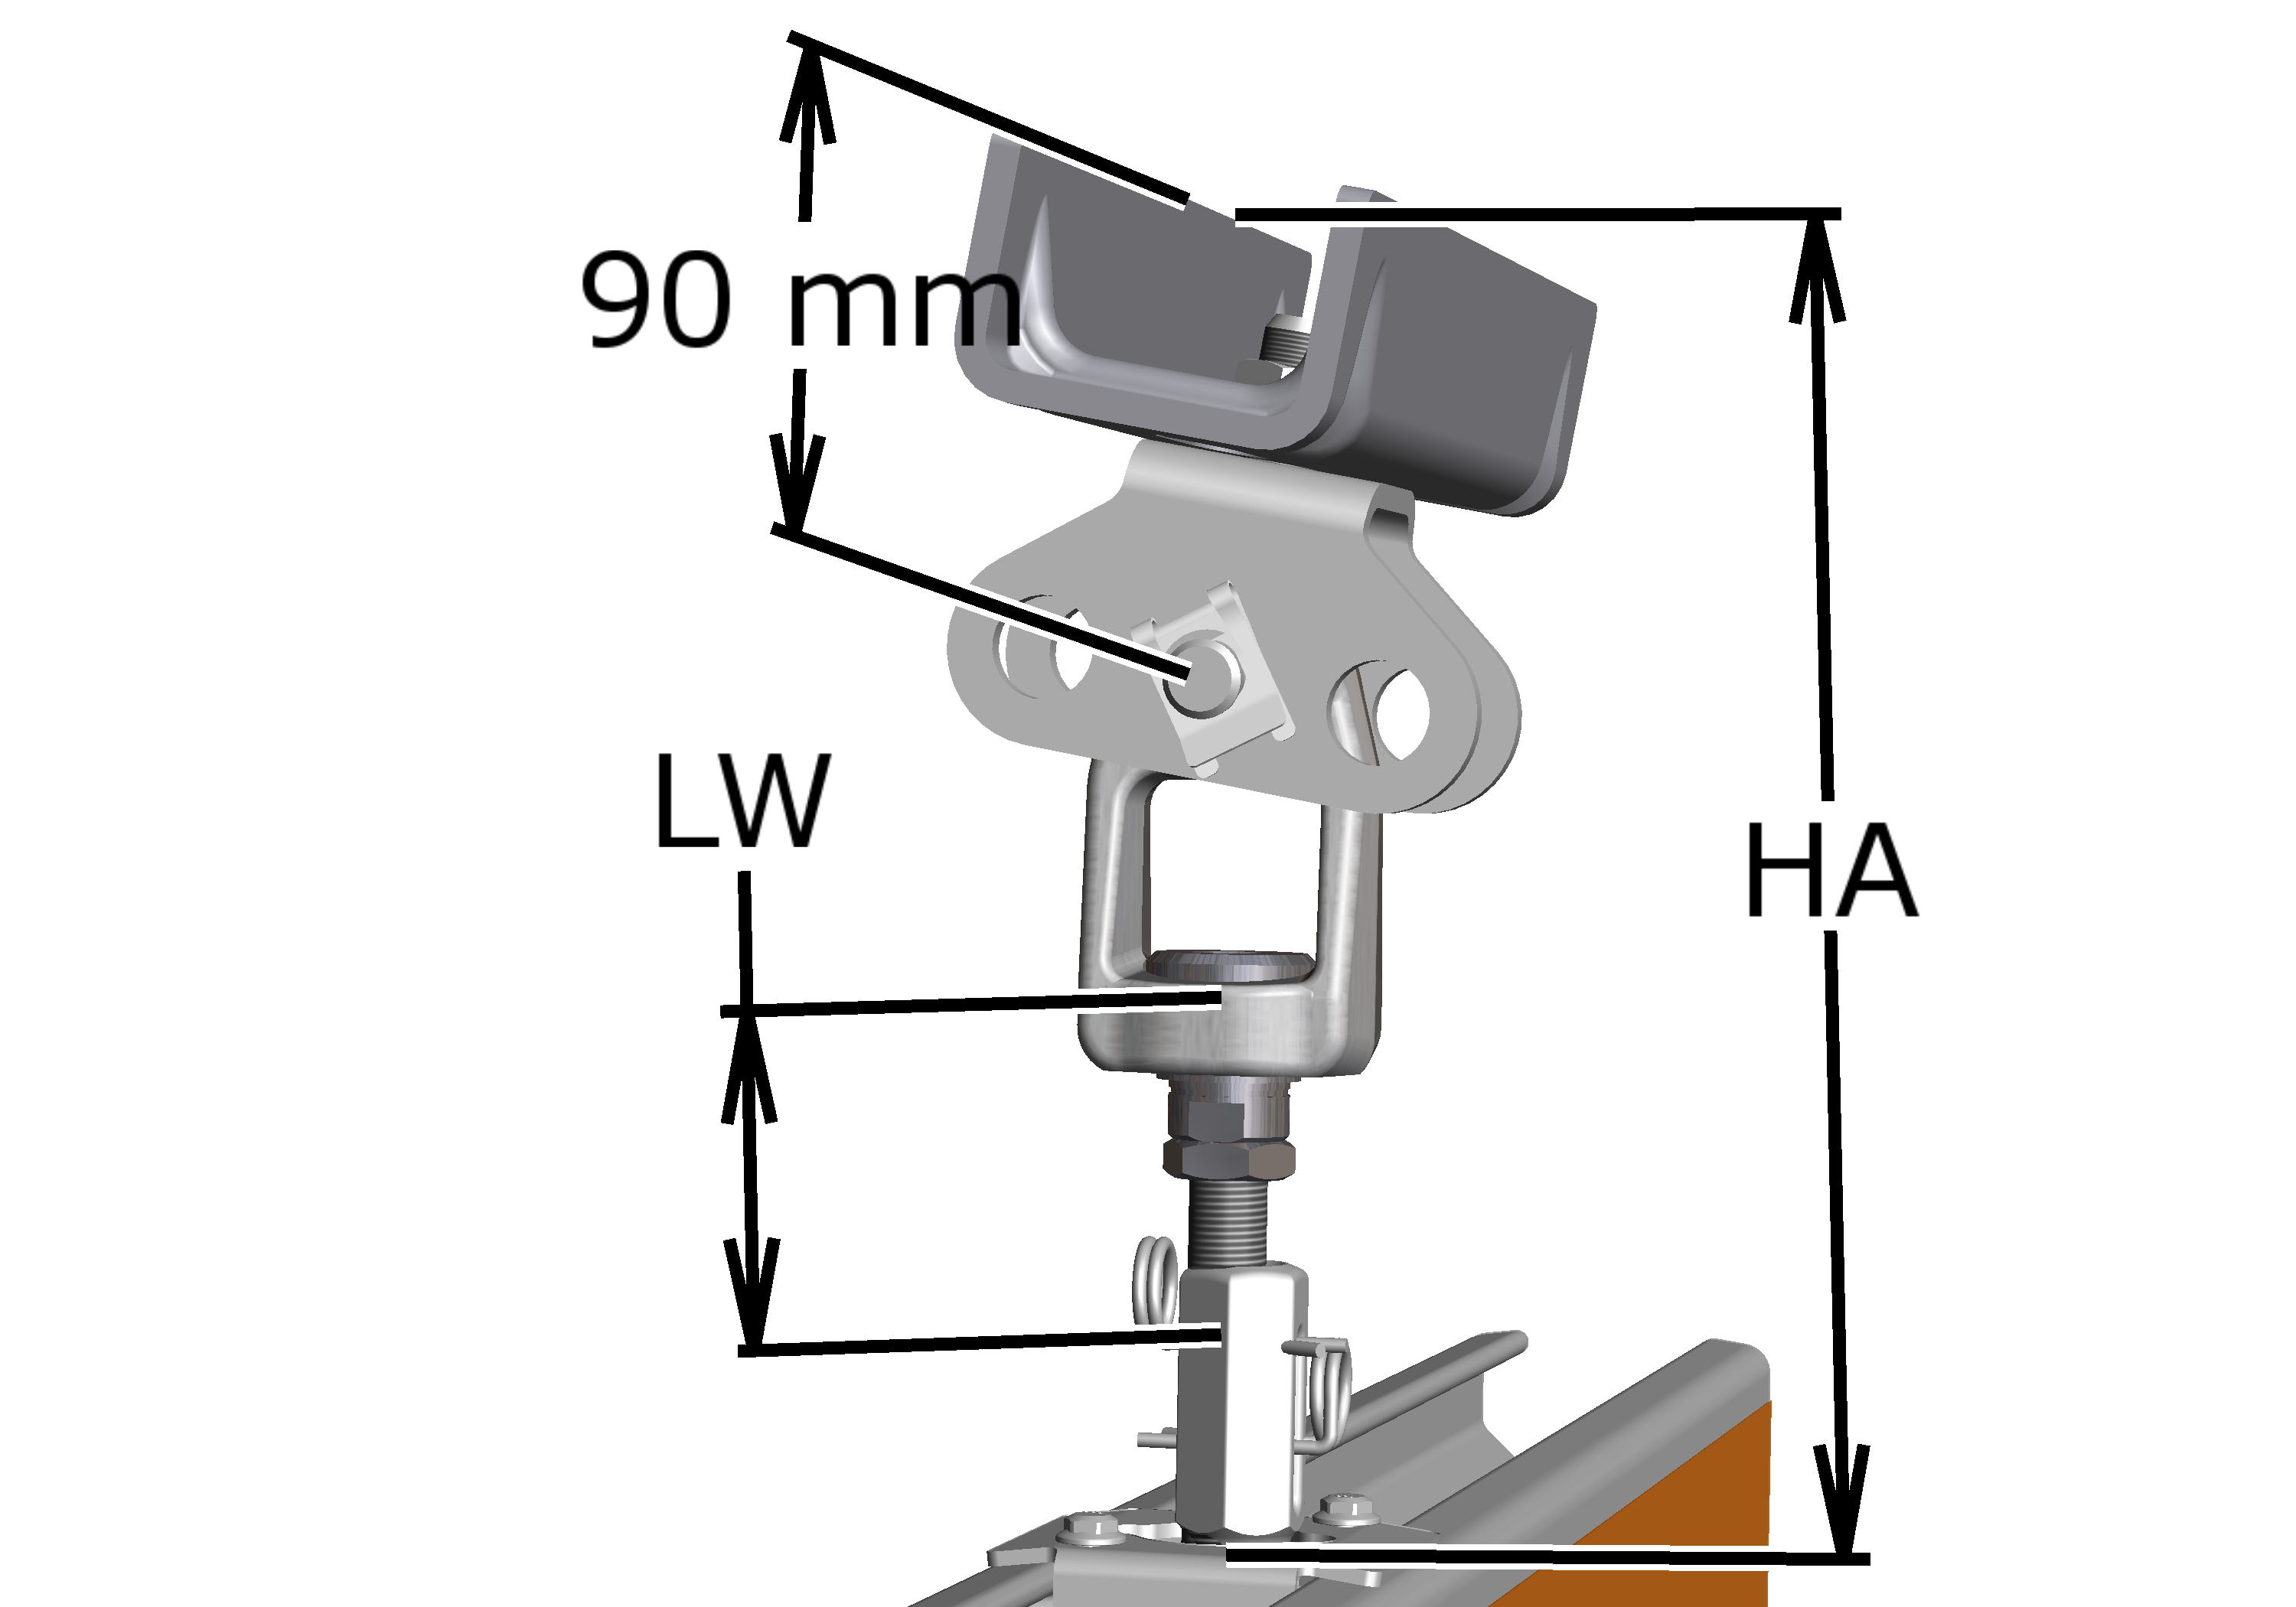
Typowielkość |
HA przy LW 80 mm |
HA przy LW od 100 mm |
|---|---|---|
HB110 |
HA = |
HA = |
HB150 |
HA = |
HA = |
HB190 |
HA = |
HA = |
HB240 |
HA = |
HA = |
Przygotowanie pręta gwintowanego
Na górnym końcu pręta gwintowanego:
Przegub napinającyNakrętka napinająca
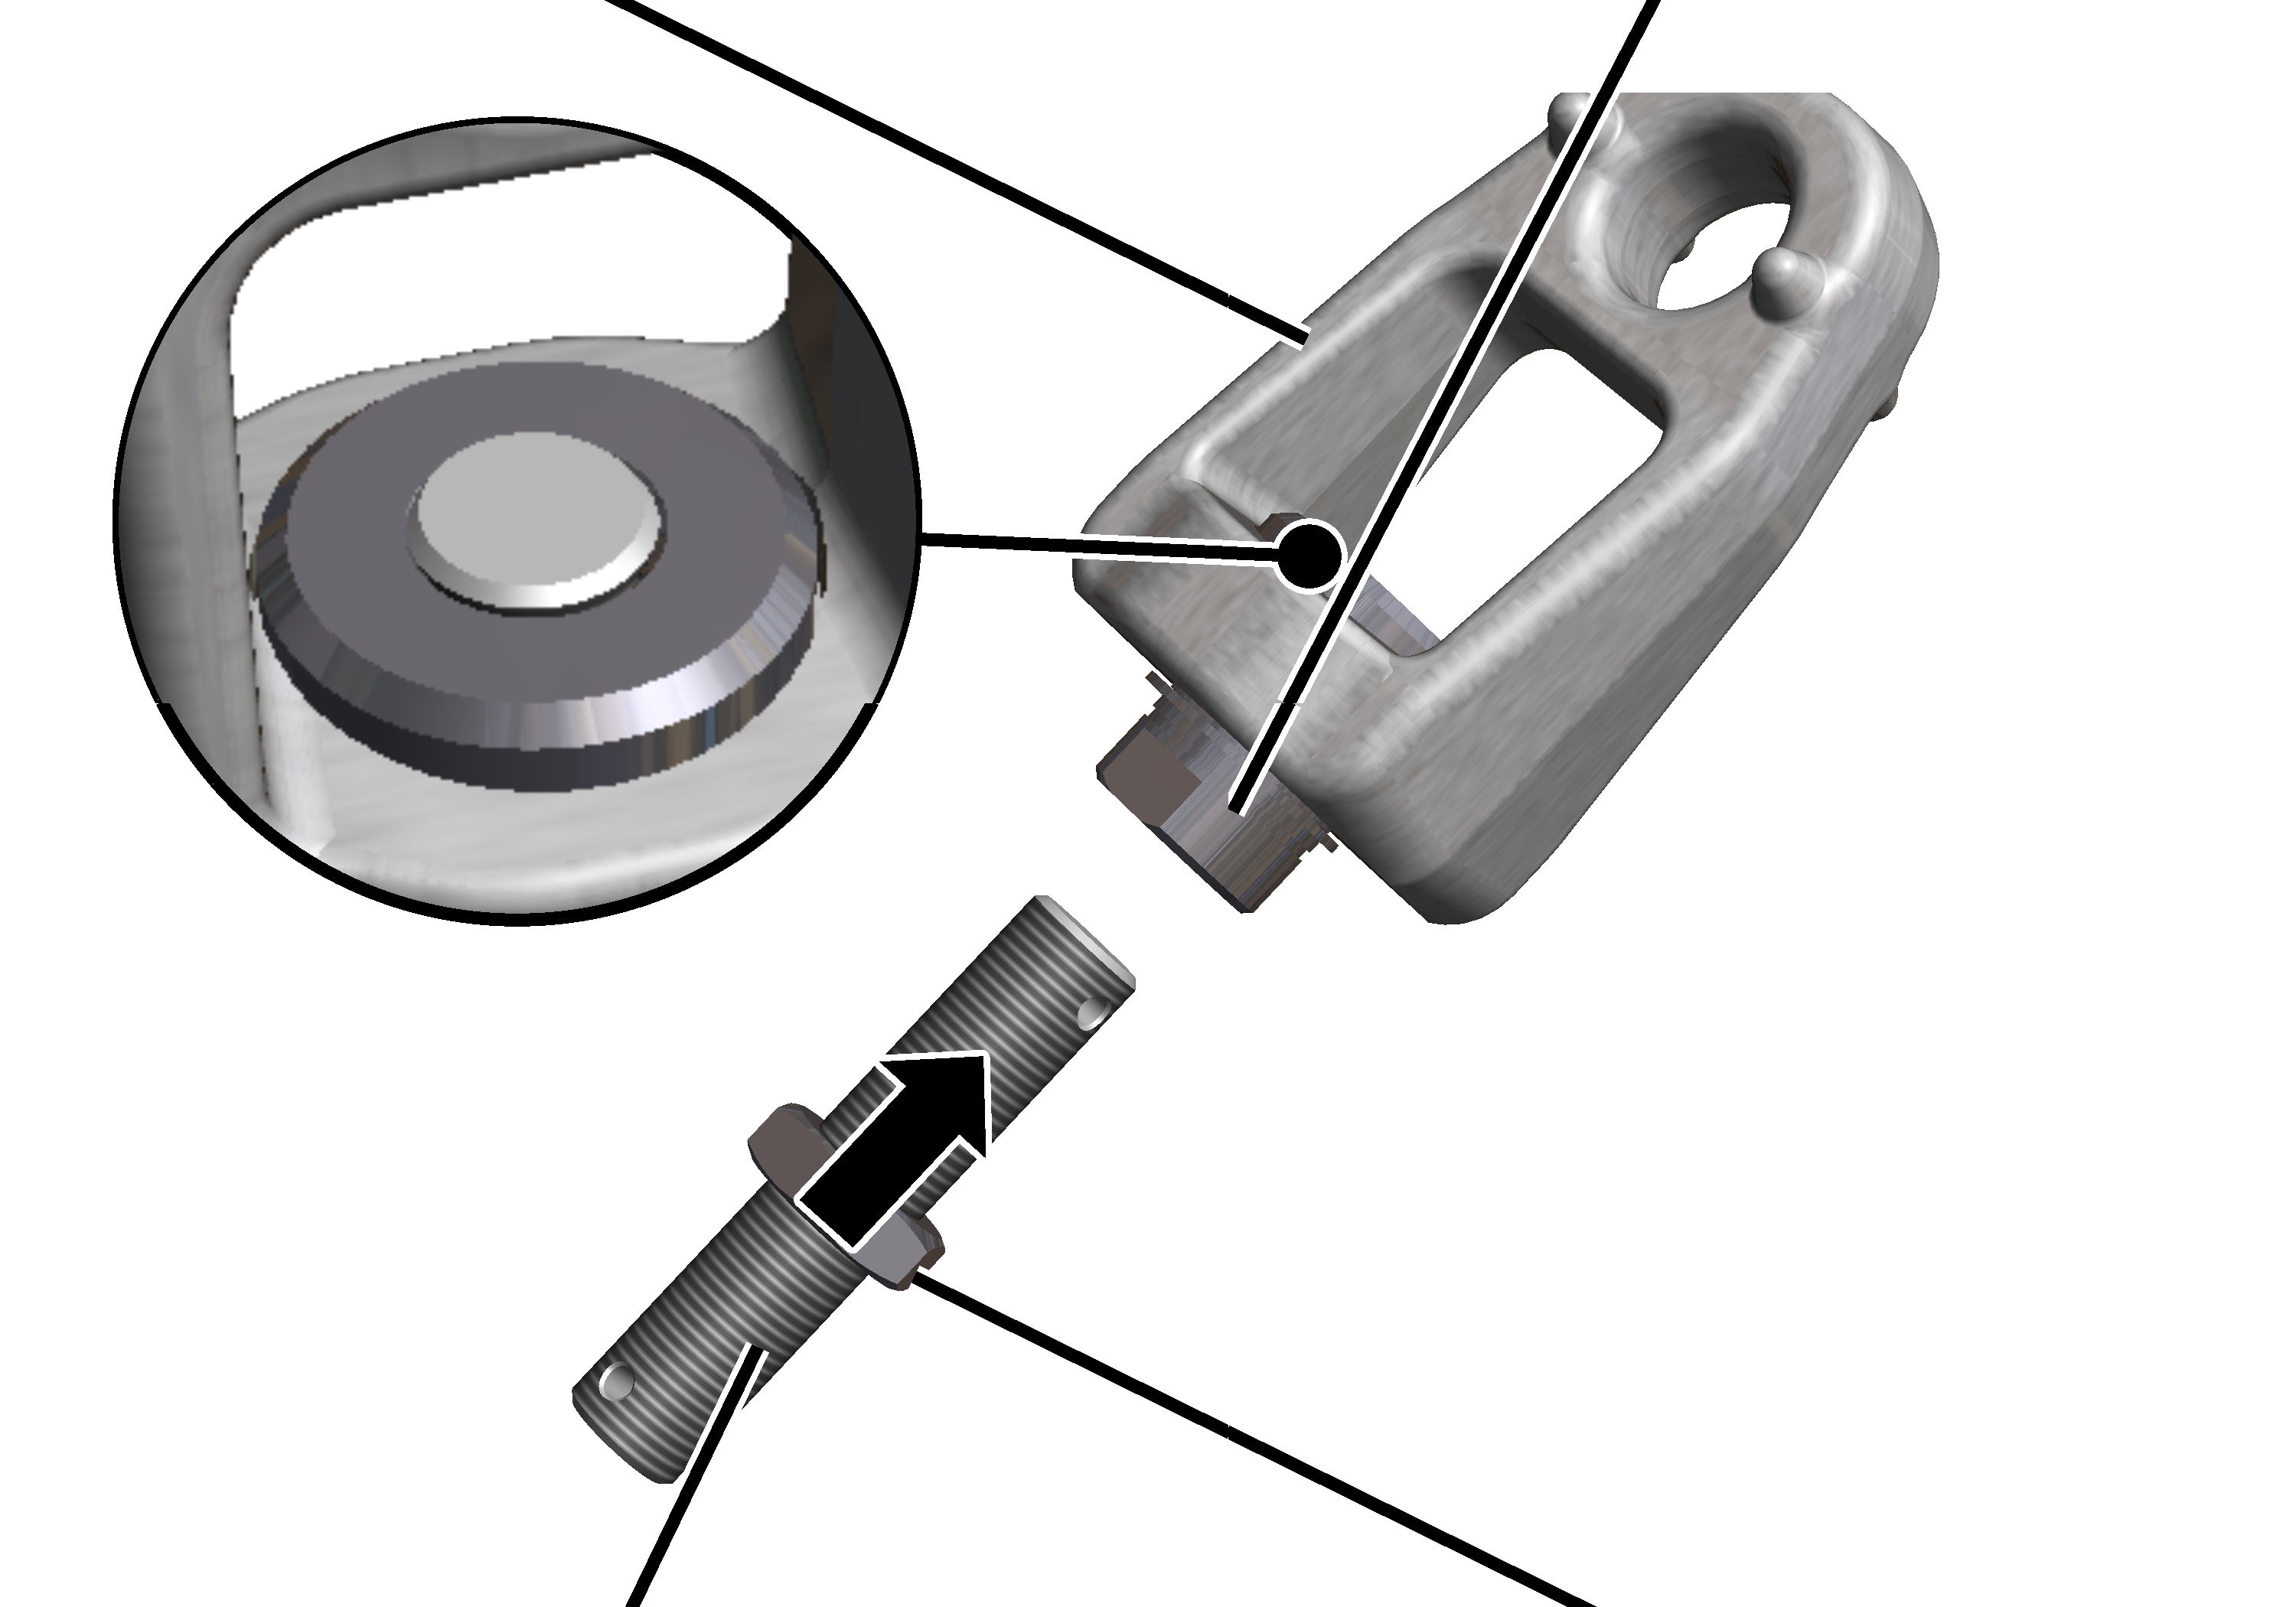
- Wkręcić nakrętkę sześciokątną M16x1,5 (2x) na skrócony lub przedłużony pręt gwintowany.
- Pręt gwintowany wkręcić na tyle w nakrętkę mocującą, żeby pręt gwintowany wewnątrz pokrywał się (patrz powiększenie na rysunku) z nakrętką mocującą
- Skontrować nakrętkę sześciokątną.
Do dolnego końca pręta gwintowanego montowane jest później torowisko HB.
Mocowanie pręta gwintowanego
Do górnego gniazda wieszaka:
Pierścień sprężysty zabezpieczający SLWspornik przegubowy
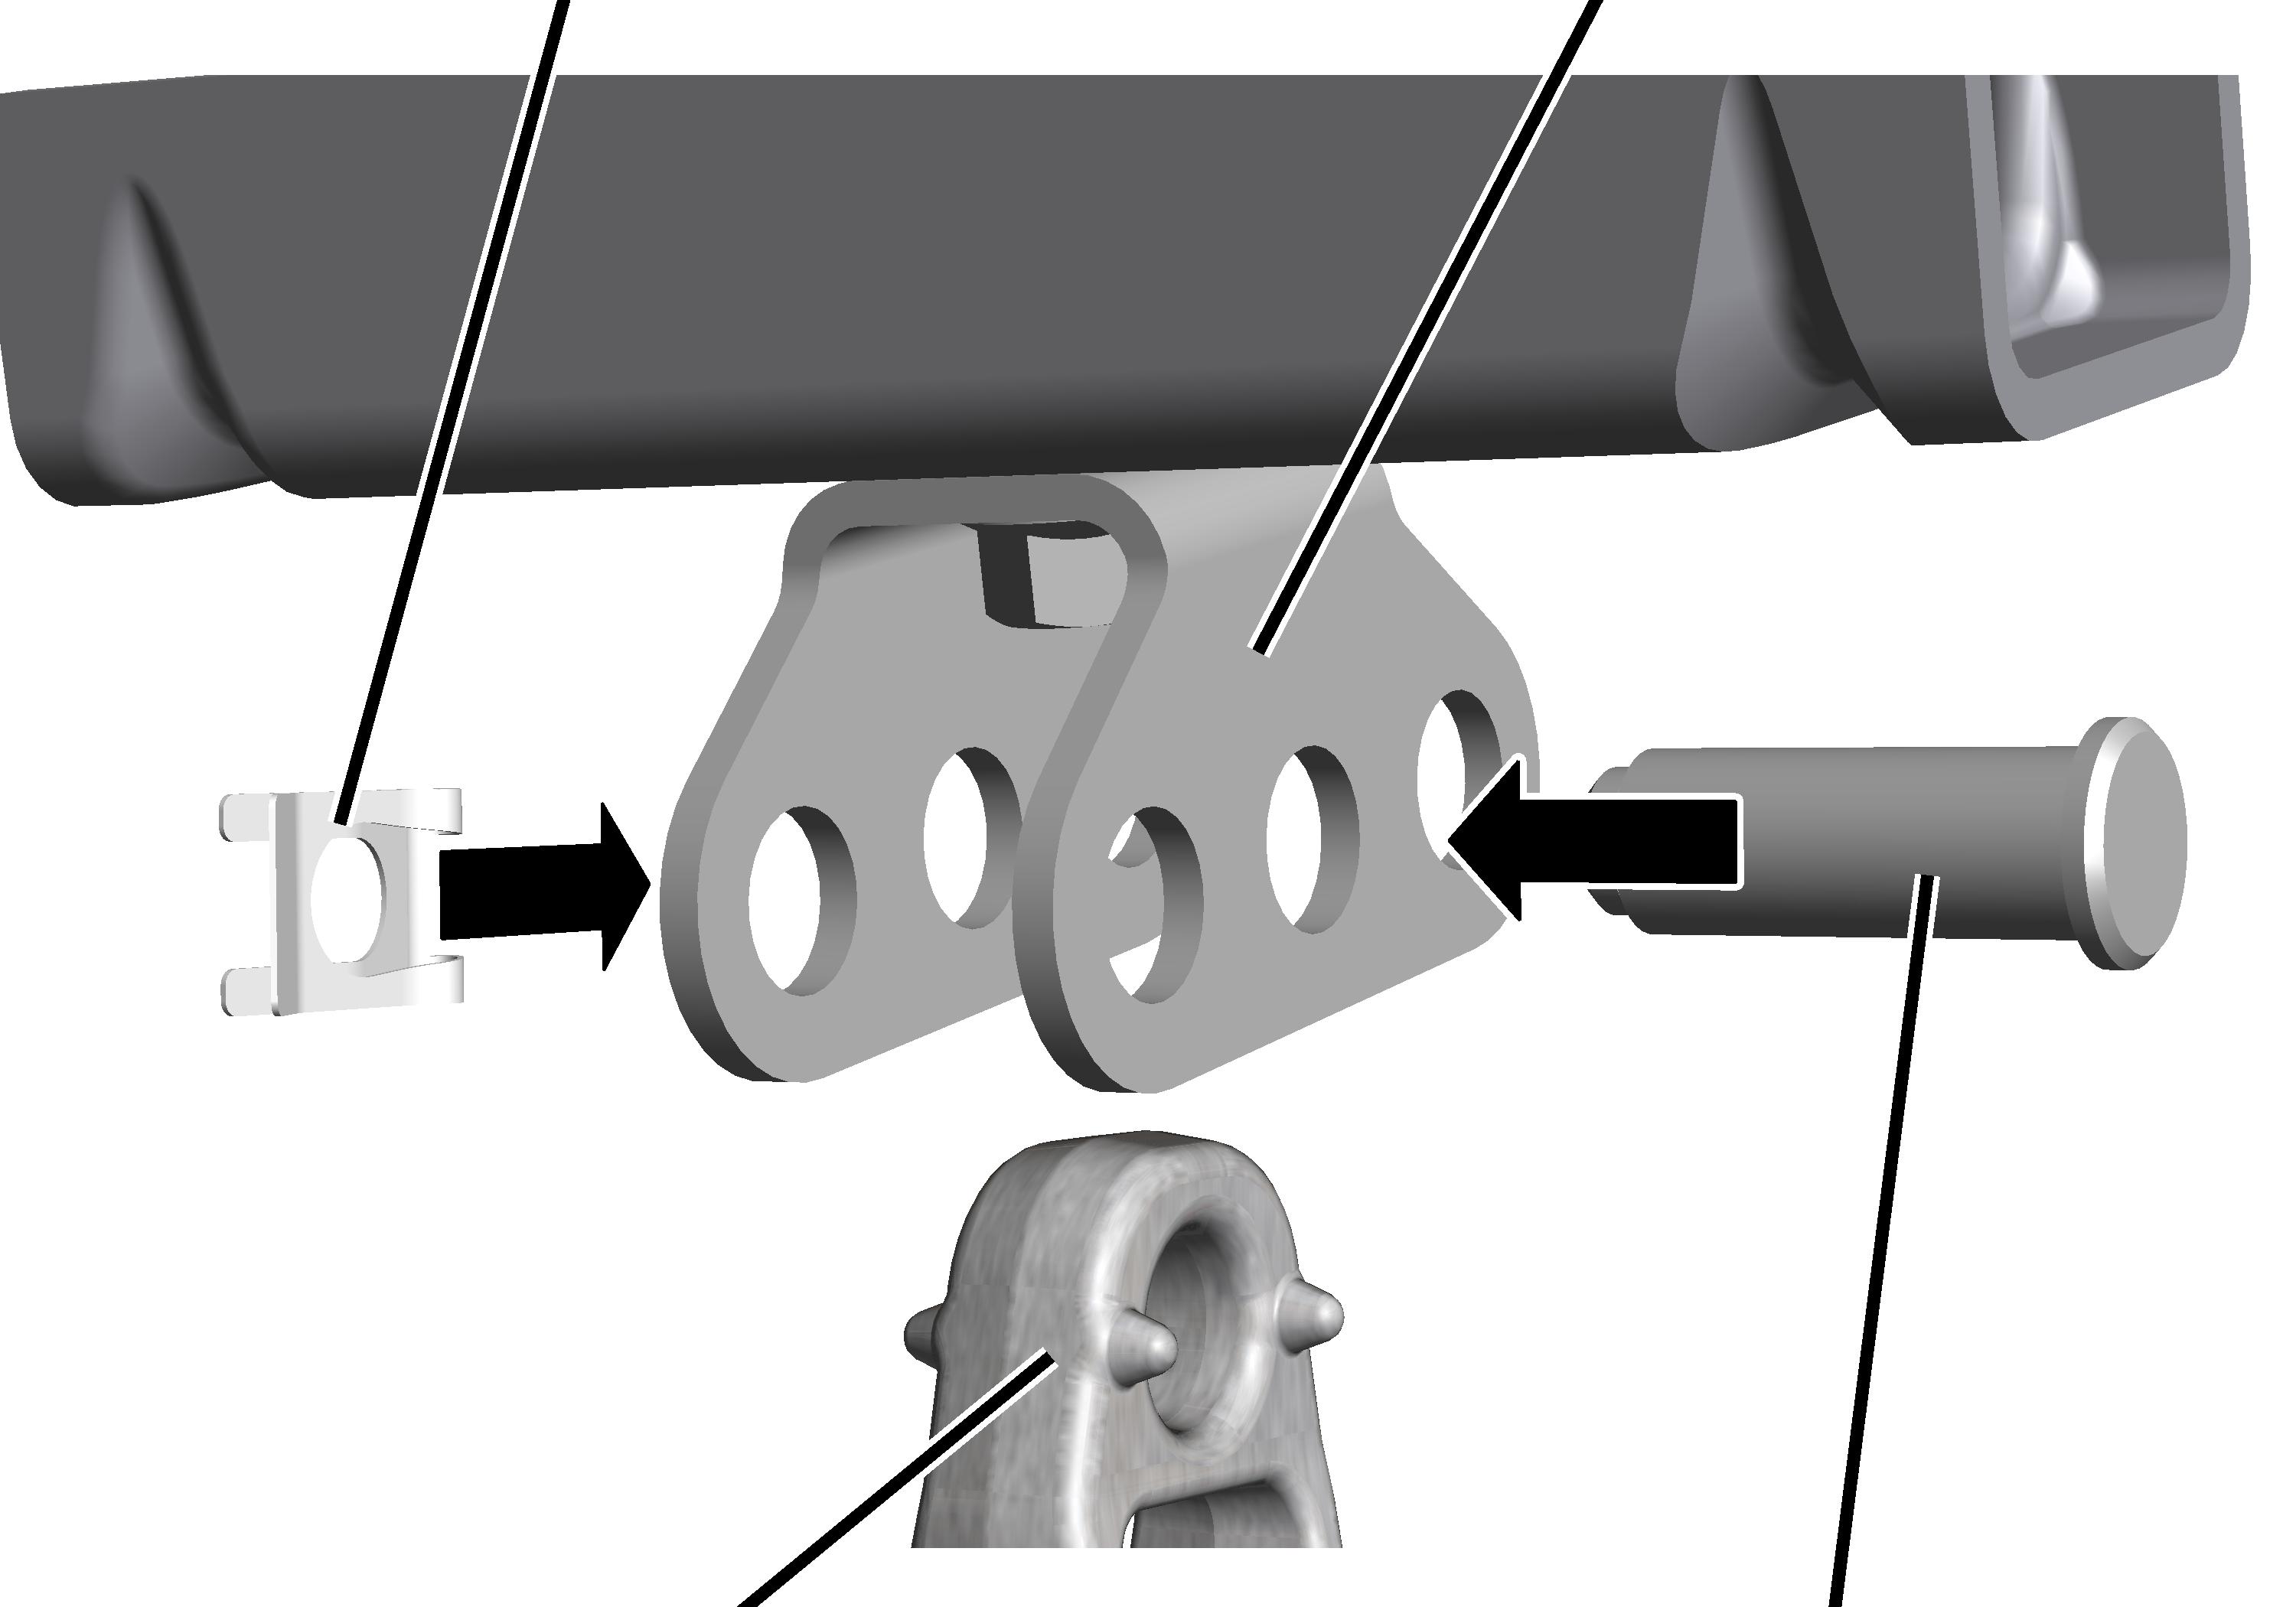
- Włożyć przegub napinający między wspornik przegubowy i górne gniazdo wieszaka V.
- Przełożyć sworzeń przez wspornik przegubowy i założyć przegub napinający.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Zawieszenie torowiska M16: montaż normalnego wieszaka ze stężeniem
Do zamontowanych górnych gniazd wieszaków dla pionowego cięgna i stężenia zamocować teraz pręty gwintowane, na których zostanie później zawieszone torowisko.
Do dodatkowych górnych gniazd wieszaków dla stężenia zamontować poszczególne części stężenia a następnie połączyć je z pionowym cięgnem.
Przegląd:
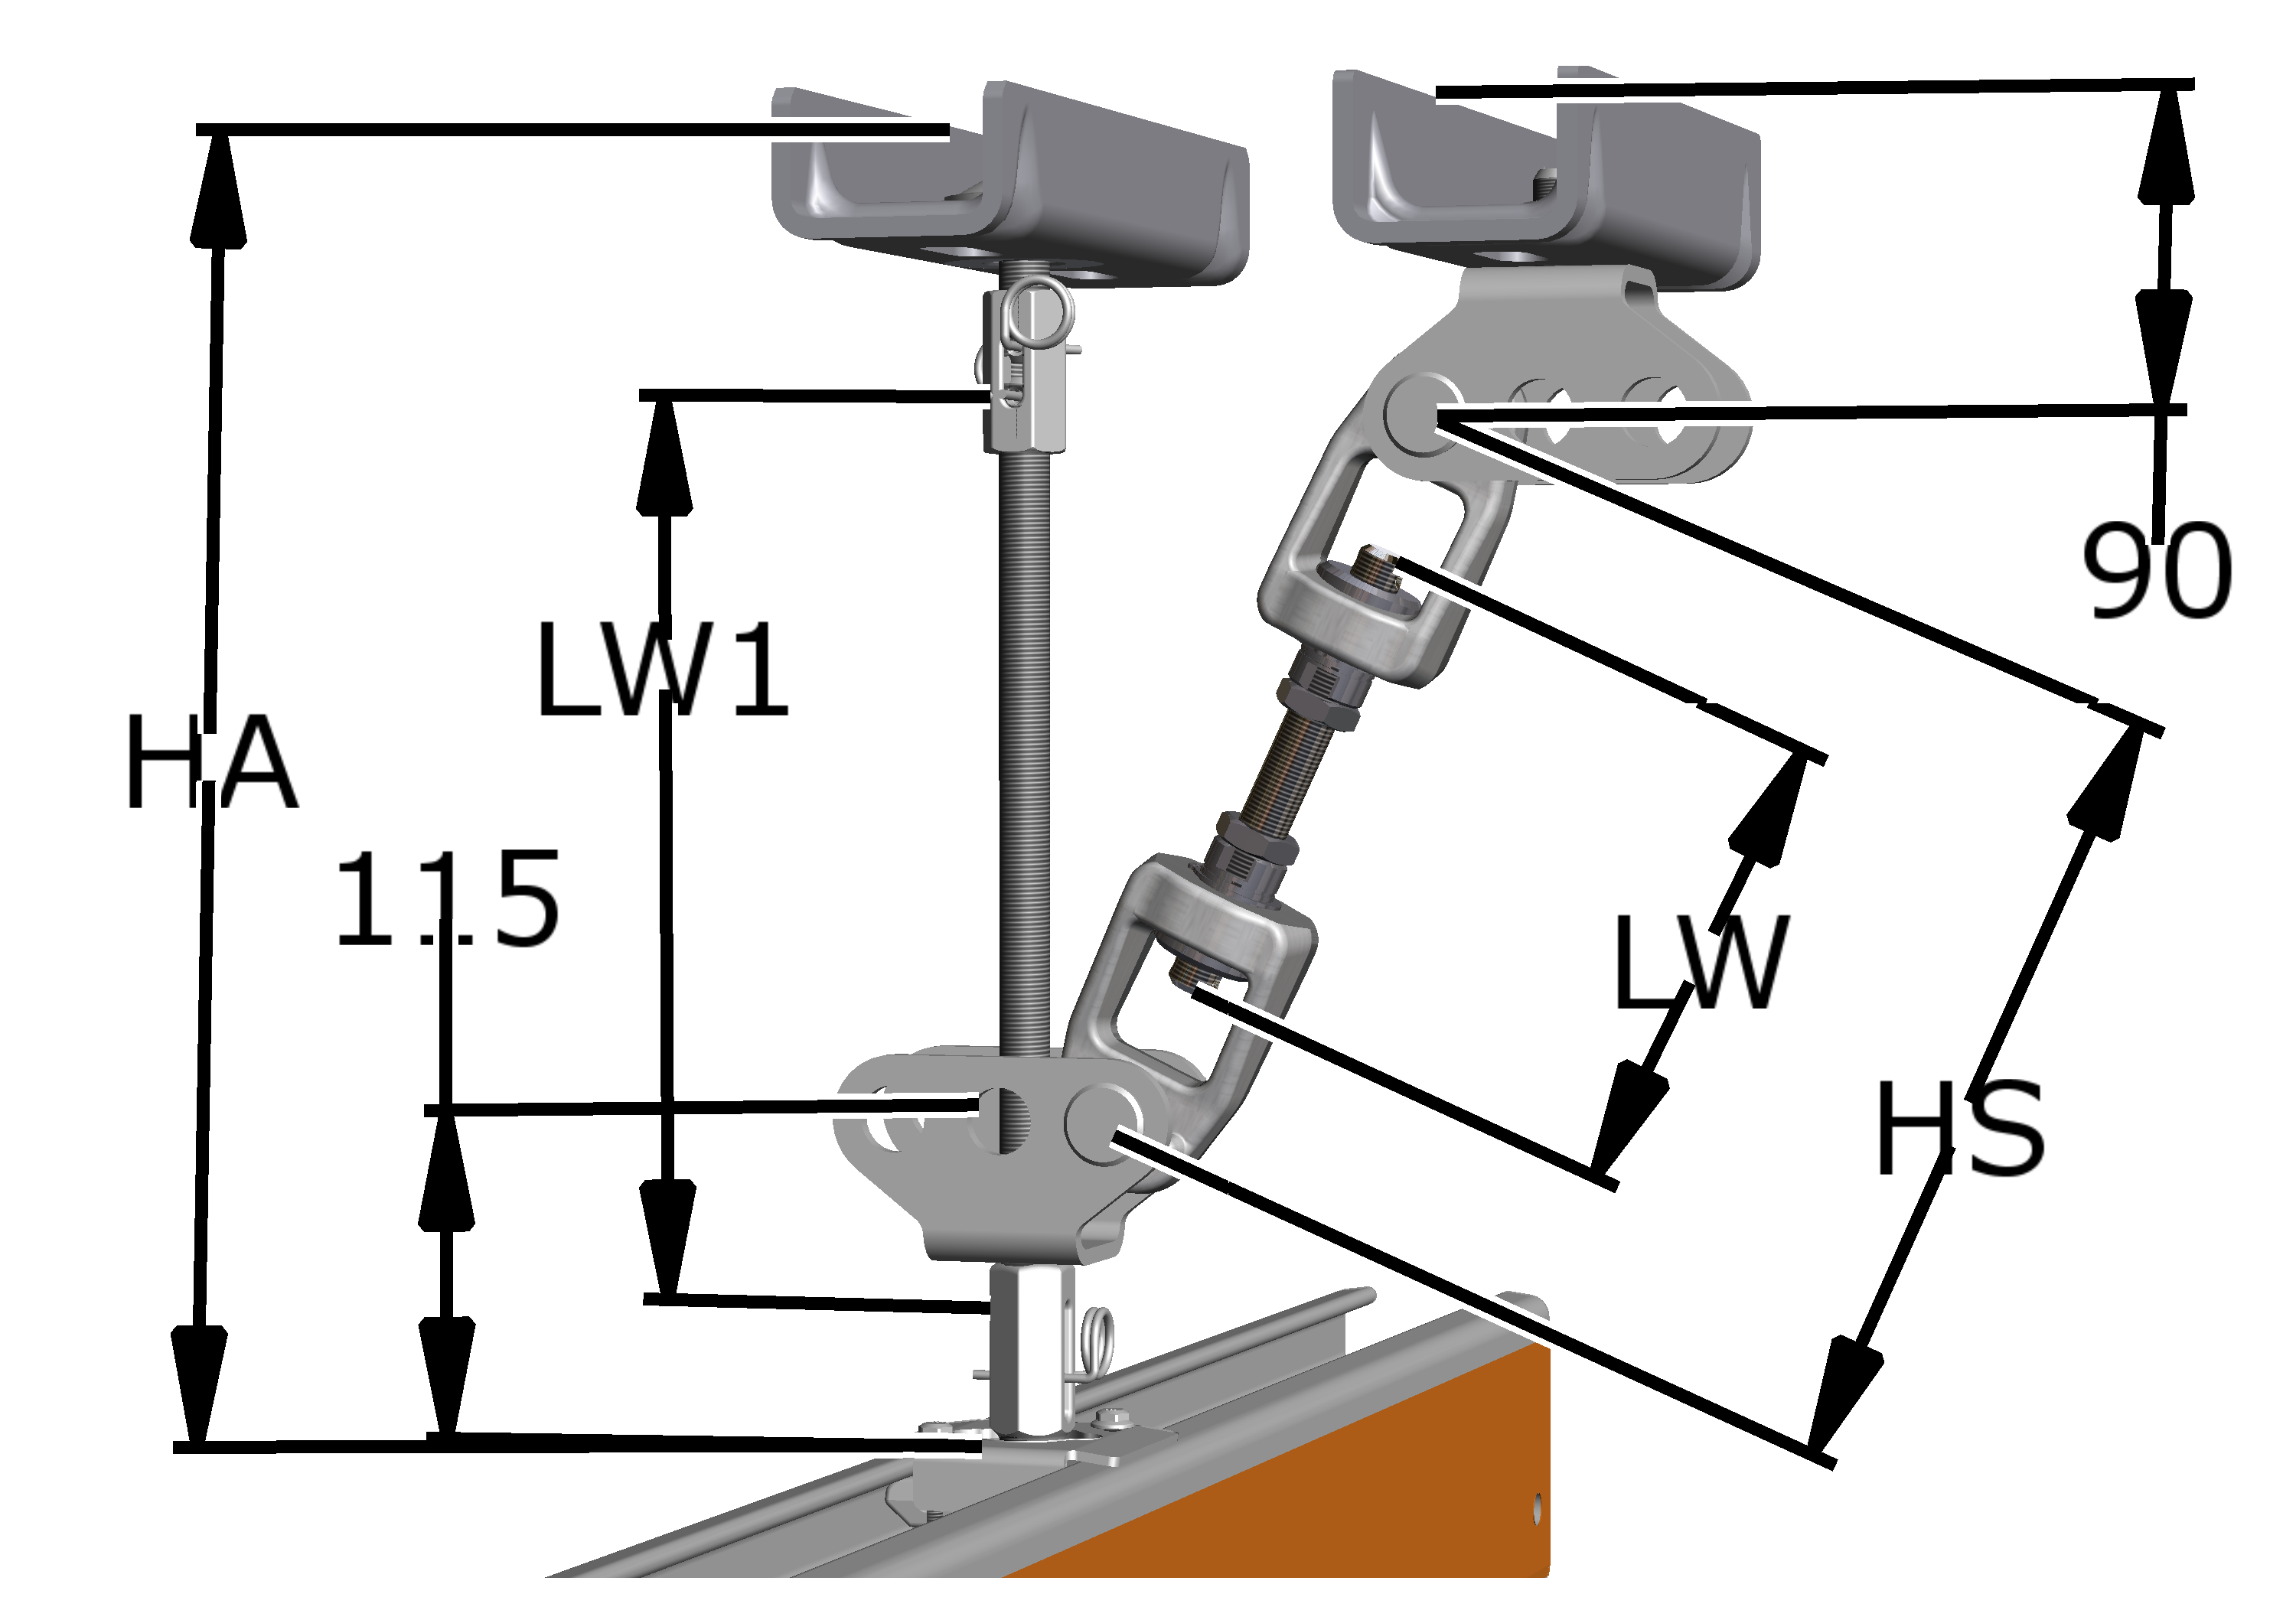
Typowielkość |
HA |
HS |
|---|---|---|
HB110 |
HA = |
HS = |
HB150 |
HA = |
HS = |
HB190 |
HA = |
HS = |
HB240 |
HA = |
HS = |
Minimalna długość pręta gwintowanego na pionowym cięgle (LW1) wynosi 300 mm
Montaż cięgna pionowego
Do górnego gniazda wieszaka:
Otwór krzyżowyZawleczka
- Nakręcić sprzęg (po obu stronach z gwintem prawoskrętnym) na górne gniazdo wieszaka.
- Wkręcić skrócony lub przedłużony pręt gwintowany w sprzęg.
- Obrócić sprzęg tak, aby były widoczne otwory.
Przy górnym gnieździe wieszaka pręt gwintowany posiada otwór krzyżowy. Sprzęg obrócić tak, żeby móc wykorzystać otwór poprzeczny względem późniejszego torowiska HB.
- Wsunąć zawleczkę (2x).
Montaż wspornika przegubowego i nakrętki napinającej na cięgnie pionowym
Na dolnym końcu prętów gwintowanych zamontować teraz wspornik przegubowy. W tym miejscu cięgno pionowe zostanie później połączone ze stężeniem.
Na dolnym końcu pręta gwintowanego:
Nakrętki sześciokątnePręt gwintowany
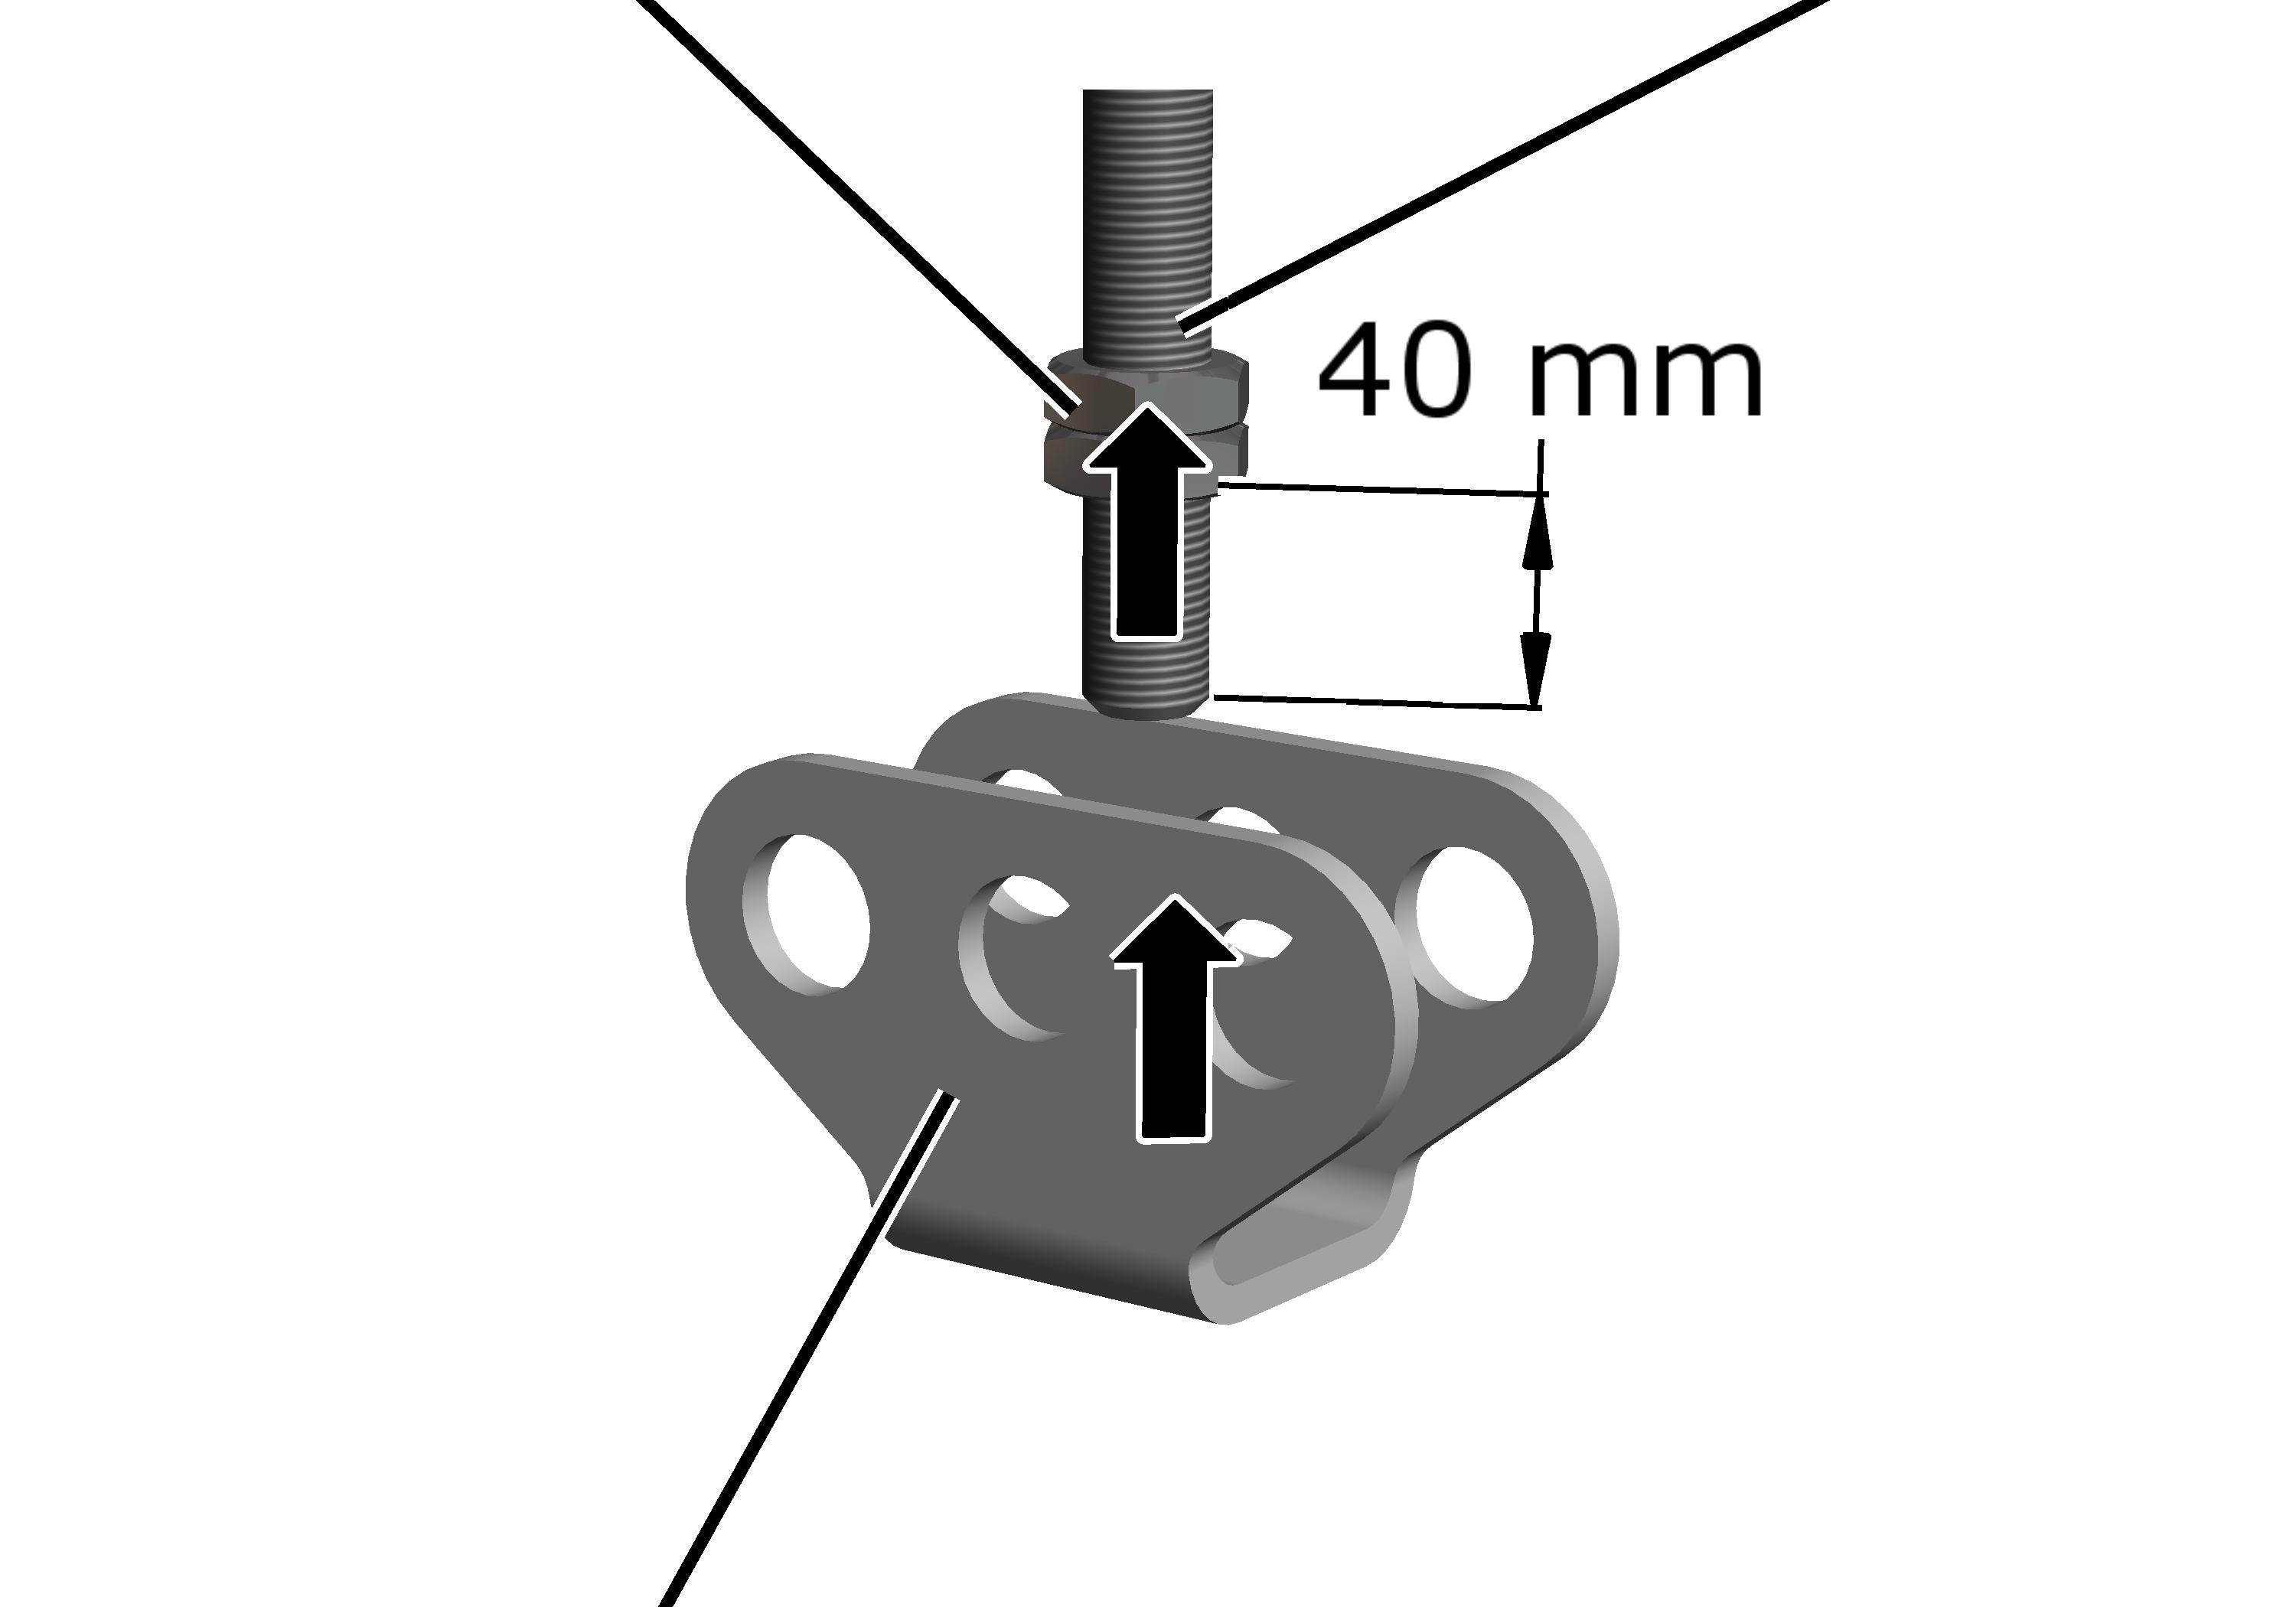
- Wkręcić nakrętkę sześciokątną M16x1,5 (2x) mniej więcej 40 mm na pręt gwintowany.
- Założyć wspornik przegubowy na pręt gwintowany.
Montaż stężenia
Następnie górne gniazdo wieszaka stężenia połączyć z poprzednio zamontowanym pionowym cięgnem.
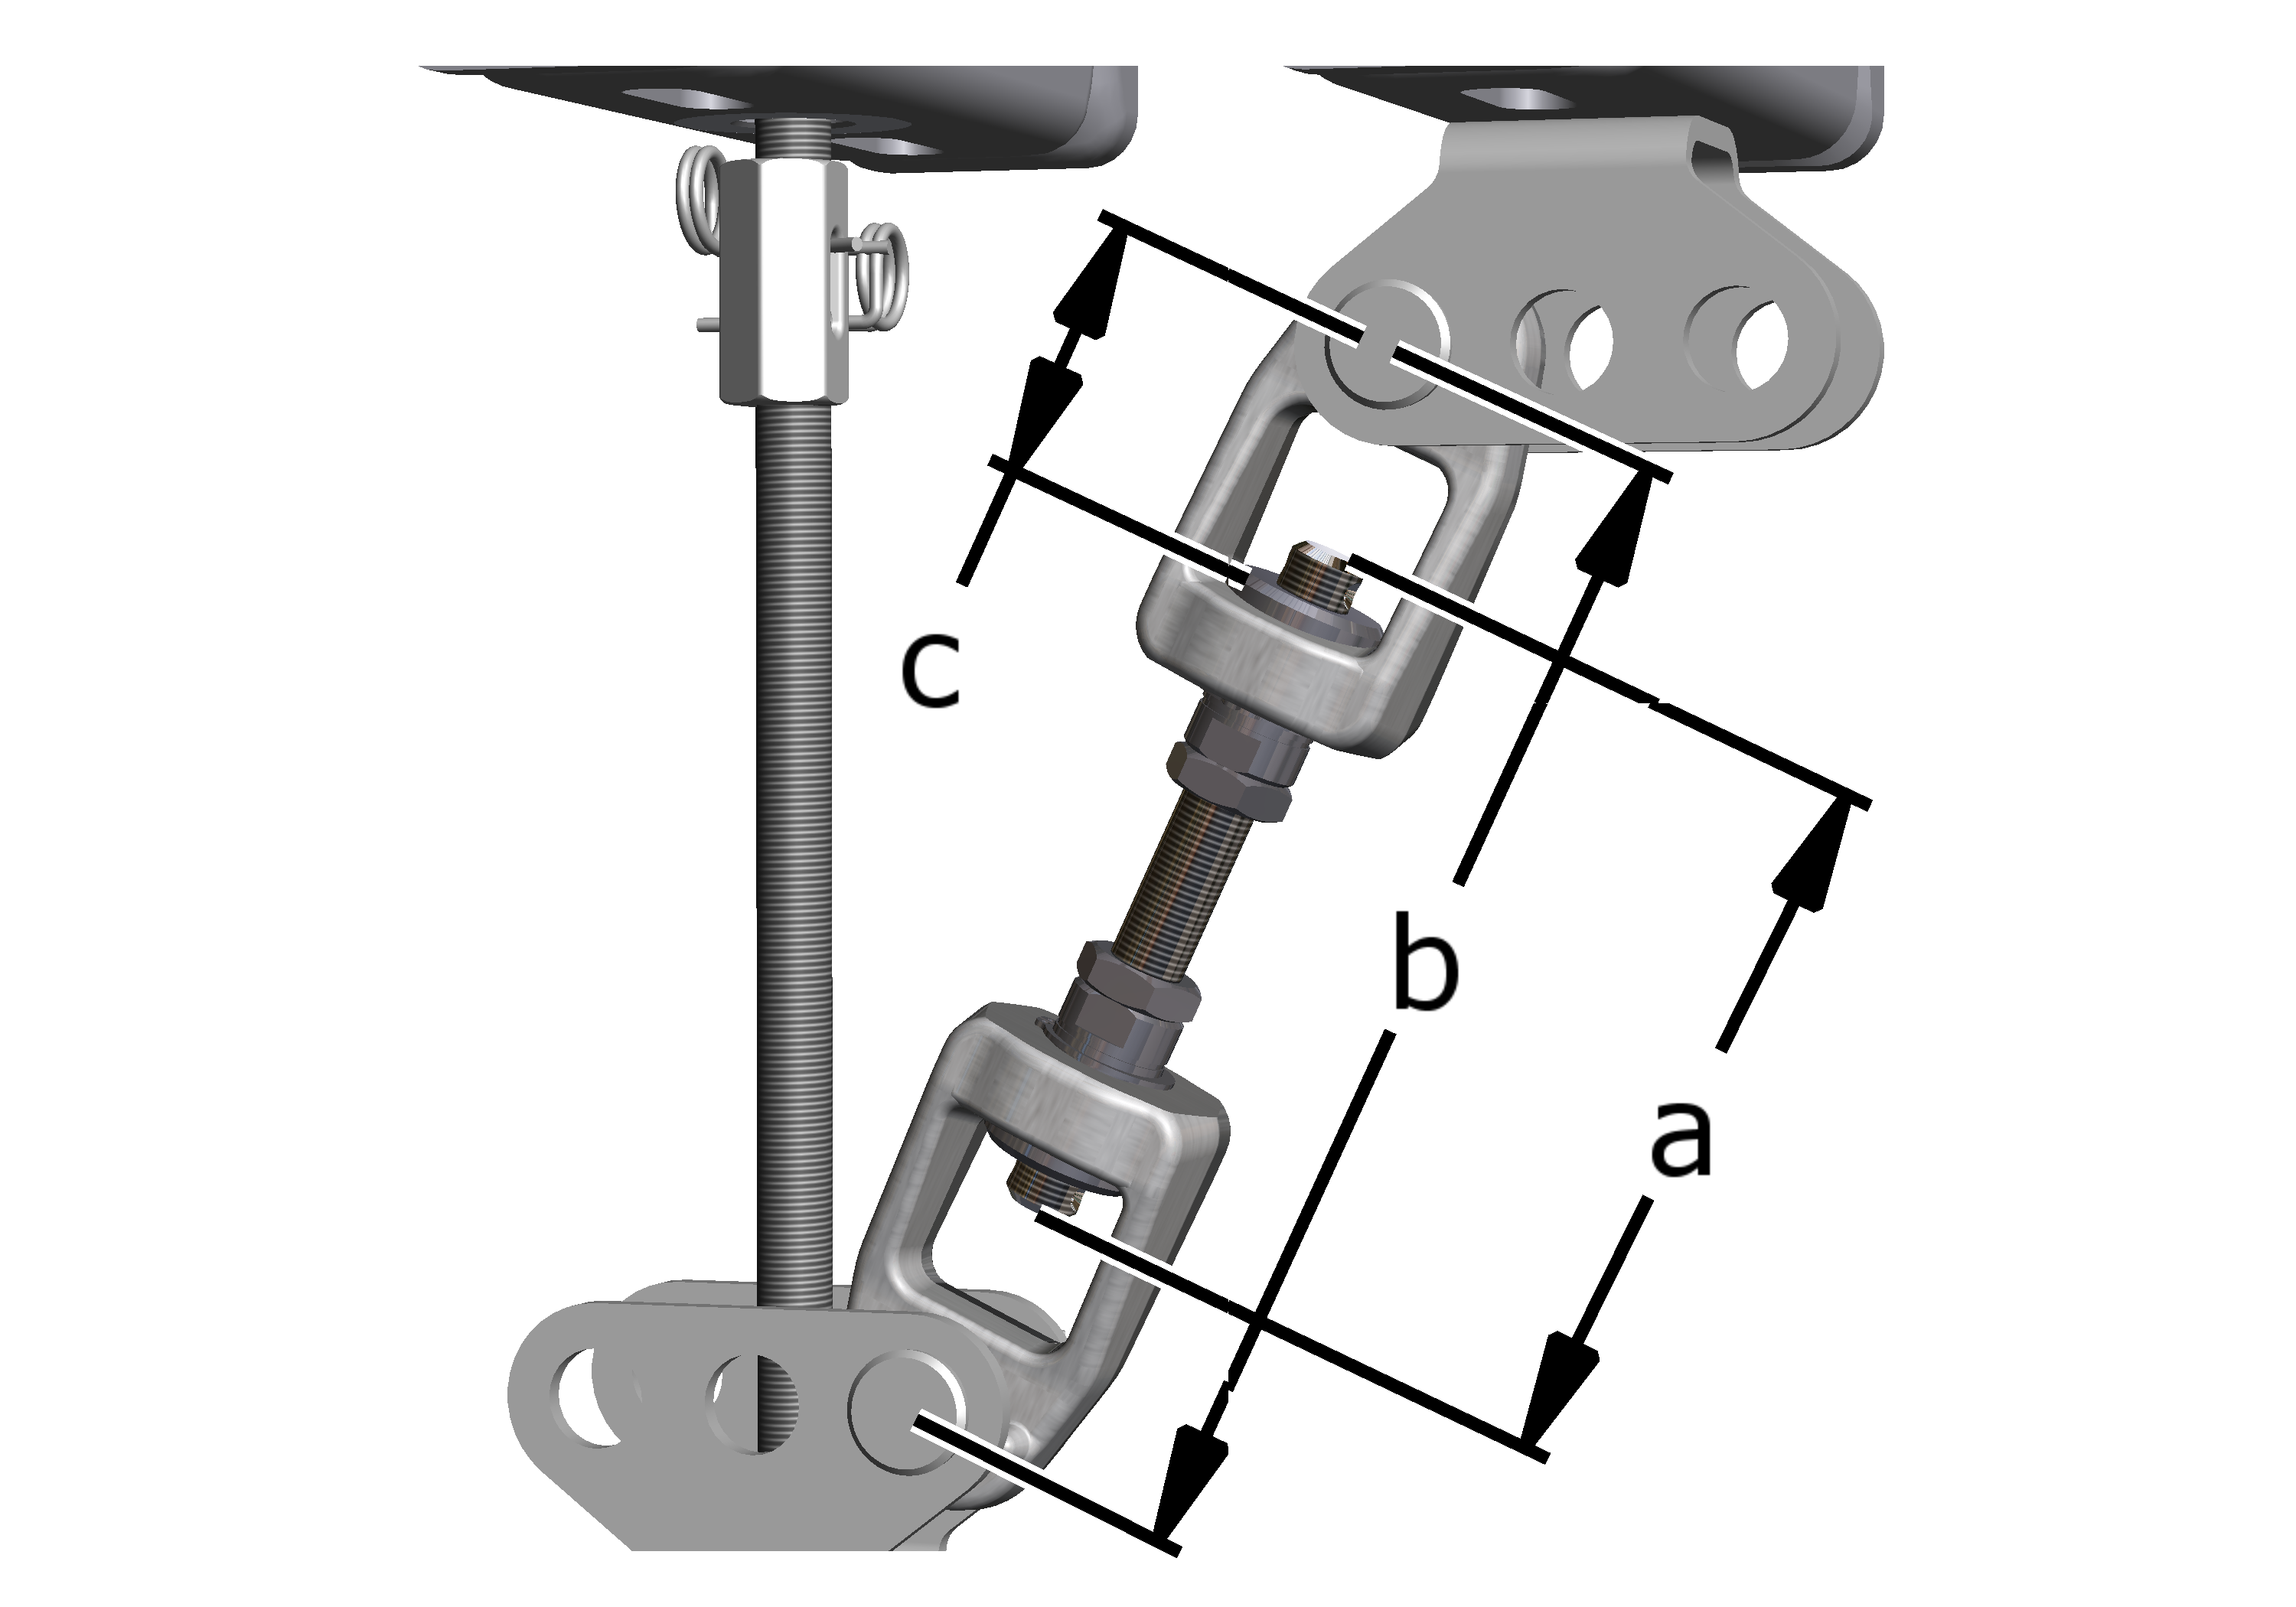
- Wyznaczyć długość pręta gwintowanego (a) dla stężenia.
W tym celu zmierzyć odległość między obydwoma otworami (b) między wspornikami przegubowymi i odjąć dwukrotność wewnętrznej długości przegubu napinającego (c = 2x 56 mm).
- Pręty gwintowane do stężenia skrócić do wyznaczonego wymiaru.
Na obu końcach pręta gwintowanego:
Pręt gwintowanyNakrętka napinająca
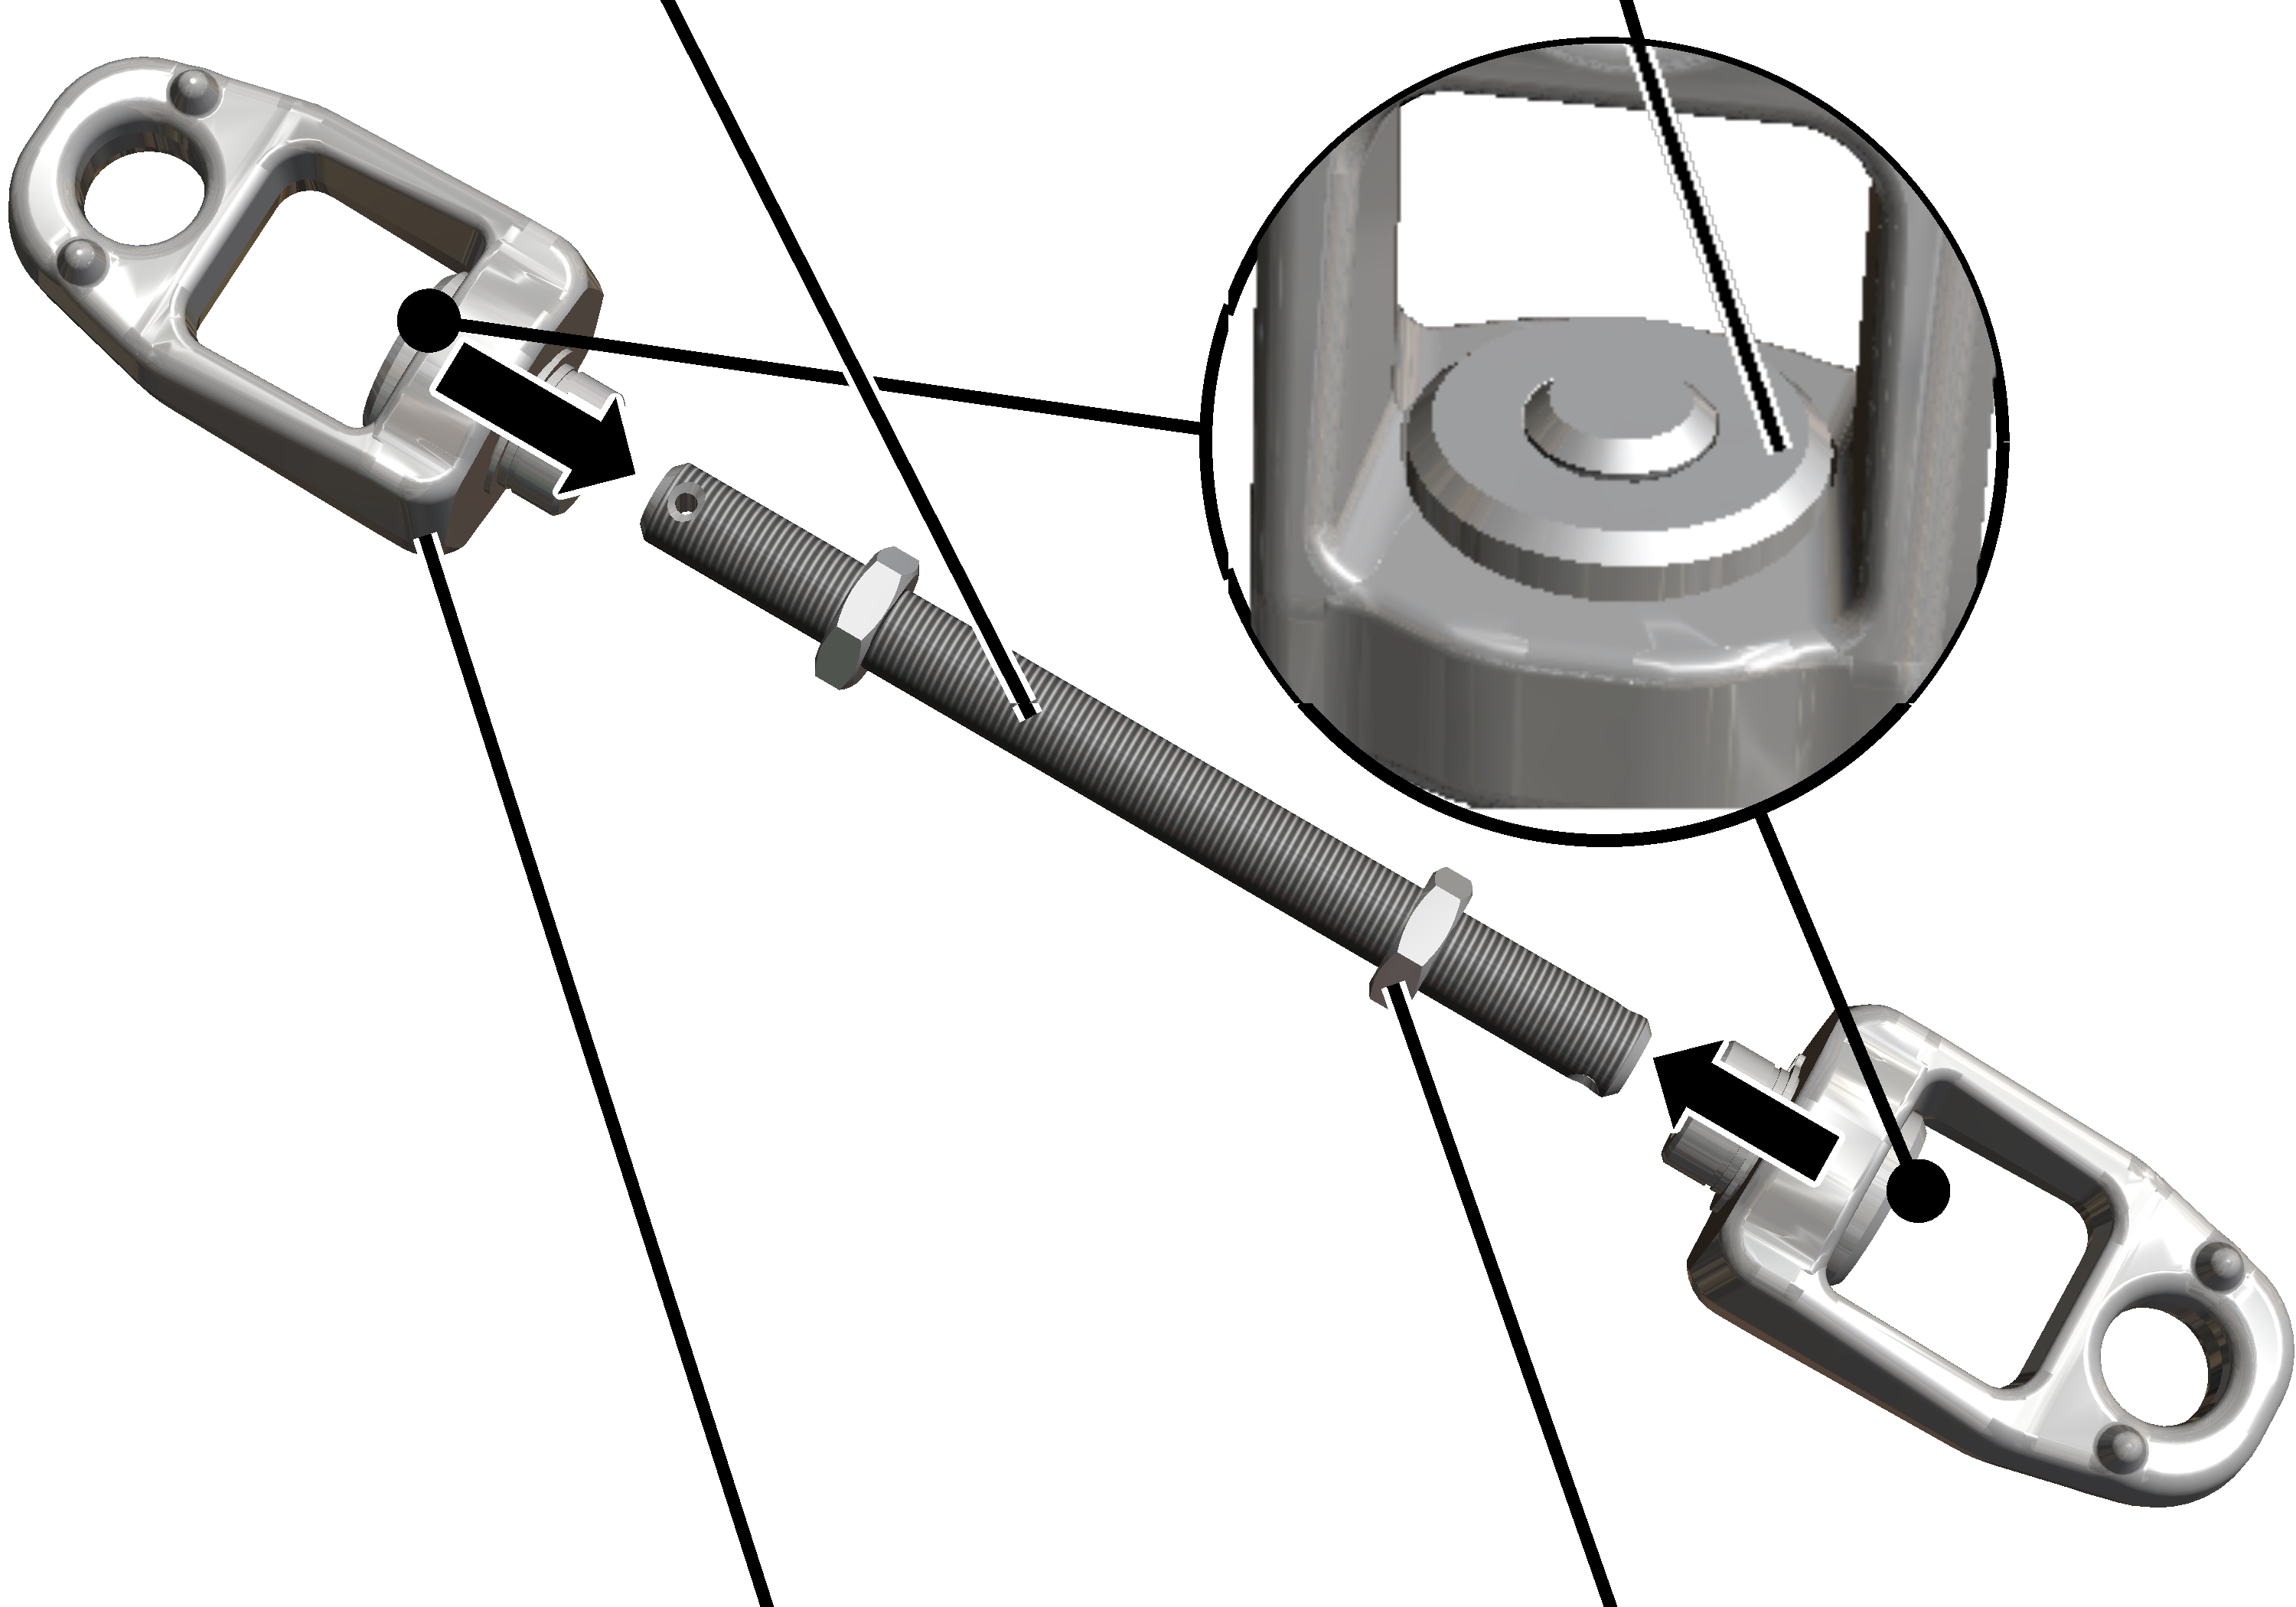
- Wkręcić nakrętkę sześciokątną M16x1,5 (2x) na skrócony lub przedłużony pręt gwintowany.
- Pręt gwintowany wkręcić na tyle w nakrętkę napinającą (2x), aby pręt gwintowany wewnątrz pokrywał się (patrz powiększenie na rysunku) z nakrętką napinającą.
- Skontrować nakrętkę sześciokątną.
Mocowanie stężenia
Do górnego gniazda wieszaka:
Górne gniazdo wieszaka ciągu pionowegoGórne gniazdo wieszaka stężenia
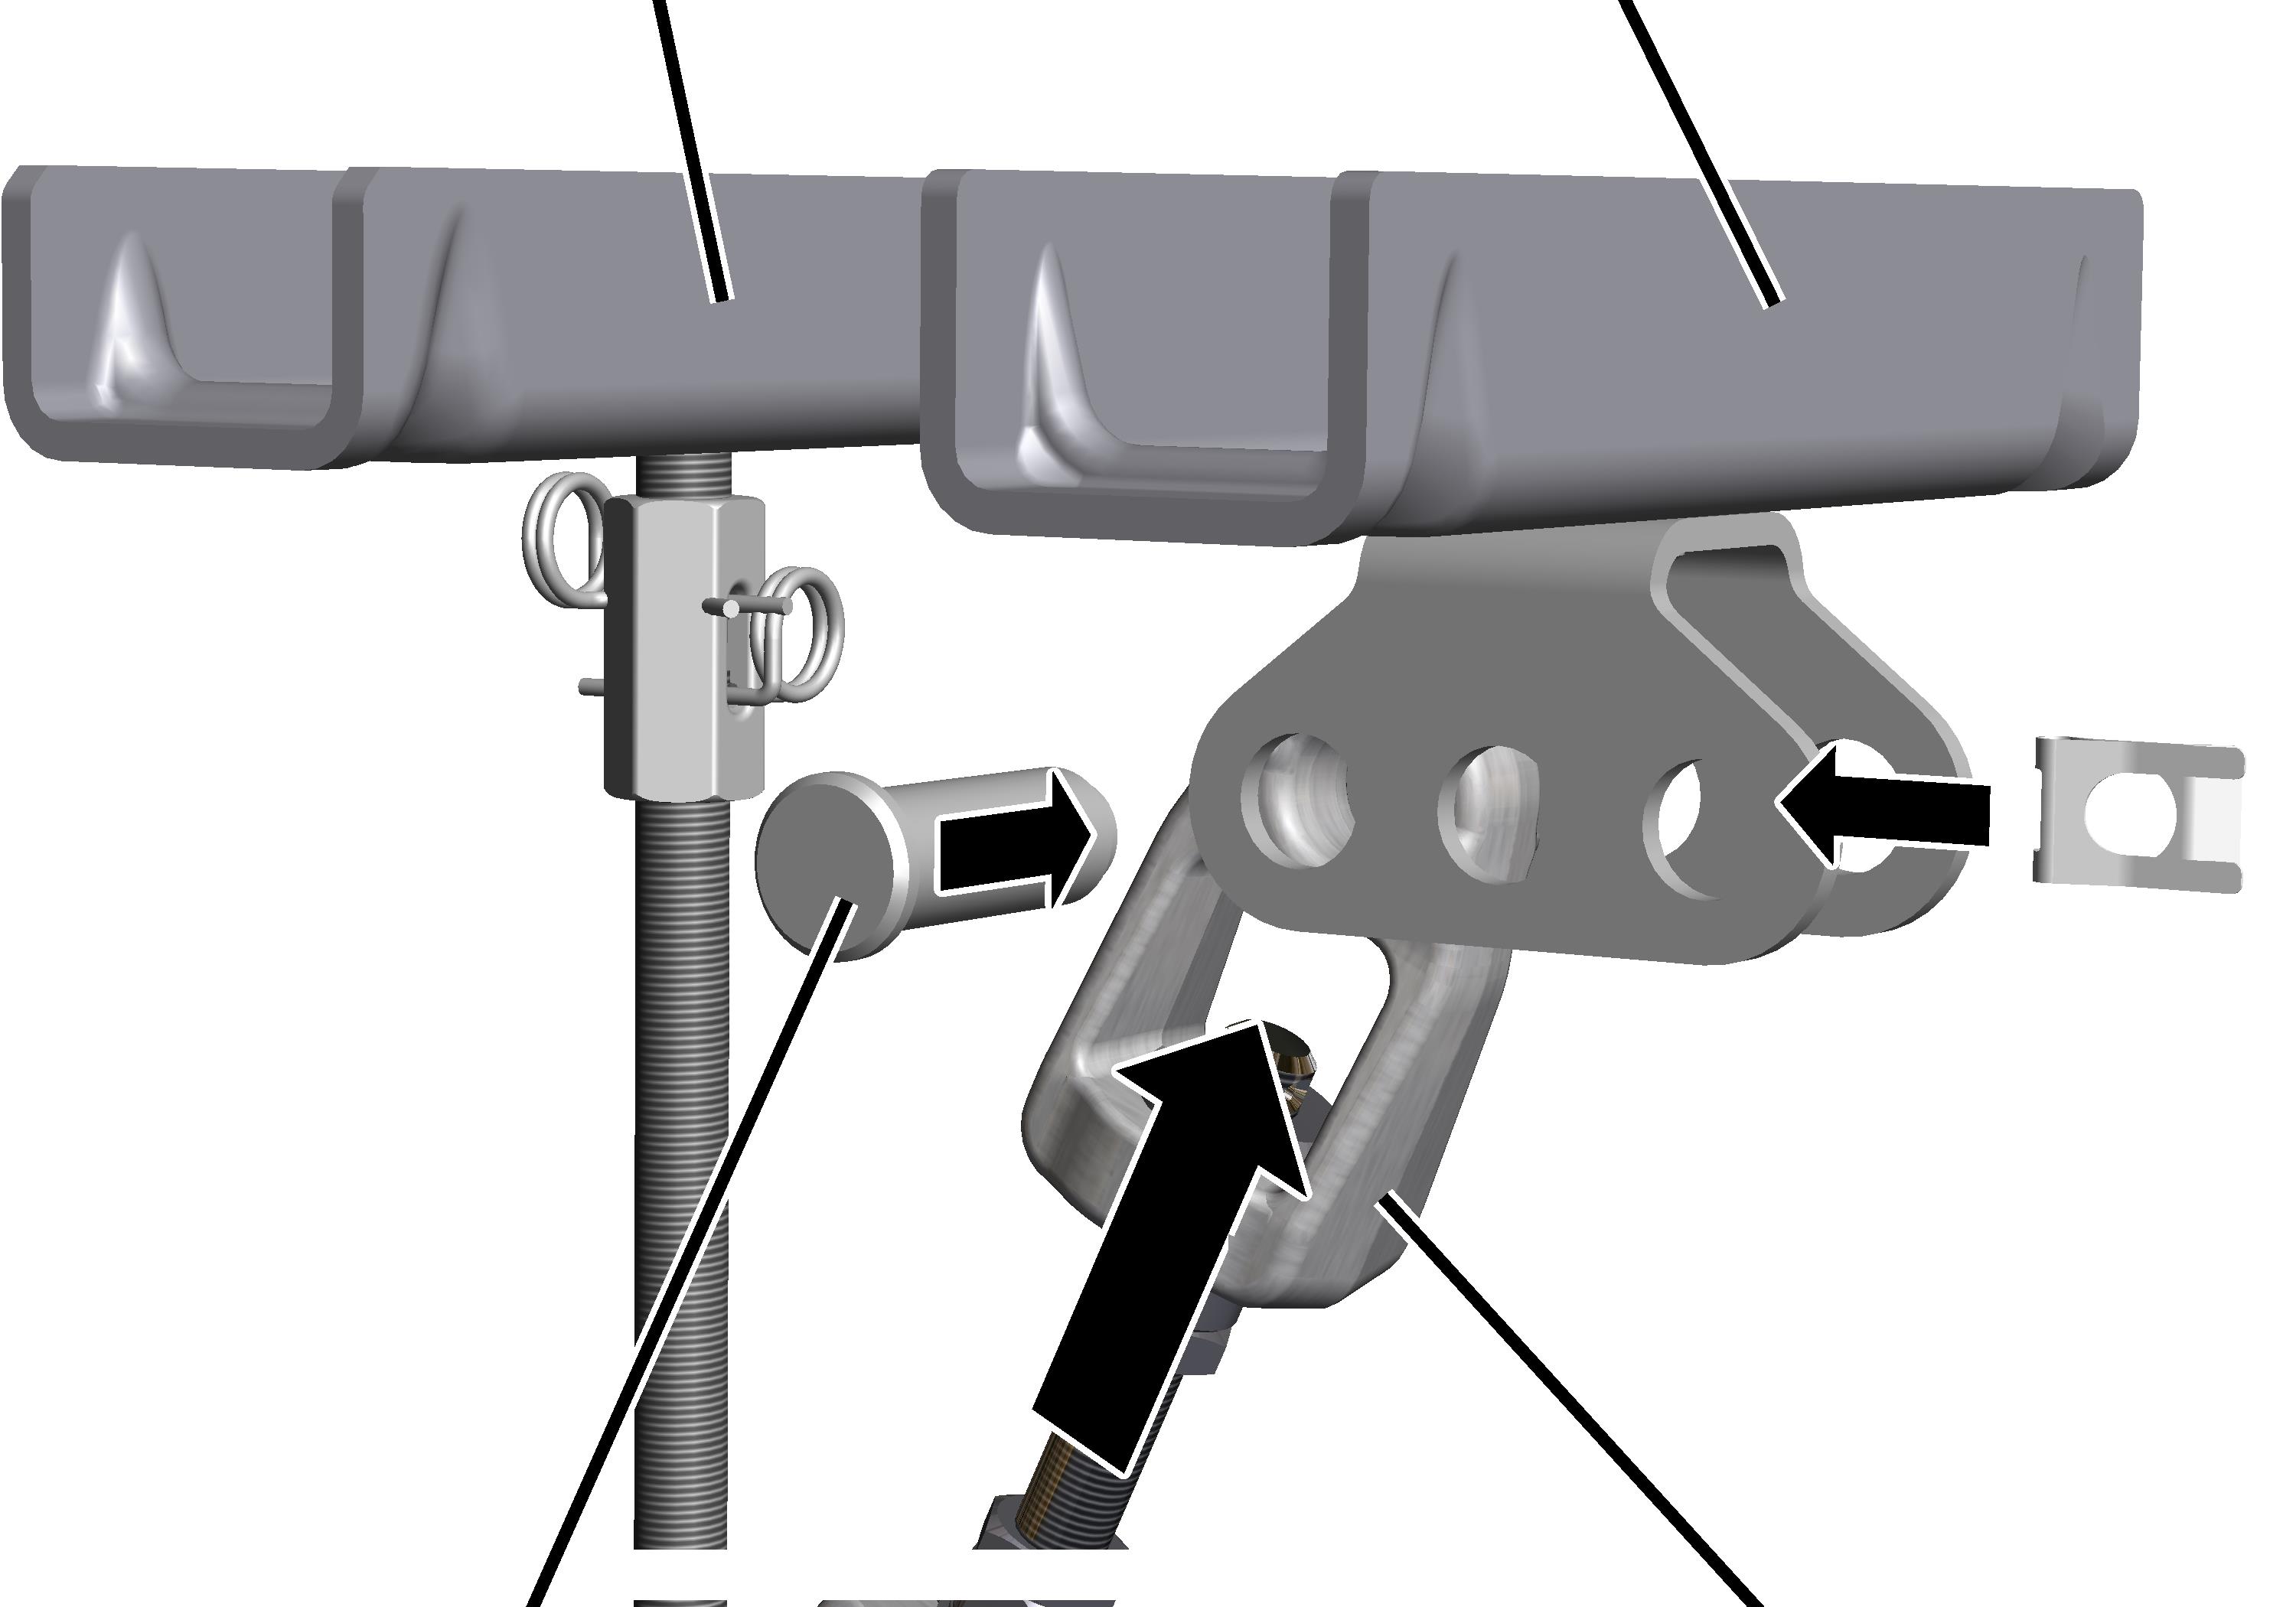
- Włożyć przegub napinający między wspornik przegubowy i górne gniazdo wieszaka stężenia. Wykorzystać otwór, skierowany do ciągu pionowego.
- Przełożyć sworzeń przez wspornik przegubowy i założyć przegub napinający.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Na pręcie gwintowanym:
SworzeńPrzegub napinający
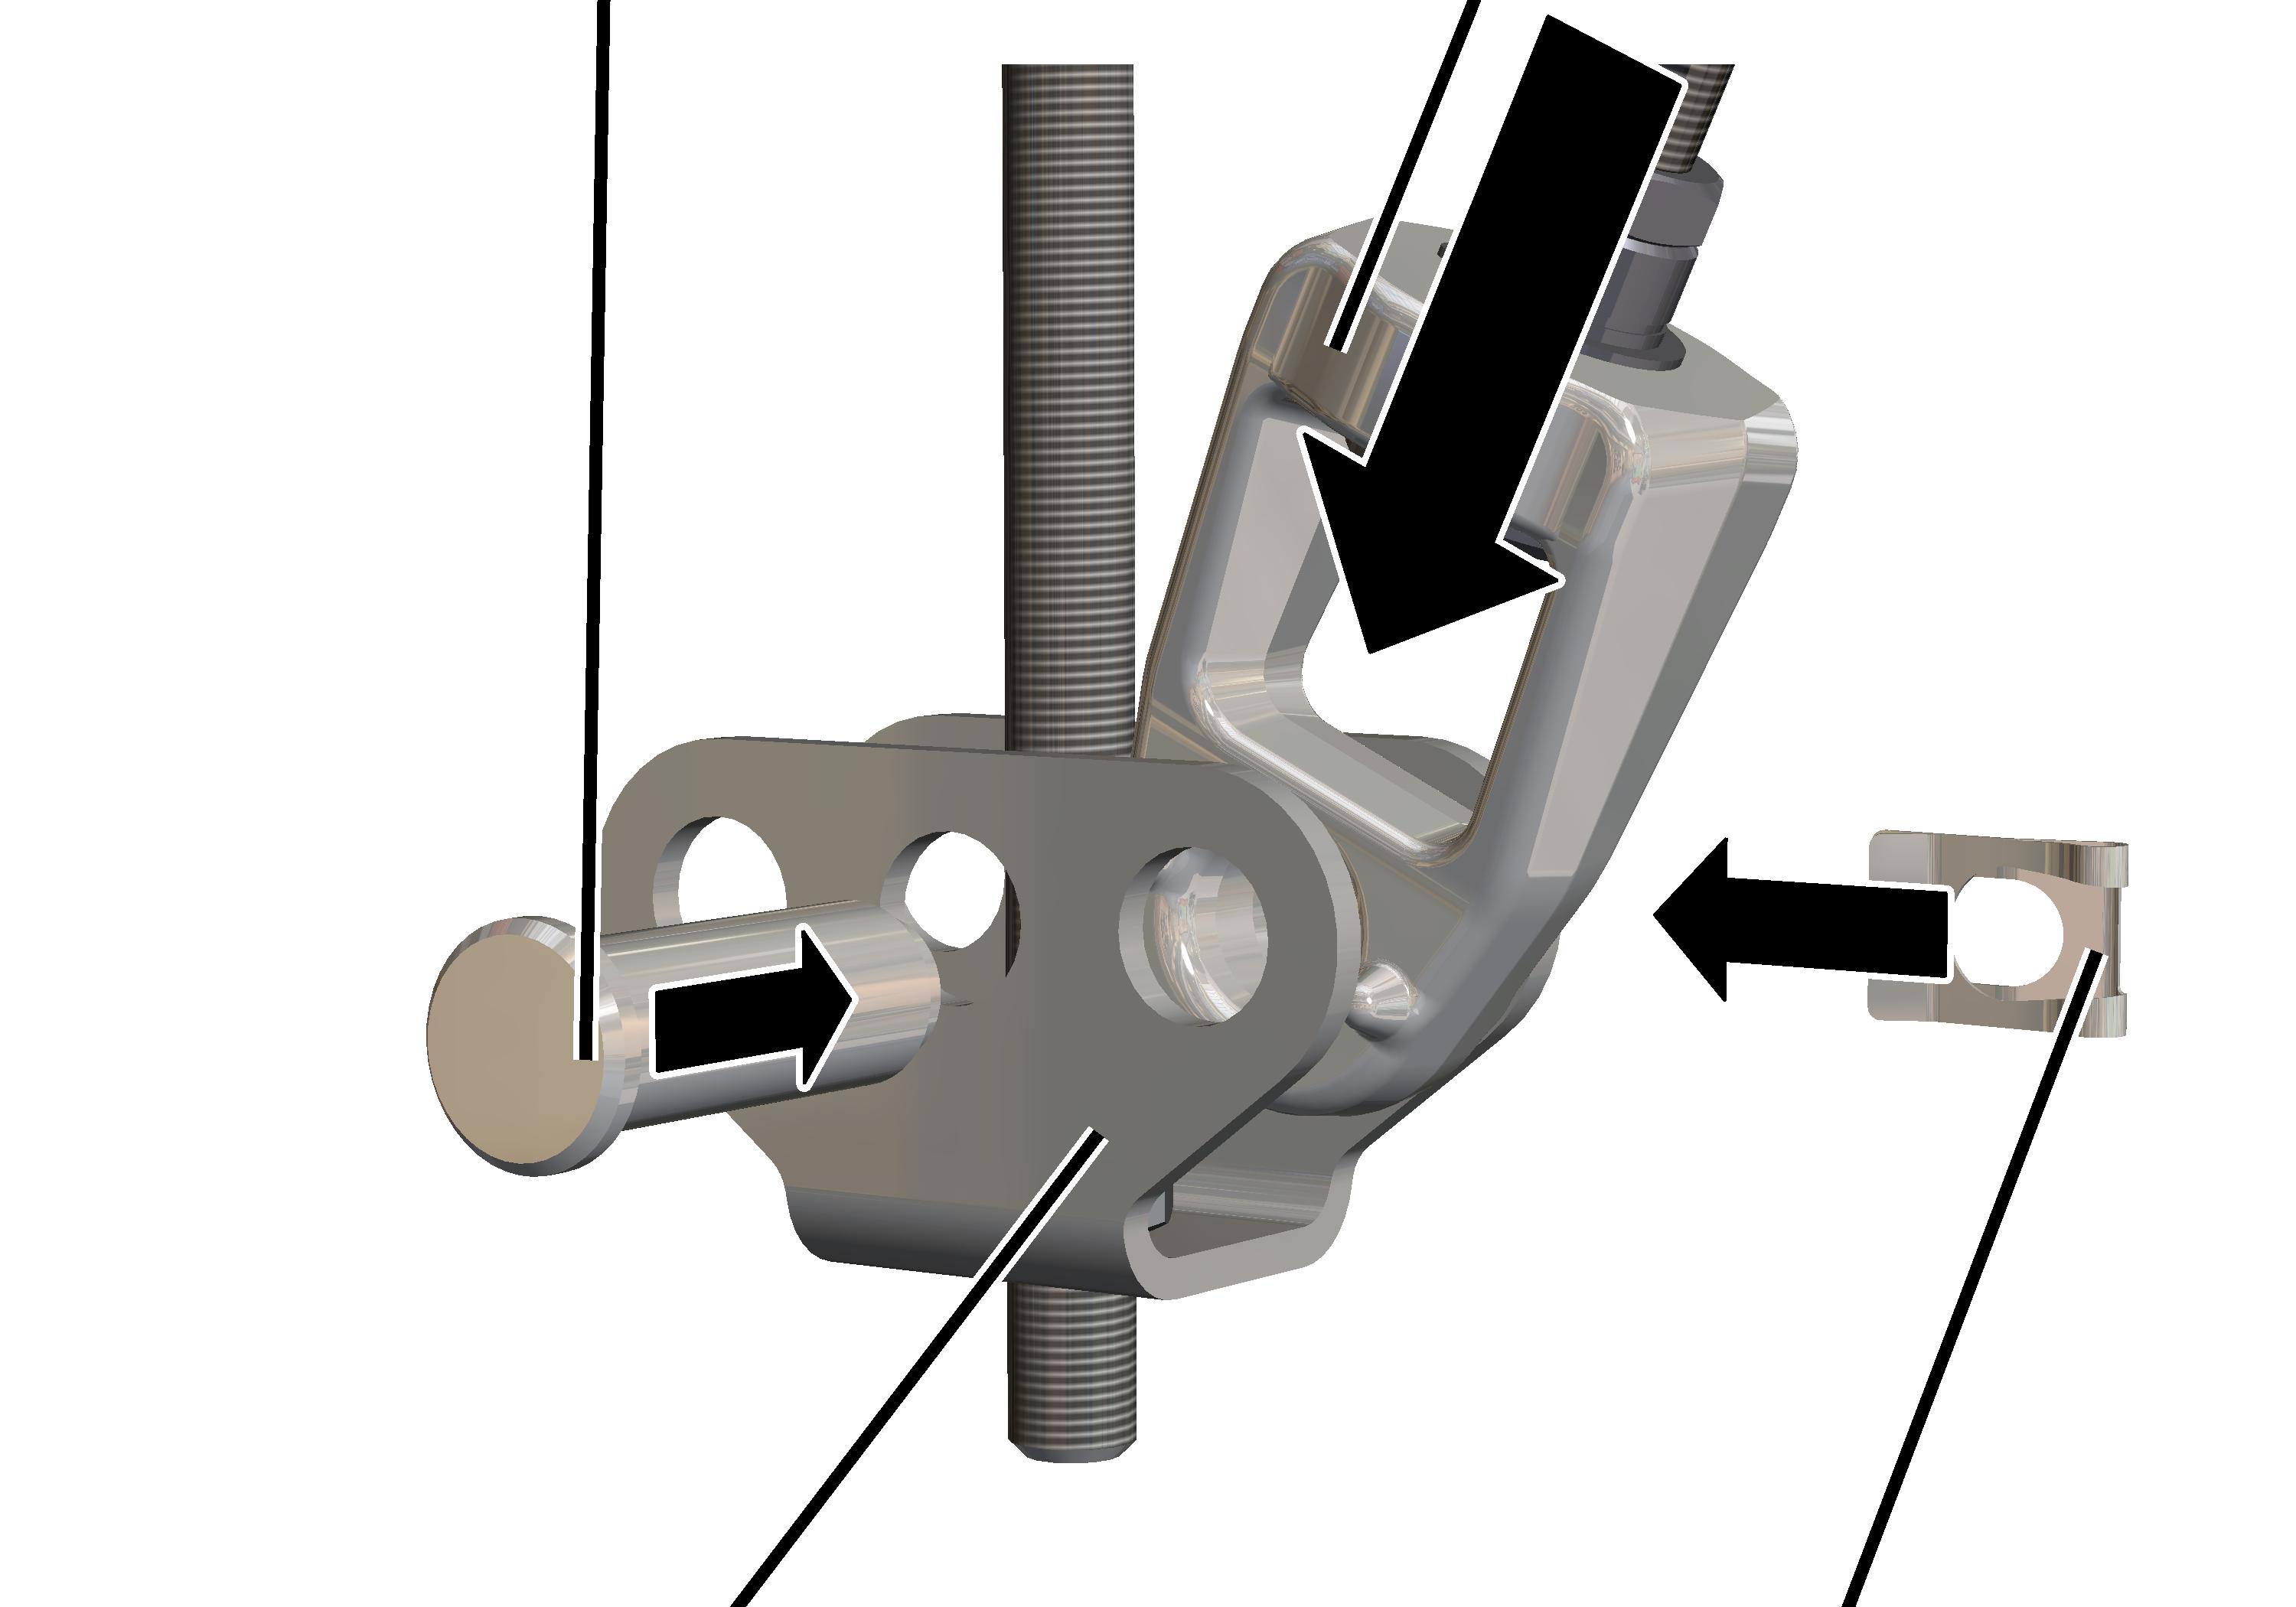
- Włożyć przegub napinający między wspornik przegubowy i ciąg pionowy. Wykorzystać otwór, skierowany do stężenia.
- Przełożyć sworzeń przez wspornik przegubowy i założyć przegub napinający.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Do dolnego końca pręta gwintowanego montowane jest później torowisko HB.
Kontrola luzu stężenia
- Sprawdzić luz stężenia.
Stężenie nie może wisieć luźno między obydwoma wspornikami przegubowymi i kołysać się. Musi być dobrze osadzone na wspornikach przegubowych i nie może mieć luzu.
Jeżeli stężenie ma luz:
- Obracać nakrętkę napinającą w przegubie napinającym, napinając w ten sposób pręt gwintowany tak, stężenie było osadzone bez luzu między wspornikami przegubowymi.
Zawieszenie torowiska M16: montaż wieszaka ukośnego ze stężeniem
Do zamontowanych górnych gniazd wieszaków dla pionowego cięgna i stężenia zamocować teraz pręty gwintowane, na których zostanie później zawieszone torowisko.
Do dodatkowych górnych gniazd wieszaków dla stężenia zamontować poszczególne części stężenia a następnie połączyć je z pionowym cięgnem.
Przegląd:
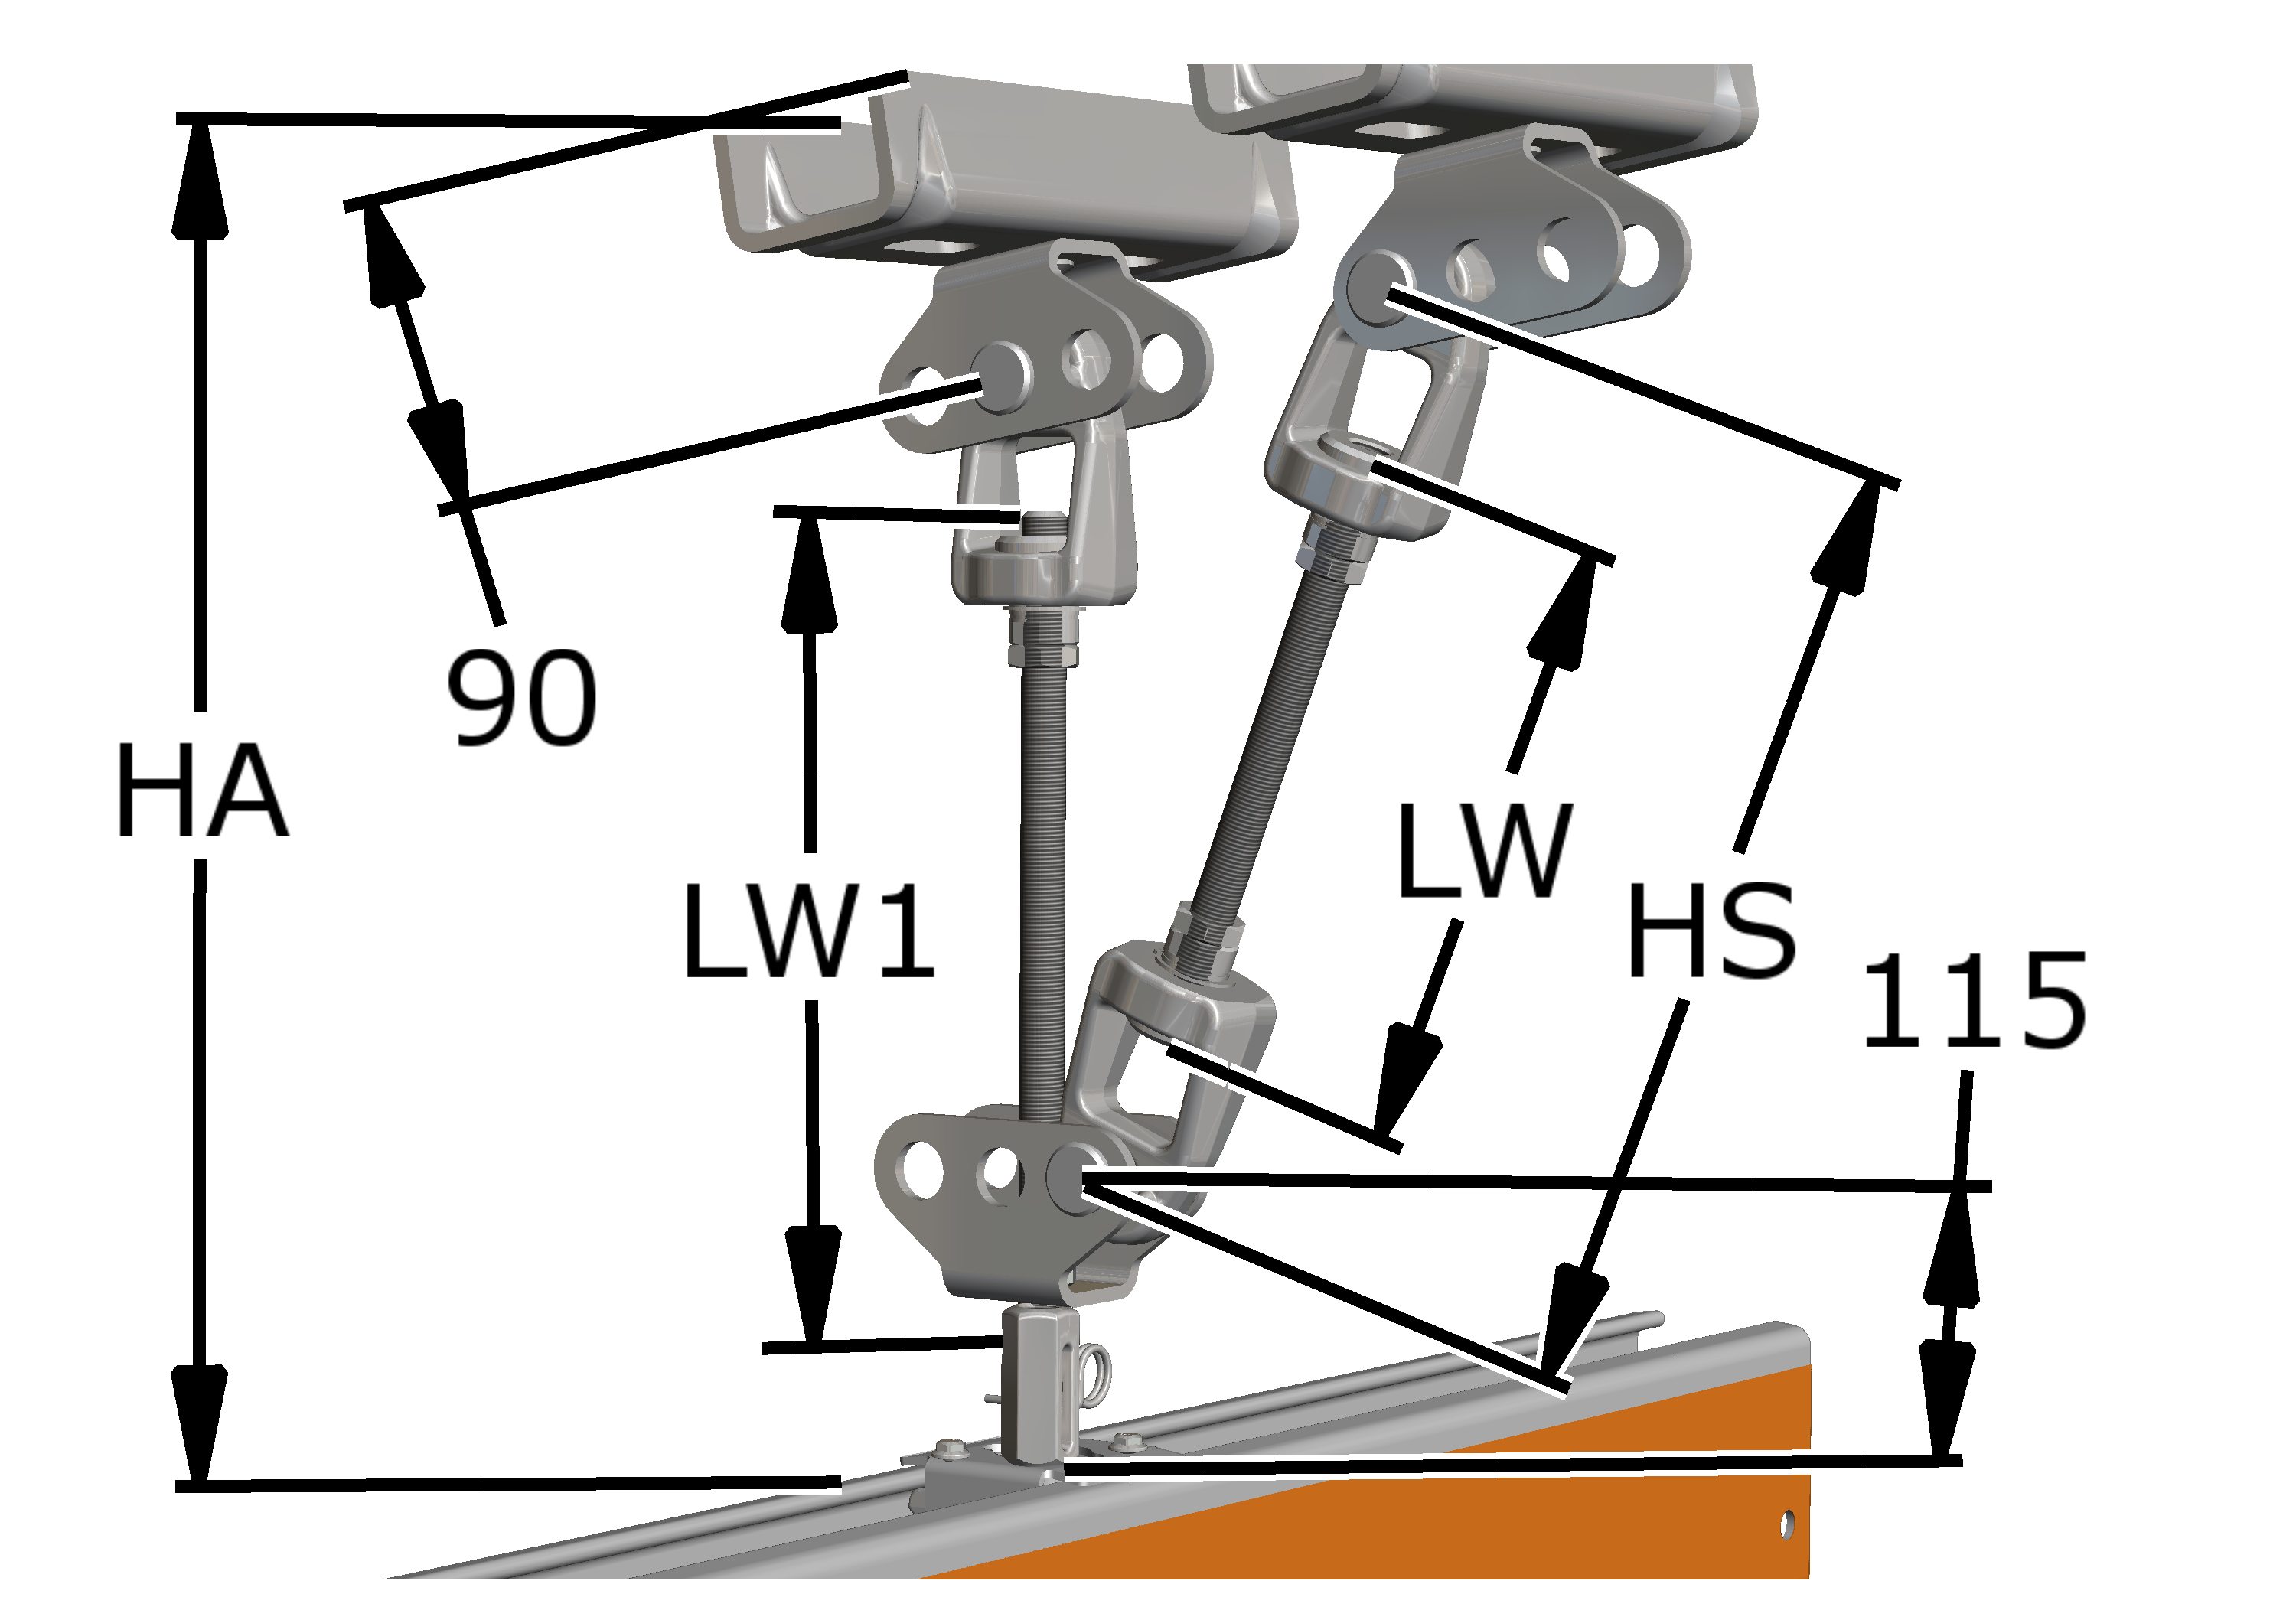
Typowielkość |
HA |
HS |
|---|---|---|
HB110 |
HA = |
HS = |
HB150 |
HA = |
HS = |
HB190 |
HA = |
HS = |
HB240 |
HA = |
HS = |
Minimalna długość pręta gwintowanego na pionowym cięgle (LW1) wynosi 300 mm
Montaż cięgna pionowego
Na górnym końcu pręta gwintowanego:
Przegub napinającyNakrętka napinająca
- Wkręcić nakrętkę sześciokątną M16x1,5 (2x) na skrócony lub przedłużony pręt gwintowany.
- Pręt gwintowany wkręcić na tyle w nakrętkę mocującą, żeby pręt gwintowany wewnątrz pokrywał się (patrz powiększenie na rysunku) z nakrętką mocującą
- Skontrować nakrętkę sześciokątną.
Do górnego gniazda wieszaka:
Pierścień sprężysty zabezpieczający SLWspornik przegubowy
- Włożyć przegub napinający między wspornik przegubowy i górne gniazdo wieszaka V.
- Przełożyć sworzeń przez wspornik przegubowy i założyć przegub napinający.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Montaż wspornika przegubowego i nakrętki napinającej na cięgnie pionowym
Na dolnym końcu prętów gwintowanych zamontować teraz wspornik przegubowy. W tym miejscu cięgno pionowe zostanie później połączone ze stężeniem.
Na dolnym końcu pręta gwintowanego:
Nakrętki sześciokątnePręt gwintowany
- Wkręcić nakrętkę sześciokątną M16x1,5 (2x) mniej więcej 40 mm na pręt gwintowany.
- Założyć wspornik przegubowy na pręt gwintowany.
Montaż stężenia
Następnie górne gniazdo wieszaka stężenia połączyć z poprzednio zamontowanym pionowym cięgnem.
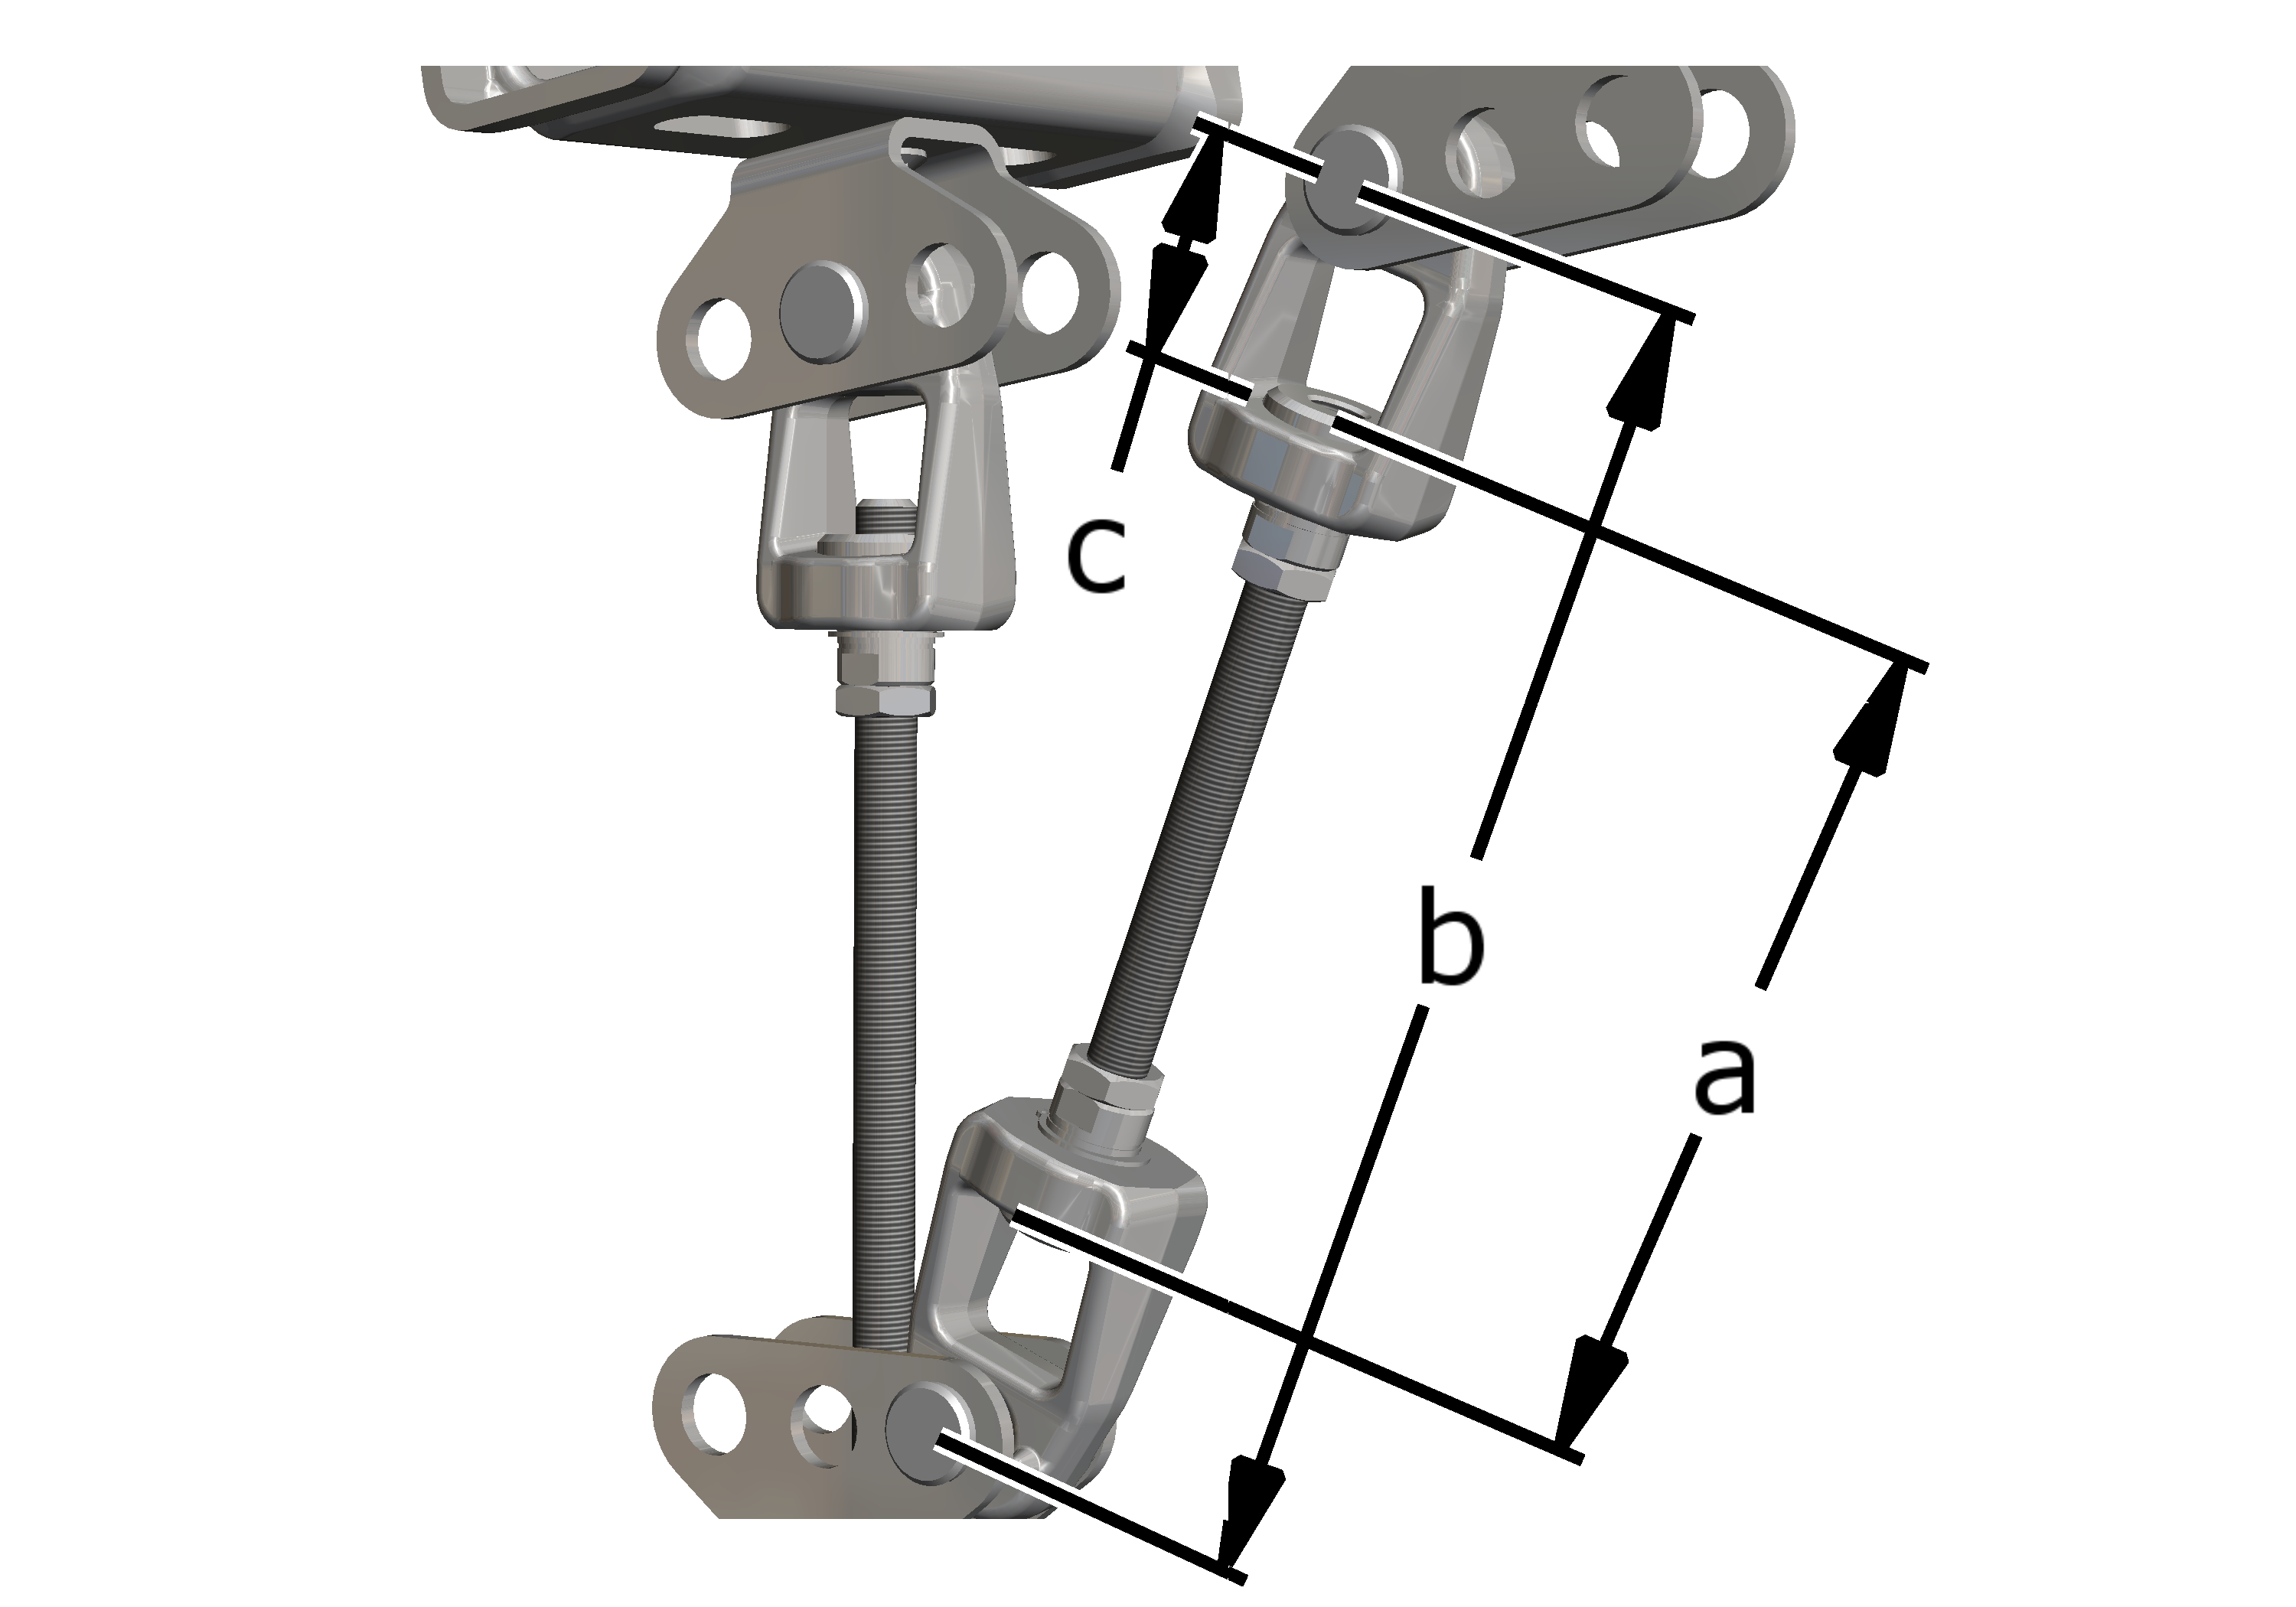
- Wyznaczyć długość pręta gwintowanego (a) dla stężenia.
W tym celu zmierzyć odległość między obydwoma otworami (b) między wspornikami przegubowymi i odjąć dwukrotność wewnętrznej długości przegubu napinającego (c = 2x 56 mm).
- Pręty gwintowane do stężenia skrócić do wyznaczonego wymiaru.
Na obu końcach pręta gwintowanego:
Pręt gwintowanyNakrętka napinająca
- Wkręcić nakrętkę sześciokątną M16x1,5 (2x) na skrócony lub przedłużony pręt gwintowany.
- Pręt gwintowany wkręcić na tyle w nakrętkę napinającą (2x), aby pręt gwintowany wewnątrz pokrywał się (patrz powiększenie na rysunku) z nakrętką napinającą.
- Skontrować nakrętkę sześciokątną.
Mocowanie stężenia
Do górnego gniazda wieszaka:
Górne gniazdo wieszaka stężeniaWspornik przegubowy
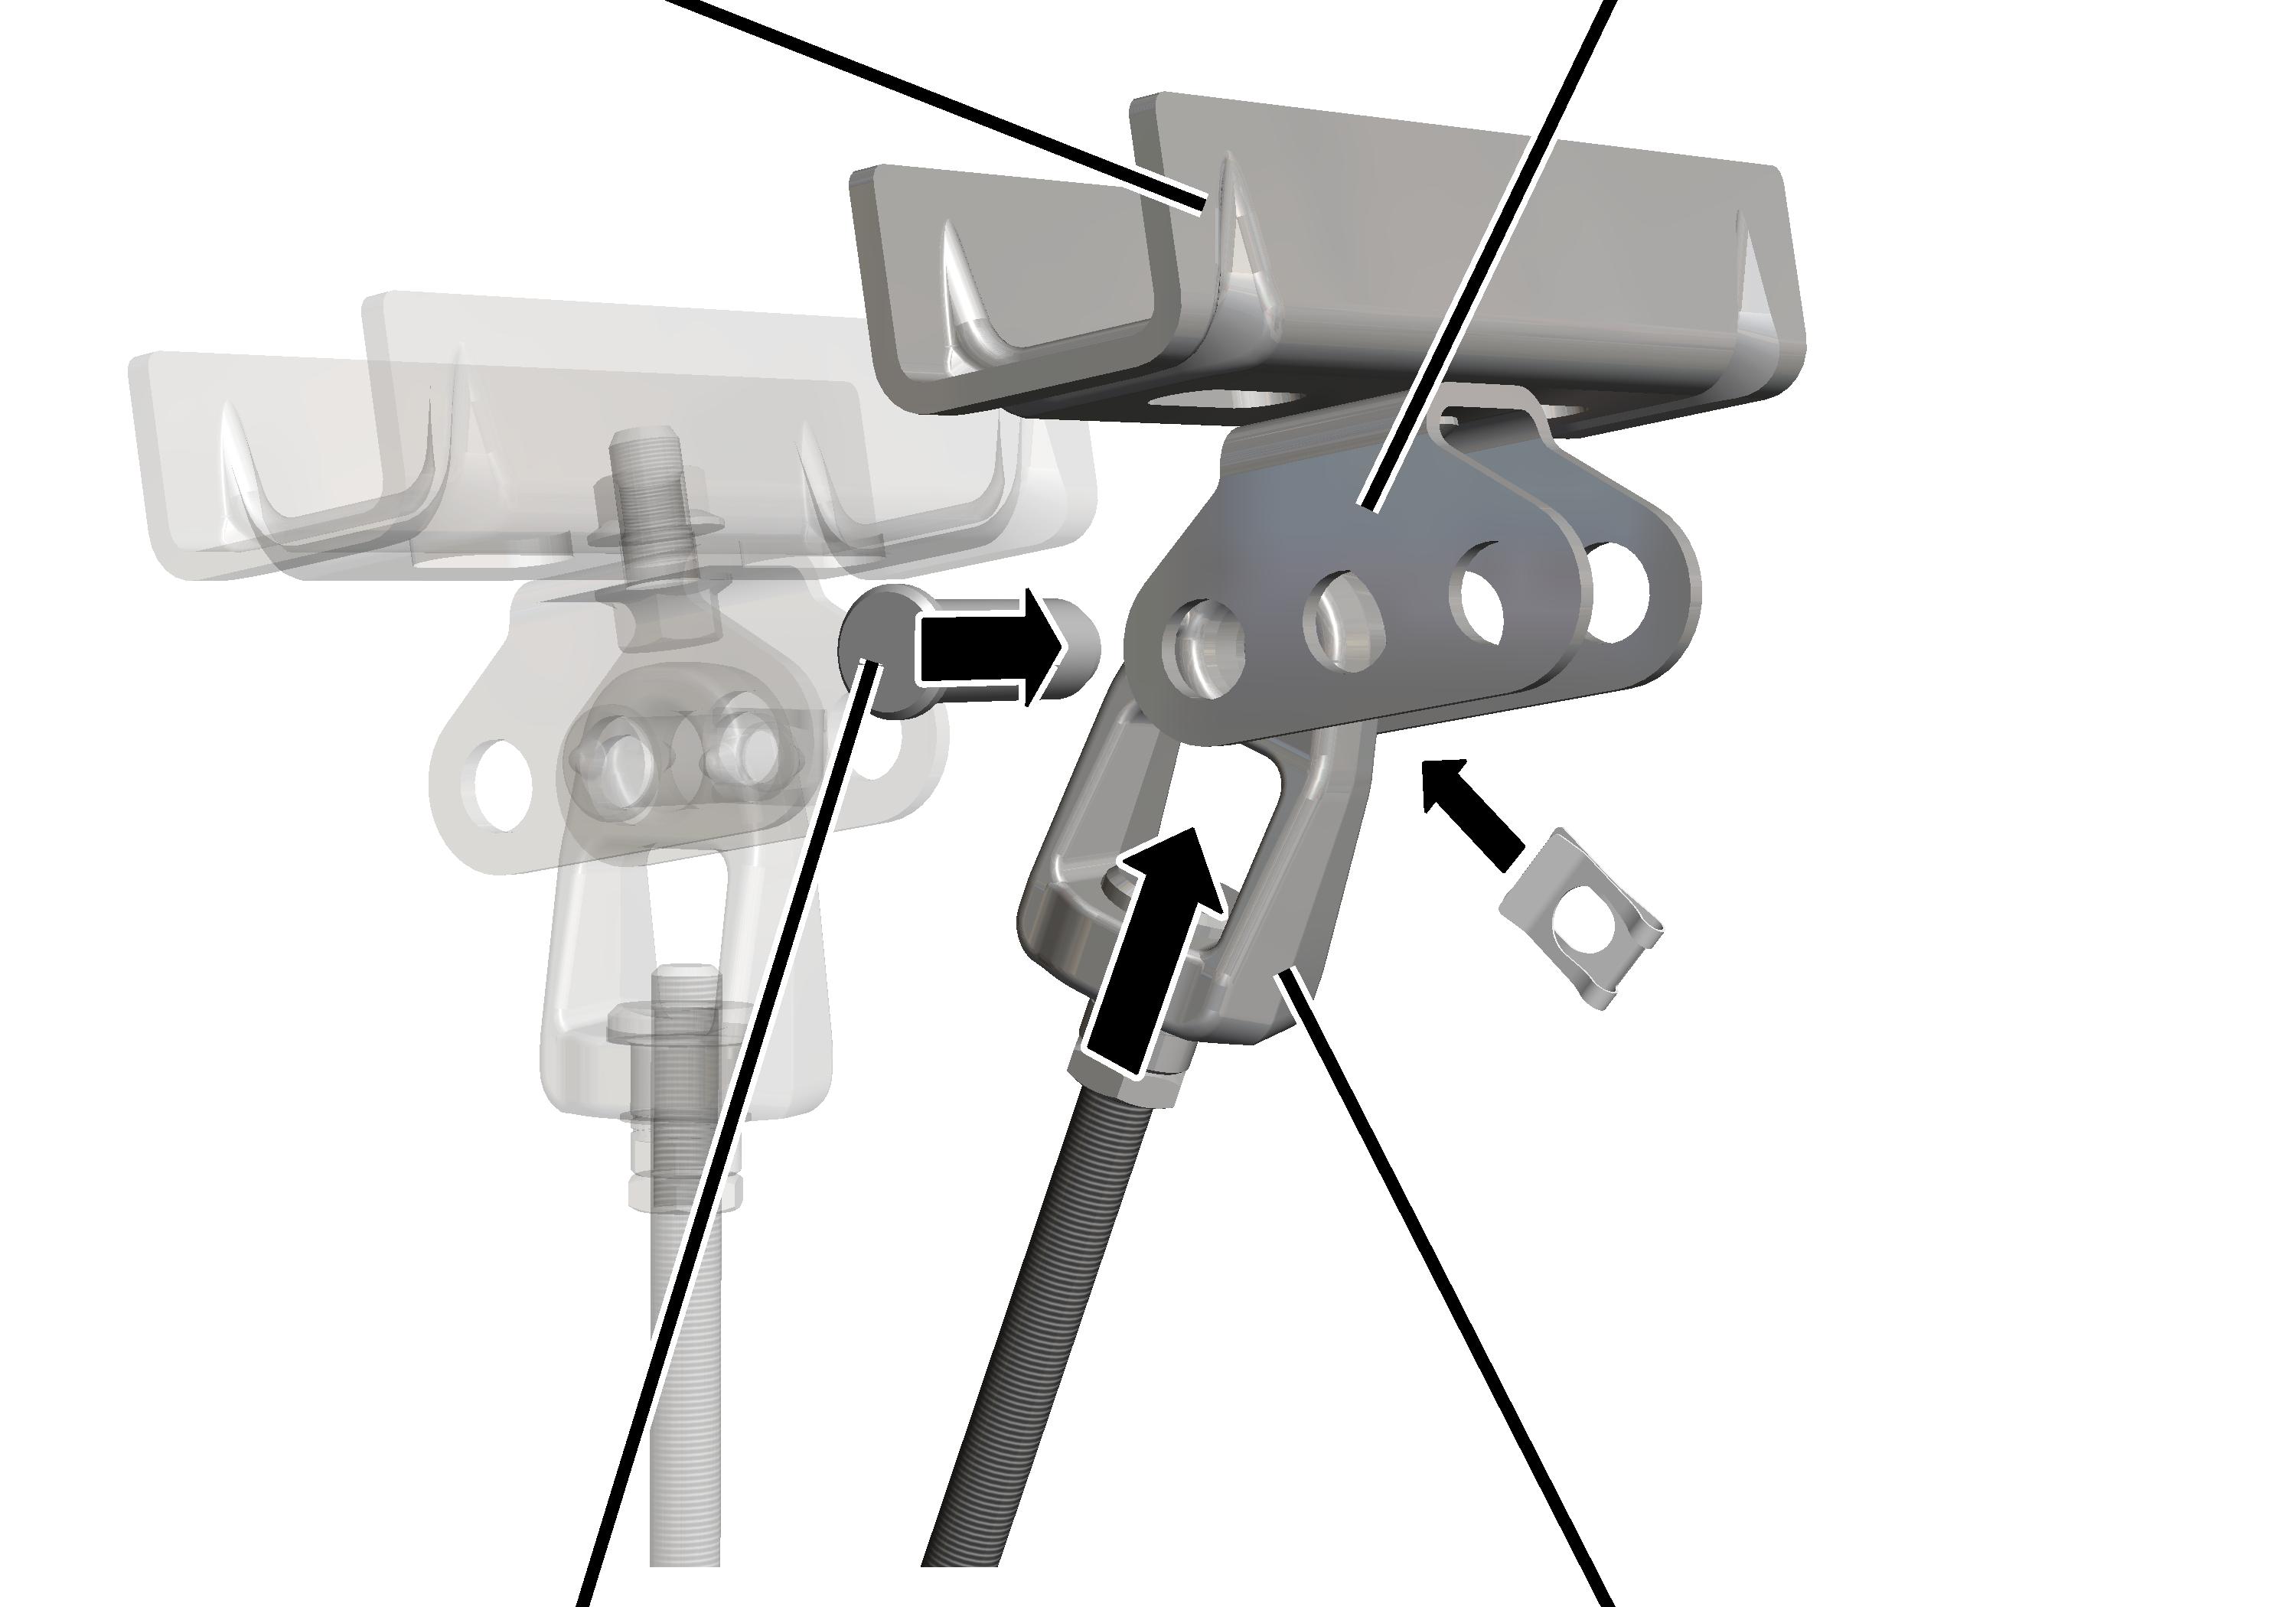
- Włożyć przegub napinający między wspornik przegubowy i górne gniazdo wieszaka stężenia. Wykorzystać otwór, skierowany do ciągu pionowego.
- Przełożyć sworzeń przez wspornik przegubowy i założyć przegub napinający.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Na dolnym końcu stężenia:
SworzeńPrzegub napinający
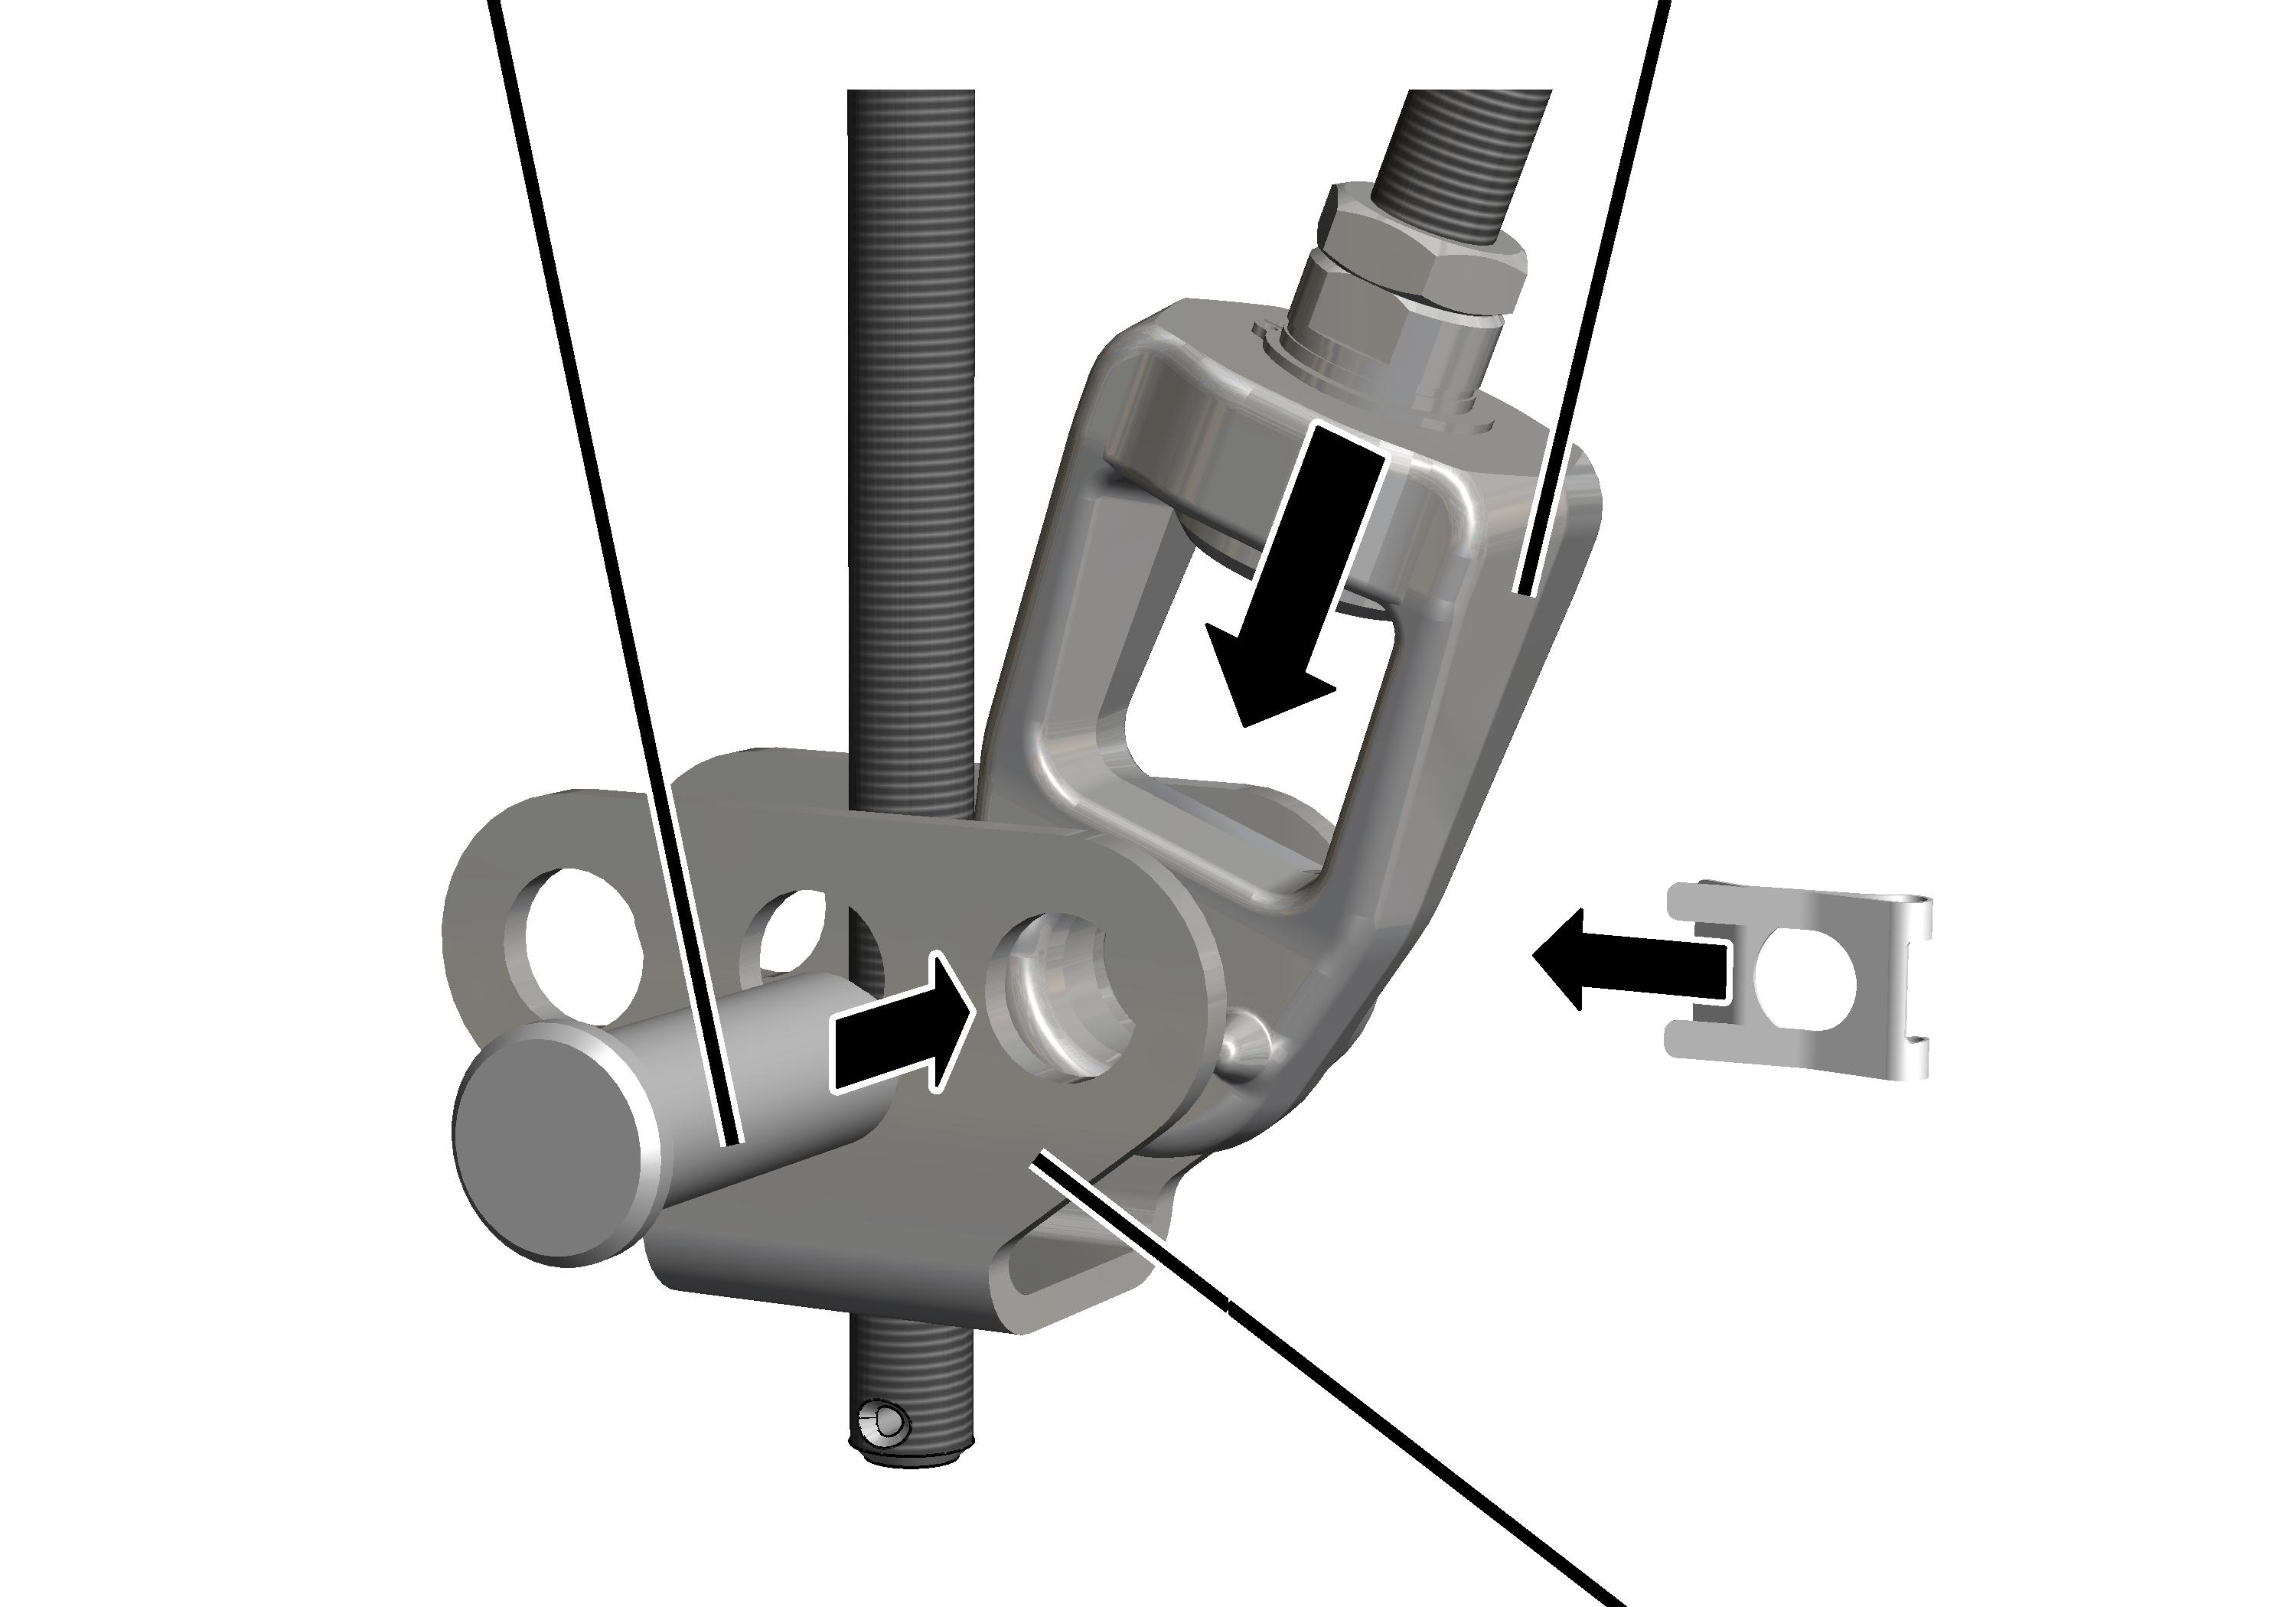
- Włożyć przegub napinający między wspornik przegubowy i ciąg pionowy. Wykorzystać otwór, skierowany do stężenia.
- Przełożyć sworzeń przez wspornik przegubowy i założyć przegub napinający.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Do dolnego końca pręta gwintowanego montowane jest później torowisko HB.
Sprawdzenie luzu wieszaka ukośnego ze stężeniem
- Sprawdzić luz stężenia.
Stężenie nie może wisieć luźno między obydwoma wspornikami przegubowymi i kołysać się. Musi być dobrze osadzone na wspornikach przegubowych i nie może mieć luzu.
Jeżeli stężenie ma luz:
- Obracać nakrętkę napinającą w przegubie napinającym, napinając w ten sposób pręt gwintowany tak, stężenie było osadzone bez luzu między wspornikami przegubowymi.
Zawieszenie torowiska M16: montaż wieszaka V
Do zamontowanych górnych gniazd wieszaków wieszaka V zamocować teraz pręty gwintowane, na których zostanie później powieszone torowisko.
Przegląd:
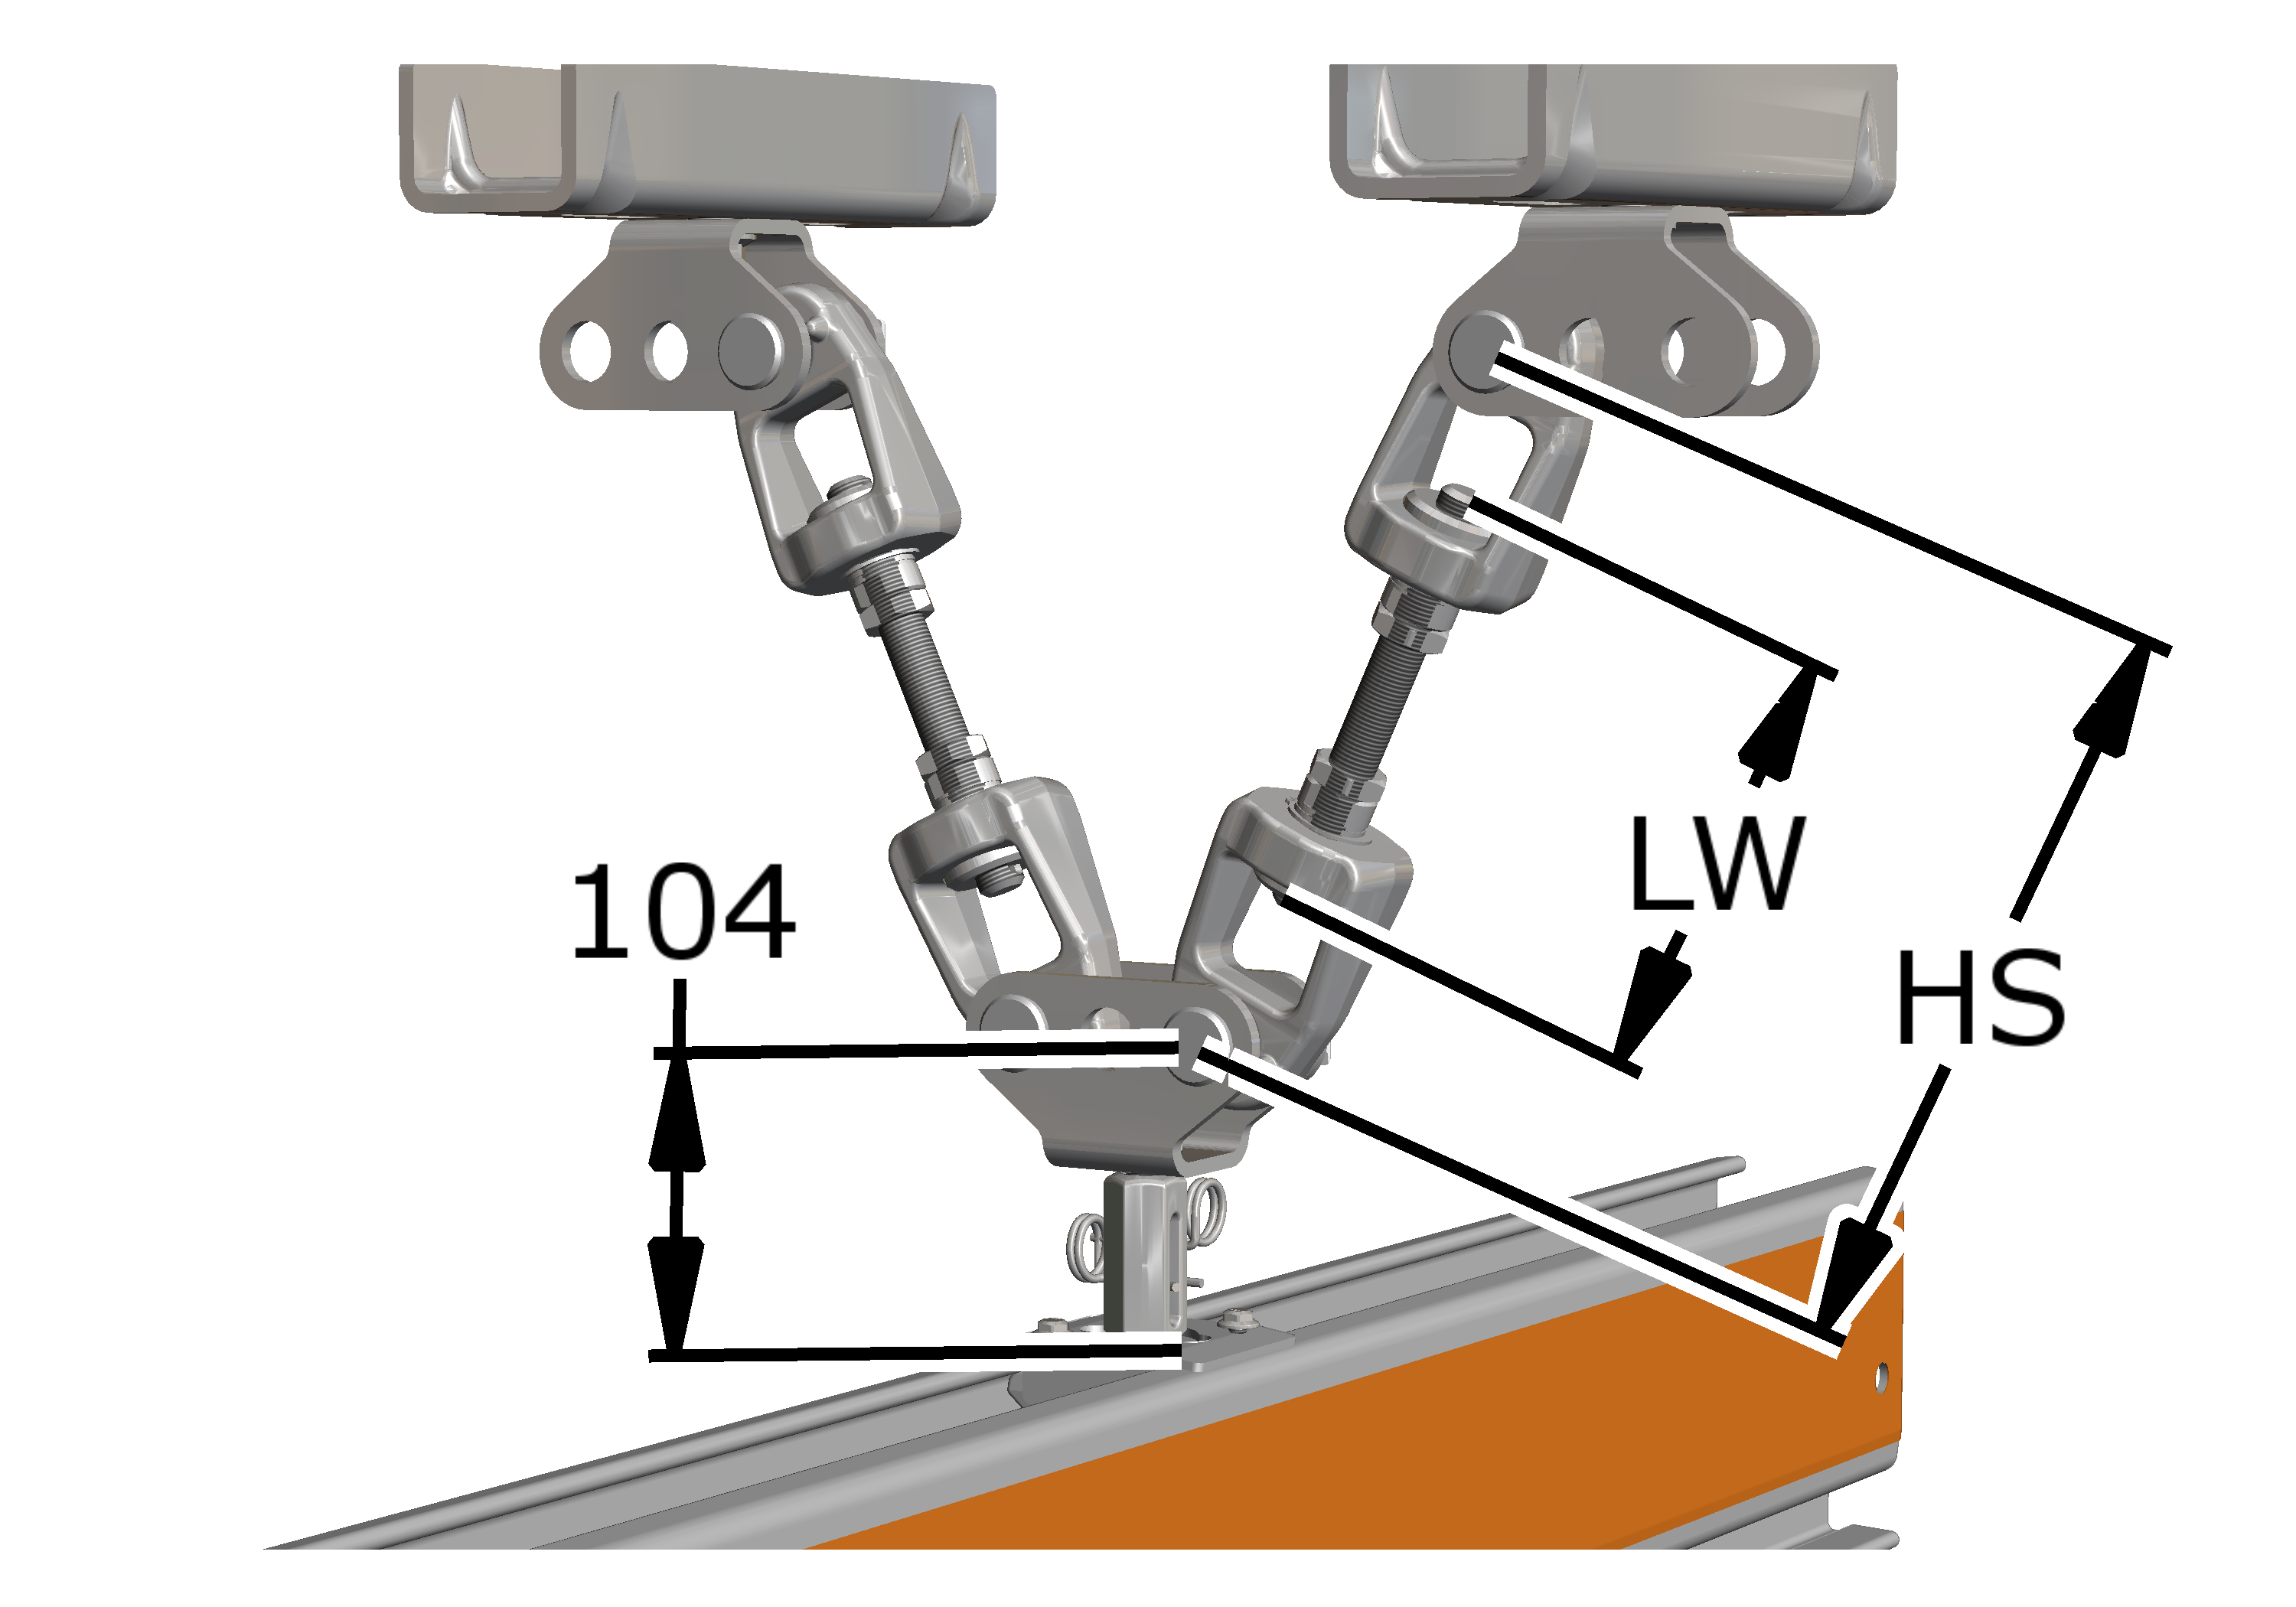
Typowielkość |
HS |
|---|---|
HB110 |
HS = 80 + LW ± 30 mm |
HB150 |
HS = 80 + LW ± 30 mm |
HB190 |
HS = 80 + LW ± 30 mm |
HB240 |
HS = 80 + LW ± 30 mm |
Montaż wieszaka V
Na obu końcach obu prętów gwintowanych:
Pręt gwintowany
- Wkręcić nakrętkę sześciokątną M16x1,5 (2x) na skrócony lub przedłużony pręt gwintowany.
- Pręt gwintowany wkręcić na tyle w nakrętkę napinającą (2x), aby pręt gwintowany wewnątrz pokrywał się (patrz powiększenie na rysunku) z nakrętką napinającą.
- Skontrować nakrętkę sześciokątną.
Na obu górnych gniazdach wieszaków:
SworzeńGórne gniazdo wieszaka
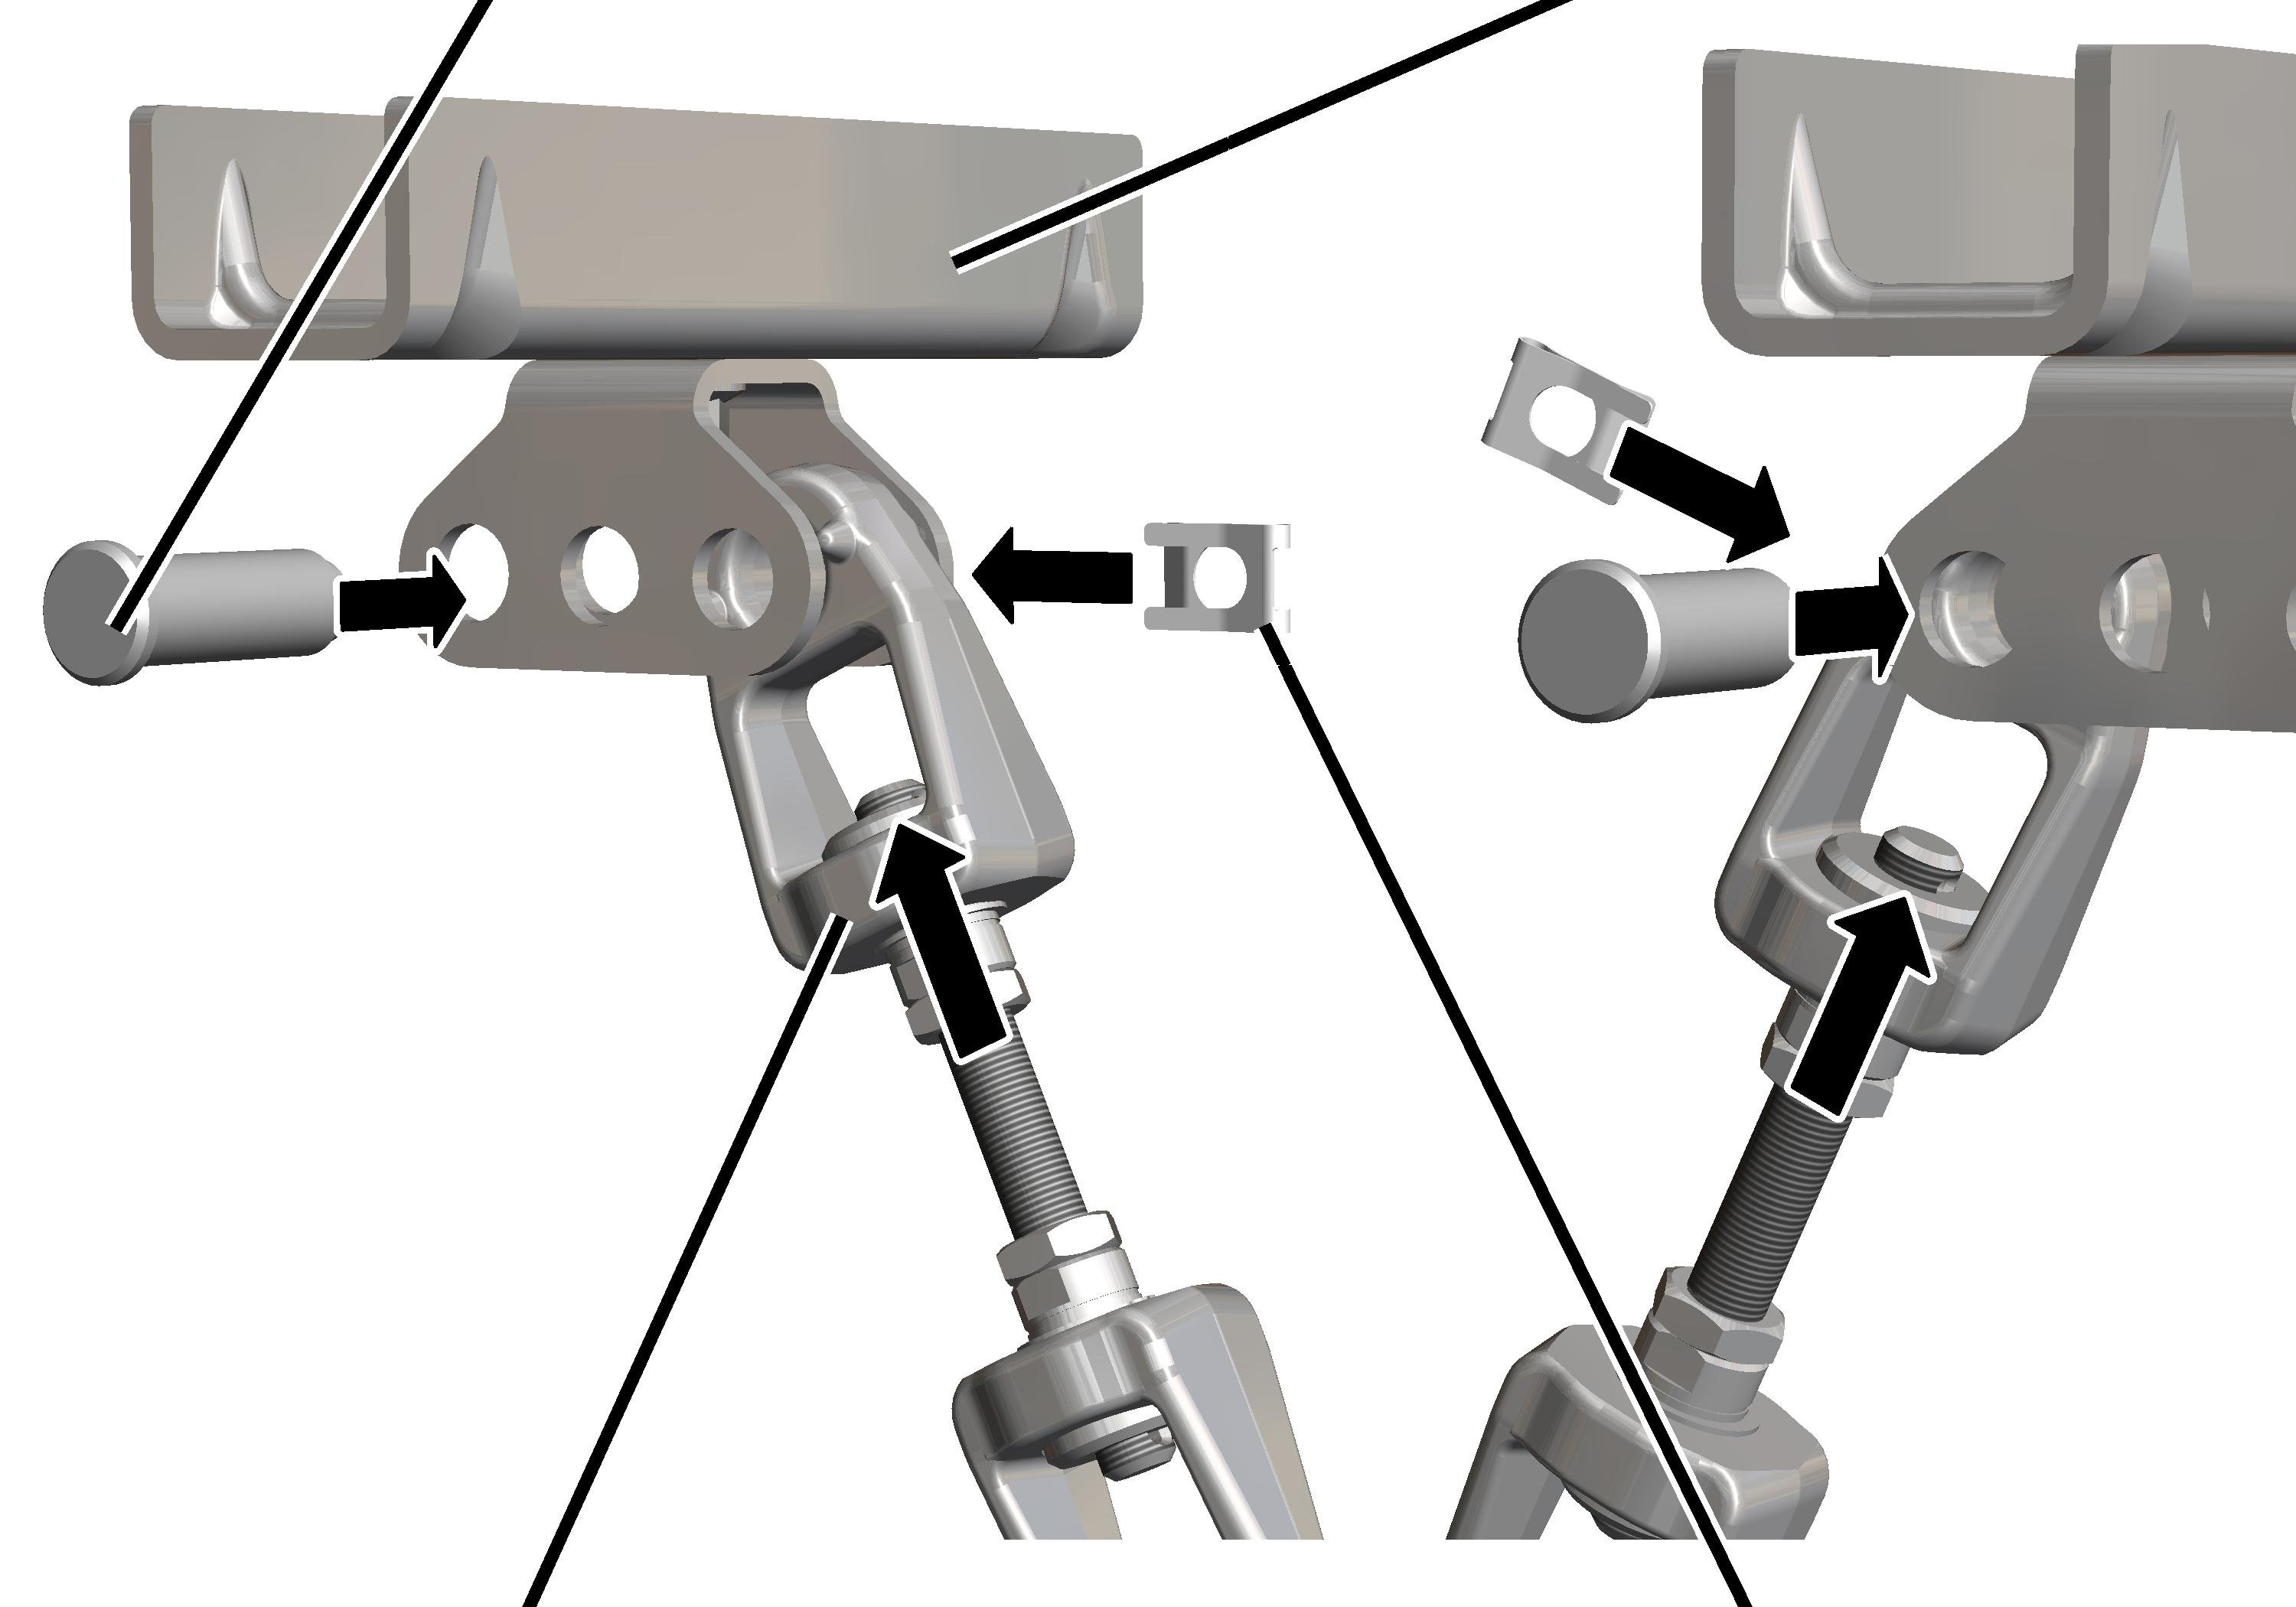
- Włożyć przegub napinający między wspornik przegubowy górnego gniazda wieszaka V. Skorzystać odpowiednio z otworu wewnętrznego.
- Przełożyć sworzeń przez wspornik przegubowy i założyć przegub napinający.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Montaż wspornika przegubowego
Na wsporniku przegubowym wieszaka V nie ma później możliwości zmiany wysokości.
Wysokość można zmienić tylko, zmieniając długość obu skośnych prętów gwintowanych.
Pręt gwintowanyWspornik przegubowy
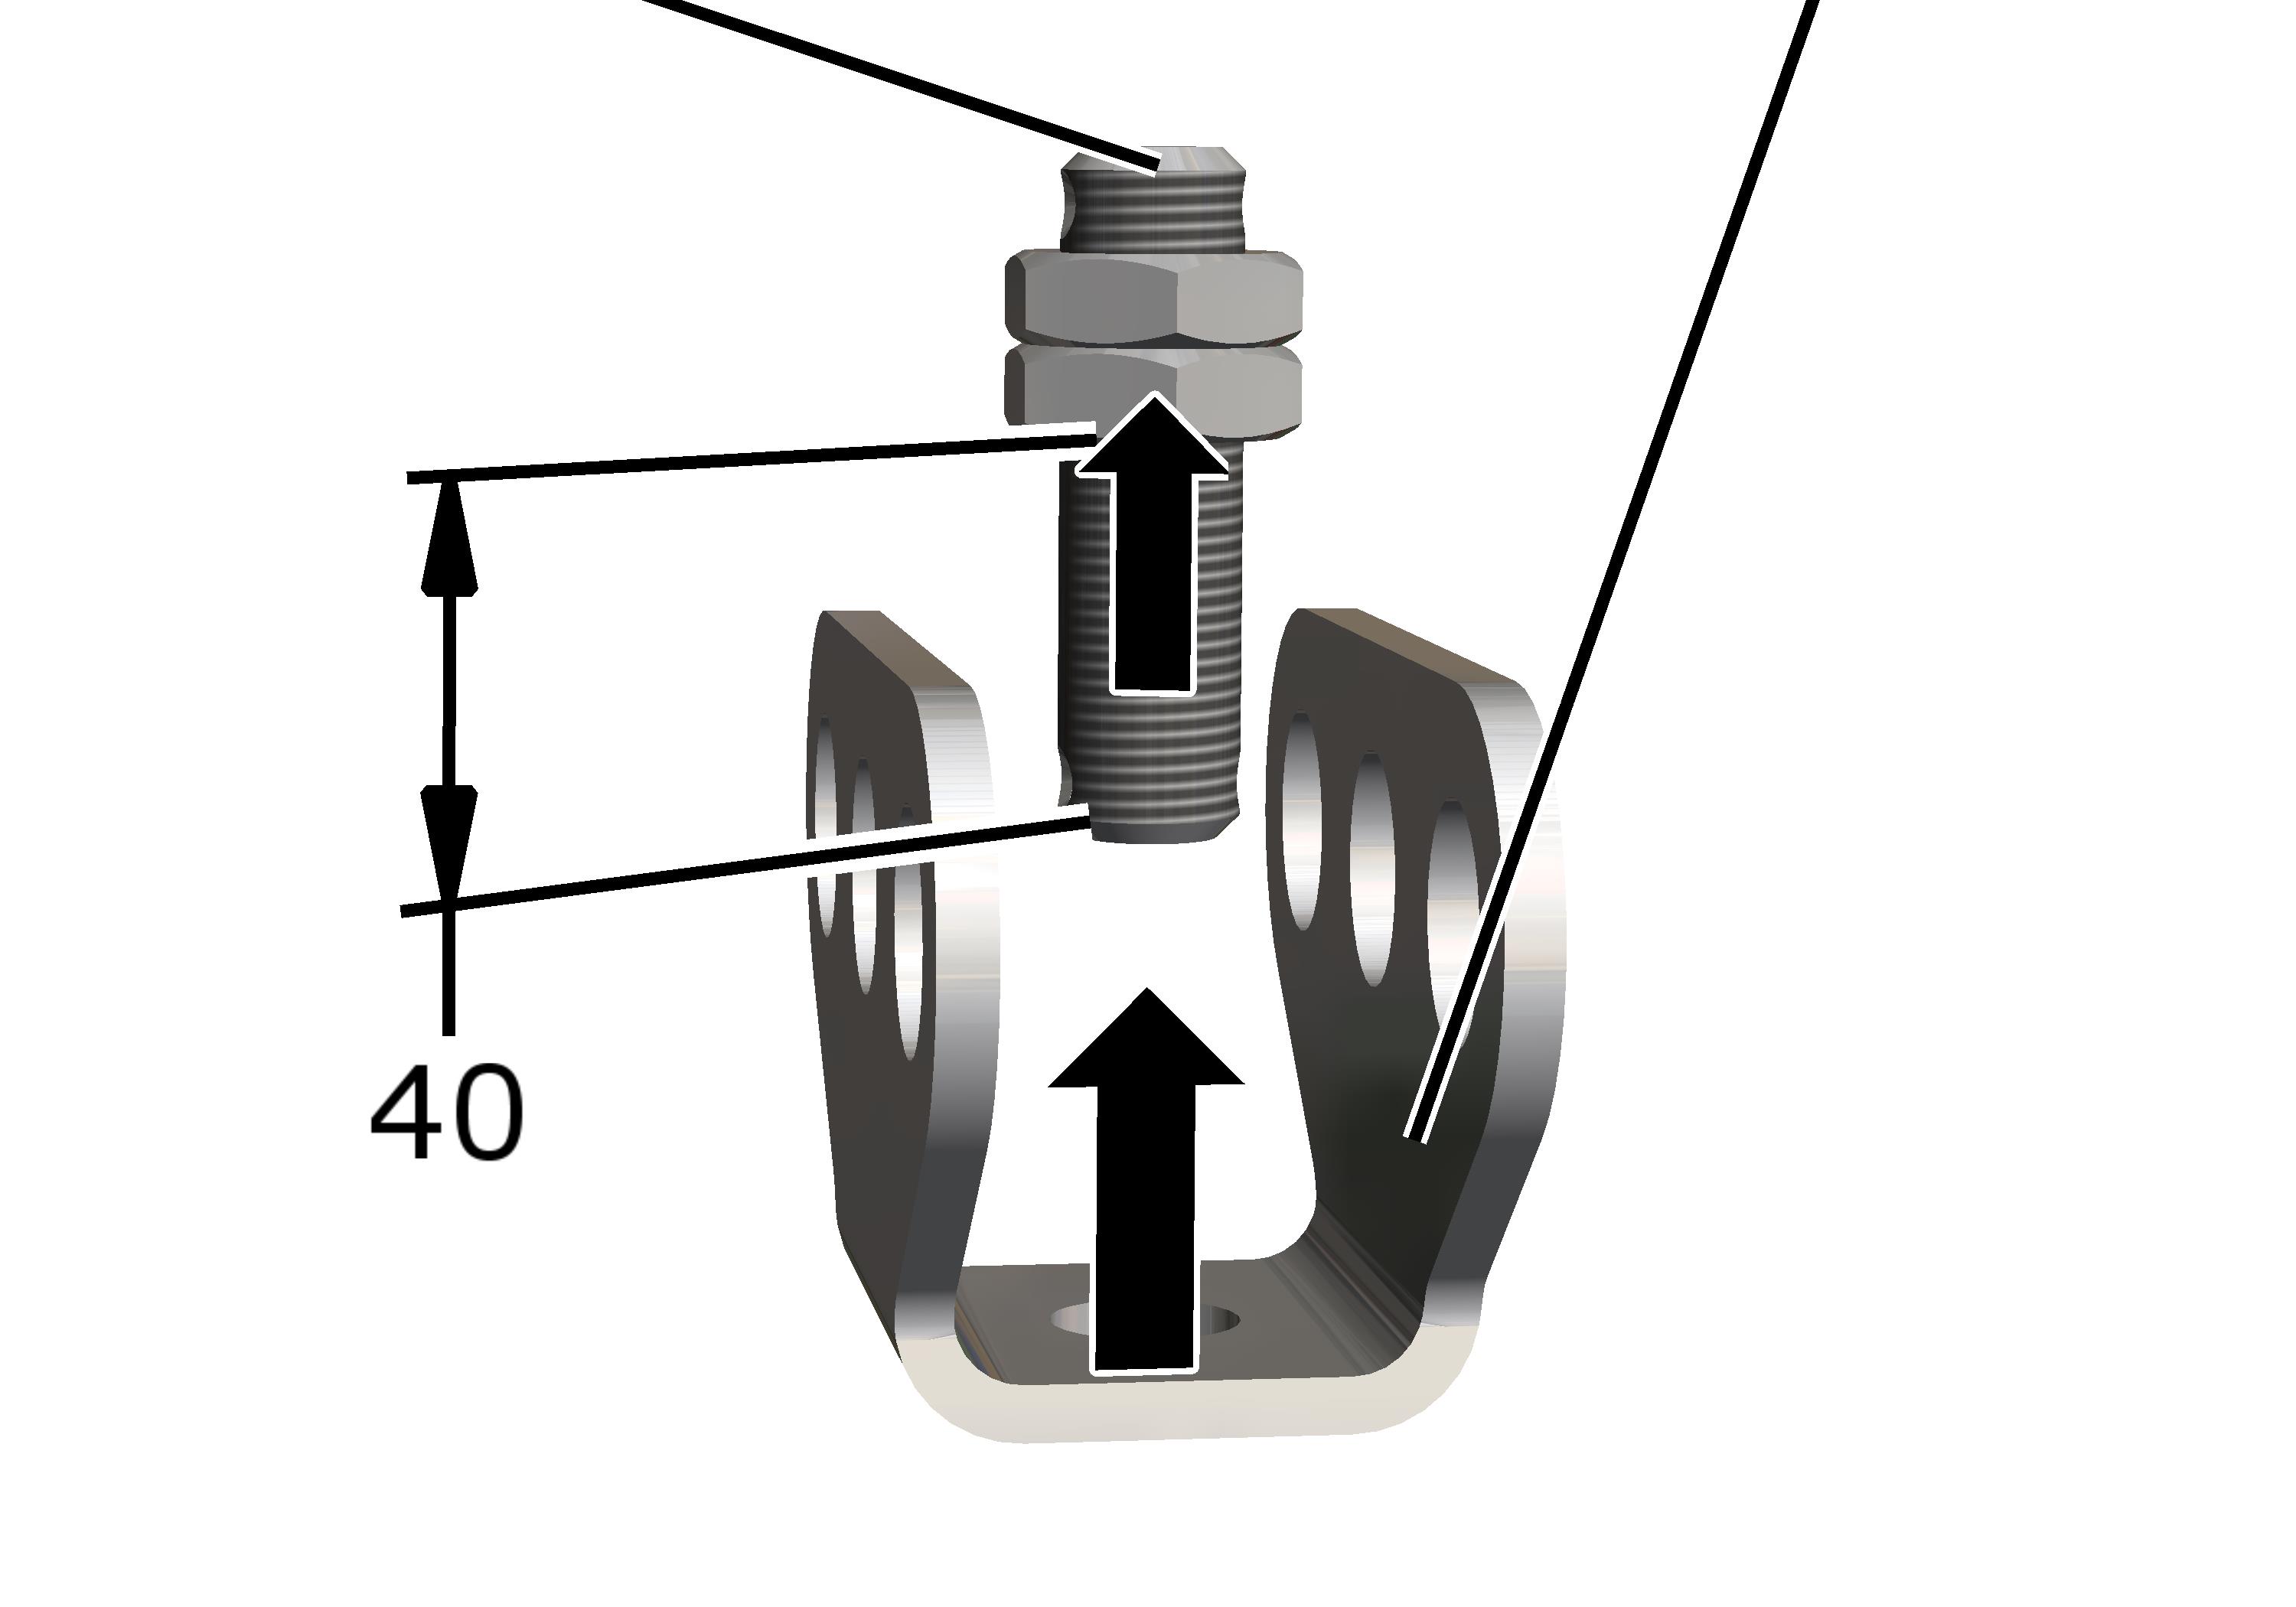
- Wkręcić nakrętkę sześciokątną M16x1,5 (2x) mniej więcej 40 mm na pręt gwintowany (długość 80 mm).
- Założyć wspornik przegubowy na pręt gwintowany.
Zamocowanie wieszaka V
Na dolnym końcu prętów gwintowanych:
Przeguby napinające
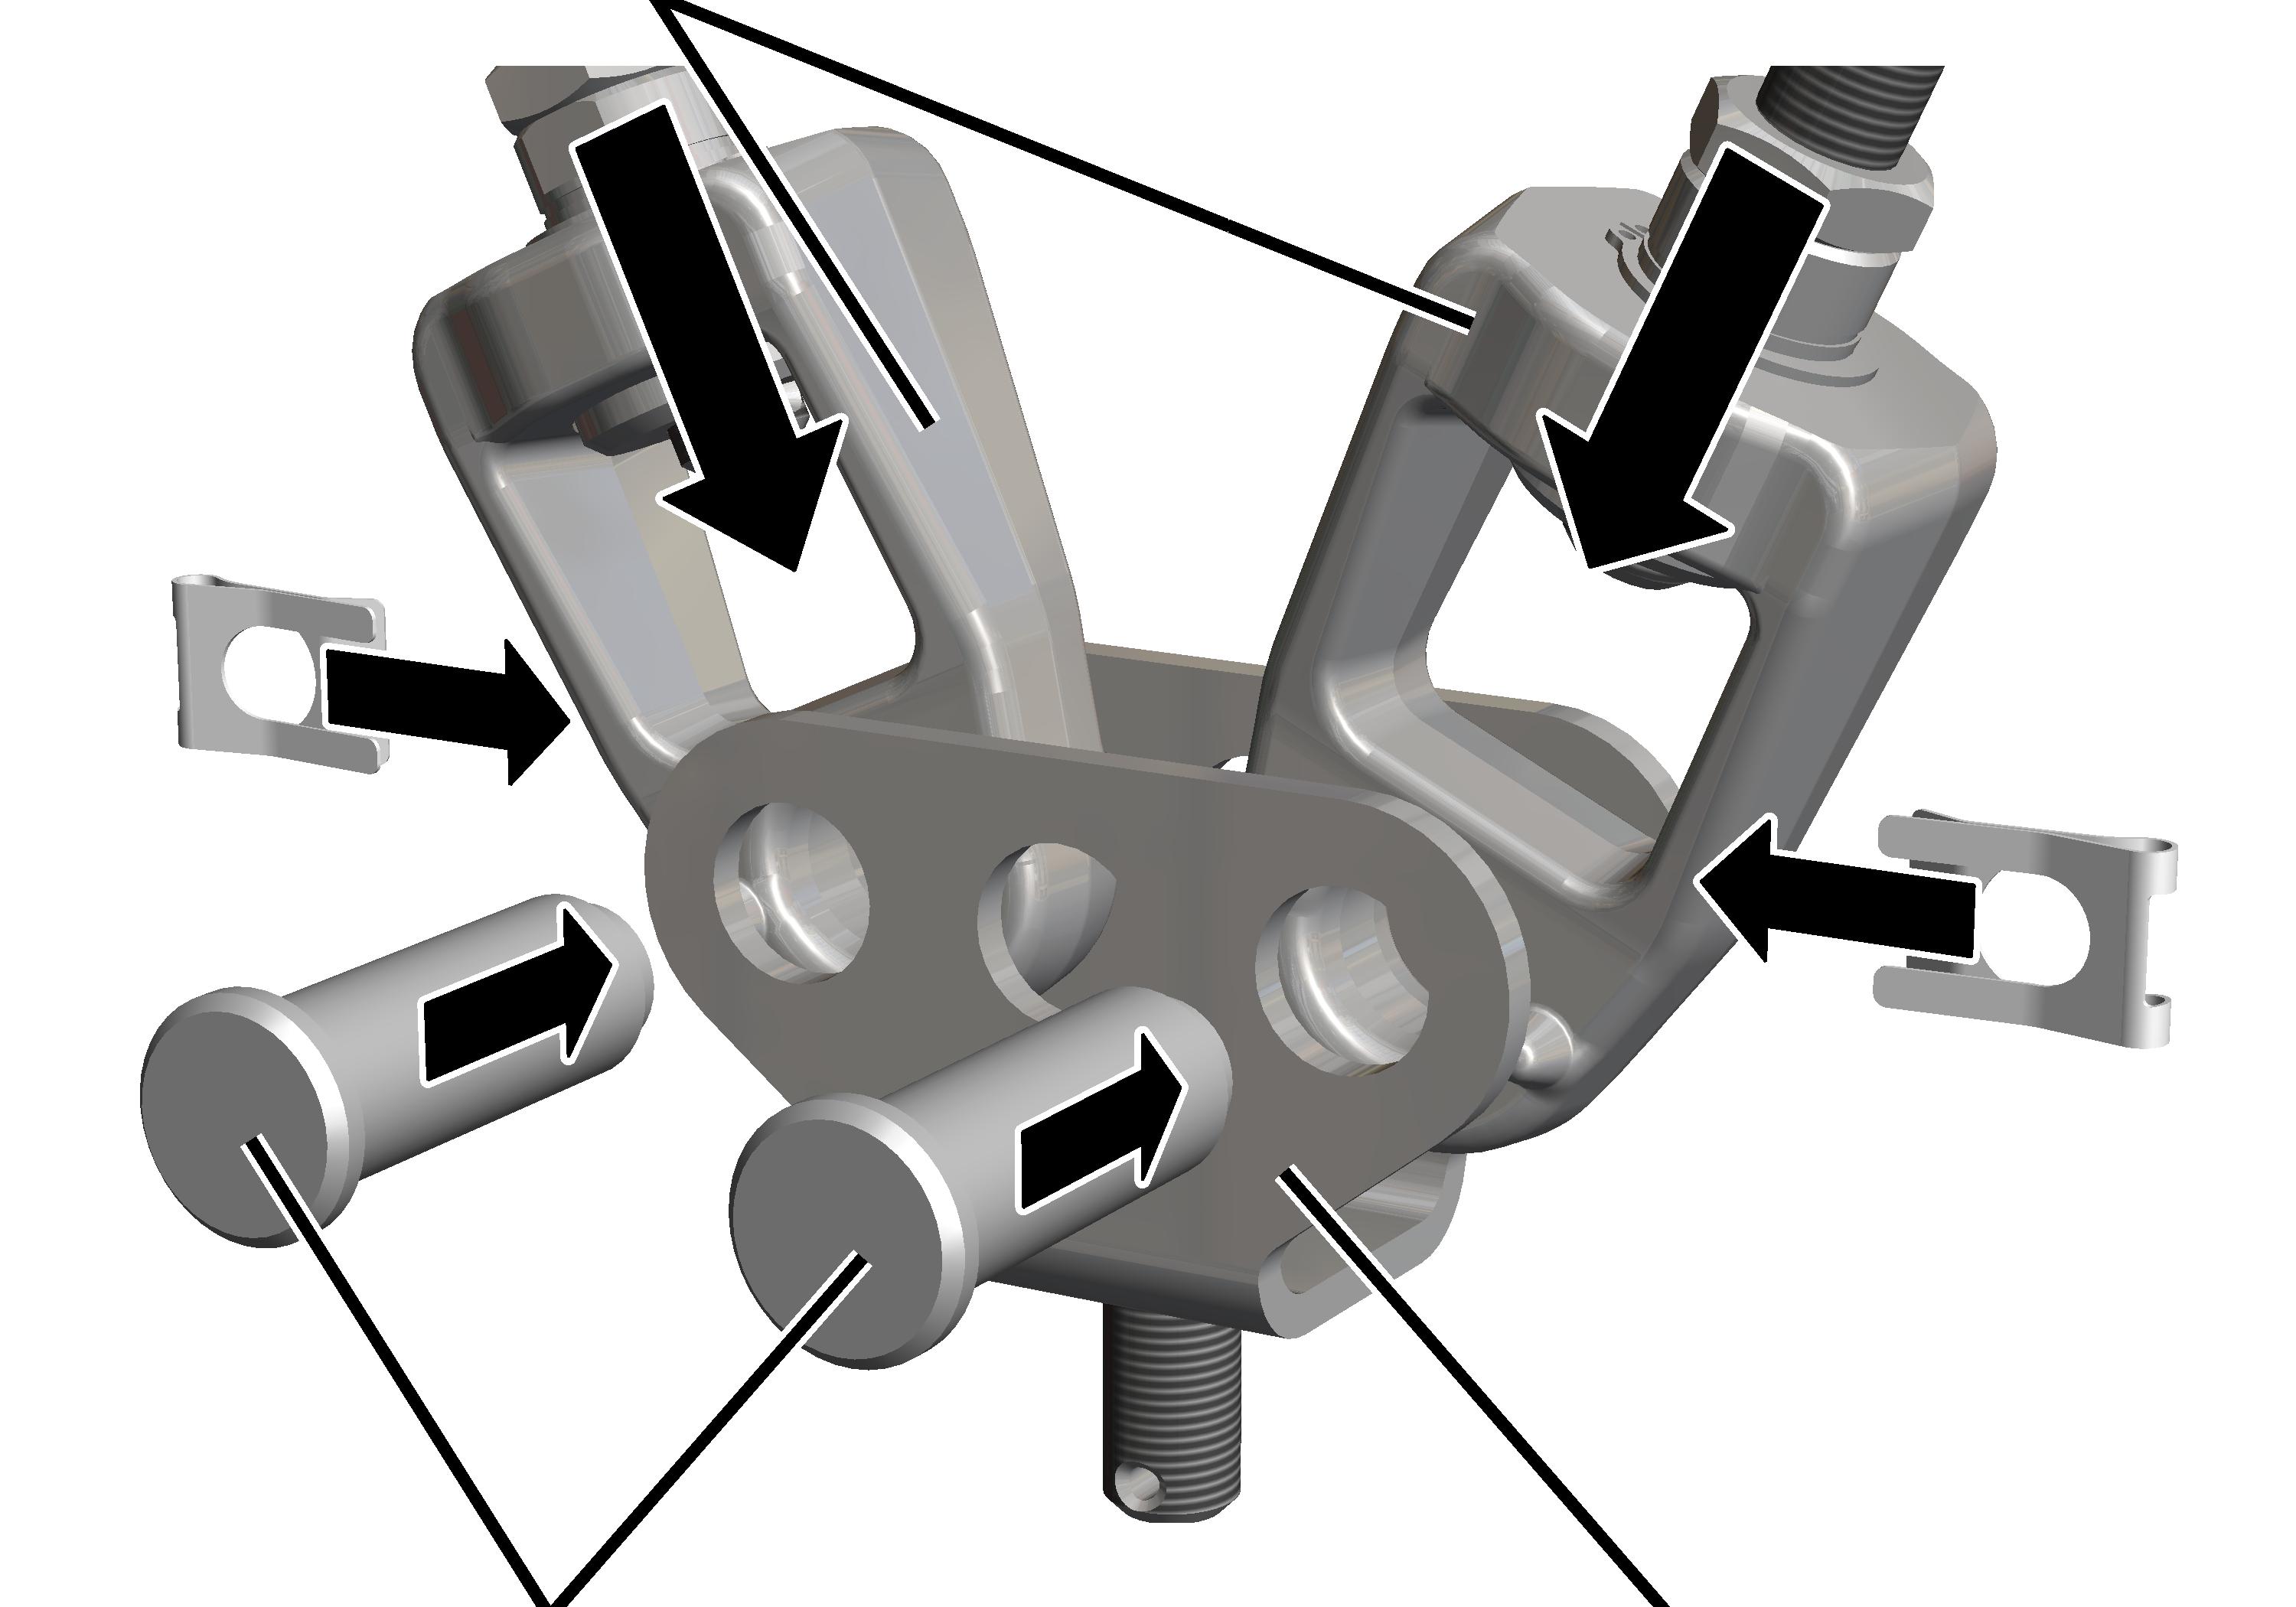
- Włożyć przeguby napinający między wspornik przegubowy górnego gniazda wieszaka V. Wykorzystać oba zewnętrzne otwory.
- Przełożyć sworzeń przez wspornik przegubowy i założyć przegub napinający.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Do dolnego końca pręta gwintowanego montowane jest później torowisko HB.
Łączenie odcinków profilu ze stali
W zależności od długości poszczególnych odcinków profilu, liczby wieszaków, warunków panujących w hali i długości torowiska, kilka odcinków profilu należy w miarę możliwości połączyć ze sobą już na podłodze.
Musi być zapewnione bezpieczne i nie powodujące dodatkowych zagrożeń podnoszenie połączonych ze sobą odcinków profilu oraz ich doprowadzenia pod wieszaki.
Jeżeli jest to niemożliwe, odcinki profilu muszą być najpierw, pojedynczo lub w stanie częściowo połączonym zamocowane do wieszaka a dopiero potem całkowicie połączone ze sobą. Należy przy tym zwrócić szczególną uwagę w przypadku wieszaków krótkich na wystarczającą ilość miejsca pod zawieszeniami torowiska.
Rozkładanie odcinków profilu
- Odcinki profili rozłożyć na podłodze hali tak, jak mają być potem zamontowane.
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
Zdejmowanie folii ochronnej
Odcinki profilu są z boku zafoliowane. Folie należy zdjąć przed dalszym montażem.
Folia ochronna
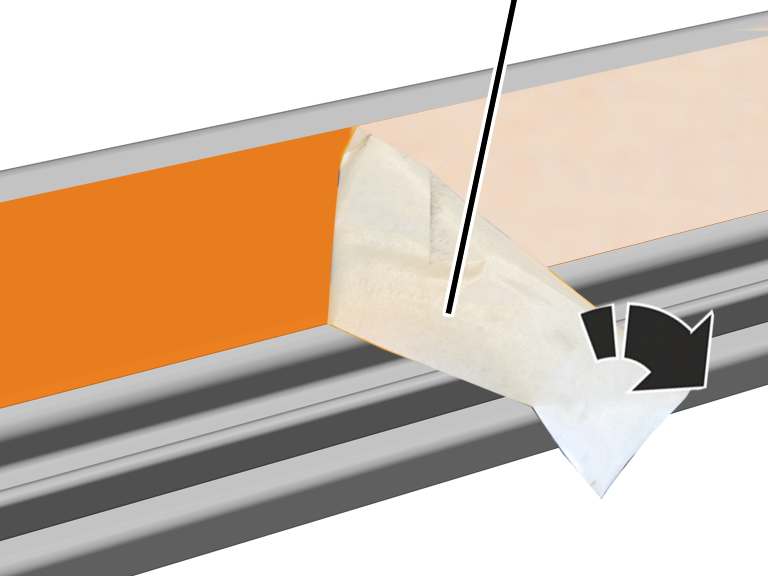
- Ściągnąć boczną folię ochronną pod ostrym kątem.
Składanie odcinków profilu
Na każdym styku odcinków profilu:
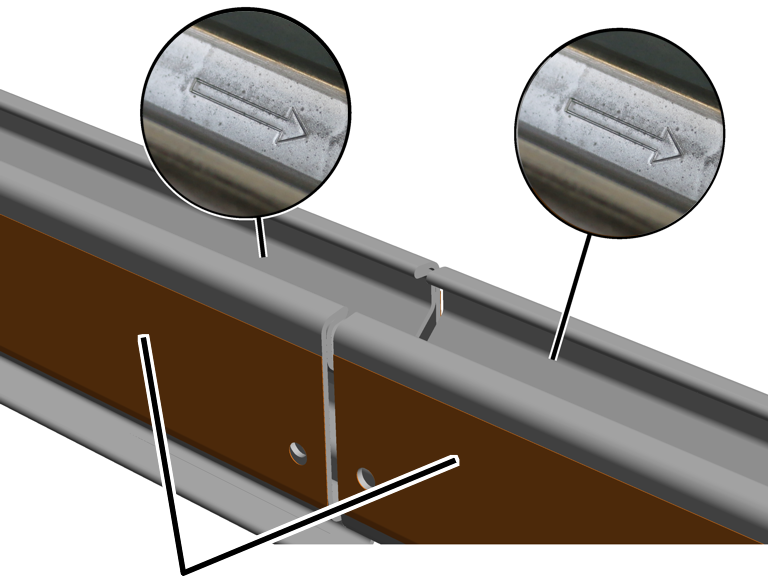
- Odcinki profilu obracać tak, aby, strzałki wszystkich odcinków profilu były skierowane w tę samą stronę.
- Przyłożyć odcinki profilu zbieżnie jeden do drugiego.
Odcinki profilu można przyłożyć do siebie zbieżnie. Odstęp między odcinkami profilu nie może być większy niż 2 mm.
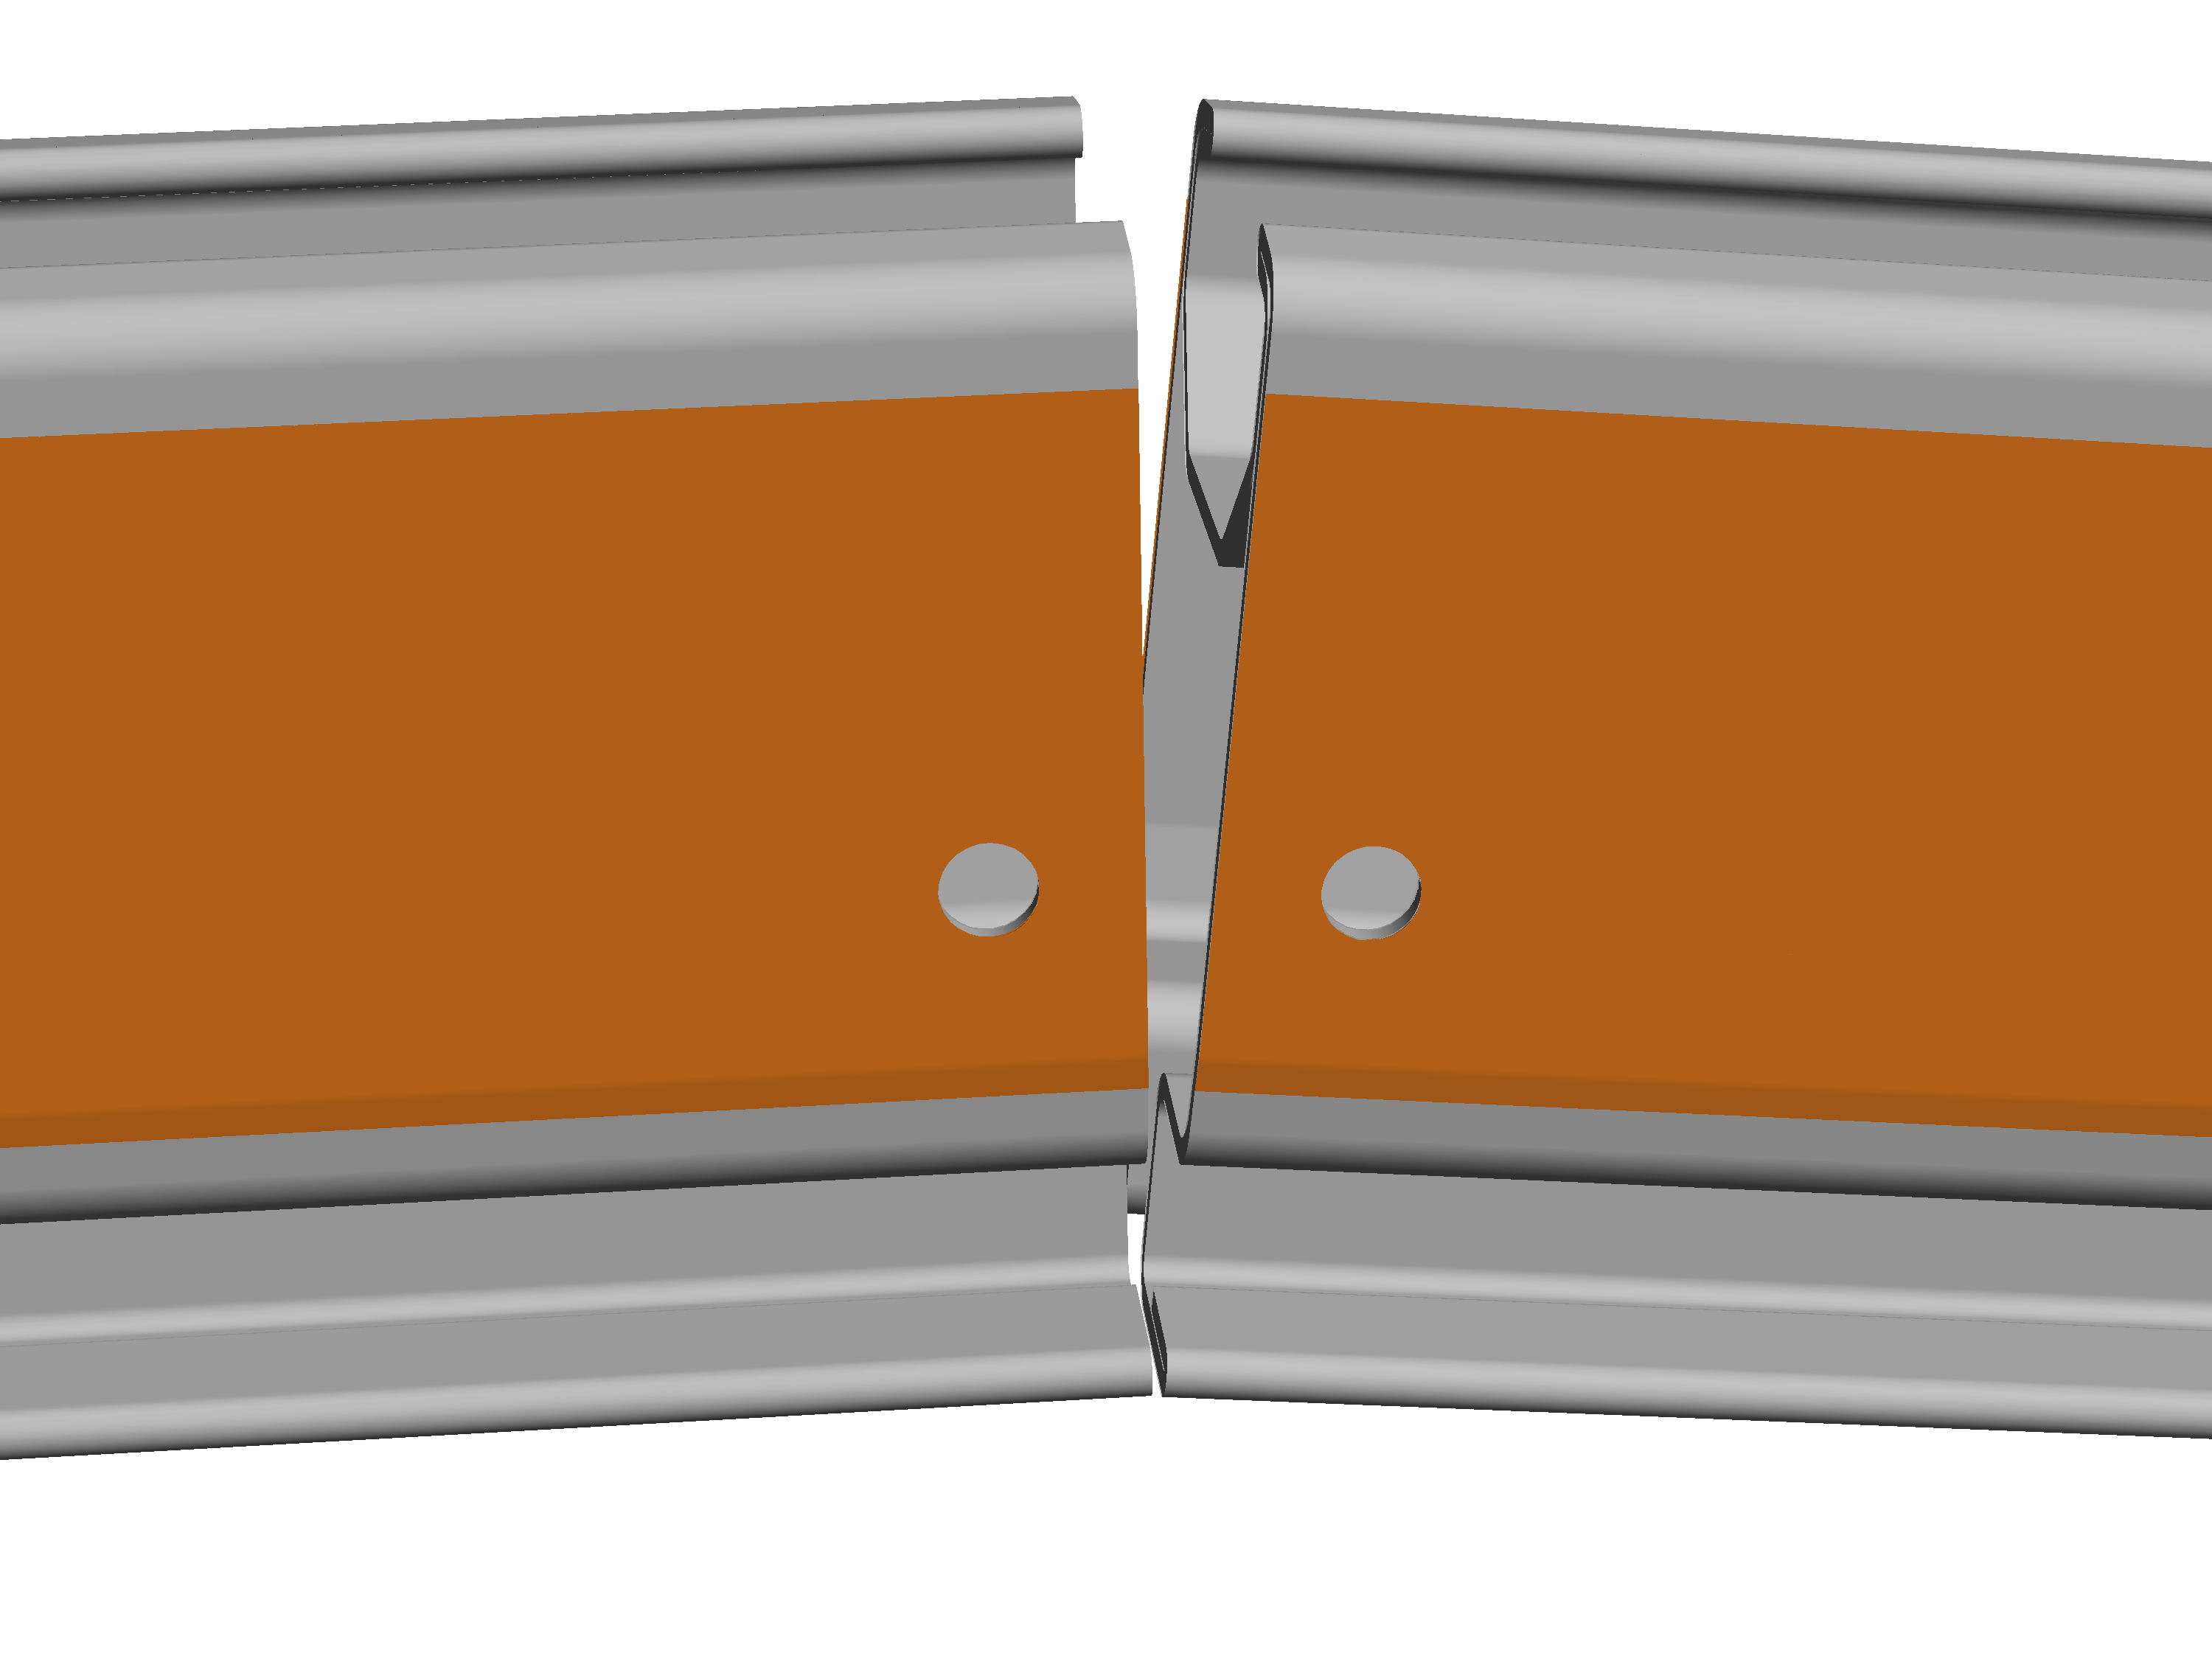
- Odcinki profilu unieść na ok. 5 cm tuż przed stykiem odcinków profilu (np. za pomocą belki drewnianej ułożonej na podłodze a w razie montażu wiszącego przez lekkie opuszczenie niezamontowanego odcinka profilu).
- Odcinki profilu stykają się w ten sposób pod lekkim skosem. Zapewnia to mimo przewyższenia ( odcinki profilu są lekko wysklepione do góry) minimalny odstęp między nimi na dole.
Wkładanie dystanserów grzybkowych
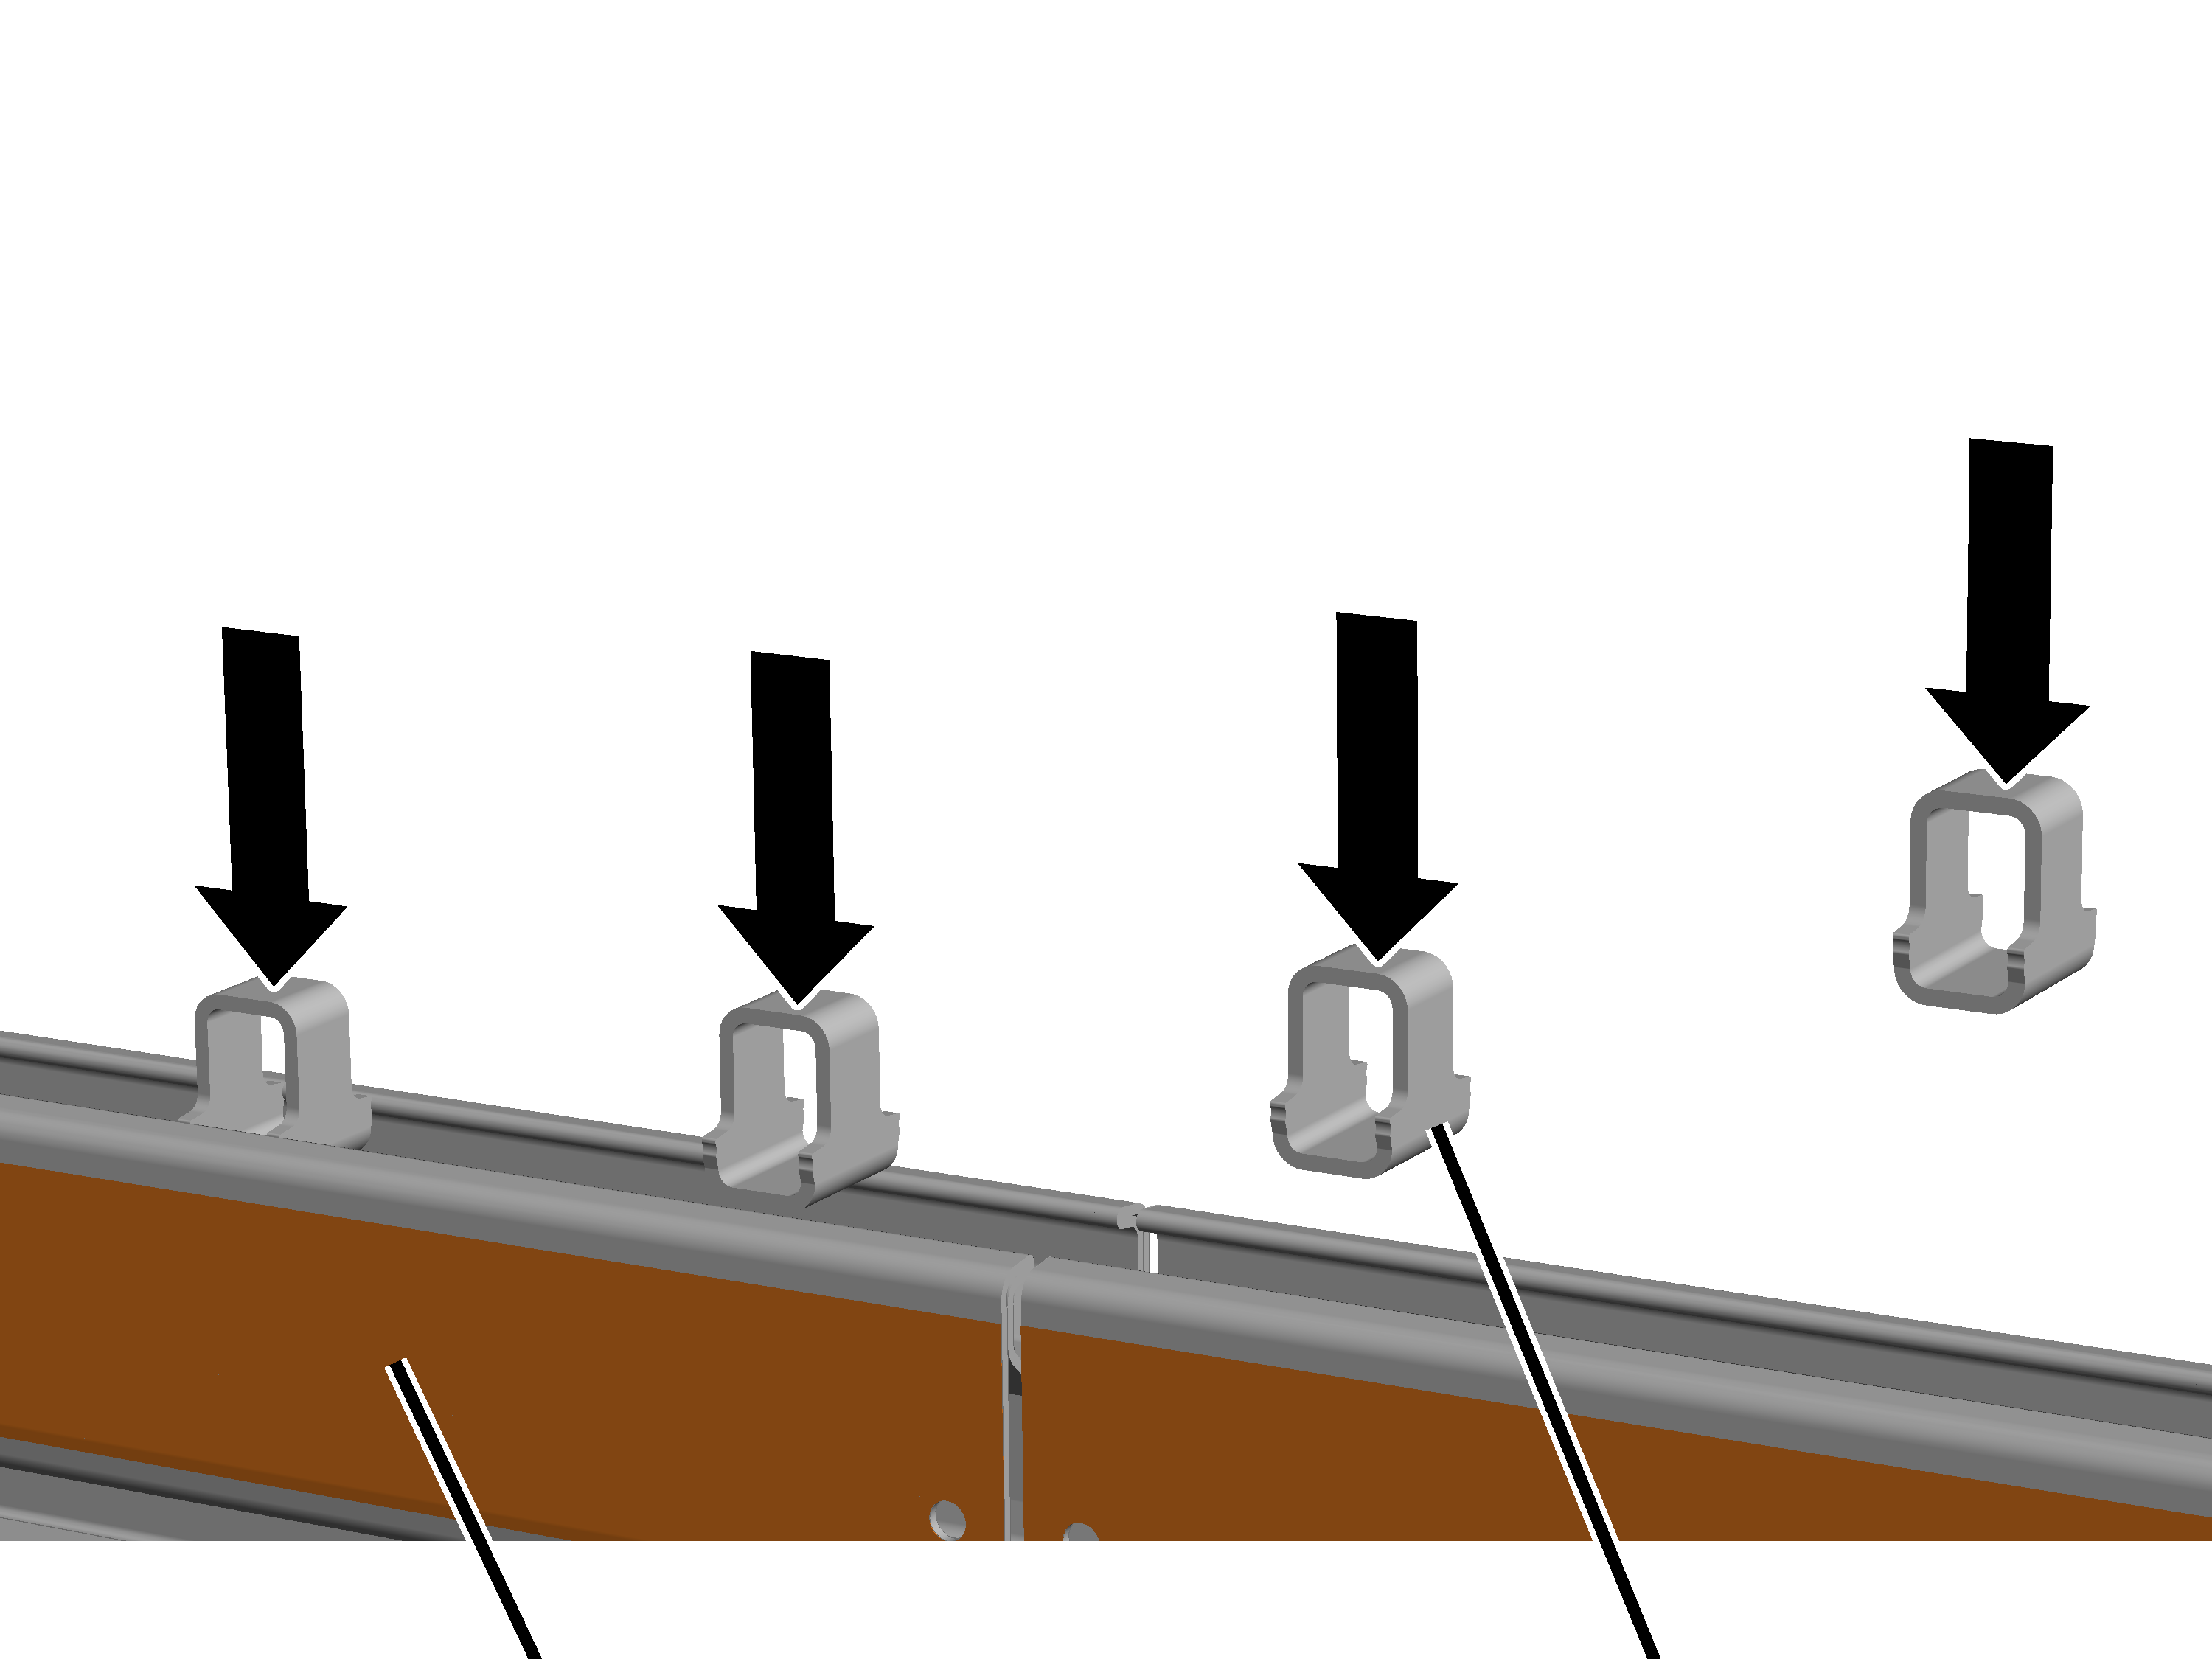
- Po dwie kształtki dystansowe włożyć od góry w lewy i prawy odcinek profilu i w razie potrzeby trochę wbić.
- Dystansery grzybkowe zaciskają się w profilu, ale mogą być nadal przesuwane.
Wkładanie blachy połączeniowej
Tylko dla HB240
Dostępne są dwie różne blachy połączeniowe (z nakładkami lub ciągłym mostkiem).
- Jeżeli odległość od zawieszenia torowiska do styku odcinków profilu nie przekracza 600 mm: stosować blachy połączeniowe z nakładkami (długość 700 mm):
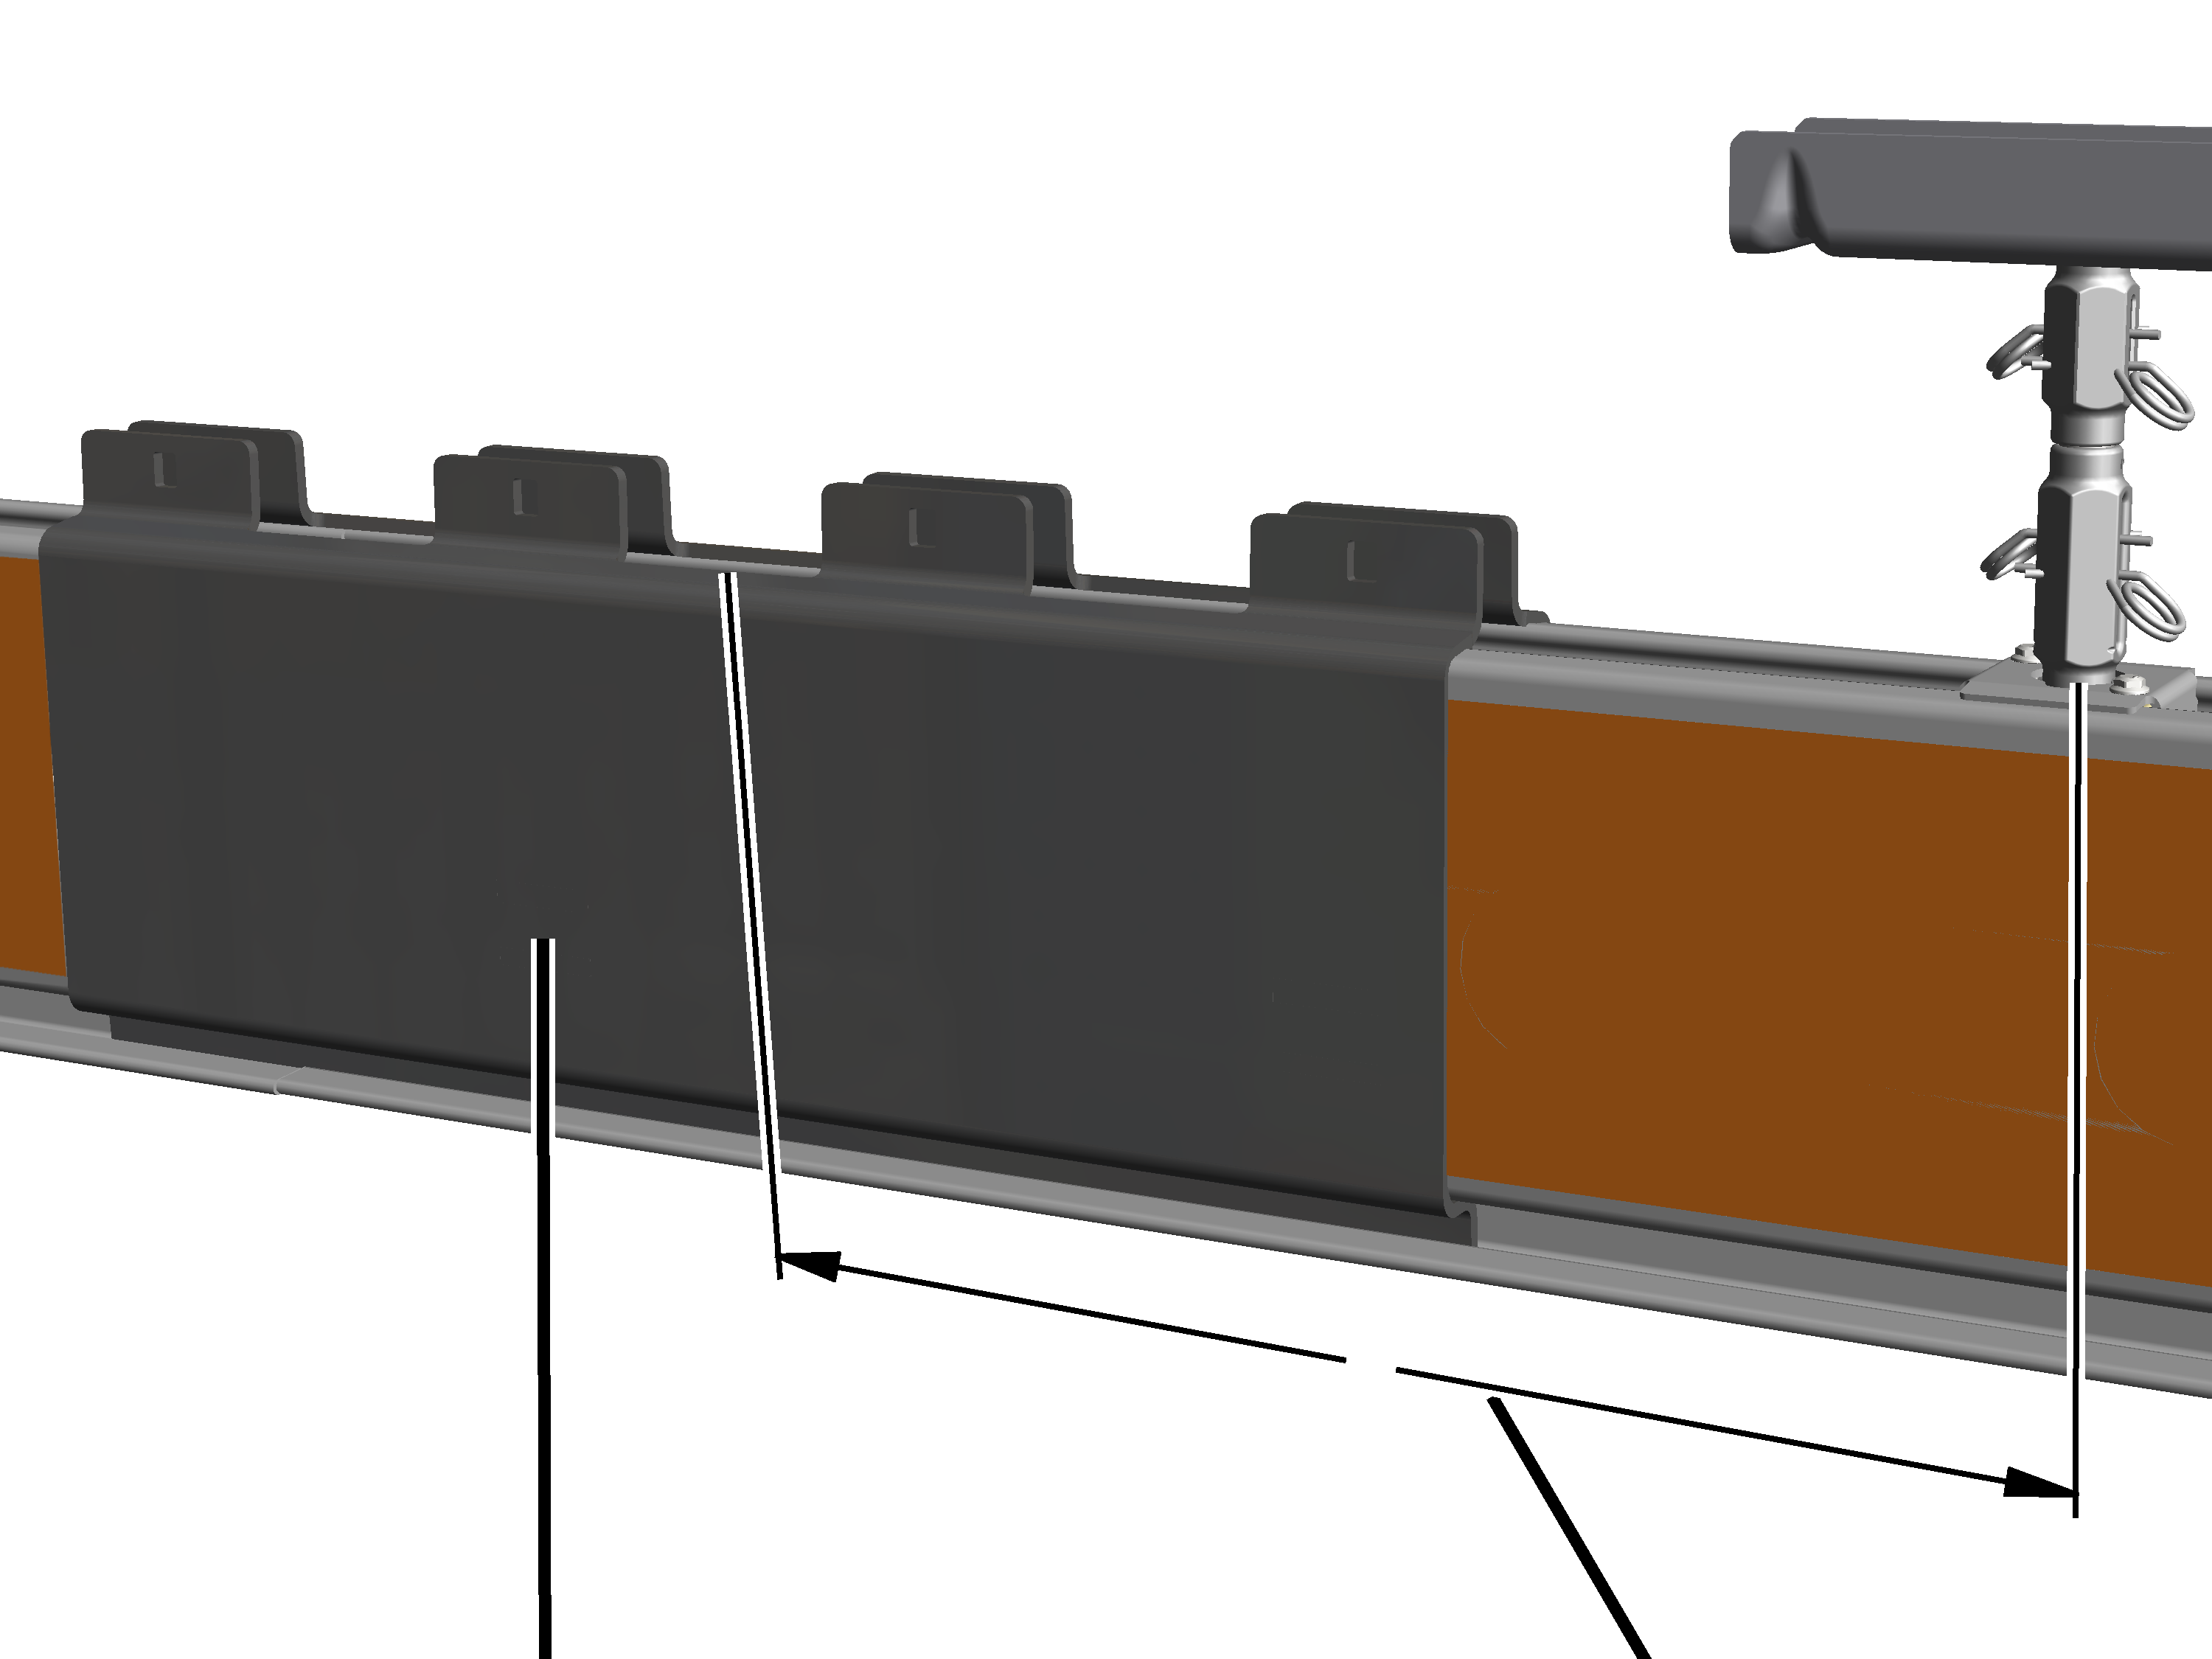
- Jeżeli odległość od zawieszenia torowiska do styku odcinków profilu jest większa niż 600 mm: stosować blachy połączeniowe z ciągłym mostkiem (długość 1100 mm):
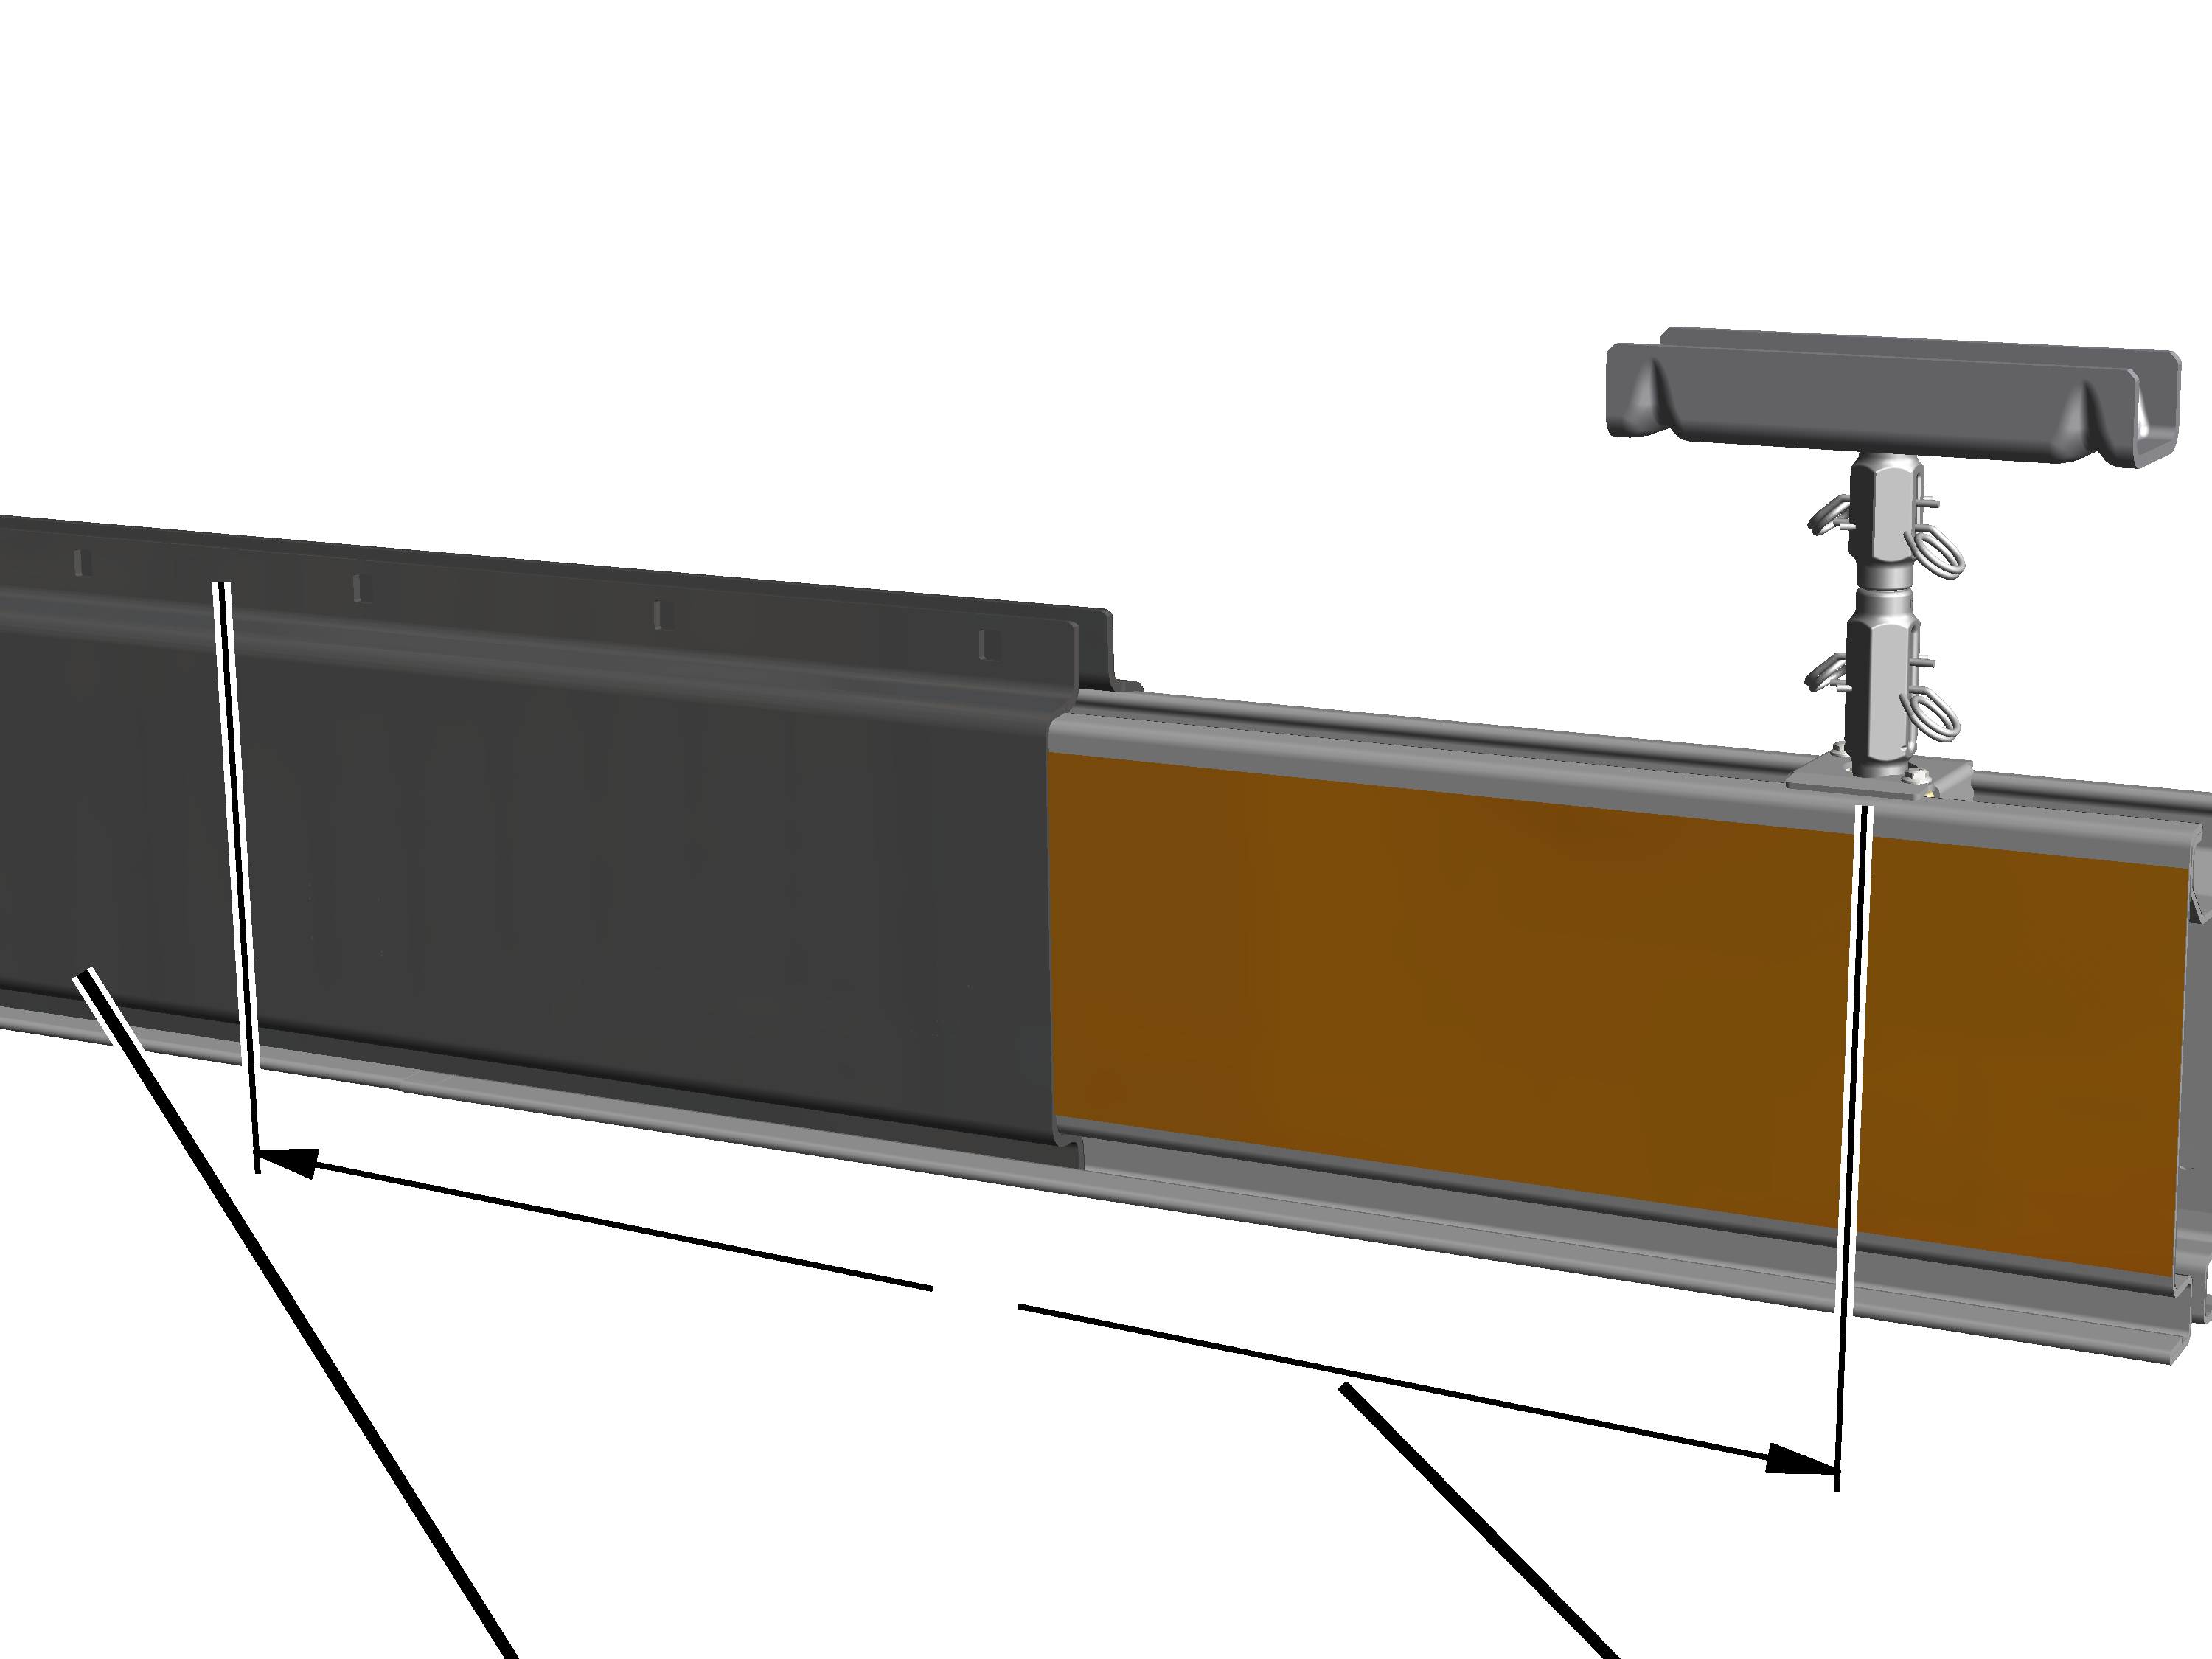
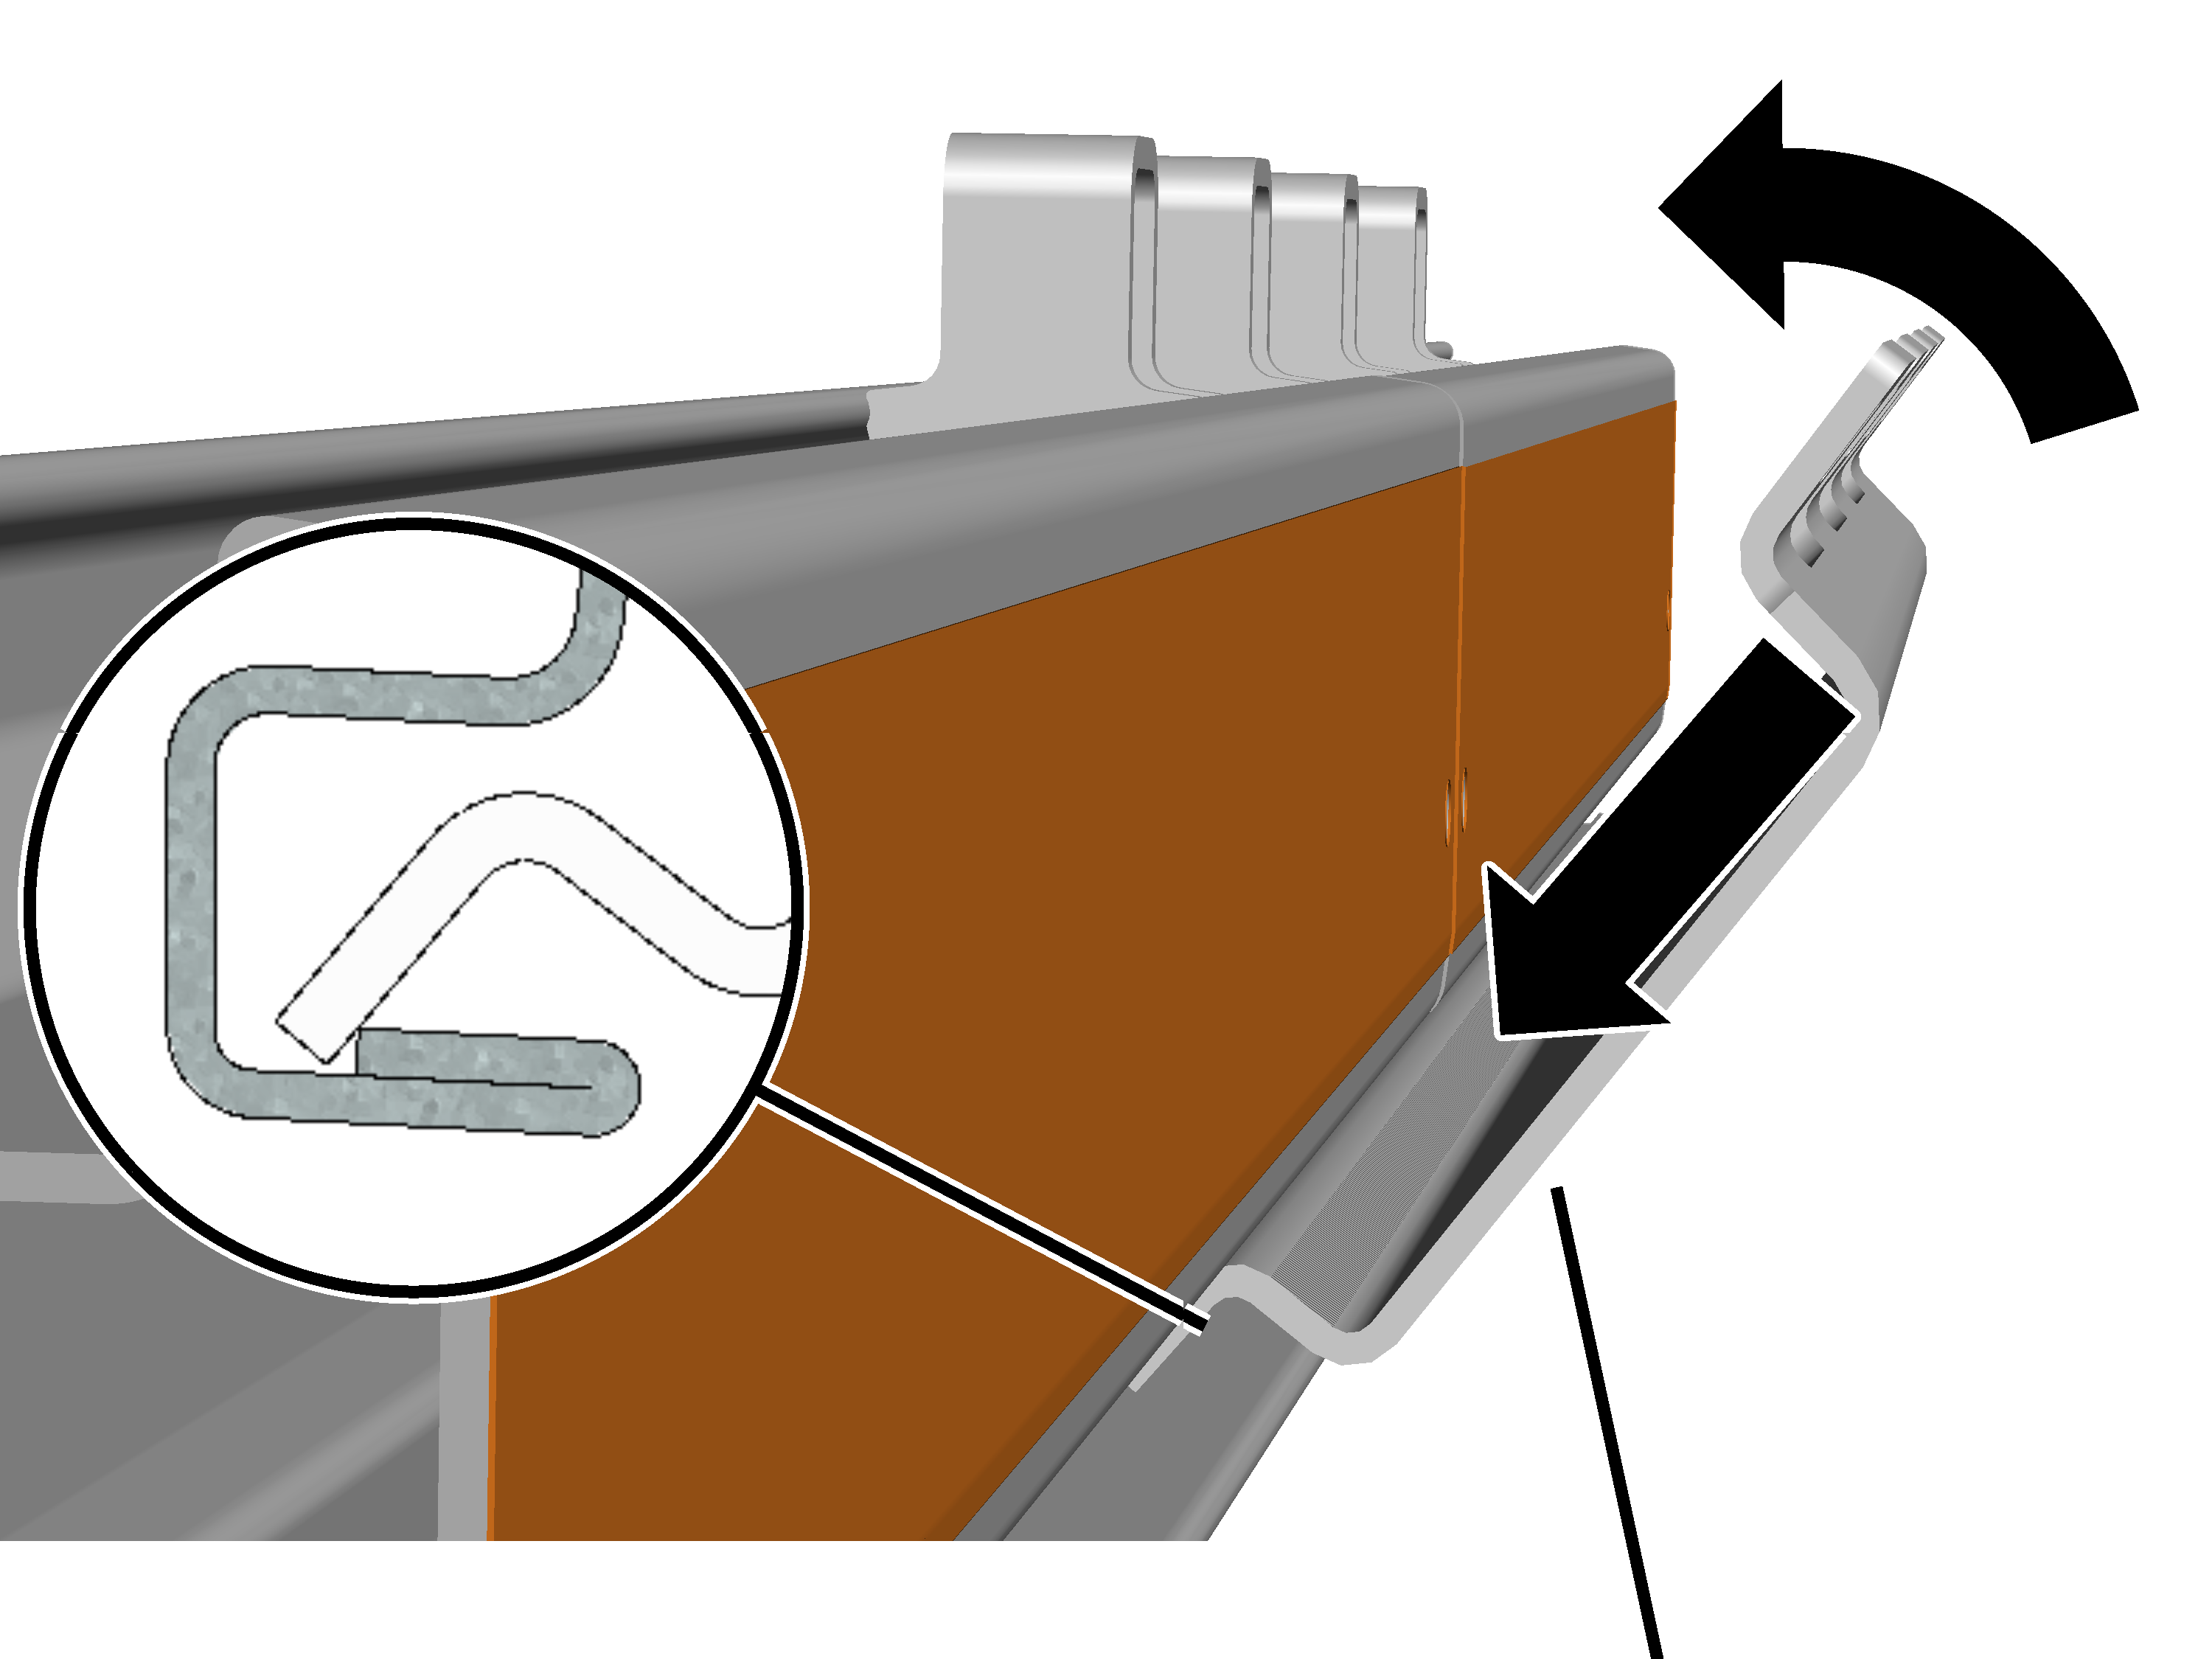
- Lekko przechylić blachę połączeniową i na dole włożyć w odcinek profilu.
Jednocześnie na dole włożyć blachy połączeniowe za krawędź odcinka profilu.
- Przesunąć blachę połączeniową tak, aby była ustawiona dokładnie centrycznie między obydwoma odcinkami profili.
- Blachę połączeniową wcisnąć na górze w odcinek profilu.
Przykręcanie narzędzia montażowego
U góry można teraz przykręcić przyrząd montażowy. Ułatwi to skręcanie blach połączeniowych.
Na blasze połączeniowej:
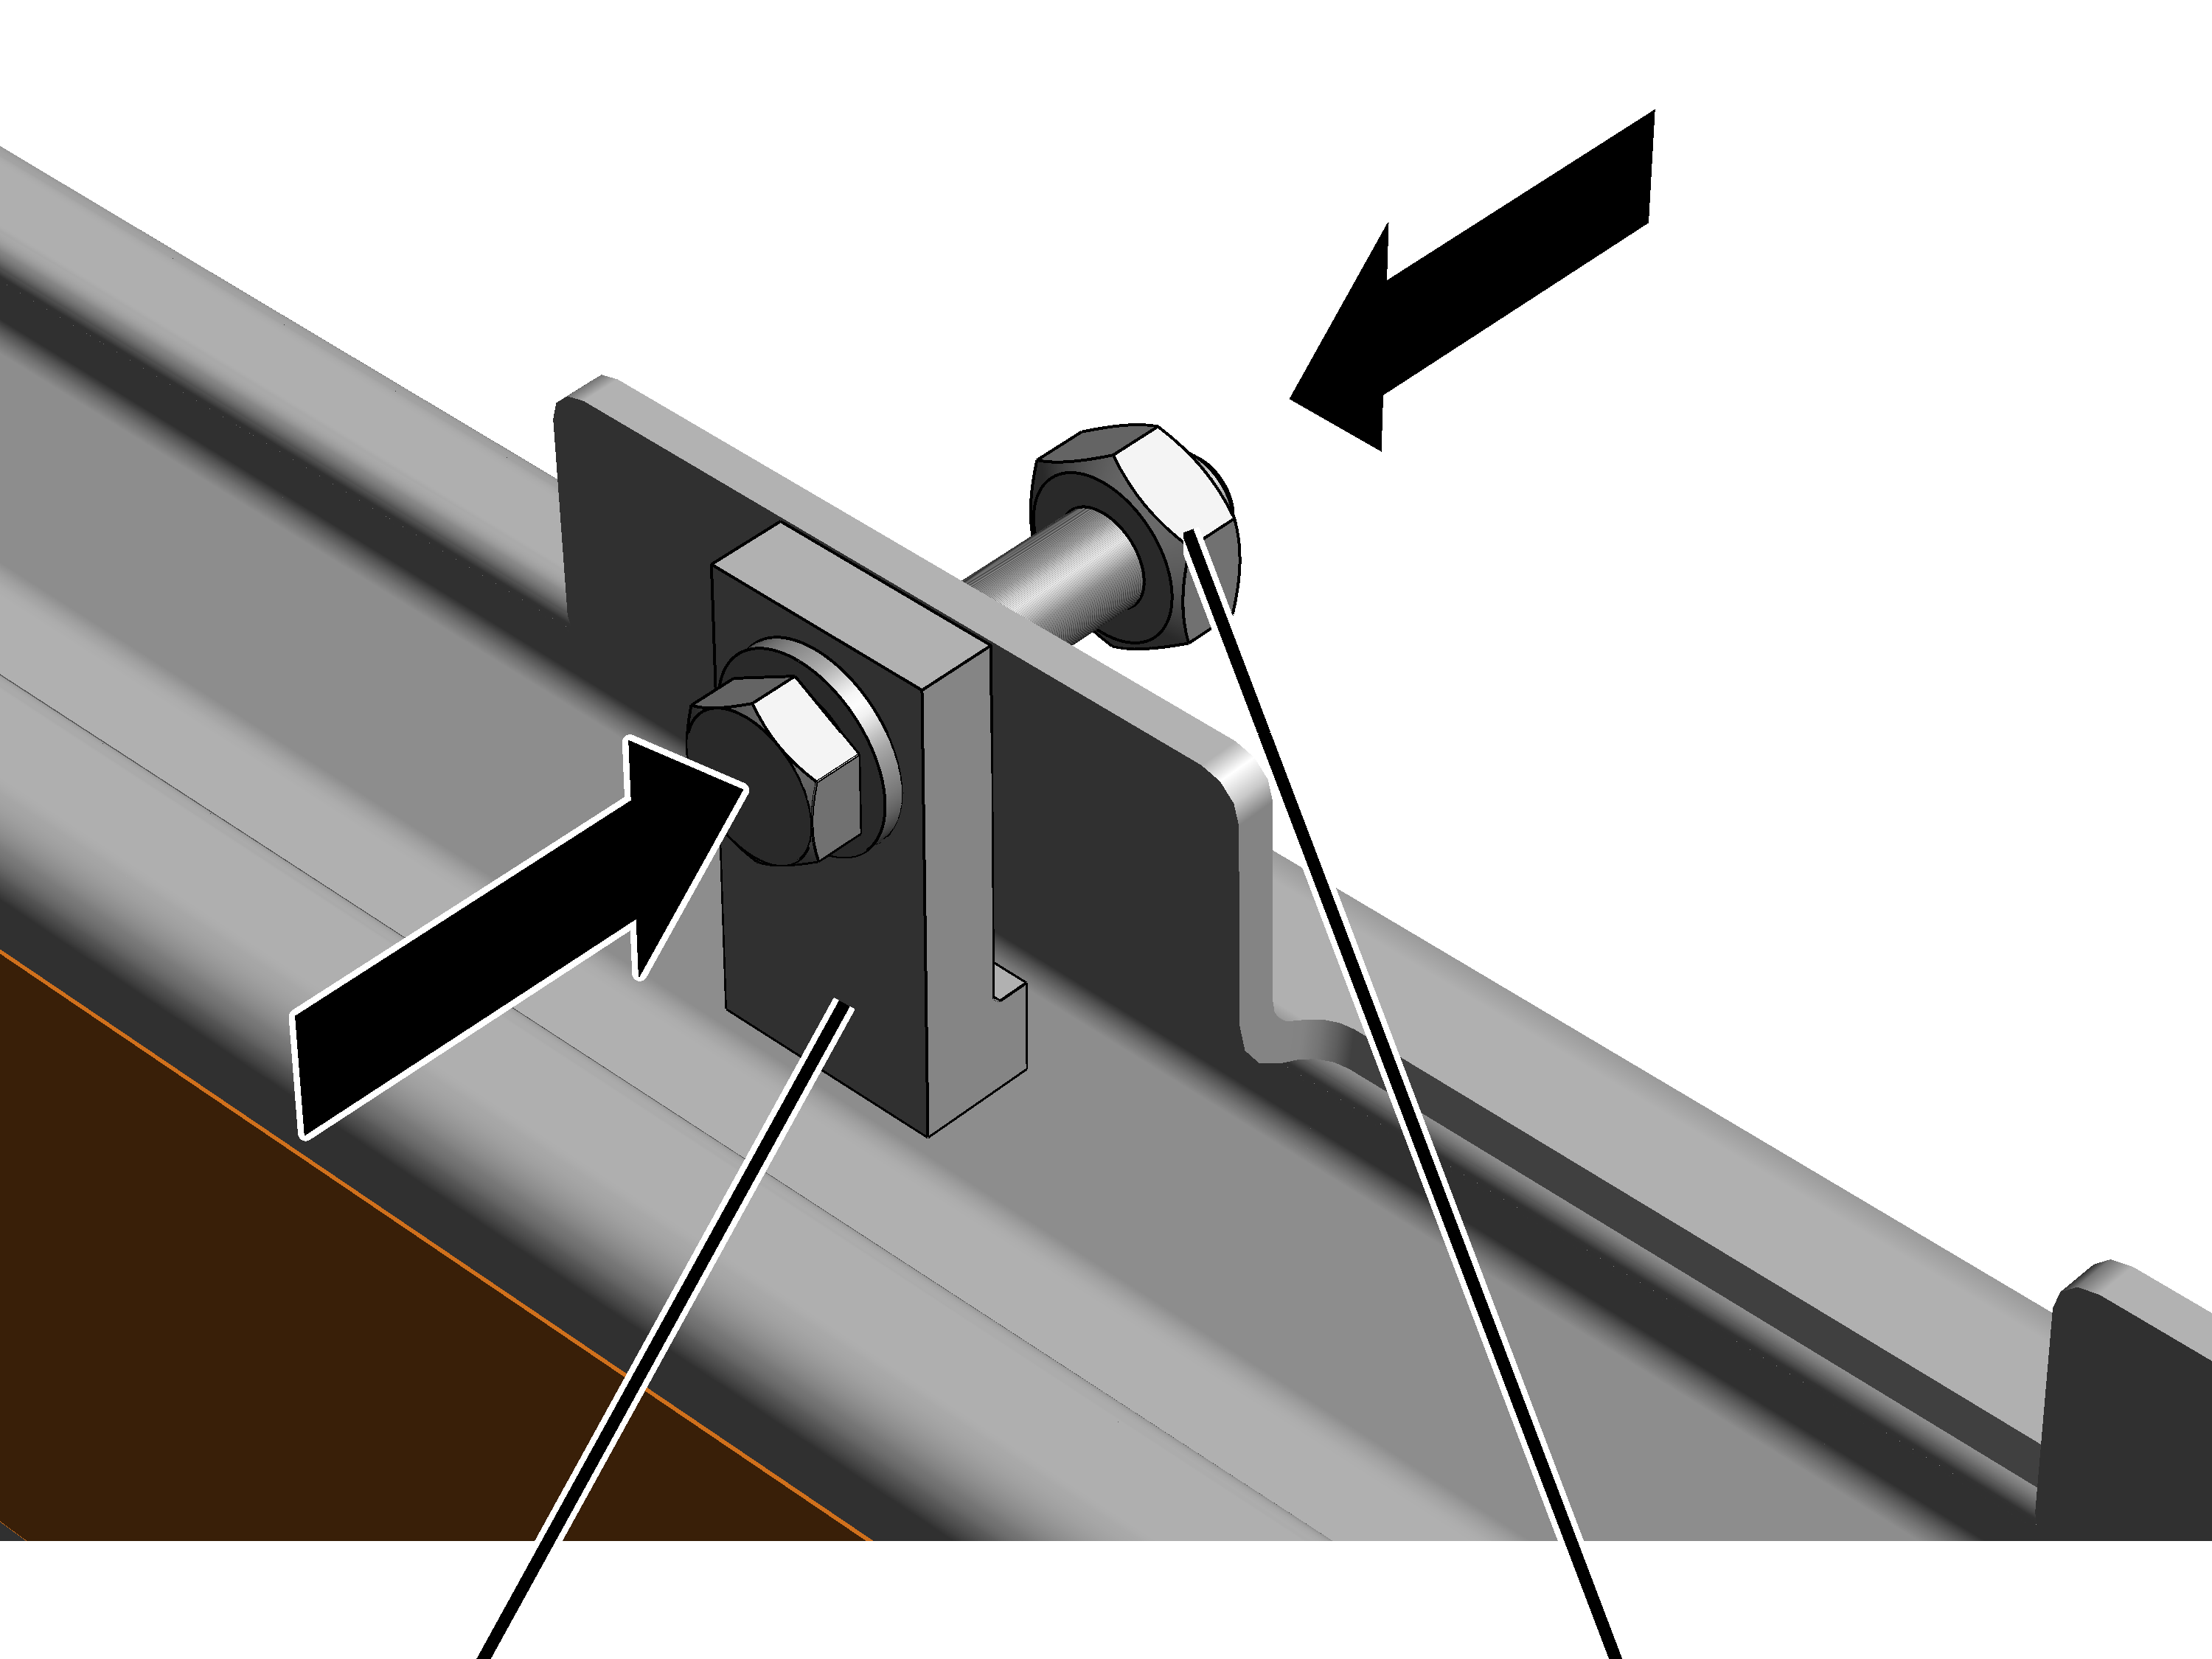
- Przyrząd montażowy przykręcić do zewnętrznej nakładki nakrętką żebrowaną M12.
- Blacha połączeniowa jest przytrzymywana przez przyrząd montażowy i nie może spaść.
Przykręcanie drugiej blachy połączeniowej
- Zgodnie z poprzednim opisem włożyć drugą blachę połączeniową po przeciwległej stronie i zabezpieczyć narzędziem montażowym.
Tylko dla zawieszania torowiska w obszarze blachy połączeniowej
Tę operację wykonuje się tylko wtedy, gdy zawieszenie torowiska przewiduje się w obszarze styku odcinków profilu.
Wsuwanie przegubu metalowo - gumowego
Po włożeniu obu blach połączeniowych i zabezpieczeniu ich narzędziami montażowymi:
Panewka łożyska
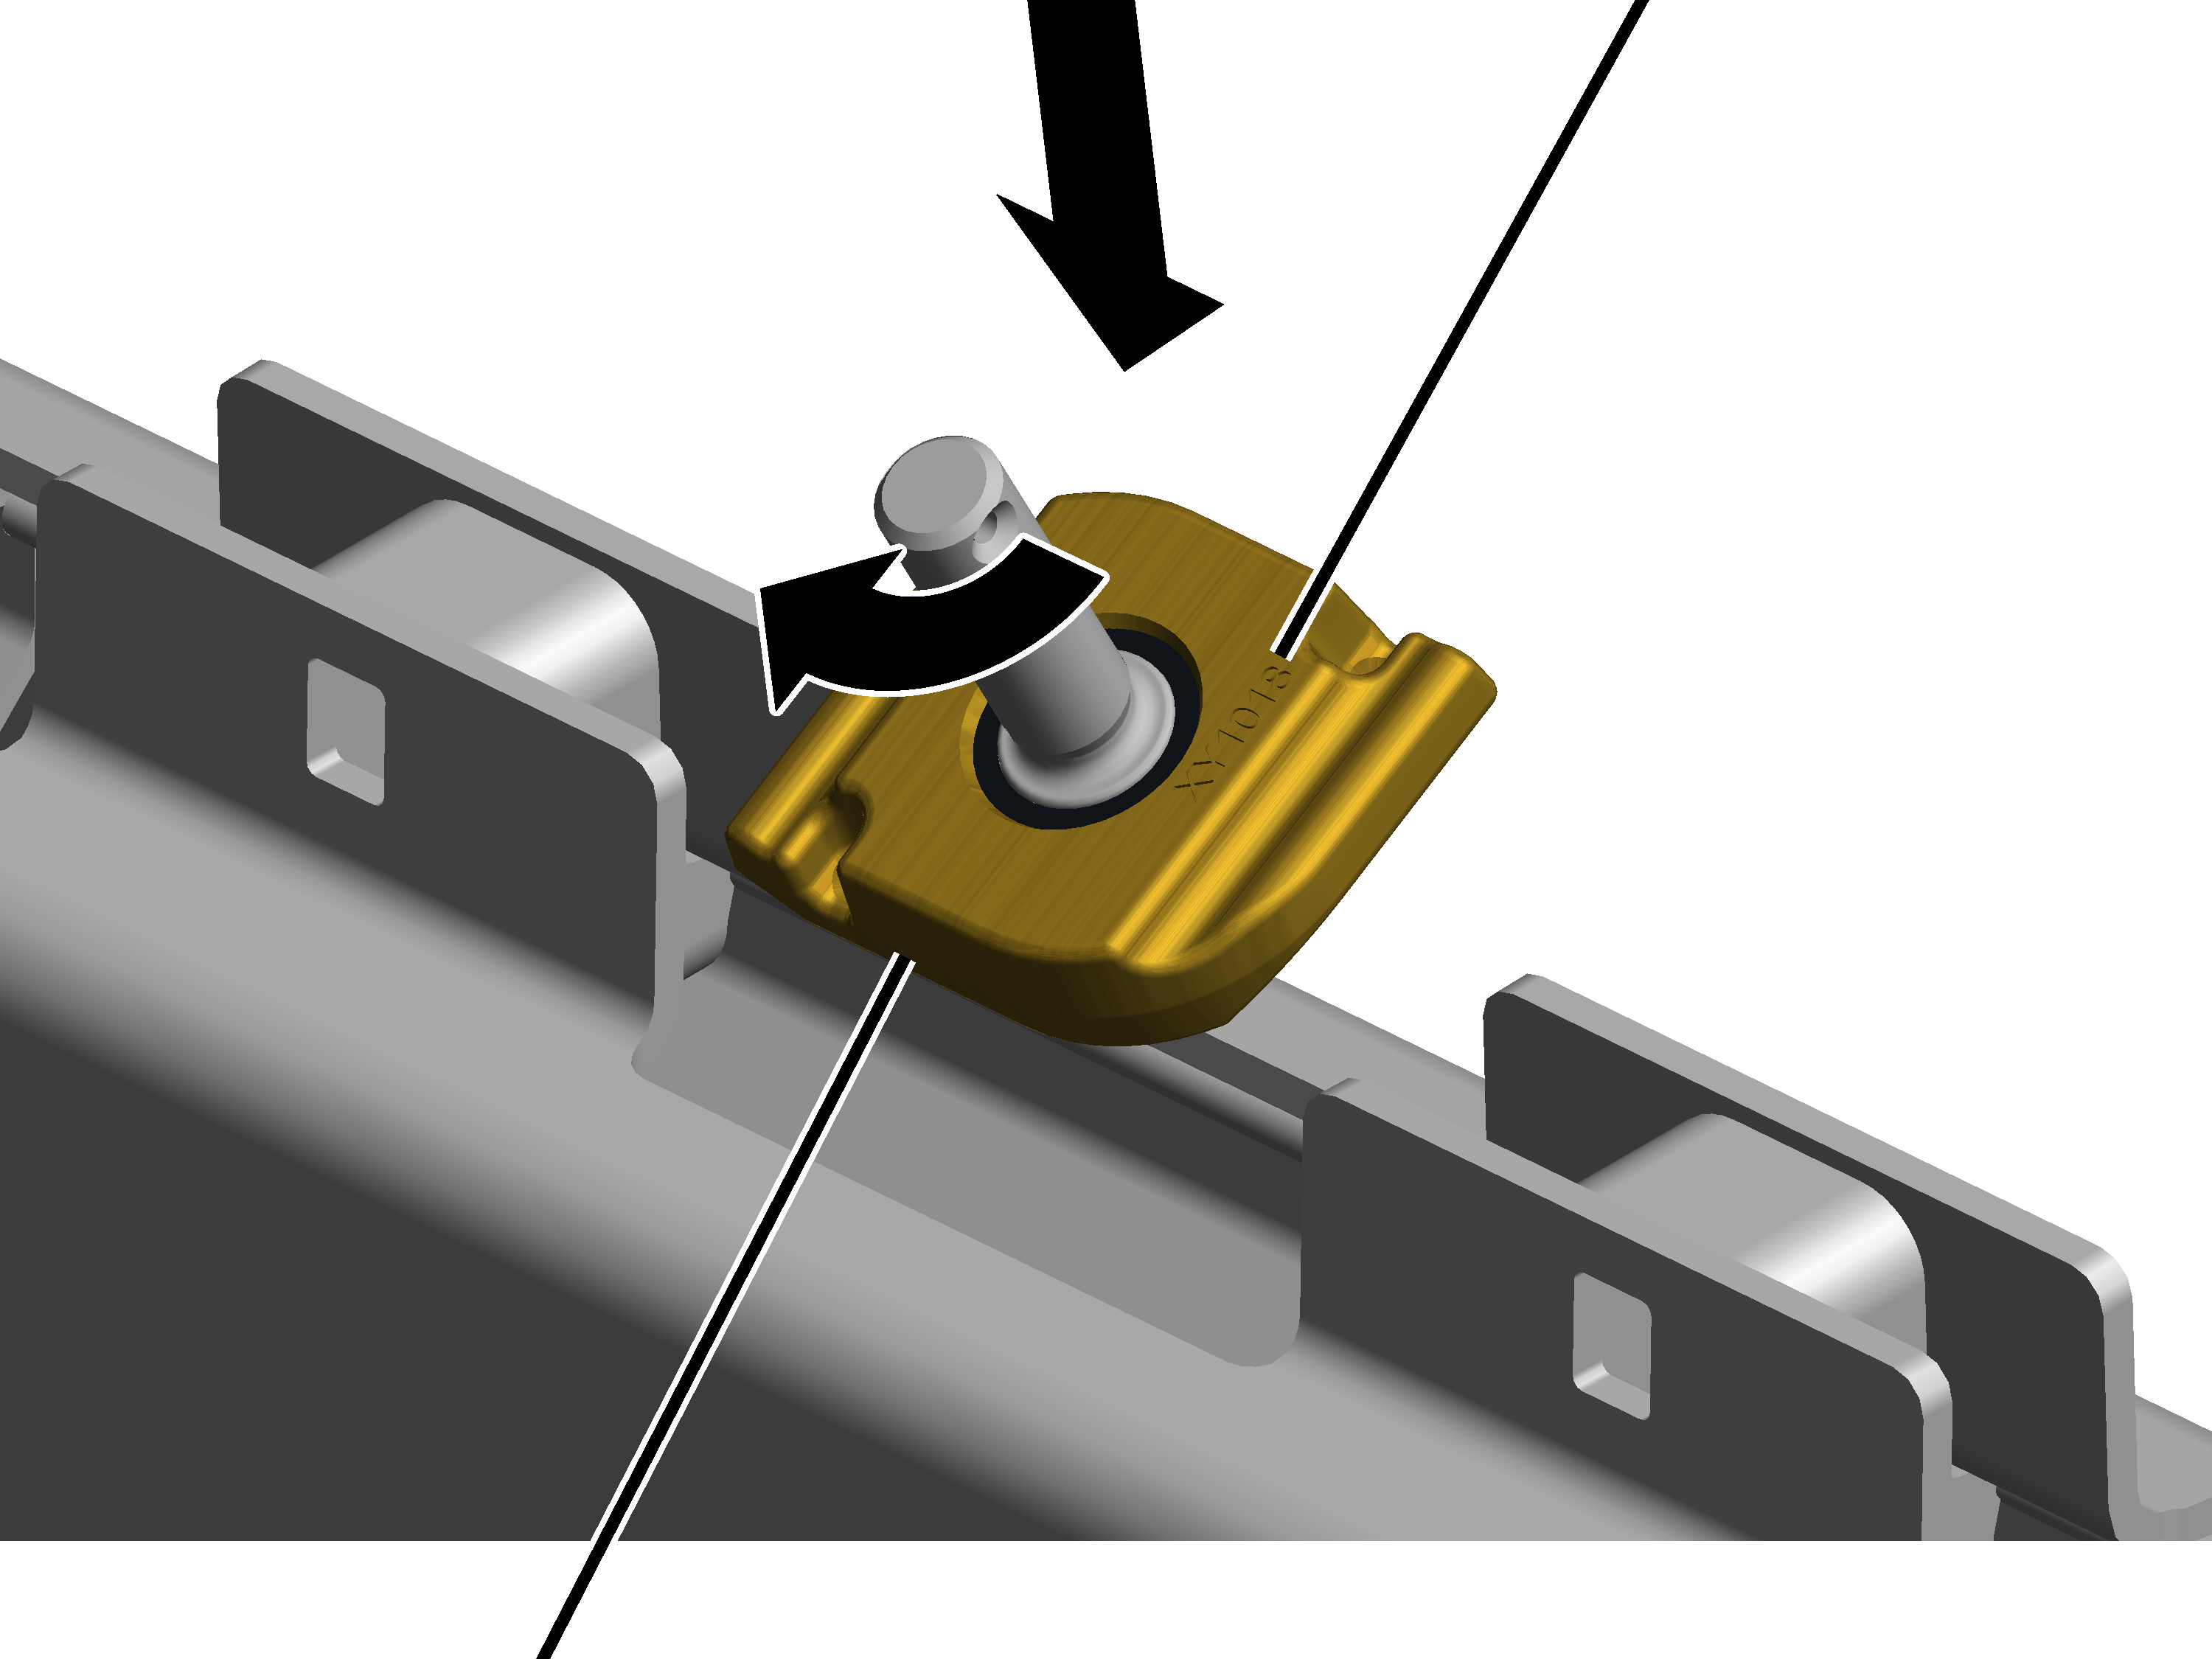
- Przechylić przegub metalowo - gumowy i w odpowiednim miejscu założyć go od góry do główki profilu.
Po zamontowaniu blachy połączeniowej przegub metalowo - gumowy nie może być już przesunięty do innej nakładki.
Panewka łożyska w górnym gnieździe wieszaka i przy przegubie metalowo-gumowym musi mieć to samo zabarwienie (srebrzyste lub złotawe). Górne gniazdo wieszaka i przegub metalowo-gumowy o różnie zabarwionych panewkach łożysk nie mogą byc wspólnie montowane.
- Przegub metalowo-gumowy obrócić o 90 stopni.
Przesuwanie blachy połączeniowej
Tylko dla zawieszania torowiska w obszarze blachy połączeniowej: Blach połączeniowych nie trzeba wtykać centralnie w do styków odcinków profilu. Blachy połączeniowe można przesuwać do 100 mm w lewo lub w prawo, żeby przegub metalowo - gumowy zawieszenia torowiska zawsze znajdował się we właściwym miejscu.
Wskazówka:
Dla styku odcinka profilu bez zawieszenie torowiska blachy połączeniowe należy montować centralnie!
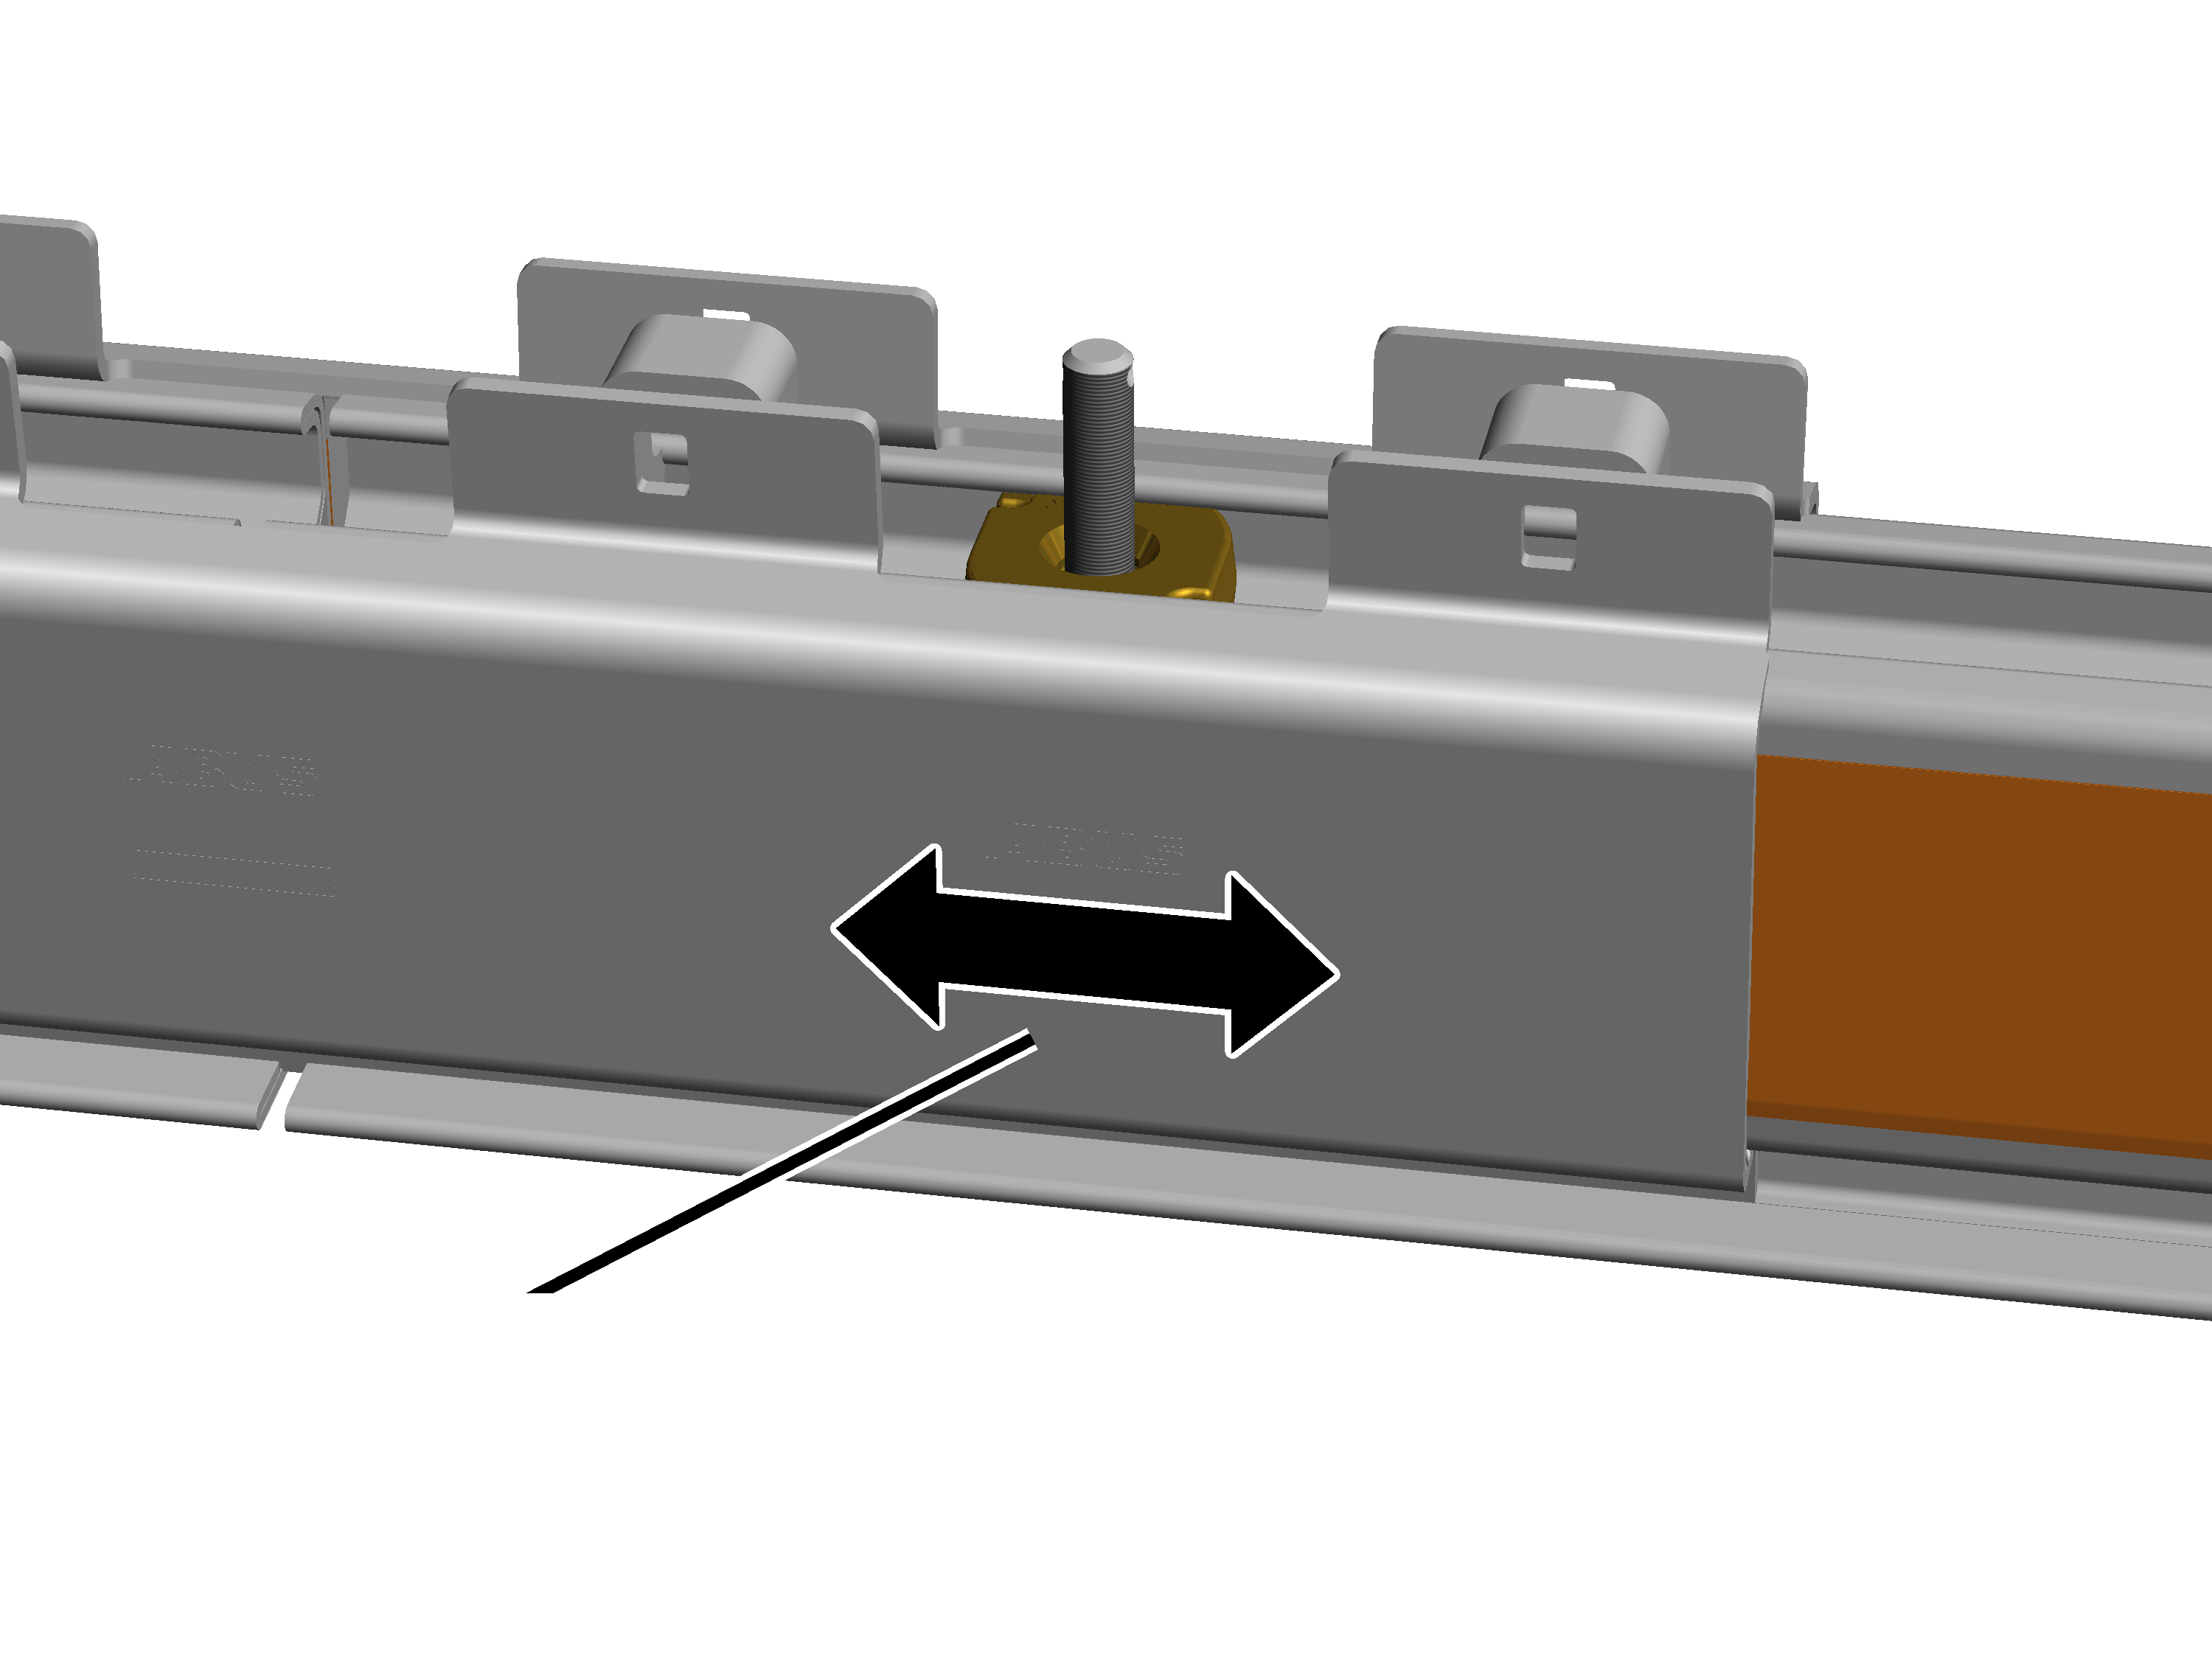
- Tylko dla zawieszania torowiska w obszarze blachy połączeniowej: Blachy połączeniowe można przesuwać do 100 mm.
Przykręcanie śruby montażowej
Śruba montażowa (dłuższa niż właściwe śruby) dociąga blachy połączeniowe do profilu HB, żeby umożliwić zamontowanie właściwych śrub.
- Ponownie sprawdzić odstęp między odcinkami profilu.
Odcinki profilu można przyłożyć do siebie zbieżnie. Odstęp między odcinkami profilu nie może być większy niż 2 mm.
Przyrządy montażowe
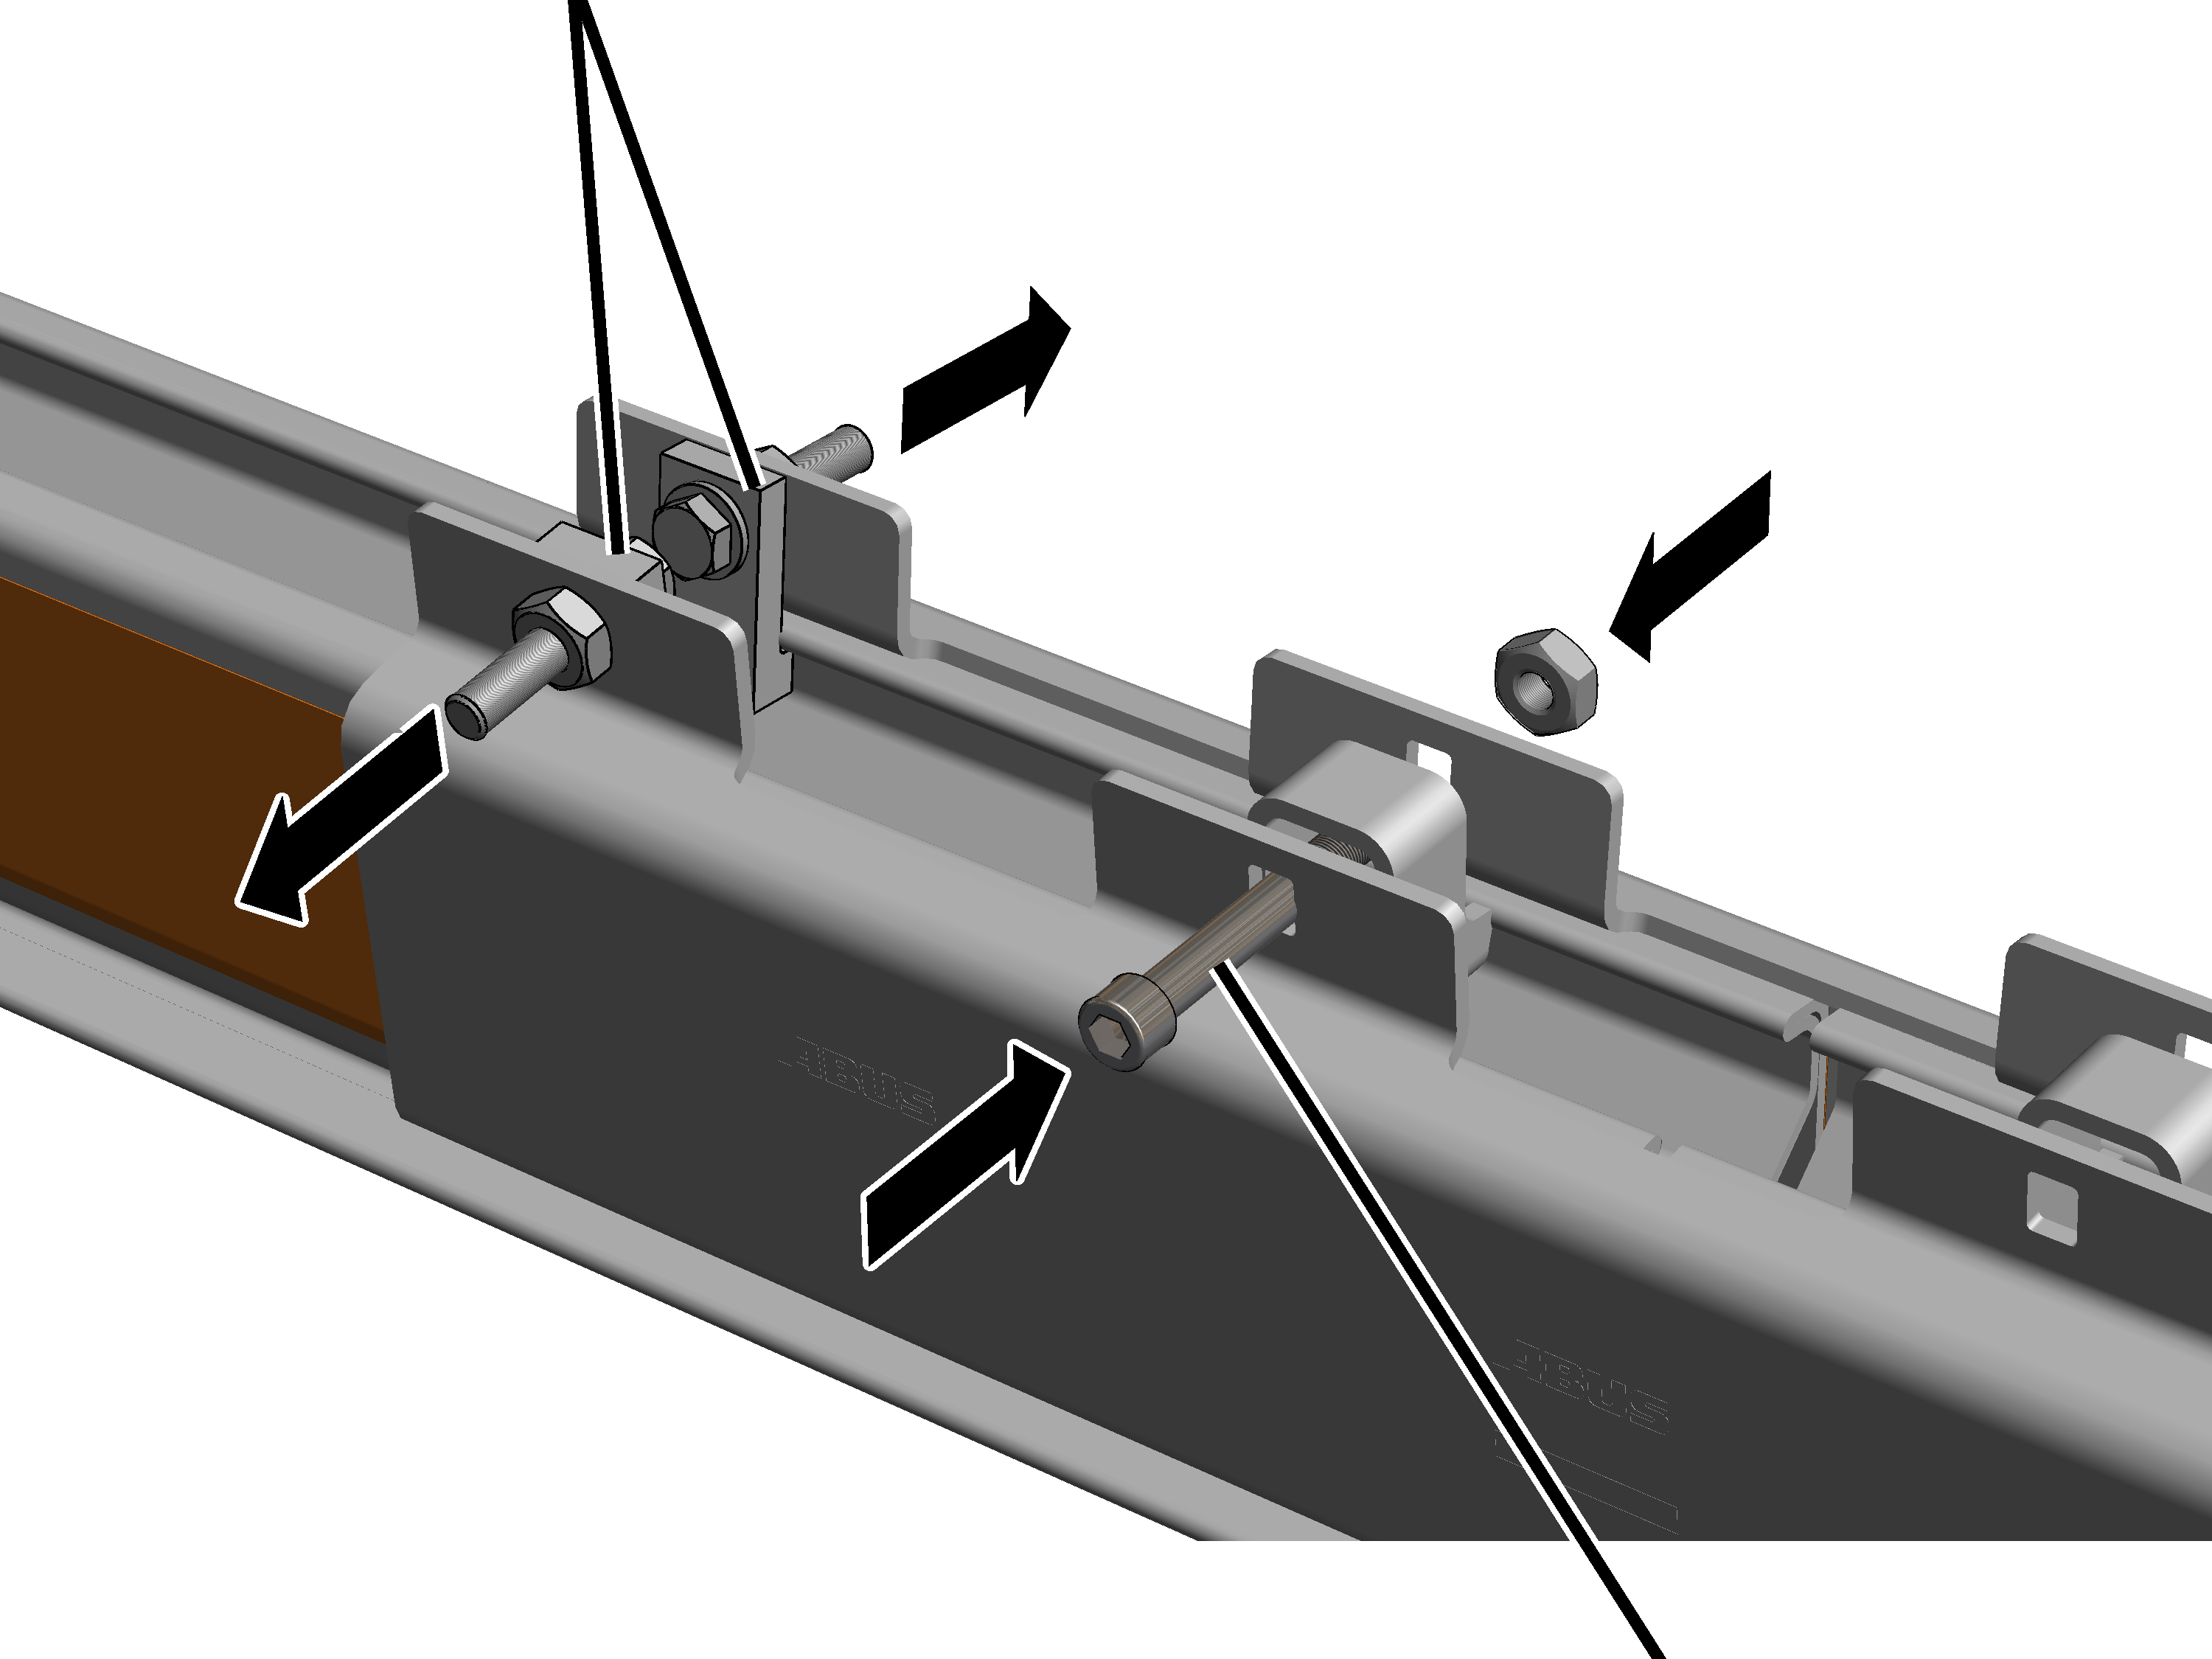
- Śrubę montażową M12x95 przełożyć przez dwie przeciwległe nakładki blach połączeniowych.
- Na śrubę montażową nakręcić nakrętkę sześciokątną.
- Śrubę montażową i nakrętkę sześciokątną skręcać dalej, dociągając w ten sposób blachy połączeniowe z obu stron do profilu HB.
- Po przykręceniu śruby montażowej wyjąć narzędzia montażowe (2x).
Przykręcanie blach połączeniowych
Na wszystkich kształtkach dystansowych:
Śruba montażowaNakrętka sześciokątna
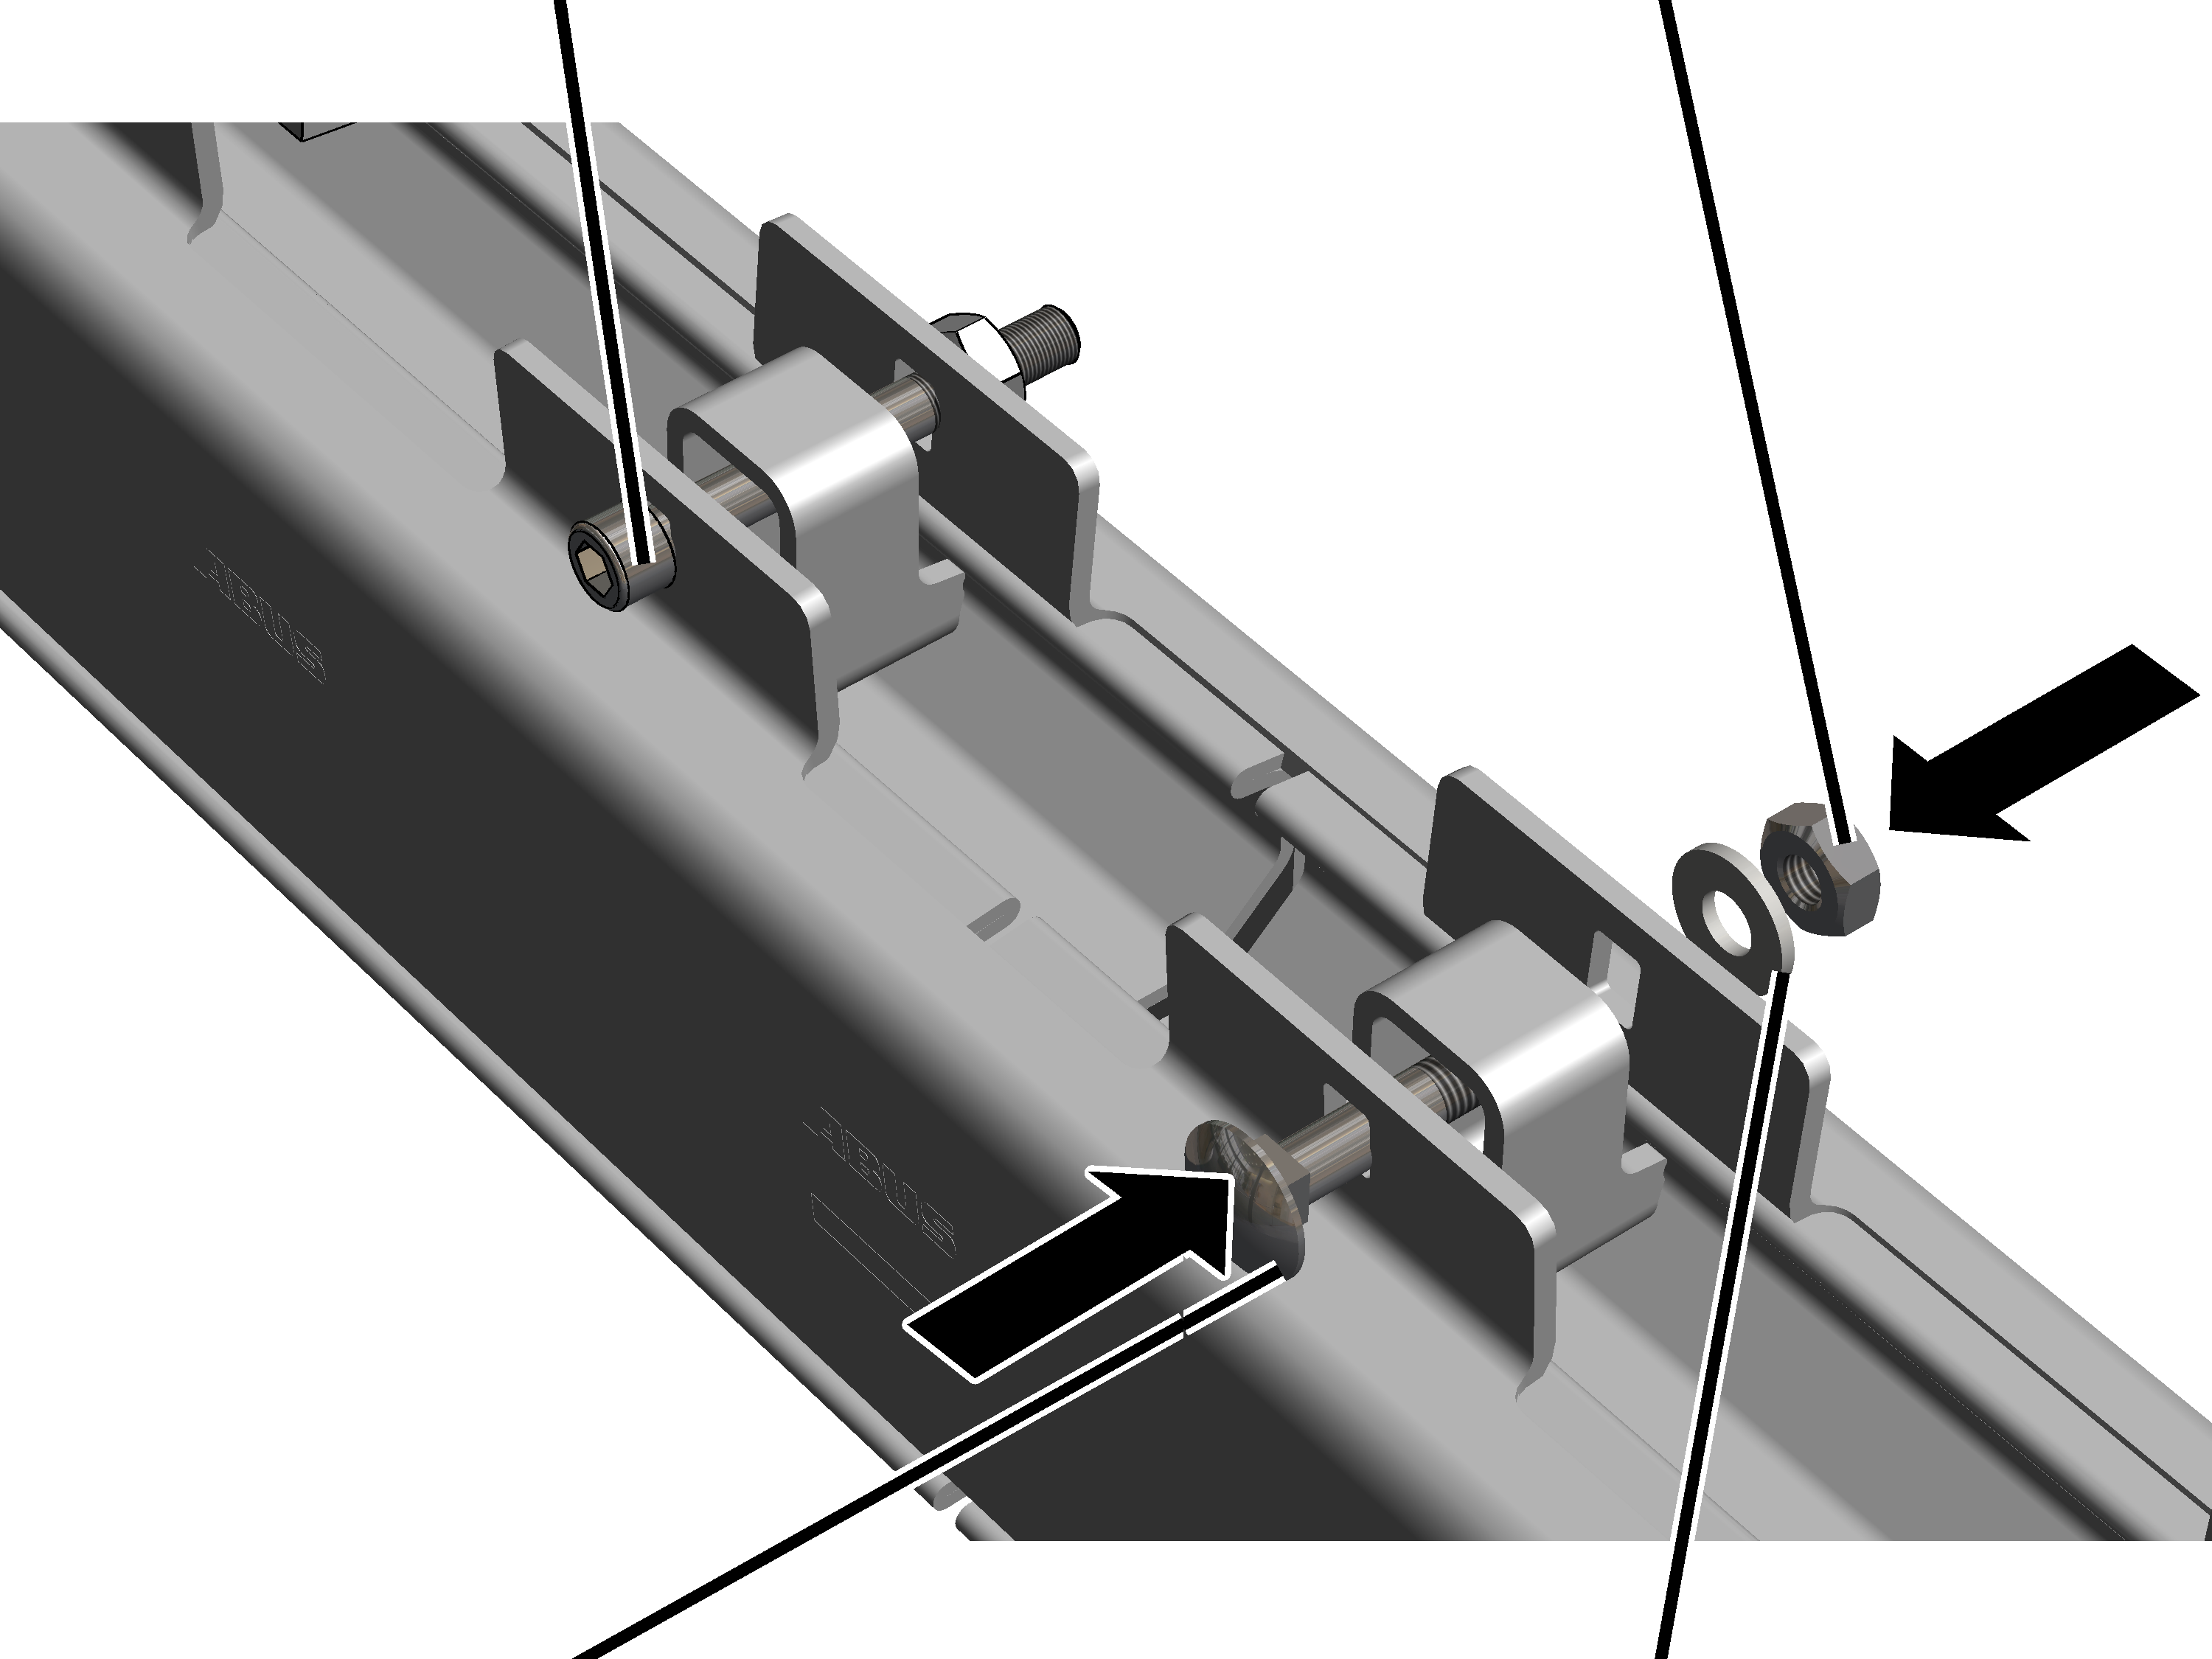
- Śruby grzybkowe wsunąć przez blachy połączeniowe i kształtki dystansowe.
Typowielkość |
Śruba grzybkowa |
Jakość |
|---|---|---|
HB110 |
M12x40 |
12.9 |
HB150 |
M12x60 |
12.9 |
HB190 |
M12x60 |
12.9 |
HB240 |
M12x60 |
12.9 |
- Czworokąt śruby grzybkowej zaciska się w blasze połączeniowej, wskutek czego nie może się obracać.
- Założyć podkładkę sprężynującą.
- Nakrętkę sześciokątną M12 nakręcić luźno na śrubę grzybkową.
- Przykręcić nakrętki sześciokątne. 120 Nm
Nie trzeba jeszcze montować załączonych, ceowych płytek. Będą one potrzebne dopiero wtedy, gdy szczelina dolna stanie się za duża.
Sprawdzić szczelinę dolną i odstęp
Po zamontowaniu blach połączeniowych należy sprawdzić, czy odcinki profilu nie rozgięły się.
Szczelina dolna
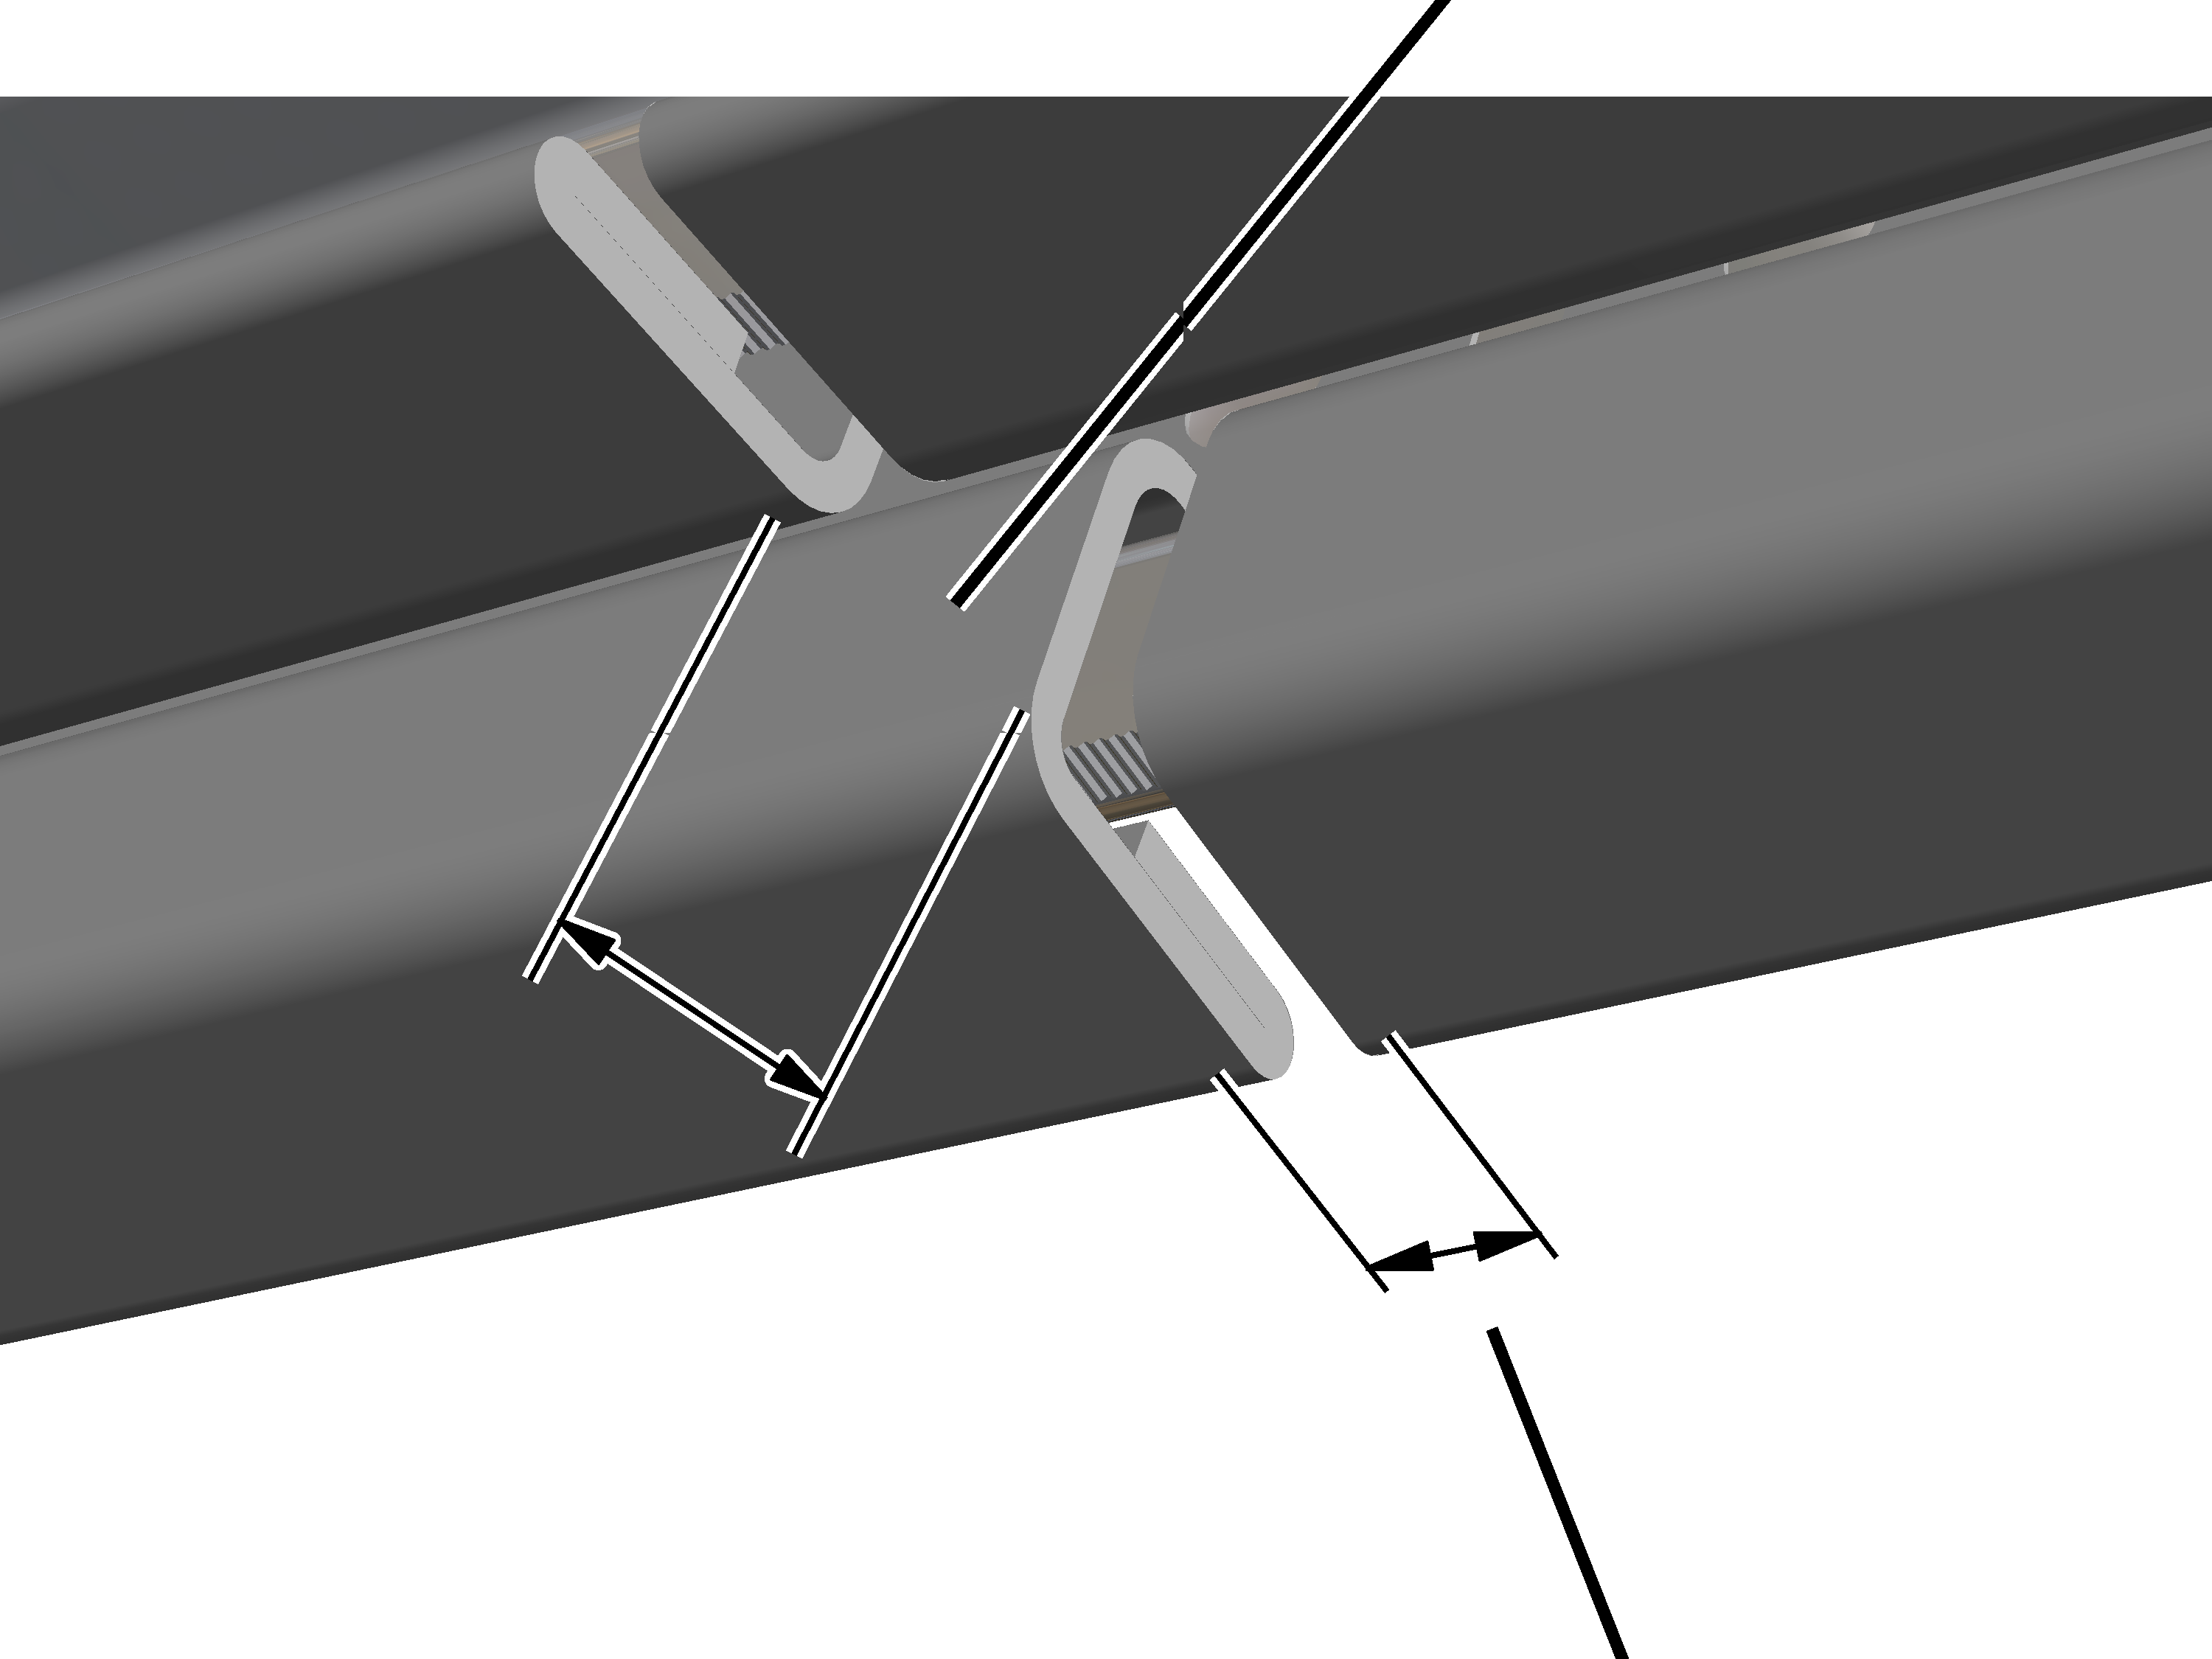
- Sprawdzić szczelinę dolną w rejonie styku odcinków profilu:
- Szerokość szczeliny dolnej nie może przekraczać 25 mm.
- Szczelina dolna musi mieć co najmniej 19 mm szerokości.
- Jeżeli szczelina dolna jest za szeroka lub za wąska: odcinek profilu ścisnąć zwornicą stolarską lub rozepchać odpowiednią dźwignią.
- Sprawdzić odstęp między odcinkami profilu.
Odcinki profilu można przyłożyć do siebie zbieżnie. Odstęp między odcinkami profilu nie może być większy niż 2 mm.
Tylko HB110, HB150 i HB190
Jeżeli szerokość szczeliny dolnej nadal przekracza 25 mm:
Żeby zredukować szczelinę dolną, można wsunąć oprócz dystanserów grzybkowych także załączone ceowe płytki.
Dystanser grzybkowy
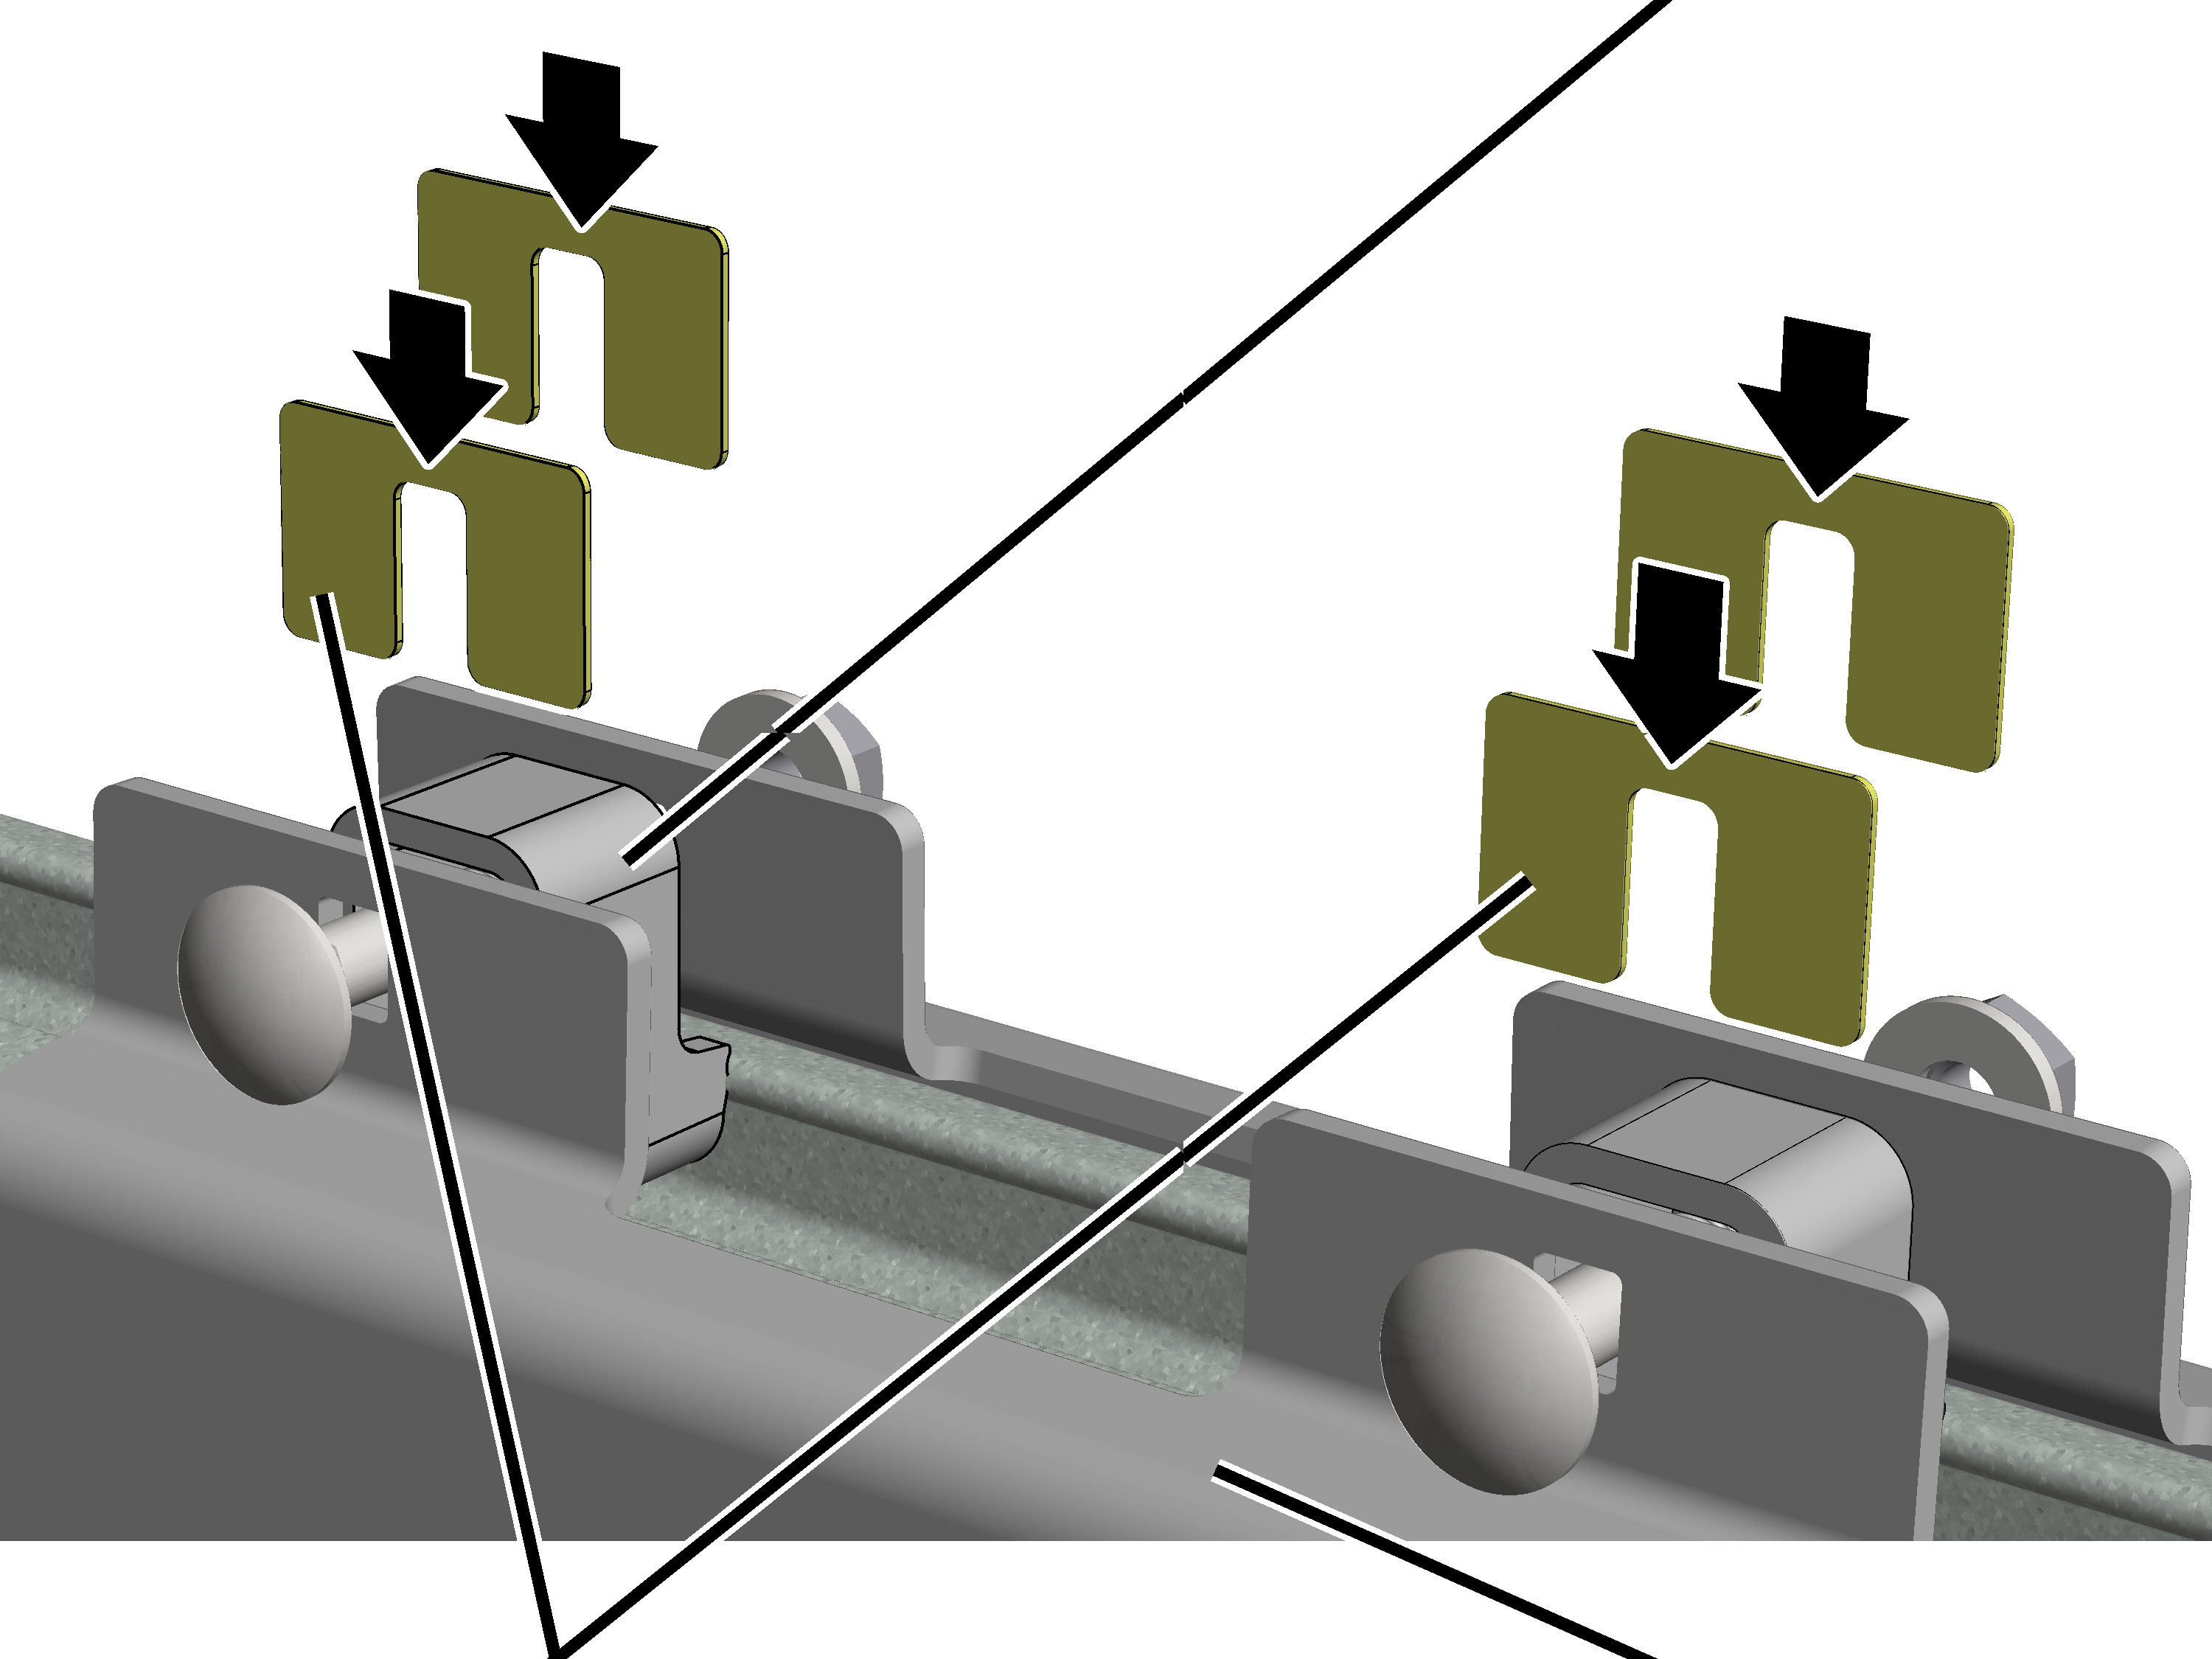
- Nieco poluzować wszystkie nakrętki sześciokątne śrub grzybkowych.
- Blachy połączeniowe (2x) rozchodzą się u góry przy dystanserach grzybkowych.
- Z lewej i prawej strony´wszystkich kształtek dystansowych wsunąć z góry po jednej płytce ceowej.
Płytki trzeba wsuwać zawsze z lewej i prawej strony i zawsze przy wszystkich czterech dystanserach grzybkowych.
Płytki należy wsunąć na ile to możliwe, aż przy górnej krawędzi stanowić będą jedna płaszczyznę z dystanserami grzybkowymi.
- Przykręcić nakrętki sześciokątne. 120 Nm
- Dzięki tym płytkom blachy połączeniowe mają przy główce profilu nieco większy odstęp. Dzięki temu odcinki profilu nieco mniej rozchodzą się przy szczelinie dolnej.
- Ponownie sprawdzić szczelinę dolną.
Łączenie odcinków profilu z aluminium
W zależności od długości poszczególnych odcinków profilu, liczby wieszaków, warunków panujących w hali i długości torowiska, kilka odcinków profilu należy w miarę możliwości połączyć ze sobą już na podłodze.
Musi być zapewnione bezpieczne i nie powodujące dodatkowych zagrożeń podnoszenie połączonych ze sobą odcinków profilu oraz ich doprowadzenia pod wieszaki.
Jeżeli jest to niemożliwe, odcinki profilu muszą być najpierw, pojedynczo lub w stanie częściowo połączonym zamocowane do wieszaka a dopiero potem całkowicie połączone ze sobą. Należy przy tym zwrócić szczególną uwagę w przypadku wieszaków krótkich na wystarczającą ilość miejsca pod zawieszeniami torowiska.
Rozkładanie odcinków profilu
- Odcinki profili rozłożyć na podłodze hali tak, jak mają być potem zamontowane.
Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
Zdejmowanie folii ochronnej
Odcinki profilu są z boku zafoliowane. Folie należy zdjąć przed dalszym montażem.
Folia ochronna
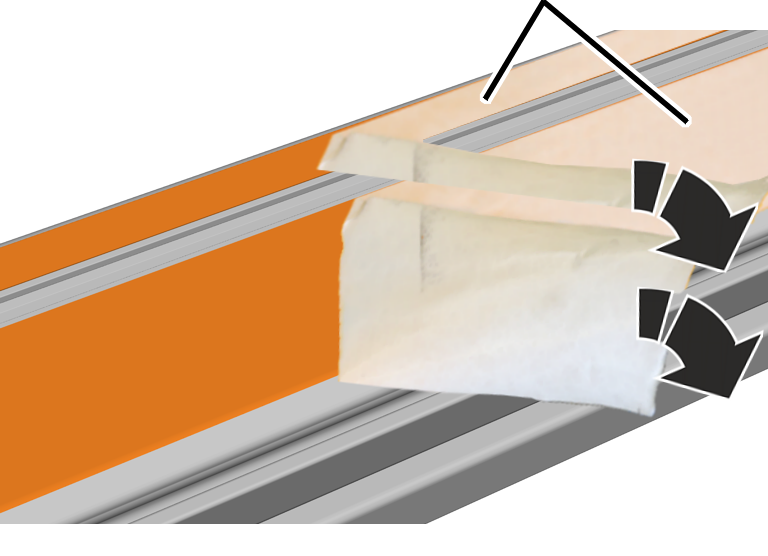
- Ściągnąć boczną folię ochronną pod ostrym kątem.
Wsunąć nakrętki z łbem
Nakrętka z łbem
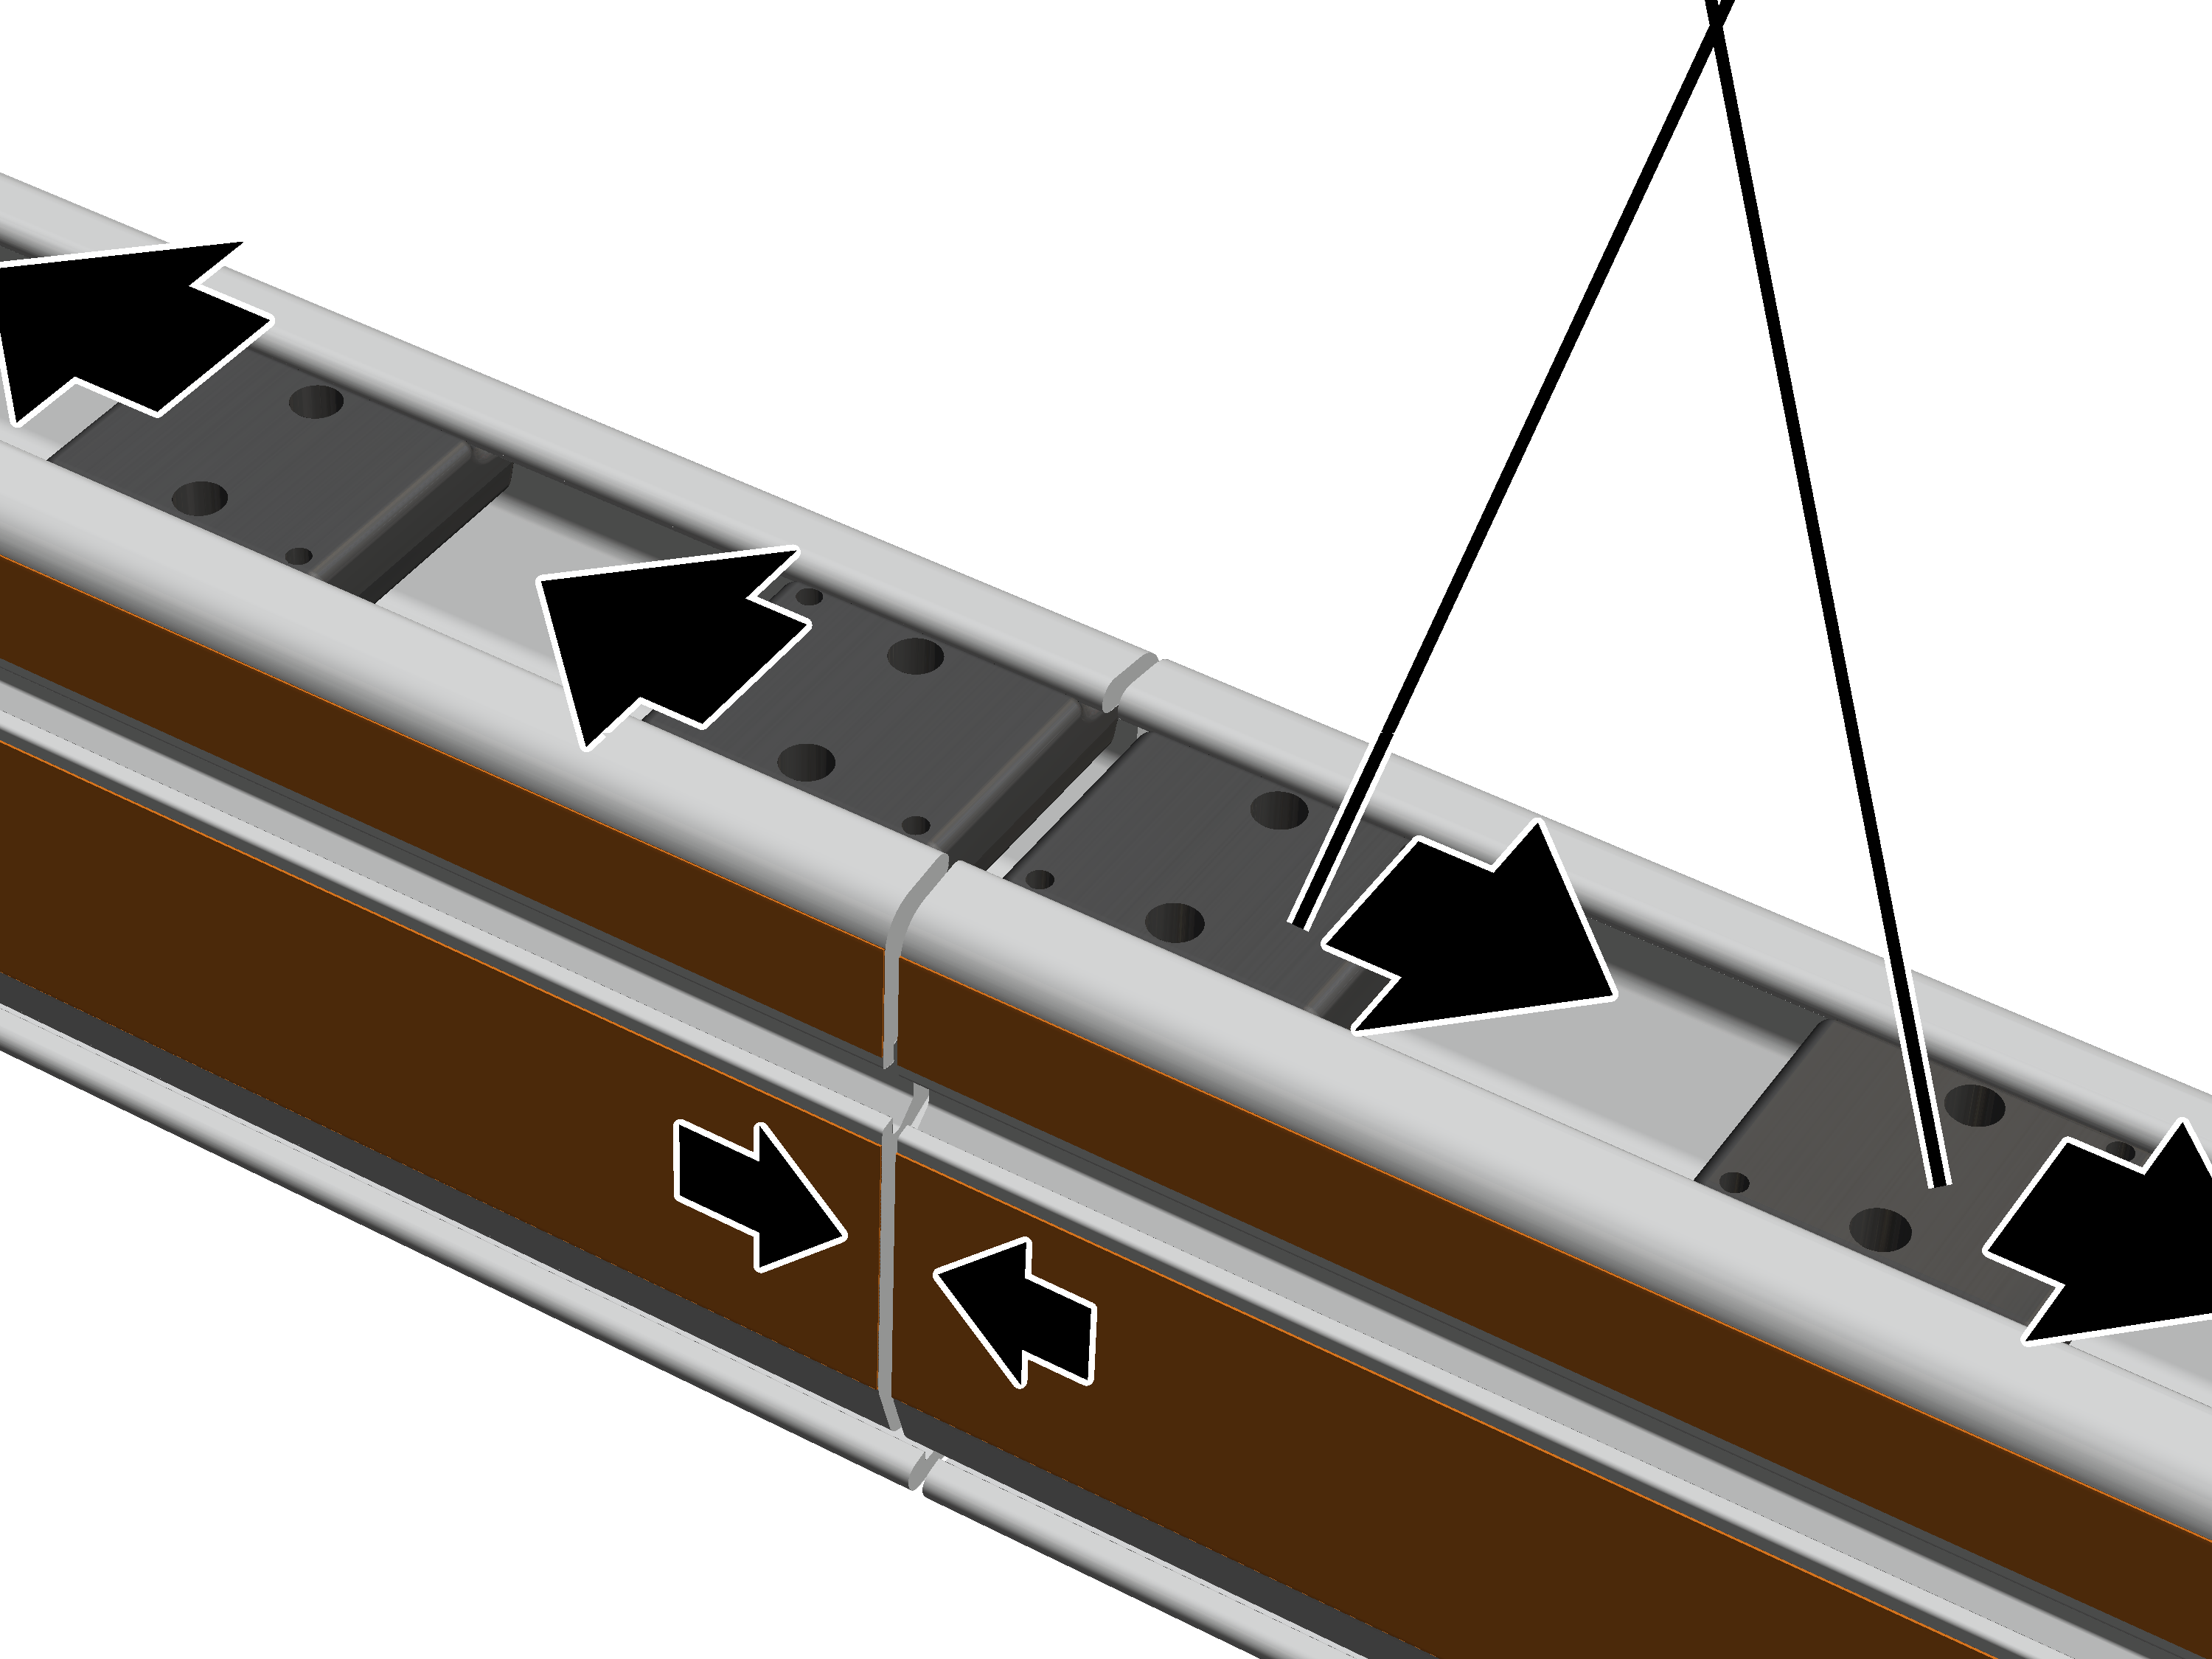
- Po dwie nakrętki z łbem wsunąć w lewy i prawy odcinek profilu.
W połączeniu z elementem łukowym: Wsuwa się tylko po jednej nakrętce z łbem w lewy i prawy odcinek profilu.
- Przyłożyć odcinki profilu zbieżnie jeden do drugiego.
Odcinki profilu można przyłożyć do siebie zbieżnie. Odstęp między odcinkami profilu nie może być większy niż 2 mm.
Tylko dla zawieszania torowiska w obszarze styku odcinku profilu
Tę operację wykonuje się tylko wtedy, gdy zawieszenie torowiska przewiduje się w obszarze styku odcinków profilu.
Wsuwanie przegubu metalowo - gumowego
Przed wetknięciem blach połączeniowych:
Styk odcinków profiluPanewka łożyska
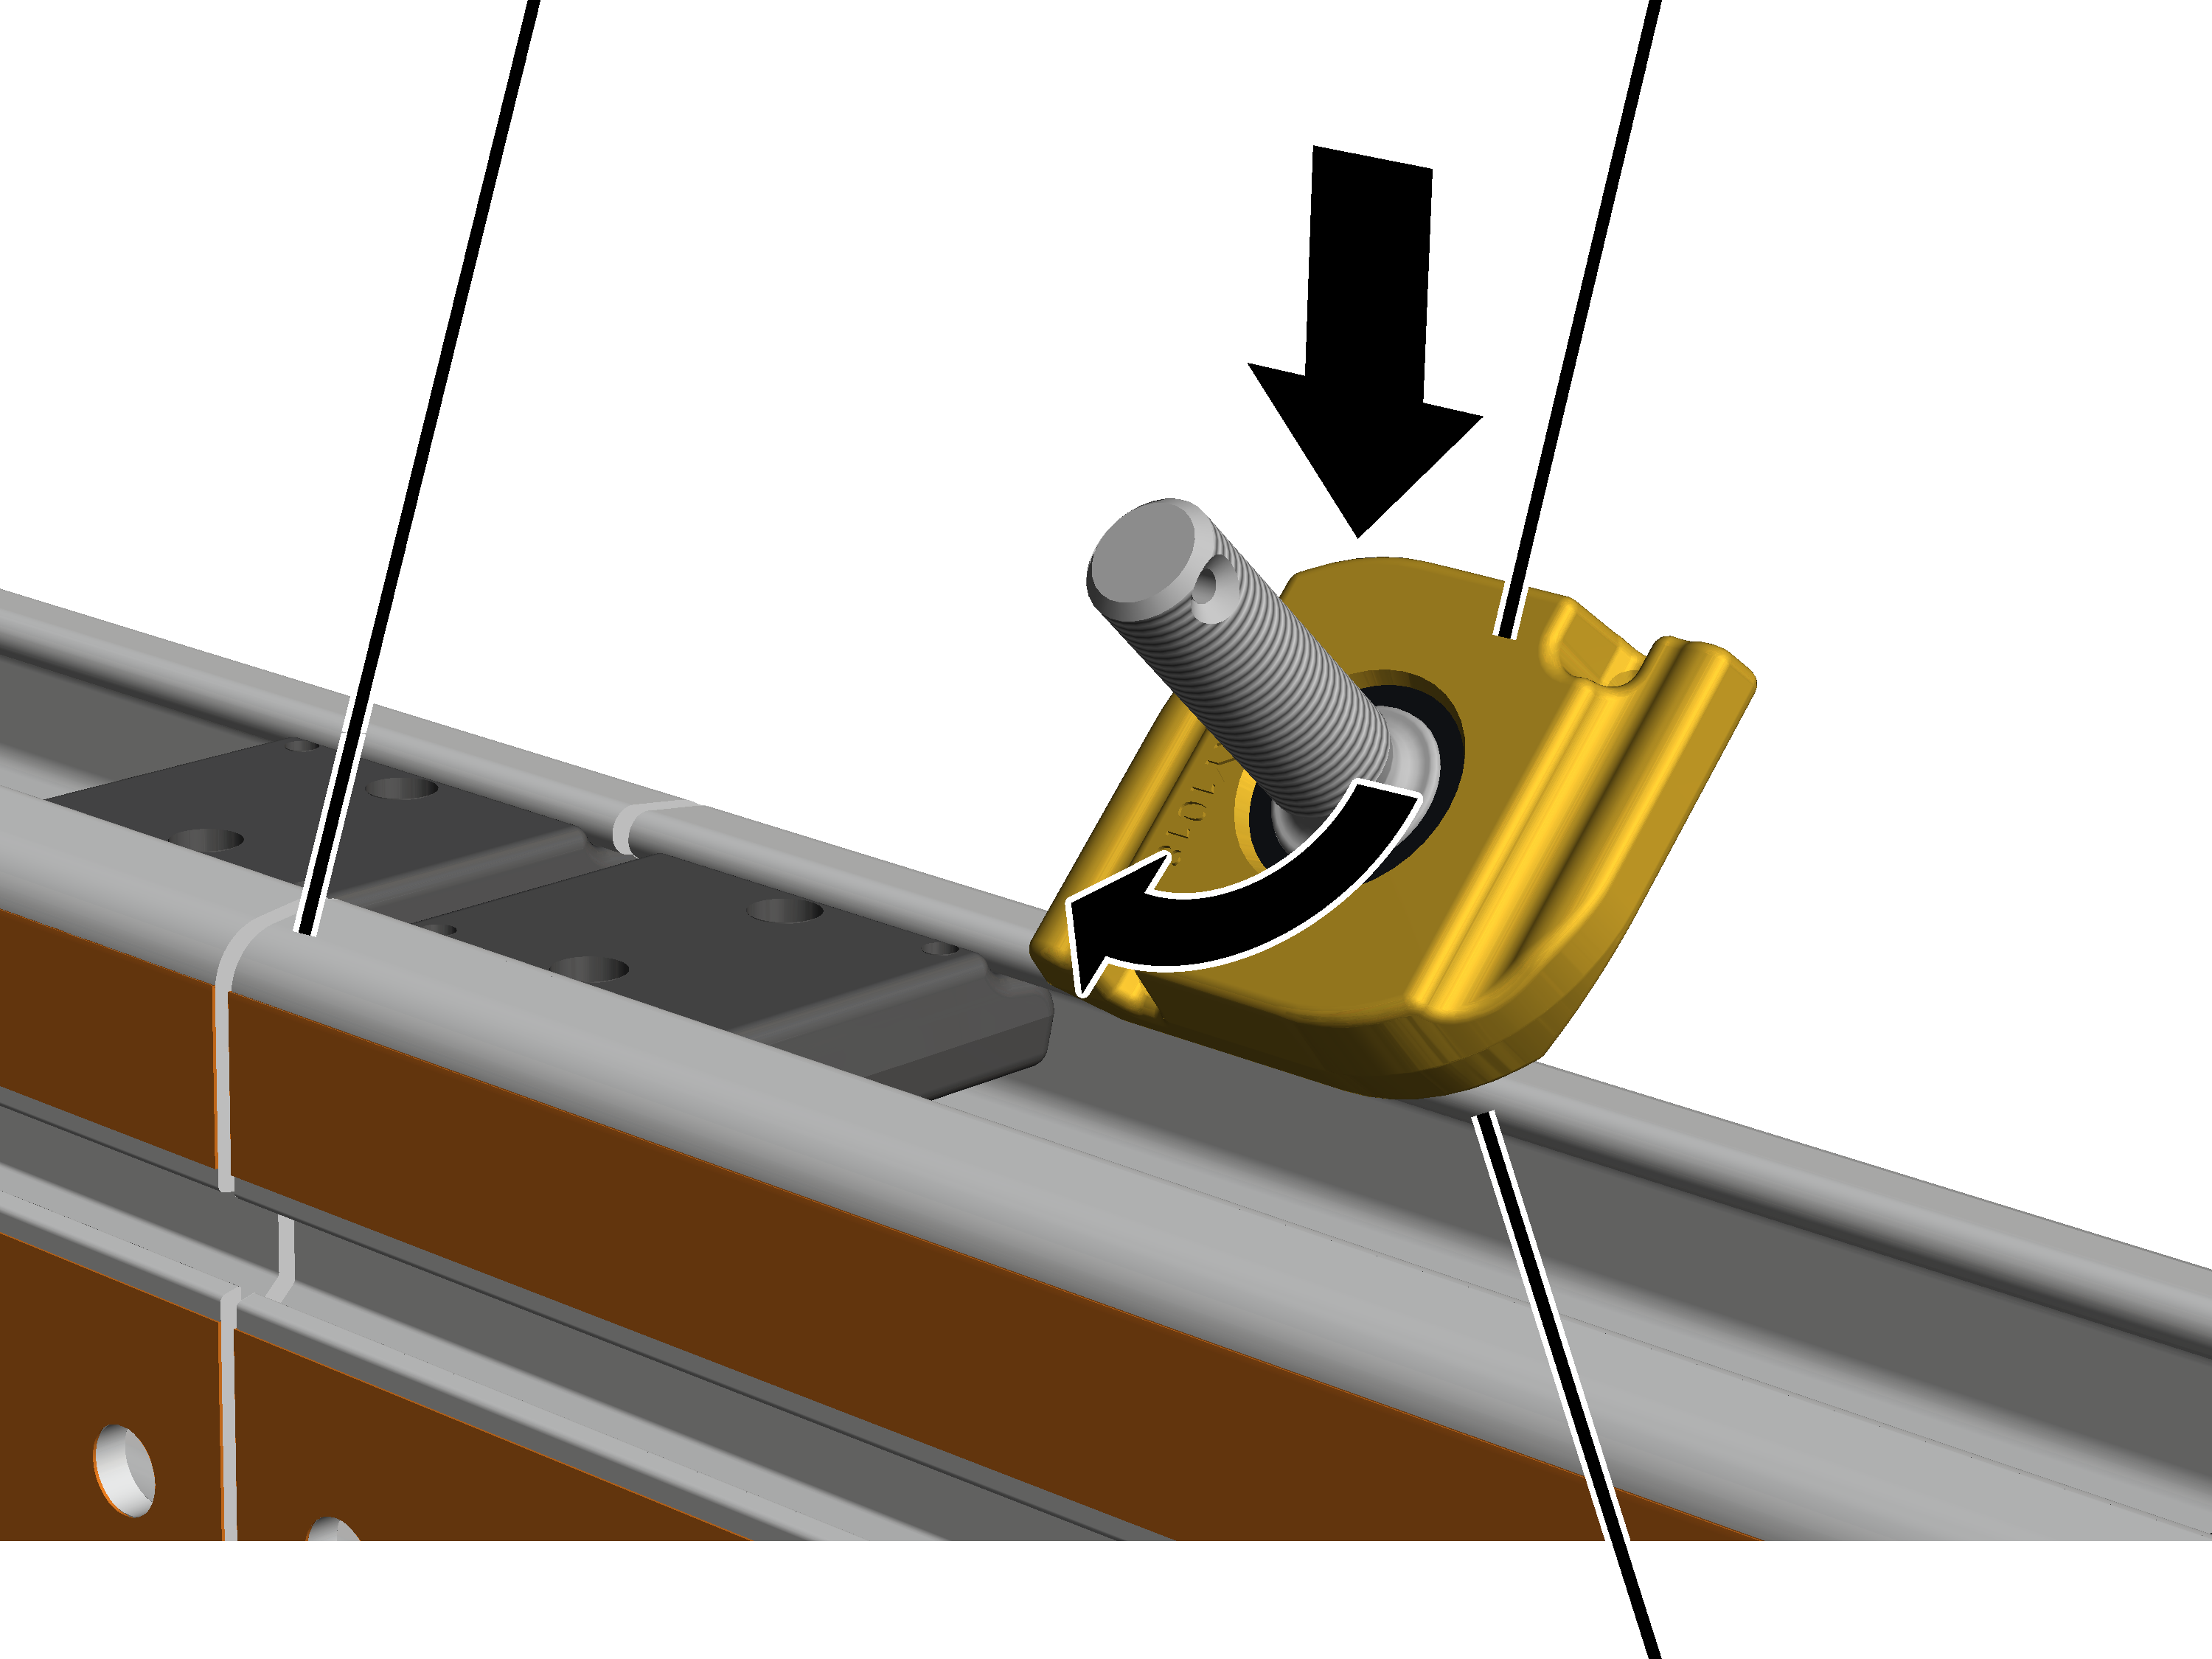
- Przechylić przegub metalowo - gumowy i w odpowiednim miejscu założyć go od góry do główki profilu.
Po zamontowaniu blachy połączeniowej przegub metalowo - gumowy nie może być już dowolnie przesuwany.
Panewka łożyska w górnym gnieździe wieszaka i przy przegubie metalowo-gumowym musi mieć to samo zabarwienie (srebrzyste lub złotawe). Górne gniazdo wieszaka i przegub metalowo-gumowy o różnie zabarwionych panewkach łożysk nie mogą byc wspólnie montowane.
- Przegub metalowo-gumowy obrócić o 90 stopni.
Wkładanie blachy połączeniowej
Blachy połączeniowe
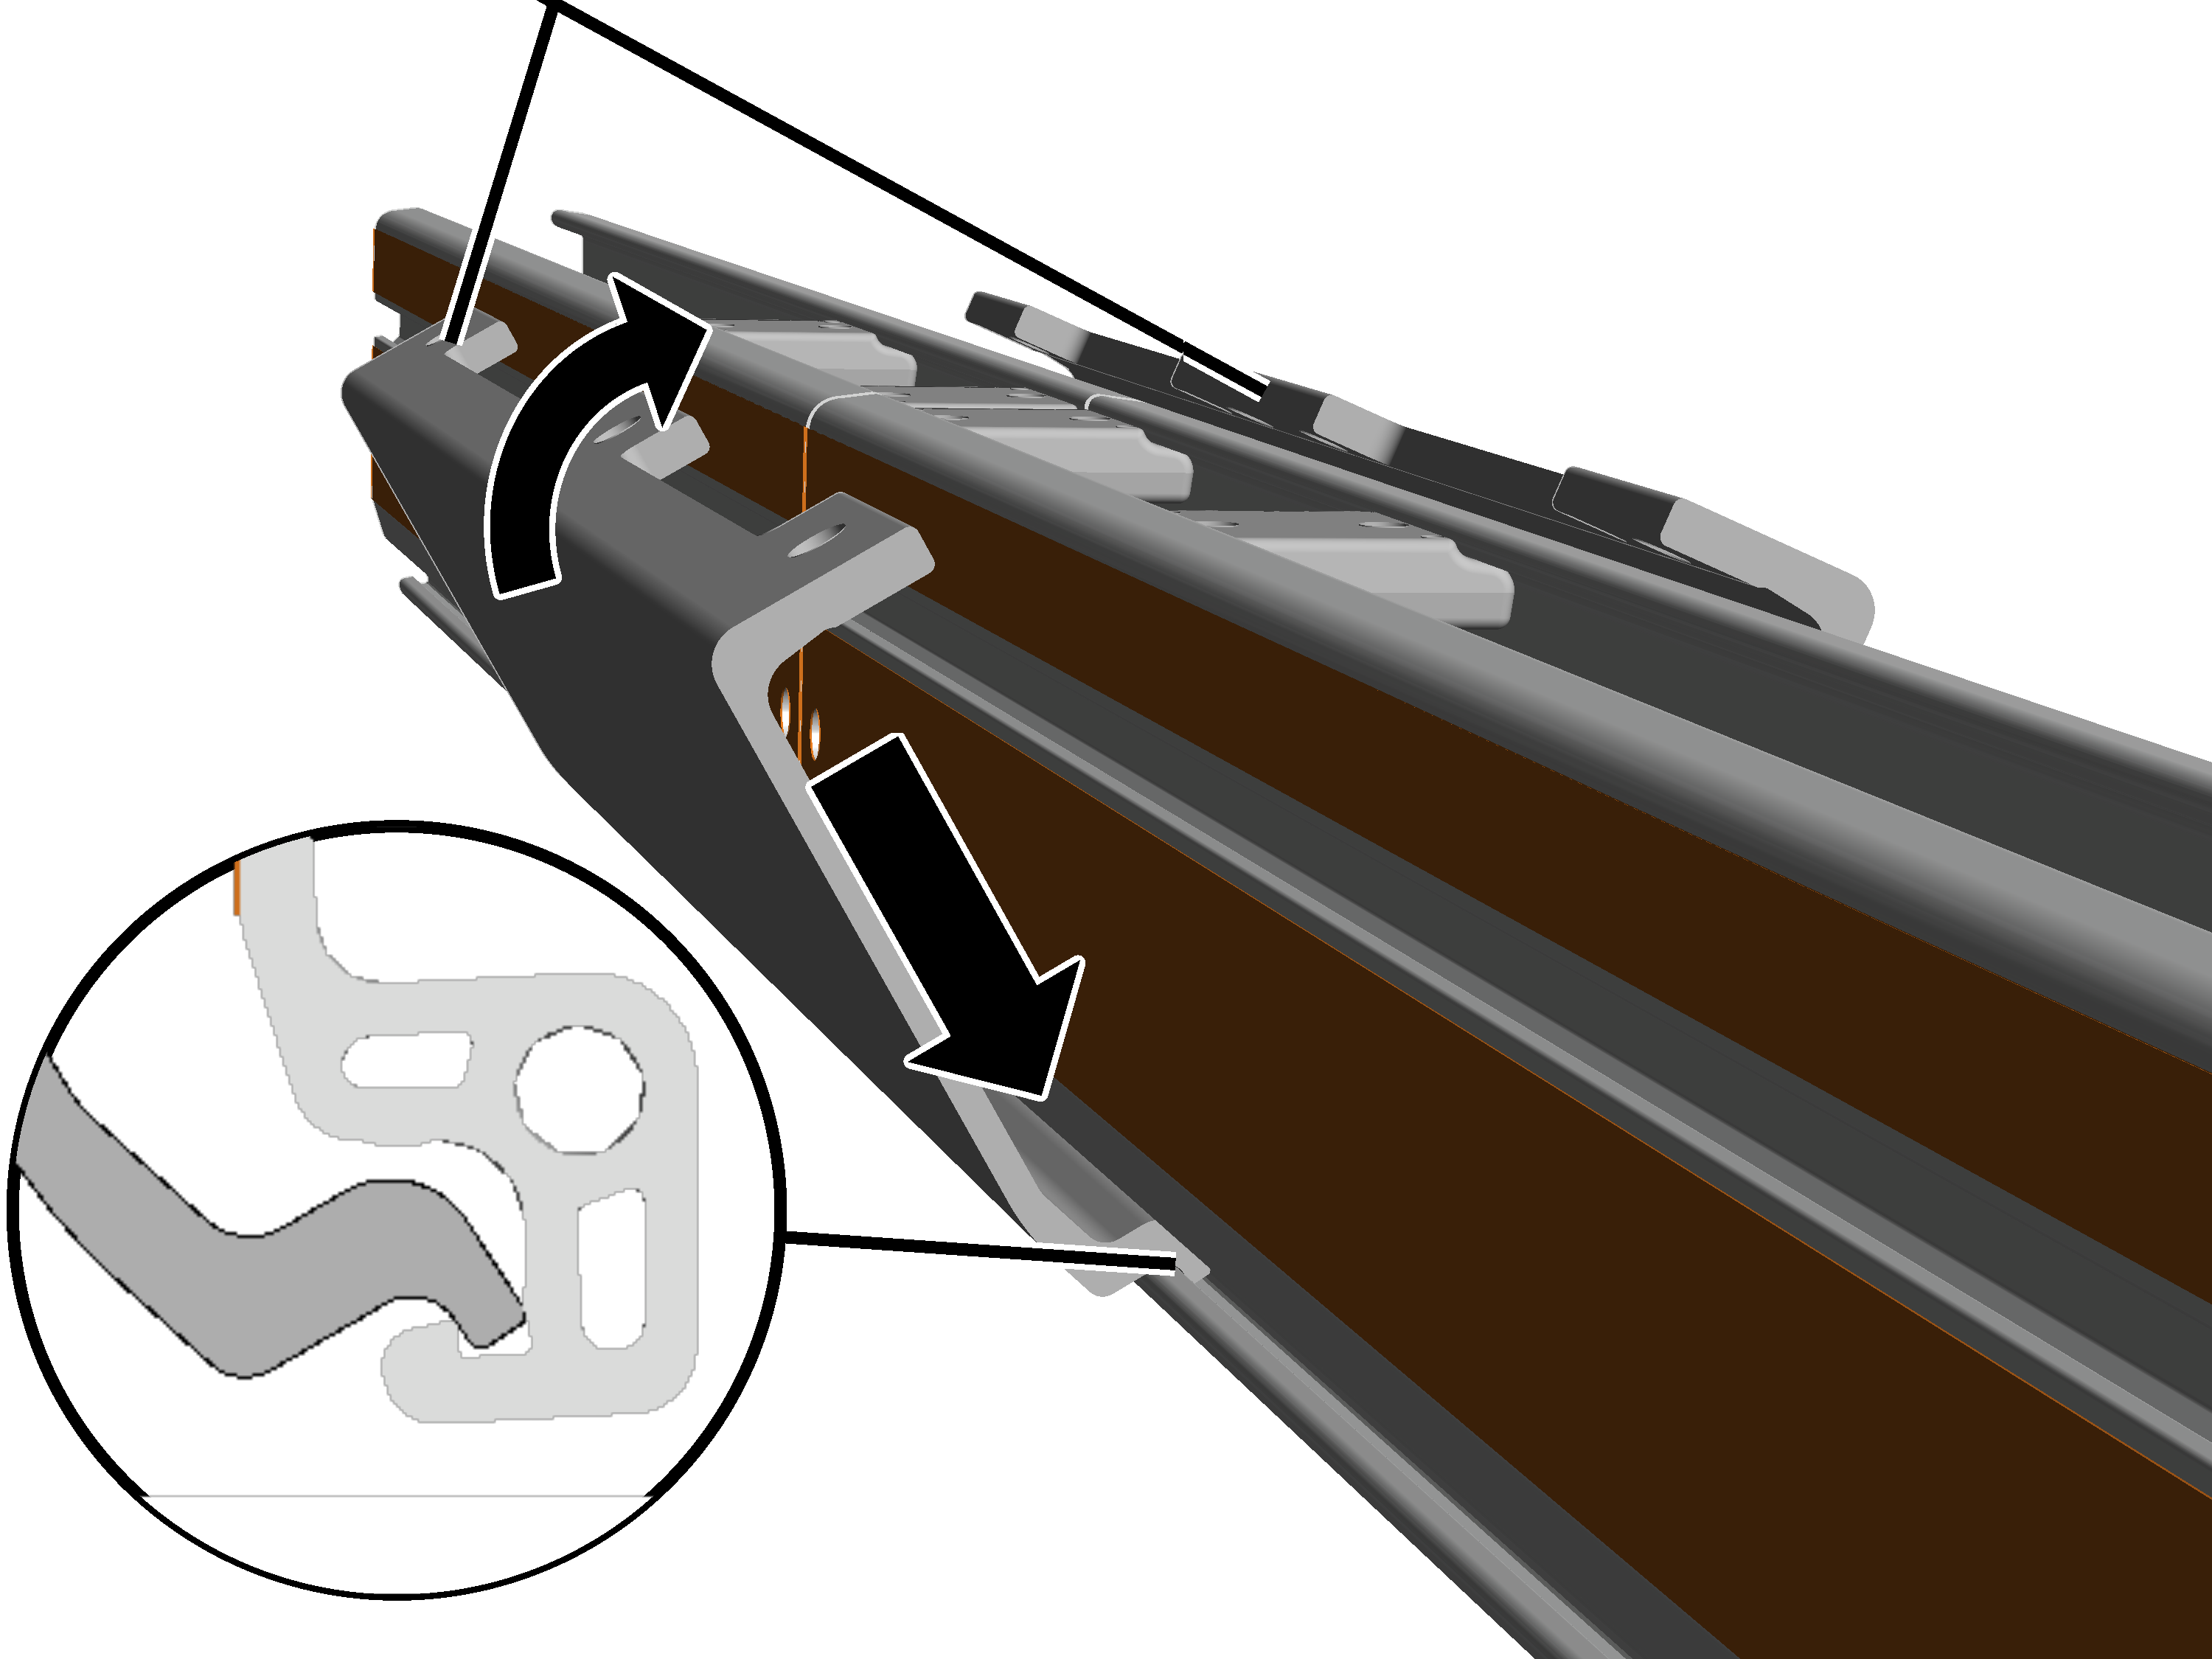
- Lekko przechylić blachę połączeniową i na dole włożyć w odcinek profilu.
Jednocześnie na dole włożyć blachy połączeniowe za krawędź odcinka profilu.
- Przesunąć blachę połączeniową tak, aby była ustawiona dokładnie centrycznie między obydwoma odcinkami profili.
- Blachę połączeniową u góry ścisnąć.
- Na dole blacha połączeniowa naciska od wewnątrz krawędź odcinka profilu.
Tylko dla zawieszania torowiska w obszarze blachy połączeniowej
Tę operację wykonuje się tylko wtedy, gdy zawieszenie torowiska przewiduje się w obszarze styku odcinków profilu.
Przesuwanie blachy połączeniowej
Tylko dla zawieszania torowiska w obszarze blachy połączeniowej: Blach połączeniowych nie trzeba wtykać centralnie w do styków odcinków profilu. Blachy połączeniowe można przesuwać do 100 mm w lewo lub w prawo, żeby przegub metalowo - gumowy zawieszenia torowiska zawsze znajdował się we właściwym miejscu.
Wskazówka:
Dla styku odcinka profilu bez zawieszenie torowiska blachy połączeniowe należy montować centralnie!
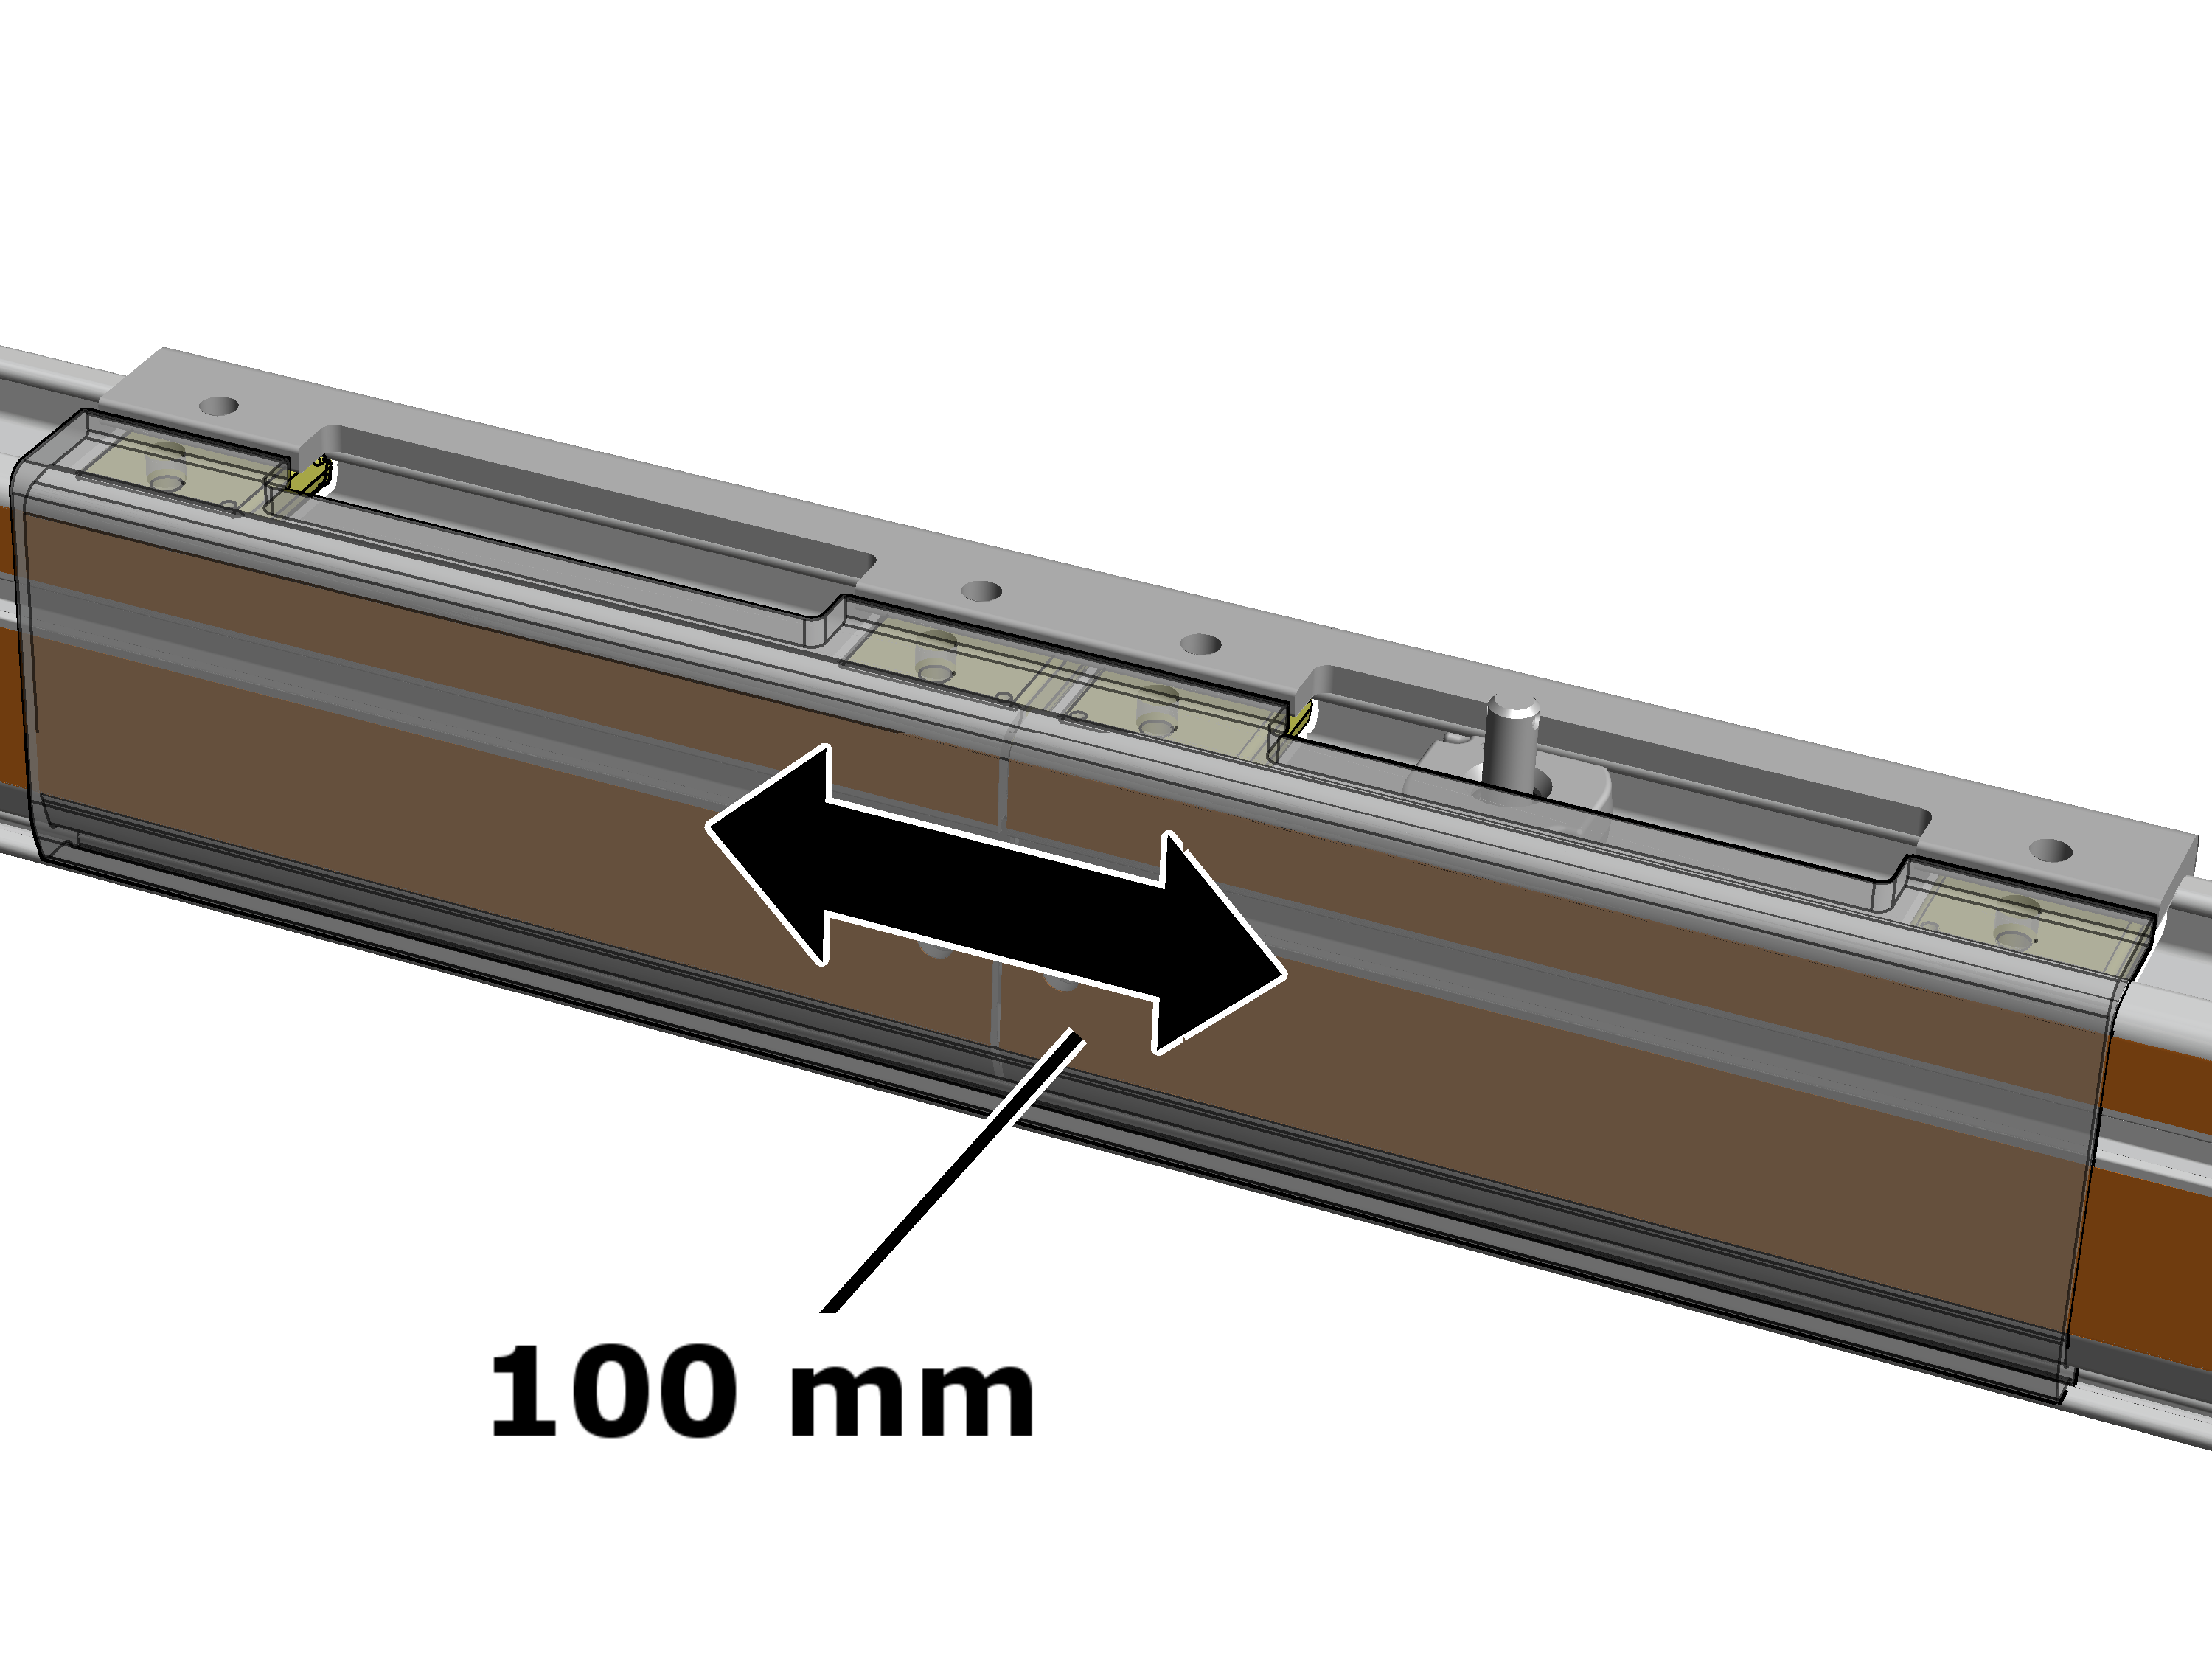
- Tylko dla zawieszania torowiska w obszarze blachy połączeniowej: Blachy połączeniowe można przesuwać do 100 mm.
Przyrząd montażowy
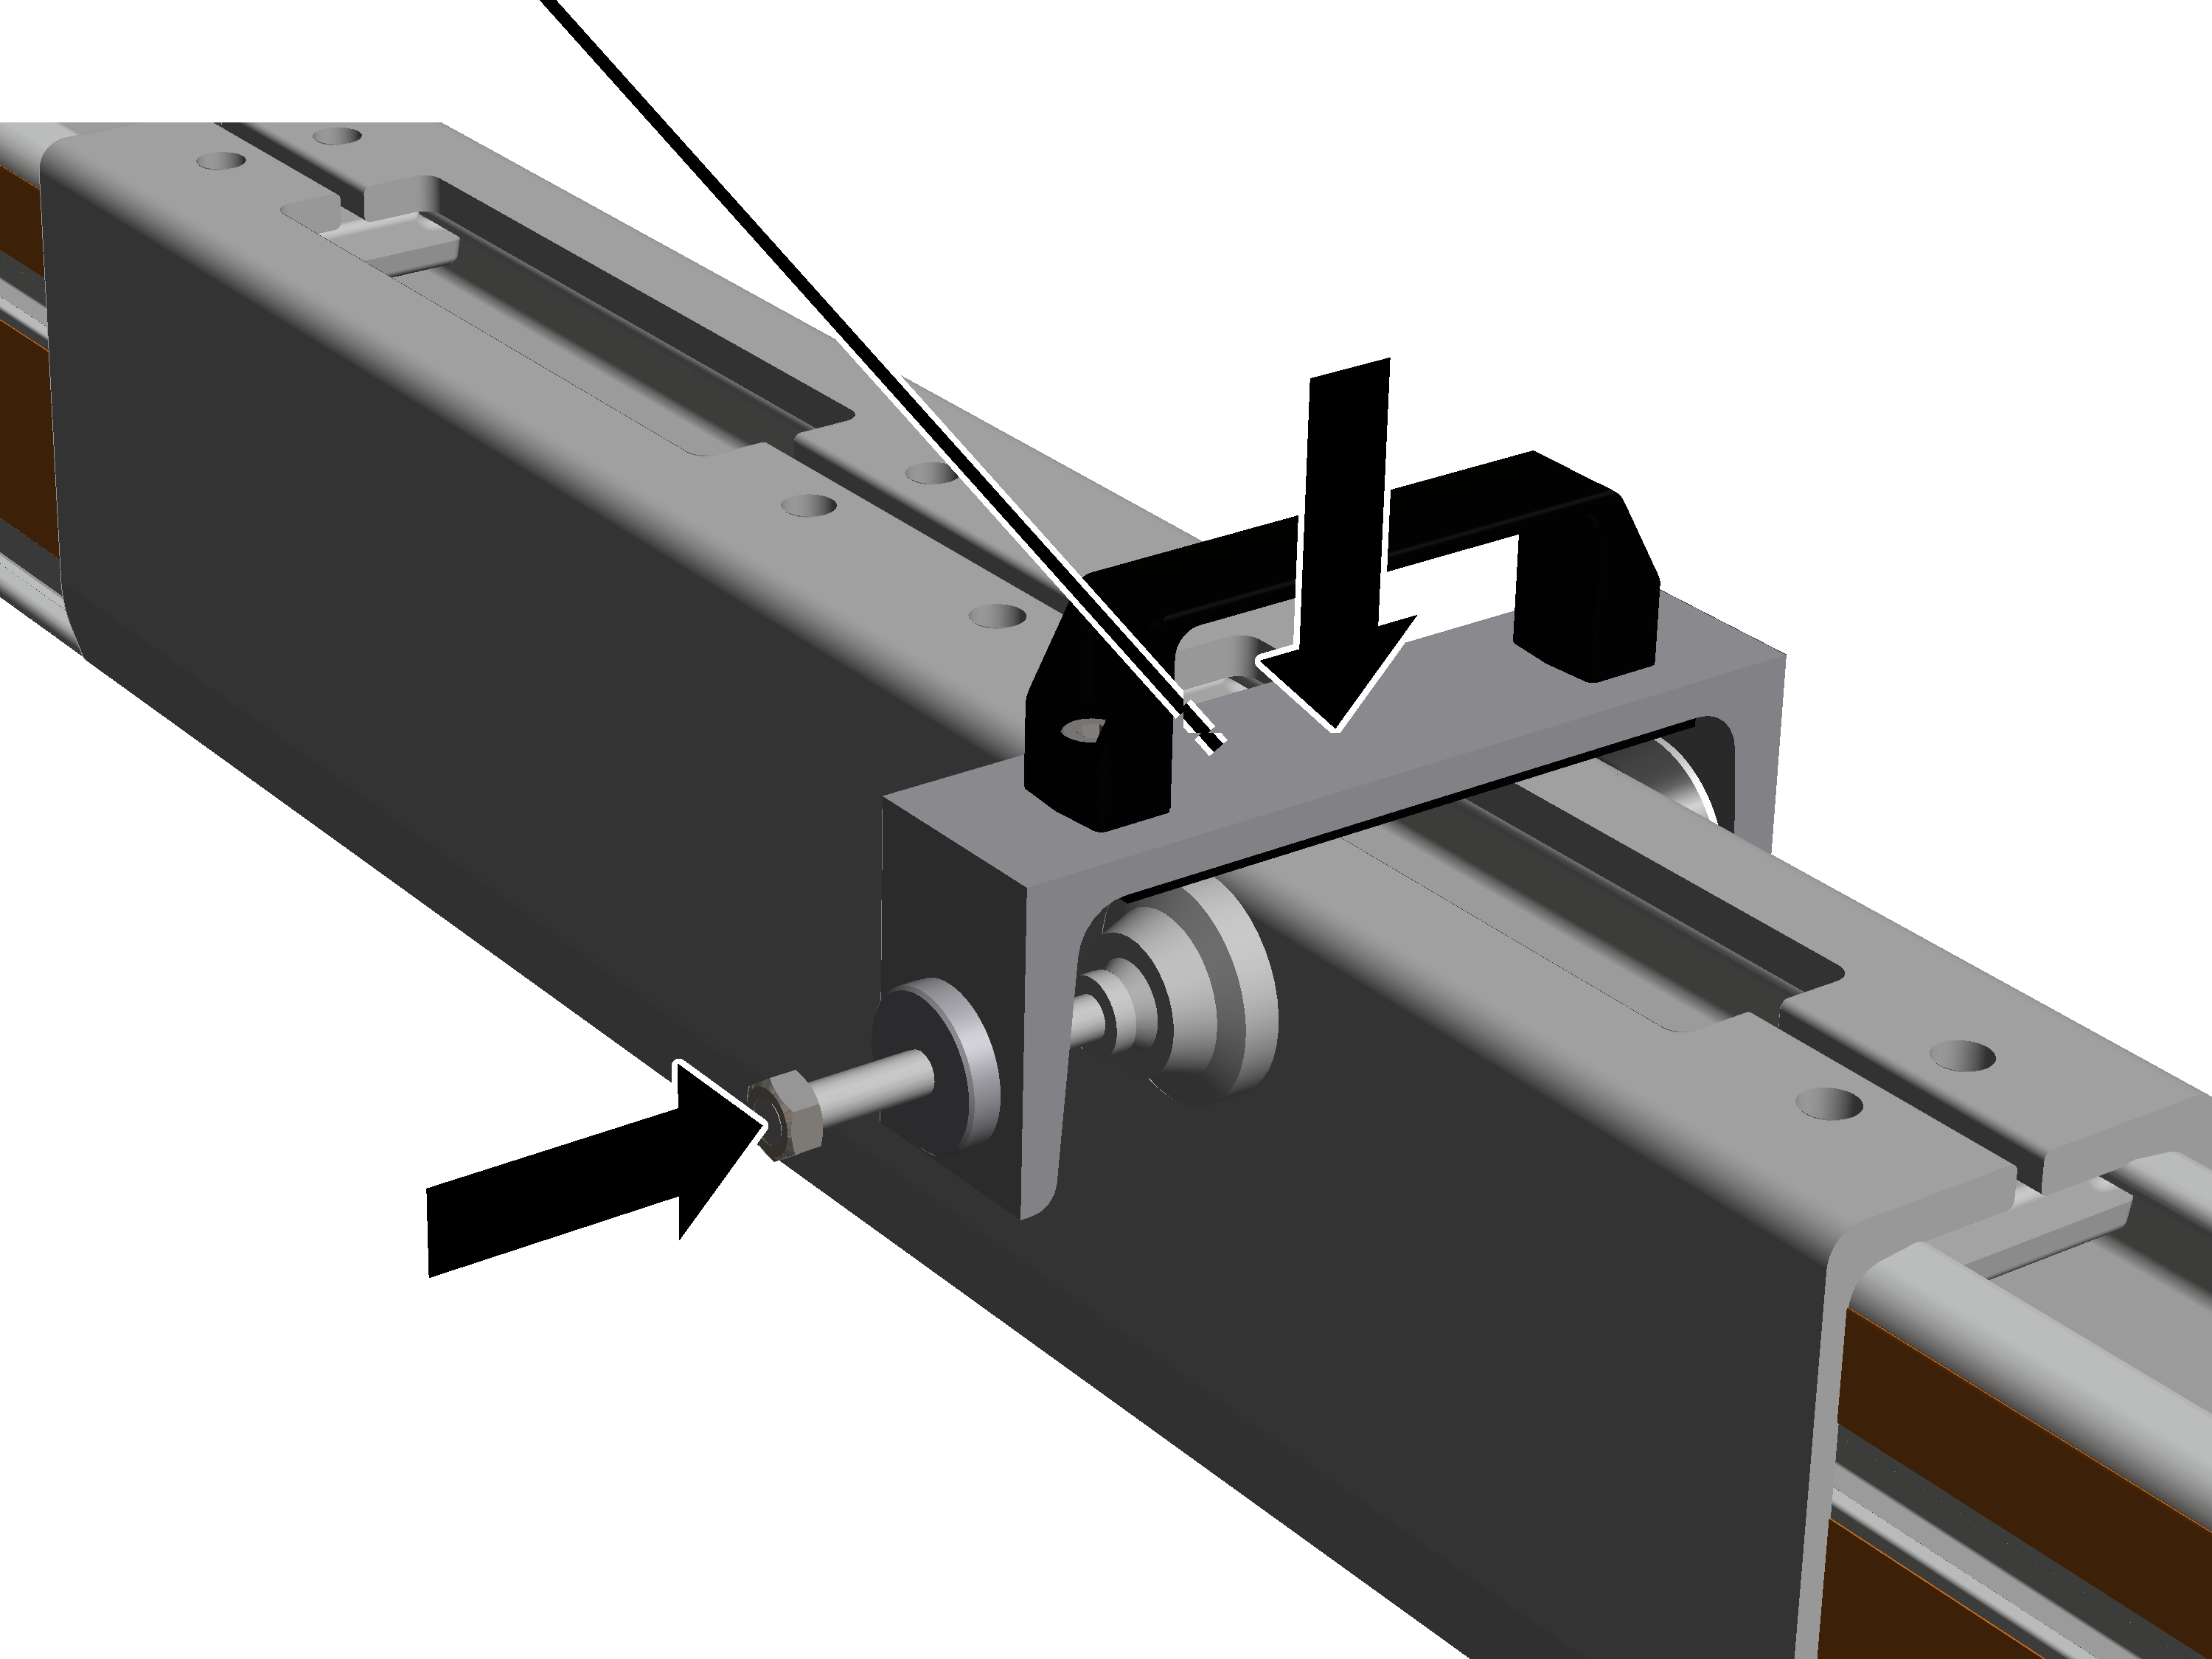
- Blachę połączeniową ścisnąć na tyle, żeby można było nałożyć przyrząd montażowy.
- Przyrząd montażowy nałożyć na blachy połączeniowe.
Przyrząd montażowy jest dostępny w serwisie ABUS. AN 316469.
Alternatywnie można wykorzystać ścisk śrubowy z odpowiednim podłożem (np. z gumową matą).
- Przyrząd montażowy skręcać, aż blachy połączeniowe wyraźnie zatrzasną po bokach.
Blachy połączeniowe muszą wyraźnie zatrzasnąć po obu stronach i przy obu odcinkach profilu.
W razie potrzeby: przy pomocy przyrządu montażowego ścisnąć także blachy połączeniowe na drugim końcu, aż wyraźnie zatrzasną się.
Przykręcanie blach połączeniowych
Przy wszystkich czterech nakrętkach z łbem:
Śruba żebrowana M12x50Płytka
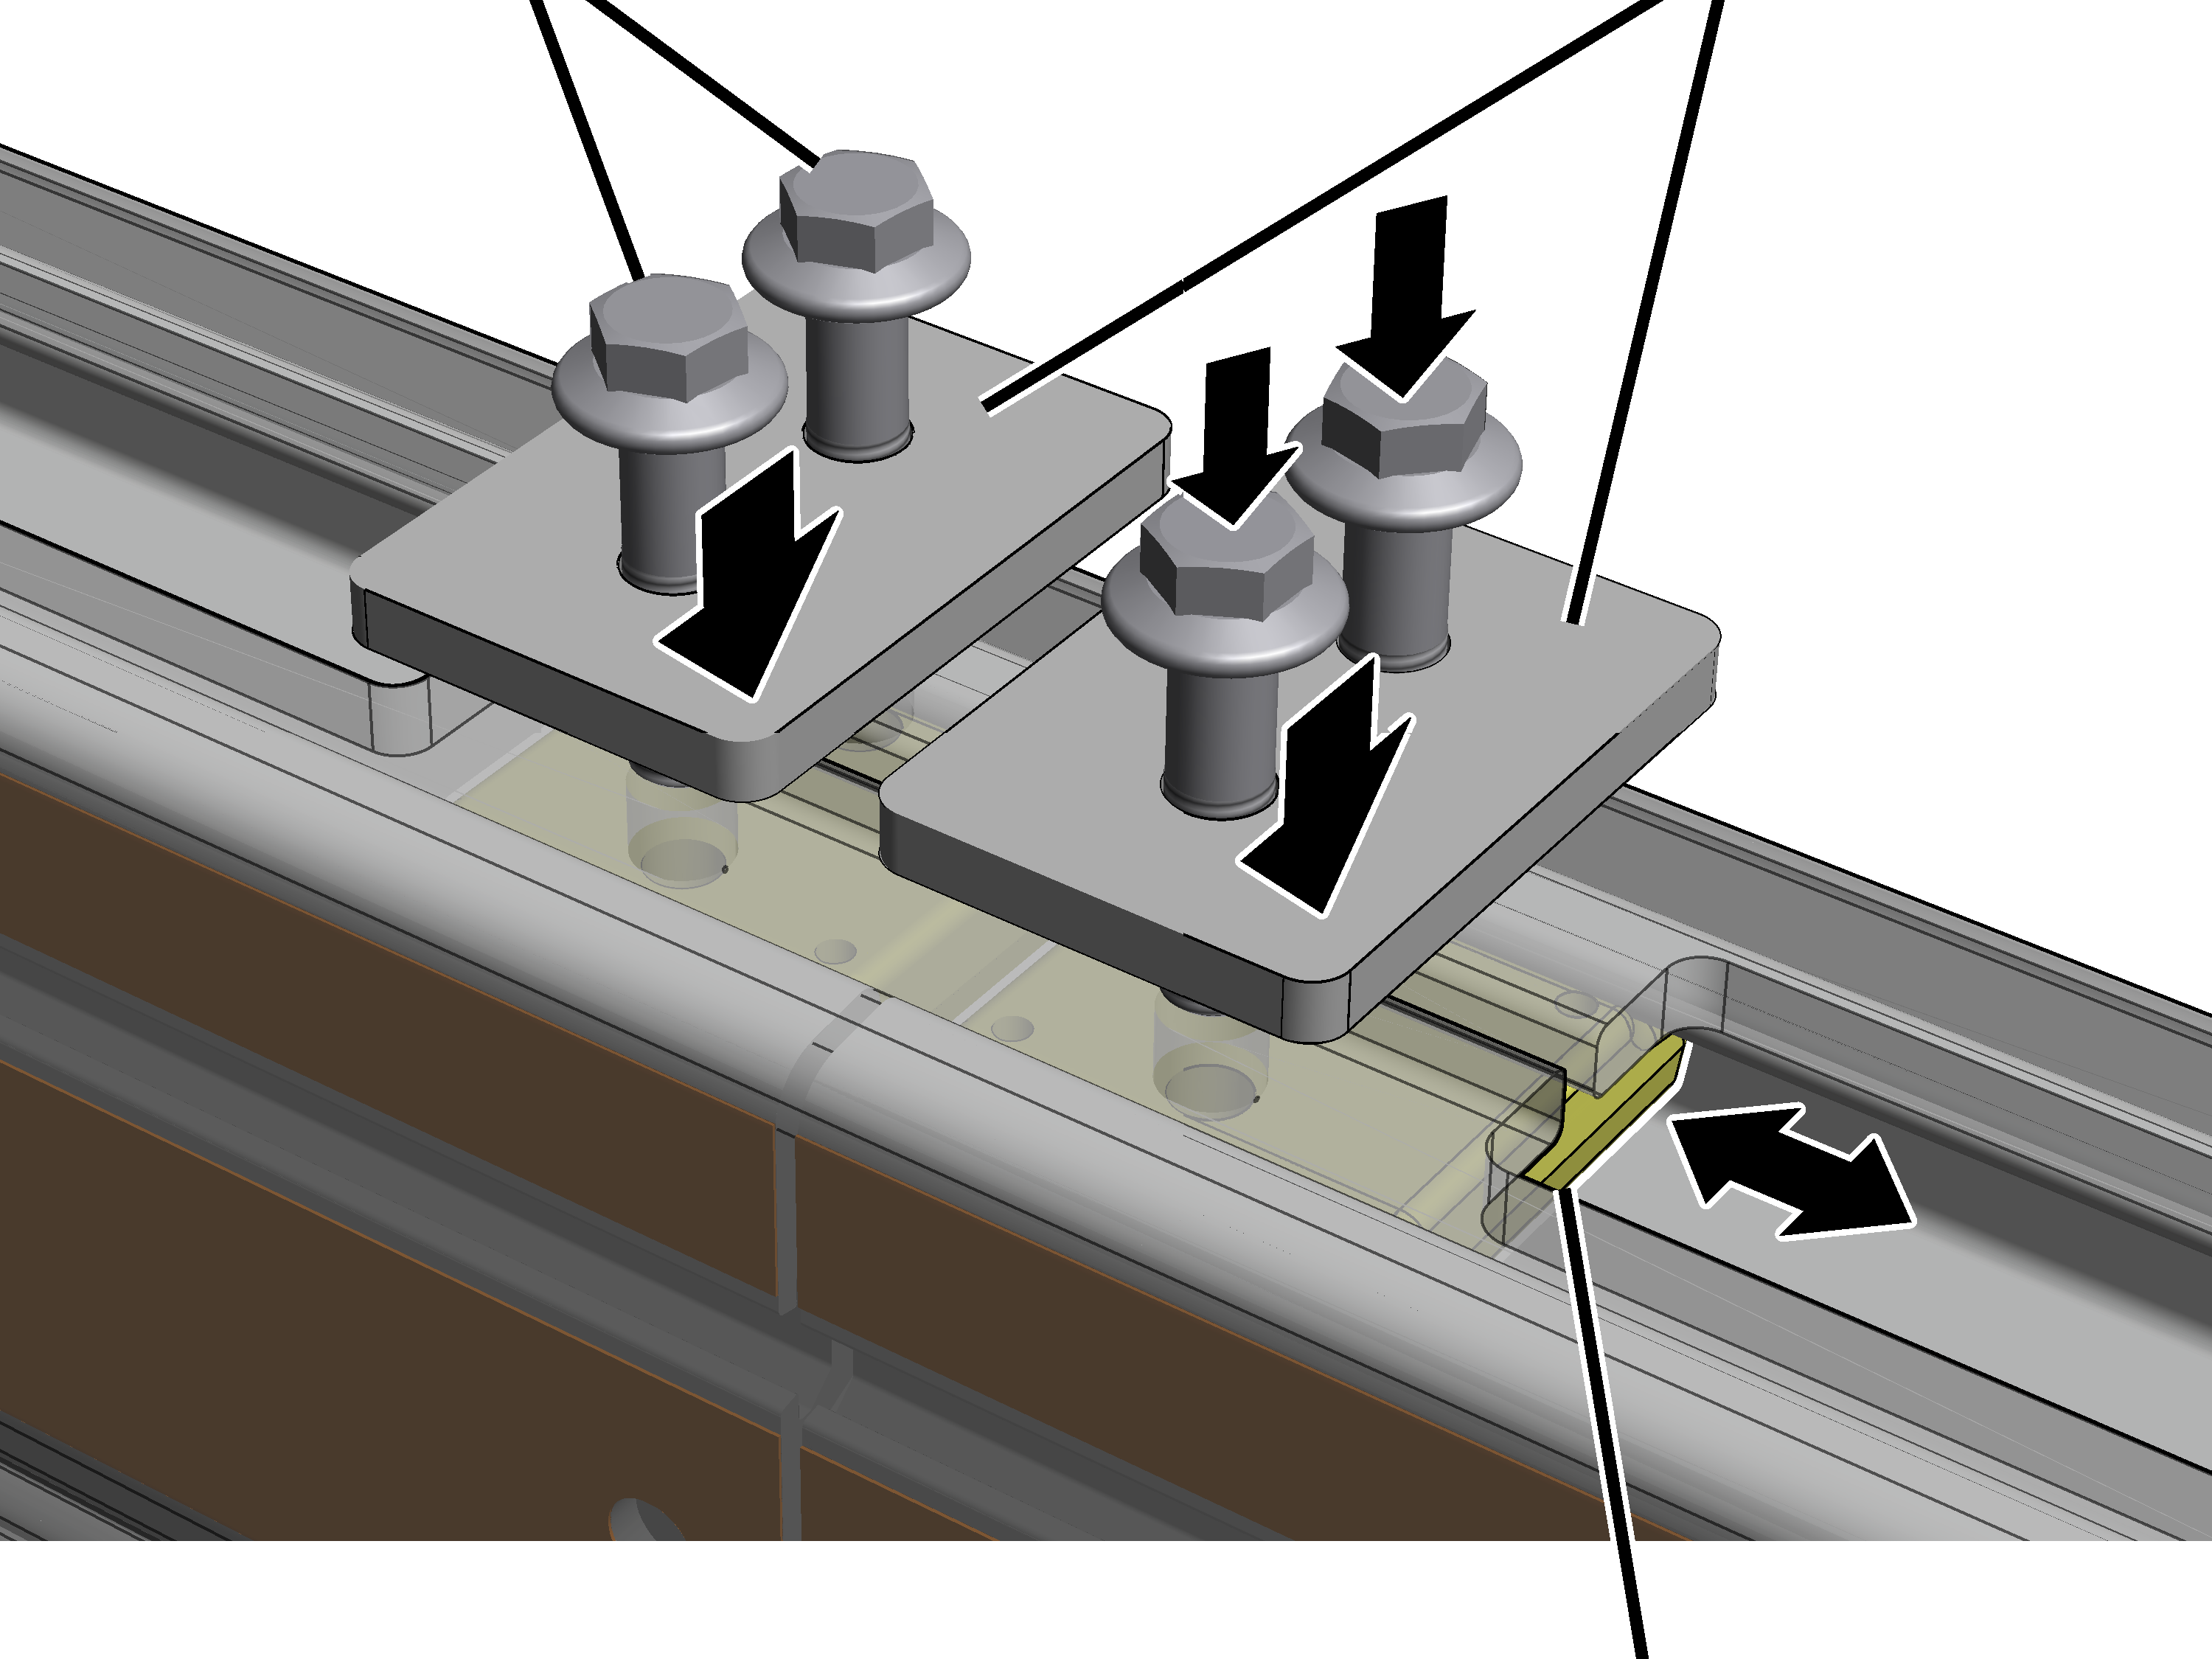
- Nakrętkę z łbem przesunąć, aż znajdzie się dokładnie pod jarzmem blachy połączeniowej.
- Blachę położyć na otwory w blasze połączeniowej.
- Śruby żebrowane M12x50 (2x na zamocowanie profilowe) przetknąć przez blachę i przez blachę połączeniową i wkręcić w nakrętkę z łbem.
- Przykręcić śrubami żebrowanymi. 130 Nm.
Piłowanie odcinków profilu
W typowym przypadku odcinki profilu są przycinane na odpowiednie długości dla poszczególnych projektów. Dzięki temu nie ma konieczności przycinania odcinków profilu na miejscu.
Zwłaszcza w przypadku przebudowy może być konieczne skracanie odcinków profilu na miejscu.
Wskazówka
Żeby dźwignica HB lub wózek suwnicowy przemieszczał się się później w obszarze styku odcinków profilu spokojnie i bez szarpania, konieczne jest bardzo dokładne przycięcie odcinków profilu. Taką dokładność można osiągnąć tylko za pomocą specjalnego urządzenia piłującego.
Dlatego docinać wolno tylko skrajne odcinki profilu, które wiszą na początku lub na końcu torowiska/dźwigara suwnicy. Na placu budowy nie wolno piłować odcinków profilu na styku odcinków.
Jeżeli rozszerza się istniejący system dźwignicowy HB, to obcięty odcinek profilu na końcu torowiska/dźwigara suwnicy należy zdemontować i zastąpić kompletnym odcinkiem. Docinany odcinek profilu można ponownie zamontować na końcu rozszerzonego systemu dźwignicowego HB.
Tylko dla HB240
Zdejmowanie poprzecznych dwuzłączek gwintowanych
Jeżeli konieczne jest piłowanie odcinka HB w rejonie poprzecznej dwuzłączki gwintowanej, trzeba najpierw tę dwuzłączkę zdjąć.
Dwuzłączka gwintowana poprzeczna
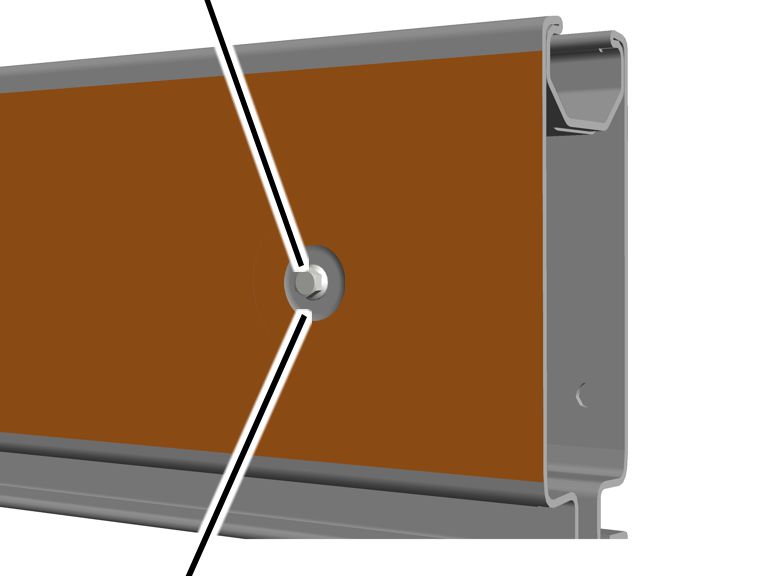
- Sprawdzić, czy rzaz znajduje się w rejonie poprzecznej dwuzłączki gwintowanej.
Jeżeli konieczne jest piłowanie równej powierzchni wewnętrznej rowka, trzeba najpierw zdjąć poprzeczną dwuzłączkę gwintowaną.
Jeżeli piłowanie będzie realizowane w skośnej strefie rowka, poprzeczna dwuzłączka gwintowana może pozostać zamontowana.
Nakrętka żebrowana M8
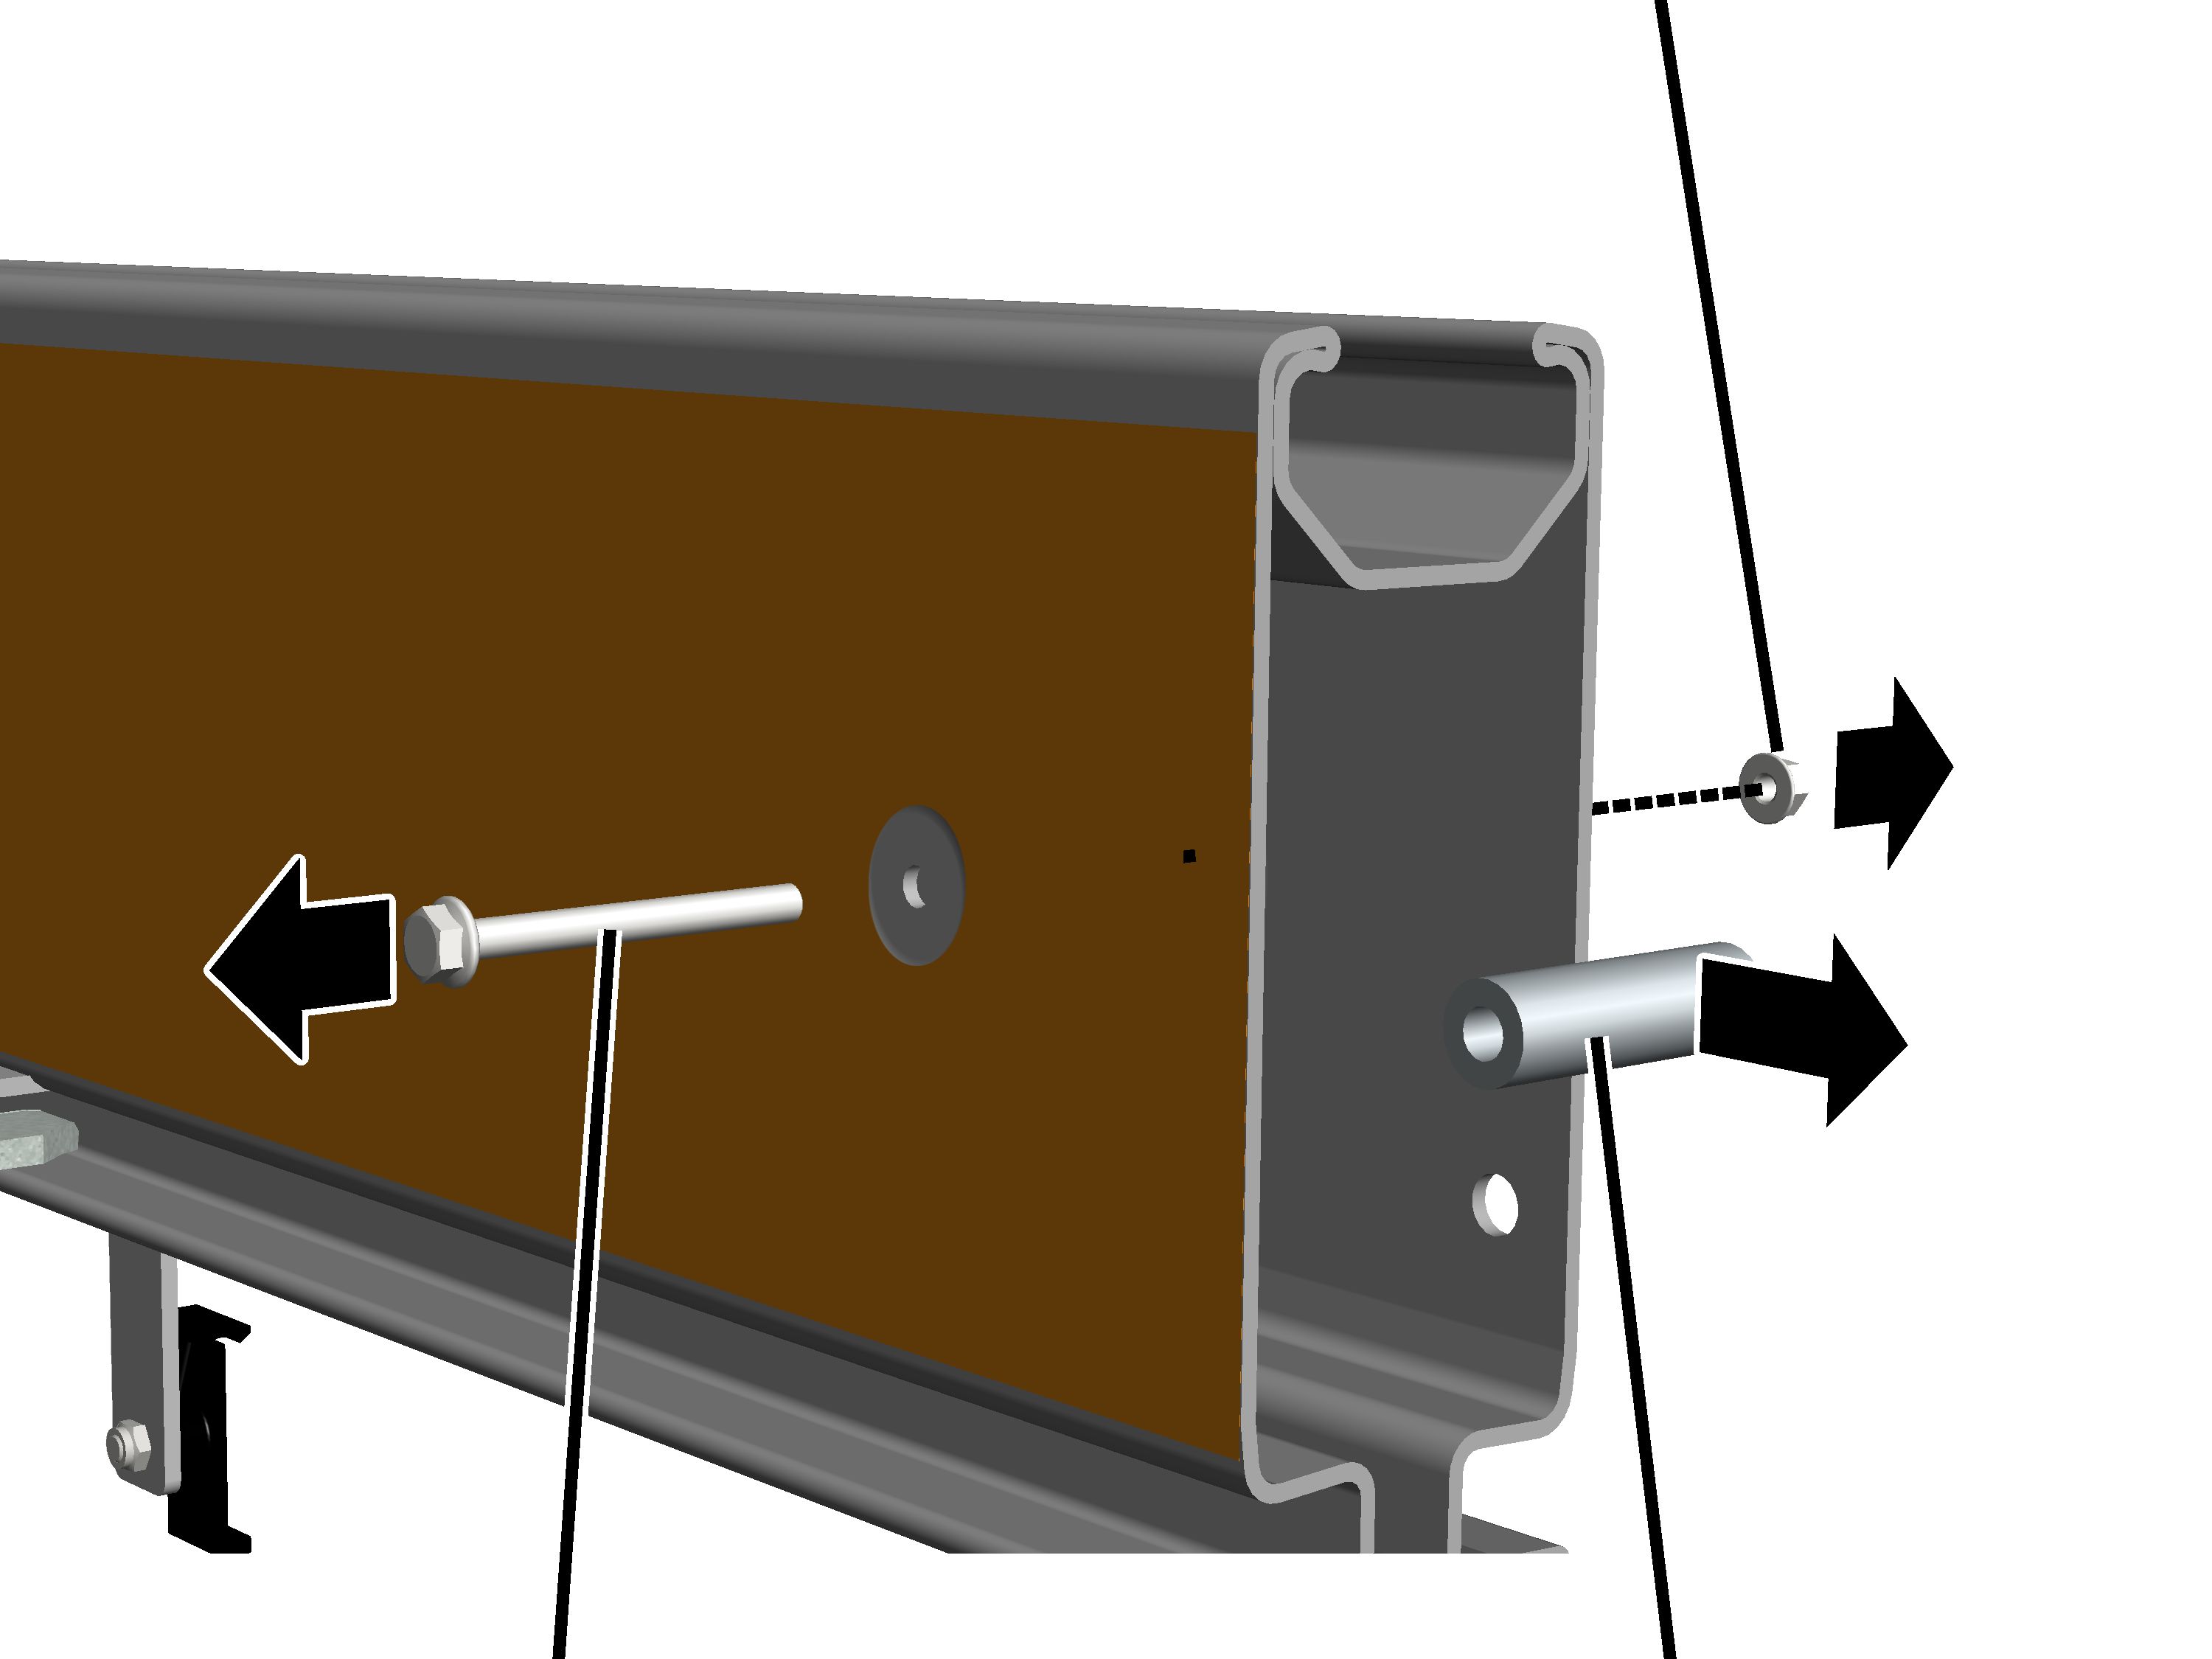
- Otworzyć folię po obu stronach rowka, aby dostać się do śruby żebrowanej i nakrętki żebrowanej.
- Poluzować śrubę żebrowaną M8x80 i nakrętkę żebrowaną M8
- Wyjąć tuleję dystansową z profilu HB.
Śruba żebrowana, nakrętka żebrowana i tuleja dystansowa nie będą już potrzebne.
Piłowanie odcinka profilu
Odpiłować odcinek profilu na początku lub na końcu:
Odstęp od krawędzi cięcia 20 mm
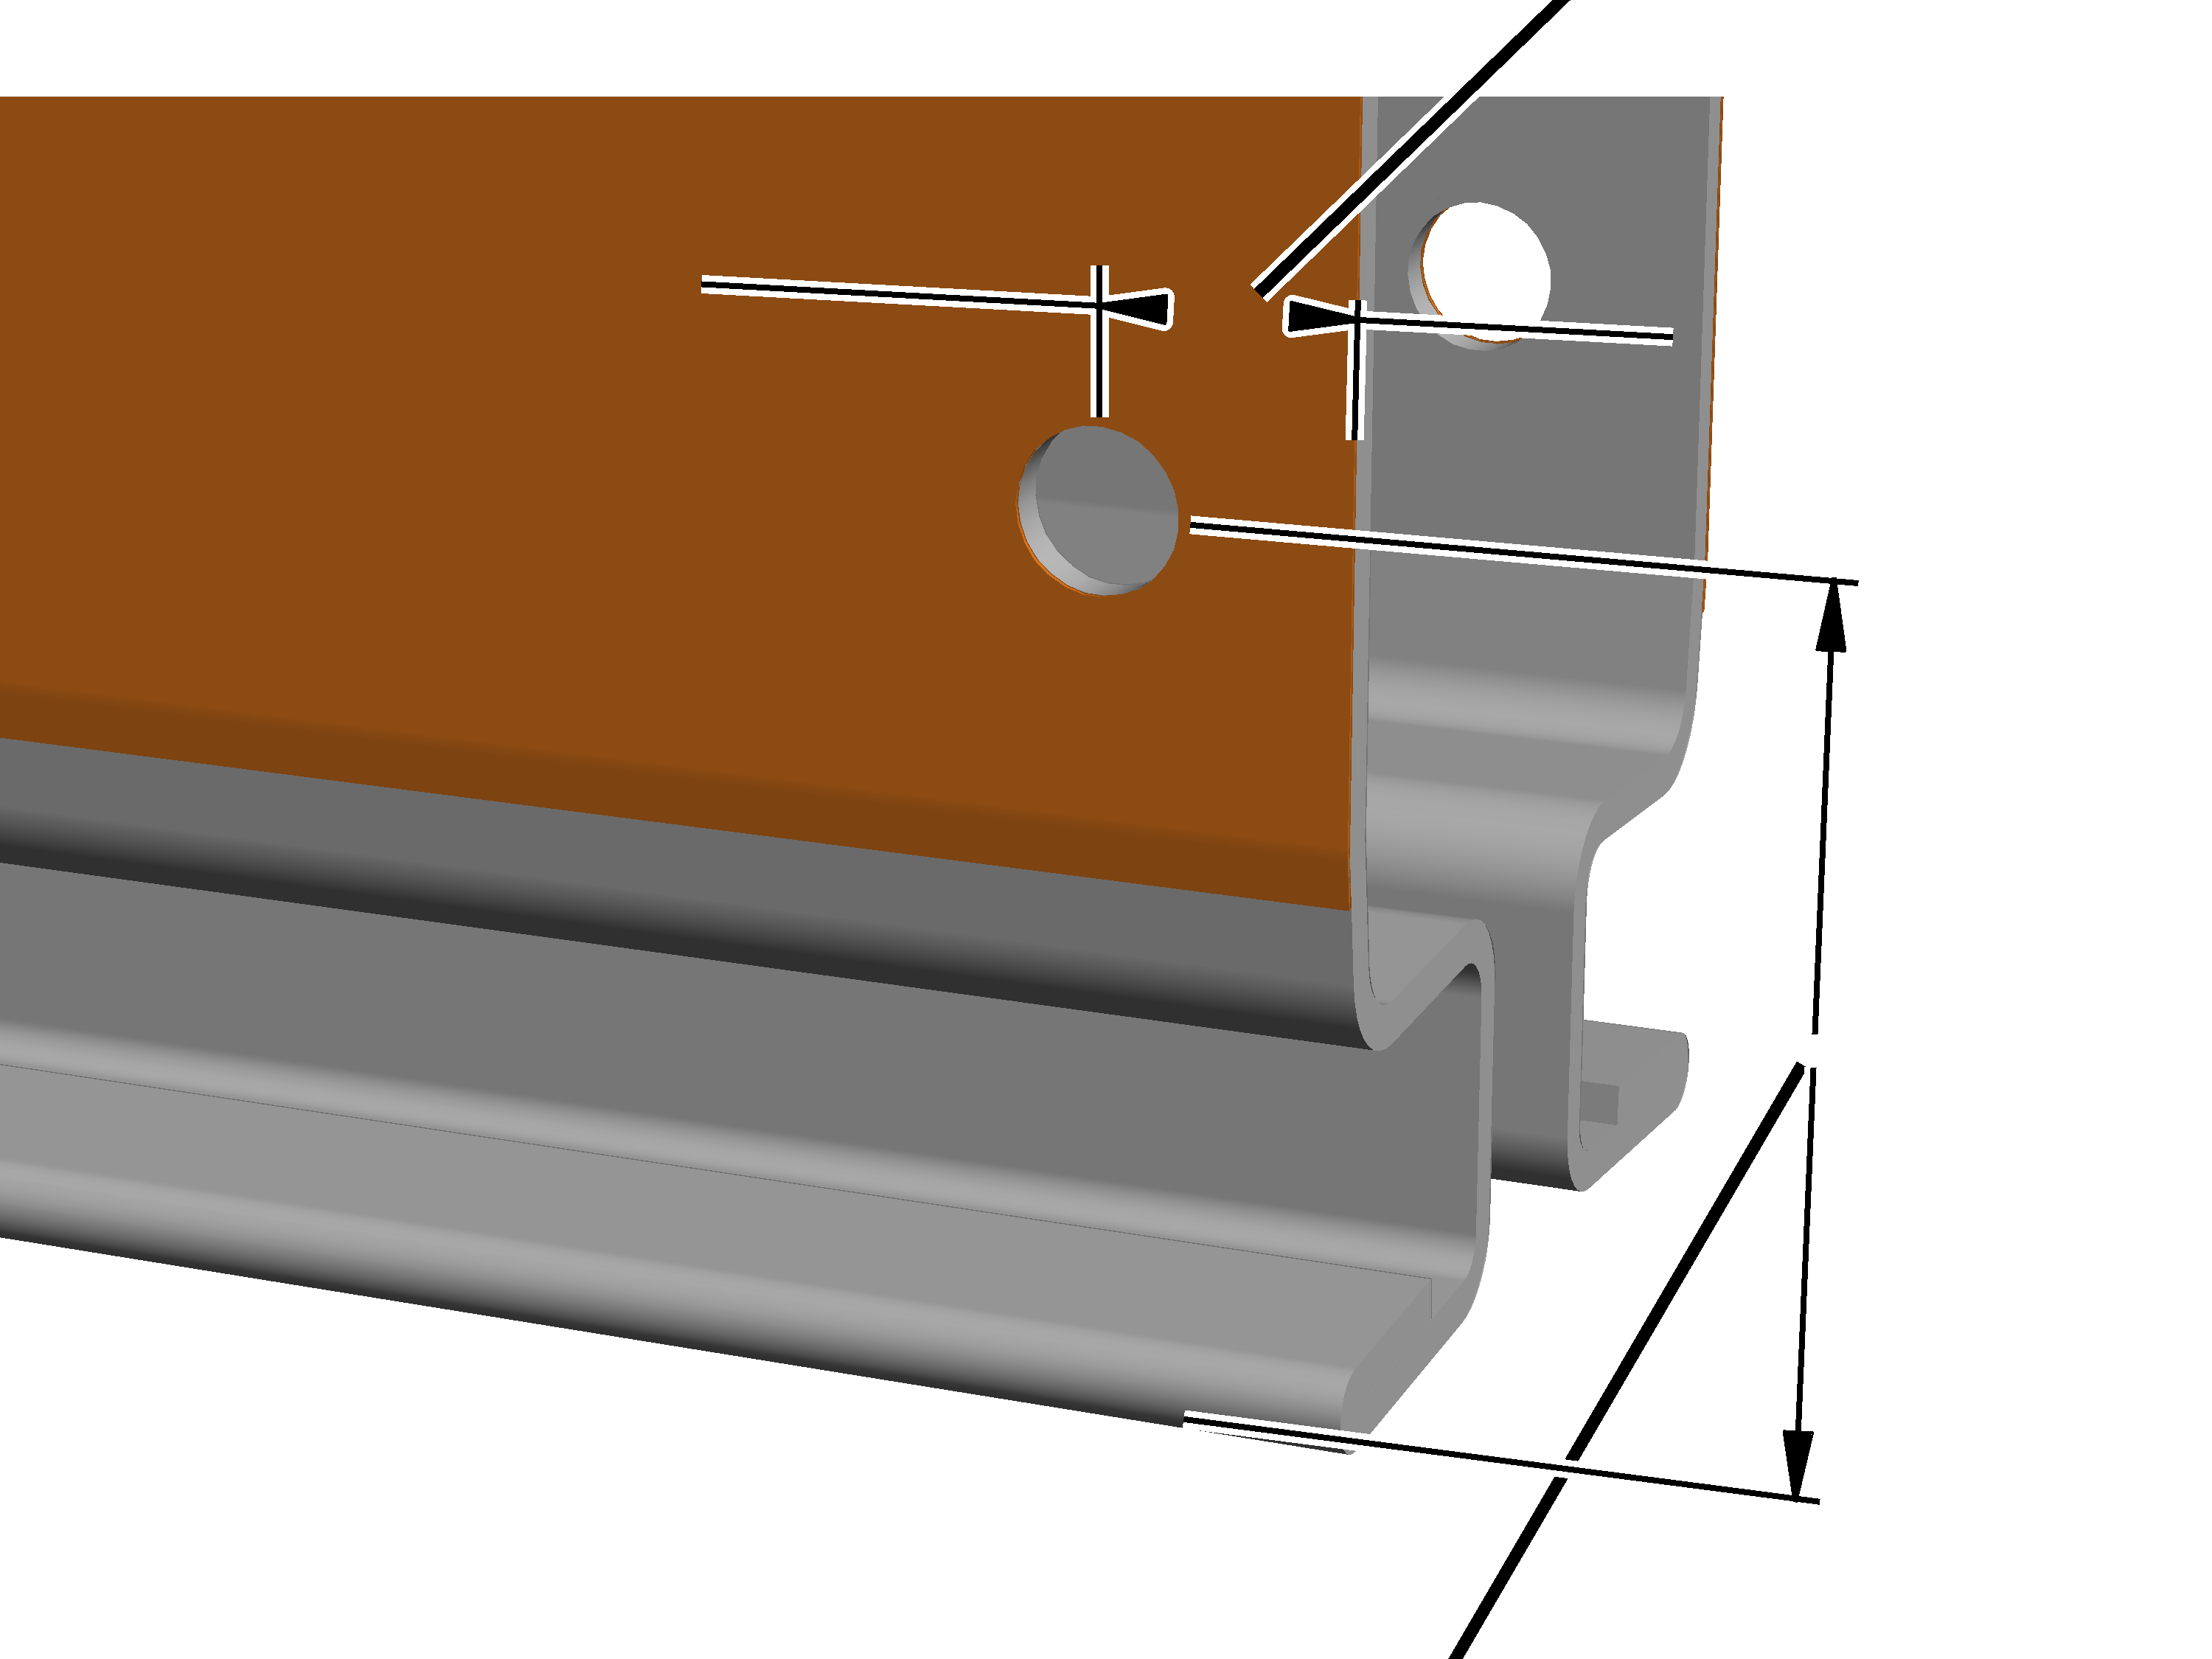
- Odcinek profilu obrócić otworem do dołu.
Wskutek tego zwierciny wypadają z odcinka profilu i nie mogą gromadzić się wewnątrz.
- Odpiłować odcinek profilu pod kątem prostym w pożądanym miejscu.
- Po obu stronach wywiercić w odcinku profilu otwór na kołpak zamykający.
- Średnica 13 mm.
- Odległość od krawędzi cięcia 20 mm
- Odstęp od dolnej krawędzi:
Typowielkość |
Odstęp |
|---|---|
HB110 |
48 mm |
HB150 |
73 mm |
HB190 |
73 mm |
HB240 |
73 mm |
- Usunąć zadziory z otworów.
Powierzchnia toczna
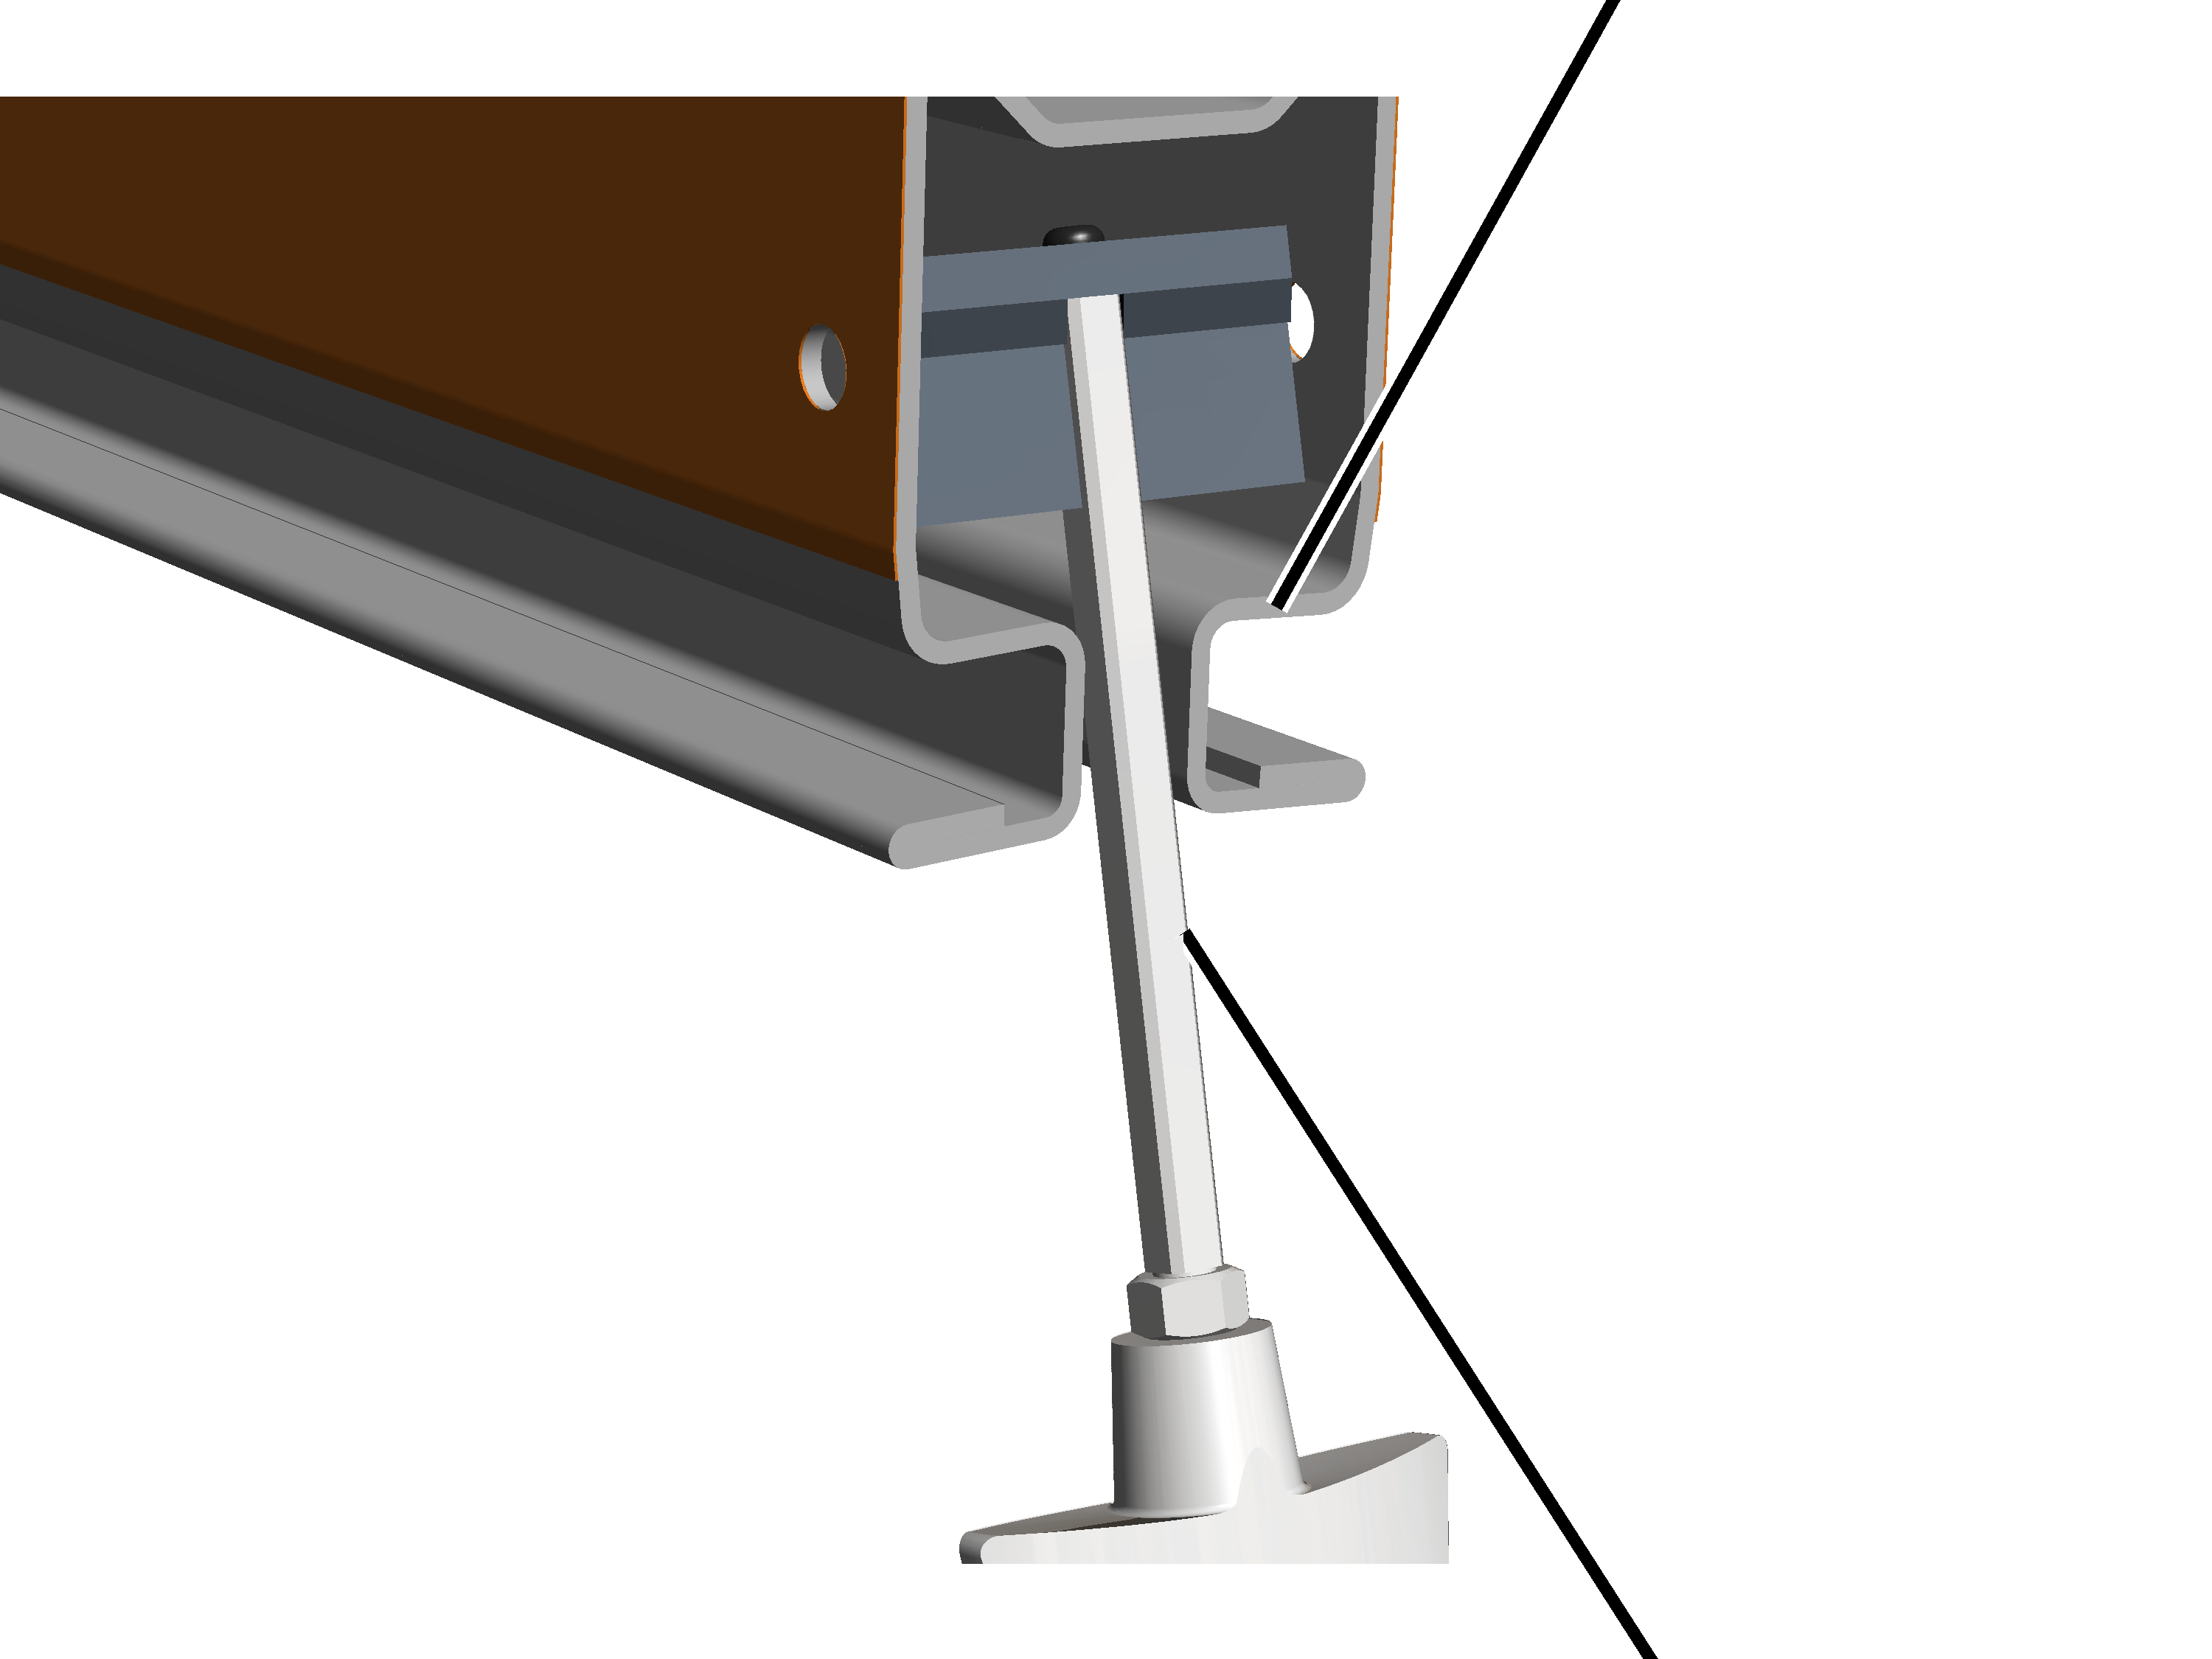
- Gruntownie usunąć wewnątrz zwierciny z piłowania i wiercenia, szczególnie z powierzchni tocznej przy szczelinie dolnej.
W przeciwnym razie zwierciny przywierają do kółek wózka, powodując nierówną pracę mechanizmów jezdnych.
Do prostego i efektywnego czyszczenia powierzchni tocznej można użyć specjalnej szczotki. Szczotka jest dostępna w serwisie ABUS. AN 315909. Patrz „Serwis ABUS“.
Montaż dolnych gniazd wieszaka do zawieszenia torowiska M16
Teraz zamontować dolne gniazda wieszaków w główce profilu. Następnie torowisko zawiesić przy pomocy dolnych gniazd wieszaka na zawieszeniu torowiska.
Montaż dolnego gniazda wieszaka
Dla każdego zawieszenia torowiska:
- Odczytać z dokumentacji projektowej, w których miejscach są przewidziane dolne gniazda wieszaków. Należy ściśle przestrzegać podanych wymiarów, pozycji i odstępów.
Tylko dla zawieszenia torowiska na wolnym odcinku profilu
Tę operację wykonuje się tylko wtedy, gdy zawieszenie torowiska wykonuje się na wolnym odcinku profilu HB. Jest to najczęstsza sytuacja.
Dolne gniazdo wieszakaNakrętka napinająca
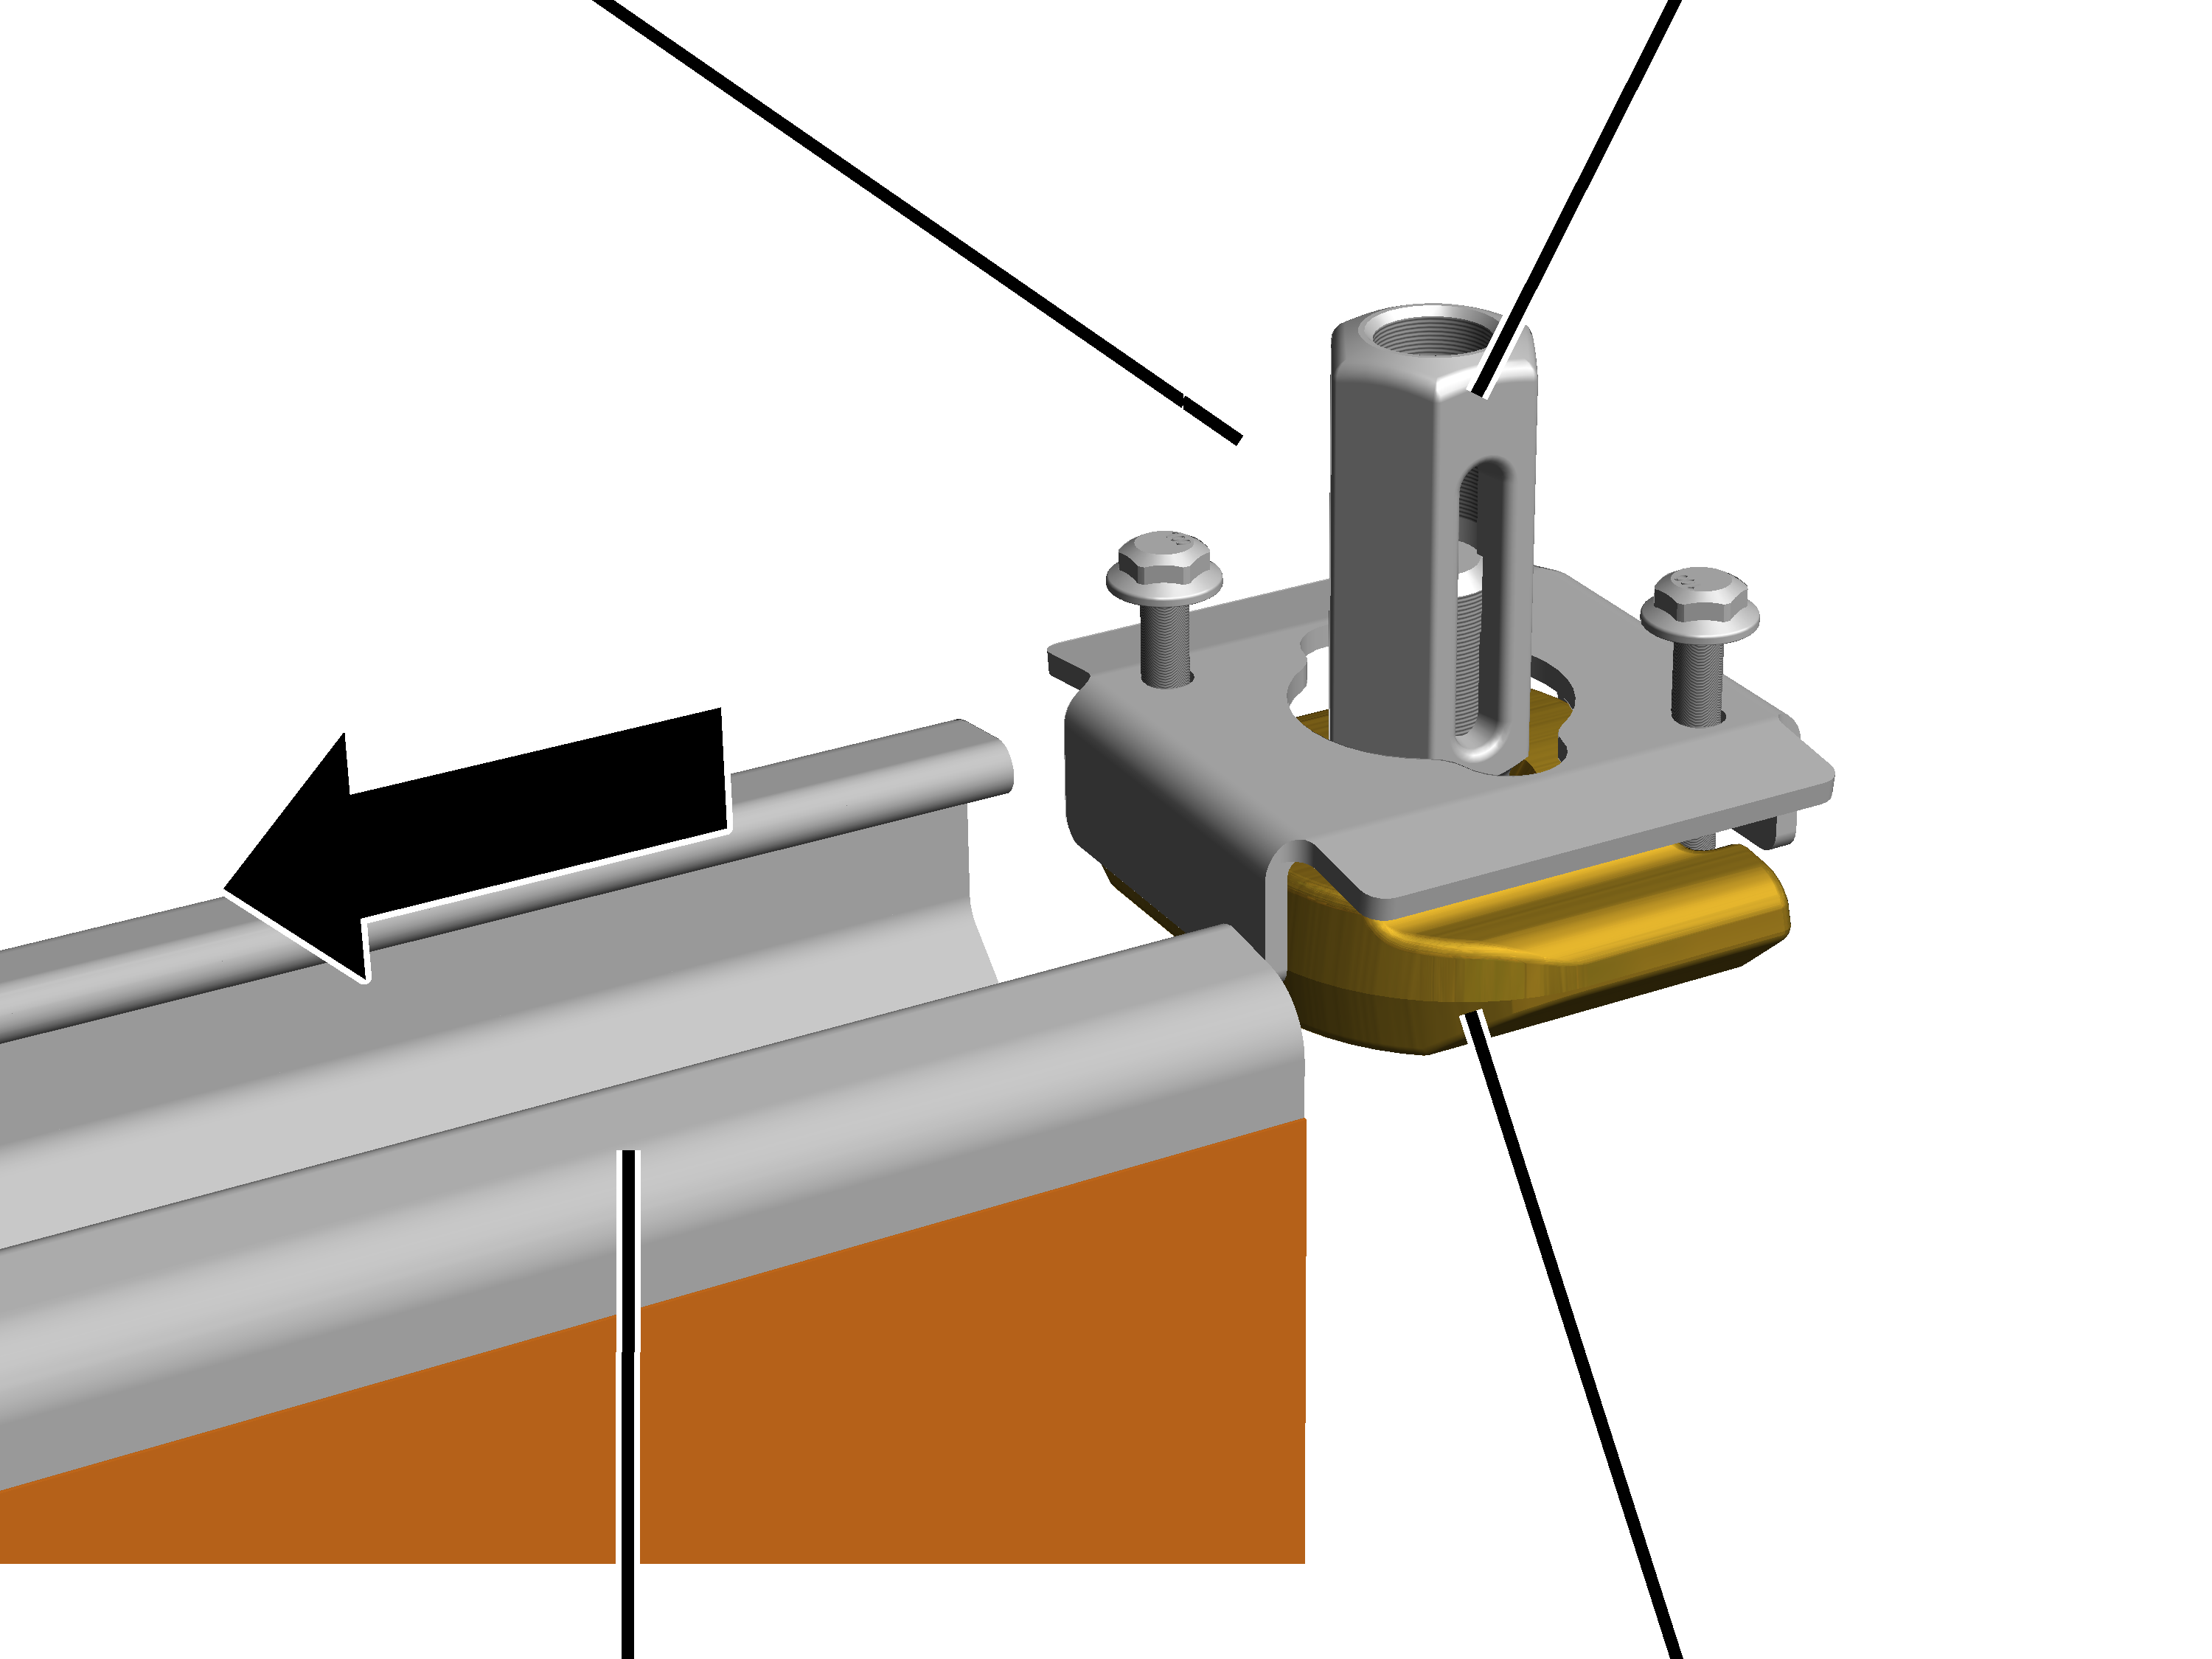
- Dolne gniazda wieszaka wsunąć w główkę profilu, rozstawić i dosunąć do miejsc, podanych w dokumentacji projektowej.
Panewka łożyska w górnym gnieździe wieszaka i przy przegubie metalowo-gumowym musi mieć to samo zabarwienie (srebrzyste lub złotawe). Górne gniazdo wieszaka i przegub metalowo-gumowy o różnie zabarwionych panewkach łożysk nie mogą byc wspólnie montowane.
Śruba żebrowana M6x40
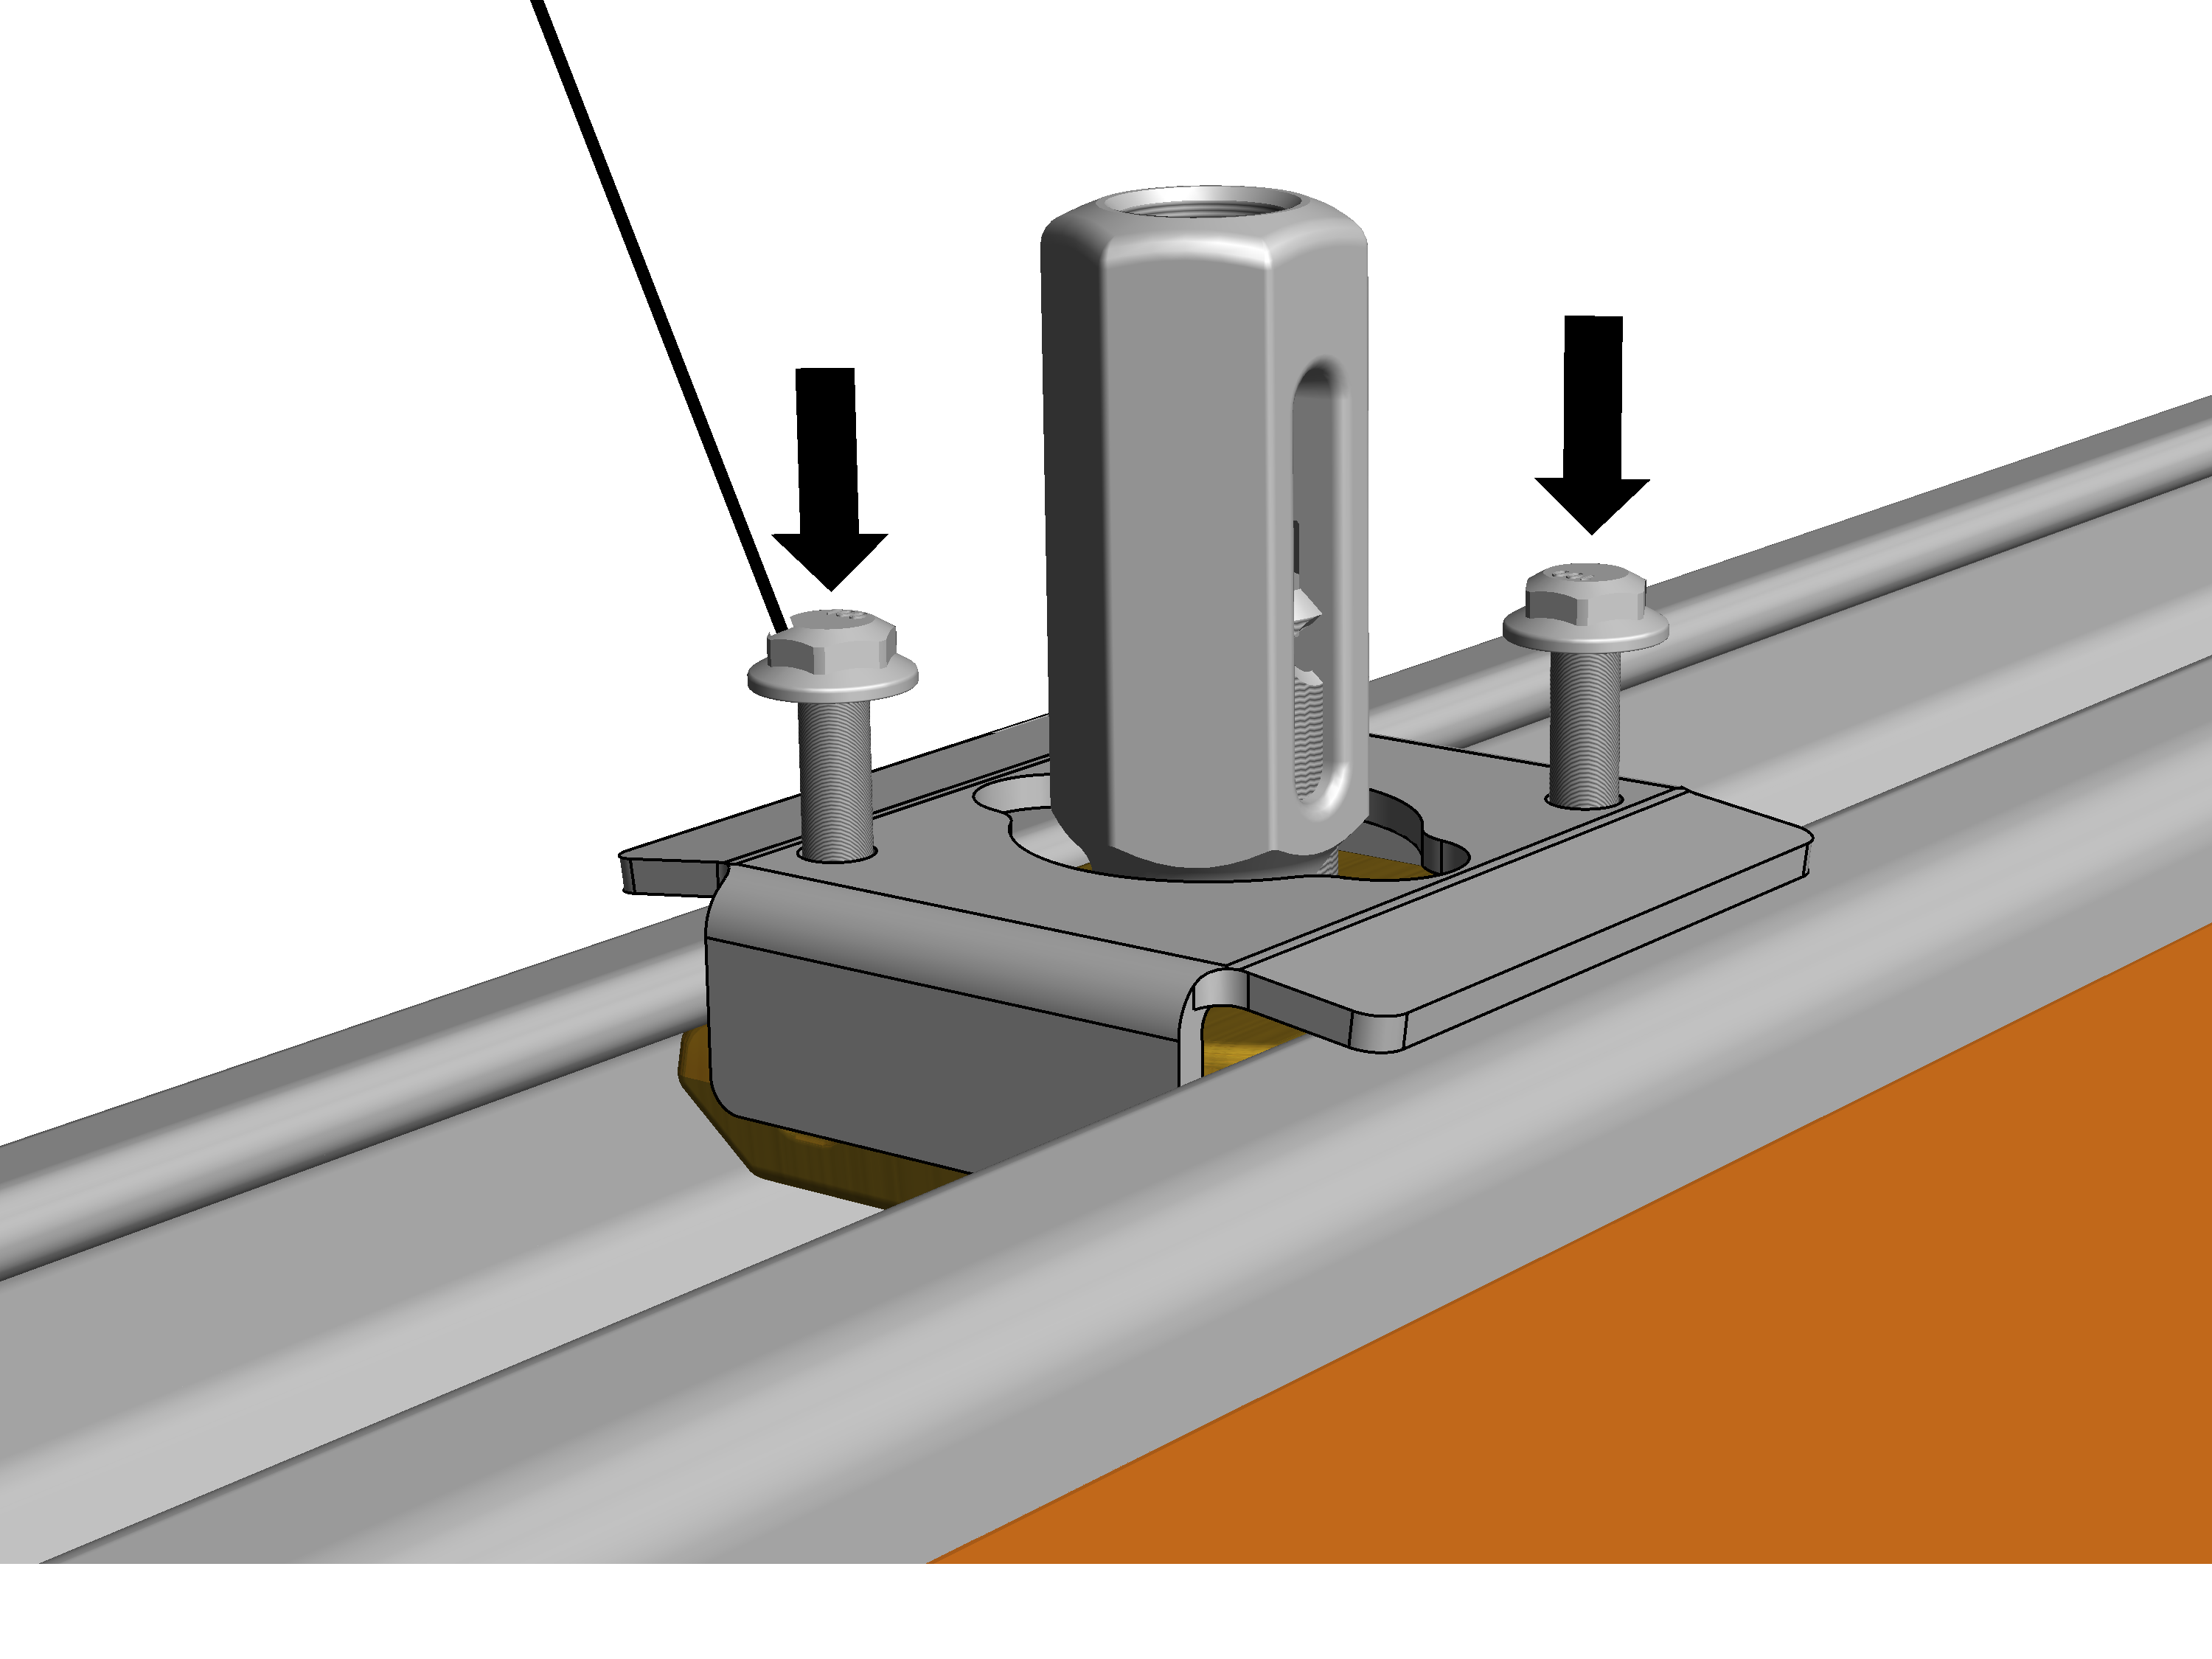
- Śruby żebrowane M6x40 (2x) wkręcić o dwa do trzech obrotów. Na razie mocno nie przykręcać.
Tylko dla zawieszania torowiska w obszarze blachy połączeniowej
Tę operację wykonuje się tylko wtedy, gdy zawieszenie torowiska przewiduje się w obszarze styku odcinków profilu.
Śruby żebrowane M6x40
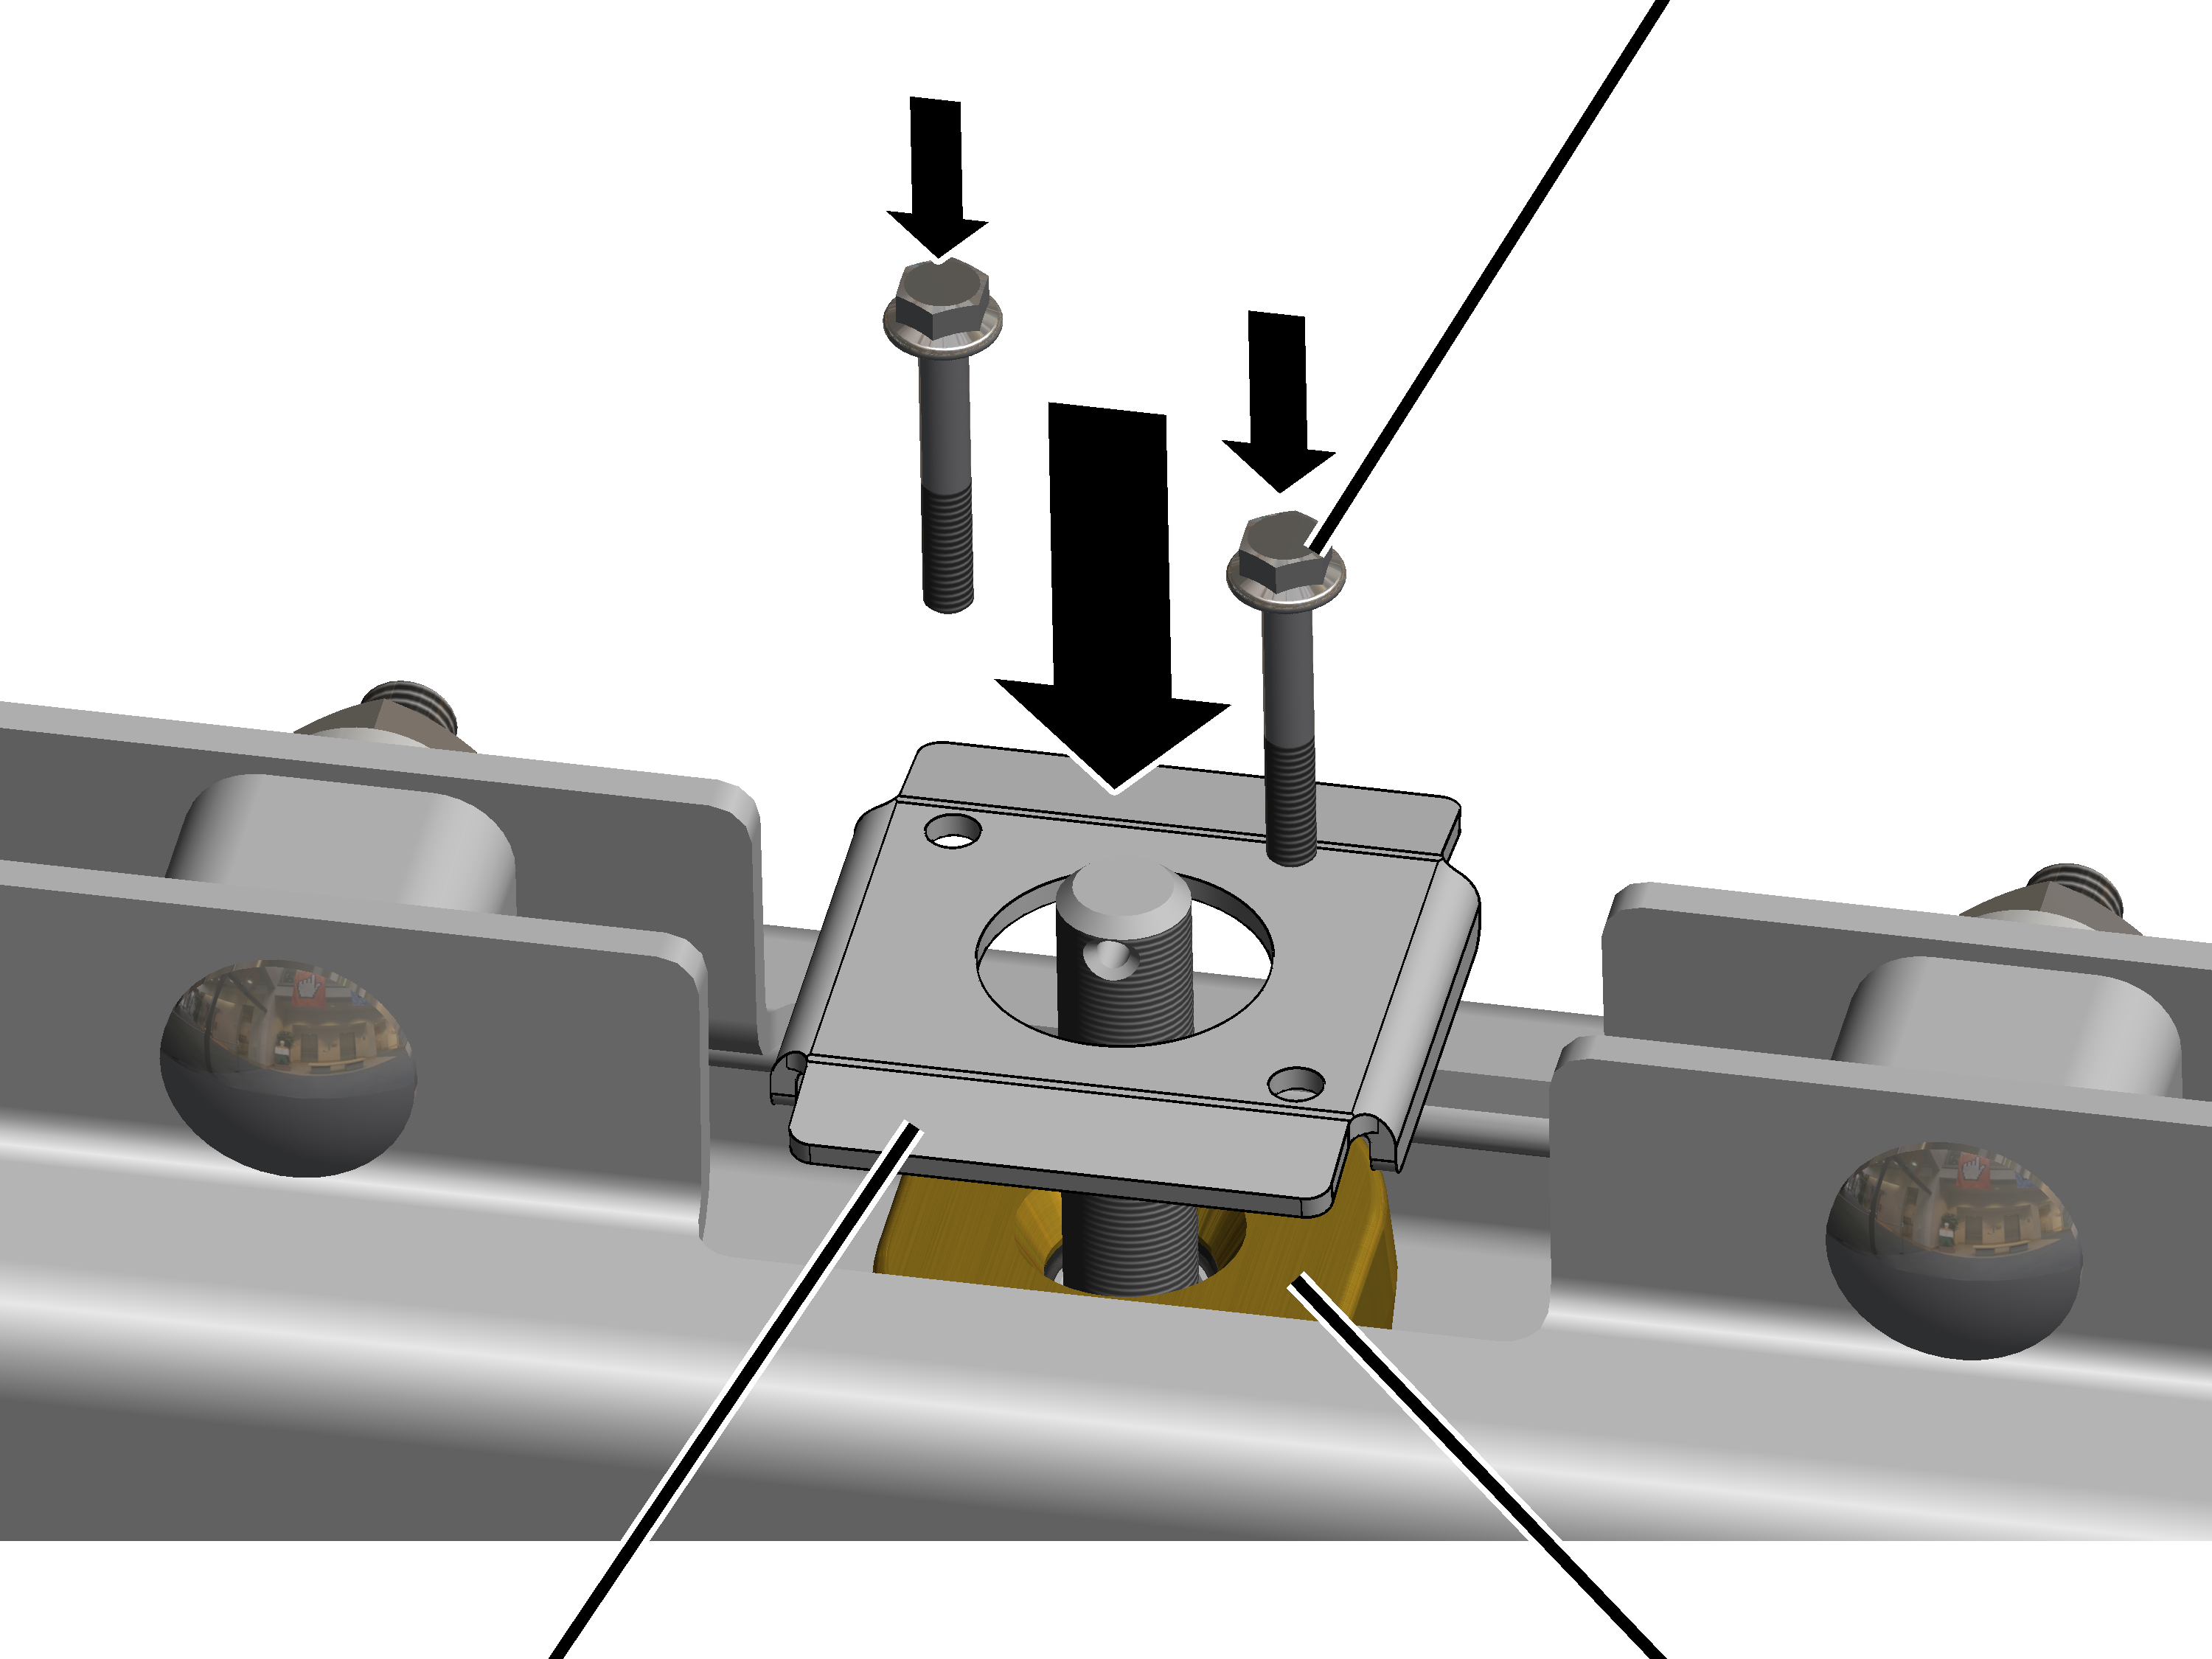
- Nałożyć nakładkę na przegub metalowo - gumowy.
- Przełożyć śruby żebrowane M6x40 (2x) przez nakładkę i wkręcić o dwa do czterech obrotów. Na razie mocno nie przykręcać.
Luzowanie nakrętki mocującej
Dotyczy tylko wieszaka zwykłego
Żeby móc później łatwo zamontować dolne gniazdo wieszaka do zawieszenia torowiska, trzeba teraz poluzować nakrętki mocujące.
Nakrętka napinająca
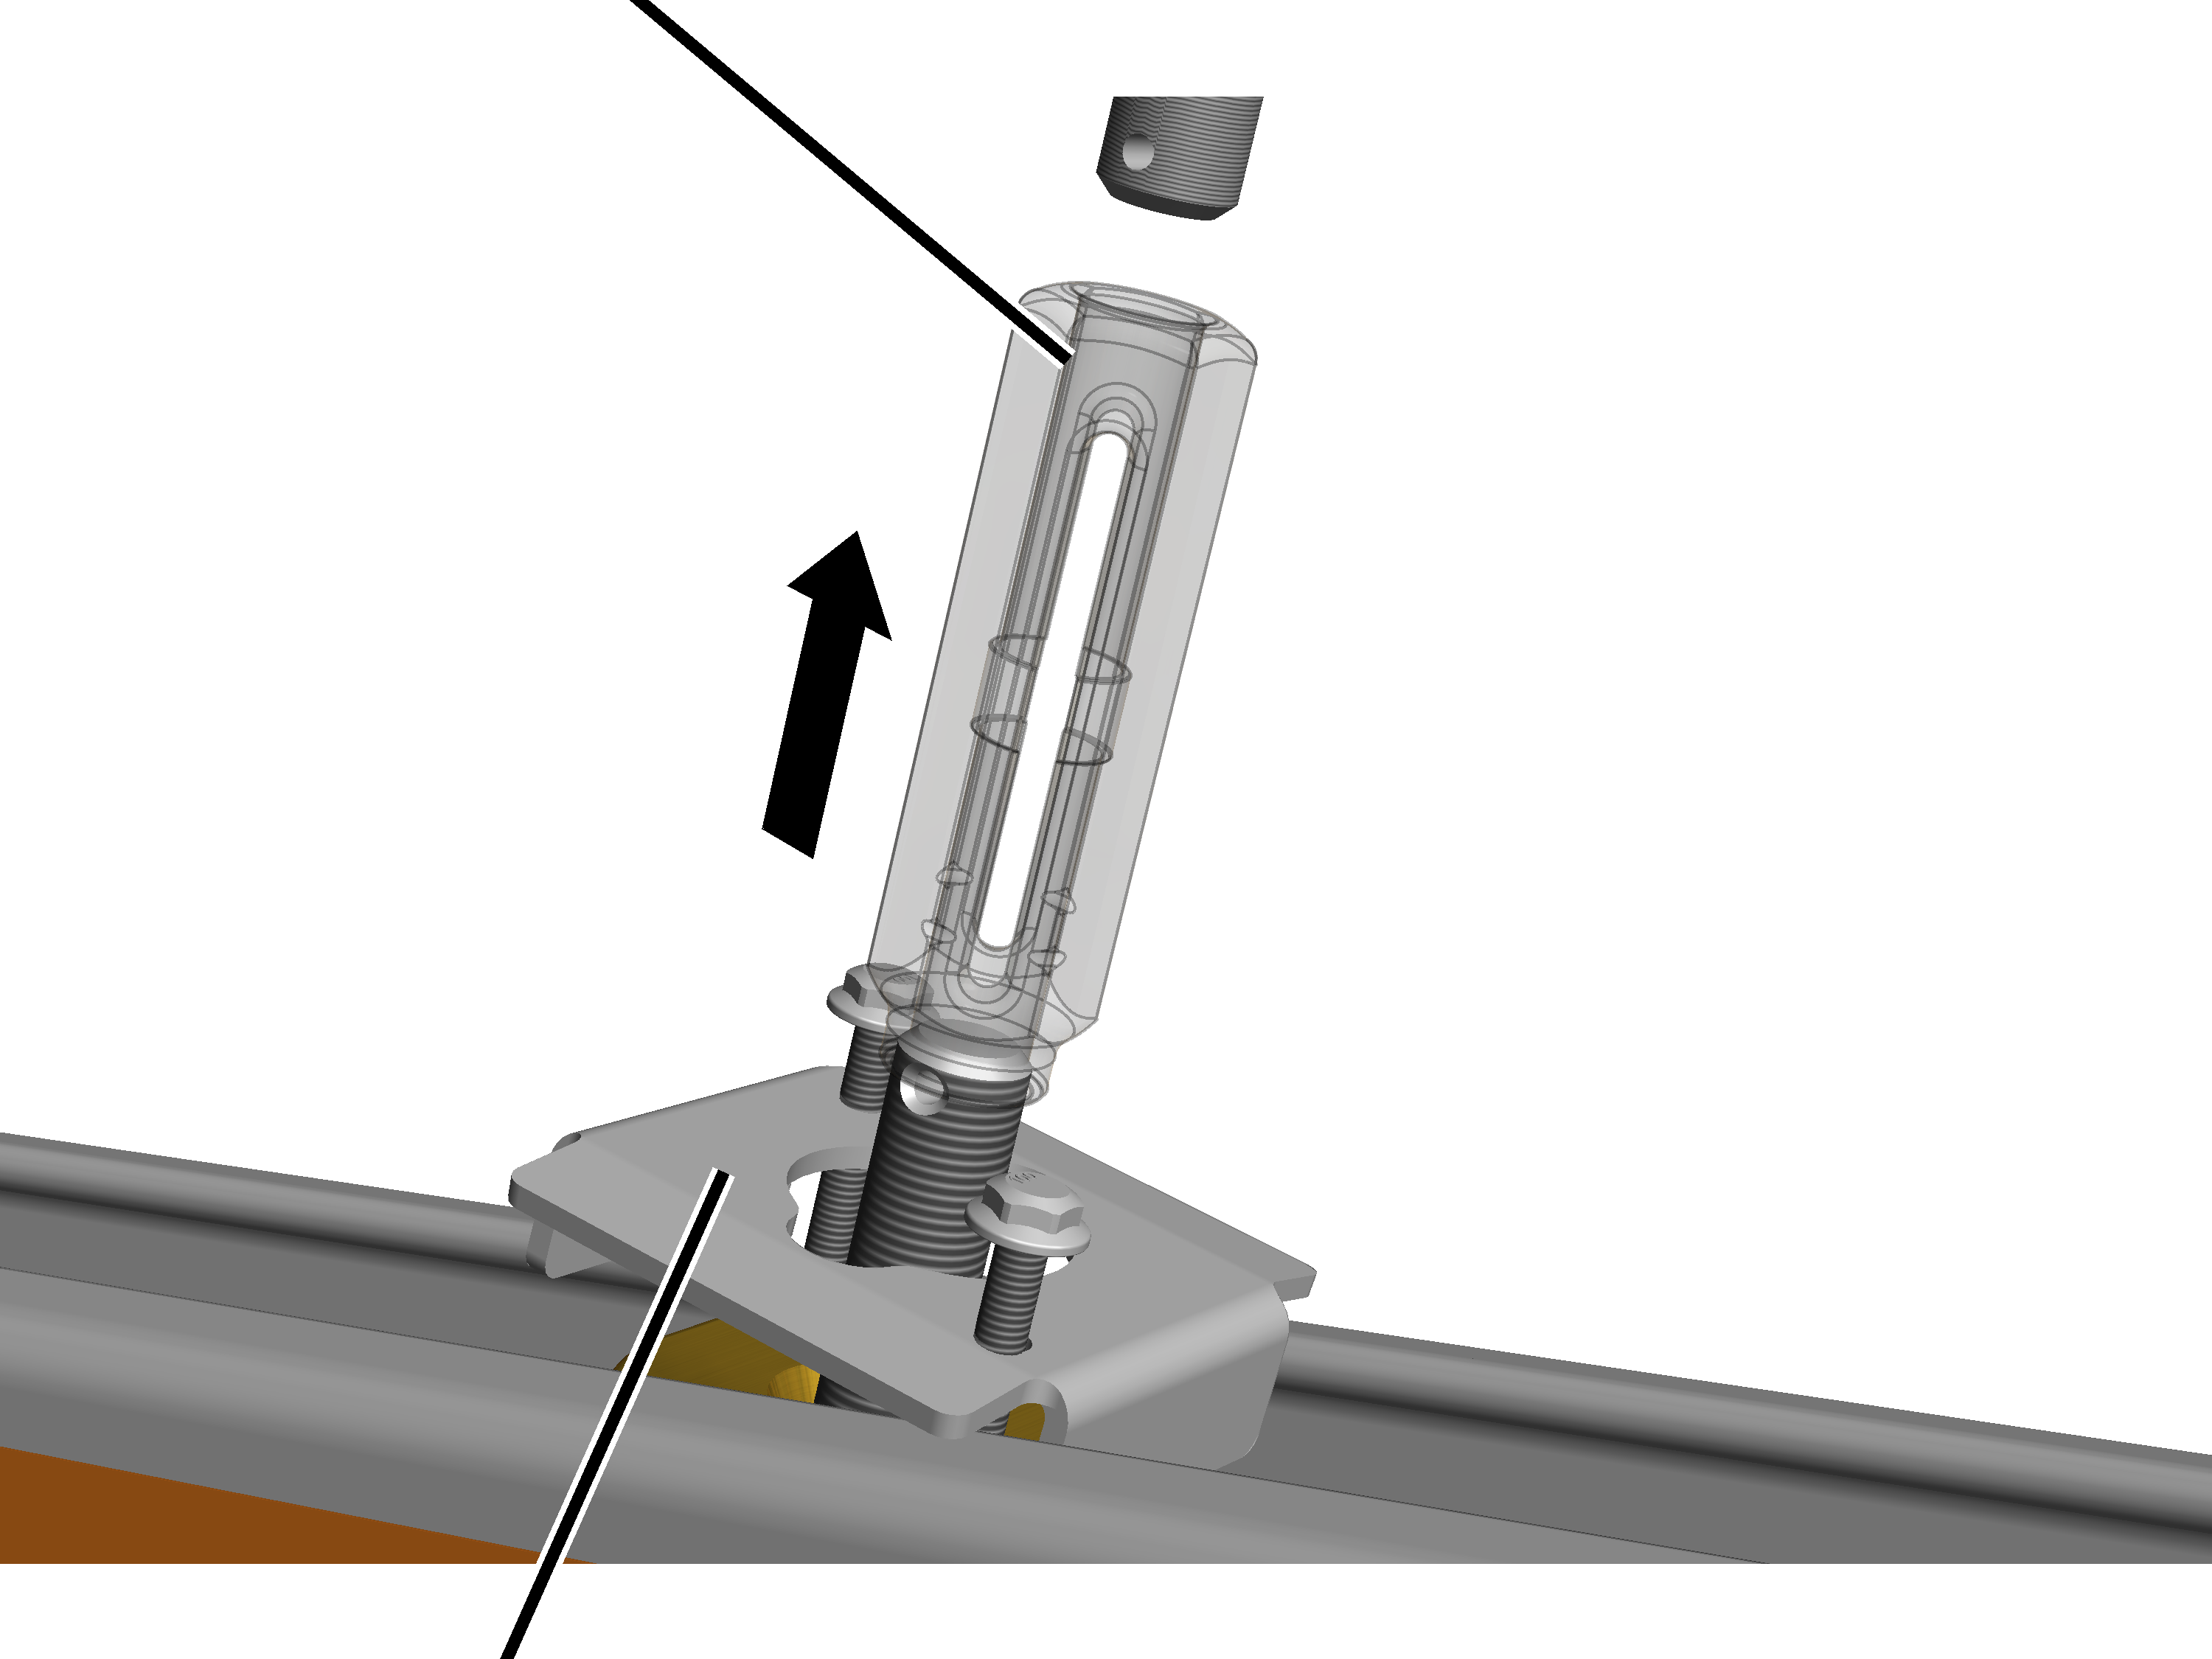
- Nakrętkę mocującą prawie całkowicie odkręcić od pręta gwintowanego dolnego gniazda wieszaka.
Nakrętkę mocującą pozostawić wkręconą na dwa zwoje gwintu w dolne gniazdo wieszaka.
Karbu na długiej nakrętce mocującej nie trzeba uwzględniać w kombinacji z wieszakiem zwykłym.
- Nie przykręcać jeszcze mocno śrub żebrowanych M6x40 (2x).
Dotyczy tylko wieszaka krótkiego XS i S
Żeby móc później łatwo zamontować dolne gniazdo wieszaka do zawieszenia torowiska, trzeba teraz poluzować nakrętki mocujące.
Nakrętka napinająca
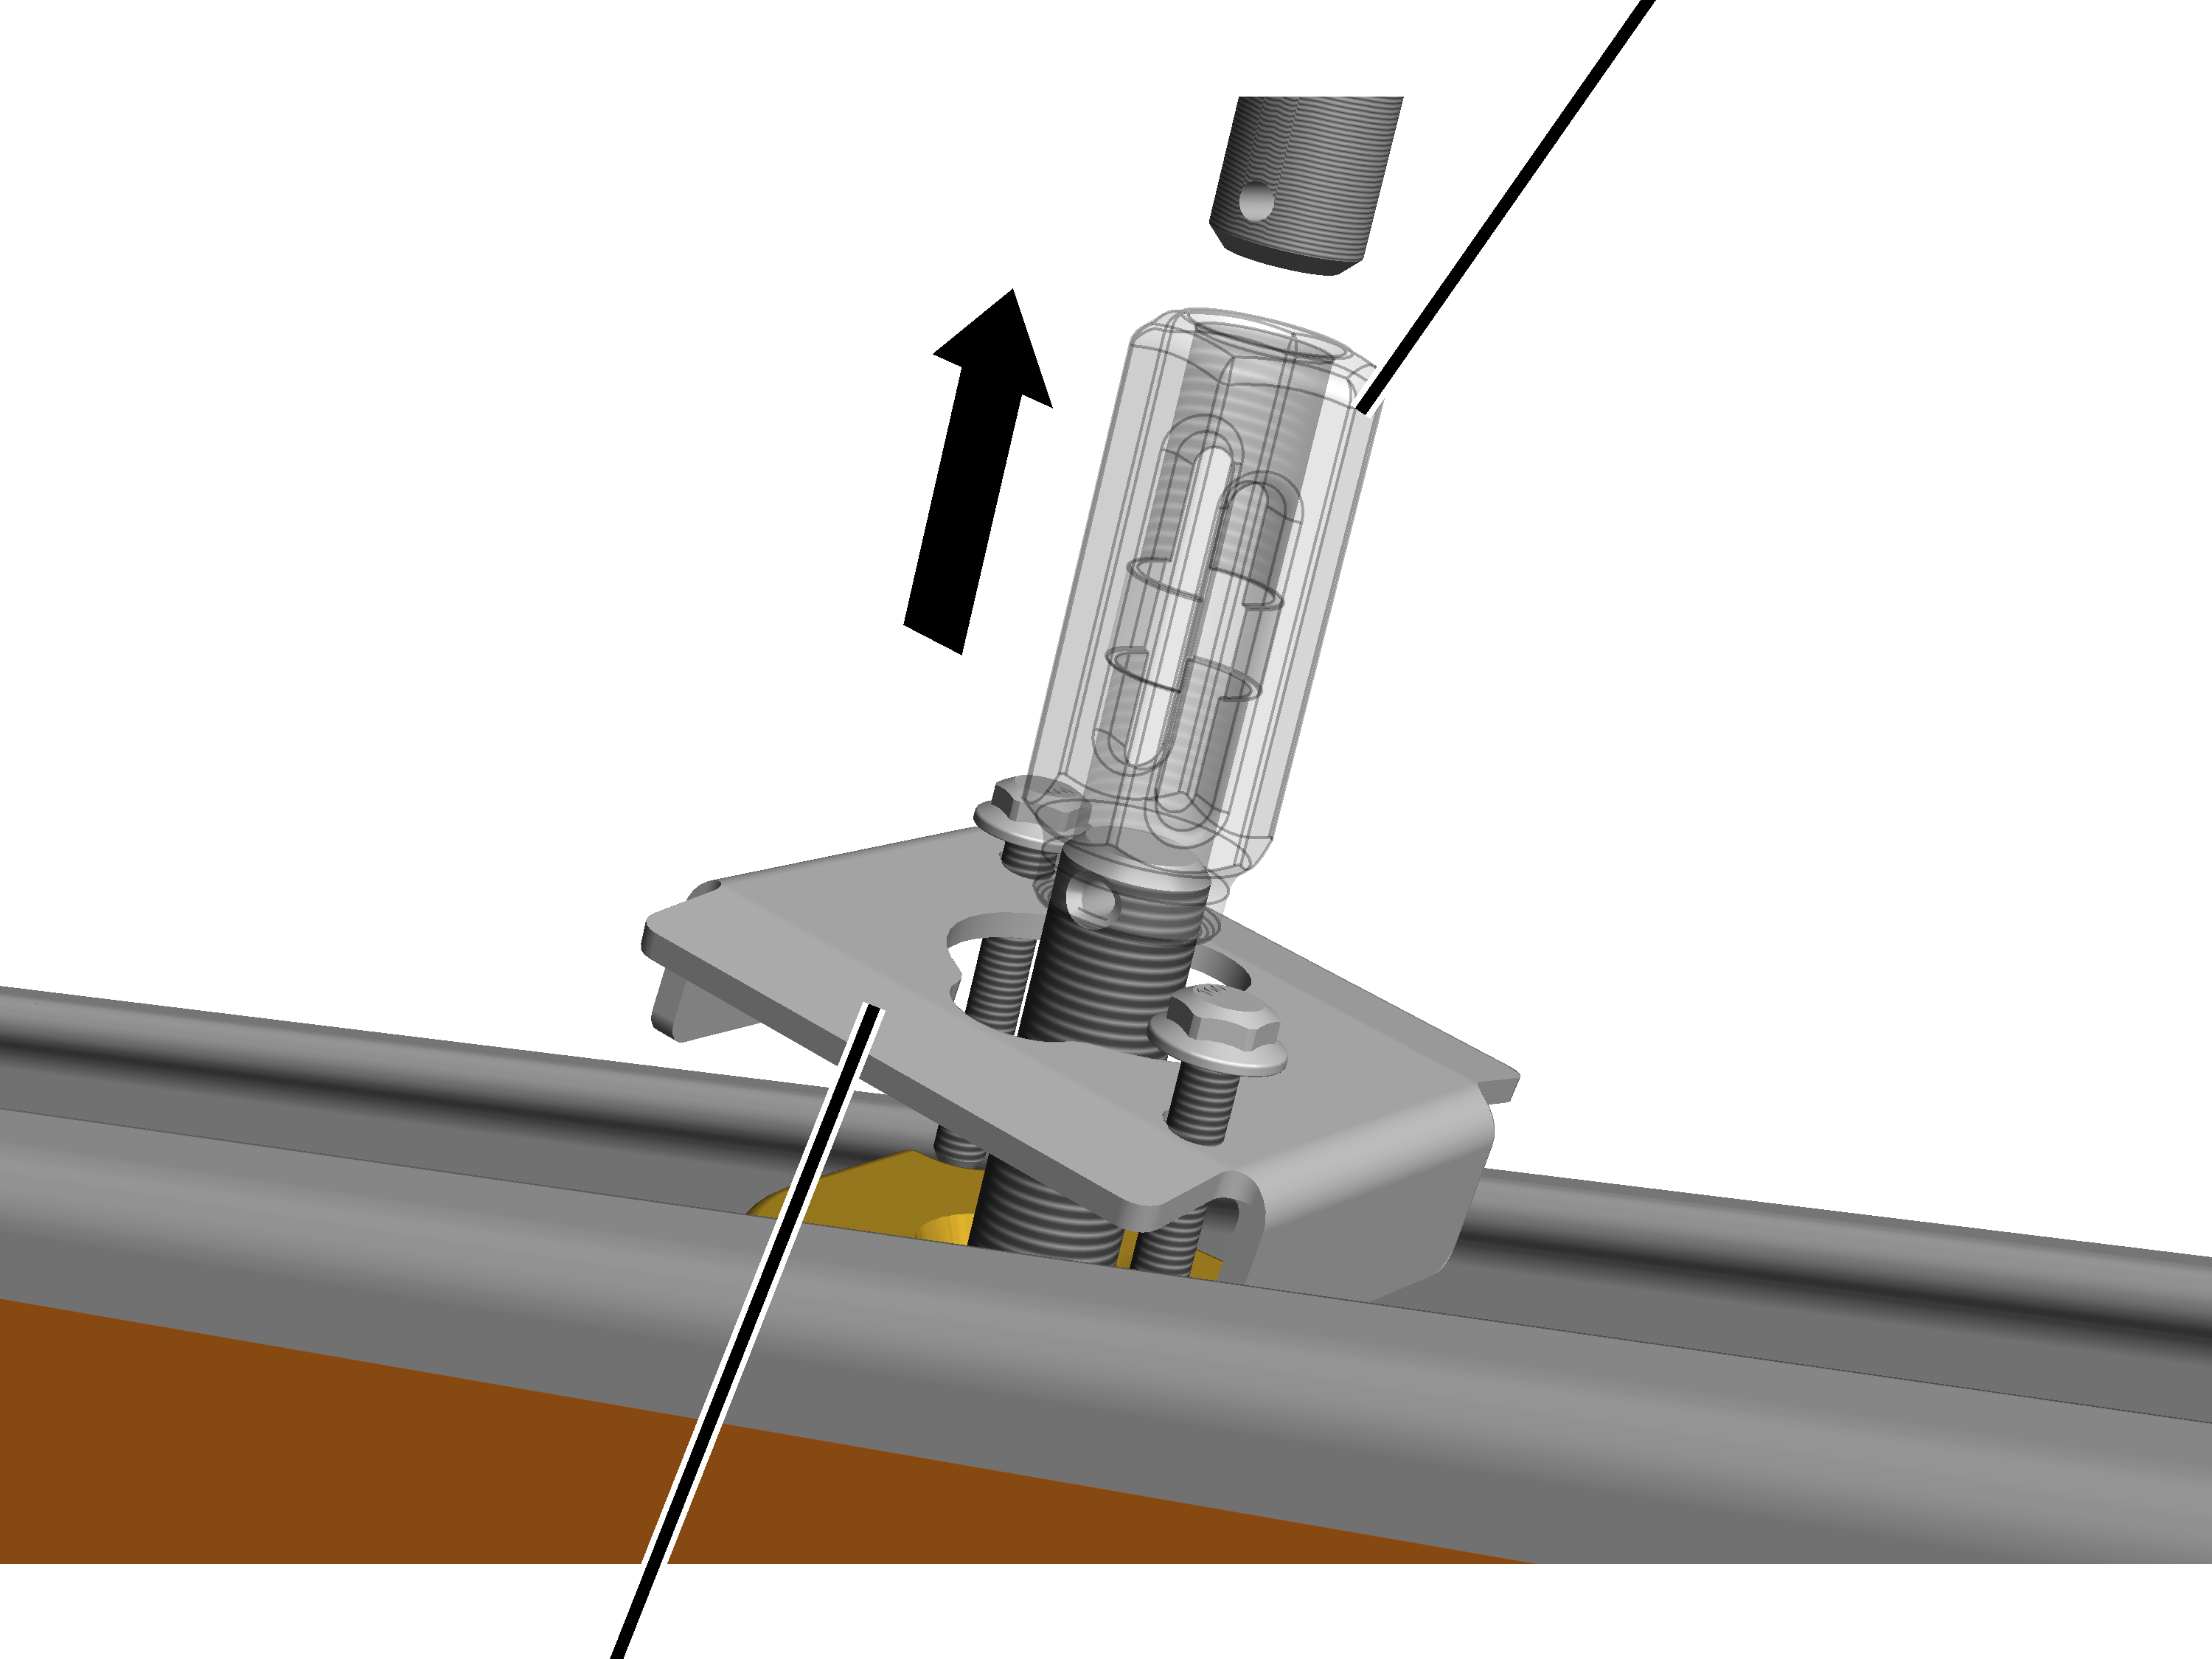
- Nakrętkę mocującą prawie całkowicie odkręcić od pręta gwintowanego dolnego gniazda wieszaka.
Nakrętkę mocującą pozostawić wkręconą na dwa zwoje gwintu w dolne gniazdo wieszaka.
- Nie przykręcać jeszcze mocno śrub żebrowanych M6x40 (2x).
Dotyczy tylko wieszaka krótkiego M i L
Żeby móc później łatwo zamontować dolne gniazdo wieszaka do zawieszenia torowiska, trzeba teraz poluzować nakrętki mocujące.
Długiej nakrętki mocującej nie wolno za bardzo odkręcać od pręta gwintowanego dolnego gniazda wieszaka.
Nakrętka napinającaKarb
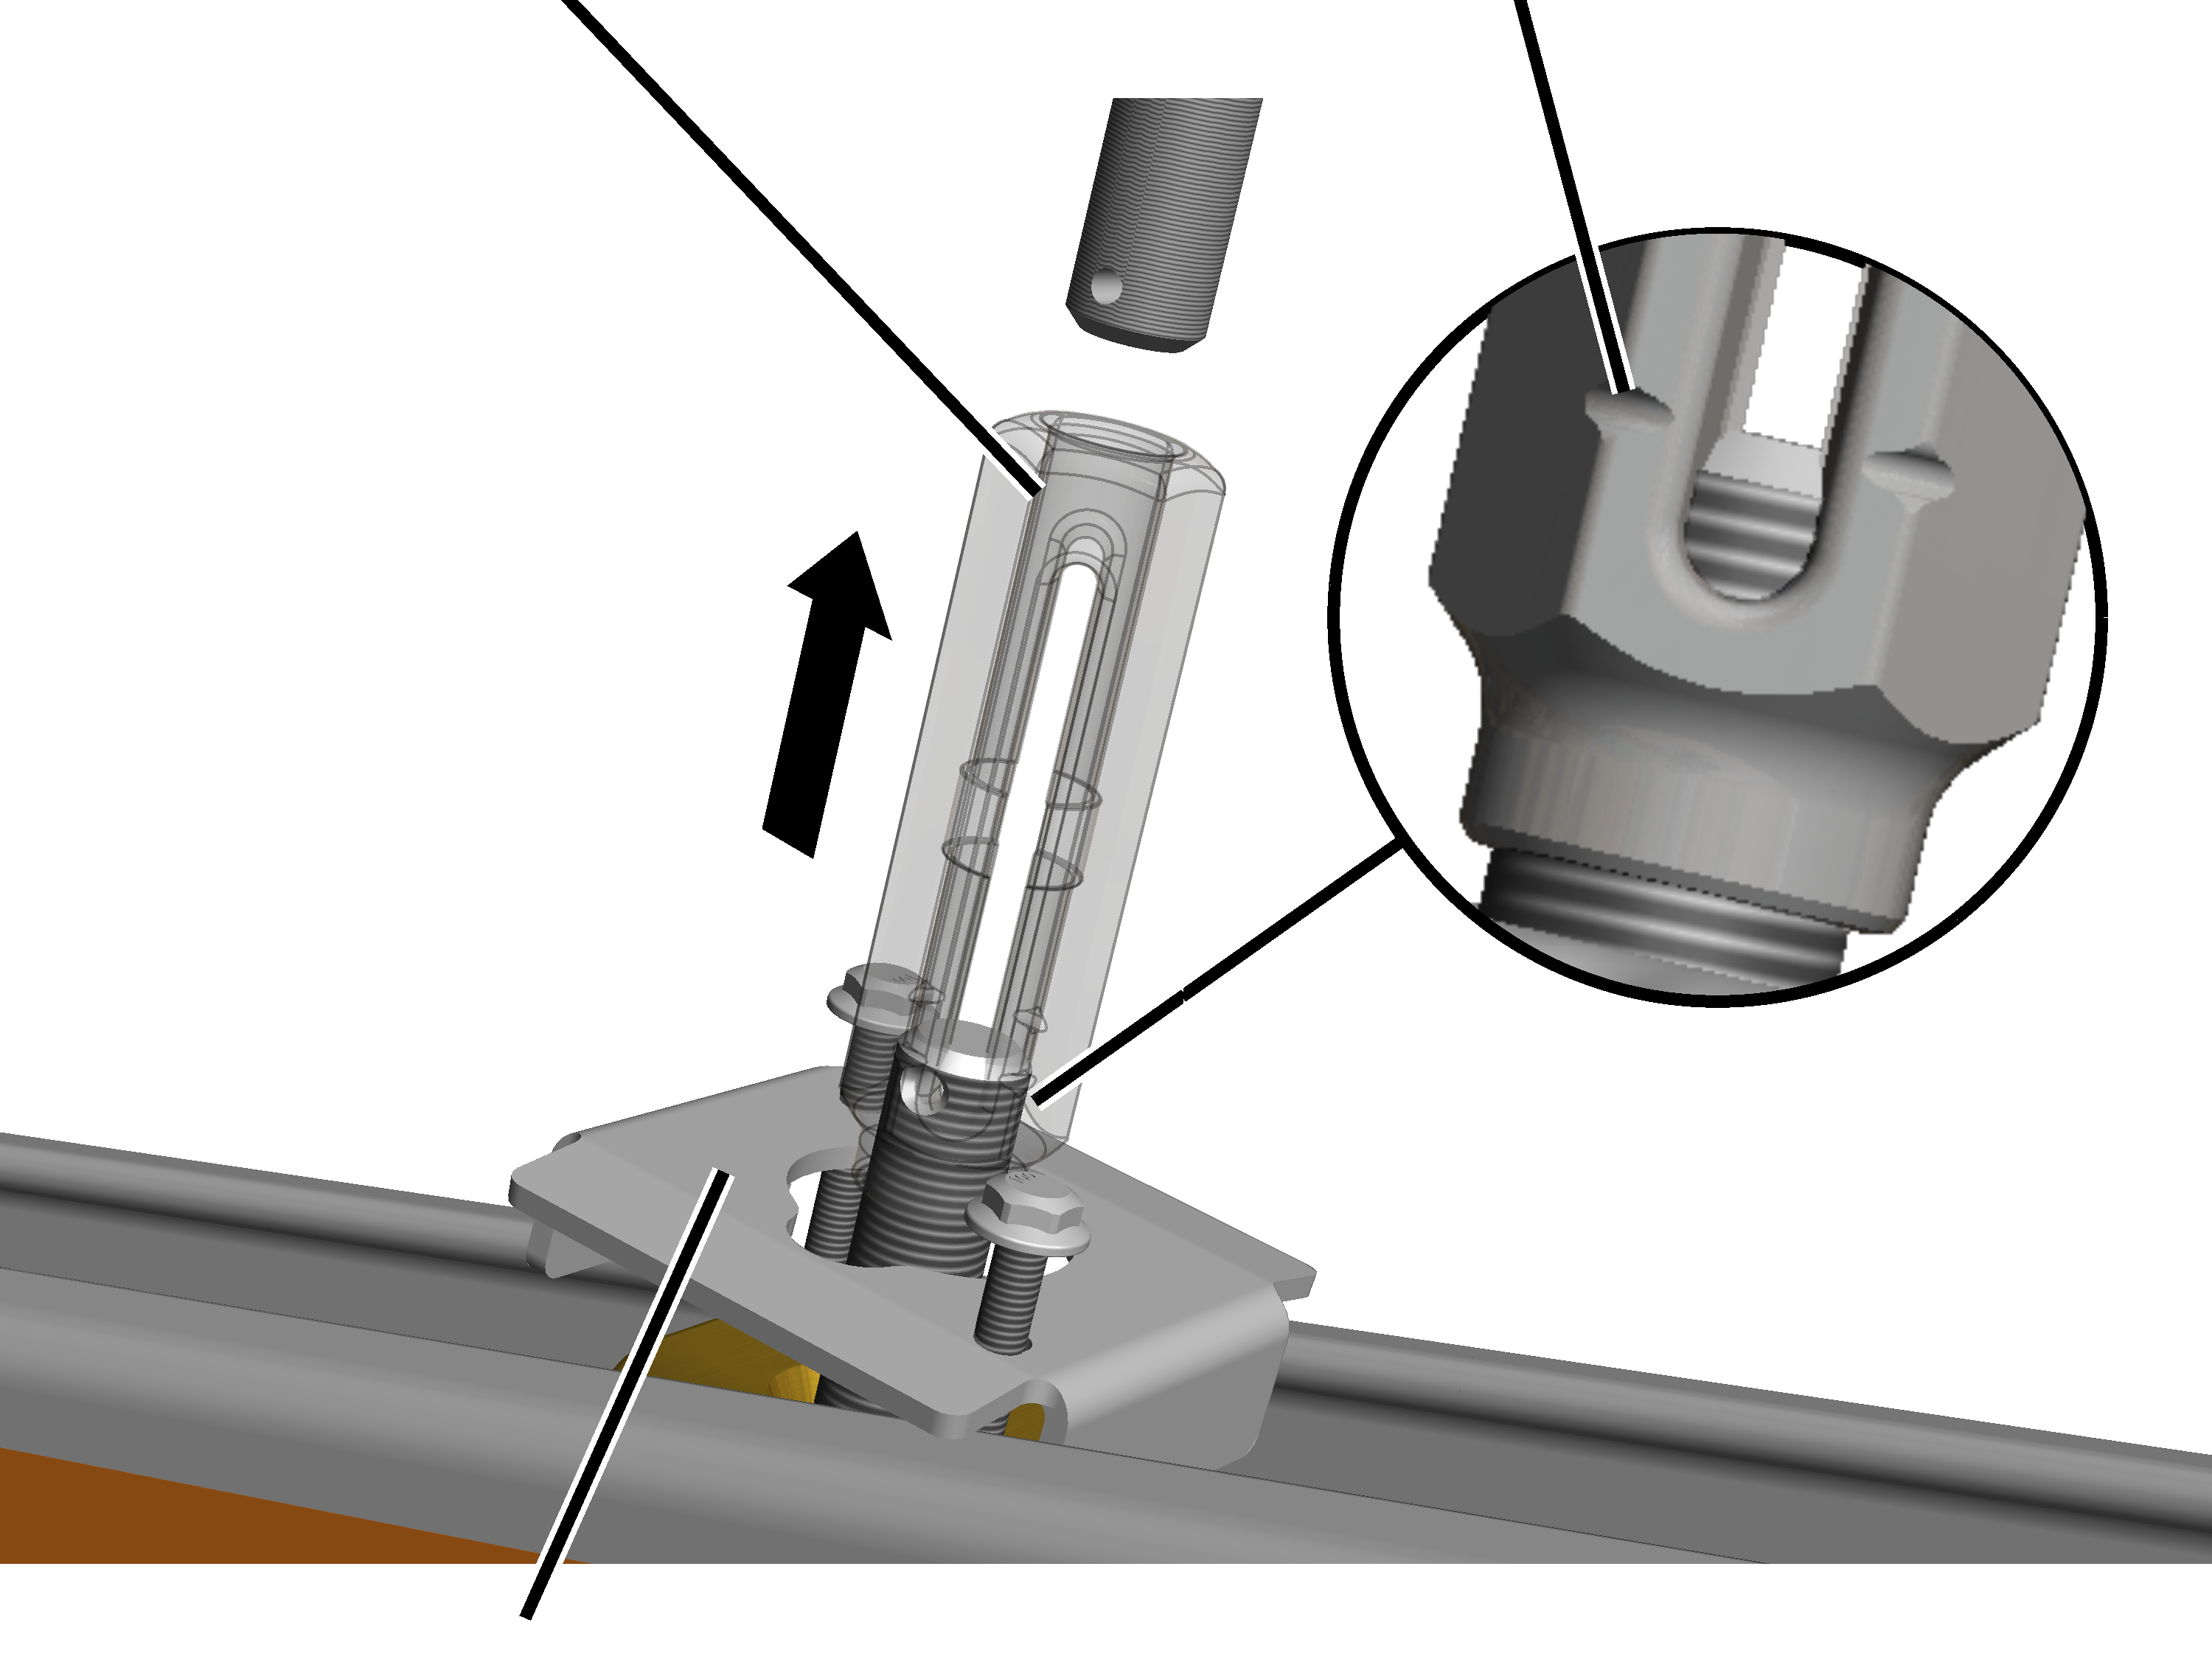
- Długą nakrętkę mocującą odkręcić do karbu od pręta gwintowanego dolnego gniazda wieszaka.
Zakładanie tabliczek fabrycznych ABUS
Przed montażem torowiska HB do zawieszeń torowiska trzeba przykleić tabliczki fabryczne ABUS na profile HB torowiska HB.
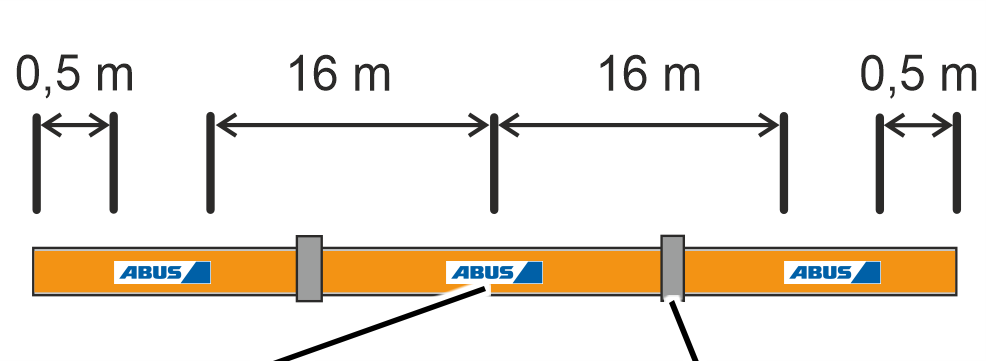
- Na każdym odcinku profilu należy umieścić po jednej tabliczce fabrycznej ABUS po każdej stronie.
- Dla tabliczek fabrycznych ABUS po obu końcach torowiska HB należy odmierzyć odstęp po 0,5 m. Wszystkie kolejne tabliczki fabryczne ABUS umieszczać z odstępem 16 m wzdłuż torowiska HB po obu stronach profili HB.
Ich rozmieszczenie powinno być symetryczne względem długości torowiska.
- Zależnie od warunków w hali (np. długość całego torowiska HB, widoczność odcinków profilu, długość odcinków) można indywidualnie zoptymalizować położenie tabliczki fabrycznej ABUS.
Tabliczka fabryczna ABUS
- Ściągnąć folię ochronną i przykleić tabliczkę fabryczną ABUS poziomo do profilu HB.
Tylko dla HB 240 bez foliowania:
rowki w profilu HB mogą być przy tym zaklejane. Każda tabliczka fabryczna ABUS zakleja po dwa rowki.
Montaż torowiska HB do zawieszenia torowiska M16
Teraz przygotowane torowisko można przymocować do już zamontowanych zawieszeń torowiska.
W zależności od długości poszczególnych odcinków profilu, liczby wieszaków, warunków panujących w hali i długości torowiska, torowisko można zmontować kompletnie lub w częściach i połączyć ze sobą montując je na zawieszeniach.
W zależności od tego główny układ zasilania prądowego można zamontować przed lub po montażu torowiska.
Torowisko podnieść pod zawieszenia torowiska
Pręt gwintowany zawieszenia torowiska
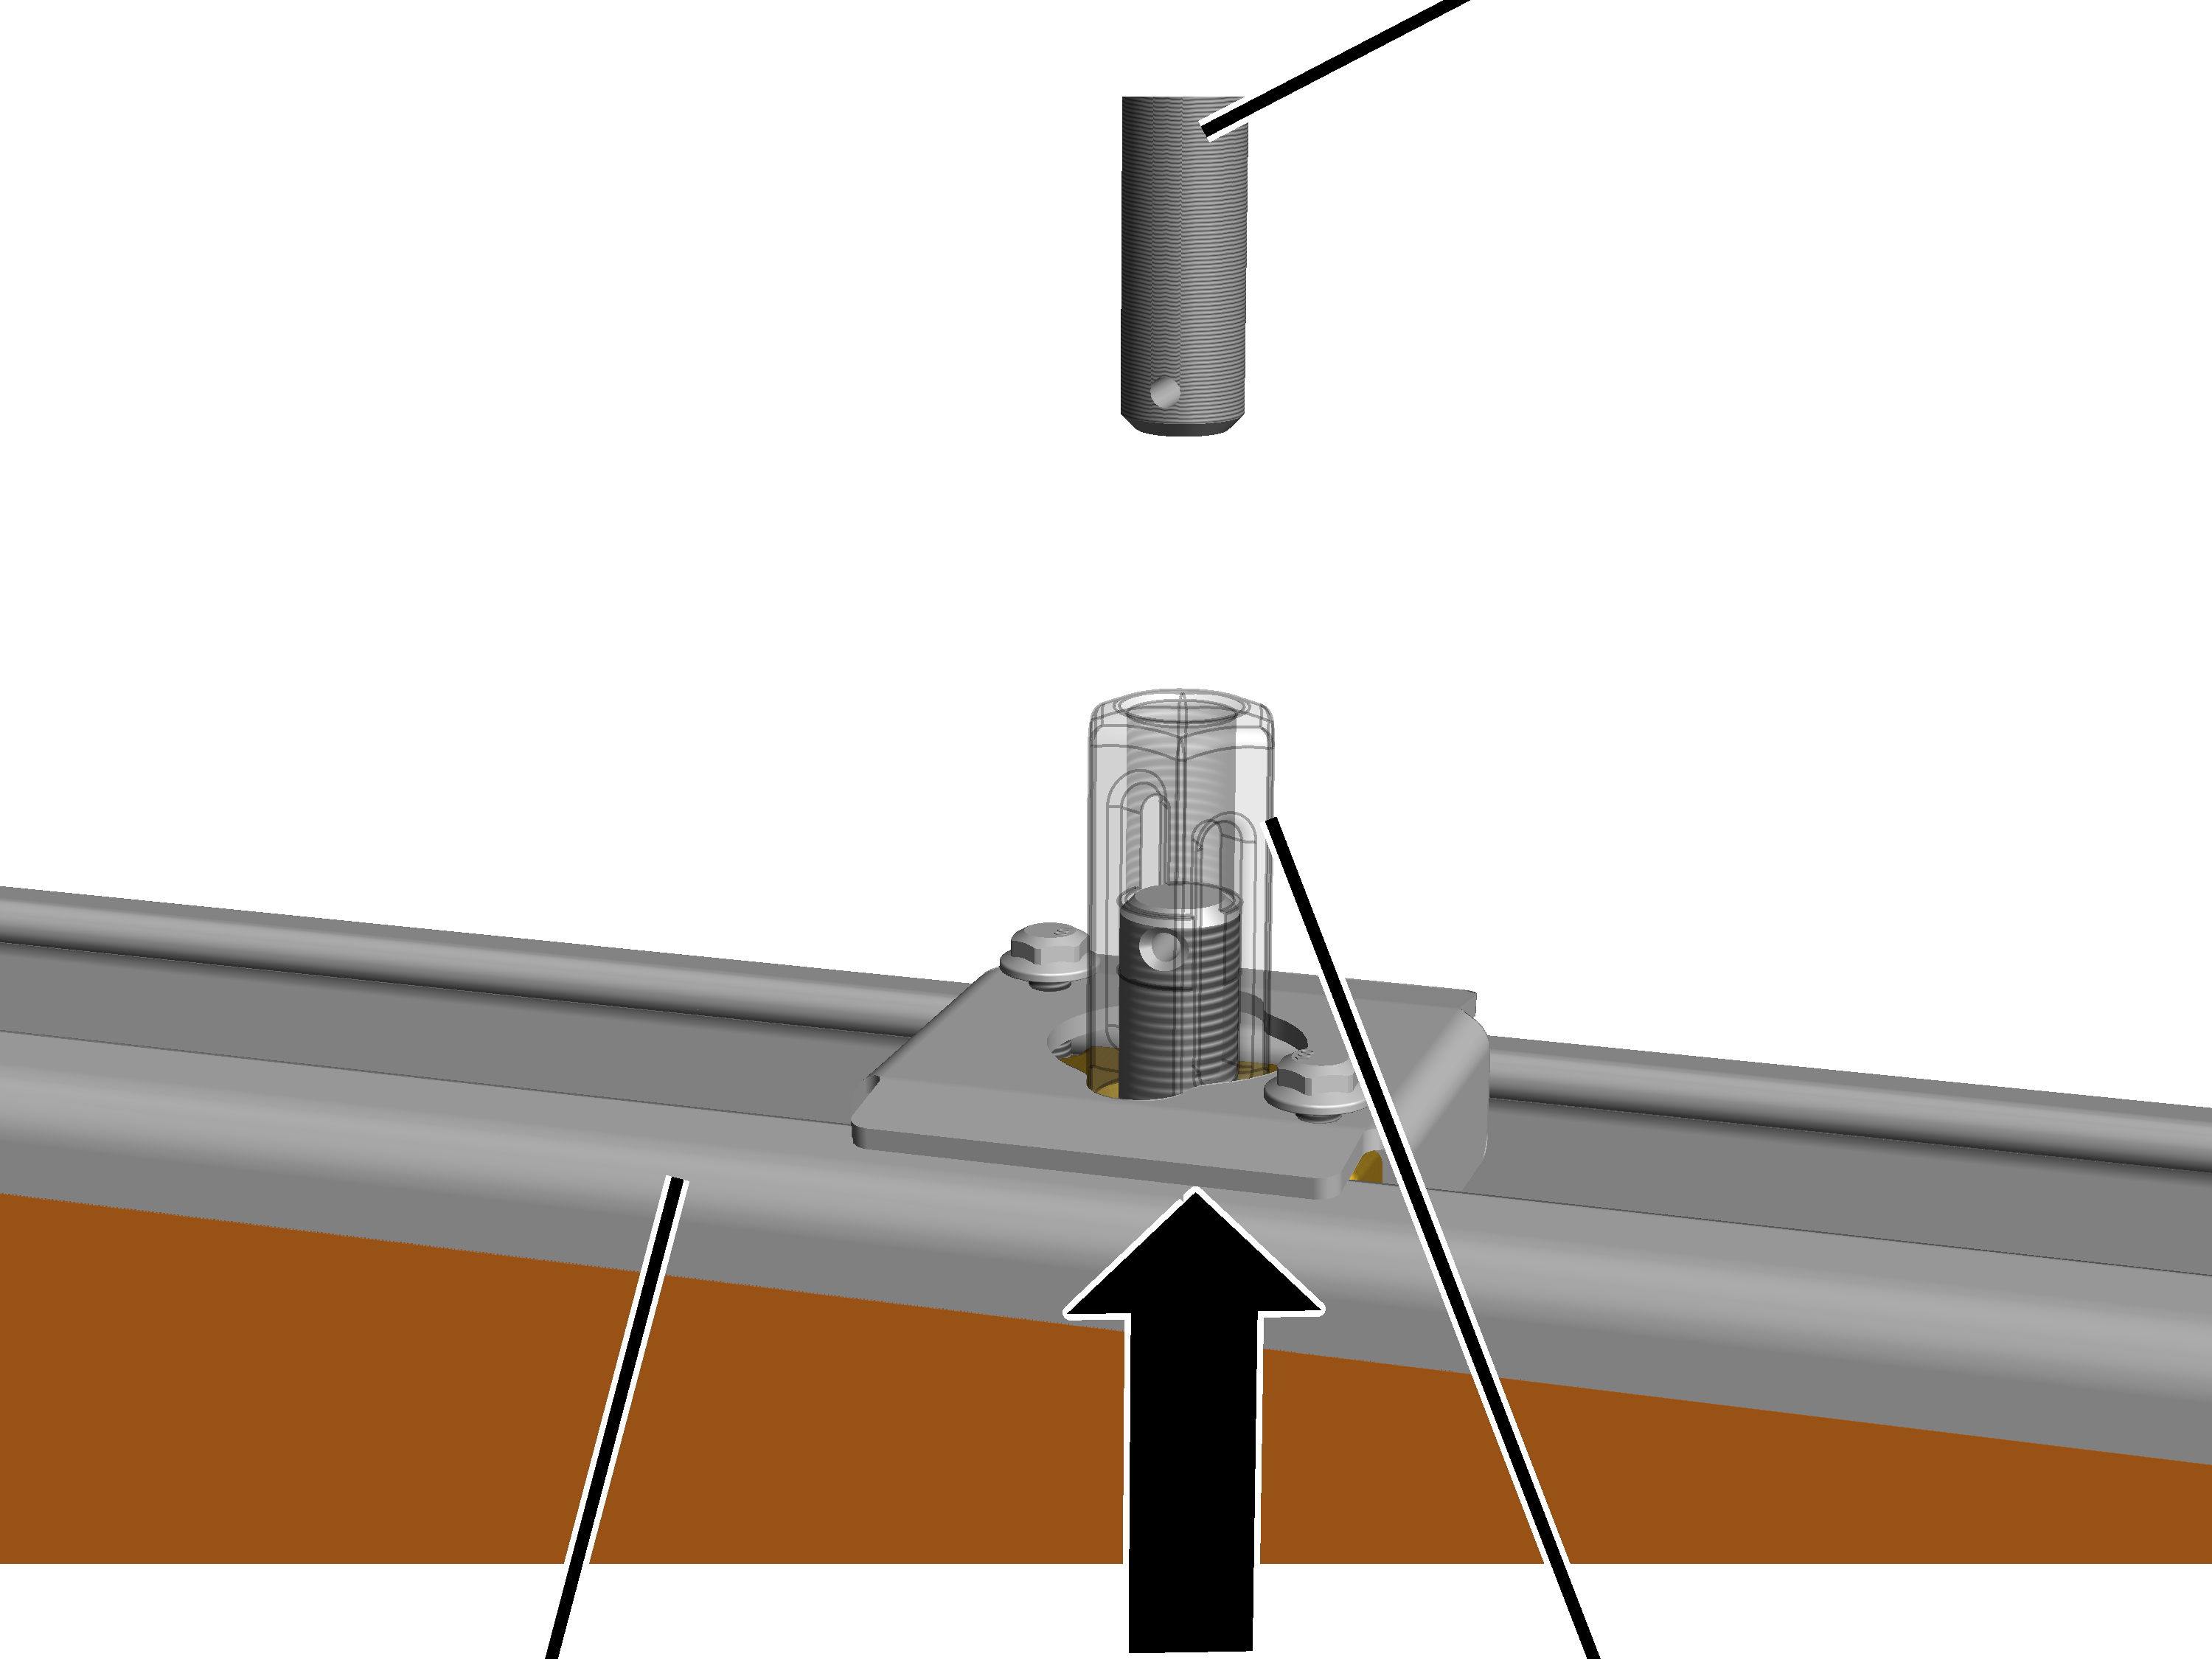
- Przymocować wstępnie zmontowane torowisko części torowiska do urządzenia podnośnikowego (np. wózka widłowego, dźwignicy,…).
Torowisko musi być zabezpieczone przed wywróceniem i ześlizgnięciem się.
- Podnieść torowisko, przestrzegając przy tym aktualnych przepisów bezpieczeństwa pracy.
- Torowisko z nakrętkami mocującymi podnieść pod zawieszenia torowiska. Przy tym nie wciskać nakrętki napinającej pod pręt gwintowany!
Mocowanie torowiska
Nakrętka napinająca
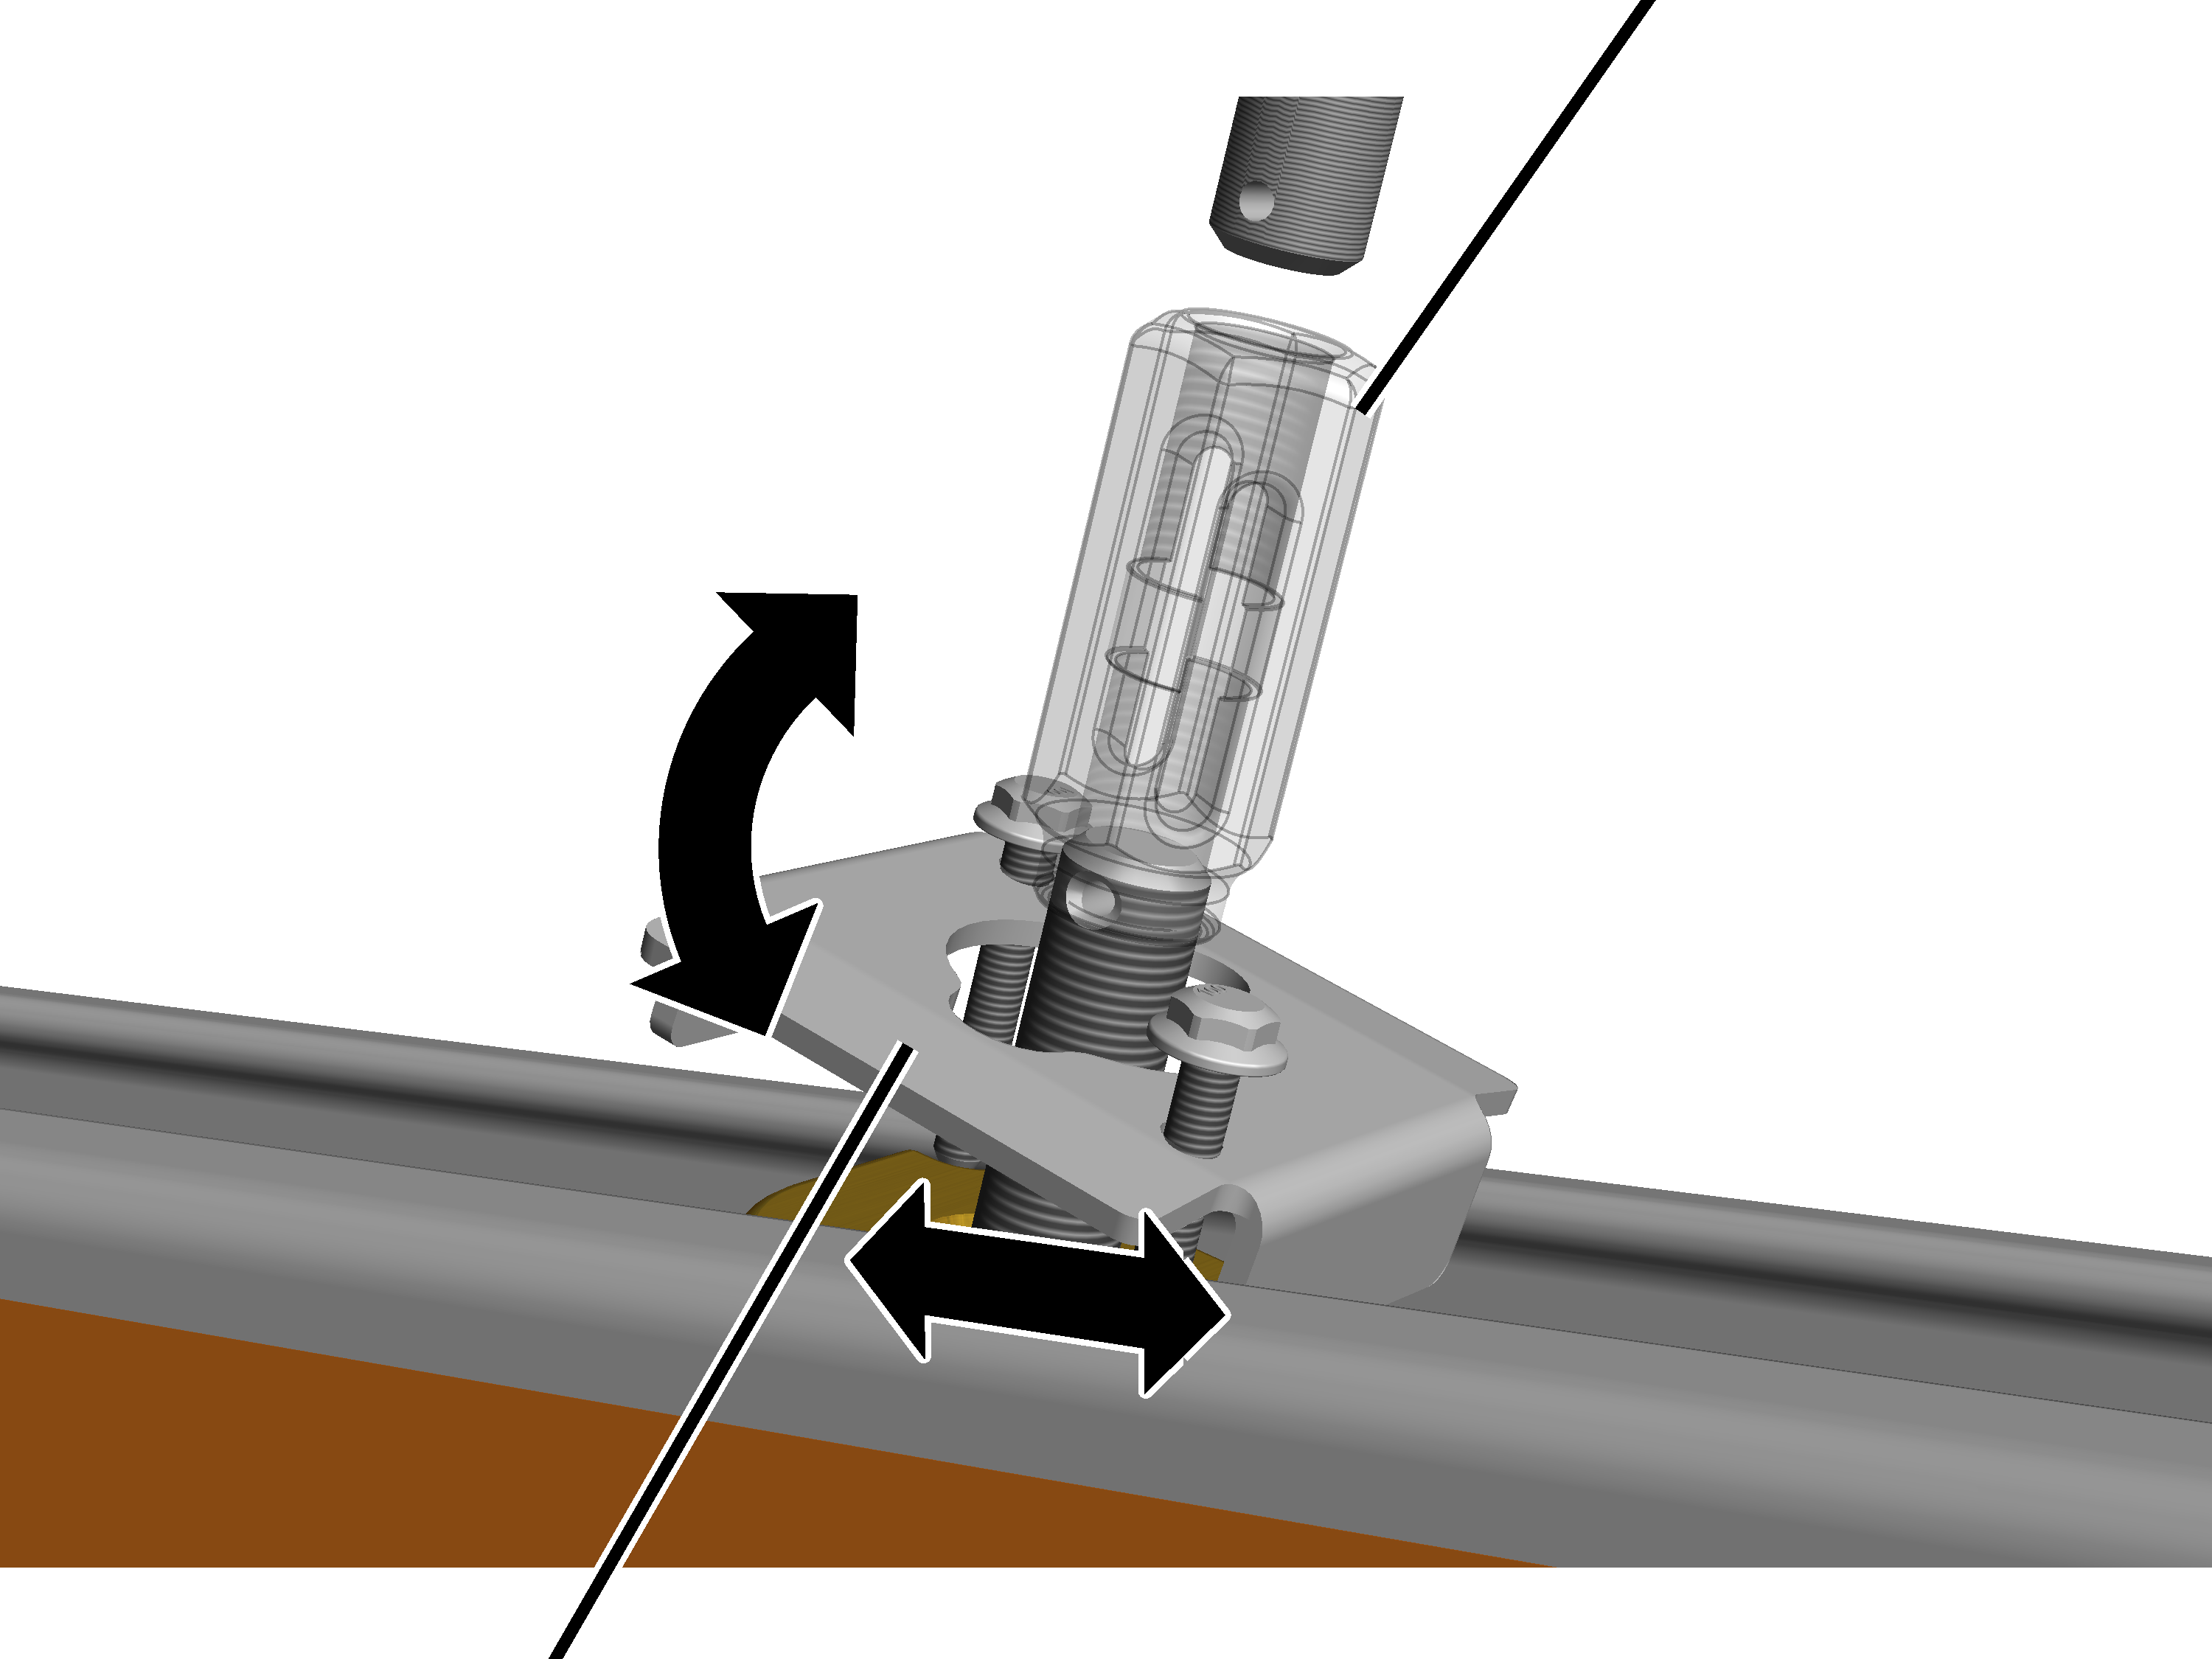
- Nakrętkę mocującą umieścić dokładnie pod zawieszeniem torowiska.
Ponieważ dolne gniazdo wieszaka nie jest jeszcze przykręcone, można poprawić jego ustawienie, przesuwając je w główce profilu. W razie potrzeby dolne gniazdo wieszaka można także przechylać w główce profilu.
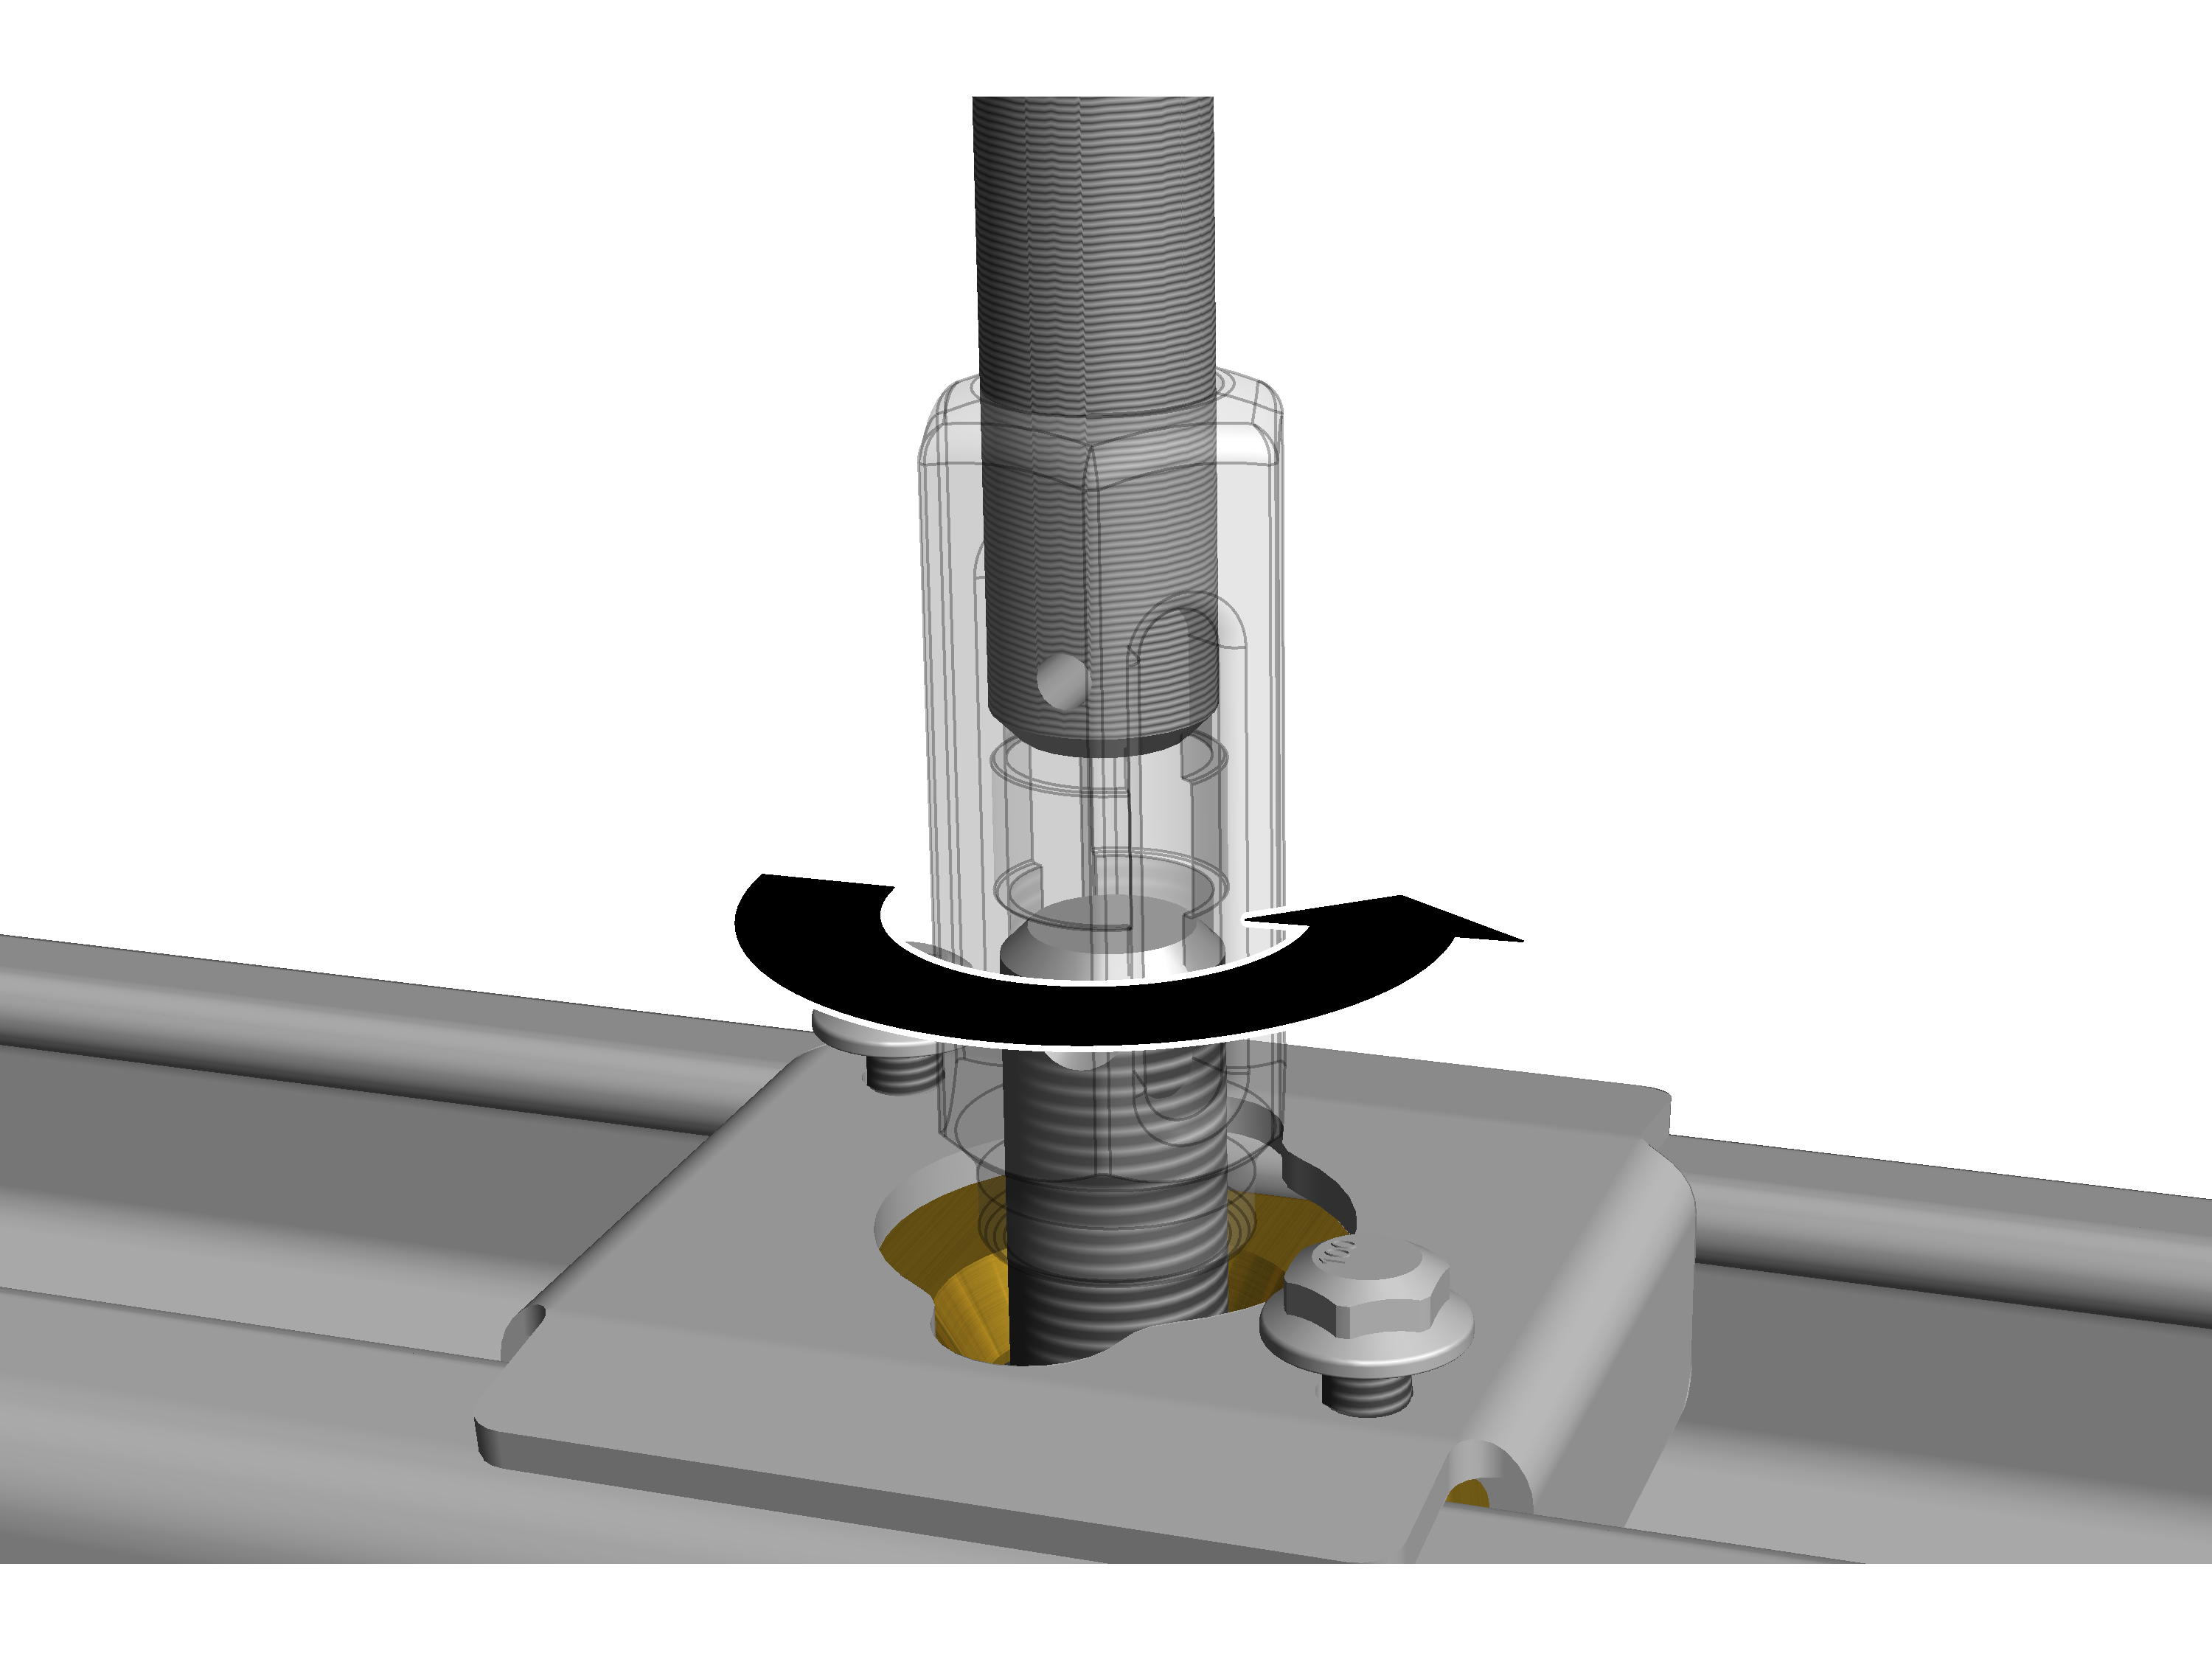
- Przy pomocy nakrętki mocującej skręcić ze sobą zawieszenie torowiska i dolne gniazdo wieszaka.
Nakrętka mocująca ma gwint lewo-/prawoskrętny. Powoduje to dociągnięcie torowiska do zawieszenia torowiska.
Wypoziomowanie torowiska
Teraz należy wypoziomować torowisko. Im lepiej torowisko jest ustawione, tym dłuższa jest żywotność mechanizmów jezdnych i tym lepsza jest charakterystyka jezdna dźwignicy HB.
Sprawdzenie położenia torowiska
- Sprawdzić ustawienie torowiska przy pomocy poziomnicy lub poziomnicy wężowej.
Tolerancja torowiska musi być zgodna z następującymi kryteriami:
Wysokość ciągu torowiska:
Maksymalna różnica wysokościZawieszenie torowiska
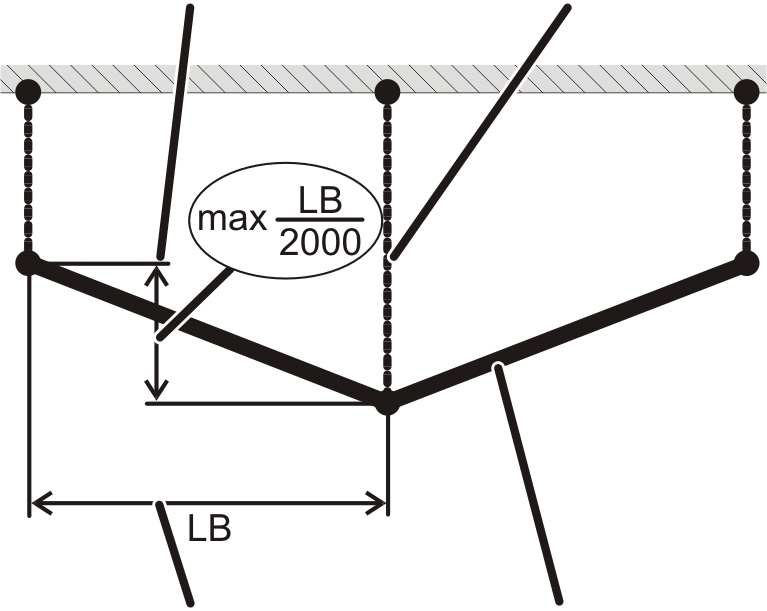
- Rozstaw wieszaków LB w mm
- Maksymalna różnica wysokości pomiędzy dwoma zawieszeniami torowiska = LB / 2000
Odchyłka od rozpiętości:
Maksymalna rozpiętośćMinimalna rozpiętość
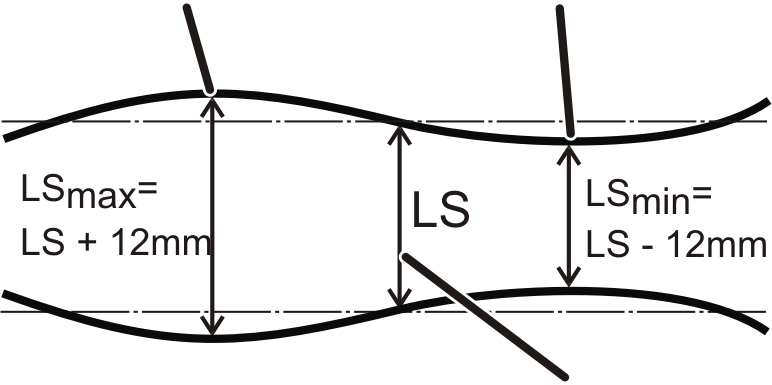
- Rozpiętość LS w mm
- Maksymalna rozpiętość (LSmax) = LS + 12 mm.
- Minimalna rozpiętość (LSmin) = LS ‑ 12 mm.
Różnica wysokości między dwoma tokami toru jezdnego:
Rozpiętość LS
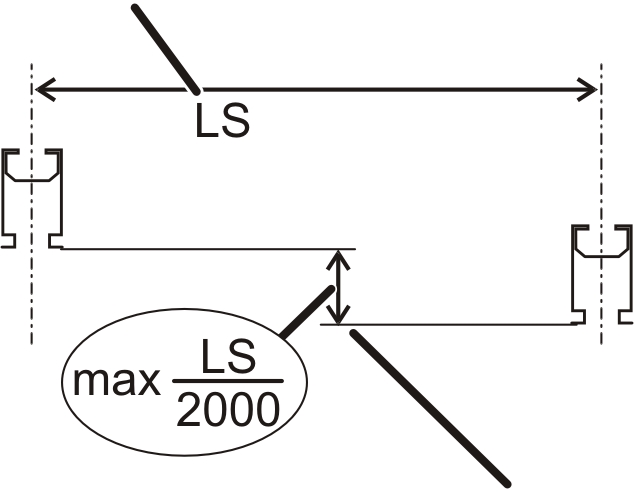
- Rozpiętość LS w mm
- Maksymalna różnica wysokości między dwoma ciągami toru jezdnego = LS / 2000
Ustawienie położenia torowiska
Korygowanie wysokości położenia:
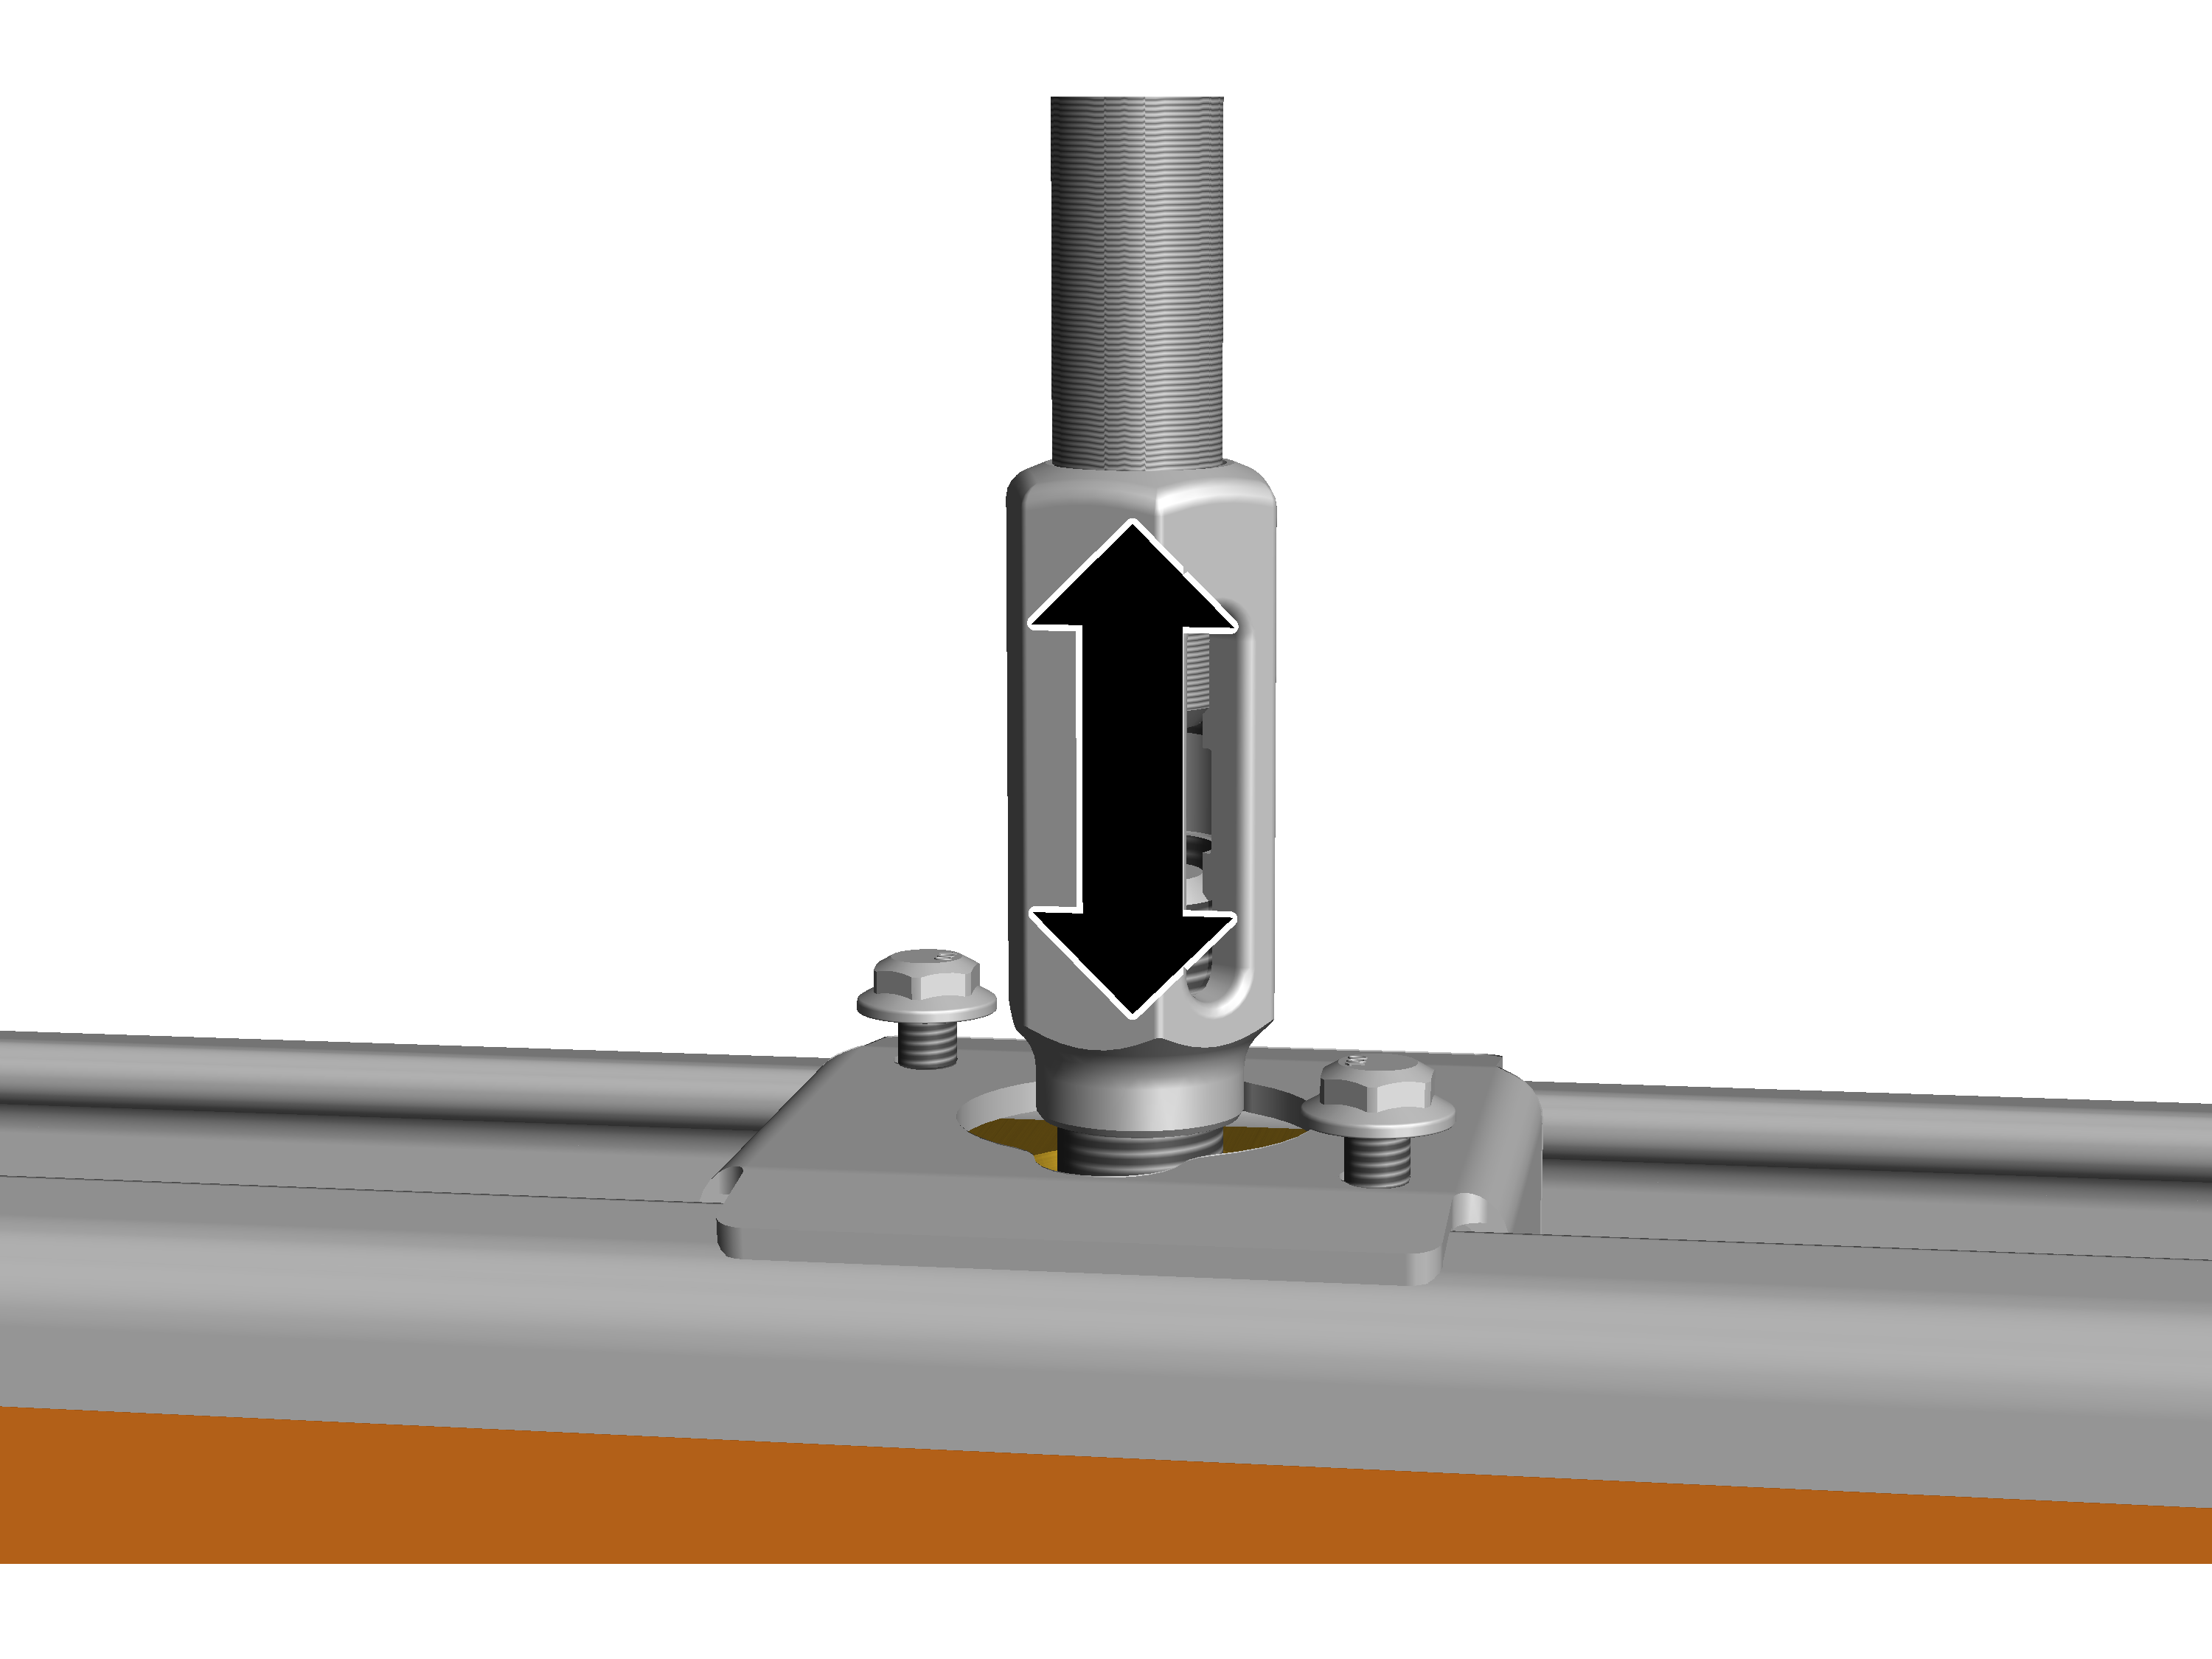
- Obracać nakrętkę napinającą, aby ustawić wysokość położenia.
Nakrętką napinającą można zmienić wysokość położenia łącznie maksymalnie o 20 mm (+/- 10 mm).
Ustawianie rozpiętości:
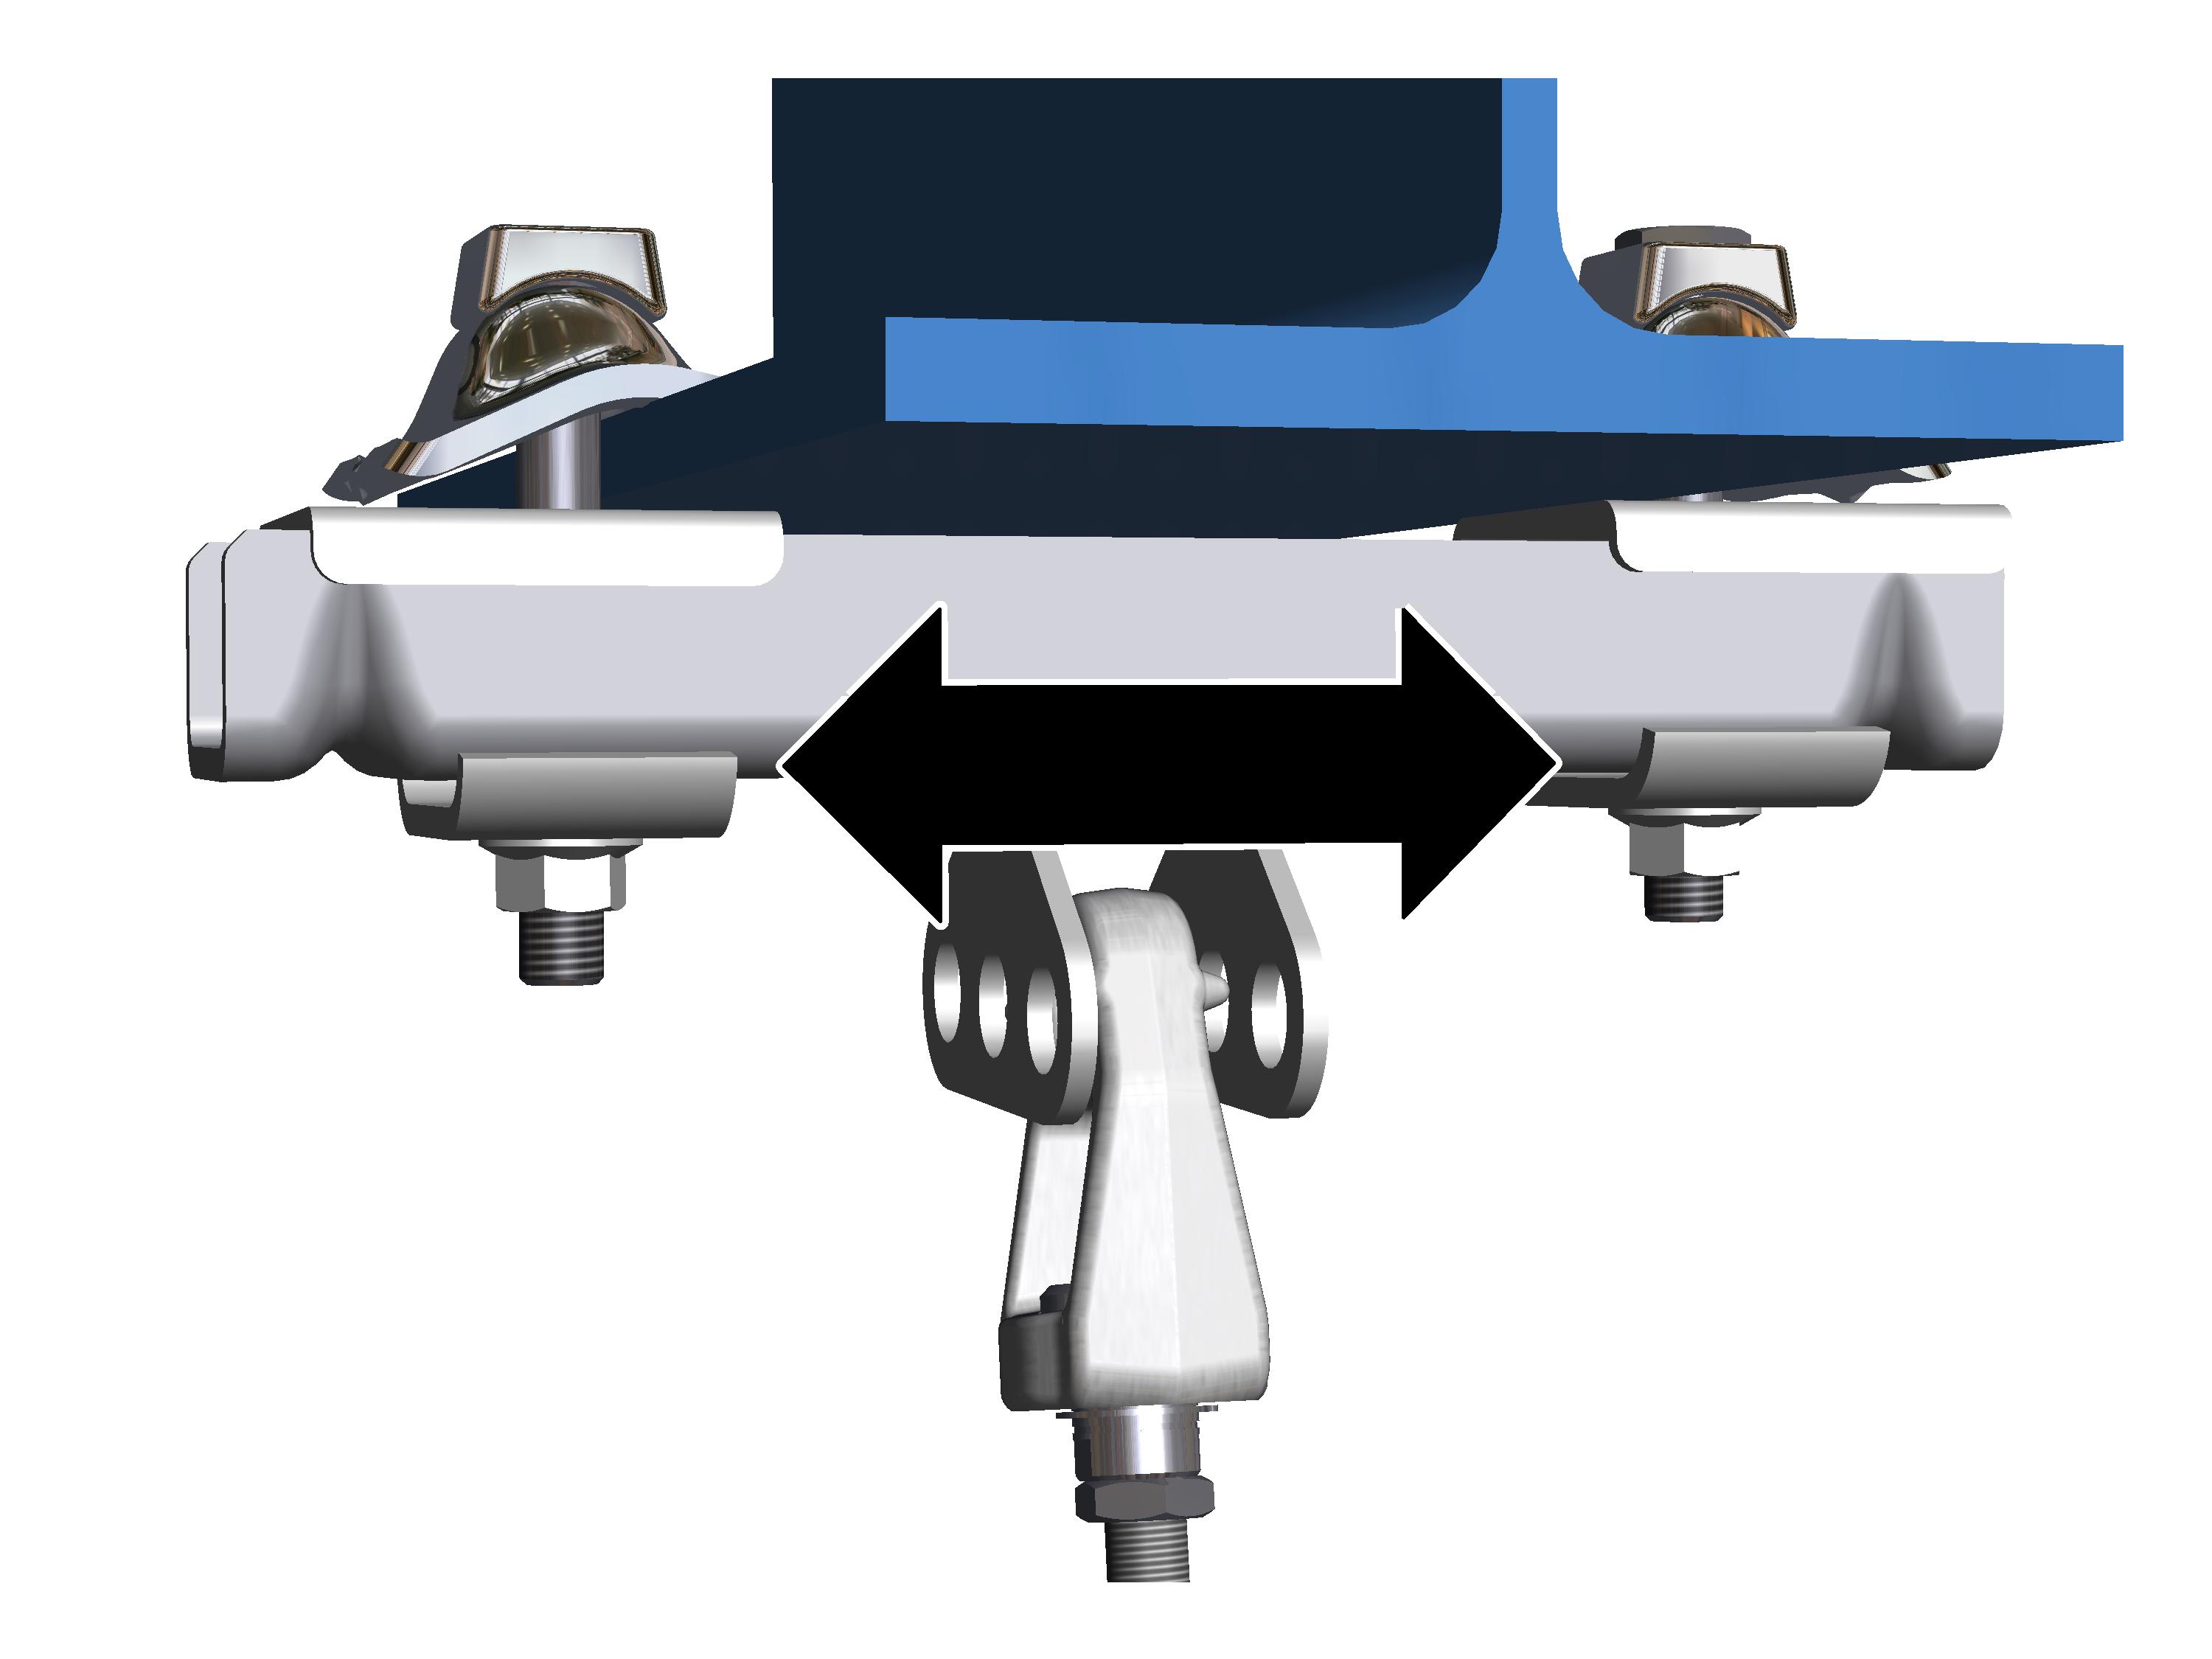
- Przesuwać górne gniazda wieszaków 2LP/M16 lub M20 w otworach podłużnych w lewo lub w prawo, aby ustawić rozpiętość.
Sprawdzić zawieszenie torowiska
- Sprawdzić wszystkie pręty gwintowane.
Położenie prętów gwintowanych musi być zgodne z następującymi kryteriami:
Pręt gwintowany w pionie
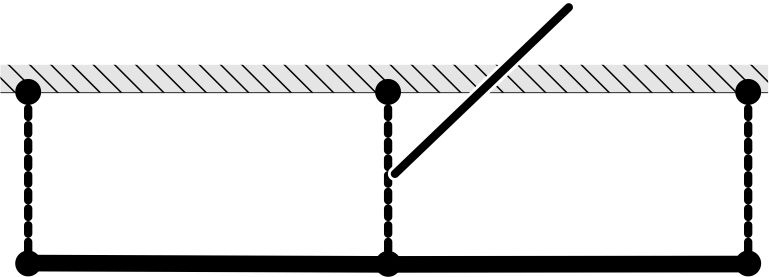
- Pręty gwintowane musza być ustawione pionowo.
Szczelina w główce profilu
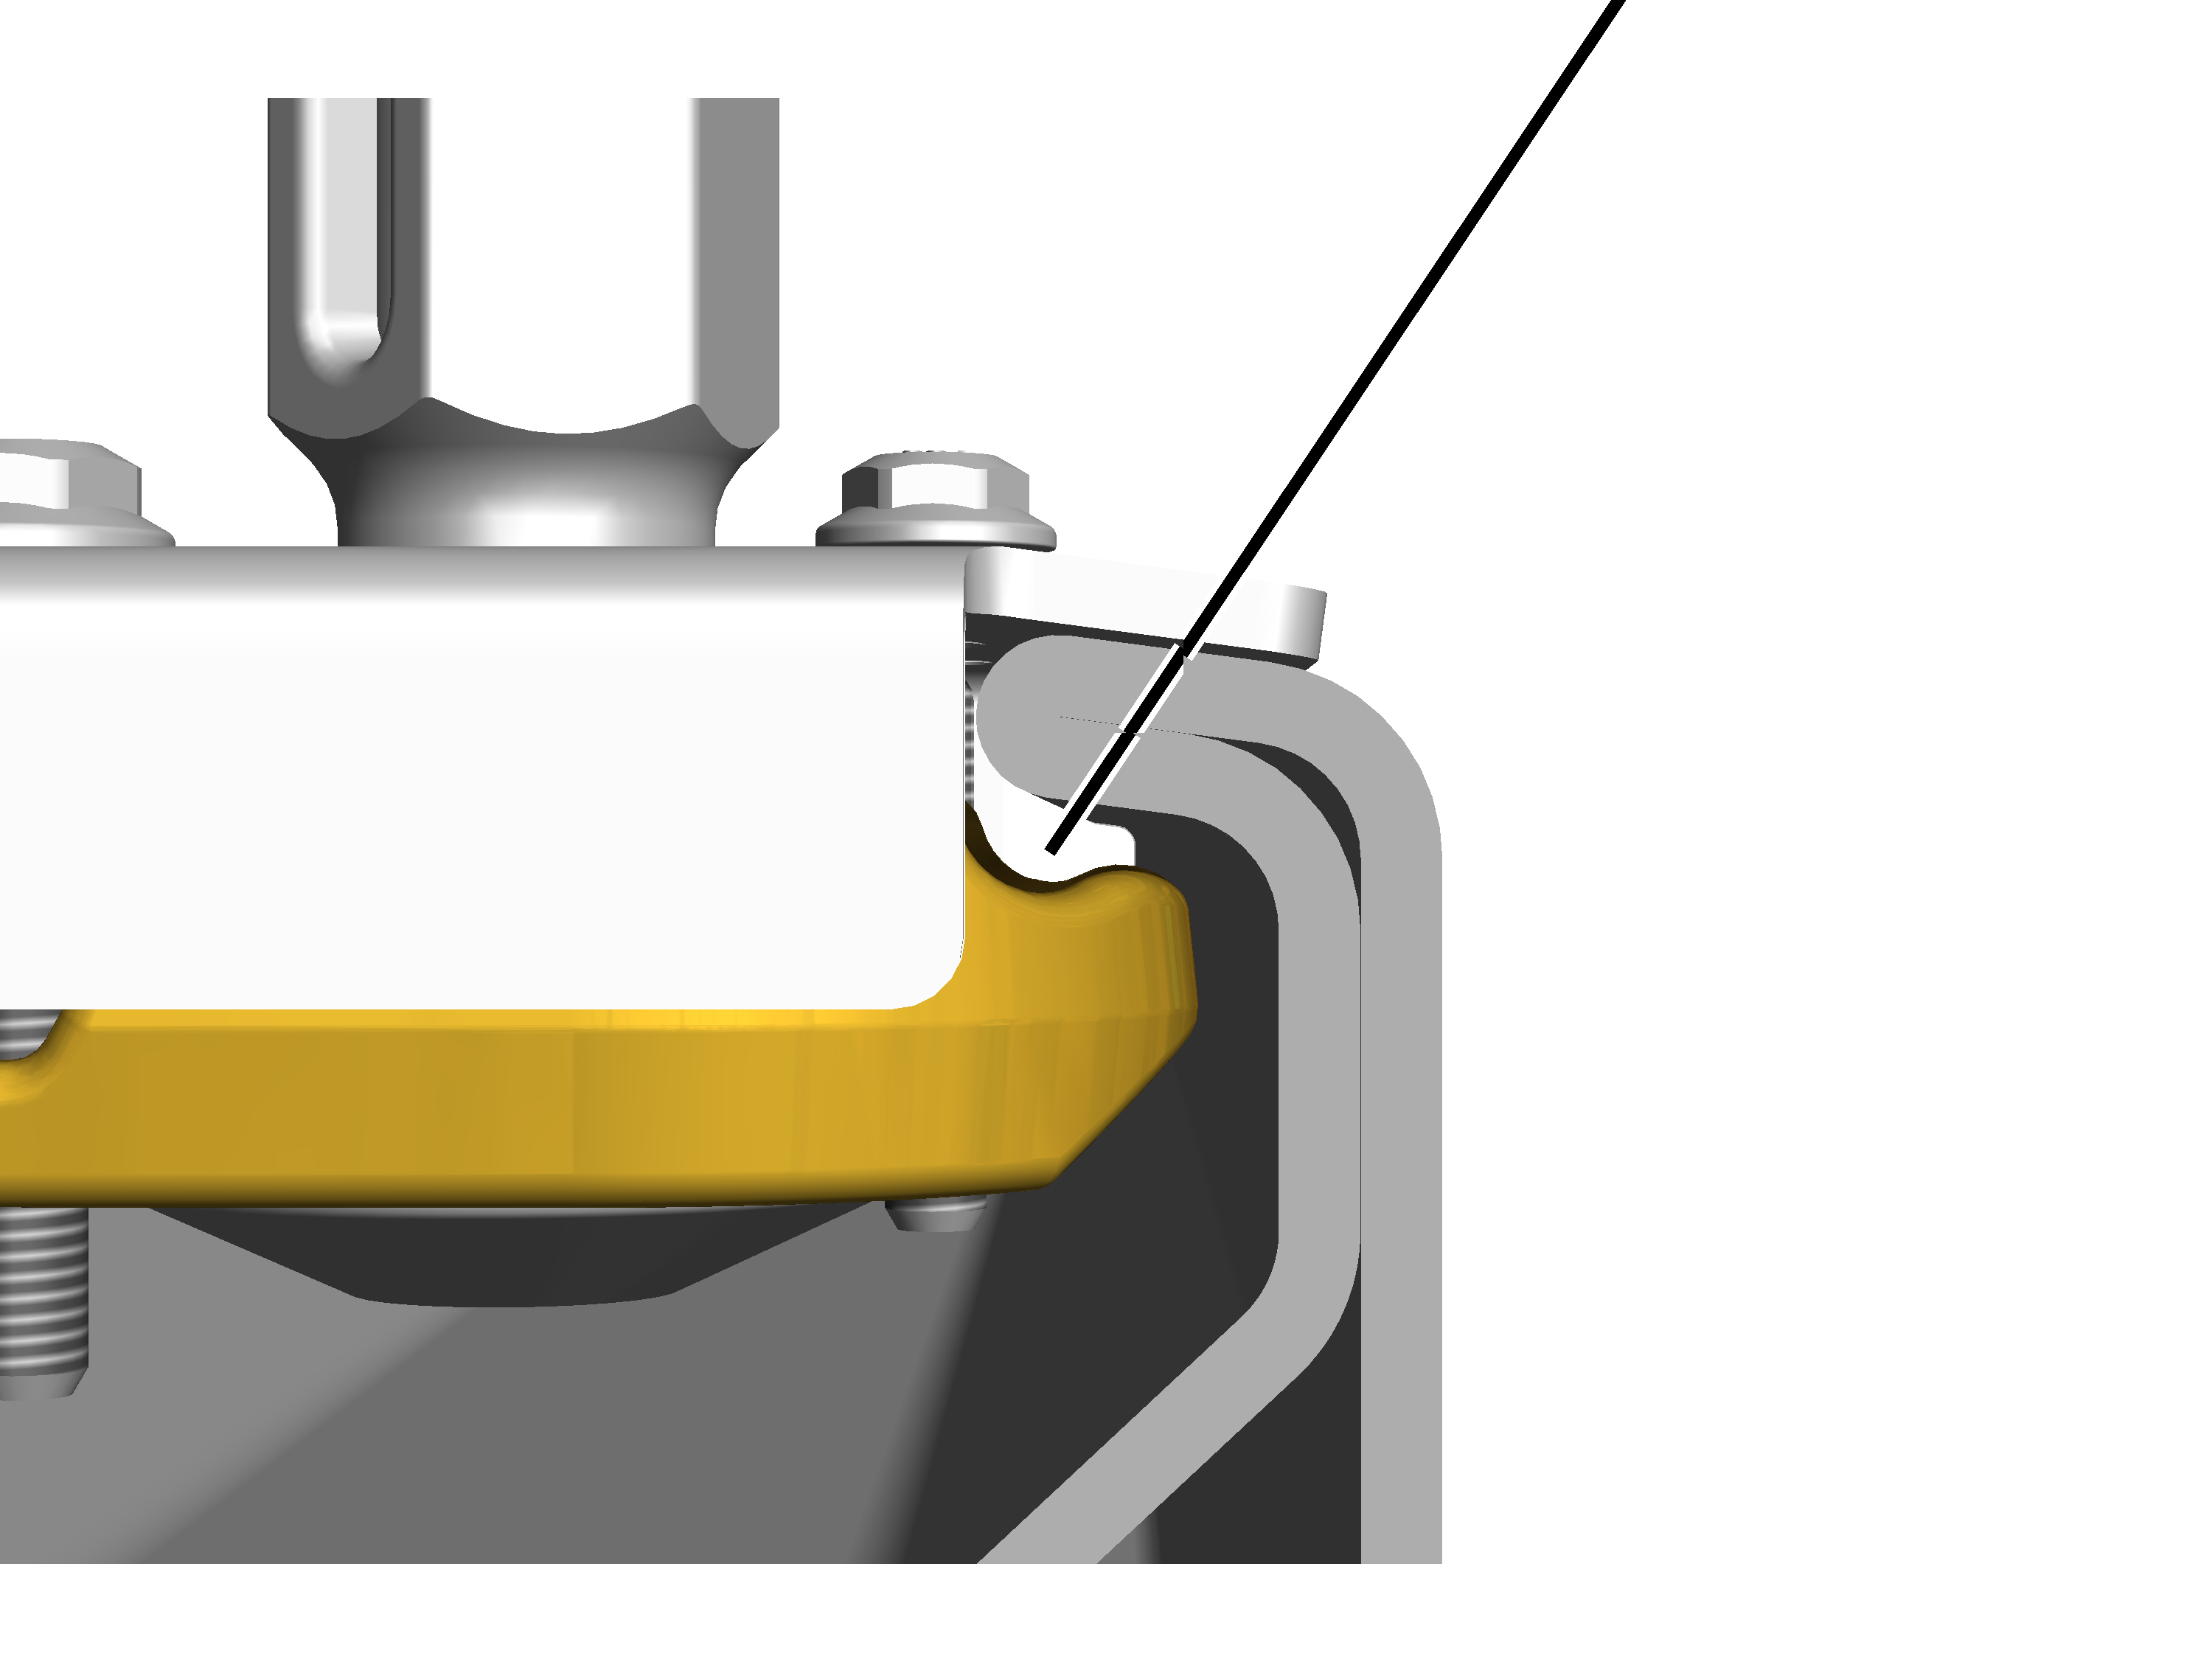
- Przegub metalowo-gumowy i główka profilu muszą mieć bezpośredni styk.
- Między przegubem metalowo-gumowym i główką profilu nie może być widocznej szczeliny.
Regulacja zawieszenia torowiska
Ustawianie nachylenia prętów gwintowanych:
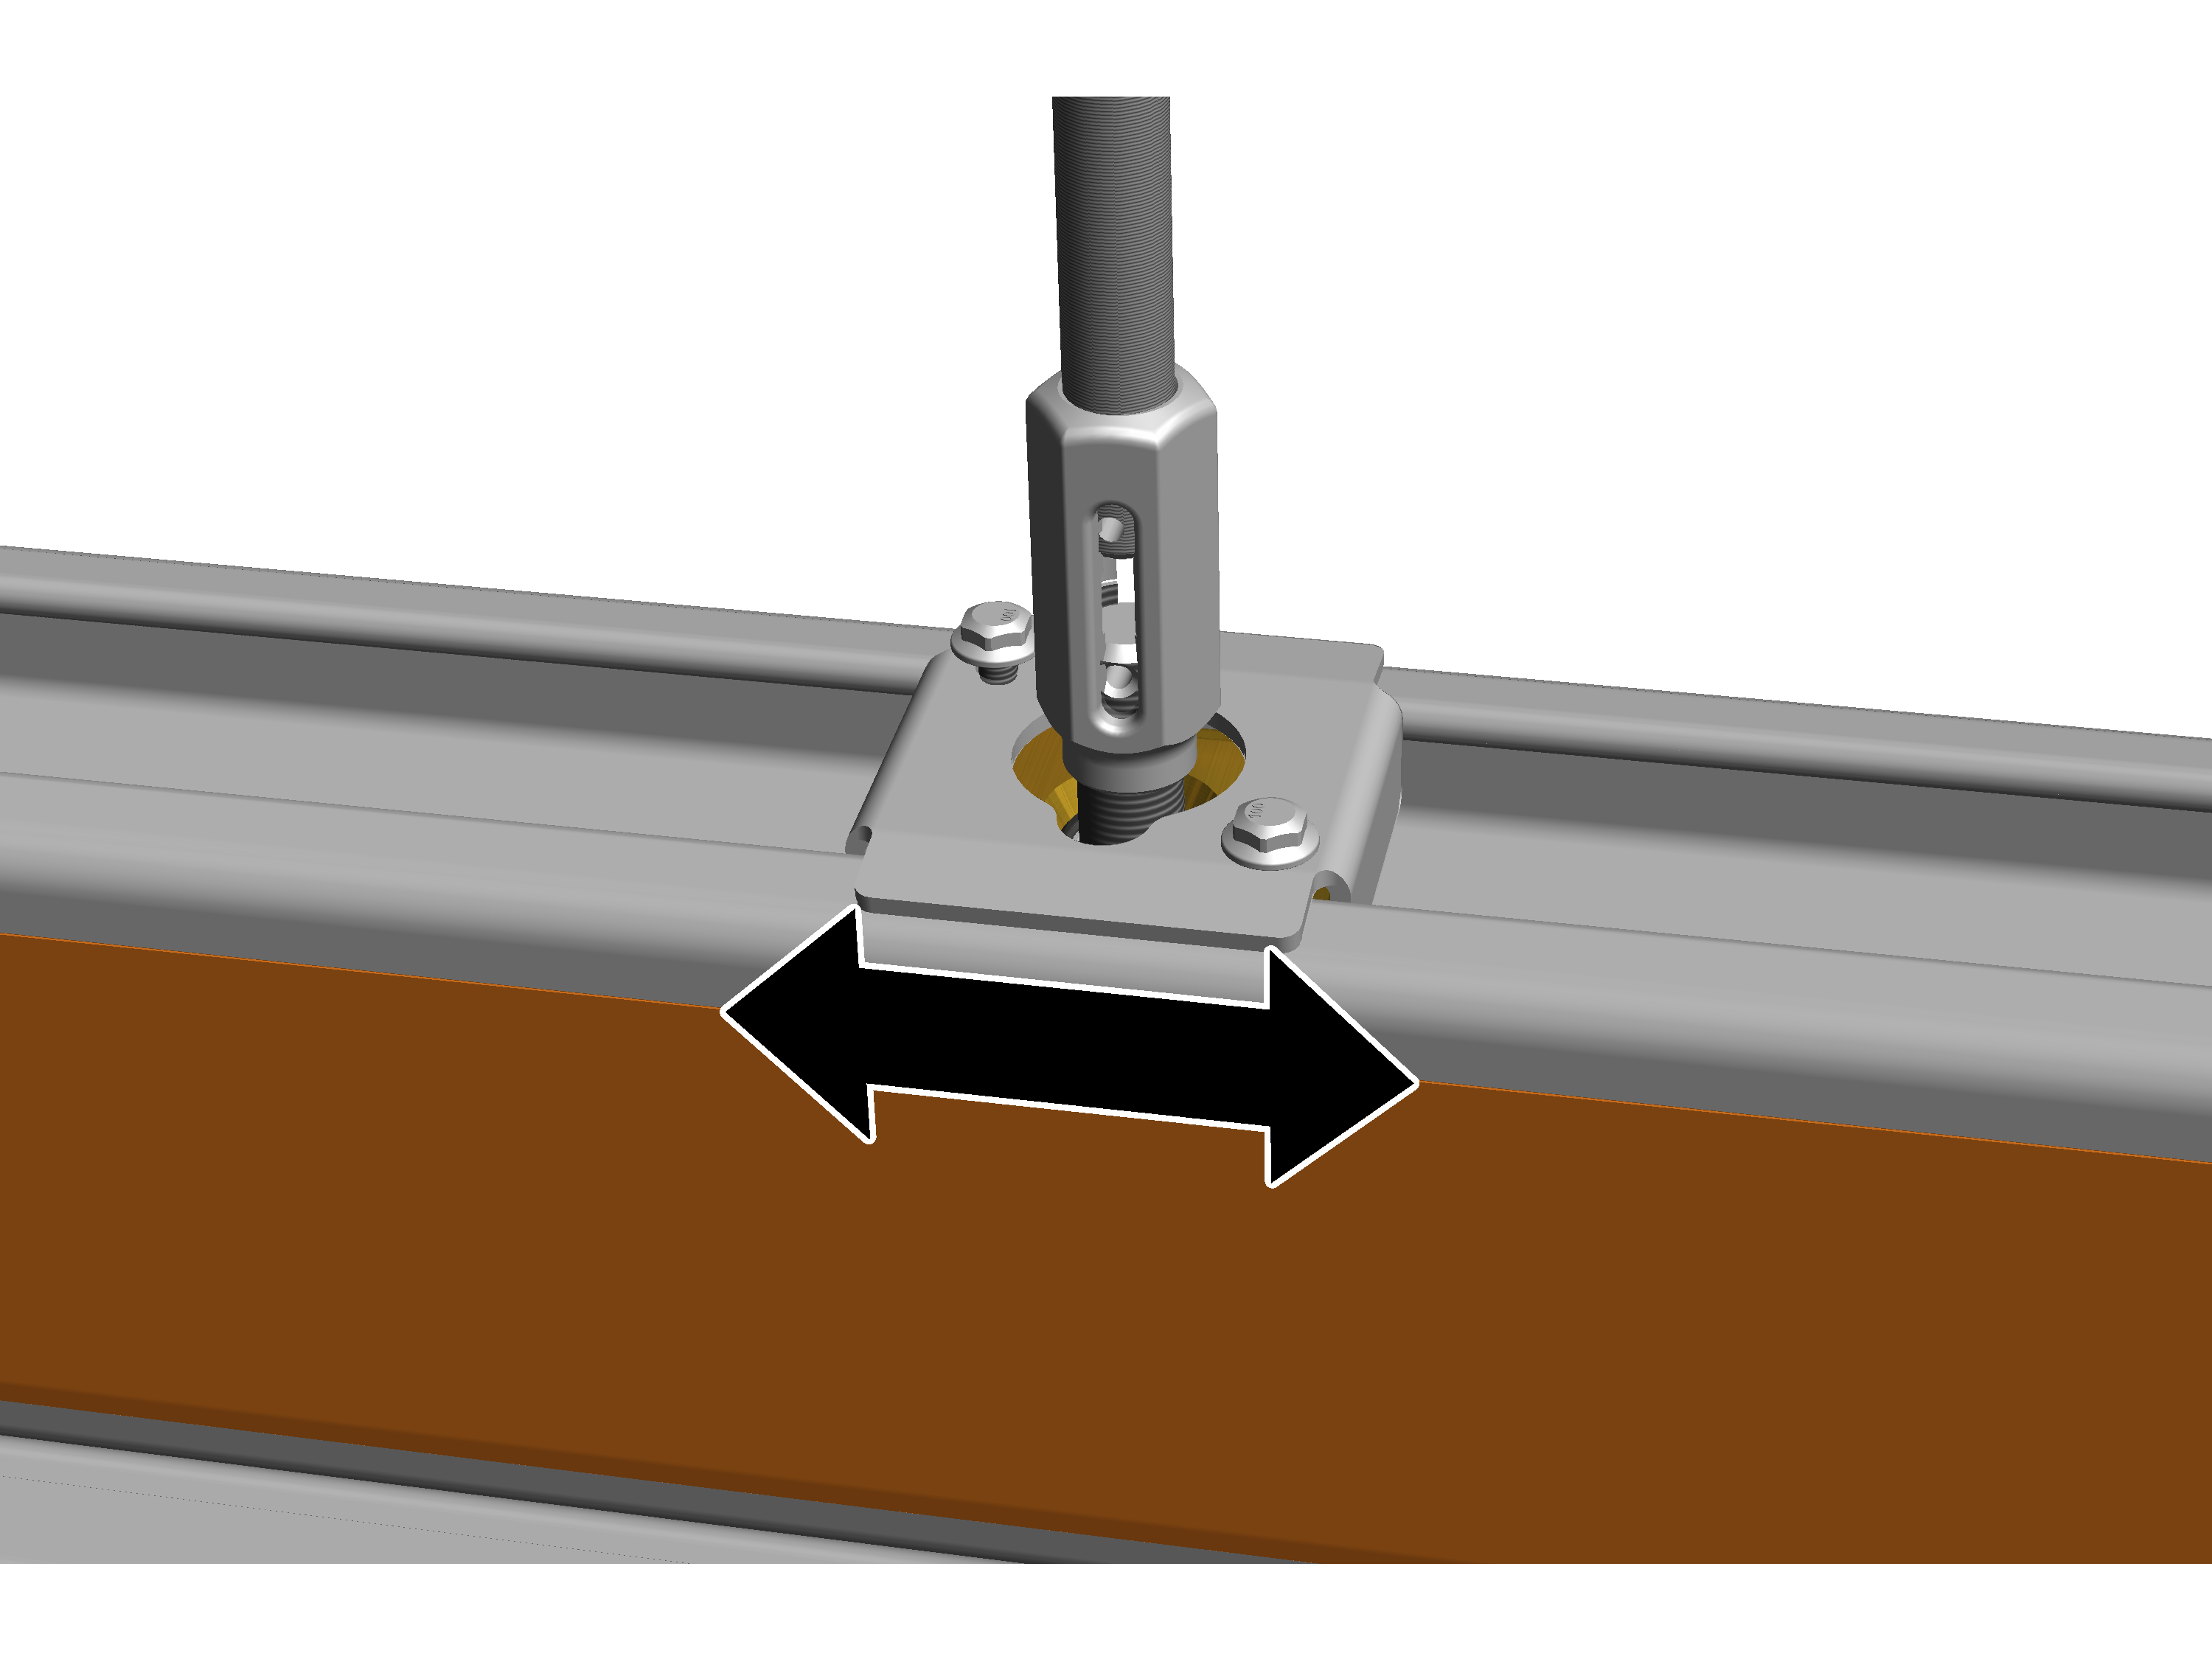
- Przesuwać dolne gniazdo wieszaka w główce profilu, aby ustawić nachylenie prętów gwintowanych.
Ustawić powierzchnię styku między przegubem metalowo-gumowym i główką profilu:
- Obracać nakrętkę napinającą, aby doprowadzić przegub metalowo-gumowy i główkę profilu do bezpośredniego styku.
Przykręcenie torowiska HB do do zawieszenia torowiska i zabezpieczenie
Zabezpieczenie zawieszenia torowiska
Dla wszystkich zawieszeń torowiska:
Pręt gwintowanyNakrętka napinająca
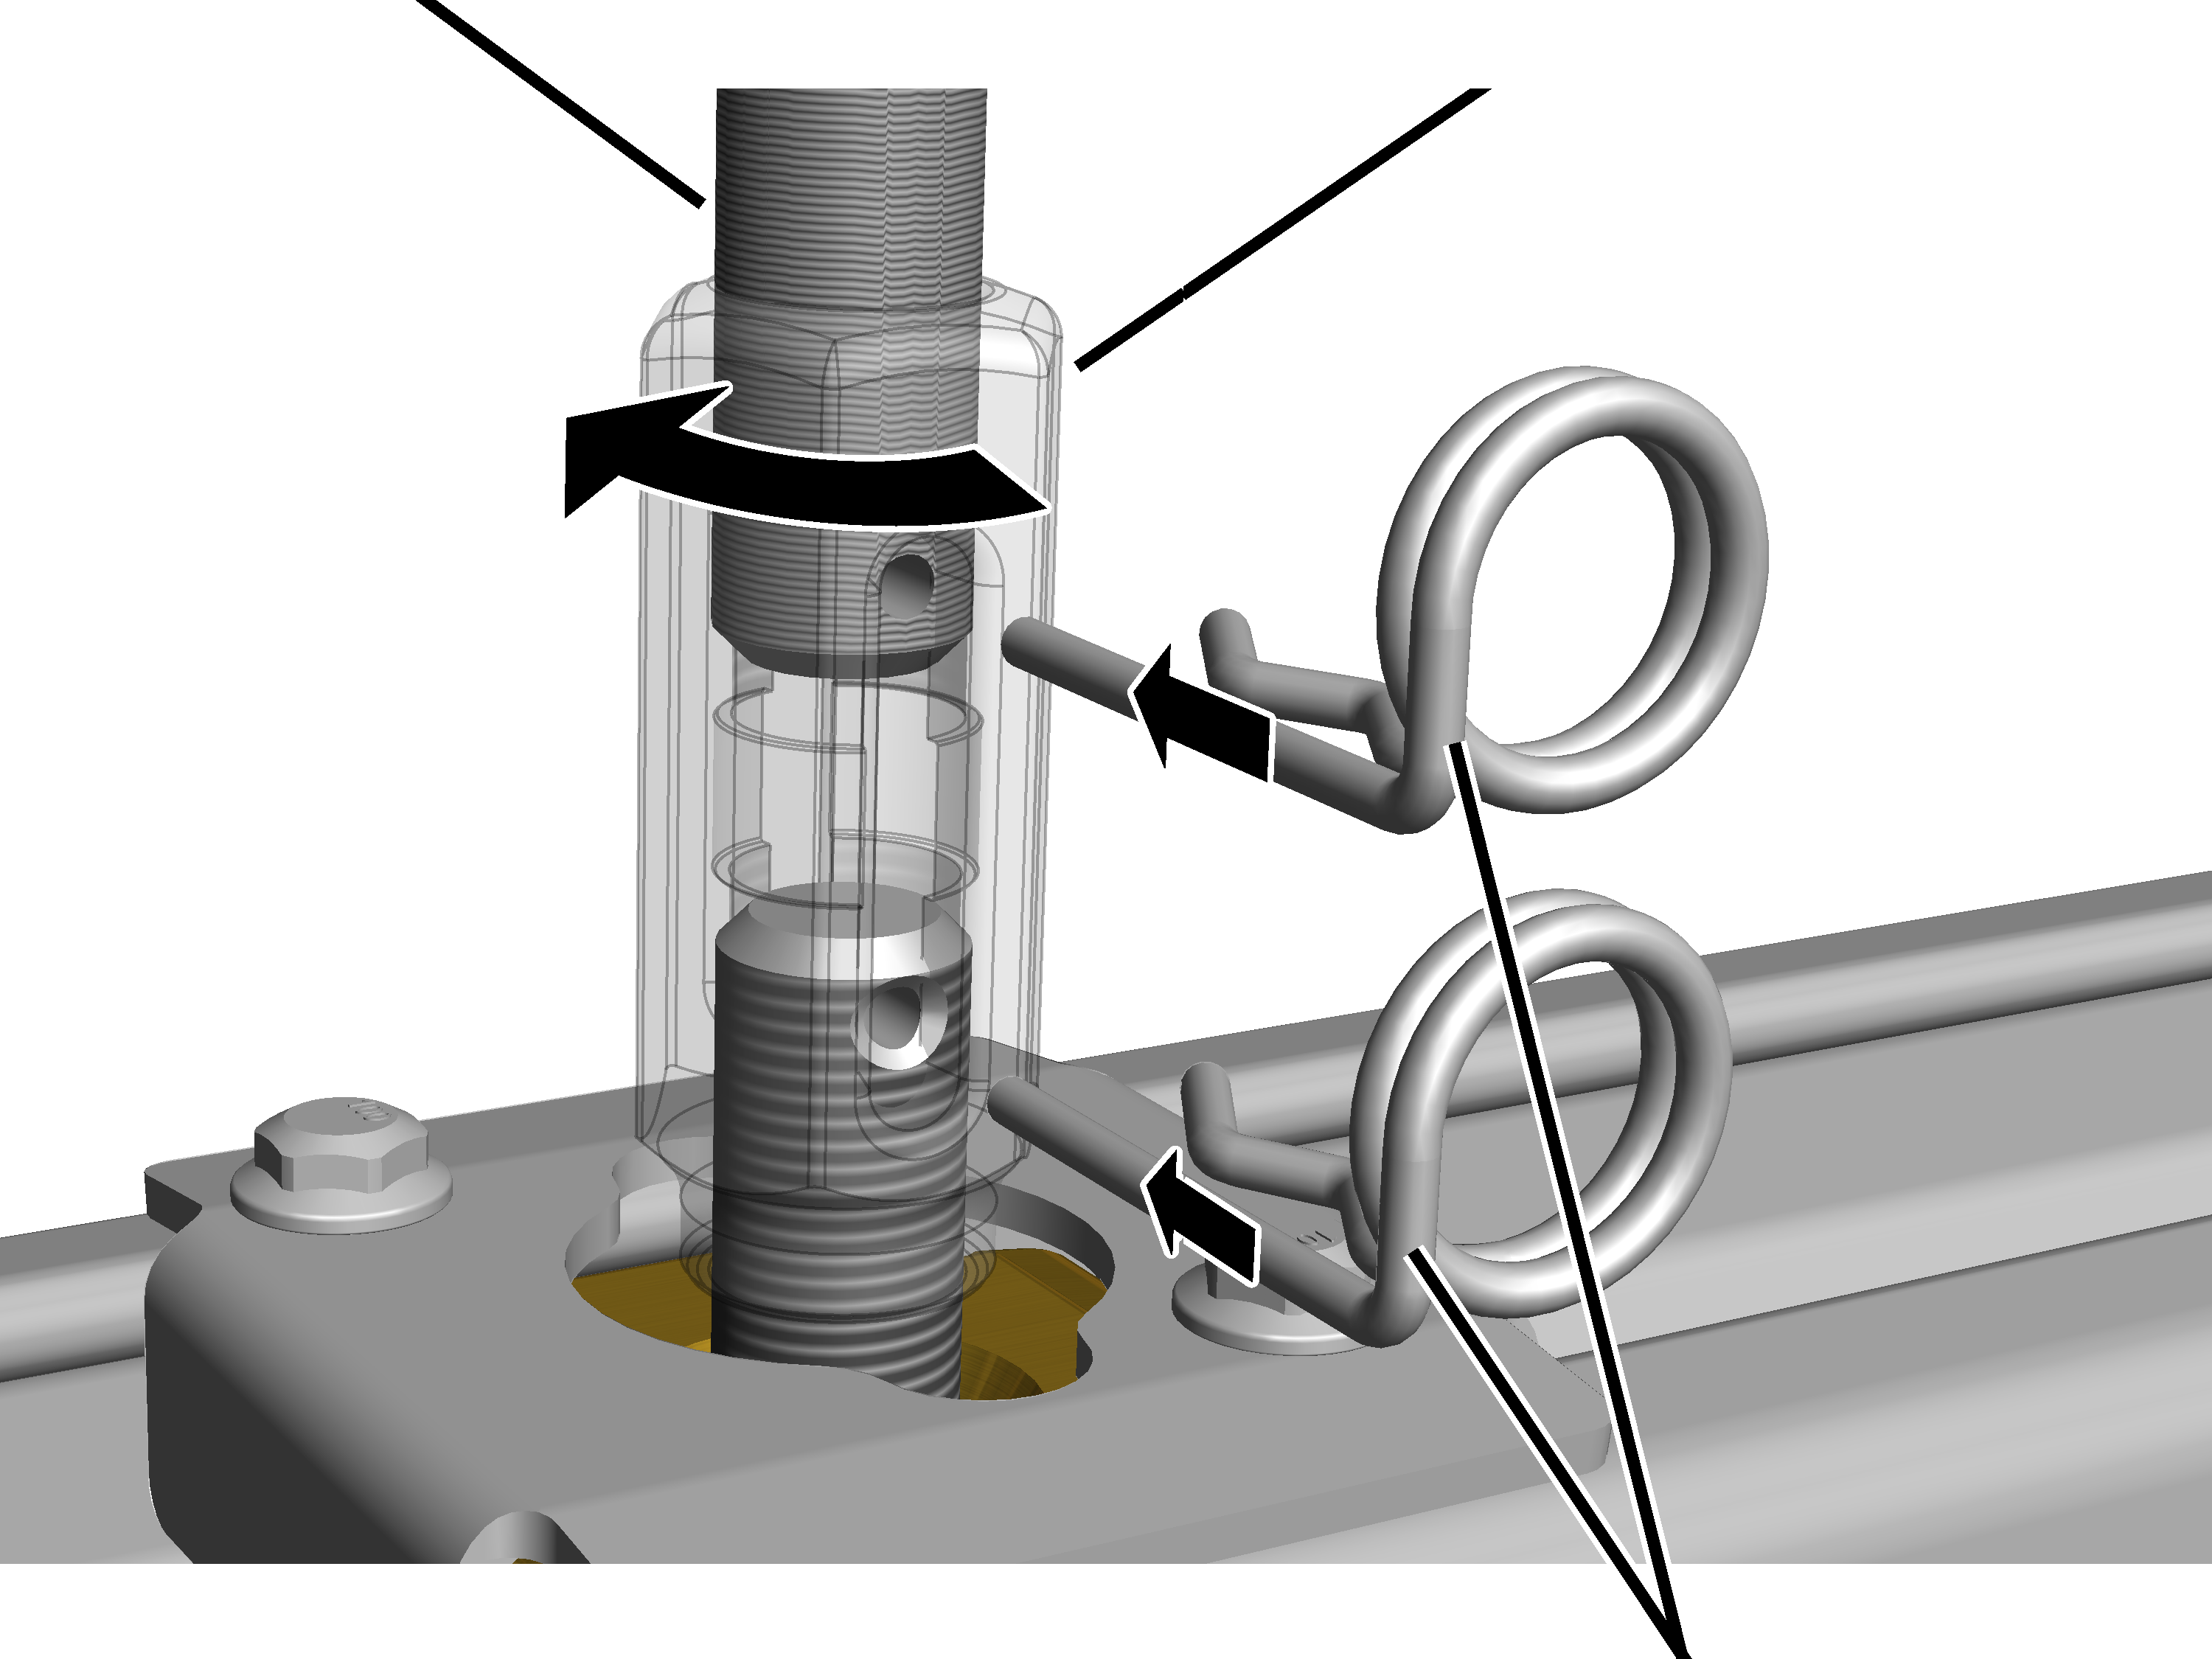
- Nakrętkę napinającą i pręt gwintowany obrócić na tyle, aby wzdłużny otwór nakrętki napinającej i otwór w pręcie gwintowanym były skierowane w tę samą stronę (zbieżnie z torowiskiem HB).
Jeżeli obydwa otwory nie będą widoczne jednocześnie, to być może przy górnym gnieździe wieszaka 2LP/M16 M20 wykorzystano niewłaściwy otwór krzyżowy (patrz „Zawieszenie torowiska M16: montaż wieszaka zwykłego“) lub po skróceniu otwór w pręcie gwintowanym nie został wykonany zbieżnie z już istniejącymi otworami (patrz „Skracanie lub przedłużanie prętów gwintowanych“).
W razie potrzeby (np. w celu skompensowania nierówności) otwór w pręcie gwintowanym można powiększyć do średnicy 5 mm.
- Zawleczkę na dole włożyć przez nakrętkę mocującą w otwór dolnego gniazda wieszaka.
- Zawleczkę u góry włożyć przez nakrętkę mocującą w otwór pręta gwintowanego.
Ostateczne przykręcanie górnego gniazda wieszaka 2LP/M16 lub M20
Na wszystkich górnych gniazdach wieszaków 2LP/M16 lub M20:
Śruby żebrowane (2x) lub nakrętki żebrowane (2x)
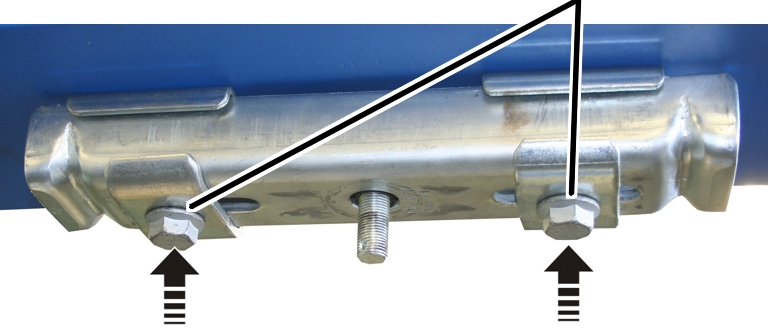
- Śruby żebrowane (2x) lub nakrętki żebrowane (2x) przykręcić do górnego gniazda wieszaka 2LP/M16 M20.
Wieszak |
Moment obrotowy dokręcania |
|---|---|
Klamra skręcana |
200 Nm |
Marka do przyspawania |
200 Nm |
Pręt kotwowy |
200 Nm |
Mocowanie przelotowe |
90 Nm |
Szyna montażowa |
200 Nm |
Belka drewniana |
90 Nm |
Nakrętka żebrowana |
np. 200 Nm (*) |
Śruba żebrowana |
np. 200 Nm (*) |
Przykład: 200 Nm przy M16 i jakości śruby 8.8 oraz współczynniku tarcia 0,12.
Definitywne przykręcenie dolnych gniazd wieszaków
Na wszystkich dolnych gniazdach wieszaków:
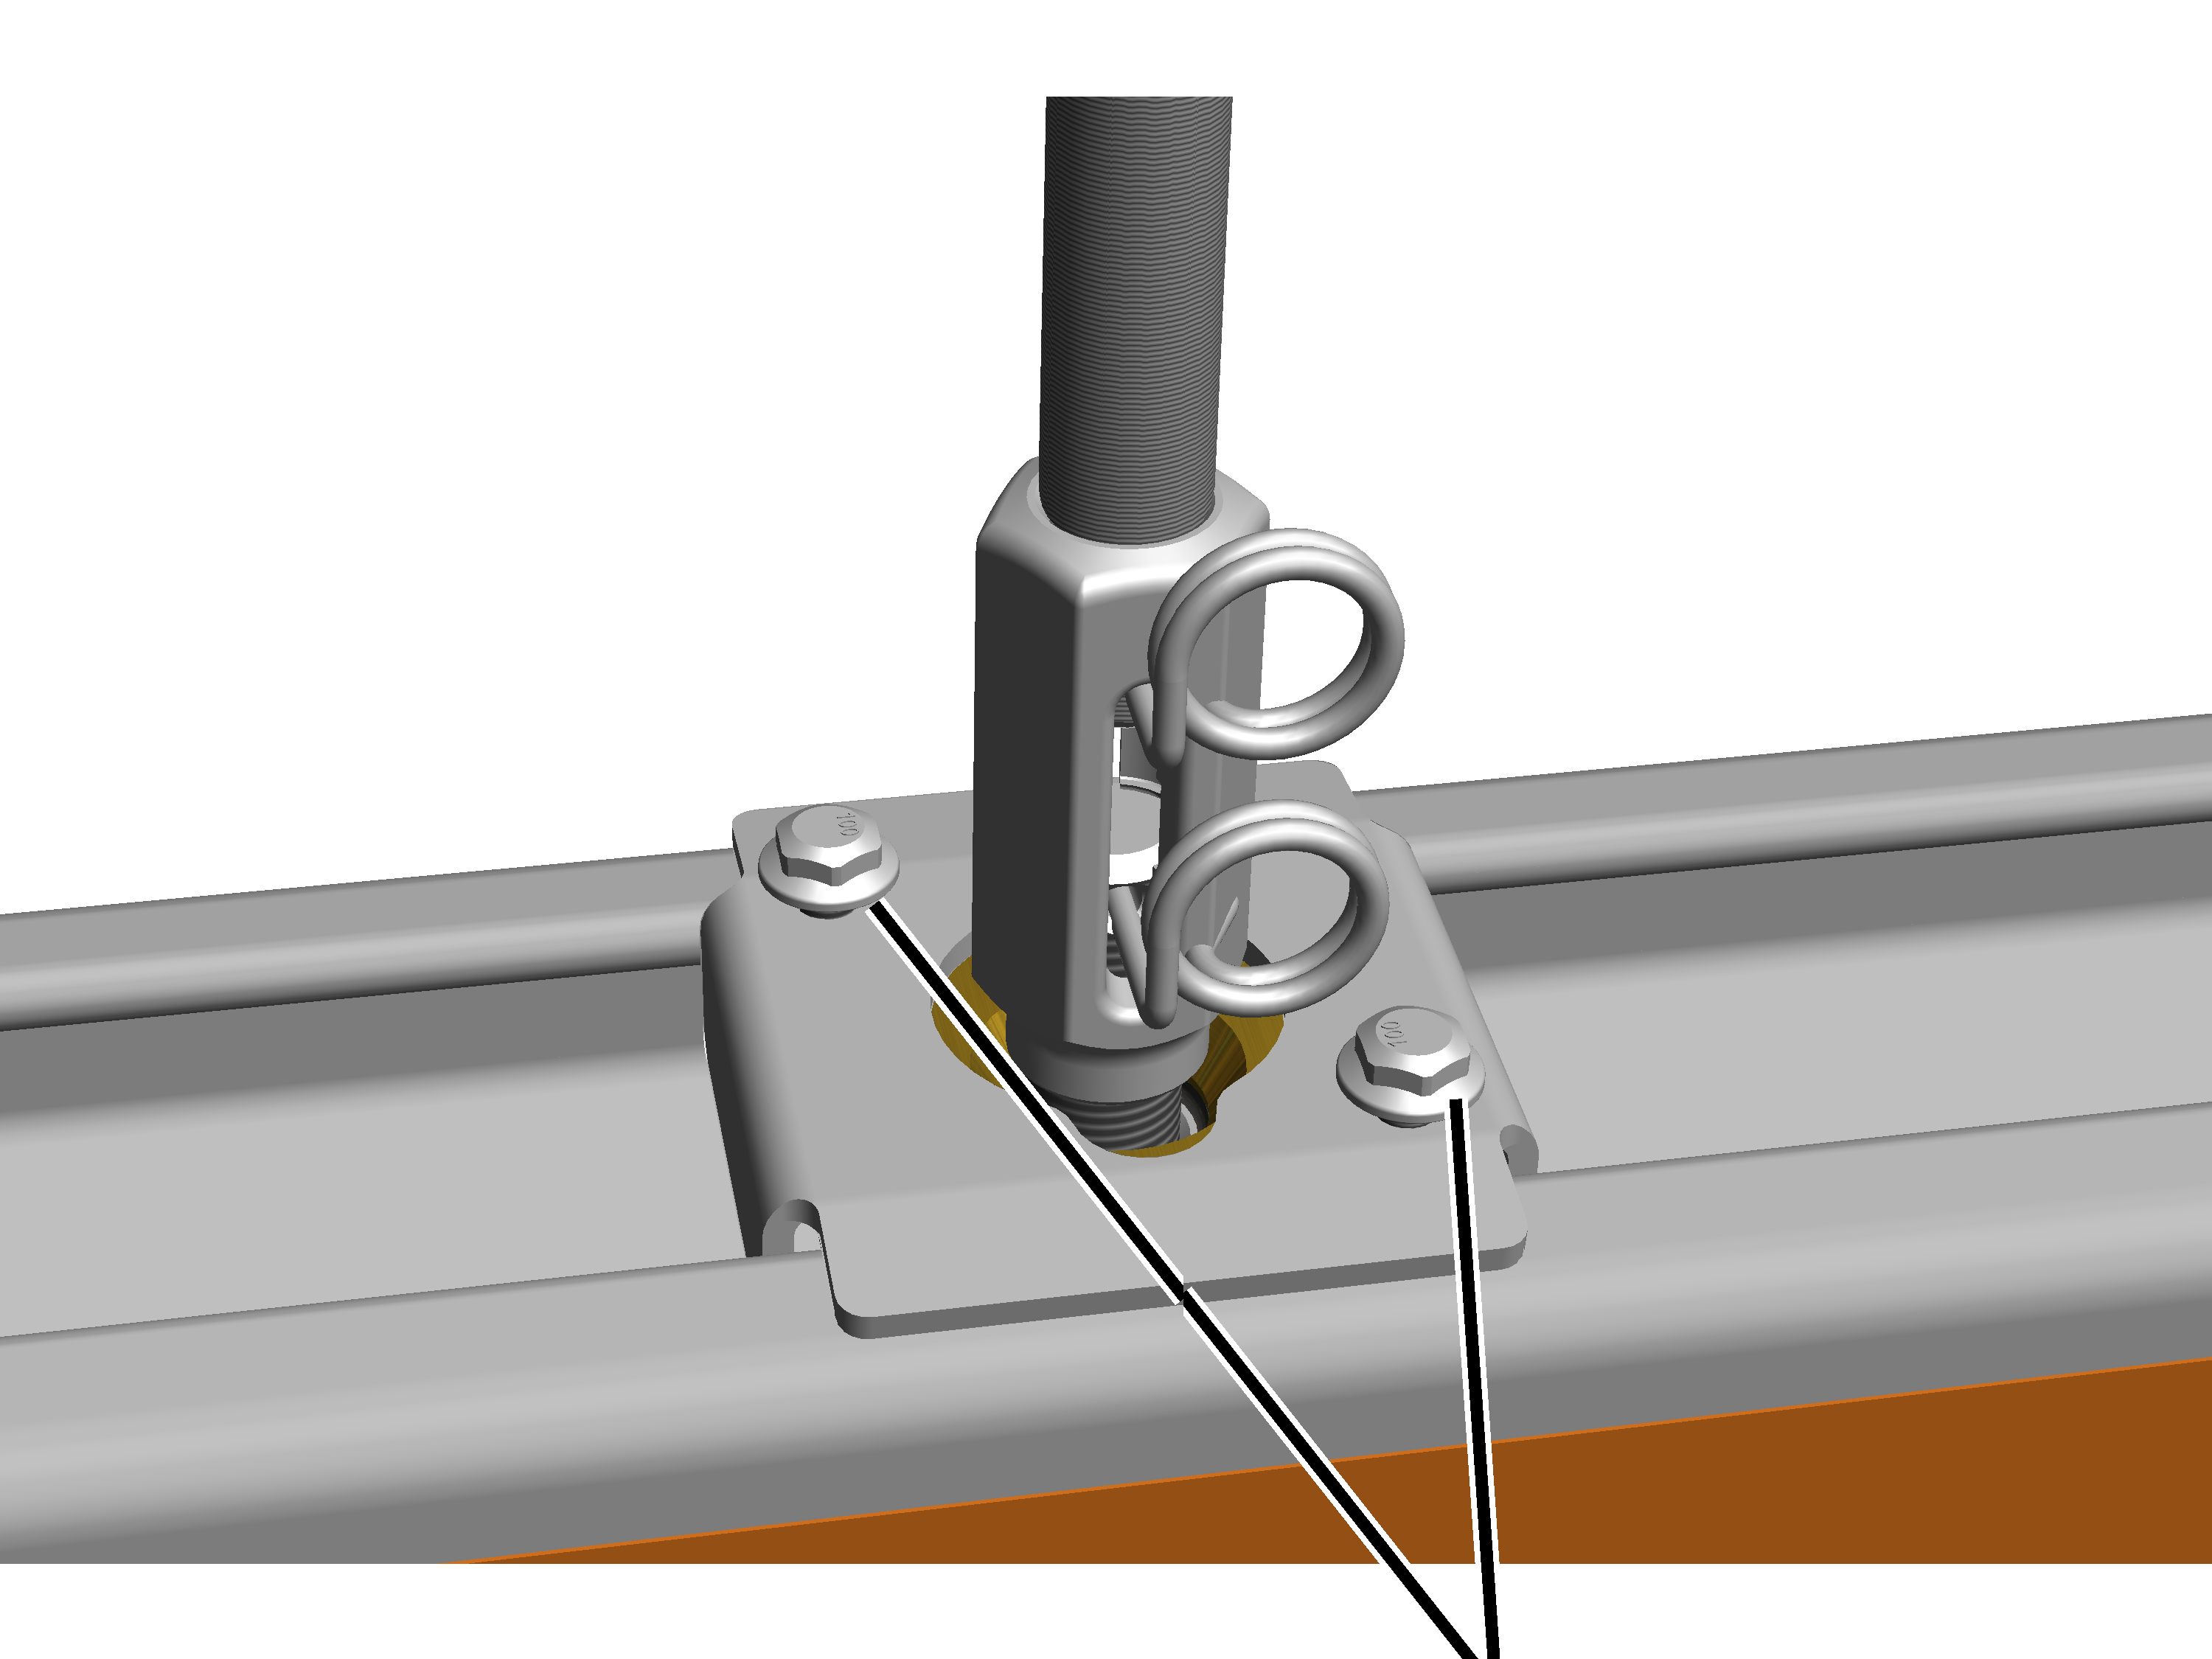
- Przykręcić śruby żebrowane (2x) do dolnego gniazda wieszaka.
Typowielkość |
Śruba żebrowana |
Moment obrotowy dokręcania |
|---|---|---|
HB110 |
M5x30 |
11 Nm |
HB150 |
M6x40 |
20 Nm |
HB190 |
M6x40 |
20 Nm |
HB240 |
M6x40 |
20 Nm |
Rada:
W dolnych gniazdach wieszaka HB110 stosuje się śruby z łbem walcowym M5x30 verwendet. Śruby z łbem walcowym z prawej strony leżą blisko nakrętki mocującej. Do sprawnego przykręcenia śrub z łbem walcowym użyć grota z główką kulistą.
Tylko dla wieszaka ze stężeniem, wieszaka ukośnego ze stężeniem i wieszaka V
Definitywne przykręcenie wspornika przegubowego
Nakrętki sześciokątne
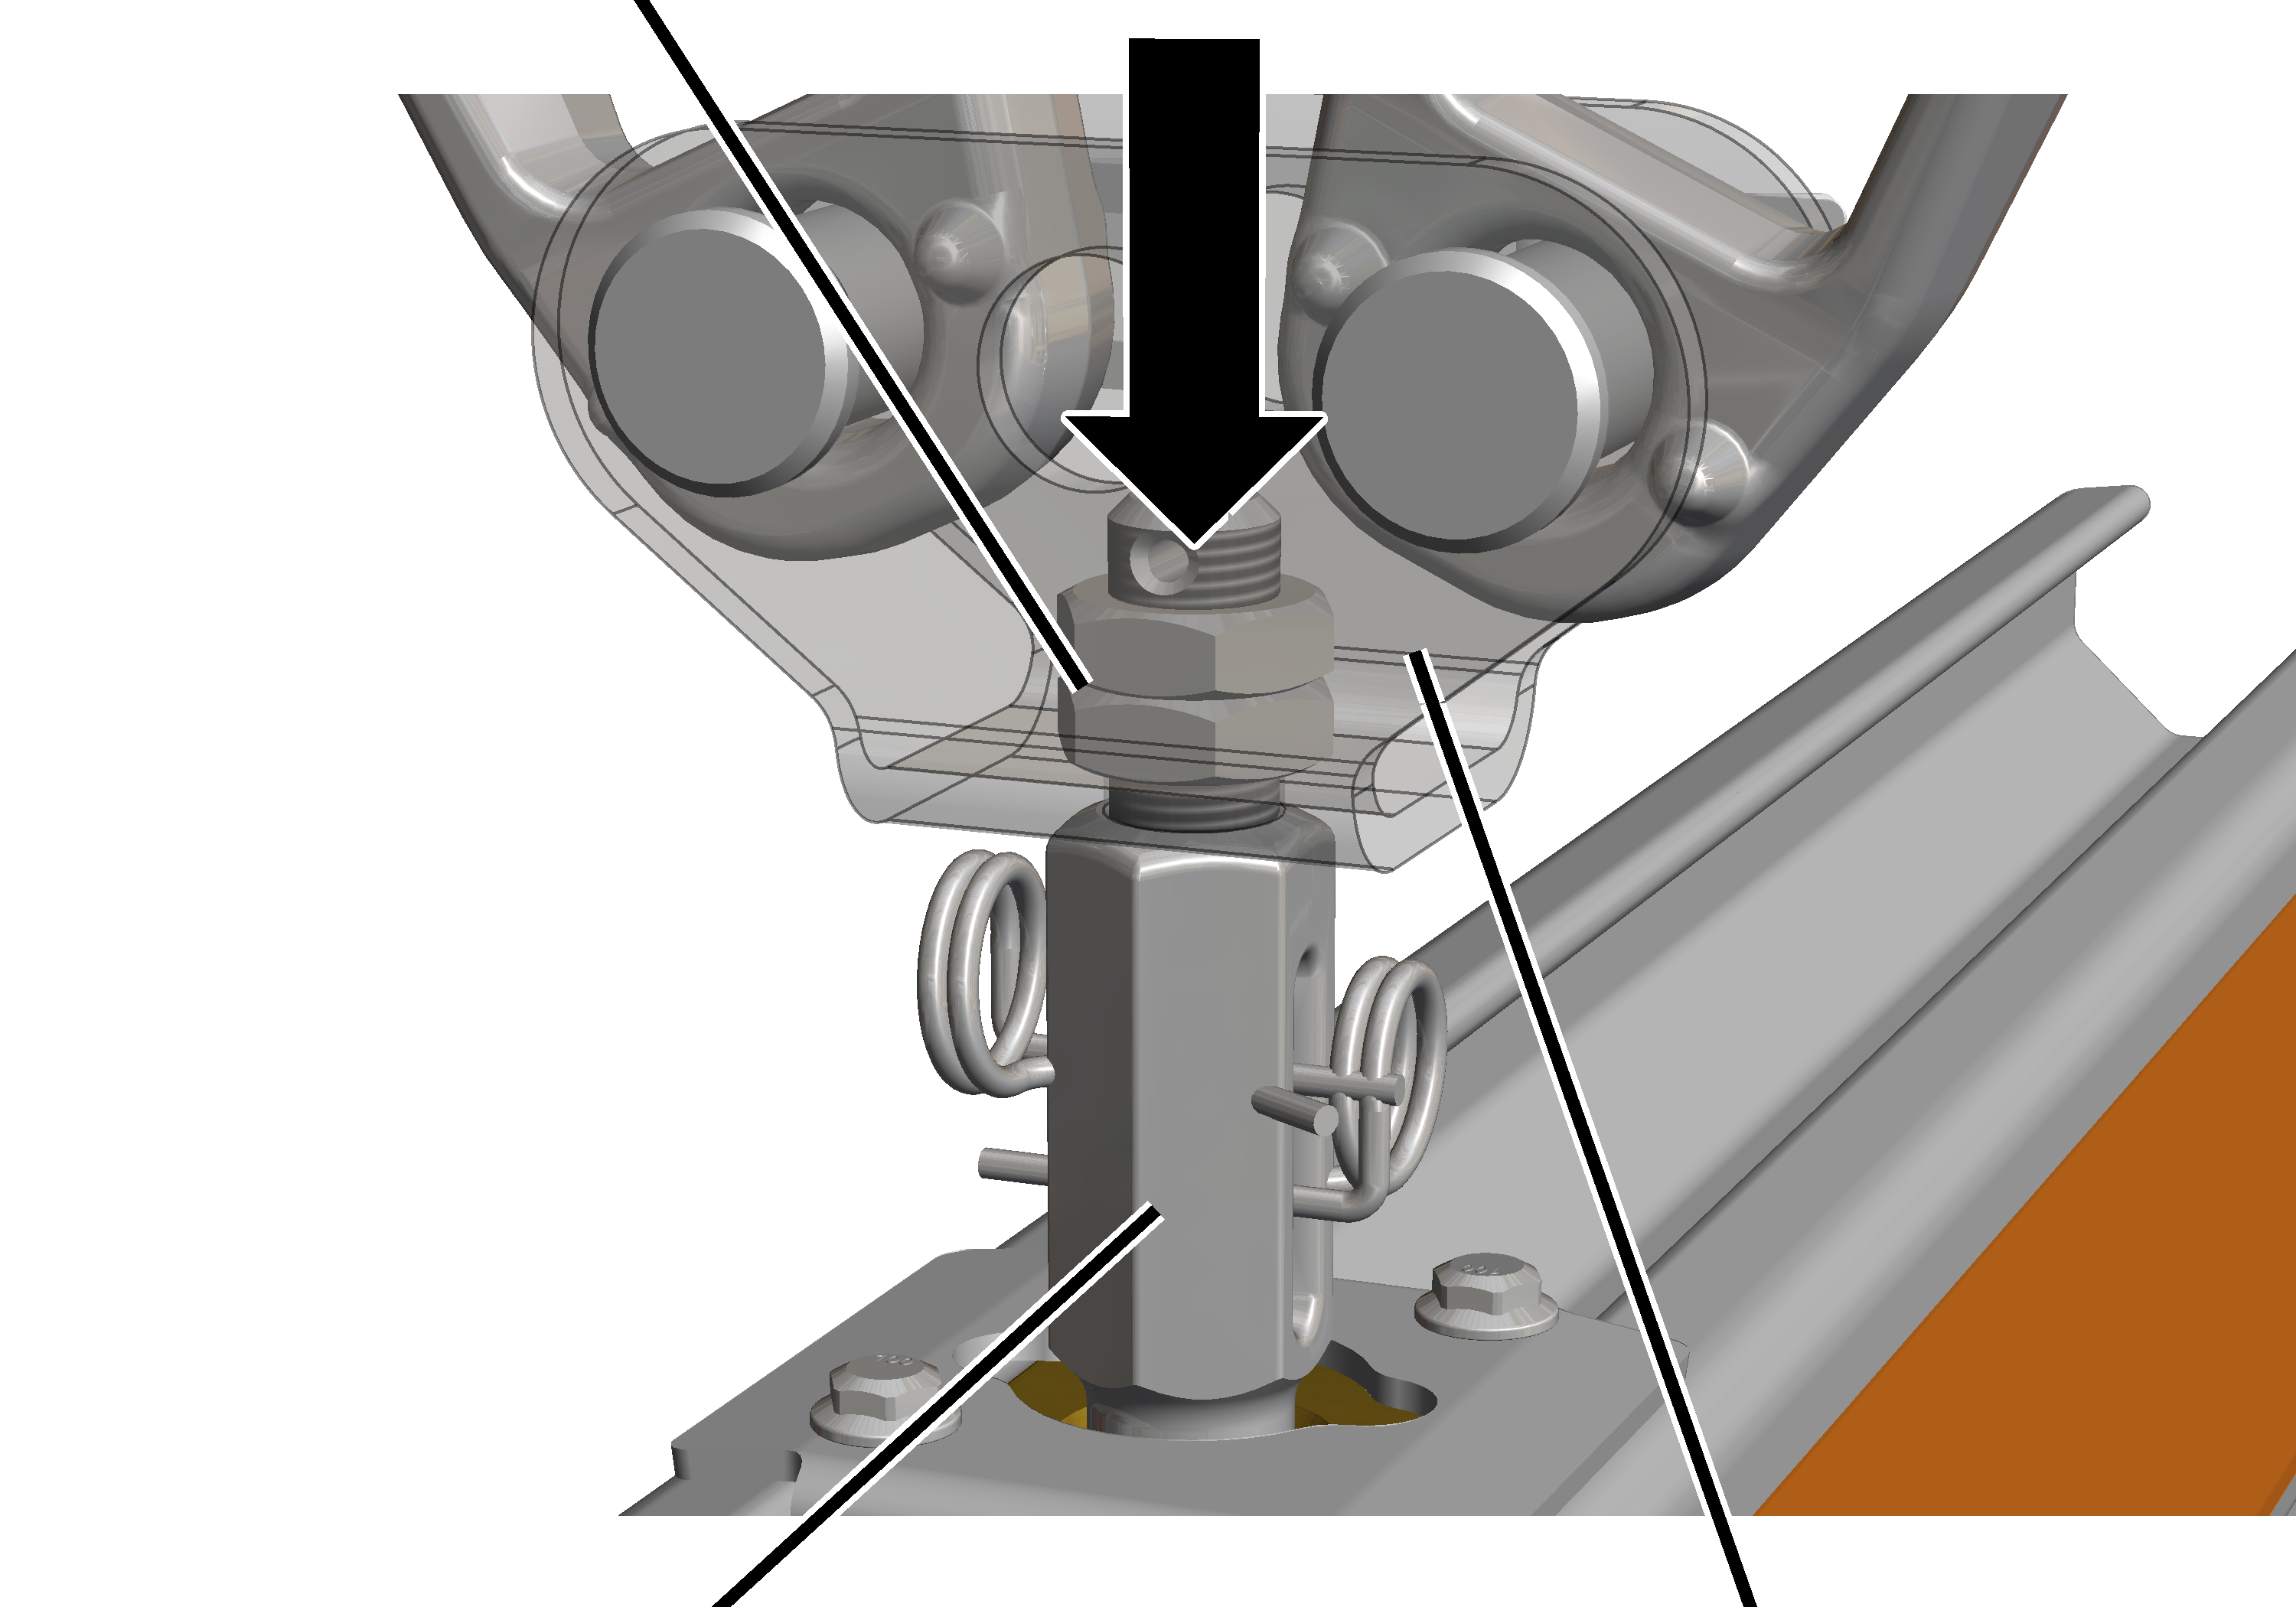
- Docisnąć wspornik przegubowy do nakrętki napinającej.
- Przykręcić nakrętkę sześciokątną. 90°Nm.
- Skontrować drugą nakrętką sześciokątną.
Montaż skrzynki zaciskowej
Tylko dla przewodu oponowego wleczonego i szynoprzewodu VKL
Śruba żebrowana M8x25
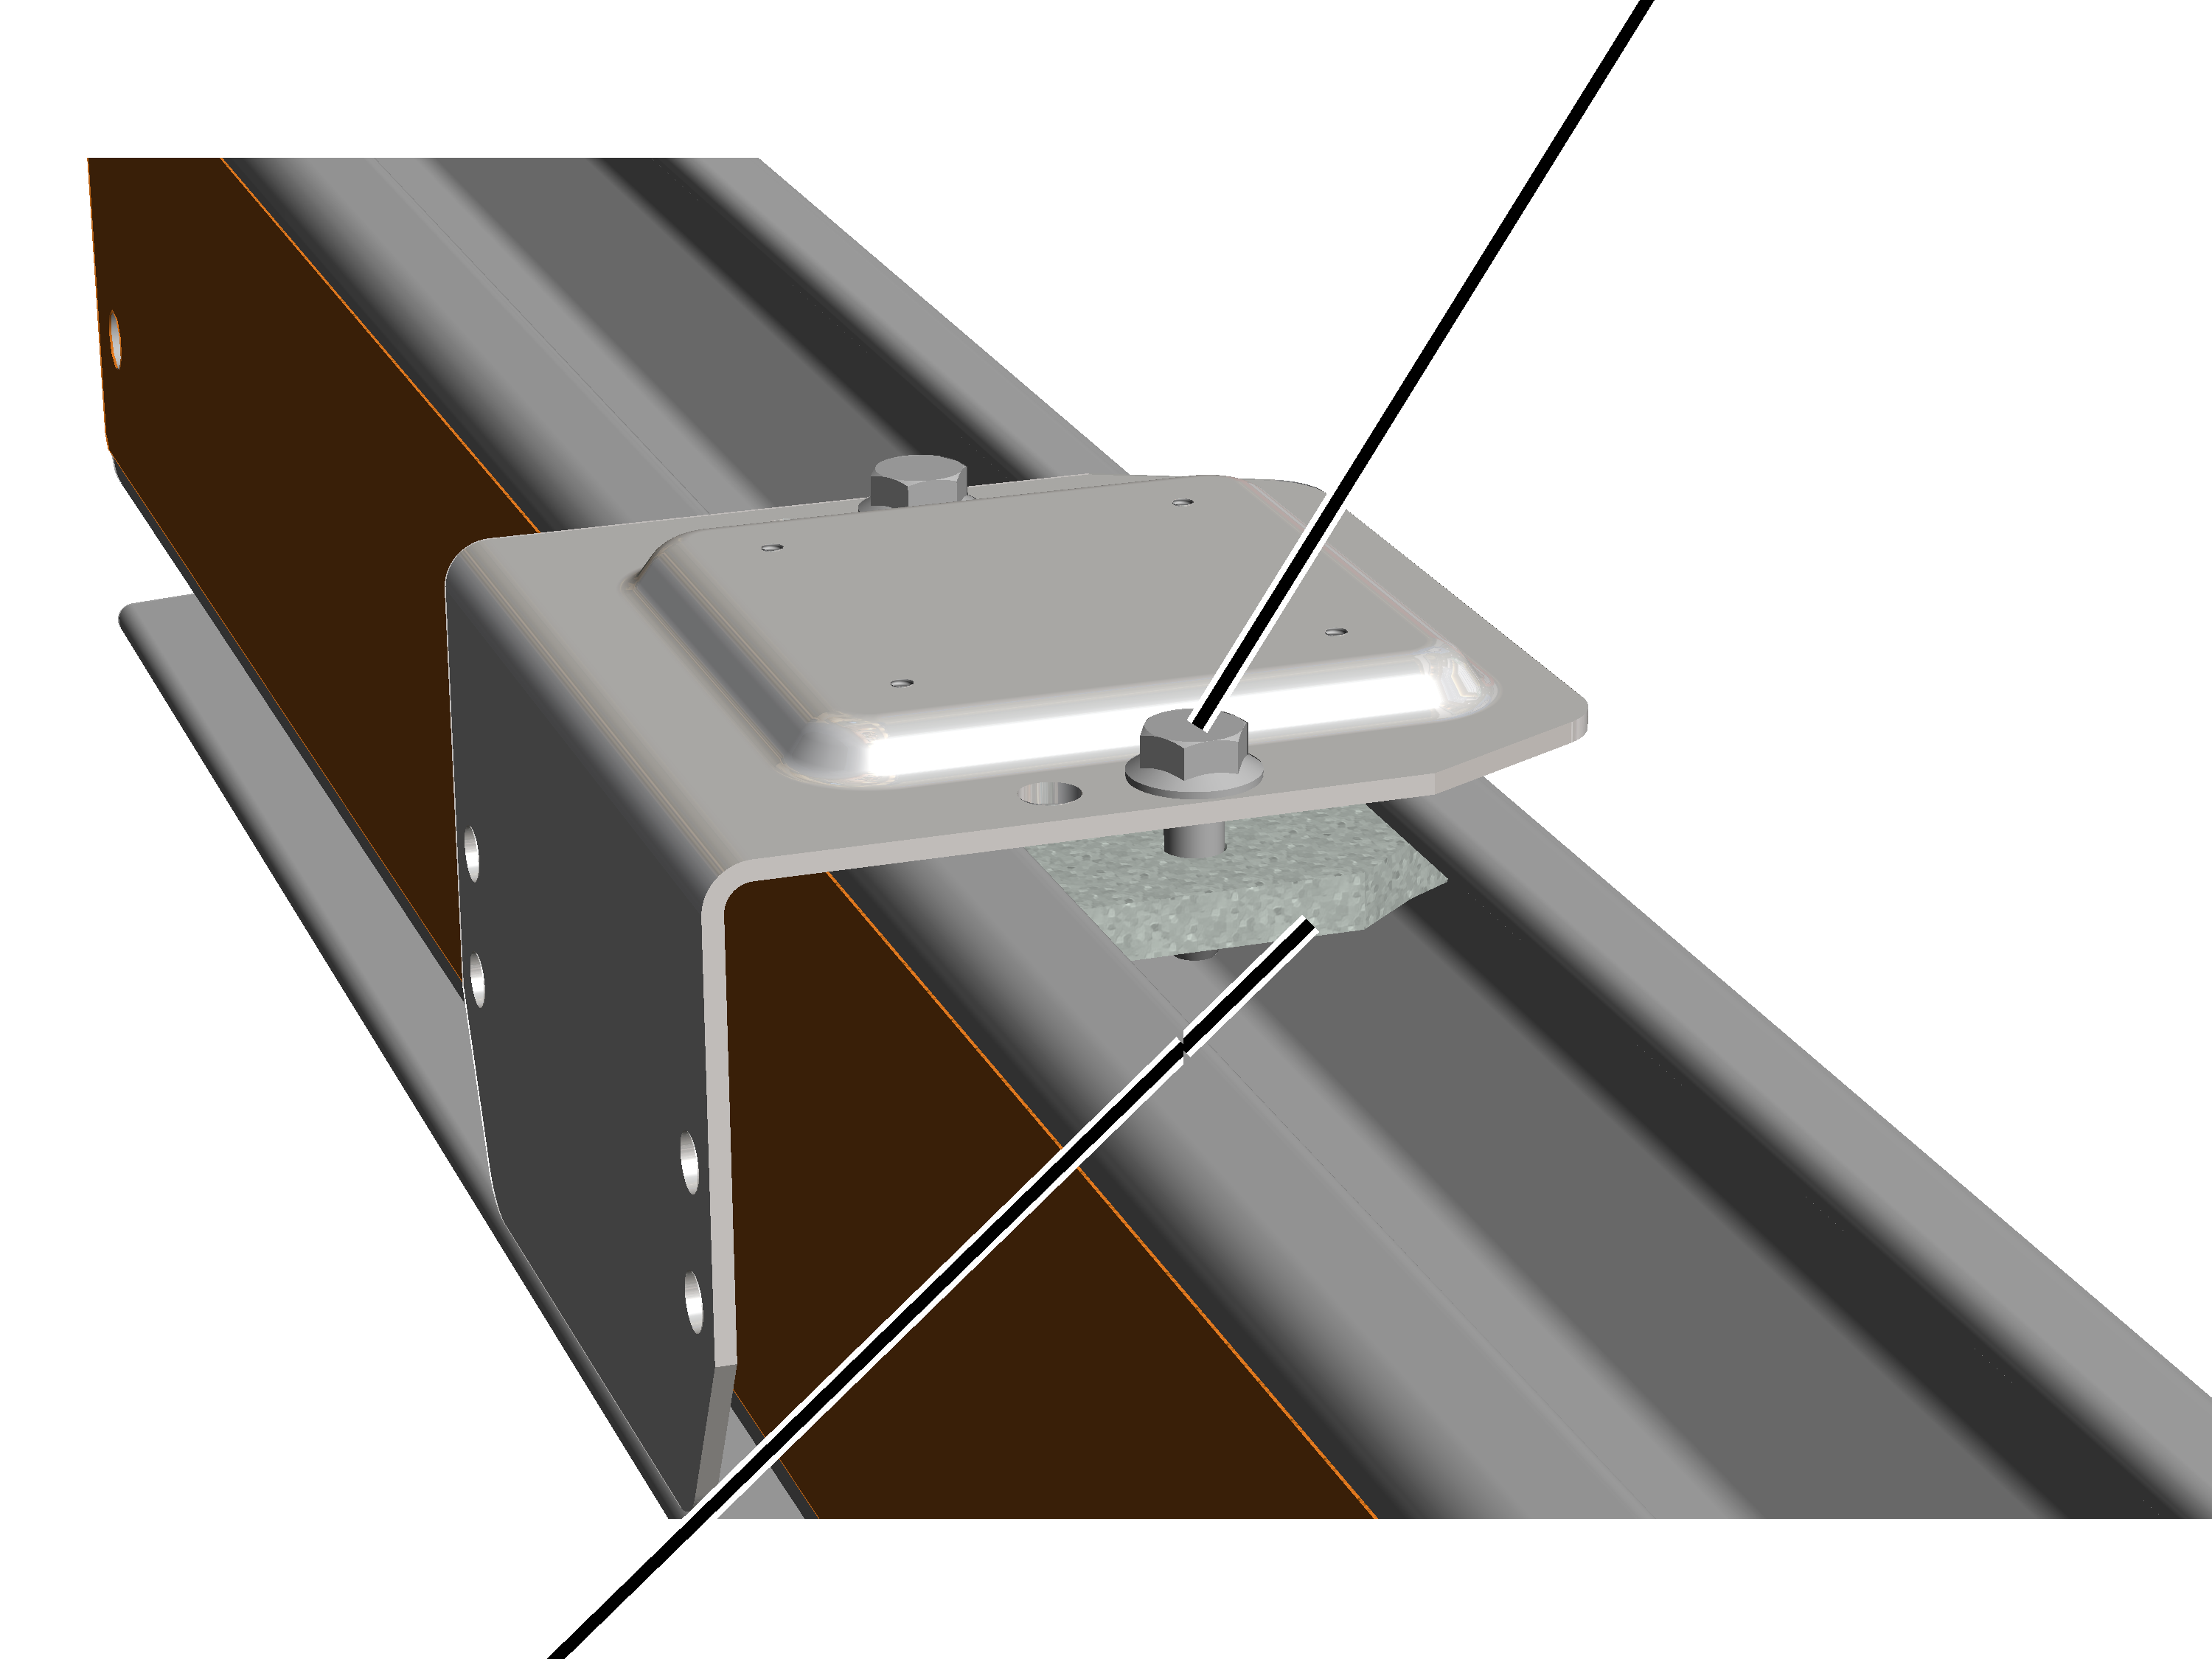
- W razie konieczności: włożyć śrubę żebrowaną M8x25 (2x) w blachę cokołową i nakręcić nakrętkę blokującą (2x) od dołu na śrubę żebrowaną.
- Nakrętkę z łbem obrócić w kierunku podłużnym i blachę cokołową położyć od góry na główkę profilu.
- Nakrętka z łbem wchodzi w główkę profilu.
- Przykręcić śrubami żebrowanymi. 25 Nm.
- Nakrętka z łbem obraca się podczas dokręcania w kierunku poprzecznym i zaciska się w główce profilu.
Śruba z łbem walcowym M4x10
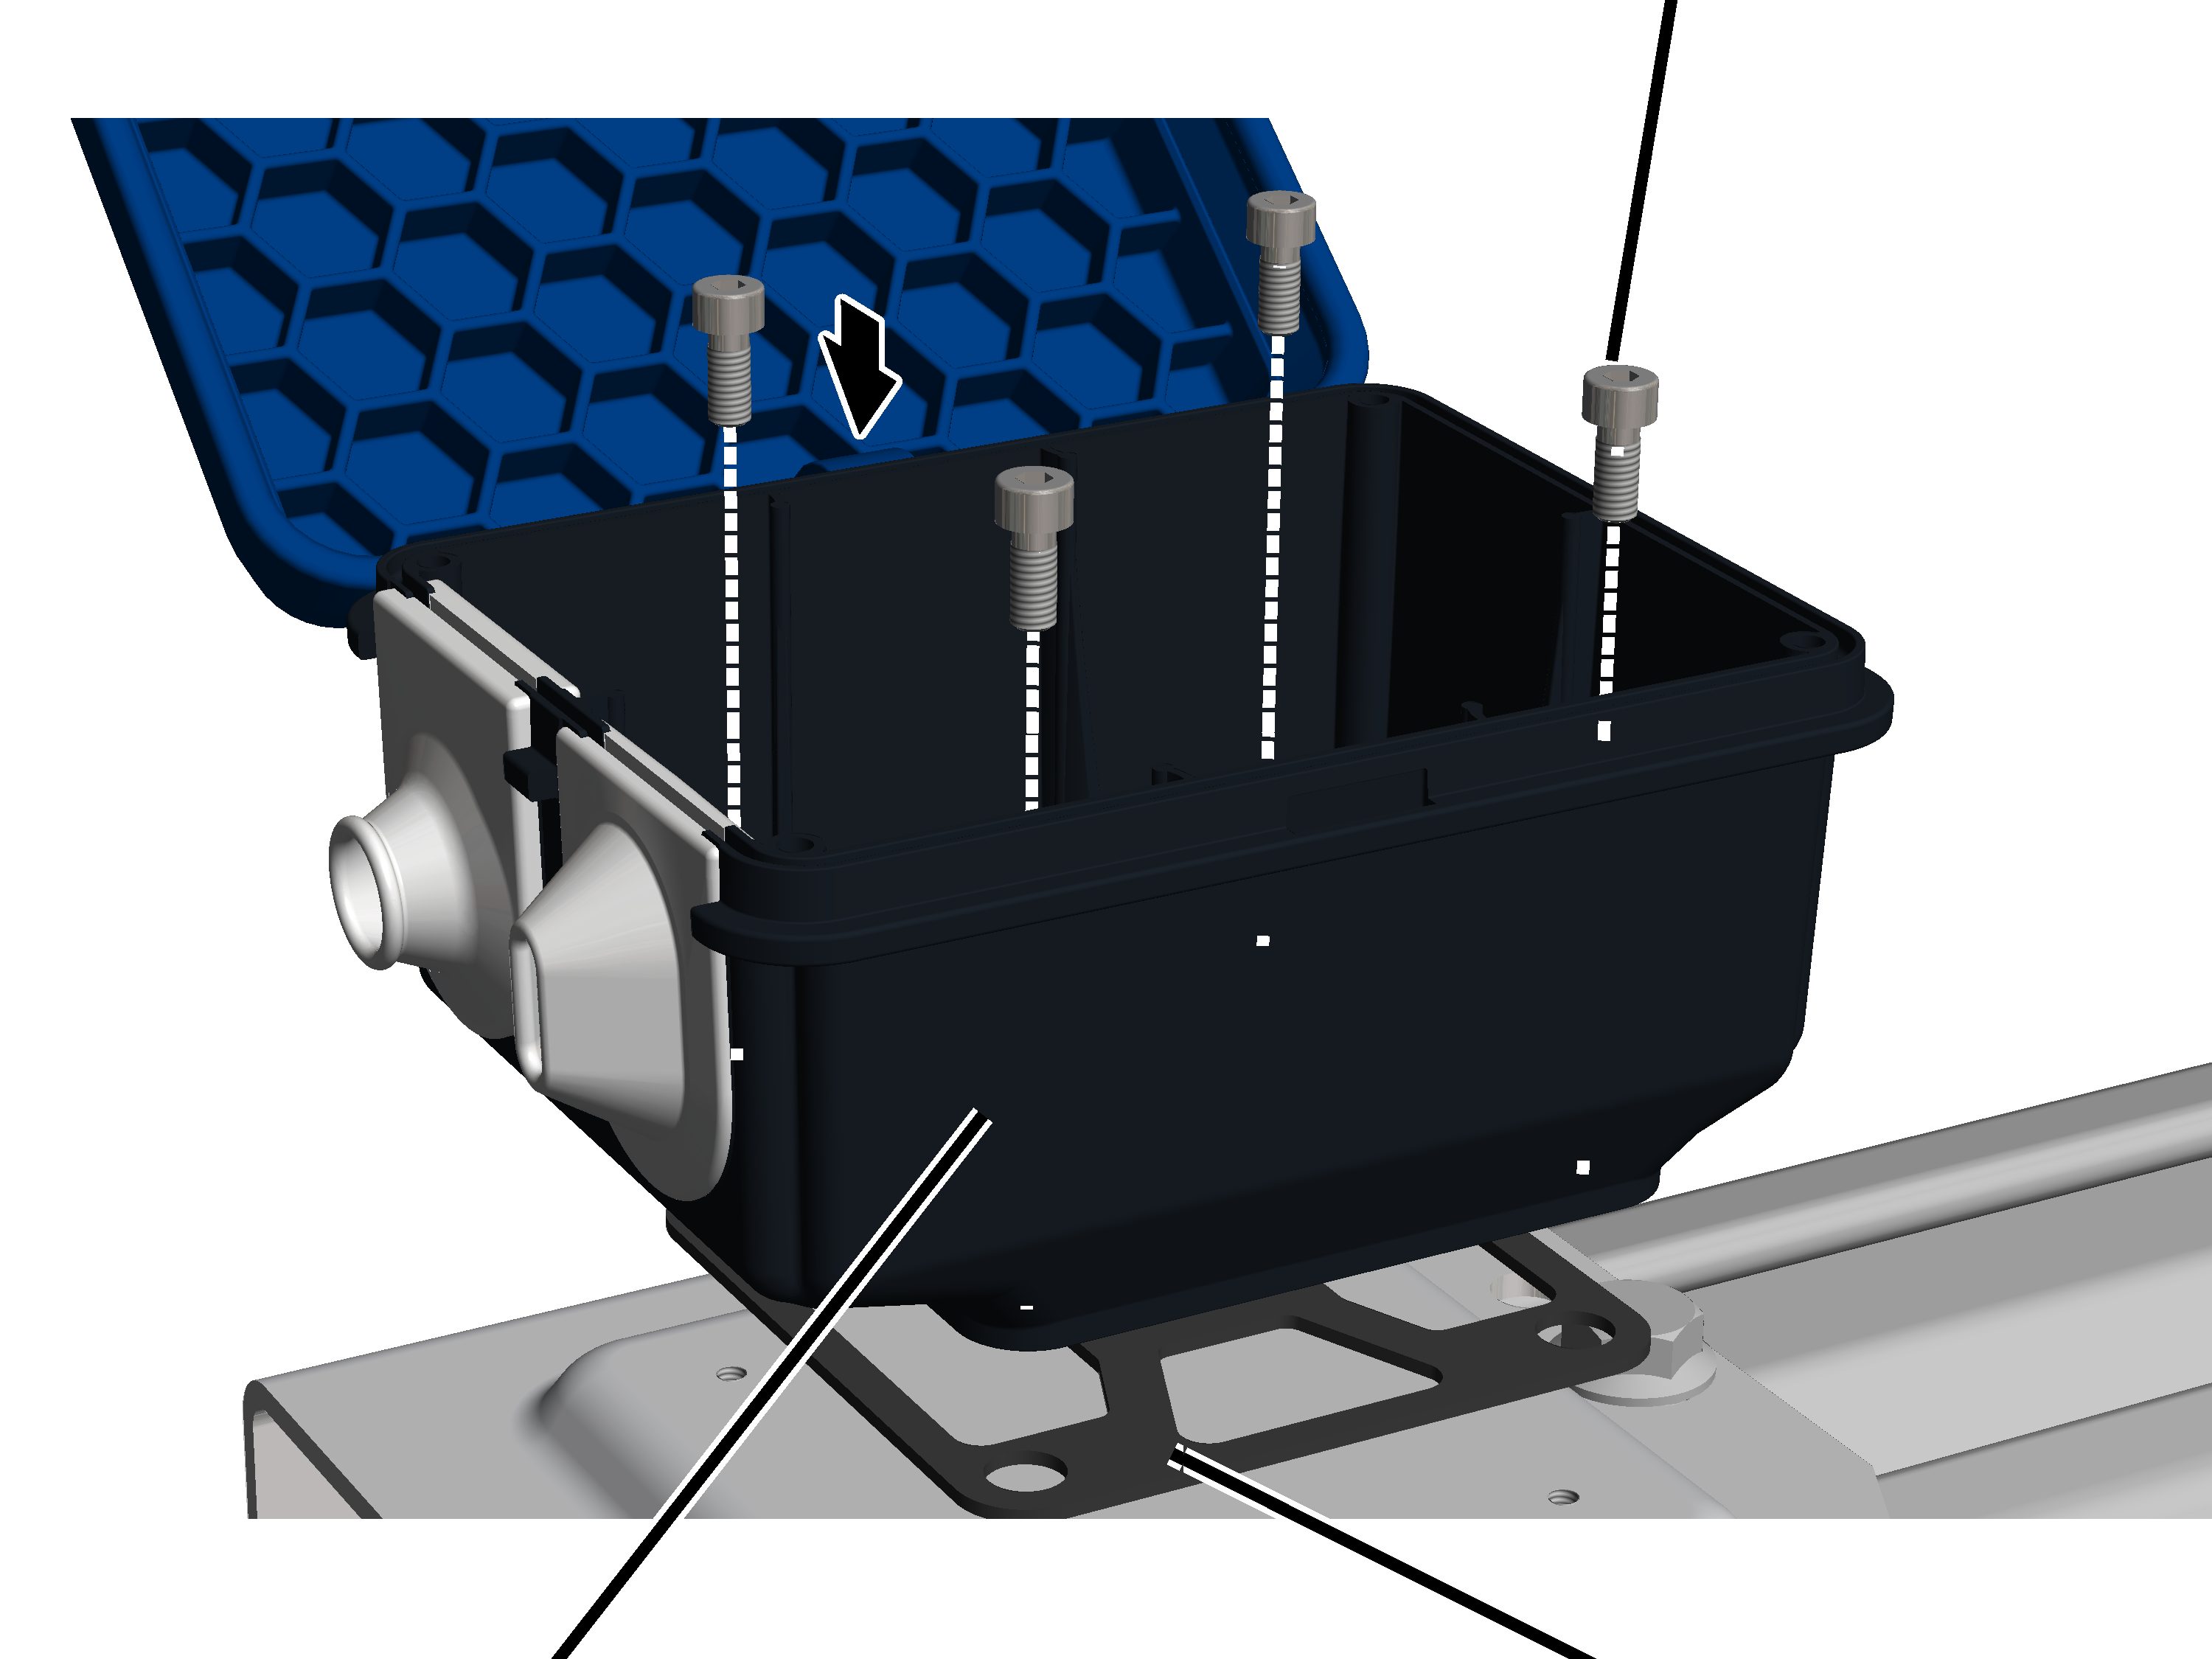
- Pod obudowę wtykową przykleić uszczelkę samoprzylepną.
- Przykręcić obudowę wtykową mit śrubami z łbem walcowym M4x10 (4x) do blachy cokołowej.
Wsuwanie mechanizmów jezdnych
Wsuwanie mechanizmów jezdnych
Dotyczy tylko mechanizmu jezdnego HB5 i HB6
Mechanizm jezdny
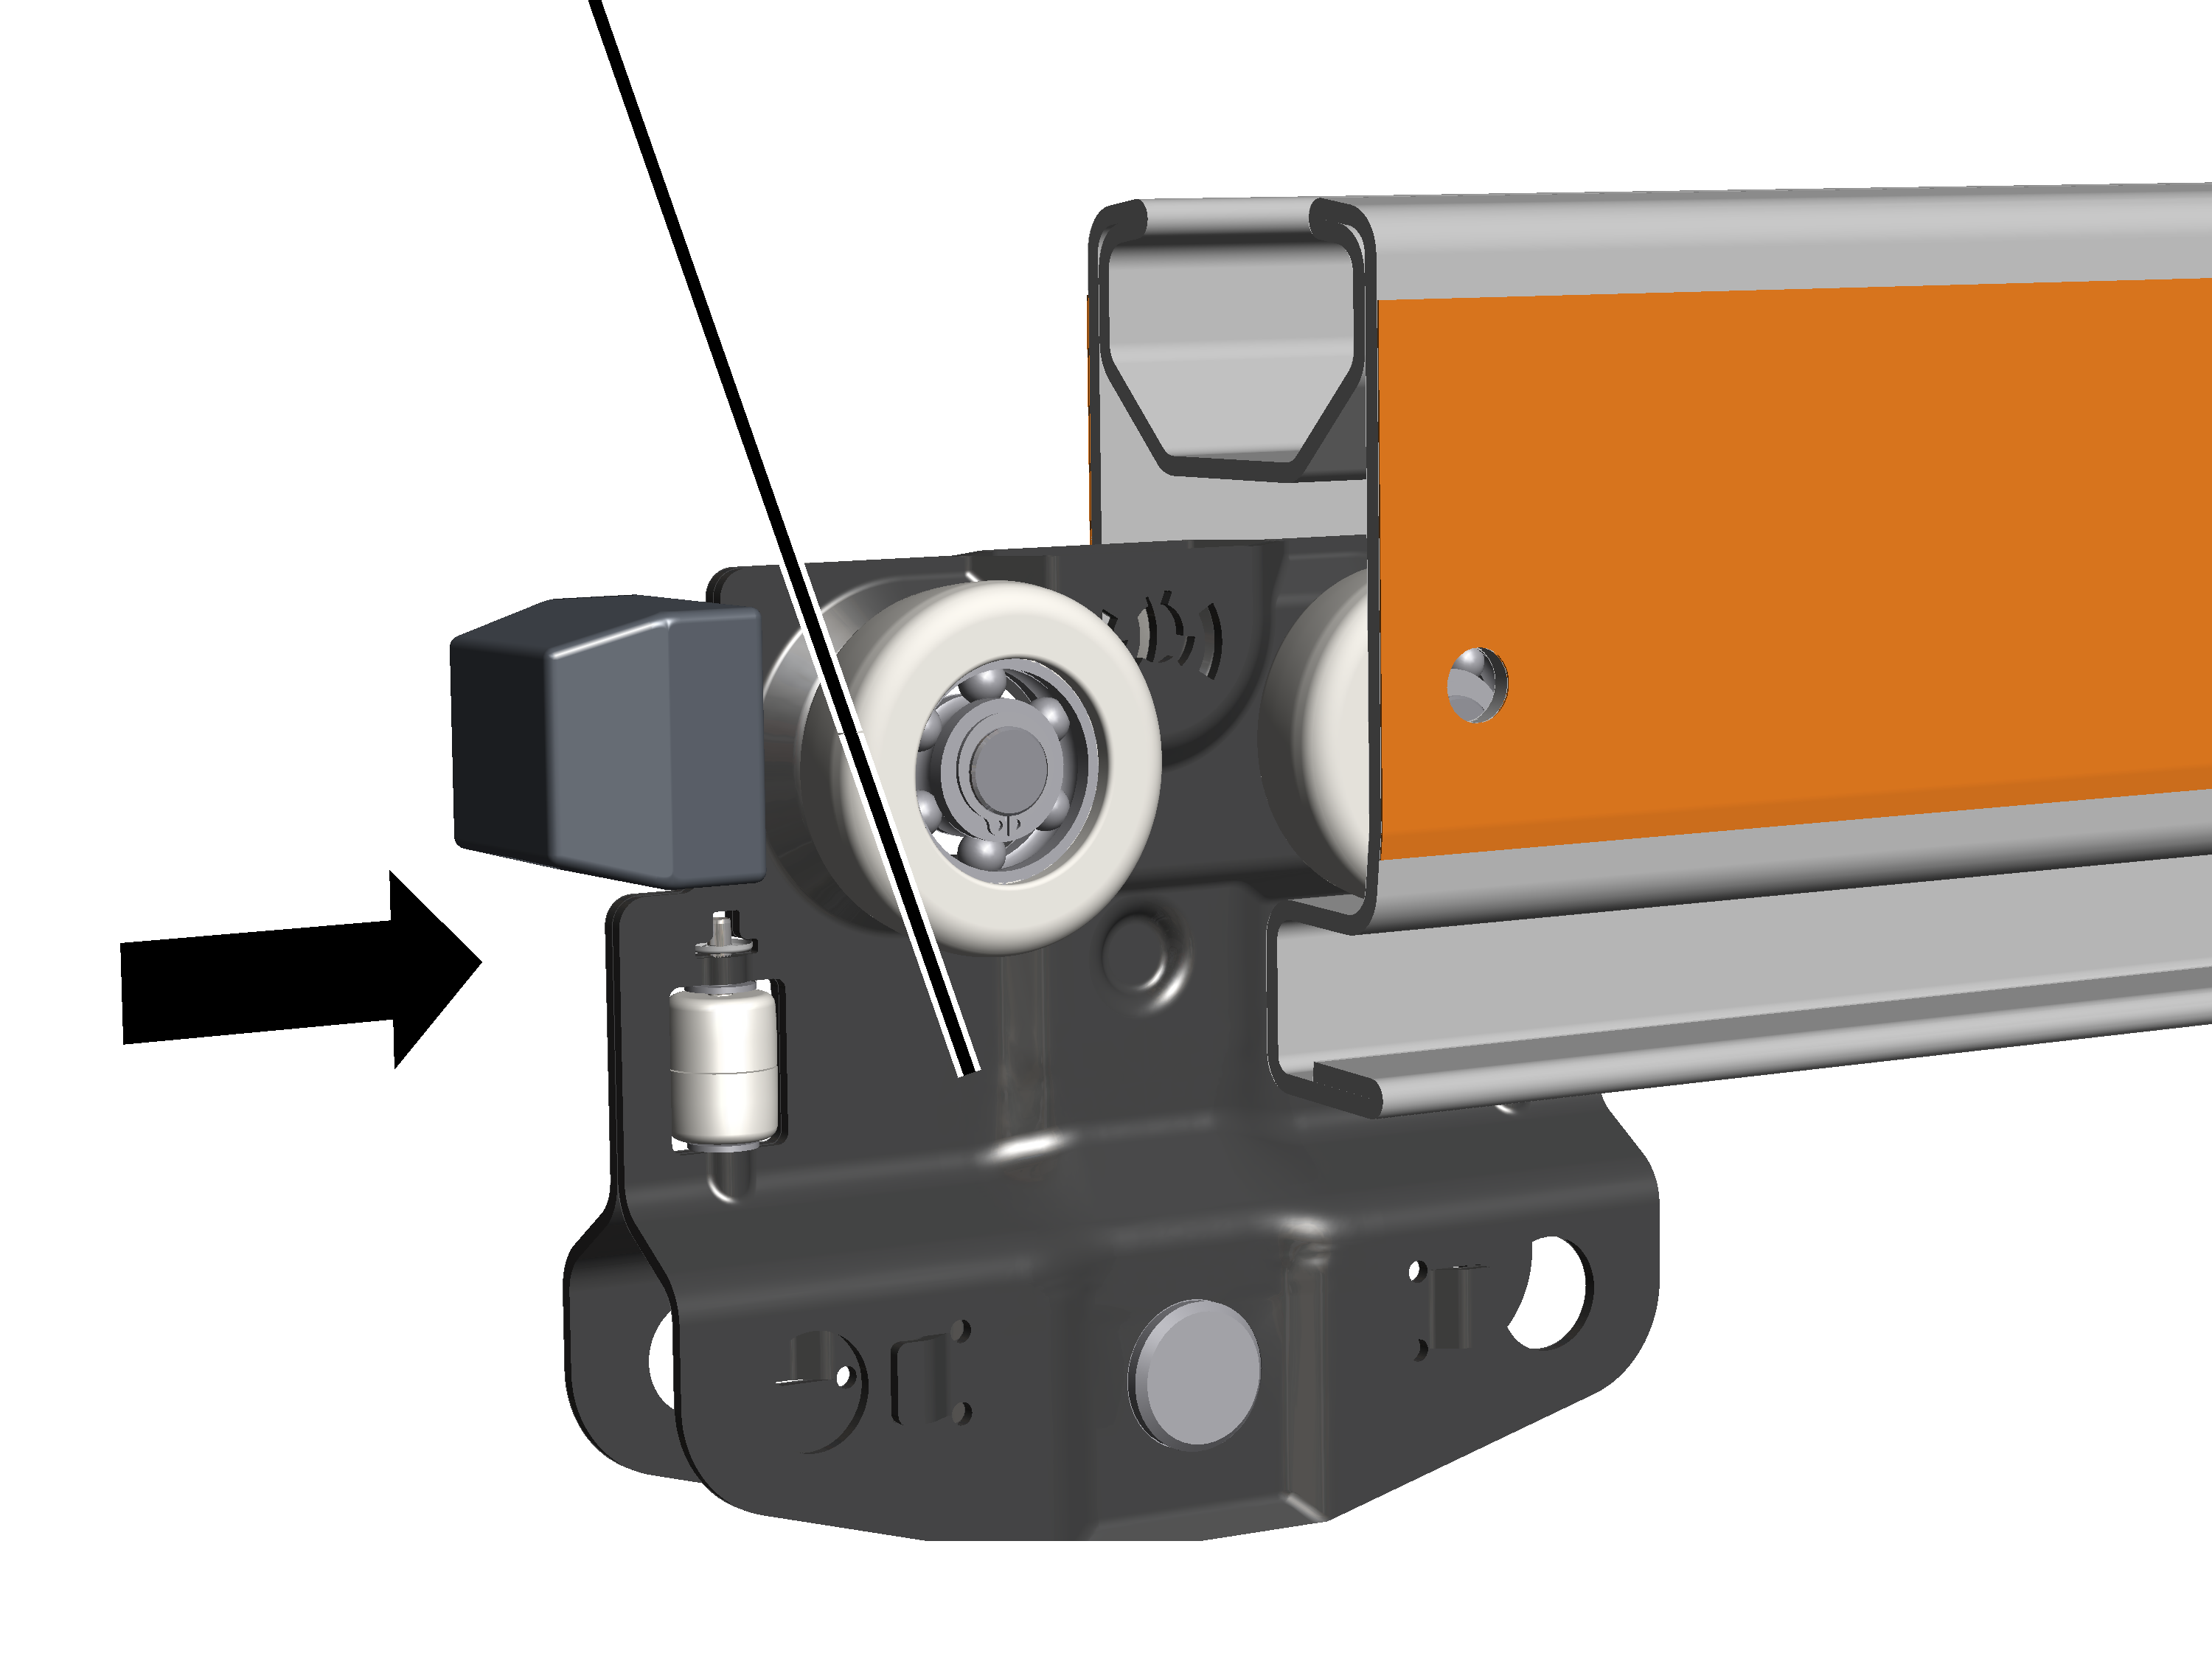
- Jeden mechanizm jezdny HB5 / HB6 wsunąć w profil HB.
- W mechanizmie jezdnym HB10 / HB11: Dwa mechanizmy jezdne (ewentualnie wstępnie zmontowane z poprzecznicą HB10/HB11) wsunąć w profil HB.
- W mechanizmie jezdnym HB22: cztery mechanizmy jezdne (ewentualnie wstępnie zmontowane z poprzecznicą HB22) wsunąć w profil HB.
Dotyczy tylko mechanizmu jezdnego HB10 i HB11
Montaż poprzecznicy HB10/HB11
Do mechanizmów jezdnych przymocować teraz poprzecznicę HB10/HB11.
Mechanizmy jezdne
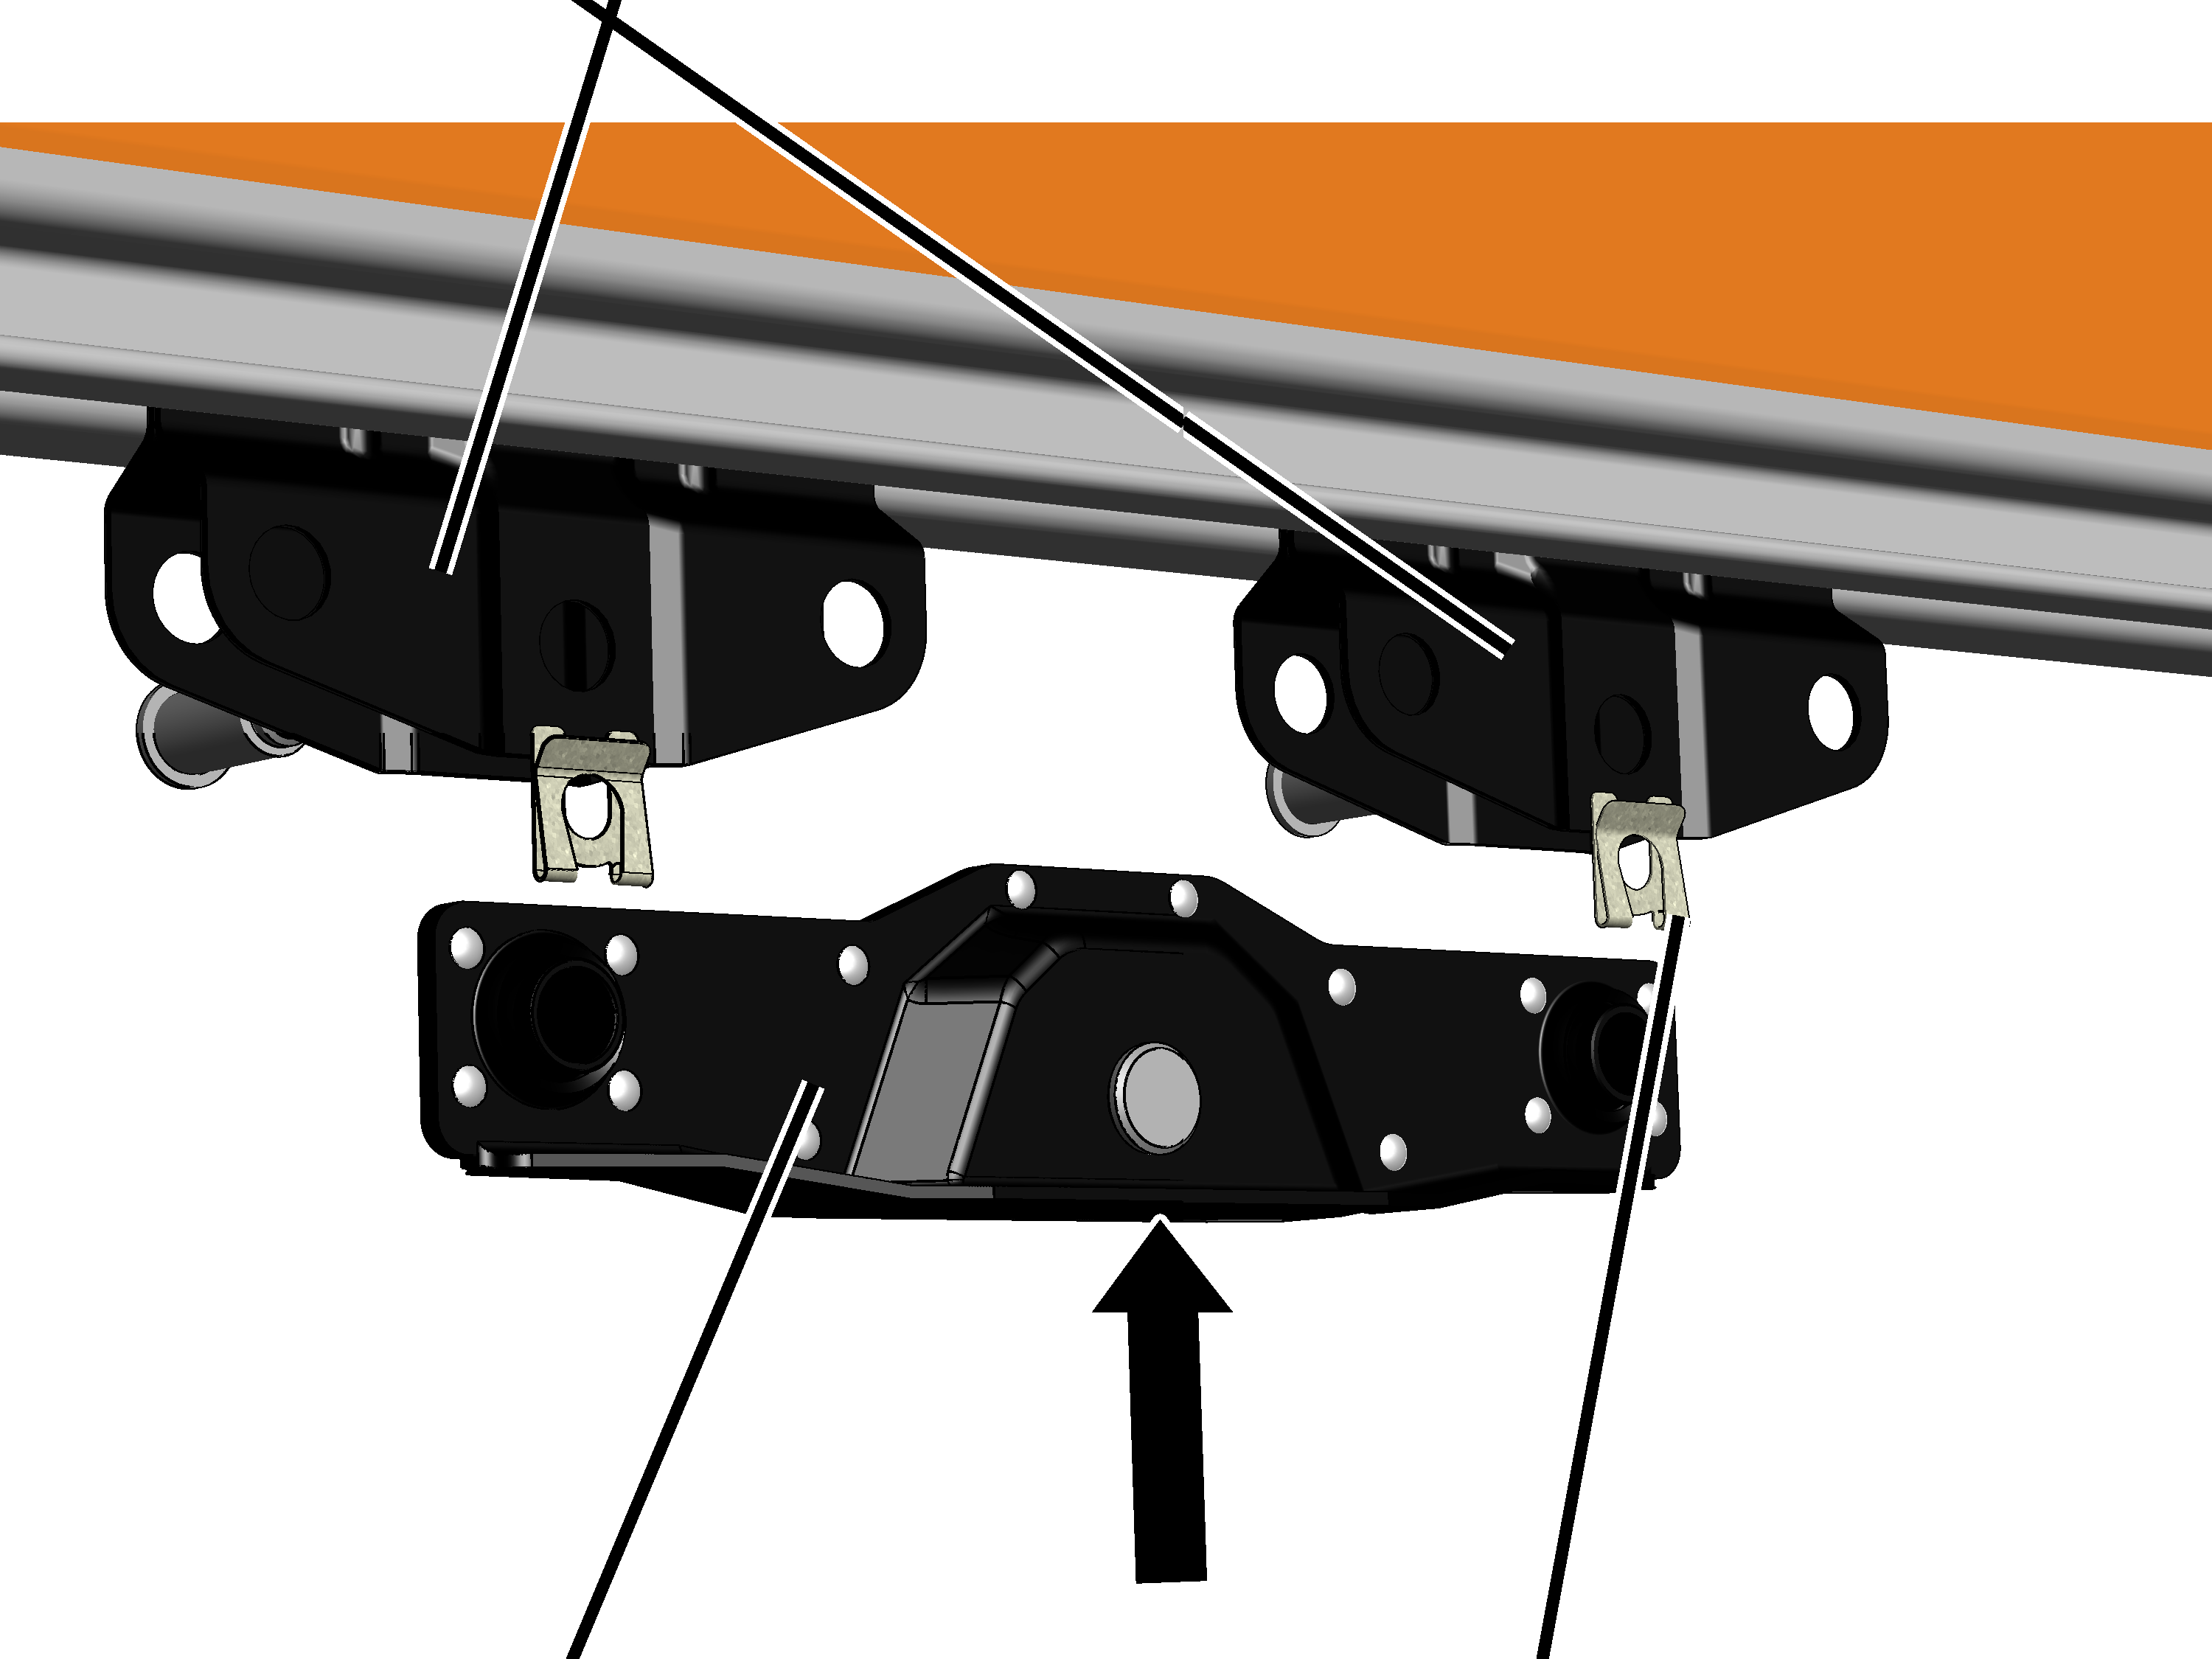
- Poprzecznicę HB10/HB11 wsunąć od dołu w obydwa mechanizmy jezdne HB6.
- Sworznie (2x) wsunąć przez mechanizmy jezdne HB6 i poprzecznicę HB10/HB11.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL (2x).
Dotyczy tylko mechanizmu jezdnego HB22
Montaż poprzecznicy HB22
Do mechanizmów jezdnych przymocować po jednej poprzecznicy HB10/HB11. Do tej poprzecznicy dochodzi później poprzecznica HB22.
Mechanizm jezdny
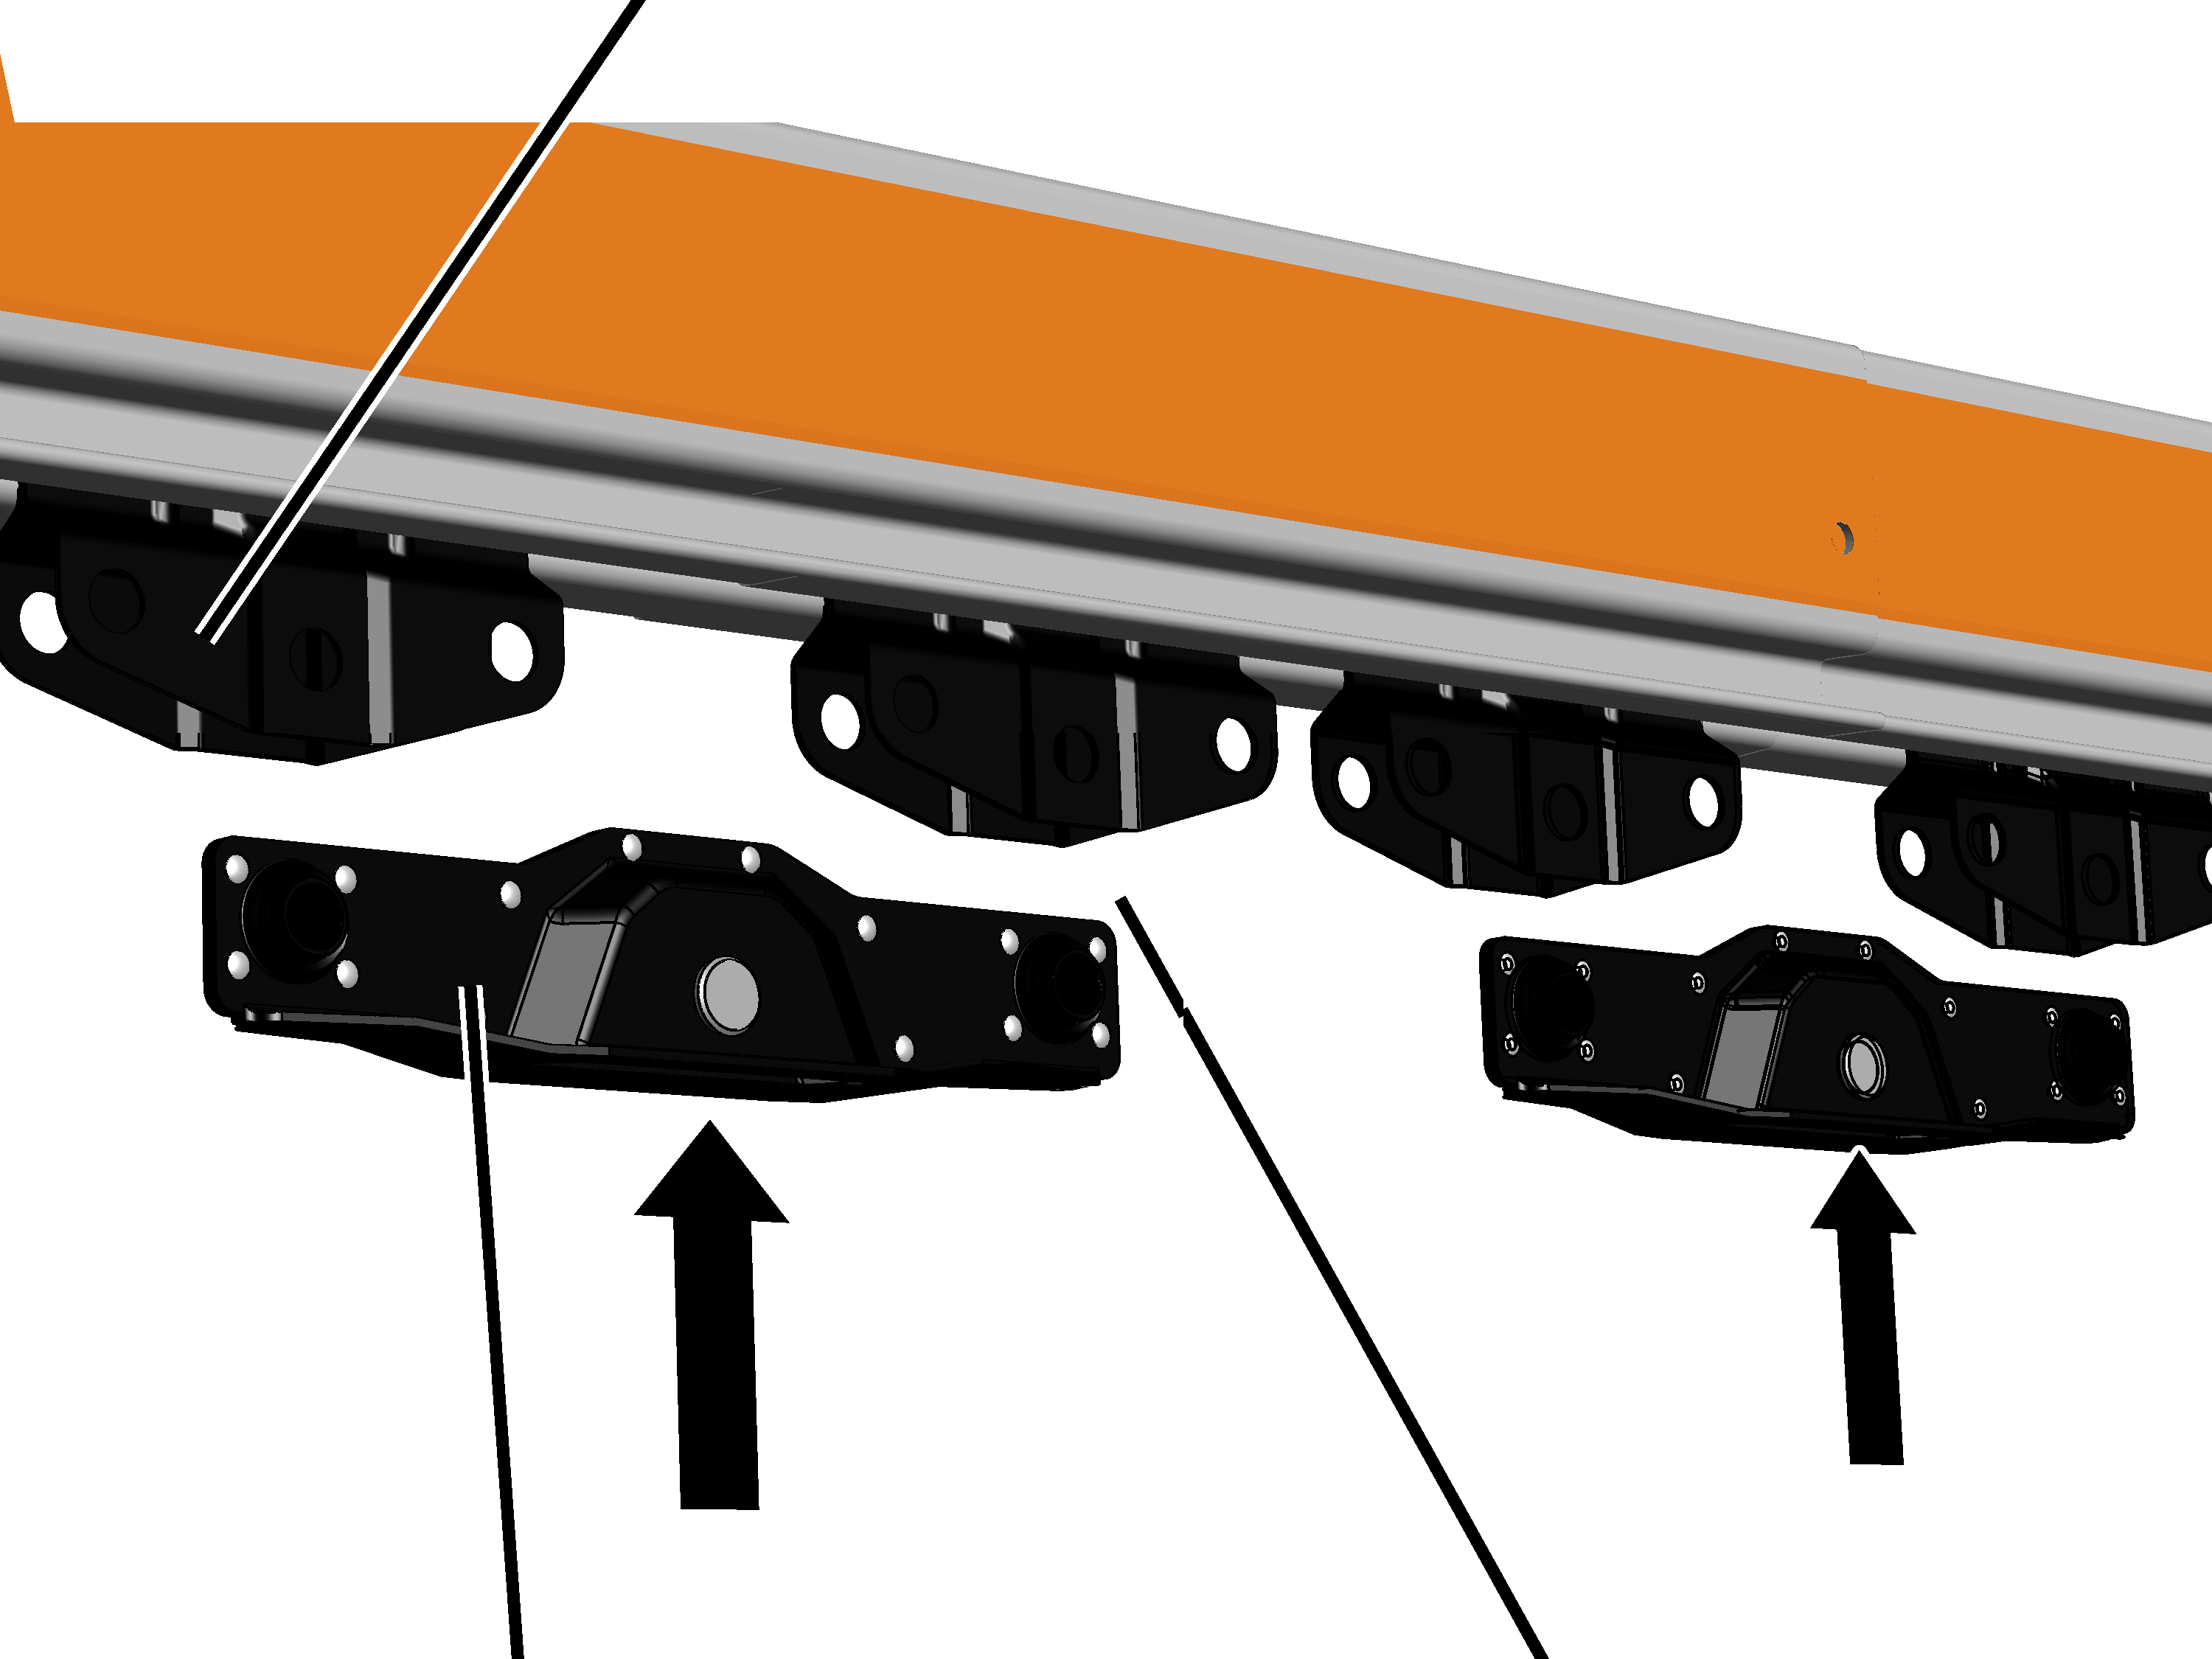
- Poprzecznice HB10/HB11 (2x) wsunąć od dołu w obydwa mechanizmy jezdne HB6.
- Sworznie (4x) wsunąć przez mechanizmy jezdne HB6 i poprzecznicę HB10/HB11.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL (4x).
Poprzecznica HB10/HB11
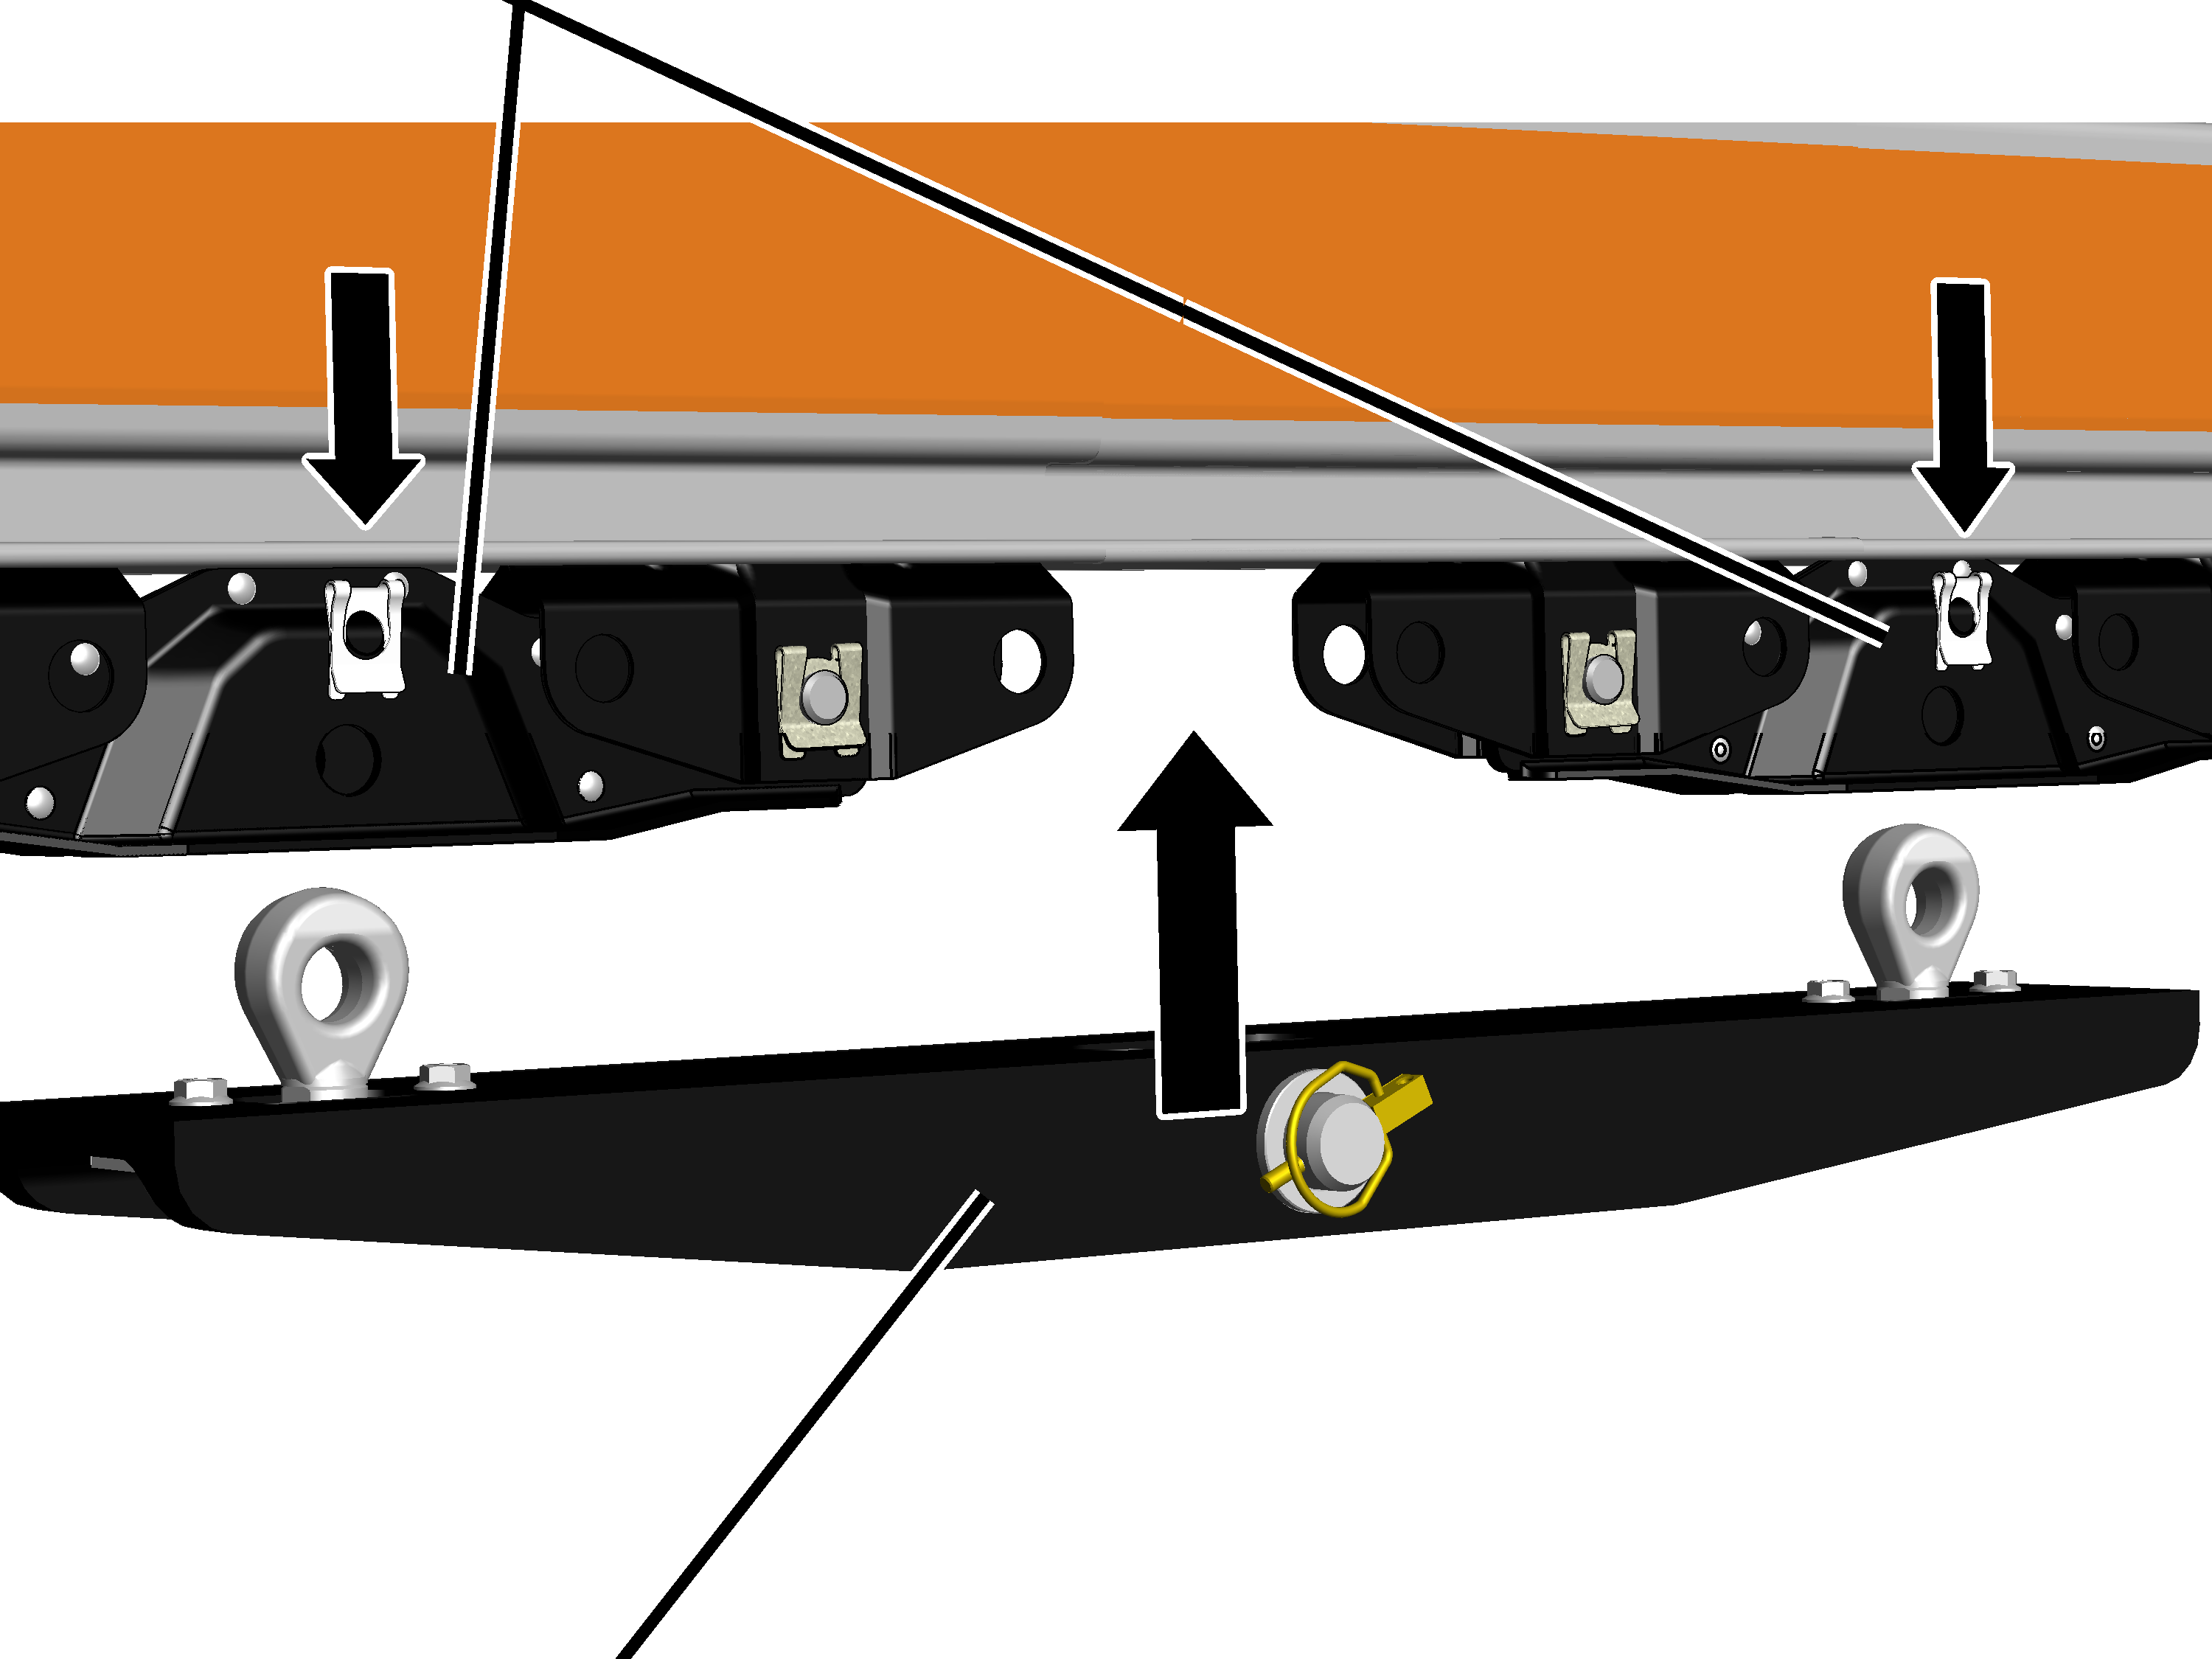
- Poprzecznicę HB22 wsunąć od dołu w poprzecznicę HB10/HB11.
- Sworznie (2x) wsunąć przez poprzecznicę HB10/HB11 w śruby oczkowe poprzecznicy HB22.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Dalszy montaż dźwignicy HB lub wózka suwnicowego opisano we właściwym podręczniku produktu.
Montaż mechanizmu jezdnego HBF
Napęd jazdy HBF składa się z silnika jazdy z kołem napędowym, przesuwającym się pod profilem HB i mechanizmu jezdnego HBF, przesuwającego się w profilu HB i połączonego z napędem jazdy HBF. Moduł złożony z napędu jazdy HBF i mechanizmu jezdnego HBF jest łączony z dźwignicą HB lub z wózkiem suwnicowym przy pomocy łącznika.
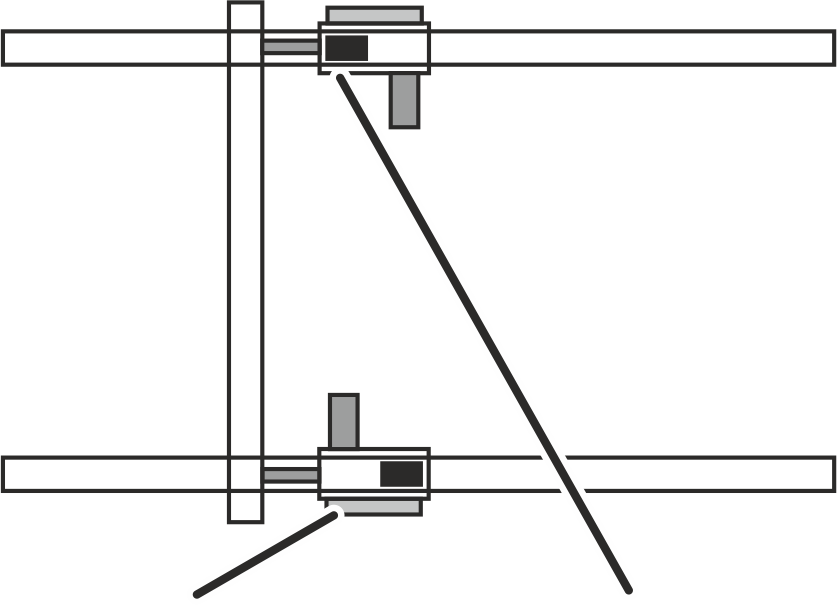
Mechanizmy jezdne HBF montuje się tak, żeby silnik jazdy był zawsze skierowany do wewnątrz, gdyż wówczas nie wystaje na zewnątrz. Dlatego jeden z mechanizmów jezdnych HBF zostaje połączony z suwnicą lub wózkiem suwnicowym od strony koła napędowego, a drugi mechanizm jezdny zostaje połączony z suwnicą lub wózkiem suwnicowym od strony silnika jazdy.
Dotyczy tylko podłączenia napędu jazdy HBF po stronie koła napędowego
Ten punkt obowiązuje tylko wtedy, gdy mechanizm jezdny HBF ma zostać podłączony do suwnicy lub wózka suwnicowego po stronie koła napędowego.
Wstępny montaż mechanizmu jezdnego HBF
Na każdym napędzie jazdy HBF:
WidełkiWózek napędu jazdy HBF
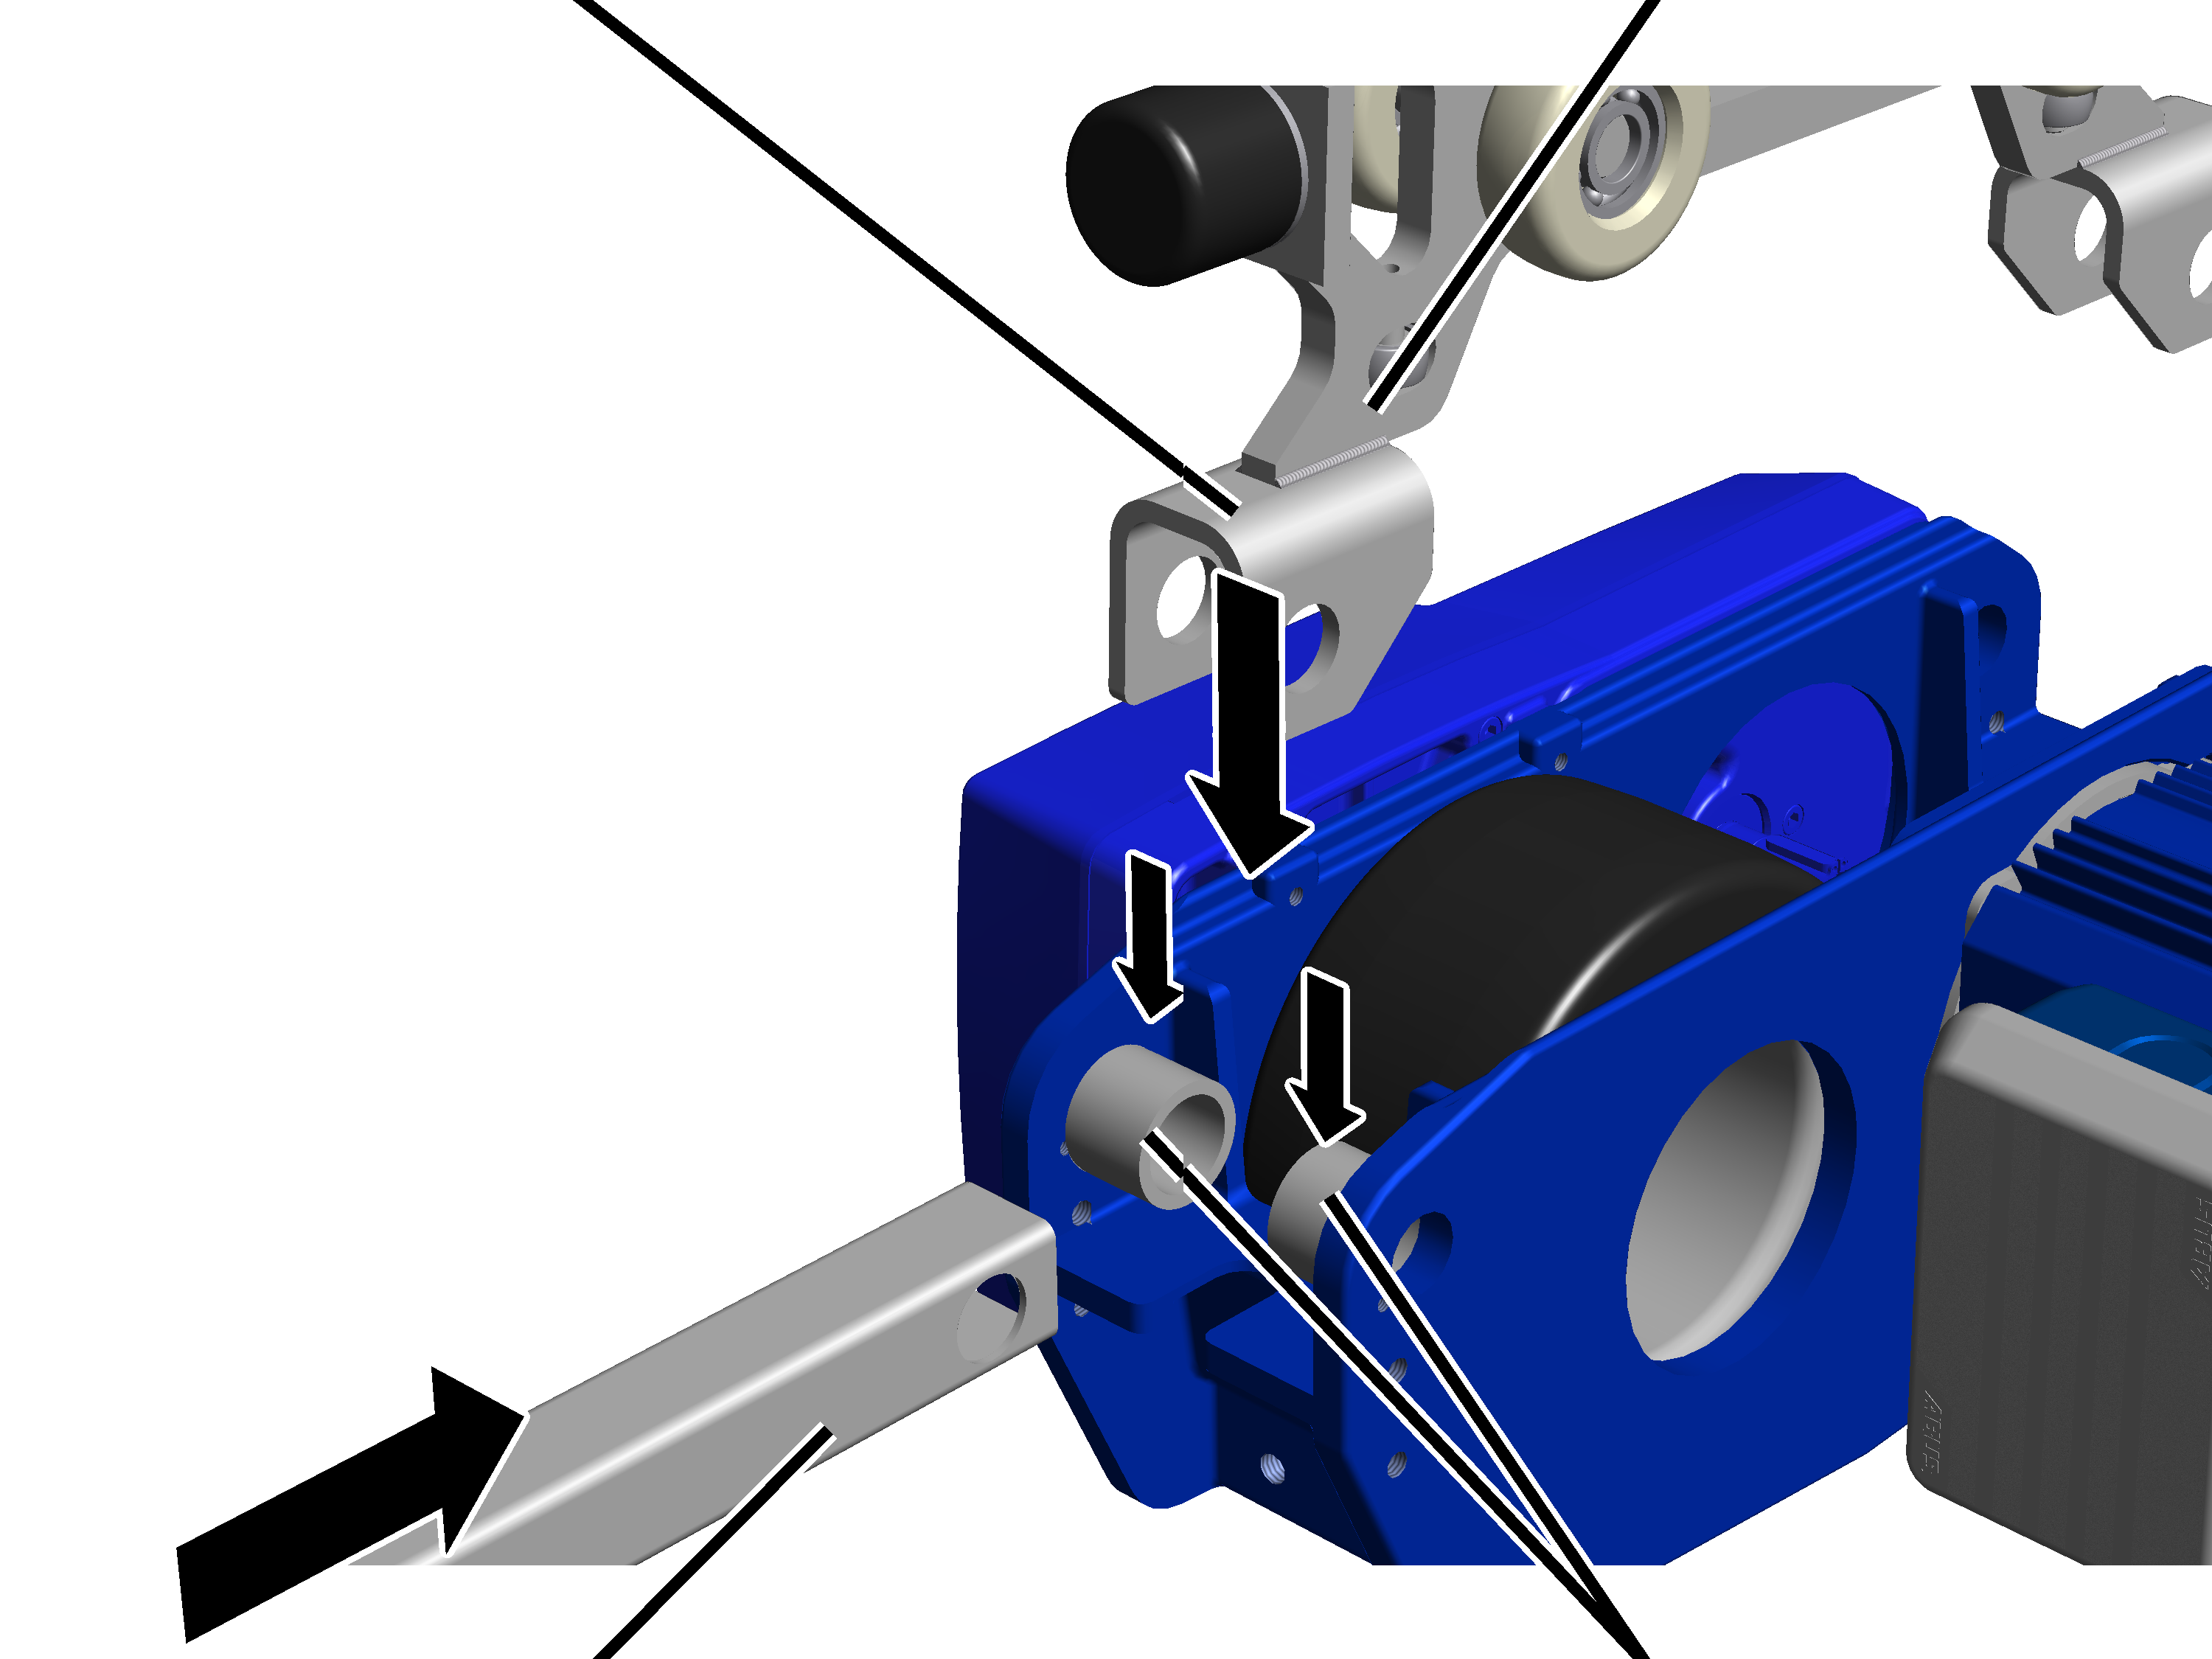
- Tuleje (2x) z lewej i prawej strony oraz sprowadzić centralnie pomiędzy mechanizm jezdny HBF po stronie koła napędowego.
- Wsunąć łącznik od przodu pomiędzy widełki.
Sworzeń
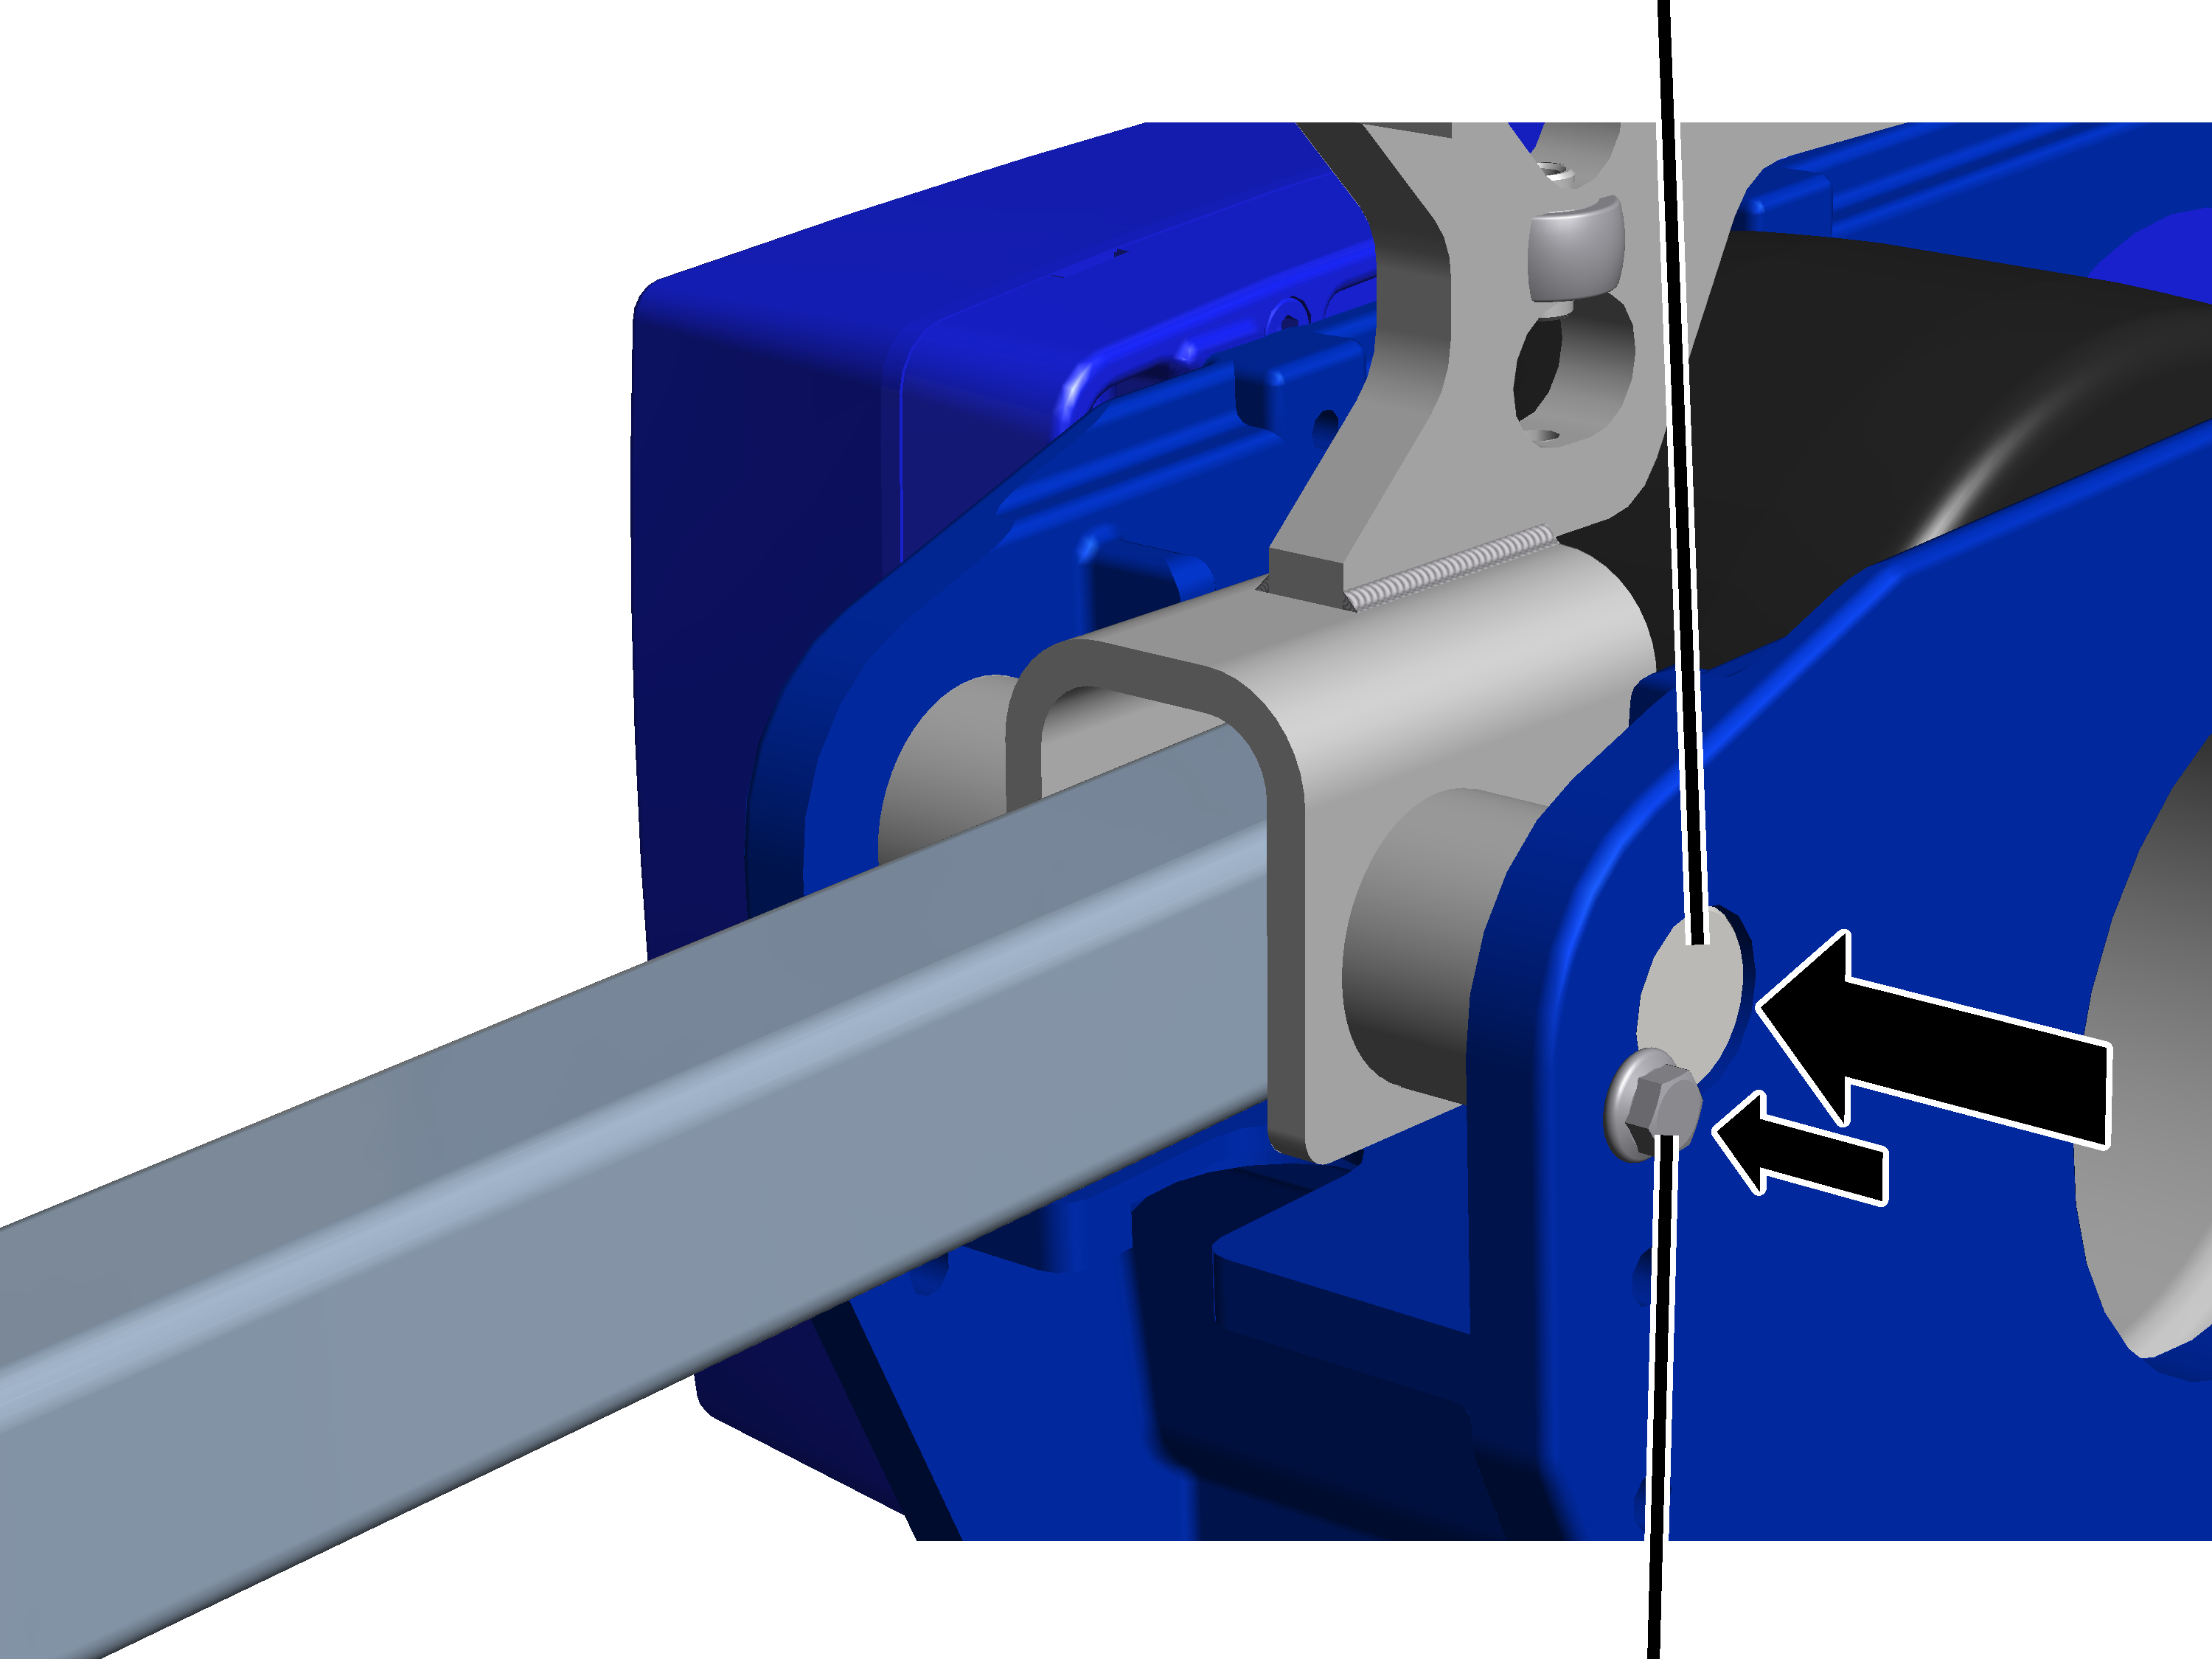
- Wsunąć sworznie z boku przez mechanizm jezdny HBF, tuleje, widełki i łącznik.
- Śrubę żebrowaną M5x10 (2x) wkręcić obok sworznia. 11 Nm.
- Sworzeń jest ustalany przez śrubę żebrowaną z obu stron.
Śruba oczkowaSprzęg (tylko dla systemu dystansującego jako elementu dystansującego)
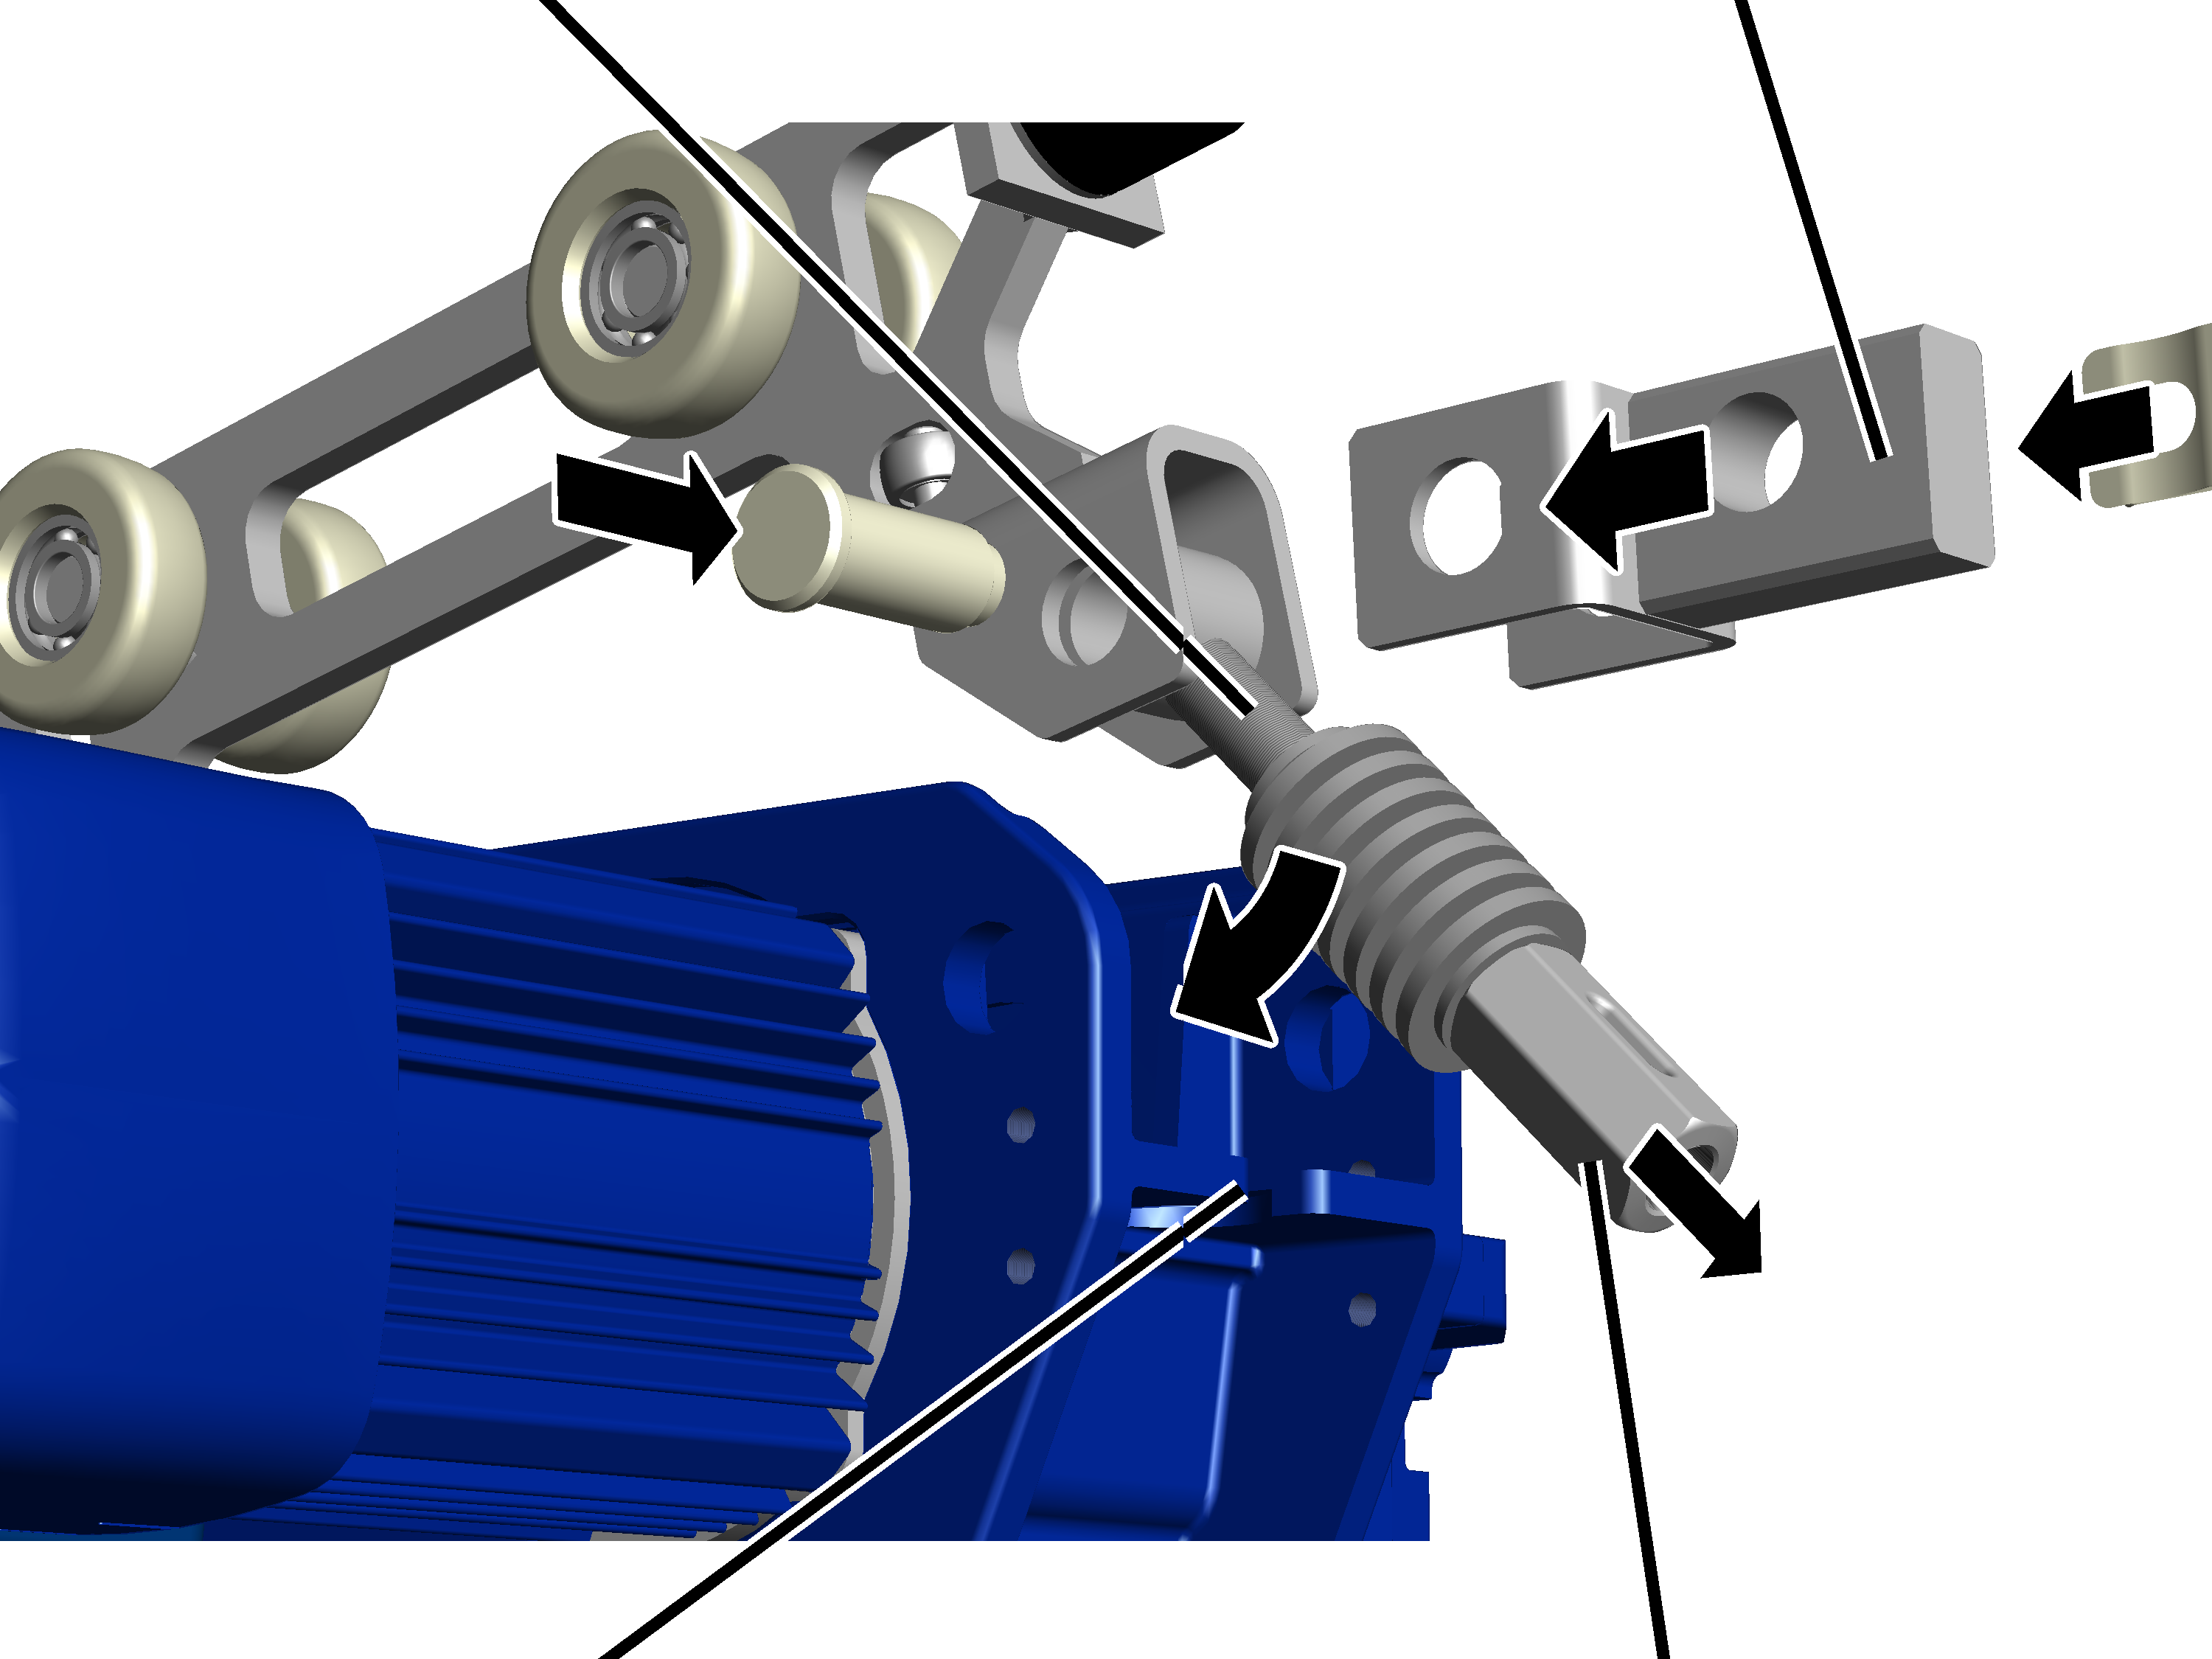
- Z drugiej strony wózka napędu jazdy HBF wsunąć śrubę oczkową między widełki.
- Tylko w razie zastosowania systemu dystansującego lub łącznika jako elementu dystansującego: jeżeli po stronie napędu jazdy HBF ma być zamontowany system dystansujący lub system dystansujący z łącznikiem jako element dystansujący, należy przesunąć złączkę przez widełki.
- Sworznie przesunąć przez widełki i śrubę oczkową (i ewentualnie sprzęg).
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
- Odkręcić złączkę ze śruby oczkowej, pozostawiając ją przykręconą na kilka obrotów.
- Umożliwia to zawieszenie śruby oczkowej bez konieczności pokonywania nacisku sprężyn talerzowych.
- Zawiesić śrubę oczkową na wyżłobieniu w napędzie jazdy HBF. Pakiet sprężyn talerzowych wchodzi przy tym pod wyżłobienie w napędzie jazdy HBF.
Wsuwanie i mocowanie mechanizmu jezdnego HBF
Mechanizm jezdny suwnicy/wózka suwnicowegoWózek napędu jazdy HBF
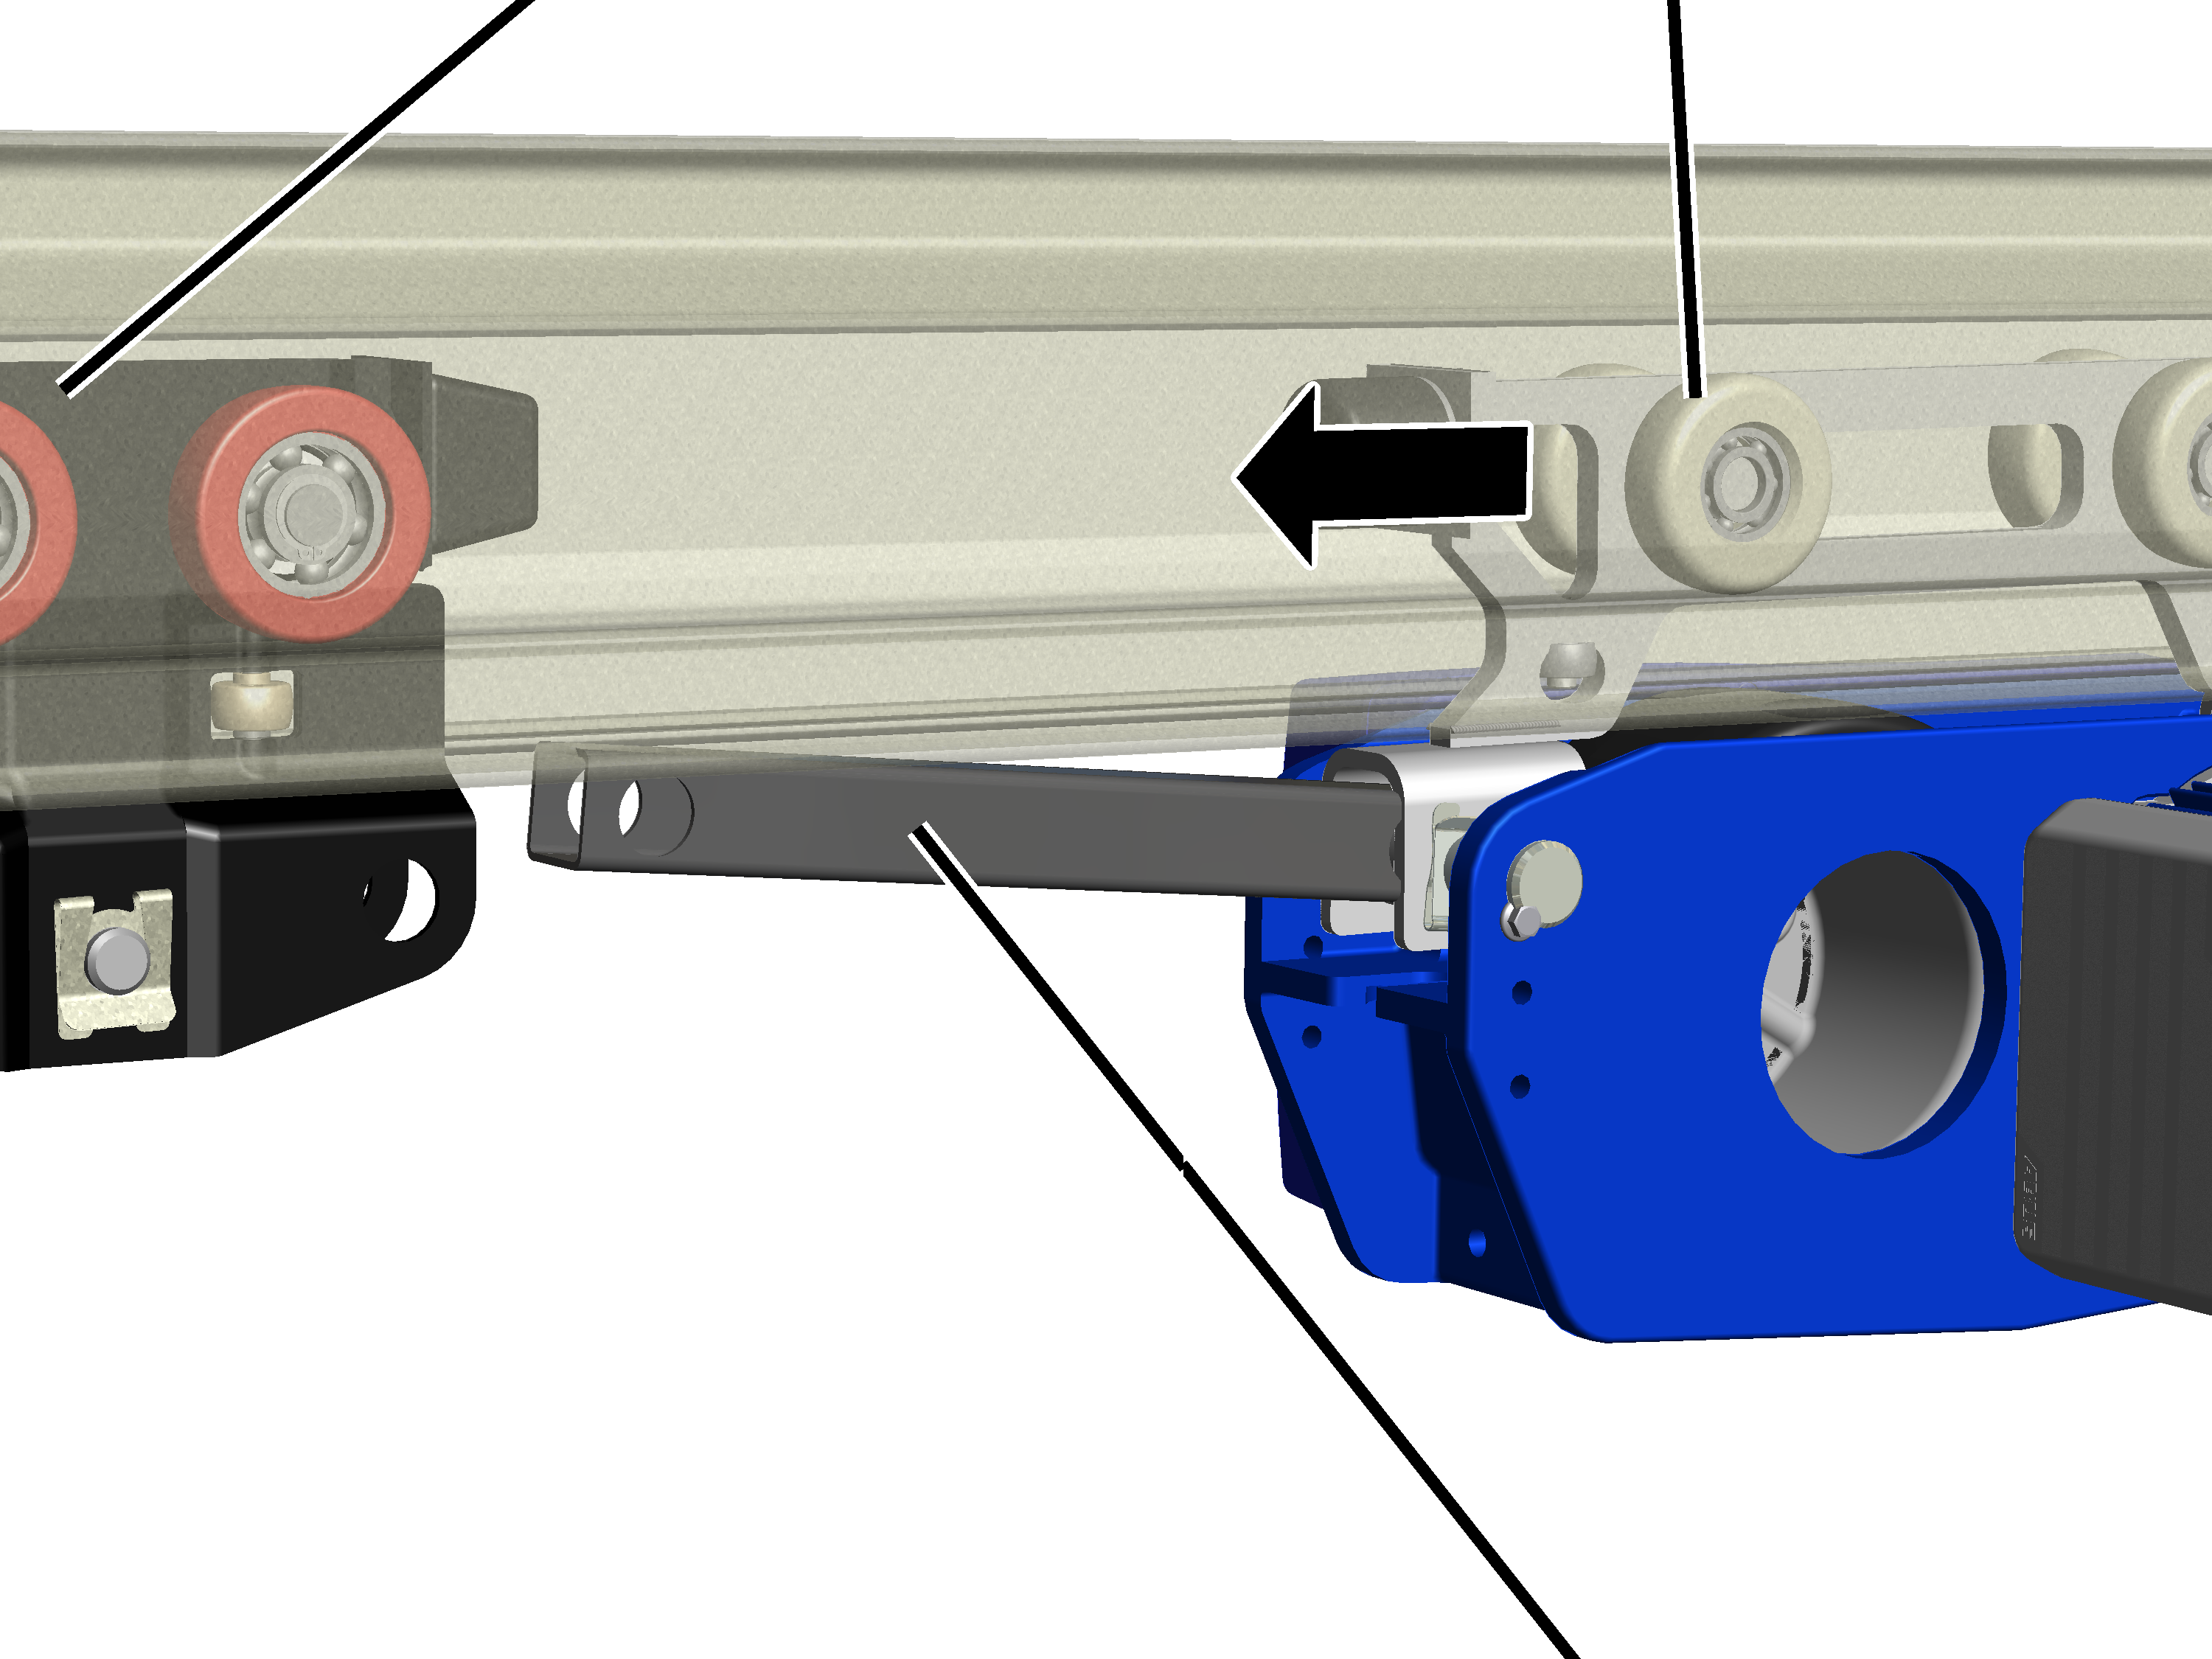
- Napęd jazdy HBF obrócić tak, aby łącznik był skierowany do mechanizmu jezdnego, na którym ma być zamocowany napęd jazdy HBF.
- Wsunąć mechanizm jezdny HBF z mechanizmem jezdnym HBF w profil HB.
Sworzeń
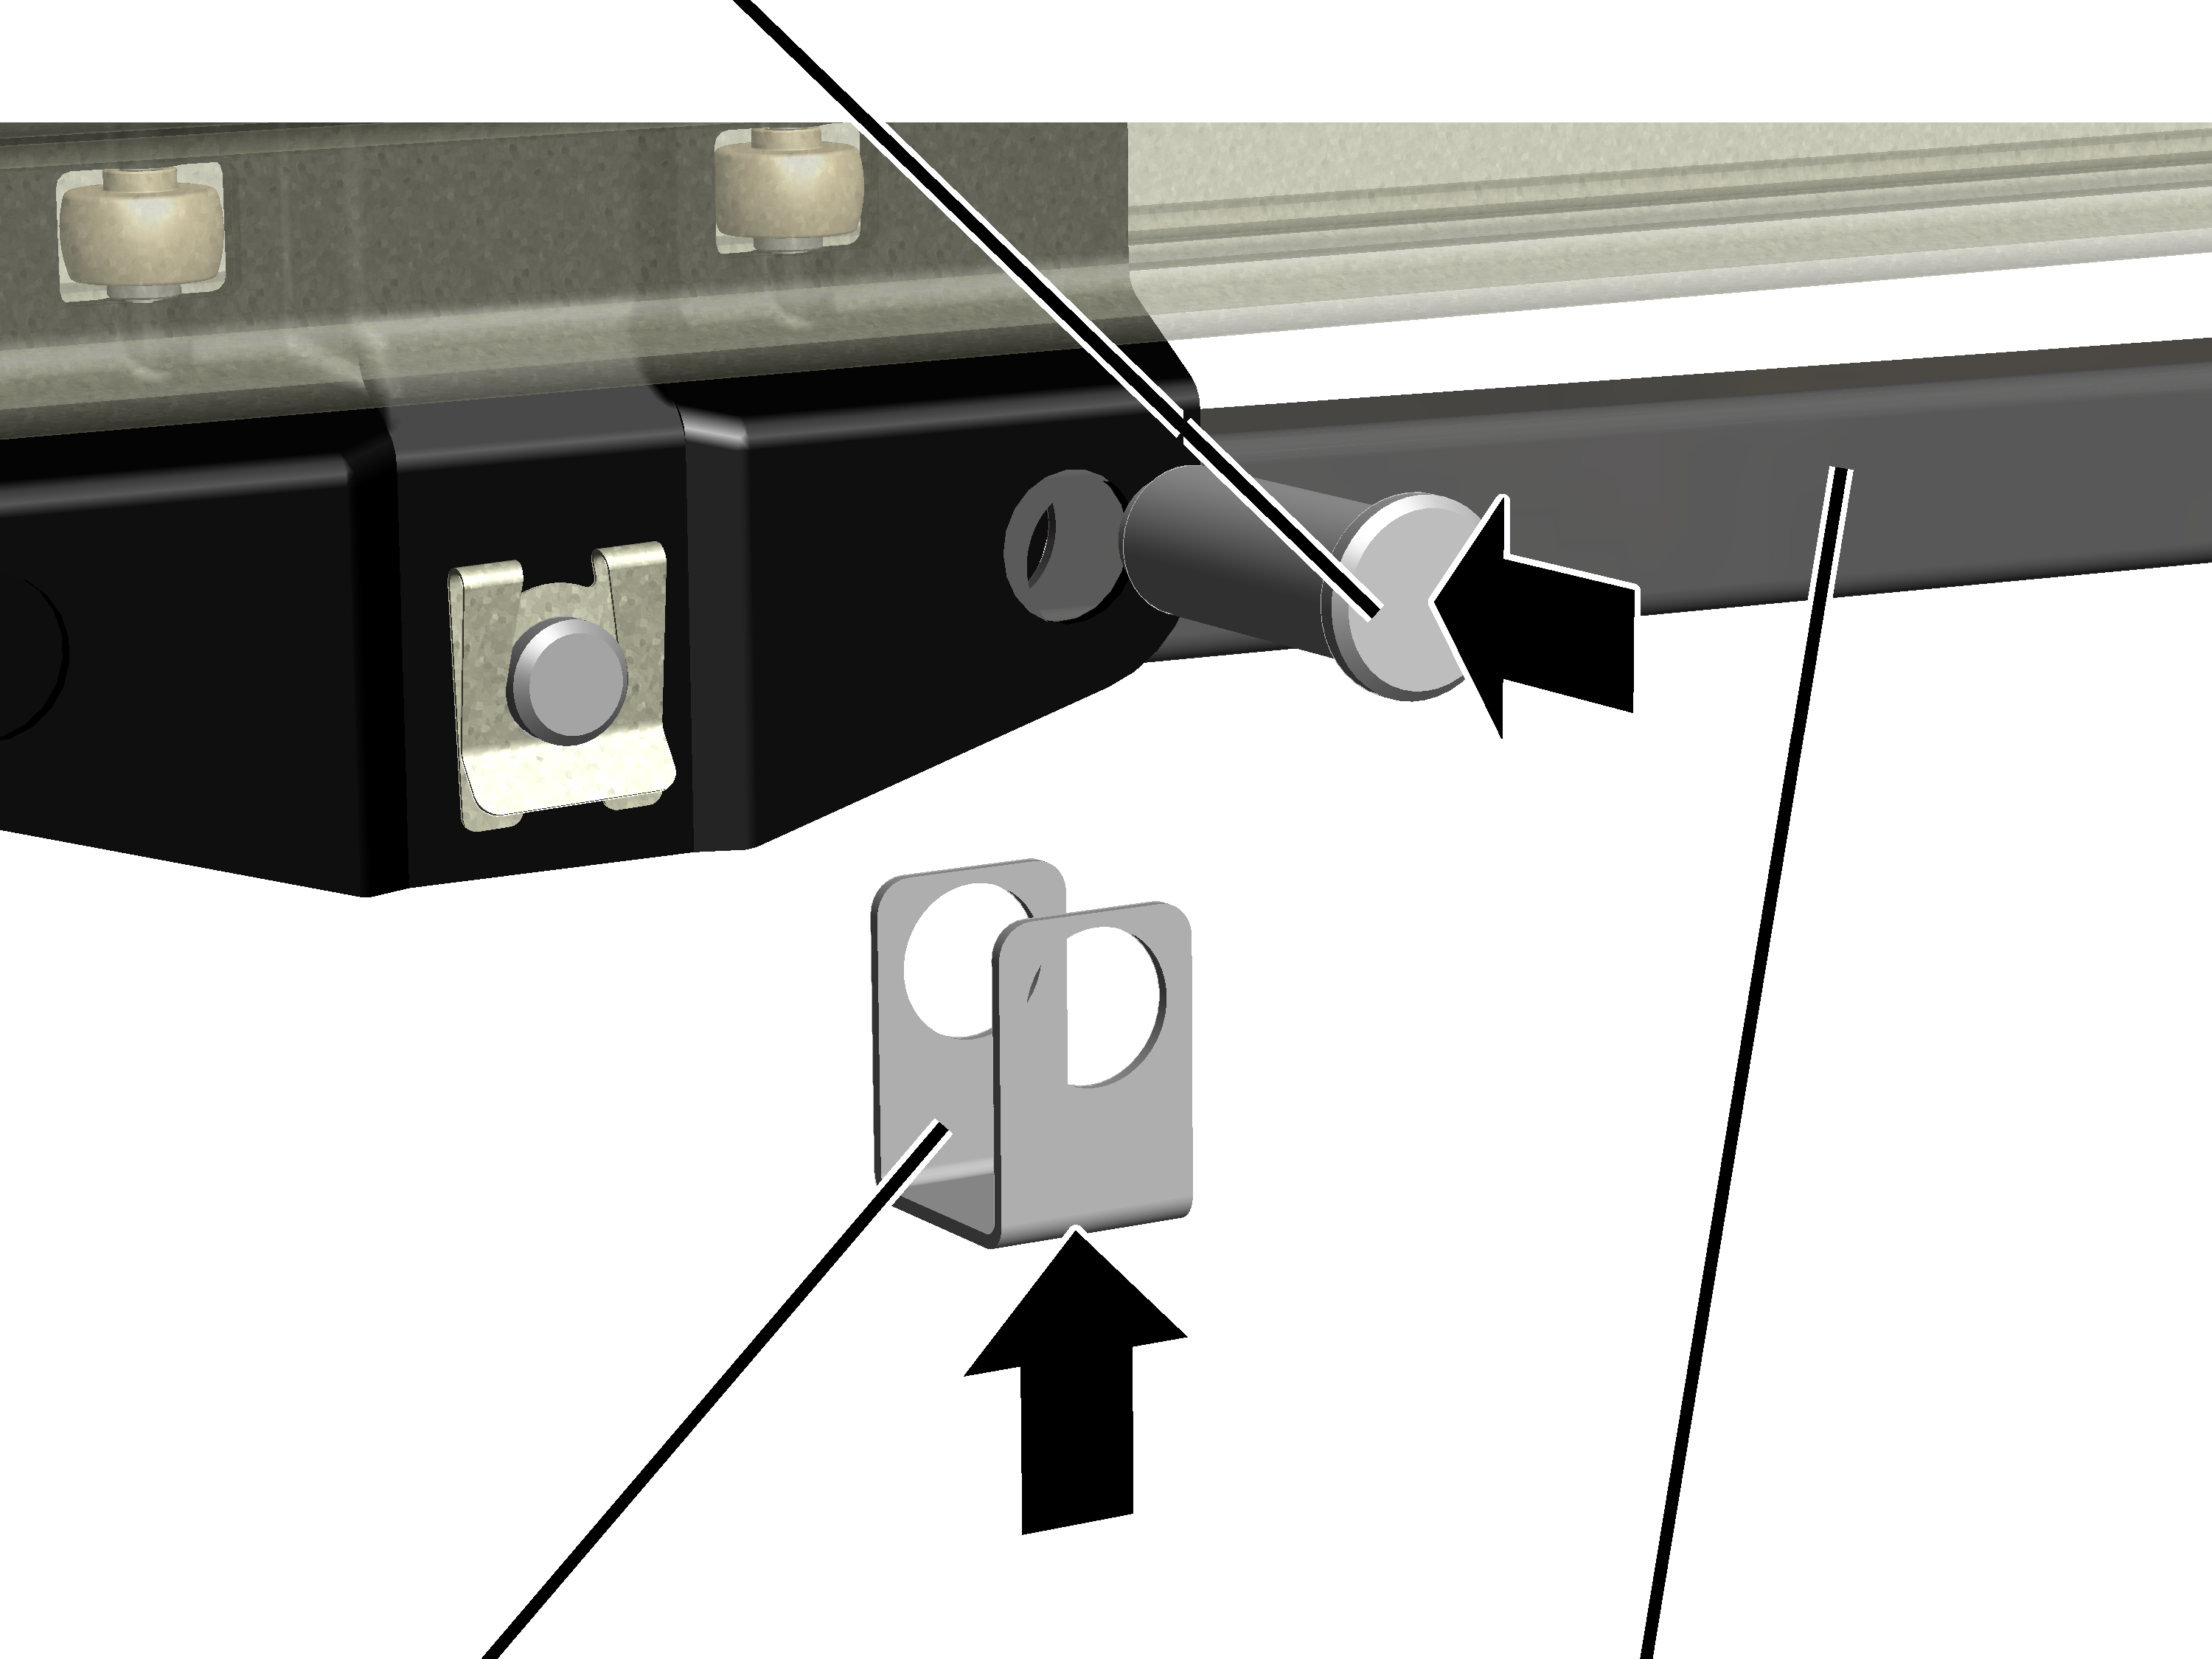
- Napęd jazdy HBF z łącznikiem wsunąć do mechanizmu jezdnego.
Zamocować łącznik w otworze, skierowanym do napędu jazdy HBF.
- Wkładkę wsunąć pomiędzy mechanizm jezdny i łącznik.
- Sworznie wsunąć przez mechanizm jezdny i łącznik.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Napinanie sprężyn talerzowych
Sprężyny talerzowe ustalają siłę, z jaką koło napędowe napędu jazdy HBF naciska na profil HB.
Sprężyny talerzowe
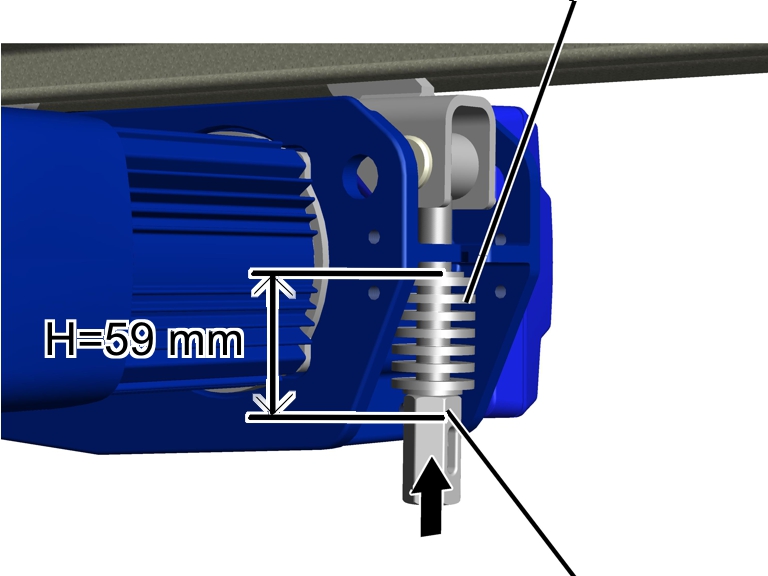
- Obracać sprzęg tak, aby sprężyny talerzowe (włącznie z górnymi i dolnymi podkładkami) miały długość H = 59 mm.
- Zabezpieczyć złączkę zawleczką.
- Koło napędowe ma teraz wystarczający nacisk na profil HB.
Tylko dla podłączenia napędu jazdy HBF po stronie silnika jazdy
Ten rozdział obowiązuje tylko wtedy, gdy mechanizm jezdny HBF ma zostać podłączony do suwnicy lub wózka suwnicowego po stronie silnika jazdy.
Wstępny montaż mechanizmu jezdnego HBF
Na każdym napędzie jazdy HBF:
WidełkiWózek napędu jazdy HBF
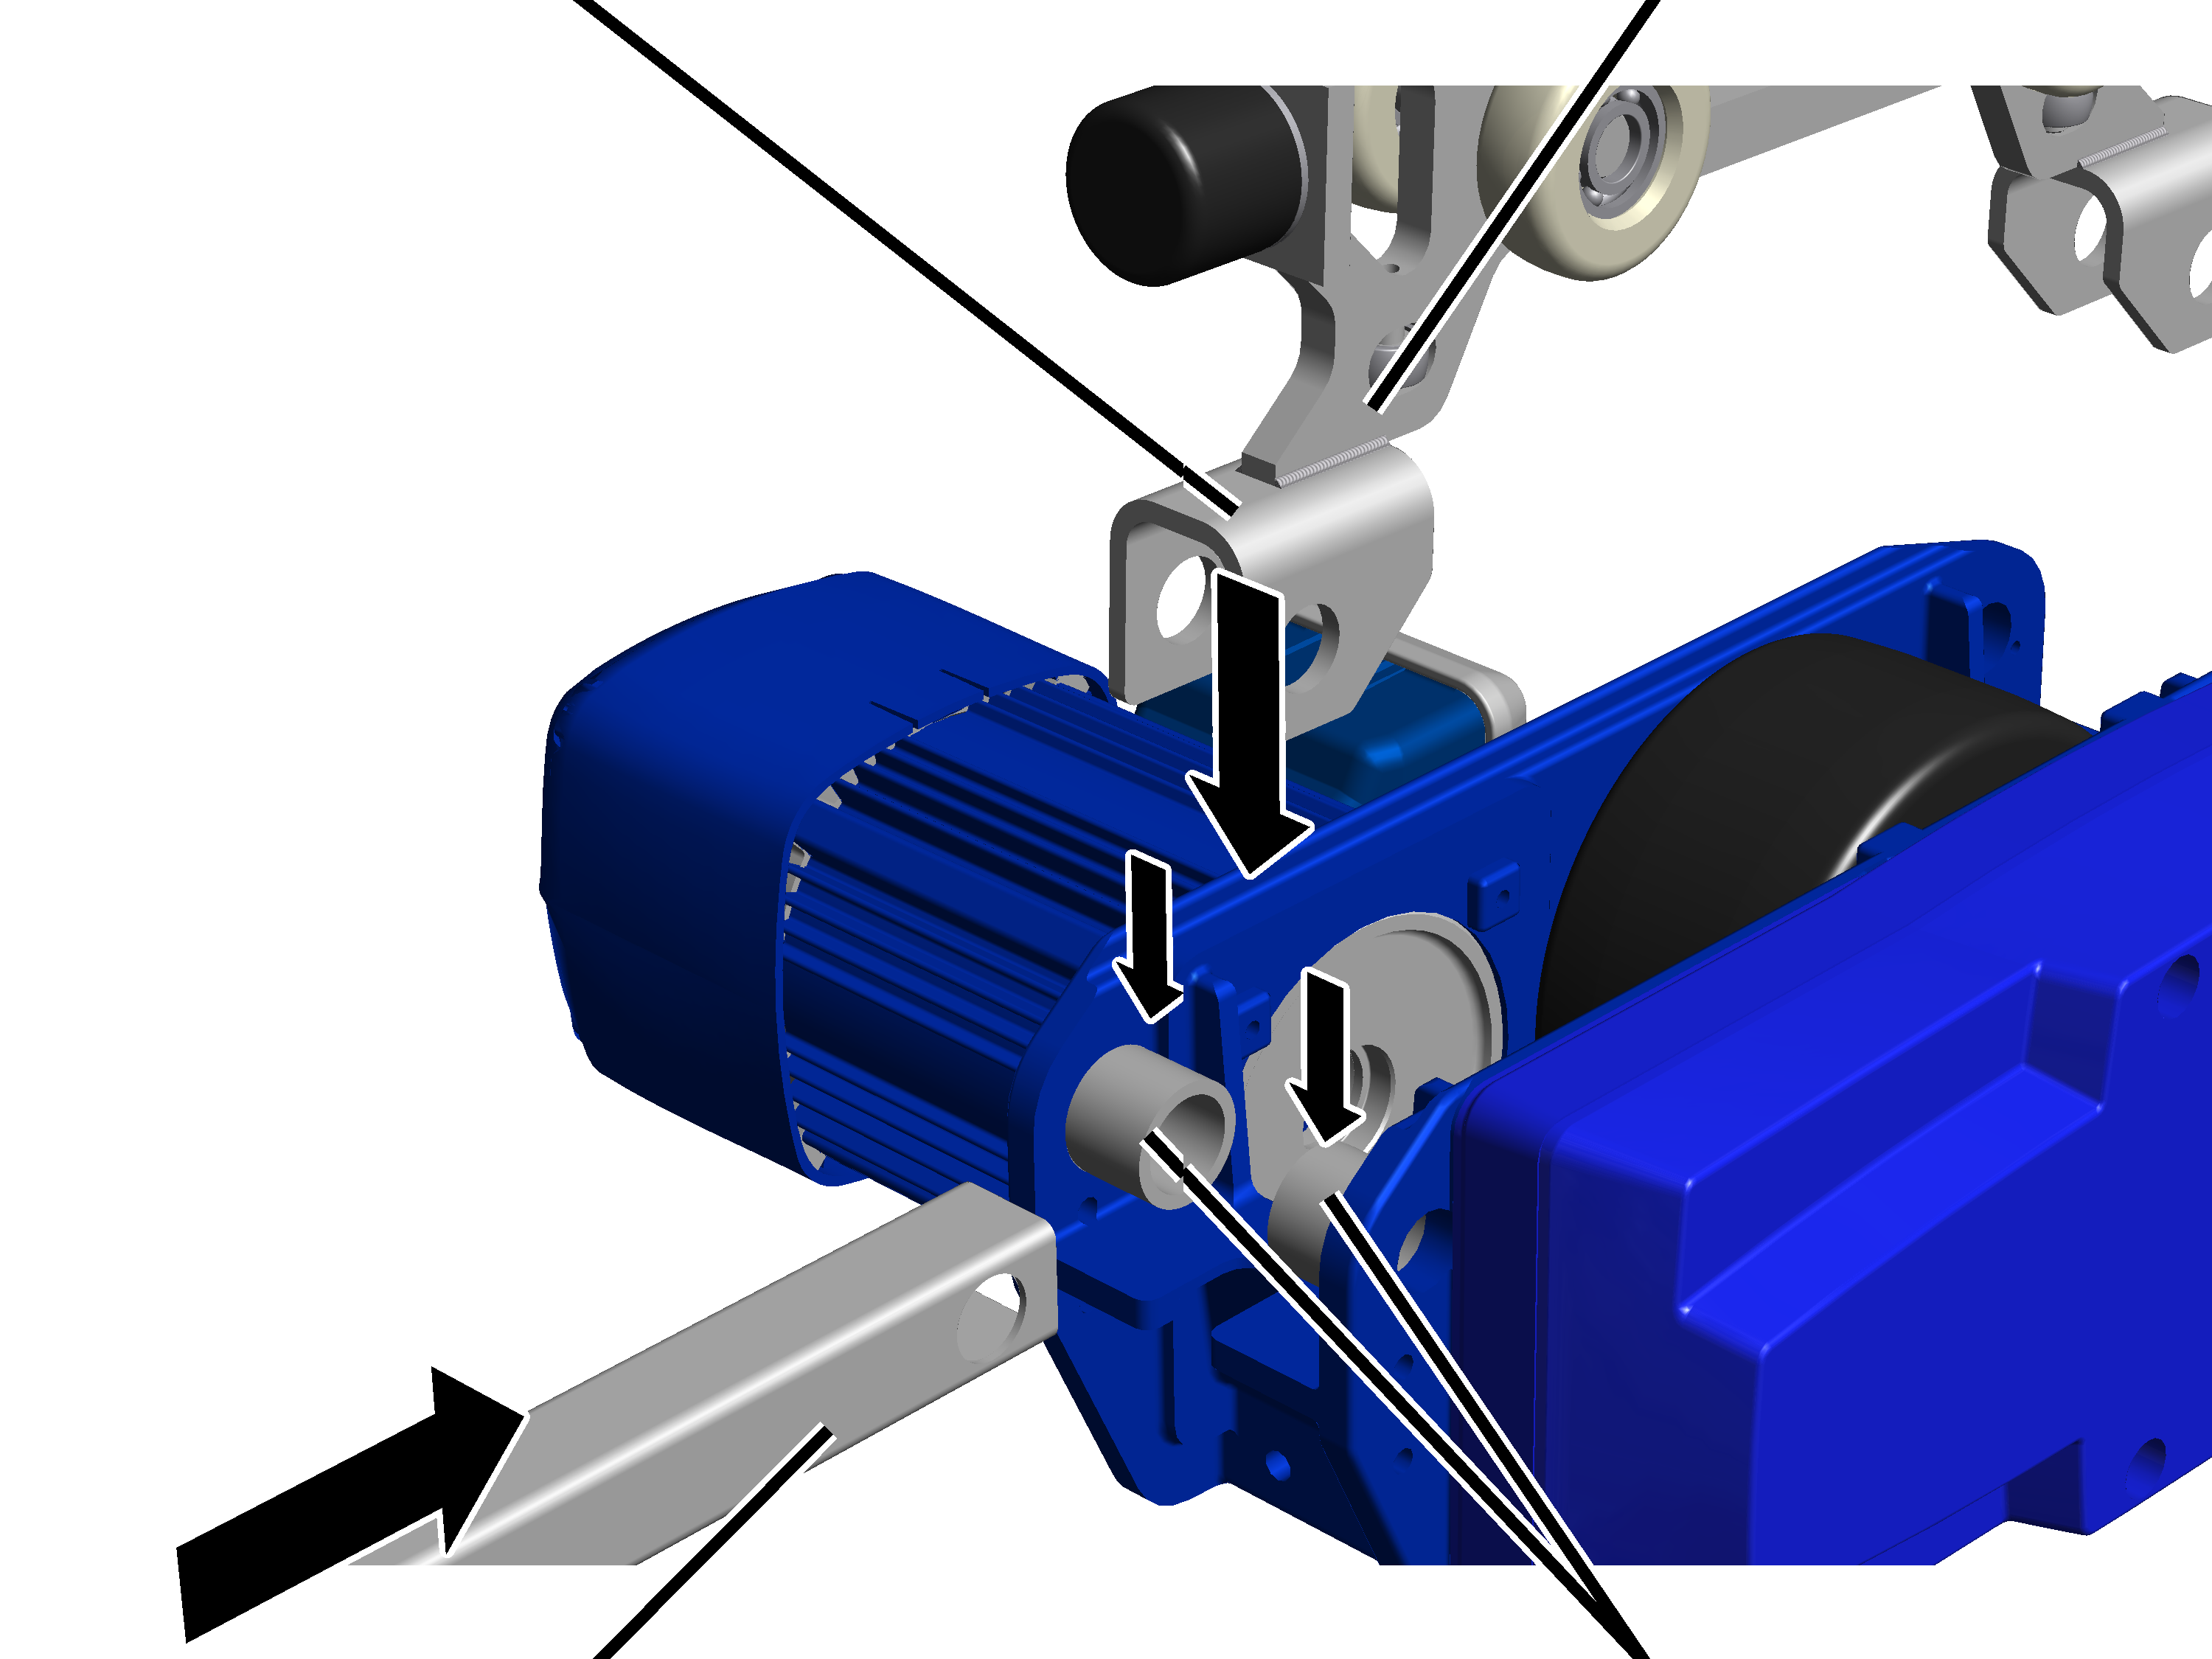
- Tuleje (2x) z lewej i prawej strony i widełki ustawić centralnie między mechanizmem jezdnym HBF po stronie silnika jazdy.
- Wsunąć łącznik od przodu pomiędzy widełki.
Śruby żebrowane M5x10
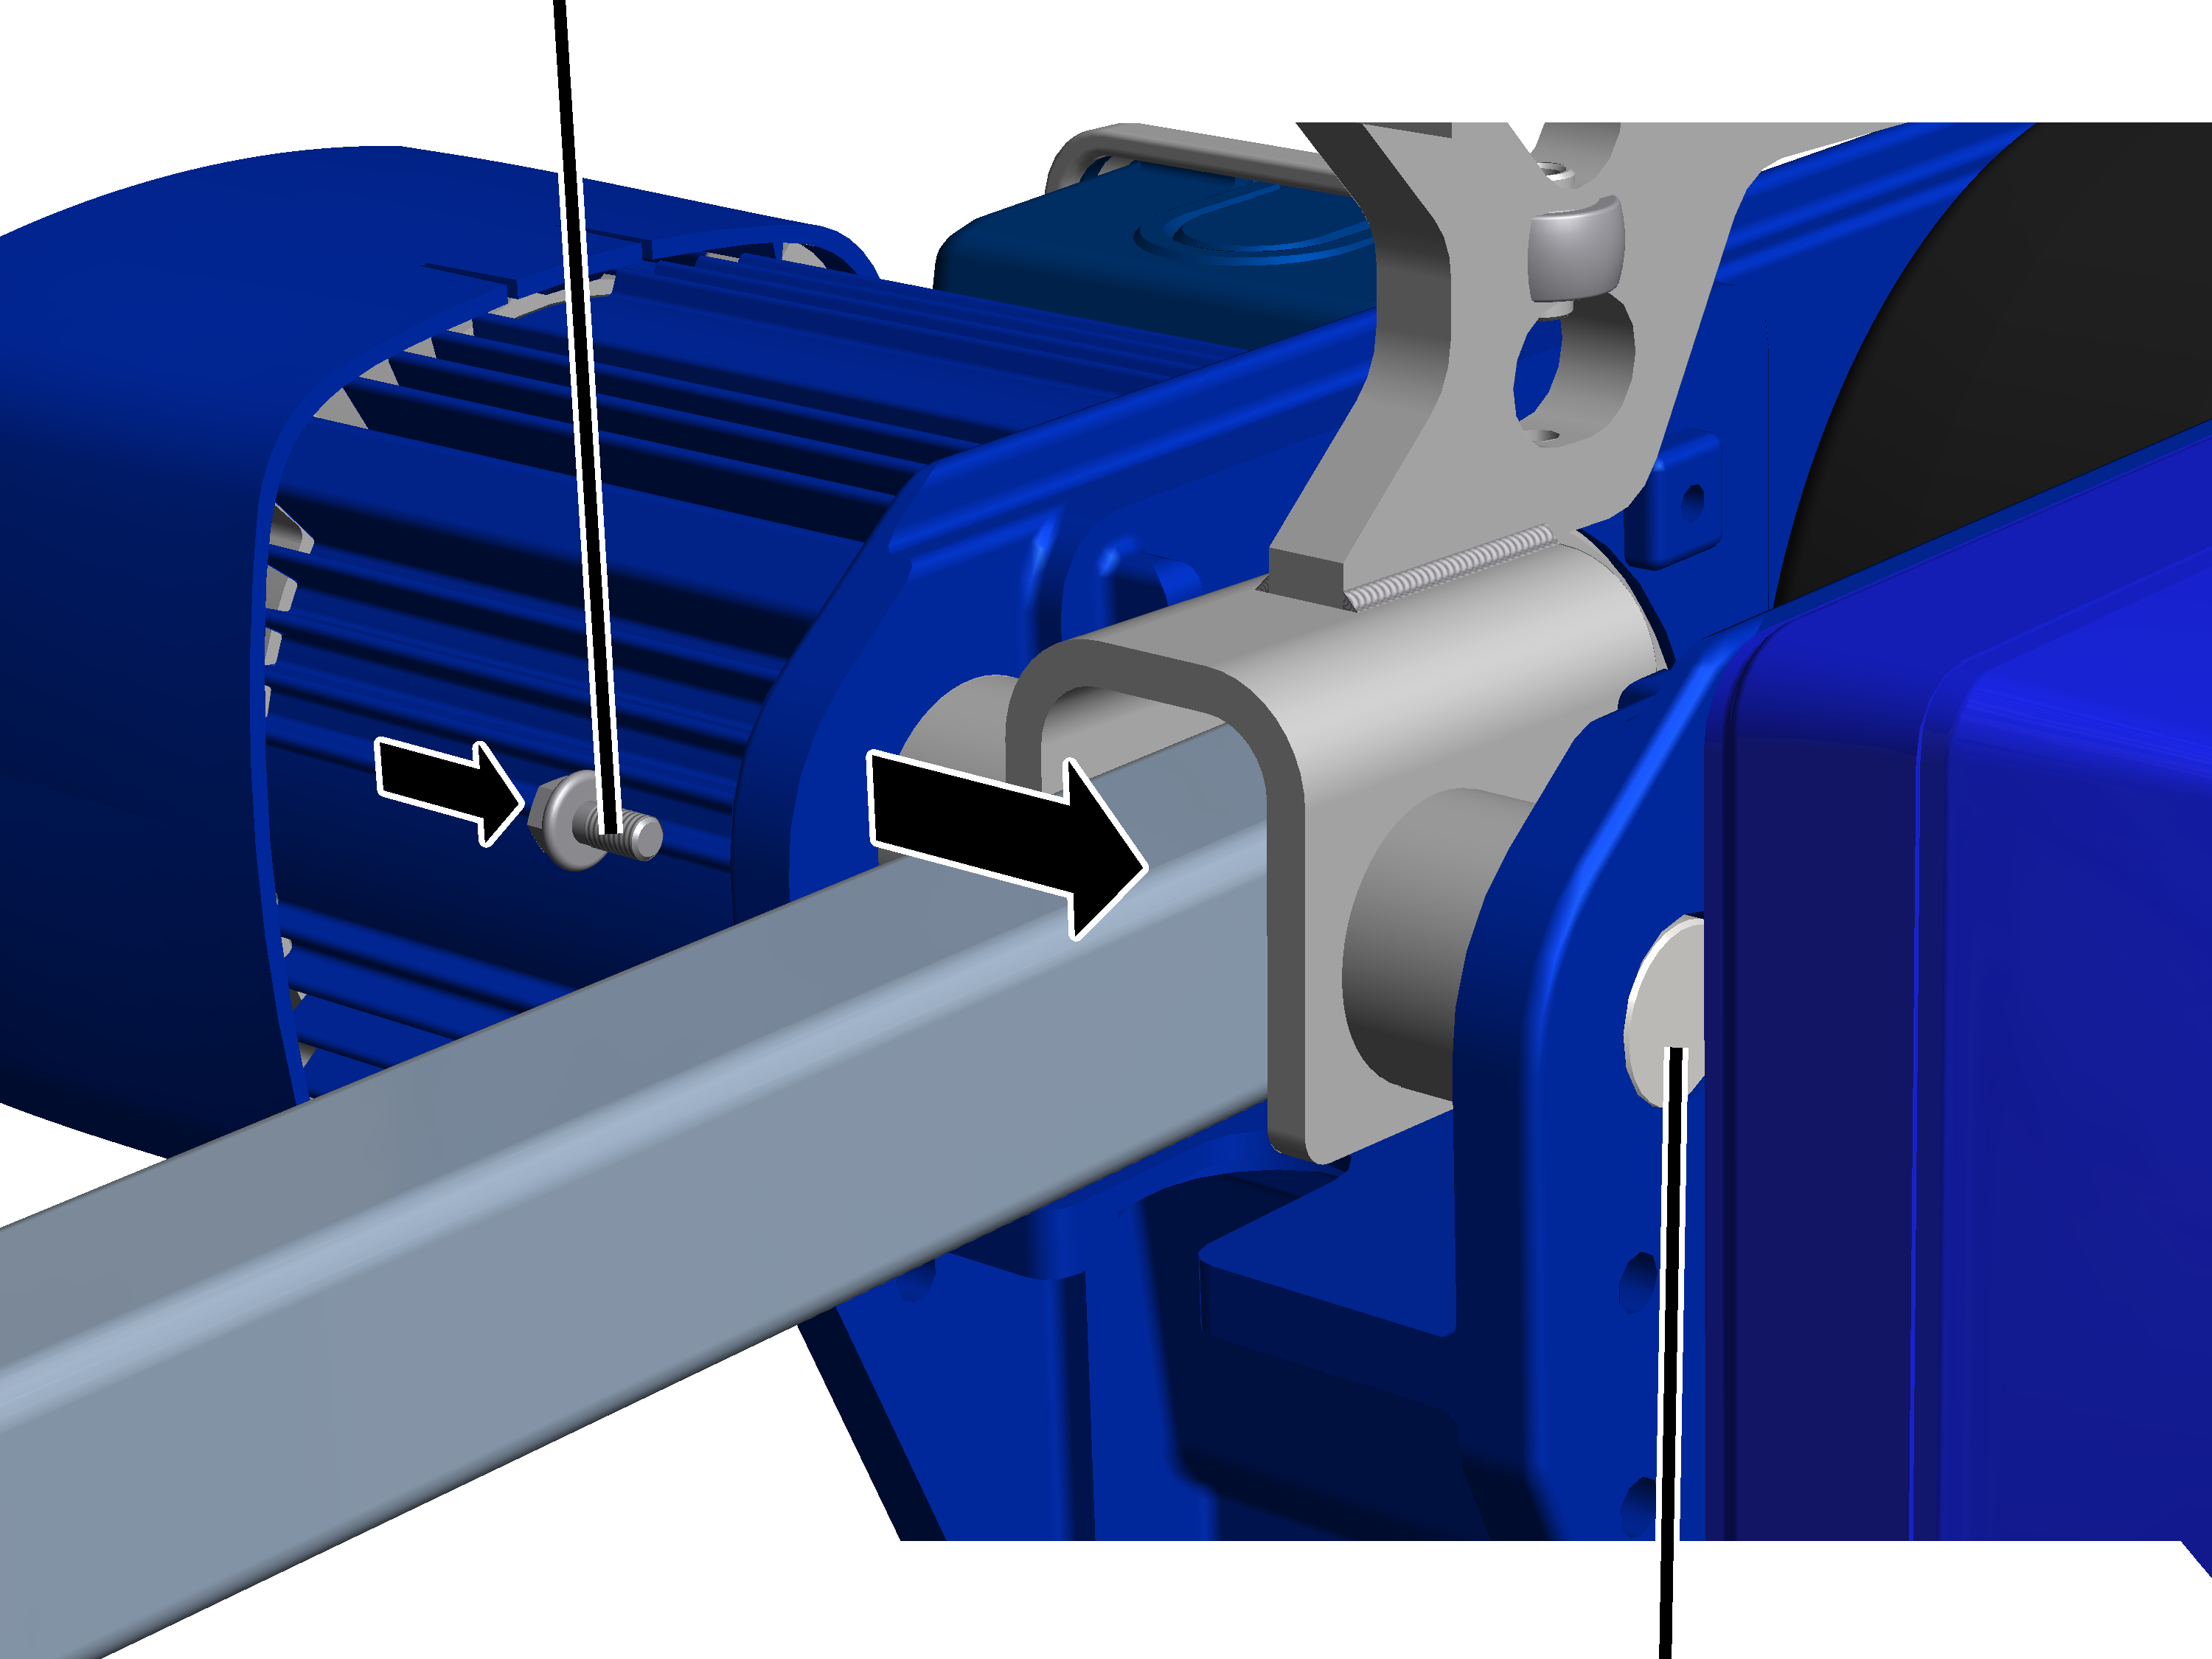
- Wsunąć sworznie z boku przez mechanizm jezdny HBF, tuleje, widełki i łącznik.
- Śrubę żebrowaną M5x10 (1x) wkręcić obok sworznia. 11 Nm.
- Sworzeń jest ustalany z jednej strony przez przekładnię, a z drugiej strony przez śrubę żebrowaną.
Śruba oczkowaSprzęg (tylko dla systemu dystansującego jako elementu dystansującego)
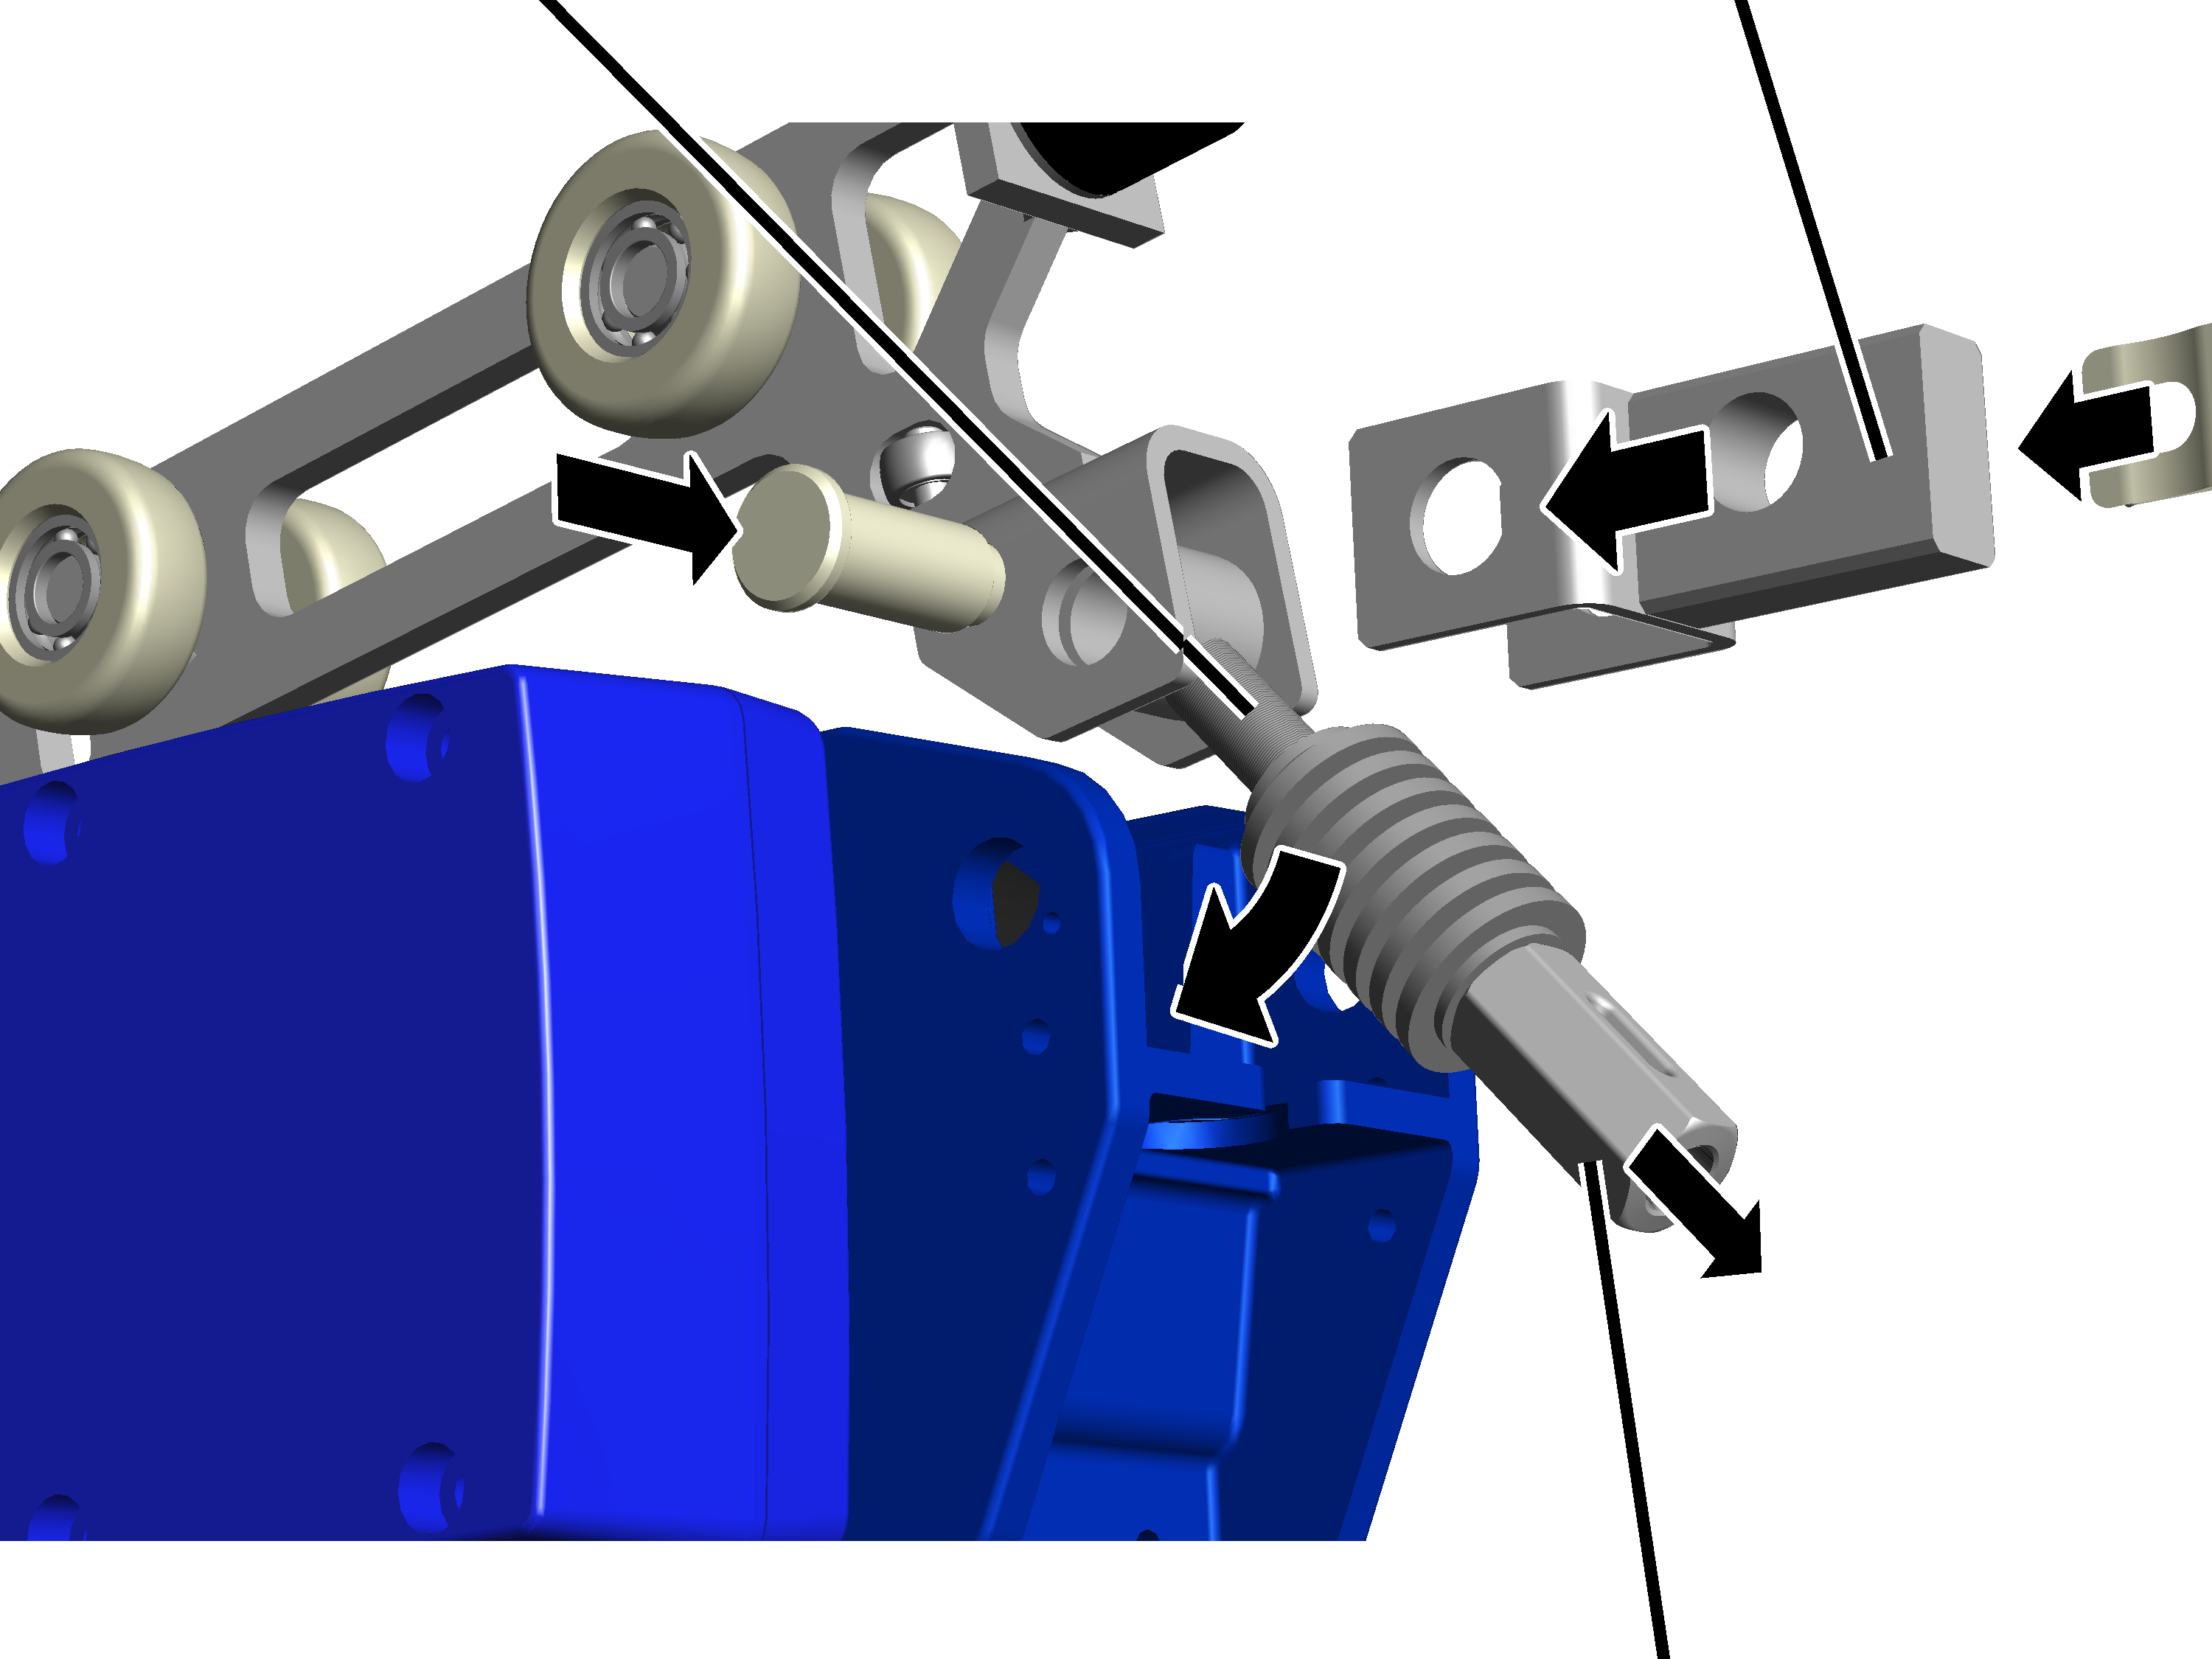
- Z drugiej strony wózka napędu jazdy HBF wsunąć śrubę oczkową między widełki.
- Tylko w razie zastosowania systemu dystansującego lub łącznika jako elementu dystansującego: jeżeli po stronie napędu jazdy HBF ma być zamontowany system dystansujący lub system dystansujący z łącznikiem jako element dystansujący, należy przesunąć złączkę przez widełki.
- Sworznie przesunąć przez widełki i śrubę oczkową (i ewentualnie sprzęg).
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
- Odkręcić złączkę ze śruby oczkowej, pozostawiając ją przykręconą na kilka obrotów.
- Umożliwia to zawieszenie śruby oczkowej bez konieczności pokonywania nacisku sprężyn talerzowych.
- Zawiesić śrubę oczkową na wyżłobieniu w napędzie jazdy HBF. Pakiet sprężyn talerzowych wchodzi przy tym pod wyżłobienie w napędzie jazdy HBF.
Wsuwanie i mocowanie mechanizmu jezdnego HBF
Mechanizm jezdny suwnicy/wózka suwnicowegoWózek napędu jazdy HBF
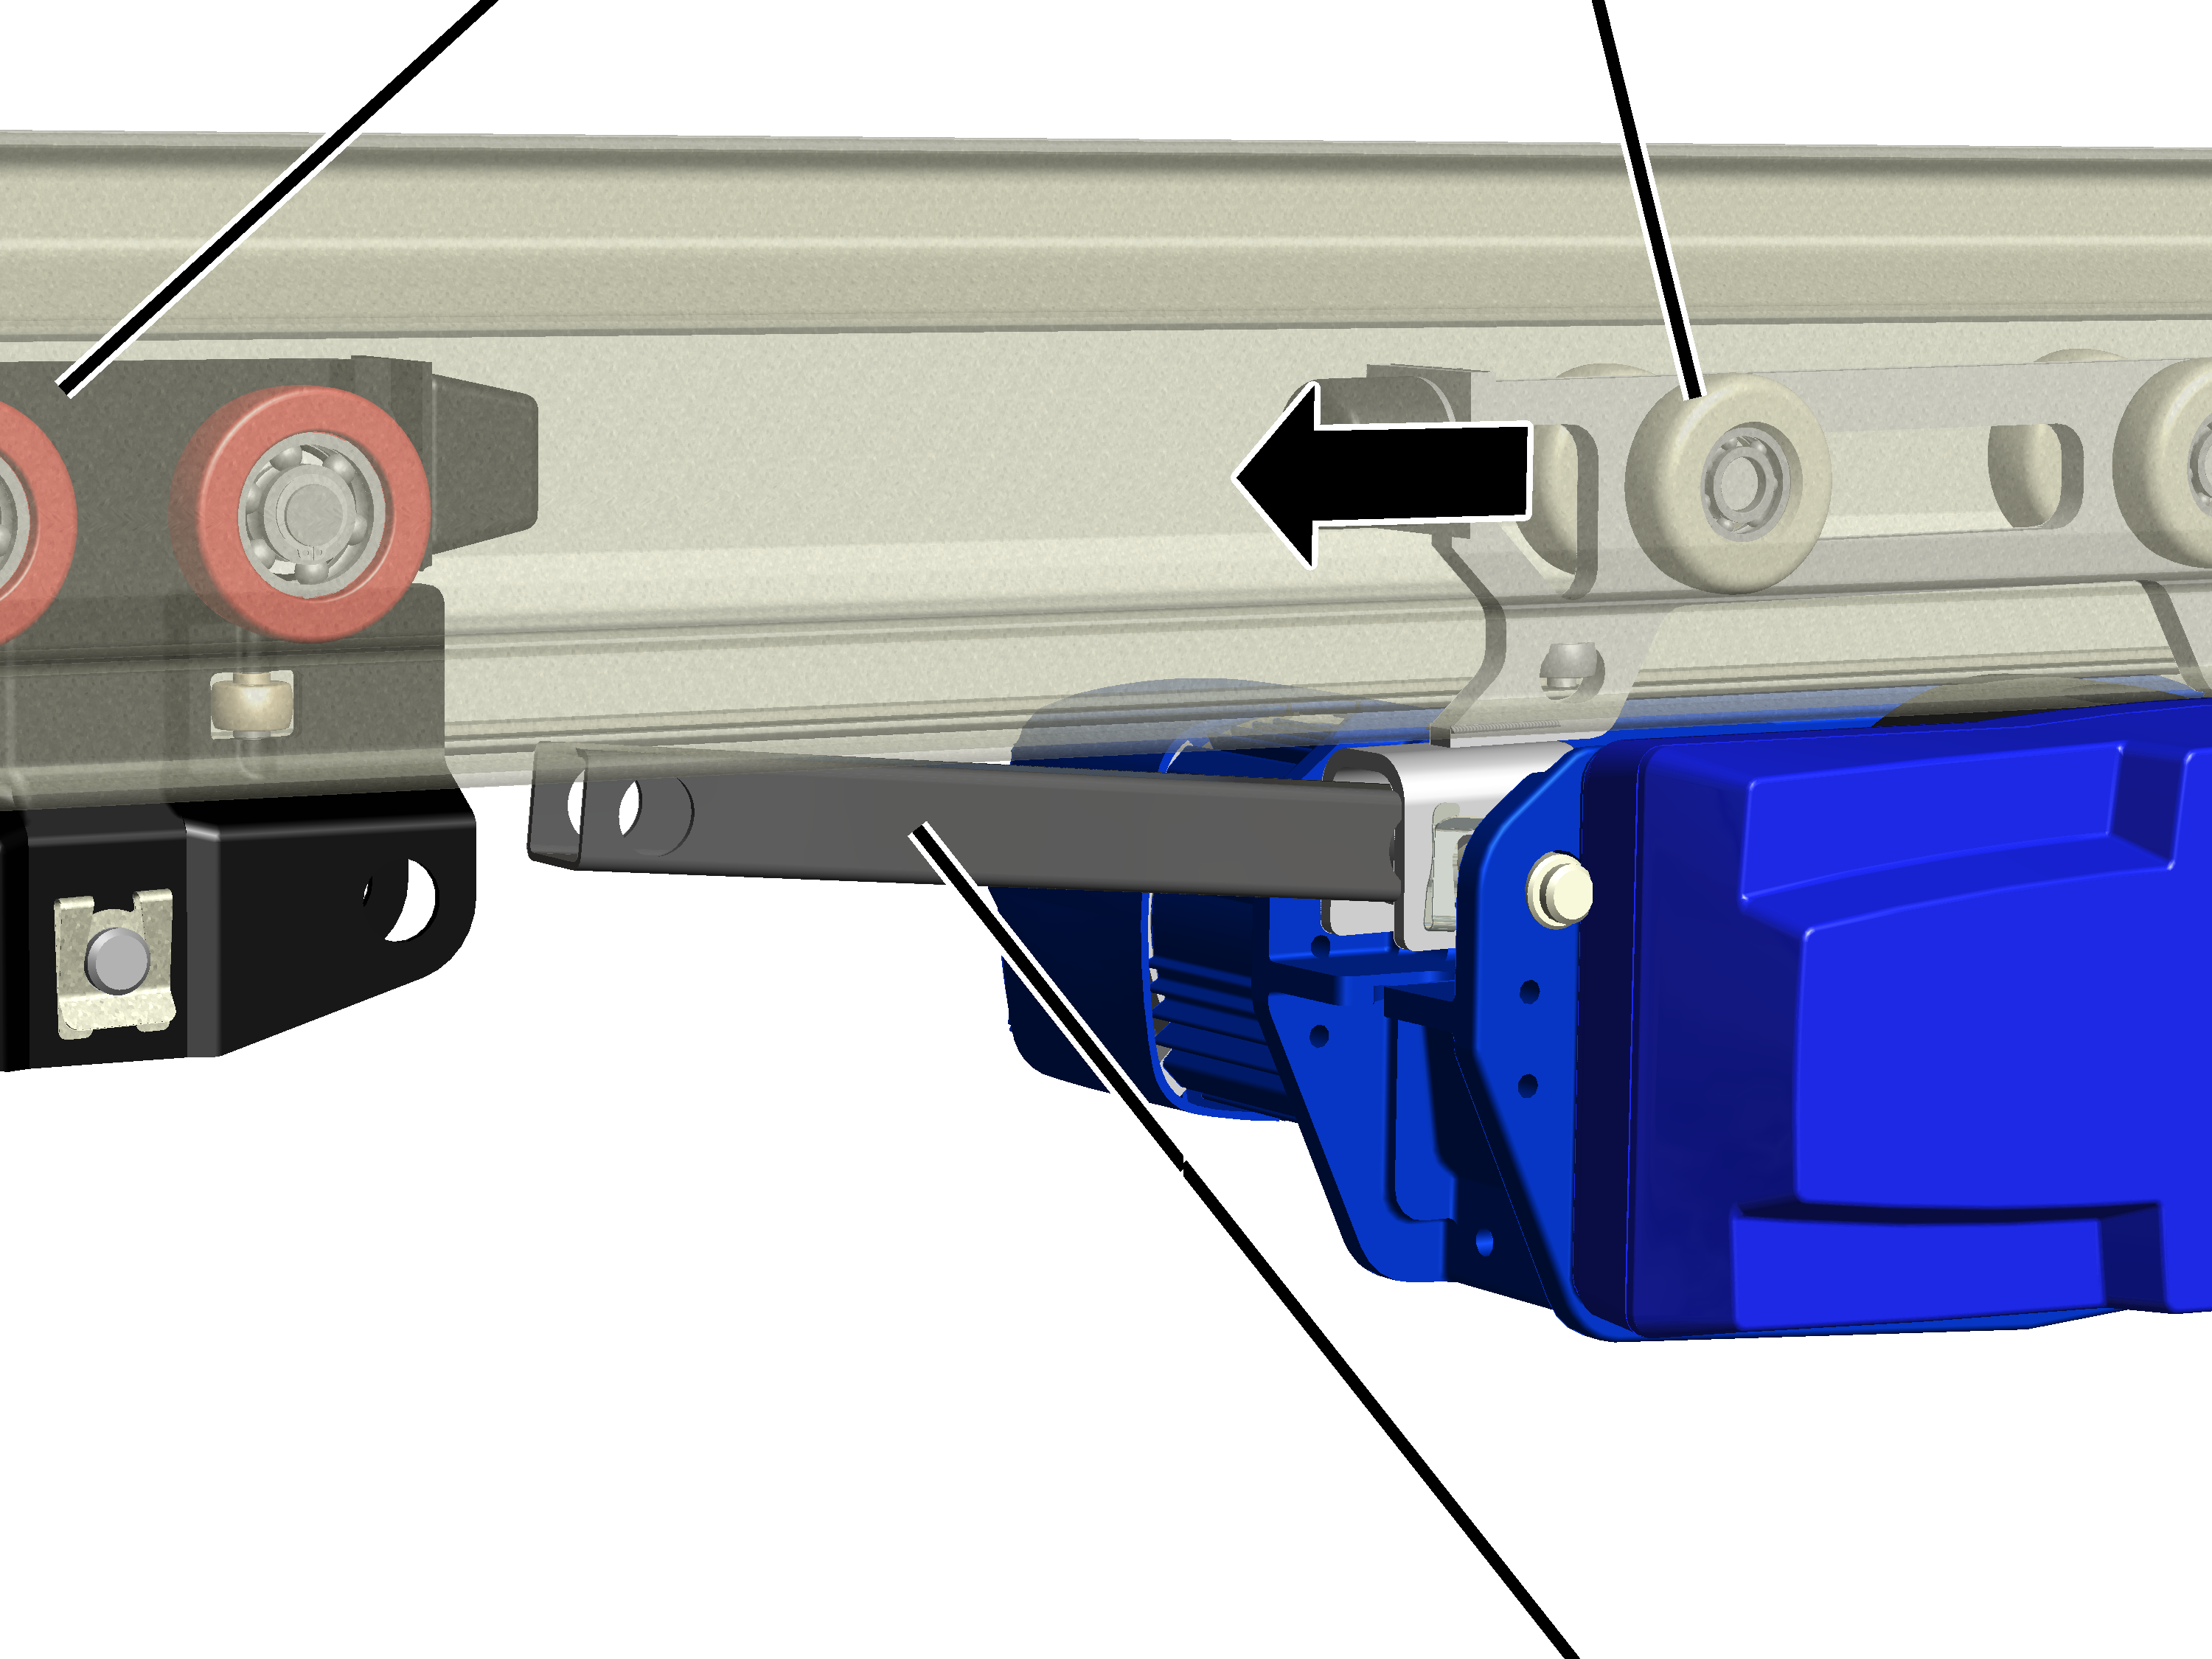
- Napęd jazdy HBF obrócić tak, aby łącznik był skierowany do mechanizmu jezdnego, na którym ma być zamocowany napęd jazdy HBF.
- Wsunąć mechanizm jezdny HBF z mechanizmem jezdnym HBF w profil HB.
Sworzeń
- Napęd jazdy HBF z łącznikiem wsunąć do mechanizmu jezdnego.
Zamocować łącznik w otworze, skierowanym do napędu jazdy HBF.
- Wkładkę wsunąć pomiędzy mechanizm jezdny i łącznik.
- Sworznie wsunąć przez mechanizm jezdny i łącznik.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Napinanie sprężyn talerzowych
Sprężyny talerzowe ustalają siłę, z jaką koło napędowe napędu jazdy HBF naciska na profil HB.
Sprężyny talerzowe
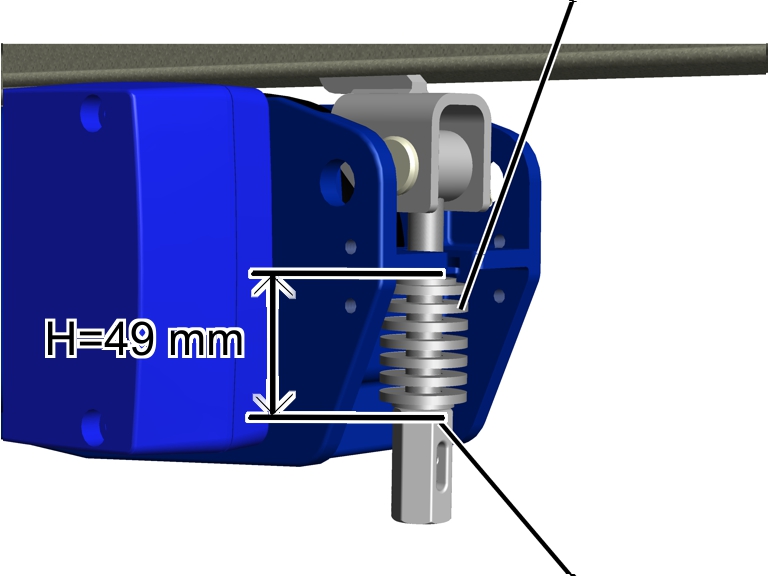
- Obracać sprzęg tak, aby sprężyny talerzowe (włącznie z górnymi i dolnymi podkładkami) miały długość H = 49 mm.
- Zabezpieczyć złączkę zawleczką.
- Koło napędowe ma teraz wystarczający nacisk na profil HB.
Tylko dla mechanizmu jezdnego HBF jako napędu jazdy suwnicy
Kontrola pochyłości
Gdy suwnica ma się przemieszczać z maksymalnym udźwigiem:
- Ładunek zaczepić na haku ładunkowym, który odpowiadana maksymalnemu udźwigowi suwnicy.
- Suwnicę przesunąć o kilka metrów.
- Zmierzyć pochyłość suwnicy (różnicę pozycji pomiędzy jednym a drugim napędem jazdy).
Jeżeli pochyłość przekracza 2°:
- odpowiednio poluzować lub napiąć sprężyny talerzowe napędów jazdy HBF.
- Ponownie zmierzyć i w razie potrzeby skorygować pochyłość.
Pochyłość do 2 stopni może być pominięta i wynika z tolerancji w napędach jazdy HBF oraz kołach napędowych.
Montaż systemu dystansującego
System dystansujący składa się z mechanizmów jezdnych i zamontowanego do nich łącznika.
Wsuwanie mechanizmów jezdnych do systemu dystansującego
Na wszystkich profilach HB i do każdego systemu dystansującego:
Mechanizm jezdny
- System dystansujący jako element dystansujący: dodatkowy mechanizm jezdny wsunąć w każdy profil HB.
- System dystansujący jadący swobodnie: wsunąć dwa dodatkowe mechanizmy jezdne w każdy profil HB.
- System dystansujący z łącznikiem: nie są potrzebne dodatkowe mechanizmy jezdne.
Dotyczy tylko systemu dystansującego jako elementu dystansującego
Łączenie mechanizmów jezdnych
Element dystansującyMechanizm jezdny suwnicy lub wózka suwnicowego
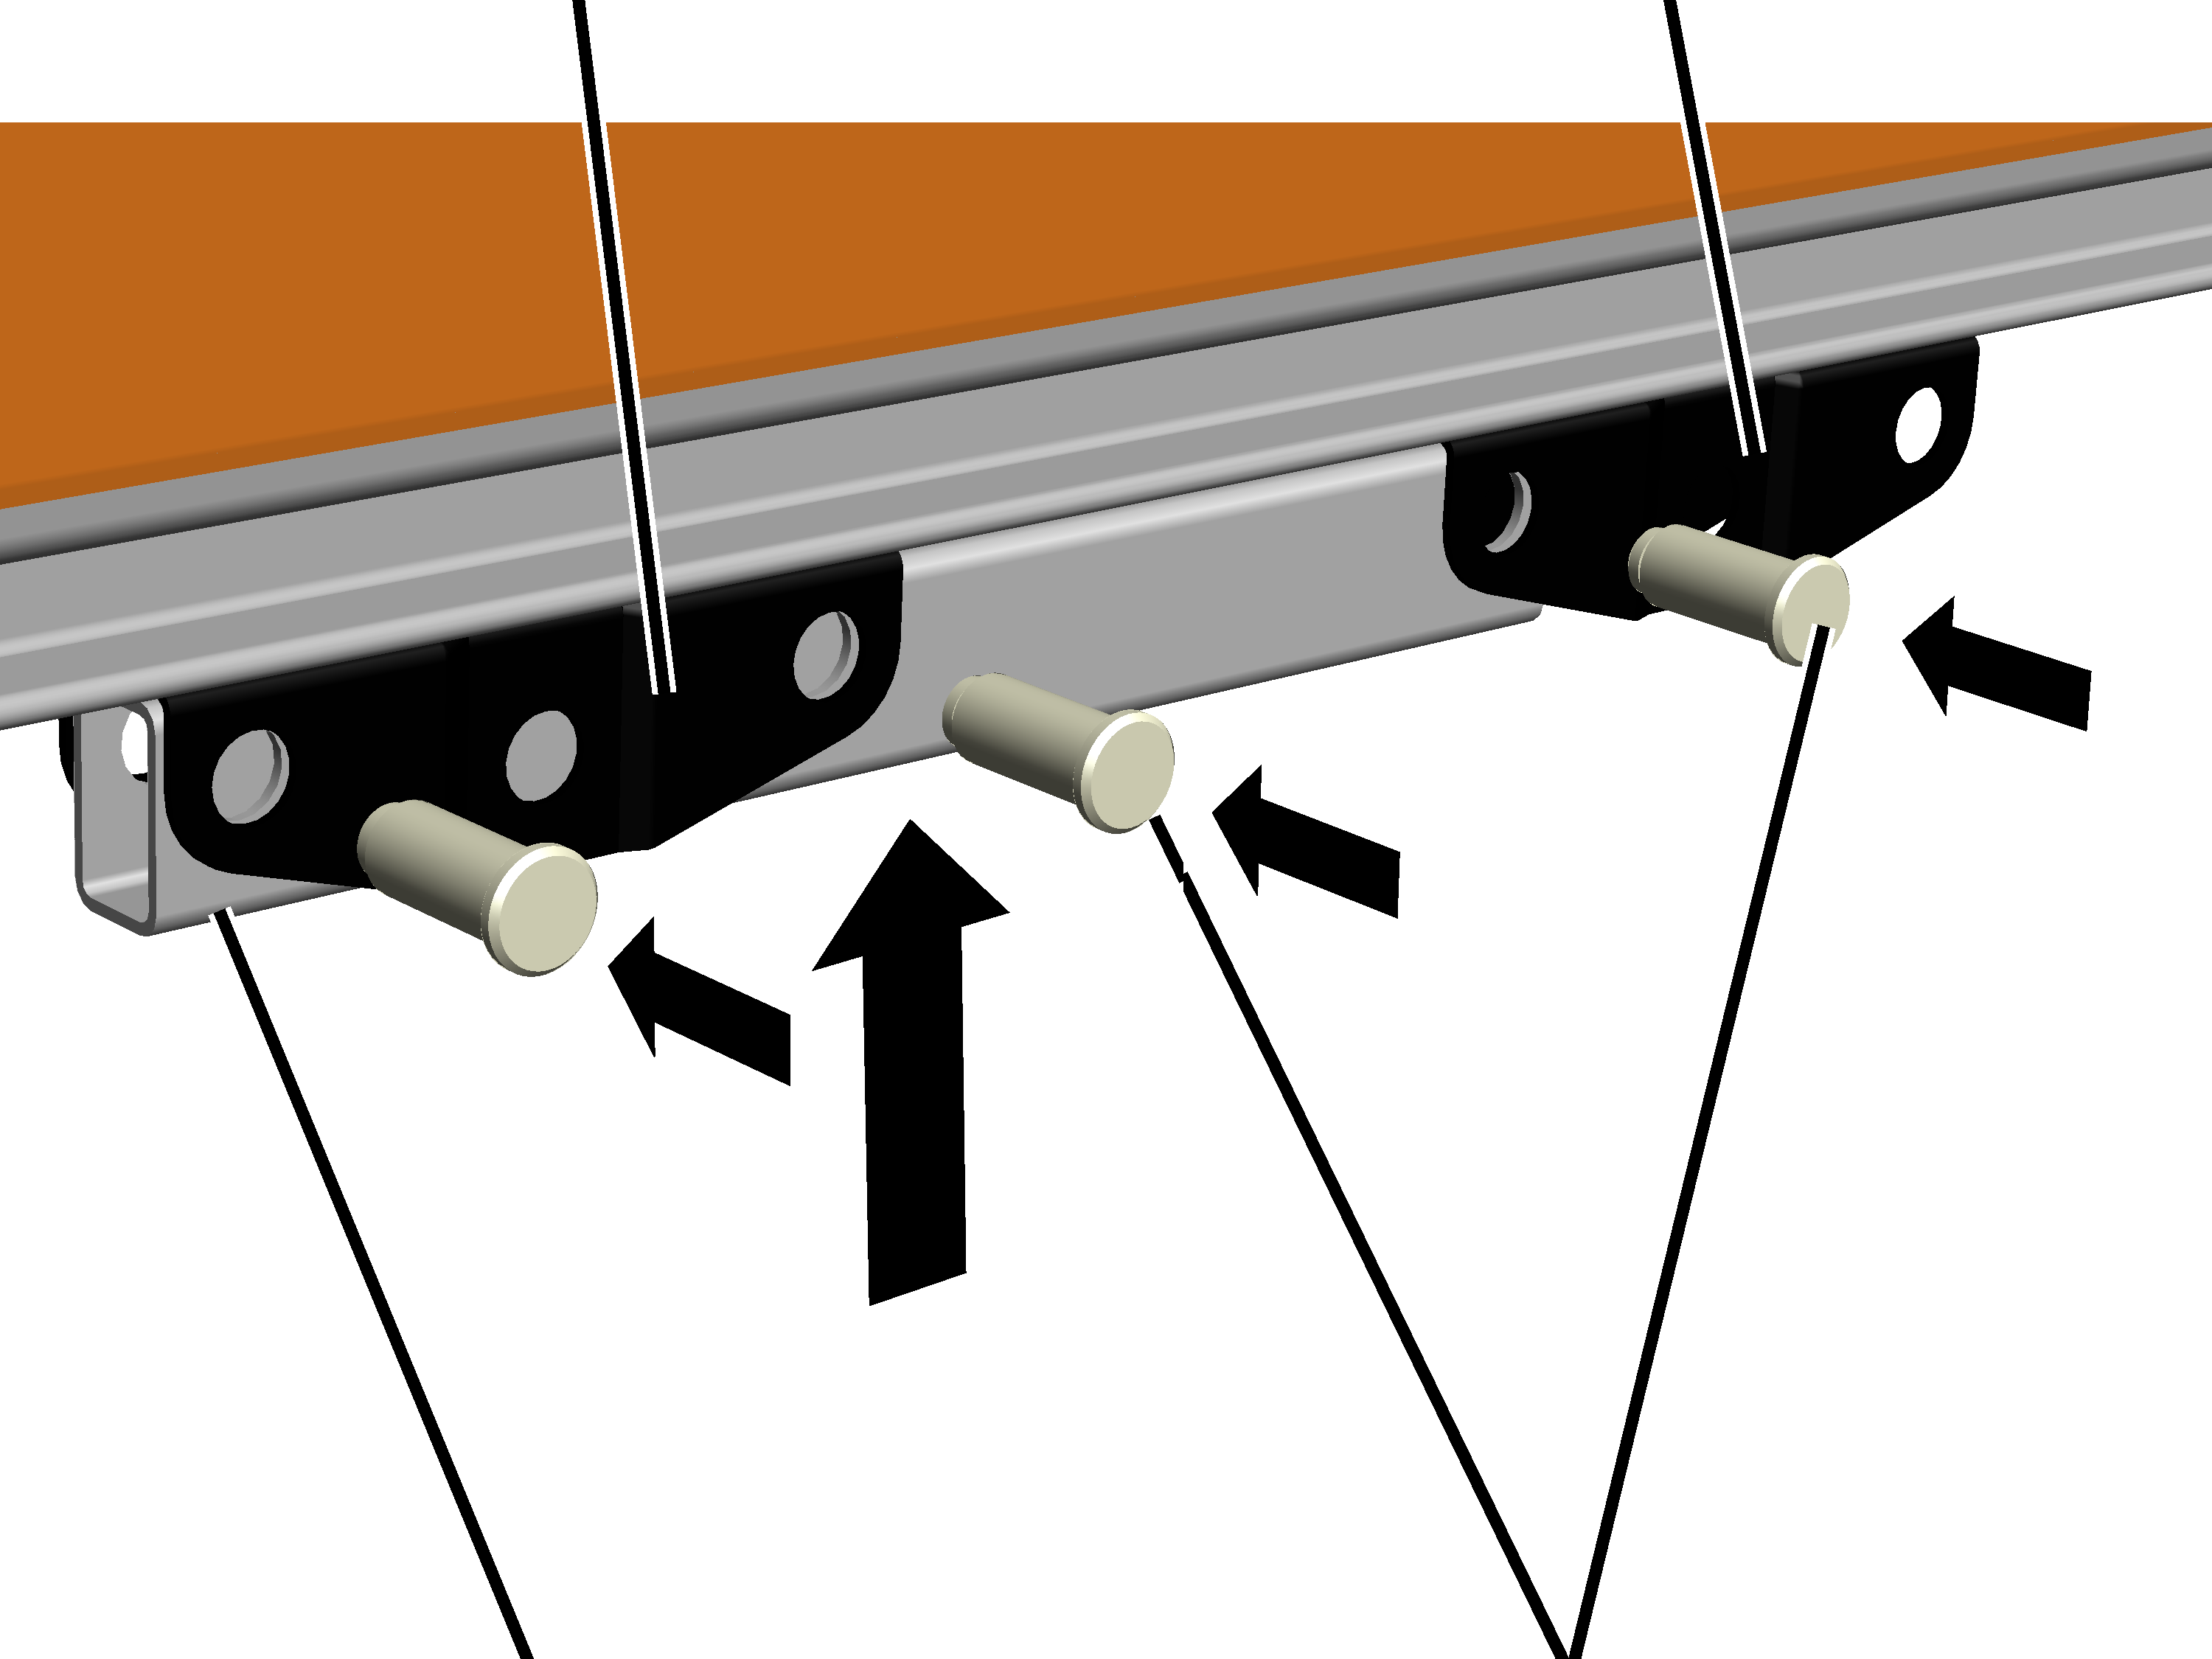
- Na elemencie dystansującym: wsunąć łącznik między mechanizmy jezdne.
- Sworznie (2x) wsunąć przez mechanizm jezdny i łącznik.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL (2x).
- Na mechanizmie jezdnym suwnicy lub wózka suwnicowego: Łącznik wsunąć przez przedni otwór mechanizmu jezdnego.
- Sworznie (1x) wsunąć przez przedni otwór w mechanizmie jezdnym i przesunąć przez łącznik.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL (1x).
Dotyczy tylko systemu dystansującego lub łącznika jako elementu dystansującego na napędzie jazdy HBF
Łączenie mechanizmów jezdnych
ZłączkaSworzeń
- Jeżeli nie została wcześniej zamontowana: wsunąć śrubę oczkową między widełki na mechanizmie jezdnym HBF, wsunąć złączkę przez widełki, włożyć sworzeń i zabezpieczyć pierścieniem sprężystym zabezpieczającym SL.
Połączyć łącznik z elementem dystansującym:
Element dystansującyŁącznik
- Na elemencie dystansującym: wsunąć łącznik między mechanizmy jezdne.
- Sworznie (2x) wsunąć przez mechanizm jezdny i łącznik.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL (2x).
- Na napędzie jazdy HBF wsunąć łącznik przez sprzęg.
- Sworznie wsunąć przez łącznik i sprzęg.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Połączenie łącznika z drugą suwnicą HB lub mechanizmem jezdnym wózka:
Mechanizm jezdny wózka (lub mechanizm jezdny suwnicy)Łącznik
- Na mechanizmie jezdnym wózka lub mechanizmie jezdnym suwnicy: wsunąć łącznik między mechanizmy jezdne.
- Sworznie (1x) wsunąć przez mechanizm jezdny i łącznik.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL (1x).
- Na napędzie jazdy HBF wsunąć łącznik przez sprzęg.
- Sworznie wsunąć przez łącznik i sprzęg.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Dotyczy tylko systemu dystansującego z jazdą swobodną
Łączenie mechanizmów jezdnych
Mechanizmy jezdne do systemu dystansującego
- Wsunąć łącznik między oba mechanizmy jezdne.
- Sworznie (4x) wsunąć przez mechanizm jezdny i łącznik.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL (4x).
Dotyczy tylko systemu dystansującego z łącznikiem
Łączenie mechanizmów jezdnych
Sworzeń
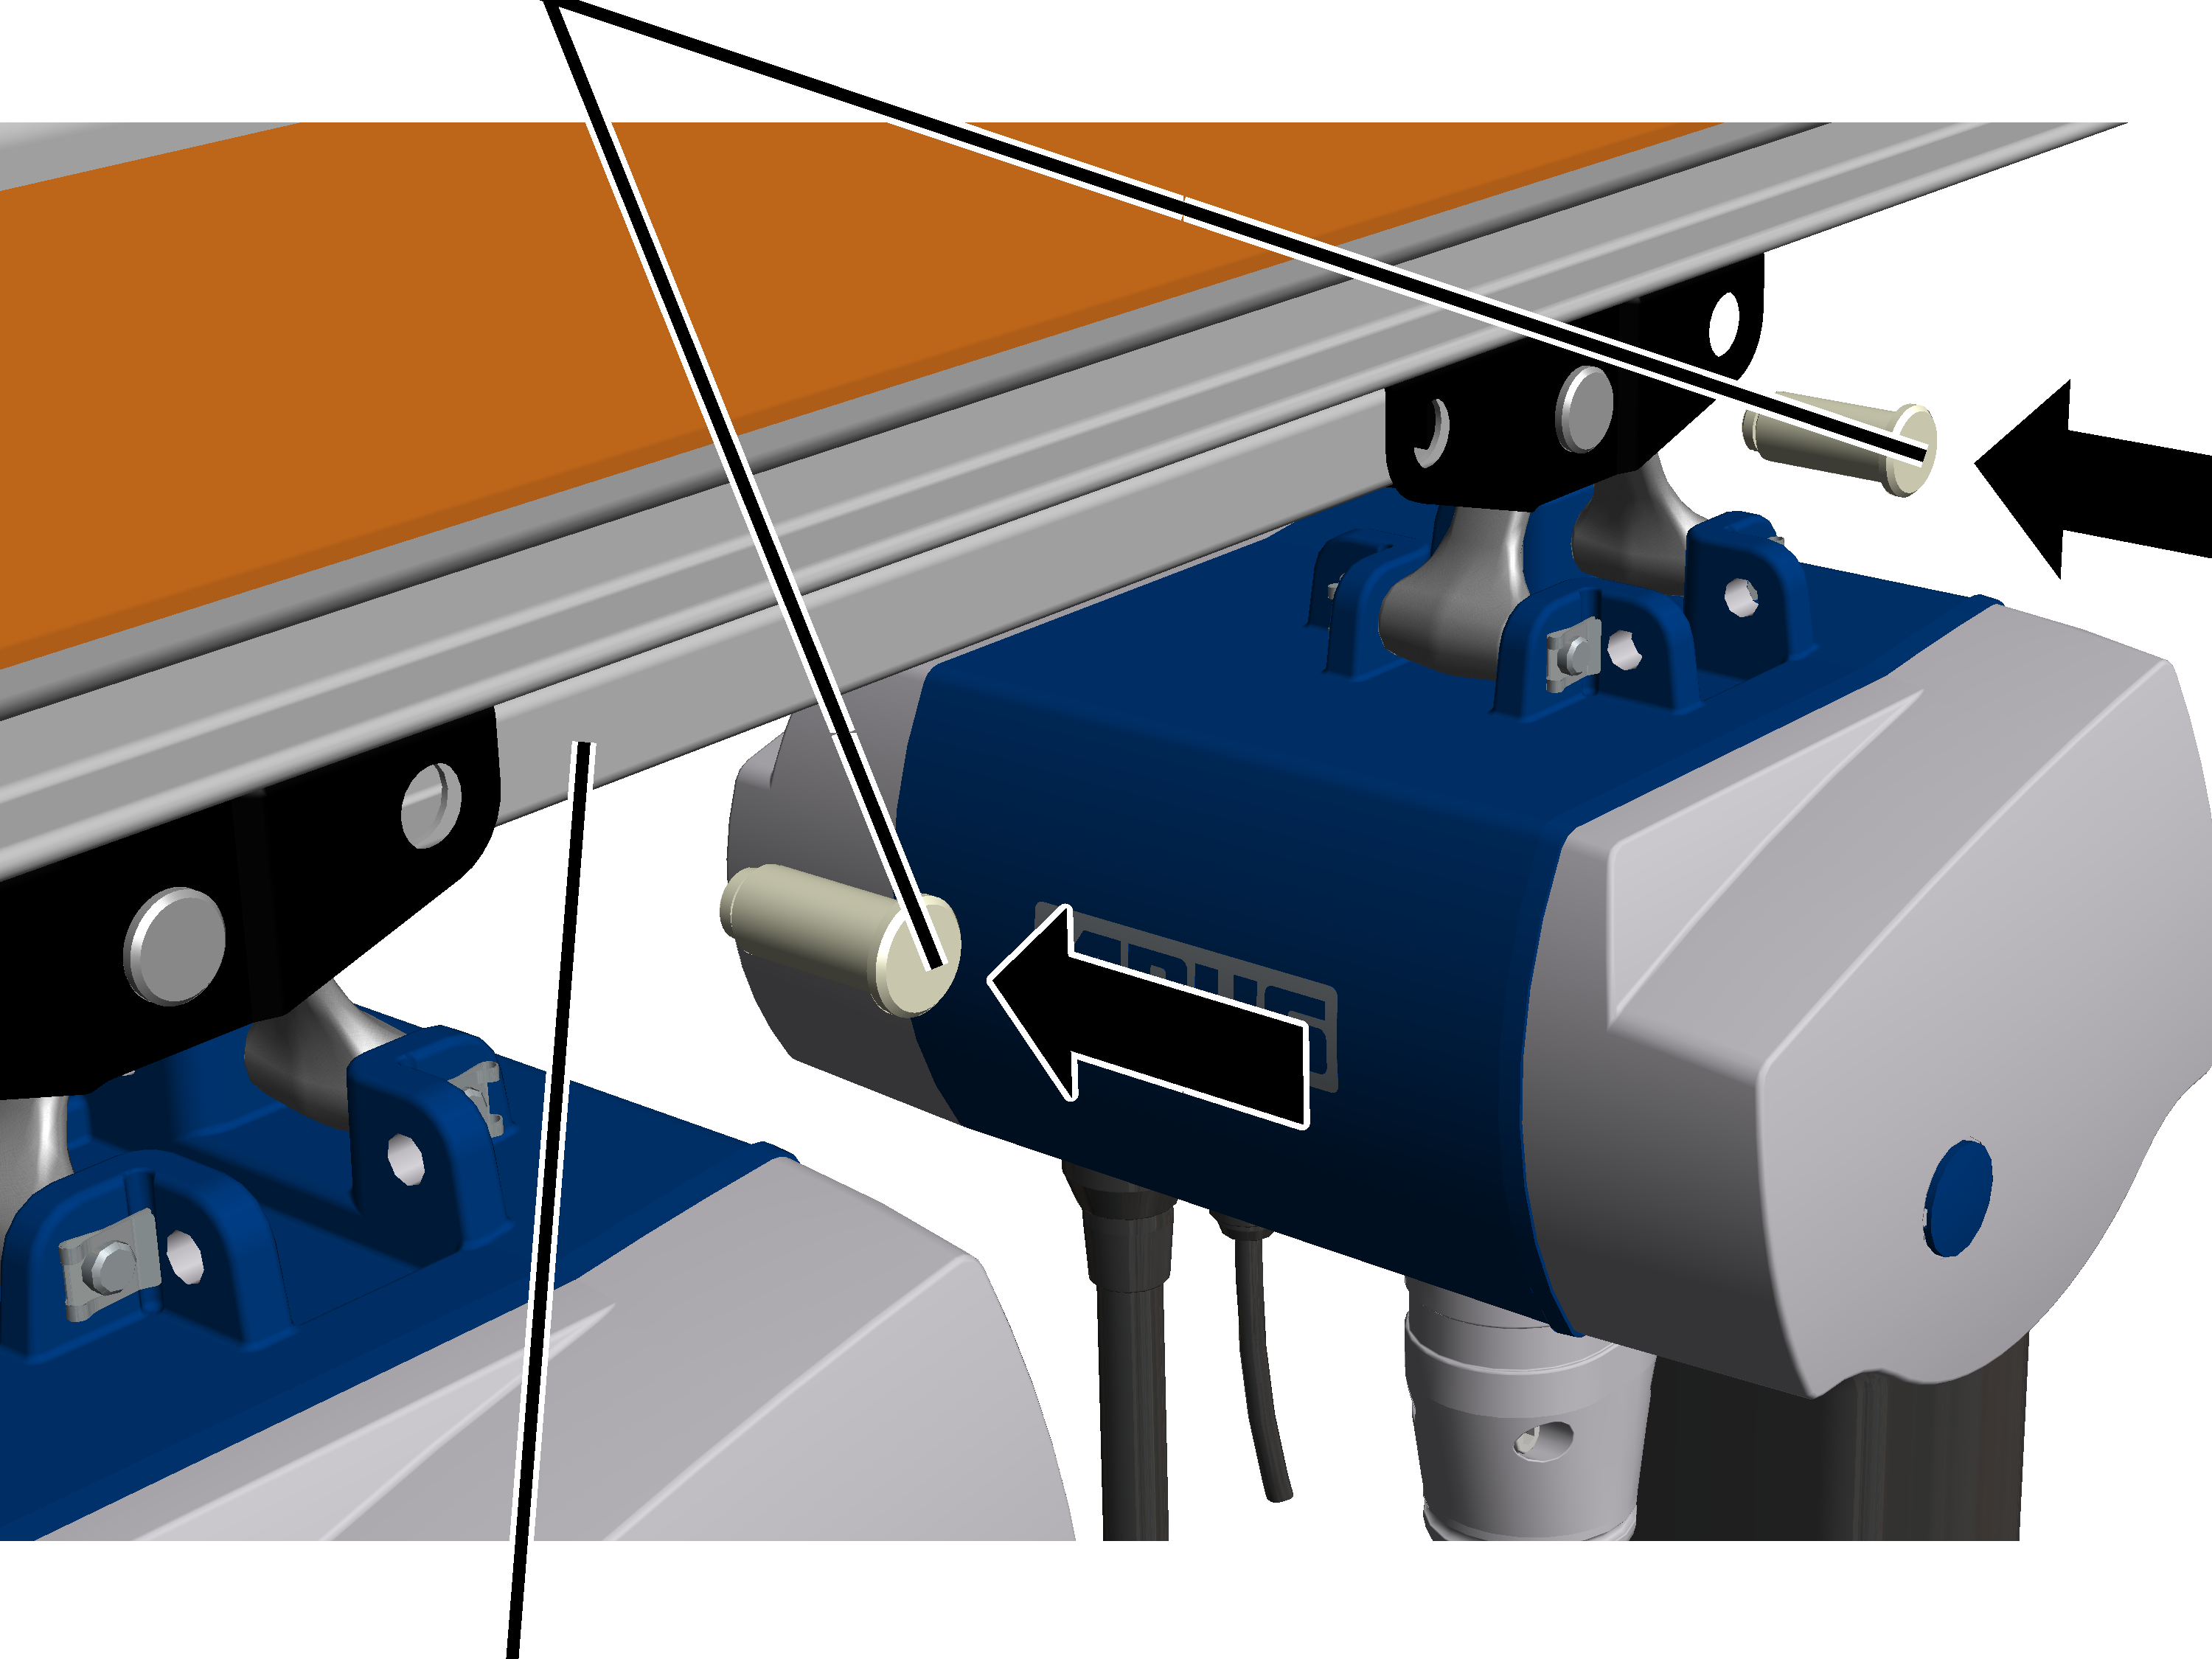
- Wsunąć łącznik między oba mechanizmy jezdne.
- Sworznie (2x) wsunąć przez mechanizm jezdny i łącznik.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL (2x).
Montaż przewodu oponowego
Montaż ogranicznika przesuwu
Na parkingu kablowym (koniec profilu, na którym zsuwany jest przewód oponowy mechanizmu jezdnego) musi być zamontowany ogranicznik ruchu. Dzięki temu mechanizm jezdny nie może całkowicie dojechać do końca profilu HB i zderzyć się z ślizgami kablowymi z parkingiem kablowym.
Montaż ogranicznika przesuwu do parkingu kablowego:
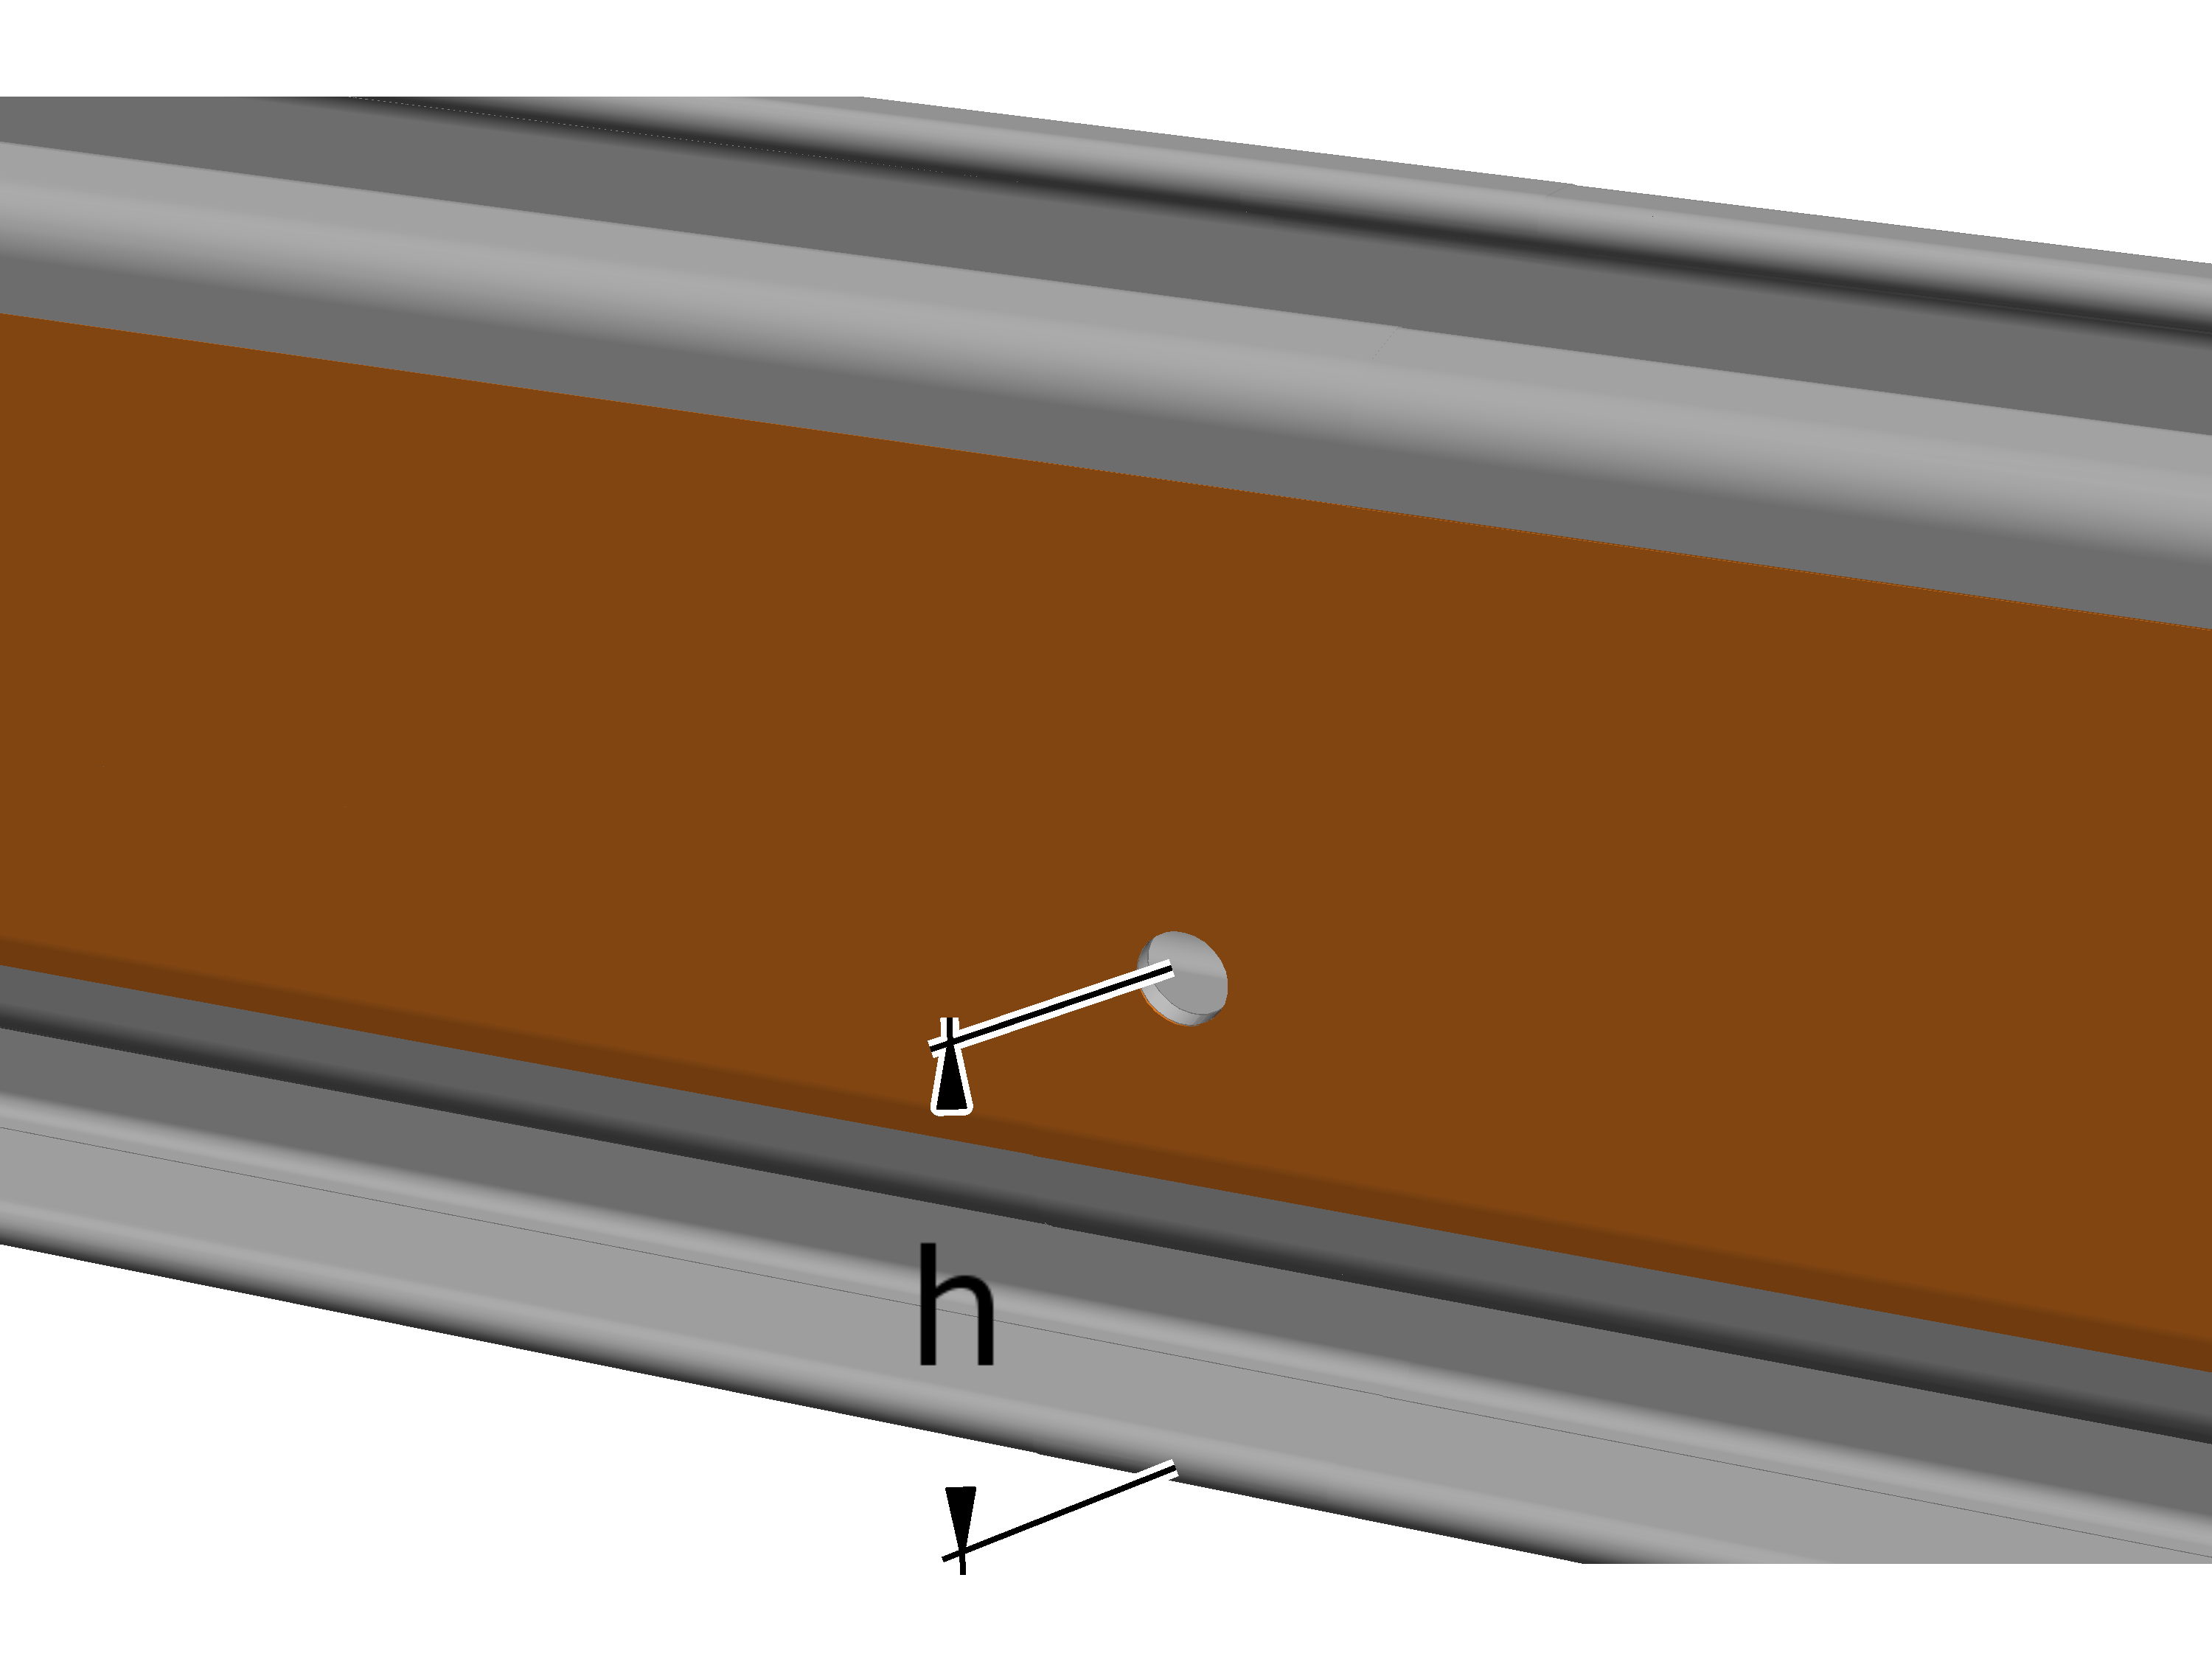
- Po obu stronach wywiercić w odcinku profilu otwór na ogranicznik przesuwu:
- Odstęp od końca profilu: zgodnie z obliczeniem lub danymi z dokumentacji projektowej.
- Średnica 12 mm.
- Odstęp od dolnej krawędzi:
Typowielkość |
Odstęp |
|---|---|
HB110 |
53 mm |
HB150 |
73 mm |
HB190 |
73 mm |
HB240 |
73 mm |
- Jeżeli ogranicznik przesuwu znajduje się w rejonie styku odcinków profilu: przewiercić odcinek profilu a także blachy połączeniowe.
- Usunąć zadziory z otworów.
- Gruntownie usunąć zwierciny z piłowania i wiercenia.
W przeciwnym razie zwierciny przywierają do kółek wózka, powodując nierówną pracę mechanizmów jezdnych.
Pierścień sprężysty zabezpieczający SL
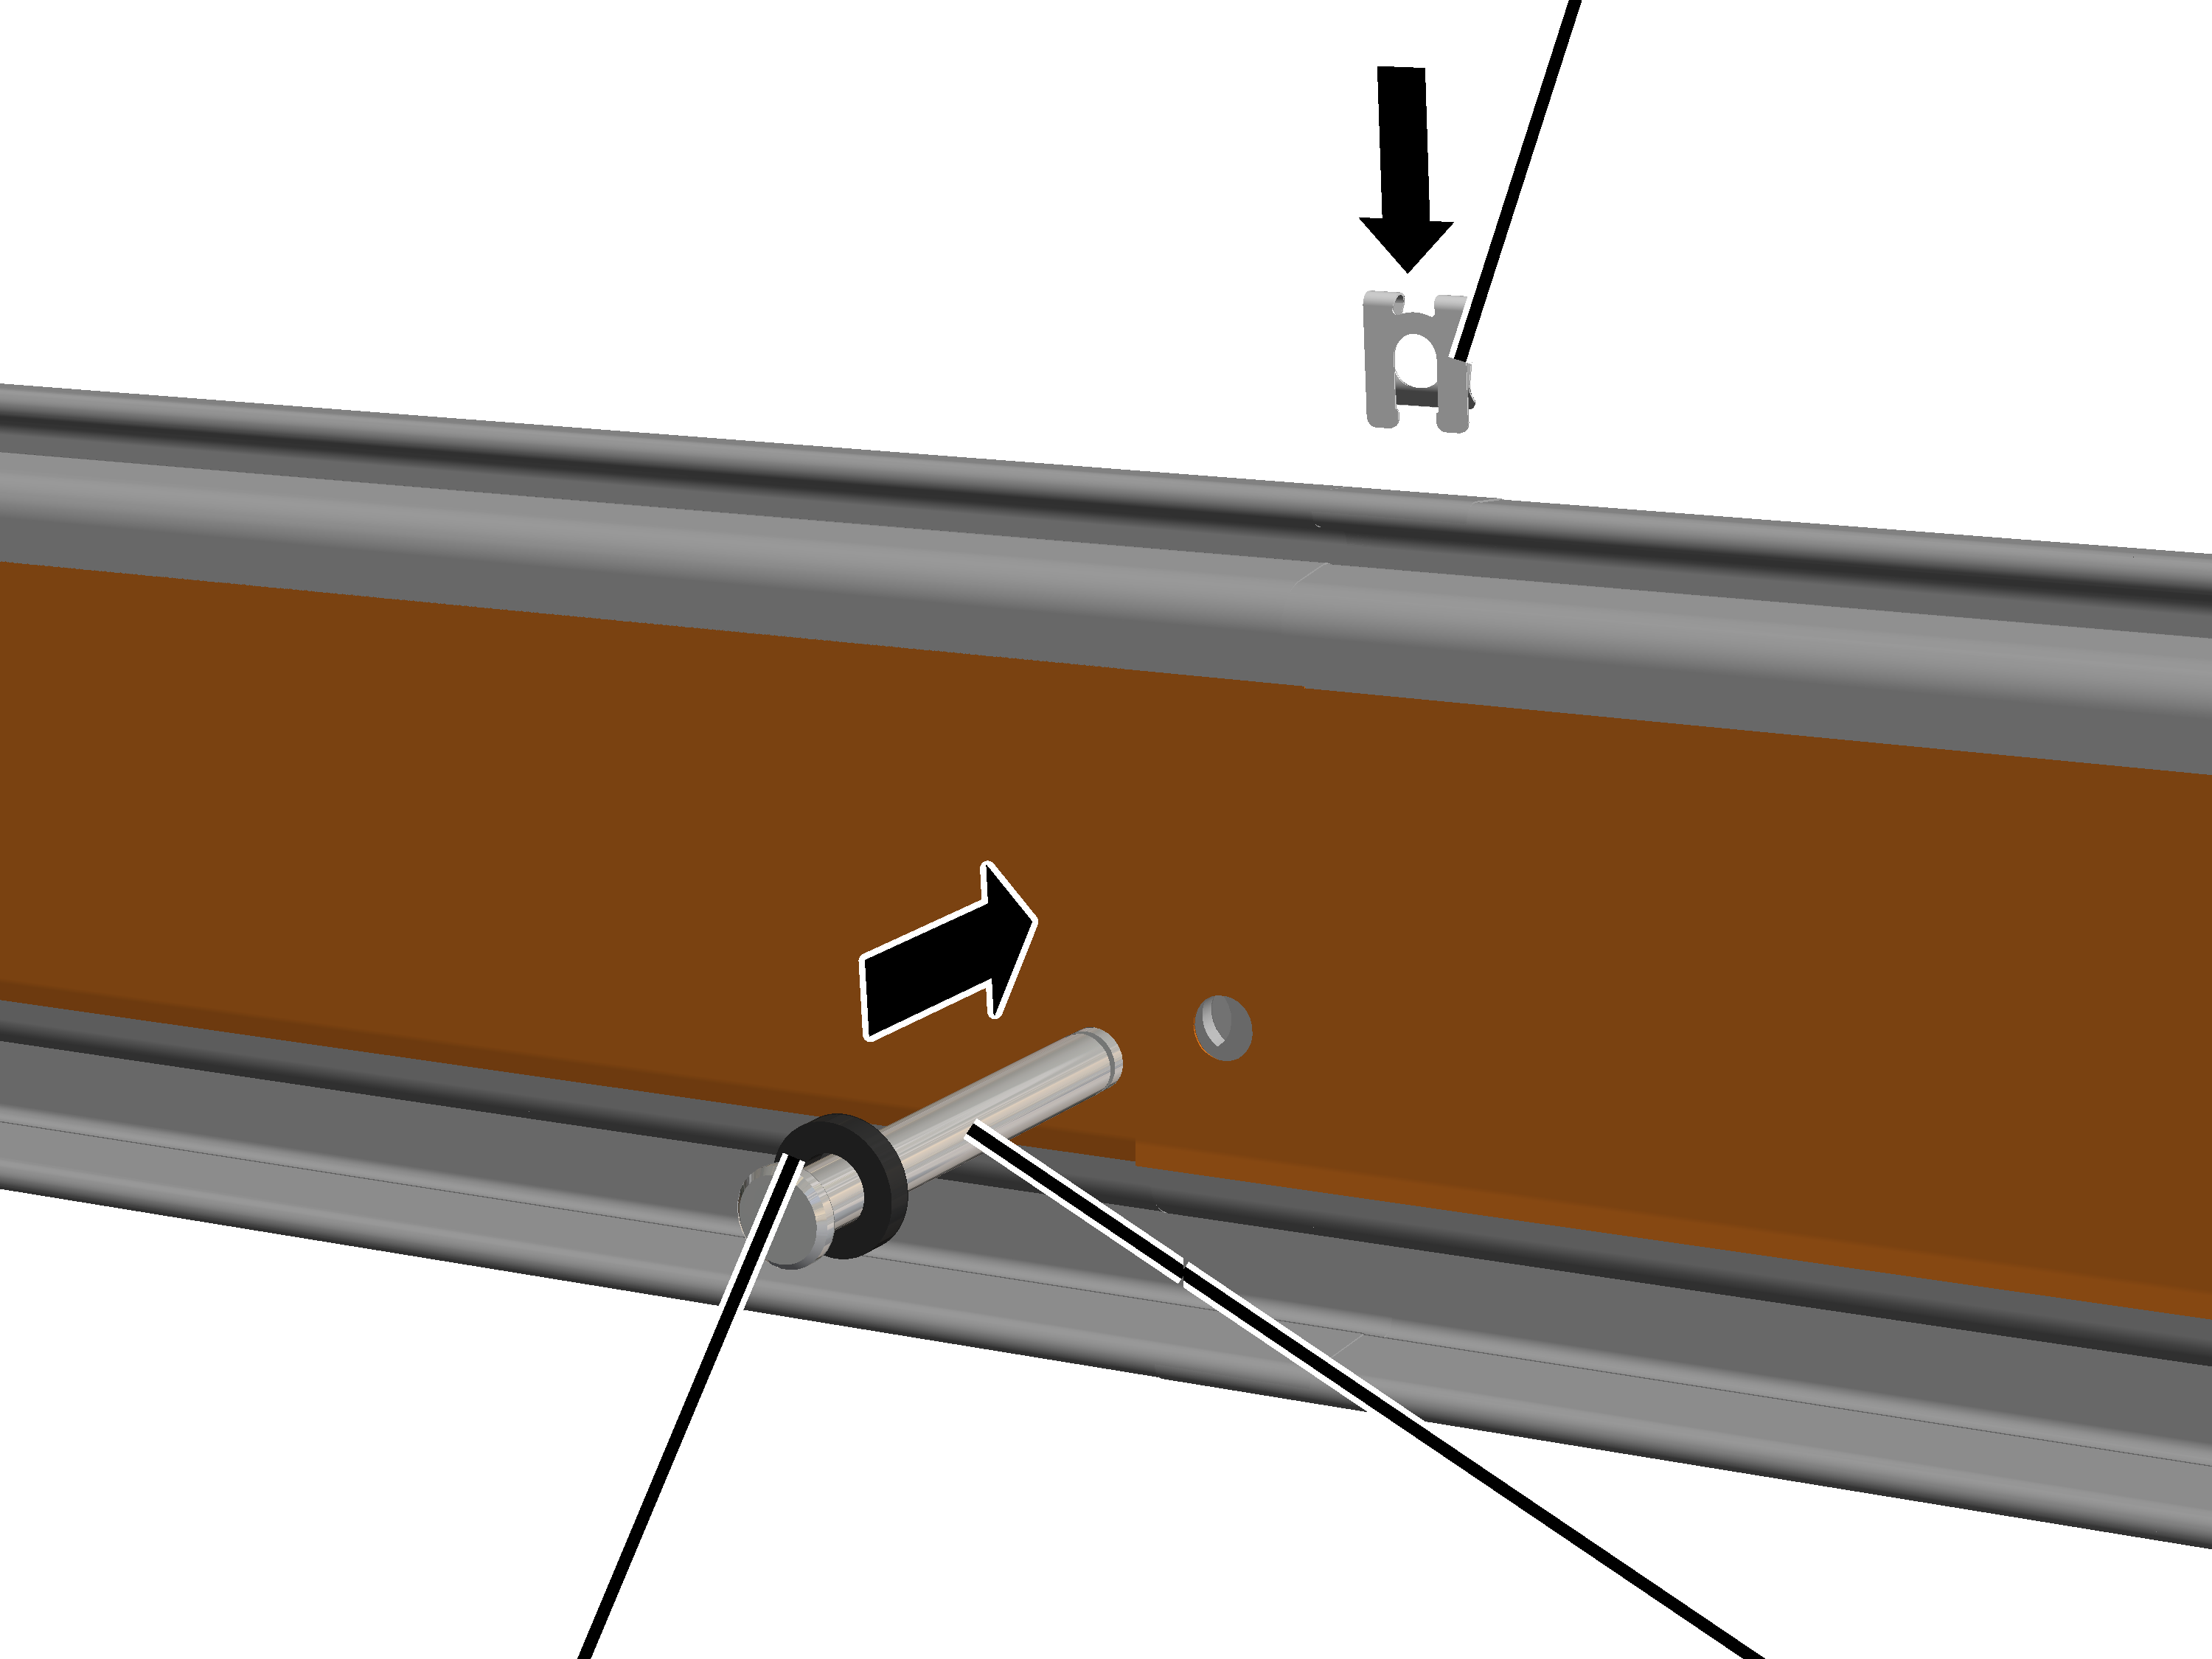
- Jeżeli ogranicznik przesuwu znajduje się w rejonie styku odcinków profilu: przełożyć sworznie przez profil HB.
- Jeżeli ogranicznik przesuwu znajduje się na wolnym odcinku profilu: wsunąć podkładkę dystansową na sworzeń i przełożyć sworzeń przez profil HB.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Wsuwanie ślizgu kablowego
Obliczenie liczby ślizgów kablowych
- Zwis kabla odczytać rysunku dźwignicy.
- Obliczyć liczbę ślizgów kablowych, wynik zaokrąglić.
Długość torowiska lub dźwigara suwnicy |
||
|---|---|---|
Liczba = |
- 1 |
|
(zwis kabla x 2) |
Wsuwanie ślizgu kablowego:
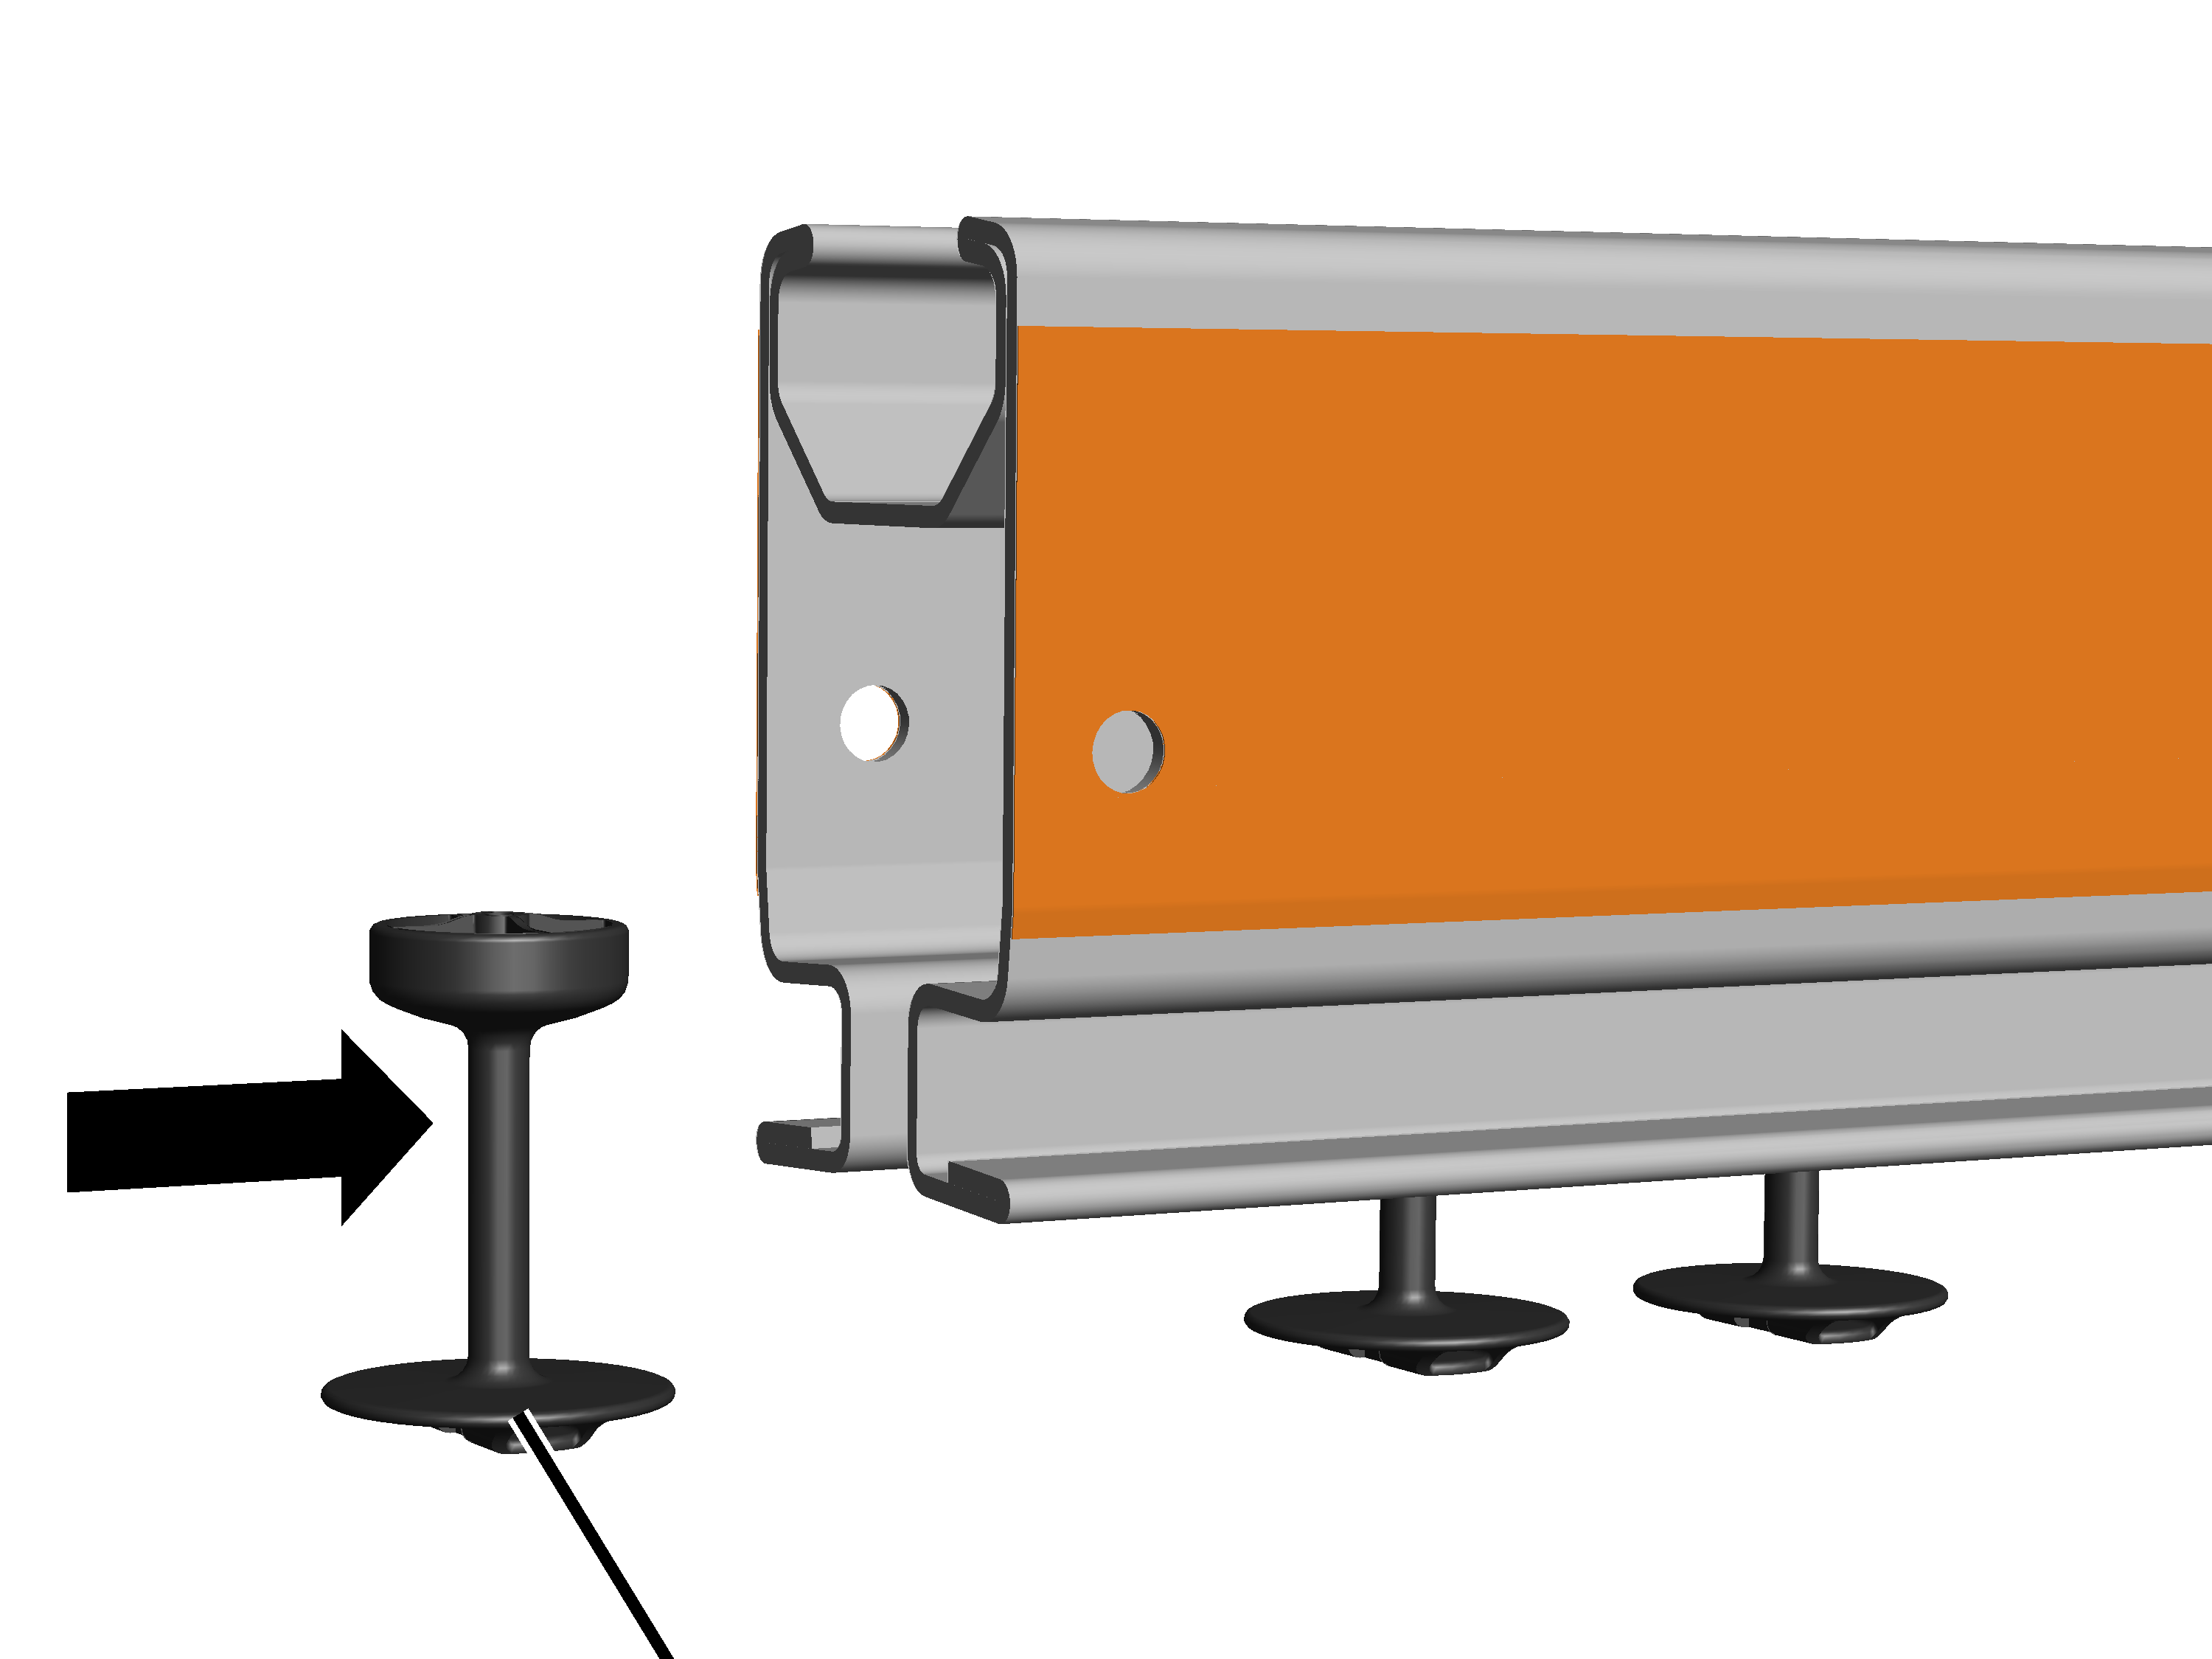
- Wsunąć odpowiednią liczbę ślizgów kablowych.
Montaż przewodu oponowego na mechanizmie jezdnym
Na mechanizmie jezdnym, skierowanym do układu zasilania prądowego:
Nakładka kablowaUchwyt
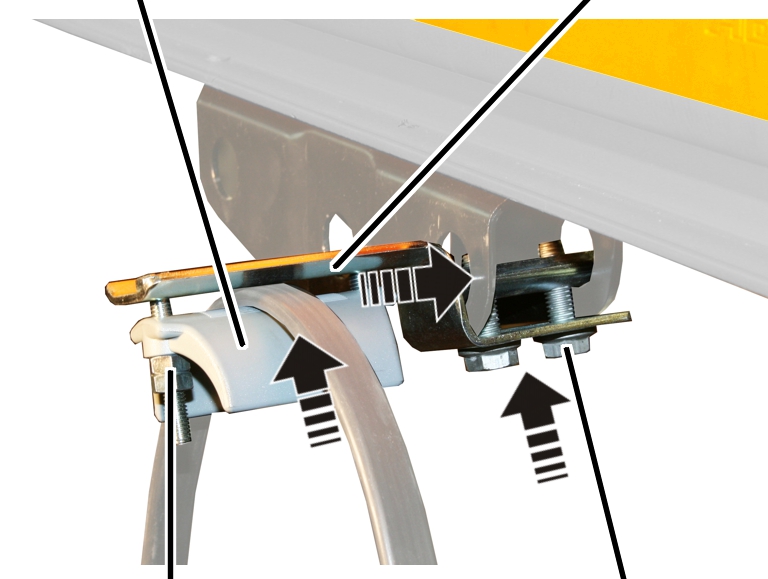
- Śrubą żebrowaną M8x25 przykręcić uchwyt do mechanizmu jezdnego. 20 Nm.
- Przewód oponowy docisnąć nakładką kablową do uchwytu. Przykręcić śrubami z łbem sześciokątnym M6x40 (2x) i nakrętką sześciokątną M6 (2x).
- Skontrować nakrętkami sześciokątnymi M6 (2x).
Mocowanie przewodu oponowego do ślizgów kablowych
Zwis kabla x 2
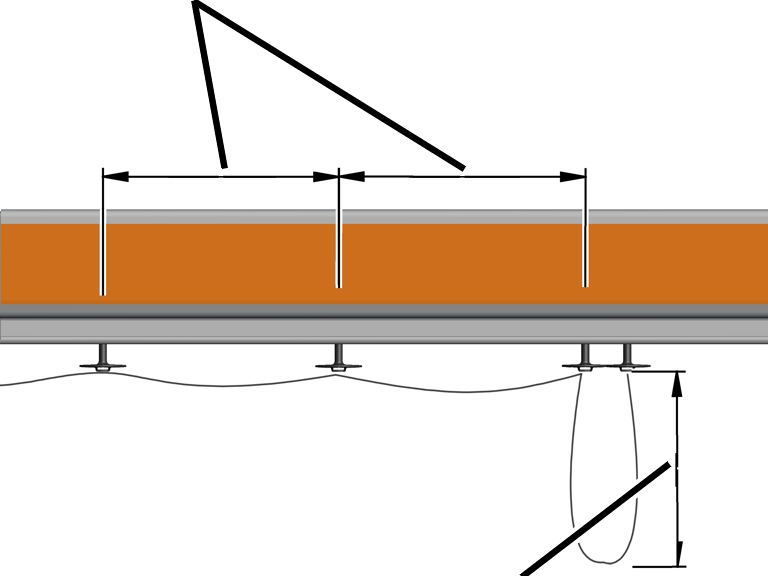
- Ułożyć przewód oponowy od mechanizmu jezdnego do końca profilu HB i początkowo luźno zamocować przewiązkami kablowymi mit do ślizgów kablowych.
W przypadku wąskich, pojedynczych płaskich przewodów wsunąć przewiązki kablowe w wąski przepust na ślizgu kablowym. W przypadku szerokich lub licznych przewodów wykorzystać szeroki przepust.
- Przesunąć ślizgi kablowe tak, aby odstęp pomiędzy sąsiednimi ślizgami odpowiadał podwójnemu odstępowi zwisu kabla.
Zwis kabla (zazwyczaj 800 mm) jest podany na rysunku.
Zależnie od całkowitej długości przewodu płaskiego odstępy między ślizgami kablowymi mogą być mniejsze. Odstęp między wszystkimi ślizgami kablowymi powinien być jednak zawsze taki sam.
- Dociągnąć przewiązki kablowe.
Montaż przewodu oponowego na końcu profilu
Na końcach każdego profilu HB musi być zamontowany kołpak zamykający. Zapobiega on przedostaniu się zanieczyszczeń do profilu HB i jest jednocześnie ogranicznikiem końcowym, który uniemożliwia wypadnięcie dźwignicy HB lub wózka suwnicowego z profilu HB.
Poza tym kołpak zamykający stanowi punkt stały przewodu oponowego.
Na profilu HB z przewodem oponowym:
Kołpak zamykający
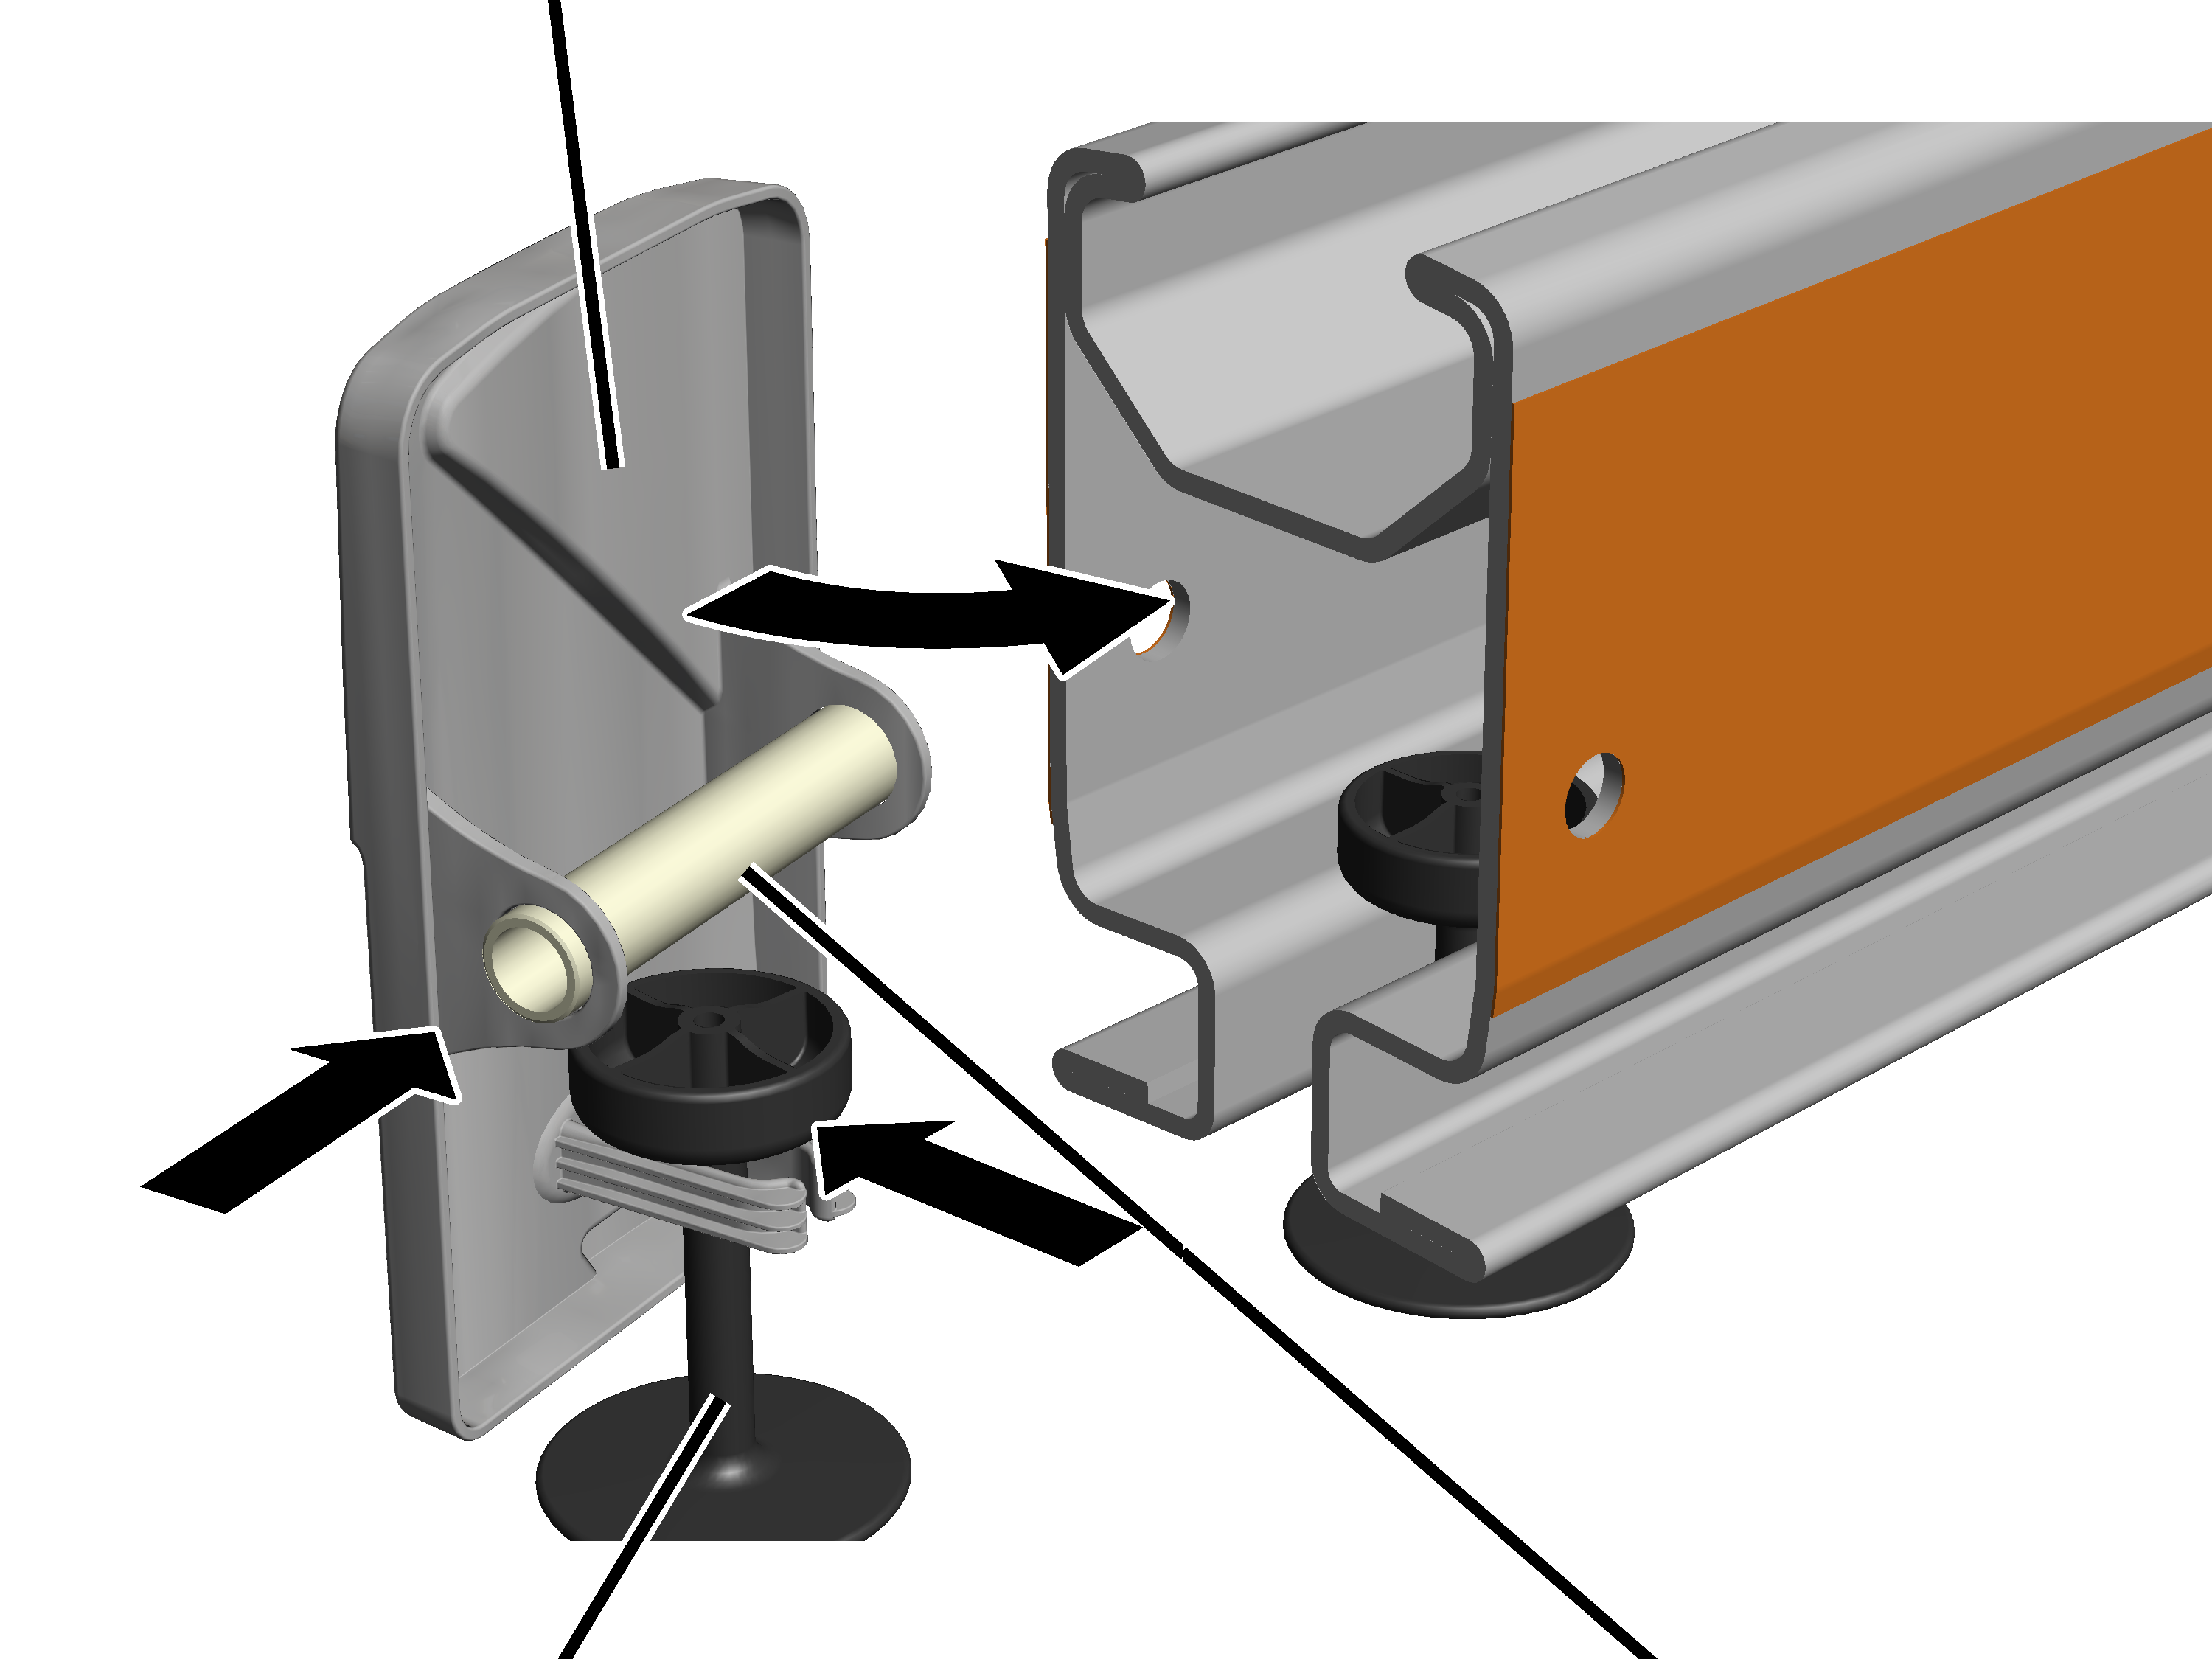
- Włożyć ślizg kablowy do kołpaka zamykającego.
- Wsunąć tuleję dystansową w kołpak zamykający.
Dotyczy tylko modelu HB240: zastosować tuleję dystansową z czarną powłoką. Jest ona nieco dłuższa niż tuleja dystansowa z powłoką srebrzystą lub żółtą.
- Założyć kołpak zamykający.
W razie potrzeby nieco rozszerzyć profil HB, aby umożliwić wsunięcie tulei dystansowej.
Śruba z łbem sześciokątnym
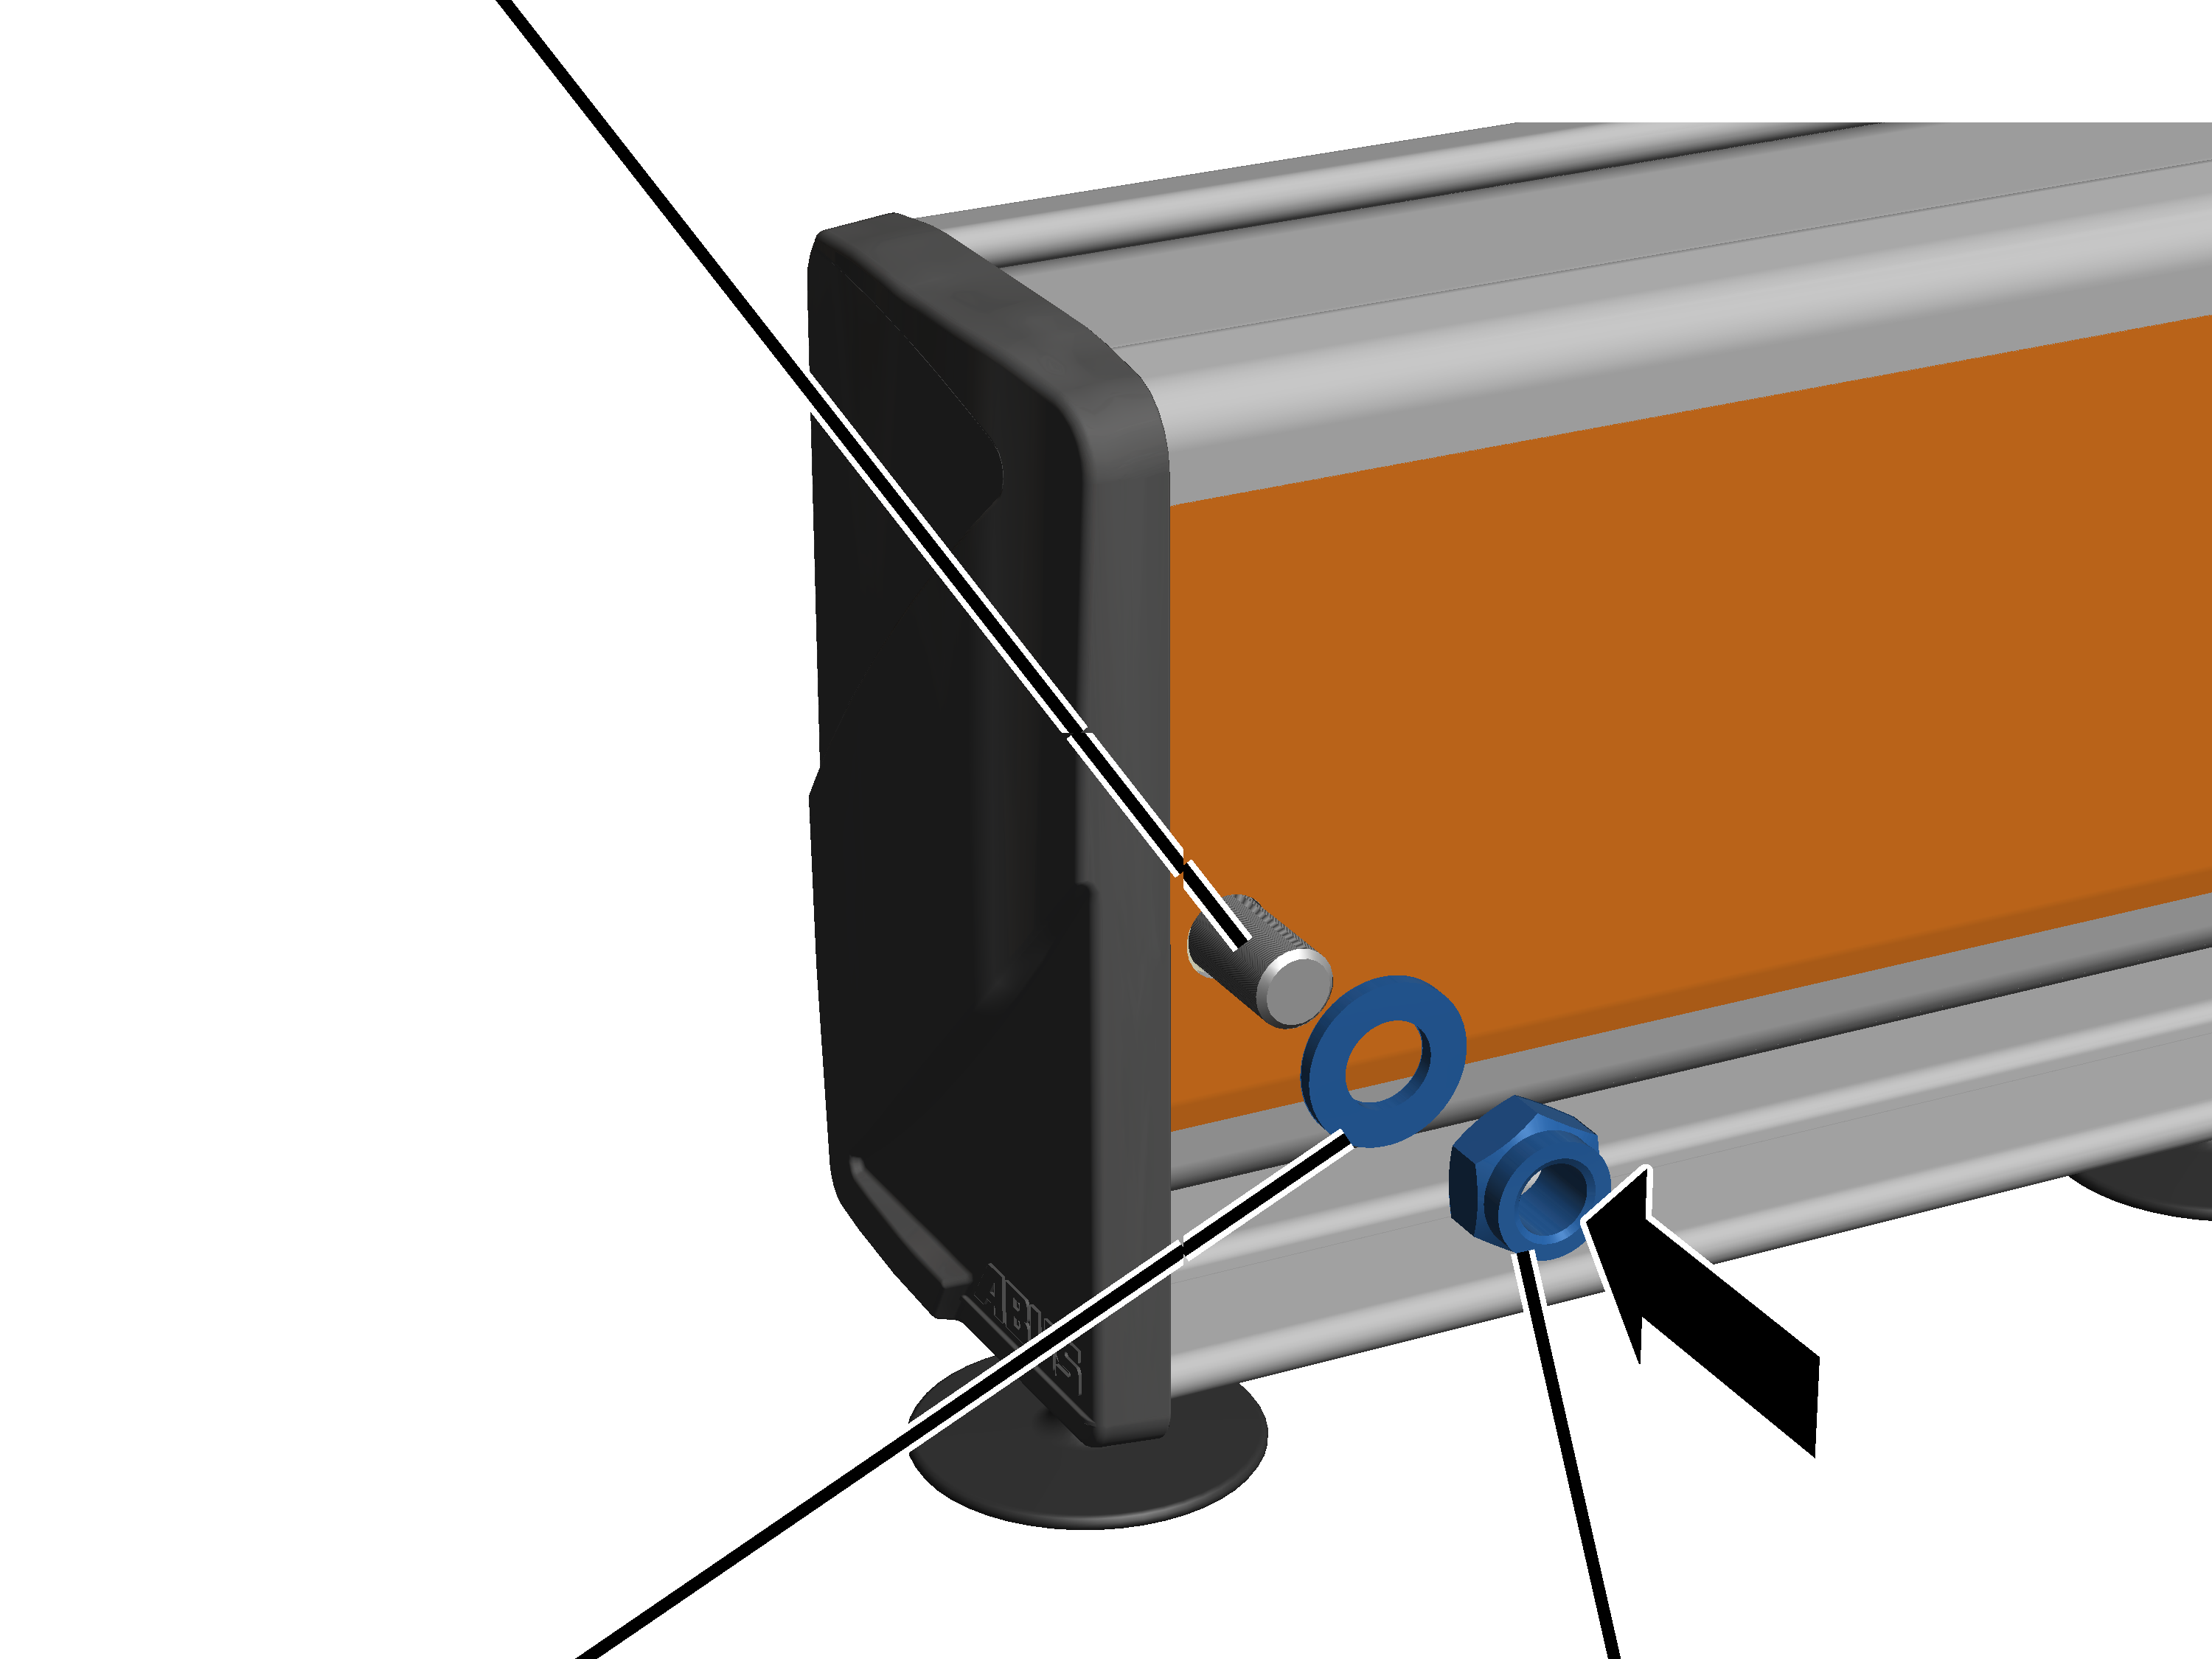
- Wsunąć śrubę z łbem sześciokątnym przez profil HB i tuleję dystansową.
Typowielkość |
Śruba z łbem sześciokątnym |
|---|---|
HB110 |
M12x85 |
HB150 |
M12x110 |
HB190 |
M12x110 |
HB240 |
M12x110 |
- Założyć podkładkę okrągłą i przykręcić nakrętkę samozabezpieczającą M12. 80 Nm.
- Zamocować przewód płaski jak poprzednio na stałym ślizgu kablowym.
Montaż kołpaków zamykających
Na wszystkich innych profilach HB:
Kołpak zamykający
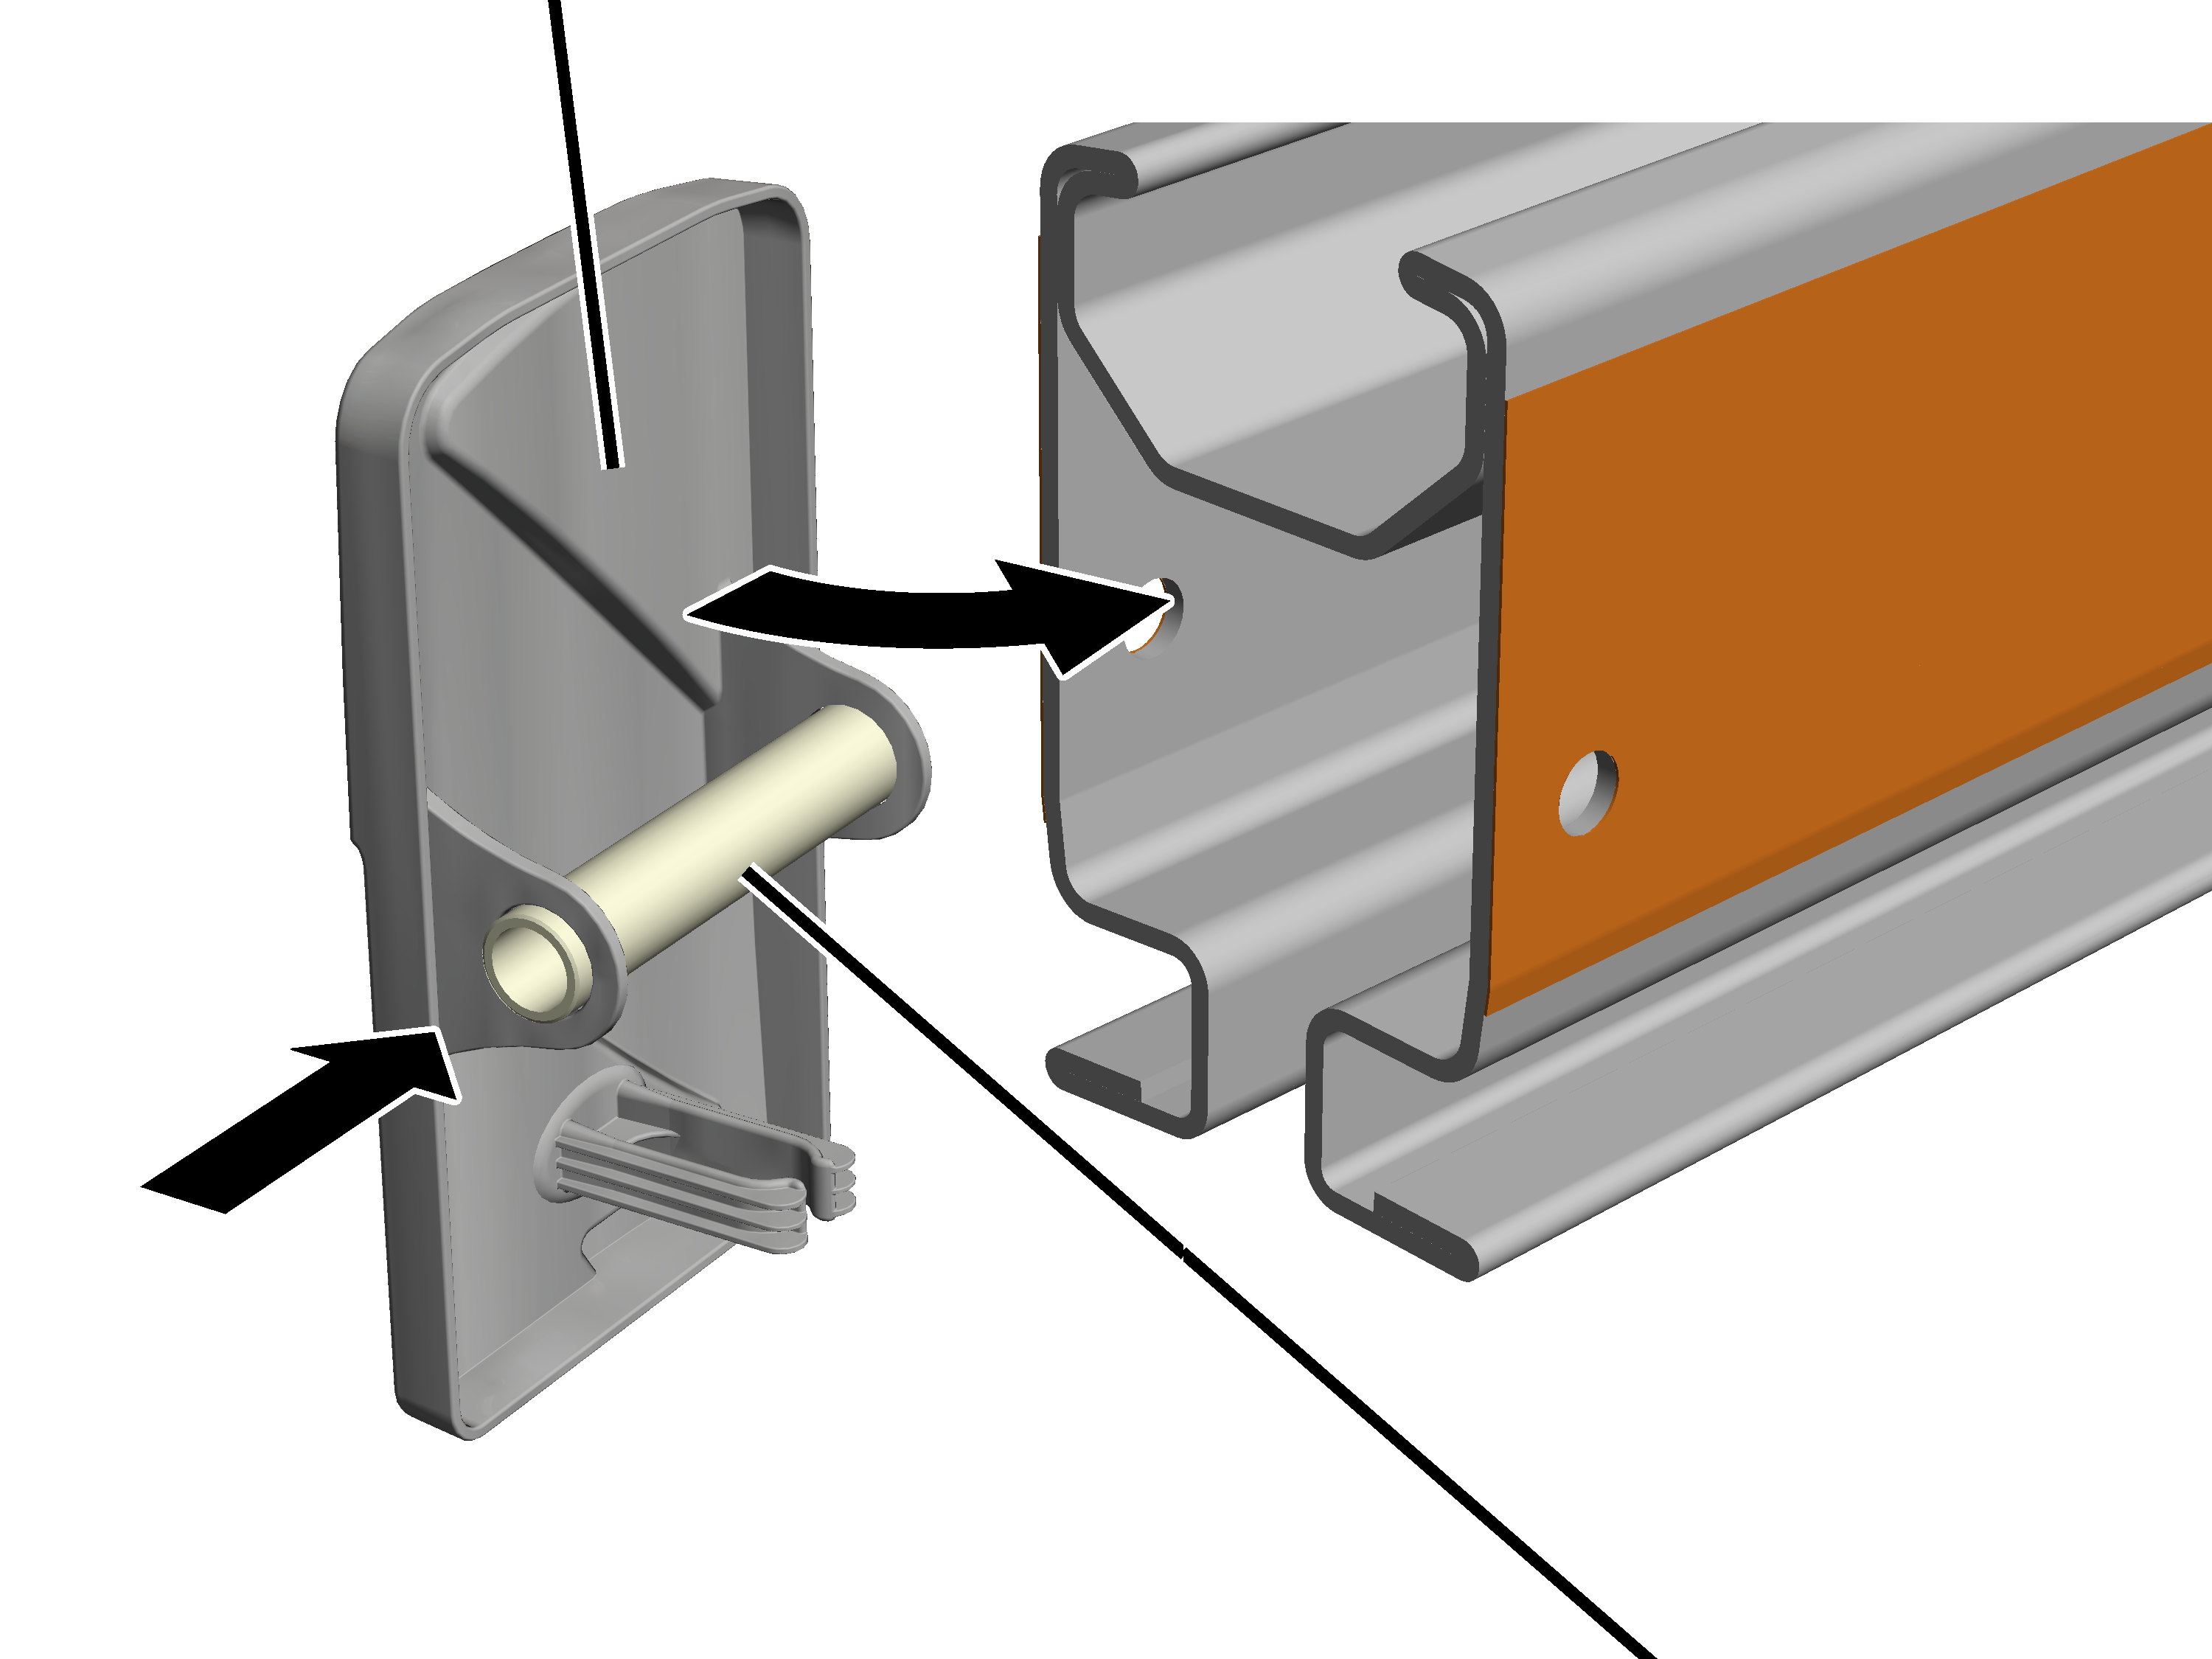
- Wsunąć tuleję dystansową w kołpak zamykający.
Dotyczy tylko modelu HB240: zastosować tuleję dystansową z czarną powłoką. Jest ona nieco dłuższa niż tuleja dystansowa z powłoką srebrzystą lub żółtą.
- Założyć kołpak zamykający.
W razie potrzeby nieco rozszerzyć profil HB, aby umożliwić wsunięcie tulei dystansowej.
Śruba z łbem sześciokątnym
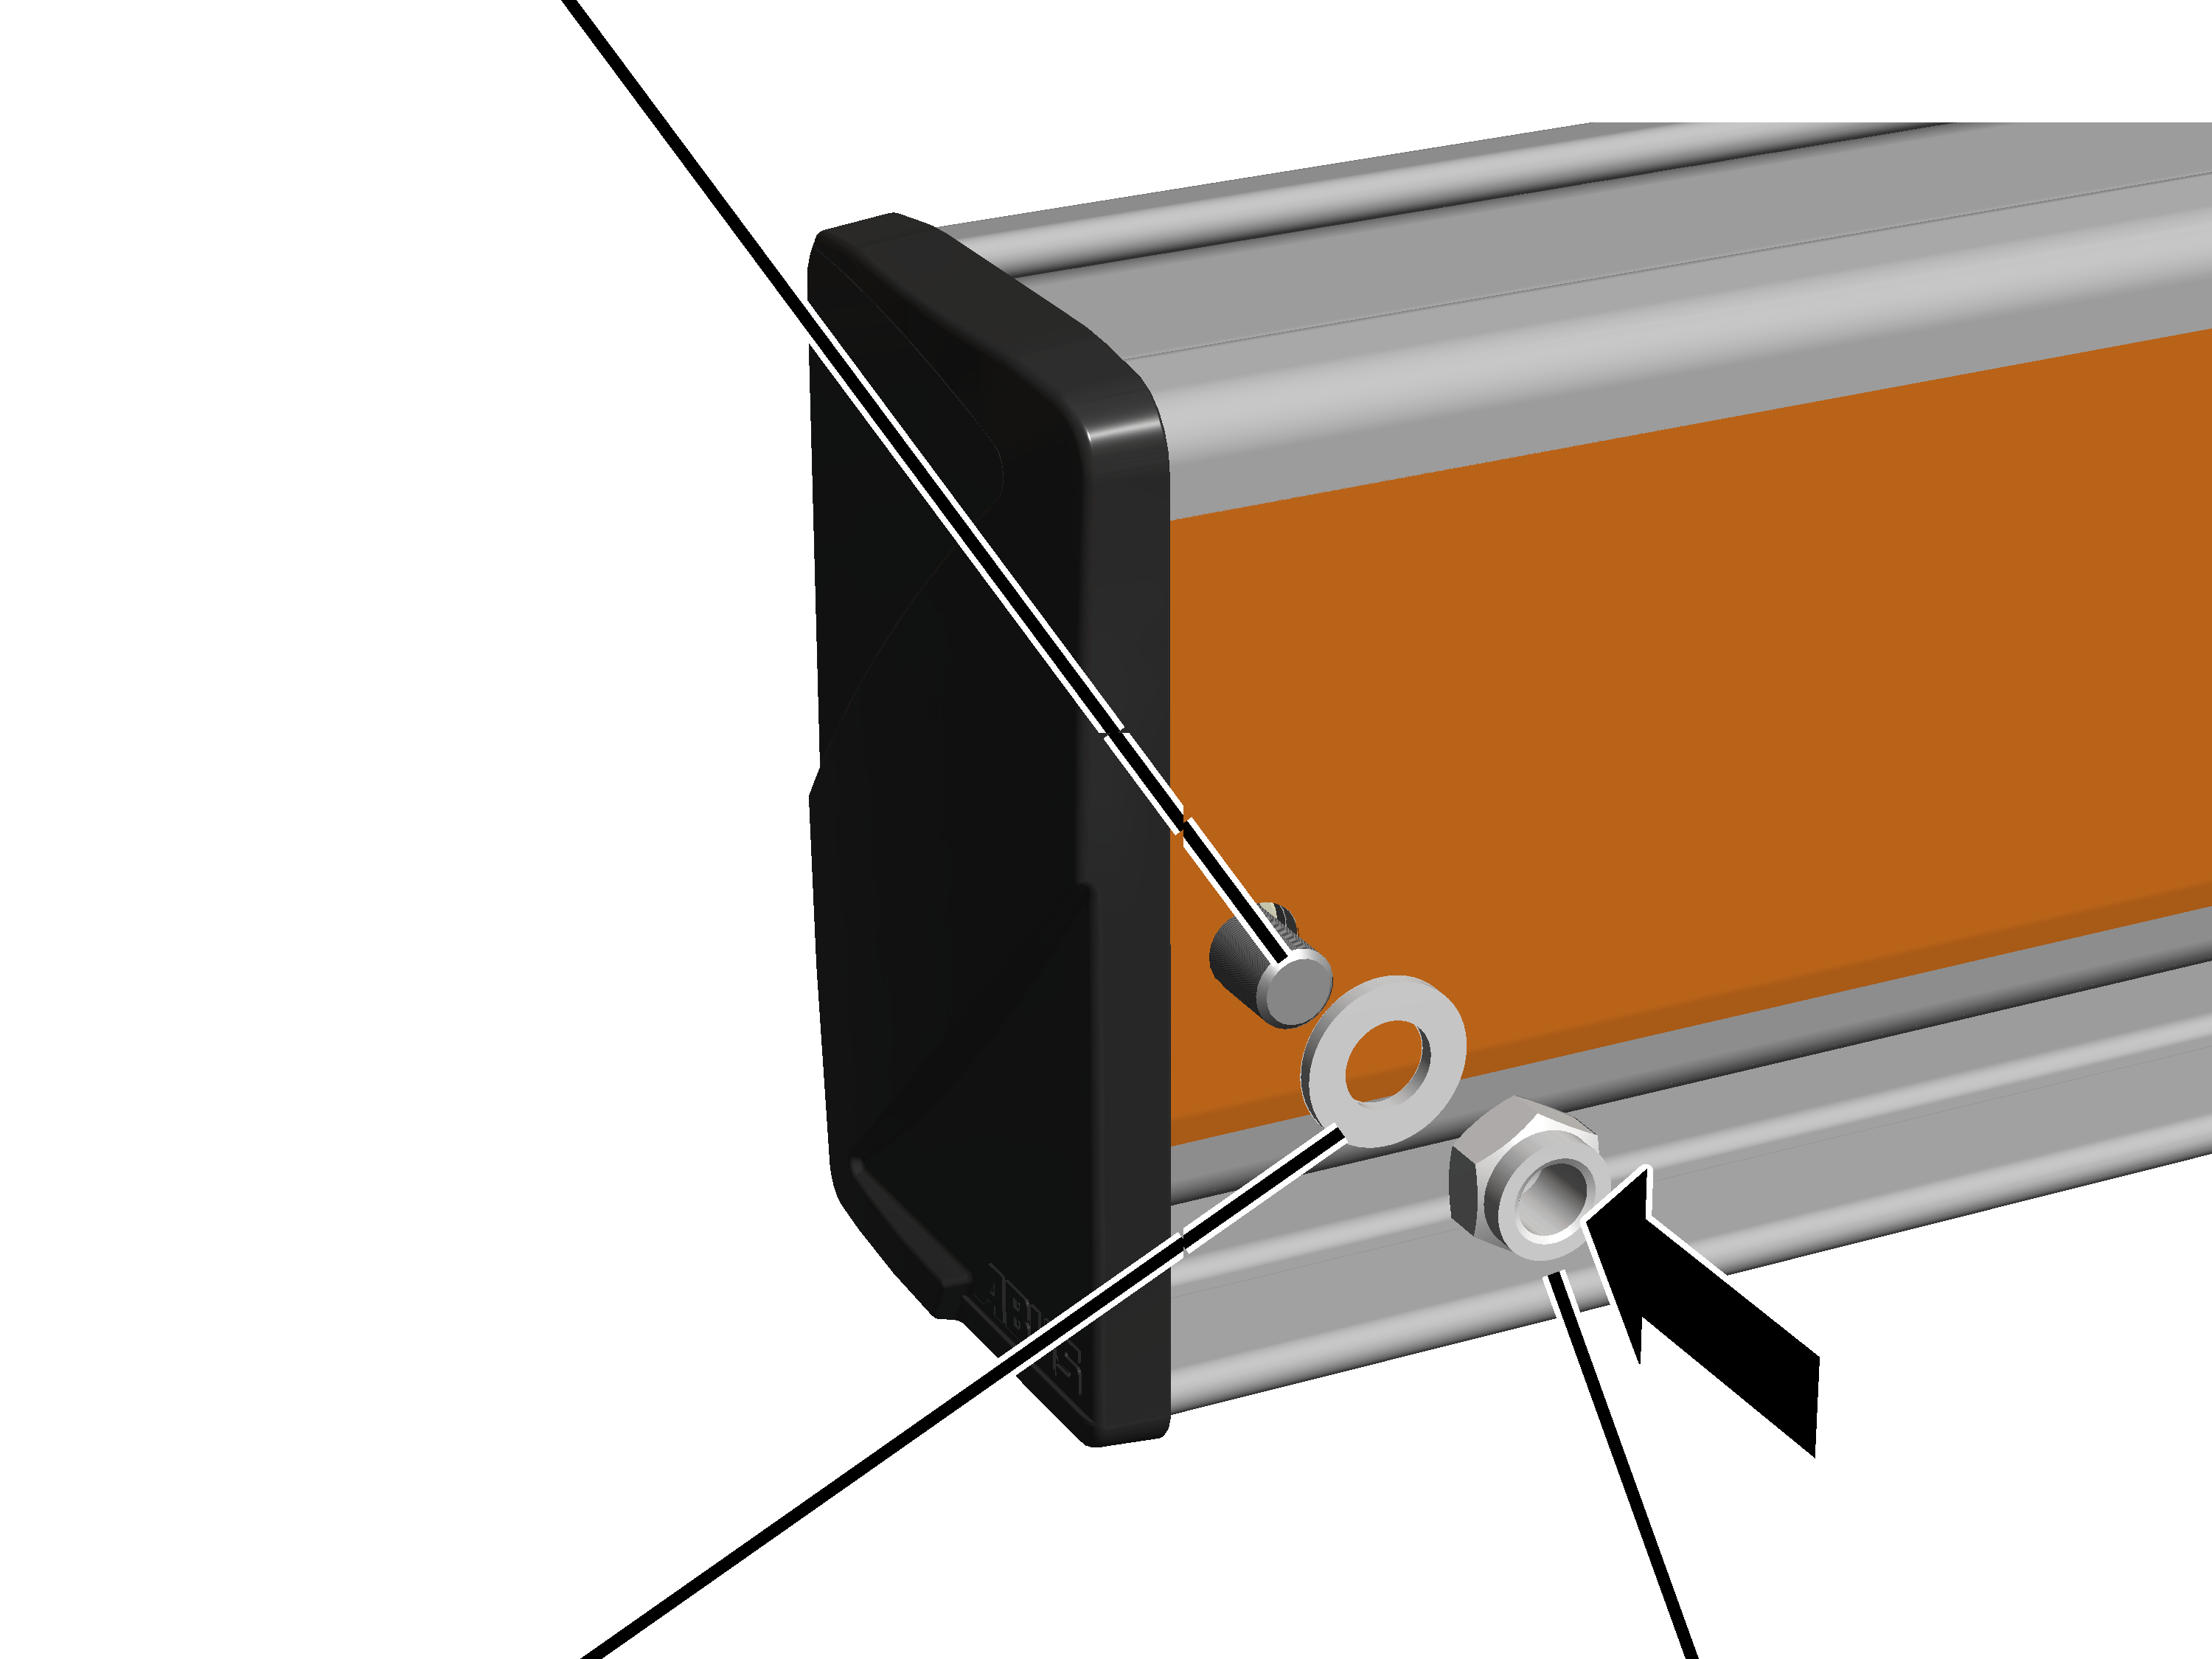
- Wsunąć śrubę z łbem sześciokątnym przez profil HB i tuleję dystansową.
Typowielkość |
Śruba z łbem sześciokątnym |
|---|---|
HB110 |
M12x85 |
HB150 |
M12x110 |
HB190 |
M12x110 |
HB240 |
M12x110 |
- Założyć podkładkę okrągłą i przykręcić nakrętkę samozabezpieczającą M12. 80 Nm.
Montaż szynoprzewodu VKL
Montaż uchwytu na profilu HB
Szynoprzewód VKL montuje się przy pomocy wsporników do główki profilu HB.
Tylko HB110S
Na każdym uchwycie:
Element napinającyŚruba żebrowana M8x30
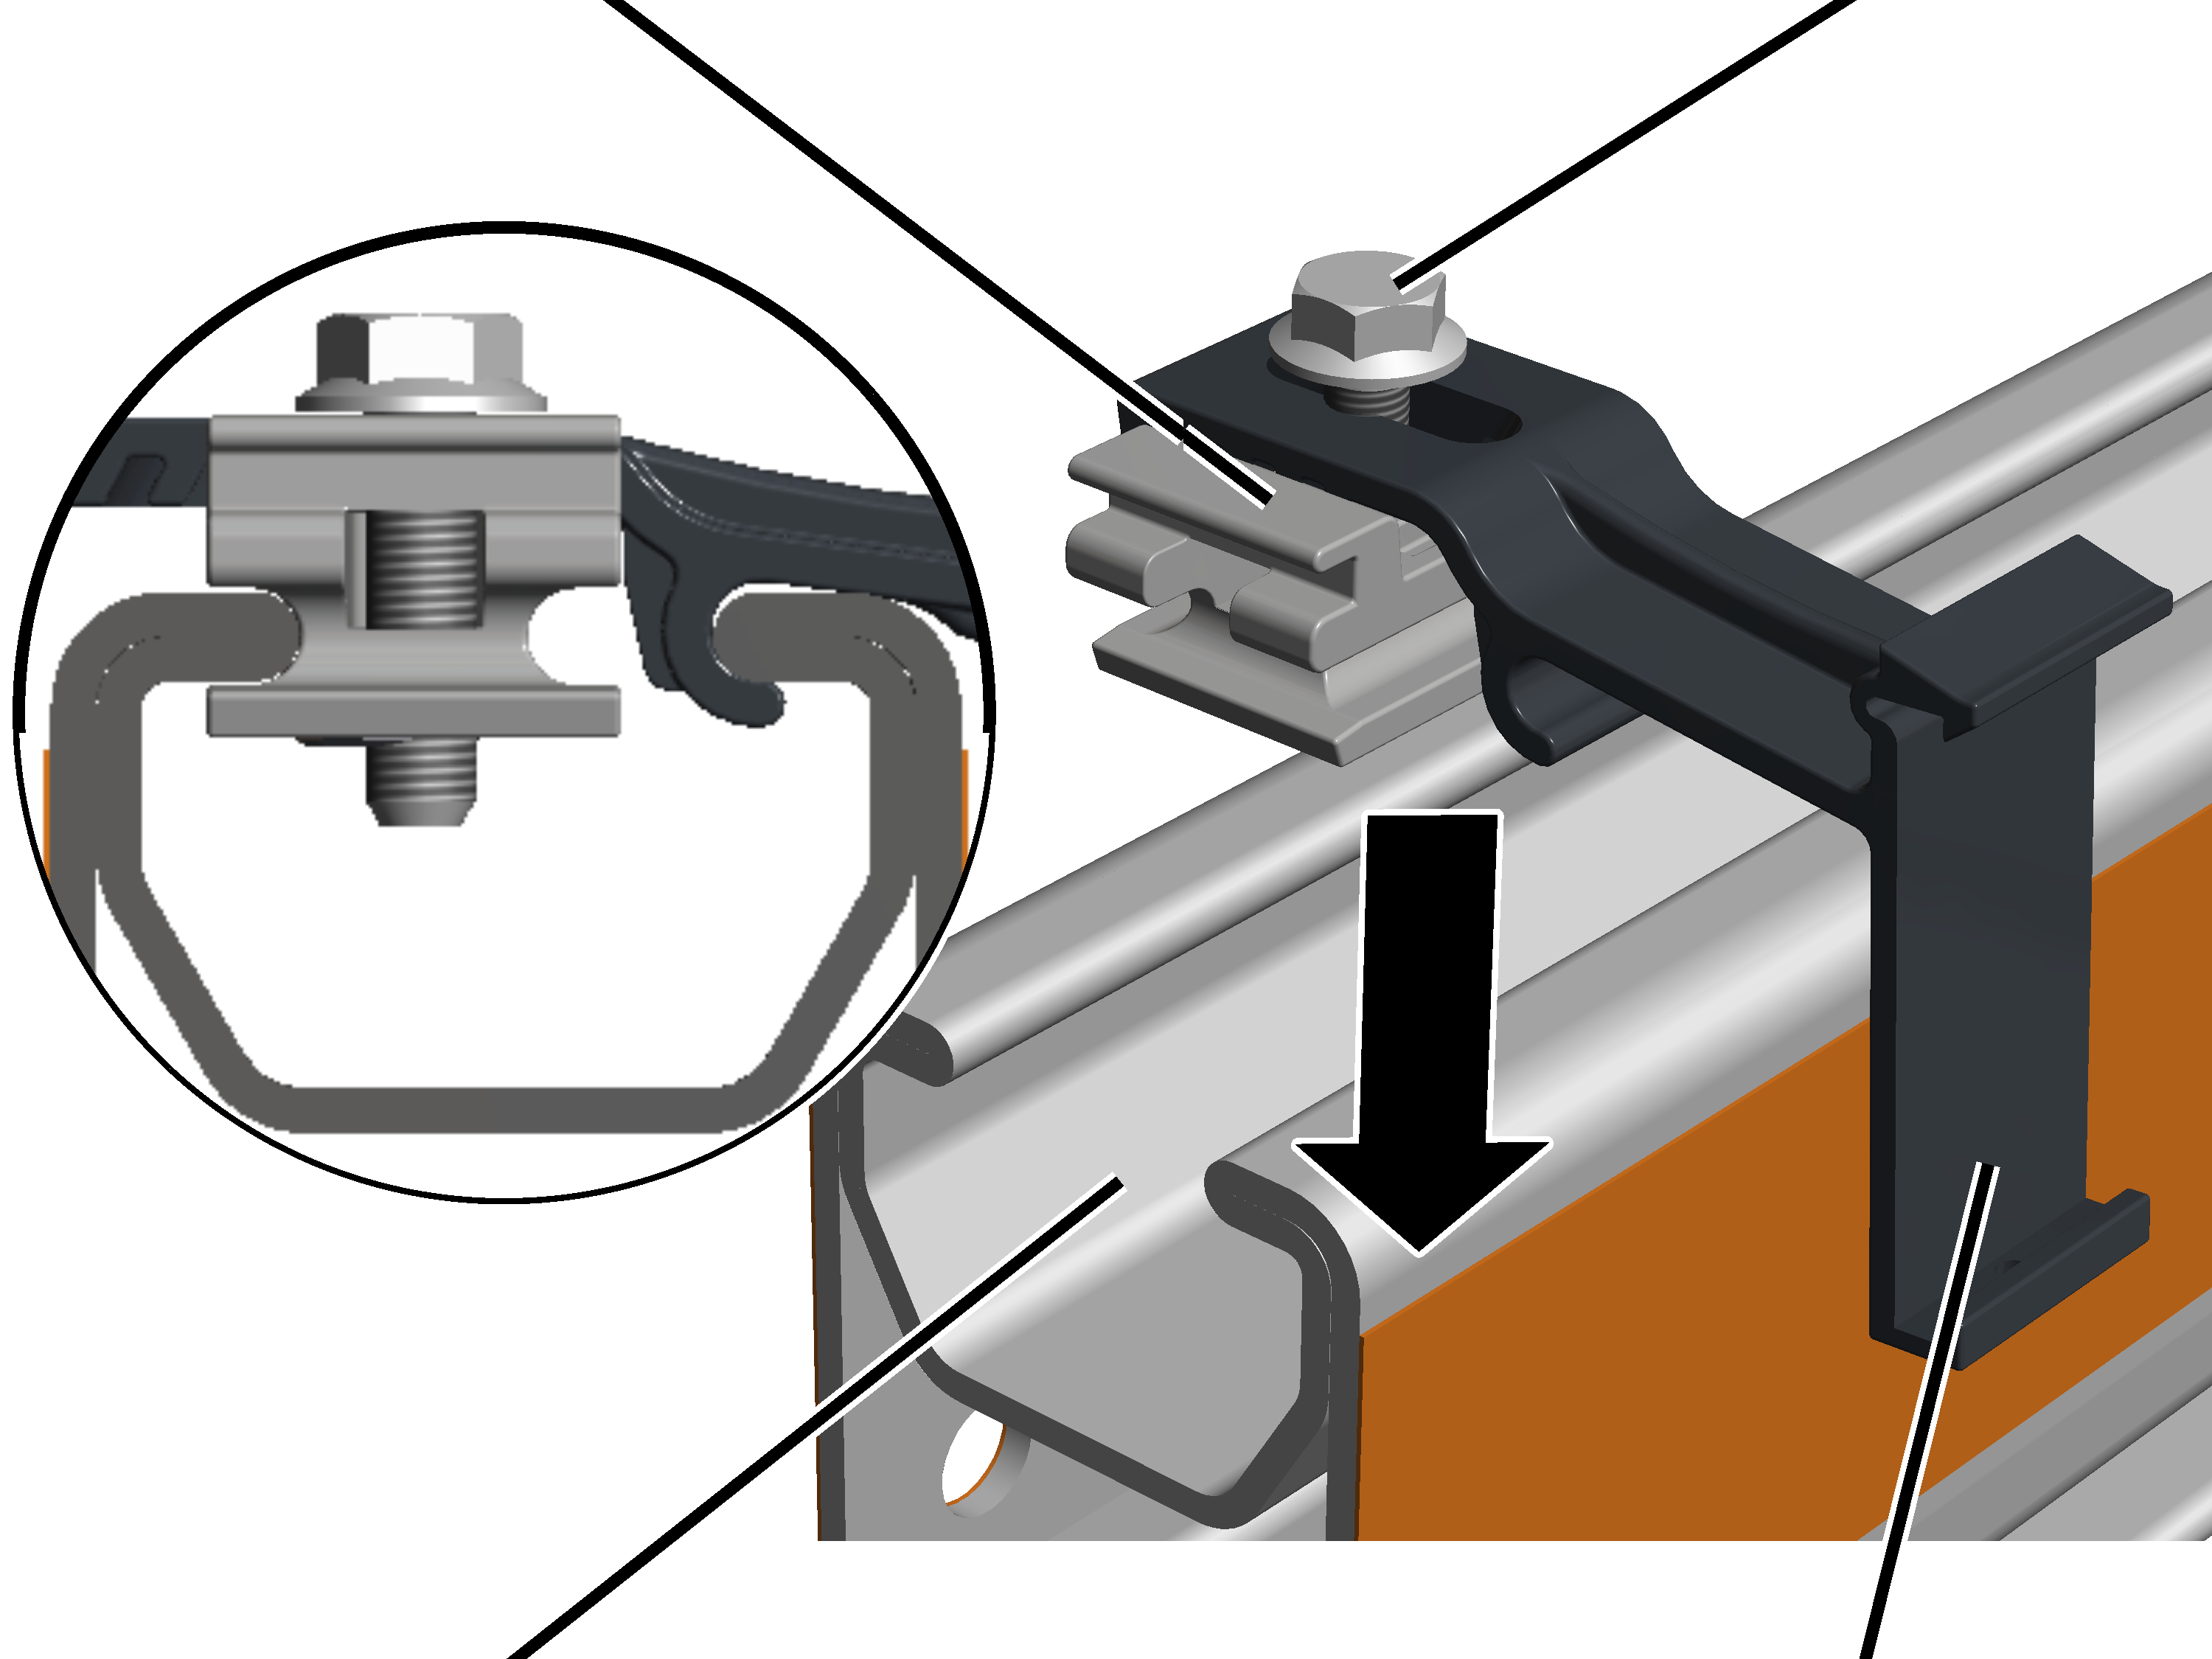
- Obrócić element napinający wg ilustracji.
- Uchwyt włożyć od góry w główkę profilu.
- Przykręcić śrubę żebrowaną M8x30.
Tylko HB150S i HB190S
Na każdym uchwycie:
Element napinającyŚruba żebrowana M8x30
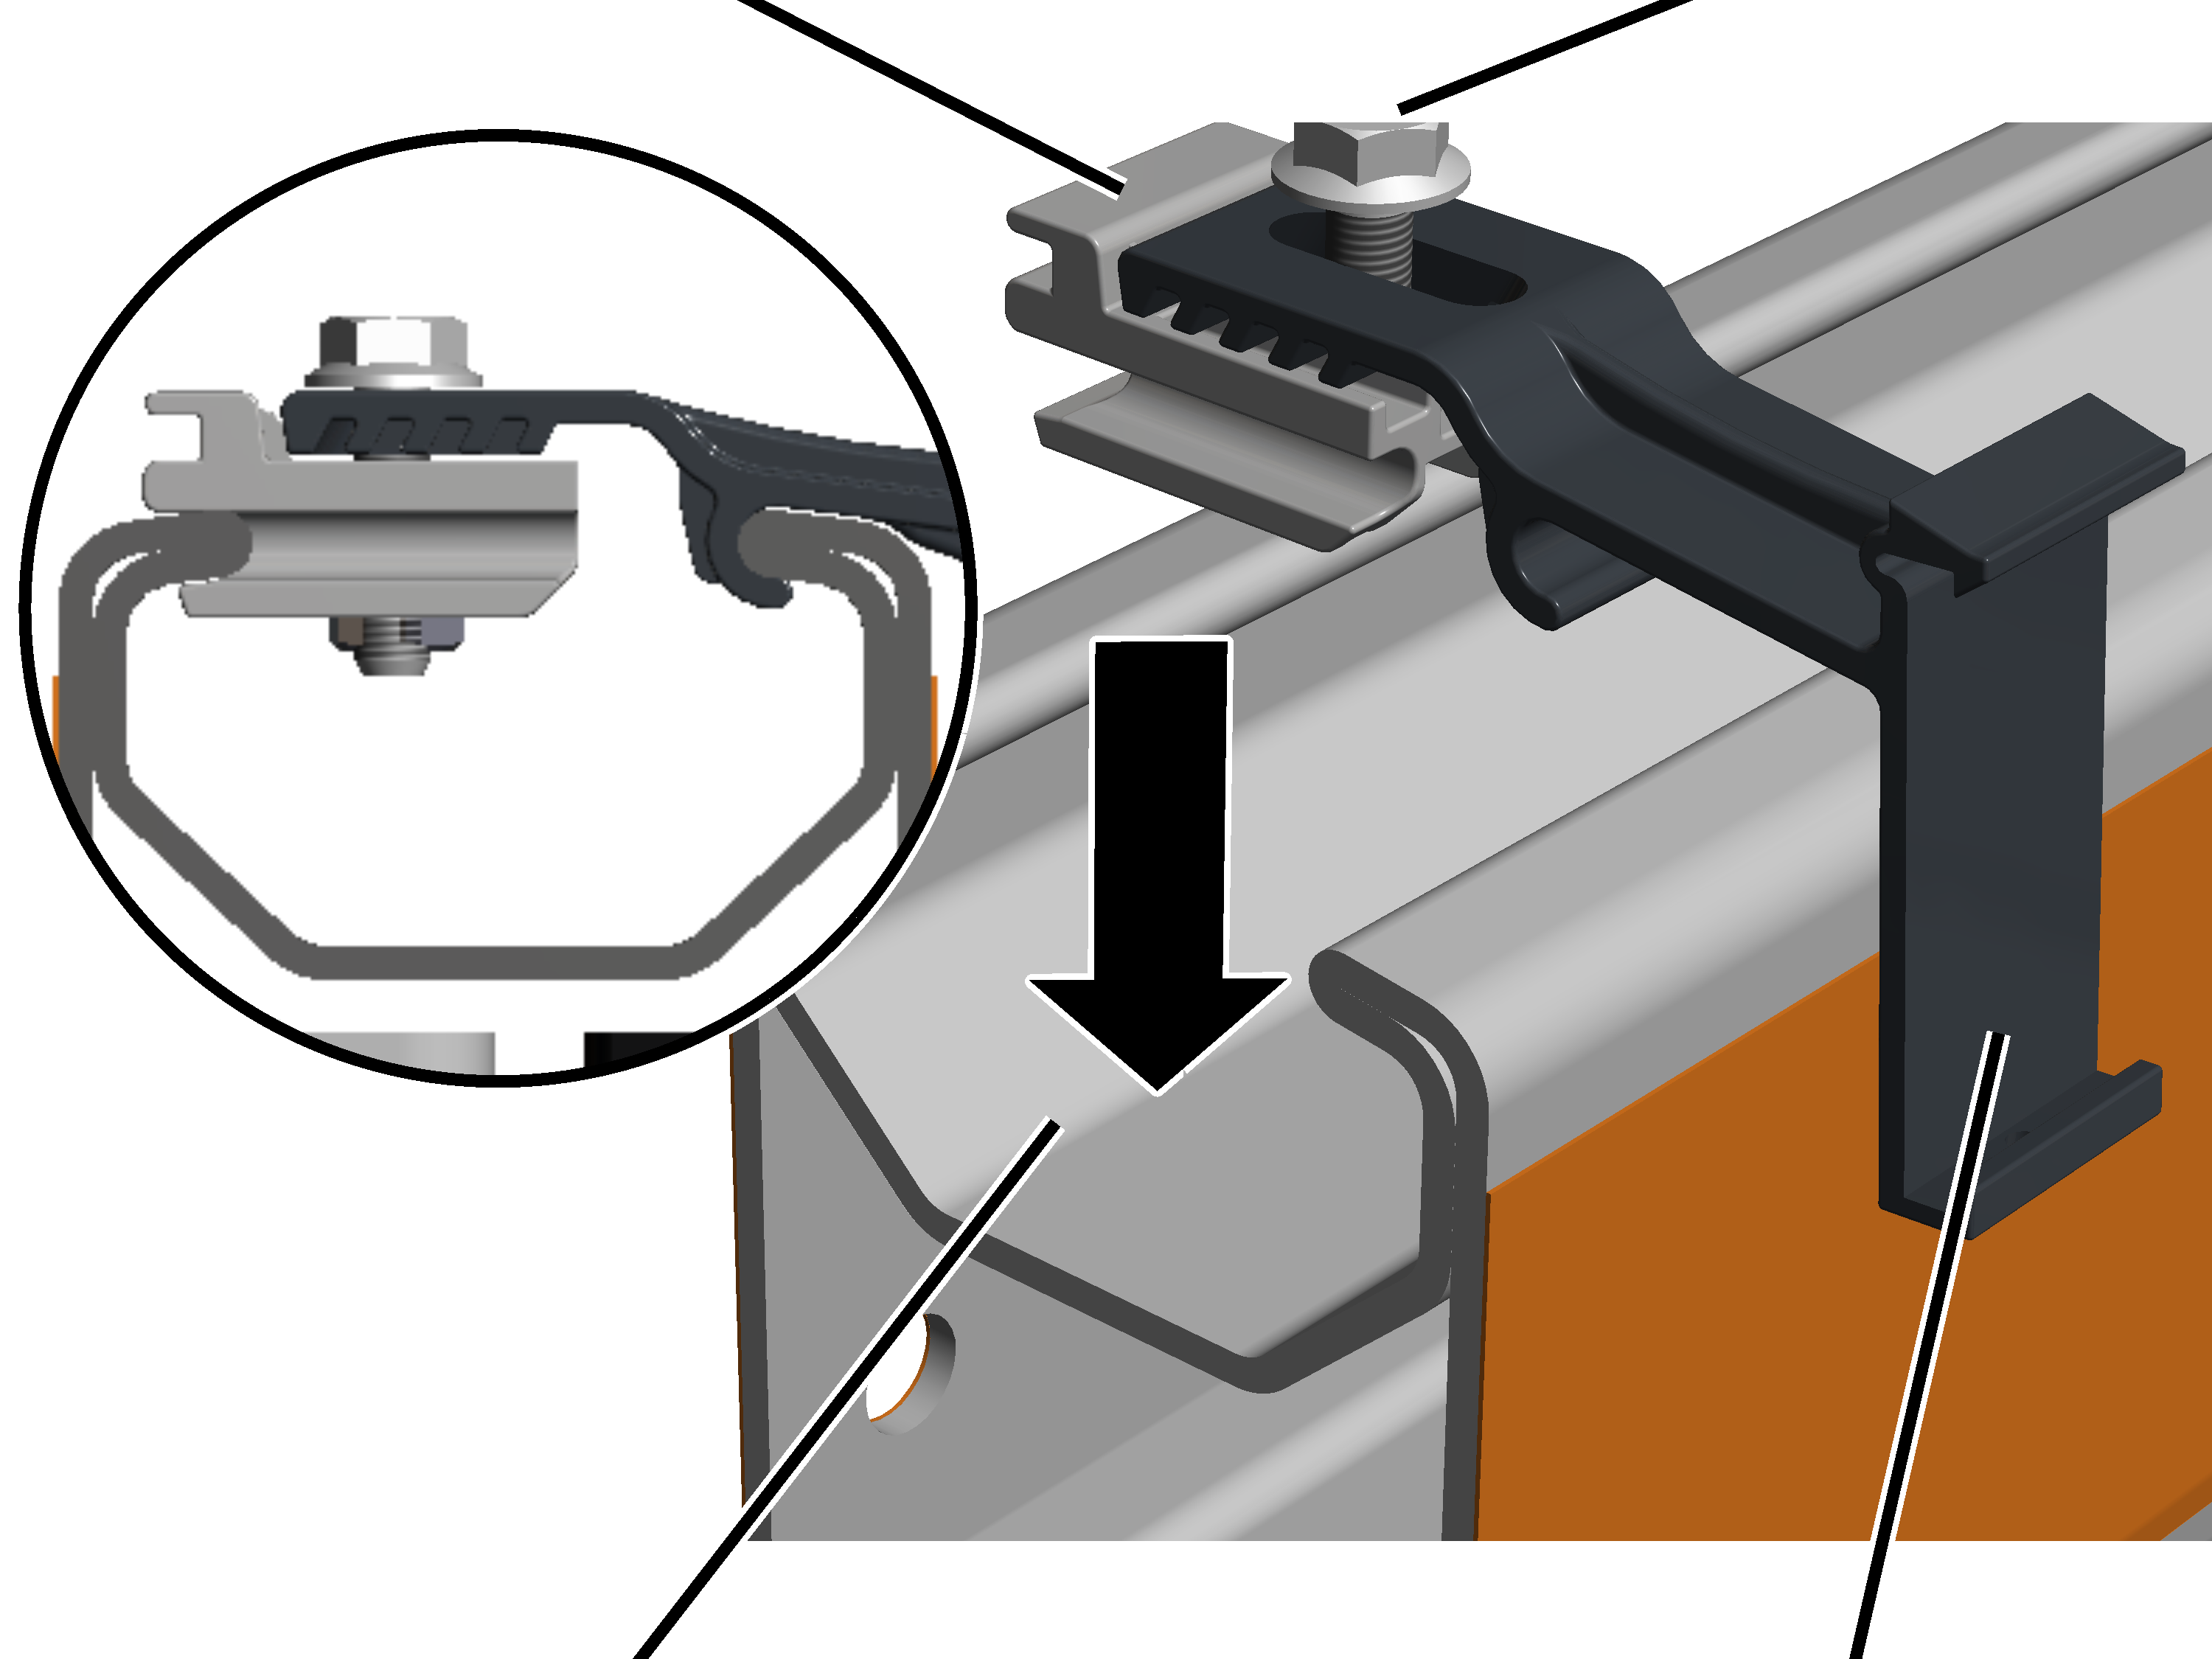
- Obrócić element napinający wg ilustracji.
- Uchwyt włożyć od góry w główkę profilu.
- Przykręcić śrubę żebrowaną M8x30.
Tylko HB240
Ten punkt dotyczy tylko wykonania z szynoprzewodem VKL na dźwigarze suwnicy.
Na każdym uchwycie:
Nakrętka z łbemUchwyt
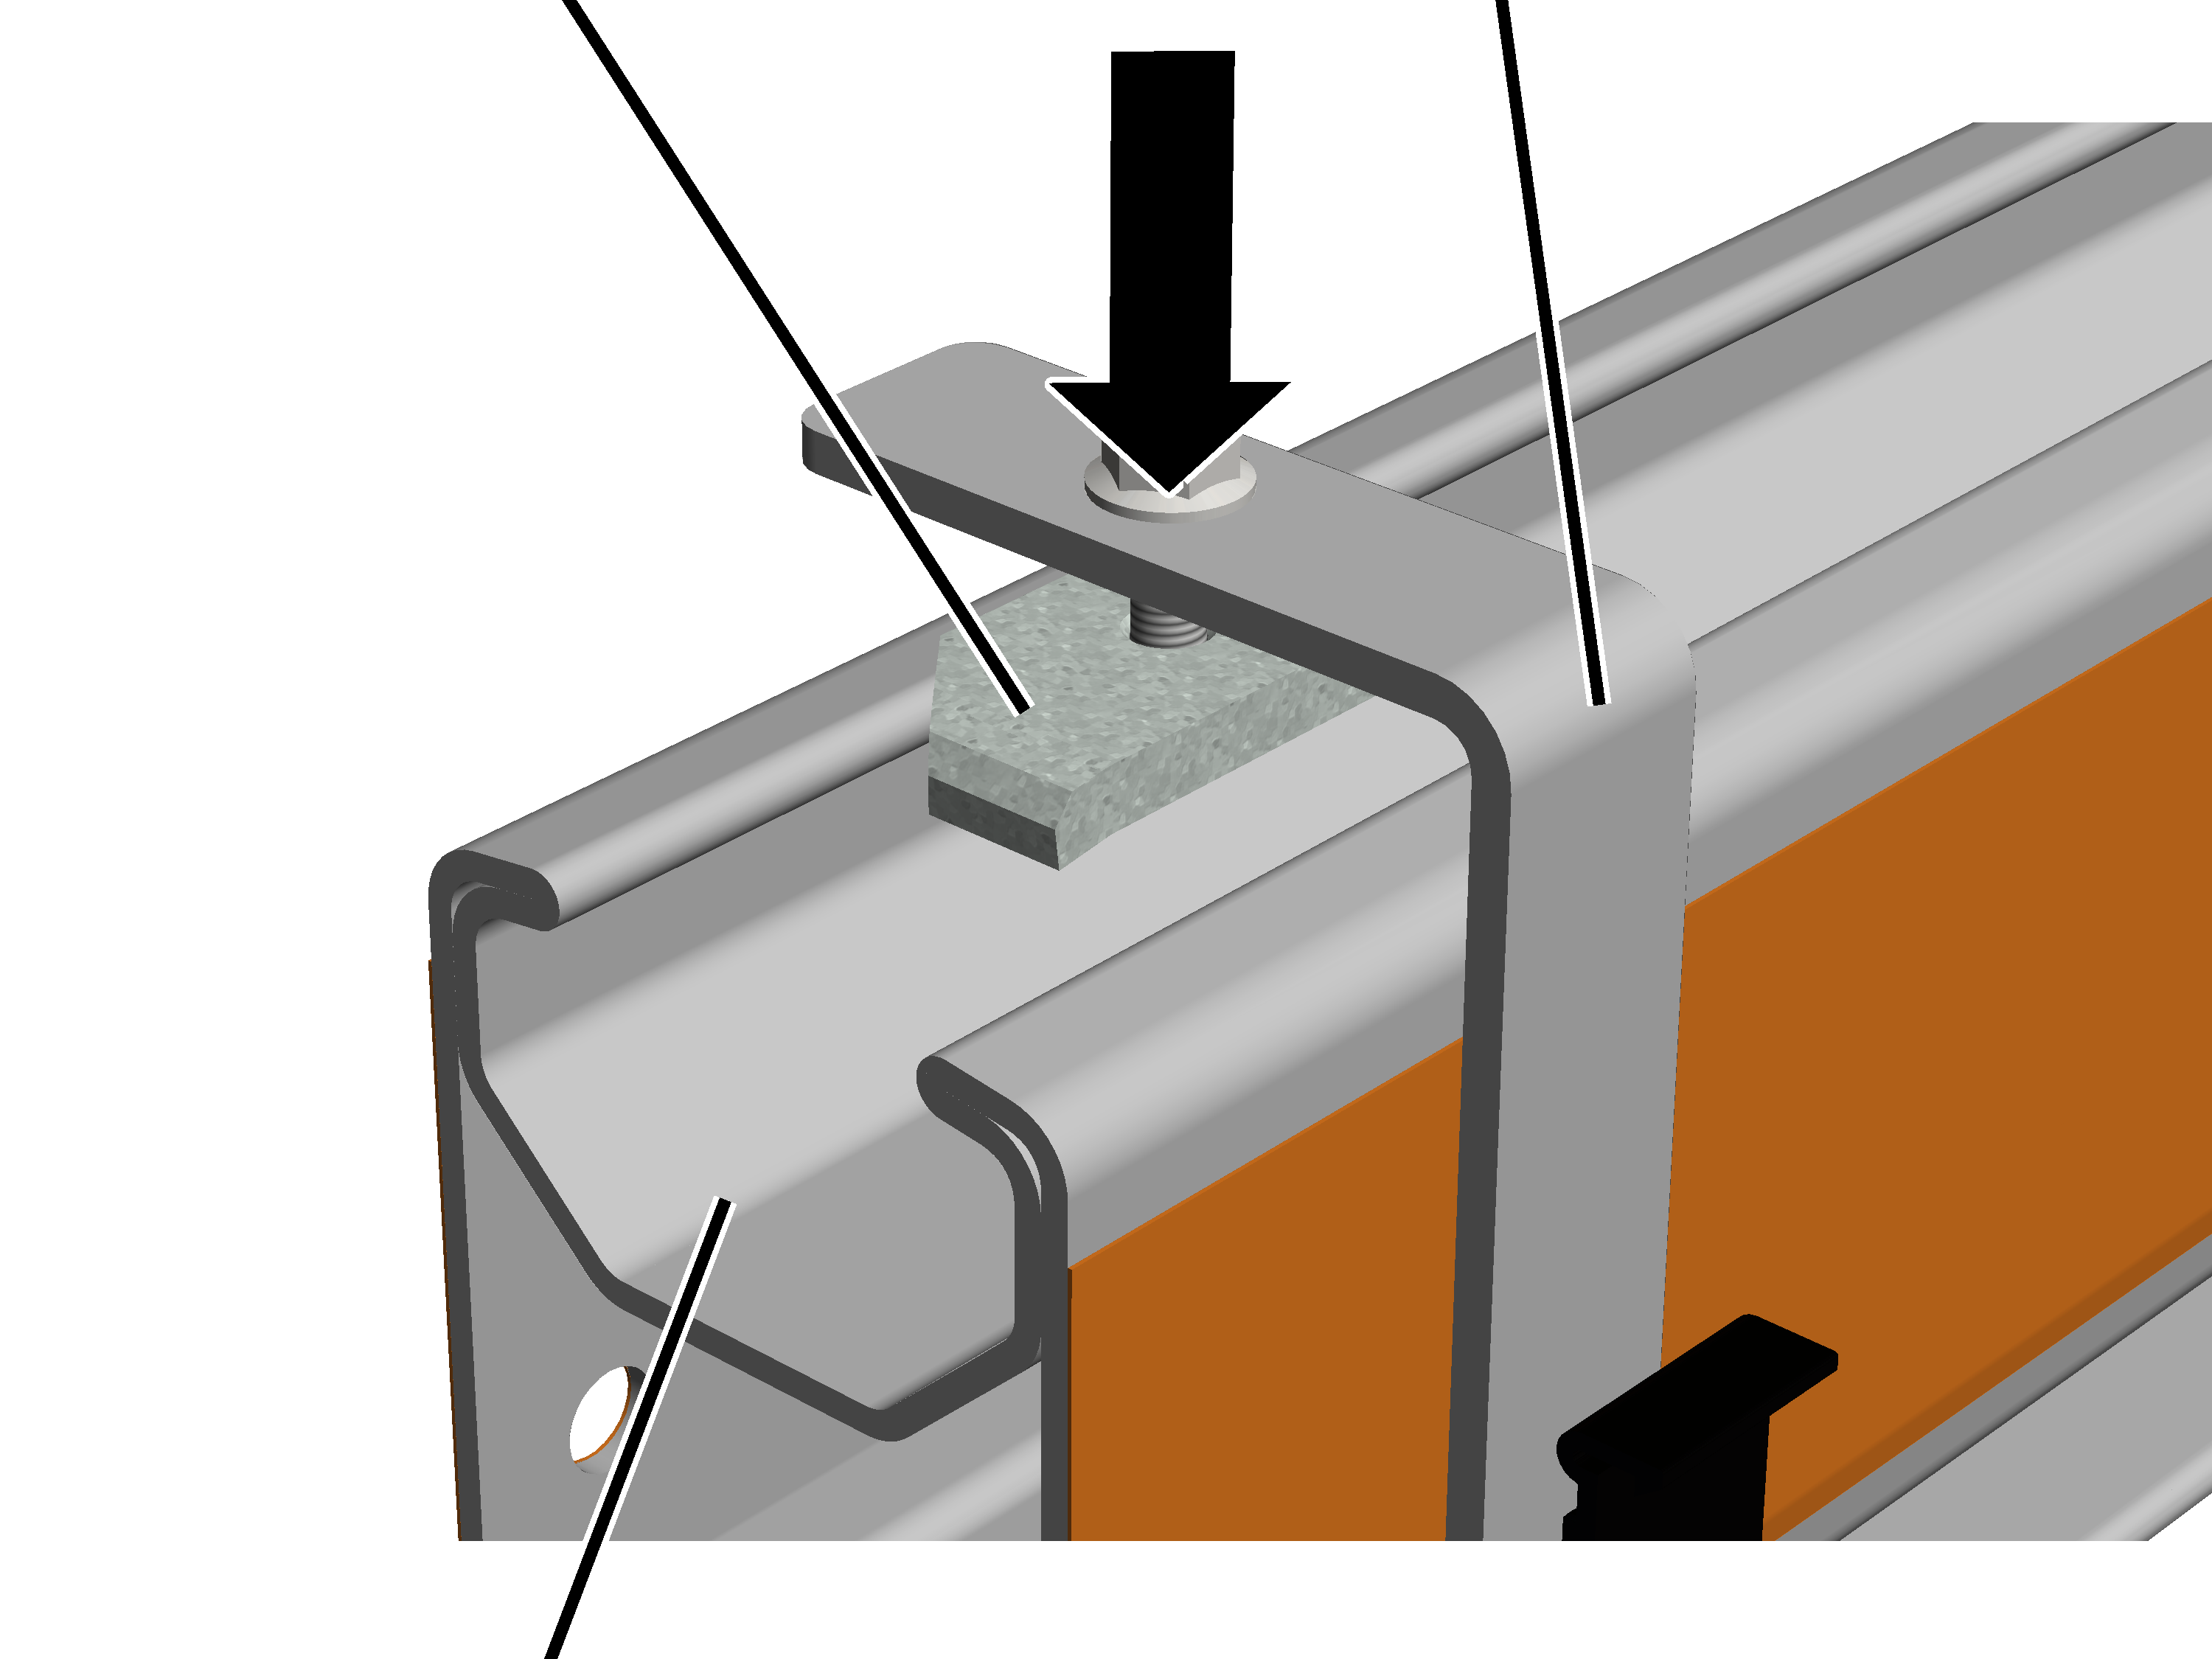
- Nakrętkę blokującą obrócić w kierunku podłużnym i uchwyt położyć od góry na główkę profilu.
- Nakrętka z łbem wchodzi w główkę profilu.
- Przykręcić śrubami żebrowanymi. 25 Nm.
- Nakrętka z łbem obraca się podczas dokręcania w kierunku poprzecznym i zaciska się w główce profilu.
Przygotowanie odcinków
- Pojedyncze odcinki szynoprzewodu rozłożyć na podłodze tak, jak mają być później przymocowane do profilu HB.
Montaż odcinków
Do każdego odcinka:
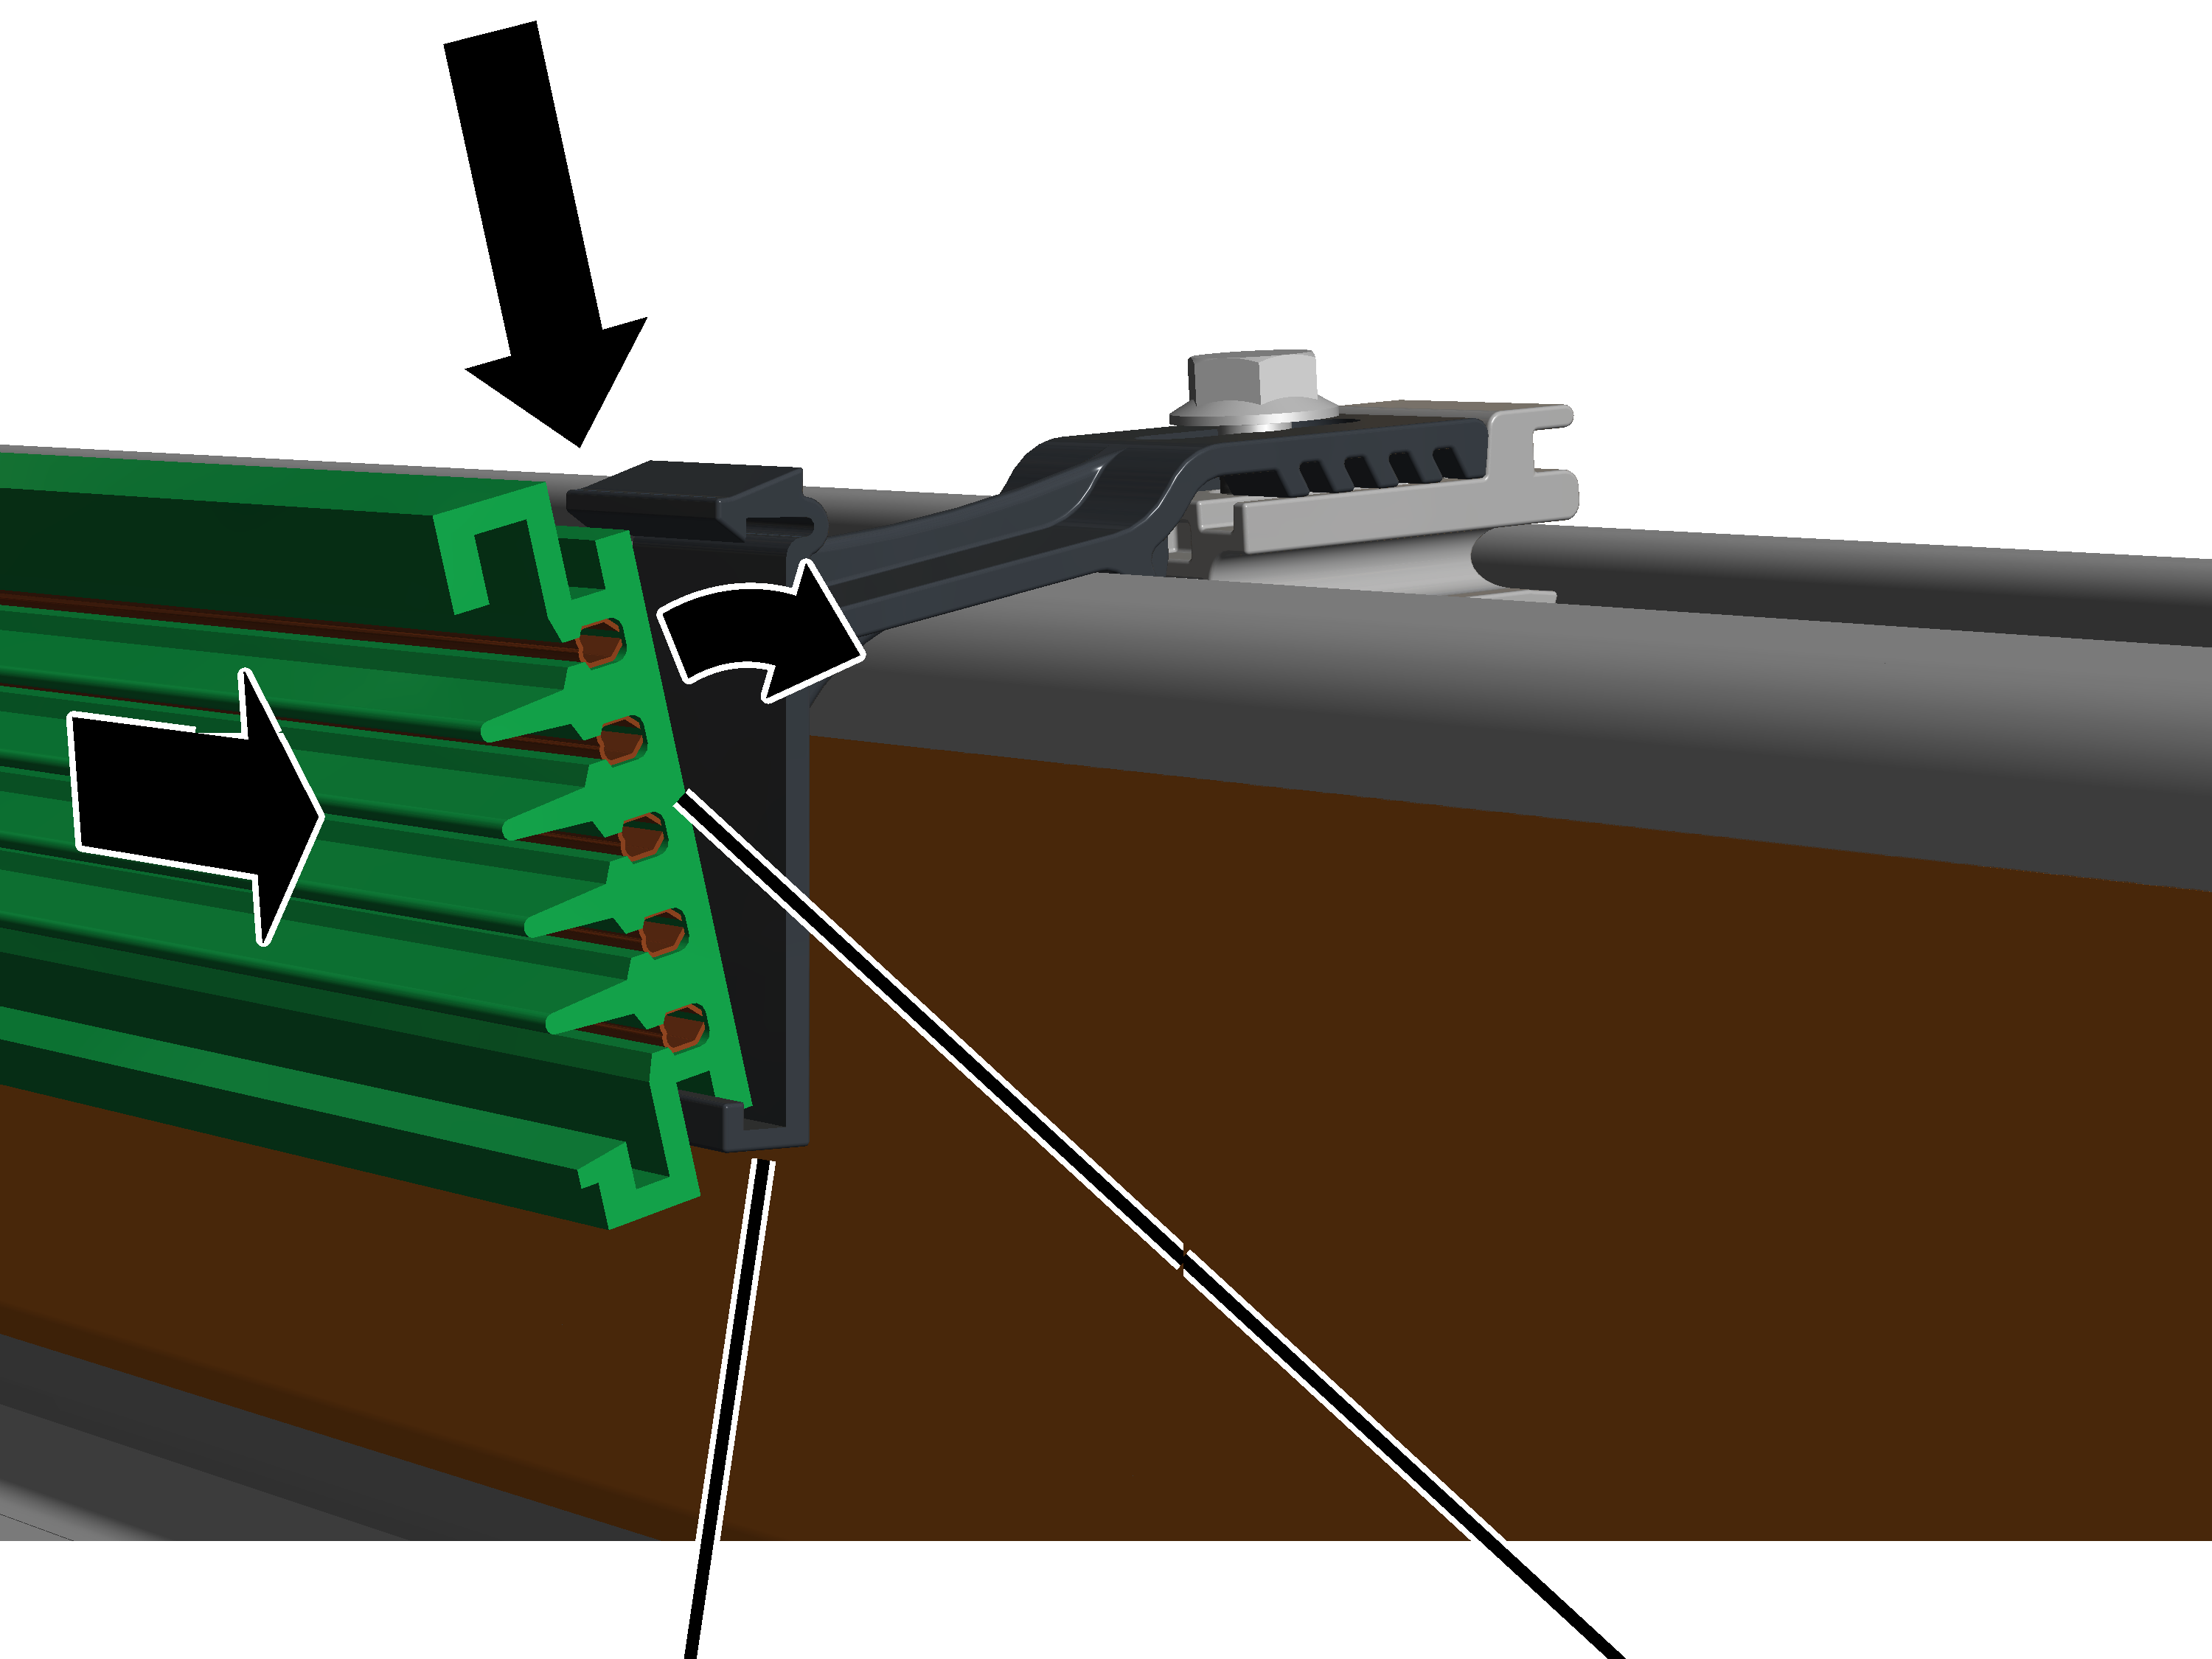
- Włożyć odcinek na dole w uchwyt i zatrzasnąć na górze.
Montaż zasilania prądowego
Zasilanie prądowe
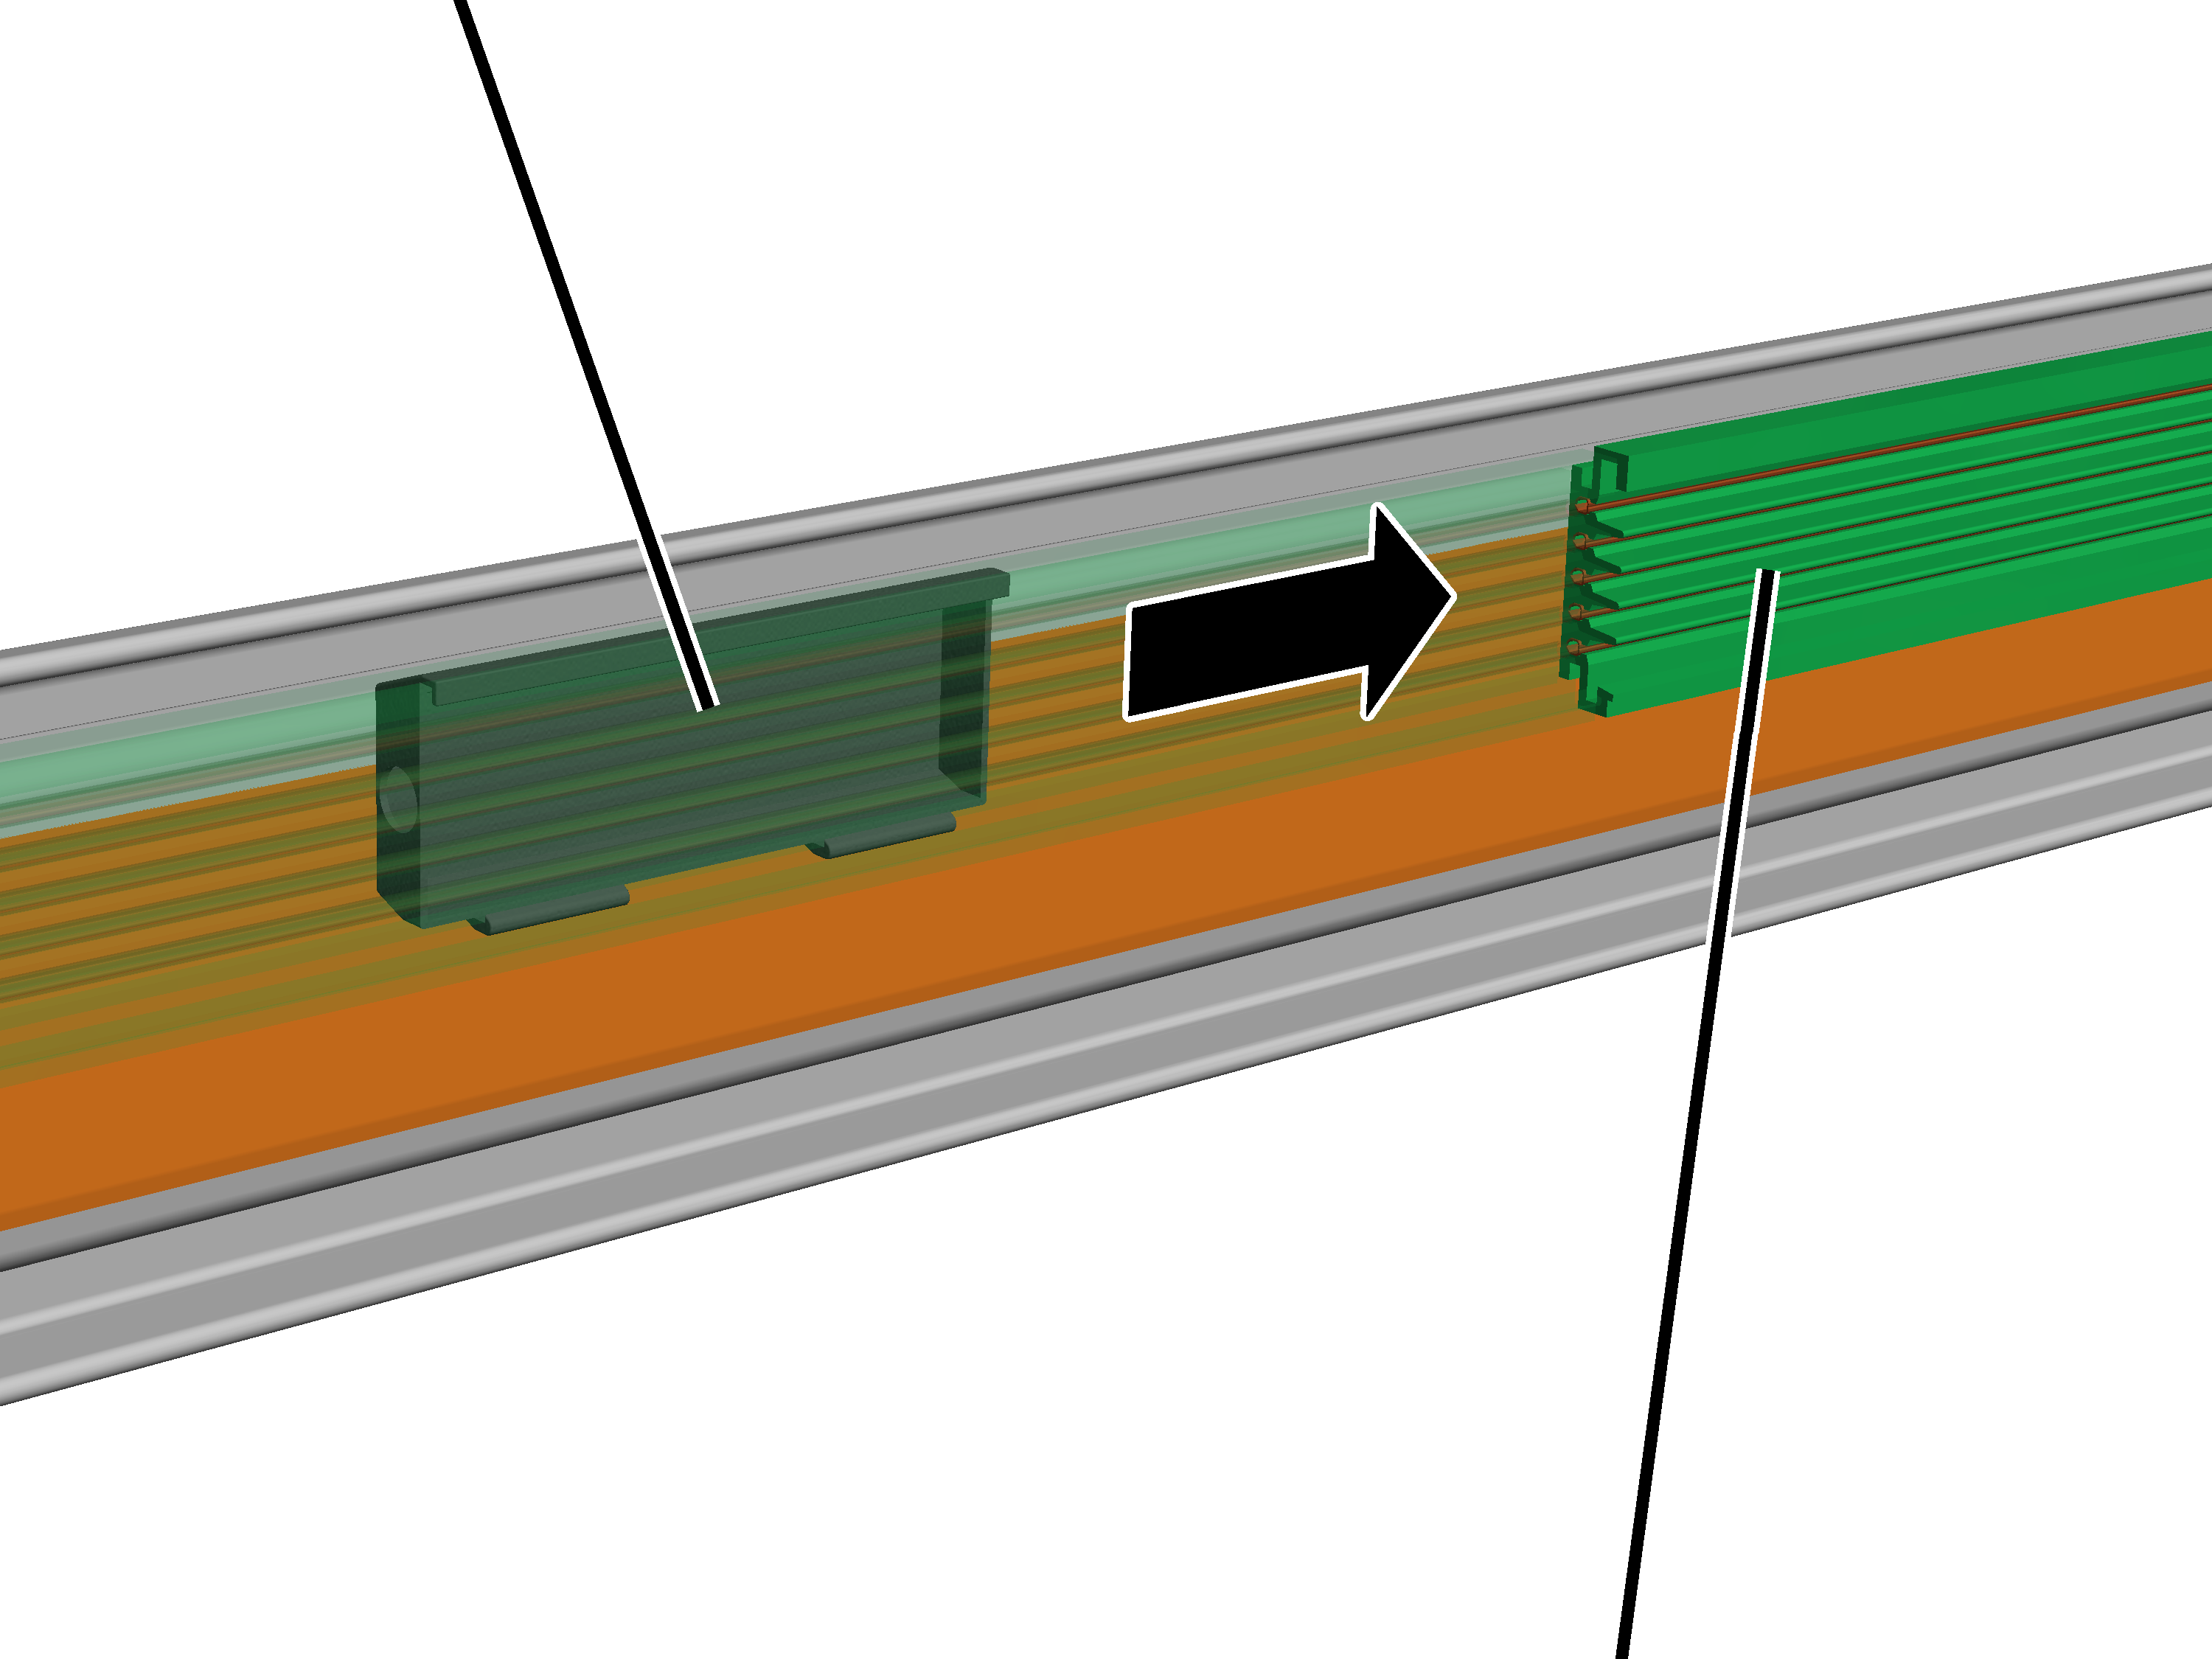
- Zamontować zasilanie prądowe w miejscu podanym w dokumentacji projektowej.
Zasilanie prądowe jest trwale zamontowane na odcinku o długości 1 m. Montuje się go tak samo jak zwykły odcinek.
Połączenie elektryczne odcinków
Odcinki są łączone ze sobą elektrycznie pinami połączeniowymi.
Na każdym styku:
Piny połączenioweOdcinek
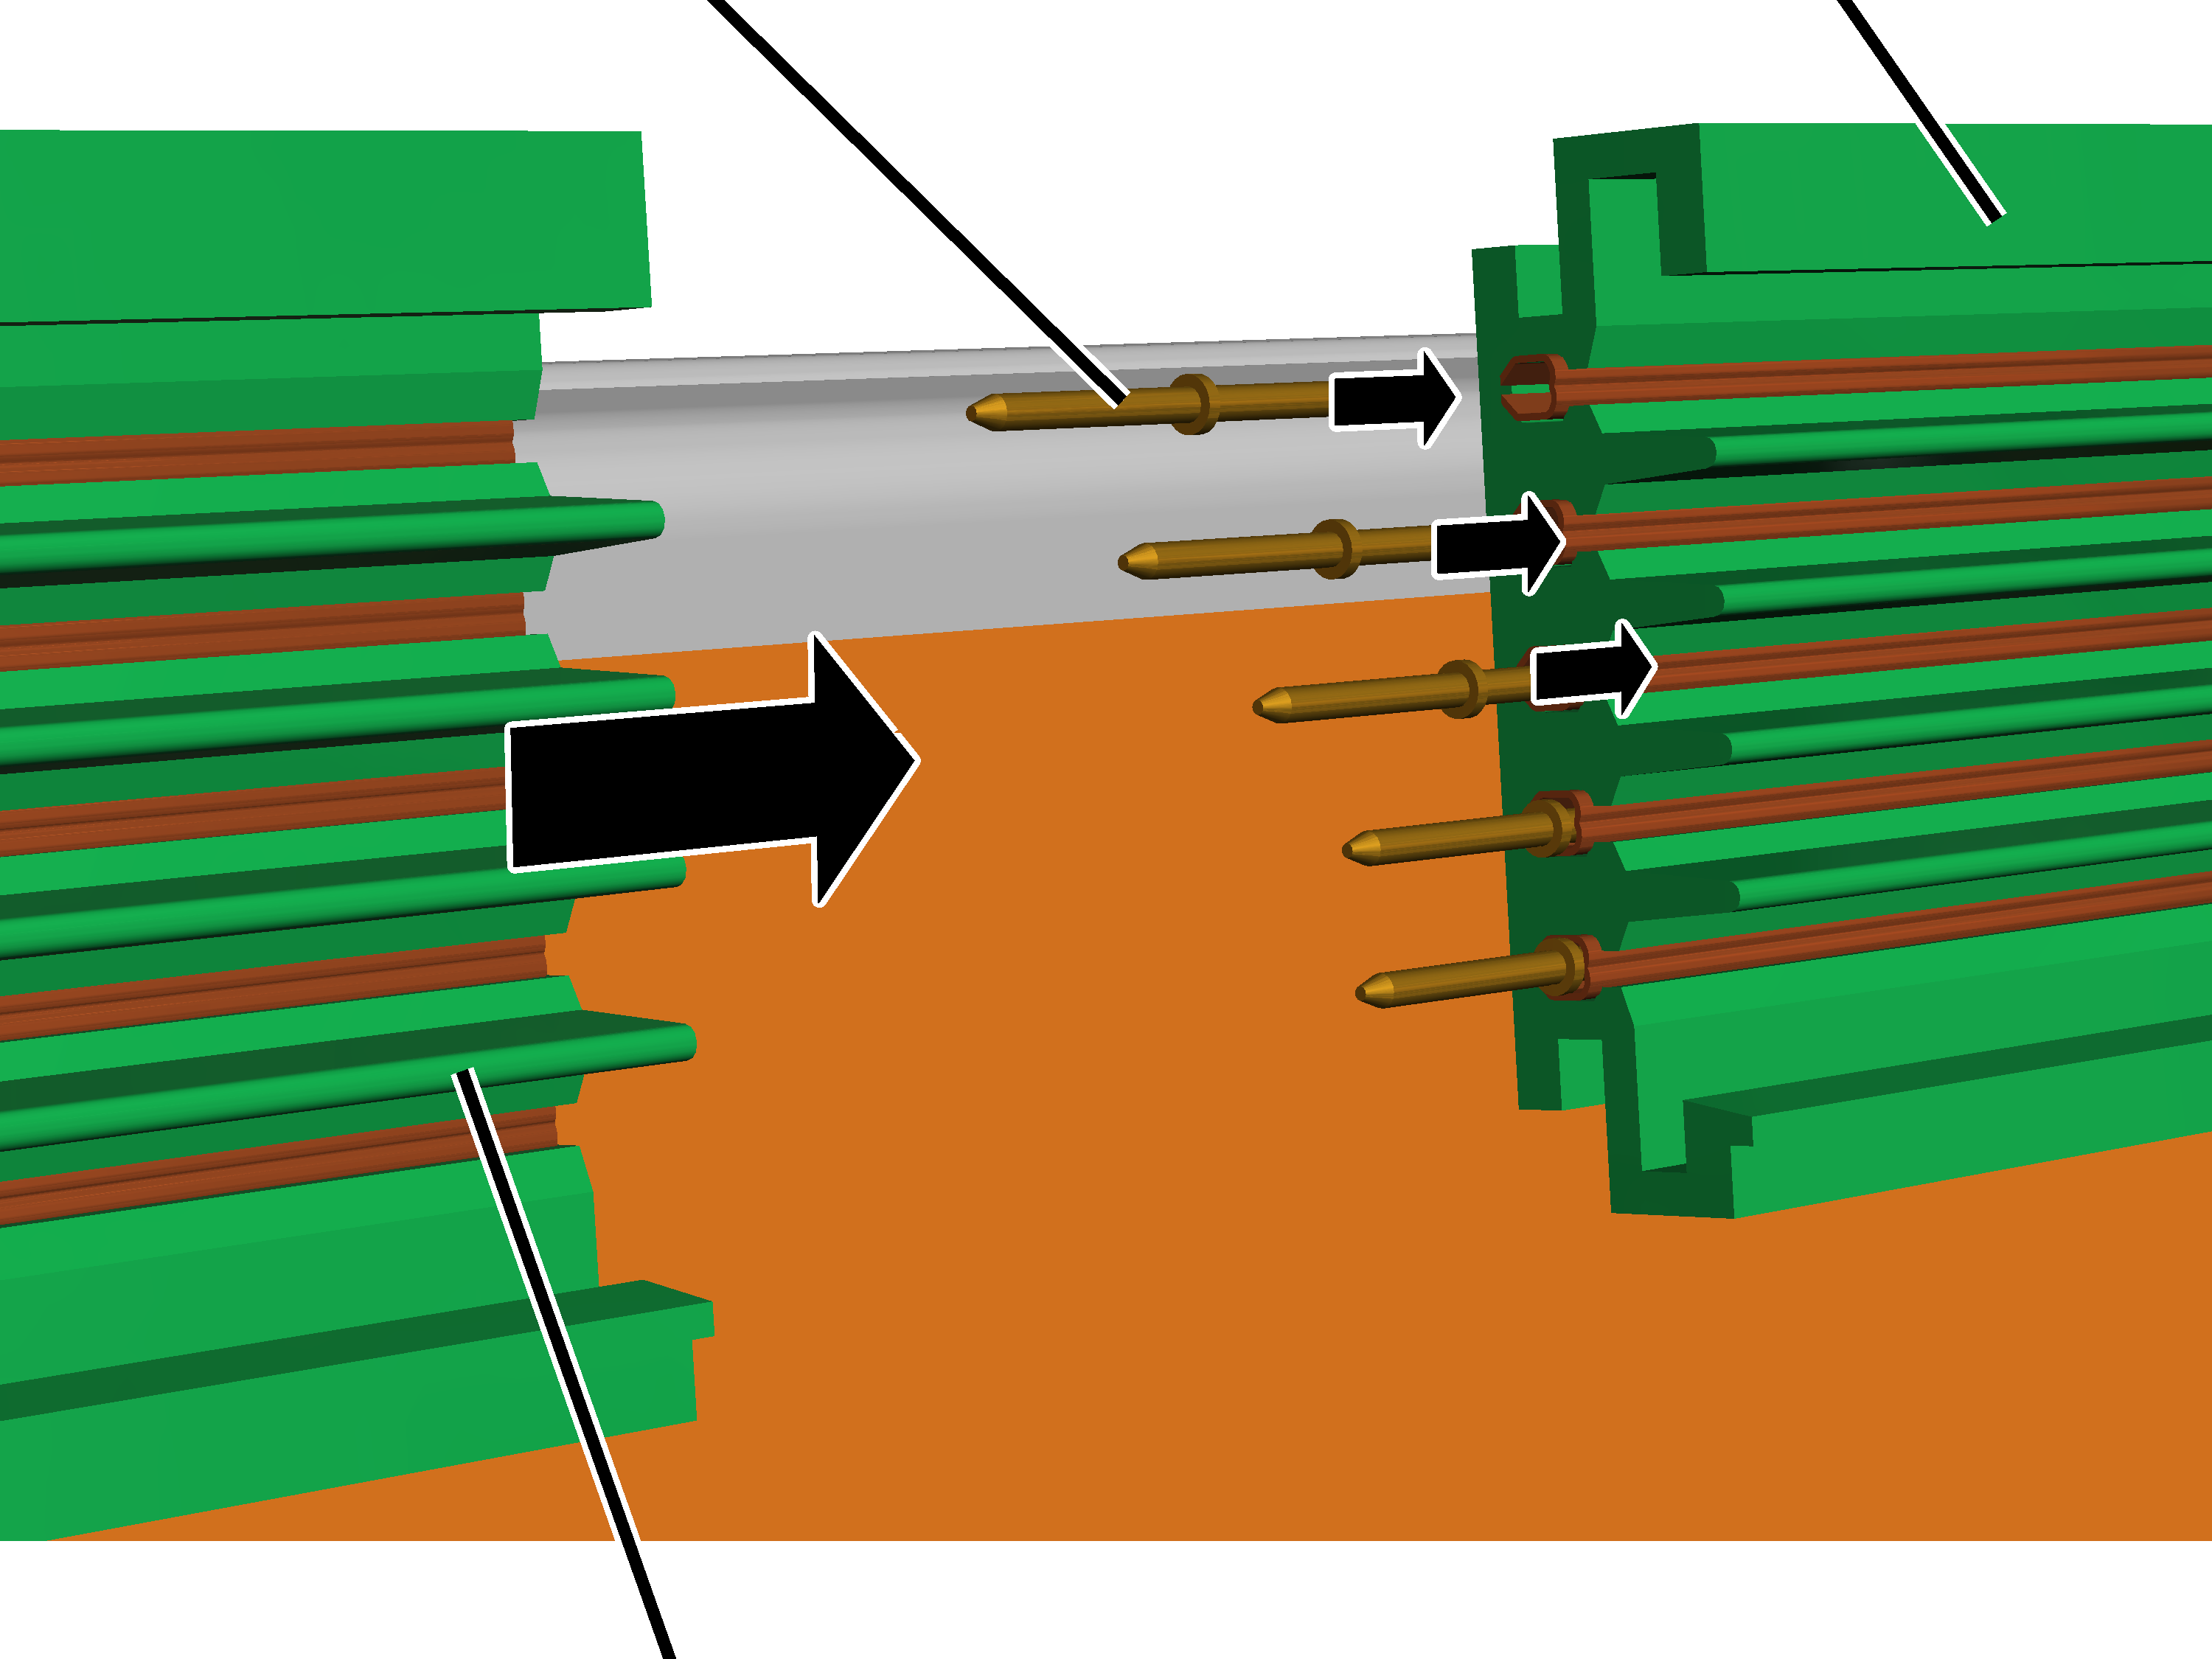
- Piny połączeniowe włożyć z boku w listwy odcinka.
Piny połączeniowe najlepiej wkładać w listwy na różne głębokości. Ułatwi to pozycjonowanie następnego odcinka.
- Dosunąć odcinek do poprzedniego odcinka.
- Piny połączeniowe poprzedniego odcinka spozycjonować w listwie następnego odcinka.
- Na końcu odcinka położyć kawałek drewna i dobić odcinek młotkiem do poprzedniego.
- Piny połączeniowe są całkowicie wciśnięte w listwę i nie są widoczne.
Rada:
Aby szynoprzewód nie przesuwał się podczas uderzeń, pierwszy odcinek ustalić na profilu HB. W tym celu wsunąć odpowiedni kawałek drewna pomiędzy szynoprzewód i profil HB, drugi kawałek drewna położyć na szynoprzewodzie i unieruchomić przy pomocy ścisku śrubowego.
Połączenie mechaniczne odcinków
Odcinki są łączone ze sobą mechanicznie dwuczęściowym łącznikiem.
Na każdym styku
Łącznik
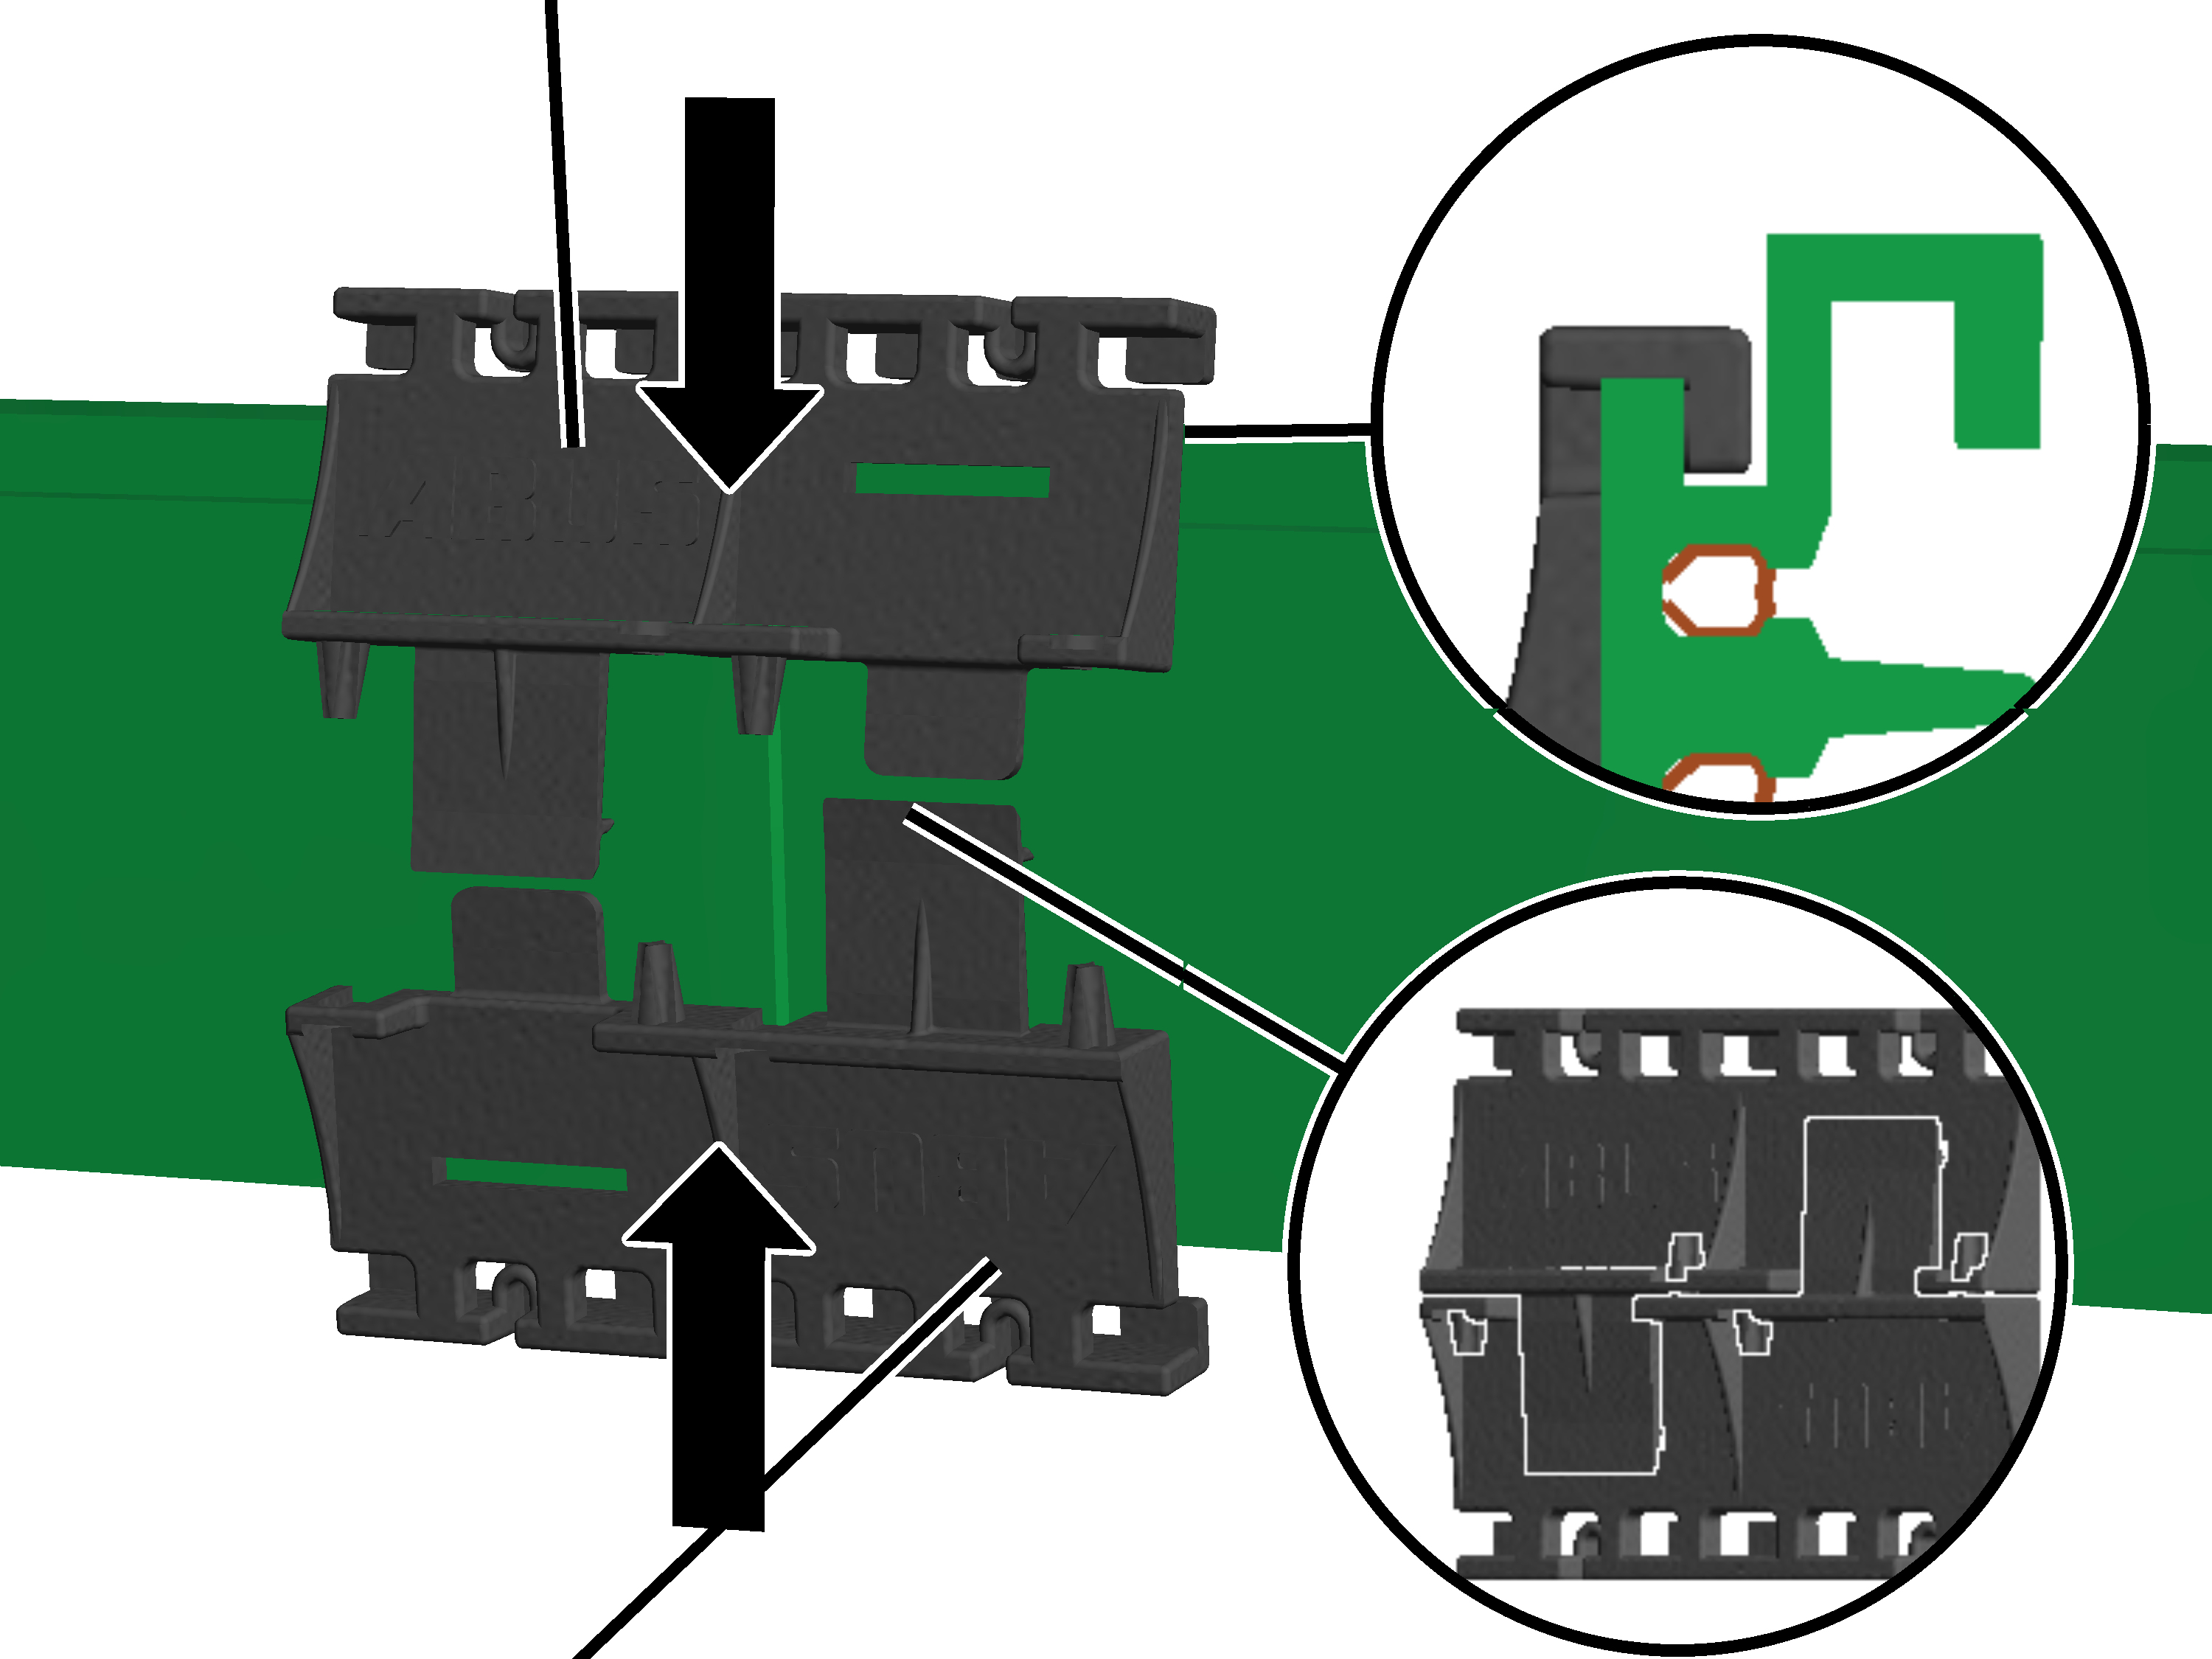
- Połowy łącznika wsunąć z góry i z dołu na szynoprzewód.
Obie połowy na górę i na dół są identyczne.
- Łącznik ustawić tak, żeby wykonane ze sztucznego tworzywa noski zsunęły się dokładnie w karby szynoprzewodu.
- Łączniki wetknąć jeden w drugi za szynoprzewodem.
Ustalanie szynoprzewodu
Jeden z odcinków przykręcić mocno do uchwytu. Pozostałe odcinki pozostają luźno połączone. W ten sposób cały szynoprzewód może się swobodnie rozszerzać przy zmianach temperatury. Ale dzięki temu, że jeden odcinek został przykręcony na stałe, cały szynoprzewód nie może przesuwać się w uchwycie.
Odcinek przykręcony powinien znajdować się w przybliżeniu w środku (trasy przebiegu szynoprzewodu).
Centralnie w przebiegu szynoprzewodu:
UchwytOdcinek
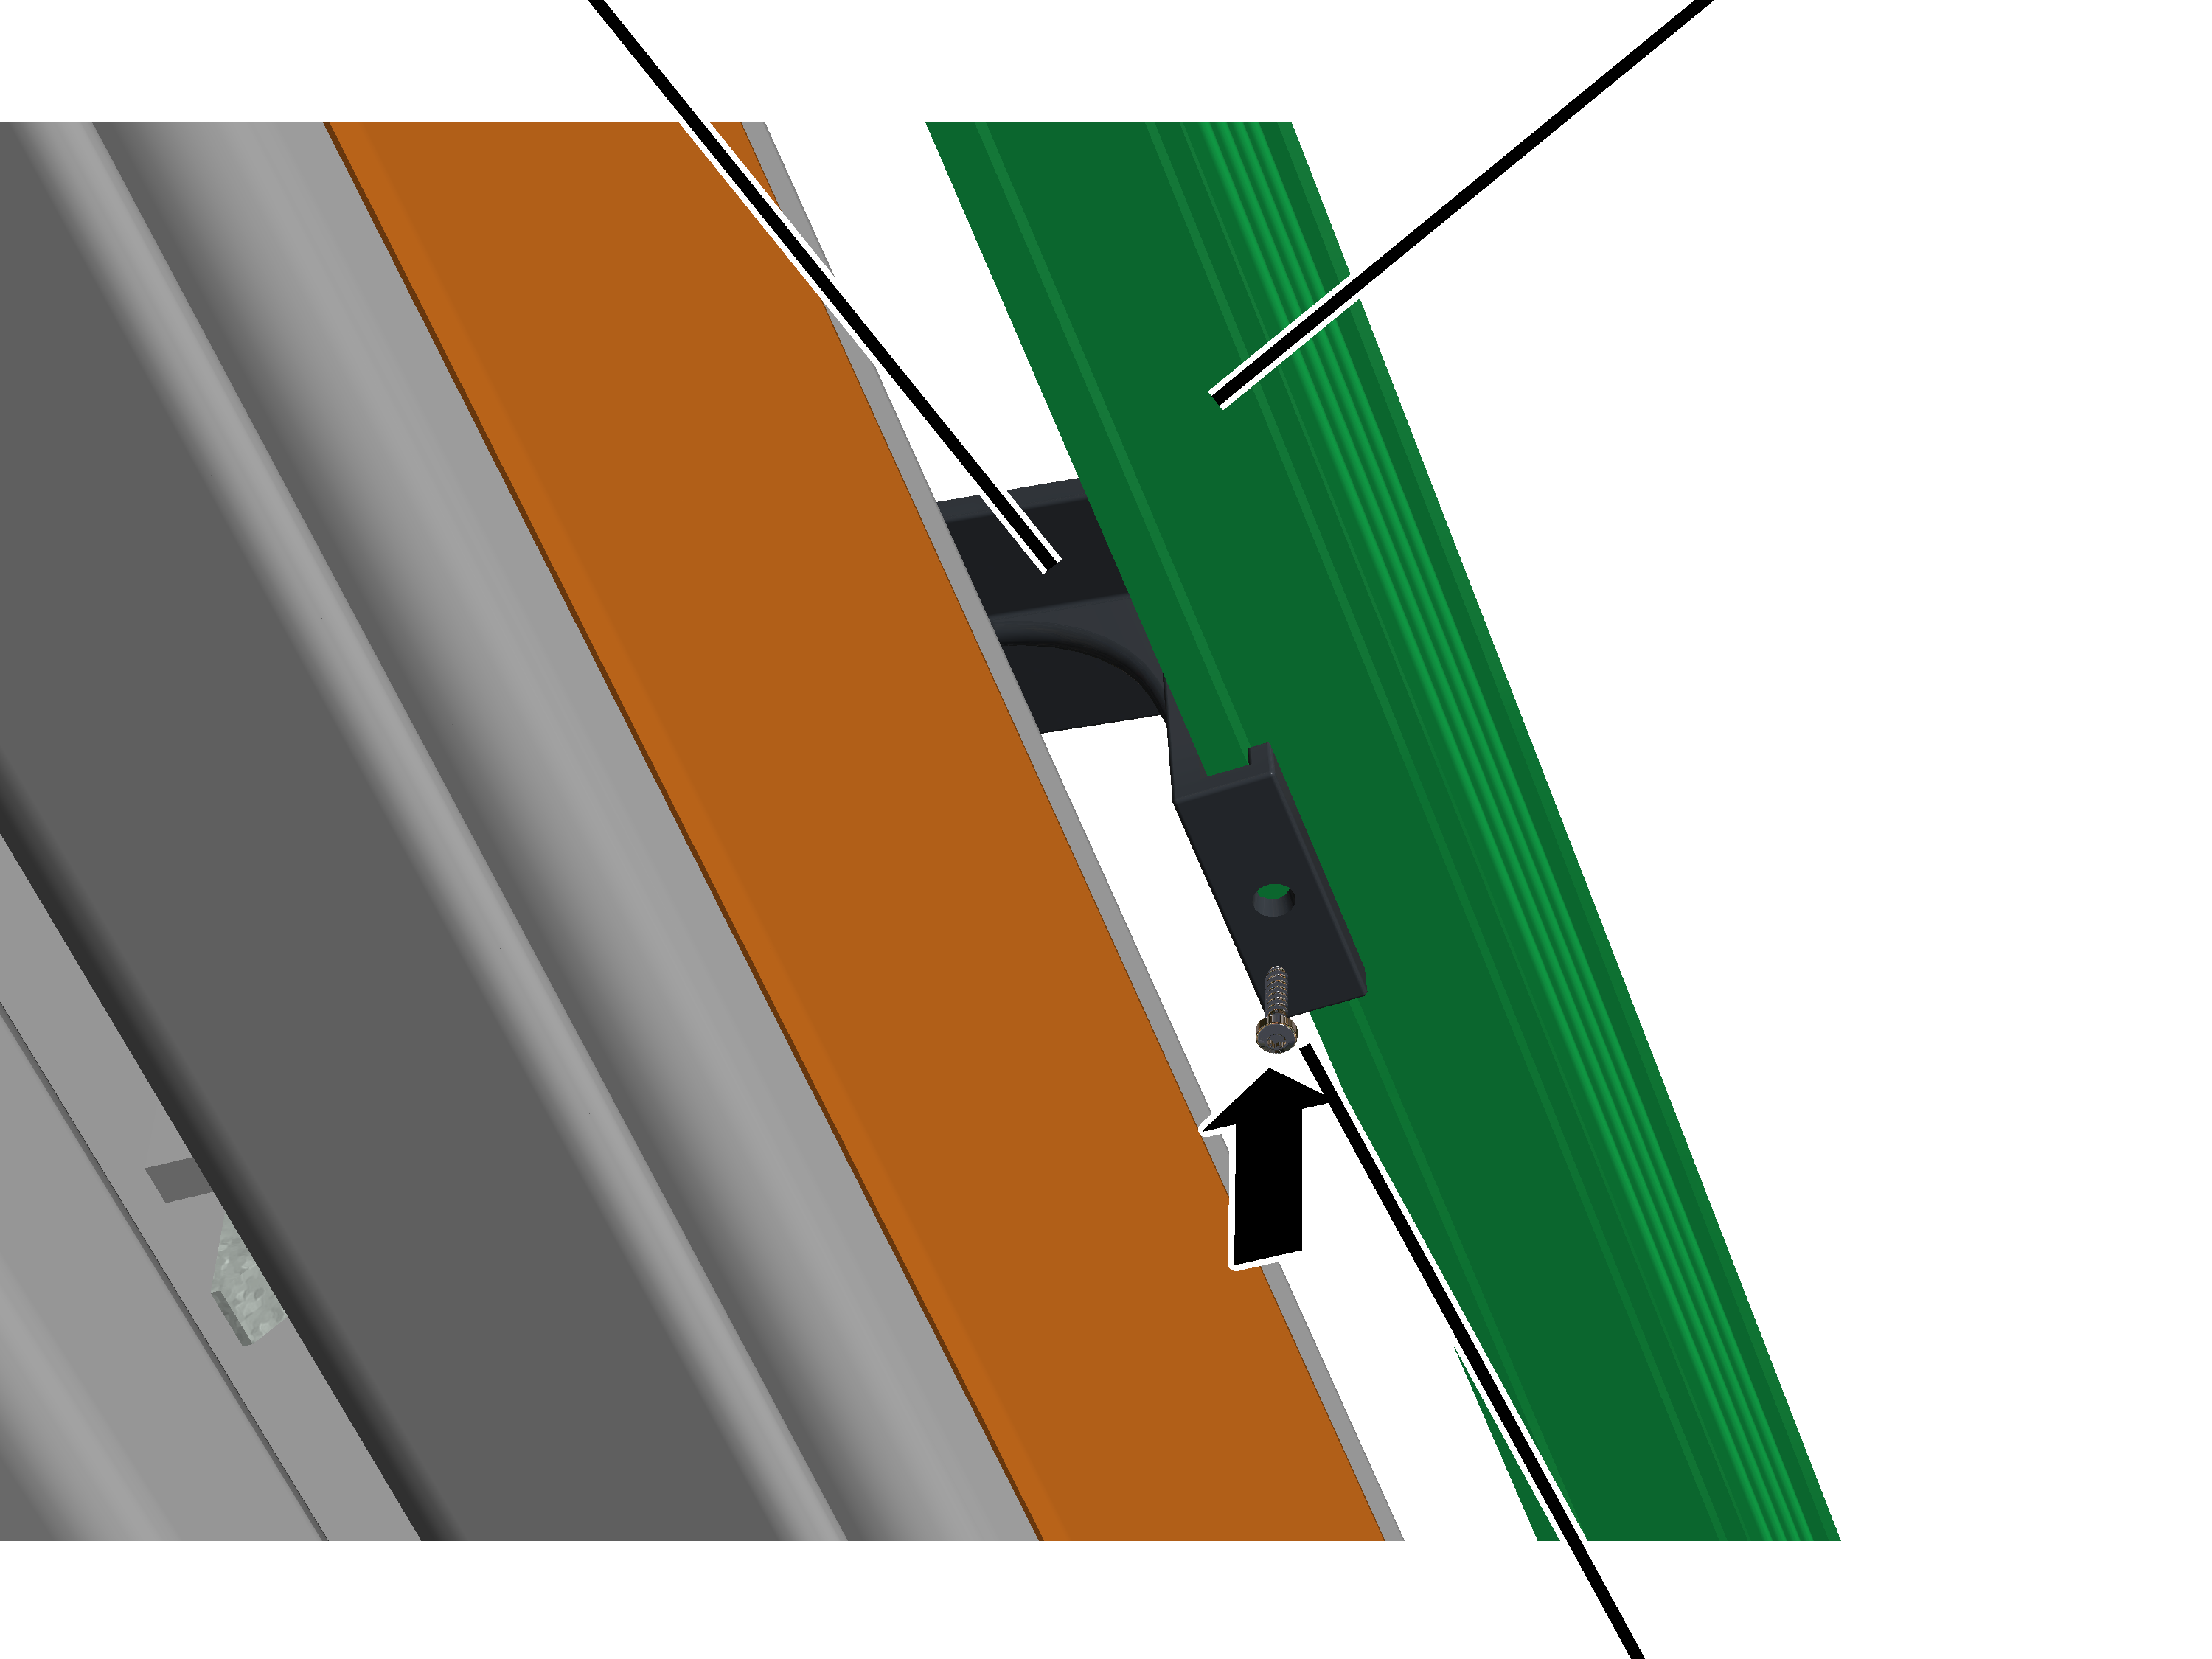
- Wkręt samogwintujący wkręcić od dołu w uchwyt i odcinek.
Wsuwanie odbieraka prądu
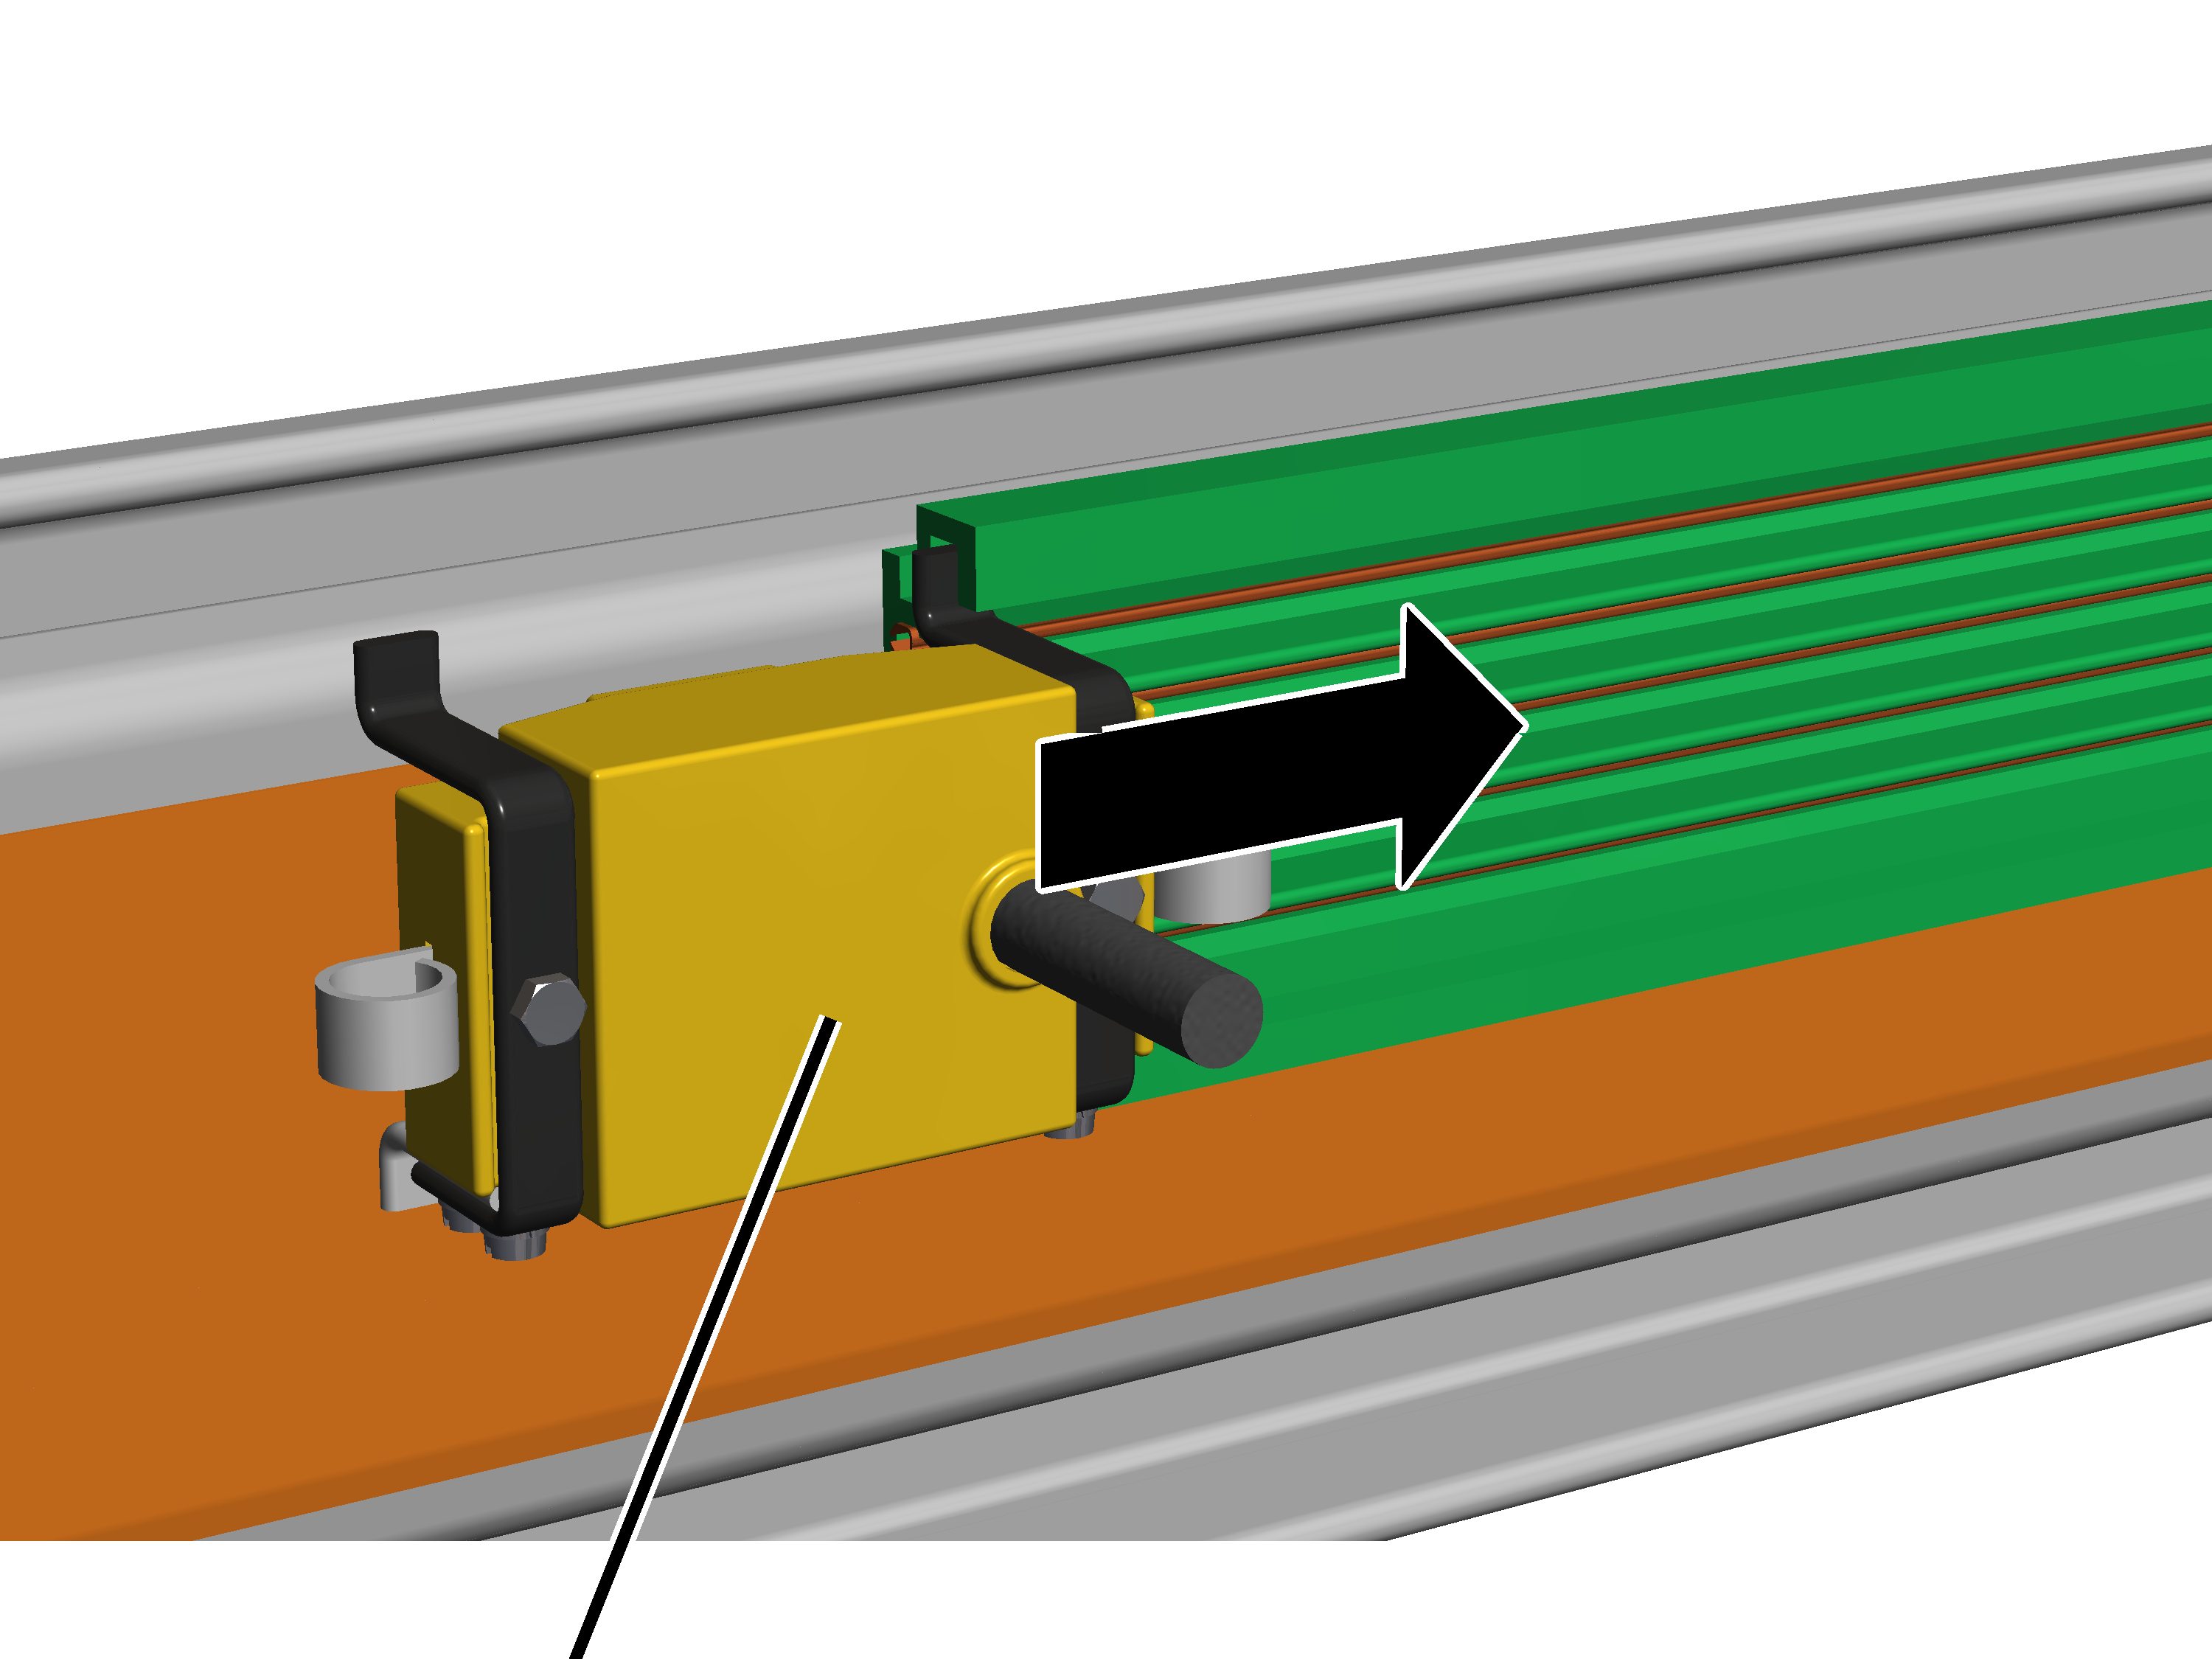
- Odbierak prądu wsunąć w szynoprzewód.
- Odbierak prądu przesunąć na próbę przez całą długość szynoprzewodu.
Odbierak prądu musi lekko przemieszać się i nie może się zawierzać, szczególnie w miejscach styku.
Montaż zabieraka prądowego
Na mechanizmie jezdnym
Sworzeń montażowy może być też montowany w otworach, w których są już zamontowane inne dodatkowe elementy wyposażenia (np. system dystansujący lub napęd jazdy HBF). W takim przypadku należy w razie potrzeby wyjąć zamontowane sworznie i zamontować dodatkowe wyposażenie ze sworzniem montażowym.
Dotyczy tylko mechanizmu jezdnego ze zintegrowanym zabezpieczeniem przed obrotem
Ta operacja występuje tylko, gdy mechanizm jezdny ma obok otworu odstający nosek jako zintegrowane zabezpieczenie przed obrotem.
Zintegrowane zabezpieczenie przed obrotem
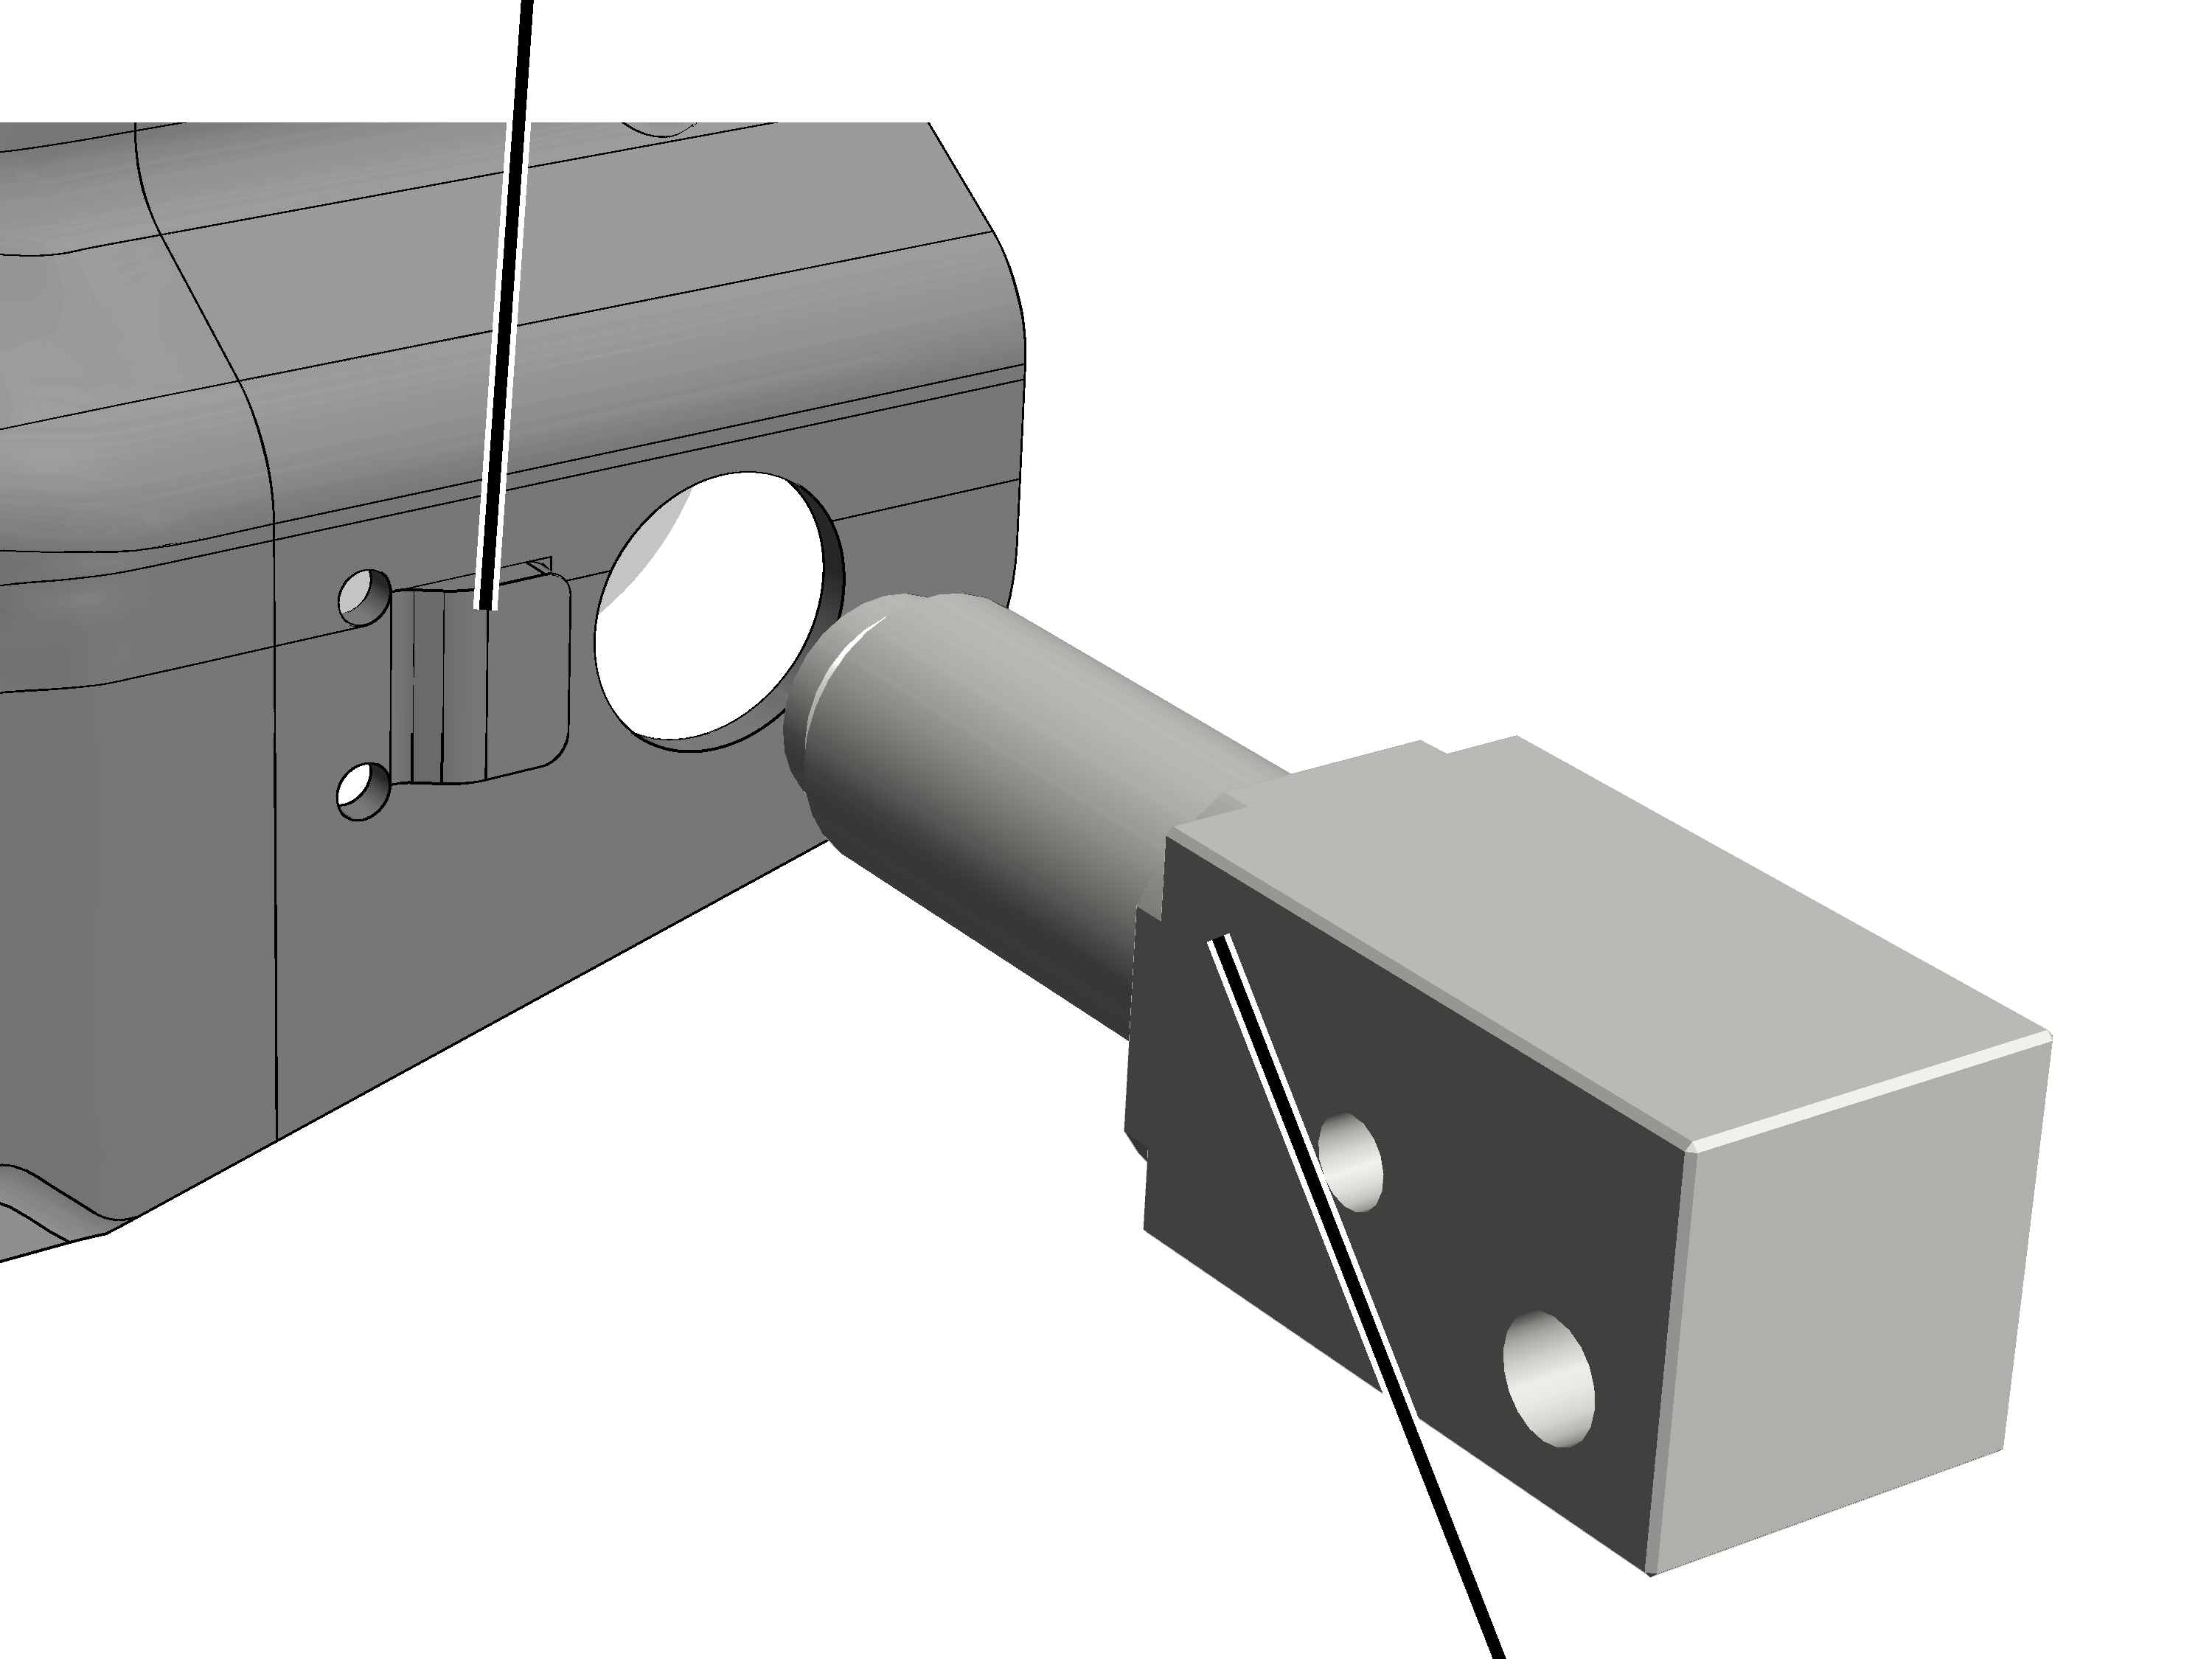
- Wsunąć sworzeń montażowy bezpośrednio w otwór w mechanizmie jezdnym.
Nie używać dołączonego osobnego zabezpieczenia przed obrotem!
- Sworzeń montażowy jest ustalany przez zintegrowane zabezpieczenie przed obrotem i nie może się obrócić.
Dotyczy tyko mechanizmów jezdnych bez zintegrowanego zabezpieczenia przed obrotem
Dotyczy tyko mechanizmów jezdnych bez zintegrowanego zabezpieczenia przed obrotem
Osobne zabezpieczenie przed obrotem
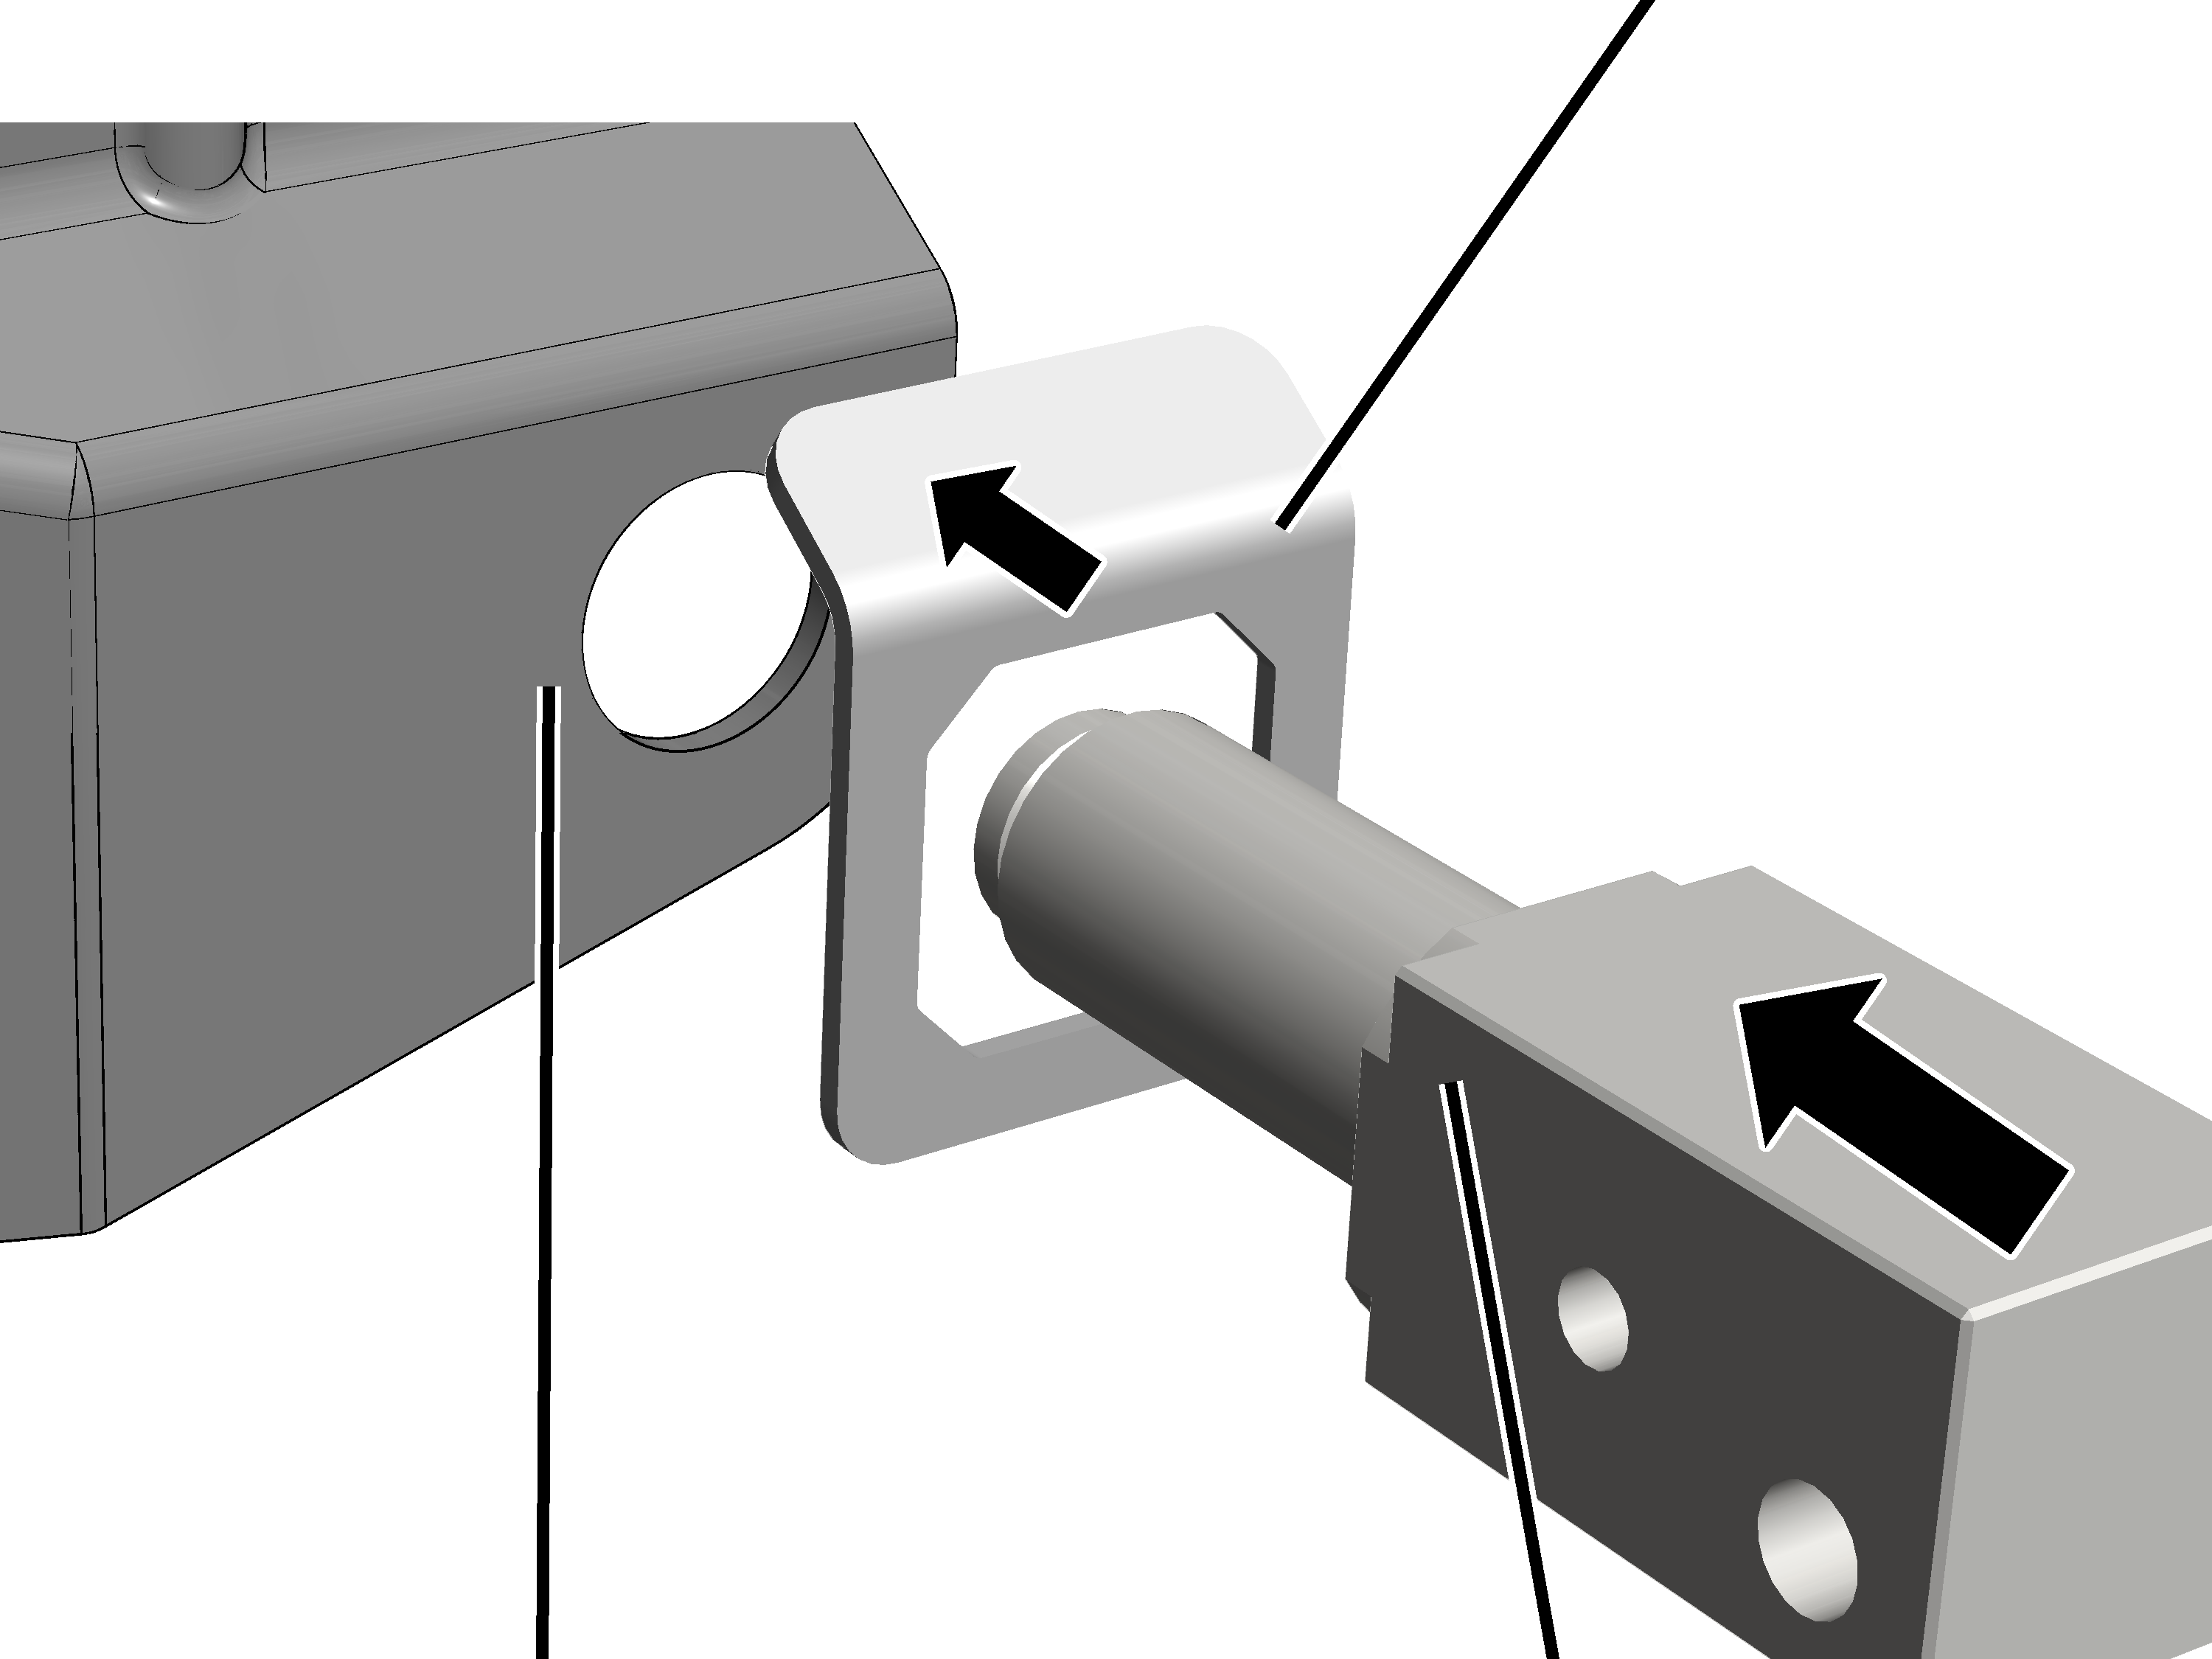
- Osobne zabezpieczenie przed obrotem przełożyć przez otwór w mechanizmie jezdnym.
- Sworzeń montażowy wsunąć w otwór w mechanizmie jezdnym przez osobne zabezpieczenie przed obrotem.
- Sworzeń montażowy jest ustalany przez osobne zabezpieczenie przed obrotem i nie może się obrócić.
Prawy otwór w mechanizmie jezdnymOtwór zewnętrzny
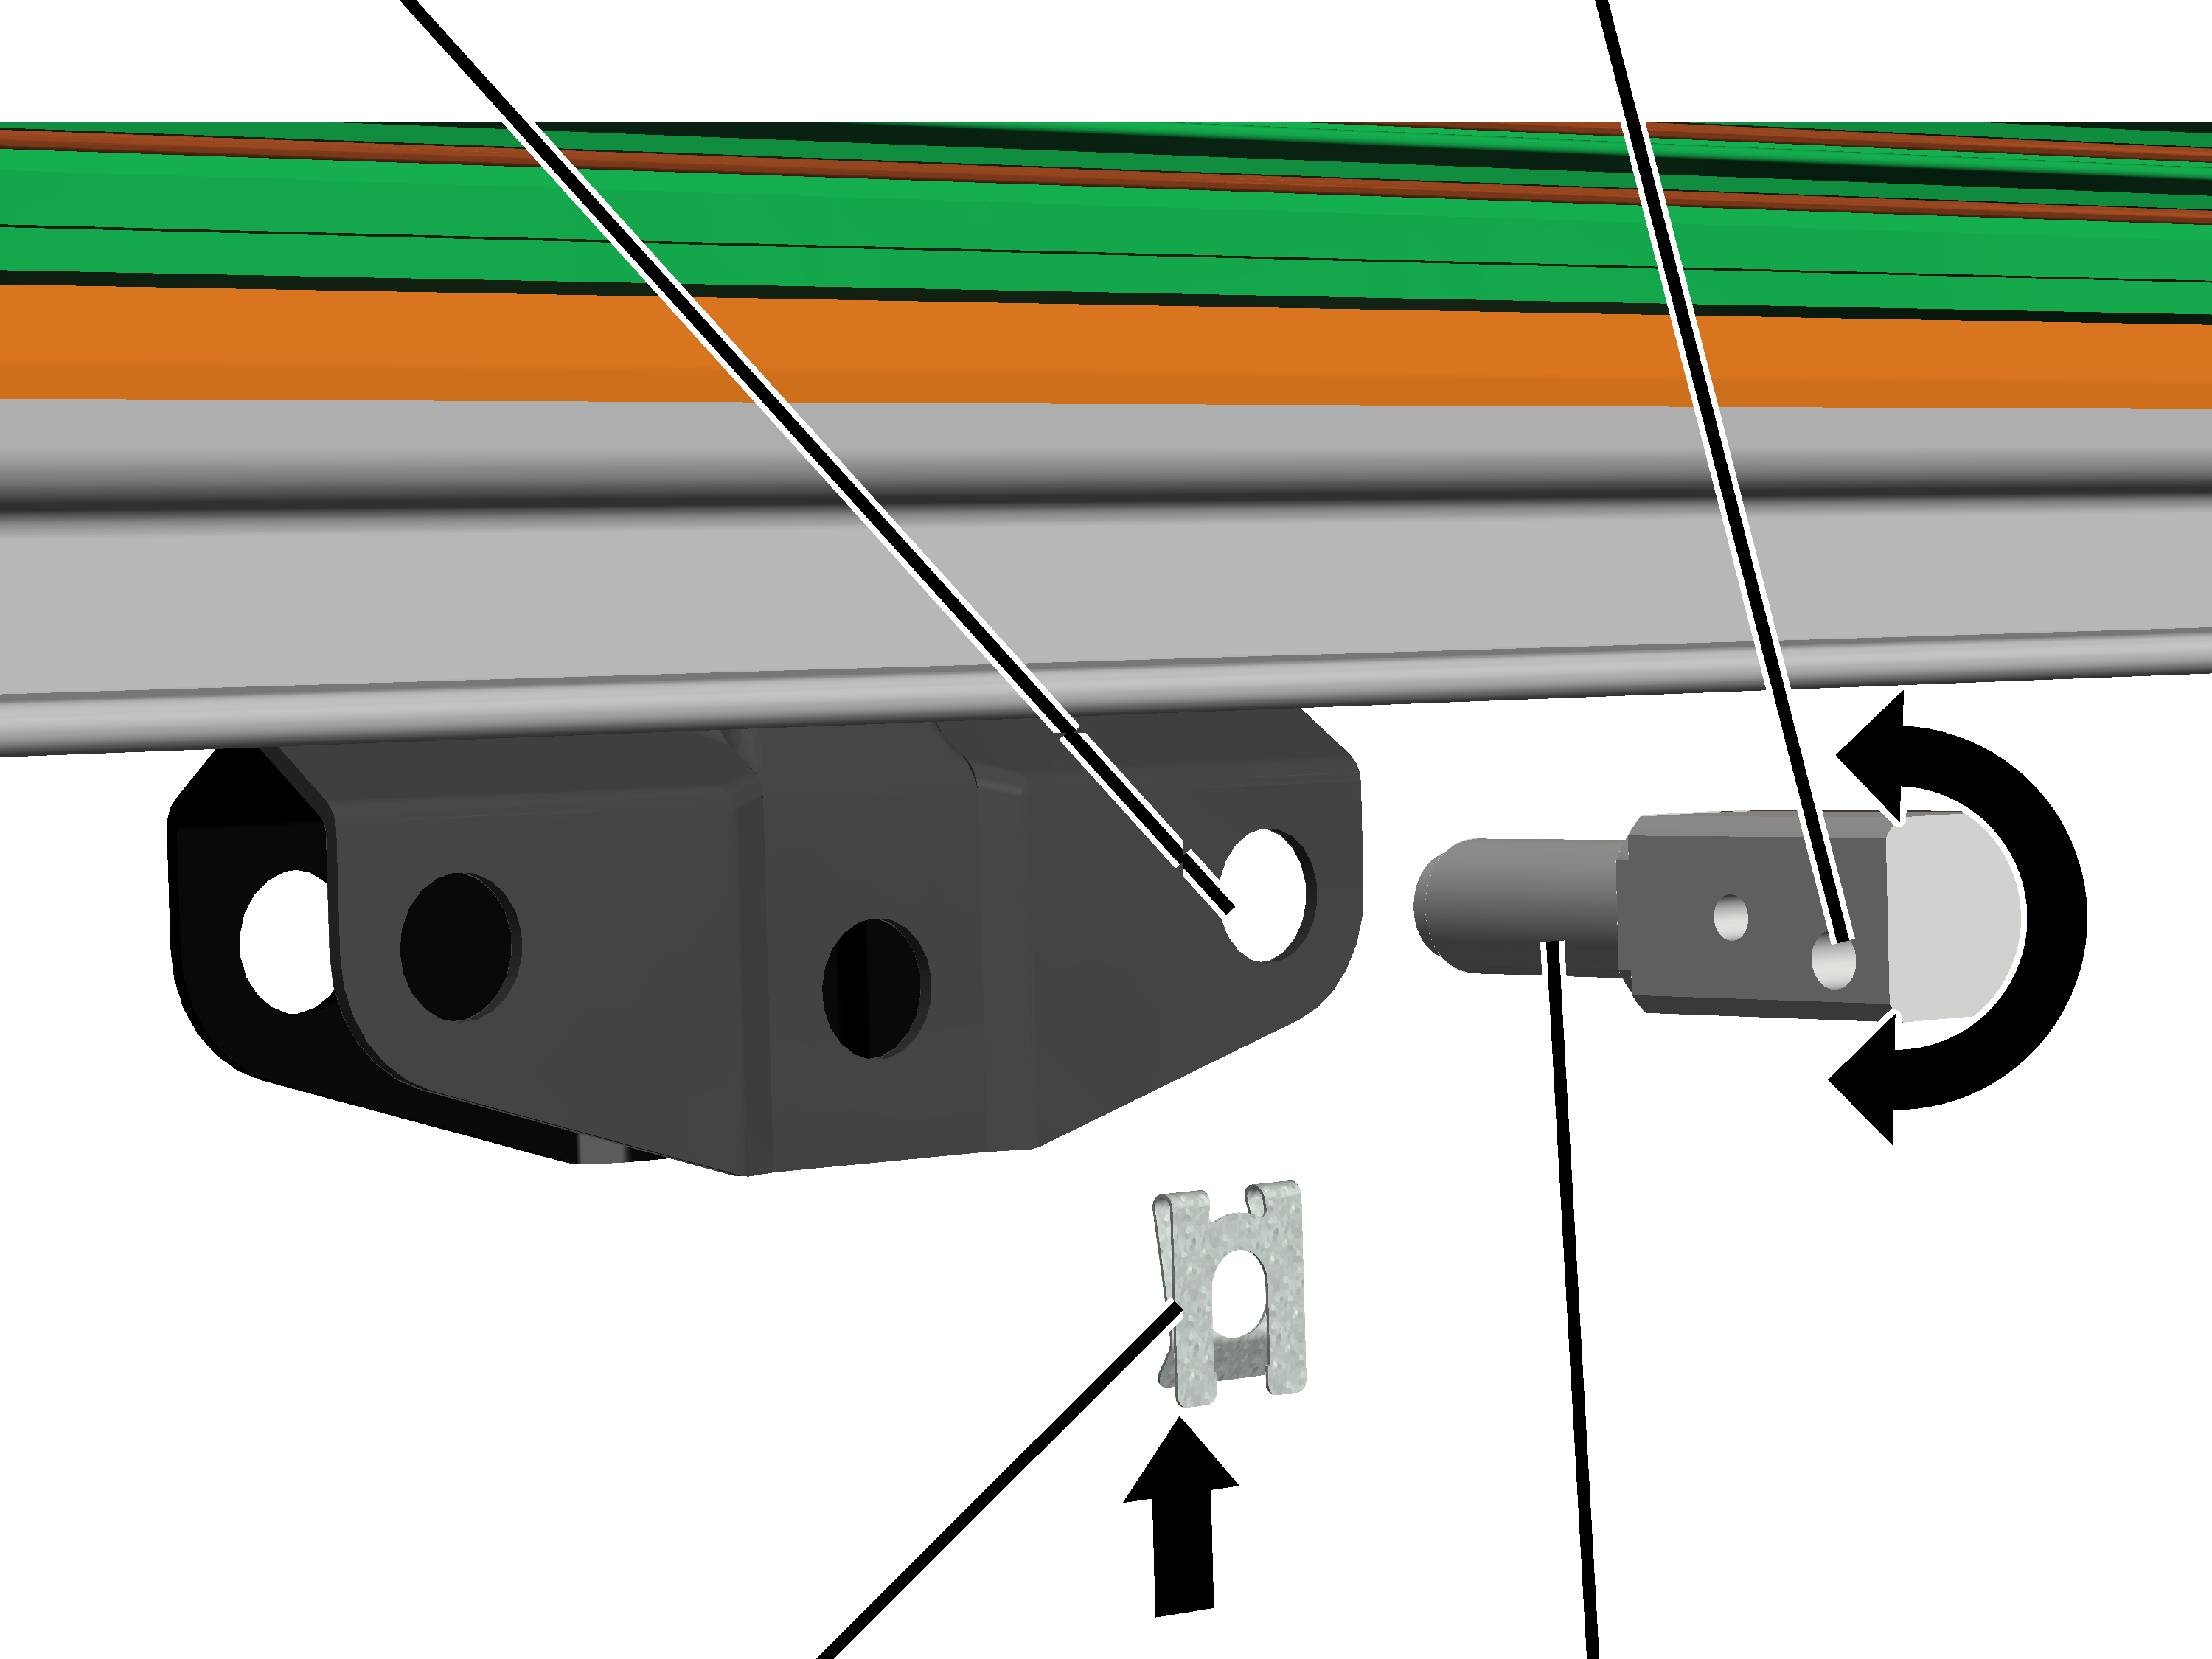
- Sworzeń montażowy obrócić otworem zewnętrznym do góry lub do dołu.
Typowielkość |
Otwór zewnętrzny w sworzniu montażowym |
|---|---|
HB240S |
Do góry |
HB190A HB190S |
Do góry |
HB150A HB150S |
Do dołu |
HB110S |
Do dołu |
- Założyć pierścień sprężysty zabezpieczający SL.
Prawy zaczep na odbieraku prąduTrzpień zabierakowy
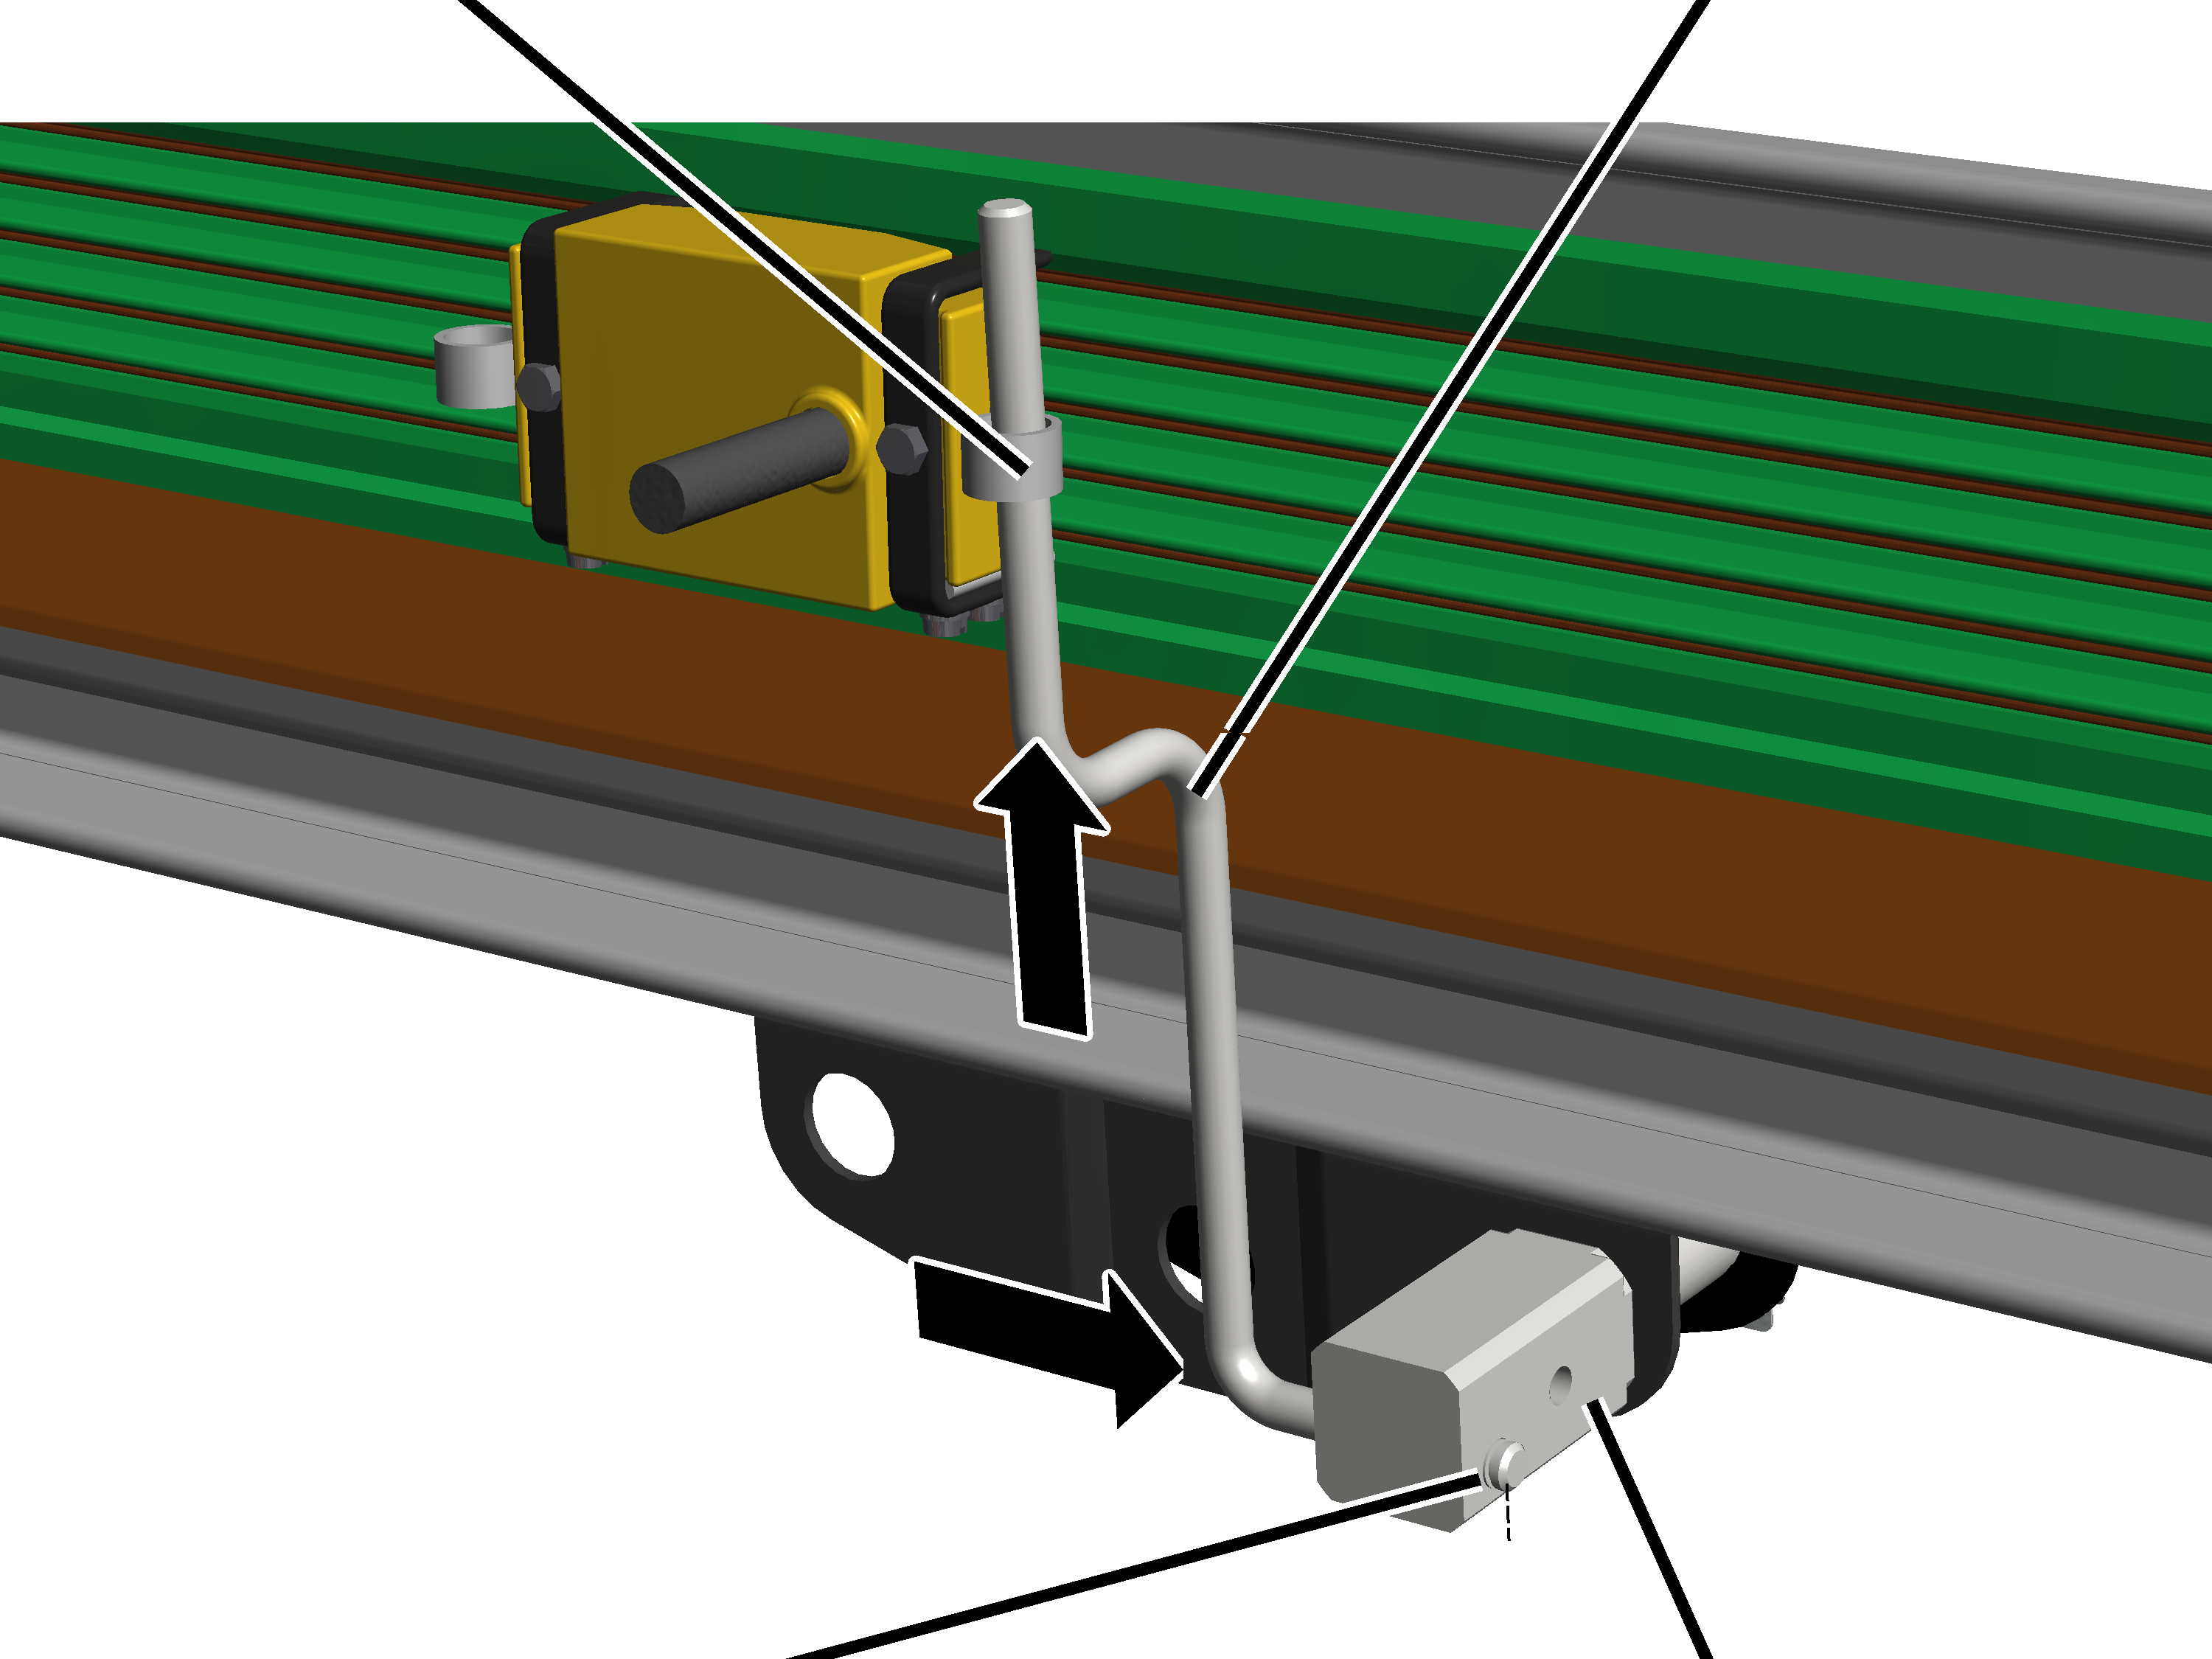
- Obrócić trzpień zabierakowy wg rysunku.
- Trzpień zabierakowy włożyć od dołu w prawy zaczep na odbieraku prądu.
- Trzpień zabierakowy włożyć z lewej strony w zewnętrzny otwór w sworzniu montażowym.
- Zabezpieczyć sworzeń zabierakowy pierścieniem sprężystym zabezpieczającym SL.
Rada:
Opisany wyżej montaż zapewnia centryczne ustawienie odbieraka prądu nad mechanizmem jezdnym. Dzięki temu odbierak prądu nie uderza o koniec profilu HB.
Podsumowanie:
- Wsunąć sworzeń montażowy w prawy otwór w mechanizmie jezdnym.
- Trzpień zabierakowy włożyć z lewej strony w wewnętrzny sworzeń montażowy.
- Trzpień zabierakowy włożyć w prawy zaczep na odbieraku prądu.
Skracanie trzpienia zabierakowego
W zależności od suwnicy może się zdarzyć, że trzpień zabierakowy wystaje u góry ponad szynoprzewód VKL. Jeżeli trzpień zabierakowy będzie wskutek tego przeszkadzał (np. zawieszał się), należy go skrócić.
Jeżeli trzpień zabierakowy wystaje do góry i przeszkadza
Wystający trzpień zabierakowy
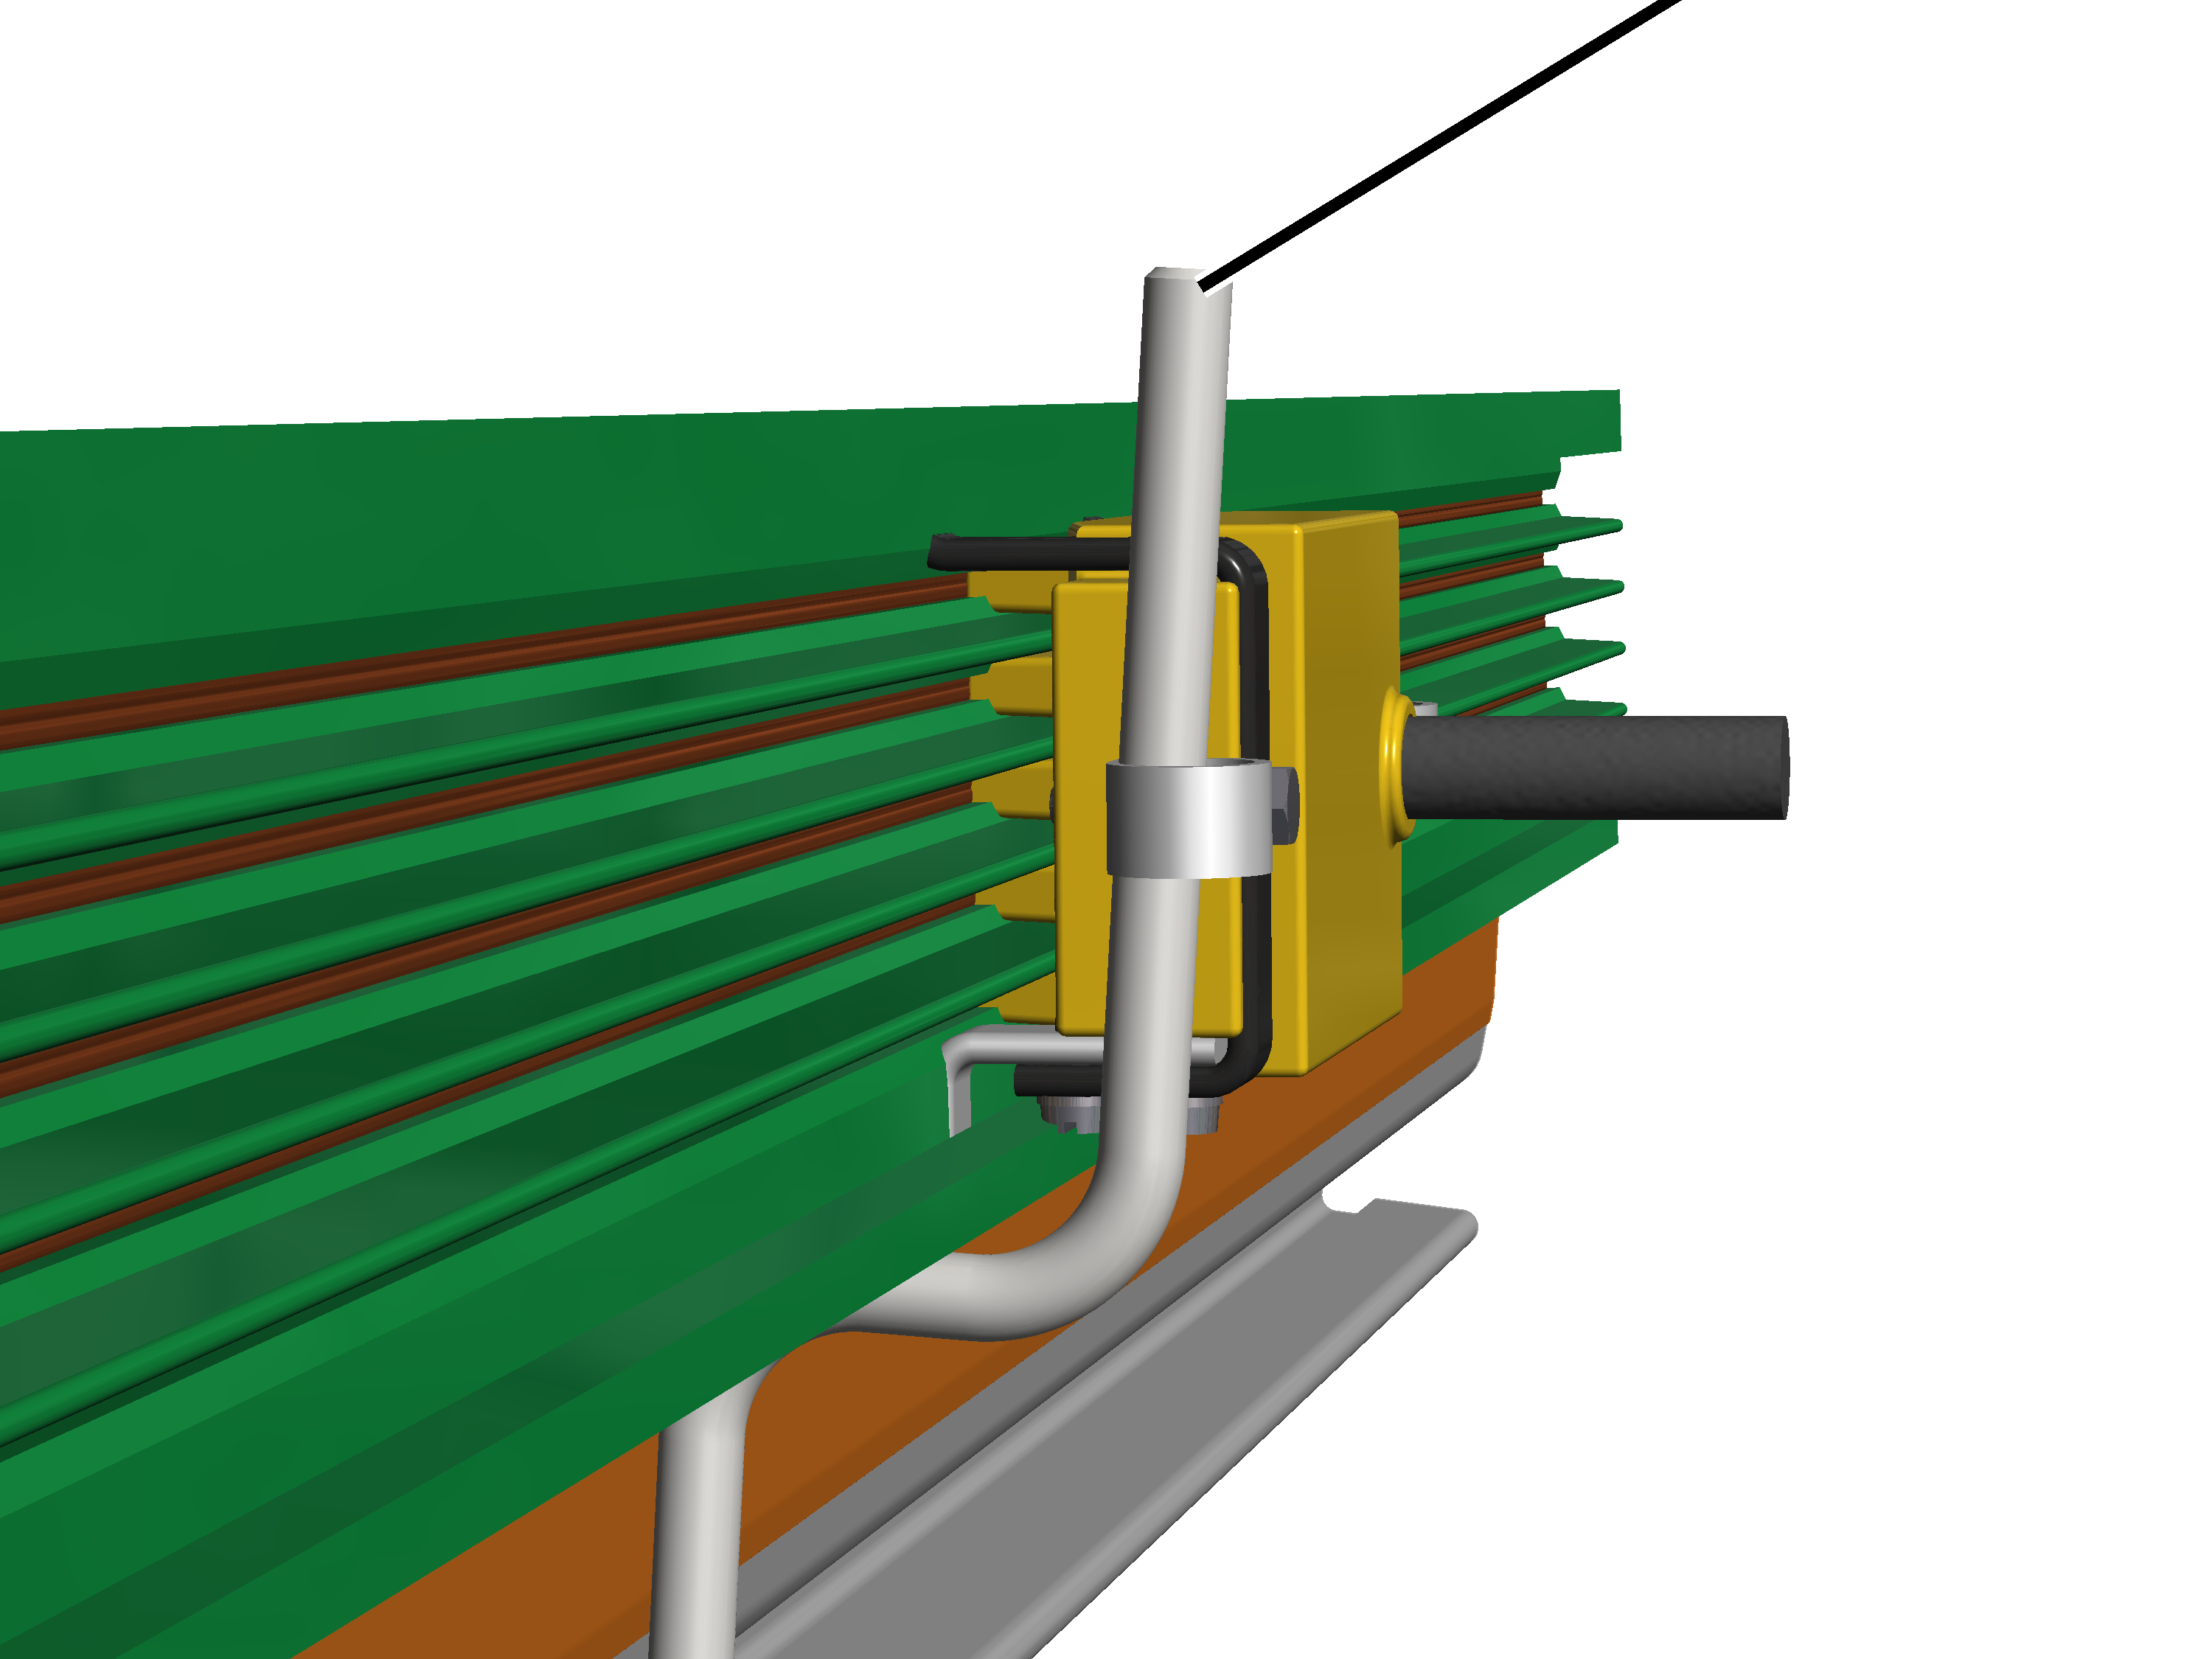
- Odpiłować lub odciąć trzpień zabierakowy.
Na trzpieniu zabierakowym znajduje się karb, przy którym trzpień można skrócić.
Montaż osłon końcowych na szynoprzewodzie
Na obu końcach szynoprzewodu:
Osłona końcowa
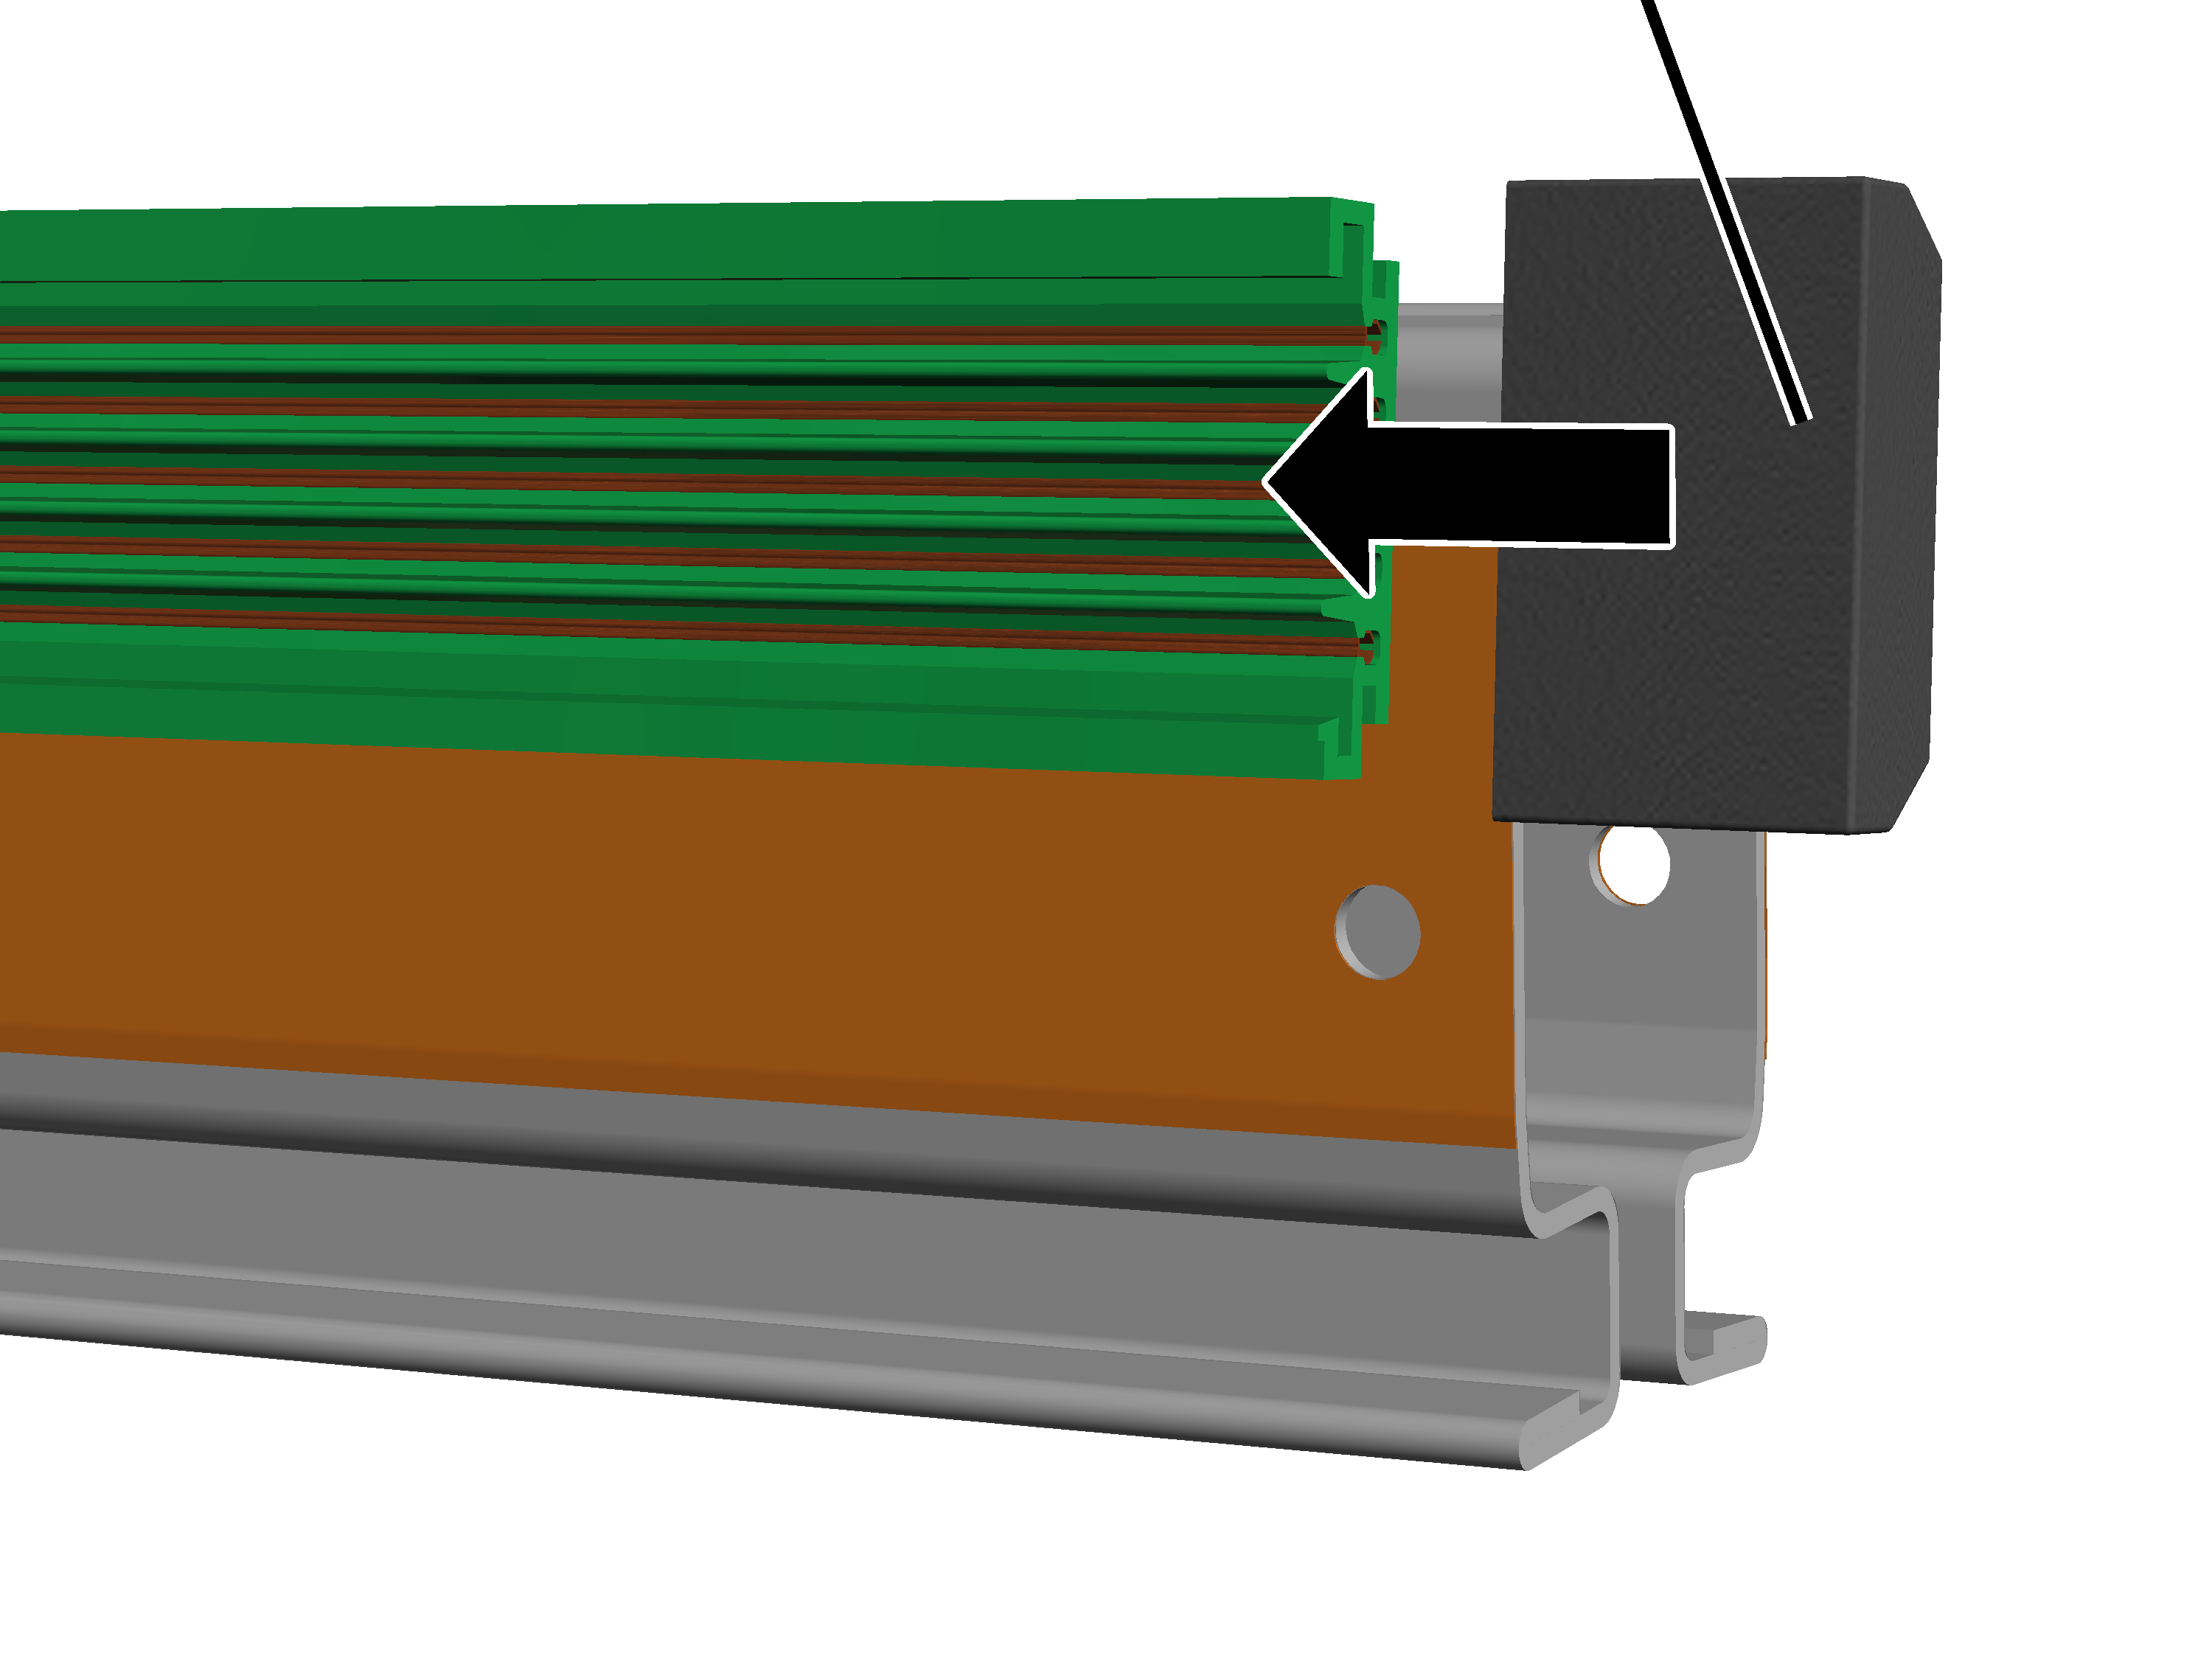
- Osłonę końcową wetknąć na szynoprzewód.
- Osłonę końcową przykręcić od tyłu wkrętami samogwintującymi (2x).
Montaż kołpaków zamykających na profilu HB
Na końcach każdego profilu HB musi być zamontowany kołpak zamykający. Zapobiega on przedostaniu się zanieczyszczeń do profilu HB i jest jednocześnie ogranicznikiem końcowym, który uniemożliwia wypadnięcie dźwignicy HB lub wózka suwnicowego z profilu HB.
Na wszystkich profilach HB z przodu i z tyłu:
Kołpak zamykający
- Wsunąć tuleję dystansową w kołpak zamykający.
Dotyczy tylko modelu HB240: zastosować tuleję dystansową z czarną powłoką. Jest ona nieco dłuższa niż tuleja dystansowa z powłoką srebrzystą lub żółtą.
- Założyć kołpak zamykający.
W razie potrzeby nieco rozszerzyć profil HB, aby umożliwić wsunięcie tulei dystansowej.
Śruba z łbem sześciokątnym
- Wsunąć śrubę z łbem sześciokątnym przez profil HB i tuleję dystansową.
Typowielkość |
Śruba z łbem sześciokątnym |
|---|---|
HB110 |
M12x85 |
HB150 |
M12x110 |
HB190 |
M12x110 |
HB240 |
M12x110 |
- Założyć podkładkę okrągłą i przykręcić nakrętkę samozabezpieczającą M12. 80 Nm.
Montaż szynoprzewodu KBH
Dodatkowo uwzględnić dostarczoną w komplecie dokumentację szynoprzewodu KBH.
Przygotowanie odcinków
- Pojedyncze odcinki szynoprzewodu rozłożyć na podłodze tak, jak mają być później przymocowane do profilu HB.
- Obrócić odcinki tak, aby oznakowanie przewodu ochronnego (żółto-zielona kreska) było wszędzie skierowane w tym samym kierunku.
Tylko HB110, HB150 i HB190
Montaż uchwytu na profilu HB
Szynoprzewód KBH montuje się przy pomocy uchwytów do główki profilu HB.
Na każdym uchwycie:
UchwytŚruba żebrowana M8x25
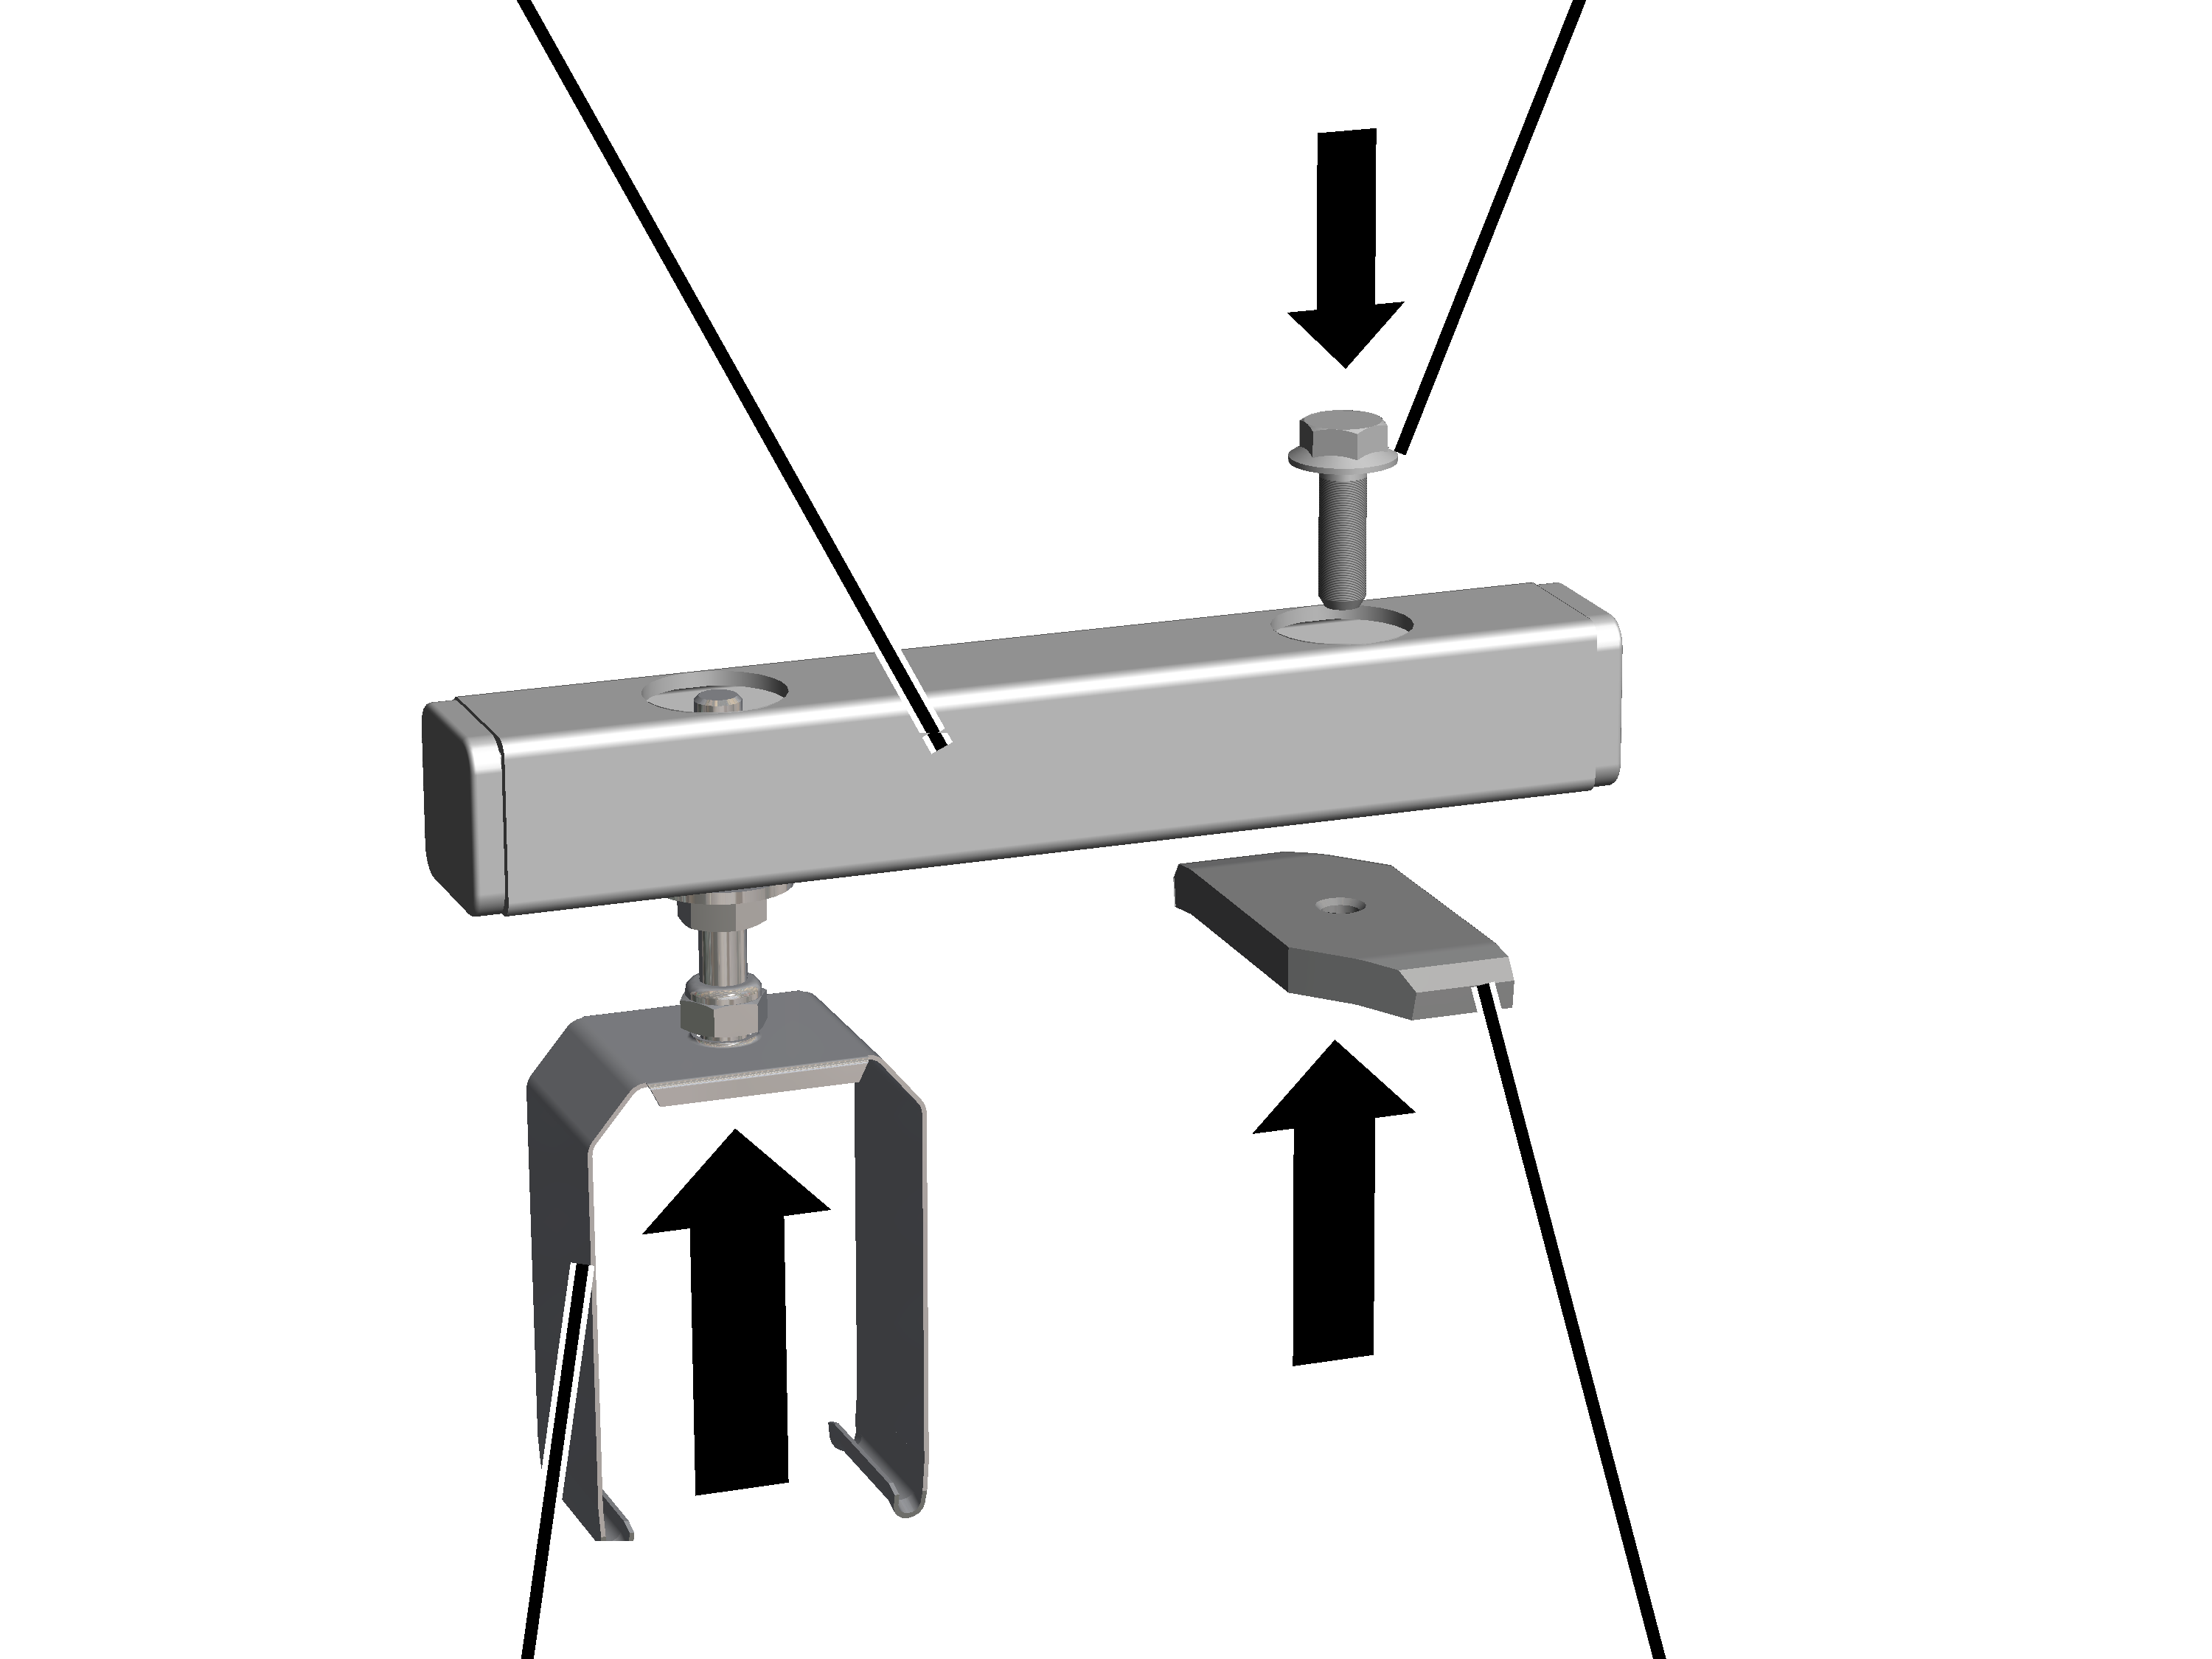
- Wsunąć od dołu wieszak po jednej stronie uchwytu i przykręcić.
- Włożyć od góry śrubę żebrowaną M8x25 uchwytu.
- Nakrętkę z łbem (2x) nakręcić od dołu na śrubę żebrowaną.
Uchwyt
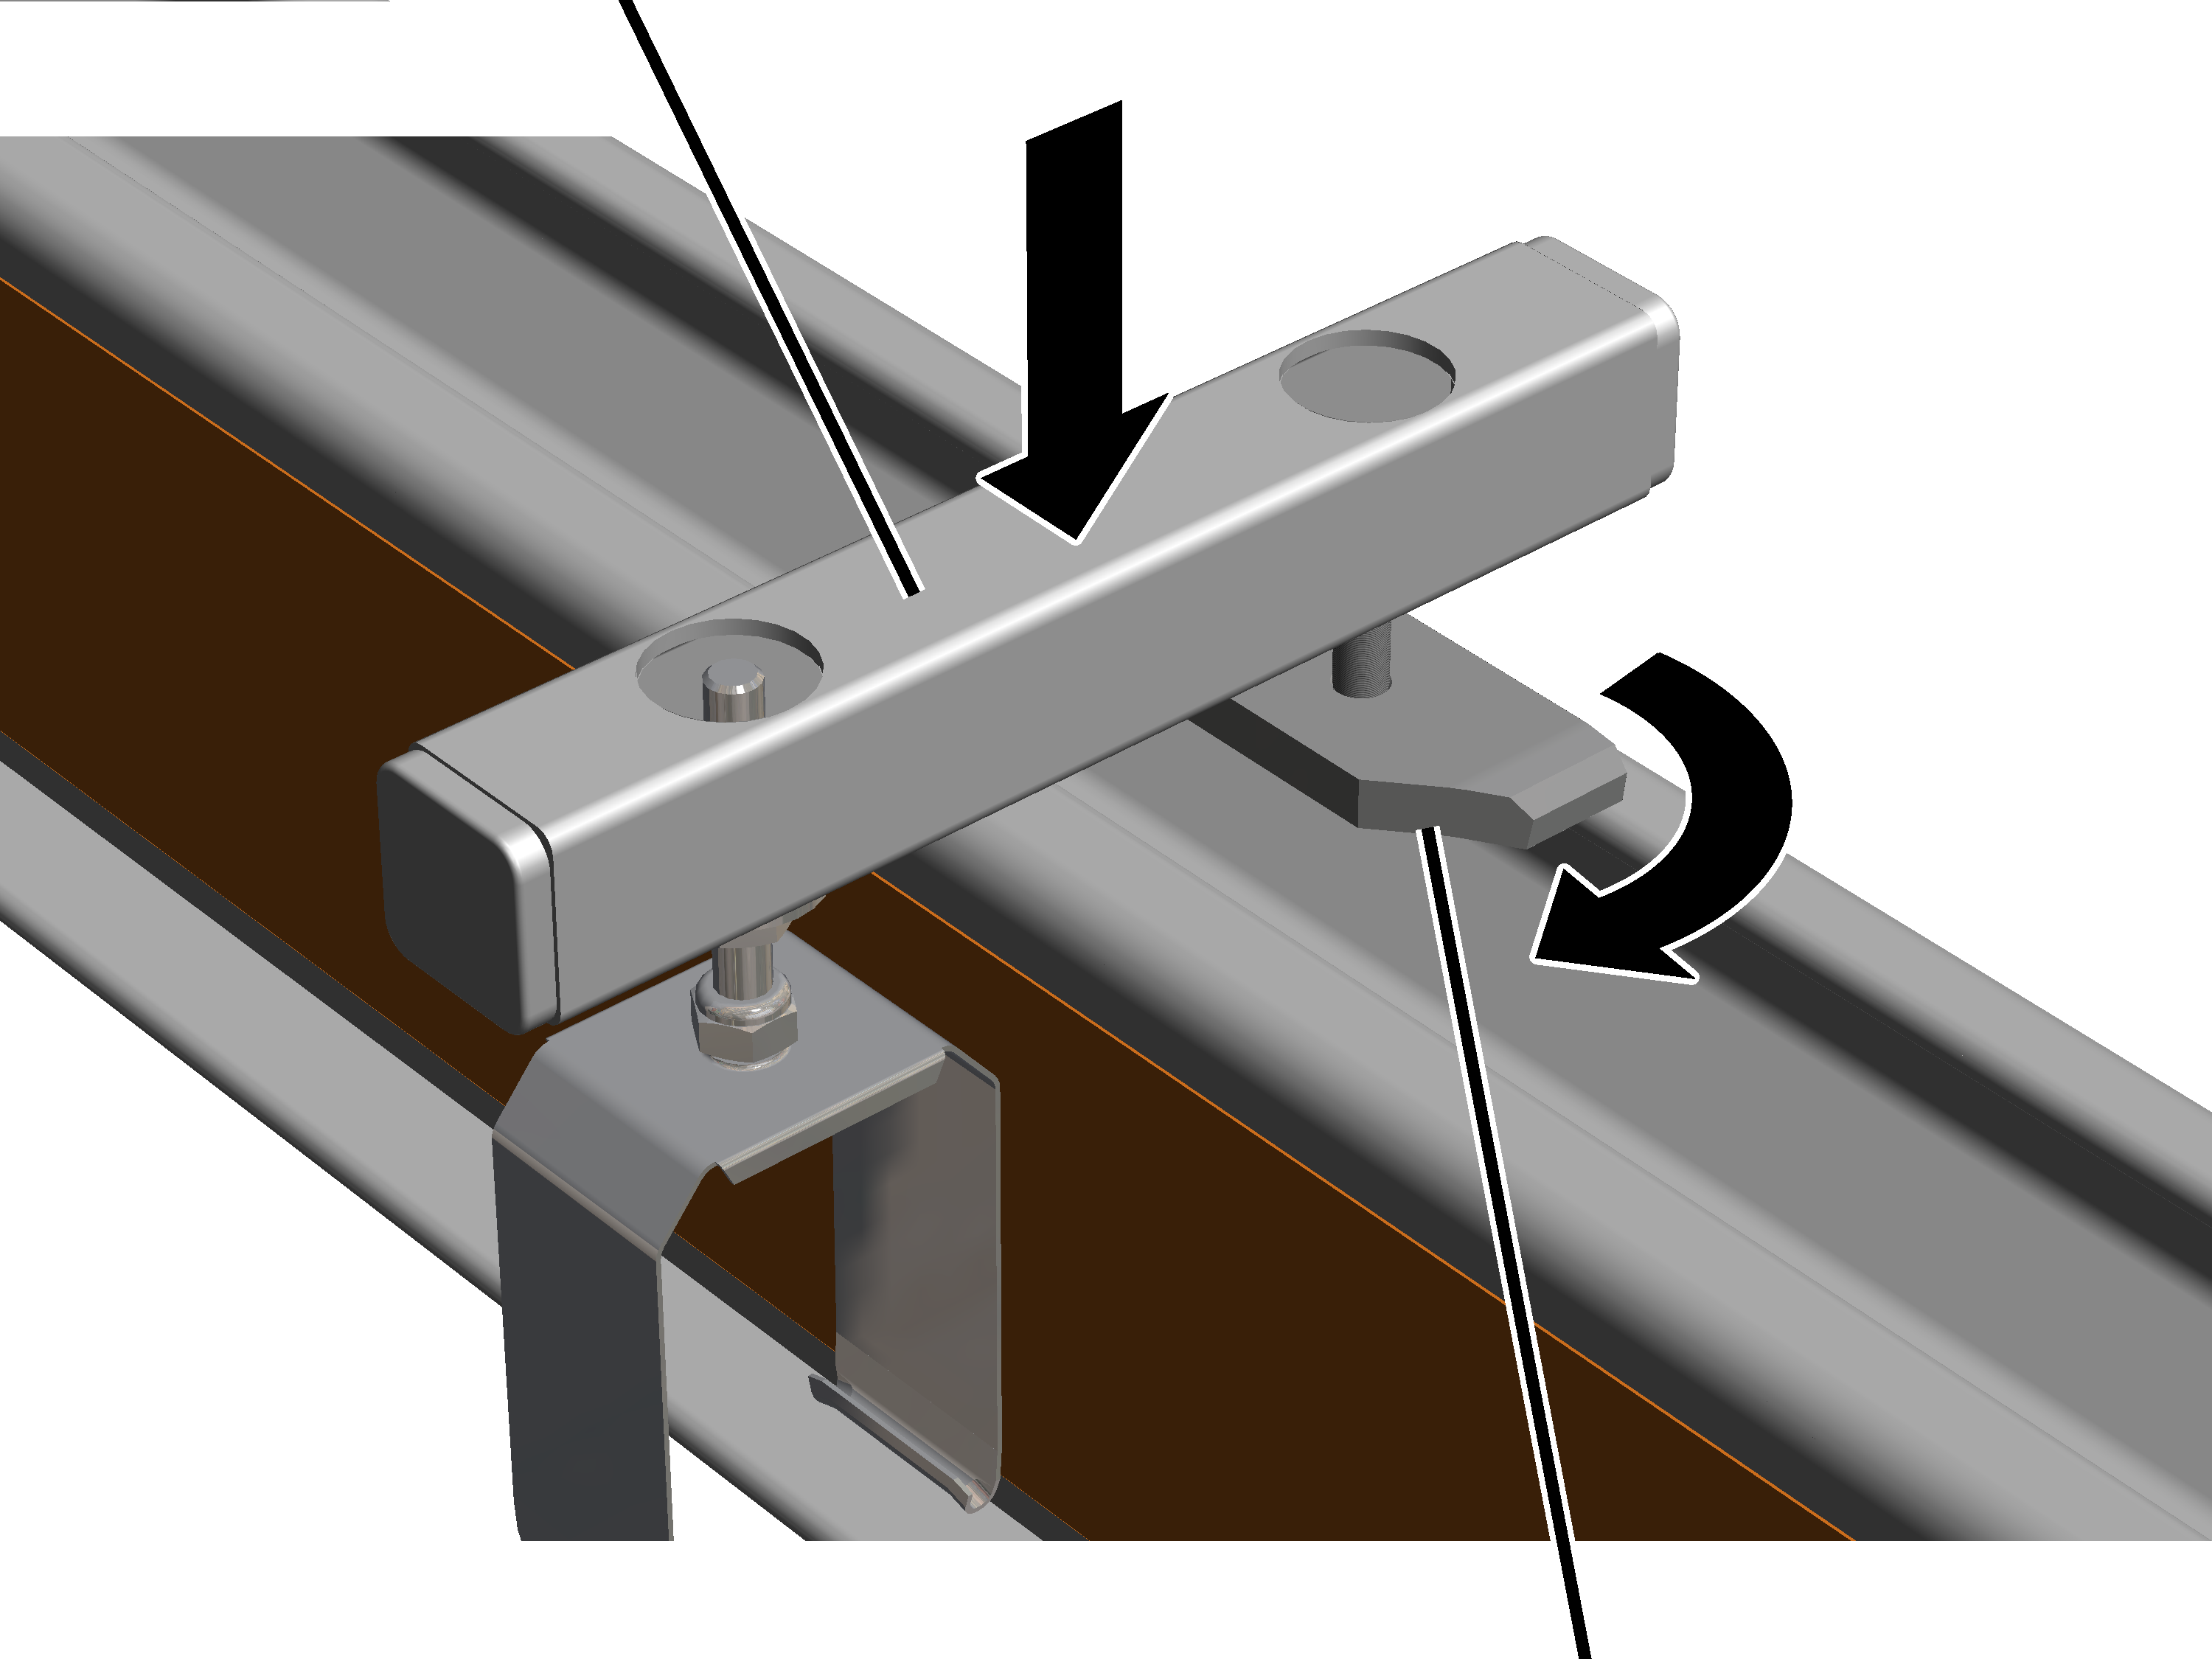
- Nakrętkę z łbem obrócić w kierunku podłużnym i uchwyt położyć od góry na główkę profilu.
- Nakrętka z łbem wchodzi w główkę profilu.
- Przykręcić śrubę żebrowaną. 30 Nm.
- Nakrętka z łbem obraca się podczas dokręcania w kierunku poprzecznym i zaciska się w główce profilu.
Montaż odcinków
Do każdego odcinka
Wieszak
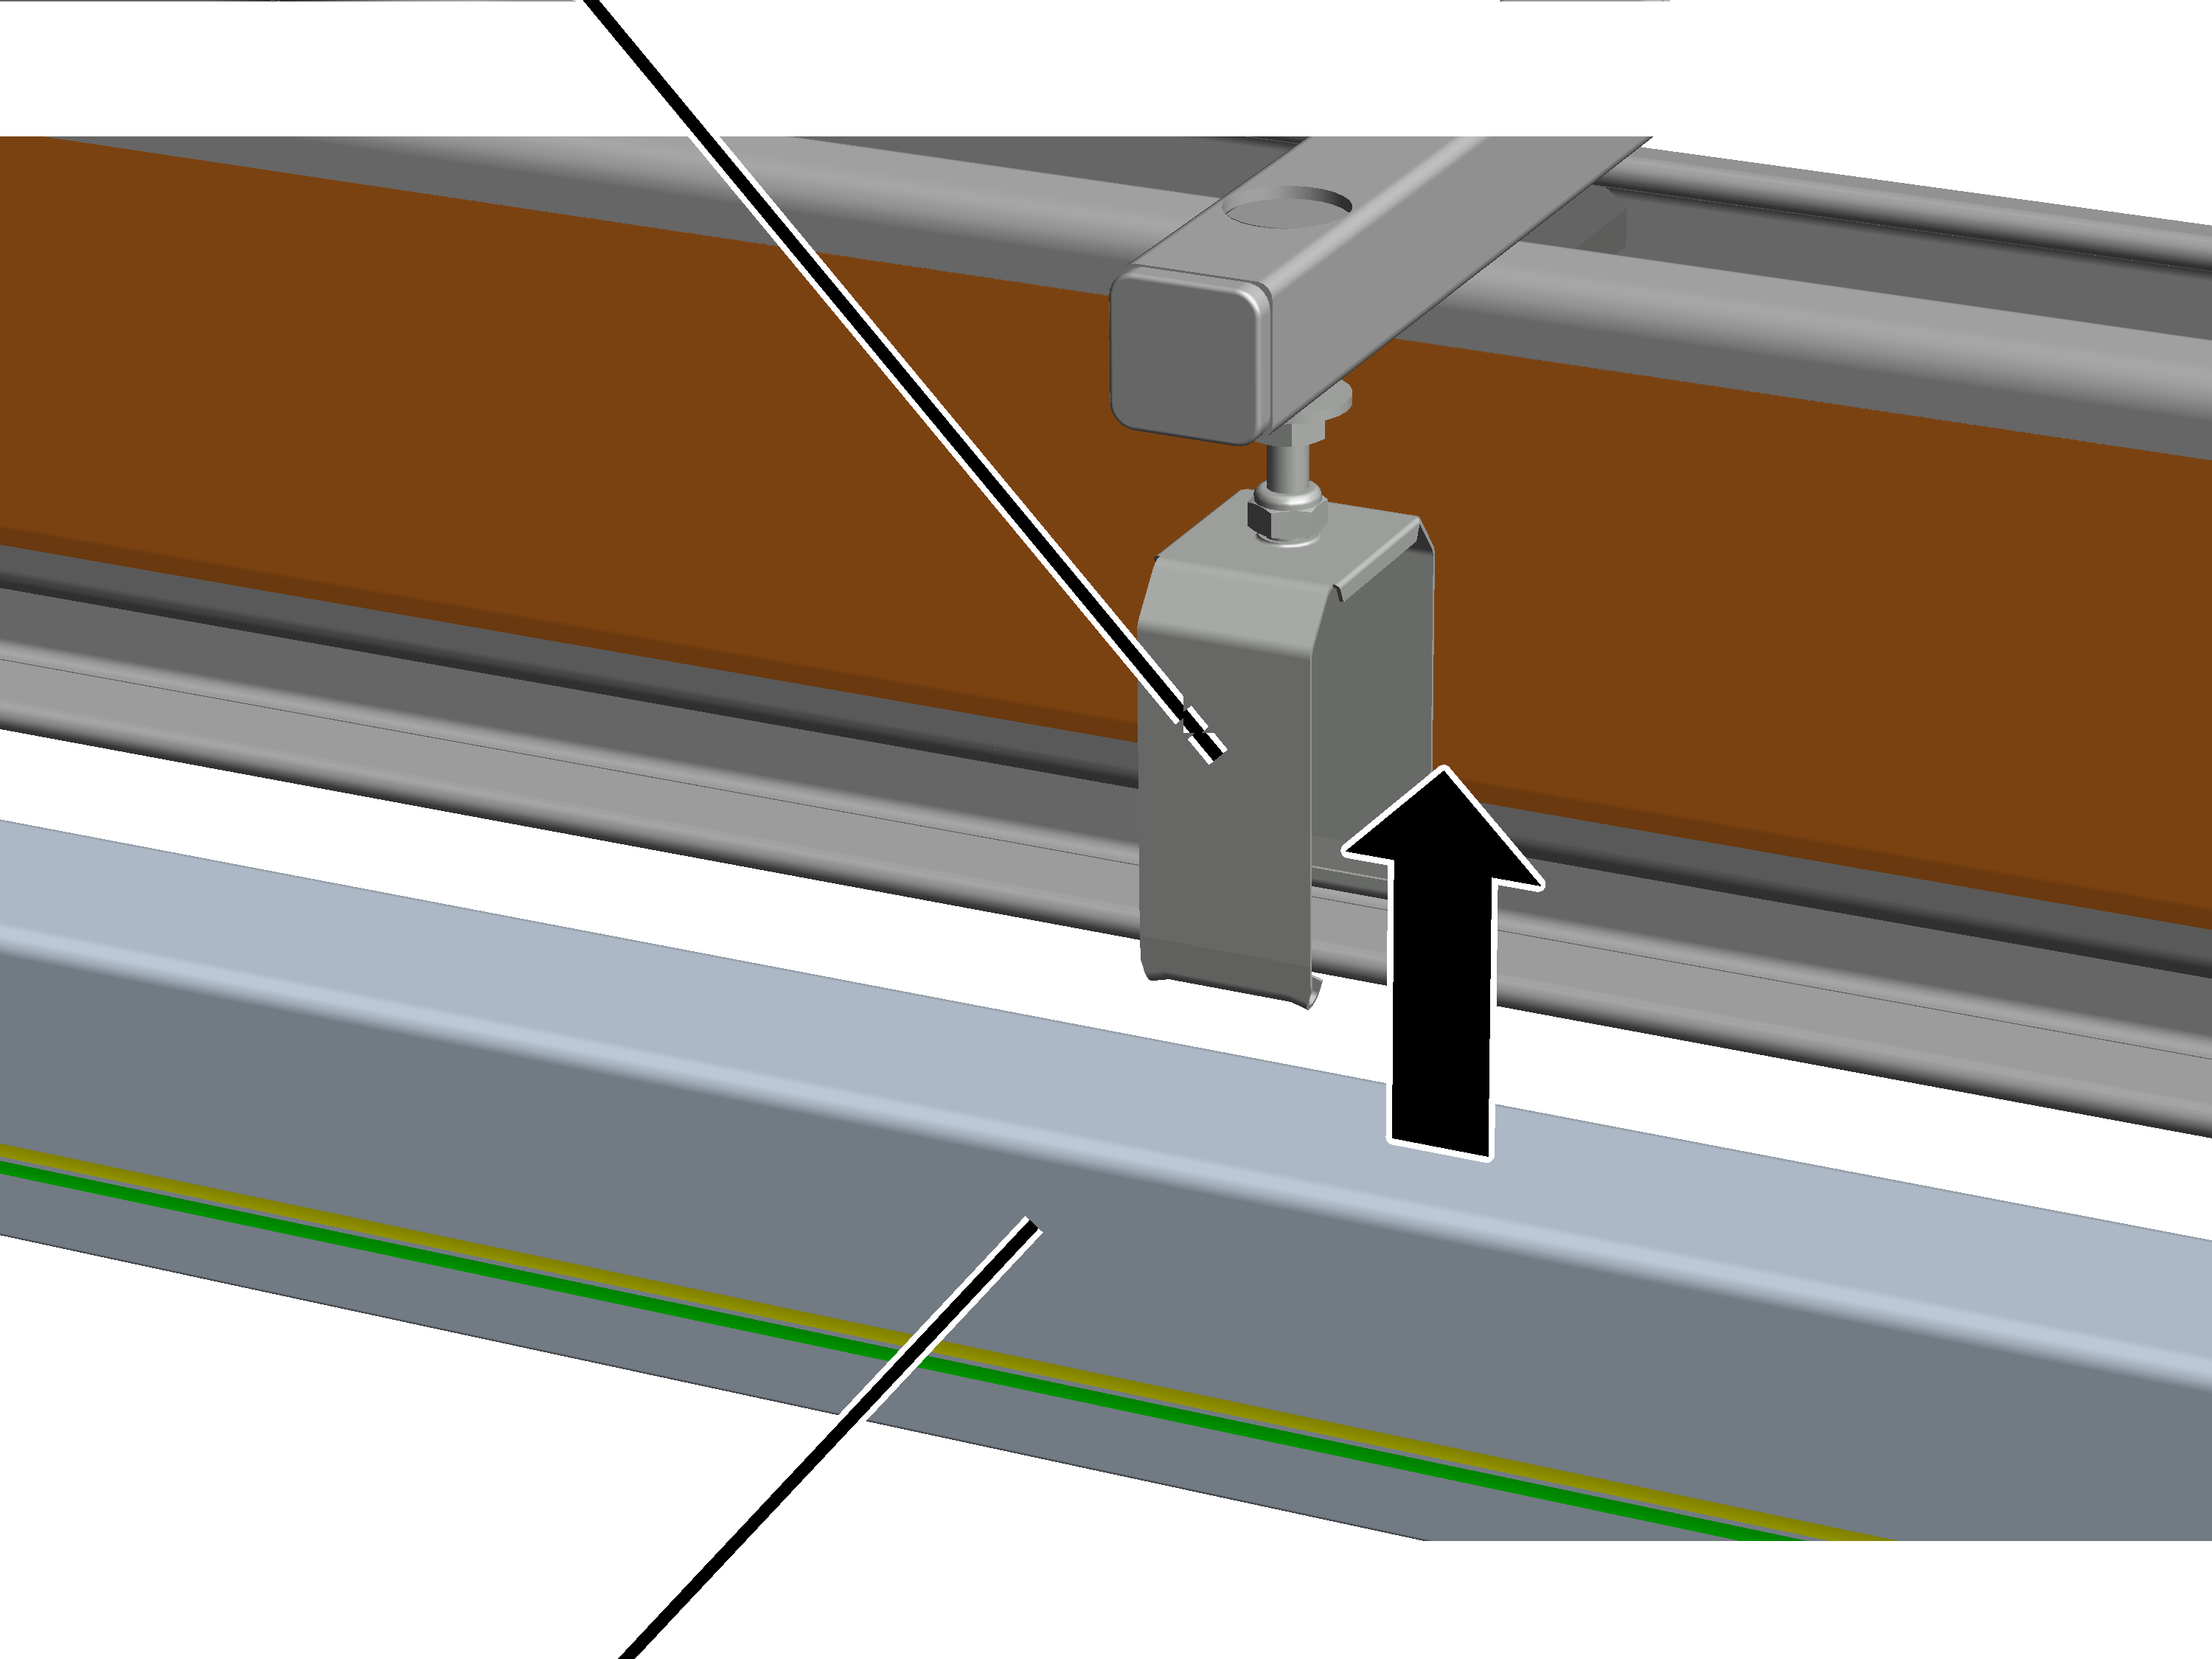
- Odcinek wsunąć od dołu w wieszak.
- Haki zawieszenia torowiska zaczepić od dołu w szynoprzewód.
- Sprawdzić, czy odcinek wisi po obu stronach na wieszaku i daje się przesuwać w kierunku profilu HB.
Tylko HB240
Montaż uchwytu na profilu HB
Szynoprzewód KBH montuje się przy pomocy uchwytów do główki profilu HB.
Na każdym uchwycie:
UchwytŚruba żebrowana M8x25
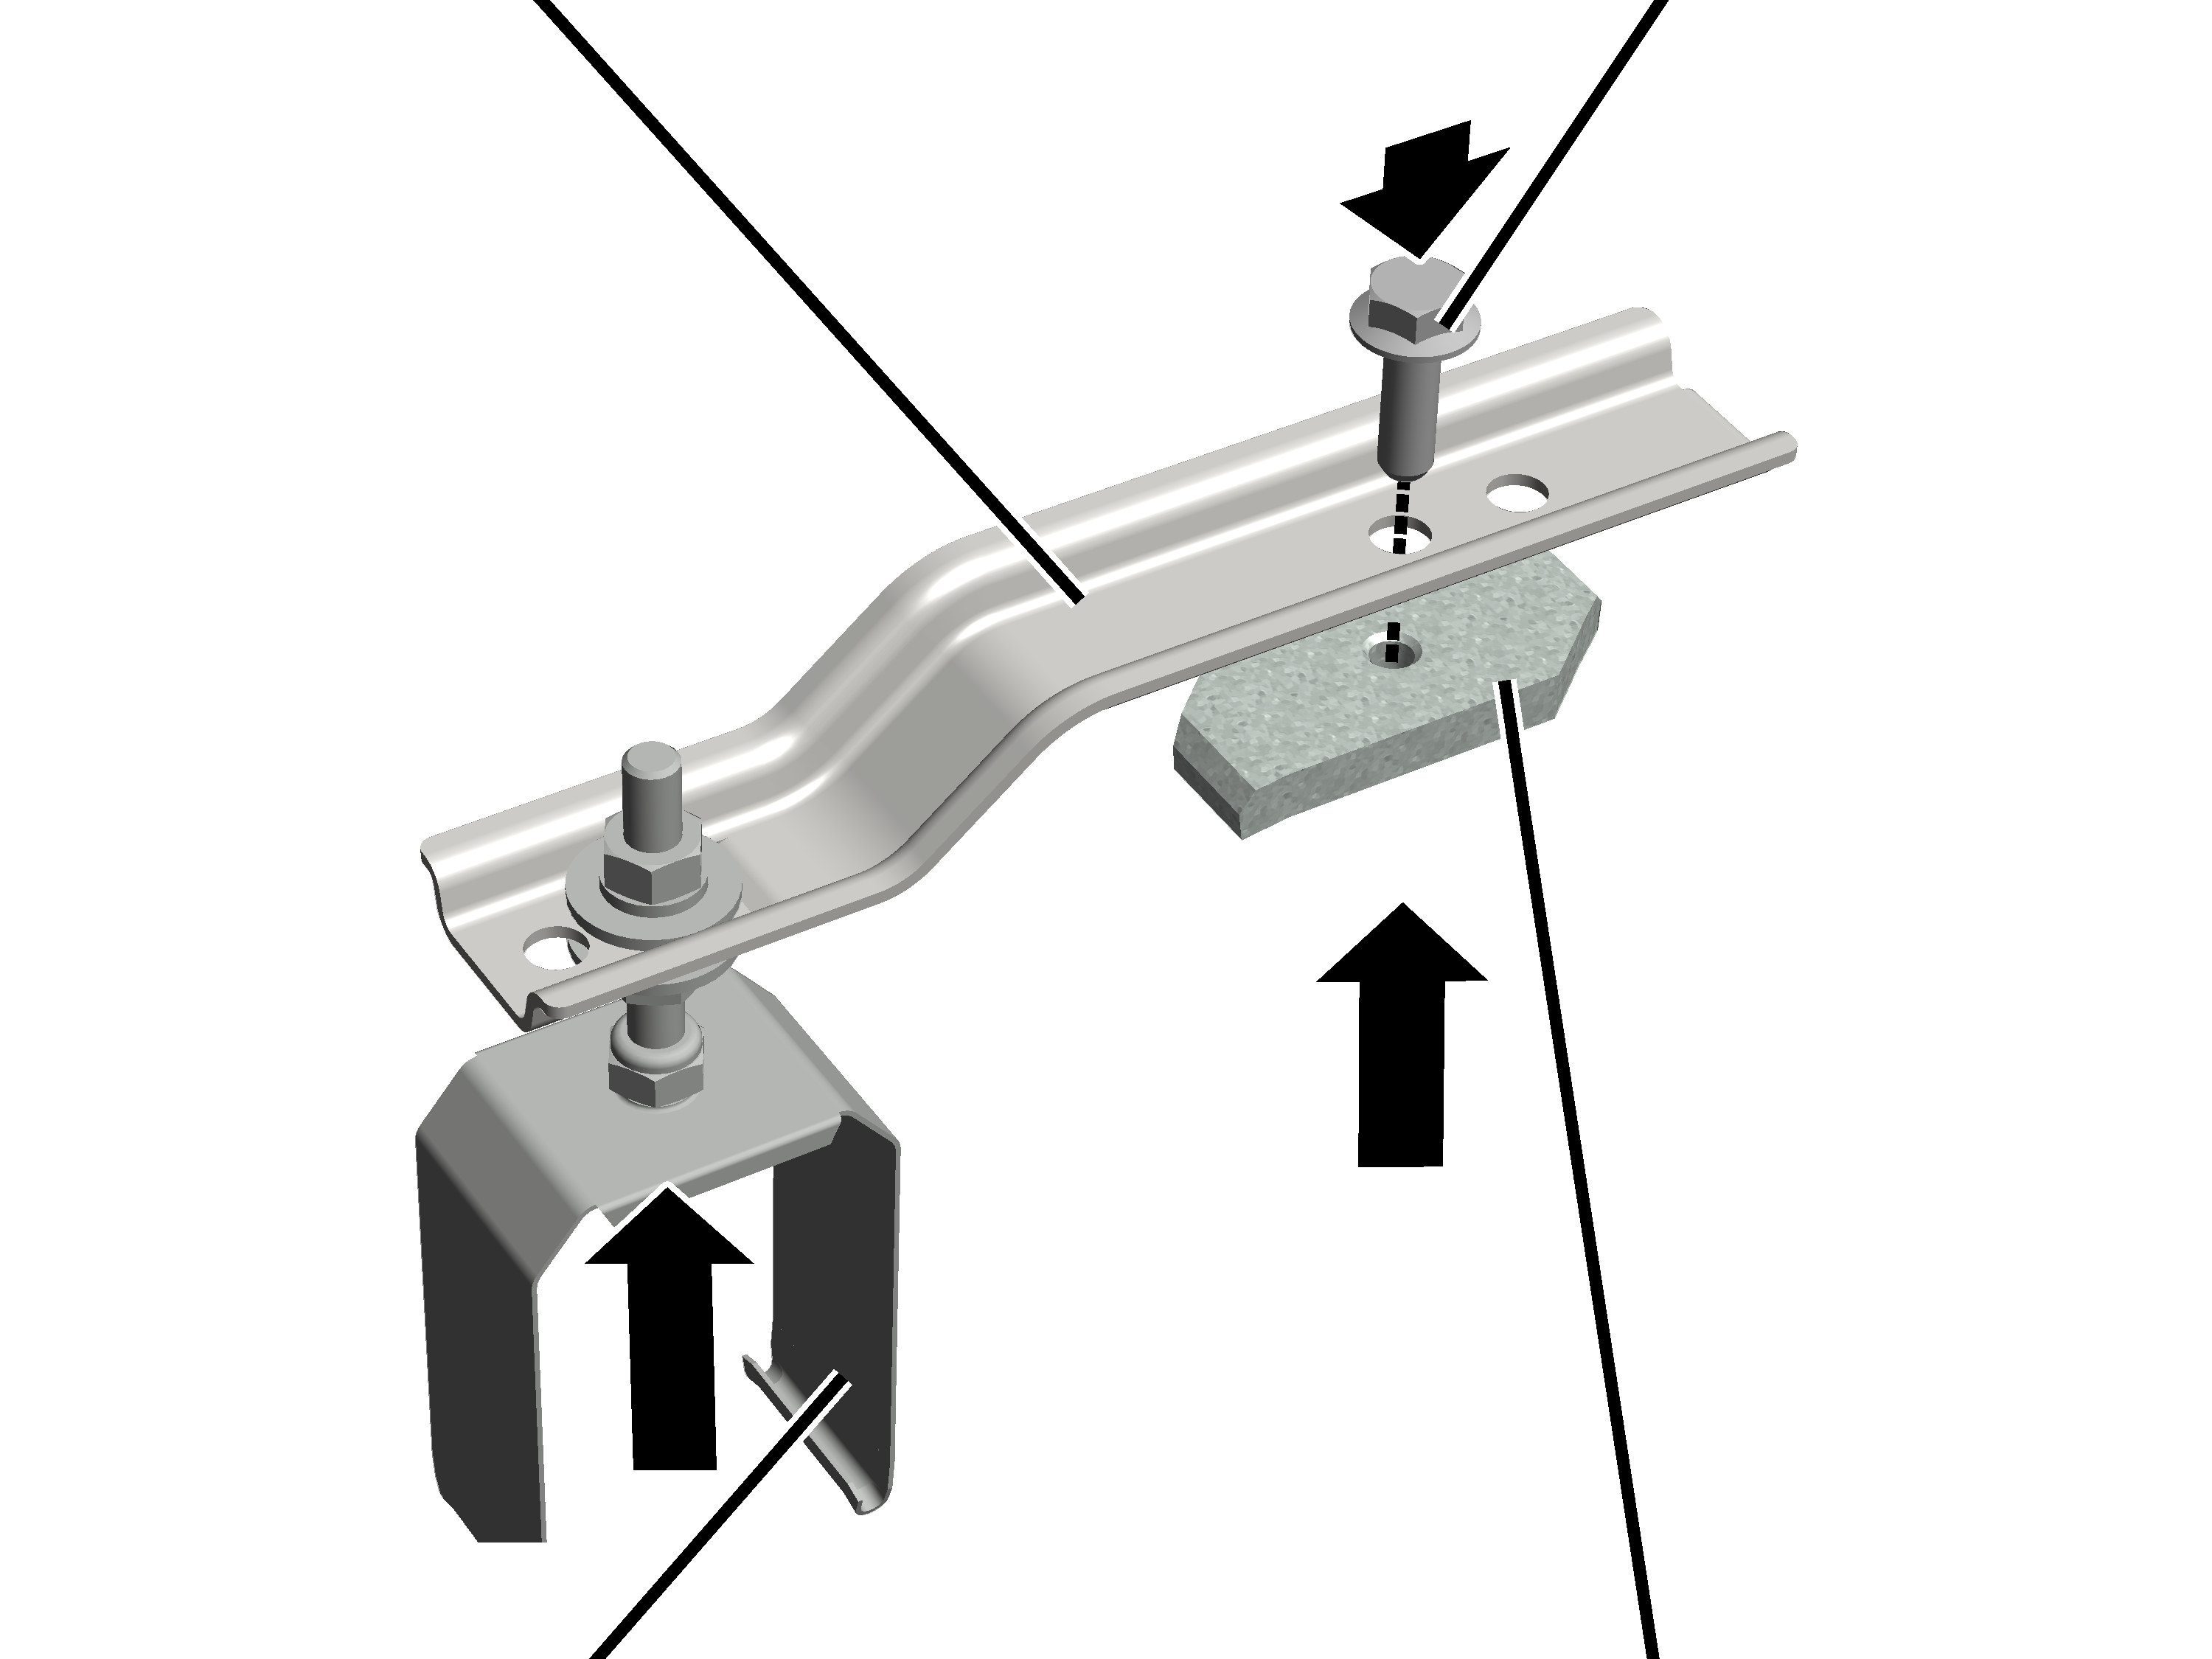
- Wsunąć od dołu wieszak po opuszczonej stronie uchwytu, wsunąć w wewnętrzny otwór i przykręcić.
- Włożyć od góry śrubę żebrowaną M8x25 po podwyższonej stronie uchwytu w otwór wewnętrzny.
- Nakrętkę z łbem (2x) nakręcić od dołu na śrubę żebrowaną.
Uchwyt
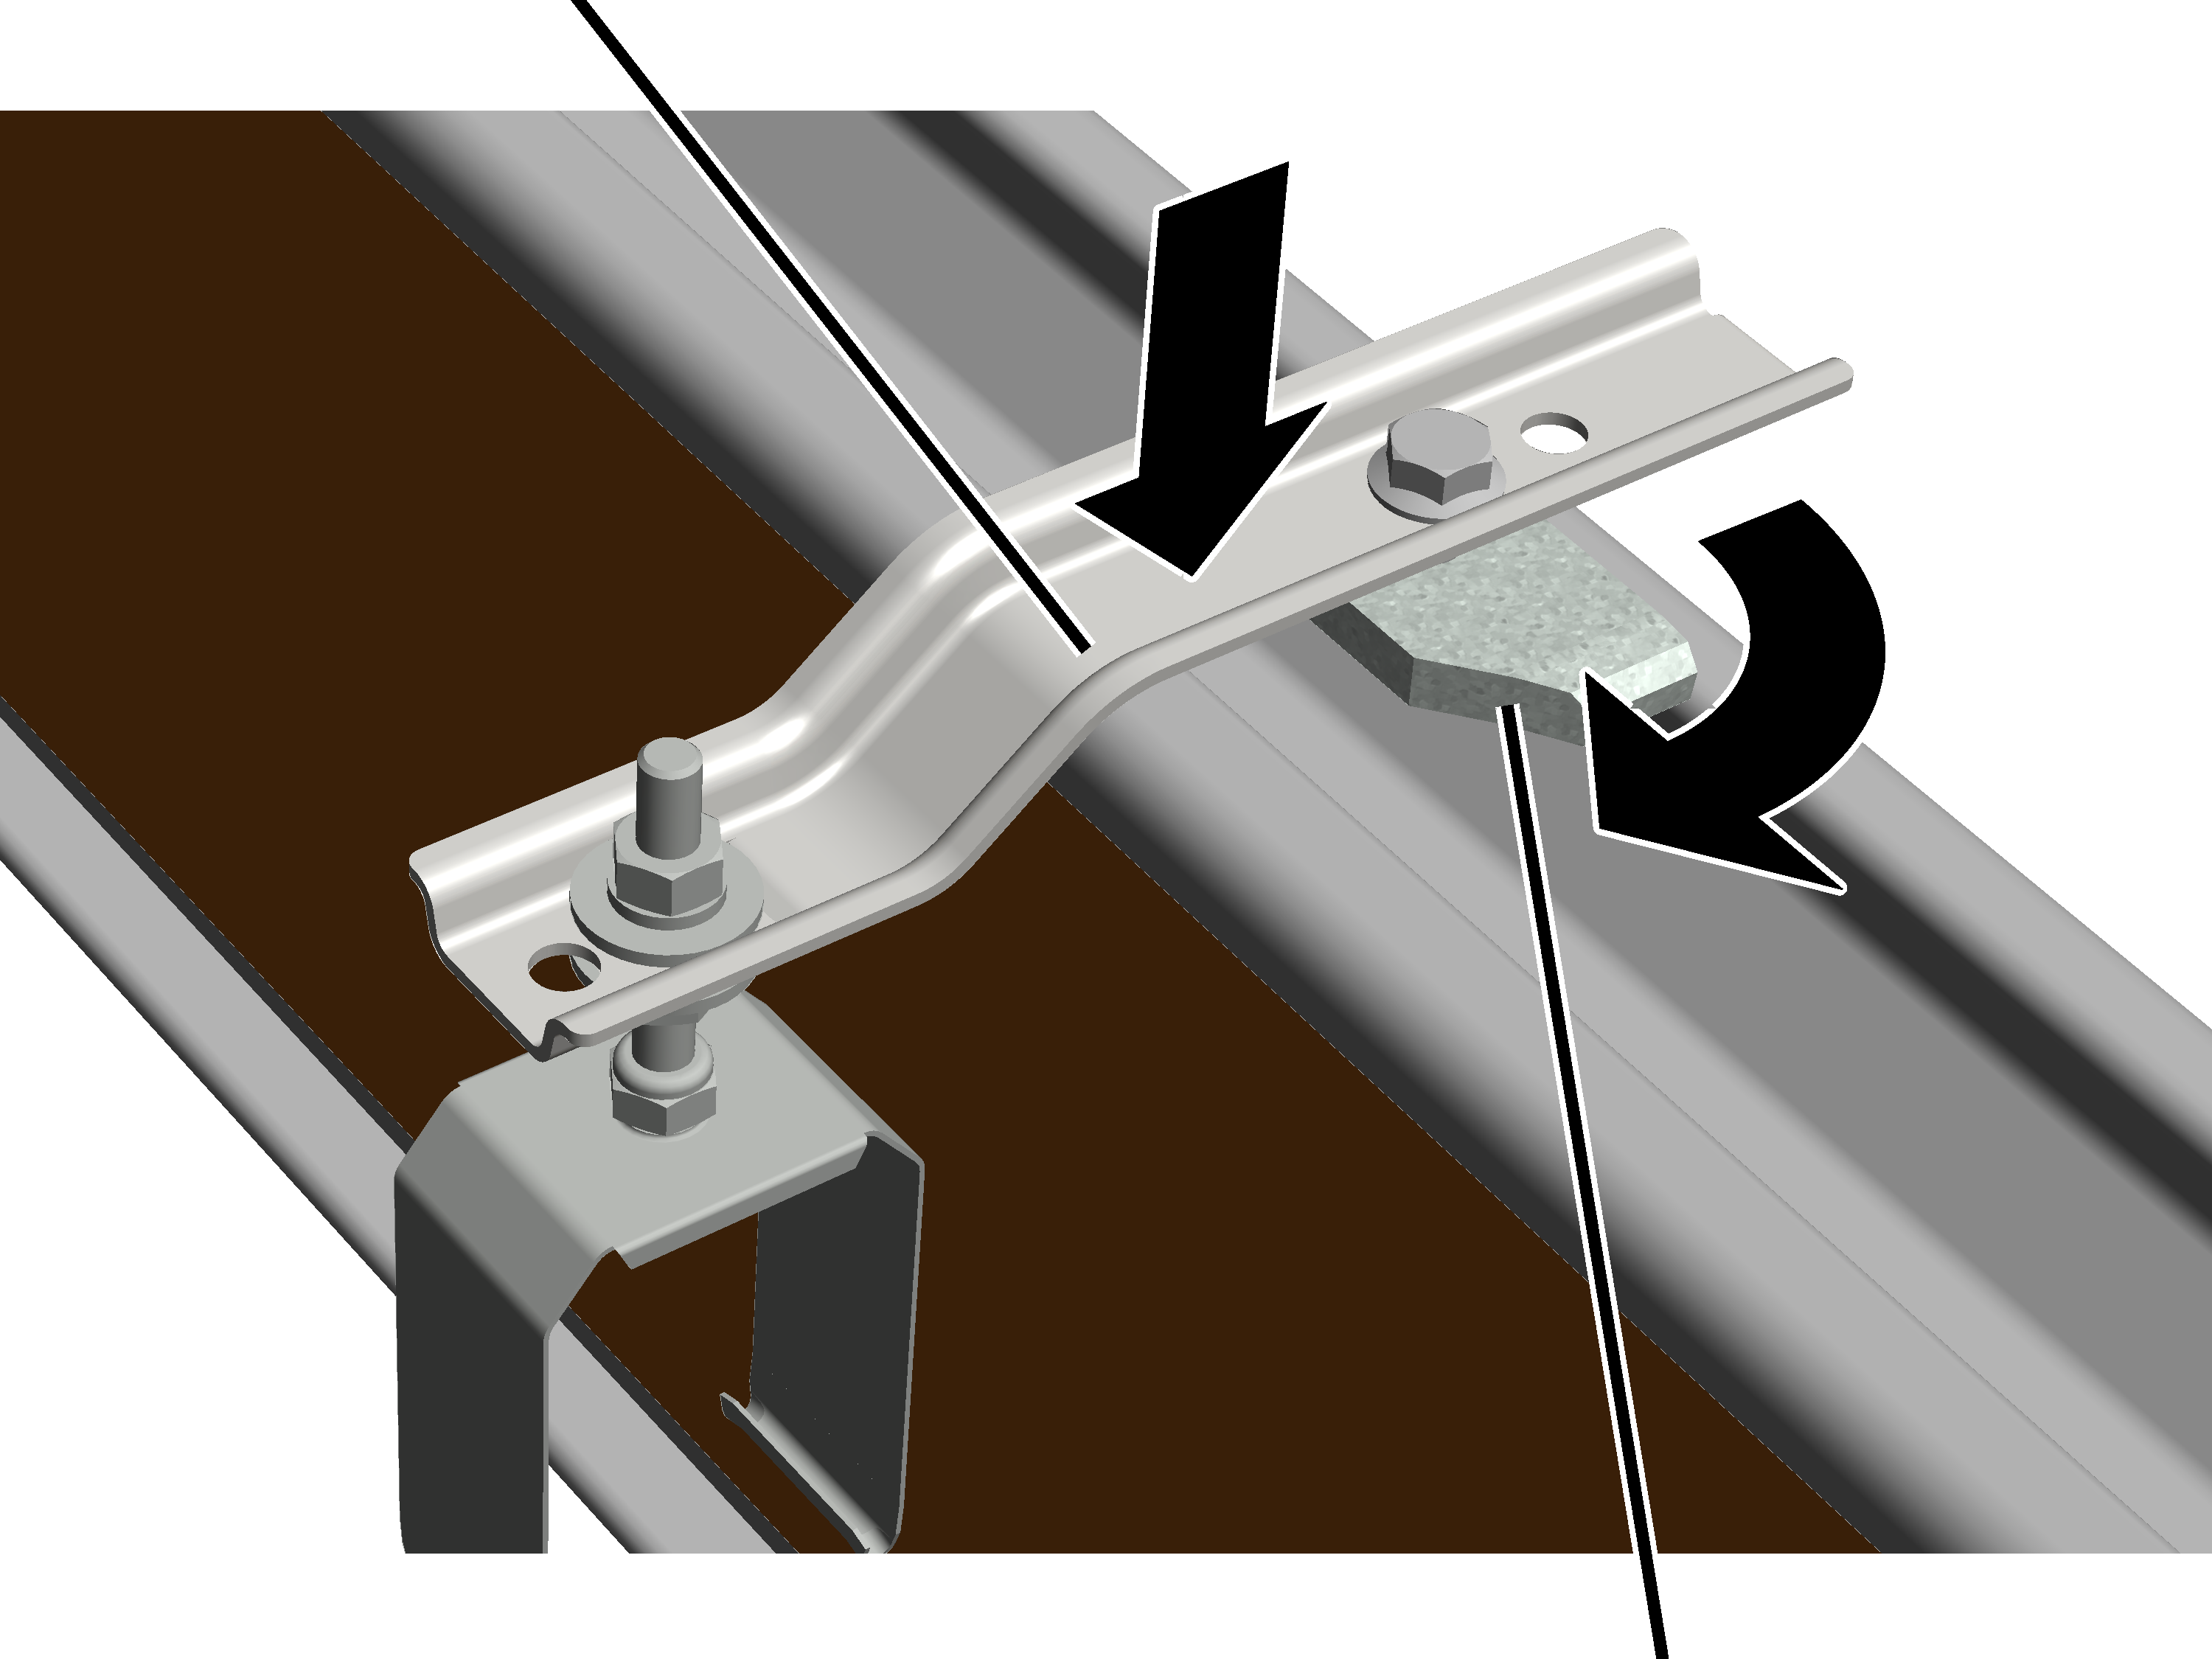
- Nakrętkę z łbem obrócić w kierunku podłużnym i uchwyt położyć od góry na główkę profilu.
- Nakrętka z łbem wchodzi w główkę profilu.
- Przykręcić śrubę żebrowaną. 30 Nm.
- Nakrętka z łbem obraca się podczas dokręcania w kierunku poprzecznym i zaciska się w główce profilu.
Montaż odcinków
Do każdego odcinka
Wieszak
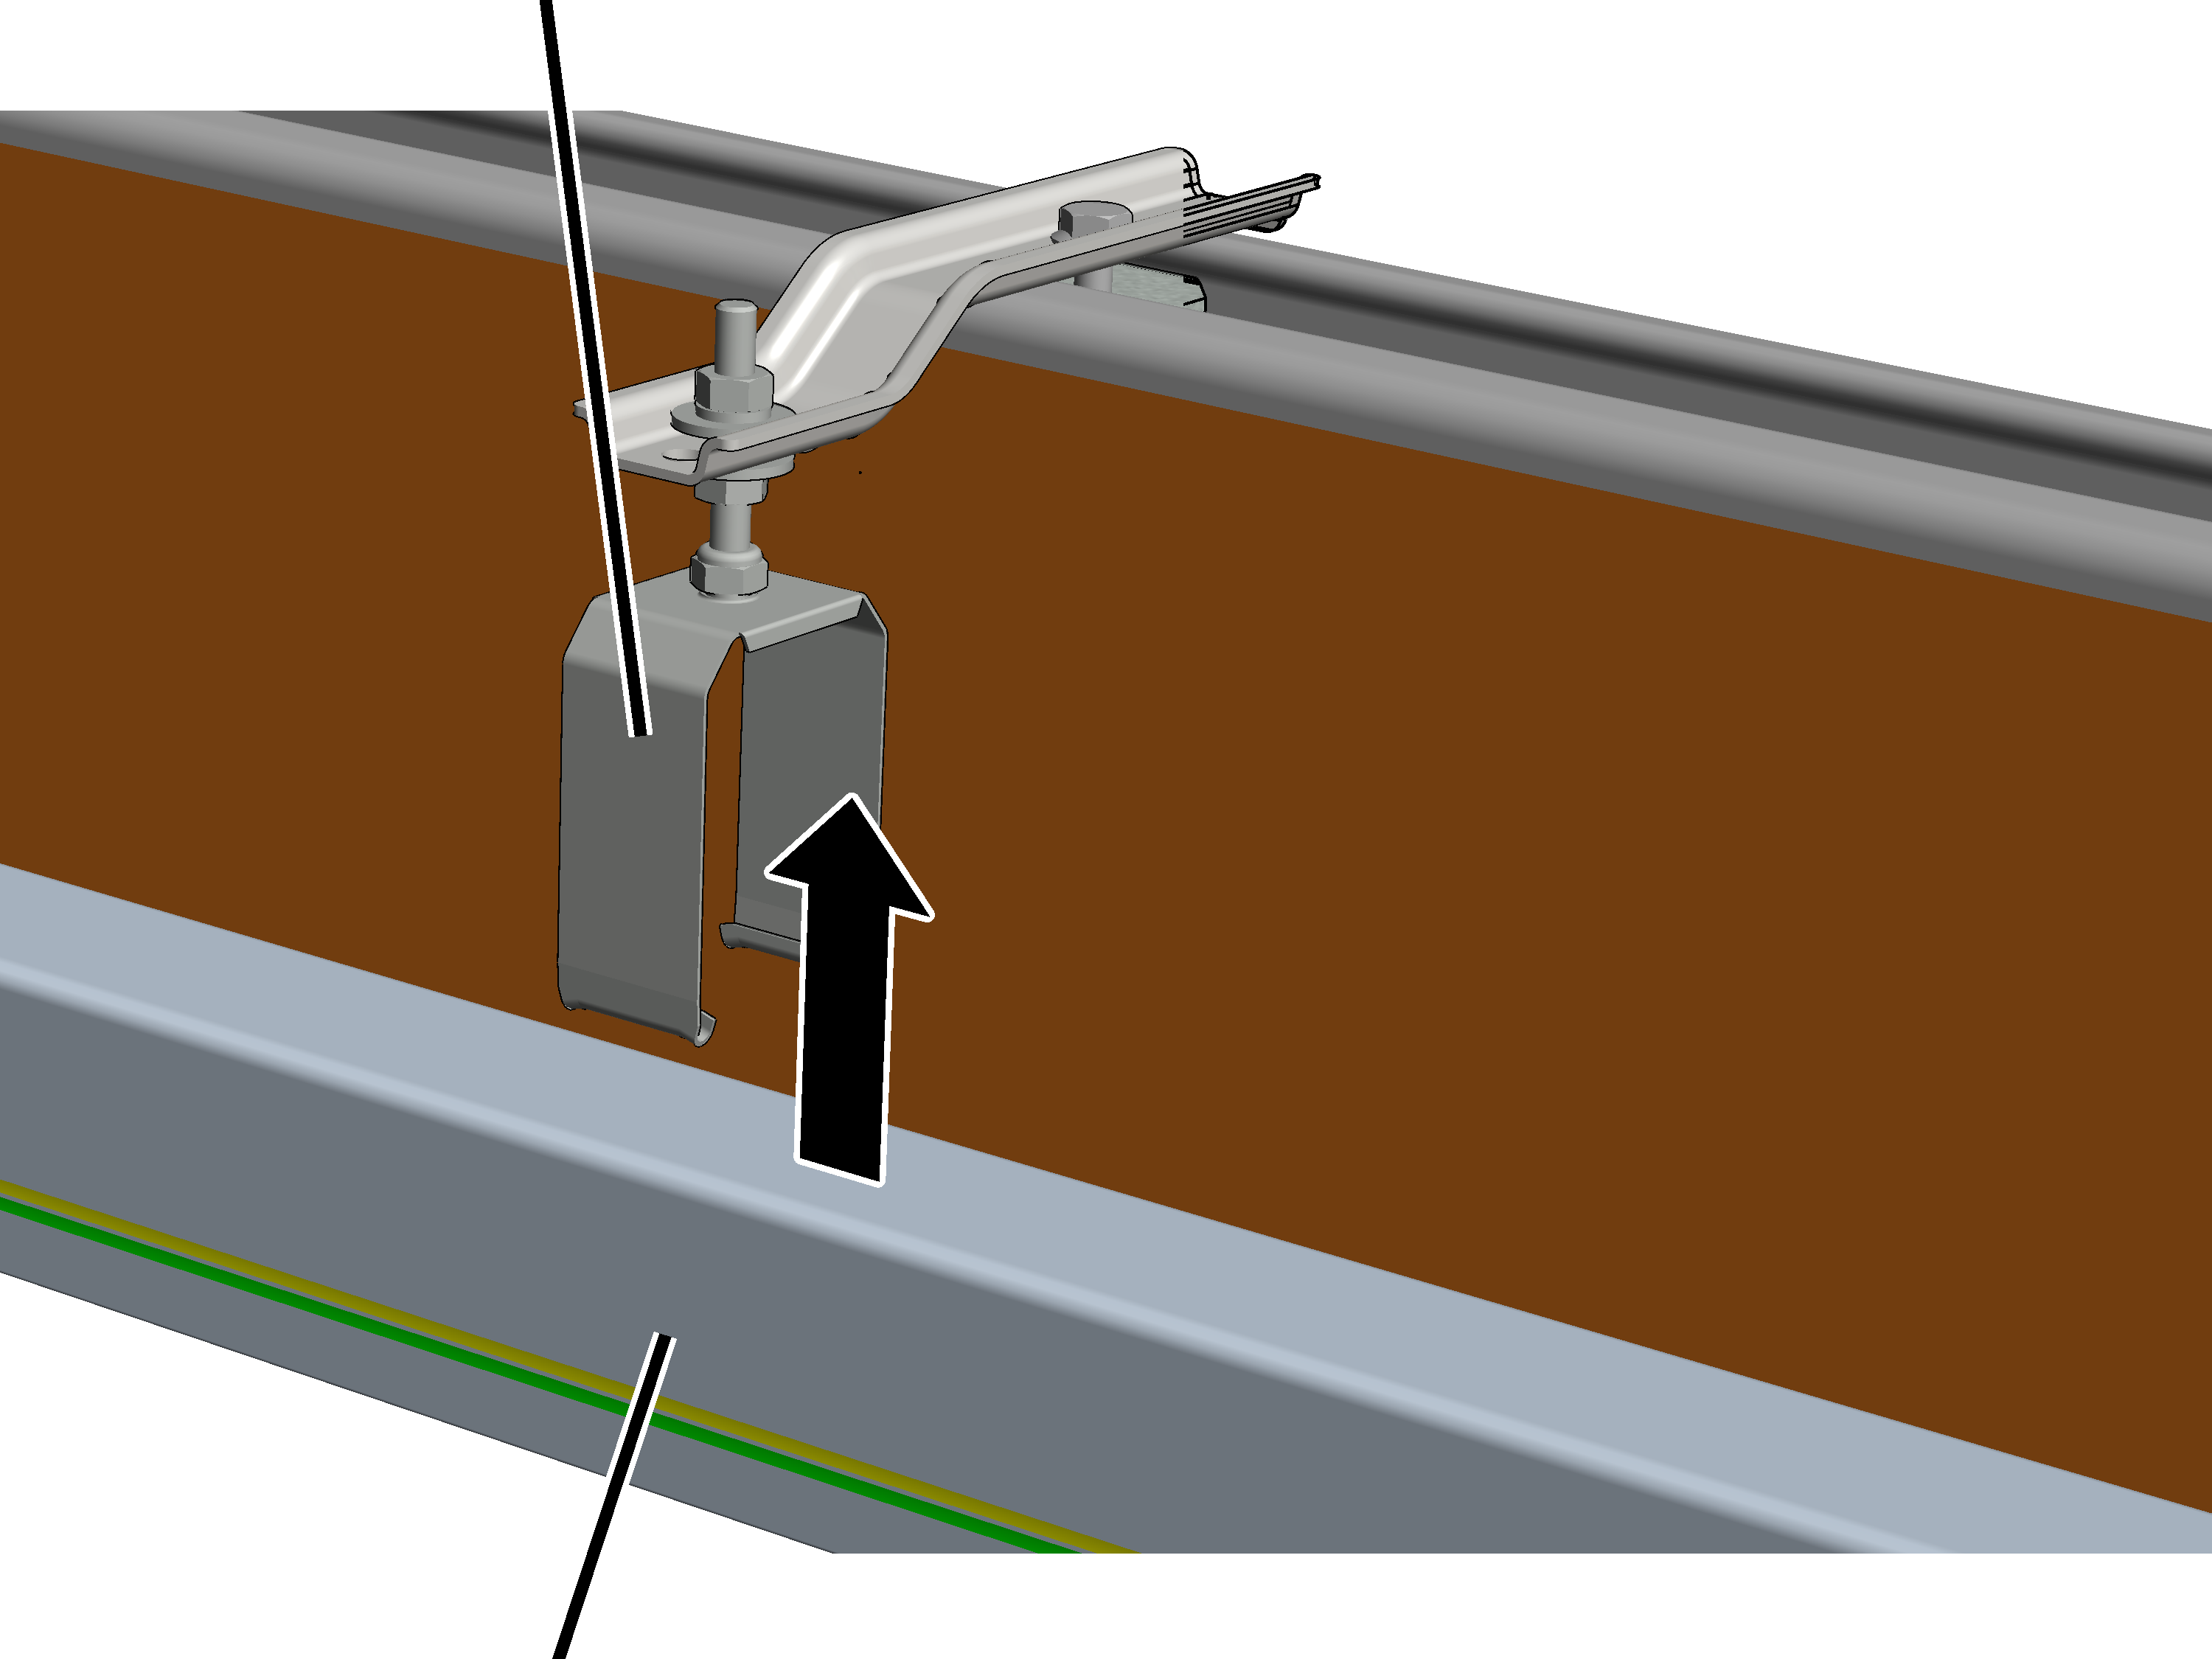
- Odcinek wsunąć od dołu w wieszak.
- Haki zawieszenia torowiska zaczepić od dołu w szynoprzewód.
- Sprawdzić, czy odcinek wisi po obu stronach na wieszaku i daje się przesuwać w kierunku profilu HB.
Połączenie elektryczne odcinków
Odcinki są łączone ze sobą elektrycznie łącznikami.
Na każdym styku
Listwa
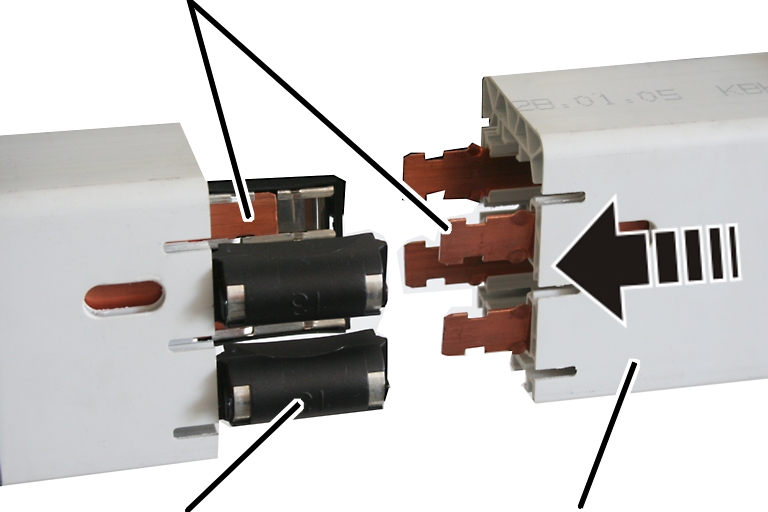
- Na prawym końcu odcinka na każdej listwie jest założony łącznik.
- Z lewego końca odcinka szyny są tak ukształtowane, że nie mogą ześliznąć się do szynoprzewodu.
- Ustawić listwy tak, aby można je było wsunąć w łączniki.
- Na końcu odcinka położyć pomiędzy szyny kawałek drewna i dobić odcinek młotkiem do poprzedniego.
- Listwa ześlizguje się do łączników.
- Sprawdzić na wszystkich listwach, czy łączniki są pewnie zatrzaśnięte.
Połączenie mechaniczne odcinków
Odcinki są łączone mechanicznie osłoną styku, co chroni przed dotknięciem listew.
Na każdym styku
Osłona styku
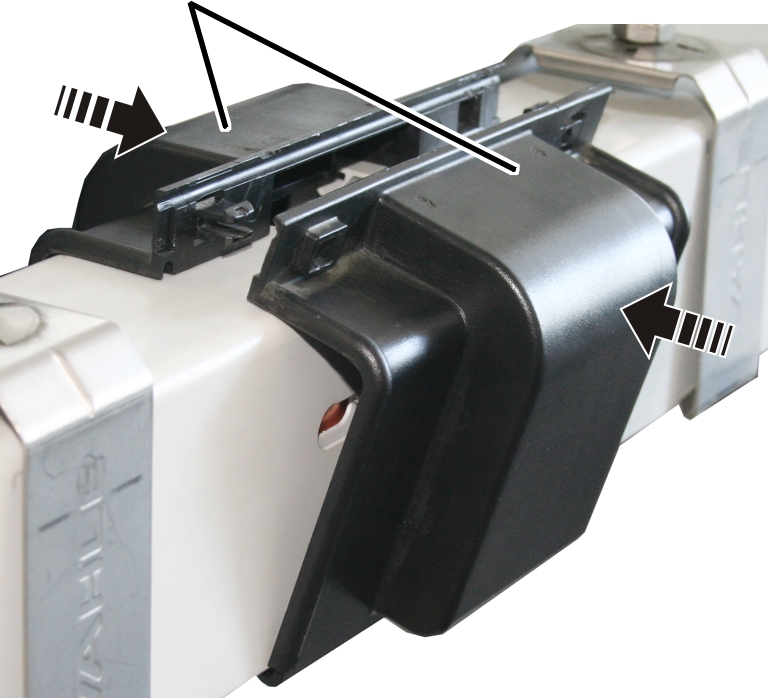
- Osłonę końcową (2x) wetknąć od dołu w szynoprzewód.
- Na górze zsunąć osłonę styku i zatrzasnąć.
Ustalanie szynoprzewodu wieszakiem stałym
Jeden z odcinków ustalić na wieszaku. Pozostałe odcinki pozostają luźno połączone. W ten sposób cały szynoprzewód może się swobodnie rozszerzać przy zmianach temperatury. Dzięki temu, że jeden odcinek został zamocowany na stałe, cały szynoprzewód nie może przesuwać się w pozostałych wieszakach ślizgowych.
Odcinek unieruchomiony powinien znajdować się w przybliżeniu w środku (trasy przebiegu szynoprzewodu).
Centralnie w przebiegu szynoprzewodu:
Nakrętka samozabezpieczająca
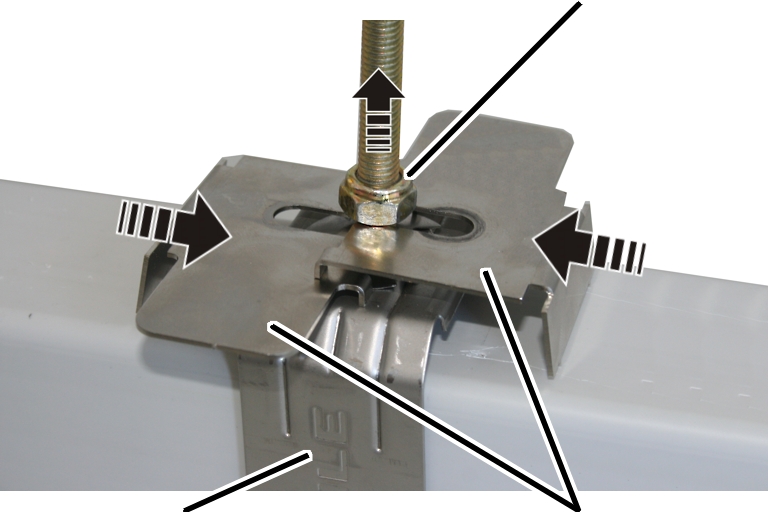
- Poluzować górna nakrętkę samozabezpieczającą.
- Podkładkę ustalającą (2x) wsunąć od prawej i lewej strony między nakrętkę samozabezpieczającą i wieszak.
- Podkładki ustalające wsunąć jedna w drugą tak, aby się wzajemnie zablokowały.
Szynoprzewód
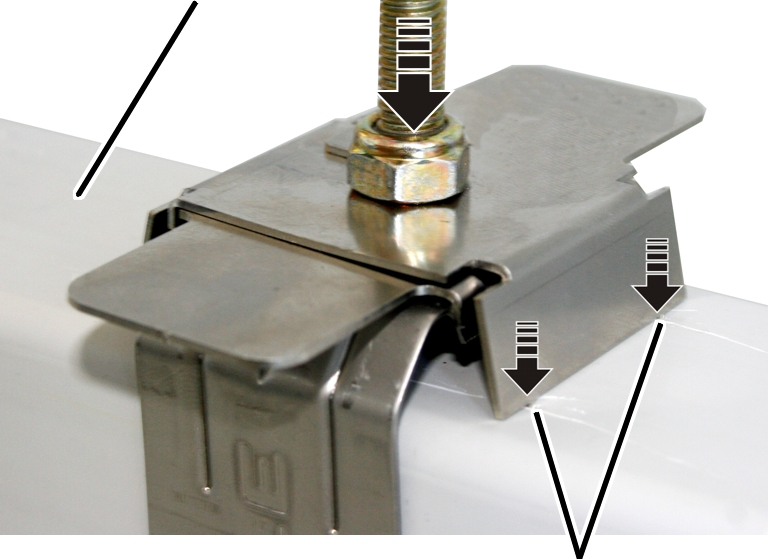
- Przykręcić nakrętkę samozabezpieczającą. 7 Nm.
- Podkładki zabezpieczające zahaczają się mocno pazurami w odcinku i ustalają go.
- Sprawdzić, czy szynoprzewód nie może się przesuwać.
Dotyczy tylko suwnic HB EHB i EHB-I
Ten punkt obowiązuje tylko, gdy szynoprzewód KBH jest montowany na suwnicy HB EHB lub EHB-I. Dla wszystkich innych suwnic HB i torowiska HB ten punkt można pominąć.
Montaż przeciwwag
Przeciwwagi zapewniają proste zwisanie profilu HB. Bez przeciwwag profil HB zwisałby szynoprzewodem KBH w dół.
Po przeciwnej stronie szynoprzewodu:
Szynoprzewód KBH
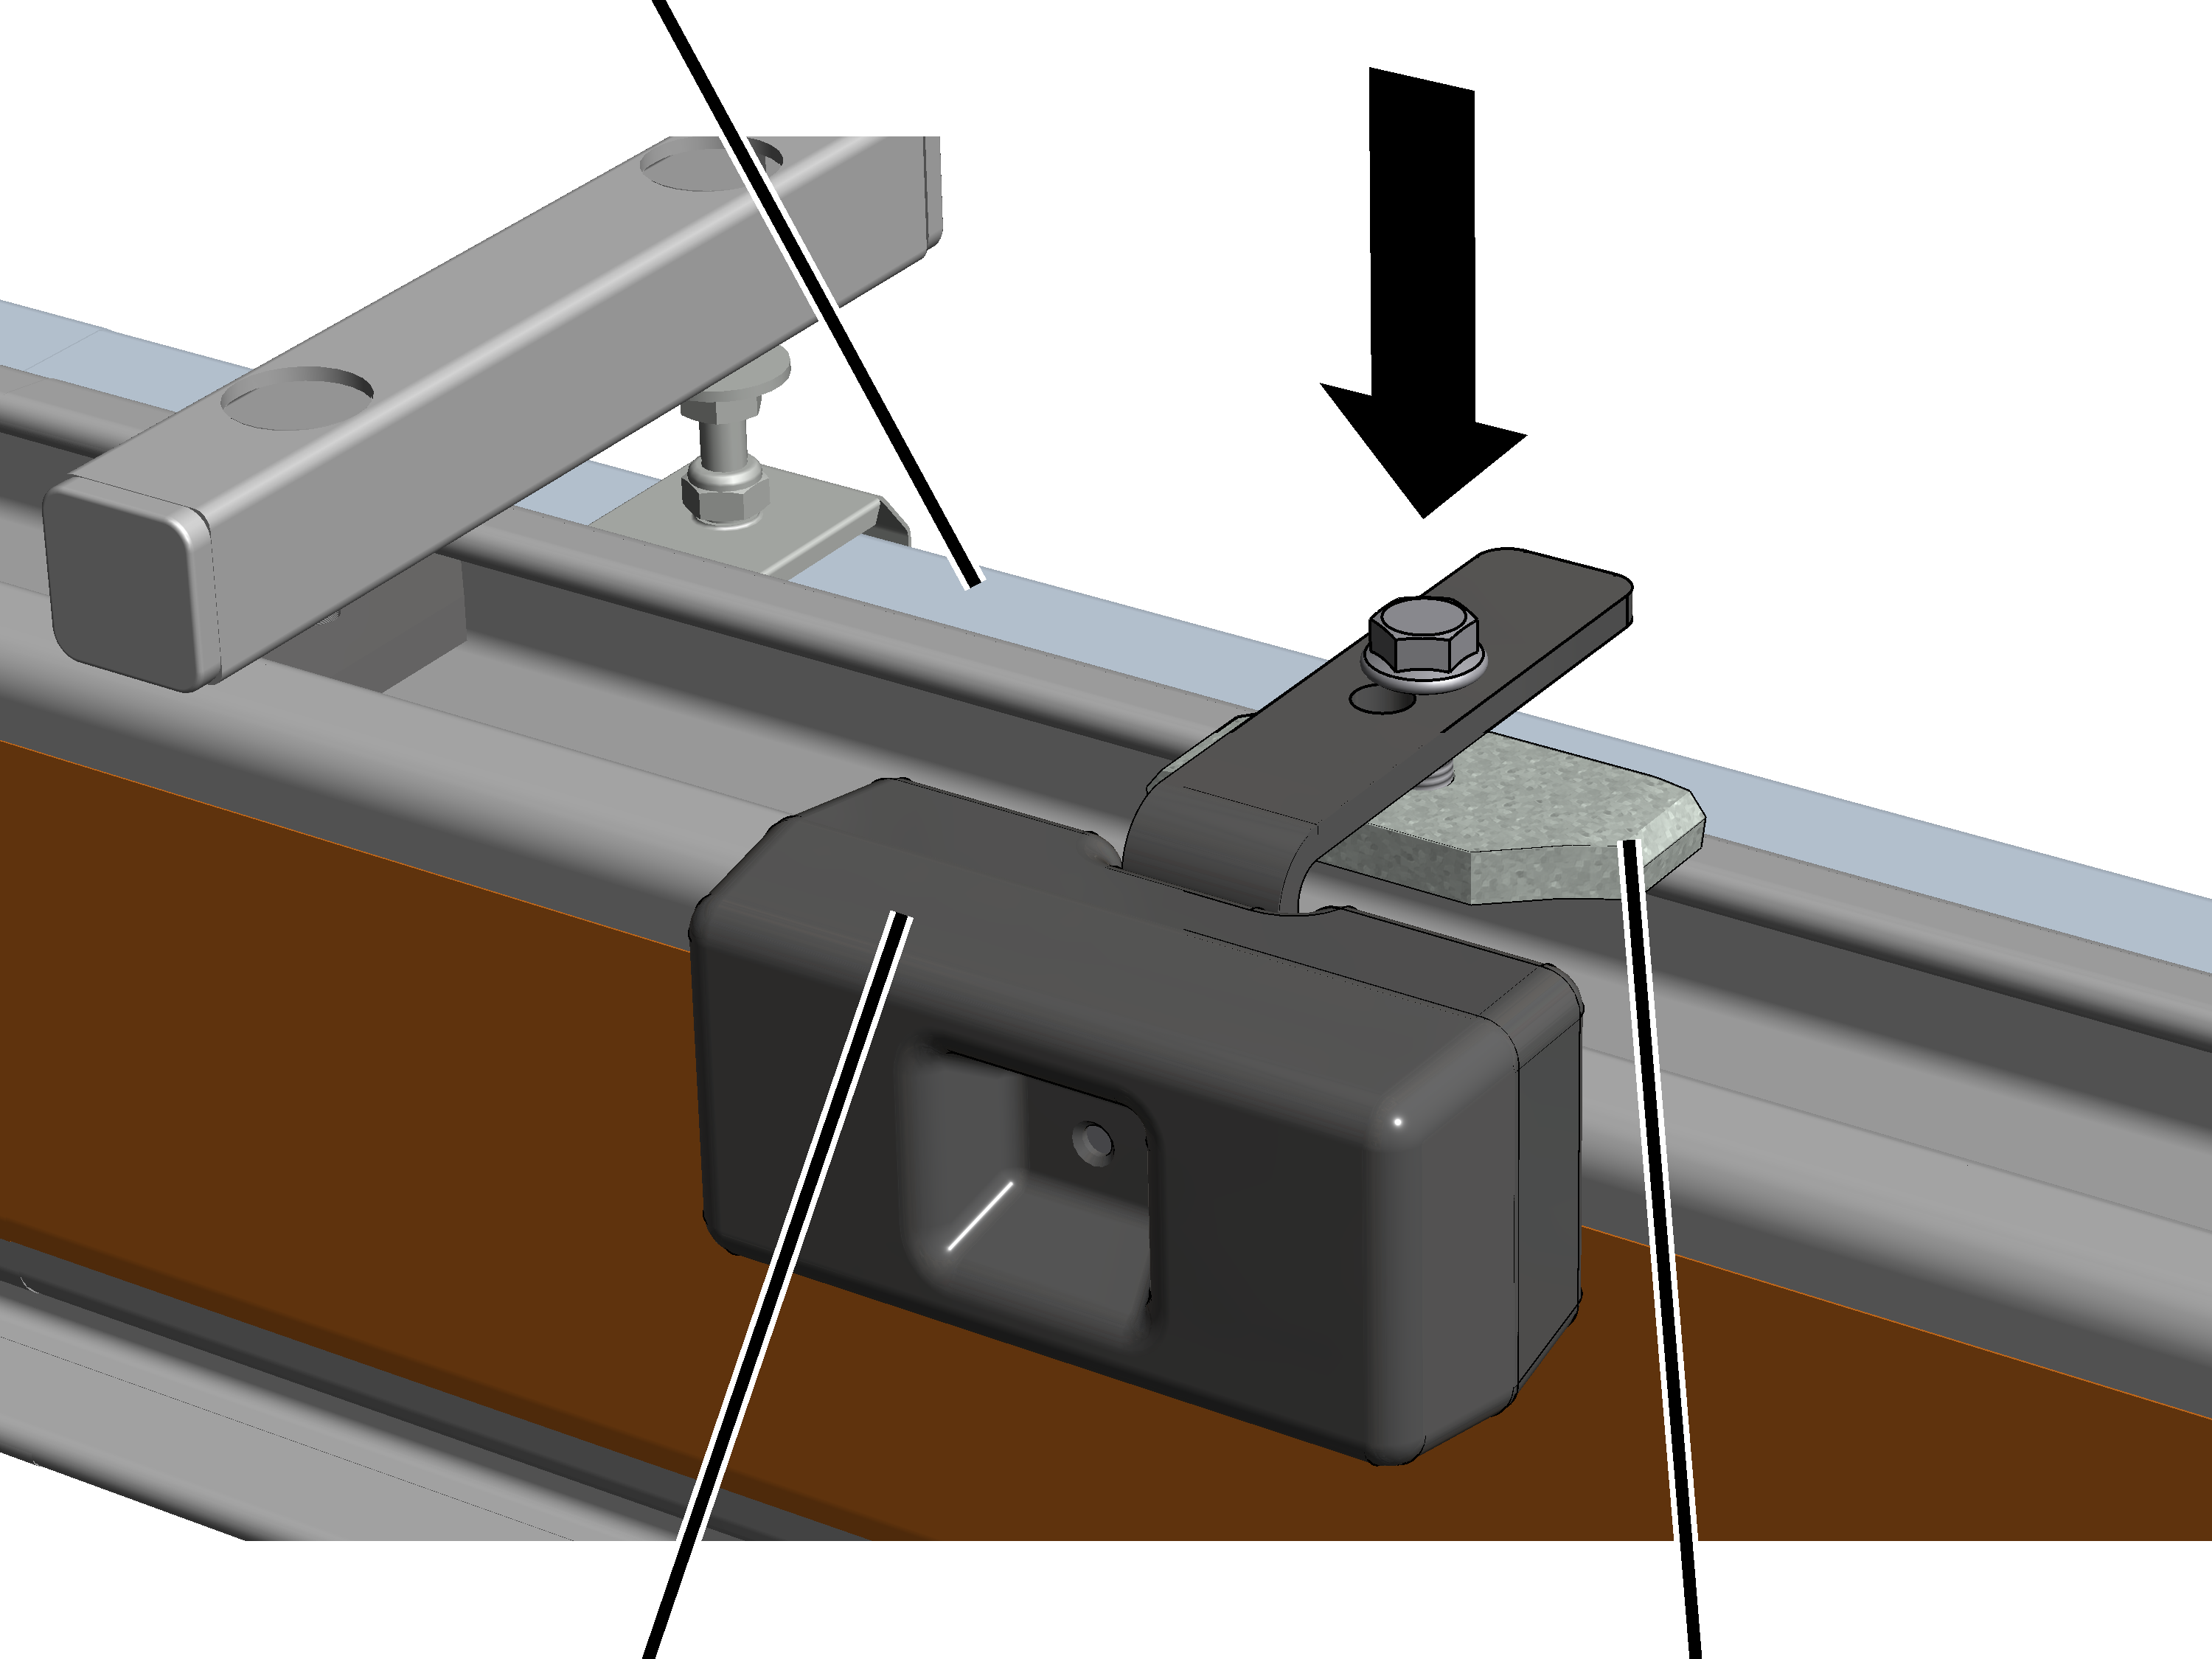
- Przeciwwagę wprowadzić od góry w główkę profilową.
- Nakrętkę z łbem obrócić w kierunku podłużnym.
- Nakrętka z łbem wchodzi w główkę profilu.
- Przykręcić śrubami żebrowanymi. 30 Nm
- Nakrętka z łbem obraca się podczas dokręcania w kierunku poprzecznym i zaciska się w główce profilu.
Wsuwanie odbieraka prądu
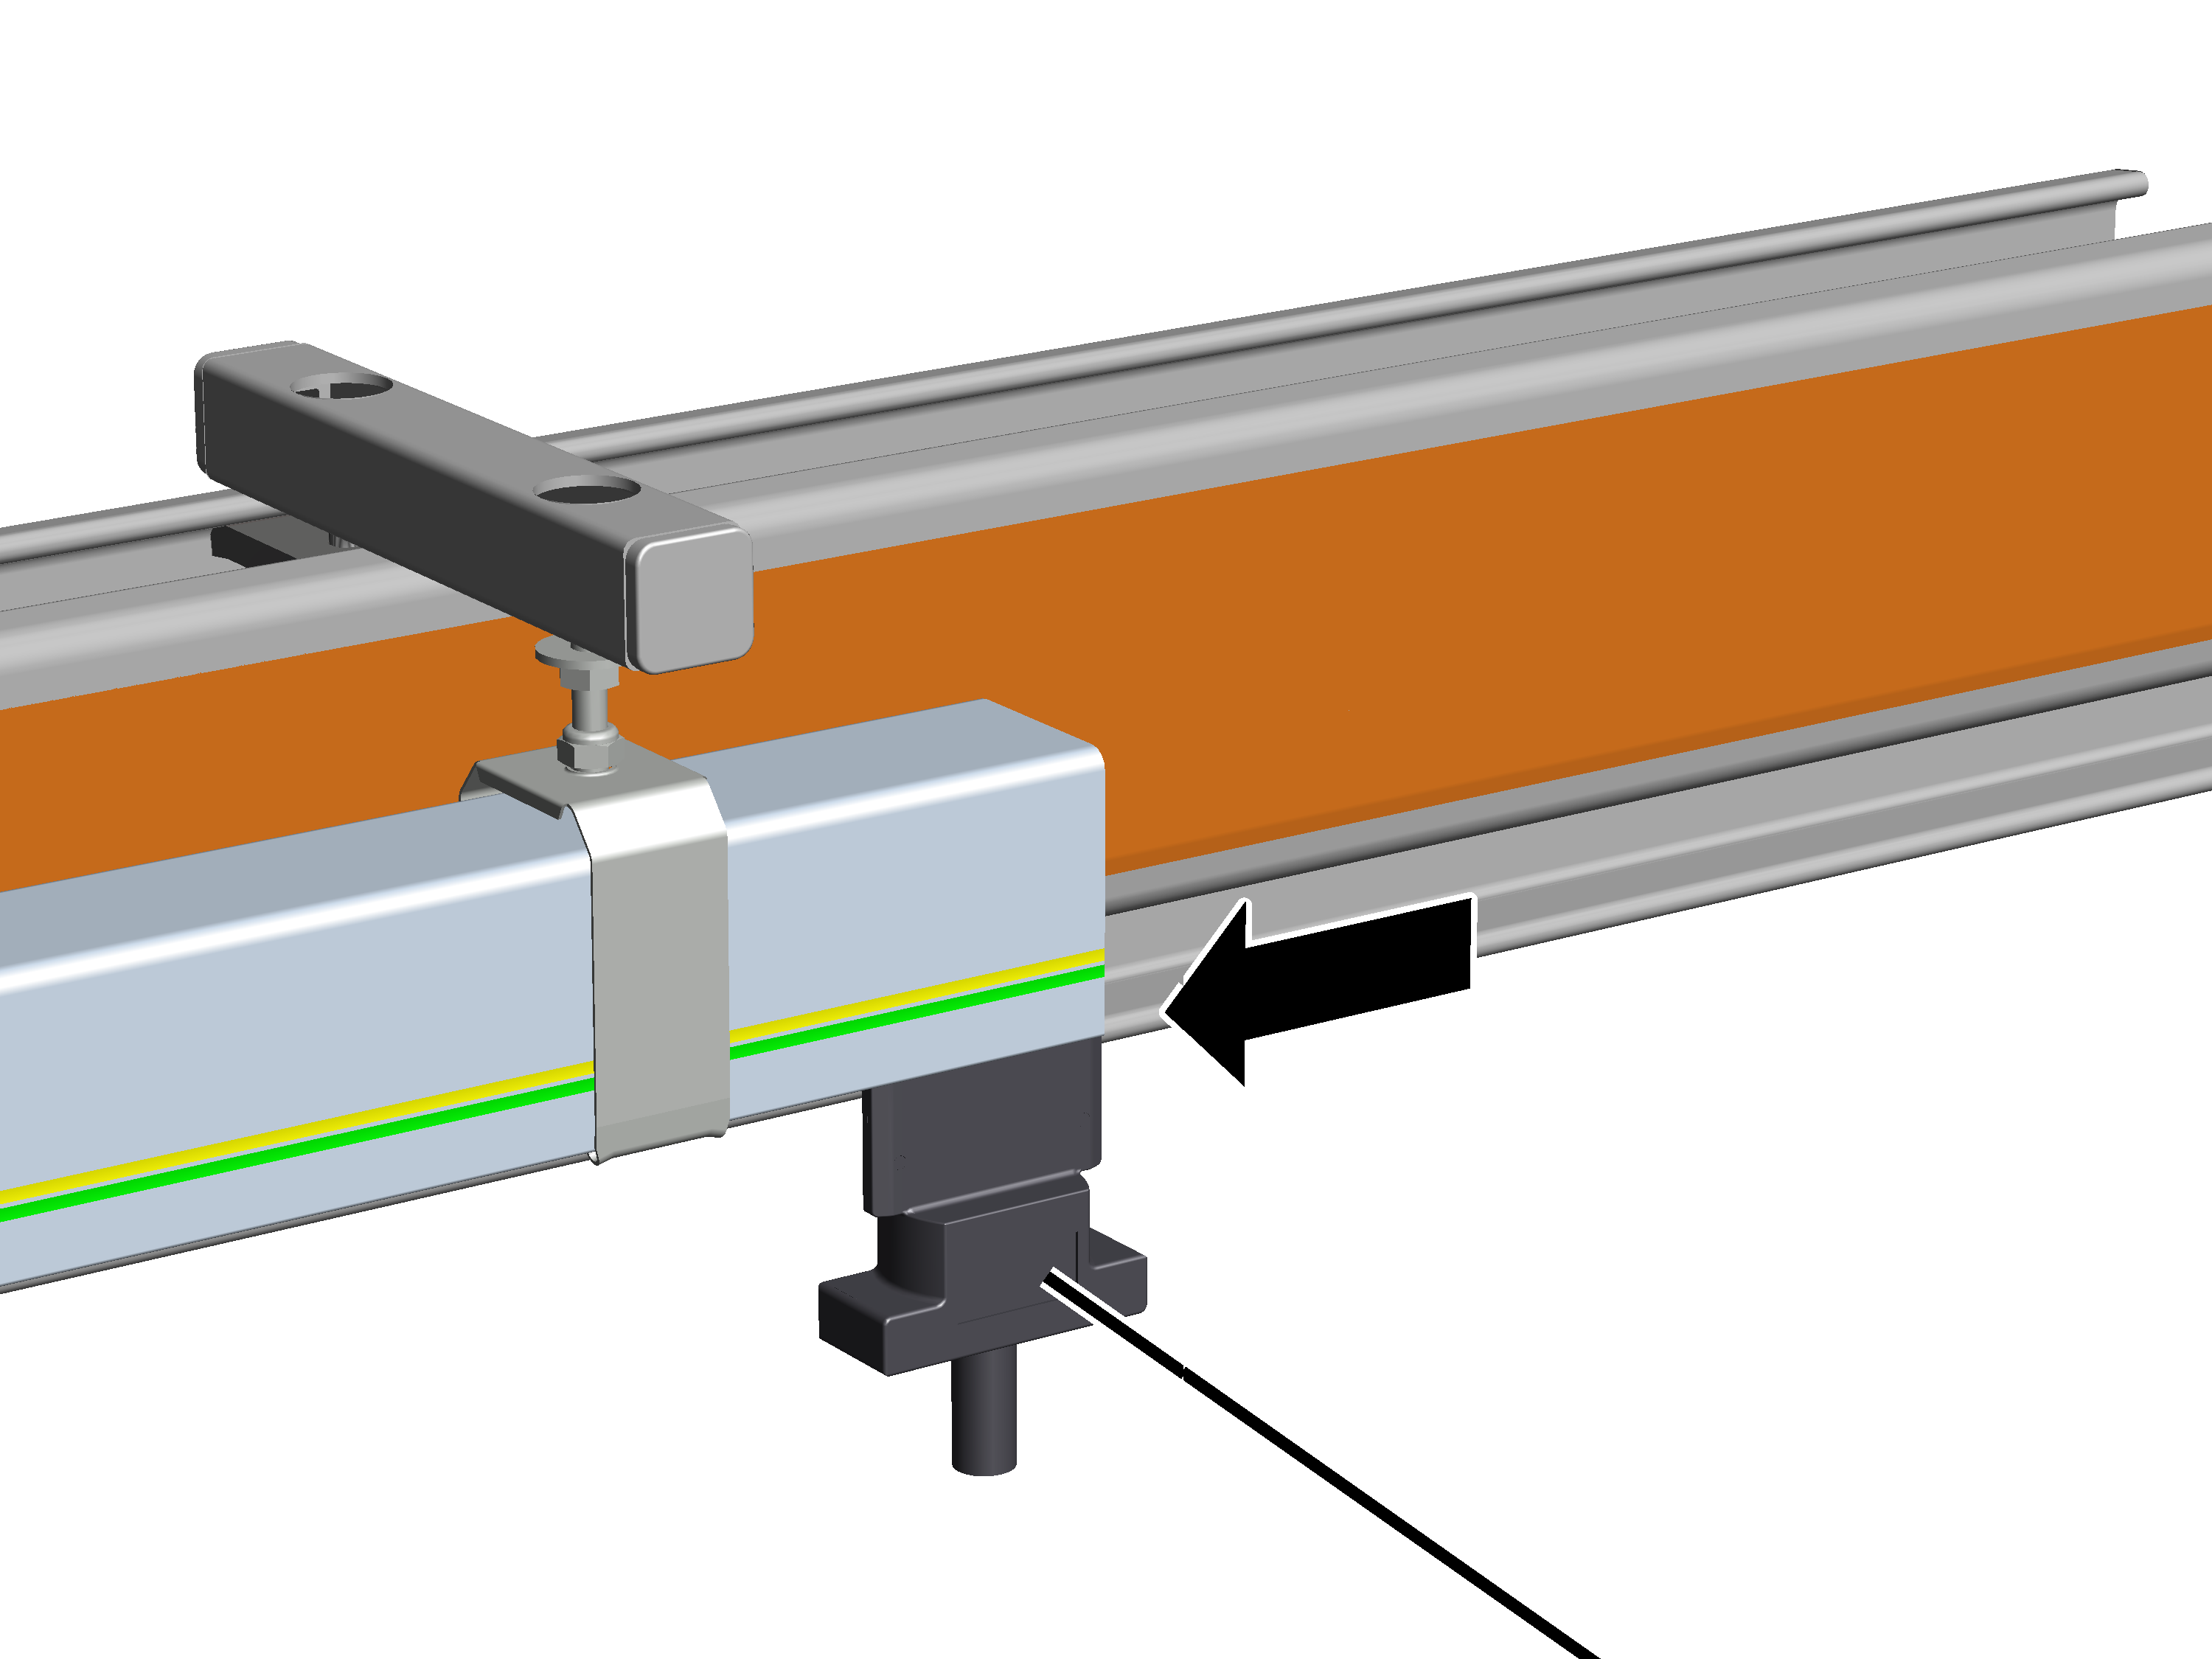
- Odbierak prądu wsunąć w szynoprzewód.
- Odbierak prądu przesunąć na próbę przez całą długość szynoprzewodu.
Odbierak prądu musi lekko przemieszać się i nie może się zawierzać, szczególnie w miejscach styku.
Montaż zabieraka prądowego
Na mechanizmie jezdnym:
Sworzeń montażowy może być też montowany w otworach, w których są już zamontowane inne dodatkowe elementy wyposażenia (np. system dystansujący lub napęd jazdy HBF). W takim przypadku należy w razie potrzeby wyjąć zamontowane sworznie i zamontować dodatkowe wyposażenie ze sworzniem montażowym.
Dotyczy tylko mechanizmu jezdnego ze zintegrowanym zabezpieczeniem przed obrotem
Ta operacja występuje tylko, gdy mechanizm jezdny ma obok otworu odstający nosek jako zintegrowane zabezpieczenie przed obrotem.
Zintegrowane zabezpieczenie przed obrotem
- Wsunąć sworzeń montażowy bezpośrednio w otwór w mechanizmie jezdnym.
Nie używać dołączonego osobnego zabezpieczenia przed obrotem!
- Sworzeń montażowy jest ustalany przez zintegrowane zabezpieczenie przed obrotem i nie może się obrócić.
Dotyczy tyko mechanizmów jezdnych bez zintegrowanego zabezpieczenia przed obrotem
Dotyczy tyko mechanizmów jezdnych bez zintegrowanego zabezpieczenia przed obrotem
Osobne zabezpieczenie przed obrotem
- Osobne zabezpieczenie przed obrotem przełożyć przez otwór w mechanizmie jezdnym.
- Sworzeń montażowy wsunąć w otwór w mechanizmie jezdnym przez osobne zabezpieczenie przed obrotem.
- Sworzeń montażowy jest ustalany przez osobne zabezpieczenie przed obrotem i nie może się obrócić.
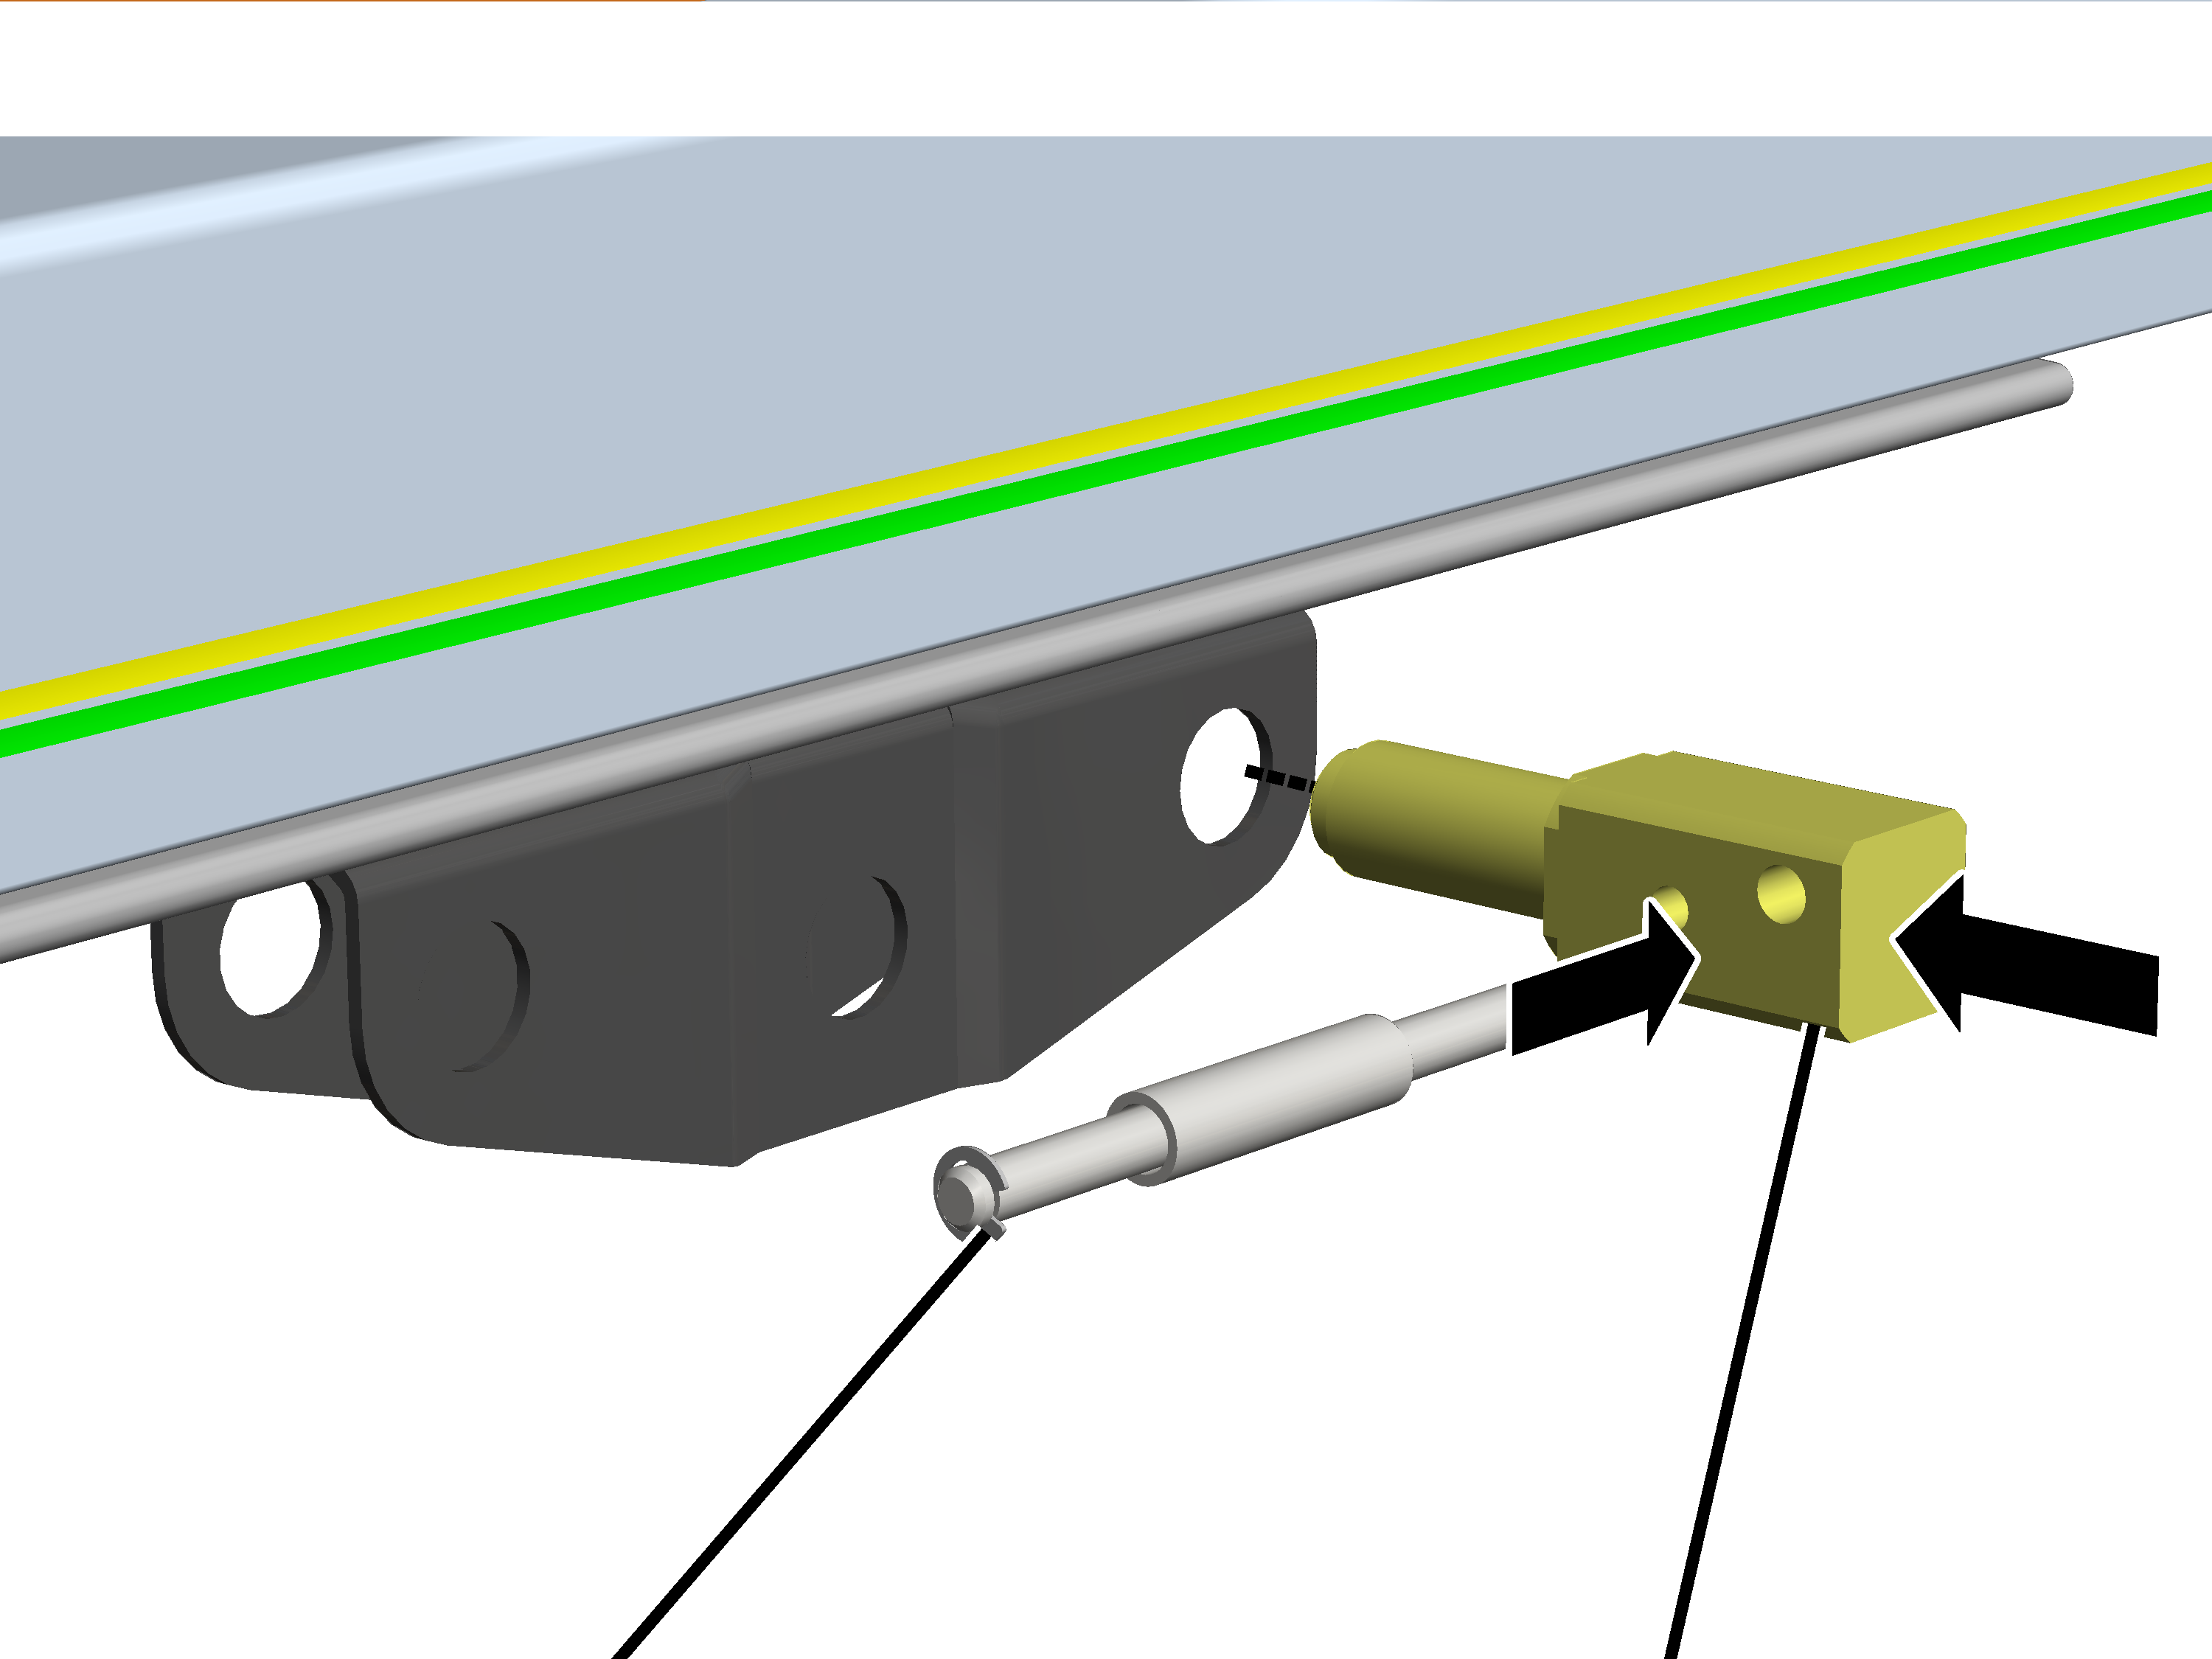
- Przełożyć sworzeń montażowy przez mechanizm jezdny.
Nie ma znaczenia pozycja wsuwania sworznia montażowego (otwór zewnętrzny na górze lub na dole).
- Założyć pierścień sprężysty zabezpieczający SL.
- Sworzeń z tuleją przełożyć przez otwór zewnętrzny w sworzniu montażowym.
Górna rura przy widelcu odbierakaOdbierak prądu
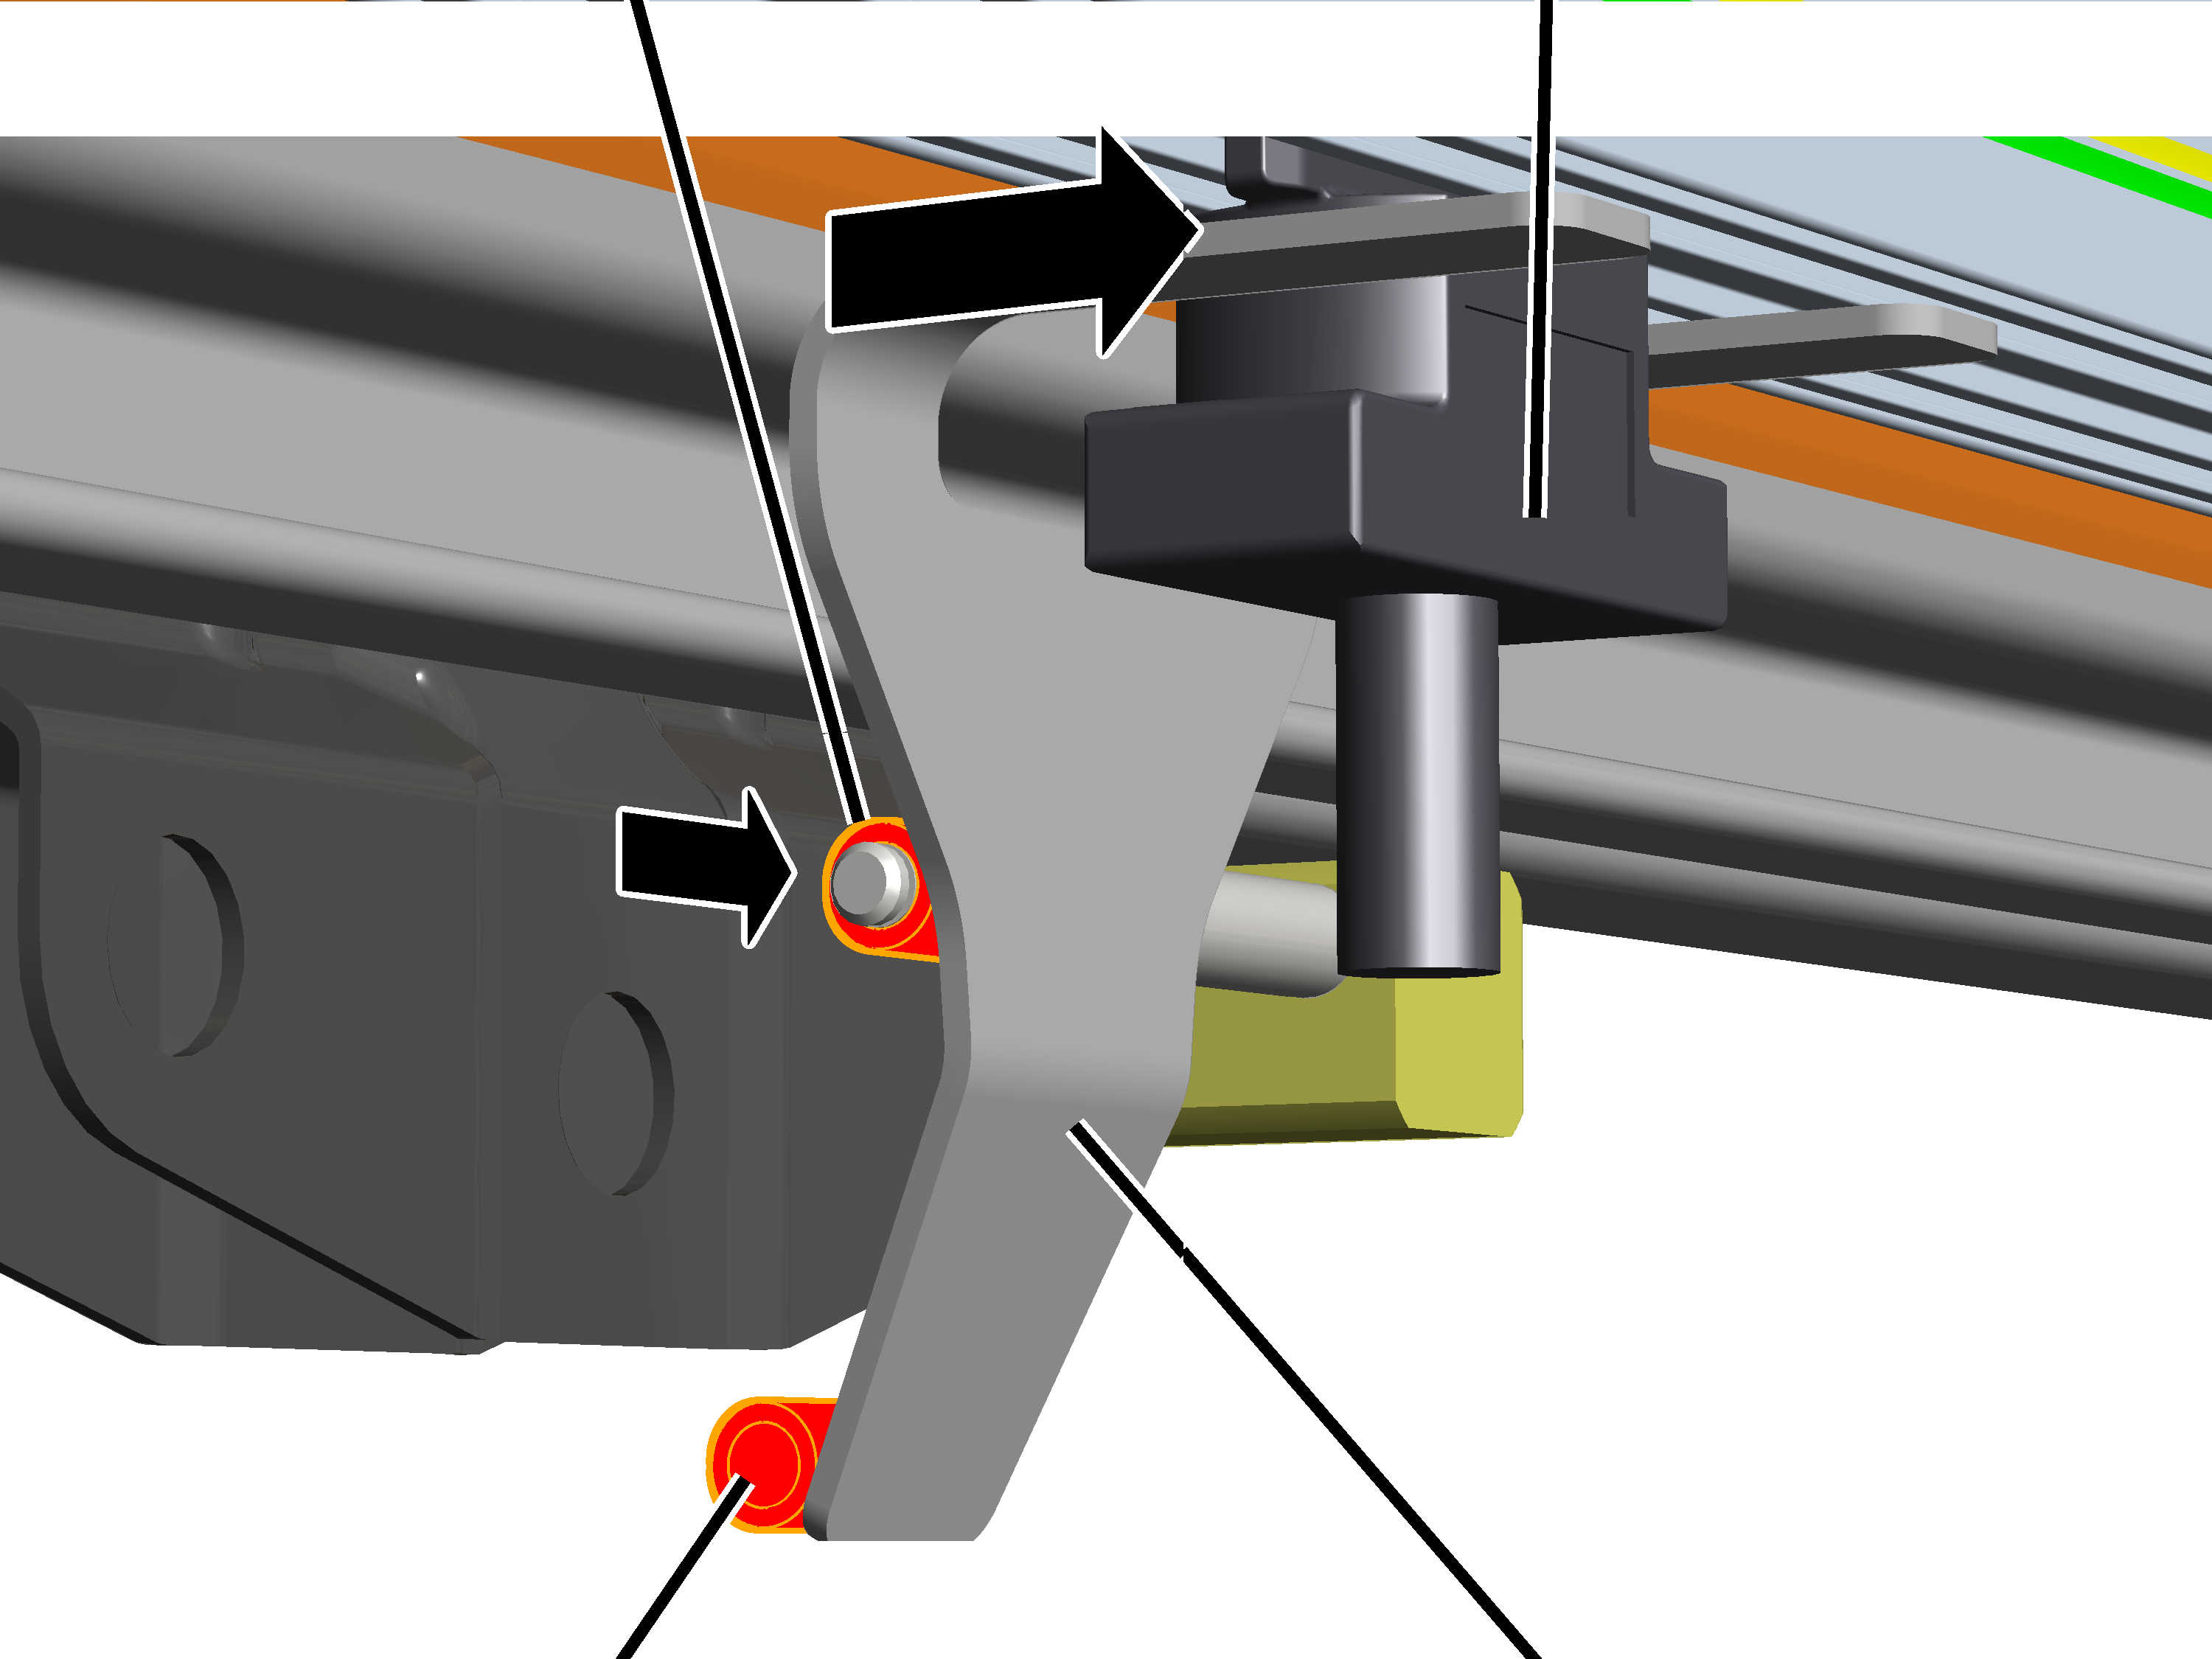
- Widelec odbieraka założyć na odbierak prądu.
- Widelec odbieraka wsunąć na sworzeń montażowy.
- W modelach HB150 i HB190: wykorzystać górną rurę na widelcu odbieraka.
- W modelu HB240: wykorzystać dolną rurę na widelcu odbieraka.
- Zabezpieczyć sworznie pierścieniem sprężystym zabezpieczającym SL.
Montaż zasilania prądowego
Złączka kablowa gwintowanaSzynoprzewód
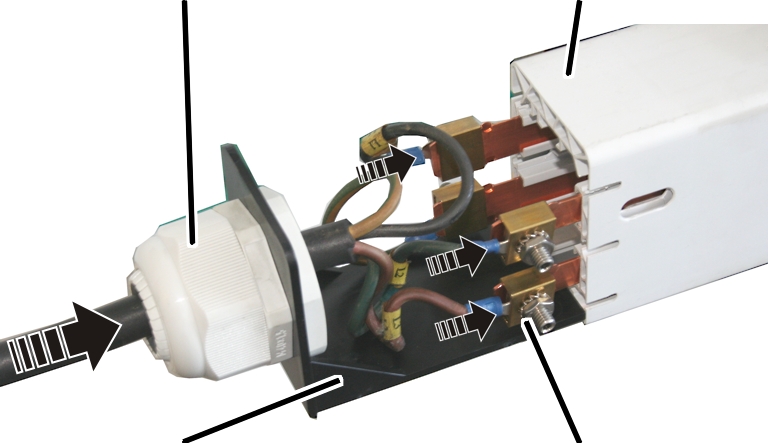
- Wprowadzić przewód przyłączeniowy przez złączkę kablową gwintowaną płytki dolnej.
- Przewód przyłączeniowy podłączyć zaciskami śrubowymi do listwy.
- Płytkę dolną wsunąć na dole w szynoprzewód.
W razie potrzeby złączkę kablową można także zamontować tak, aby wystawała do dołu z płyty fundamentowej. Zależnie od sytuacji montażowej i lokalnych warunków przestrzennych umożliwia to lepsze prowadzenie przewodu.
Osłona końcowa
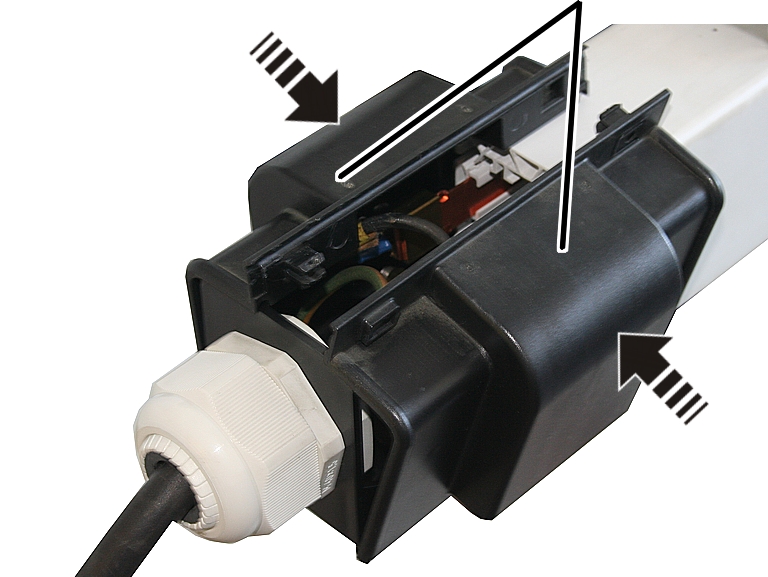
- Osłonę końcową (2x) wetknąć na dole w szynoprzewód i płytkę dolną.
- Na górze zsunąć osłonę końcową i zatrzasnąć.
Montaż osłon końcowych na szynoprzewodzie
Na przeciwległym końcu zasilania prądowego:
Osłona końcowa
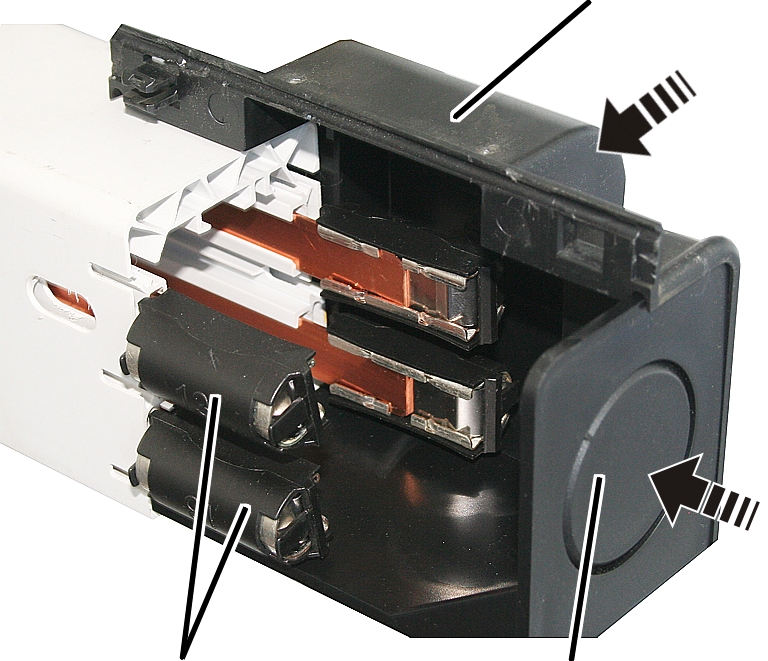
- Płytkę dolną wetknąć w szynoprzewód.
- Osłonę końcową (2x) wetknąć na dole w szynoprzewód i płytkę dolną.
- Na górze zsunąć osłonę końcową i zatrzasnąć.
- Listwy i łączniki są zabezpieczone przed dotykiem i brudem.
Montaż kołpaków zamykających na profilu HB
Na końcach każdego profilu HB musi być zamontowany kołpak zamykający. Zapobiega on przedostaniu się zanieczyszczeń do profilu HB i jest jednocześnie ogranicznikiem końcowym, który uniemożliwia wypadnięcie dźwignicy HB lub wózka suwnicowego z profilu HB.
Na wszystkich profilach HB z przodu i z tyłu:
Kołpak zamykający
- Wsunąć tuleję dystansową w kołpak zamykający.
Dotyczy tylko modelu HB240: zastosować tuleję dystansową z czarną powłoką. Jest ona nieco dłuższa niż tuleja dystansowa z powłoką srebrzystą lub żółtą.
- Założyć kołpak zamykający.
W razie potrzeby nieco rozszerzyć profil HB, aby umożliwić wsunięcie tulei dystansowej.
Śruba z łbem sześciokątnym
- Wsunąć śrubę z łbem sześciokątnym przez profil HB i tuleję dystansową.
Typowielkość |
Śruba z łbem sześciokątnym |
|---|---|
HB110 |
M12x85 |
HB150 |
M12x110 |
HB190 |
M12x110 |
HB240 |
M12x110 |
- Założyć podkładkę okrągłą i przykręcić nakrętkę samozabezpieczającą M12. 80 Nm.
Podłączanie głównego układu zasilania prądowego
Tylko dla przewodu oponowego wleczonego i szynoprzewodu VKL
Przewód pionowyPrzepust kablowy
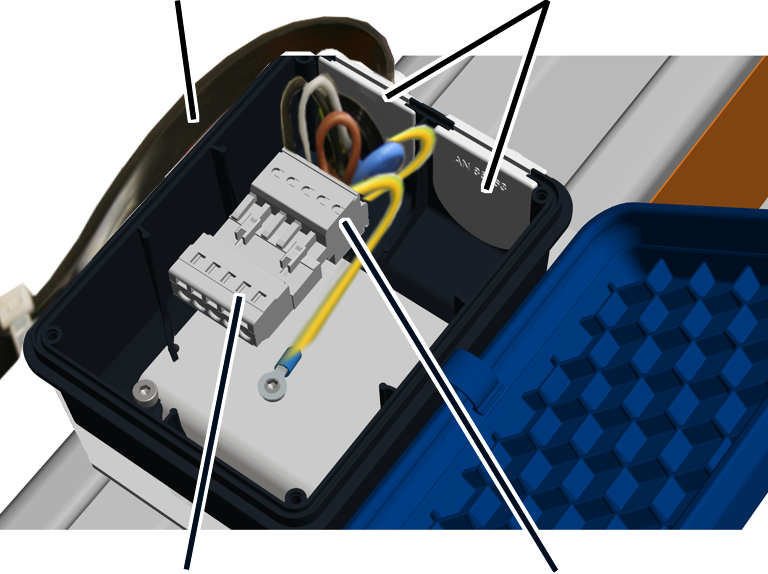
Podłączenie przewodu zasilającego (głównego przewodu pionowego):
- Przełożyć przewód pionowy przez przepust kablowy do obudowy wtykowej.
- Przewód pionowy (przewodzący napięcie) podłączyć do listwy zaciskowej tulejkowej. Patrz schemat ideowy.
- Przewód ochronny z końcówką kablową przykręcić do blachy cokołowej.
- Przewód ochronny od blachy cokołowej podłączyć do (2-rzędowej) listwy zaciskowej tulejkowej.
Podłączanie odgałęzienia (do głównego układu zasilania prądowego):
- W wersji z głównym układem zasilania prądowego w formie przewodu oponowego wleczonego: przewód oponowy wleczony głównego układu zasilania prądowego przełożyć przez przepust kablowy w obudowie wtykowej i podłączyć do listwy kołkowej.
- W wersji z głównym układem zasilania prądowego w formie szynoprzewodu VKL: przewód przyłączeniowy zasilania prądowego przełożyć przez przepust kablowy do obudowy wtykowej i podłączyć do listwy kołkowej.
Dotyczy tylko szynoprzewodu KBH
Złączka kablowa gwintowanaSzynoprzewód
- Przewód pionowy wprowadzić bezpośrednio przez złączkę kablową gwintowaną płytki dolnej i podłączyć.
Patrz też „Montaż zasilania prądowego“.
Kontrole
Dotyczy każdego, kto wykonuje badania i odbiory suwnicy zgodnie z przepisami bezpieczeństwa pracy.
System HB musi być regularnie kontrolowany, aby zapewnić jego bezpieczna eksploatację. Odpowiedzialność za te okresowe badania ponosi użytkownik urządzenia.
Najpierw
Okres między kolejnymi kontrolami
Kontrola okresowa musi być przeprowadzana nie rzadziej niż raz na rok.
W określonych warunkach może być konieczne częstsze wykonywanie kontroli okresowej. Powody mogą być następujące.
- Częsta praca z udźwigiem znamionowym.
- Praca w systemie wielozmianowym.
- Częste używanie.
- Zapylone lub agresywne środowisko.
Użytkownik odpowiada za sprawdzenie warunków i ustalenie okresów między kolejnymi kontrolami. W razie wątpliwości firma ABUS jest do Państwa dyspozycji.
Wymagania, jakie musi spełniać kontroler
Użytkownik suwnicy jest odpowiedzialny za dobór i odpowiednie kwalifikacje kontrolera.
Przykłady odpowiednio wykwalifikowanych osób:
- Osoby posiadające obszerną wiedzę opartą na wykształceniu zawodowym w zakresie budowy maszyn oraz elektrycznych instalacji suwnic.
- Osoby posiadające wystarczające doświadczenie w zakresie eksploatacji, montażu i konserwacji dźwignic.
- Osoby dysponujące kompleksową znajomością odnośnych reguł techniki, dyrektyw i przepisów bezpieczeństwa, obowiązujących w kraju użytkowania dźwignicy.
- Osoby regularnie szkolone przez firmę ABUS.
Zakres badań
Uprawniona osoba, kontrolująca system HB, odpowiada za zakres i rodzaj kontroli.
Przegląd: kontrola systemu HB
Oprócz wymienionych tu punktów należy sprawdzić także wszystkie punkty, opisane w innych, dostarczonych w komplecie podręcznikach produktów.
O tym, czy system HB znajduje się w nienagannym stanie technicznym, decyduje wyłącznie kontroler. Stwierdzone braki muszą zostać naprawione lub uzupełnione. Kontroler decyduje, czy konieczna jest ponowna kontrola systemu HB.
Jeżeli obowiązujące przepisy lokalne wymagają dodatkowych badań, należy je także wykonywać.
Dodatkowo sprawdzić co najmniej następujące punkty.
- Sprawdzić profile HB przy torowisku i dźwigarze suwnicy (oględziny). Nie mogą występować żadne nadpęknięcia ani inne uszkodzenia.
- Sprawdzić sworznie i pierścienie sprężyste zabezpieczające SL. Patrz „Sprawdzenie sworzni i pierścieni sprężystych zabezpieczających SL.“.
- Sprawdzić mechanizmy jezdne. Patrz „Sprawdzić mechanizmy jezdne“.
- Sprawdzić poprzecznicę HB10/HB11. Patrz „Sprawdzić poprzecznicę HB10/HB11“.
- Sprawdzić napęd jazdy HBF. Patrz „Kontrola napędów jazdy HBF“.
- Tylko w mechanizmie jezdnym HBF: Sprawdzić szczelinę kontrolną, grubość okładziny hamulcowej i o-ring (pierścień uszczelniający o przekroju okrągłym). Patrz „Sprawdzenie hamulca na napędzie jazdy“.
- Sprawdzić kołpaki zamykające. Patrz „Kontrola kołpaków zamykających“.
- Sprawdzić zawieszenia torowiska. Patrz „Sprawdzić zawieszenie torowiska“.
- Sprawdzić łożyskowanie gumowe. Patrz „Kontrola łożyskowania gumowego“.
- Sprawdzić styki odcinków profilu. Patrz „Kontrola styku odcinków profilu“.
- Sprawdzić szynoprzewód Patrz „Kontrola szynoprzewodu“.
- W EHB-X i ZHB-X: sprawdzić śruby głowicy. Patrz „Kontrola śrub głowicy“.
Sprawdzenie sworzni i pierścieni sprężystych zabezpieczających SL.
Wszystkie sworznie i pierścienie sprężyste zabezpieczające SL:
- Muszą być zamontowane wszystkie sworznie i pierścienie sprężyste zabezpieczające SL.
- Wszystkie pierścienie sprężyste zabezpieczające SL muszą być prawidłowo założone i zabezpieczone.
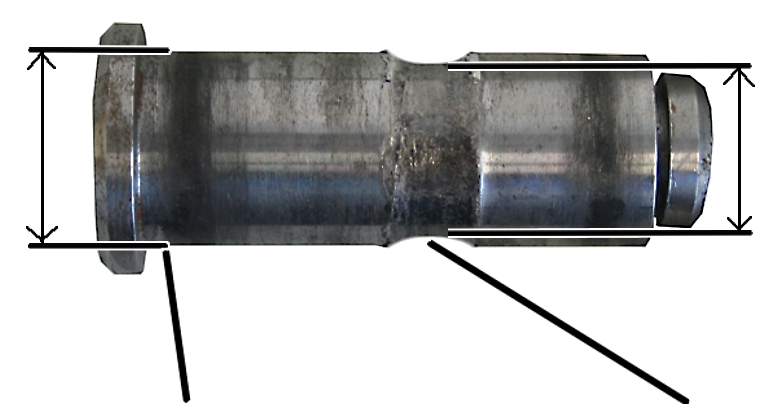
- Zmierzyć średnicę w wielu miejscach. W najcieńszym miejscu sworzeń może być starty maksymalnie o 2 mm.
Otwór w elemencie stalowym
- Zmierzyć otwory w wielu miejscach w zamocowanych elementach. Otwory mogą być starte maksymalnie o 2 mm.
- Jeżeli brakuje sworzni lub pierścieni sprężystych zabezpieczających SL, jeżeli są one uszkodzone lub zużyte powyżej dopuszczalnych granic: wymienić sworznie i pierścienie sprężyste zabezpieczające.
Sprawdzić mechanizmy jezdne
Wszystkie mechanizmy jezdne:
- Wszystkie mechanizmy jezdne przesuwać indywidualnie ruchem posuwisto-zwrotnym.
- Mechanizmy jezdne muszą pracować płynnie i równomiernie. Nie może być słychać rytmicznych odgłosów.
- Jeżeli jakiś mechanizm jezdny nie pracuje równomiernie lub słychać rytmiczne odgłosy: wymienić mechanizm jezdny. Patrz „Wymiana mechanizmu jezdnego“.
Sprawdzić poprzecznicę HB10/HB11
Na wszystkich poprzecznicach HB10/HB11:
Panewka kulista
- Zdemontować sworzeń i pierścień sprężysty zabezpieczający SL.
- Sprawdzić panewki kuliste.
Panewki kuliste nie mogą być uszkodzone i muszą obracać się swobodnie we wszystkich kierunkach.
- Jeżeli któraś z tulei kulistych jest uszkodzona: Wymontować poprzecznicę HB10/HB11 i zamontować nową poprzecznicę HB10/HB11.
Kontrola napędów jazdy HBF
Kontrola wstępnego naprężenia sprężyn talerzowych
Wszystkie napędy jazdy HBF:
Sprężyny talerzowe
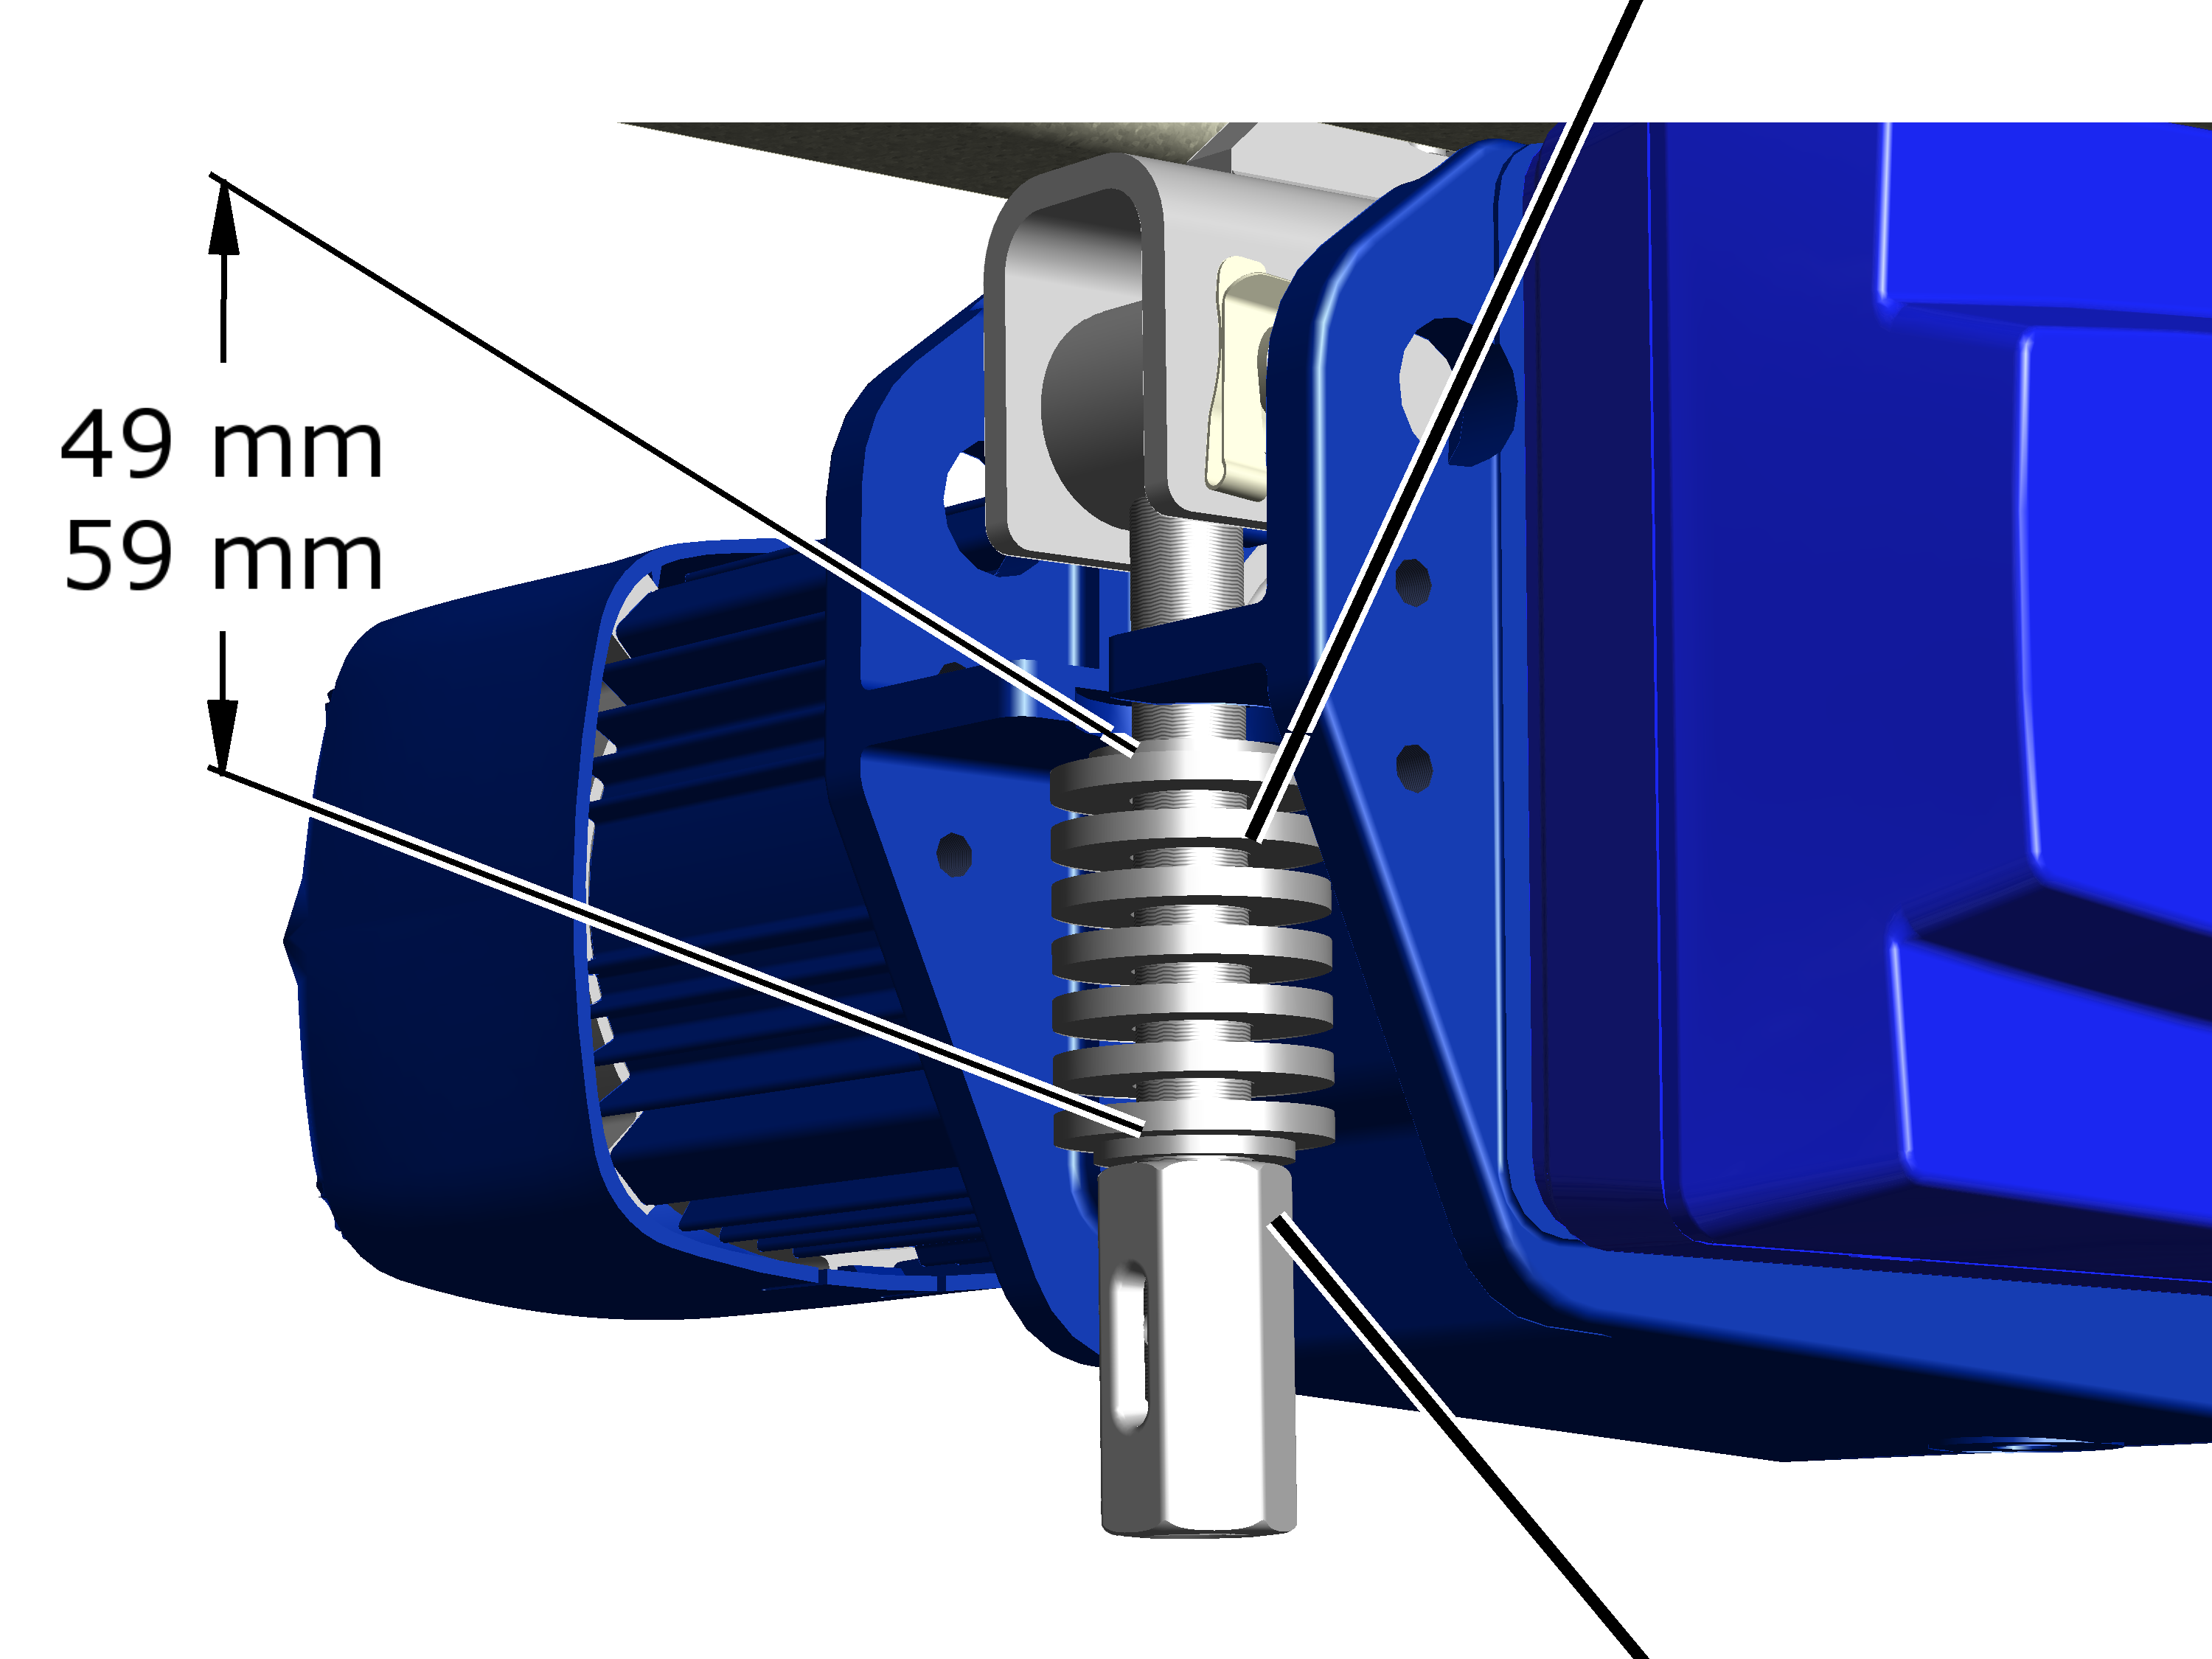
- Sprawdzić wstępne naprężenie sprężyn talerzowych. Obracać sprzęg tak, aby sprężyny talerzowe (włącznie z górnymi i dolnymi podkładkami) miały prawidłową długość:
- Dla podłączenia napędu jazdy HBF po stronie koła napędowego: H = 59 mm.
- Dla podłączenia napędu jazdy HBF po stronie silnika jazdy: H = 49 mm.
- Sprężyny talerzowe są naprężone za mocno lub za słabo: ustawić od nowa sprężyny talerzowe.
Kontrola koła napędowego
Wszystkie napędy jazdy HBF:
Obszar (mocno) uszkodzony koła napędowego
- Sprawdzić powierzchnię toczną koła napędowego. Powierzchnia toczna nie może być zarysowana, mocno zużyta ani uszkodzona w inny sposób.
- Jeżeli powierzchnia toczna koła napędowego nie jest w porządku: wymienić koło napędowe. Patrz "Wymiana koła napędowego".
Sprawdzenie hamulca na napędzie jazdy
W celu sprawdzenia hamulca należy zmierzyć szczelinę kontrolną pomiędzy tarczą łożyskową hamulca i płytą kotwową oraz grubość okładziny hamulca.
Dostęp do szczeliny powietrznej (odległość pomiędzy tarczą łożyskową hamulca a płytą kotwową) jest bardzo utrudniony z powodu stopnia (dla pierścienia uszczelniającego o przekroju okrągłym). Dlatego szczelinę kontrolną mierzy się zewnętrznie na silniku, co informuje pośrednio o szerokości szczeliny powietrznej.
Przegląd:
Grubość okładziny hamulcowejSzczelina kontrolna (między tarczą łożyskową hamulca i płytą kotwową)
Wymiar |
Wartość |
|---|---|
Szczelina kontrolna między płytą kotwową i tarczą łożyskową hamulca |
Od 3,1 mm do 3,7 mm |
Grubość okładziny hamulcowej |
Minimalna 2 mm |
Grubość okładziny hamulcowej |
Nowa 4 mm |
Jeżeli szczelina kontrolna jest szersza od dozwolonej, to hamulec należy ponownie wyregulować. Jeśli osiągnięto minimalną grubość okładziny hamulcowej, to trzeba wymienić łopatkę wentylatora z okładziną hamulcową.
Jeżeli szerokość szczeliny kontrolnej mieści się w dozwolonym zakresie, ale z doświadczenia wiadomo, że przed kolejną obsługą techniczną szczelina kontrolna będzie większa od dozwolonej: łopatkę wentylatora z okładziną hamulcową wymienić już teraz.
Zdejmowanie osłony wentylatora
- Zdjąć kołpak wentylatora.
Pomiar szczeliny kontrolnej
- Zmierzyć odległość między tarczą łożyskową hamulca i płytą kotwową.
- Jeżeli szczelina kontrolna jest większa niż 3,7 mm: wyregulować hamulec. Patrz "Ustawianie luzu na hamulcu".
Pomiar grubości okładziny hamulcowej
- Grubość okładziny hamulcowej zmierzyć suwmiarką.
- Jeżeli okładzina hamulcowa jest cieńsza niż 2 mm: wymienić okładzinę hamulcową z łopatką wentylatora. Patrz "Wymiana łopatki wentylatora z okładziną hamulcową i płyty kotwowej".
Badania o-ringu
Obszar pomiędzy tarczą łożyskową hamulca a płytą kotwiąca (szczelina kontrolna) jest chroniony pierścieniem uszczelniającym typu O-ring. Pierścień ten nie może być uszkodzony.
Płyta kotwowaTarcza łożyskowa hamulca
- O-Ring pomiędzy tarczą łożyskową hamulca a płytą kotwową.
Ten o-ring nie może być naderwany, wciśnięty ani w żaden inny sposób uszkodzony, nie może go też brakować.
- Jeżeli o-ring jest uszkodzony lub brak go, należy założyć nowy o-ring. Patrz "Wymienić pierścień uszczelniający o-ring, sprężyny talerzowe, sprężyny naciskowe i pasowany wpust".
Zamykanie kołpaka wentylatora
- Założyć kołpak wentylatora.
Kontrola kołpaków zamykających
Przy wszystkich kołpakach zamykających dla torowiska i dźwigara suwnicy:
Śruba z łbem sześciokątnym M12x110Kołpak zamykający
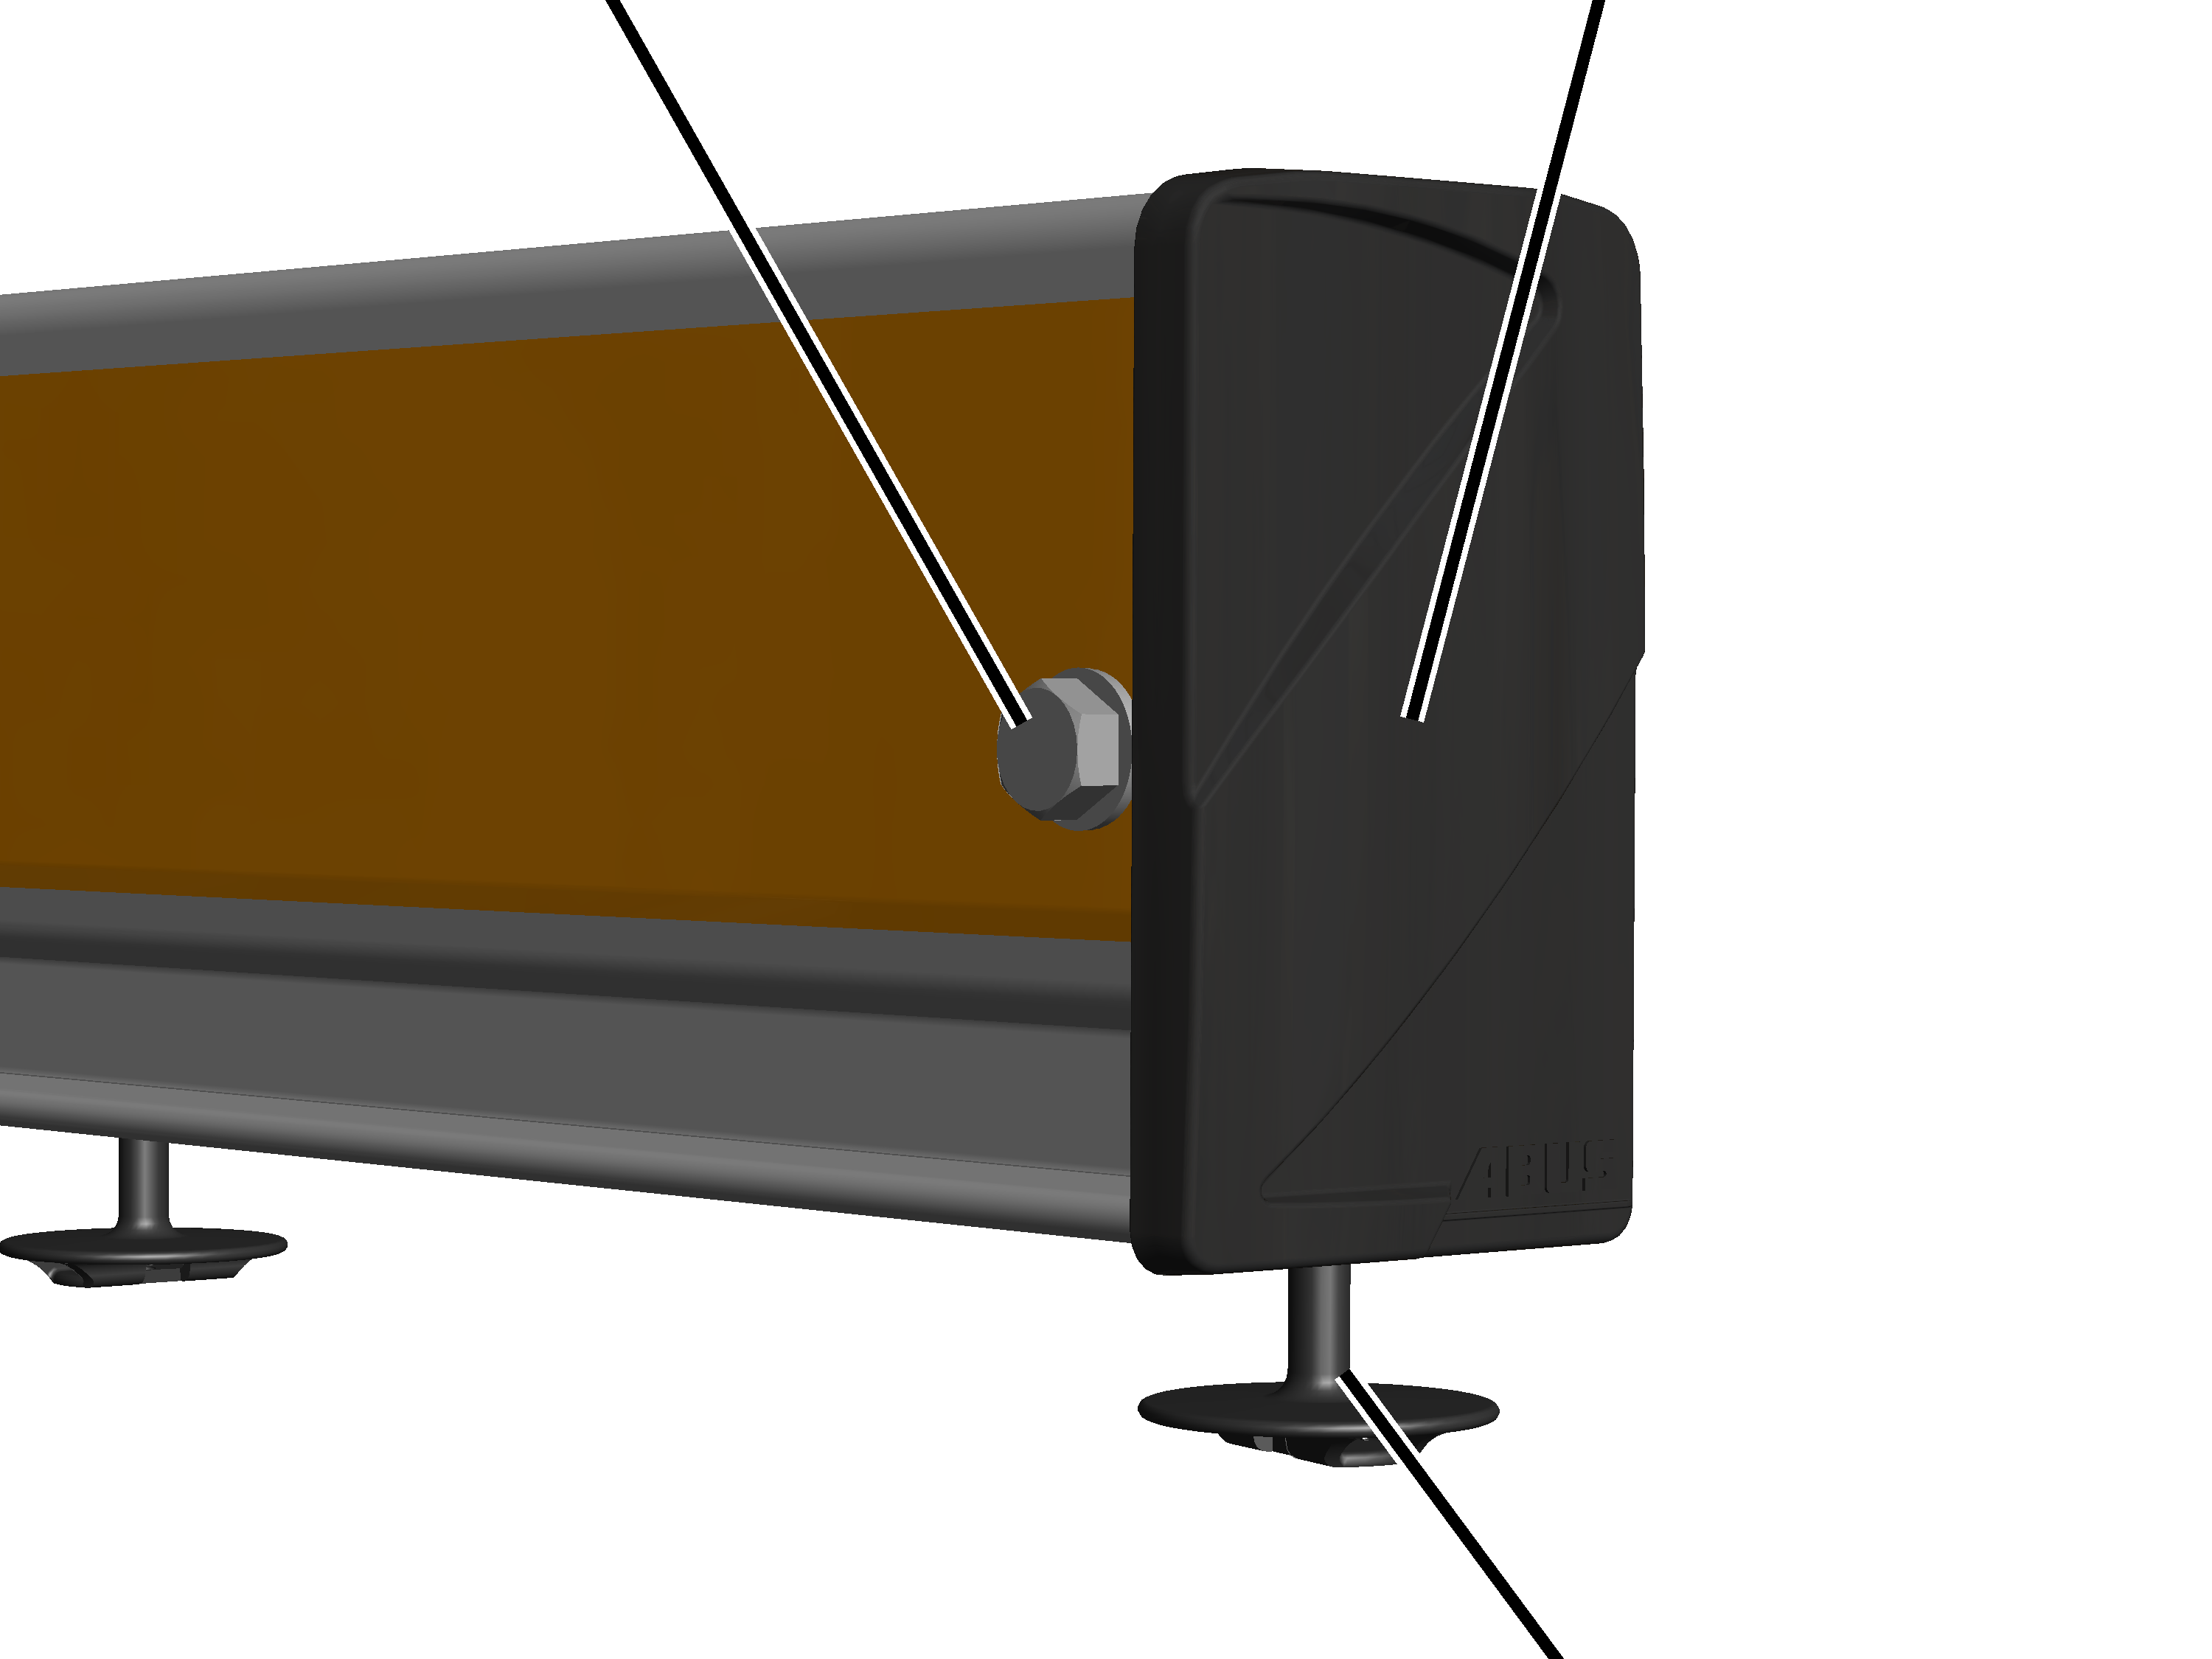
- Sprawdzić kołpaki zamykające. Nie mogą być pęknięte ani uszkodzone w inny sposób.
- W wersji z przewodem oponowym: sprawdzić ślizg kablowy na końcu profilu. Musi być dobrze osadzony w kołpaku zamykającym i nie może być przesunięty.
- Kontrola śruby z łbem sześciokątnym M12x110 w kołpaku zamykającym. Musi być na miejscu i nie może być mocno odkształcona.
- Jeżeli uszkodzony jest kołpak zamykający, ślizg kablowy lub śruba z łbem sześciokątnym: wymienić uszkodzony element.
Sprawdzić zawieszenie torowiska
Kontrola górnego gniazda wieszaka
Dla wszystkich zawieszeń torowiska:
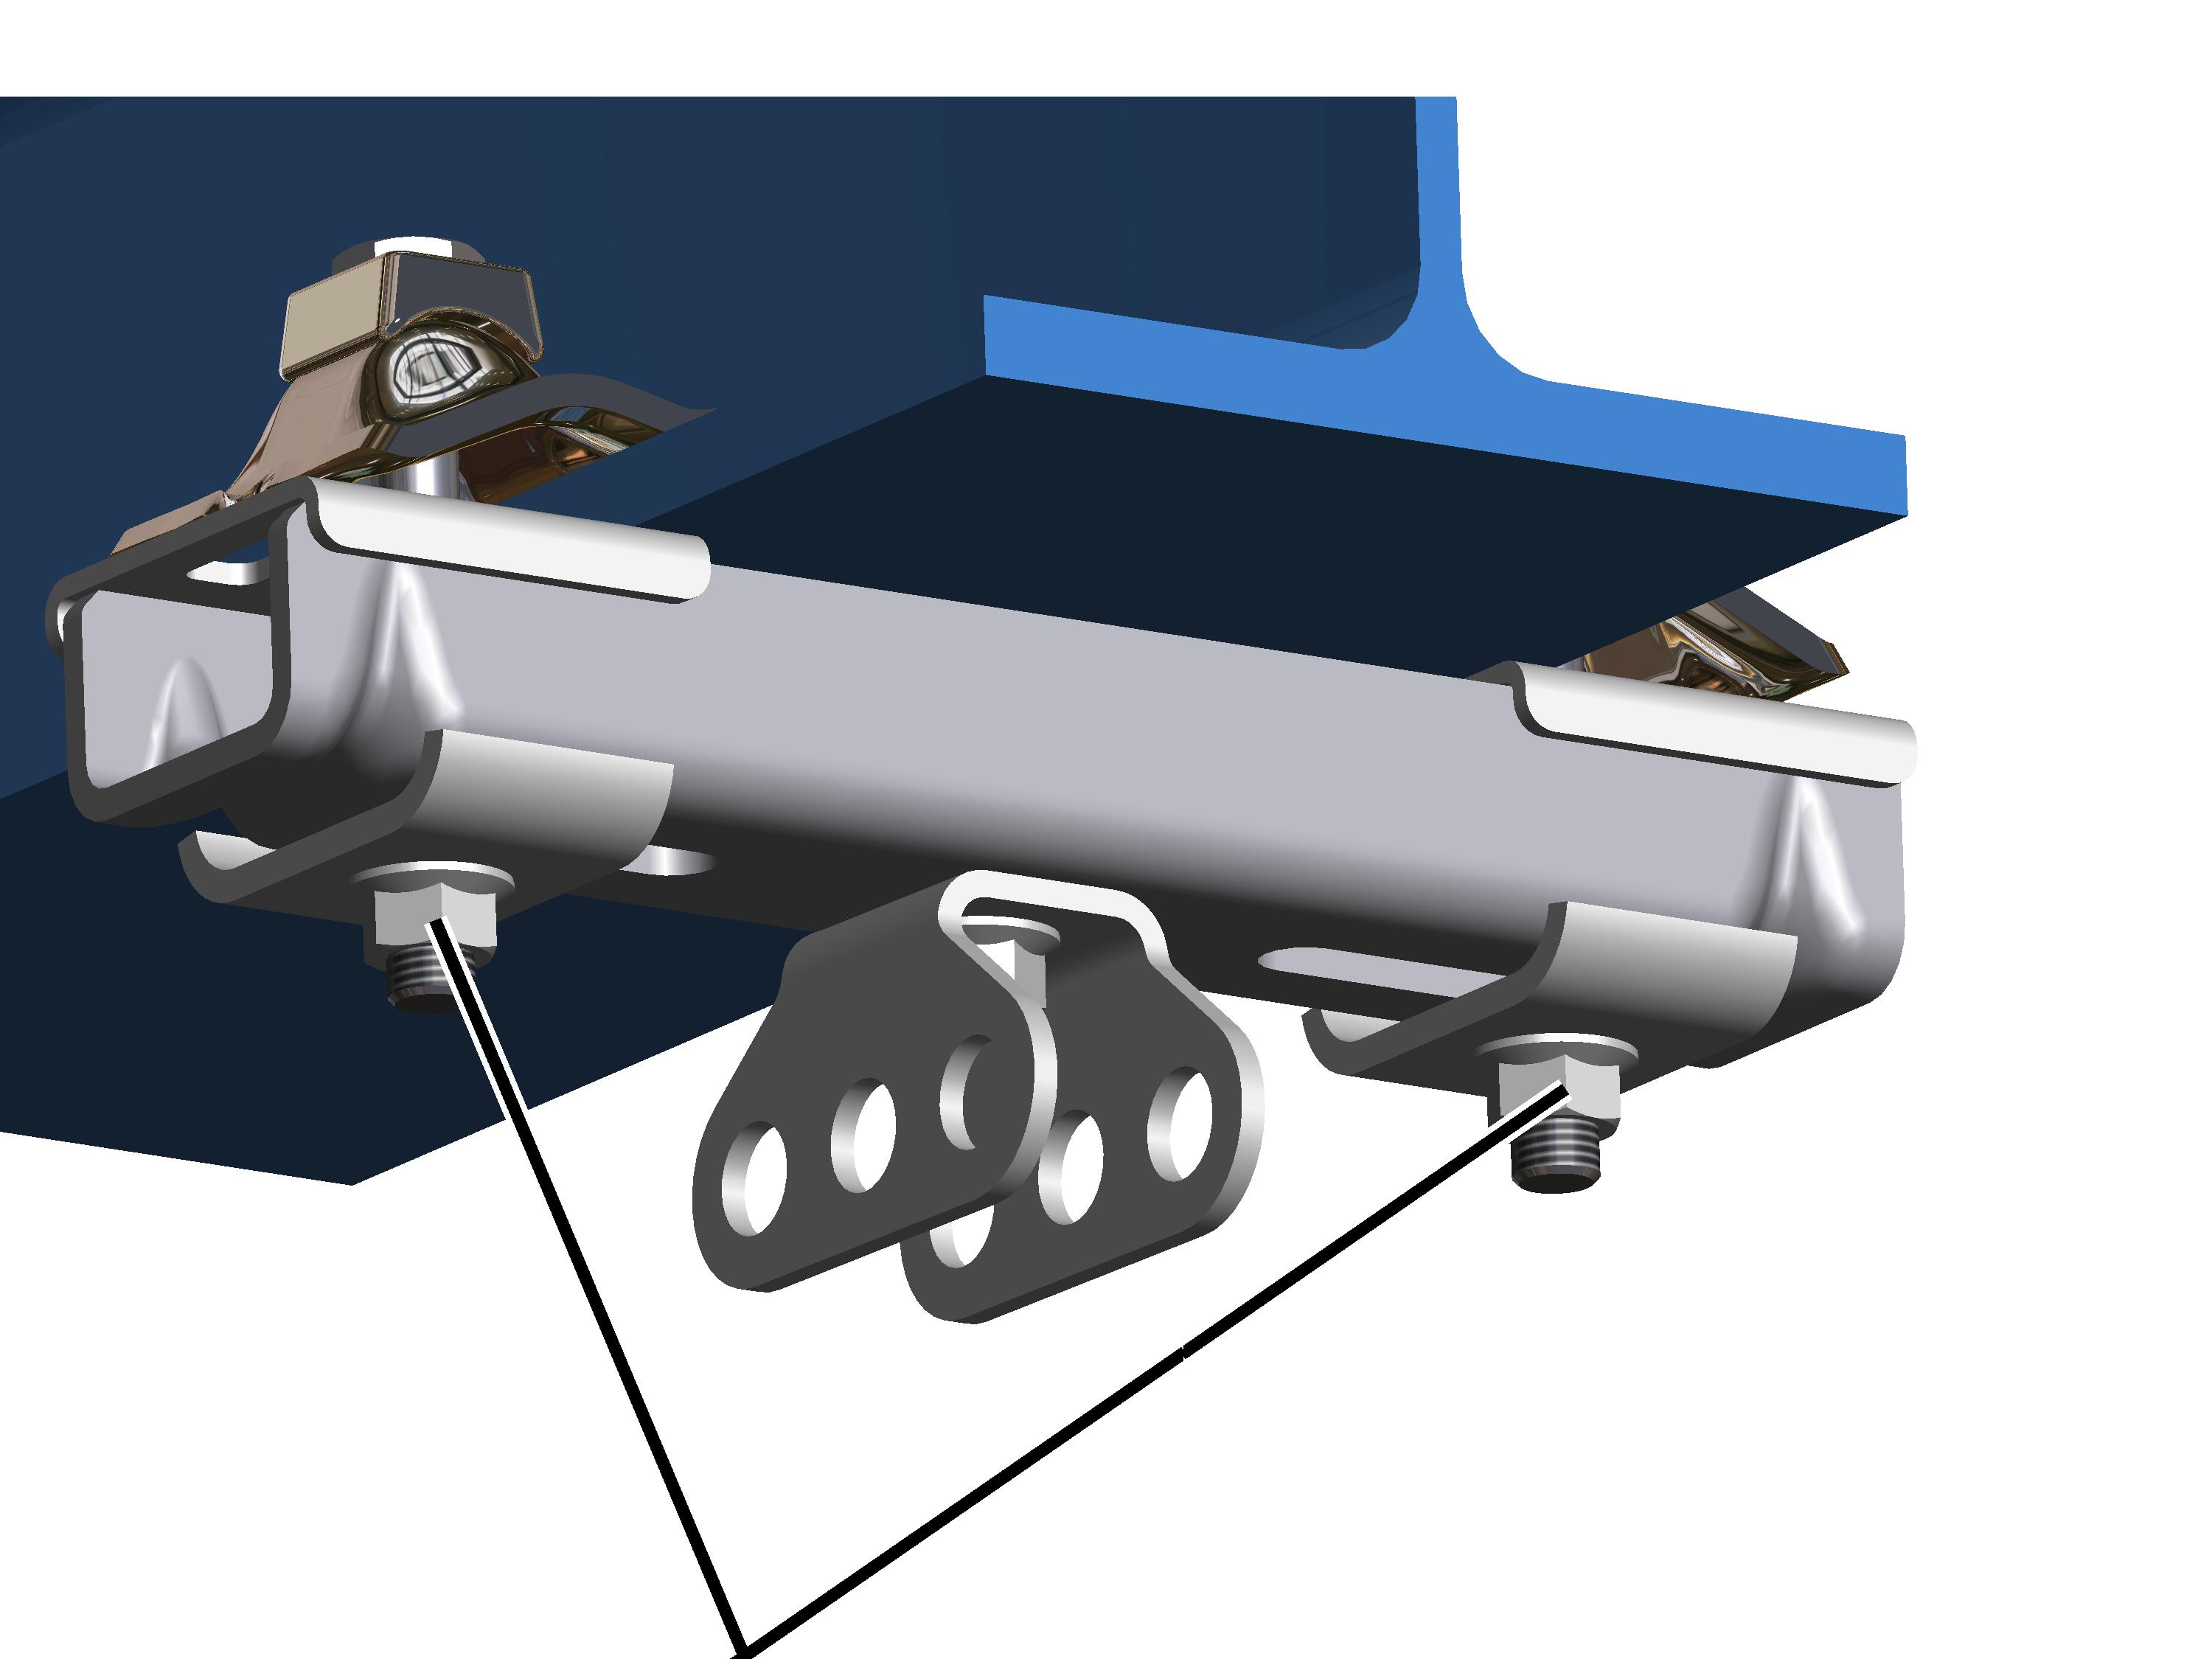
- Sprawdzić śruby żebrowane lub nakrętki żebrowane na górnym gnieździe wieszaka. Musza one być dokręcone z odpowiednim momentem obrotowym.
- Jeżeli górne gniazda wieszaków nie są dobrze dokręcone: dokręcić śruby lub nakrętki żebrowane z odpowiednim momentem obrotowym.
Kontrola zawleczki
Dla wszystkich zawieszeń torowiska:
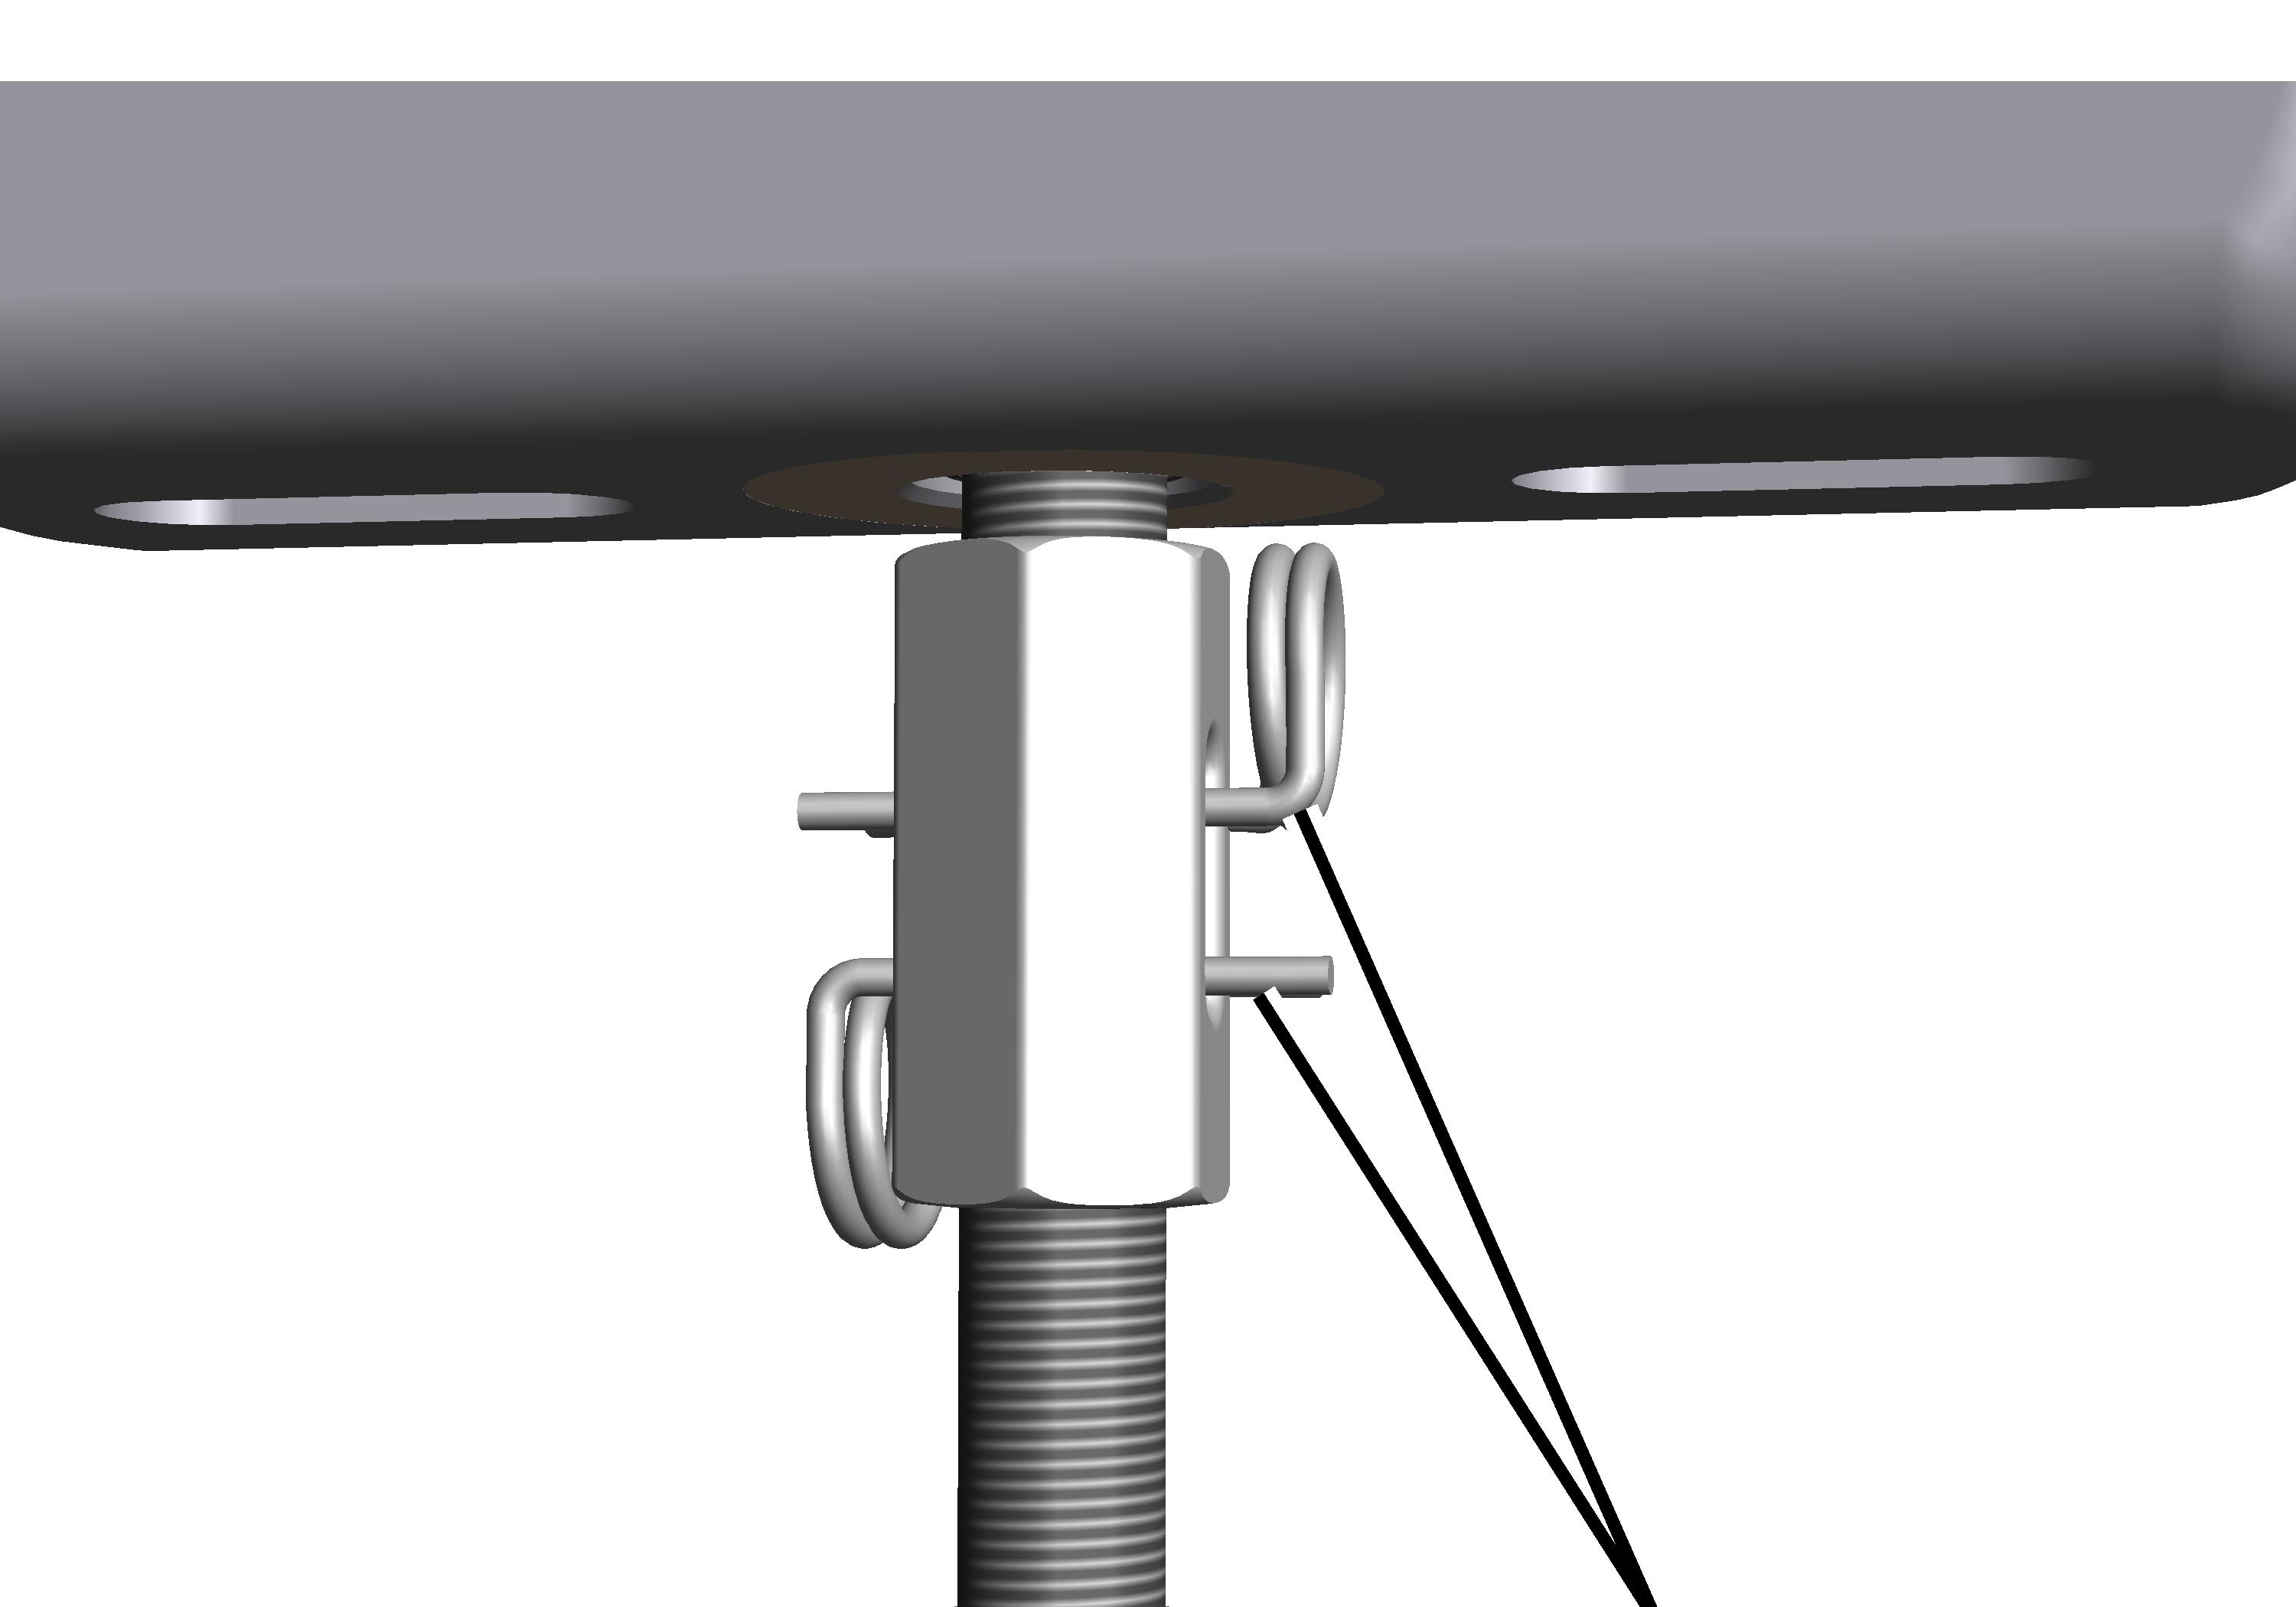
- Skontrolować zawleczki. Muszą być na miejscu i muszą być całkowicie wsunięte.
- Brak jednej z zawleczek: założyć nową zawleczkę.
- Jeżeli jedna z zawleczek nie jest prawidłowo wsunięta: wsunąć zawleczkę do końca.
Kontrola łożyskowania gumowego
Wszystkie zawieszenia torowiska i wieszaki dźwigarów suwnicy są częściami niezużywającymi się.
Mimo to w ramach kontroli okresowych należy sprawdzać łożyskowania gumowe pod kątem zmian w materiale i odkształceń, które mogą powstawać na przykład pod wpływem nadmiernego lub niedozwolonego obciążenia.
Stan łożyskowań gumowych należy oceniać na podstawie wytłoczonych włókien gumy i zgrubień gumy i porównywać z poniższymi rysunkami. Łożyskowania gumowe w dolnych gniazdach wieszaków można kontrolować w stanie zabudowanym.
Dotyczy tylko głowicy EHB-X i ZHB-X i poprzecznicy w modelu HB22
Przegub metalowo - gumowy
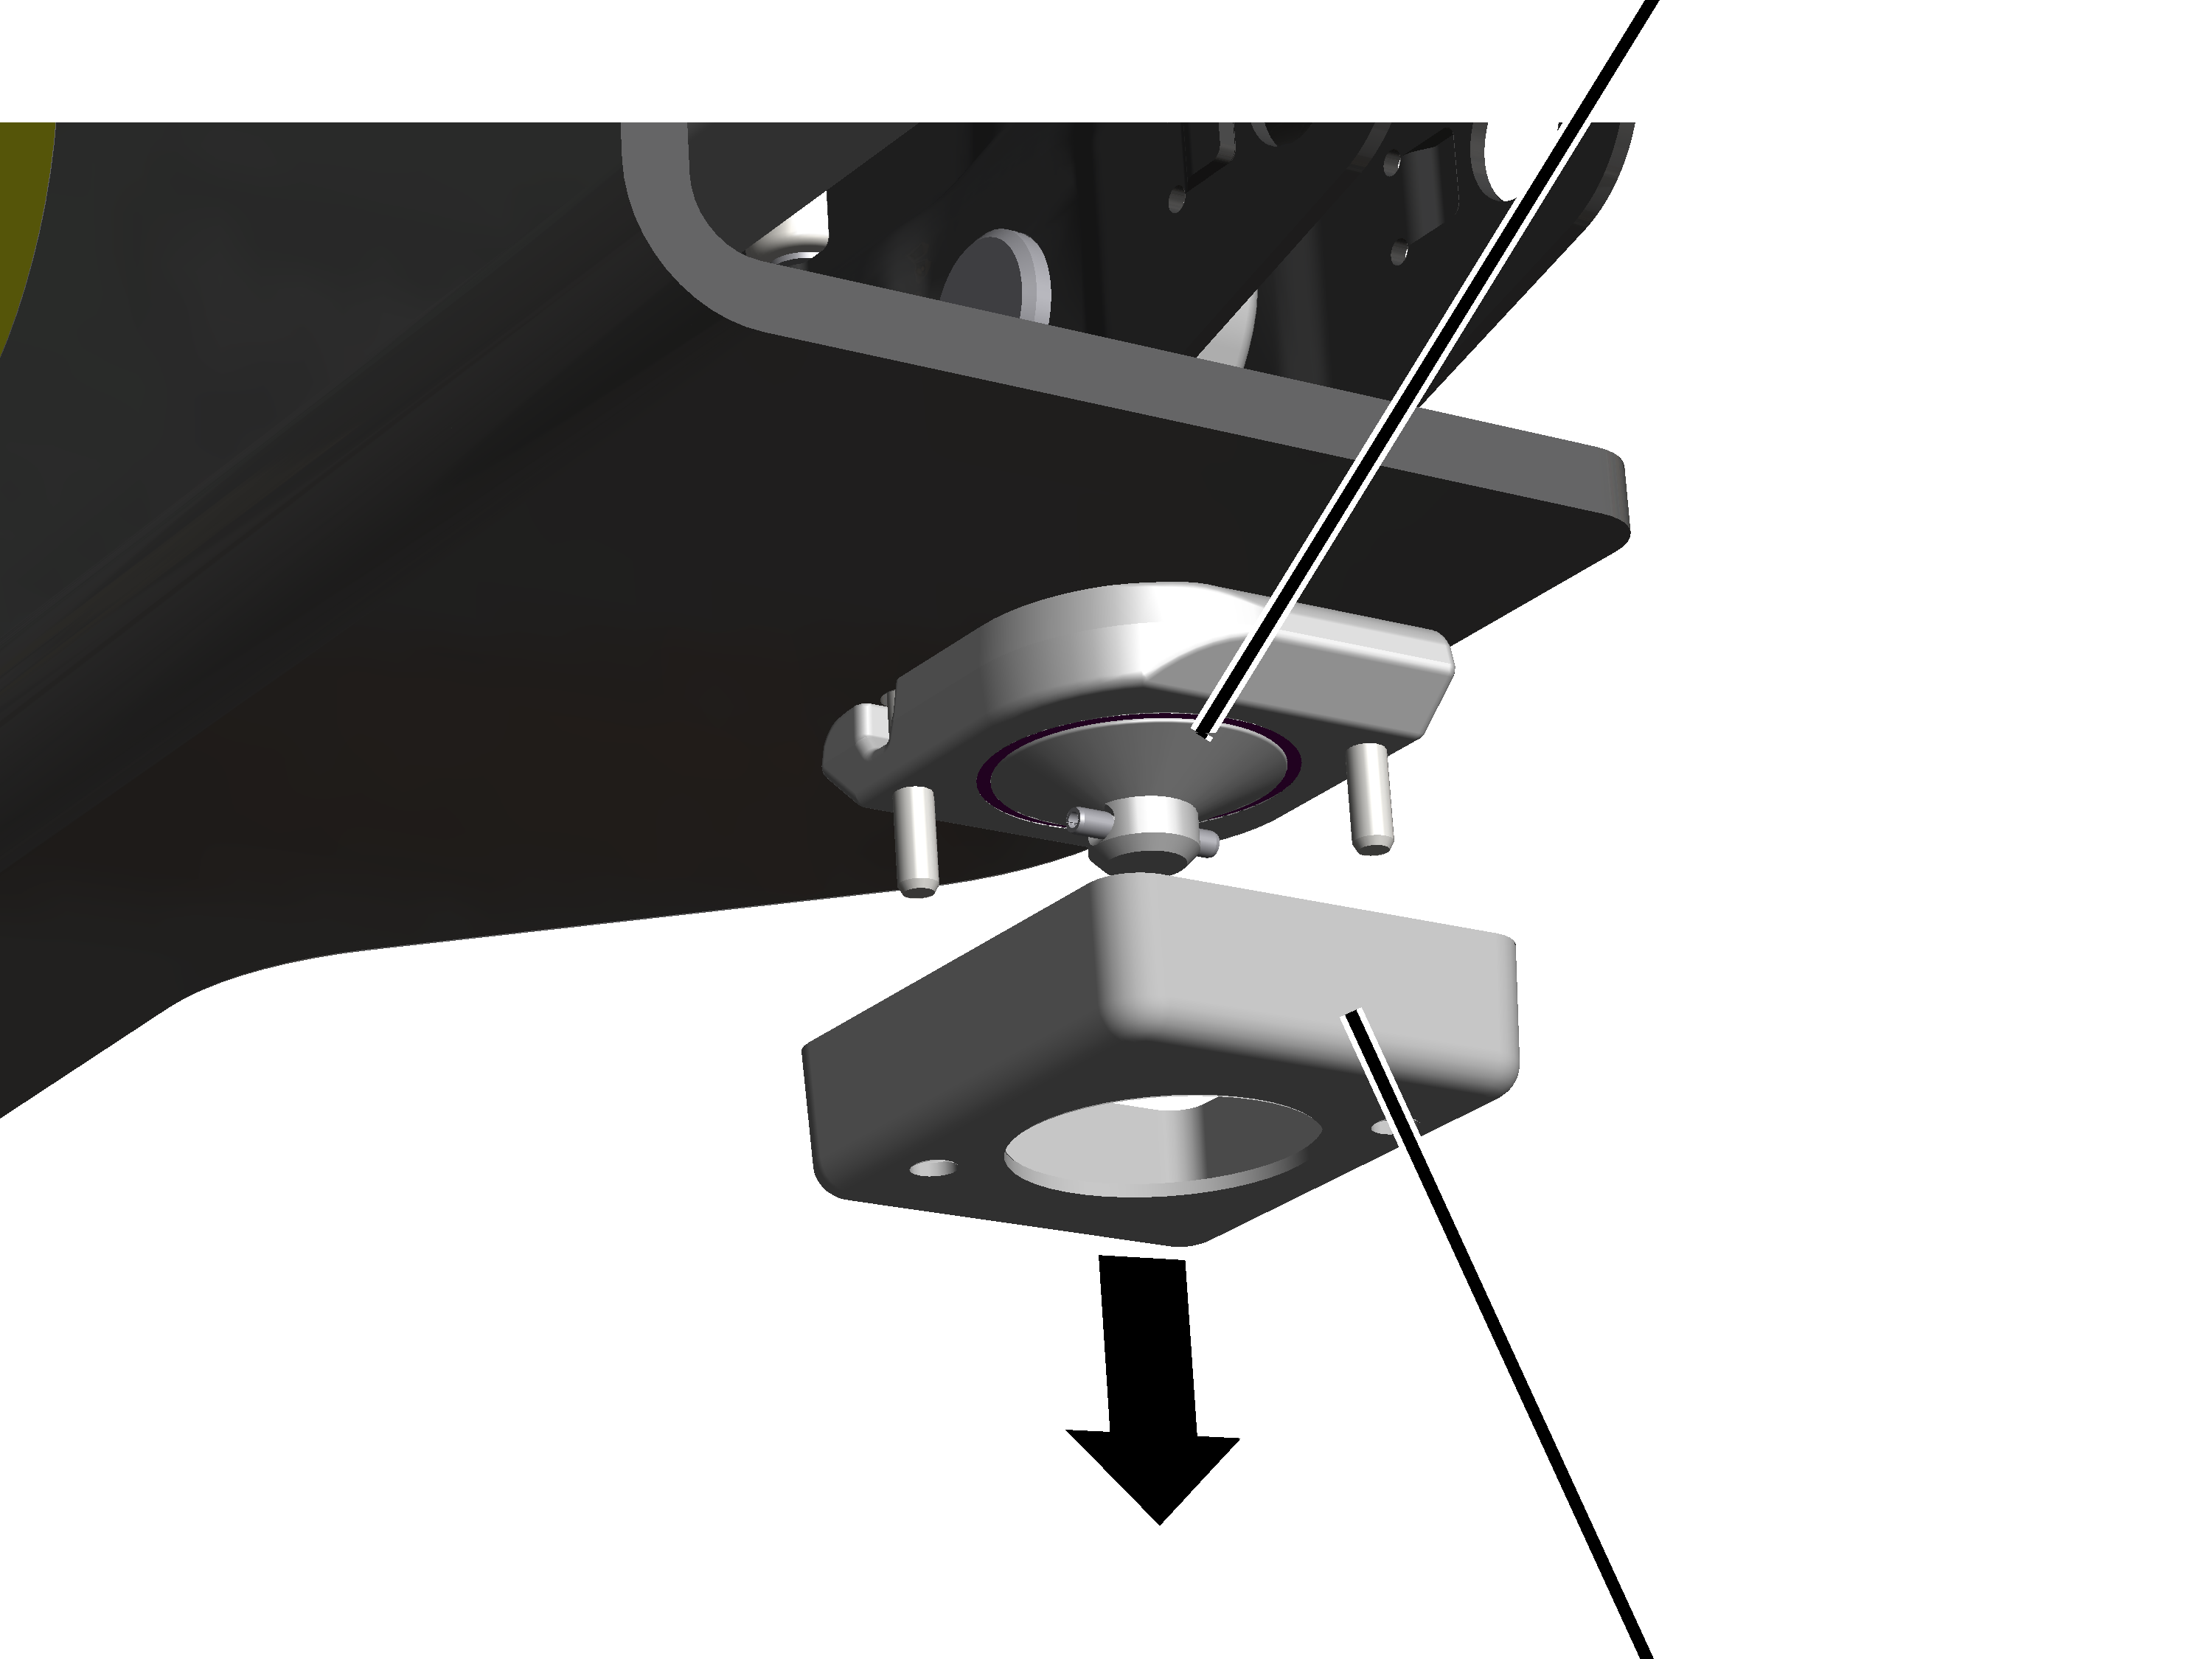
- Odkręcić nakładkę.
- Przegub metalowo-gumowy jest widoczny i może zostać skontrolowany.
- Skontrolować spód przegubu metalowo-gumowego. Patrz "Kontrola spodu dolnego gniazda wieszaka".
Nie ma konieczności kontrolowania wierzchu przegubu metalowo-gumowego.
Kontrola górnej powierzchni dolnego gniazda wieszaka
Na wszystkich górnych gniazdach wieszaków i wieszakach dźwigarów:
- Sprawdzić stan wierzchu łożyskowania gumowego w dolnym gnieździe wieszaka i porównać z poniższymi rysunkami.
Przykład dolnego gniazda wieszaka w stanie "jak nowe":
Łożyskowanie gumowe w stanie "jak nowe"
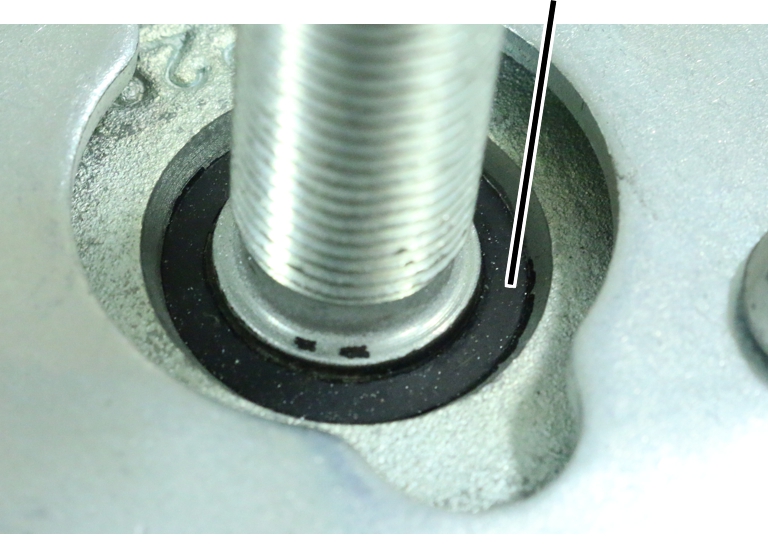
- Nie widać wytłoczonych włókien gumy.
- Może być widoczny cienki zadzior lub cienka powłoka na krawędzie łożyskowania gumowego.
Przykład dolnego gniazda wieszaka z wytłoczonymi zgrubieniami gumy w stanie "do przyjęcia":
Wytłoczone zgrubienia gumy
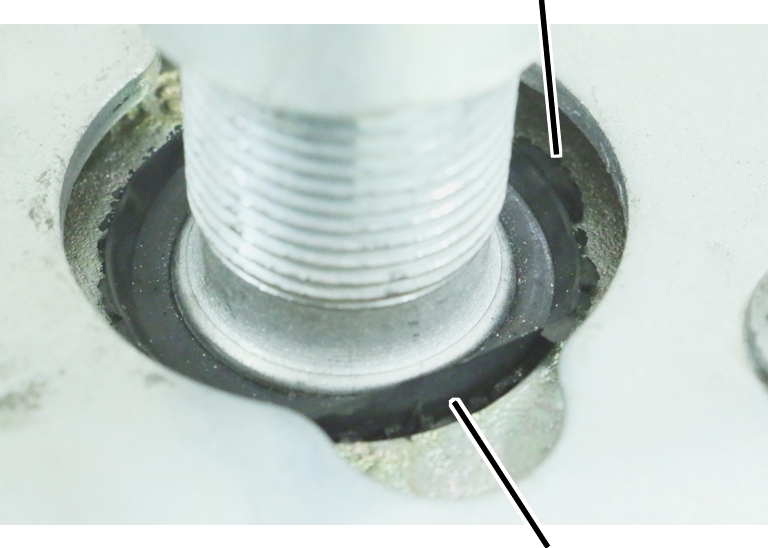
- Wypełnienie łożyskowania gumowego jest wytłaczane na górze z dolnego gniazda wieszaka.
- Widoczne są wytłoczone włókna gumy lub małe zgrubienia gumy.
Przykład dolnego gniazda wieszaka ze zbyt mocno wytłoczonymi włóknami gumy, które musi być wymienione:
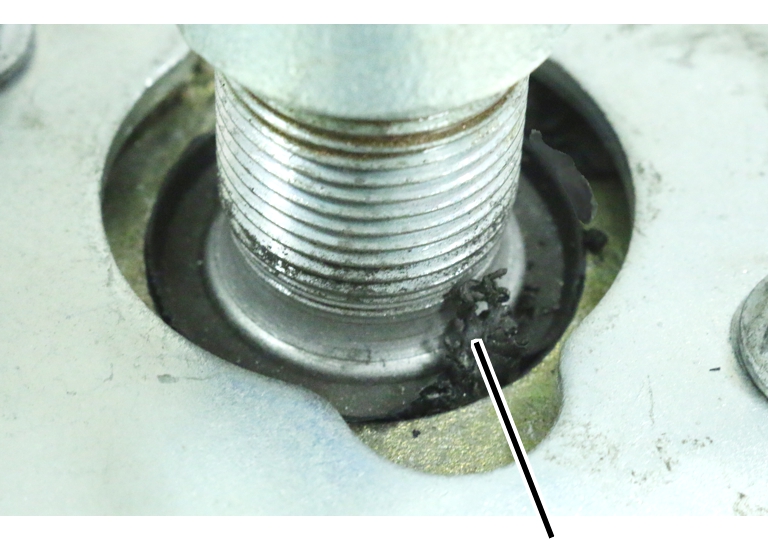
- Coraz więcej coraz dłuższych włókien gumy wytłacza się z dolnego gniazda wieszaka.
- Włókna gumy mogą wychodzić jednostronnie lub dookoła z łożyskowania gumowego.
Kontrola spodu dolnego gniazda wieszaka
Na wierzchu widać pierwsze wytłoczone włókna gumy.
Ruchy wewnątrz łożyskowania gumowego są równie silne na wierzchu i na spodzie. Dlatego, gdy na wierzchu zaczną być widoczne pierwsze wytłoczone włókna gumy, należy skontrolować także spód.
Dostępne sposoby wykonania kontroli:
- Na spodzie dolnego gniazda wieszaka można sprawdzić dotykowo, czy nie ma tam zgrubień gumy lub wytłoczonych włókien gumy.
- Spód gniazda wieszaka sprawdzić za pomocą lusterka lub kamery.
- Odkręcić nakładkę, poluzować nakrętkę napinającą i wymontować dolne gniazdo wieszaka.
- Sprawdzić stan spodu łożyskowania gumowego w dolnym gnieździe wieszaka i porównać z poniższymi rysunkami.
Przykład dolnego gniazda wieszaka w stanie "jak nowe":
Łożyskowanie gumowe w stanie "jak nowe"
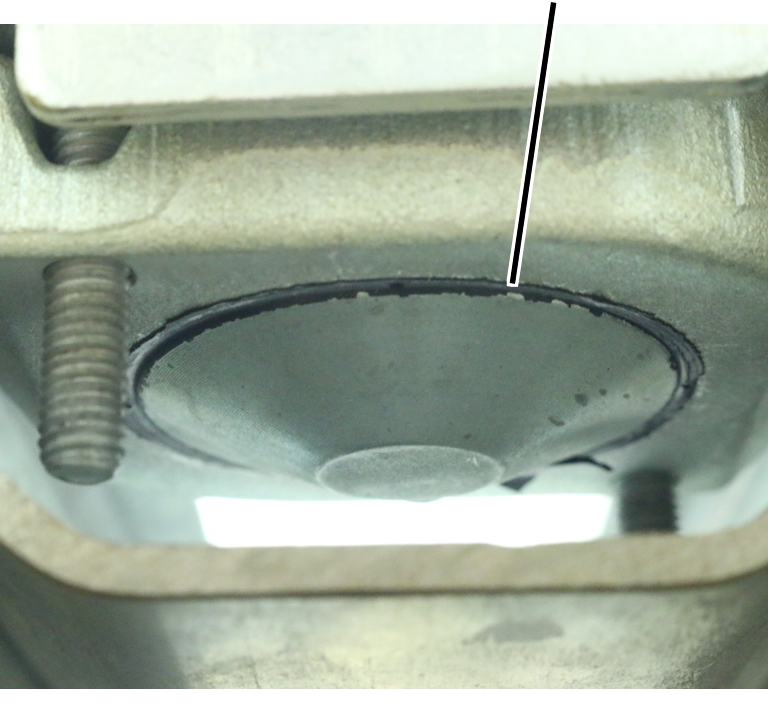
Przykład dolnego gniazda wieszaka z wytłoczonymi włóknami gumy w stanie "do przyjęcia":
Wytłoczone włókna gumy
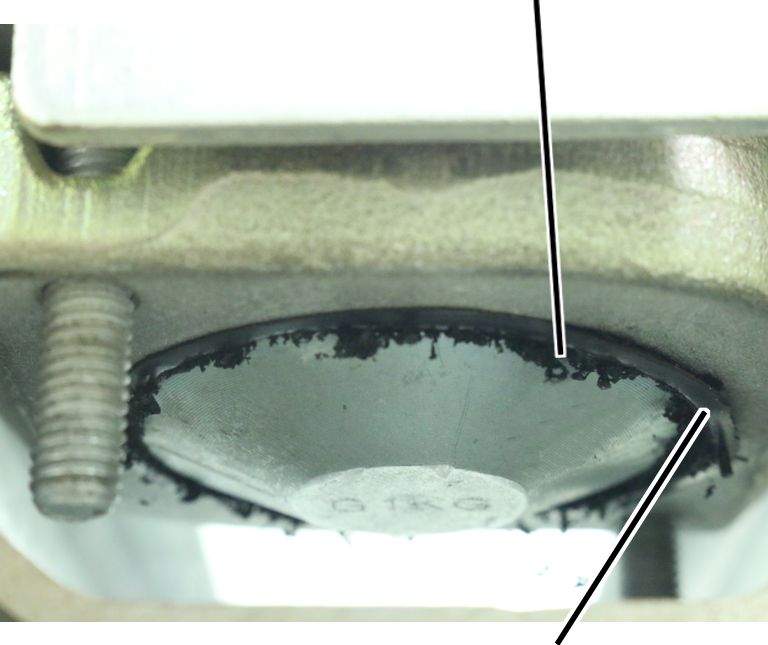
Przykład dolnego gniazda wieszaka ze zbyt mocno wytłoczonymi włóknami gumy, które musi być wymienione:
Wyraźnie widoczne wytłoczone włókna gumy
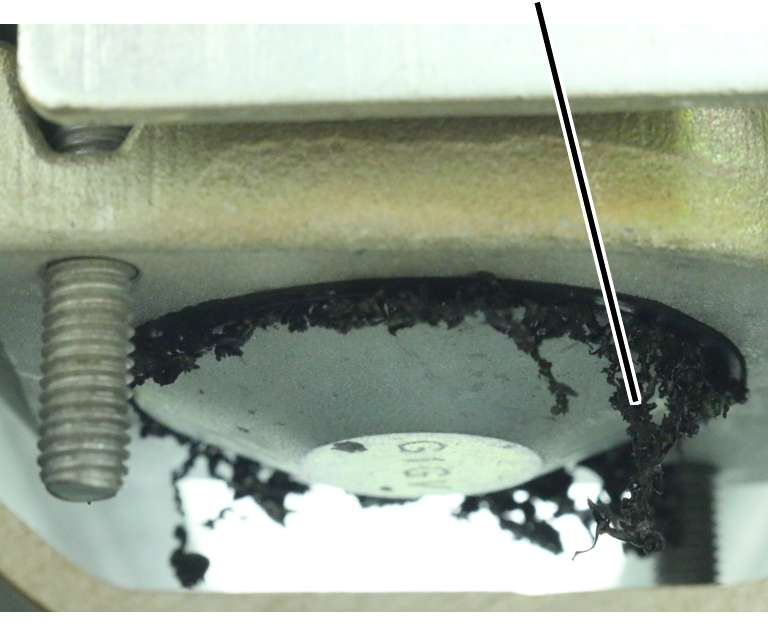
Wymiana dolnego gniazda wieszaka
Jeżeli stan wierzchu lub spodu przypomina stan przedstawiony na rysunku z zbyt mocno wytłoczonymi włóknami gumy lub zgrubieniami gumy:
- Wymontować dolne gniazdo wieszaka i zamontować nowe.
- Górne gniazdo wieszaka także wymontować i zamontować nowe górne gniazdo wieszaka.
Dolne gniazdo wieszaka i górne gniazdo wieszaka zawsze zmieniać parami.
Panewka łożyska w górnym gnieździe wieszaka i w dolnym gnieździe wieszaka musi mieć to samo zabarwienie (srebrzyste lub złotawe). Górne gniazdo wieszaka i przegub metalowo-gumowy o różnie zabarwionych panewkach łożysk nie mogą byc wspólnie montowane.
Kontrola styku odcinków profilu
Kontrola styku odcinków profilu
Przy wszystkich stykach odcinków profilu dla torowiska i dźwigara suwnicy:
Śruba grzybkowa
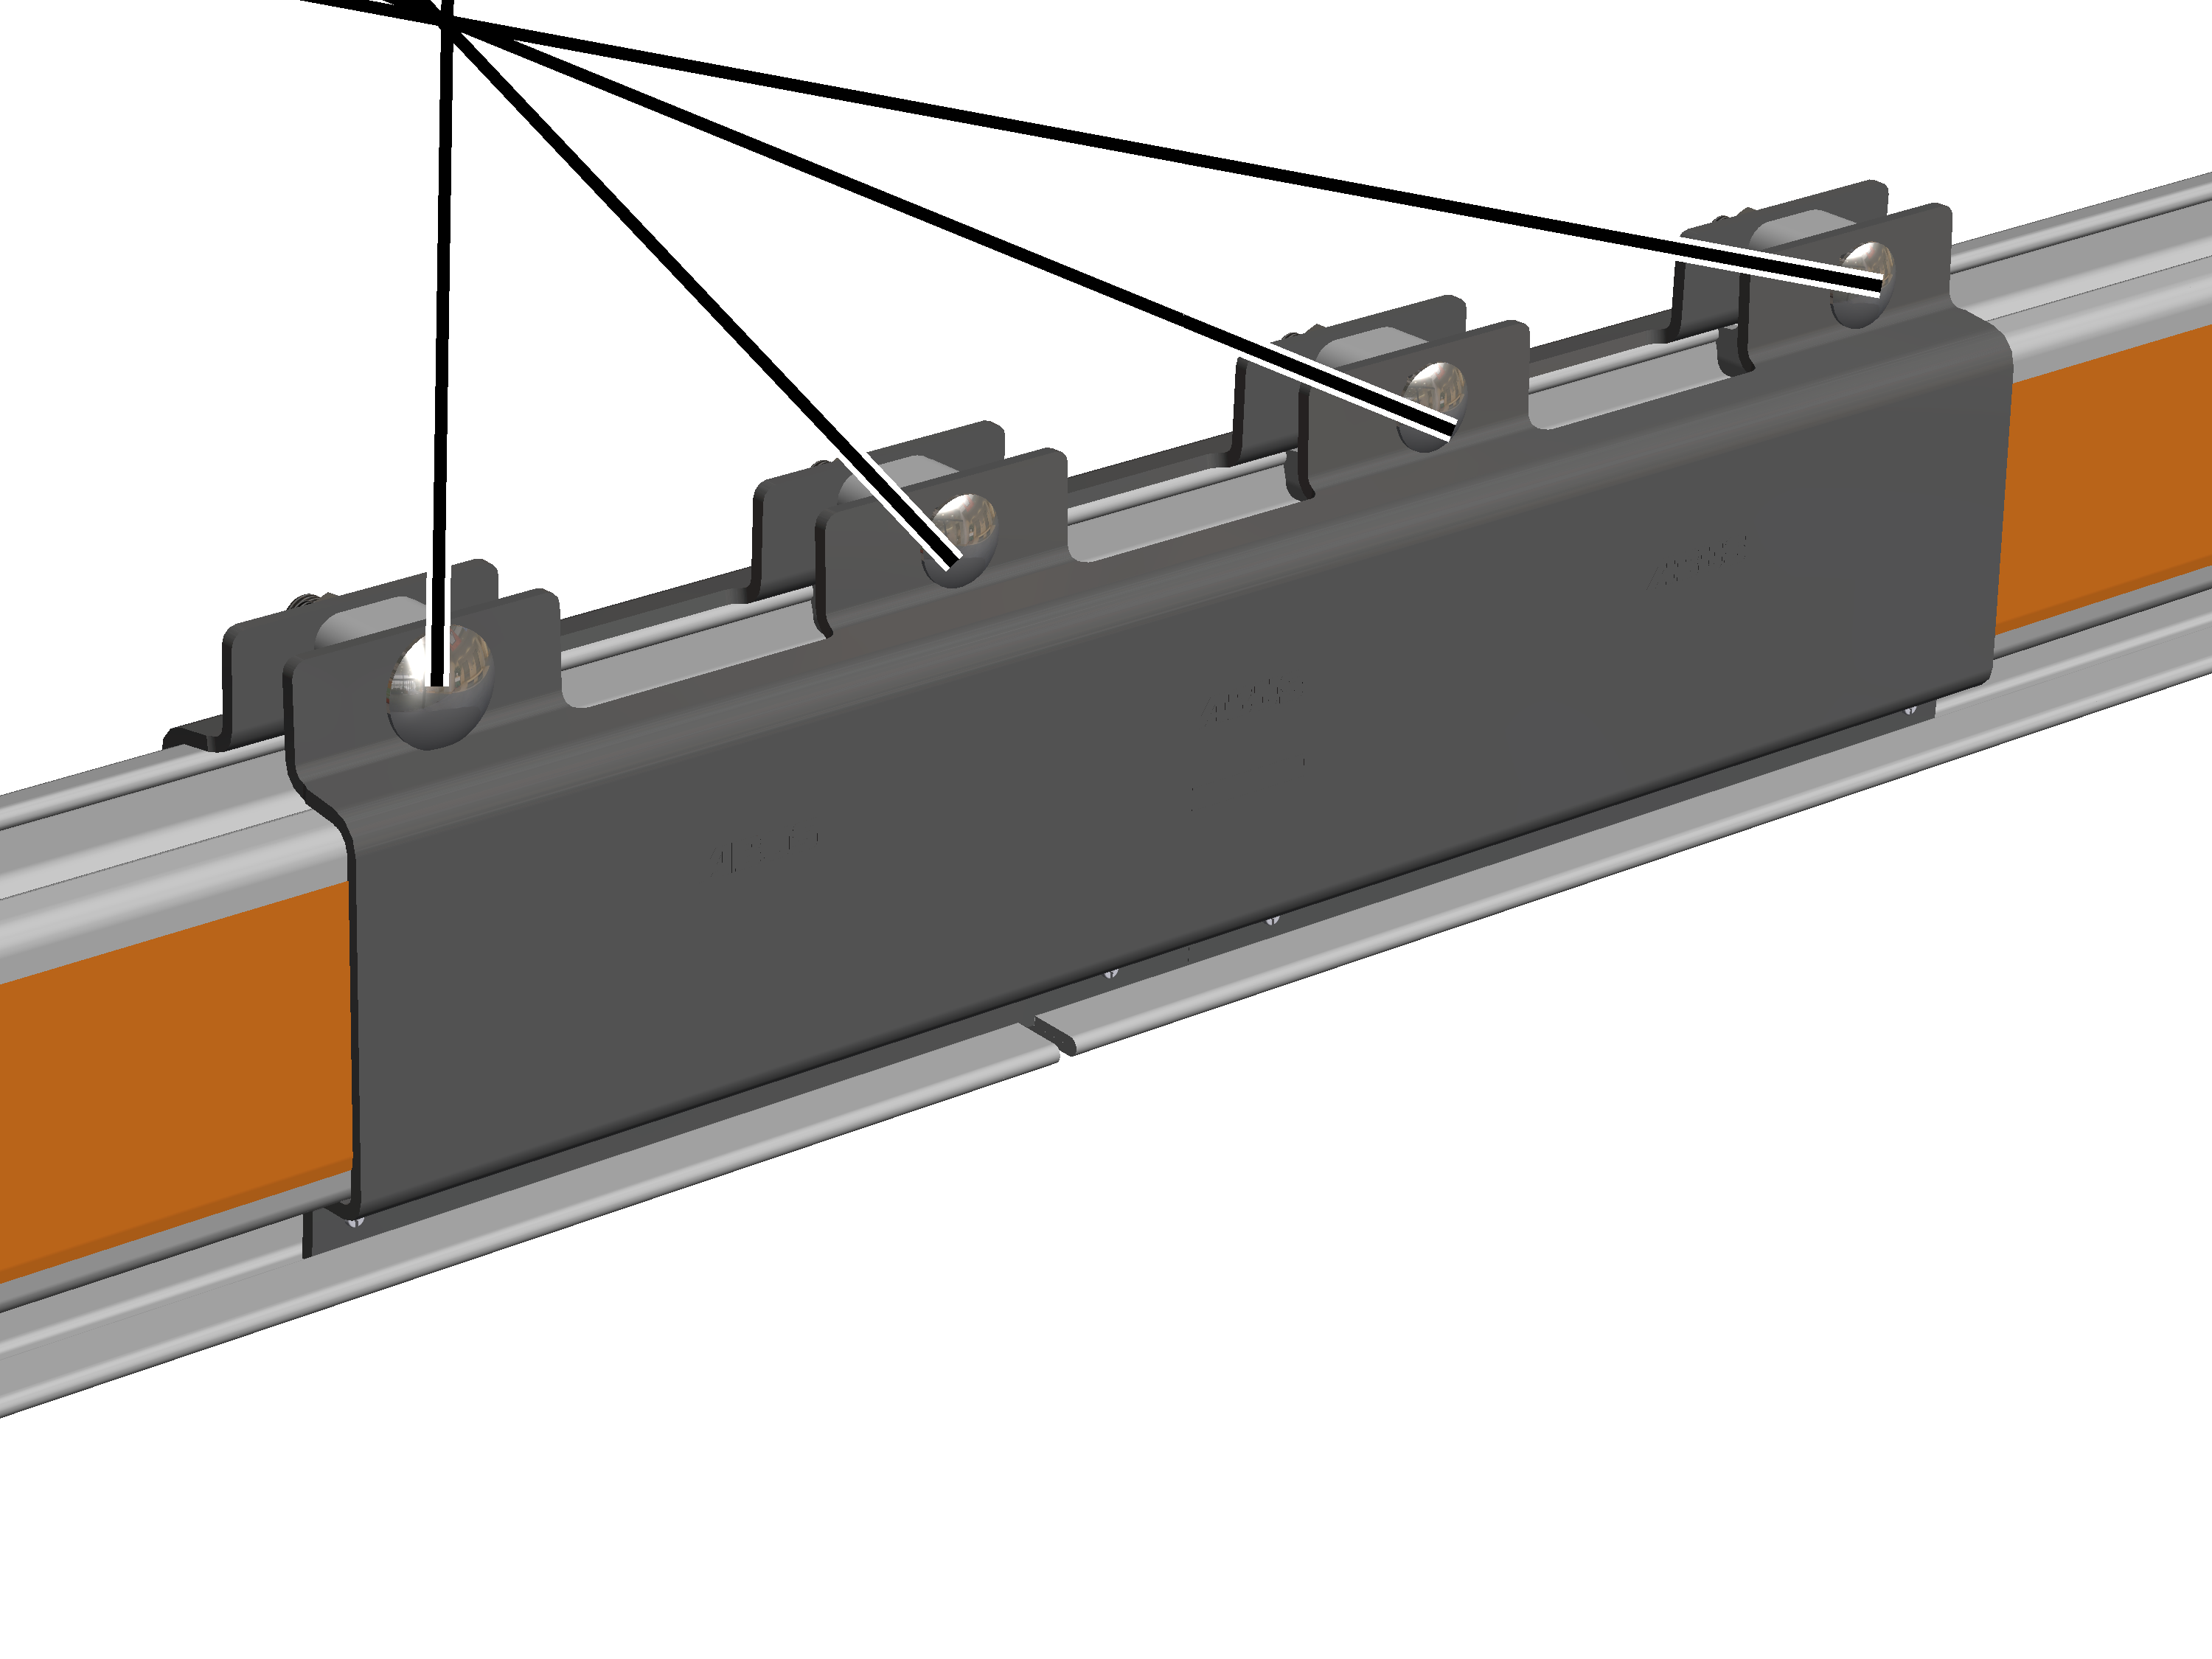
- Sprawdzić śruby grzybkowe M12. Musza one być dokręcone z odpowiednim momentem obrotowym. Musza one być dokręcone z odpowiednim momentem obrotowym.
- Jeżeli śruby grzybkowe nie są dobrze dokręcone: dokręcić śruby lub nakrętki żebrowane z odpowiednim momentem obrotowym.
Kontrola odstępu między odcinkami profilu
Przy wszystkich stykach odcinków profilu dla torowiska i dźwigara suwnicy:
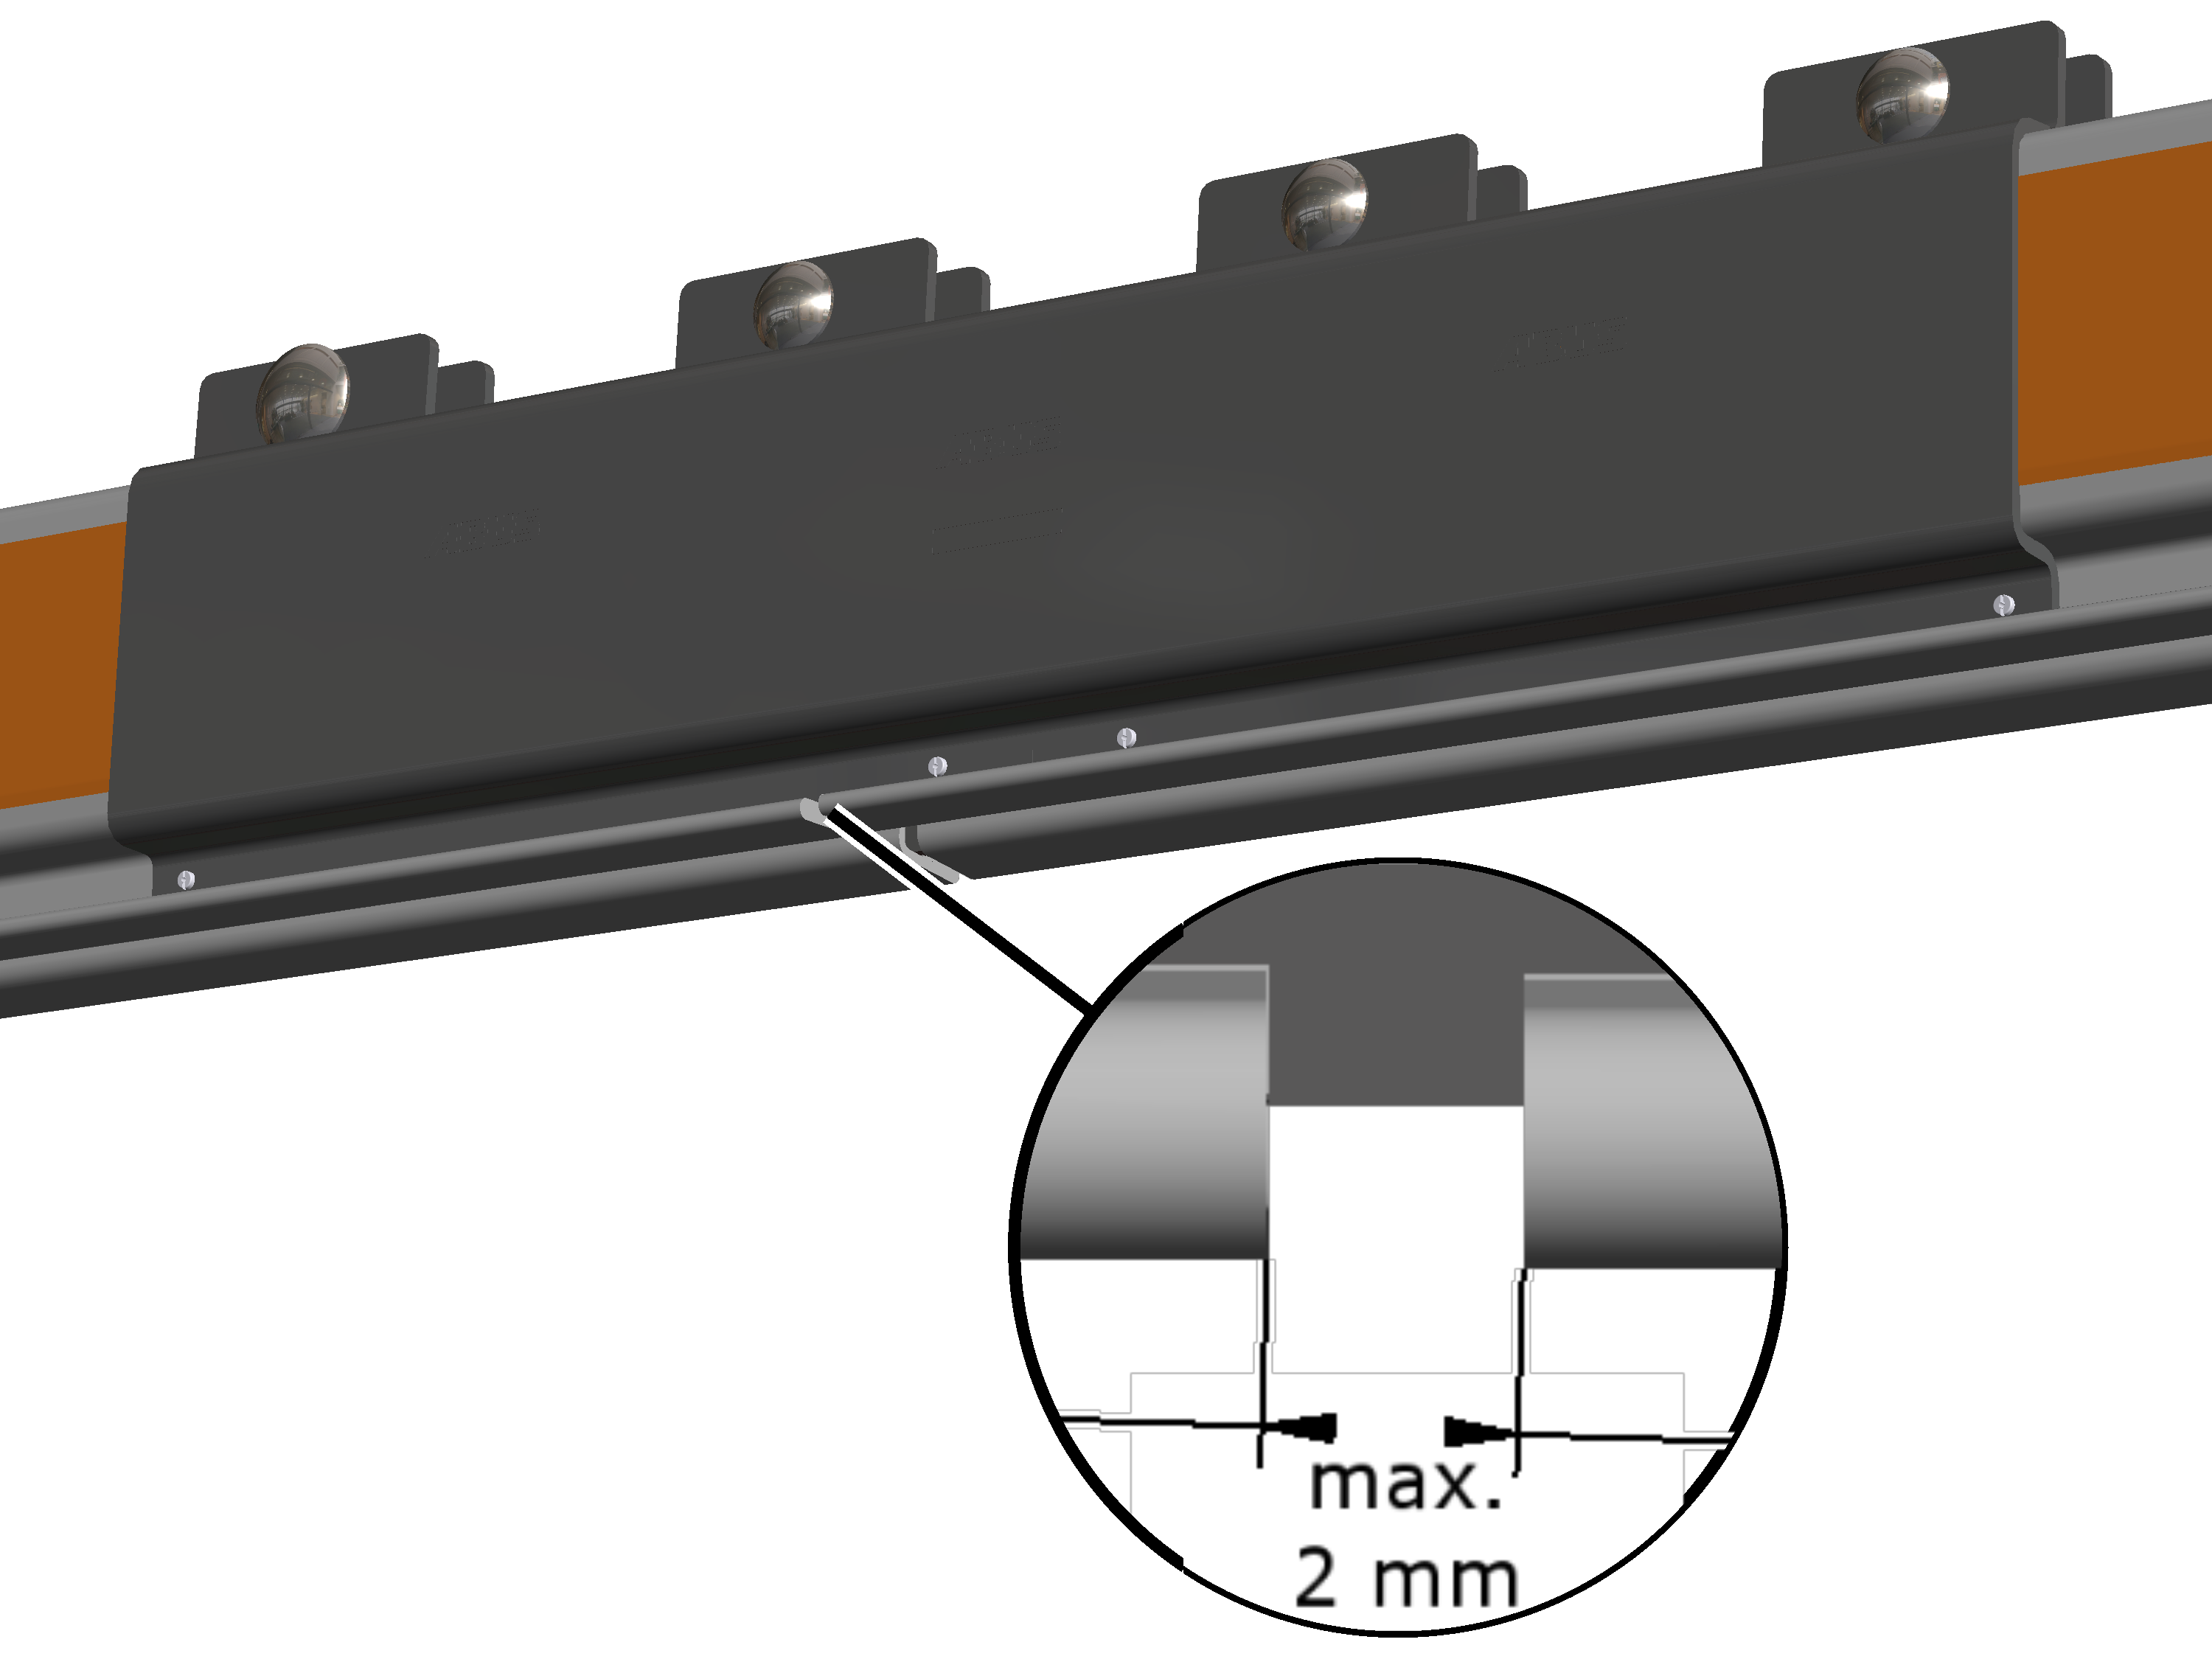
- Sprawdzić odstęp między odcinkami profilu. Odstęp między dwoma odcinkami profilu nie może być większy niż 2 mm.
- Jeżeli odstęp jest większy: Poluzować blachy połączeniowe i zsunąć odcinki profilu bliżej siebie.
Kontrola szynoprzewodu
Kontrola uchwytów
Cały szynoprzewód:
Uchwyt
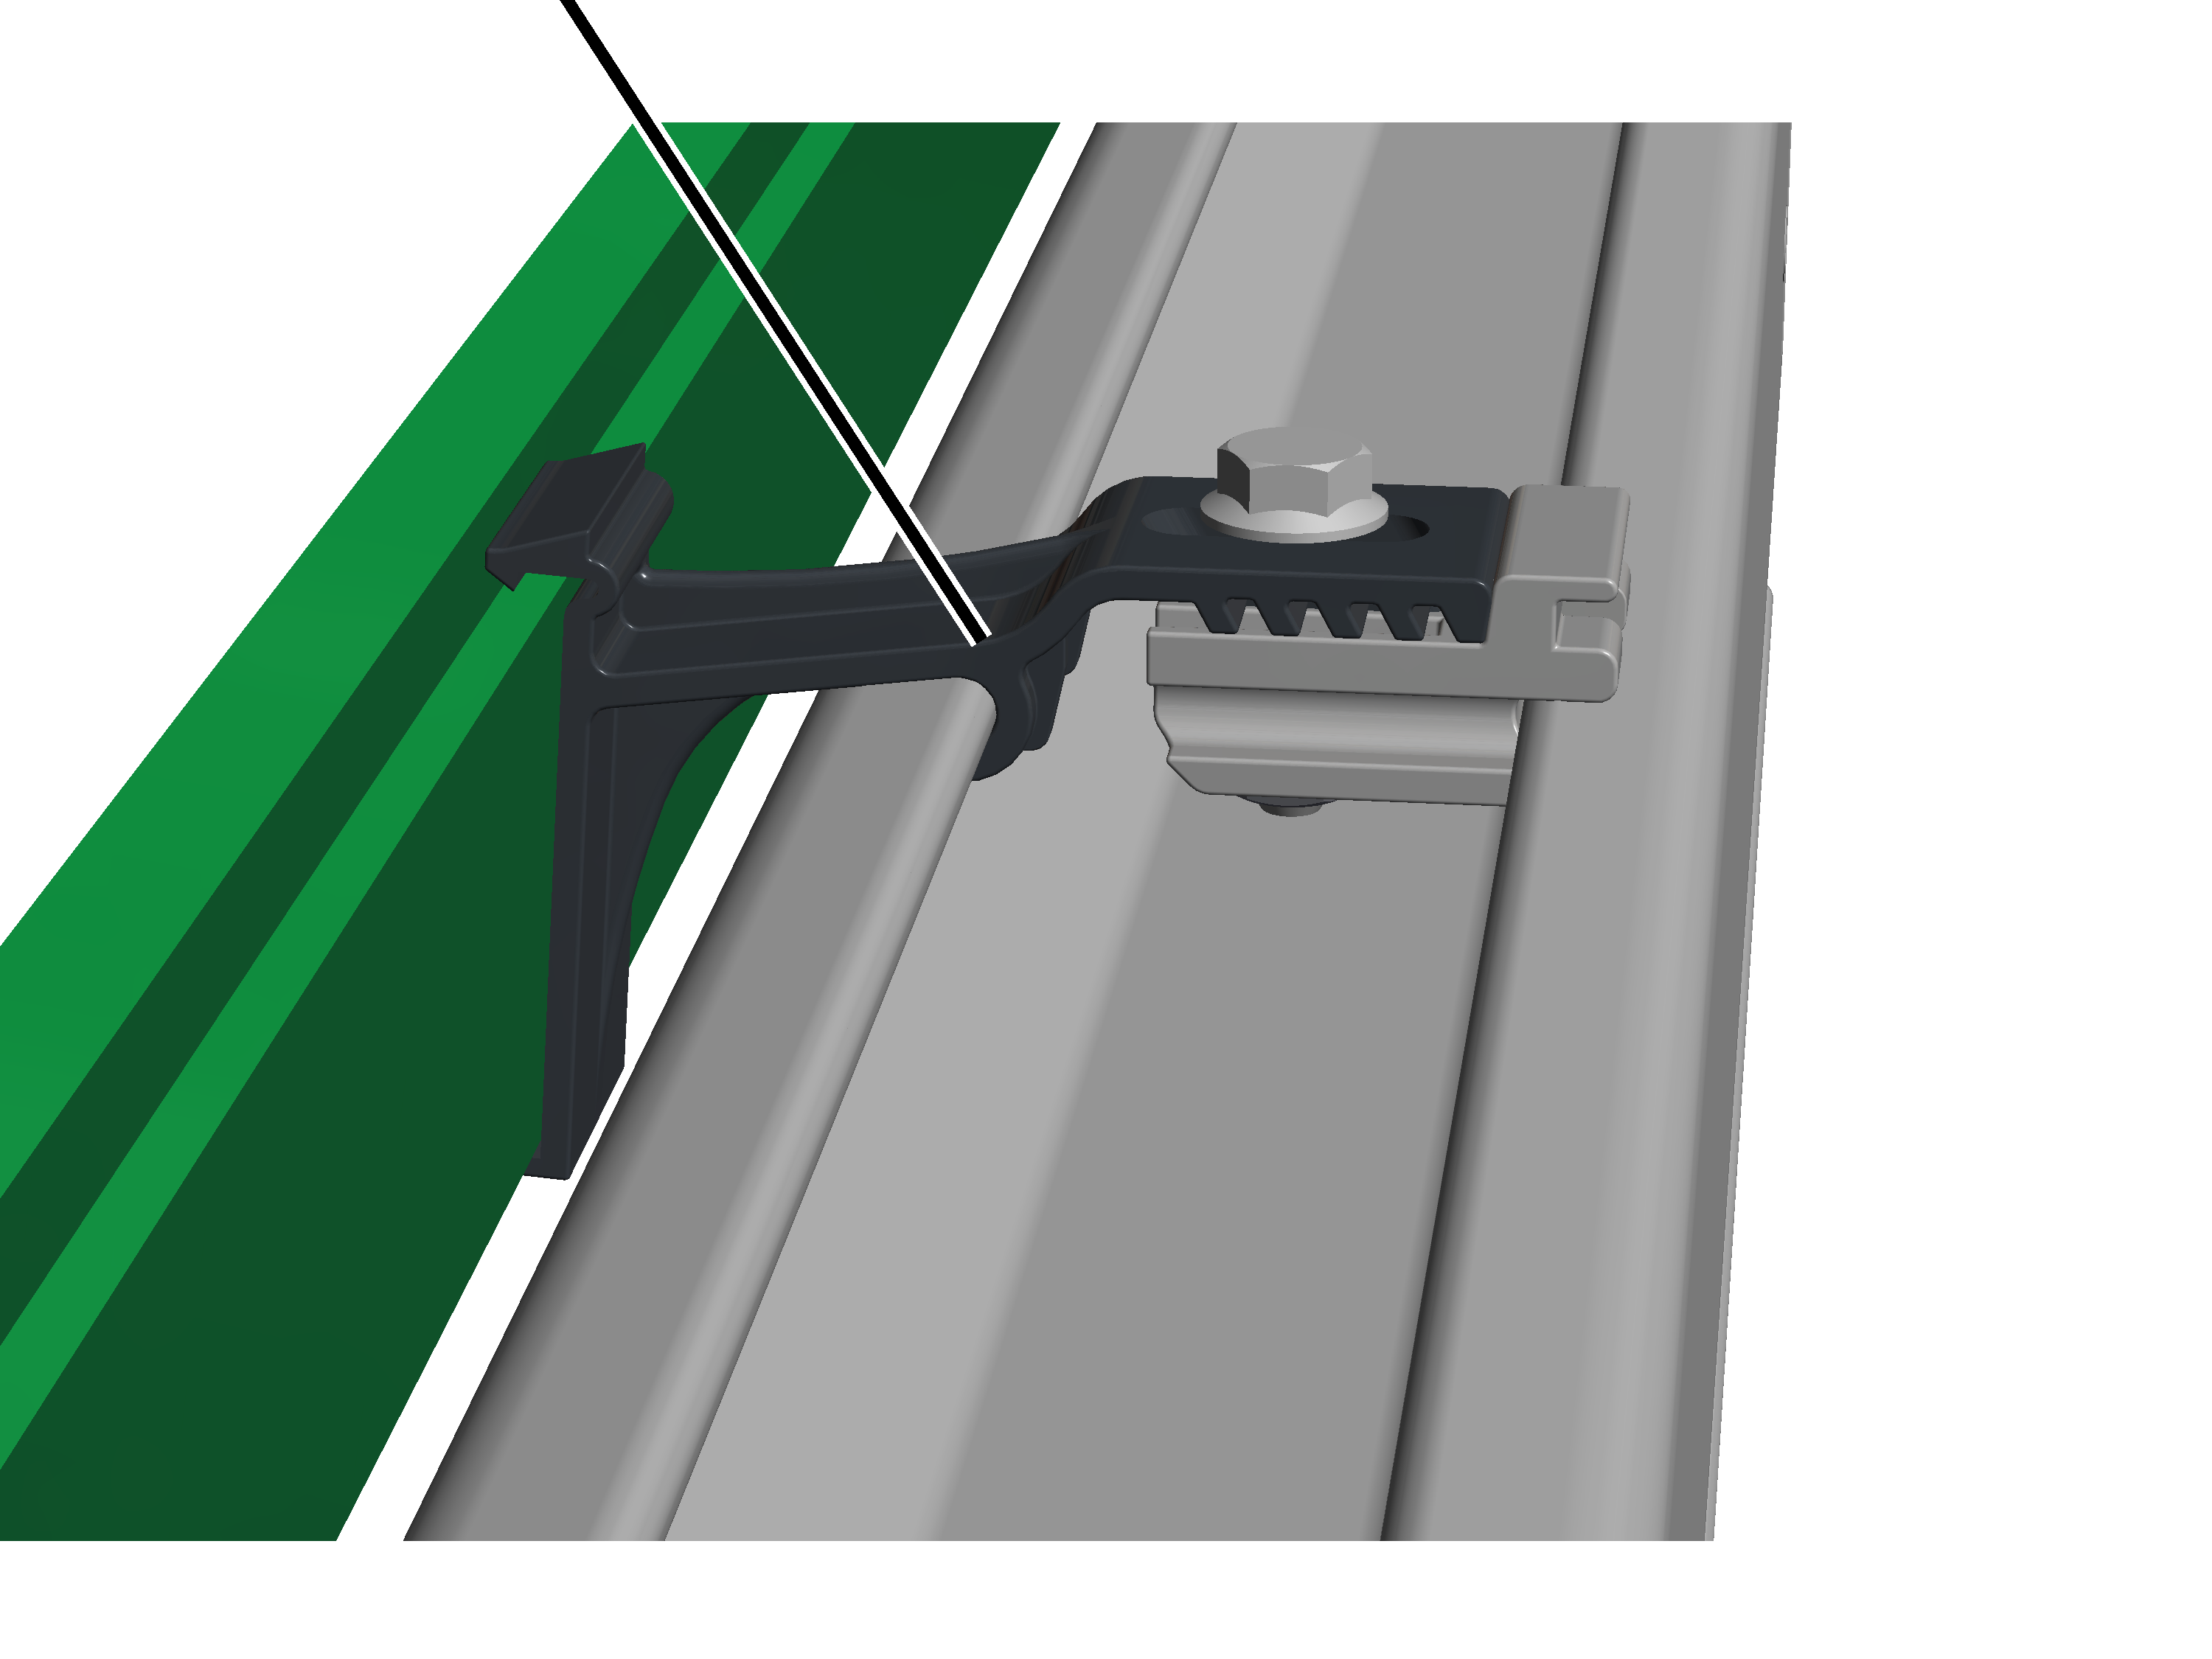
- Sprawdzić uchwyty. Nie mogą być popękane ani uszkodzone w inny sposób i muszą być dobrze zaciśnięte w główce profilu.
- Jeżeli któryś z uchwytów jest uszkodzony: wymienić uchwyt.
- Jeżeli jeden z uchwytów jest obluzowany w główce profilu: przykręcić uchwyt.
Kontrola odbieraka prądu
Na wszystkich odbierakach prądu:
Odbierak prądu
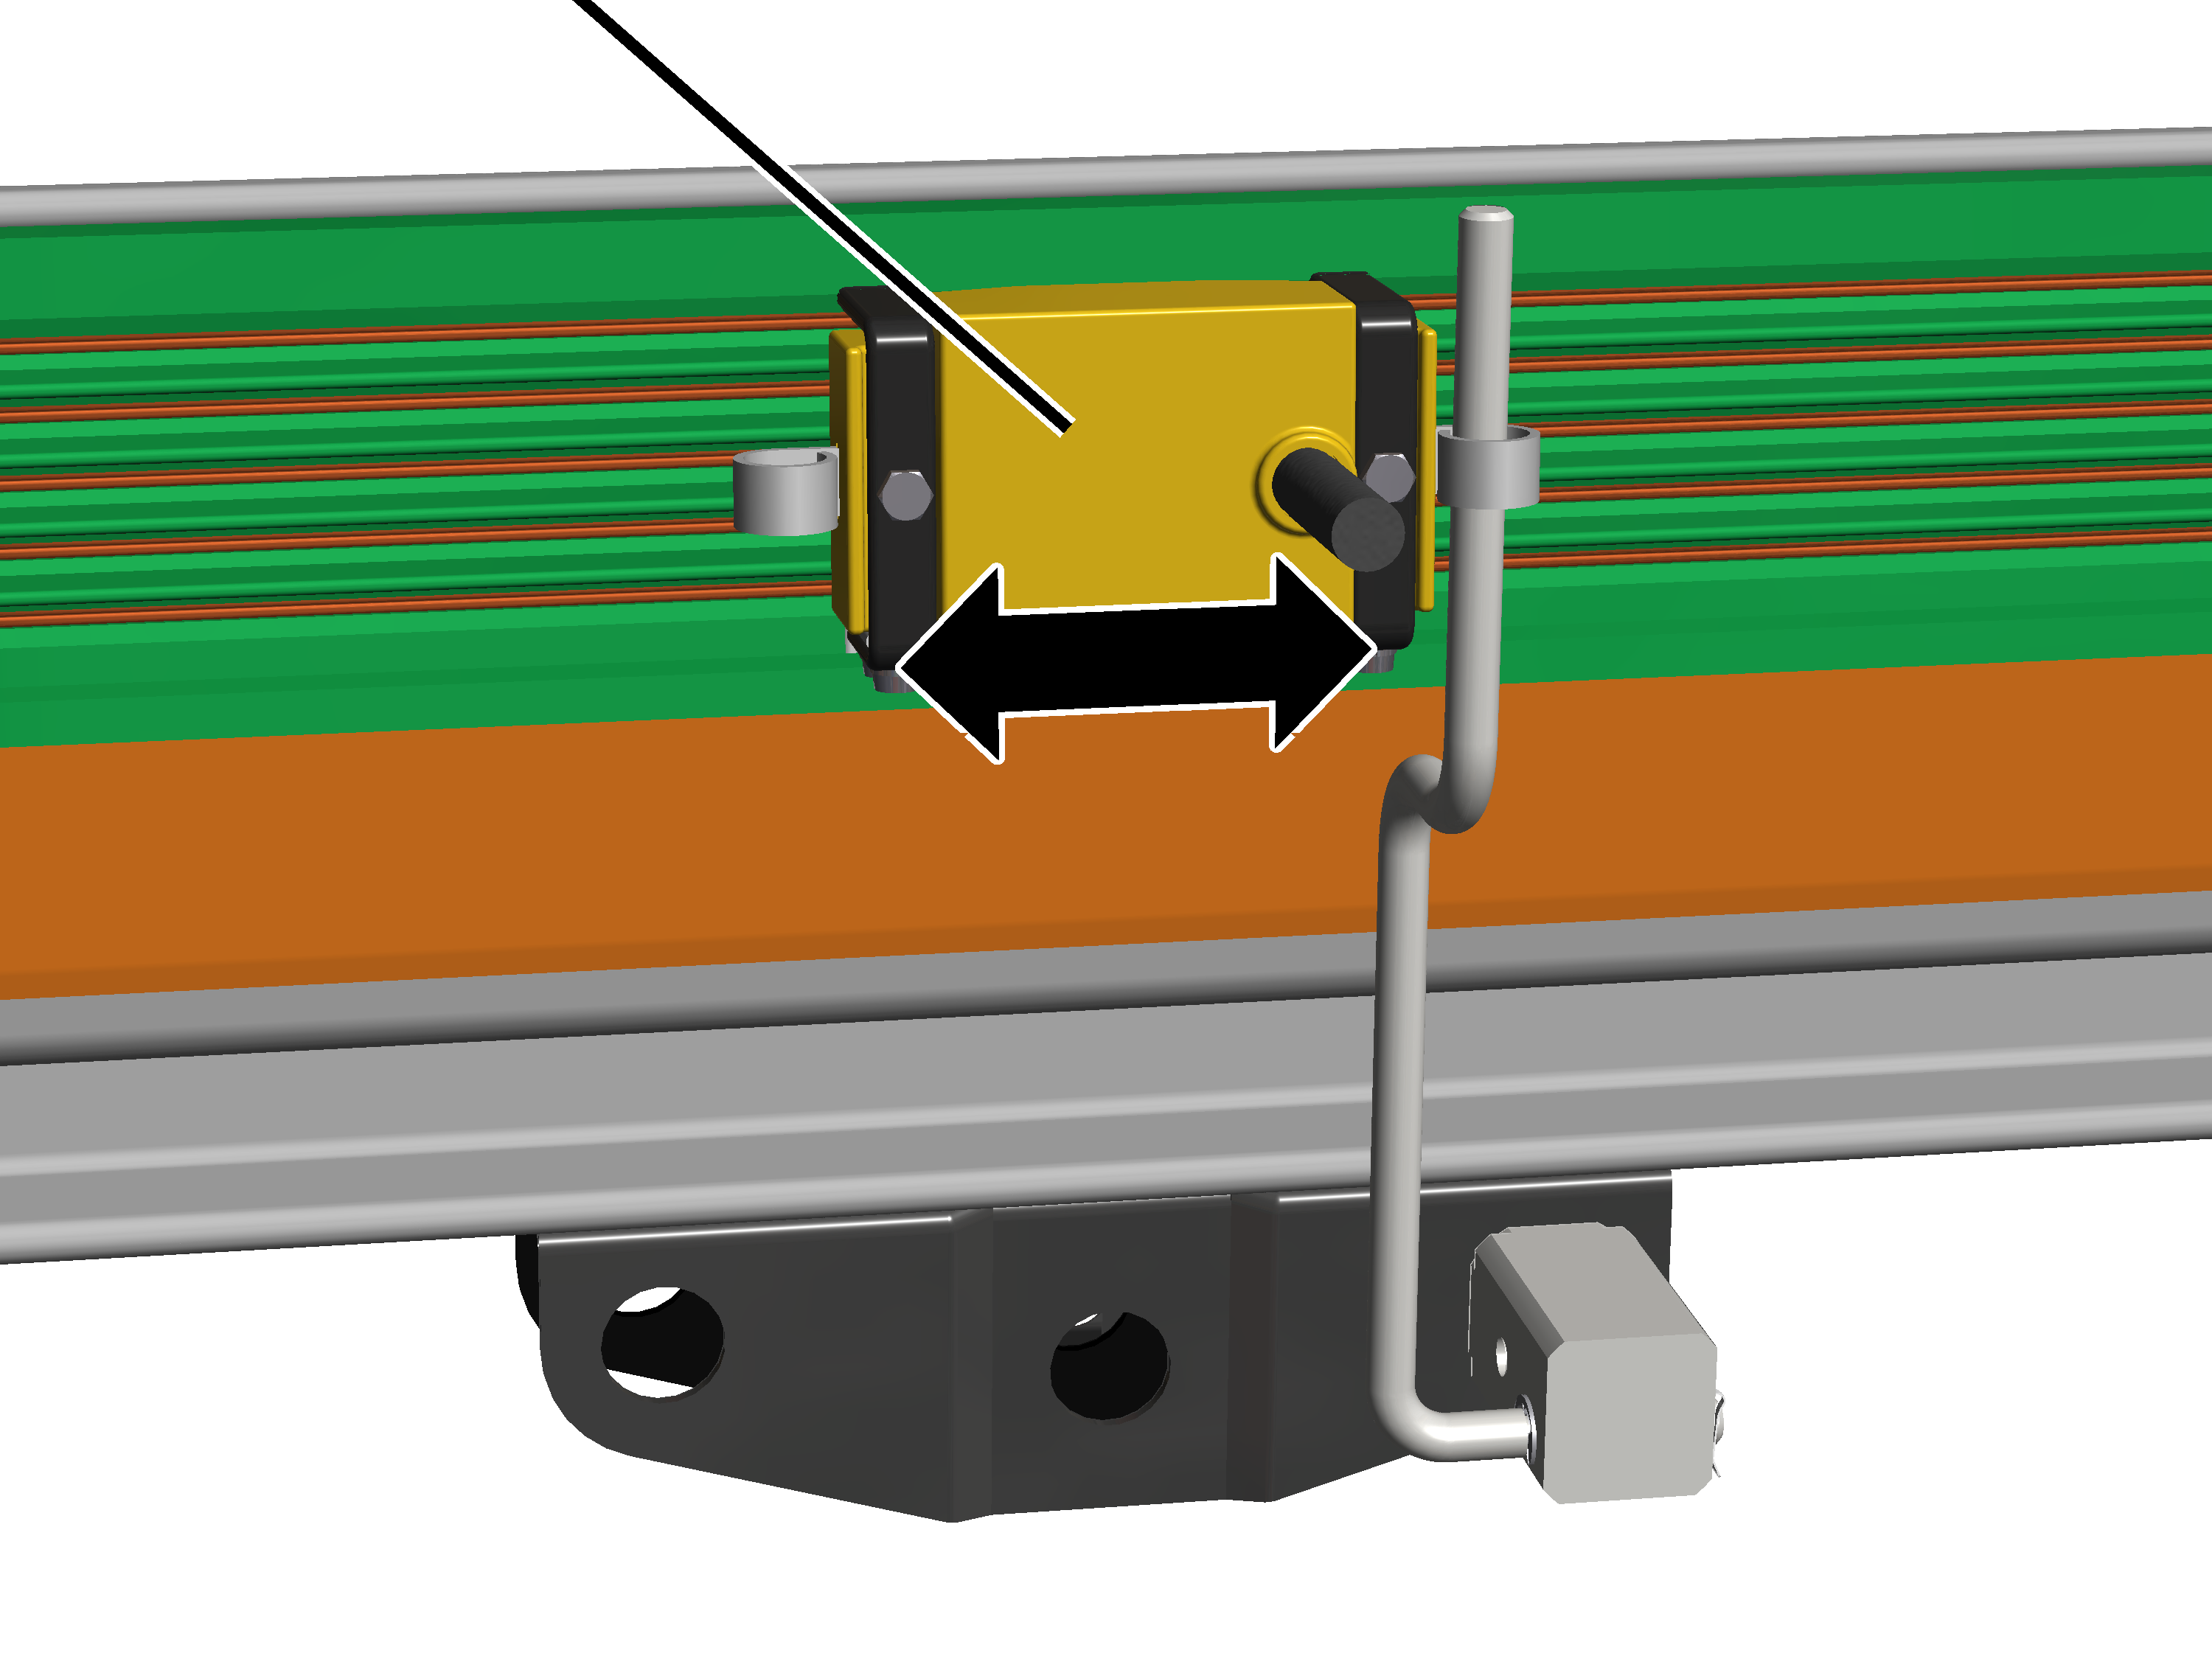
- Sprawdzić odbierak prądu. Musi on poruszać się w szynoprzewodzie tam i z powrotem lekko i bez oporów.
- Jeżeli odbierak prądu zahacza lub szarpie: wymontować odbierak prądu i naprawić.
Kontrola śrub głowicy
Tylko dla dźwignic HB EHB-X i ZHB-X
Na obu głowicach:
Śruby z łbem sześciokątnym M12x70
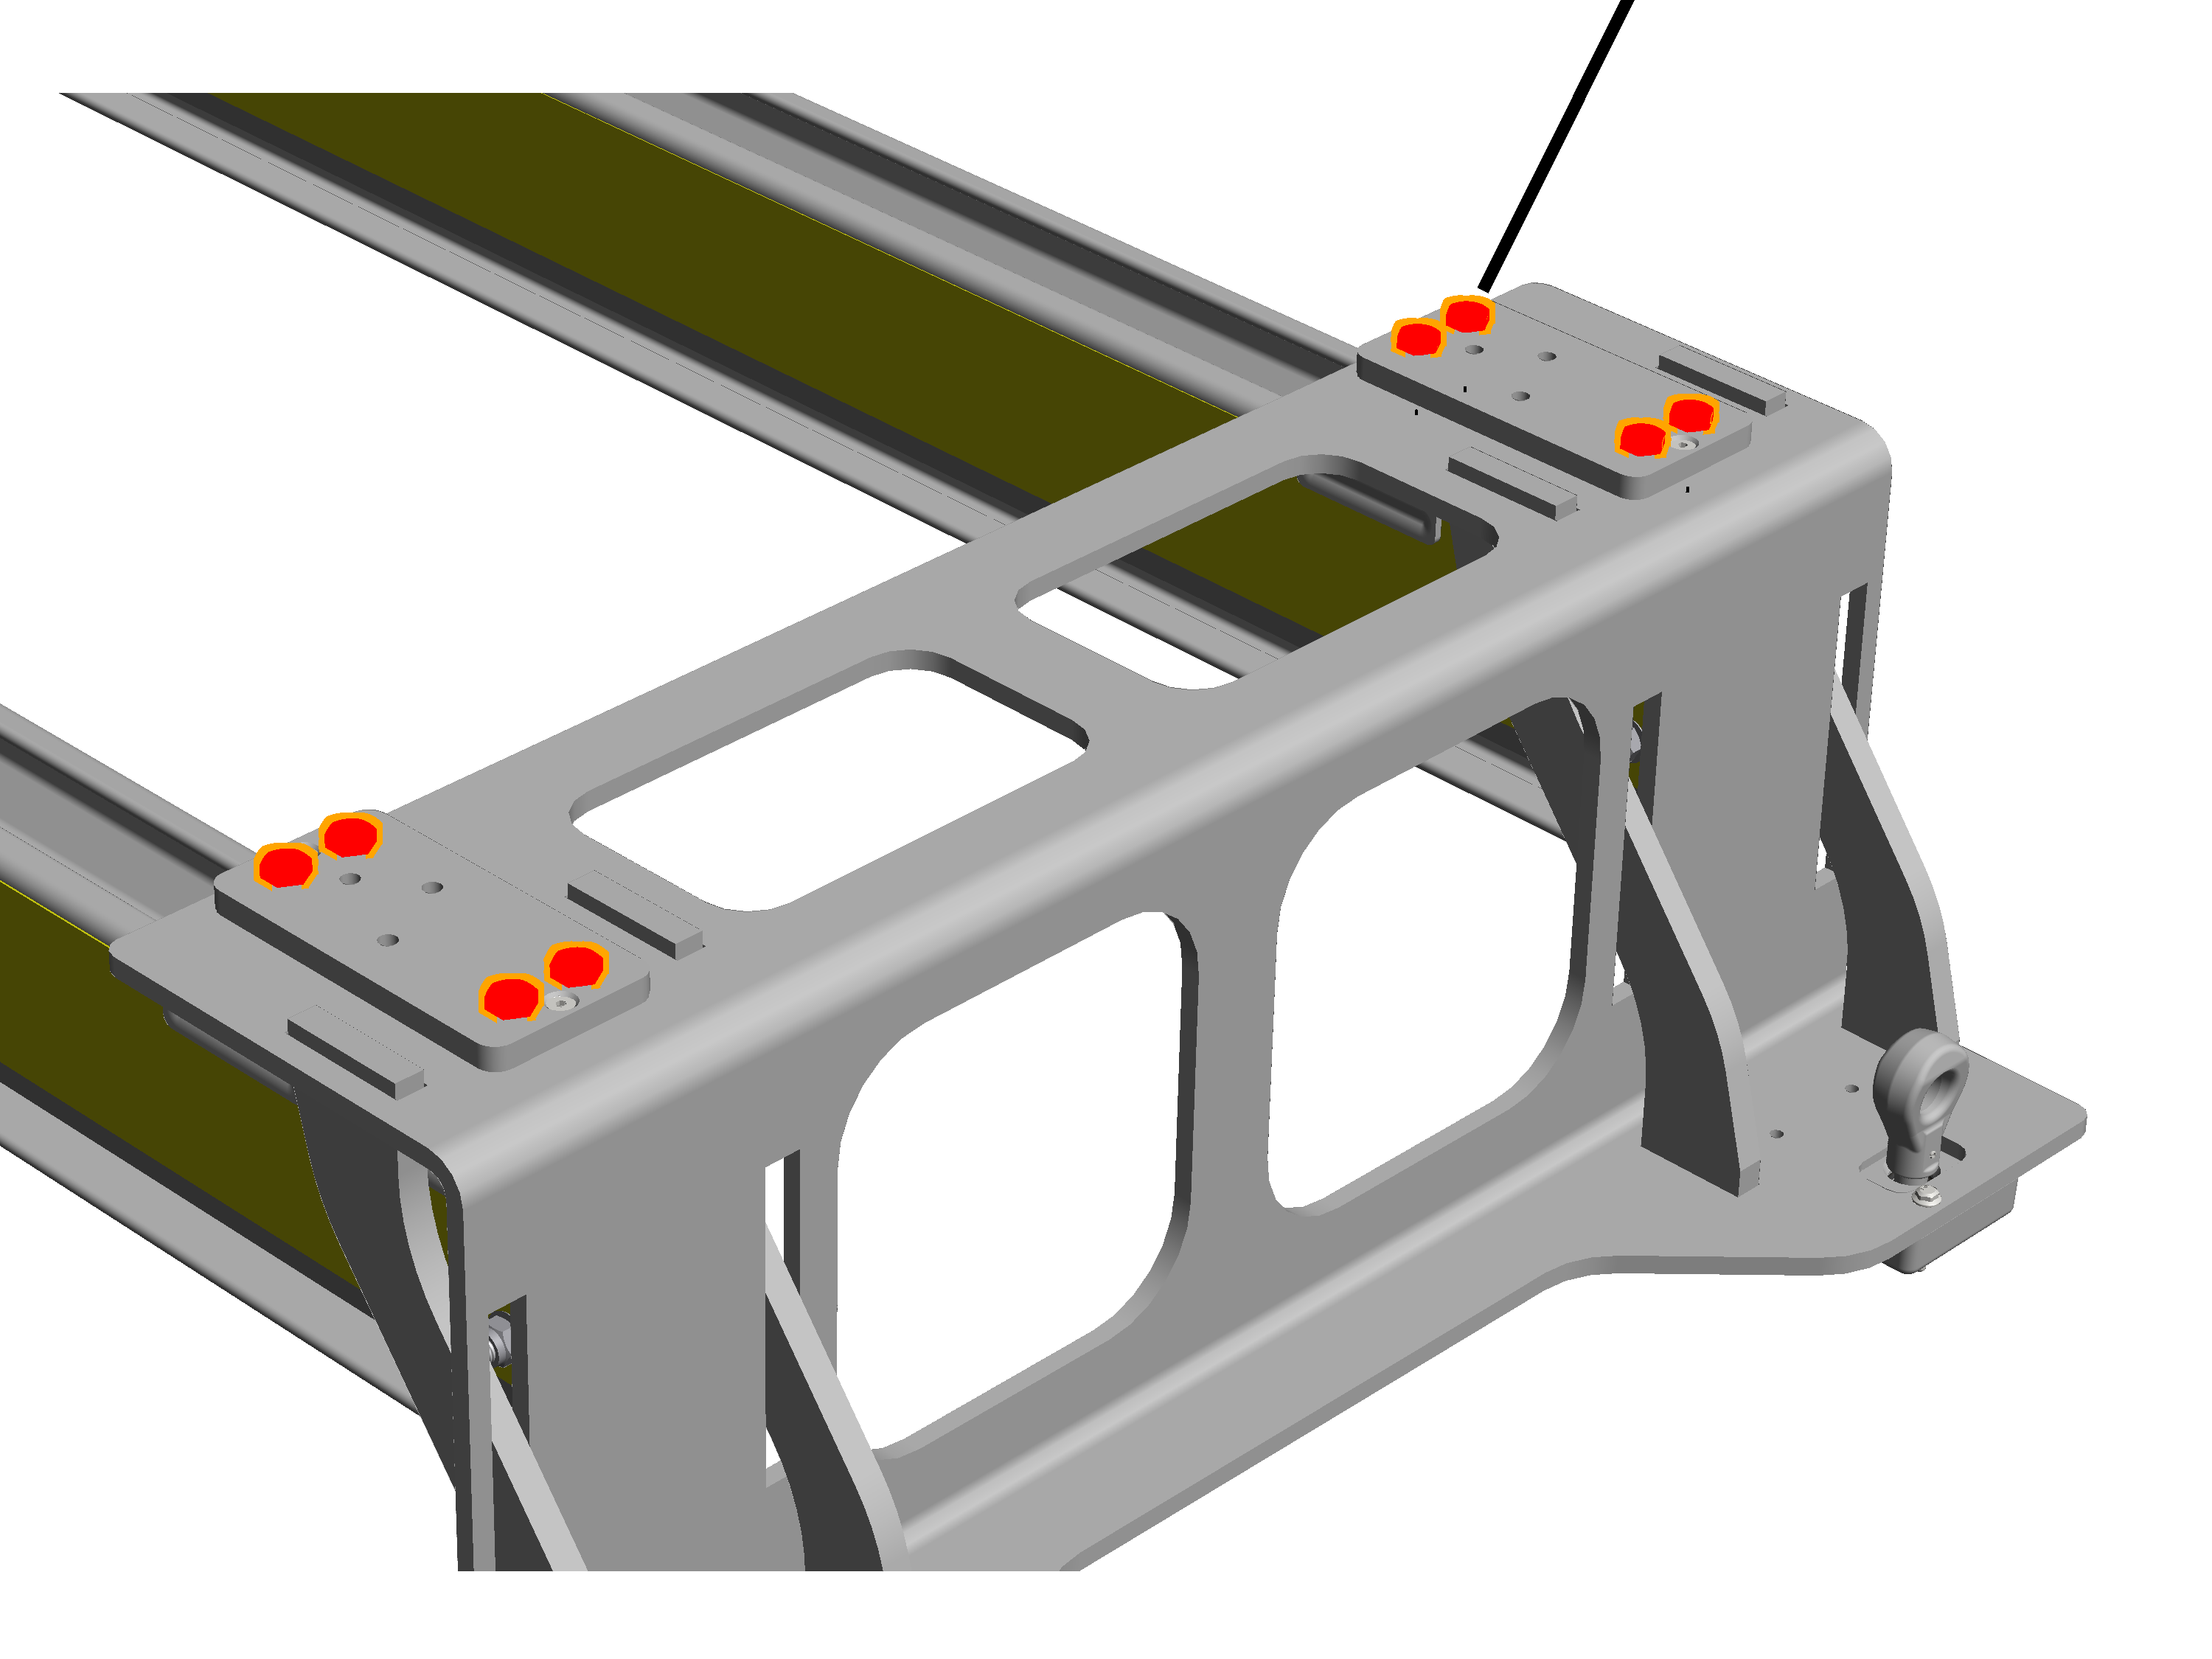
- Sprawdzić śruby z łbem sześciokątnym M12x70. Śruby muszą być dokręcone z momentem 122 Nm.
Konserwacja
Dotyczy każdej osoby, która wykonuje prace związane z konserwacją, naprawami lub przebudową dźwignicy.
Użytkownik dźwignicy jest odpowiedzialny za dobór i odpowiednie kwalifikacje personelu utrzymania ruchu.
Przykłady odpowiednio wykwalifikowanych osób:
- Osoby posiadające obszerną wiedzę opartą na wykształceniu zawodowym w zakresie budowy maszyn oraz elektrycznych instalacji suwnic.
- Osoby posiadające wystarczające doświadczenie w zakresie eksploatacji, montażu i konserwacji dźwignic.
- Osoby dysponujące kompleksową znajomością odnośnych reguł techniki, dyrektyw i przepisów bezpieczeństwa, obowiązujących w kraju użytkowania dźwignicy.
- Osoby regularnie szkolone przez firmę ABUS.
ABUS nie odpowiada za szkody spowodowane wykonaniem konserwacji niefachowo lub przez osoby nie mające odpowiednich kwalifikacji.
ABUS zaleca powierzenie wykonywania konserwacji serwisowi firmy ABUS.
Używać tylko oryginalnych części zamiennych ABUS. W przeciwnym razie przepadają roszczenia z tytułu gwarancji.
Przestrzeganie zasad bezpieczeństwa przy konserwacji
Podczas wykonywania wszelkich prac związanych z technicznym utrzymaniem suwnicy należy przestrzegać następujących zasad bezpieczeństwa:
- Wyłączyć wyłącznik zasilania sieciowego. Zabezpieczyć wyłącznik przed przypadkowym włączeniem.
- Wtyczkę odłącznika sieci wyciągnąć z gniazda wtykowego skrzynki styczników suwnicy. Wtyczkę zabezpieczyć kłódką, żeby uniemożliwić przypadkowe wetknięcie.
- Używać odpowiedniego pomostu roboczego i zabezpieczenia przed upadkiem.
- Ogrodzić w wystarczającej odległości obszar wokół pomostu roboczego.
- Dodatkowe suwnice pracujące na tym samym torze jezdnym lub suwnice pracujące nad lub pod konserwowaną suwnicą wyłączyć za pomocą tej suwnicy. Zabezpieczyć wyłącznik przed przypadkowym włączeniem. W przeciwnym razie inne suwnice mogłyby wywrócić platformę podnoszoną lub uderzyć w naprawianą suwnicę.
- Poinformować osoby przebywające w pobliżu o wykonywaniu naprawy.
- Prace na instalacji elektrycznej suwnicy mogą być wykonywane tylko przez wykwalifikowanych elektryków!
- Także po użyciu przycisku zatrzymania awaryjnego w skrzynce styczników występują nadal wysokie napięcia, które mogą spowodować śmierć.
Wymiana koła napędowego
Jeżeli powierzchnia toczna koła napędowego jest uszkodzona, koło napędowe należy wymienić.
Demontaż starego koła napędowego
Sprężyny talerzowe
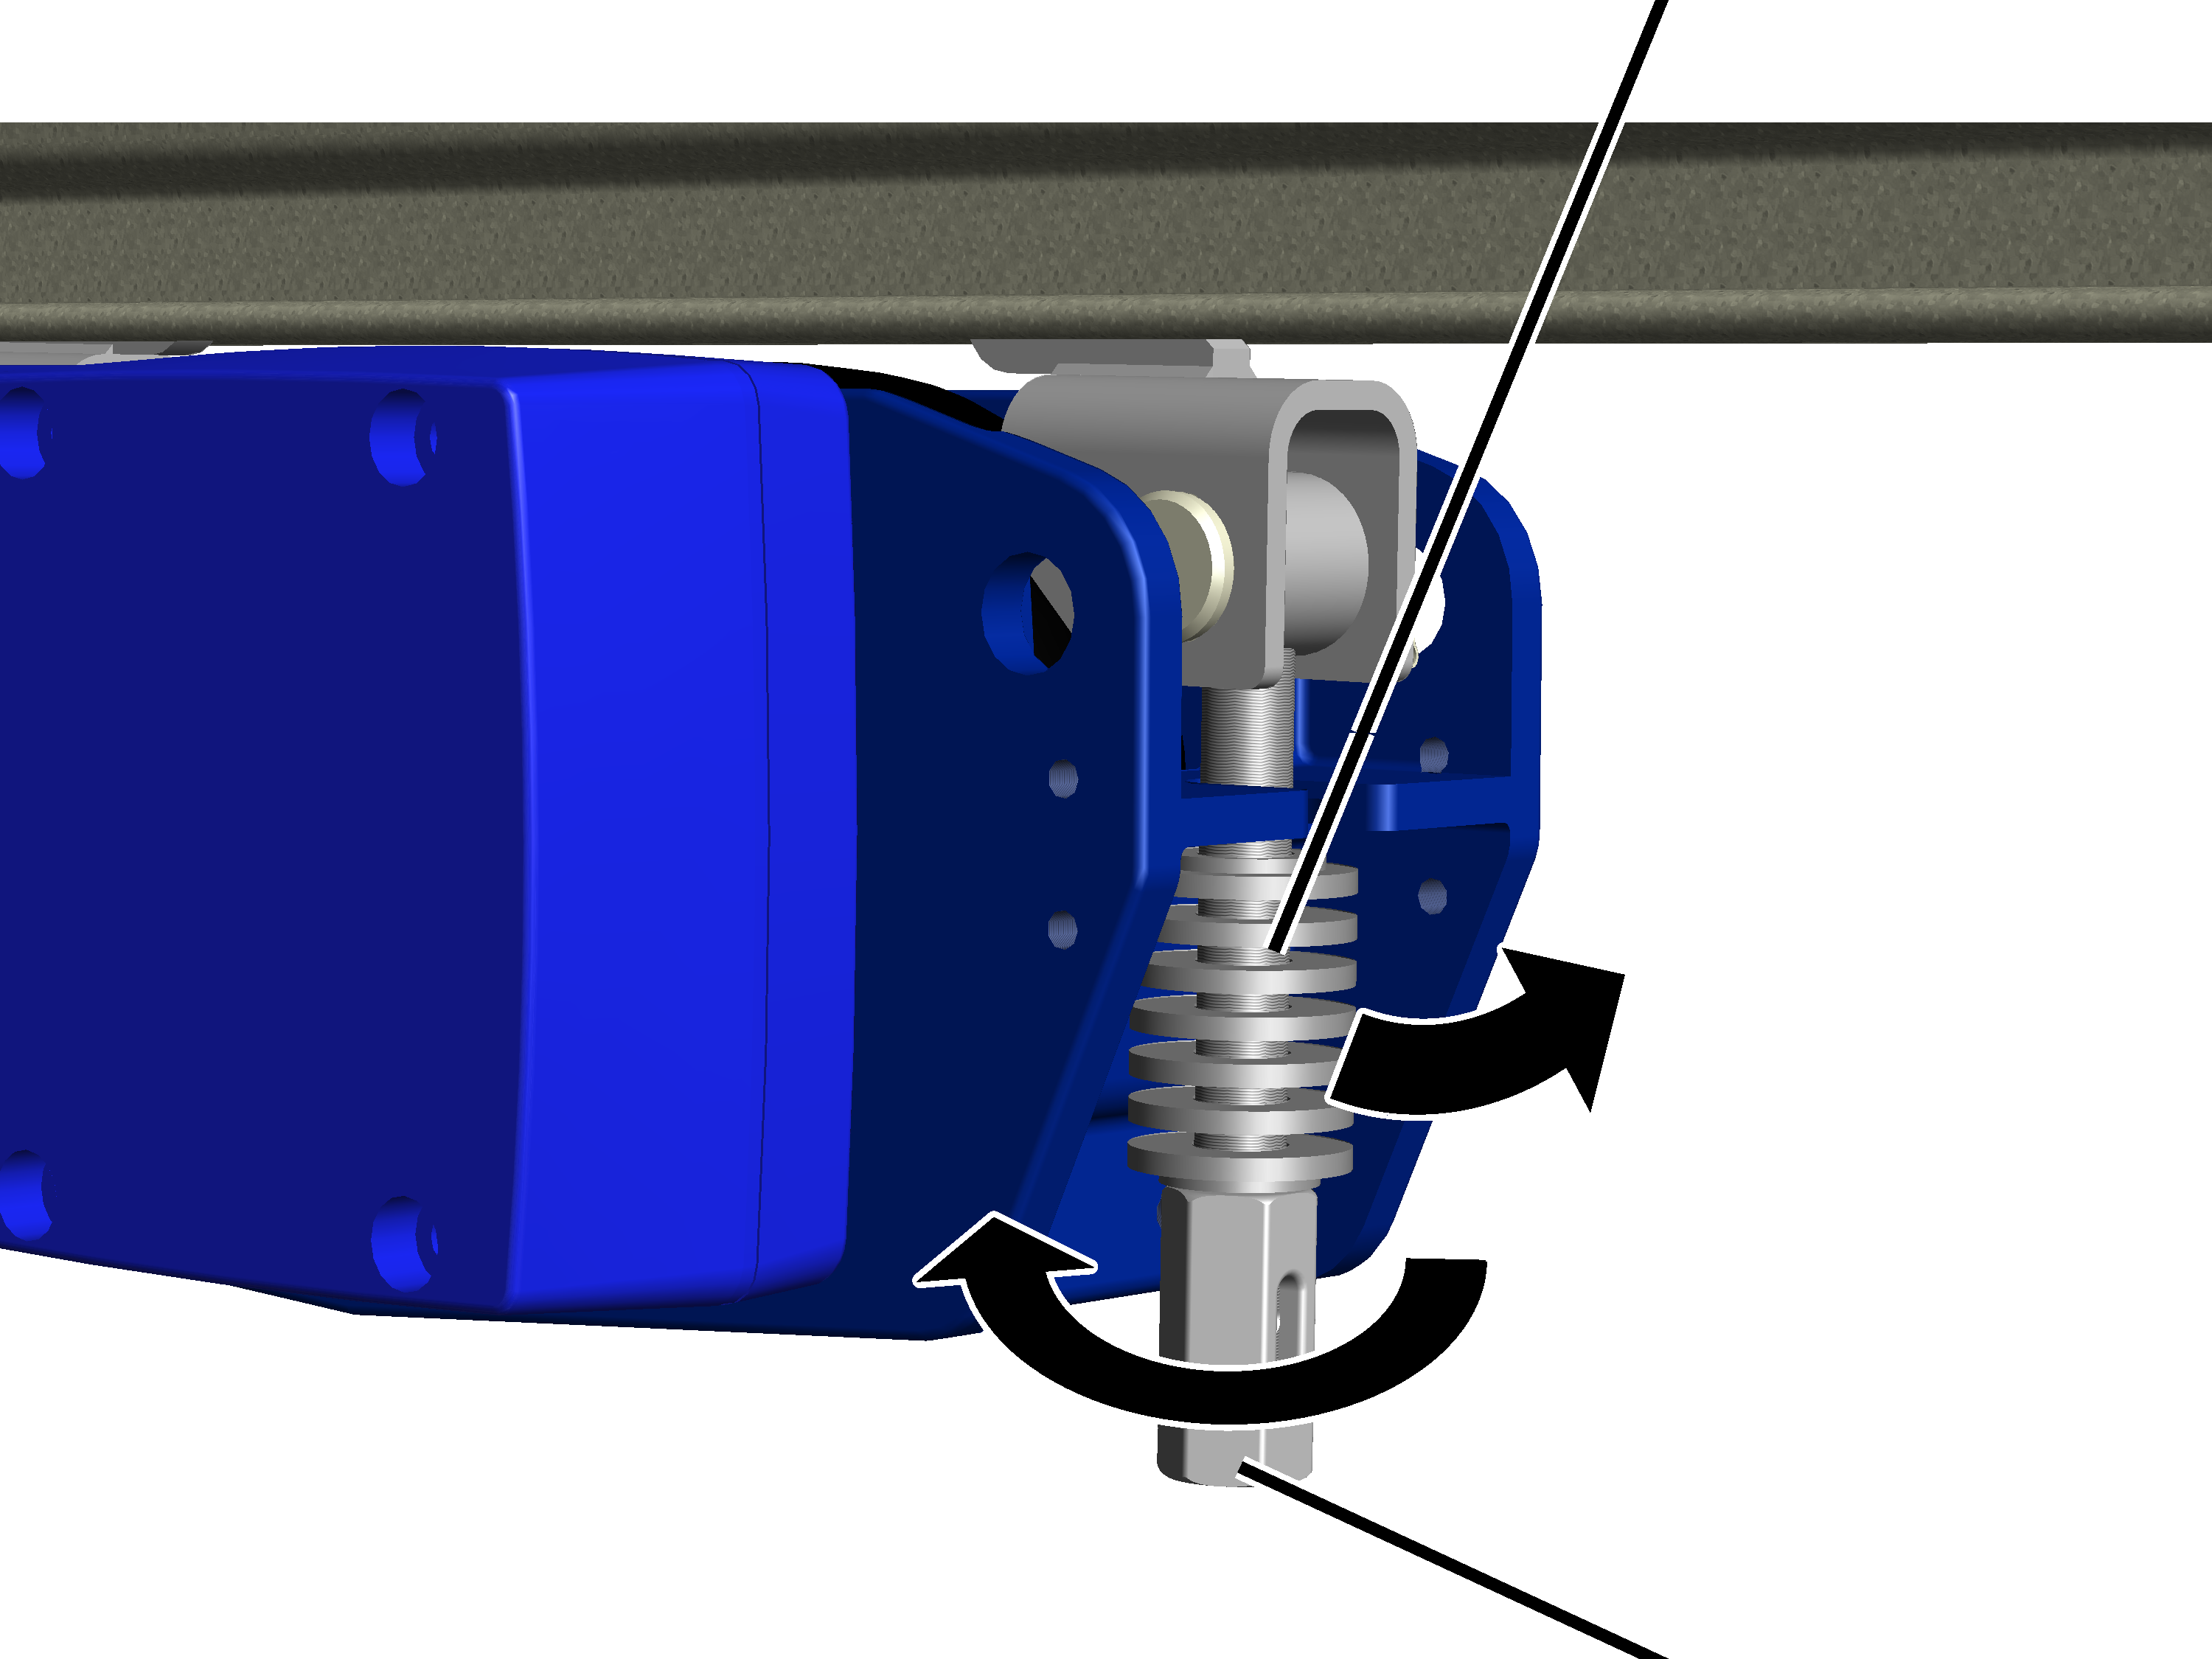
- Poluzować sprzęg tak, aby sprężyny talerzowe zostały całkowicie zluzowane.
- Przytrzymać napęd jazdy HBF i rozłożyć sprężyny talerzowe.
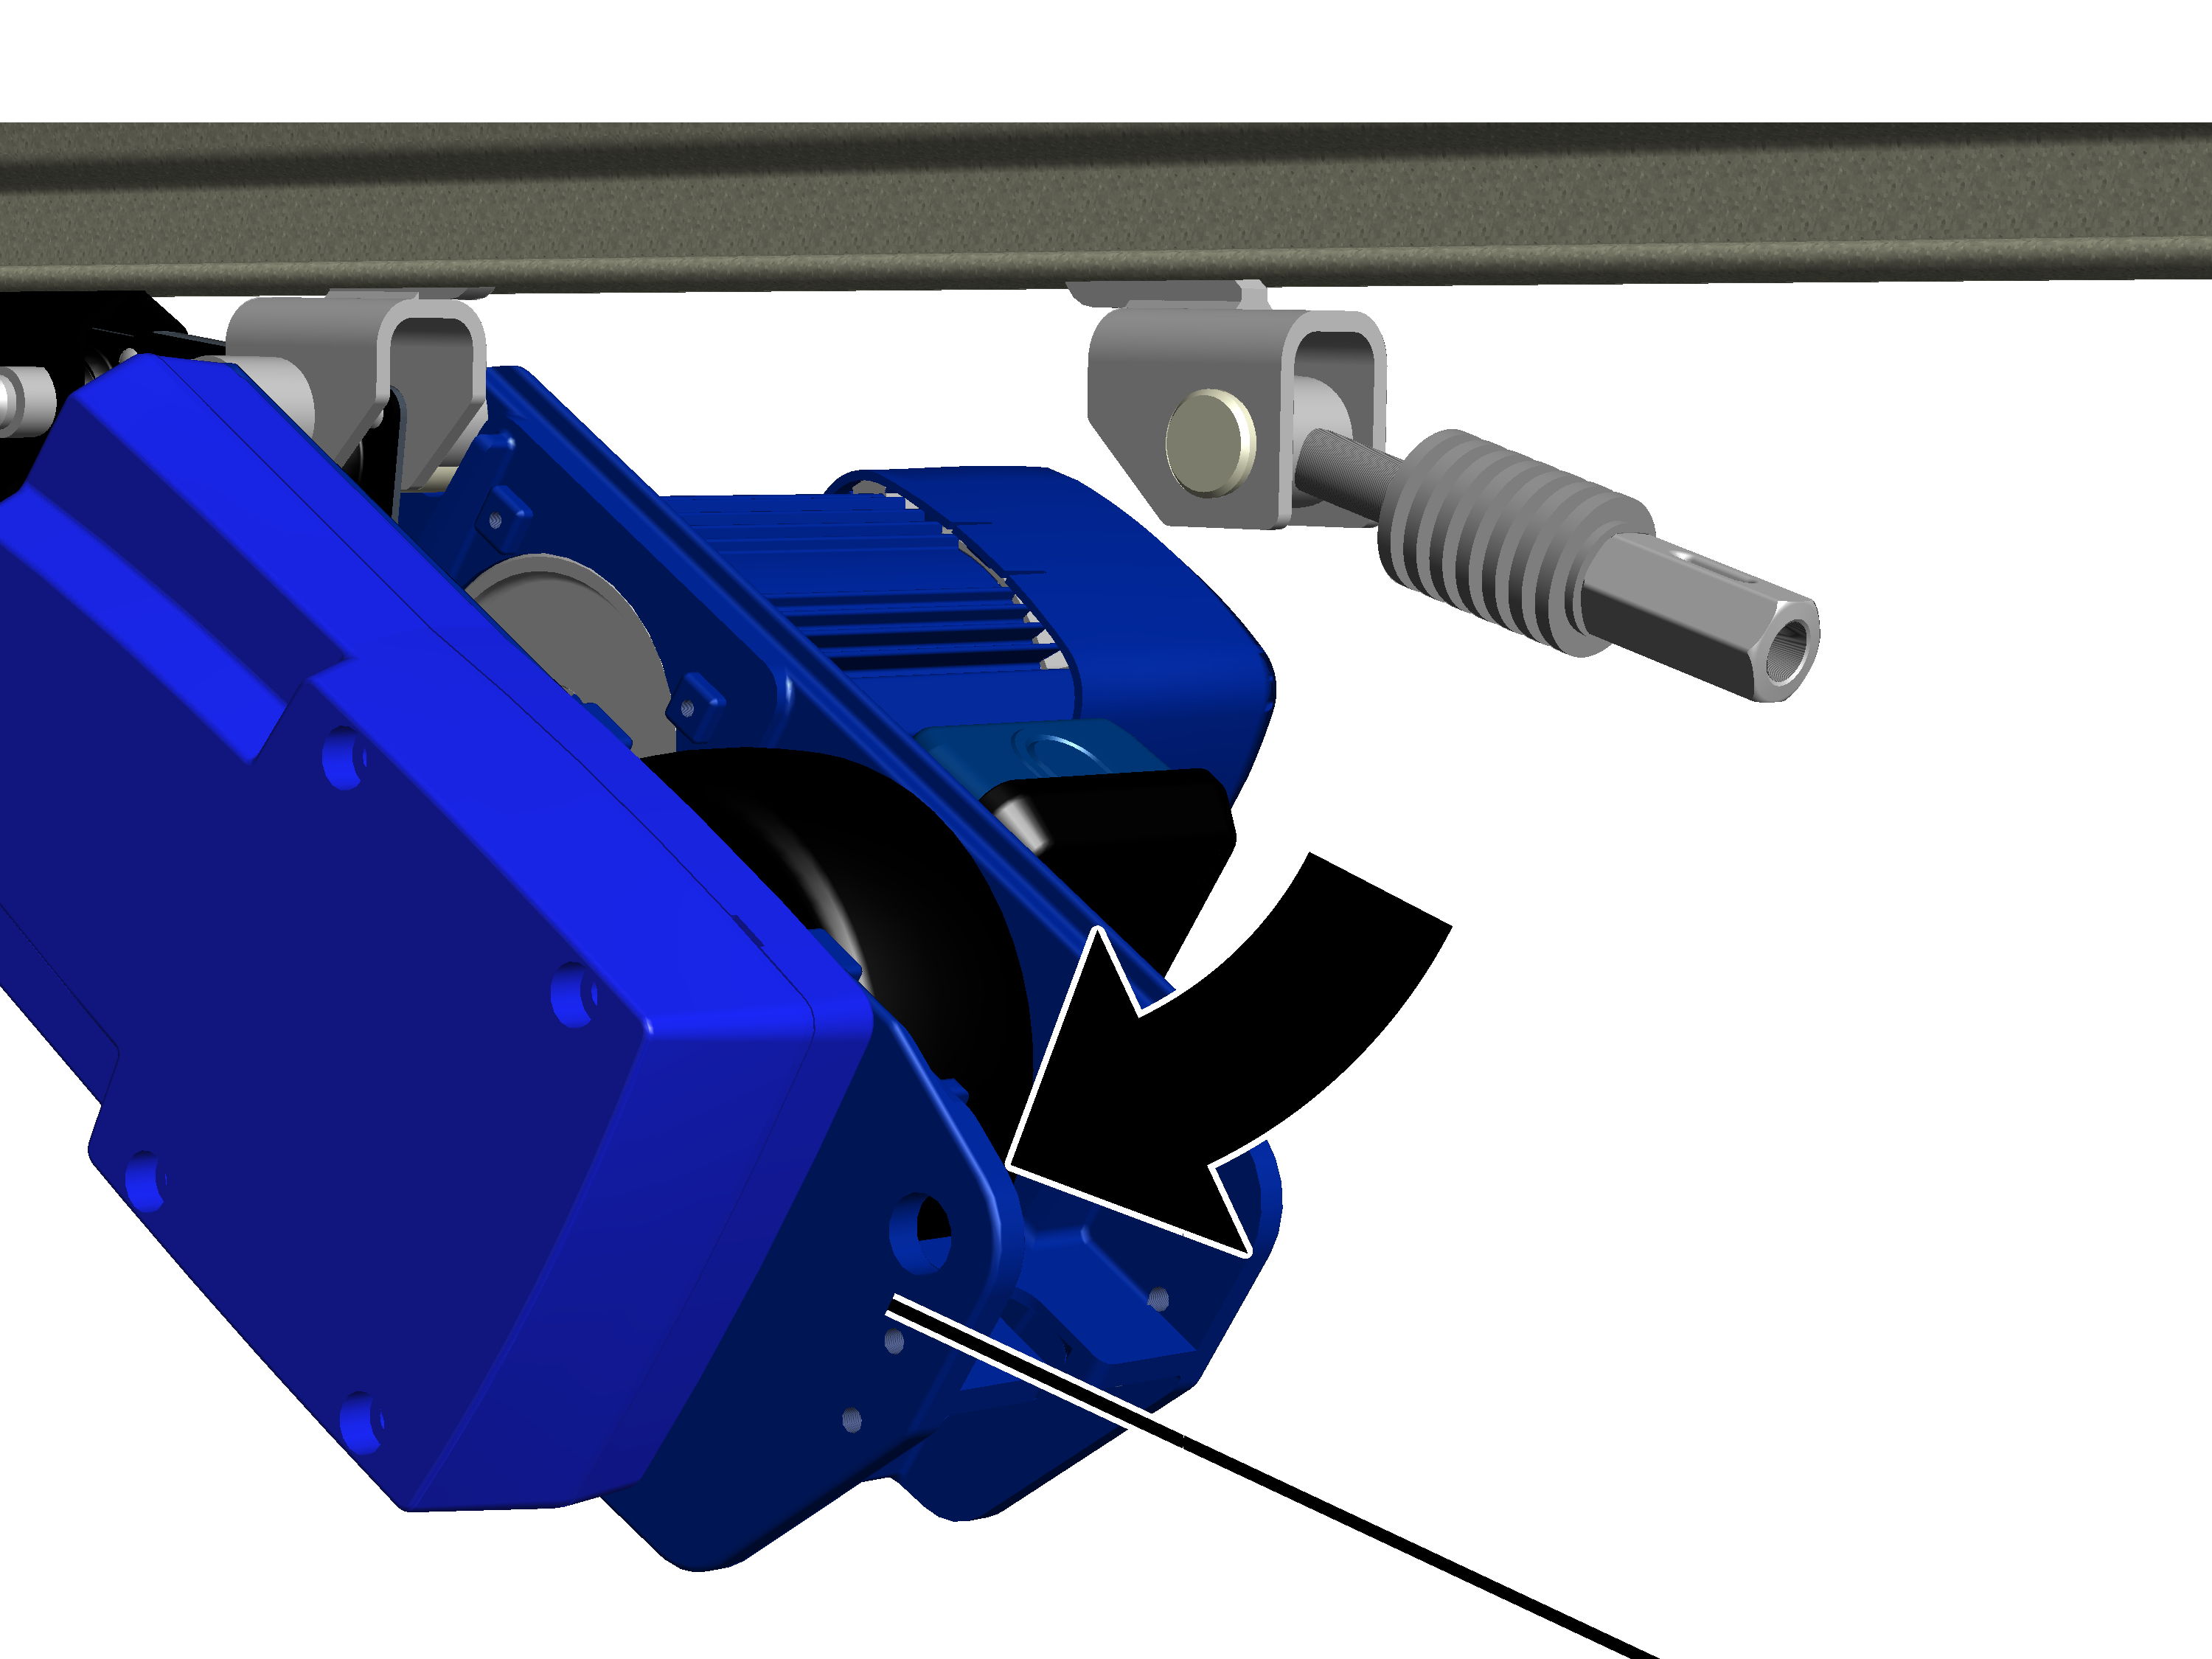
- Przechylić do dołu napęd jazdy HBF.
Śruby żebrowane M8x16
- Poluzować śruby żebrowane M8x16 (3x).
- Wyjąć koło napędowe do góry z napędu jazdy HBF.
Montaż nowego koła napędowego
Wieniec centrujący
- Założyć nowe koło napędowe i włożyć na wieniec centrujący.
- Koło napędowe przykręcić śrubami żebrowanymi M8x16 (3x). 25 Nm.
- Zamknąć pokrywę.
Zawieszanie i napinanie sprężyn talerzowych
Sprężyny talerzowe
- Zawiesić sprężyny talerzowe w wyżłobieniu na napędzie jazdy HBF.
Sprężyny talerzowe
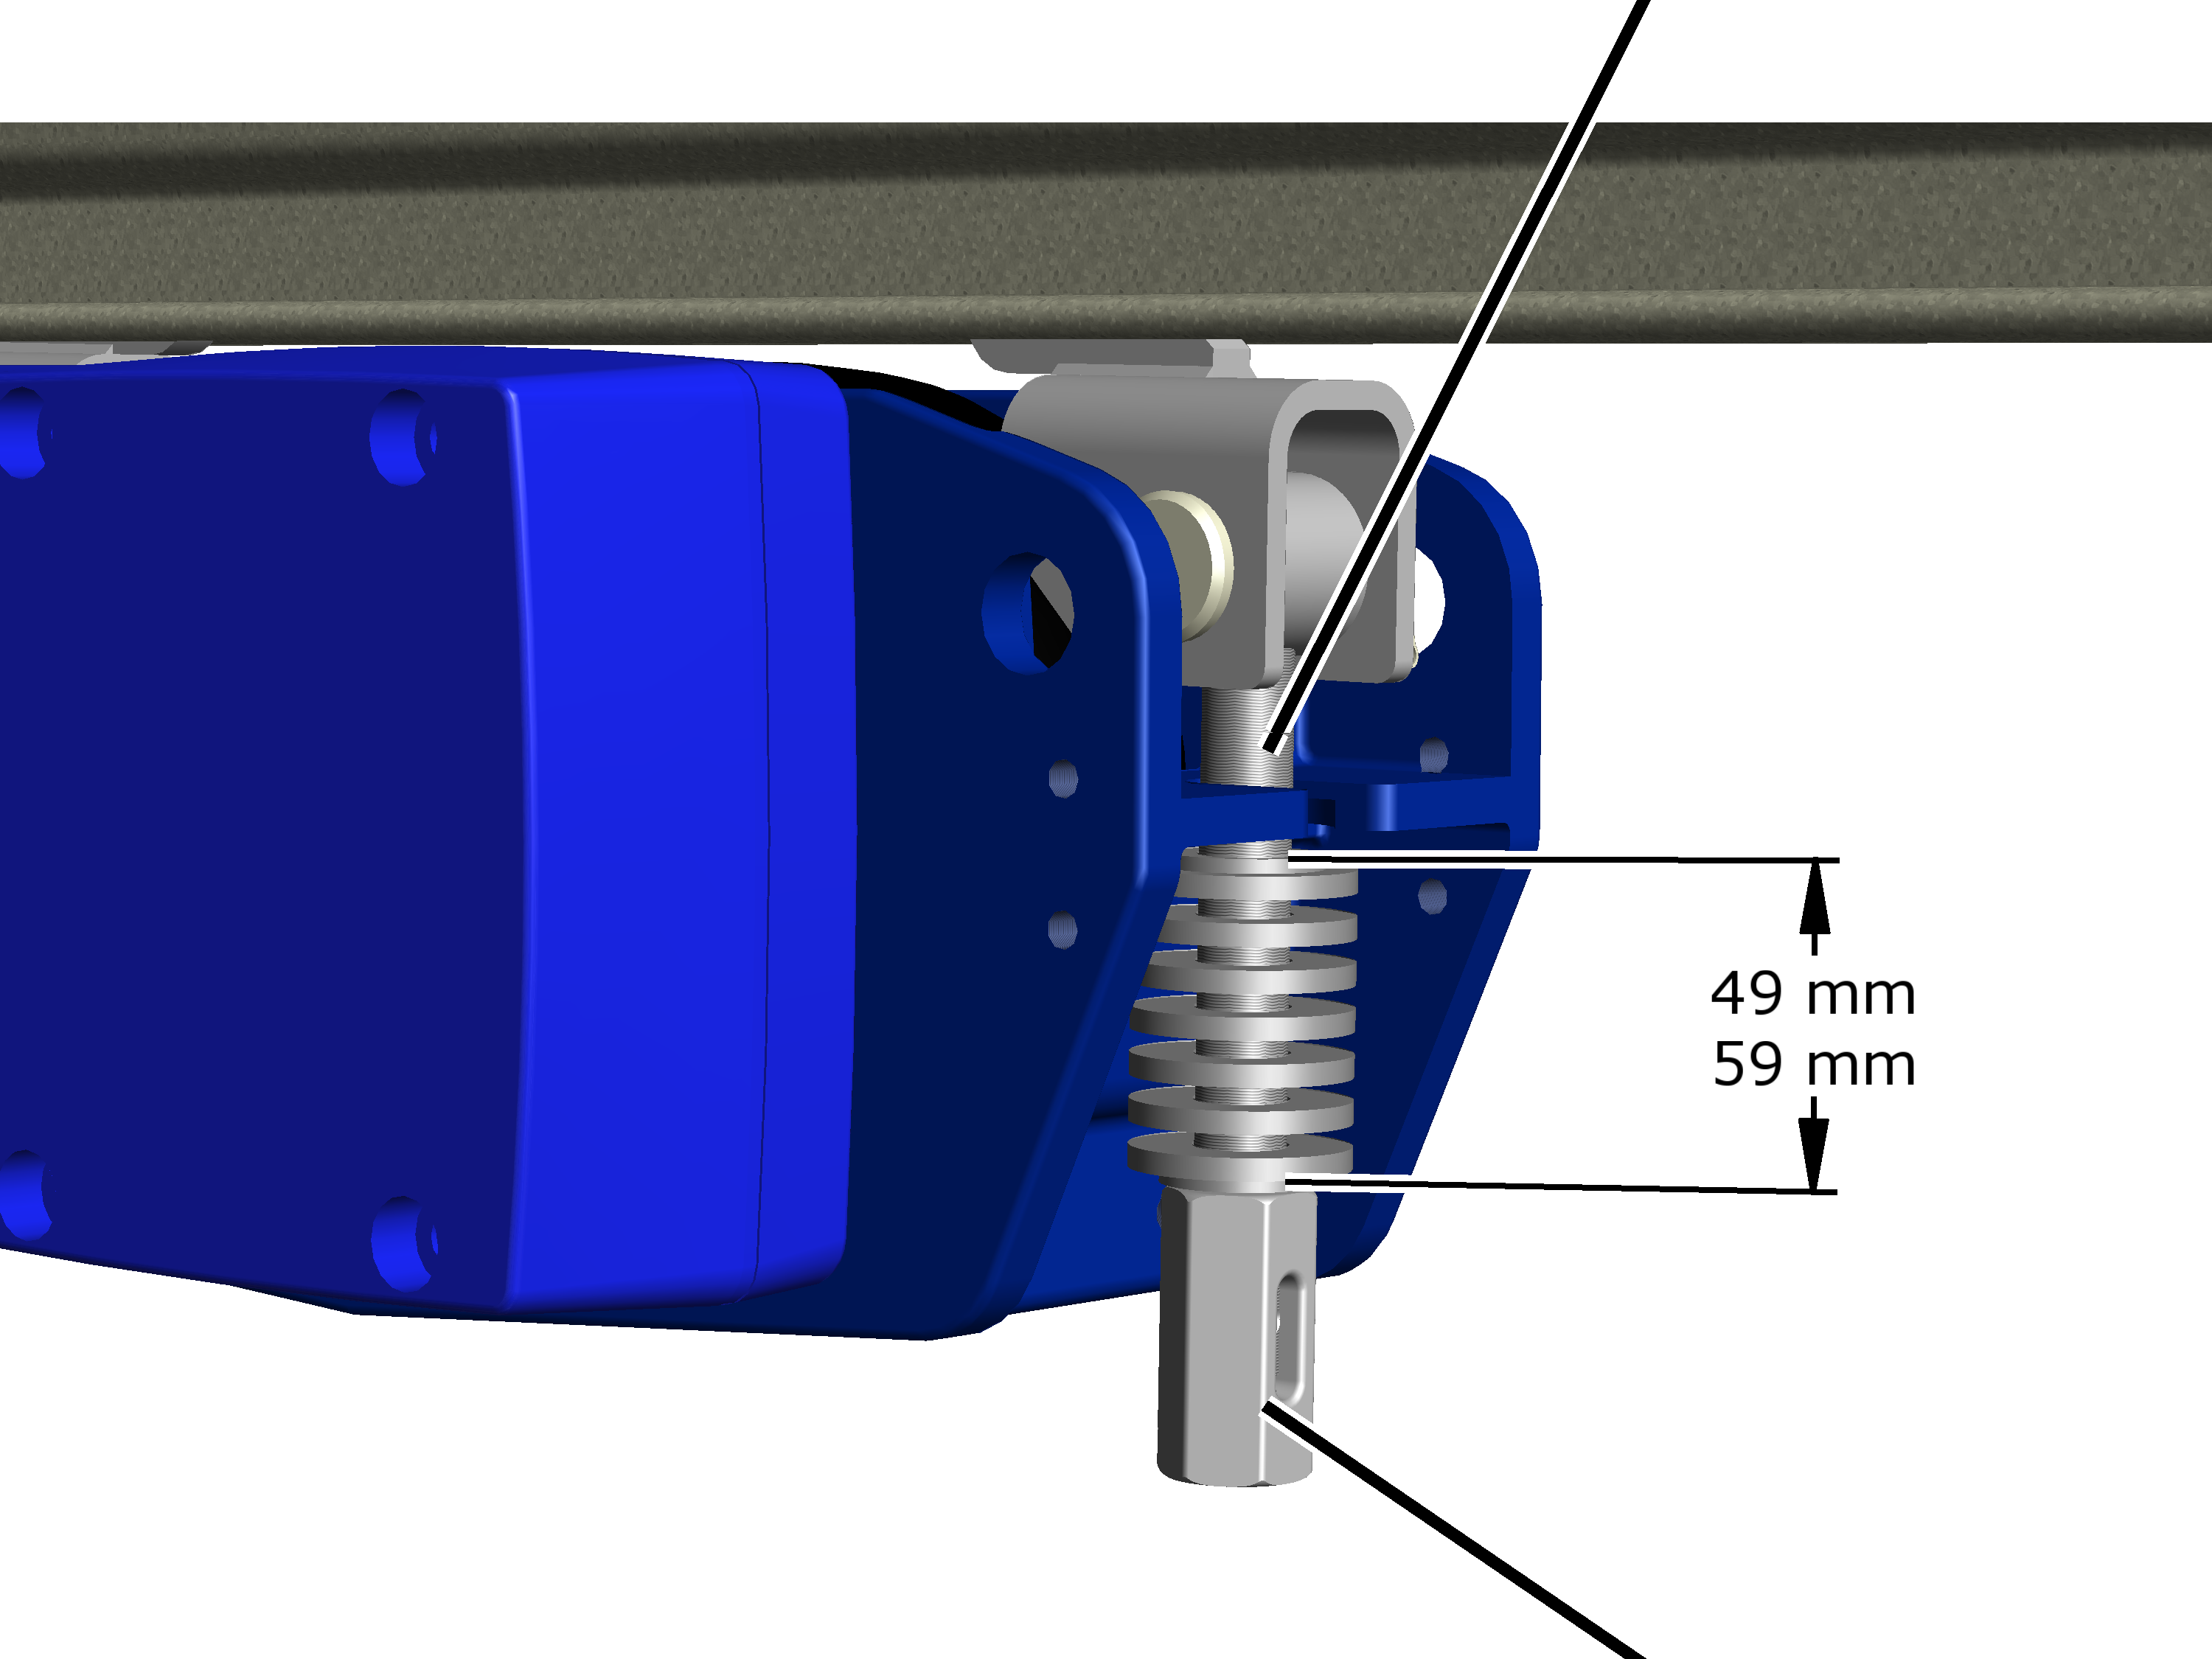
- Obracać sprzęg na tyle, aby sprężyny talerzowe (włącznie z górnymi i dolnymi podkładkami) miały prawidłową długość:
- Dla podłączenia napędu jazdy HBF po stronie koła napędowego: H = 59 mm.
- Dla podłączenia napędu jazdy HBF po stronie silnika jazdy: H = 49 mm.
- Zabezpieczyć złączkę zawleczką.
- Koło napędowe ma teraz wystarczający nacisk na profil HB.
Wymiana mechanizmu jezdnego
Jeżeli jakiś mechanizm jezdny nie pracuje równomiernie lub słychać rytmiczne odgłosy: wymienić mechanizm jezdny.
- Wymontować cały mechanizm jezdny i zamontować nowy.
Zawsze wymieniać kompletne mechanizmy jezdne. Nie wolno demontować kółek jezdne mechanizmów jezdnych i zamieniać je na inne kółka.
- Mechanizm jezdny lub mechanizmy jezdne po przeciwległej stronie suwnicy lub wózka suwnicowego także zdemontować i zamontować nowy mechanizm jezdny lub nowe mechanizmy jezdne.
W ten sposób zapewnia się równomierną charakterystykę jazdy suwnicy lub wózka suwnicowego.
Ponadto w razie zużycia jednego z mechanizmów jezdnych należy przyjąć, że przeciwległy mechanizm jezdny jest zużyty w podobnym stopniu.
Ustawianie luzu na hamulcu
Jeżeli szczelina powietrzna jest szersza od dozwolonej, to należy ją wyregulować.
Przegląd:
Wymiar |
Wartość |
|---|---|
Szczelina kontrolna między tarczą łożyskową hamulca i płytą kotwową. |
Od 3,1 mm do 3,7 mm |
Szczelina powietrzna |
Wartość zadana 0,4 mm |
Grubość okładziny hamulcowejSzczelina kontrolna (między tarczą łożyskową hamulca i płytą kotwową)
Gdy silnik napędowy nie obraca się, płytka kotwowa dociska przy pomocy sprężyny łopatkę wentylatora z okładziną hamulcową i hamuje w ten sposób silnik. Pomiędzy tarczą łożyskową hamulca a płytą kotwową powstaje szczelina (którą można zamierzyć od zewnątrz przy pomocy szczeliny kontrolnej). Gdy silnik ponownie rusza, korpus cewki hamulca odciąga w tarczy łożyskowej hamulca płytkę kotwową od łopatki wentylatora z okładziną hamulcową, silnik może się znowu swobodnie obracać.
Gdy okładzina hamulcowa zużywa się, luz rośnie. Patrz „Sprawdzenie hamulca na napędzie jazdy“. Gdy luz zwiększy się powyżej dozwolonej wartości, hamulec należy ponownie wyregulować. Jeżeli wykładzina hamulcowa podczas eksploatacji za bardzo się zużyła i stała się zbyt cienka, to musi zostać wymieniona. Patrz „Wymiana łopatki wentylatora z okładziną hamulcową i płyty kotwowej“.
Zdejmowanie osłony wentylatora
- Zdjąć kołpak wentylatora.
Ustawianie szczeliny powietrznej
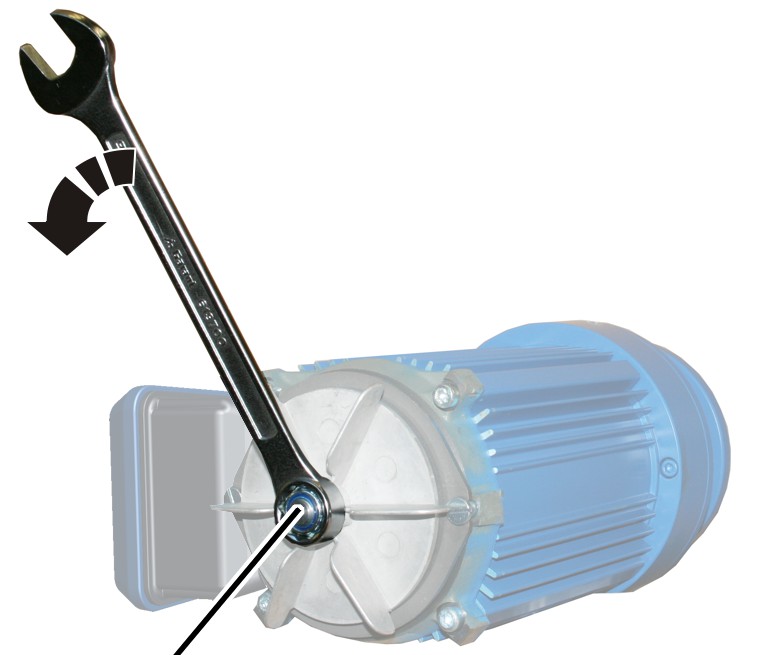
- Przytrzymać łopatkę wentylatora i przykręcić ręką nakrętkę samozabezpieczającą. Łopatka wentylatora nie może pozwalać się dalej obracać.
- W ten sposób szczelina powietrzna jest ustawiona na 0 mm. Stanowi to punkt wyjścia do dalszej regulacji.
Teraz poluzować samozabezpieczającą nakrętkę, aby ustawić optymalnie szczelinę powietrzną hamulca. Punktem odniesienia dla luzowania samozabezpieczającej nakrętki są poszczególne segmenty łopatki wentylatora.
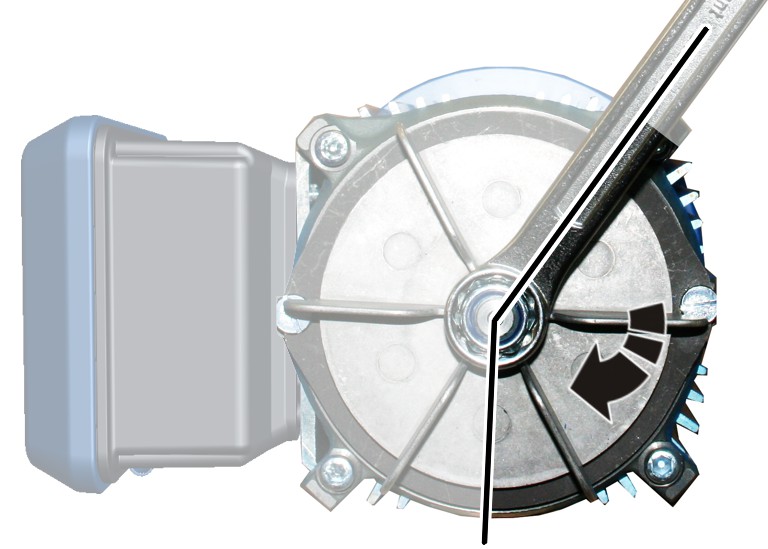
- Przytrzymać łopatki wentylatora i samozabezpieczającą nakrętkę poluzować o dwa i pół segmentu łopatki.
- Szczelina powietrzna jest teraz ustawiona na optymalny wymiar 0,4 mm.
- Dla kontroli sprawdzić, czy odległość pomiędzy tarczą łożyskową hamulca a płytą kotwową (szczelina kontrolna) wynosi pomiędzy 3,1 mm a 3,7 mm. Patrz "Sprawdzenie hamulca na napędzie jazdy".
Zamykanie kołpaka wentylatora
- Założyć kołpak wentylatora.
Wymiana łopatki wentylatora z okładziną hamulcową i płyty kotwowej
Jeżeli okładzina hamulca na napędzie jazdy jest cieńsza niż dozwolona, to należy wymienić łopatkę wentylatora z okładziną hamulcową.
Wskazane jest wymienianie płyty kotwowej razem z łopatką wentylatora z okładziną hamulcową.
Zdejmowanie kołpaka wentylatora
- Zdjąć kołpak wentylatora.
Demontaż łopatki wentylatora z okładziną hamulcową
Łopatka wentylatora z okładziną hamulcową
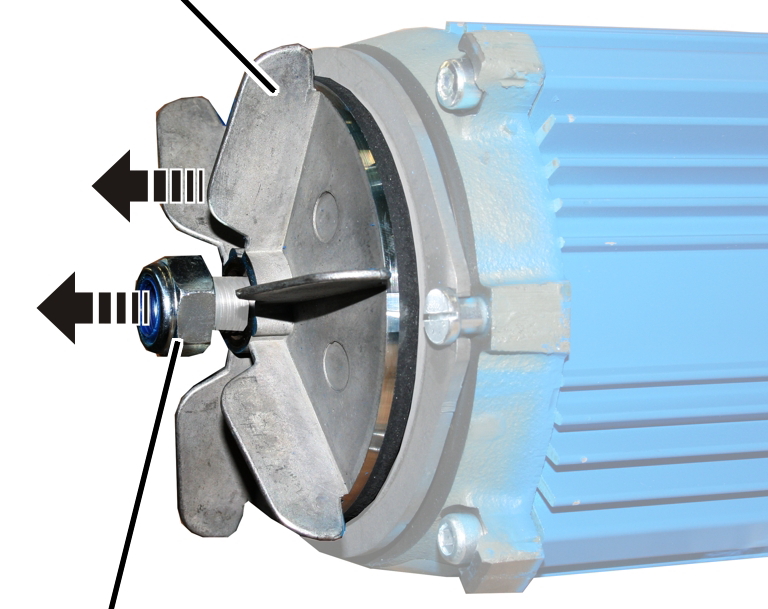
- Przytrzymać łopatkę wentylatora i odkręcić nakrętkę samozabezpieczającą.
- Zdjąć łopatkę wentylatora z okładziną hamulcową.
Demontaż płyty kotwowej
Wskazane jest wymienianie płyty kotwowej razem z łopatką wentylatora z okładziną hamulcową. Jeżeli płyta kotwowa nie będzie wymieniana, pominąć ten punkt.
Płyta kotwowa
- Wykręcić śruby kołnierzowe (2x).
- Płyta kotwowa jest odpychana od silnika. Znajduje się pod naciskiem sprężyny.
- Zdjąć płytę kotwową. Uważać, aby nie wypadły sprężyny naciskowe.
Wymienić pierścień uszczelniający o-ring, sprężyny talerzowe, sprężyny naciskowe i pasowany wpust
Jeżeli brak jest pierścienia uszczelniającego typu o-ring, sprężyny talerzowej, sprężyny naciskowej lub pasowanego wpustu lub są one uszkodzone, to należy je niezwłocznie wymienić. Jeżeli części te są sprawne, to podrozdział ten pominąć.
Wyjąć uszkodzone części:
- Ściągnąć sprężyny talerzowe i wpust pasowany z wału silnika.
- Ściągnąć o-ring i sprężyny dociskowe z tarczy dociskowej hamulca.
Wymiana części:
Sprężyny talerzowe
- Sprężyny talerzowe złożyć jak pokazano na rysunku.
Wpust pasowanySprężyny talerzowe
- Sprężyny talerzowe zatknąć na wale silnika.
- Osadzić pasowany wpust.
- Pierścień uszczelniający O-ring umieścić w tarczy łożyskowej hamulca.
- Osadzić sprężyny naciskowe.
Typ konstrukcji i typowielkość |
Moc (patrz tabliczka znamionowa) |
Liczba sprężyn naciskowych |
|---|---|---|
HBF |
0,18 kW |
4 |
HBF |
0,28 kW |
6 |
Montaż płyty kotwowej
- Wsunąć nową płytę kotwową i docisnąć, pokonując opór sprężyn naciskowych.
- Gruntownie oczyścić śrubę z kołnierzem.
Śruby z kołnierzem były przedtem przykręcone z zastosowaniem powłoki zabezpieczającej gwint. lub środka do zabezpieczania gwintów. Resztki trzeba całkowicie usunąć przed ponownym użyciem śruby z kołnierzem.
- Nałożyć środek do zabezpieczania gwintów (średnio mocny) na gwint śruby z kołnierzem.
Zwrócić przy tym uwagę, aby ilość nałożonego środka do zabezpieczania gwintów nie była za duża, aby nie wydostawał się z gwintu.
Jeżeli śruba z kołnierzem była przedtem przykręcona z zastosowaniem powłoki zabezpieczającej gwint. nie wolno nakładać środka do zabezpieczania gwintów!
- Przykręcić śruby kołnierzowe (2x). 5 - 7 Nm.
Montaż łopatki wentylatora z okładziną hamulcową
Łopatka wentylatora z okładziną hamulcową
- Nową łopatkę wentylatora z okładziną hamulcową wsunąć na wał silnika.
- Wkręcić lekko na wał silnika nowe nakrętki samozabezpieczające.
Nie stosować już wcześniej używanych nakrętek samozabezpieczających.
Ustawianie szczeliny powietrznej
- Przytrzymać łopatkę wentylatora i przykręcić ręką nakrętkę samozabezpieczającą. Łopatka wentylatora nie może pozwalać się dalej obracać.
- W ten sposób szczelina powietrzna jest ustawiona na 0 mm. Stanowi to punkt wyjścia do dalszej regulacji.
Teraz poluzować samozabezpieczającą nakrętkę, aby ustawić optymalnie szczelinę powietrzną hamulca. Punktem odniesienia dla luzowania samozabezpieczającej nakrętki są poszczególne segmenty łopatki wentylatora.
- Przytrzymać łopatki wentylatora i samozabezpieczającą nakrętkę poluzować o dwa i pół segmentu łopatki.
- Szczelina powietrzna jest teraz ustawiona na optymalny wymiar 0,4 mm.
- Dla kontroli sprawdzić, czy odległość pomiędzy tarczą łożyskową hamulca a płytą kotwową (szczelina kontrolna) wynosi pomiędzy 3,1 mm a 3,7 mm. Patrz „Sprawdzenie hamulca na napędzie jazdy“.
Zamykanie kołpaka wentylatora
- Założyć kołpak wentylatora.
Smary
Dotyczy tylko dźwignicy HB z napędem jazdy HBF
Przekładnia napędu jazdy HBF 520, HBF 1040
Smarowanie fabryczne smarem
„ISO-VG 460“.
Ilość: 400 ml
- Przekładnia w napędzie jazdy jest nasmarowana trwale na cały okres eksploatacji. Po upływie okresu eksploatacji (przy remoncie generalnym) zdecydować, czy konieczna jest wymiana smaru.
Serwis ABUS
Tylko w Niemczech
- Jeżeli są znane, mieć przygotowany numer produktu, numer seryjny i numer klienta.
- Zatelefonować do centrali serwisowej ABUS:
- Telefon: 02261-37-237
- Poza normalnymi godzinami pracy proszę zostawić wiadomość na automatycznej sekretarce.
- Serwis ABUS w krótkim czasie oddzwoni.
- W razie potrzeby przesłać opis problemu telefaksem lub emailem:
- Telefaks: 02261-37-265
- E-mail: service@abus-kransysteme.de
Tylko poza Niemcami
- Skontaktować się z filią ABUS lub lokalnym partnerem serwisującym suwnice.
Informacje o danych i partnerach kontaktowych oraz o ich dostępności można uzyskać w filii ABUS lub u lokalnego partnera serwisującego suwnice.