NA PIERWSZY RZUT OKA:
Ogólne informacje
Dotyczy każdego, kto pracuje suwnicą, przy suwnicy lub w jej pobliżu.
Najpierw
Korzystanie z niniejszego podręcznika produktu
W niniejszym podręczniku produktu zastosowano następujące symbole:
- Jest to instrukcja działania, wzywająca do wykonania określonej czynności roboczej.
- To jest wynik działania, informujący, co dzieje się w urządzeniu.
- To jest wyliczenie.
Tylko w przypadku…
Obramowany kreskowaną linią obszar dotyczy tylko określonych typów konstrukcji, wariantów lub opcji. Warunek ważności tego punktu wymaga podania na początku tytułu „Tylko w przypadku...“.
Wskazówki dotyczące niniejszego podręcznika produktu
Przed przystąpieniem do pracy przeczytaj uważnie podręcznik produktu. W każdym przypadku przestrzegać także innych podręczników produktu, dotyczących osprzętu i komponentów.
Następnie podręcznik produktu przechowuj w pobliżu suwnicy. Podręcznik musi być dostępny dla każdego, kto pracuje suwnicą lub przy suwnicy.
Podręcznik produktu przekaż wraz z suwnicą, jeżeli jest sprzedawana, oddawana w leasing itp.
Użycie zgodne z przeznaczeniem.
Wciągnik linowy przeznaczony jest do stosowania na odpowiednio zwymiarowanej suwnicy pomostowej do całopowierzchniowego przemieszczania ładunków. Wciągnik linowy porusza się w tym celu poziomo dwoma czołownicami na wózkach czołownic.
- Wciągnik linowy jest przeznaczony do układu zasilania wózka za pośrednictwem łańcucha energetycznego ABUPowerline lub przewodu oponowego wleczonego ABUS.
Przepisy
W dacie wyprodukowania urządzenie jest zbudowane i sprawdzone zgodnie ze wszystkimi europejskimi normami i przepisami. Które zasady stanowią podstawę konstruowania i budowy, podano w deklaracji zgodności lub w deklaracji włączenia. Zasady te muszą być przestrzegane także przy montażu, w eksploatacji, kontroli i utrzymaniu; dotyczy to także obowiązujących przepisów bezpieczeństwa pracy.
Które z tych przepisów znajdują zastosowanie w danym przypadku, zależy głównie od warunków eksploatacji suwnicy i od krajowych przepisów. Należy zapoznać się z obowiązującymi, aktualnymi przepisami i zasadami bezpieczeństwa pracy oraz przestrzegać ich! Patrz także deklaracja zgodności lub deklaracja wbudowania.
Gwarancja
- ABUS nie odpowiada za szkody, spowodowane użyciem niezgodnym z przeznaczeniem, niedostatecznymi kwalifikacjami personelu, nieprawidłowym wykonywaniem prac, zmianami, przebudowami i innymi zmianami w obrębie suwnicy lub jej komponentów, na które firma ABUS nie udzieliła zgody.
- Roszczenia gwarancyjne przepadają w razie samowolnego wprowadzenia zmian w obrębie suwnicy i jej komponentów, w przypadku montażu, użytkowania i konserwowania urządzenia w sposób inny, niż opisany w niniejszym podręczniku produktu, a także w razie korzystania z innych części zamiennych niż oryginalne części ABUS.
- Bezpieczna praca suwnicy i jej komponentów jest zagwarantowana tylko pod warunkiem stosowania oryginalnych części zamiennych ABUS.
Wciągnik linowy
Opis urządzenia: wciągarka dwuszynowa (Z)
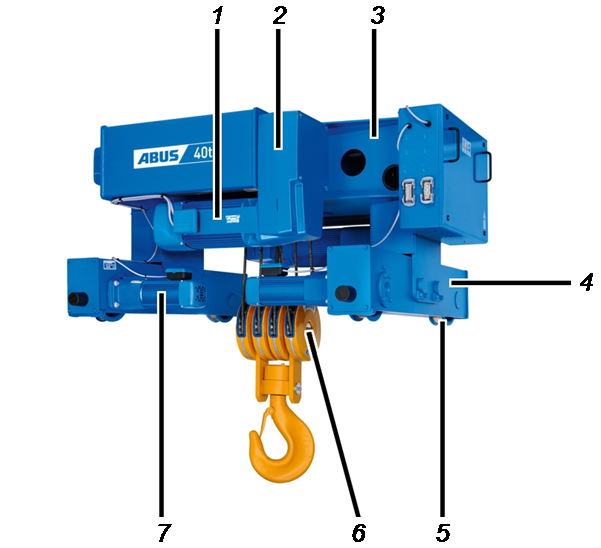
- 1: Silnik podnoszenia
- 2: Przekładnia podnoszenia
- 3: Rama wózka
- 4: Czołownica
- 5: Mechanizm jezdny wózka
- 6: Zblocze dolne i hak ładunkowy
- 7: Napęd jazdy
Opis urządzenia: opuszczony dwuszynowy wózek suwnicowy (ZA)
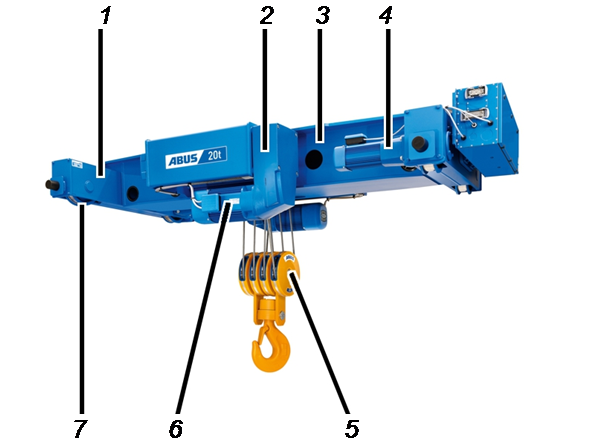
- 1: Czołownica
- 2: Przekładnia podnoszenia
- 3: Rama wózka
- 4: Napęd jazdy
- 5: Zblocze dolne i hak ładunkowy
- 6: Silnik podnoszenia
- 7: Mechanizm jezdny wózka
Opis urządzenia: dwuszynowy wózek suwnicowy z pomostem (ZB)
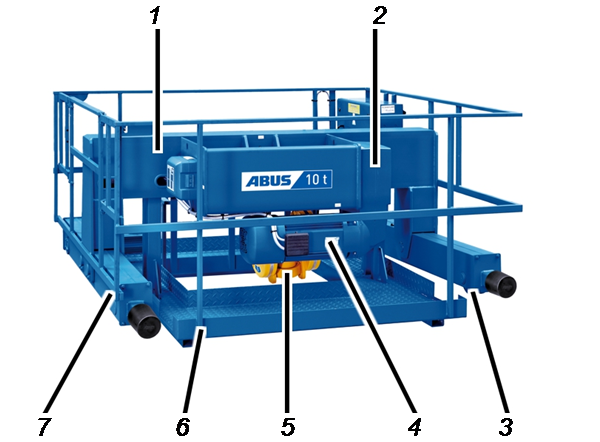
- 1: Rama wózka
- 2: Przekładnia podnoszenia
- 3: Mechanizm jezdny wózka
- 4: Silnik podnoszenia
- 5: Zblocze dolne i hak ładunkowy
- 6: Pomost
- 7: Czołownica
Cechy użytkowe
Wciągarka dwuszynowa z bliźniaczym mechanizmem podnoszenia (Z):
- Wciągnik linowy ma dwa napędy jazdy a tym samym dwa bezpośrednio napędzane koła jezdne i dwa nienapędzane koła jezdne.
- Rama wózka jest zakładana od góry na czołownice. Jedna z czołownic jest połączona dwoma sworzniami sztywno z ramą wózka a druga czołownica jest ułożyskowana jednym sworzniem przegubowo w ramie wózka. Zapewnia to stałe przyleganie wszystkich czterech kół jezdnych do szyny wózka.
- Opcjonalnie wokół wciągnika linowego może być usytuowany pomost ułatwiający i zabezpieczający wykonanie prac serwisowych i konserwacyjnych. (wciągarka dwuszynowa z bliźniaczym mechanizmem podnoszenia ZB).
- Wciągnik linowy ma zakres udźwigu od 8 t do 120 t.
Opuszczona wciągarka dwuszynowa z bliźniaczym mechanizmem podnoszenia (ZA)
- W odróżnieniu od ´wciągarki dwuszynowej z bliźniaczym mechanizmem podnoszenia (Z) w tym wariancie rama wózka jest wstawiona między czołownice. Umożliwia to uzyskanie minimalnej wysokości konstrukcyjnej.
- Jedna z dwóch czołownic jest połączona śrubami HV sztywno z ramą wózka a druga czołownica jest ułożyskowana jednym sworzniem przegubowo w ramie wózka. Zapewnia to stałe przyleganie wszystkich czterech kół jezdnych do szyny wózka.
- Wciągnik linowy ma zakres udźwigu od 8 t do 120 t.
Napęd jazdy wózka AZP (wariant):
- Napędy jazdy są wykonane jako silniki trójfazowe z przełączalnymi biegunami z elektromagnetycznymi hamulcami tarczowymi i przekładniami.
- Napędy jazdy mają małą i dużą szybkość jazdy. Proporcja między obu prędkościami wynosi 1/4.
- Przekładnia napędu jazdy nie wymaga konserwacji, jest to dwu- lub trzystopniowa przekładnia planetarna.
Napęd jazdy wózka AZF (wariant):
- Napędy jazdy są wykonane jako silniki trójfazowe z przełączalnymi biegunami z elektromagnetycznymi hamulcami tarczowymi i przekładniami.
- Napędy jazdy mają małą i dużą szybkość jazdy. Proporcja między obu prędkościami wynosi 1/4.
- Przekładnia napędu jazdy nie wymaga konserwacji, jest to przekładnia płaska ze sprzęgłem poślizgowym.
- Napędy jazdy typowielkości V420 i V500 mają widoczny wał wyjściowy.
- Napędy jazdy są wyposażone w łopatkę wentylatora na wale silnika, przeznaczoną do wentylacji. Przy bardzo małych prędkościach jazdy napędy jazdy mogą być wyposażone także w wentylator z zewnętrznym zasilaniem.
Napęd mechanizmu podnoszenia z silnikiem podnoszenia z przełączaniem biegunów:
- Napęd mechanizmu podnoszenia jest napędzany 2/12-biegunowym silnikiem podnoszenia z przełączaniem biegunów wyposażonym w przekładnię.
- Silnik podnoszenia jest wyposażony w hamulec włączany elektromagnetycznie.
- Napęd mechanizmu podnoszenia ma małą i duża prędkość podnoszenia. Stosunek obu prędkości podnoszenia wynosi 1/6.
- Napęd mechanizmu podnoszenia można szybko bezpośrednio odłączyć od pozostałego układu elektrycznego suwnicy bezpośrednio na napędzie mechanizmu podnoszenia.
- Przekładnia podnoszenia jest wyposażona w wielostopniową przekładnię zębatą czołową ze skośnym uzębieniem umieszczoną w obudowie z lekkiego stopu. Koła zębate obracają się w zamkniętej kąpieli olejowej, dzięki czemu mają zapewnione smarowanie na cały okres żywotności.
- Dalsze szczegółowe informacje na temat napędu mechanizmu podnoszenia z przełączaniem biegunów można znaleźć w podręczniku produktu „Modułowy napęd mechanizmu podnoszenia z przełączaniem biegunów ABUS do wciągników linowych“.
Czterobiegunowy napęd podnoszenia GM 7000 z silnikiem podnoszenia sterowanym przetwornicą częstotliwości:
- Napęd mechanizmu podnoszenia jest napędzany przez czterobiegunowy silnik podnoszenia.
- Silnik podnoszenia jest wyposażony w hamulec włączany elektromagnetycznie.
- Silnik podnoszenia w wykonaniu seryjnym jest napędzany przez przetwornicę częstotliwości. Umożliwia on płynną regulację prędkości podnoszenia wciągnika linowego i (w wersji ze sterownikiem ABUControl) dwustopniowy profil ruchu.
Bezstopniowa regulacja prędkości podnoszenia:
Przy pomocy dwustopniowego przycisku lub sterownikiem joystick można przyspieszyć napęd na drugim stopniu do wartości maksymalnej, dopóki przycisk będzie stale wciśnięty. Po przełączeniu przycisku lub sterownika joystick na pierwszy stopień napęd zachowuje aktualną prędkość. Po puszczeniu przycisku lub sterownika joystick prędkość zostaje zmniejszona.
Dwustopniowy profil ruchu:
przyciskiem dwustopniowym lub sterownikiem joystick można przyspieszać napęd na pierwszym stopniu do ustawionej na stałe małej prędkości a na drugim stopniu do ustawionej na stałej dużej prędkości, tak jak to zwykle odbywa się w napędach mechanizmu podnoszenia bez przetwornicy częstotliwości (ze sterowaniem biegunowym).
- Przekładnia podnoszenia jest wyposażona w wielostopniową przekładnię zębatą czołową ze skośnym uzębieniem umieszczoną w obudowie z lekkiego stopu. Koła zębate obracają się w zamkniętej kąpieli olejowej, dzięki czemu mają zapewnione smarowanie na cały okres żywotności.
- Napęd mechanizmu podnoszenia jest seryjnie chłodzony przez wentylator z zewnętrznym zasilaniem.
- Dalsze szczegółowe informacje na temat napędu mechanizmu podnoszenia sterowanego przetwornicą częstotliwości można znaleźć w podręczniku produktu „Napęd mechanizmu podnoszenia ABUS do wciągników linowych z przetwornicą częstotliwości“.
Mechanizm podnoszenia
- Lina mechanizmu podnoszenia jest specjalną liną stalową o bardzo dużej sile rozrywającej. Osiąga ona znacznie wyższą trwałość niż normalna lina stalowa.
- Prowadnica liny zapewnia niezawodne nawijanie i odwijanie liny na/z bębna linowego. Jest wykonana z odpornego na zużycie tworzywa sztucznego o dobrych właściwościach ślizgowych.
- Tak zwany „mechanizm podnoszenia True Vertical Lift“ zapobiega obrotowi haka przez nawijanie liny jednocześnie na dwa bębny linowe.
Dane techniczne
Warunki otoczenia w trakcie eksploatacji:
Temperatura otoczenia (do normalnej eksploatacji) |
-10°C do +40°C |
Temperatura otoczenia (przy skróconym czasie pracy) |
+40°C do +65°C |
Obudowa |
IP 55 |
Klasa izolacji |
F |
Emisja hałasu
Typowielkość |
Poziom ciśnienia akustycznego LP, m dB(A) w odległości 4 m |
Poziom mocy akustycznej LW, m dB(A) |
|---|---|---|
GM 5000 |
68 |
88 |
GM 6000 |
68 |
88 |
GM 7000 |
70 |
90 |
Tabela przedstawia poziom ciśnienia akustycznego LP w odległości 4 m od wciągnika linowego. Na podstawie poziomu mocy akustycznej LW można obliczyć poziom ciśnienia akustycznego dla dowolnej odległości.
Transport wciągnika linowego na samochodzie ciężarowym
Dotyczy tylko niezmontowanego wciągnika linowego
Między innymi należy przestrzegać następujących punktów:
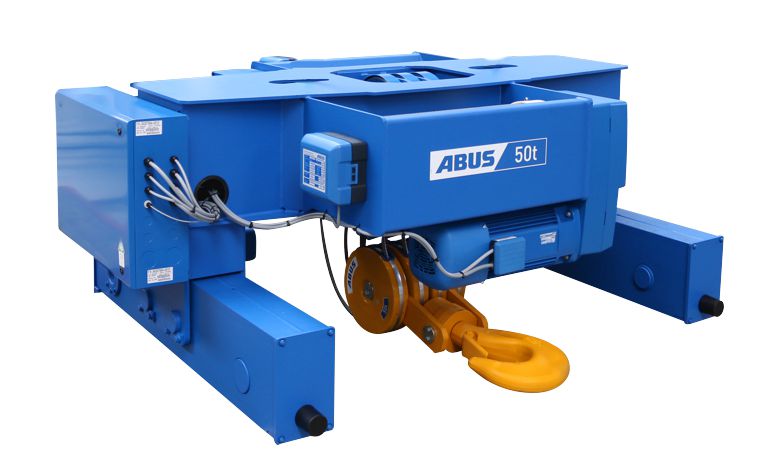
- Zabezpieczyć wszystkie części luzem i przewody.
- Zabezpieczyć ładunek zgodnie z lokalnymi przepisami.
- Wciągnik linowy zabezpieczyć odpowiednimi zawiesiami do powierzchni ładunkowej.
- Zabezpieczyć hak ładunkowy tak, aby podczas transportu nie mógł się ześlizgiwać tam i z powrotem.
- Lina jest mocno trzymana na bębnie linowym przez prowadnicę liny. Zapobiega to tworzeniu się pętli na bębnie linowym.
- Nie ustawiać ciężkich ładunków na wciągniku linowym.
- Nie ustawiać wciągnika linowego na rolkach prowadzących.
Załadunek i rozładunek wciągnika linowego
Dotyczy tylko niezmontowanego wciągnika linowego
Między innymi należy przestrzegać następujących punktów:
Podnoszenie wciągnika linowego pomocy suwnicy
Uchwyt do podwieszaniaUchwyt do podwieszania
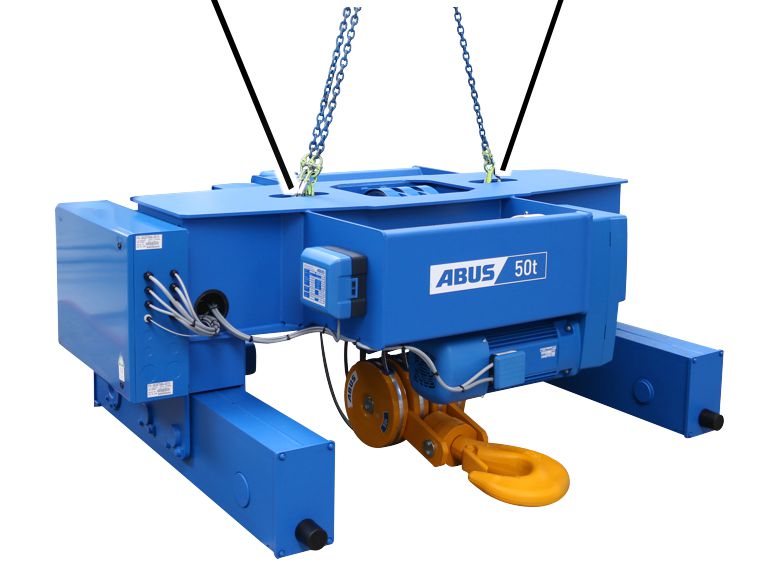
- Użyć odpowiedniego zawiesia z hakami ładunkowymi.
- Zawiesić co najmniej trzy haki ładunkowe w uchwytach do podwieszania na wciągniku linowym.
- Podnieść wciągnik linowy, przestrzegając przy tym przepisów bezpieczeństwa pracy.
Opuszczanie wciągnika linowego
- Położyć na podłodze drewniane listwy zabezpieczające.
- Umieścić wciągnik linowy płytami dystansowymi na drewnianych listwach.
Utylizacja wciągnika linowego
W razie utylizacji wciągnika linowego:
- Wciągnik linowy zdemontować w maksymalnym możliwym stopniu.
- Przestrzegać lokalnych przepisów dotyczących usuwania odpadów i recyklingu.
- Poszczególne części posortować według rodzajów materiałów i utylizować zgodnie z zasadami ochrony środowiska.
- Olej i smar stały z przekładni utylizować jako smar.
- Zdemontować okładziny hamulcowe i utylizować jako materiały wielokomponentowe (odpady specjalne).
- Części elektroniczne utylizować jako złom elektroniczny.
- Przewody, złącza wtykowe i kasety sterownicze utylizować jako złom elektroniczny.
- Ramę wózka, bęben linowy, krążki zwrotne, linę i inne części metalowe należy utylizować jako złom metalowy.
- Pokrywę obudowy i spód obudowy sterownika utylizować jako odpady z tworzyw sztucznych.
- Lakierowane dodatkowo części wciągnika linowego należy utylizować zgodnie ze wskazówkami producenta lakieru.
Montaż i podłączanie
Dotyczy każdego, kto wykonuje prace przy suwnicy.
Użytkownik suwnicy jest odpowiedzialny za dobór i odpowiednie kwalifikacje personelu przeprowadzającego uruchomienie.
Przykłady odpowiednio wykwalifikowanych osób:
- Osoby posiadające obszerną wiedzę opartą na wykształceniu zawodowym w zakresie budowy maszyn oraz elektrycznych instalacji suwnic.
- Osoby posiadające wystarczające doświadczenie w zakresie eksploatacji, montażu i konserwacji suwnic.
- Osoby dysponujące kompleksową znajomością odnośnych reguł techniki, dyrektyw i przepisów bezpieczeństwa, obowiązujących w kraju użytkowania suwnicy.
- Osoby regularnie szkolone przez firmę ABUS.
ABUS nie odpowiada za szkody spowodowane wykonaniem uruchomienia niefachowo lub przez osoby nie mające odpowiednich kwalifikacji.
ABUS zaleca powierzenie wykonywania uruchomienia zespołowi monterskiemu firmy ABUS.
Kontrola spełnienia warunków
Aby możliwe było zamontowanie wciągnika linowego, muszą być spełnione następujące warunki.
W ramach technicznej procedury zatwierdzającej należy przy tym uzgodnić m.in. następujące punkty:
- Spawany dźwigar skrzynkowy, po którym przejeżdża wciągnik linowy, musi być zgodny z załączoną kartą wymiarową i specyfikacją.
- Wymiary montażowe oraz napięcie sieciowe i napięcie robocze muszą być zgodne z kartą wymiarową oraz specyfikacją.
- Szyny wózka, po których poruszają się koła jezdne wciągnika linowego, nie mogą być pomalowane farbami ani pokryte innymi powłokami.
- Układ zasilania wózka musi być wykonany jako łańcuch energetyczny ABUPowerline lub przewód oponowy wleczony ABUS.
Montaż wciągnika linowego na belce głównej
Jeśli wciągnik linowy nie jest jeszcze zamontowany, kontynuować tutaj. W przeciwnym razie opuścić ten punkt.
Podnoszenie wózka i osadzanie go na suwnicy
Skrzynka stycznikowa wózka suwnicy
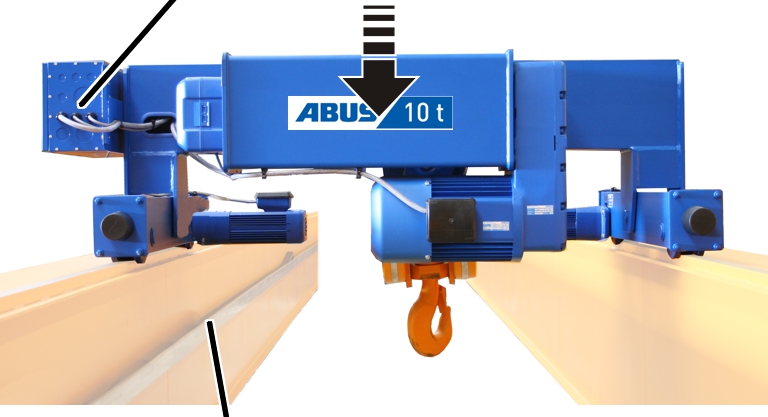
- Obrócić wózek wg rysunku.
- Wózek osadzić kołami jezdnymi na szynie wózka.
- Tylko w przypadku wyposażenia w rolki jezdne: nie osadzać wózka rolkami jezdnymi. Spowodowałoby to ich uszkodzenie.
- Sprawdzić, czy wszystkie koła jezdne mają kontakt z szyną wózka.
Montaż stabilizatora
Dotyczy tylko napędu mechanizmu podnoszenia GM 5000 i GM 6000
Zamontować stabilizator do wózka. Stabilizator składa się z haka, przebiegającego pod górnym pasem belki głównej. Dzięki temu wózek nie spadnie z belki głównej w razie wypadku itp.
Pałąk gwintowanyPałąk zaciskowy
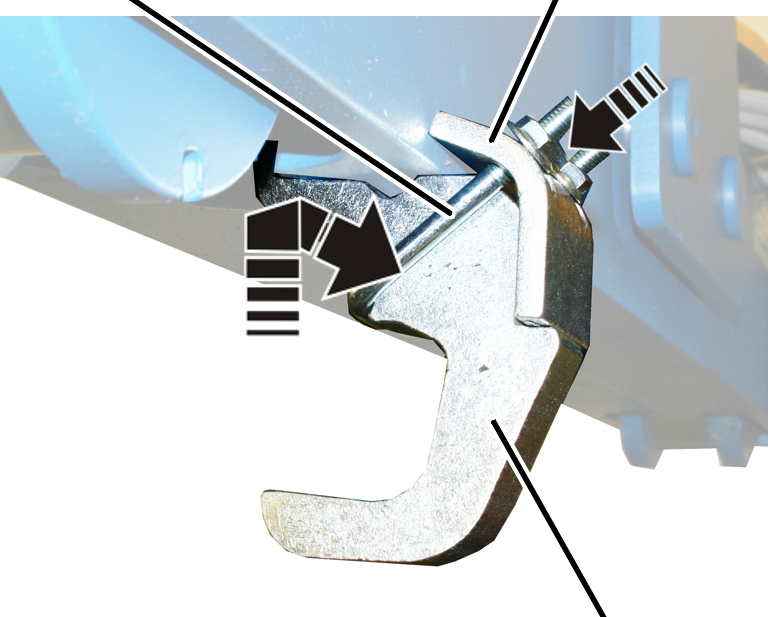
- Zamontować pałąk zaciskowy i pałąk gwintowany do stabilizatora.
- Stabilizatora nie zaczepiać od dołu w otwór na kole jezdnym nienapędzanym.
- Pałąk zaciskowy przykręcić nakrętkami żebrowanymi M8 (2x). 25 Nm.
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 7000 z olinowaniem 10/2 i 12/2
Płyta zderzakowaPłyta przykręcana
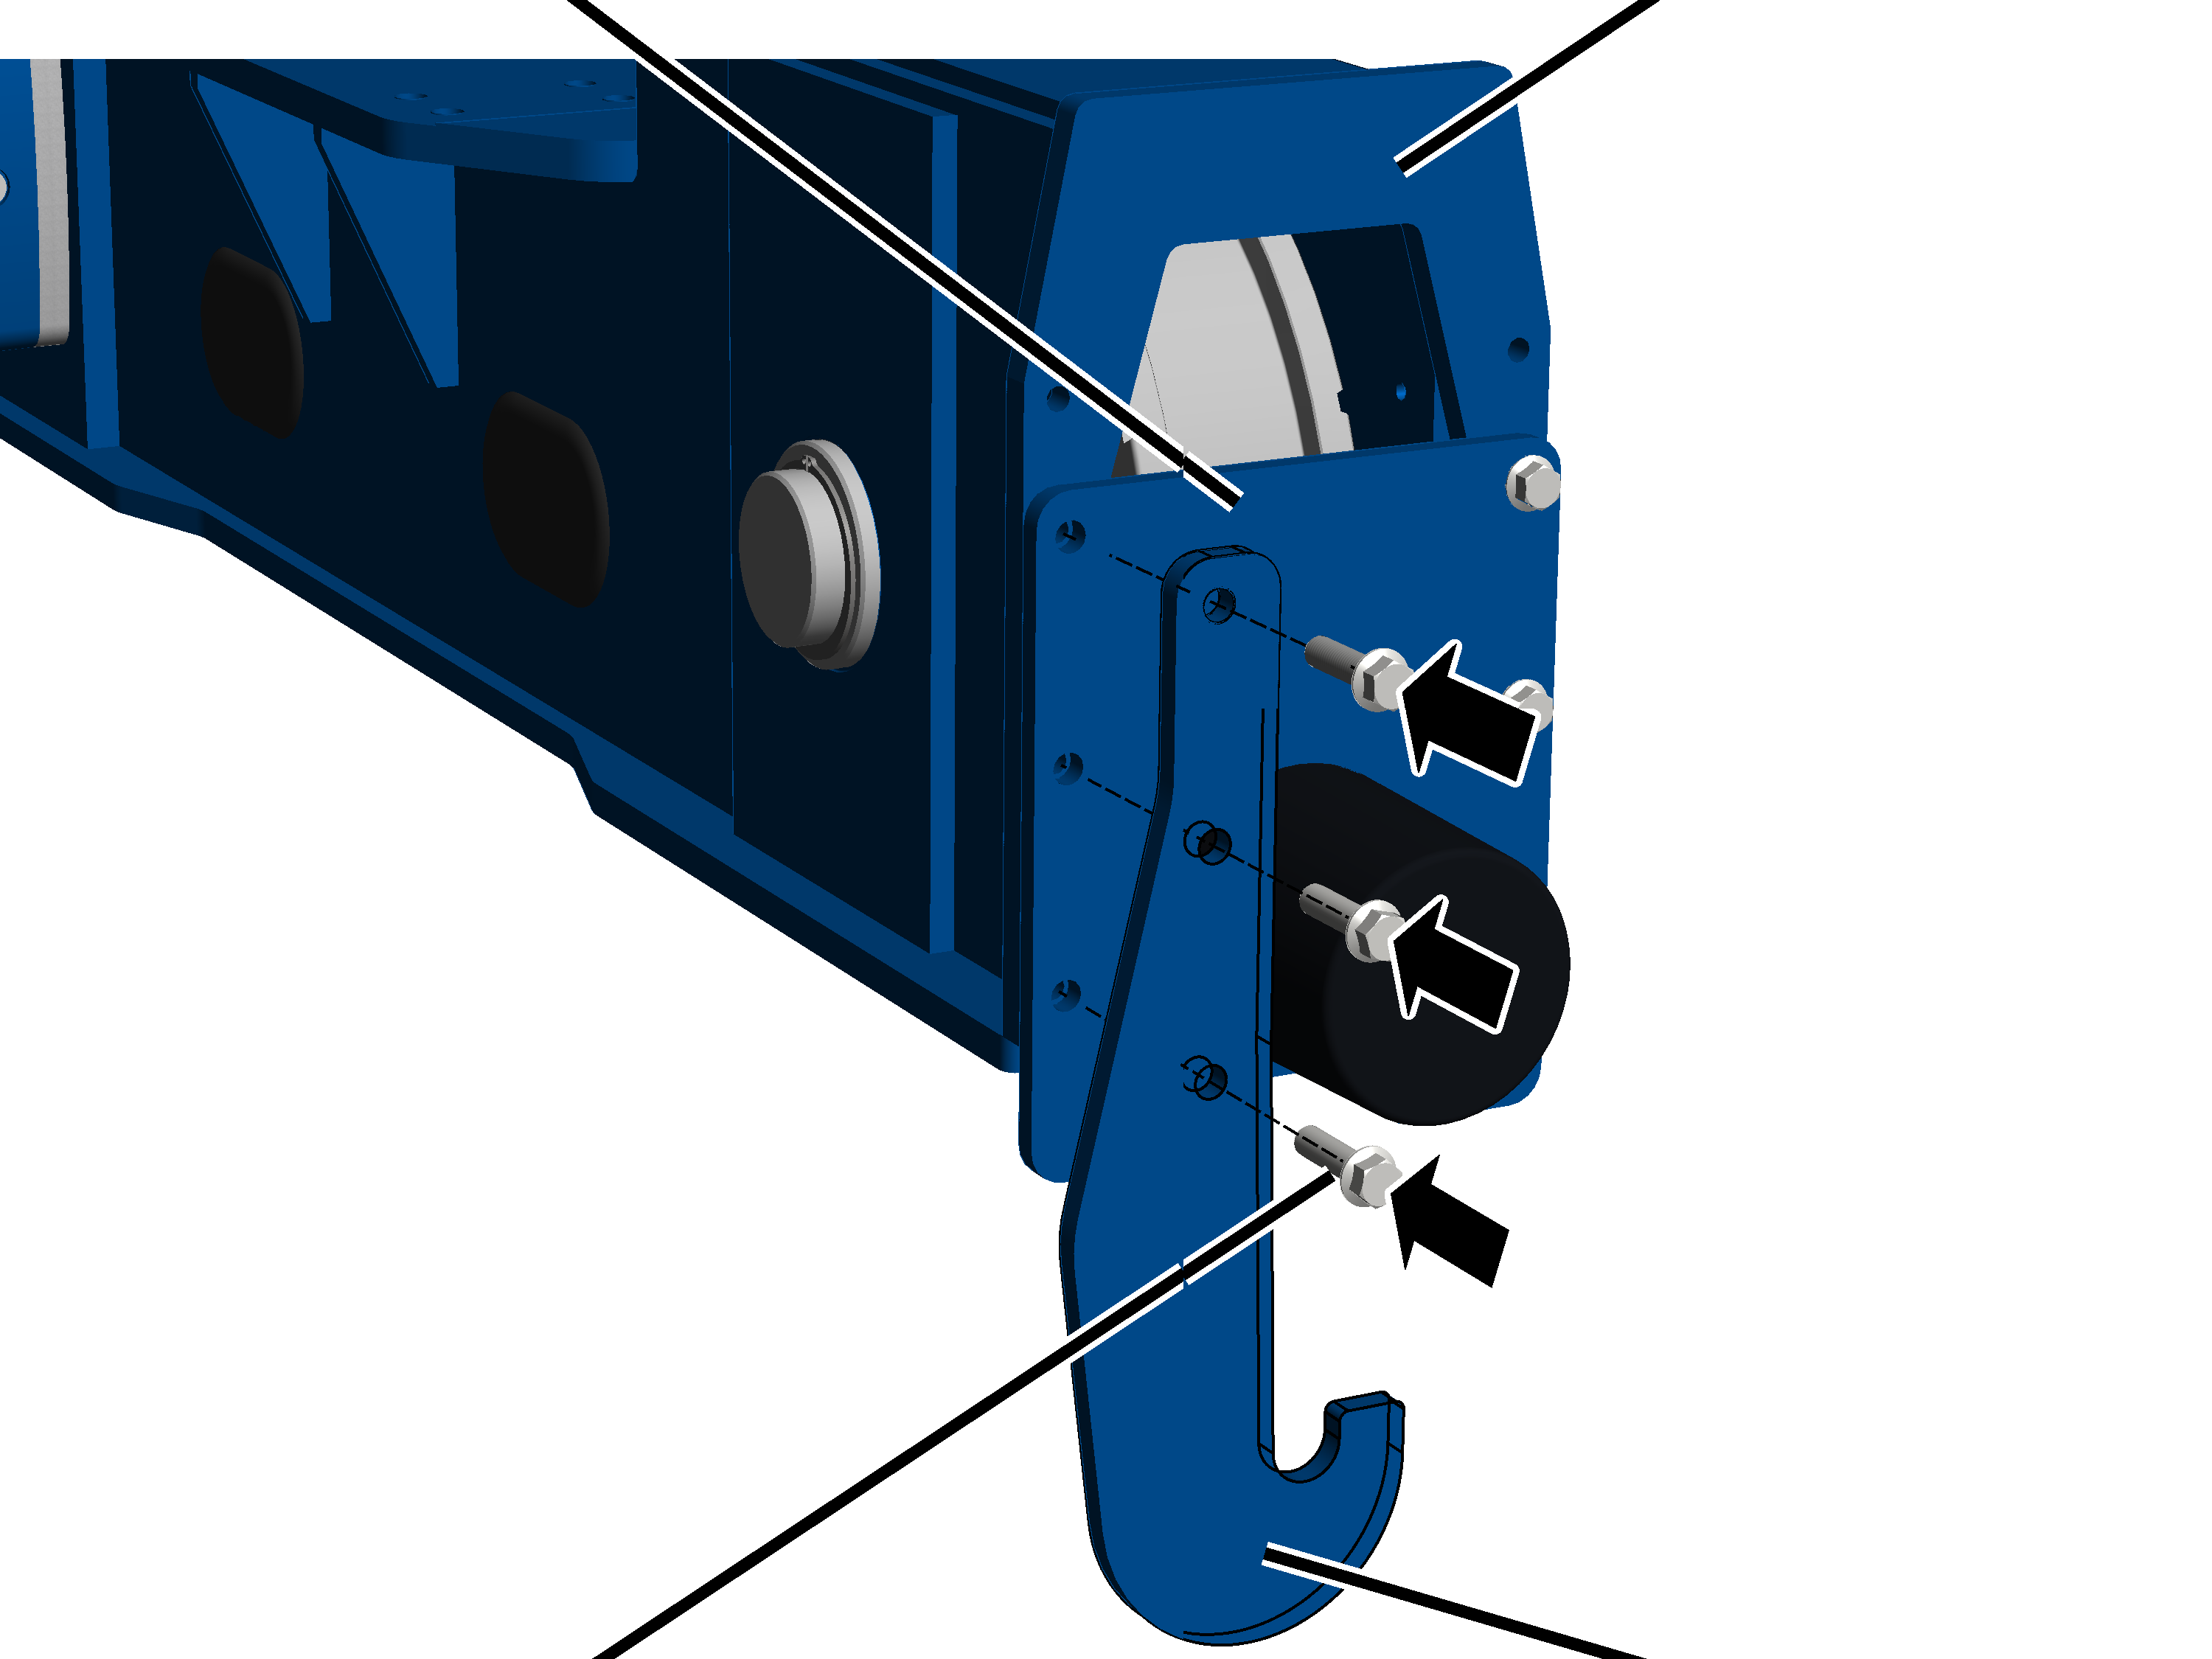
- Przykręcić stabilizator do płyty zderzakowej nienapędzanego koła jezdnego śrubami żebrowanymi M16x60 (3x). 250 Nm.
Montaż układu zasilania wózka
Jeśli zabierak prądowy wózka nie jest jeszcze zamontowany, kontynuować wg tego punktu. W przeciwnym razie opuścić ten punkt.
Zabierak prądowy jest montowany powyżej skrzynki stycznikowej wózka. Ciągnie on tam i z powrotem przewody elektryczne dla układu zasilania wózka (przewód oponowy lub wleczony łańcuch energetyczny) i wyłącznik z dźwignią krzyżową wyłącznika krańcowego jazdy wózka.
W zależności od belki głównej (belka dwuteowa lub dźwigar skrzynkowy) i od rodzaju układu zasilania prądowego (przewód oponowy lub wleczony łańcuch energetyczny) zabierak prądowy wózka należy zamontować inaczej.
Montaż zabieraka prądowego wózka
Dotyczy tylko instalacji z łańcuchem energetycznym
Ten punkt odnosi się tylko do podłączania wózka typu Z, ZA lub ZB do suwnicy łańcuchem energetycznym.
Indywidualne części zabieraka prądowego wózka są dołączone luzem i trzeba je zamontować.
Zacisk rurowyUchwyt
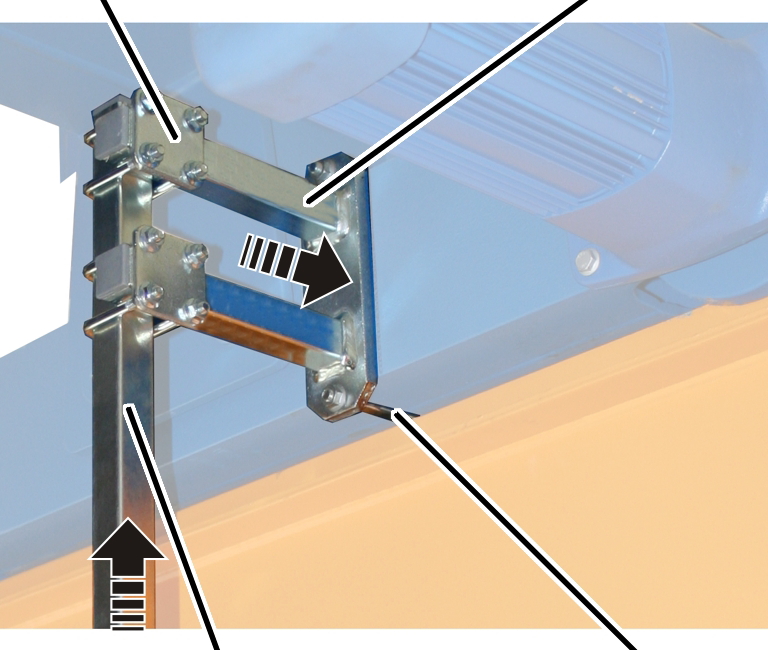
- Zamocowanie przykręcić pałąkiem gwintowanym i nakrętką żebrowaną (2x) do czołownicy.
Pałąk gwintowany |
Moment obrotowy dokręcania |
|---|---|
M8 |
25 Nm |
M10 |
50 Nm |
M12 |
75 Nm |
- Rurę kwadratową z dwoma zaciskami rurowymi przykręcić do zamocowania. 15 Nm.
Opaska krzyżowaPoszczególne części łańcucha energetycznego
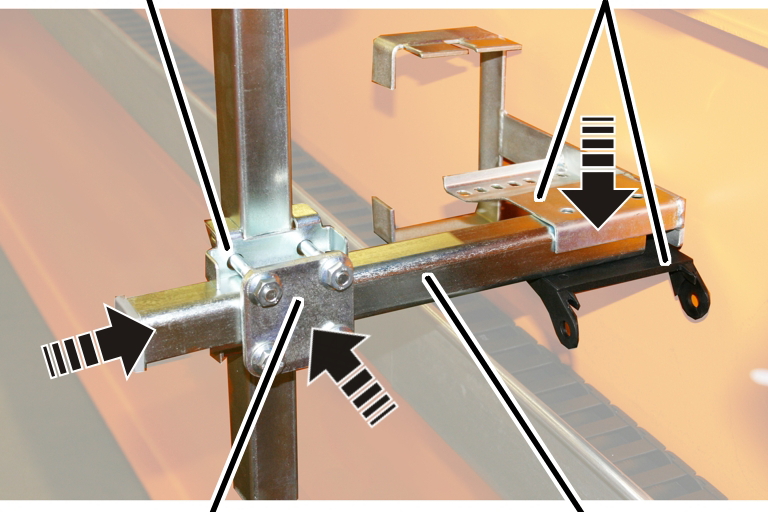
- Rurę zabierakową przykręcić za pomocą zacisku rurowego i opaski krzyżowej do pionowej rury kwadratowej (zabierak prądowy wózka). 15 Nm.
- Poszczególne części łańcucha energetycznego (uchwyt kierunkowy i element przyłączeniowy ) zamocować sworzniem i zabezpieczeniem SL do rury zabierakowej.
Przewiązka kablowaPrzewód płaski
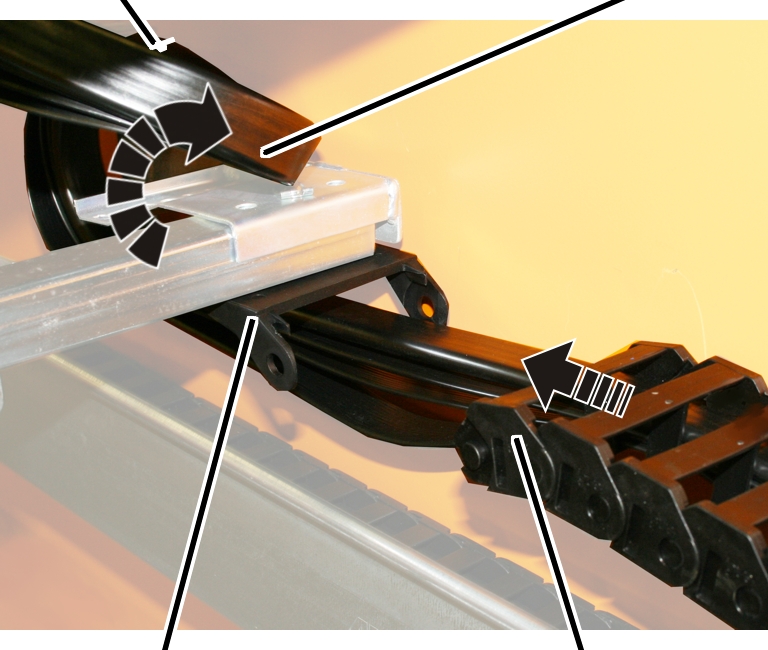
- Wyprowadzić przewód płaski z łańcucha energetycznego i poprowadzić łukiem wokół uchwytu kierunkowego.
- Zamocować kabel płaski przewiązkami kablowymi do górnej części uchwytu kierunkowego.
- Wsunąć łańcuch energetyczny w element przyłączeniowy i zatrzasnąć.
Dotyczy tylko suwnicy z przewodem oponowym wleczonym
Zabierak prądowy wózka jest wstępnie zmontowany i zamocowany na zespole szyny jezdnej i musi zostać zamontowany na wózku.
W wózkach z wyłącznikiem krańcowym jazdy wózka: wyłącznik krańcowy jazdy wózka jest kompletnie zamontowany.
Zabierak prądowy wózka
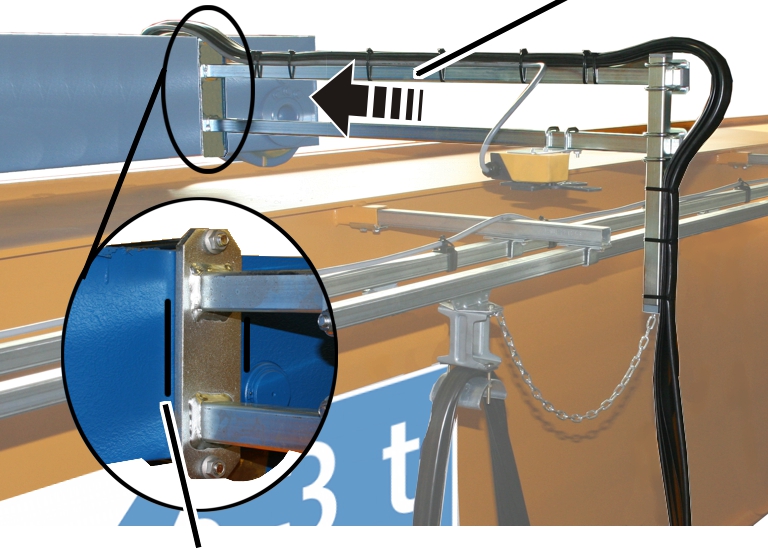
- Przytrzymać zamontowany zabierak prądowy wózka przy czołownicy.
W większości przypadków na czołownicy znajduje się oznakowanie, przy którym ma być zamontowany zabierak prądowy wózka. Dla tego położenia punkt przesterowania wyłączników krańcowych jazdy wózka jest ustawiony a długości przewodów odpowiednio dopasowane.
- Zabierak prądowy wózka przykręcić pałąkami gwintowanymi i nakrętkami żebrowanymi (2x).
Pałąk gwintowany |
Moment obrotowy dokręcania |
|---|---|
M8 |
25 Nm |
M10 |
50 Nm |
M12 |
75 Nm |
Montaż wyłącznika z dźwignią krzyżową z zabierakiem prądowym wózka
Tylko w przypadku wyłącznika z dźwignią krzyżową
Ten punkt obowiązuje tylko, gdy wciągnik linowy posiada wyłącznik z dźwignią krzyżową w kierunku jazdy wózka.
Gdzie i dla jakich ograniczników jazdy przewidziany jest wyłącznik z dźwignią krzyżową, pokazane jest na schemacie ideowym.
Montaż wyłącznika z dźwignią krzyżową
Podkładka zabezpieczającaNakrętka sześciokątna
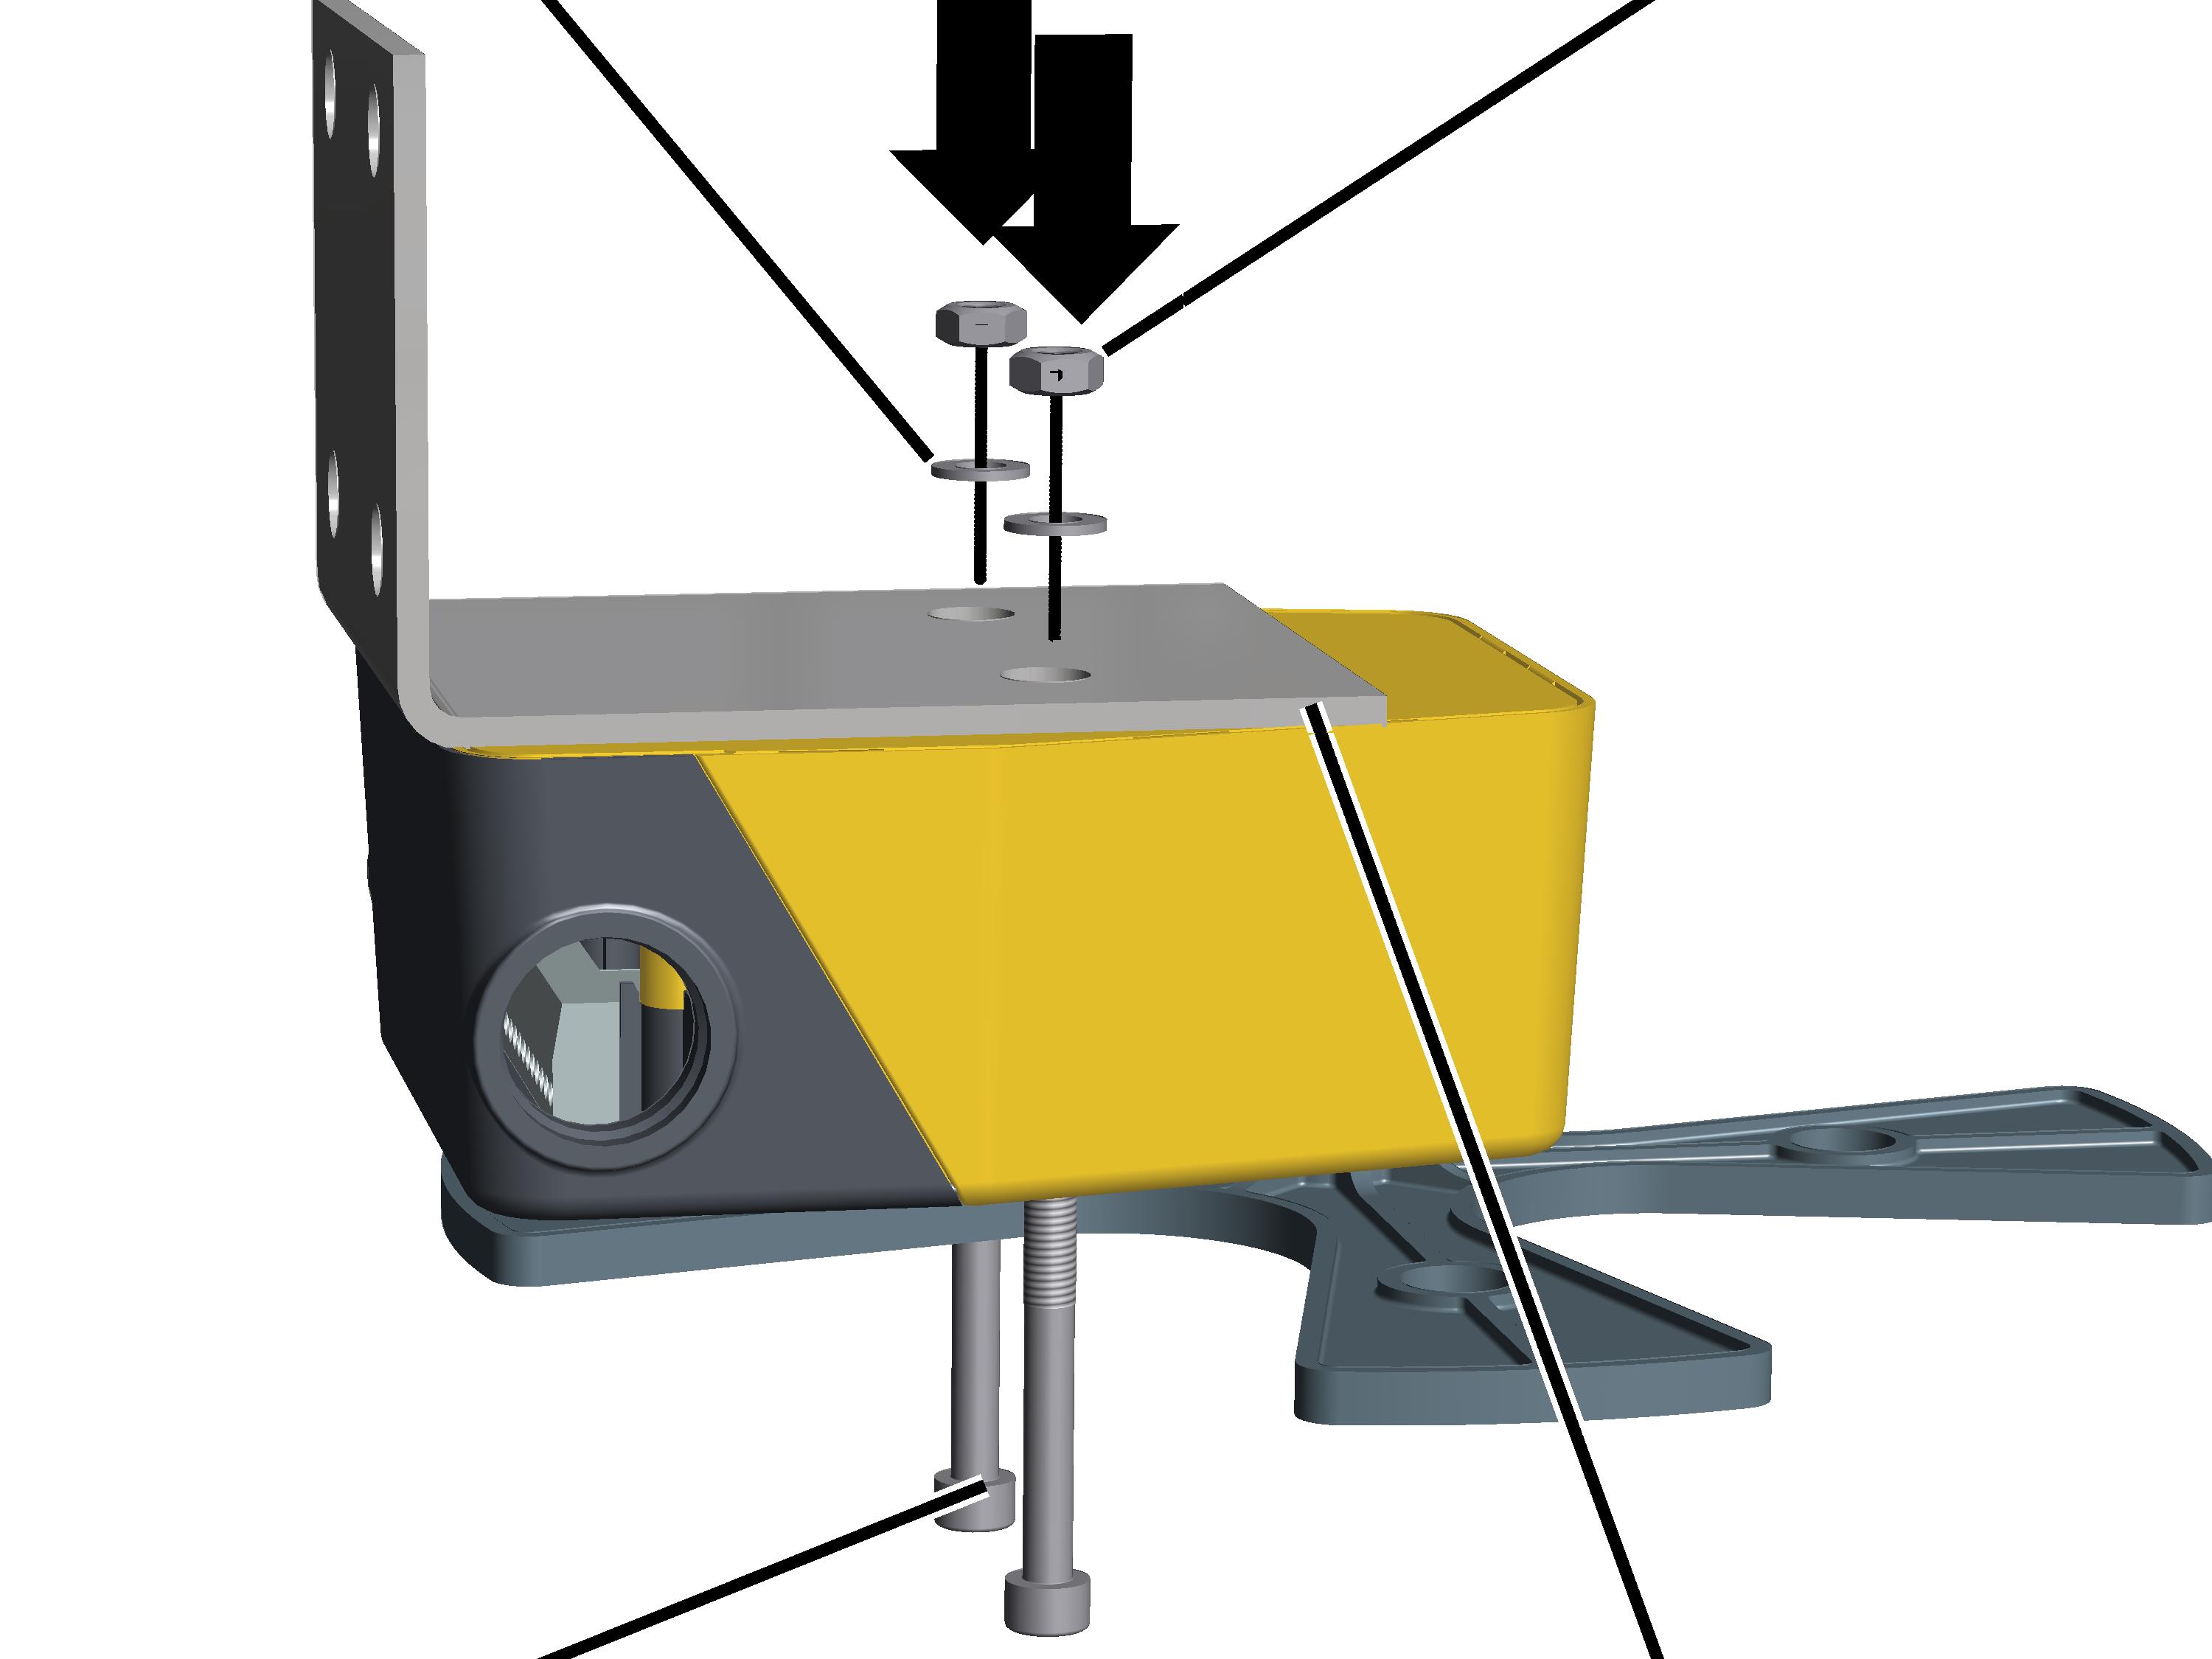
- Zamontować ręką kątownik mocujący śrubami z łbem walcowym M5x50 (2x) do wyłącznika z dźwignią krzyżową.
- Kątownik mocujący przykręcić nakrętkami sześciokątnymi M5 (2x) z podkładkami zabezpieczającymi. 3 Nm
Montaż wyłącznika z dźwignią krzyżową
Wyłącznik z dźwignią krzyżową jest zazwyczaj montowany z zabierakiem prądowym wózka.
Zacisk rurowy
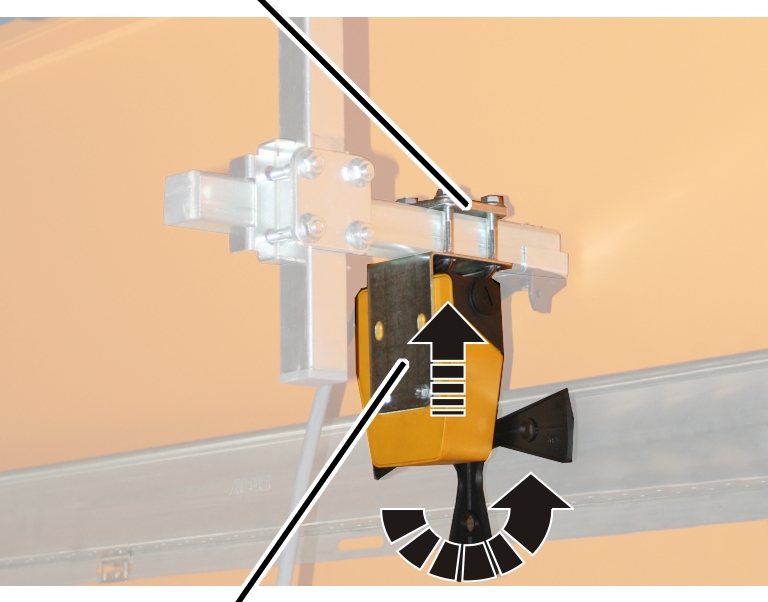
- Obrócić wyłącznik z dźwignią krzyżową do pozycji 0.
- Pozycja wyłącznika z dźwignią krzyżową jest oznaczona strzałką, która obraca się zgodnie ze stanem wysterowania.
- Wyłącznik z dźwignią krzyżową przystawić do rury kwadratowej tak, aby krzywka sterująca uruchomiła wyłącznik z dźwignią krzyżową.
- Wyłącznik z dźwignią krzyżową skręcić przy pomocy zacisków rurowych (2x). 15 Nm.
Podłączenie wyłącznika z dźwignią krzyżową
- Ułożyć przewód przyłączeniowy (przewód okrągły lub płaski) od wyłącznika z dźwignią krzyżową do skrzynki styczników.
- Poprowadzić przewód przyłączeniowy ze złączką kablową gwintowaną do skrzynki styczników.
- W razie potrzeby: zacisnąć przewód przyłączeniowy do złączki lub wtyczki.
- Przewód przyłączeniowy przymocować przy pomocy przewiązek do kabli, uchwytów do przewodów i opasek samoprzylepnych.
Podłączenie układu zasilania wózka
Złączka kablowa gwintowanaWtyczki i złączki
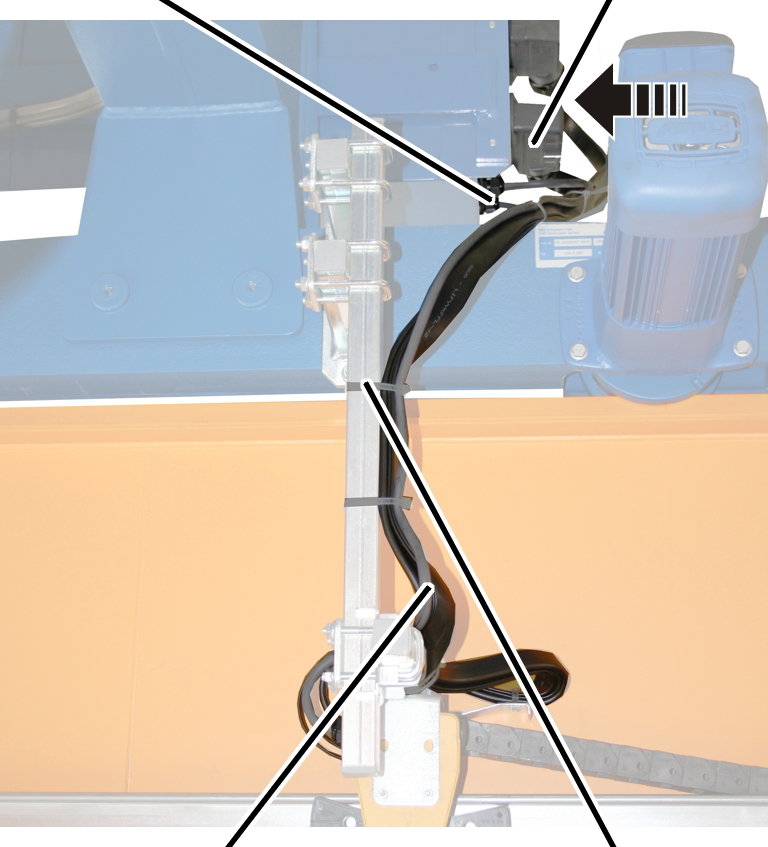
- Przewody przyłączeniowe łańcucha energetycznego ułożyć do skrzynki stycznikowej silnika wzdłuż rur kwadratowych.
- Porządnie rozdzielone przewody przyłączeniowe natychmiast zamocować przewiązkami kablowymi.
- Połączyć wtyczki i złącza na skrzynce stycznikowej wózka lub wprowadzić przewody przyłączeniowe przez złączki kablowe gwintowane do skrzynki stycznikowej wózka.
Montaż drugiego wózka
Dotyczy tylko suwnicy z dwoma wózkami
Wskazówki dotyczące montażu drugiego wózka:
- To, gdzie i w jakim kierunku ma być zamontowany drugi wózek, jest podane w dokumentacji projektowej.
- W celu zapewnienia jednoznacznego przyporządkowania wózki są opisane na wciągniku linowym napisami „Wózek I“ i „Wózek II“.
- Montaż wózka i układu zasilania wózka są identyczne jak dla pierwszego wózka. Poniższy rysunek przedstawia ułożenie układu zasilania wózka.
Łańcuch energetyczny dla wózka IŁańcuch energetyczny dla wózka II
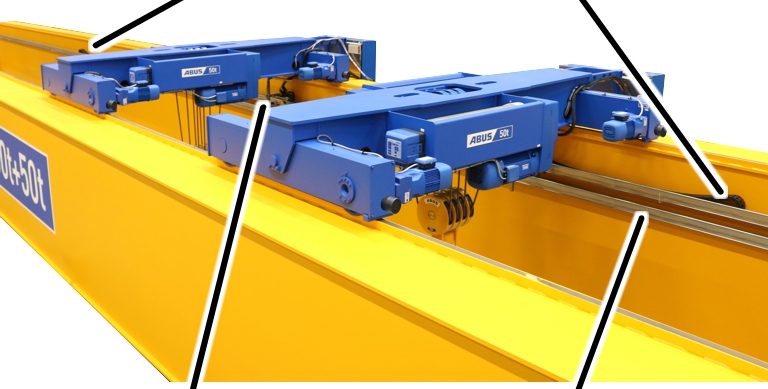
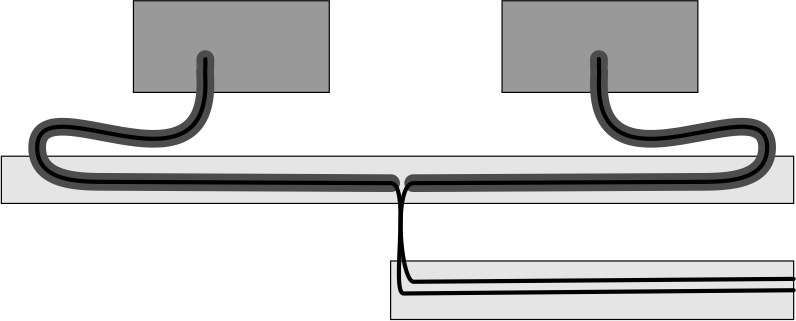
- Suwnica z dwoma wózkami ma dwie szyny profilowane. Górna przeznaczona jest dla obydwu łańcuchów energetycznych, dolna do poprowadzenia przewodów.
- Oba wózki mają z każdej strony własne łańcuchy energetyczne do układu zasilania wózka. Jeden przebiega od wózka w lewo, drugi w prawo.
- Obydwa łańcuchy energetyczne rozpoczynają się w górnej szynie profilowej, dokładnie w środku przy belce głównej. Jeden przebiega stąd przez szynę profilowaną do wózka w lewo, drugi w prawo.
- Obydwa łańcuchy energetyczne przechodzą pośrodku belki głównej w przewody przyłączeniowe. Przewody przyłączeniowe w dolnej szynie profilowej biegną do skrzynki styczników.
Przegląd momentów dokręcania śrub
Uchwyty na czołownicy i zaciskach rurowych
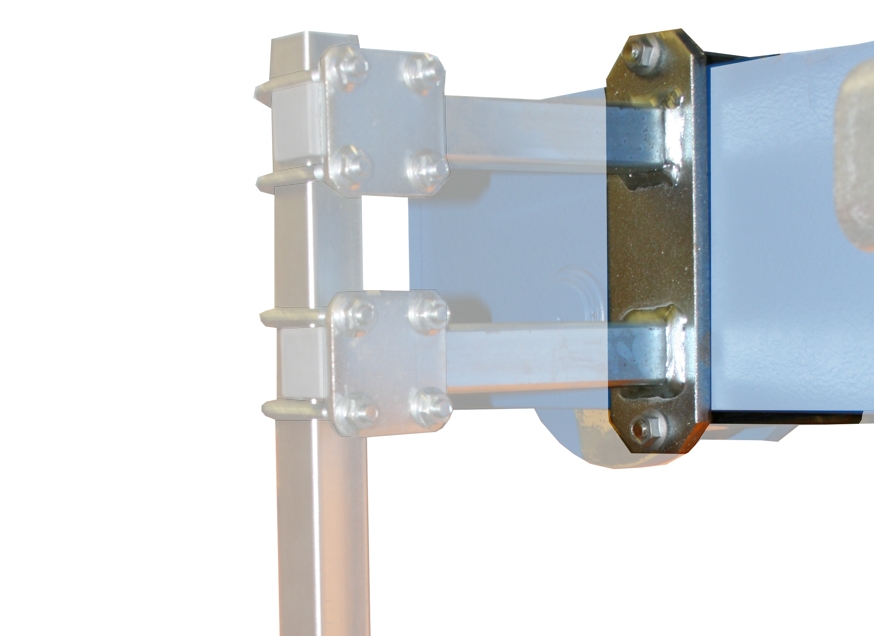
Pałąk gwintowany |
Typ i wielkość |
Ilość |
Moment obrotowy dokręcania |
|---|---|---|---|
M8 |
Nakrętka żebrowana M8 |
2x |
25 Nm |
M10 |
Nakrętka żebrowana M10 |
2x |
50 Nm |
M12 |
Nakrętka żebrowana M12 |
2x |
75 Nm |
Stabilizator
Dotyczy tylko napędu mechanizmu podnoszenia GM 5000 i GM 6000
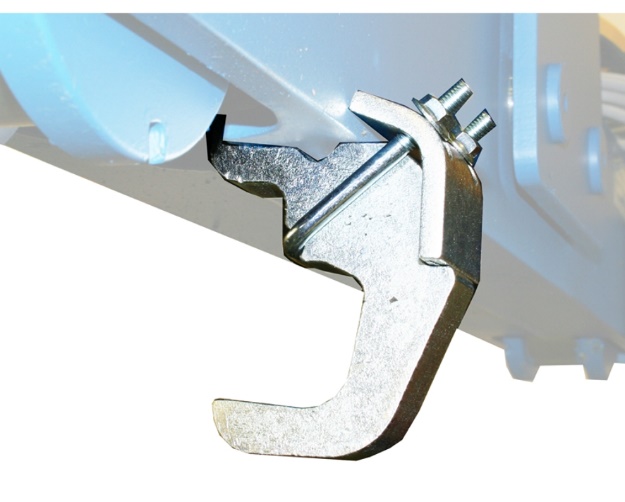
- Nakrętka żebrowana M8
- 2 szt. na stabilizator
- 25 Nm
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 7000 z olinowaniem 10/2 i 12/2
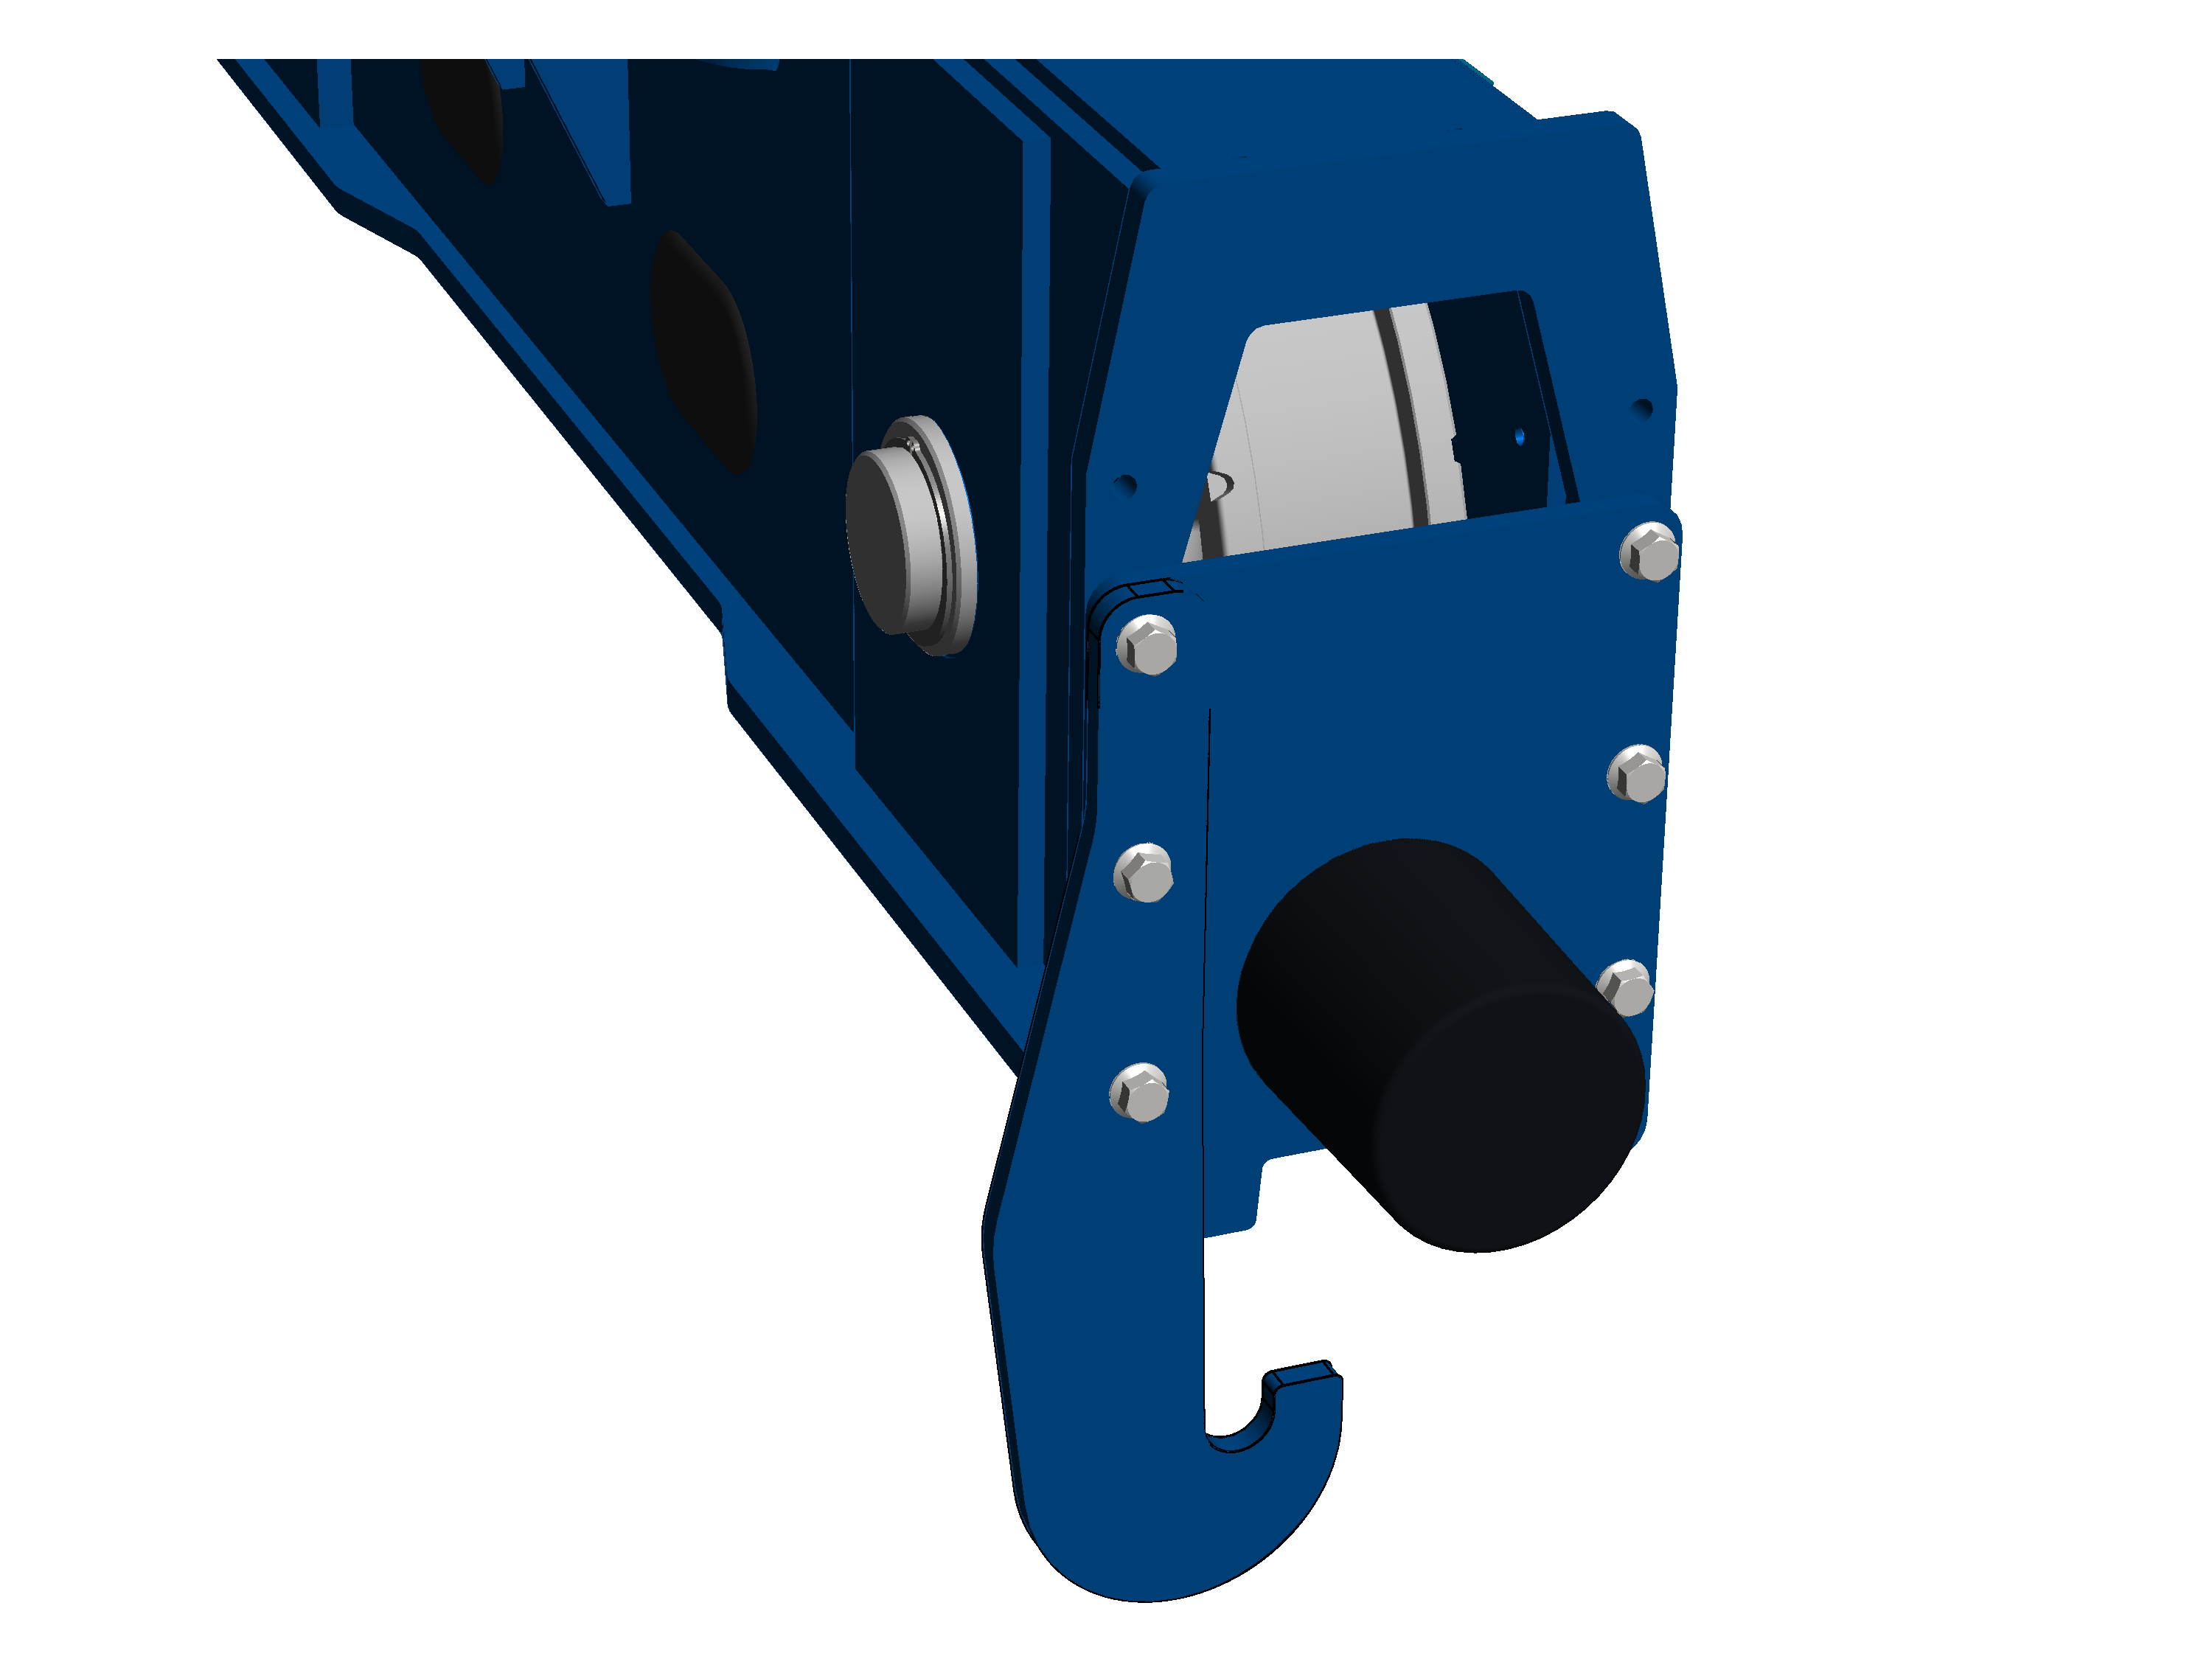
- Śruby żebrowane M16x60
- 3 szt. na stabilizator
- 250 Nm
Kontrole
Dotyczy każdego, kto wykonuje badania i odbiory suwnicy zgodnie z przepisami bezpieczeństwa pracy.
Najpierw
Okres między kolejnymi kontrolami
Kontrola okresowa musi być przeprowadzana nie rzadziej niż raz na rok.
W określonych warunkach może być konieczne częstsze wykonywanie kontroli okresowej. Powody mogą być następujące.
- Częsta praca z udźwigiem znamionowym.
- Praca w systemie wielozmianowym.
- Częste używanie.
- Zapylone lub agresywne środowisko.
Użytkownik odpowiada za sprawdzenie warunków i ustalenie okresów między kolejnymi kontrolami. W razie wątpliwości firma ABUS jest do Państwa dyspozycji.
Wymagania, jakie musi spełniać kontroler
Użytkownik suwnicy jest odpowiedzialny za dobór i odpowiednie kwalifikacje kontrolera.
Przykłady odpowiednio wykwalifikowanych osób:
- Osoby posiadające obszerną wiedzę opartą na wykształceniu zawodowym w zakresie budowy maszyn oraz elektrycznych instalacji suwnic.
- Osoby posiadające wystarczające doświadczenie w zakresie eksploatacji, montażu i konserwacji suwnic.
- Osoby dysponujące kompleksową znajomością odnośnych reguł techniki, dyrektyw i przepisów bezpieczeństwa, obowiązujących w kraju użytkowania suwnicy.
- Osoby regularnie szkolone przez firmę ABUS.
Zakres kontroli
Odpowiednio przygotowana osoba, przeprowadzająca badanie wciągnika linowego, odpowiada za zakres i rodzaj przeprowadzanego badania.
Przegląd: badanie wciągnika linowego
Oprócz wymienionych tu punktów należy sprawdzić także wszystkie punkty, opisane w innych, dostarczonych w komplecie podręcznikach produktów.
Decyzję o tym, czy wciągnik linowy jest w idealnym stanie, podejmuje wyłącznie kontroler. Stwierdzone braki muszą zostać naprawione lub uzupełnione. Kontroler decyduje, czy należy ponownie sprawdzić wciągnik linowy.
Jeżeli obowiązujące przepisy lokalne wymagają dodatkowych kontroli, należy je także wykonywać.
Dodatkowo sprawdzić co najmniej następujące punkty.
- Sprawdzić linę. Patrz „Badanie liny”.
- Sprawdzić hak ładunkowy i zblocze dolne. Patrz „Sprawdzenie haka ładunkowego i zblocza dolnego”.
- Sprawdzić stan osłony krawędzi zblocza dolnego (kontrola wzrokowa).
- Sprawdzić trawersę krążków zwrotnych. Patrz „Sprawdzenie trawersy krążków zwrotnych”.
- Sprawdzić prowadnicę liny. Patrz „Kontrola prowadnicy liny”.
- Sprawdzić zaciski końcowe bębna linowego. Zaciski końcowe muszą być na miejscu i nie mogą być mocno uszkodzone.
- Sprawdzić średnicę koła jezdnego. Patrz „Kontrola średnicy kół jezdnych”.
- Sprawdzić zużycie obrzeży kół jezdnych. Patrz „Sprawdzenie zużycia obrzeży kół”.
- Sprawdzić stabilizator. Patrz „Kontrola stabilizatora”.
- Sprawdzić stan zderzaków bezpieczeństwa. Patrz „Kontrola stanu zderzaków bezpieczeństwa”.
- Sprawdzić hamulec w napędzie podnoszenia lub napędzie jazdy.
Patrz podręcznik produktu "Modułowy napęd mechanizmu podnoszenia z przełączaniem biegunów
do wciągników linowych".
- Sprawdzić drogę hamowania napędów jazdy wózka.
Badanie liny
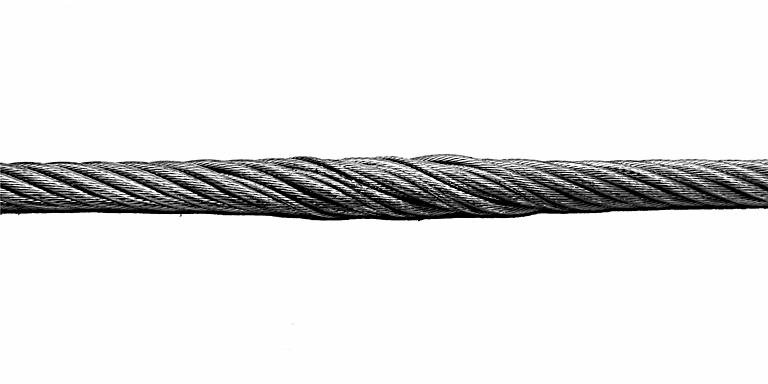
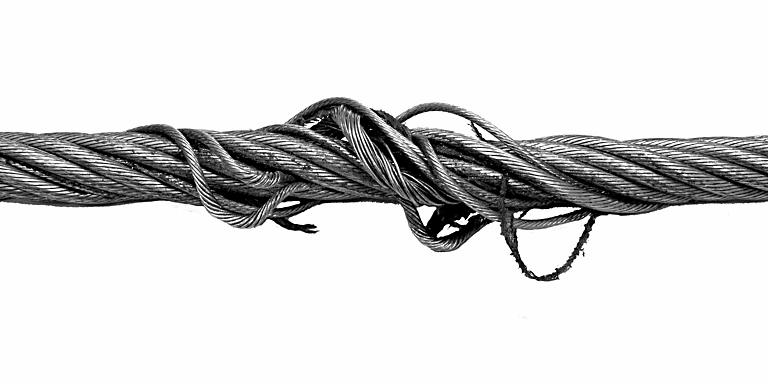
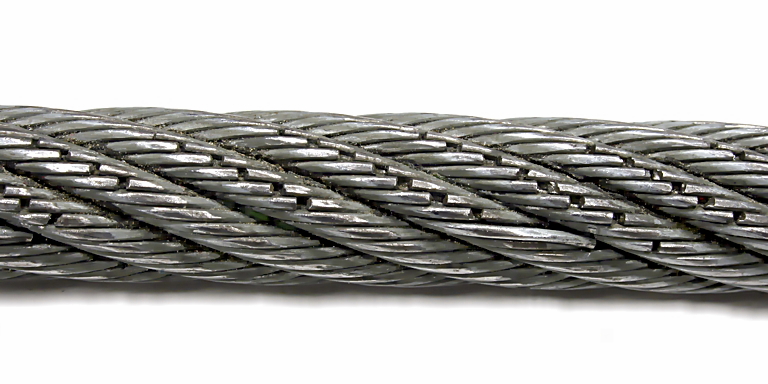
- Sprawdzić całą linę, czy nie jest uszkodzona. Na linie nie mogą występować przedstawione tu lub podobne uszkodzenia.
Przykładowe uszkodzenia
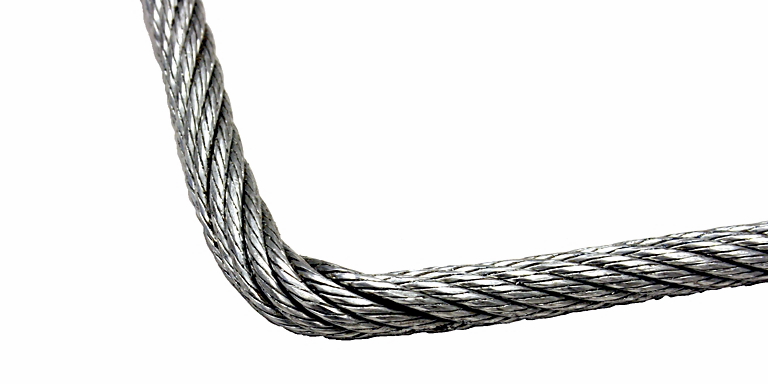
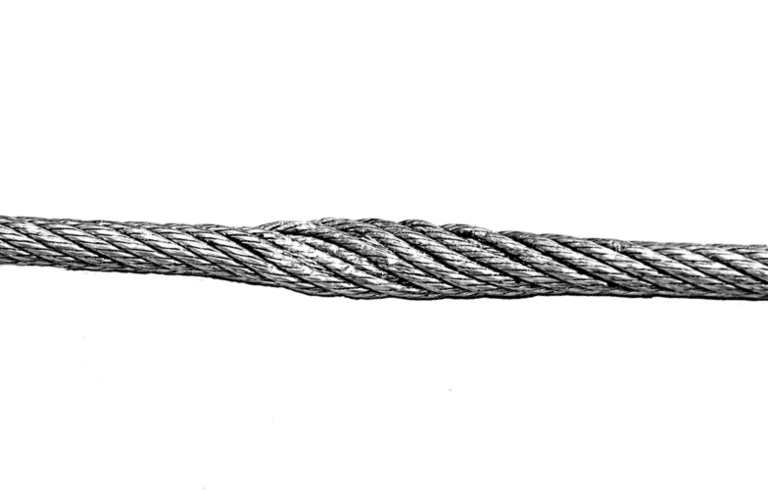
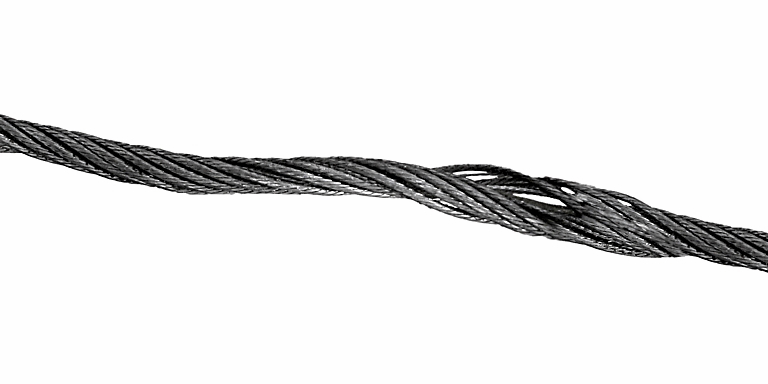
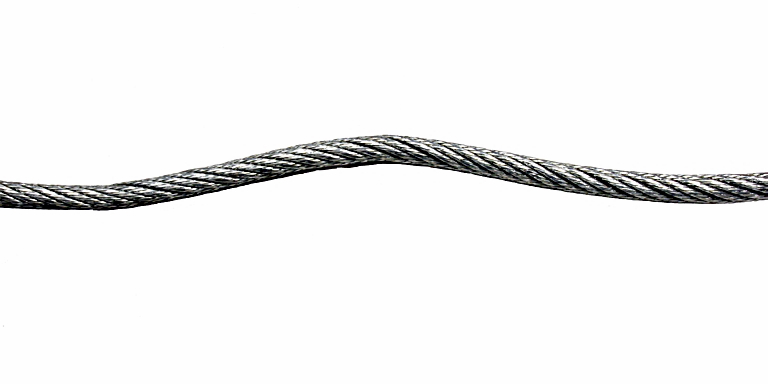
- Sprawdzić całą linę, czy nie ma w niej pęknięć drutów. Lina nie może mieć na długości 6 x średnica liny lub 30 x średnica liny więcej pęknięć drutów niż liczba podana w ateście zakładowym ABUS dla lin drucianych w książce kontrolnej.
Przykładowe pęknięcia drutów
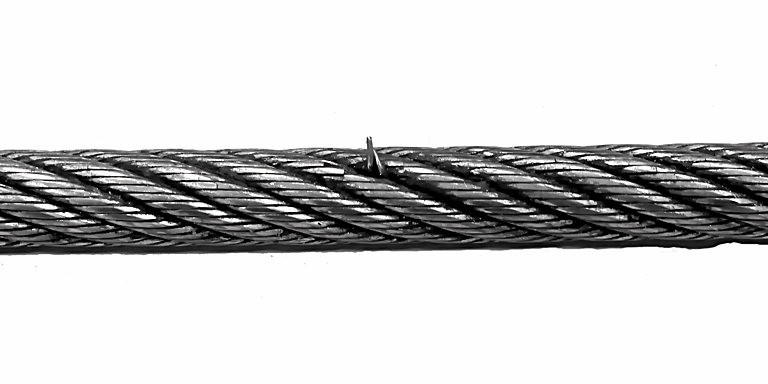
- Jeżeli na linie widoczne są przedstawione lub podobne uszkodzenia, linę należy wycofać z eksploatacji i założyć nową.
- Jeżeli lina ma pęknięcia drutów, ale mniej niż dozwolona liczba, skrócić czas do wykonania następnego badania okresowego.
- Jeżeli liczba pęknięć drutów jest wyższa od dozwolonej, linę należy wycofać z eksploatacji i założyć nową.
Sprawdzenie haka ładunkowego i zblocza dolnego
Kontrola lekkobieżności
Trawersa haka
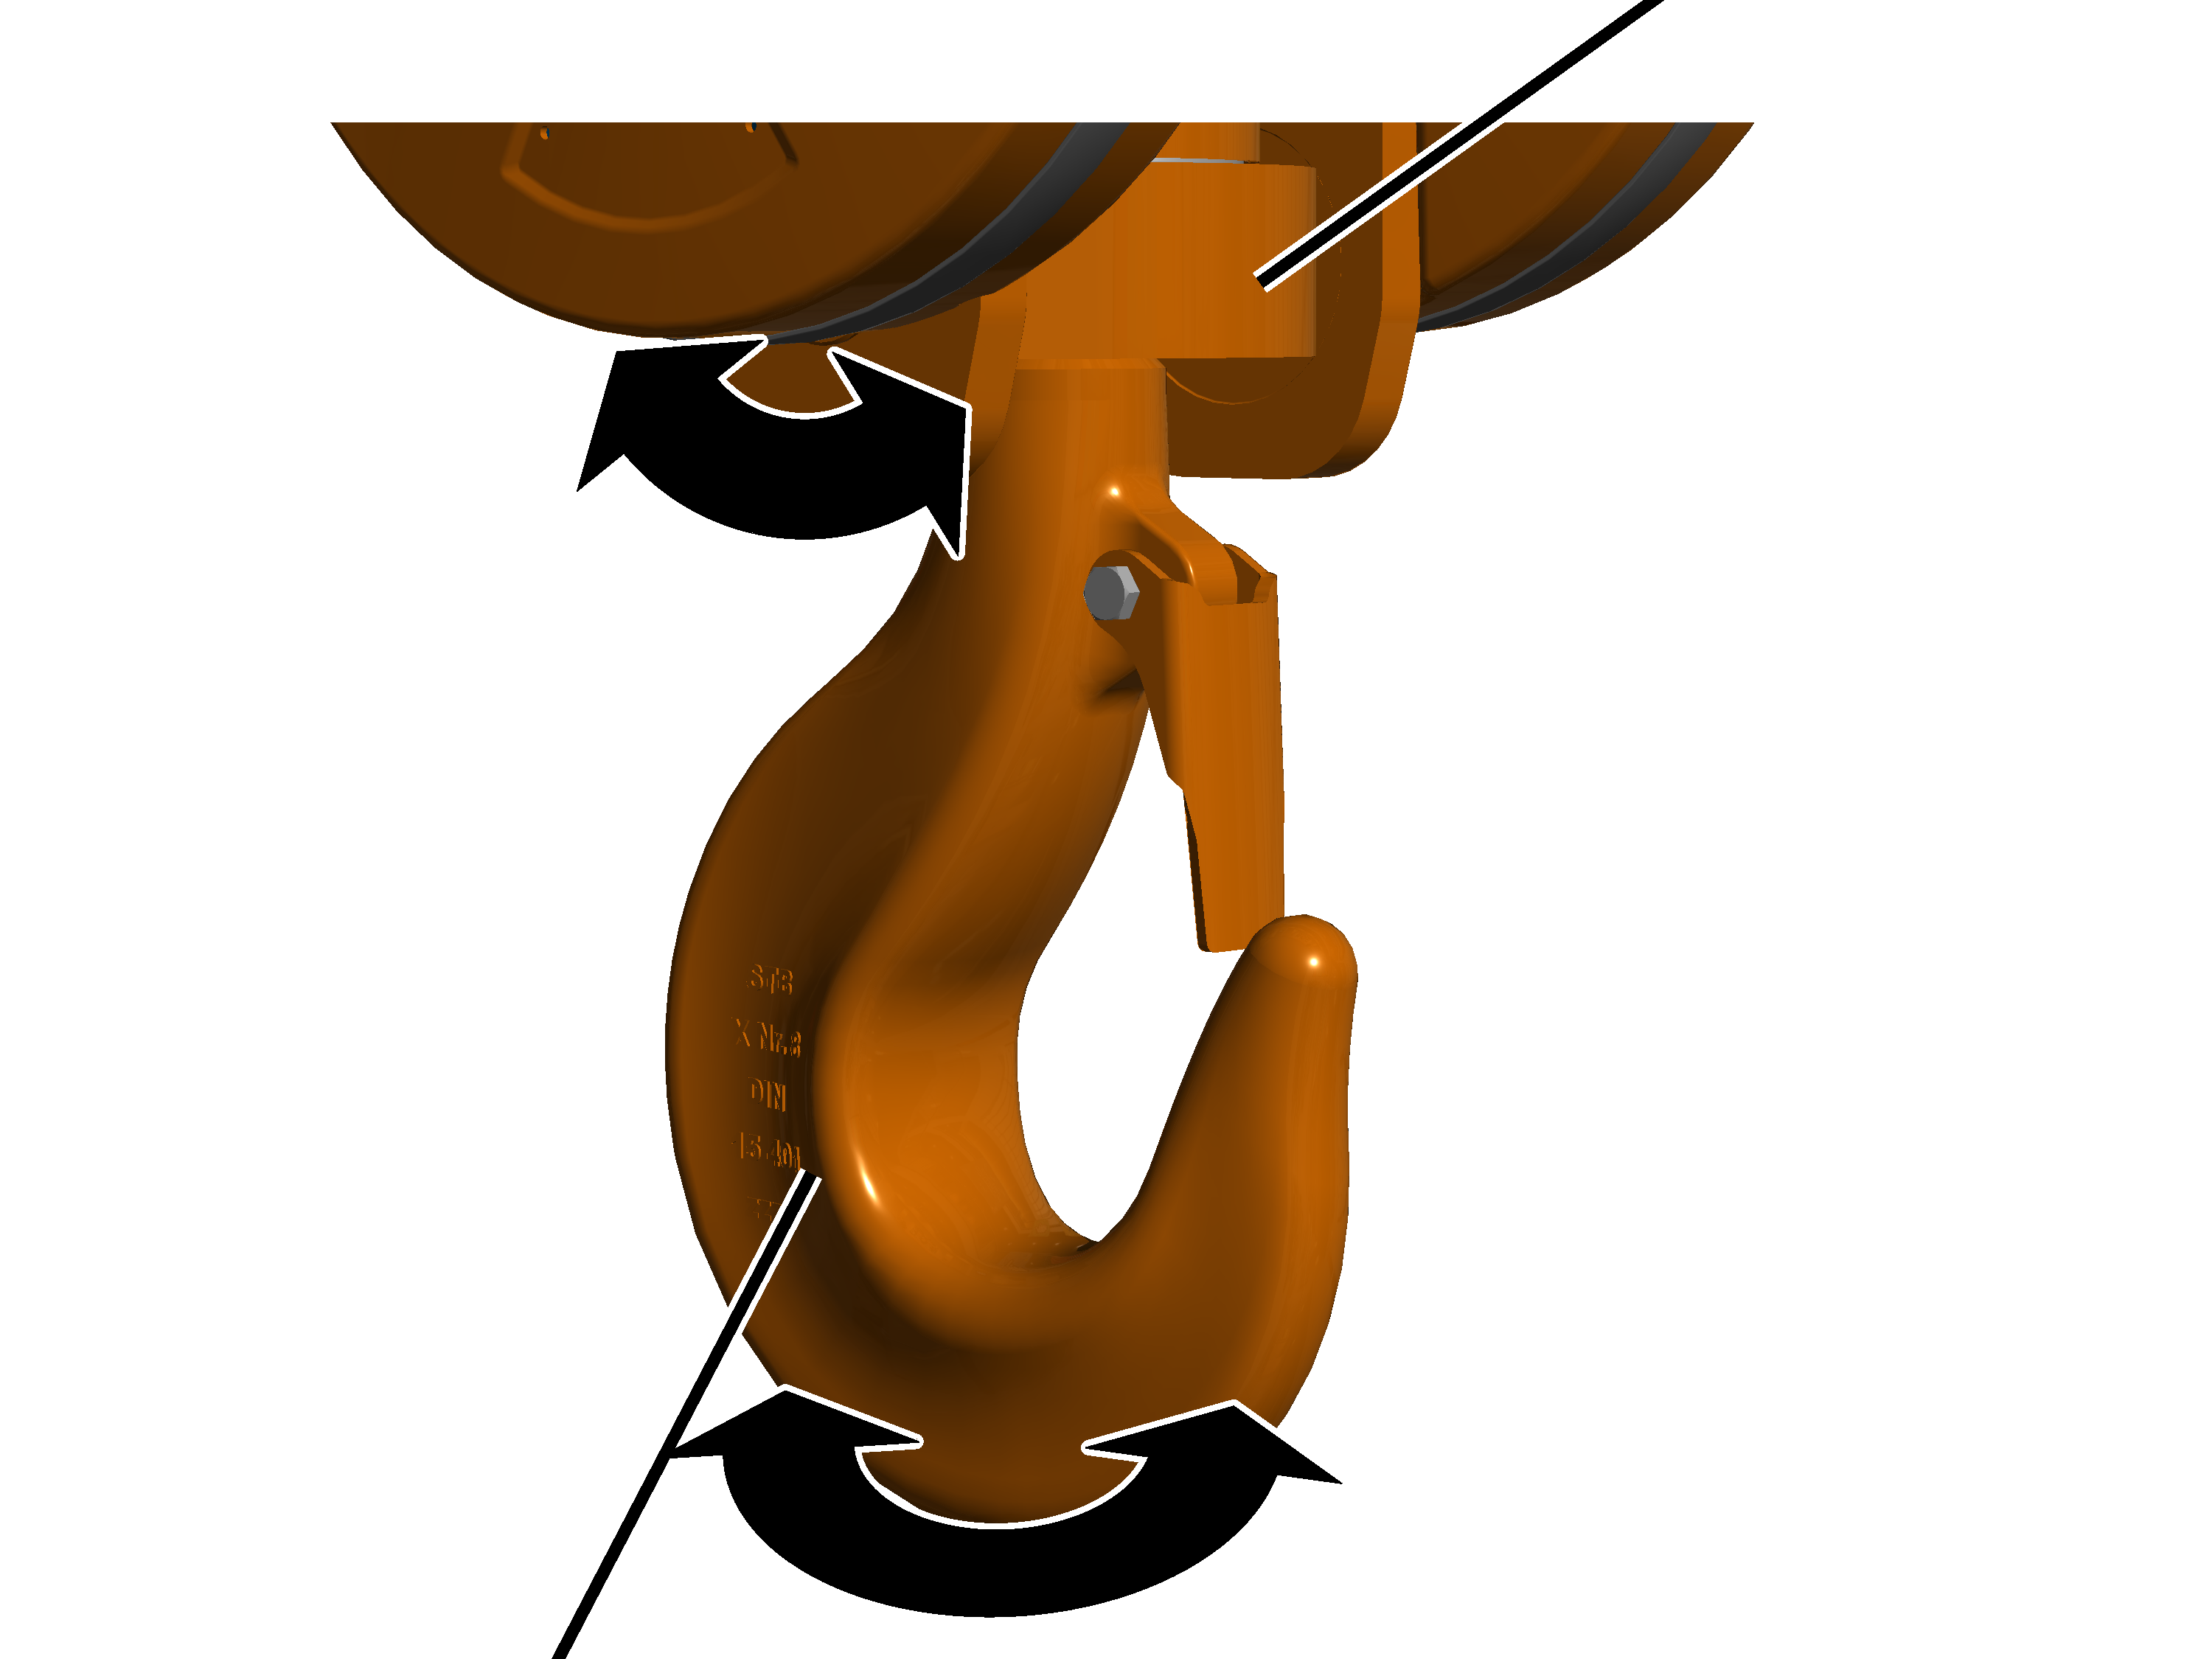
- Obracać hak ładunkowy w obie strony.
Hak ładunkowy musi obracać się lekko i swobodnie we wszystkich kierunkach.
- Hak ładunkowy obracać w obie strony przy trawersie haka.
Trawersa haka musi obracać się swobodnie.
- Jeżeli hak ładunkowy nie obraca się lekko i swobodnie, musi zostać naprawiony.
Sprawdzenie jarzma zblocza dolnego
Jarzmo
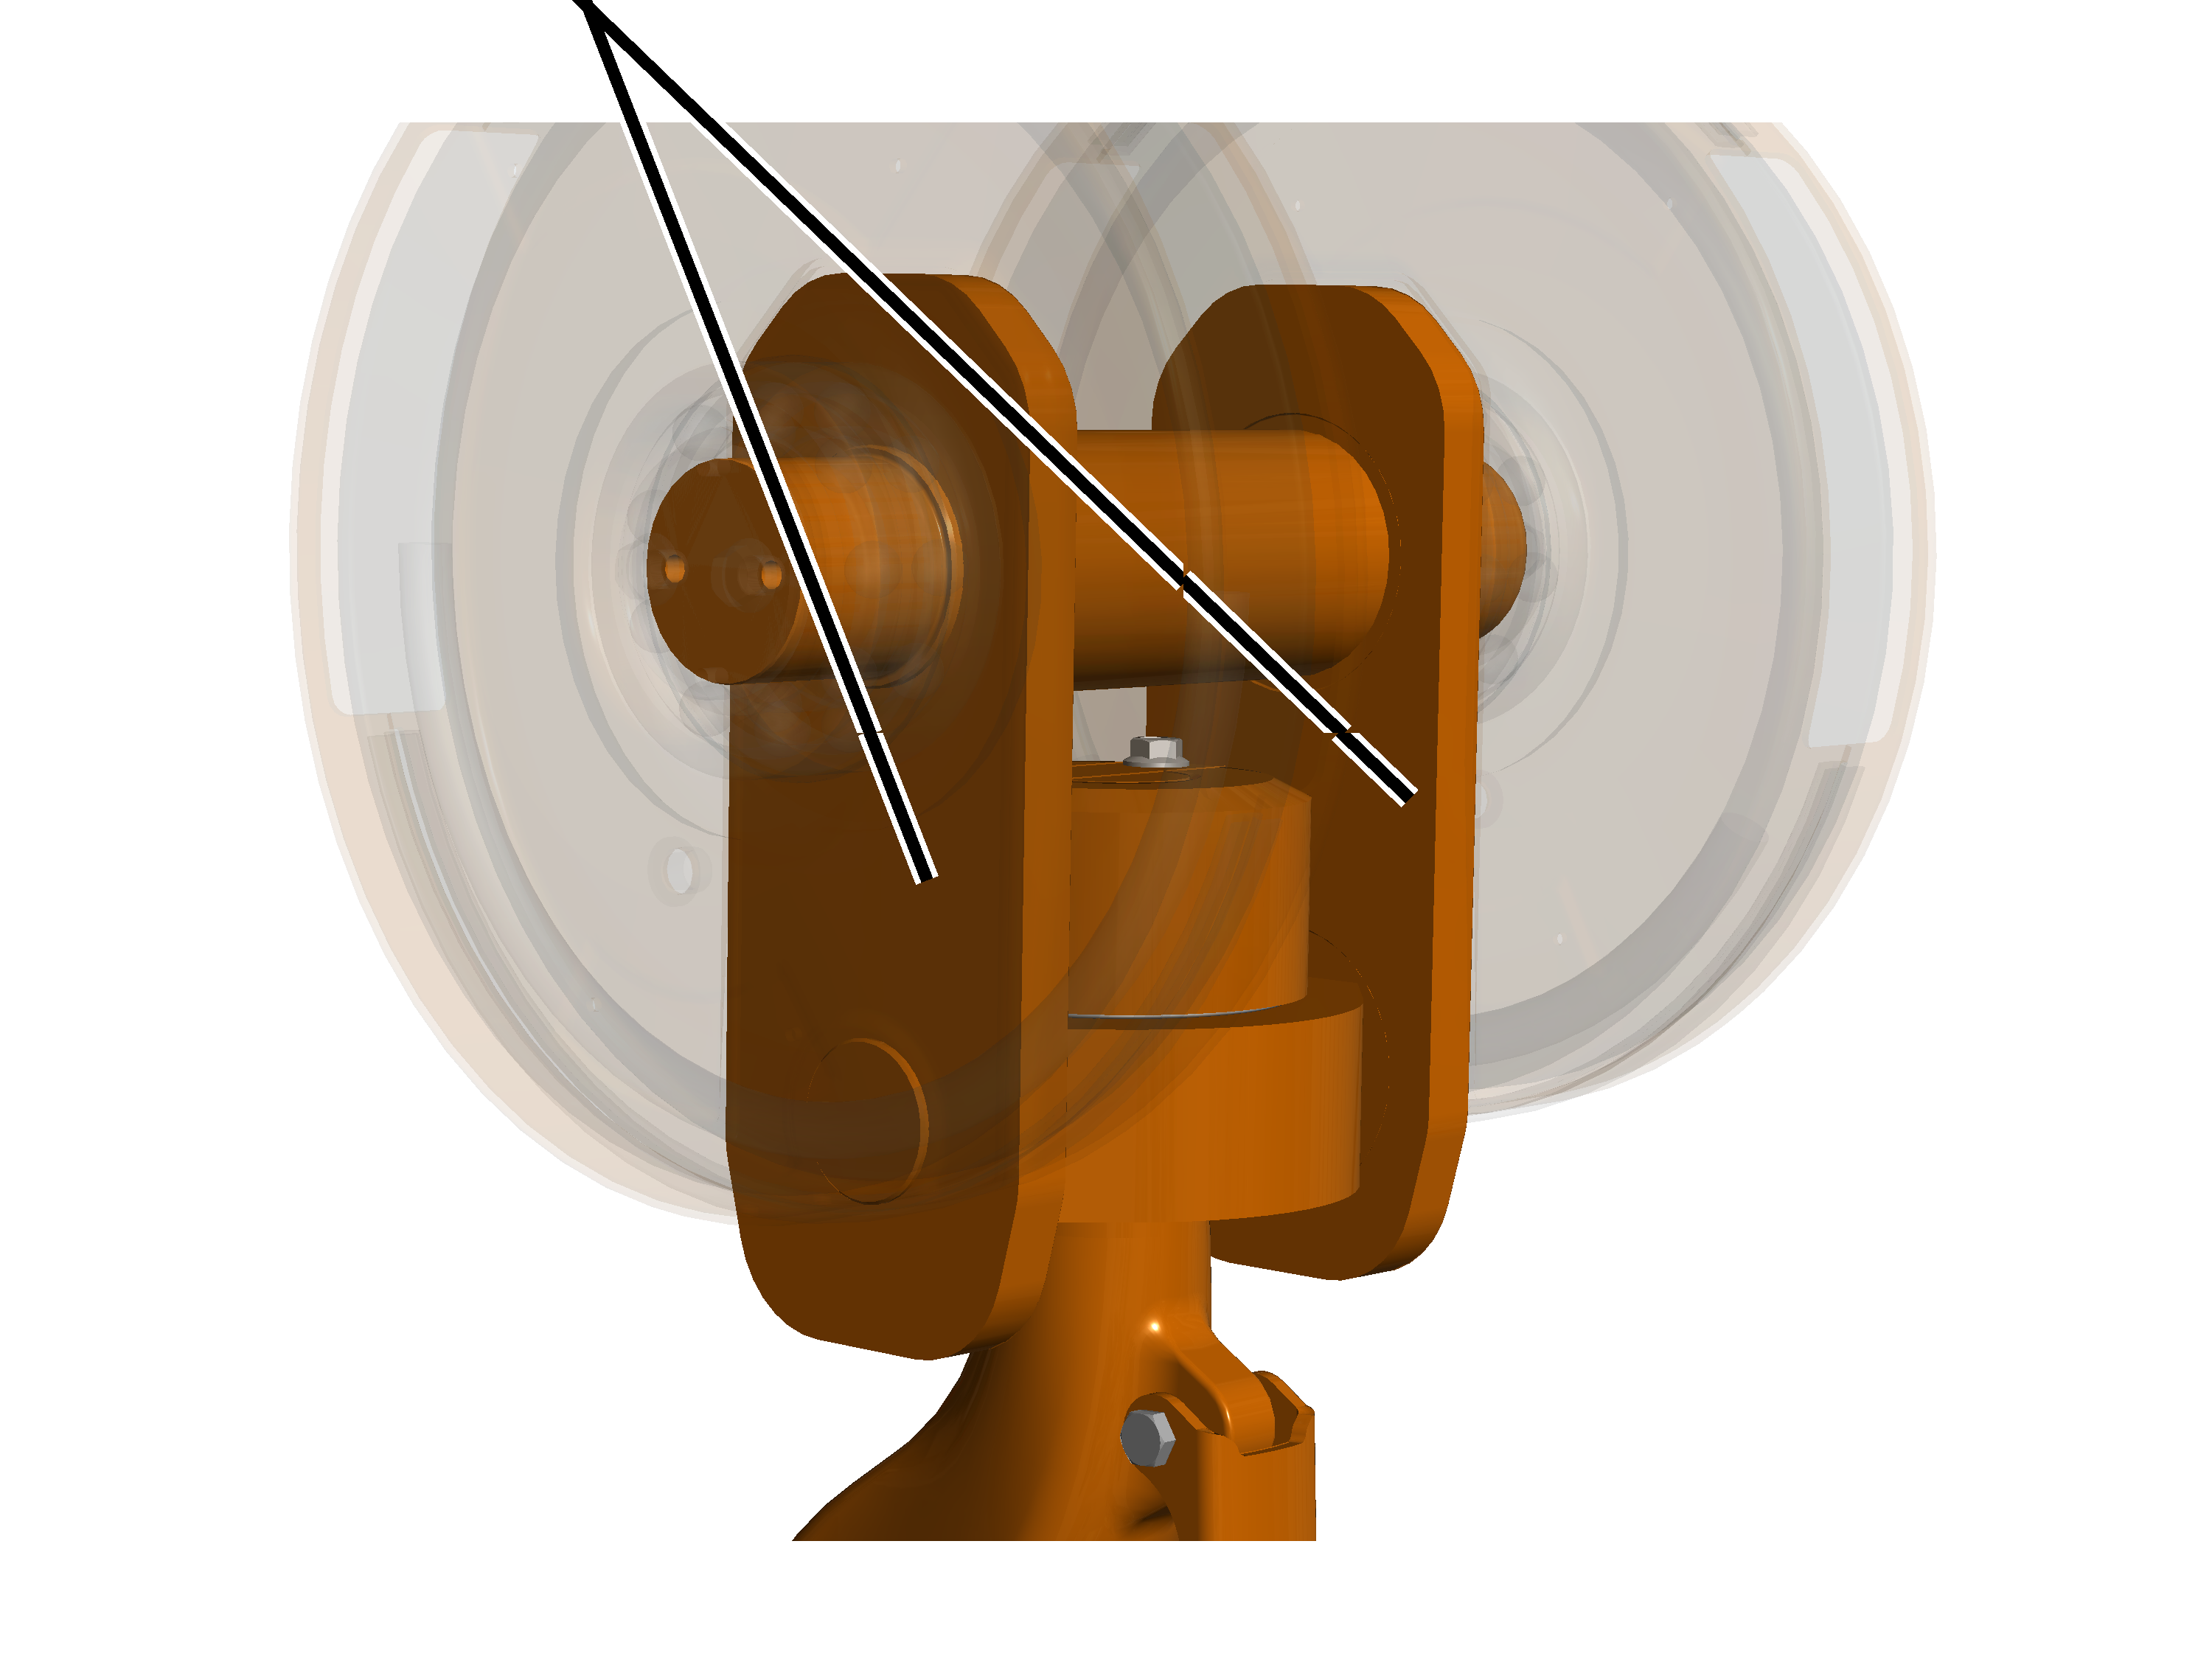
- Sprawdzić jarzma. Nie mogą mieć pęknięć, odkształceń ani innych uszkodzeń.
- Jeżeli jarzma są odkształcone lub w inny sposób uszkodzone,muszą zostać wymienione.
Pomiar odkształcenia i zużycia haka ładunkowego
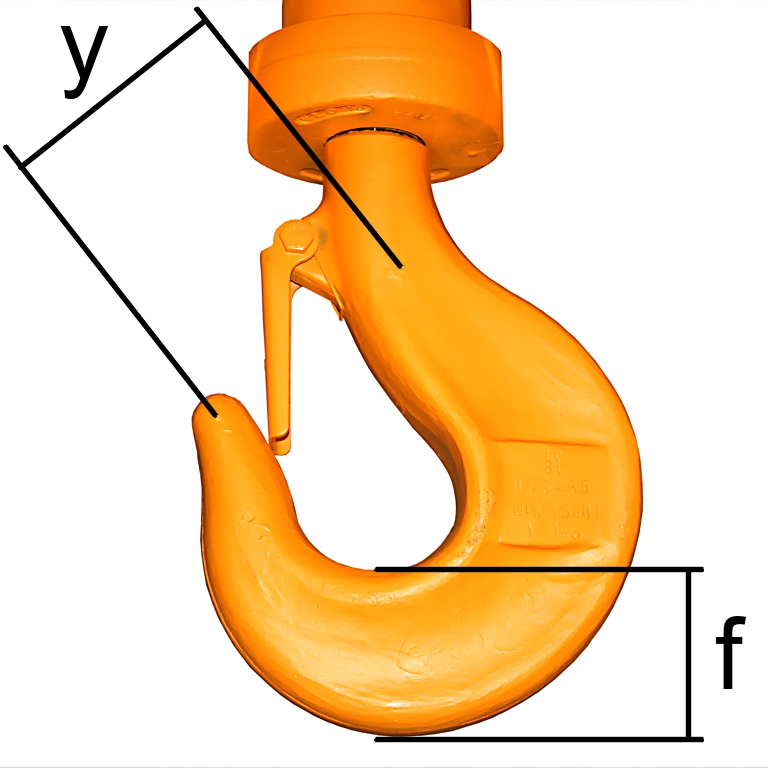
- Zmierzyć odległość ‚y’ pomiędzy dwoma wybitymi oznaczeniami.
- Zadaną wartość odstępu ‚y‘ odczytać w książce kontrolnej lub na haku ładunkowym.
Zmierzona odległość ‚y’ nie może być większa niż 1,1-krotność zadanej odległości ‚y‘.
Dla haka dwurożnego odległości ‚y1‘ i ‚y2‘ mierzy się od wybitych oznaczeń na czubku haka ładunkowego do oznaczenia na trzonku haka i osobno porównuje.
- Zmierzyć wysokość haka ładunkowego przy podstawie ‚f’.
- Porównać wynik pomiaru z tabelą.
Zmierzona wysokość haka przy podstawie ‚f’ nie może być mniejsza od wartości podanej w tabeli. W tabeli podana jest minimalna wysokość haka przy podstawie.
Wielkość haka ładunkowego |
Typ konstrukcji haka ładunkowego |
Minimalna wysokość haka przy podstawie ‚f’ [mm] |
|---|---|---|
6 |
Hak dwurożny |
71,3 |
6 |
Hak jednorożny |
80,8 |
Wielkość haka ładunkowego |
Typ konstrukcji haka ładunkowego |
Minimalna wysokość haka przy podstawie ‚f’ [mm] |
|---|---|---|
8 |
Hak dwurożny |
80,8 |
8 |
Hak jednorożny |
90,3 |
10 |
Hak dwurożny |
90,3 |
10 |
Hak jednorożny |
100,7 |
12 |
Hak dwurożny |
100,7 |
12 |
Hak jednorożny |
112,1 |
16 |
Hak dwurożny |
112,1 |
16 |
Hak jednorożny |
125,4 |
20 |
Hak dwurożny |
125,4 |
20 |
Hak jednorożny |
142,5 |
25 |
Hak dwurożny |
142,5 |
25 |
Hak jednorożny |
161,5 |
32 |
Hak dwurożny |
161,5 |
32 |
Hak jednorożny |
180,5 |
40 |
Hak dwurożny |
180,5 |
40 |
Hak jednorożny |
201,4 |
- Jeżeli rozwarcie haka ładunkowego jest większe niż dozwolone lub wysokość haka przy podstawie jest mniejsza od dozwolonej, wymienić hak ładunkowy.
Haka ładunkowego ani jego nakrętki nie naprawiać przez spawanie (np. przez napawanie).
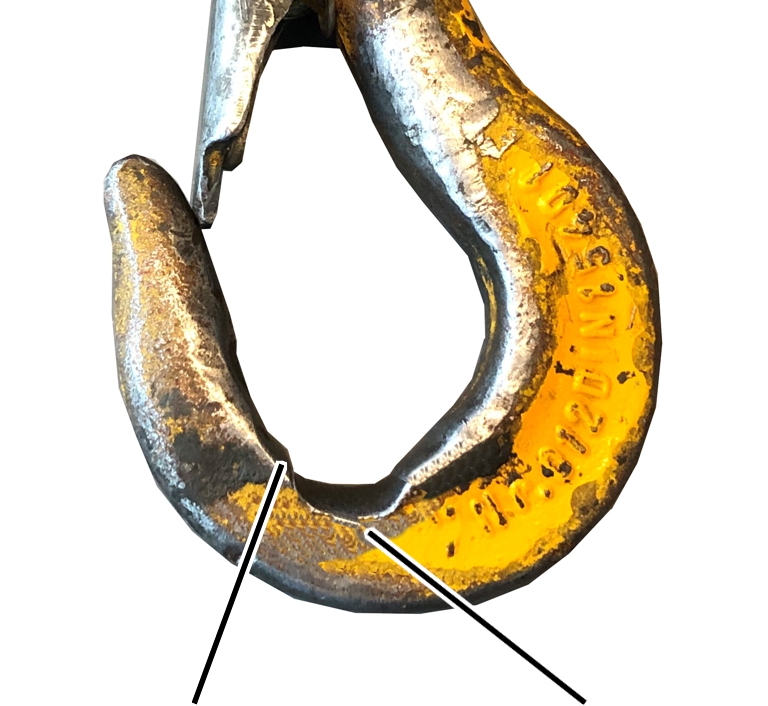
- Sprawdzić powierzchnie zużycia w podstawie haka. Muszą one przechodzić płynnie w ograniczające powierzchnie. Nie mogą na nich występować żadne ostre wyżłobienia, krawędzie ani inne błędy powierzchni.
- Skontrolować krawędzie. Na bocznych krawędziach haka nie może być wystających zadziorów lub podobnych wad powierzchni.
- Jeżeli powierzchnie zużywające się lub boczne krawędzie mają ostre wyżłobienia lub krawędzie, można je wygładzić (np. pilnikiem). Podane wyżej wartości graniczne wysokości haka przy podstawie muszą być zachowane po wygładzeniu.
Sprawdzanie powierzchni haka ładunkowego
- Sprawdzić powierzchnię haka ładunkowego. Nie może ona mieć żadnych wad, pęknięć ani śladów korozji.
- Jeżeli powierzchnia haka ładunkowego choćby tylko w minimalnym stopniu nie jest prawidłowa, to hak ładunkowy zdemontować i zbadać powierzchnię. Nie może ona mieć żadnych wad, pęknięć ani śladów korozji.
Kontrola zabezpieczenia przed obracaniem nakrętki haka
Hak ładunkowy z zabezpieczeniem przed obracaniem przez rozprężną tuleję zaciskaną:
Nakrętka haka
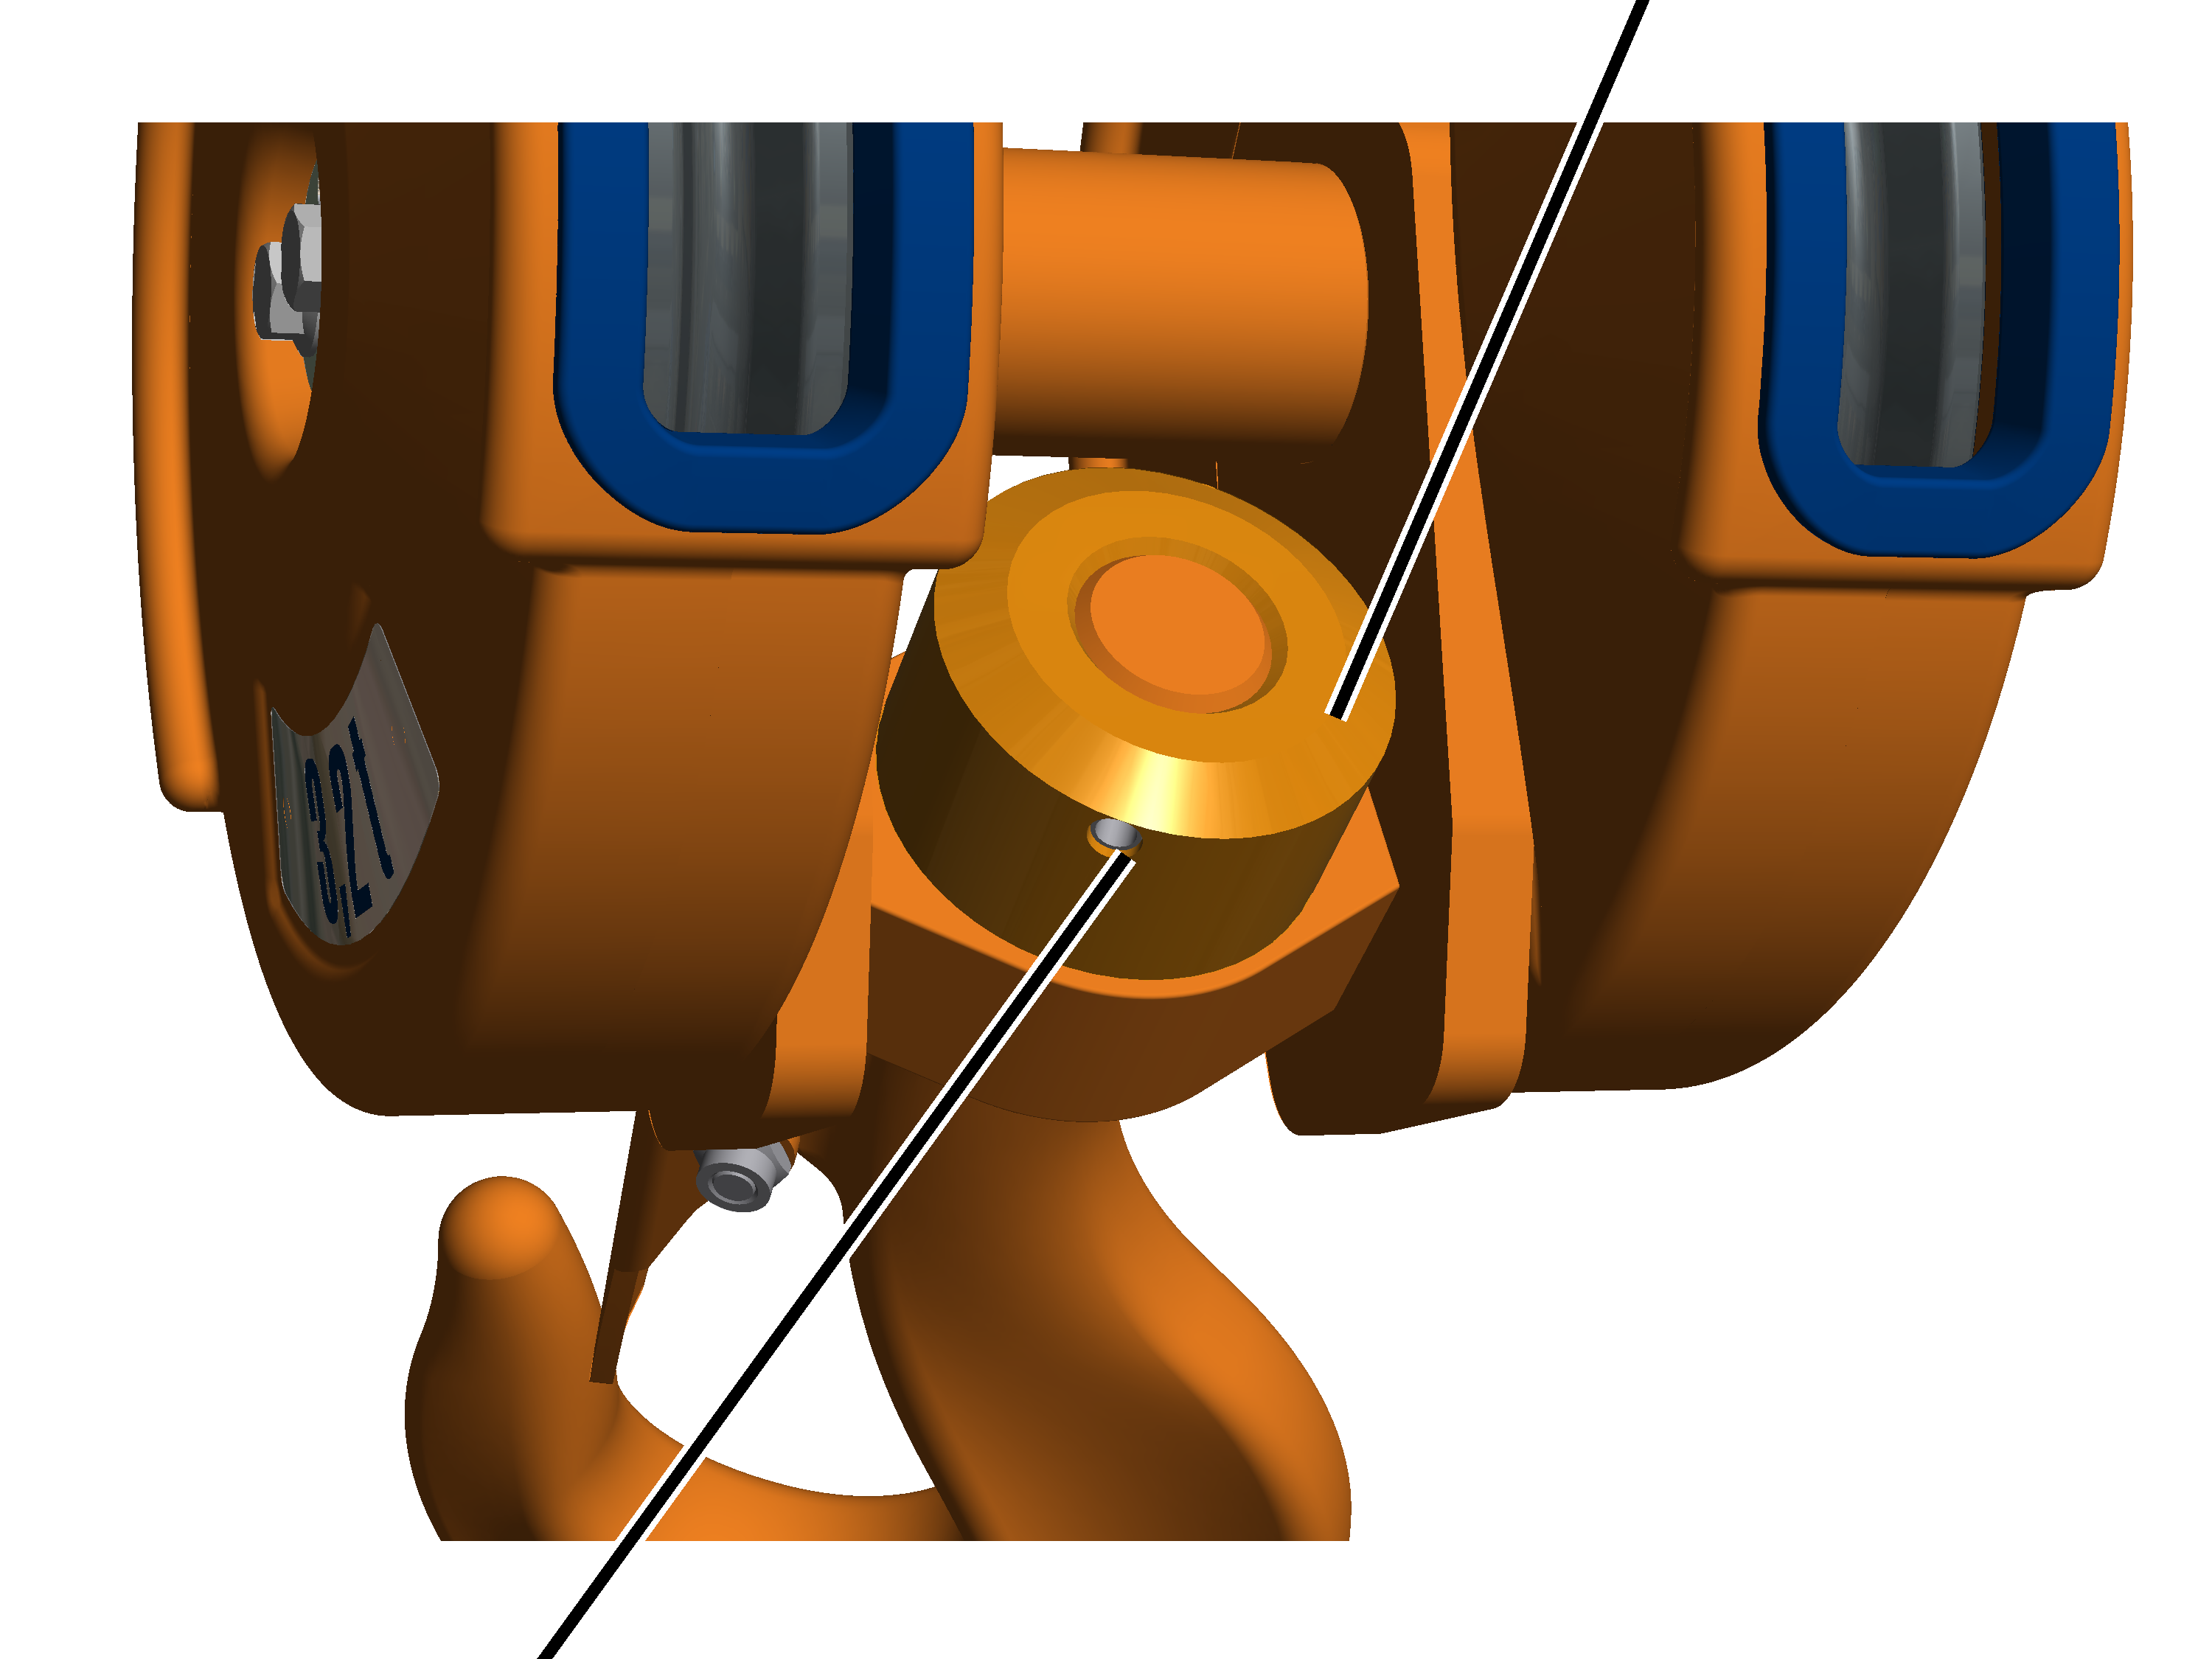
- Przechylić hak ładunkowy, aż będzie dobrze widać zabezpieczenie przed obrotem.
- Sprawdzić zabezpieczenie przed obracaniem. Kołek rozprężny musi być na swoim miejscu, nie może być uszkodzony ani pęknięty, i musi być mocno osadzony.
- Jeżeli kołka rozprężnego brak lub jest uszkodzony, to musi zostać wymieniony.
Hak ładunkowy z zabezpieczeniem przed obracaniem przez blaszkę zabezpieczającą:
Podkładka ustalająca
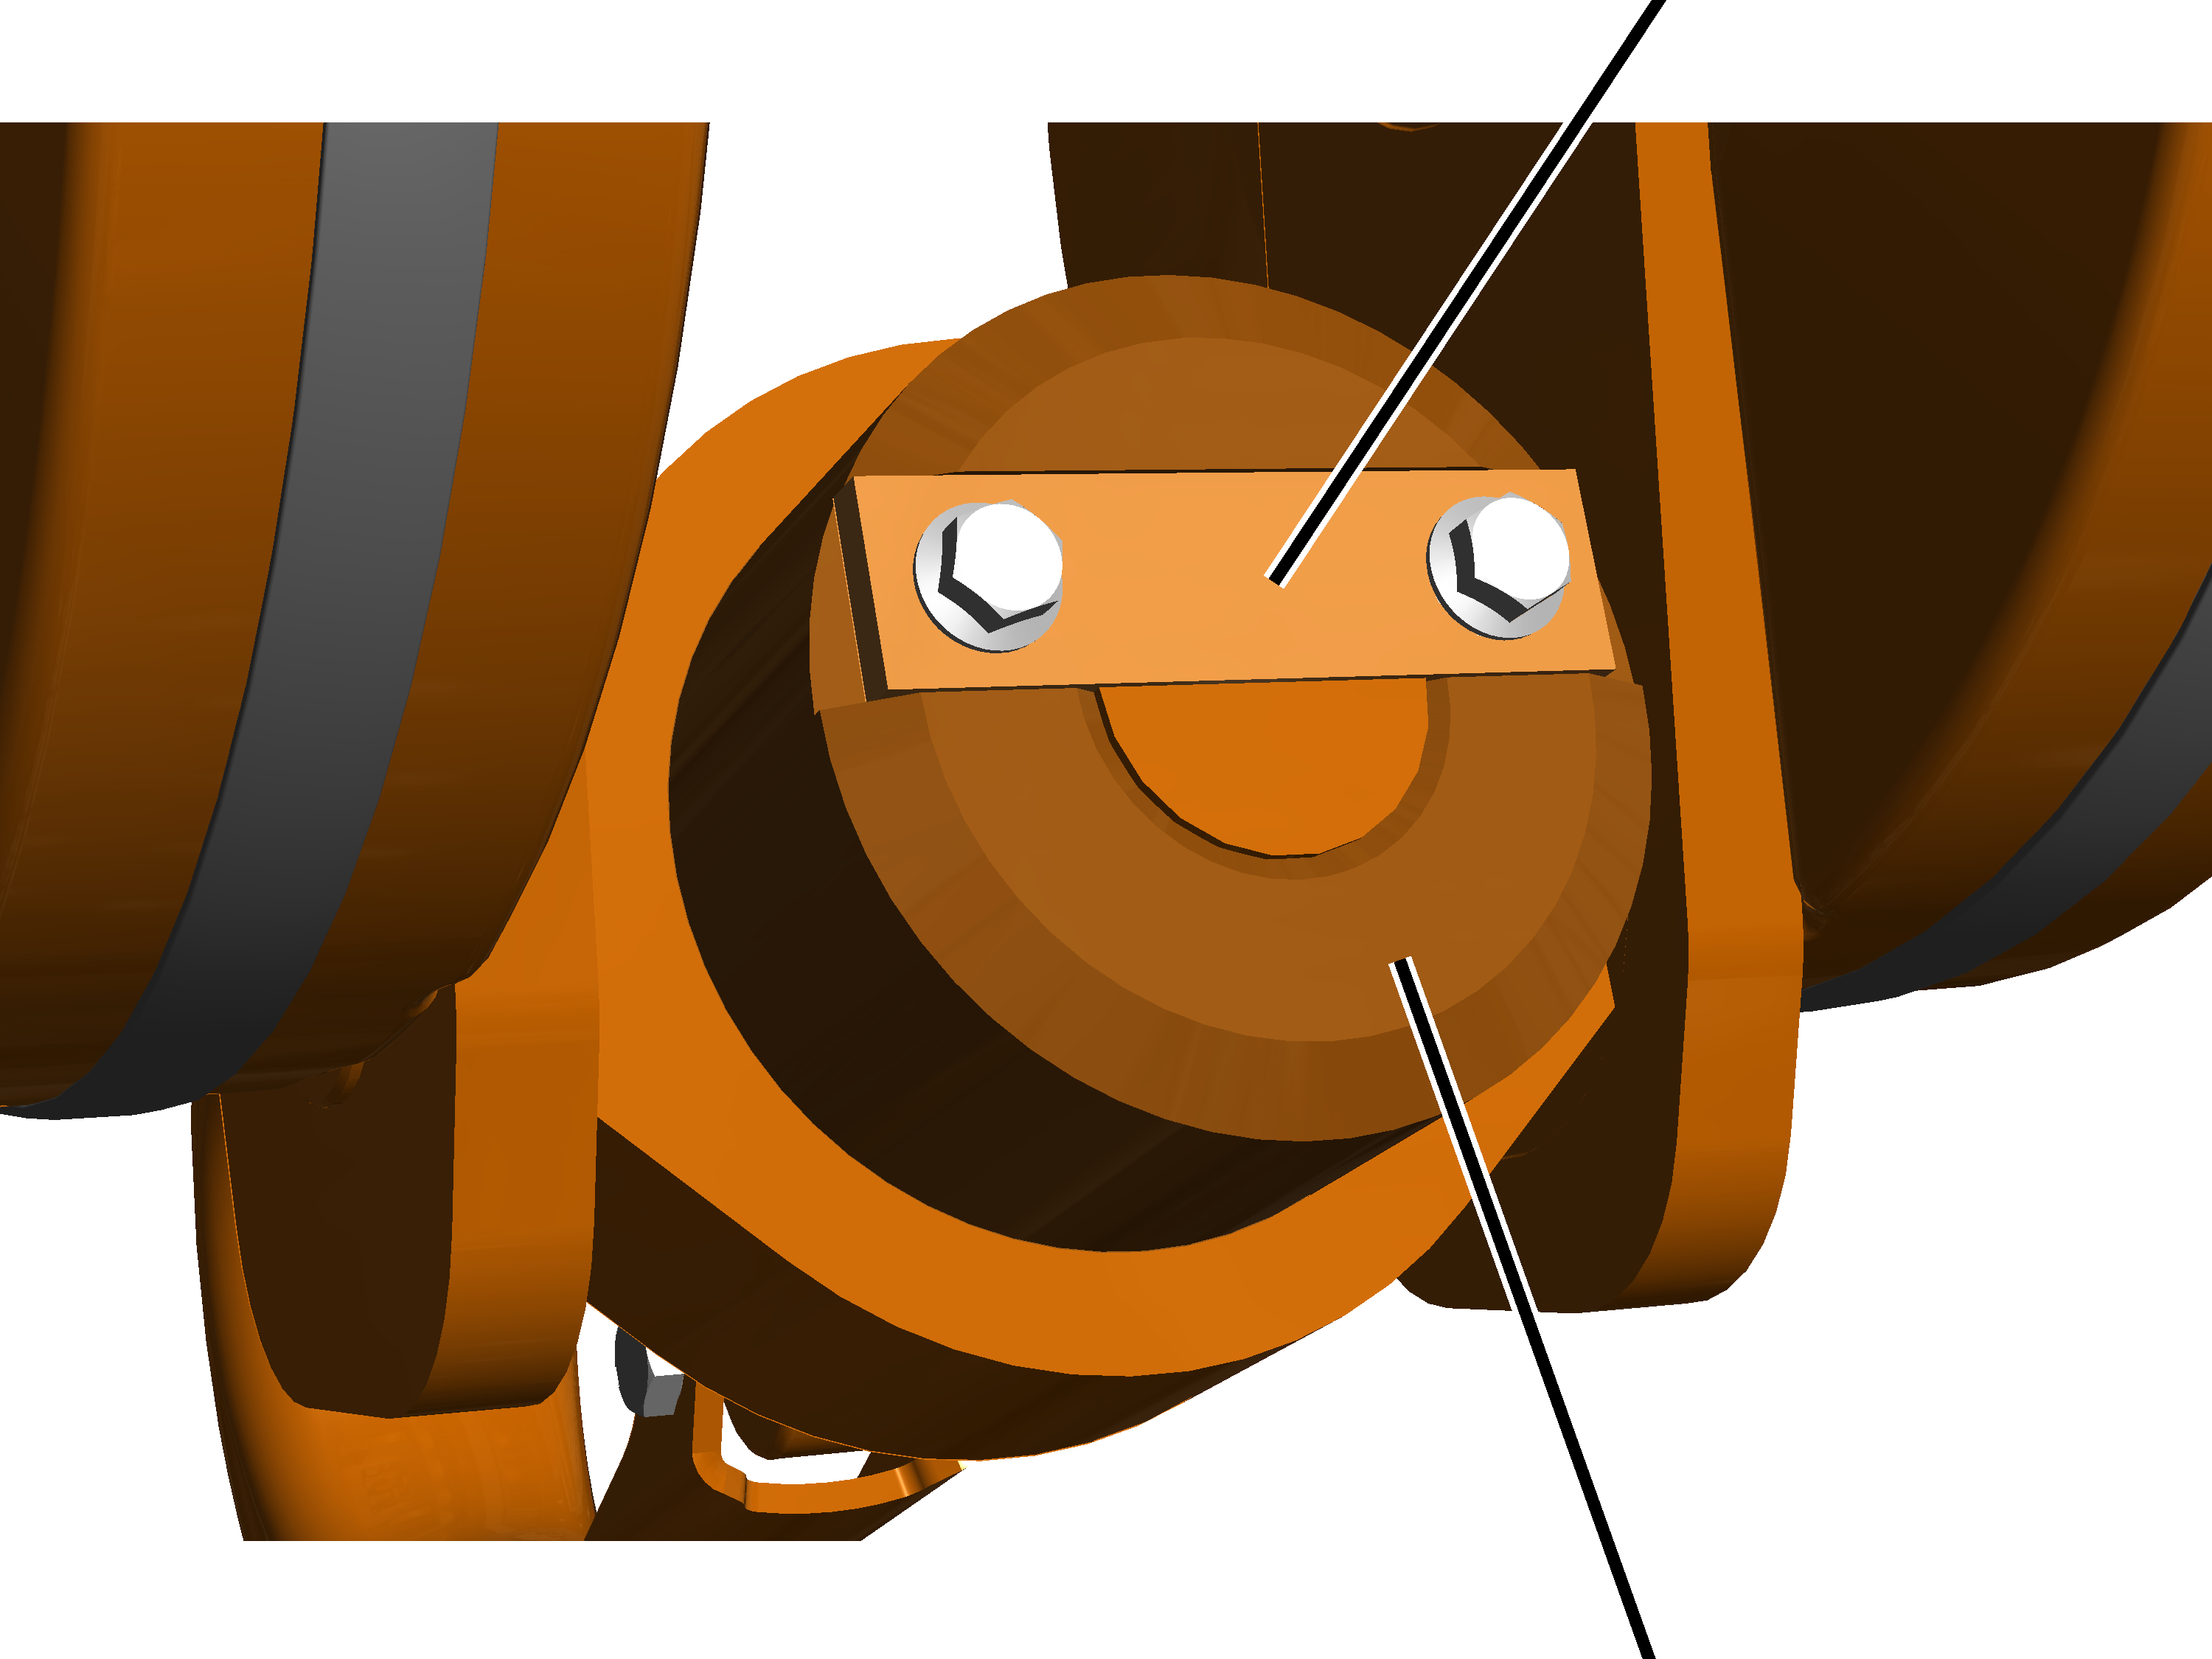
- Przechylić hak ładunkowy, aż będzie dobrze widać zabezpieczenie przed obrotem.
- Sprawdzić zabezpieczenie przed obracaniem. Blaszka zabezpieczająca musi być na swoim miejscu, nie może być uszkodzona i musi być pewnie osadzona.
- Jeżeli blaszki zabezpieczającej brak lub jest uszkodzona, to musi zostać wymieniona.
Sprawdzić zabezpieczenie gardzieli haka
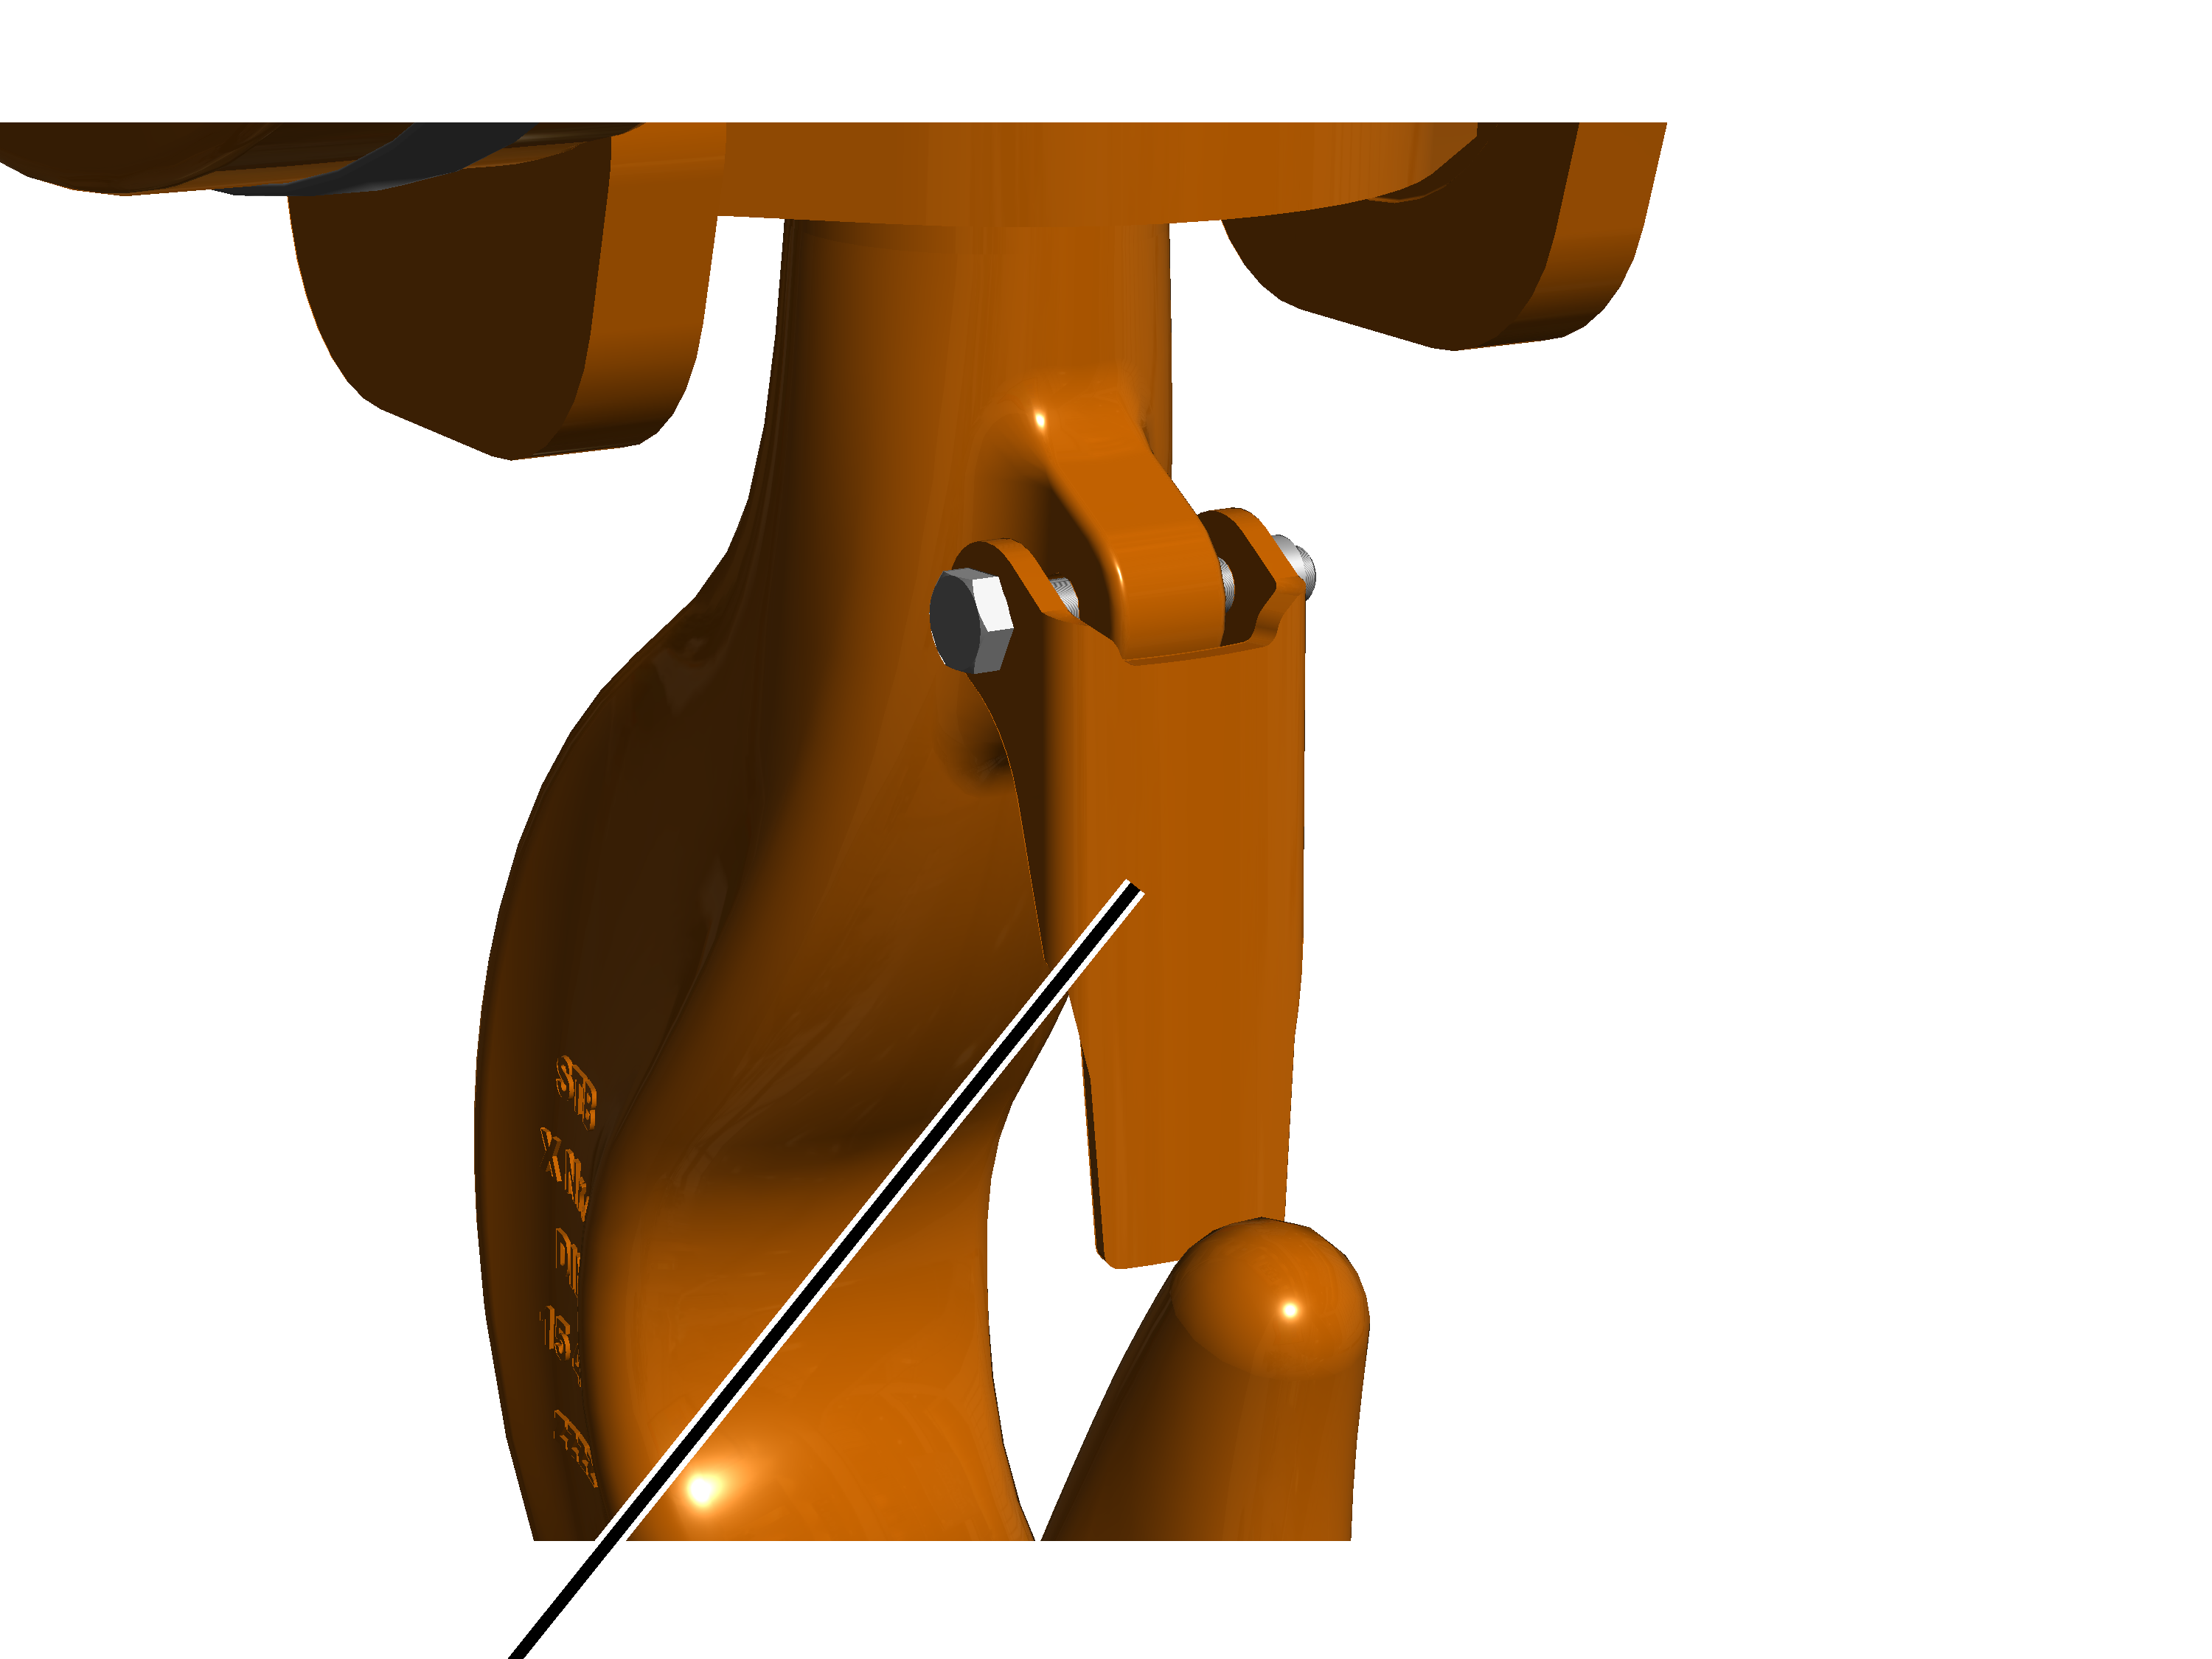
- Sprawdzić zabezpieczenie gardzieli haka. Musi być ono na swoim miejscu, sprawne i lekkobieżne, nie może być odkształcone ani w inny sposób uszkodzone.
- Jeżeli brak jest zabezpieczenia gardzieli haka, jest ono uszkodzone lub nie funkcjonuje prawidłowo, to należy je wymienić.
Sprawdzenie trawersy krążków zwrotnych
Trawersy krążków zwrotnych są trwale przyspawane na górze w ramie wózka.
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 5000 lub GM 6000
We wciągniku linowym z napędem mechanizmu podnoszenia GM 5000 lub GM 6000 krążki zwrotne są zamontowane trzpieniem mierniczym. Na krążkach zwrotnych zamontowany jest dodatkowo pałąk.
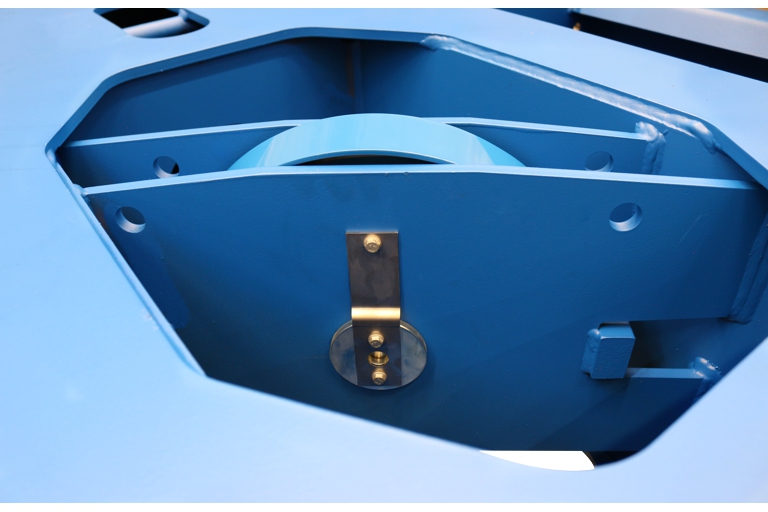
- Sprawdzić trawersę krążków zwrotnych.
Otwory gwintowane nie mogą mieć pęknięć ani żadnych innych uszkodzeń. - Sprawdzić krążek zwrotny.
Nie może mieć głębokich śladów docierania ani objawów dużego zużycia. - Sprawdzić wieszak trawersy krążków zwrotnych.
Wieszak musi być wystarczająco nasmarowany tak, aby możliwe było przesuwanie trawersy krążków zwrotnych tam i z powrotem.
- Brakujące lub uszkodzone części należy wymienić.
Patrz „Wymiana krążków zwrotnych“.
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 7000
We wciągniku linowym z napędem mechanizmu podnoszenia GM 7000 trawersy krążków zwrotnych są zamontowane w ramie wózka. Dodatkowo trawersy krążków zwrotnych są przykryte blaszaną płytką.
płytka
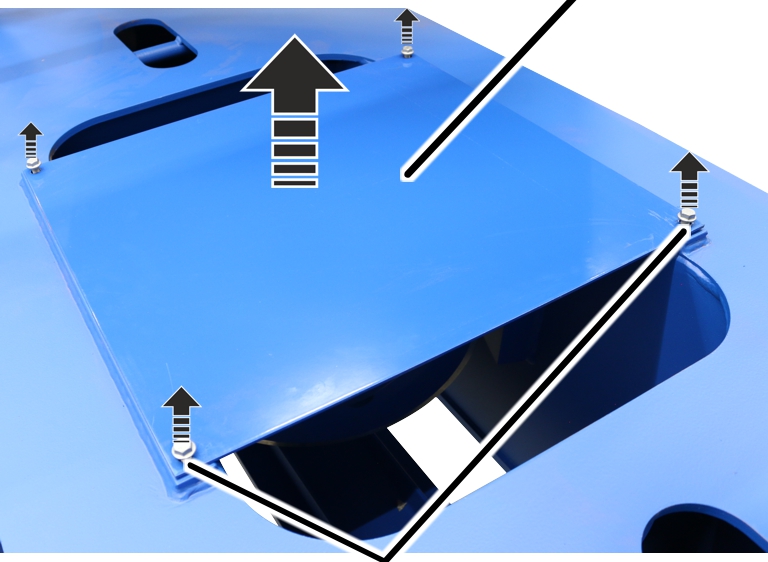
- Poluzować śruby żebrowane M10x16 (4x) na płytce montażowej.
- Unieść płytkę z ramy wózka.
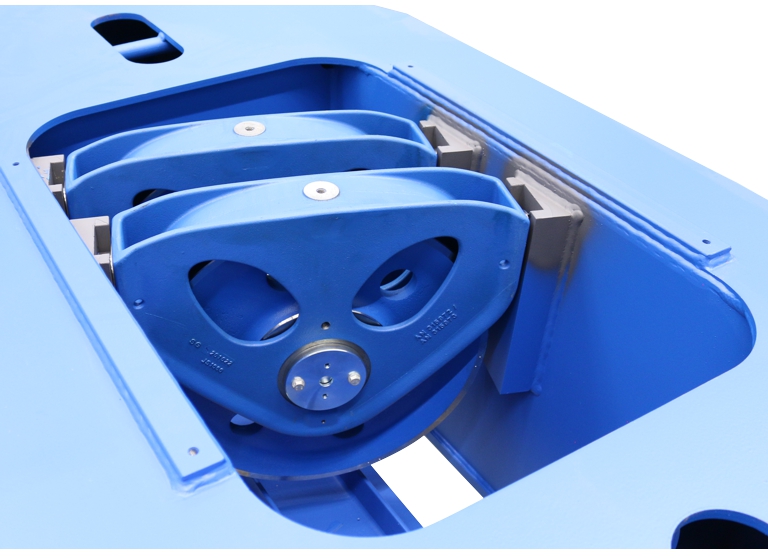
- Sprawdzić trawersę krążków zwrotnych.
Otwory gwintowane nie mogą mieć pęknięć ani żadnych innych uszkodzeń. - Sprawdzić krążek zwrotny.
Nie może mieć głębokich śladów docierania ani objawów dużego zużycia. - Sprawdzić wieszak trawersy krążków zwrotnych.
Wieszak musi być wystarczająco nasmarowany tak, aby możliwe było przesuwanie trawersy krążków zwrotnych tam i z powrotem.
- Brakujące lub uszkodzone części należy wymienić.
Patrz „Demontaż trawersy krążków zwrotnych“.
Kontrola prowadnicy liny
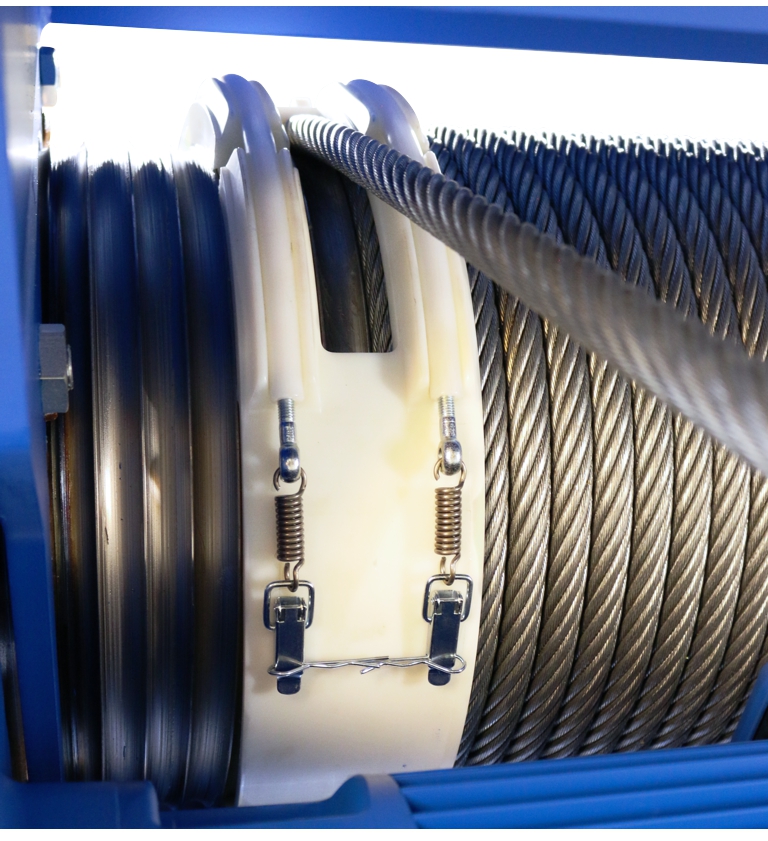
- Sprawdzić prowadnicę liny. Części z tworzywa sztucznego nie mogą być popękane, odkształcone ani mieć otarć spowodowanych przez linę.
- Sprawdzić, czy prowadnica liny porusza się bez oporów.
- Sprawdzić, smarowanie prowadnicy liny.
- Uszkodzoną prowadnicę liny należy wymienić. Patrz „Wymiana liny“.
Kontrola średnicy kół jezdnych
W trakcie eksploatacji zużywają się powierzchnie toczne kół jezdnych. Wskutek tego zmniejsza się średnica kół jezdnych.
Odblokowywanie koła jezdnego
Dotyczy tylko typowielkości 200 do 420
Płyta zderzakowa
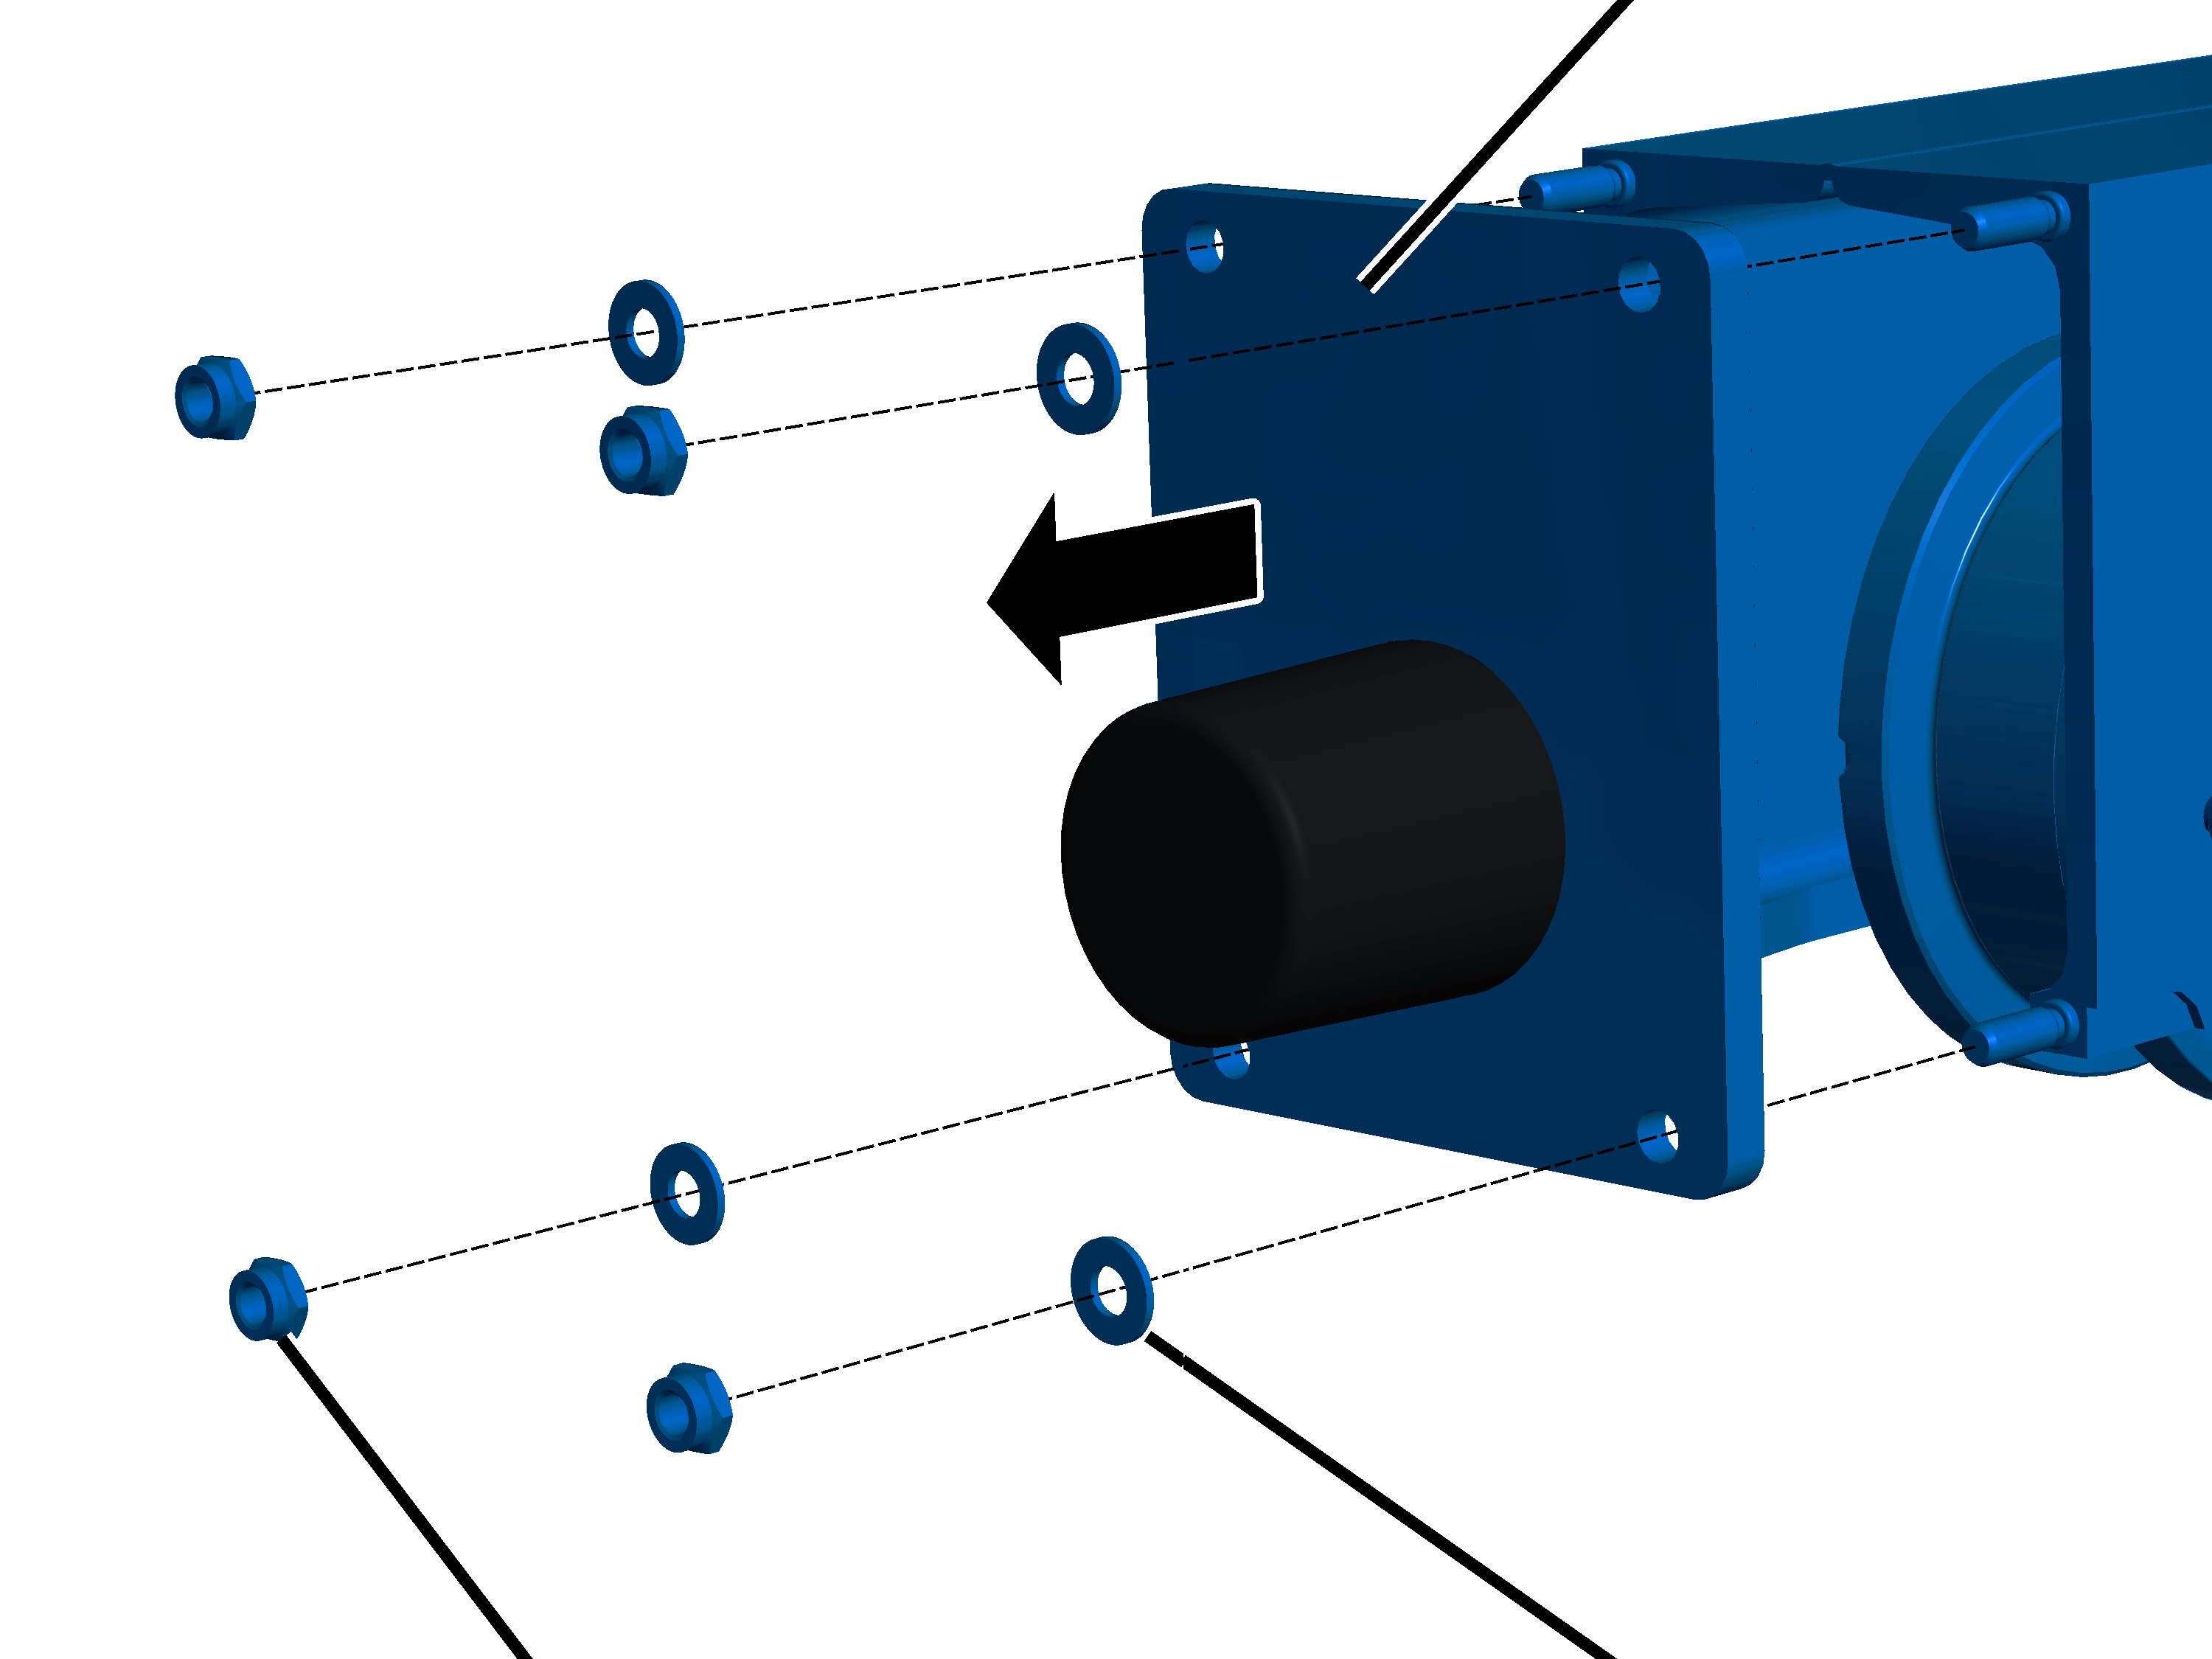
- Odkręcić nakrętki samo zabezpieczające (4x).
- Zdjąć podkładki z tworzywa sztucznego (4x).
- Zdjąć płytę zderzakową.
Dotyczy tylko typowielkości 500
Płyta zderzakowaPłyta przykręcana
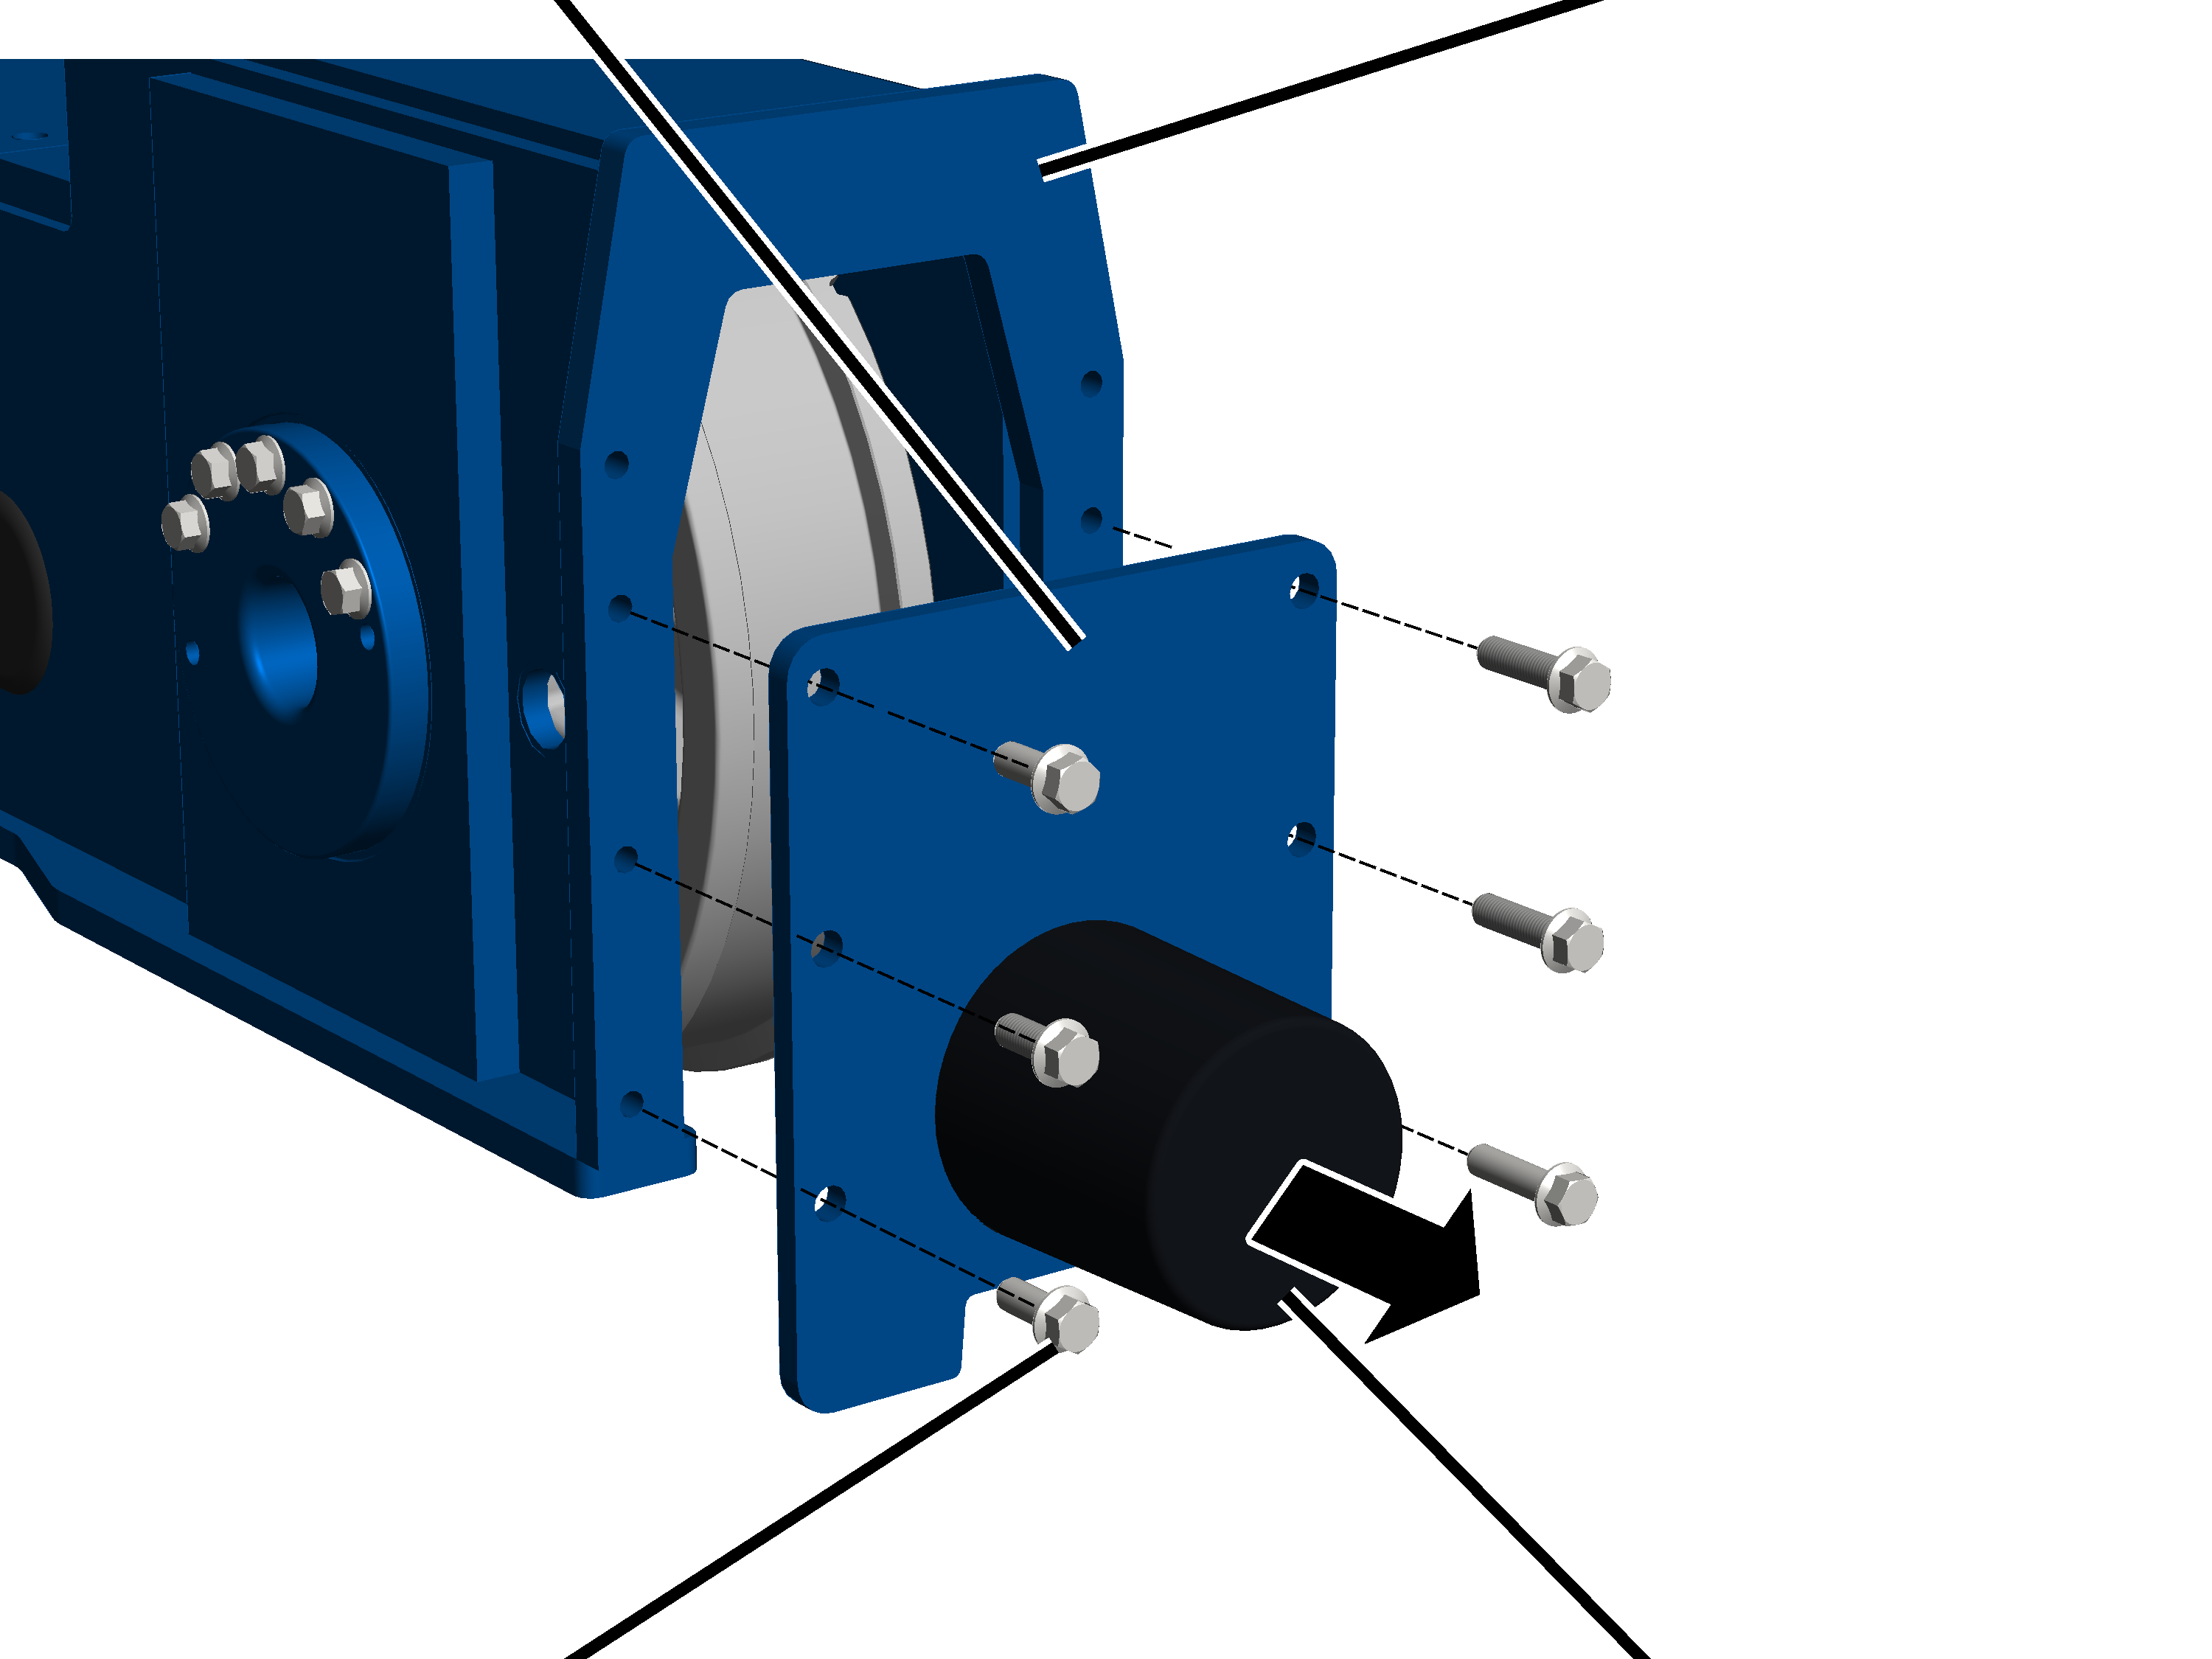
- Poluzować śruby żebrowane M16x60 (6x) i zdjąć płytę zderzakową z płyty przykręcanej.
Pomiar średnicy
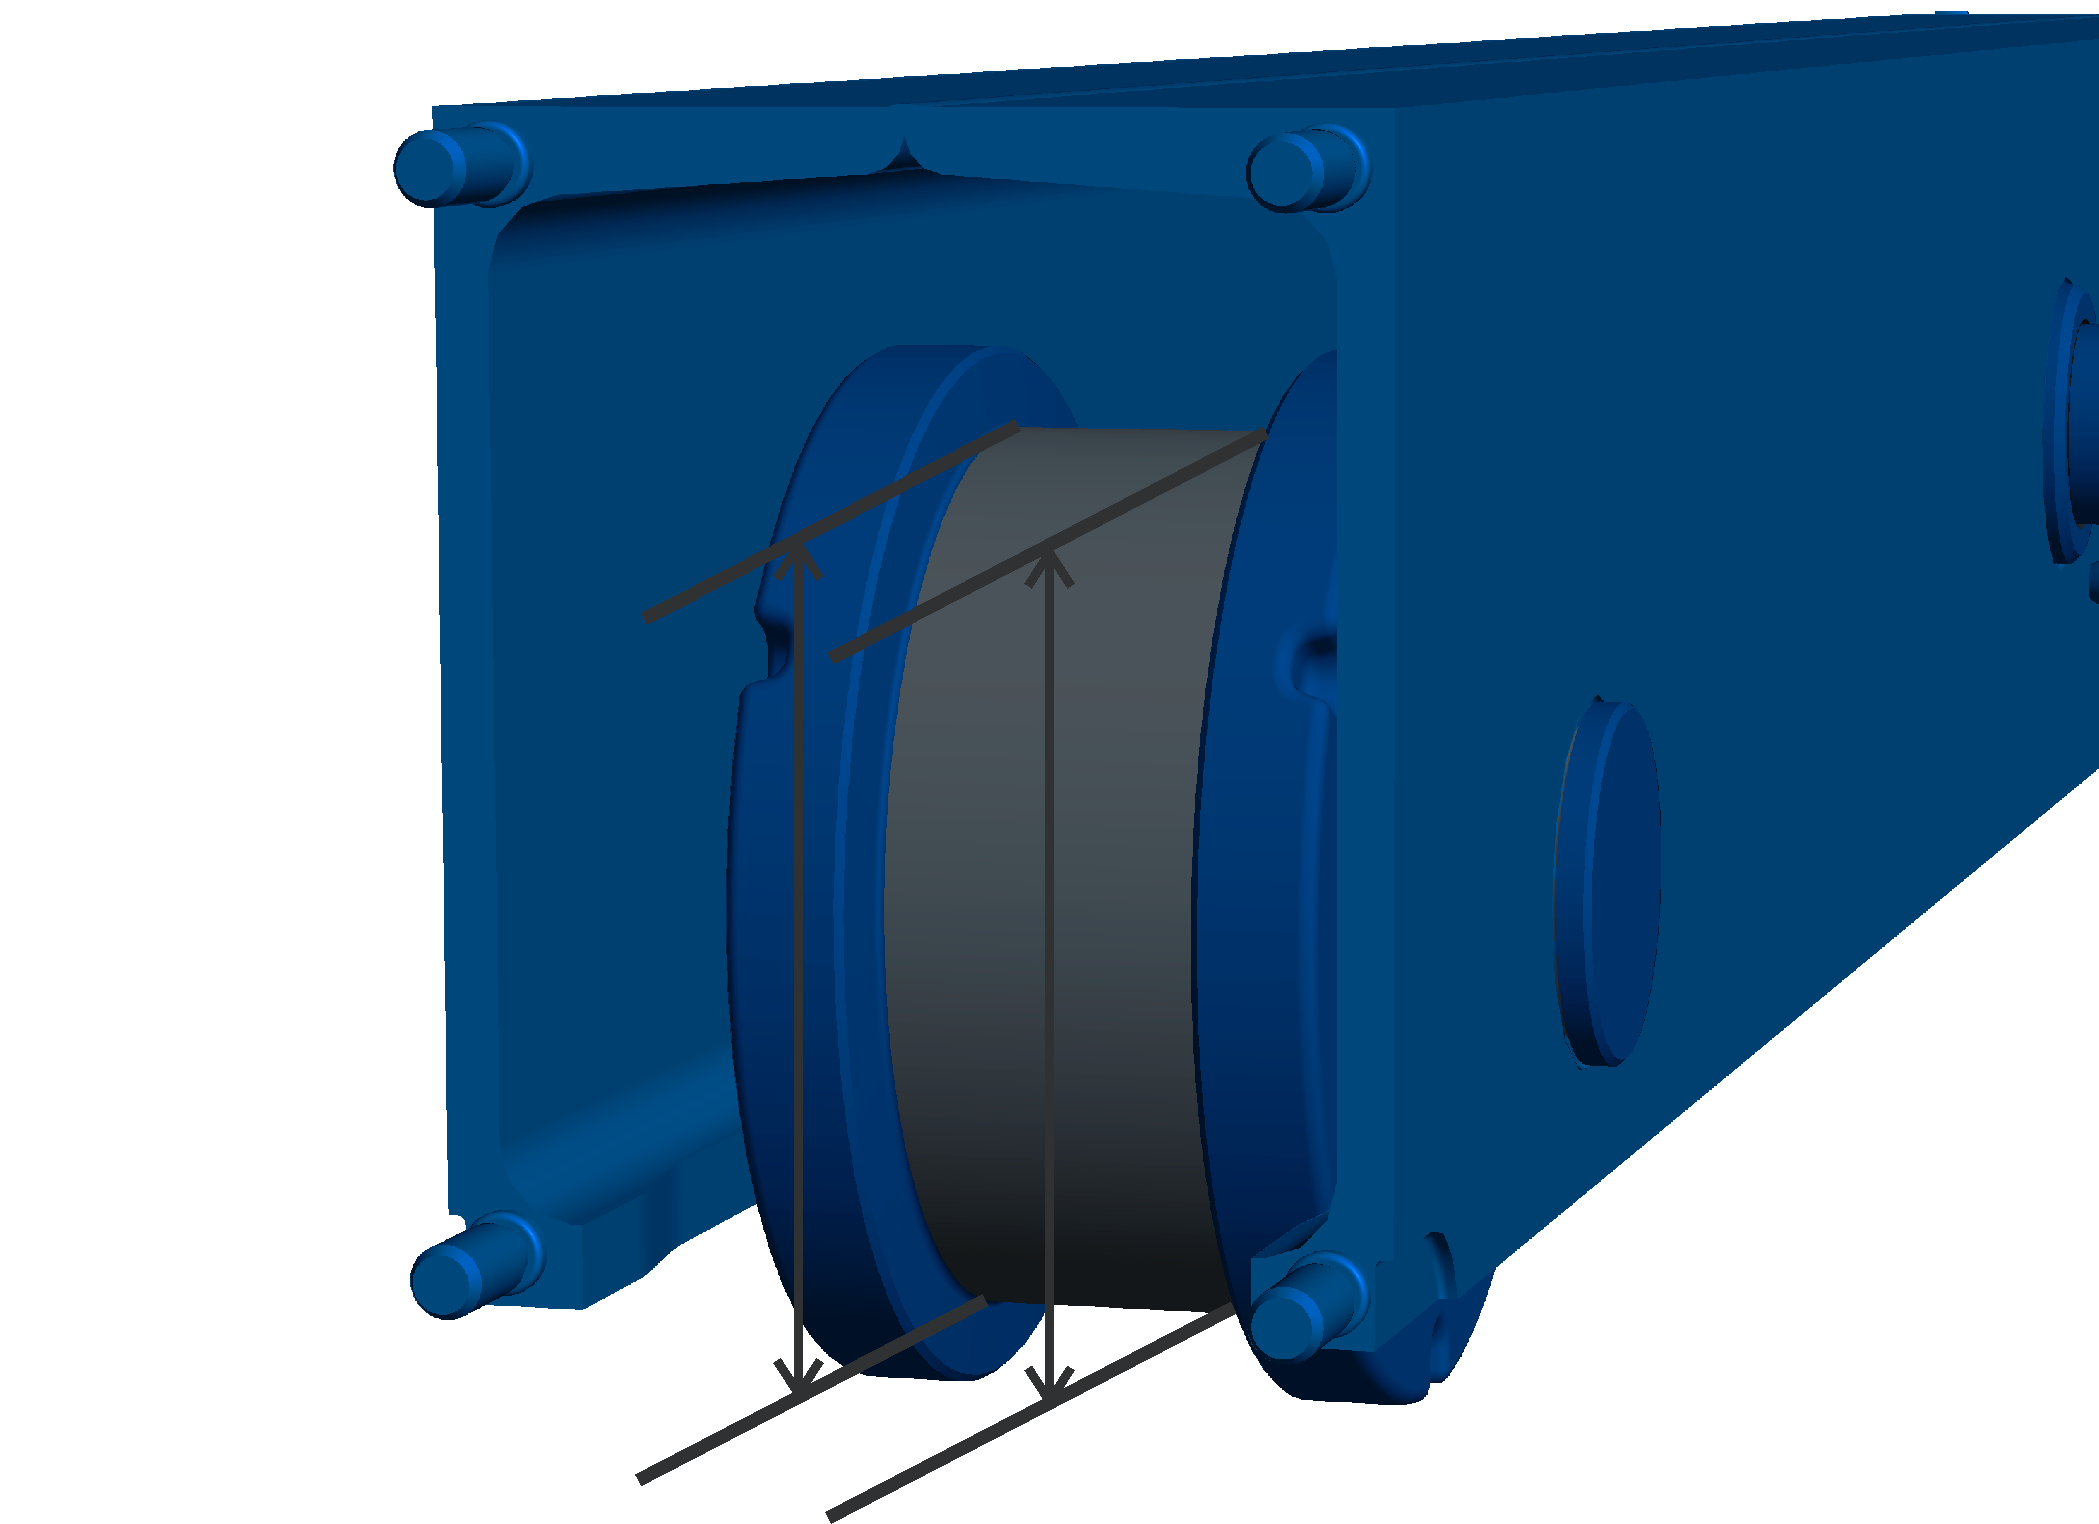
- Zmierzyć średnicę koła jezdnego w wielu miejscach na szerokości koła jezdnego.
- Średnica nie może być mniejsza niż podana w tabeli.
Jeżeli średnica jest mniejsza, konieczna jest wymiana koła jezdnego. Patrz „Demontaż napędzanego koła jezdnego”.
Koło jezdne |
Maksymalne dopuszczalne zużycie |
Min. średnica |
|---|---|---|
200 |
-4 mm |
196 mm |
280 |
-5 mm |
275 mm |
350 |
-5 mm |
345 mm |
420 |
-5 mm |
415 mm |
500 |
-5 mm |
495 mm |
Sprawdzenie zużycia obrzeży kół
Karby na obrzeżach kół informują o stanie zużycia obrzeży.
Wskazówka
Najpierw sprawdzić luz obrzeży kół. Jeżeli luz obrzeży kół jest za duży, należy sprawdzić stan obrzeży kół.
Obrzeże koła
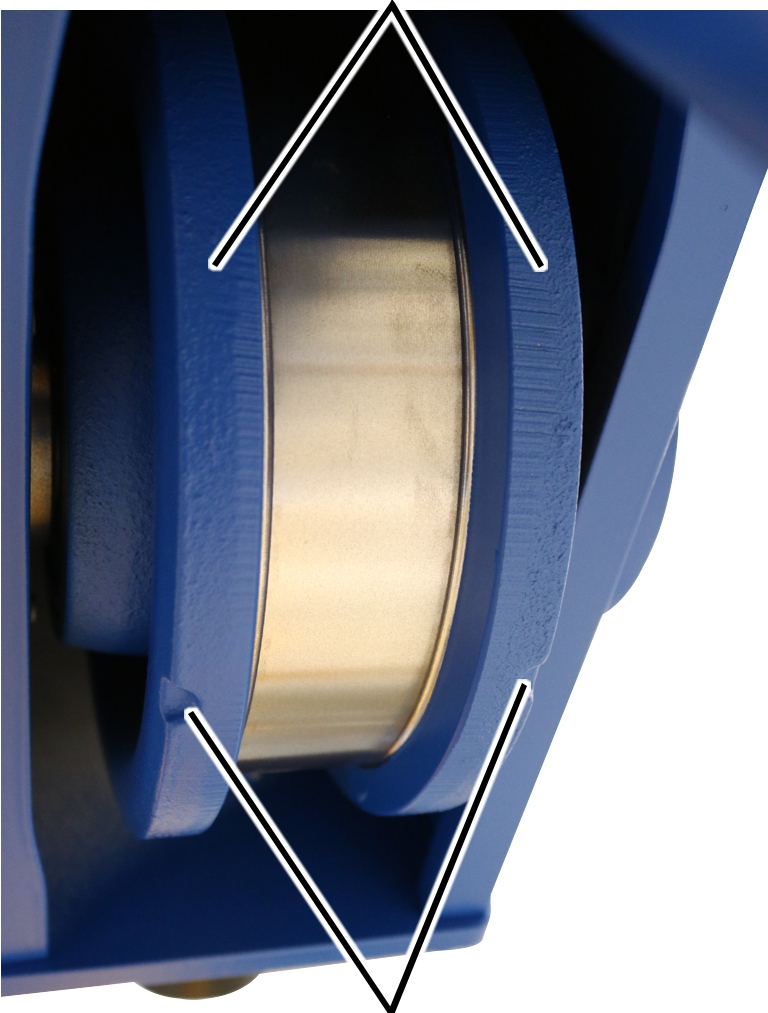
- Sprawdzić obrzeża kół: obrzeża kół nie mogą być zużyte tak, aby na obrzeżu koła (zamiast karbów) była widoczna ciągła szczelina. W przeciwnym razie wymienić koła jezdne. Patrz „Demontaż napędzanego koła jezdnego”.
Kontrola stabilizatora
Poniżej przedstawiony jest stabilizator wciągnika linowego z napędem mechanizmu podnoszenia GM 5000 lub GM 6000 gezeigt. Kontrola wciągnika linowego z napędem mechanizmu podnoszenia GM 7000 z olinowaniem 10/2 lub 12/2 jest jednak bardzo podobna.
Kontrola stabilizatora
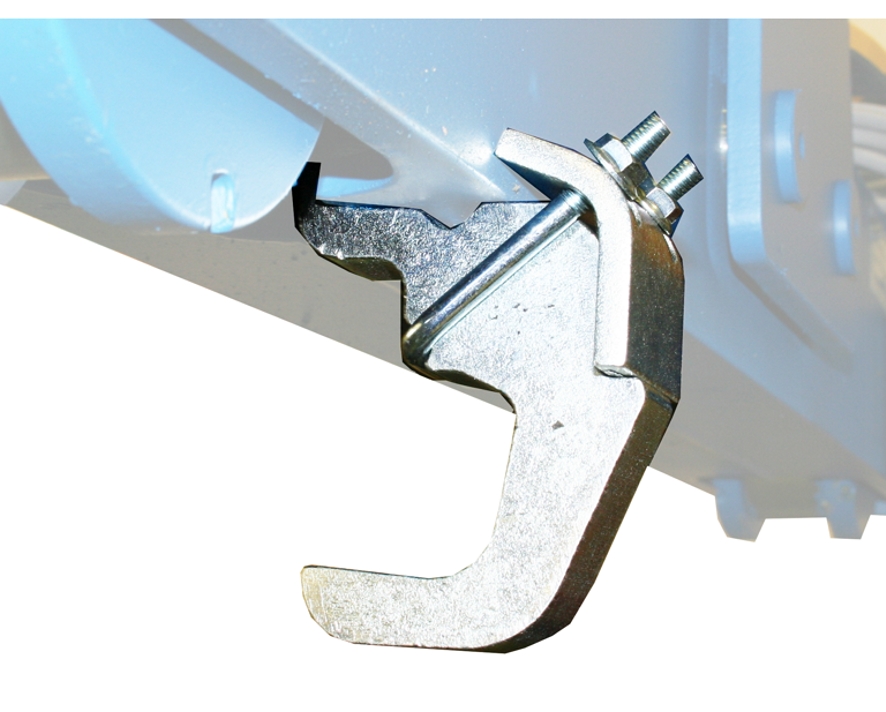
- Sprawdzić czy stabilizator nie ma śladów zużycia i nie jest uszkodzony.
Uszkodzony stabilizator należy wymienić. W takim przypadku sprawdzić, czy wciągnik linowy nie ma innych uszkodzeń, ponieważ możliwe jest wyskoczenie wciągnika linowego z szyny wózka.
- Lekkim uderzeniem młotkiem sprawdzić, czy stabilizator jest dobrze zamocowany.
Jeżeli nakrętki żebrowane na stabilizatorze są poluzowane, należy je dokręcić.
Kontrola stanu zderzaków bezpieczeństwa
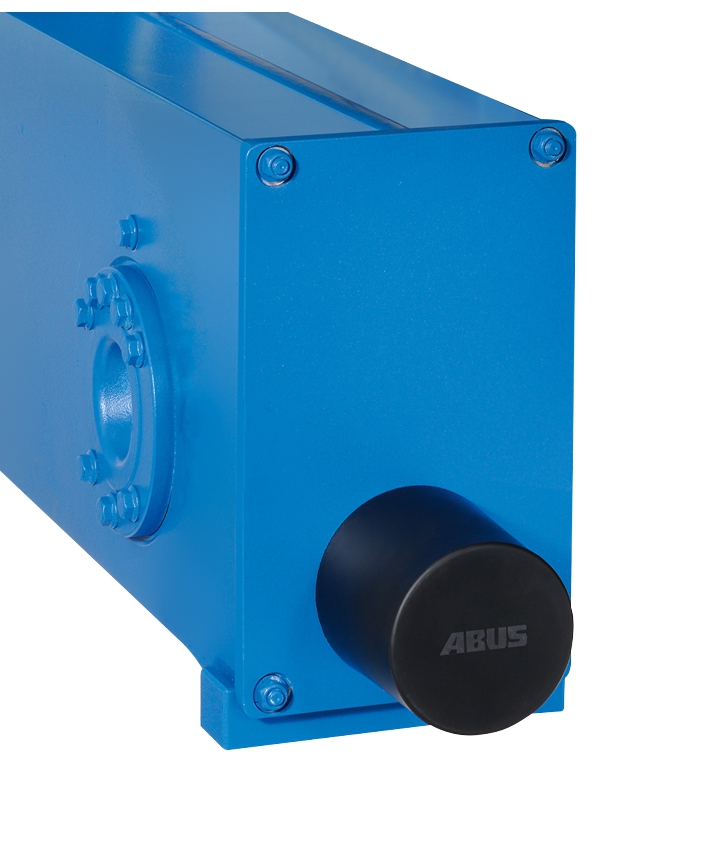
- Sprawdzić wszystkie zderzaki bezpieczeństwa. Zderzaki bezpieczeństwa nie mogą być porowate, zgniecione, skrzywione lub w jakikolwiek inny sposób uszkodzone.
- Sprawdzić materiał zderzaków bezpieczeństwa na całym obwodzie. Tworzywo sztuczne nie może mieć w żadnym miejscu na powierzchni jakichkolwiek pęknięć.
- Wcisnąć zderzaki bezpieczeństwa palcem. Zderzaki bezpieczeństwa muszą się lekko wcisnąć i być odkształcalne.
- Jeżeli jeden ze zderzaków bezpieczeństwa jest choćby nieznacznie uszkodzony, należy wymienić wszystkie zderzaki bezpieczeństwa w całym wciągniku linowym. Patrz „Wymiana zderzaka bezpieczeństwa”.
- Jeżeli choć jeden ze zderzaków bezpieczeństwa suwnicy nie daje się wcisnąć, należy wymienić wszystkie zderzaki bezpieczeństwa w całym wciągniku linowym. Patrz „Wymiana zderzaka bezpieczeństwa”.
Konserwacja
Dotyczy każdej osoby, która wykonuje prace związane z konserwacją, naprawami lub przebudową suwnicy.
Użytkownik suwnicy jest odpowiedzialny za dobór i odpowiednie kwalifikacje personelu utrzymania ruchu.
Przykłady odpowiednio wykwalifikowanych osób:
- Osoby posiadające obszerną wiedzę opartą na wykształceniu zawodowym w zakresie budowy maszyn oraz elektrycznych instalacji suwnic.
- Osoby posiadające wystarczające doświadczenie w zakresie eksploatacji, montażu i konserwacji suwnic.
- Osoby dysponujące kompleksową znajomością odnośnych reguł techniki, dyrektyw i przepisów bezpieczeństwa, obowiązujących w kraju użytkowania suwnicy.
- Osoby regularnie szkolone przez firmę ABUS.
ABUS nie odpowiada za szkody spowodowane wykonaniem konserwacji niefachowo lub przez osoby nie mające odpowiednich kwalifikacji.
ABUS zaleca powierzenie wykonywania konserwacji serwisowi firmy ABUS.
Używać tylko oryginalnych części zamiennych ABUS. W przeciwnym razie przepadają roszczenia z tytułu gwarancji.
Zasady bezpieczeństwa przy konserwacji
Podczas wykonywania wszelkich prac związanych z technicznym utrzymaniem wciągnika linowego należy przestrzegać następujących zasad bezpieczeństwa:
- Wyłączyć wyłącznik zasilania sieciowego. Zabezpieczyć wyłącznik przed przypadkowym włączeniem.
- Otworzyć rozłącznik bezpiecznikowy w skrzynce stycznikowej suwnicy. Rozłącznik bezpiecznikowy zabezpieczyć kłódką, aby uniknąć przypadkowego połączenia.
- Używać odpowiedniego pomostu roboczego i zabezpieczenia przed upadkiem.
- Ogrodzić w wystarczającej odległości obszar wokół pomostu roboczego.
- Wyłączyć inne suwnice na tym samym torze jezdnym suwnice nad lub pod suwnicą, która ma być konserwowana. Zabezpieczyć wyłącznik przed przypadkowym włączeniem. W przeciwnym razie inne suwnice mogłyby przewrócić pomost podnośnika lub uderzyć o konserwowaną suwnicę.
- Poinformować osoby przebywające w pobliżu o wykonywaniu naprawy.
- Prace na instalacji elektrycznej suwnicy mogą być wykonywane tylko przez wykwalifikowanych elektryków!
- Także po użyciu przycisku zatrzymania awaryjnego w sterowniku suwnicy i sterowniku wózka suwnicowego występują nadal wysokie napięcia, które mogą spowodować śmierć.
Te zasady bezpieczeństwa obowiązują w szczególności wciągnika linowego
- Niebezpieczeństwo przytrzaśnięcia!
Palce mogą zostać przygniecione bębnie linowym i krążku zwrotnym, jeżeli wciągnik linowy wykonuje przypadkowe ruchy lub jest obsługiwany nieostrożnie.
Zabezpieczyć wciągnik linowy. Pracować uważnie!
Wymiana liny
Jeśli lina jest uszkodzona lub liczba pęknięć drutów jest większa niż dozwolona (patrz „Badanie liny“. „Badanie liny”, należy ją wymienić.
Jeżeli uszkodzona jest prowadnica liny (patrz „Kontrola prowadnicy liny“), należy ją wymienić.
Lina i prowadnica liny stanowią części zużywające się pod wpływem obciążenia. W trakcie pracy zużywają się wzajemnie w wyniku tarcia. Dlatego lina i prowadnica liny powinny być zawsze wymieniane w komplecie.
Lina jest specjalną liną o bardzo dużej sile rozrywającej. Osiąga ona znacznie wyższą trwałość niż normalna lina stalowa. Dlatego należy używać tylko oryginalnych lin firmy ABUS.
Te zasady bezpieczeństwa obowiązują w szczególności przy wymianie liny:
- Powierzchnię roboczą pod wciągnikiem linowym zabezpieczyć z dużym zapasem.
- Dokładnie wyszczotkować podłogę.
Umożliwi to ograniczenie zanieczyszczenia nowej liny.
- Jeżeli dostępna jest odwijarka umożliwiająca odwijanie liny, potrzebna będzie dostatecznie duża wolna powierzchnia.
- Ustawić kontener na złom lub podobny pojemnik na starą linę blisko podnośnika i zblocza dolnego.
- Wymianę liny o średnicy powyżej 11 mm należy wykonywać w dwie osoby.
Przygotowanie do wymiany liny
- Przesunąć hak ładunkowy do pozycji poniżej górnego zakresu działania wyłącznika granicznego.
- Zmierzyć i zanotować pozycję haka ładunkowego.
Może to spowodować, że ustawienie wyłącznika granicznego podnoszenia po wymianie liny będzie w wielu przypadkach zbędne.
Dotyczy tylko sterownika ABUControl
Jeżeli we wciągniku linowym jest zabudowany sterownik ABUControl, obowiązuje opis przygotowania do wymiany liny w podręczniku produktu „ABUControl“ w rozdziale „Wymiana liny“.
Także ta czynność jest opisana w niniejszym podręczniku produktu.
Demontaż zabieraka
Na pierwszym bębnie linowym:
Śruba samogwintująca bezwiórowo M6x16
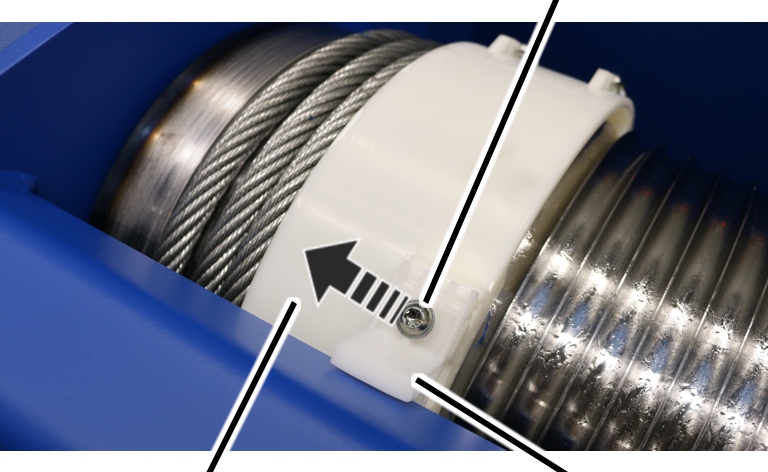
- Odwinąć linę z bębna linowego za pomocą napędu silnikowego.
Kilka zwojów liny powinno pozostać na bębnie linowym.
- Odkręcić zabierak.
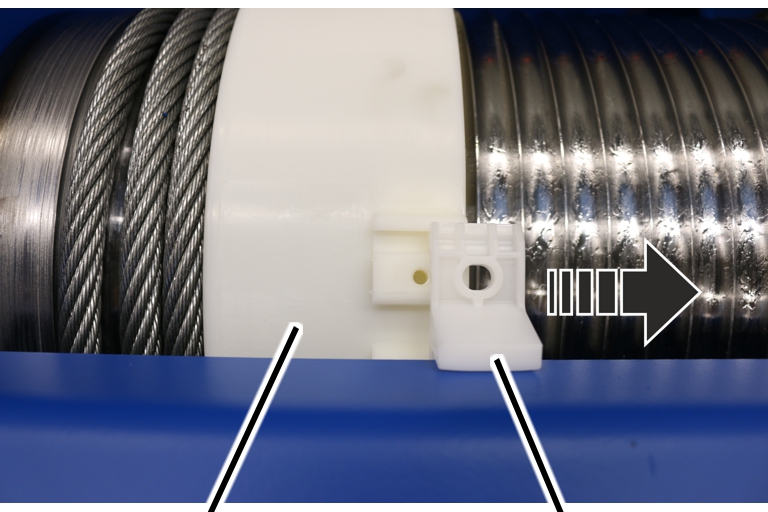
- Zabierak wsunąć z boku w pierścień układacza liny.
- Pierścień układacza liny może być teraz swobodnie obracany na bębnie linowym.
Demontaż prowadnicy liny
Na pierwszym bębnie linowym:
Element napinający
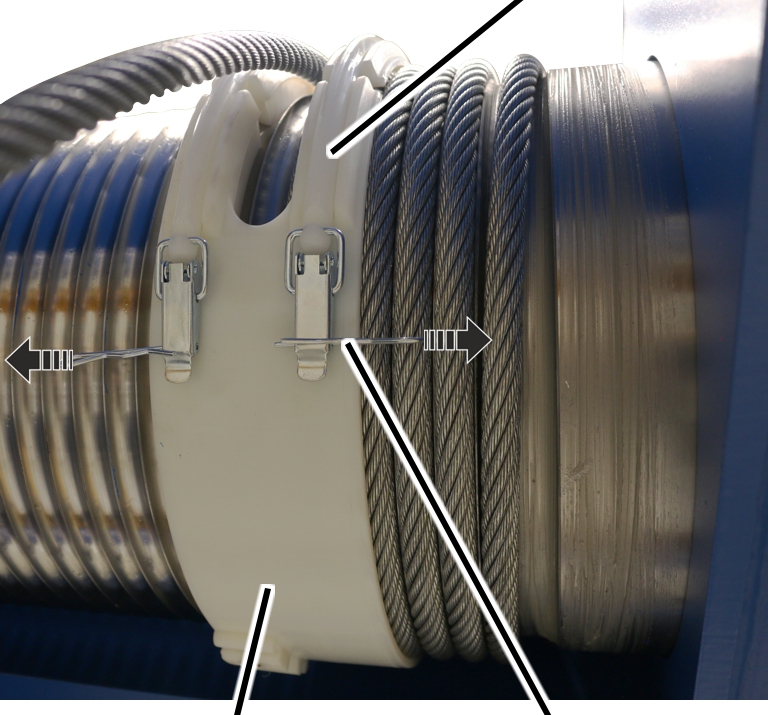
- Wyciągnąć zawleczkę z łączników napinających na pierścieniu układacza liny.
Pierścień układacza linyElement napinający
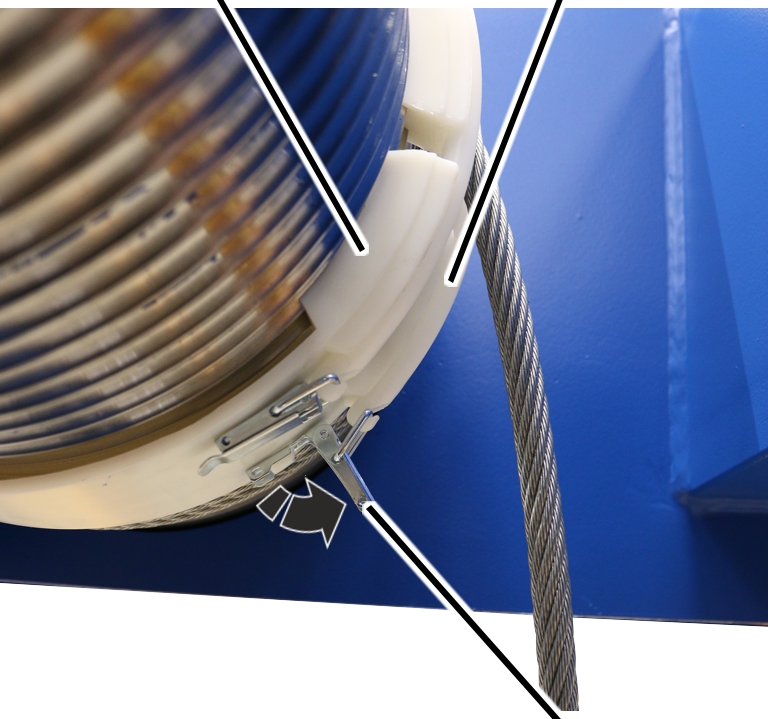
- Rozewrzeć i poluzować zacisk napinacza na łączniku napinającym pierścienia układacza liny.
Bęben linowyElement napinający
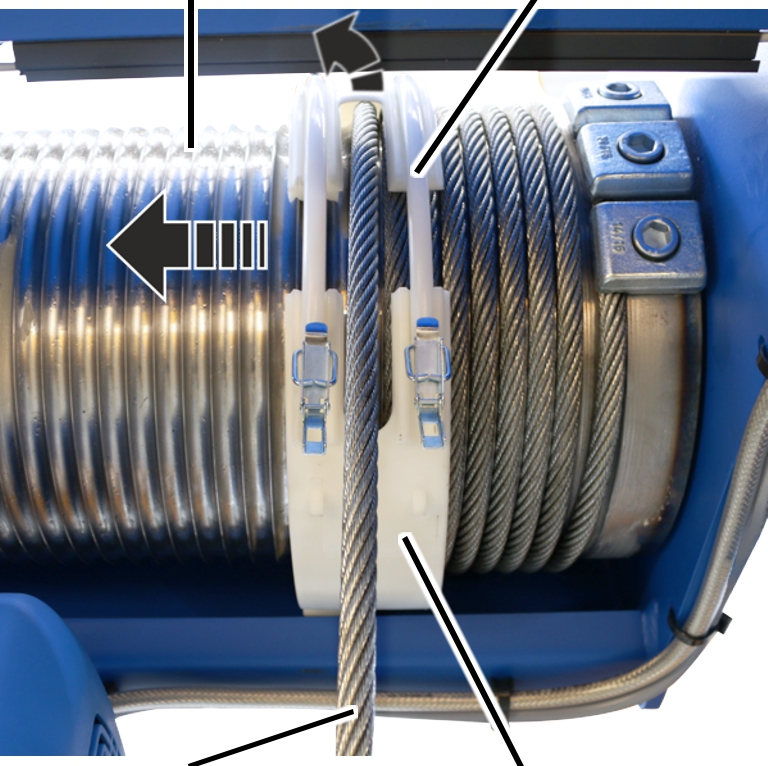
- Ściągnąć pierścień układacza liny z łącznikami napinającymi z bębna napinającego.
Demontaż zacisków końcowych
Na pierwszym bębnie linowym:
Zacisk końcowy
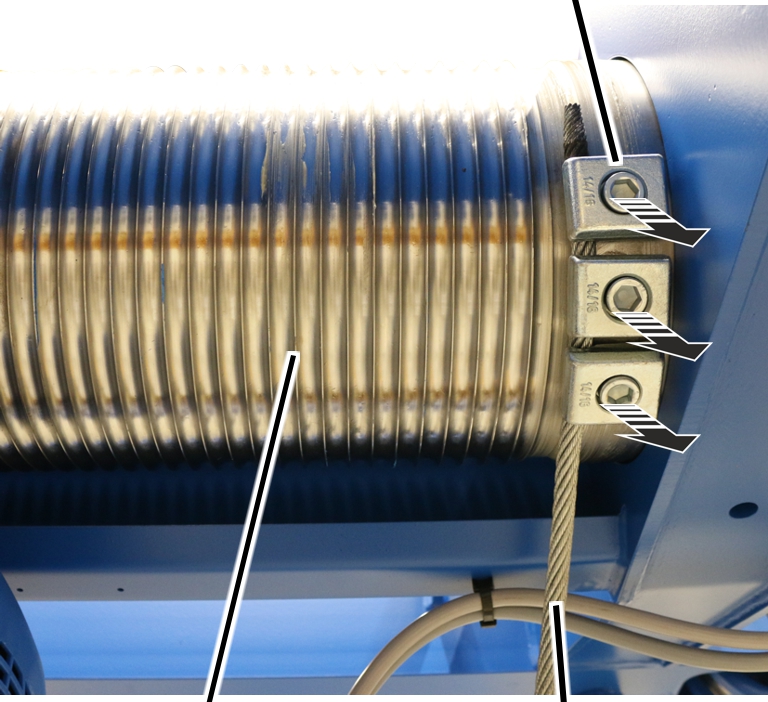
- Odwinąć linę z bębna linowego za pomocą napędu silnikowego.
- Poluzować zaciski końcowe.
- Zdjąć kompletną linę z bębna linowego.
- Zabezpieczyć linę przed upadkiem i pod kontrolą ułożyć na podłożu hali.
Czyszczenie i smarowanie bębna linowego
Na pierwszym bębnie linowym:
- Oczyścić bęben linowy.
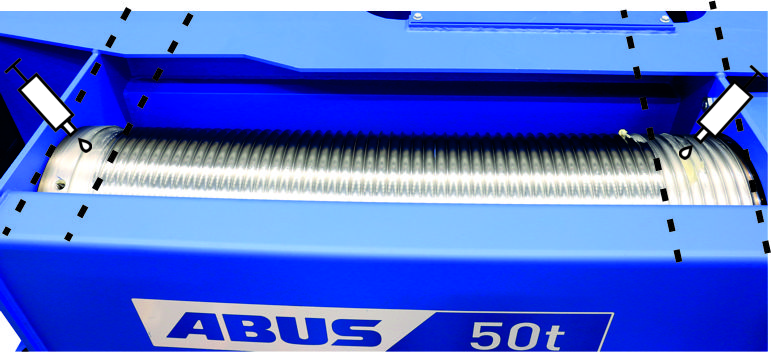
- Nasmarować bęben linowy od początku mniej więcej do 8./10. zwoju.
- Nasmarować bęben linowy za ostatnim zwojem.
Smar: „Molykote PG-75“. Szczegóły patrz „Smary“.
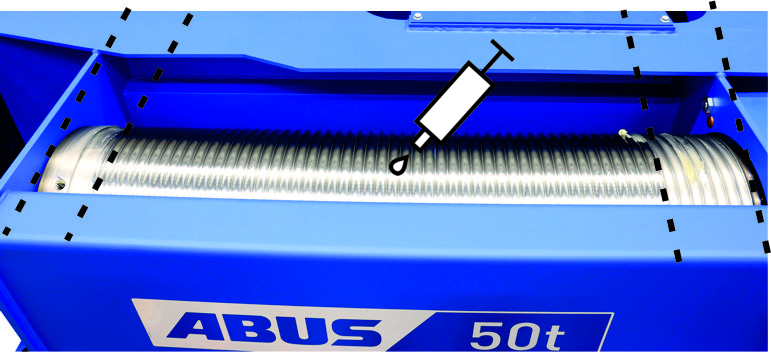
- Nasmarować bęben linowy za 8-10 zwojem do ostatniego zwoju.
Smar: „Chainlife S“. Patrz „Smary“.
Naciąganie nowej liny
Na drugi bęben linowy:
- Naciągnąć z powrotem linę napędem silnikowym tak, aby wolny koniec liny znalazł się 2 m przed pierwszym krążkiem zwrotnym zblocza dolnego.
- Przeciągnąć opończę łączącą przez stary i nowy koniec liny.
- Zamocować opończę łącząca taśmą tekstylną.
Taśma tekstylna musi być naklejana możliwie gładko, aby nie powstawały kanciaste styki a lina mogła być naciągnięta równomiernie.
- Naciągać linę aż nowy koniec liny zostanie przeciągnięty przez wszystkie krążki zwrotne i dojdzie do drugiego bębna linowego.
Lina musi być naprężona i naciągana bez skrętów!
Wskazówka
Gdy bęben linowy zostanie wypełniony, linę należy nawinąć na bęben linowy podwójnie, w przeciwnym kierunku.
Jeżeli na bębnie linowym nie ma dostatecznie dużo miejsca:
Pierwsza warstwa
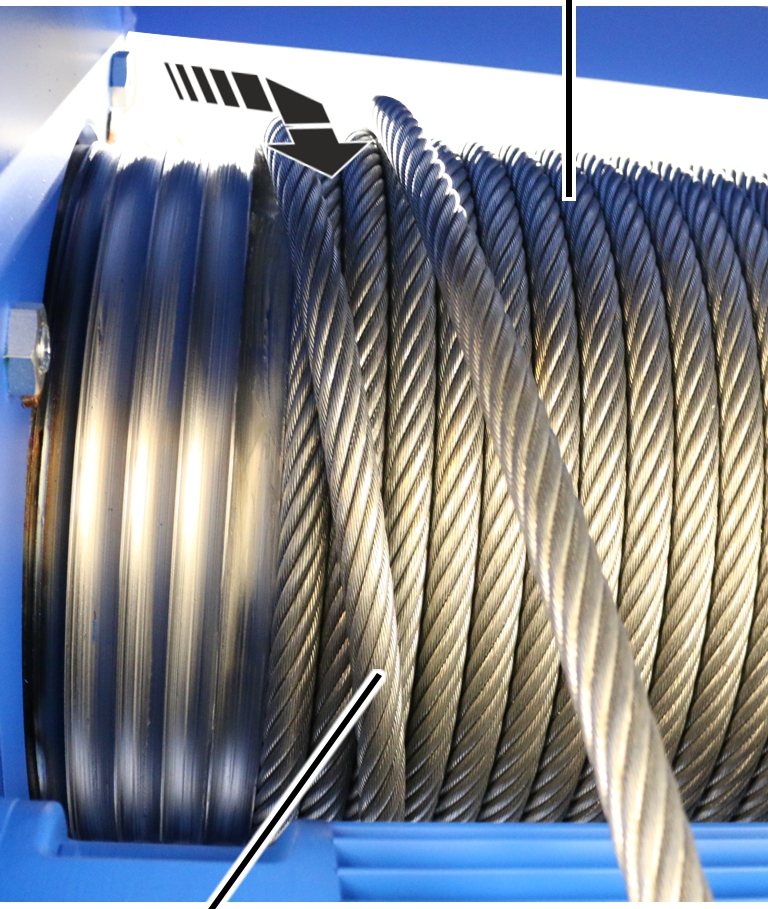
- Skrzyżować linę i nawinąć drugą warstwę z małą prędkością podnoszenia.
Druga warstwaPierwsza warstwa
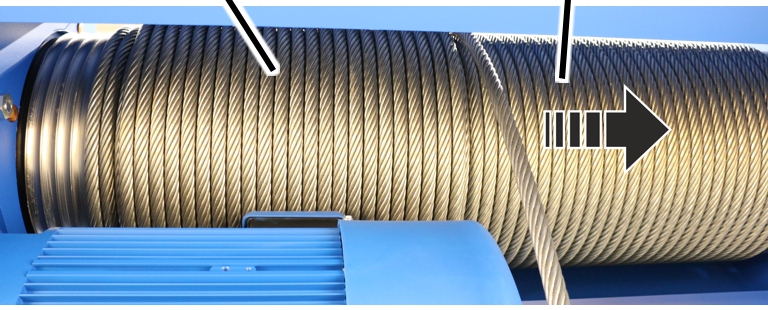
- Nawijać nową linę podwójnie aż nowy koniec liny dojdzie do drugiego bębna linowego.
Demontaż zacisków końcowych
Na drugim bębnie linowym:
Zacisk końcowy
- Zabezpieczyć nową linę.
- Zdjąć opończę łączącą.
- Odwinąć linę z bębna linowego za pomocą napędu silnikowego.
- Poluzować zaciski końcowe.
- Zdjąć kompletną linę z bębna linowego.
- Zabezpieczyć linę przed upadkiem i odłożyć pod kontrolą.
Najlepiej, aby pod wciągnikiem linowym stał kontener, ´do którego można bezpośrednio wrzucić utylizowaną linę.
Czyszczenie i smarowanie bębna linowego
Na drugim bębnie linowym:
- Oczyścić bęben linowy.
- Nasmarować bęben linowy od początku mniej więcej do 8./10. zwoju.
- Nasmarować bęben linowy za ostatnim zwojem.
Smar: „Molykote PG-75“. Szczegóły patrz „Smary“.
- Nasmarować bęben linowy za 8-10 zwojem do ostatniego zwoju.
Smar: „Chainlife S“. Patrz „Smary“.
Przykręcanie zacisków końcowych
Wskazówka
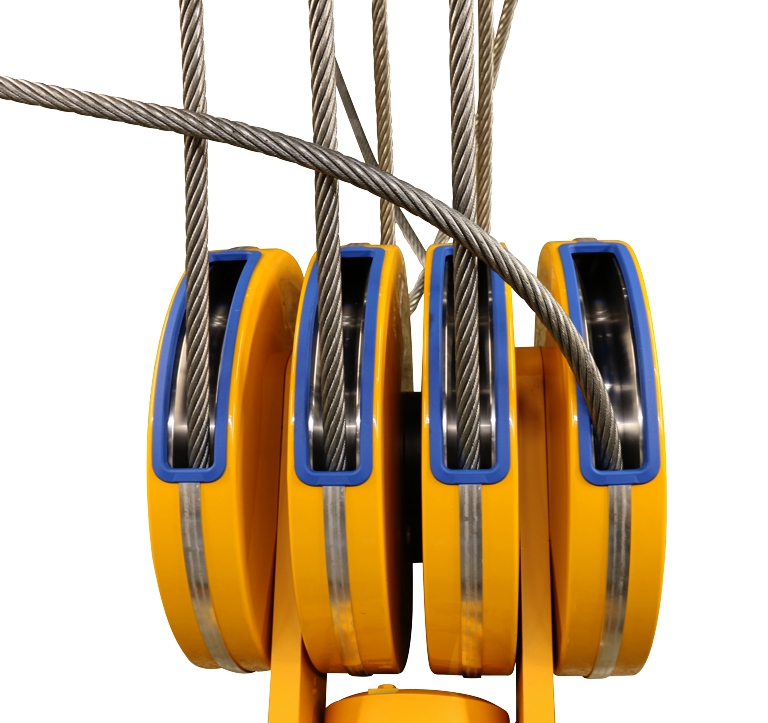
Przed nawleczeniem w zbloczu dolnym lina musi być prowadzona do drugiego bębna linowego, aby zapobiec jej skręceniu lub poprowadzeniu między splotami liny do drugiego bębna!
Na drugim bębnie linowym:
Bęben linowyŚruba z łbem walcowym M8x20
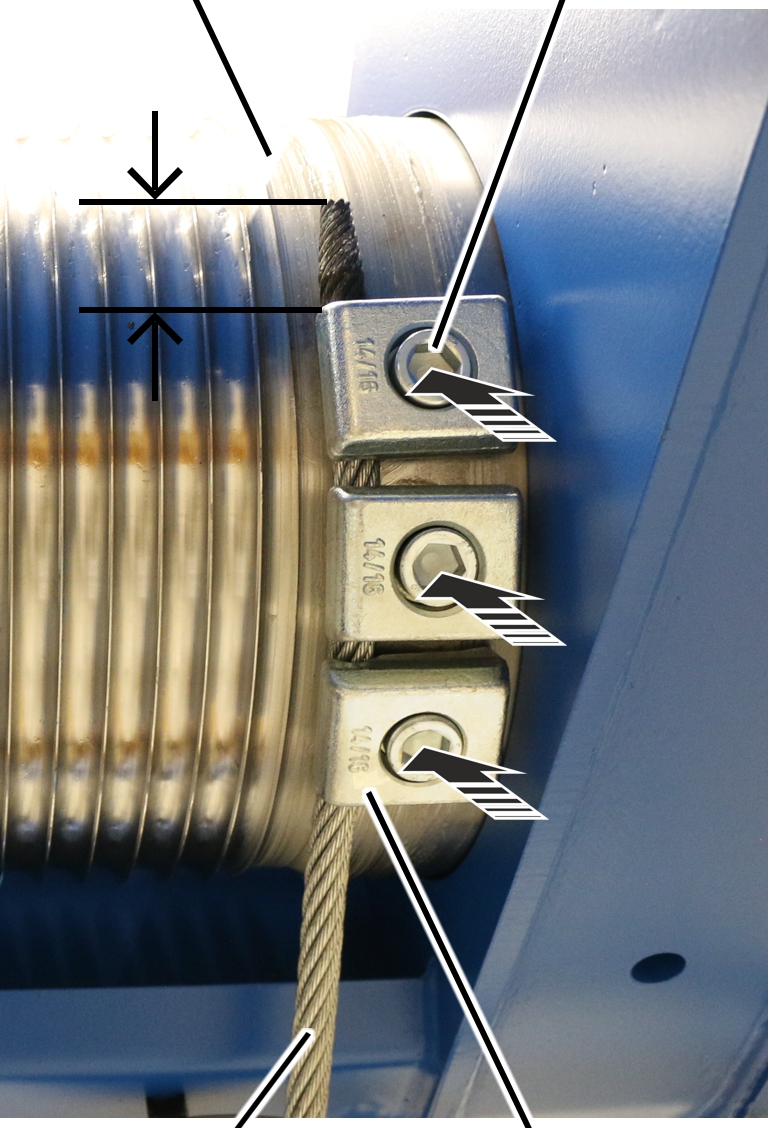
- Rozwijać linę bez skręcania.
- Gruntownie oczyścić śruby z łbem walcowym zacisków końcowych.
Śruby z łbem walcowym były przedtem przykręcone z zastosowaniem powłoki zabezpieczającej gwint. Resztki trzeba całkowicie usunąć przed ponownym użyciem śruby z łbem walcowym.
Zarówno powłoka zabezpieczająca gwint jak i środek do zabezpieczania gwintów mogą być użyte tylko raz.
- Wsunąć linę pod zaciski końcowe na tyle, aby swobodny koniec liny miał ok. 30 mm.
- Przykręcić zaciski końcowe śrubą z łbem walcowym i zabezpieczyć środkiem do zabezpieczania gwintów (średnio mocnym)
Typowielkość |
Ilość |
Średnica liny |
Moment obrotowy dokręcania |
|---|---|---|---|
GM 5000 |
3 |
14 mm |
210 Nm |
GM 6000 |
3 |
16,2 mm |
210 Nm |
GM 7000 |
3 |
14 mm |
210 Nm |
GM 7000 |
3 |
20,2 mm |
425 Nm |
- Napiąć mocno linę i nawinąć 6 do 8 obrotów za pomocą napędu silnikowego w stanie naprężonym i bez skrętu na bęben linowy.
Przygotowanie pierścienia układacza liny
W przypadku prowadnicy liny do napędu mechanizmu podnoszenia GM 5000 do GM 7000 elementy napinające muszą być zamocowane do pierścienia układacza liny.
W przypadku prowadnicy liny do napędu mechanizmu podnoszenia GM 800 do GM 3000 nie jest potrzebny przedmontaż. W tym przypadku można pominąć ten punkt.
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 5000 i GM 6000
W prowadnicy liny do wciągnika linowego z napędem mechanizmu podnoszenia GM 5000 lub GM 6000 elementy napinające są mocowane w zatrzaskach pierścienia układacza liny. Śruby oczkowe do napinania pierścienia układacza liny znajdują się na górze na elementach napinających.
Śruba oczkowaPierścień układacza liny
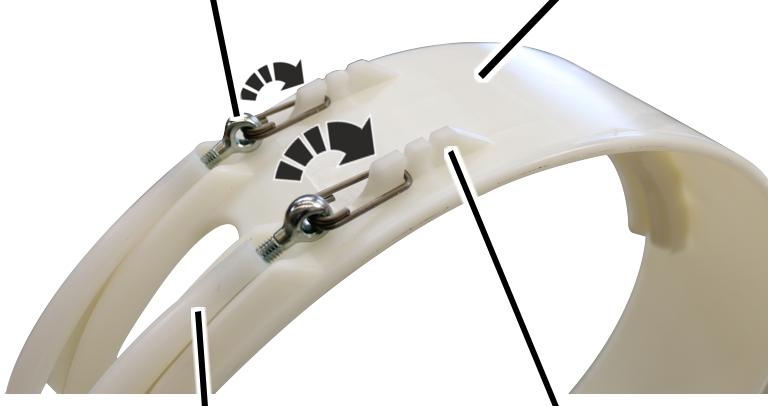
- Elementy napinające (2x) ze śrubami oczkowymi zaczepić na pierwszym zatrzasku pierścienia układacza liny.
- Nasmarować od wewnątrz rowek pierścienia układacza liny.
Smar: „Molykote PG-75“. Szczegóły patrz „Smary“.
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 7000
W prowadnicy liny do wciągnika linowego z napędem mechanizmu podnoszenia GM 7000 elementy napinające są mocowane w zatrzaskach pierścienia układacza liny za pomocą sworznia i pierścienia sprężystego zabezpieczającego SL. Śruby oczkowe do napinania pierścienia układacza liny znajdują się na górze na dole na elementach napinających.
Elementy napinająceSworzeń
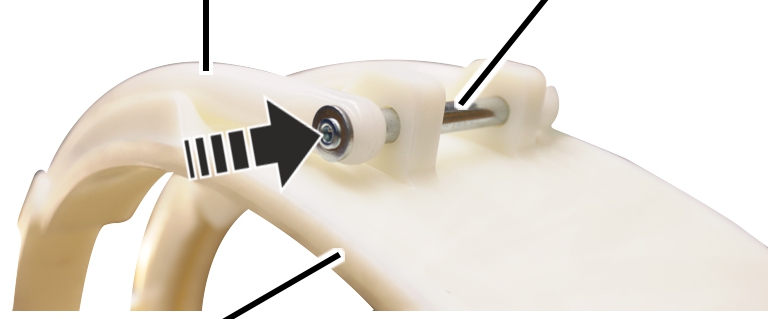
- Przesunąć sworzeń przez elementy napinające i pierścień układacza liny.
Pierścień sprężysty zabezpieczający SLSworzeń
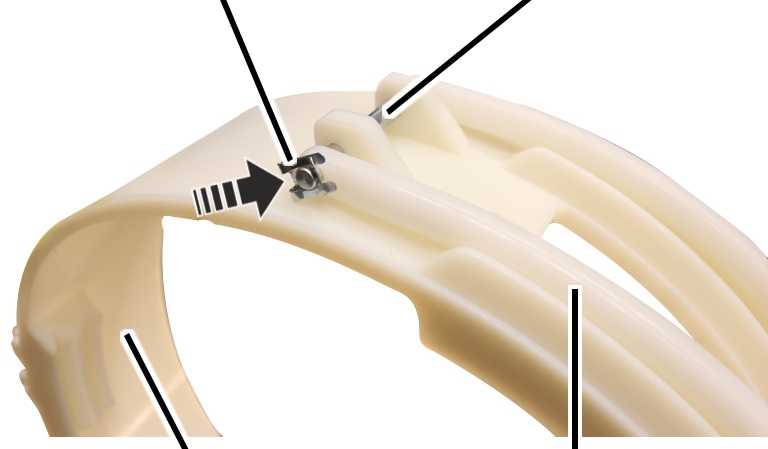
- Pierścień sprężysty zabezpieczający wsunąć na sworzeń.
- Nasmarować od wewnątrz rowek pierścienia układacza liny.
Smar: „Molykote PG-75“. Szczegóły patrz „Smary“.
Montaż pierścienia układacza liny
Na drugim bębnie linowym:
Bęben linowyElement napinający
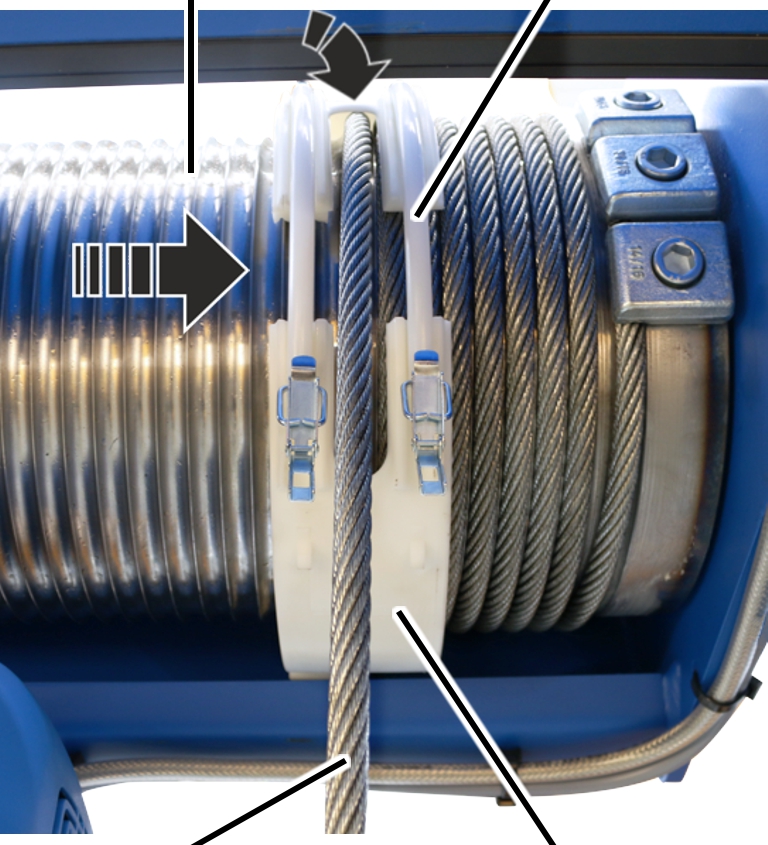
- Naciągnąć pierścień układacza liny z łącznikami napinającymi na bęben linowy.
- Ustawić linę między elementami napinającymi.
- Sprawdzić, czy oba końce pierścienia układacza liny są ułożone w tym samym rowku bębna linowego.
Końce pierścienia układacza liny nie mogą być ustawione z bocznym przesunięciem.
Pierścień układacza linyElement napinający
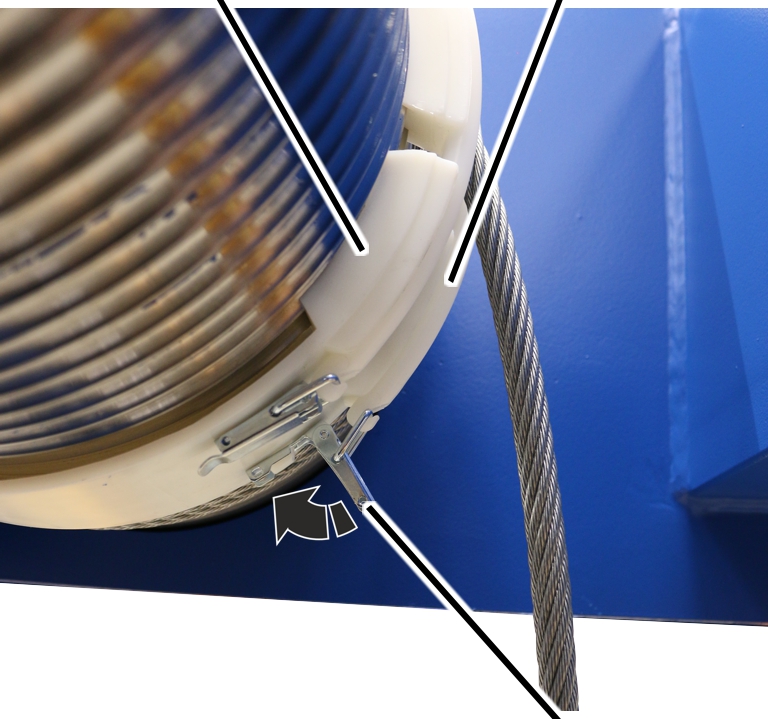
- Zacisk napinacza zaczepić o elementy napinające w pierścieniu układacza liny i zamknąć.
W razie potrzeby
- Rozewrzeć zacisk napinacza, pierścień układacza liny ustawić śrubami oczkowymi tak, aby pierścień układacza liny ściśle przylegał do liny, ale dał się jeszcze swobodnie obracać.
Element napinający
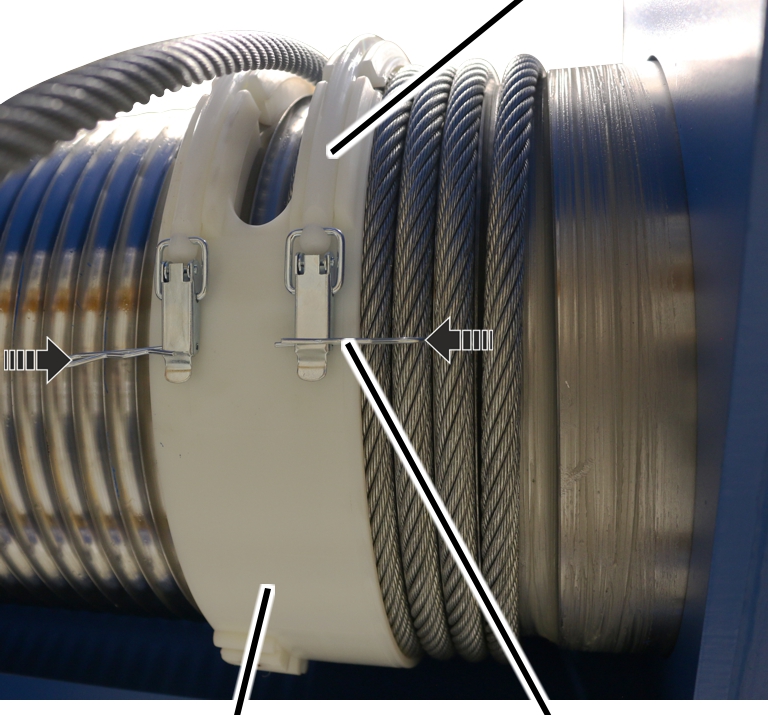
- Wsunąć zawleczki w zaciski napinacza łączników napinających.
Montaż zabieraka
Na drugim bębnie linowym:
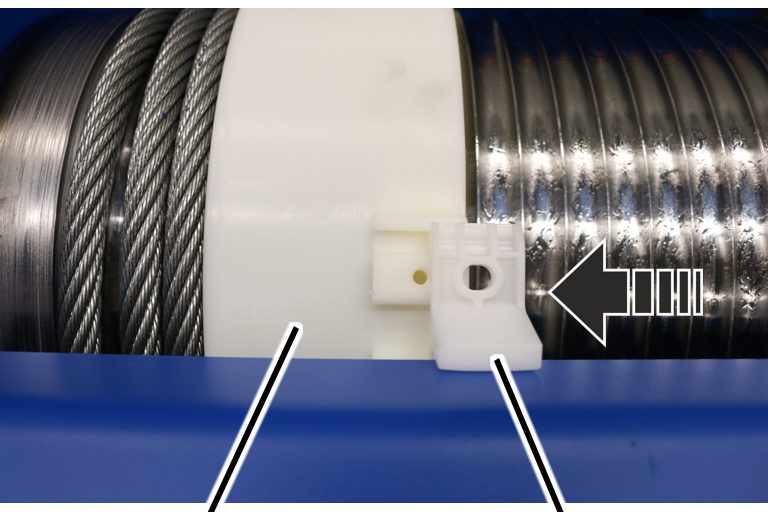
- Założyć zabierak na obudowę bębna i wsunąć z boku w pierścień układacza liny.
Śruba
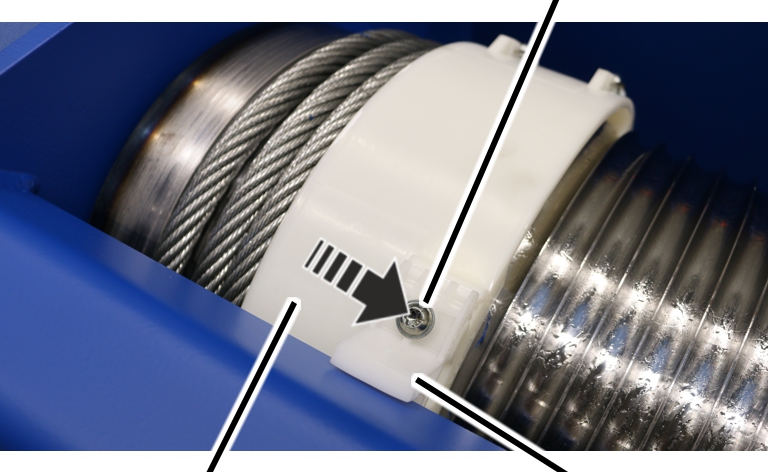
- Przykręcić zabierak śrubą samogwintującą bezwiórowo M6x16. 5 Nm.
Przykręcanie zacisków końcowych
Na pierwszym bębnie linowym:
Bęben linowyŚruba z łbem walcowym M8x20
- Rozwijać linę bez skręcania.
- Gruntownie oczyścić śruby z łbem walcowym zacisków końcowych.
Śruby z łbem walcowym były przedtem przykręcone z zastosowaniem powłoki zabezpieczającej gwint. Resztki trzeba całkowicie usunąć przed ponownym użyciem śruby z łbem walcowym.
Zarówno powłoka zabezpieczająca gwint jak i środek do zabezpieczania gwintów mogą być użyte tylko raz.
- Wsunąć linę pod zaciski końcowe na tyle, aby swobodny koniec liny miał ok. 30 mm.
- Przykręcić zaciski końcowe śrubą z łbem walcowym i zabezpieczyć środkiem do zabezpieczania gwintów (średnio mocnym).
Typowielkość |
Ilość |
Średnica liny |
Moment obrotowy dokręcania |
|---|---|---|---|
GM 5000 |
3 |
14 mm |
210 Nm |
GM 6000 |
3 |
16,2 mm |
210 Nm |
GM 7000 |
3 |
14 mm |
210 Nm |
GM 7000 |
3 |
20,2 mm |
425 Nm |
- Napiąć mocno linę i nawinąć 6 do 8 obrotów za pomocą napędu silnikowego w stanie naprężonym i bez skrętu na bęben linowy.
Przygotowanie pierścienia układacza liny
W przypadku prowadnicy liny do napędu mechanizmu podnoszenia GM 5000 do GM 7000 elementy napinające muszą być zamocowane do pierścienia układacza liny.
W przypadku prowadnicy liny do napędu mechanizmu podnoszenia GM 800 do GM 3000 nie jest potrzebny przedmontaż. W tym przypadku można pominąć ten punkt.
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 5000 i GM 6000
W prowadnicy liny do wciągnika linowego z napędem mechanizmu podnoszenia GM 5000 lub GM 6000 elementy napinające są mocowane w zatrzaskach pierścienia układacza liny. Śruby oczkowe do napinania pierścienia układacza liny znajdują się na górze na elementach napinających.
Śruba oczkowaPierścień układacza liny
- Elementy napinające (2x) ze śrubami oczkowymi zaczepić na pierwszym zatrzasku pierścienia układacza liny.
- Nasmarować od wewnątrz rowek pierścienia układacza liny.
Smar: „Molykote PG-75“. Szczegóły patrz „Smary“.
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 7000
W prowadnicy liny do wciągnika linowego z napędem mechanizmu podnoszenia GM 7000 elementy napinające są mocowane w zatrzaskach pierścienia układacza liny za pomocą sworznia i pierścienia sprężystego zabezpieczającego SL. Śruby oczkowe do napinania pierścienia układacza liny znajdują się na górze na dole na elementach napinających.
Elementy napinająceSworzeń
- Przesunąć sworzeń przez elementy napinające i pierścień układacza liny.
Pierścień sprężysty zabezpieczający SLSworzeń
- Pierścień sprężysty zabezpieczający wsunąć na sworzeń.
- Nasmarować od wewnątrz rowek pierścienia układacza liny.
Smar: „Molykote PG-75“. Szczegóły patrz „Smary“.
Montaż prowadnicy liny
Wskazówka
Przed zamontowaniem drugiej prowadnicy liny na obu bębnach linowych musi być nawinięta taka sama liczba zwojów, powiedzmy 5 do 6 zwojów przed prowadnicą liny.
Na pierwszym bębnie linowym:
Bęben linowyElement napinający
- Naciągnąć pierścień układacza liny z łącznikami napinającymi na bęben linowy.
- Ustawić linę między elementami napinającymi.
- Sprawdzić, czy oba końce pierścienia układacza liny są ułożone w tym samym rowku bębna linowego.
Końce pierścienia układacza liny nie mogą być ustawione z bocznym przesunięciem.
Pierścień układacza linyElement napinający
- Zacisk napinacza zaczepić o elementy napinające w pierścieniu układacza liny i zamknąć.
W razie potrzeby
- Rozewrzeć zacisk napinacza, pierścień układacza liny ustawić śrubami oczkowymi tak, aby pierścień układacza liny ściśle przylegał do liny, ale dał się jeszcze swobodnie obracać.
Element napinający
- Wsunąć zawleczki w zaciski napinacza łączników napinających.
Montaż zabieraka
Na pierwszym bębnie linowym:
- Założyć zabierak na obudowę bębna i wsunąć z boku w pierścień układacza liny.
Śruba
- Przykręcić zabierak śrubą samogwintującą bezwiórowo M6x16. 5 Nm.
Zakończenie wymiany liny
- Całkowicie nawinąć linę za pomocą napędu silnikowego.
Dotyczy tylko sterownika ABUControl
Jeżeli we ciągniku linowym jest zabudowany sterownik ABUControl, obowiązuje opis zakończenia wymiany liny w podręczniku produktu „ABUControl“ w rozdziale „Wymiana liny“.
W dalszej części tego podręcznika produktu opisane są dalsze czynności.
Montaż wyłącznika granicznego podnoszenia
- Przesunąć hak ładunkowy do zanotowanej wcześniej pozycji
WałekKołnierz łożyska
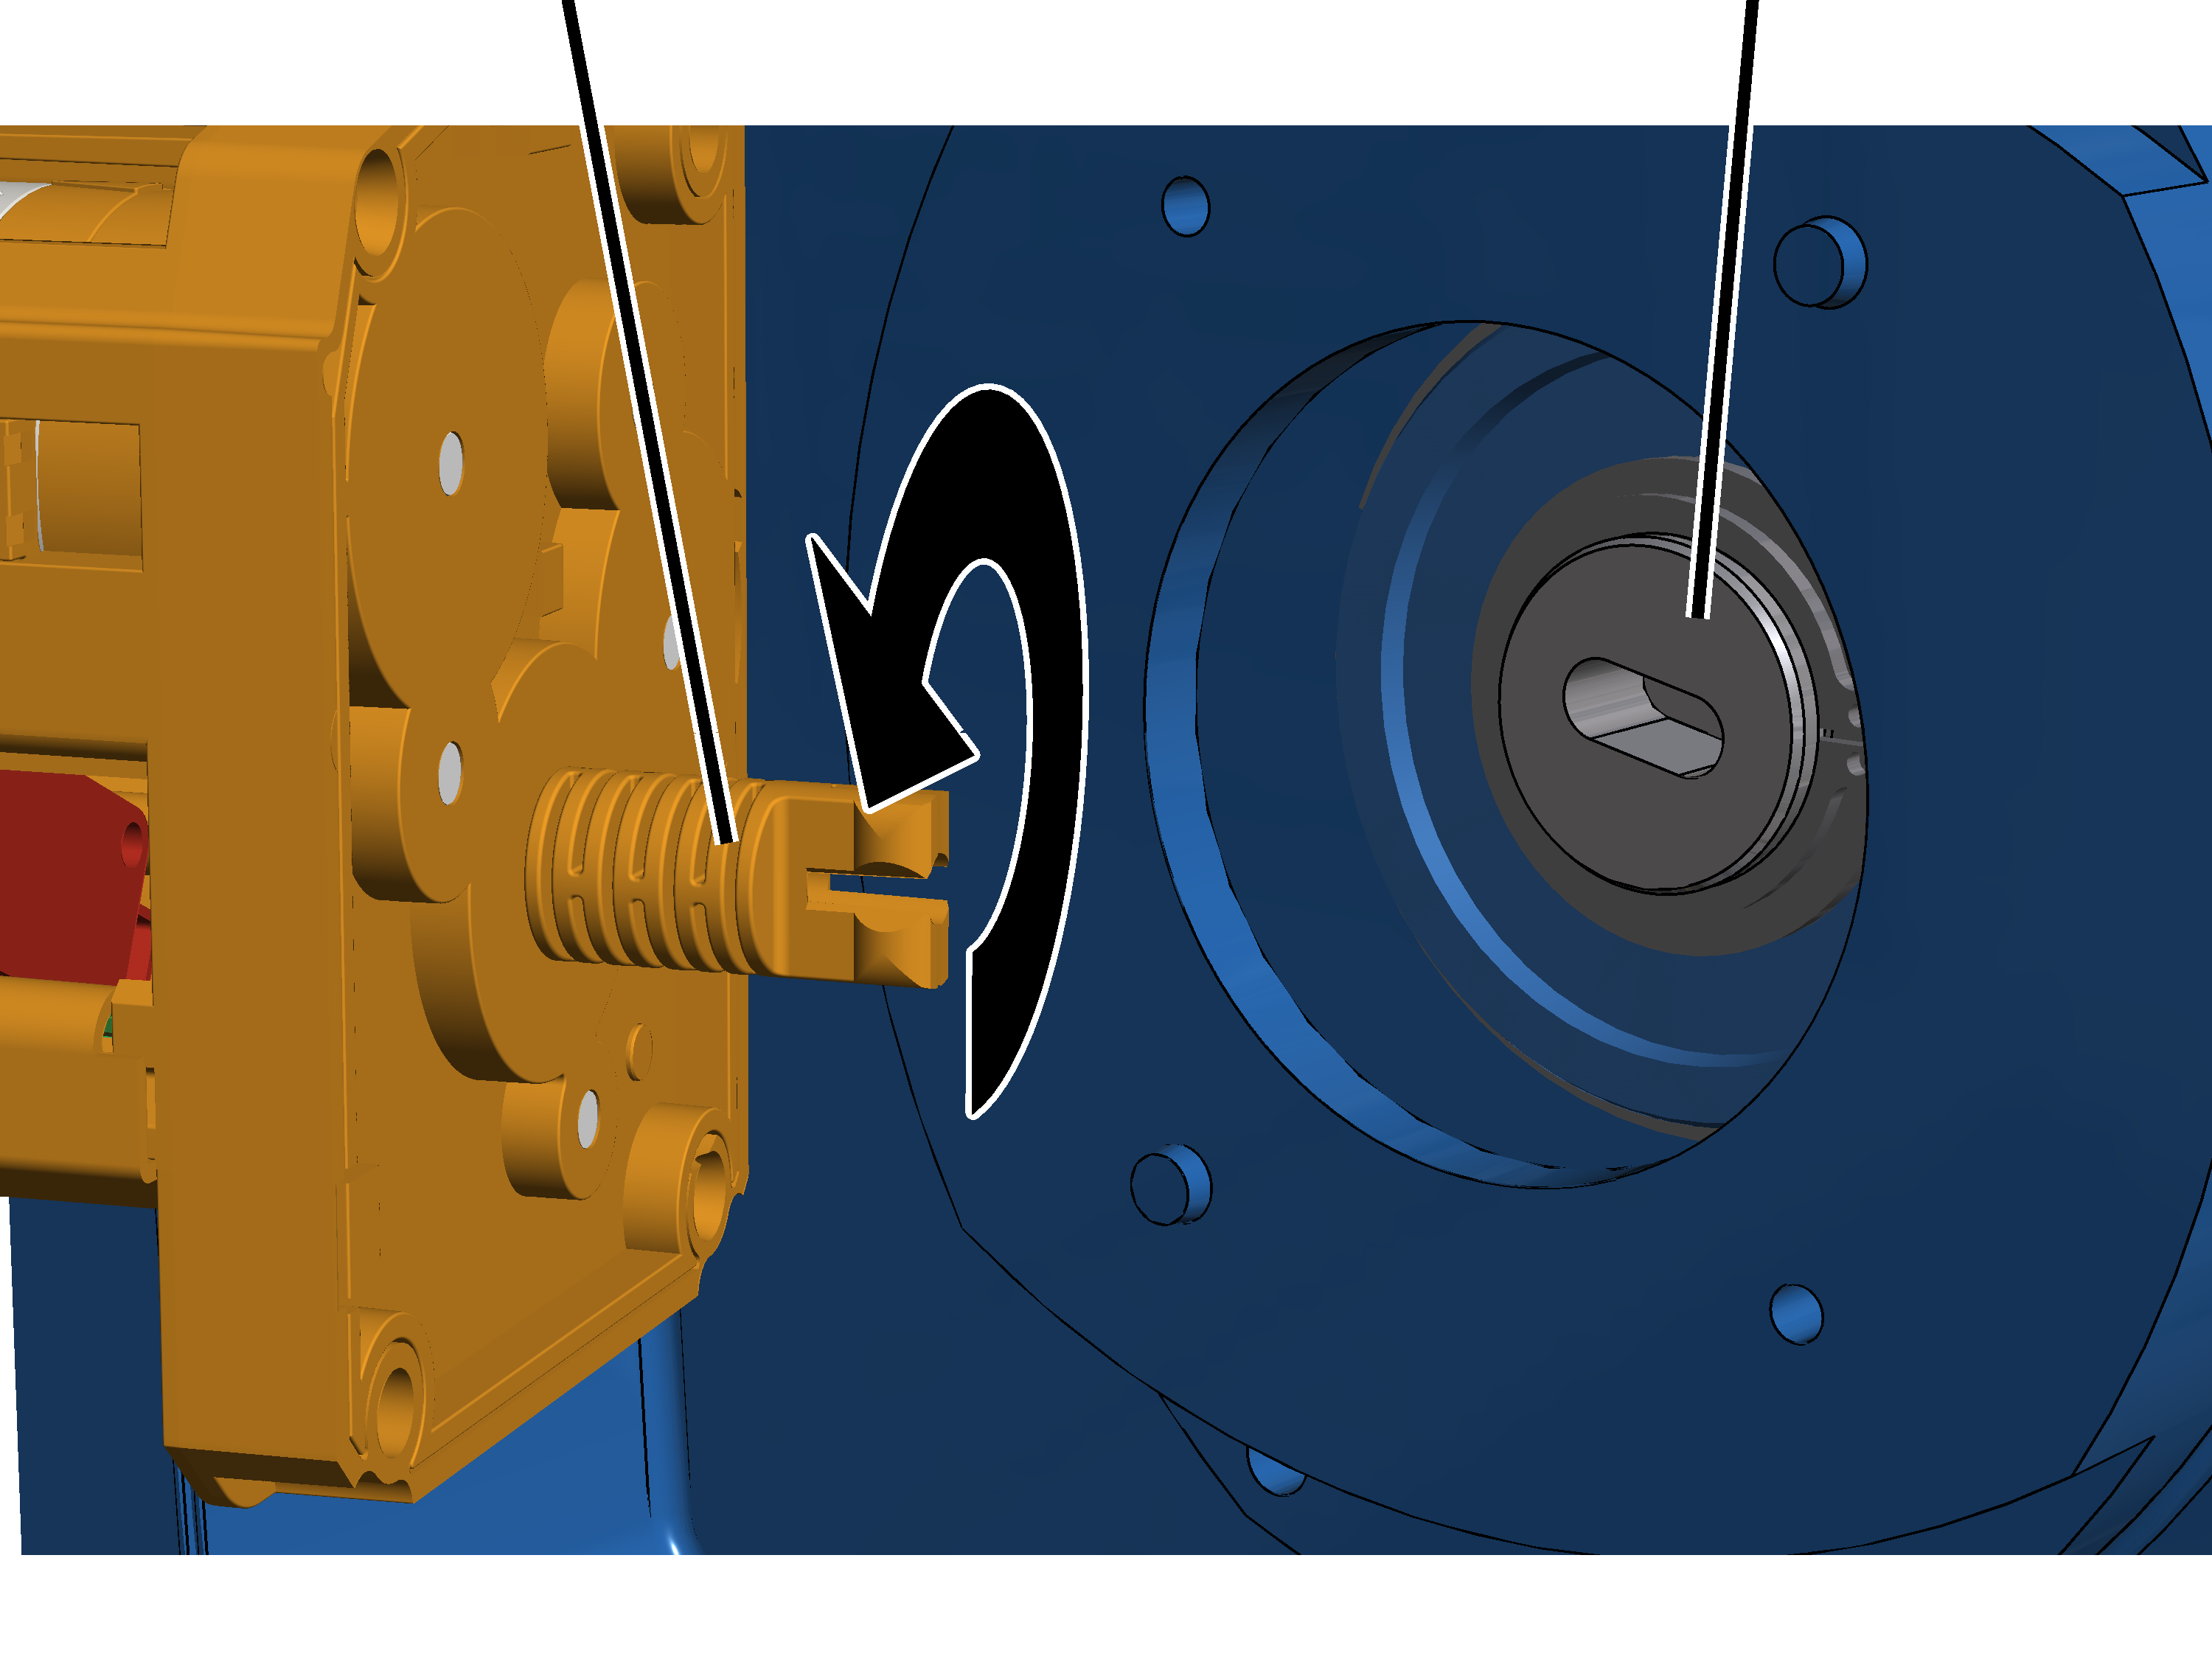
- Otworzyć pokrywę obudowy wyłącznika krańcowego mechanizmu podnoszenia na bębnie linowym.
- Obrócić wałek wyłącznika granicznego przekładni tak, aby pokrył się z otworem podłużnym w kołnierzu łożyska bębna linowego.
Wkręty z tworzywa sztucznego B6,3x25
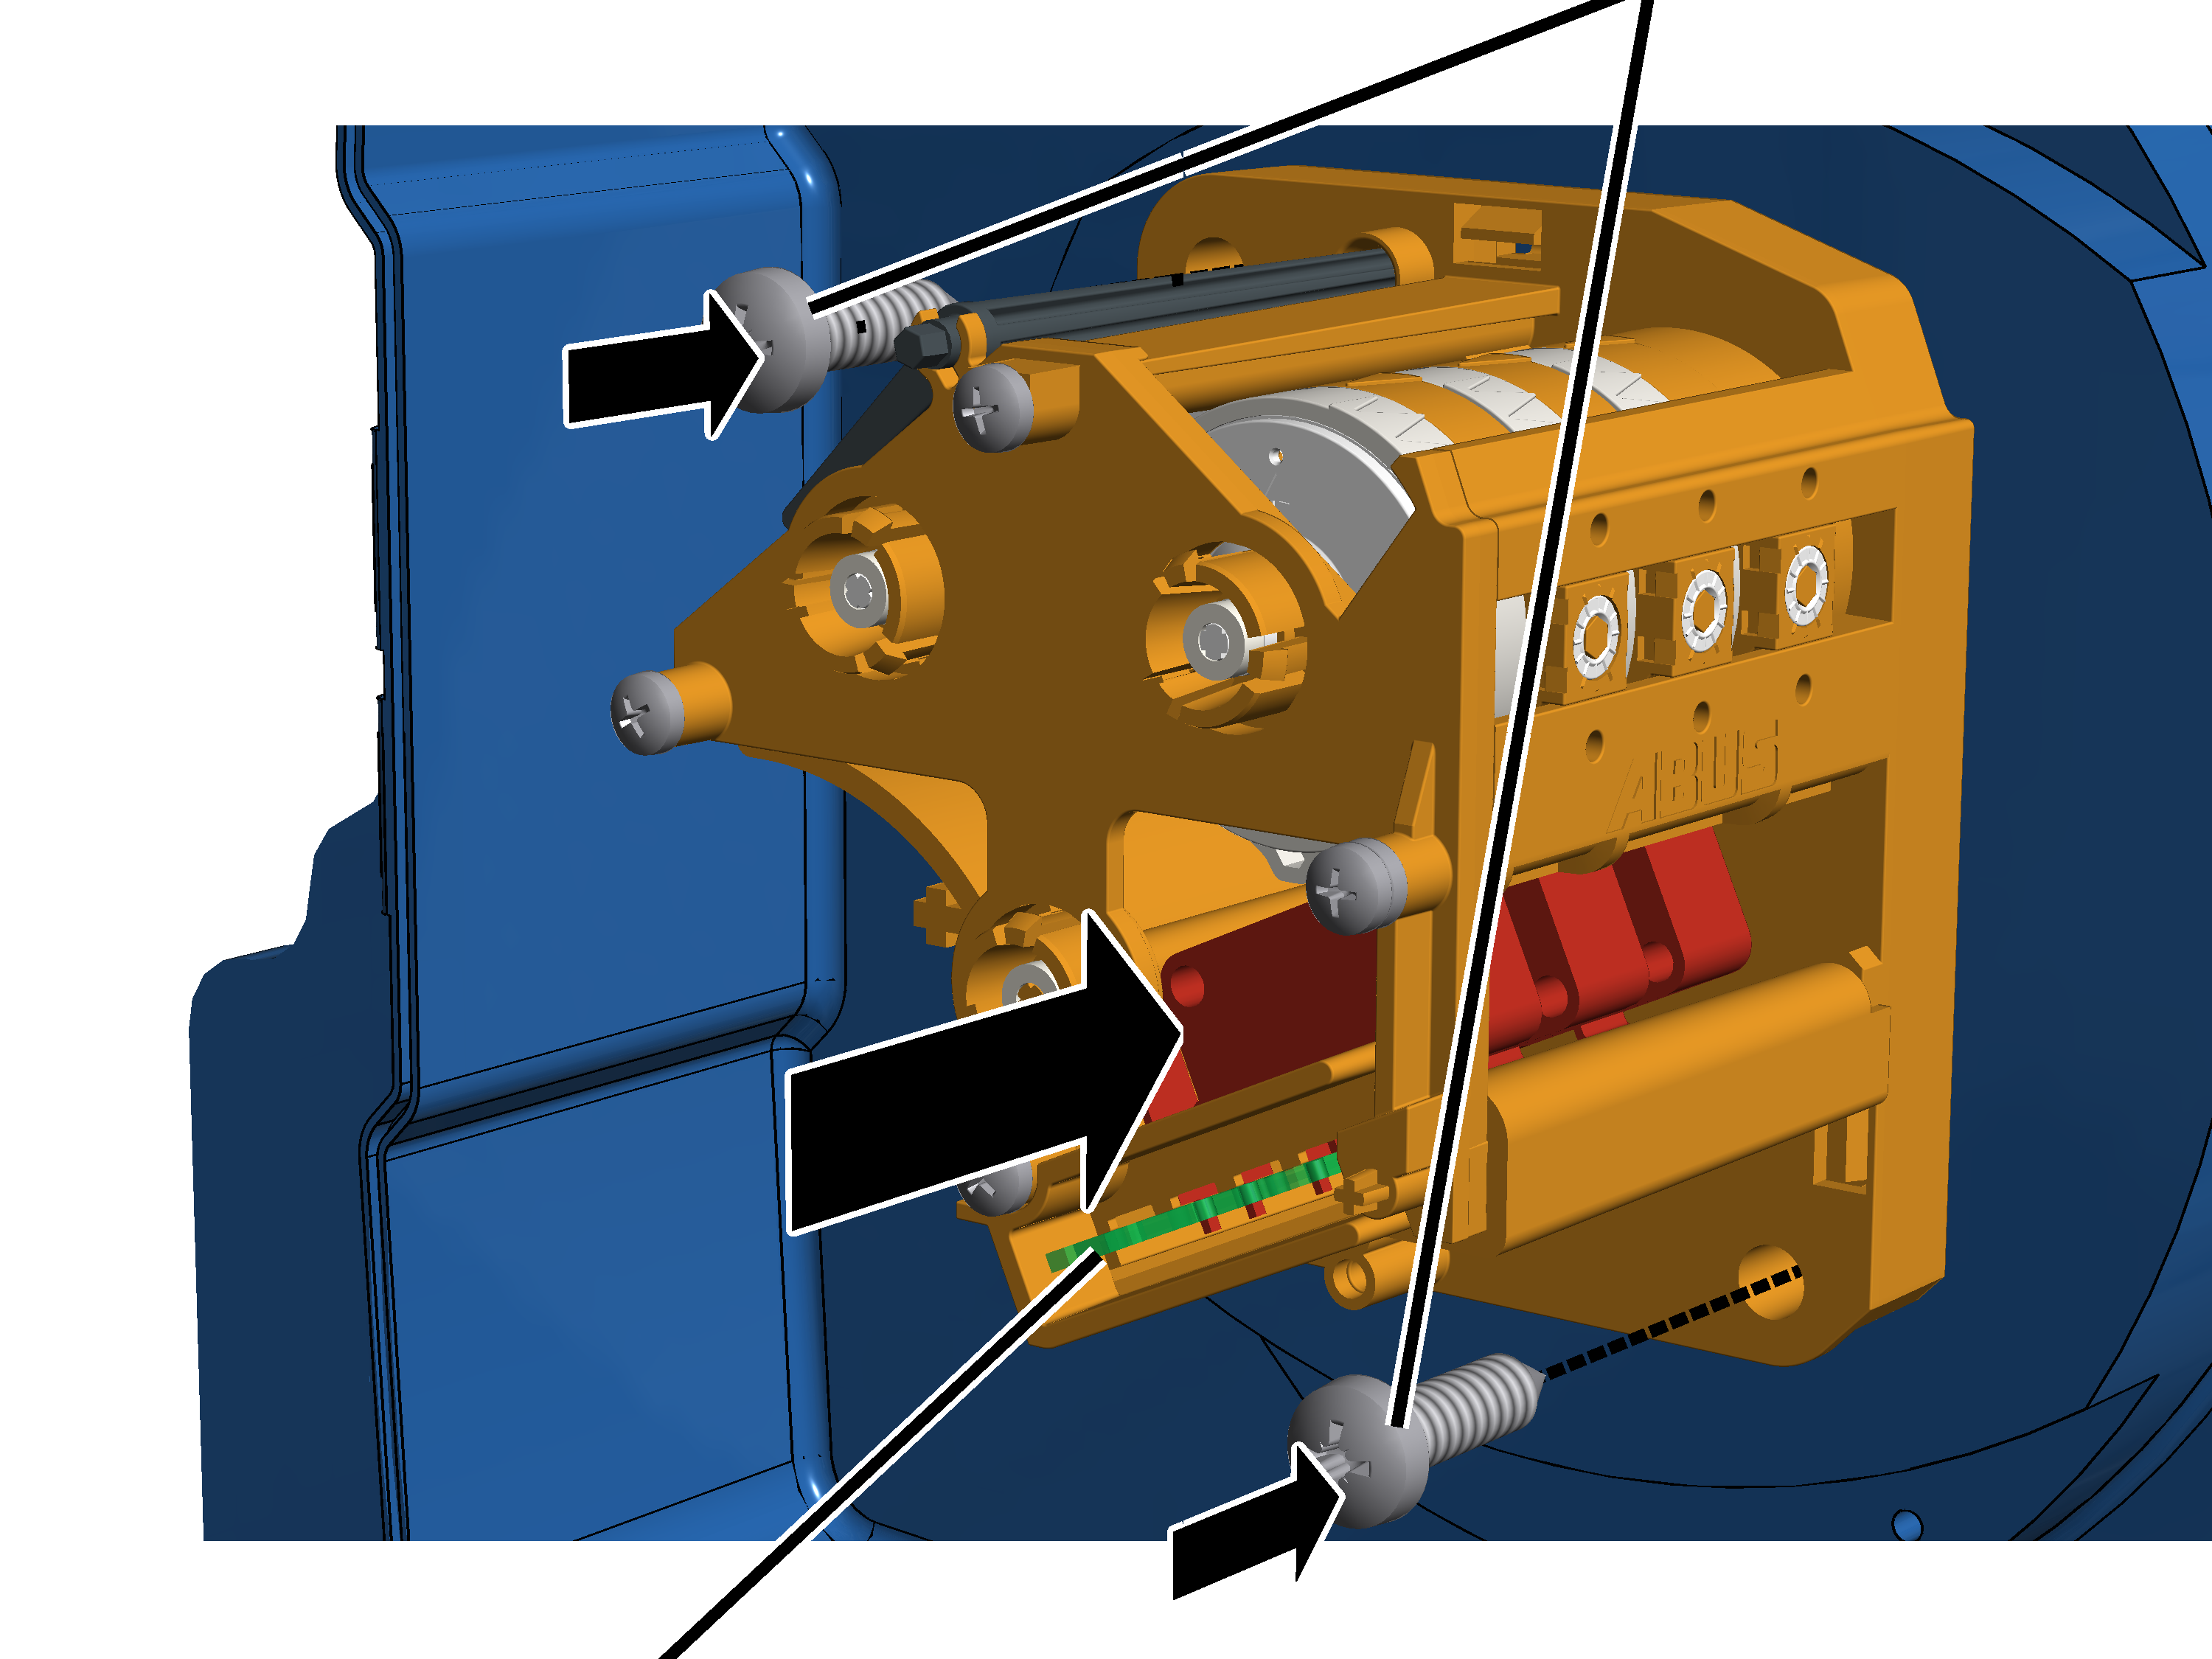
- Wyłącznik graniczny przekładni włożyć wałkiem w otwór podłużny na kołnierzu łożyska i naprowadzić na dwa kołki.
- Przykręcić wyłącznik graniczny przekładni wkrętami z tworzywa sztucznego B6,3x25. 3 Nm.
Podłączanie granicznego wyłącznika podnoszenia
- Założyć wtyczkę przewodu przyłączeniowego do płytki drukowanej wyłącznika krańcowego.
- Zamknąć pokrywę obudowy.
Jeżeli punkty przesterowania są przesunięte:
W wielu przypadkach ustawianie wyłącznika granicznego podnoszenia po wymianie liny jest zbędne, ponieważ pozycja haka ładunkowego została wcześniej zmierzona a następnie przywrócona. W szczególnych przypadkach (np. w razie poważnego uszkodzenia liny lub jej złego nawinięcia na bęben linowy) może być konieczne ponowne ustawienie punktów przesterowania.
- Ustawić od nowa punkty przesterowania dla dolnego wyłącznika krańcowego podnoszenia, górnego wyłącznika krańcowego podnoszenia i wyłącznika krańcowego awaryjnego.
Dla systemu ABUS Elektrics 3 ze sterowaniem stycznikowym: patrz podręcznik produktu „Wyłącznik graniczny przekładni ABUS“.
Dla systemu ABUS Elektrics 3 ze sterownikiem ABULiner: patrz podręcznik produktu „Sterowanie prędkością podnoszenia za pomocą przetwornicy częstotliwości w systemie ABUS Elektrics 3“
Wymiana krążków zwrotnych
Uszkodzony krążek zwrotny należy wymienić.
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 5000 lub GM 6000 z olinowaniem 4/2 lub 6/2
Poniżej przedstawiona jest wymiana krążków zwrotnych we wciągniku linowym z jednym krążkiem zwrotnym(olinowanie 4/2). Wymiana we wciągniku linowym z dwiema krążkami zwrotnymi(olinowanie 6/2) jest jednak bardzo podobna.
Demontaż krążka zwrotnego
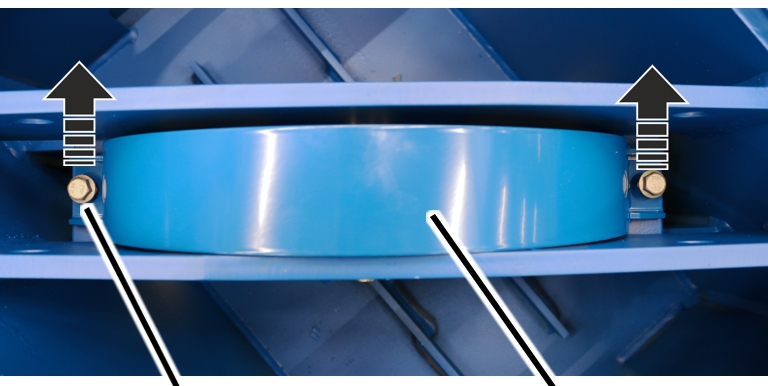
- Poluzować śruby żebrowane na uchwycie.
UchwytKrążek zwrotny
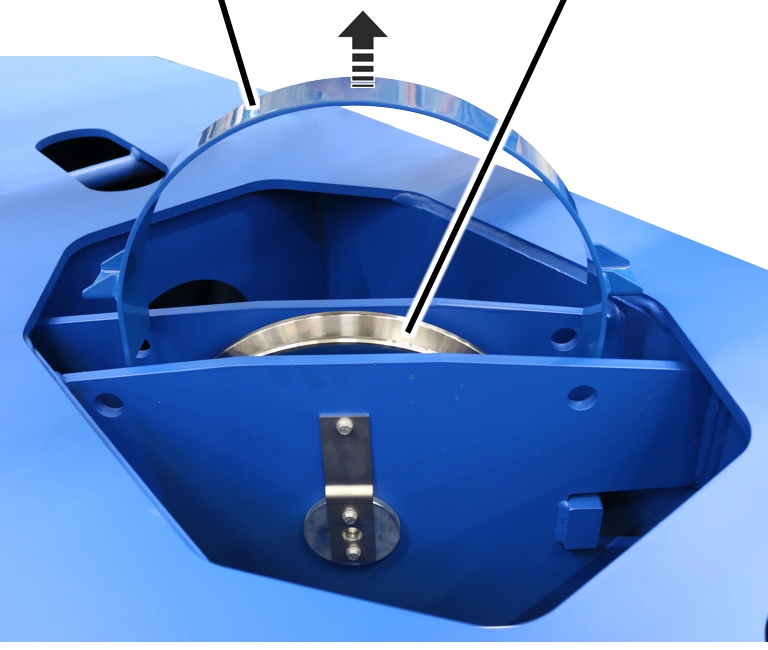
- Unieść uchwyt z krążka zwrotnego.
Śruba żebrowanaUchwyt
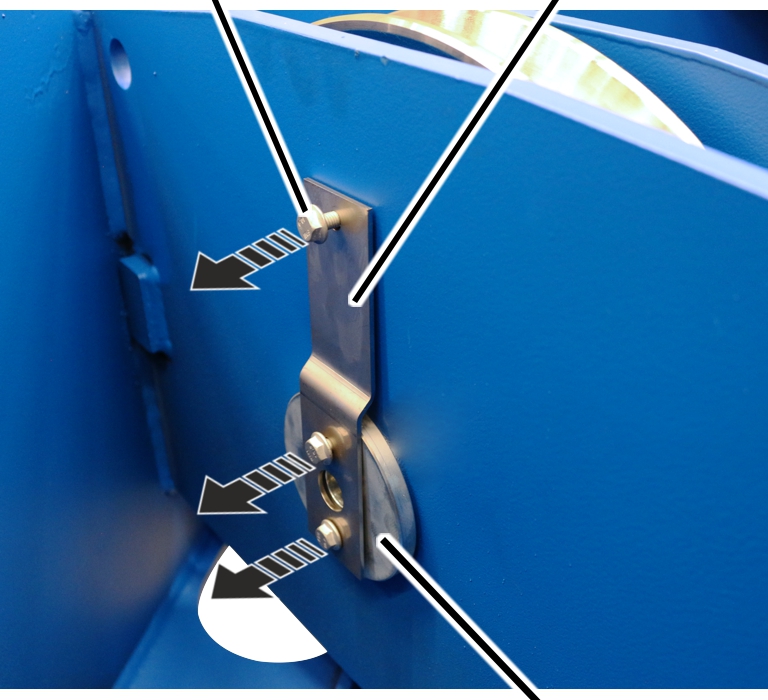
- Odkręcić uchwyt od trzpienia mierniczego.
Krążek zwrotny
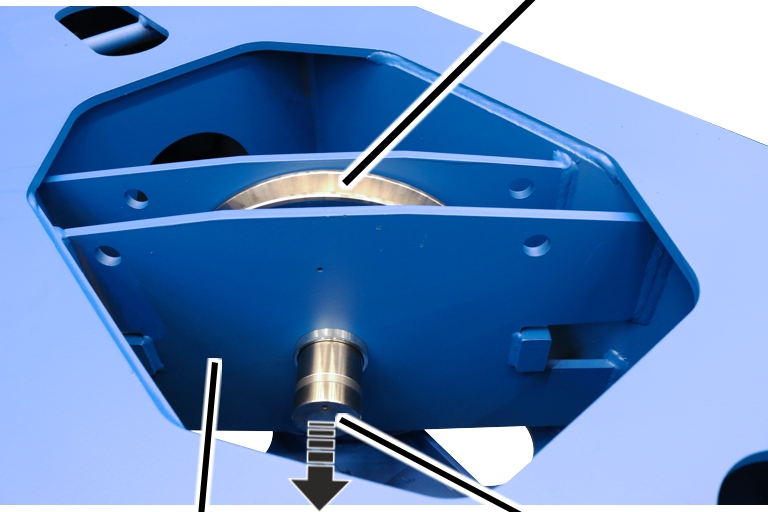
- Wyciągnąć trzpień mierniczy z trawersy i krążka zwrotnego.
Krążek zwrotny
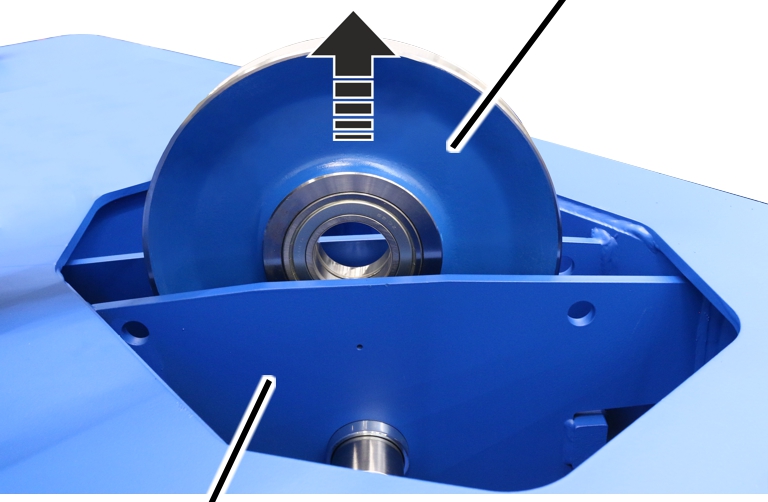
- Unieść krążek zwrotny z trawersy.
W razie uszkodzenia tulei łożyskowych:
TrawersaTuleja łożyskowa
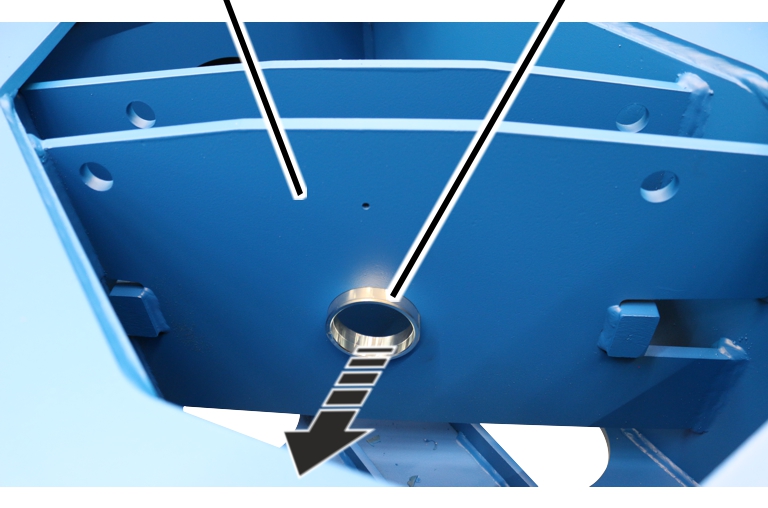
- Wyciągnąć tuleje łożyskowe z trawersy.
Montaż krążka zwrotnego
W razie uszkodzenia tulei łożyskowych:
TrawersaTuleja łożyskowa
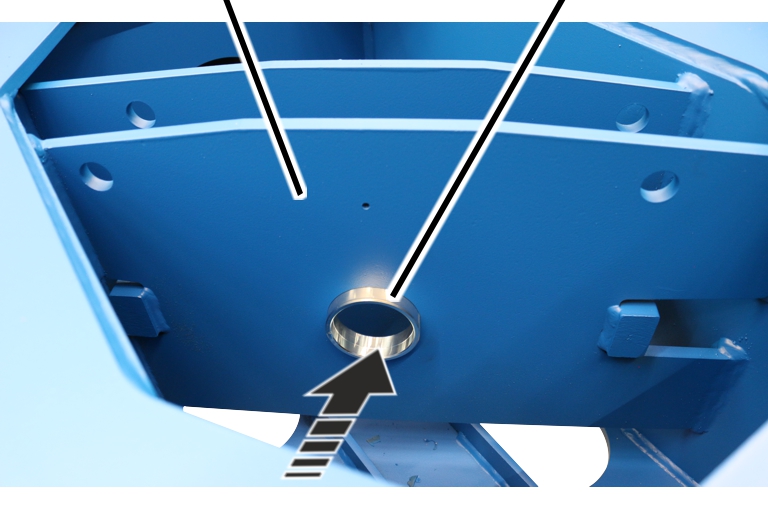
- Włożyć tuleję łożyskową po obu stronach w trawersę.
Trzpień mierniczyTuleja łożyskowa
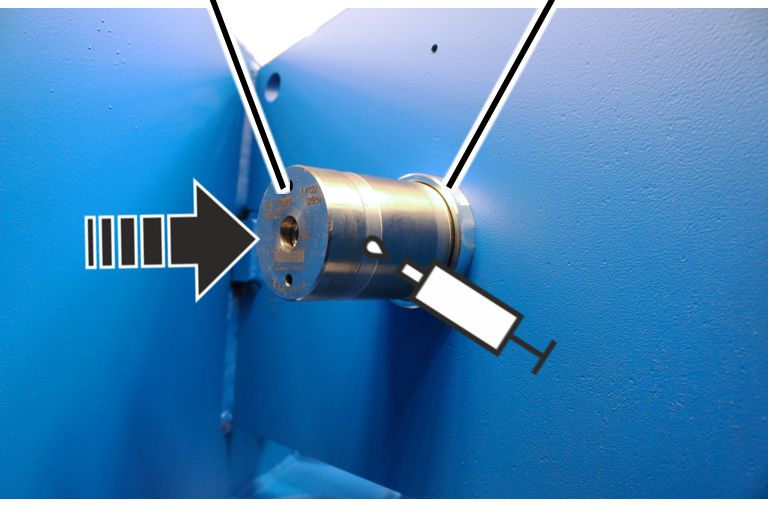
- Nasmarować trzpień mierniczy.
Smar: „pasta wysokotemperaturowa PBC 1574“. Szczegóły patrz „Smary“.
- Trzpień mierniczy wsunąć w jeden bok tulei łożyskowej.
Trzpienia mierniczego nie wsuwać całkowicie w trawersę!
Wskazówka
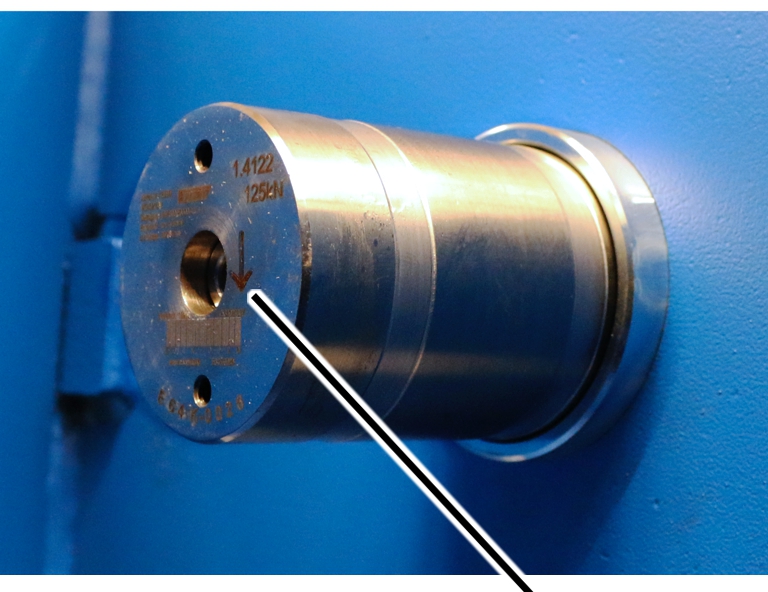
Strzałka na trzpieniu mierniczym musi być skierowana do dołu!
Krążek zwrotny
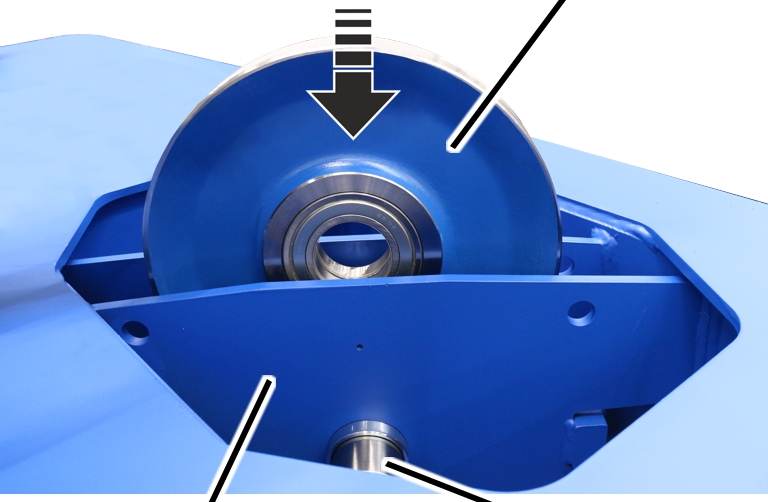
- Włożyć krążek zwrotny do trawersy.
Krążek zwrotny
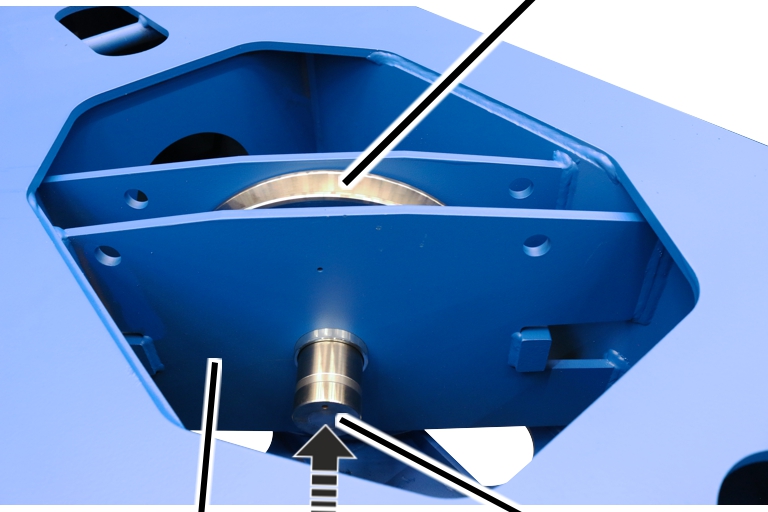
- Wsunąć trzpień mierniczy przez krążek zwrotny w drugą tuleję łożyskową.
Trzpień mierniczy jest po obu stronach zbieżny z tulejami łożyskowymi.
Śruba żebrowanaUchwyt
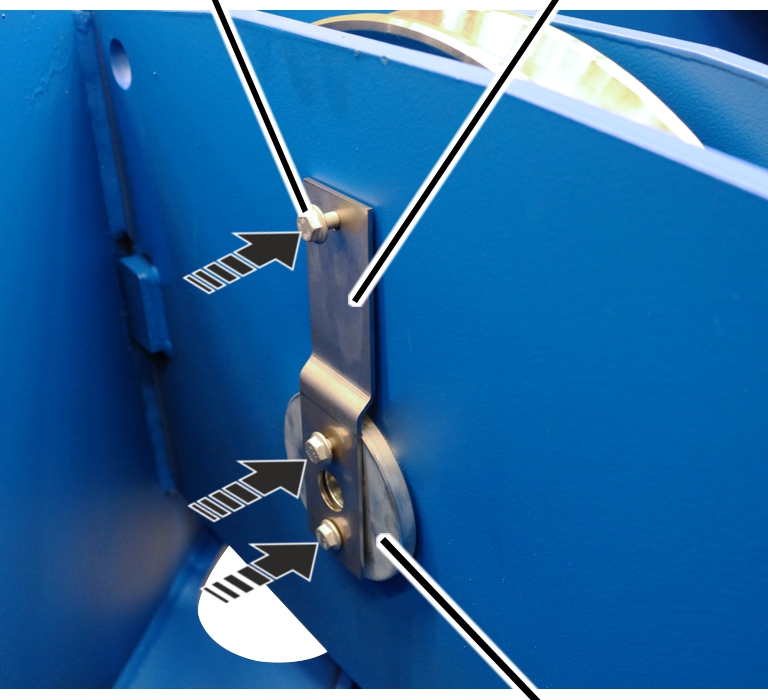
- Założyć uchwyt po obu stronach i przykręcić go śrubami żebrowanymi (3x).
Śruba |
Typ |
Moment obrotowy dokręcania |
|---|---|---|
Śruba żebrowana |
M8x16 |
42 Nm |
Śruba żebrowana |
M10x20 |
75 Nm |
UchwytKrążek zwrotny
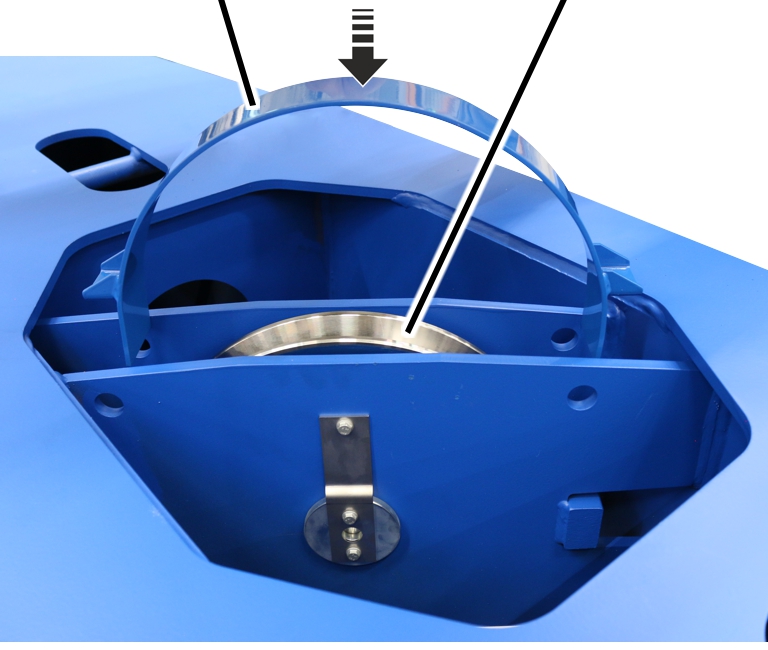
- Założyć uchwyt na krążek zwrotny.
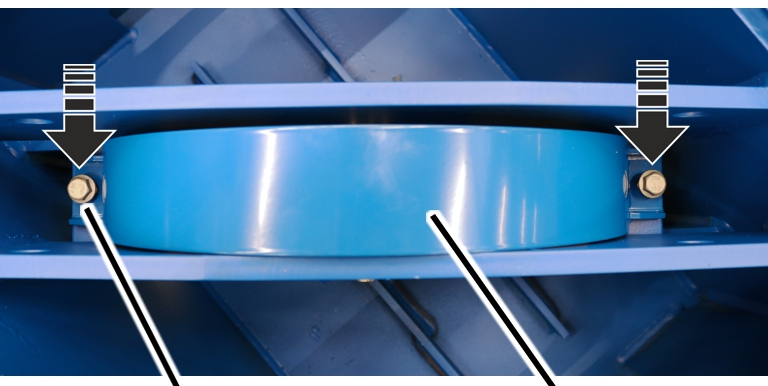
- Uchwyt przykręcić śrubami żebrowanymi M10x20 (2x). 75 Nm.
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 5000 lub GM 6000 z olinowaniem 8/2
Przy olinowaniu 8/2 z napędem mechanizmu podnoszenia GM 5000 lub GM 6000 w ramie wózka zabudowane są trzy krążki zwrotne.
Demontaż krążka zwrotnego
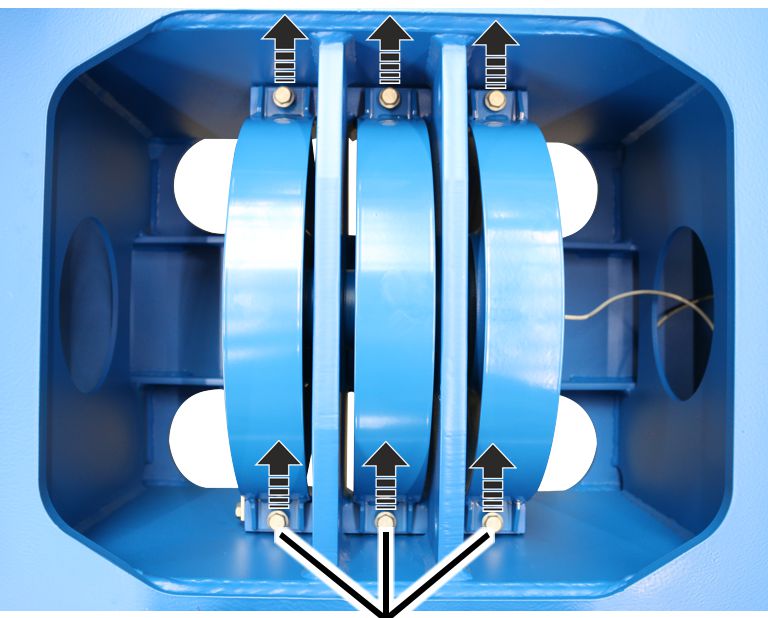
- Poluzować śruby żebrowane (6x) na uchwytach.
Krążek zwrotny
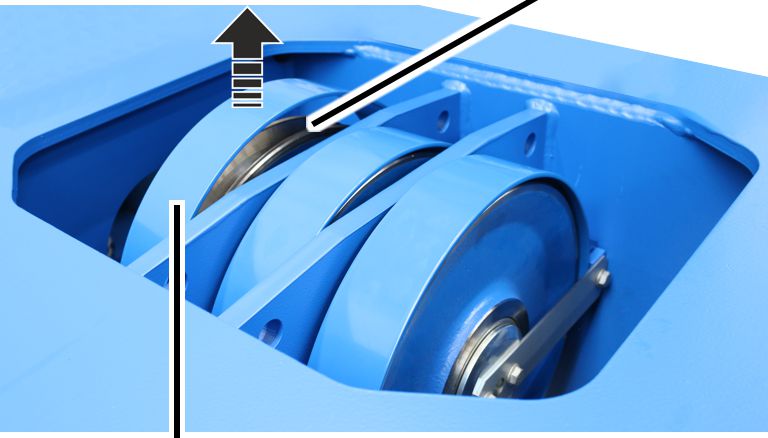
- Zdjąć uchwyt z krążków zwrotnych.
Po stronie z zabezpieczeniem przed obrotem:
PokrywaZabezpieczenie przed obrotem
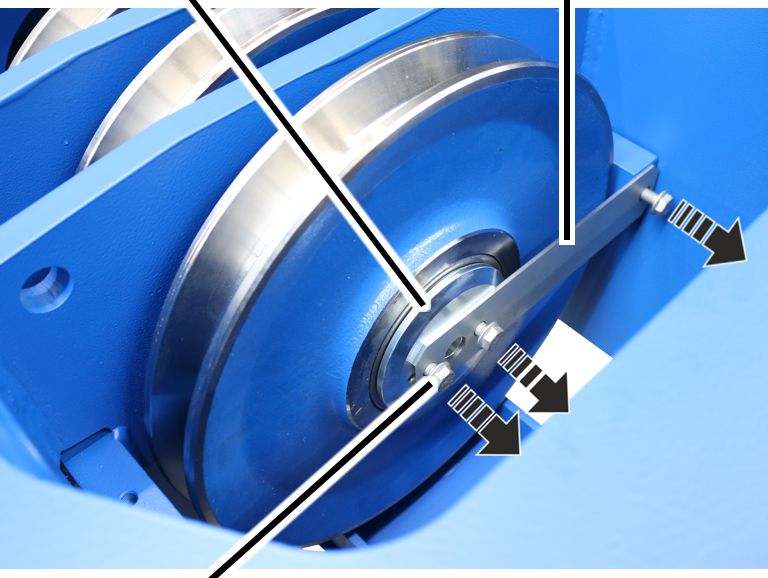
- Poluzować śruby żebrowane (3x).
- Zdjąć zabezpieczenie przed obrotem i pokrywę z trzpienia mierniczego.
Krążek zwrotny
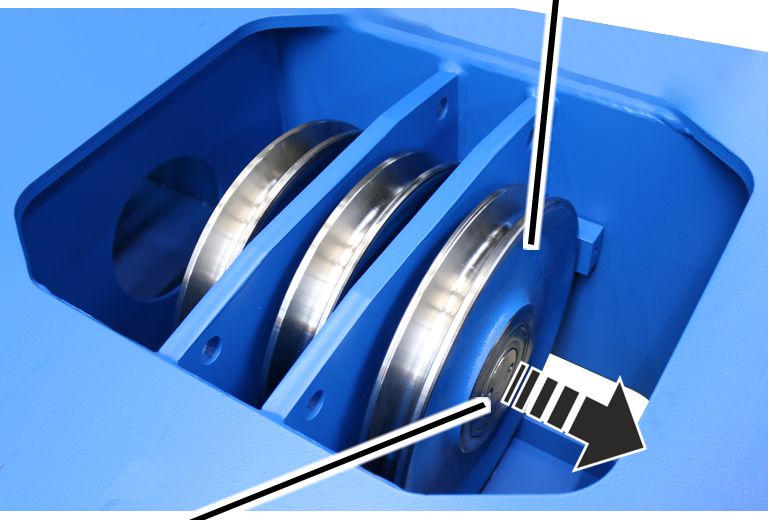
- Krążek zwrotny ściągnąć z boku z trzpienia mierniczego i unieść z ramy wózka.
Po stronie ze złączem do trzpienia mierniczego:
Śruba żebrowanaKrążek zwrotny
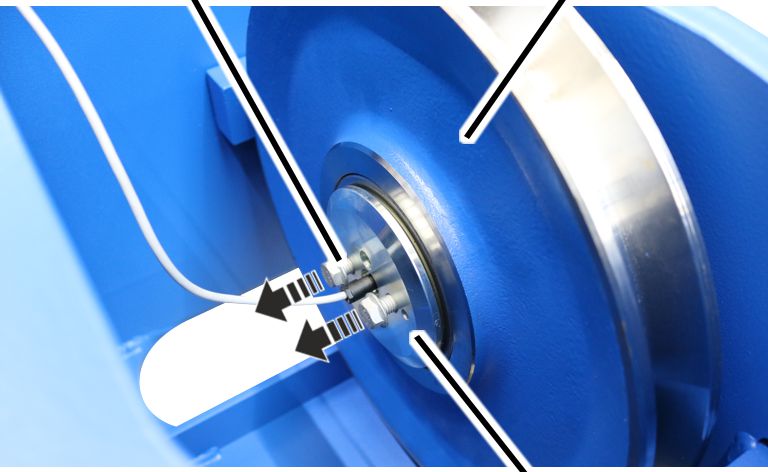
- Poluzować śruby żebrowane na pokrywie trzpienia mierniczego.
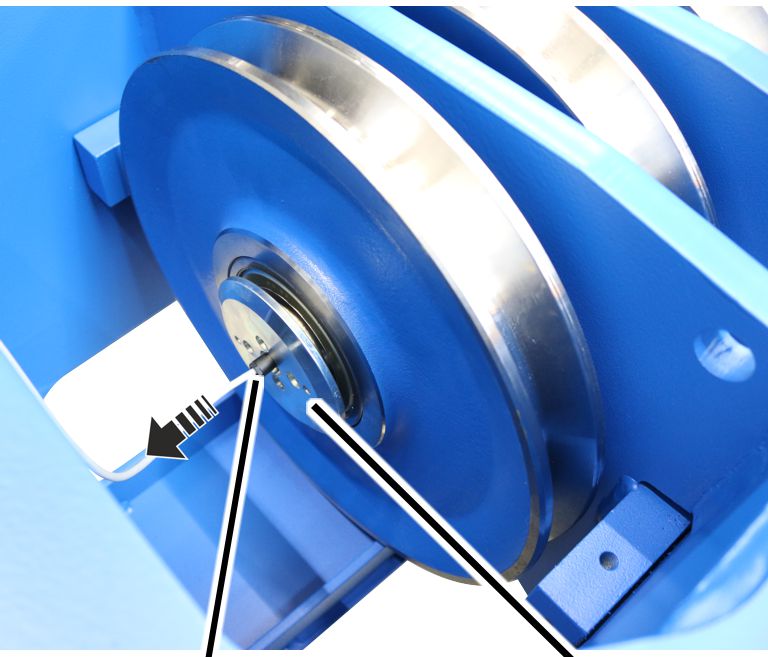
- Zdjąć pokrywę z trzpienia mierniczego.
- Odkręcić kabel przyłączeniowy trzpienia mierniczego.
Krążek zwrotny
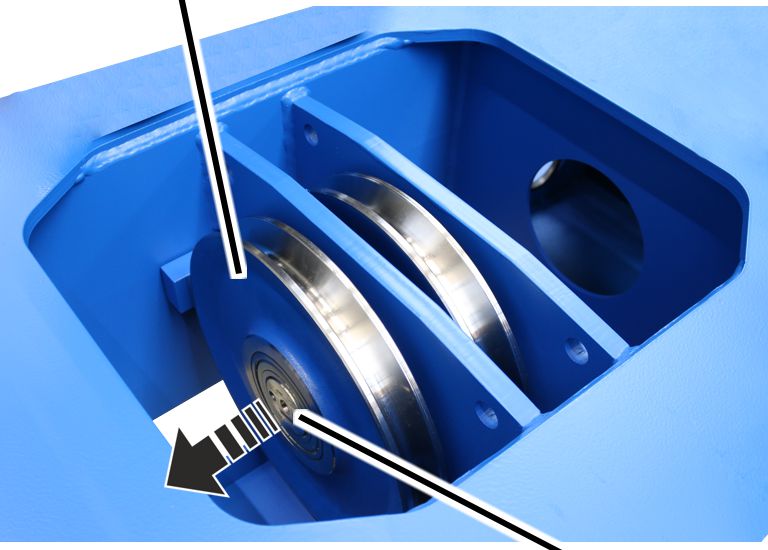
- Krążek zwrotny ściągnąć z boku z trzpienia mierniczego i unieść z ramy wózka.
Krążek zwrotny
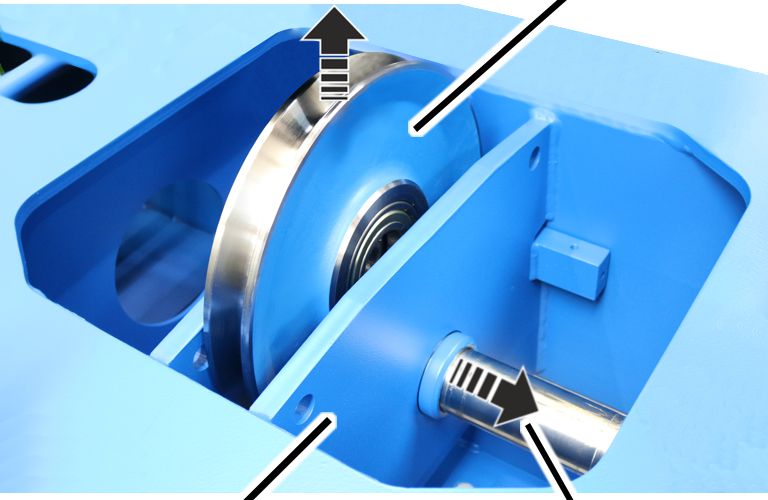
- Wyciągnąć trzpień mierniczy z trawersy i unieść krążek zwrotny z trawersy.
W razie uszkodzenia tulei łożyskowych:
Tuleja łożyskowaTrawersa
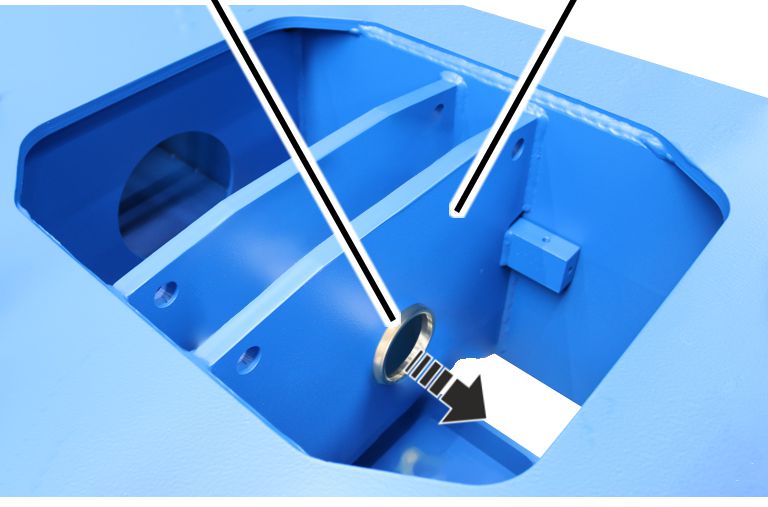
- Wyciągnąć tuleje łożyskowe z trawersy.
Montaż krążka zwrotnego
W razie uszkodzenia tulei łożyskowych:
Tuleja łożyskowaTrawersa
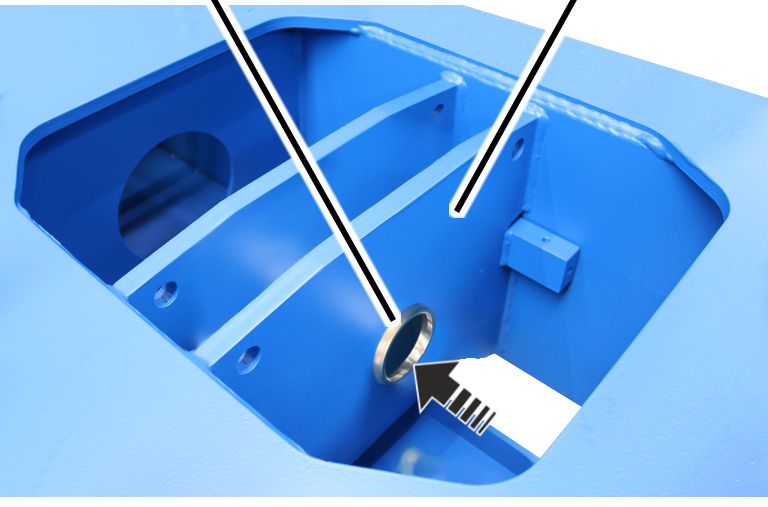
- Włożyć tuleję łożyskową po obu stronach w trawersę.
Trawersa
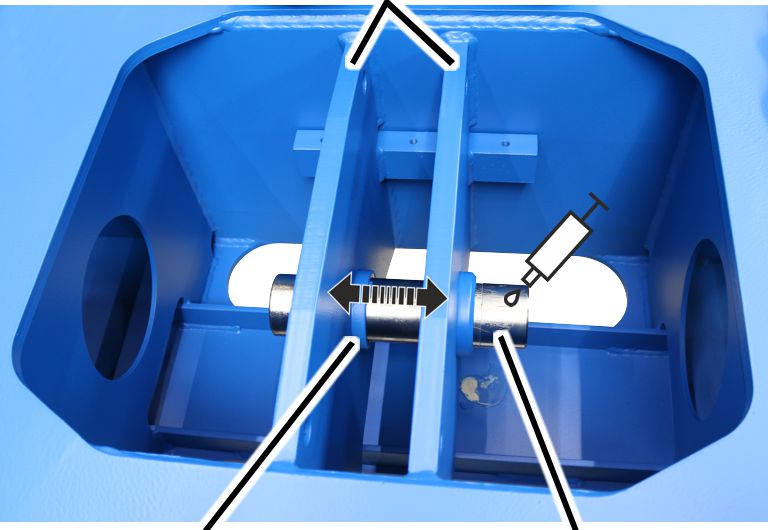
- Nasmarować trzpień mierniczy.
Smar: „pasta wysokotemperaturowa PBC 1574“. Szczegóły patrz „Smary“.
- Wsuwać i wysuwać trzpień mierniczy w tulejach łożyskowych trawersy, aby rozprowadzić smar w tulejach łożyskowych.
Krążek zwrotny
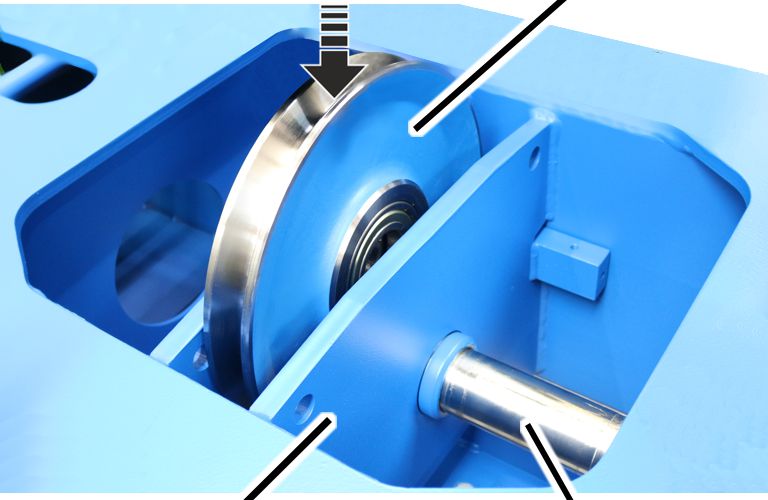
- Wyciągnąć trzpień mierniczy z trawersy na tyle, aby można było włożyć krążek zwrotny centralnie w trawersę.
- Włożyć krążek zwrotny do trawersy.
Krążek zwrotnyTrawersa
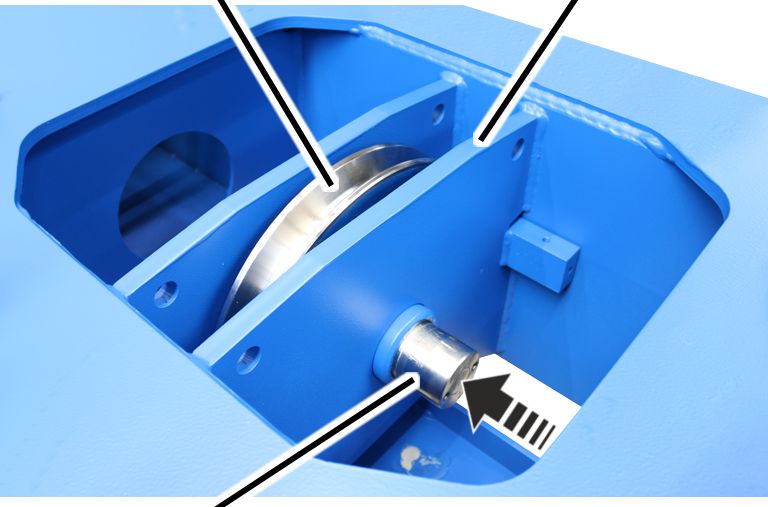
- Wsunąć trzpień mierniczy przez trawersę i krążek zwrotny.
Wskazówka
Strzałka na trzpieniu mierniczym musi być skierowana do dołu!
Krążek zwrotny
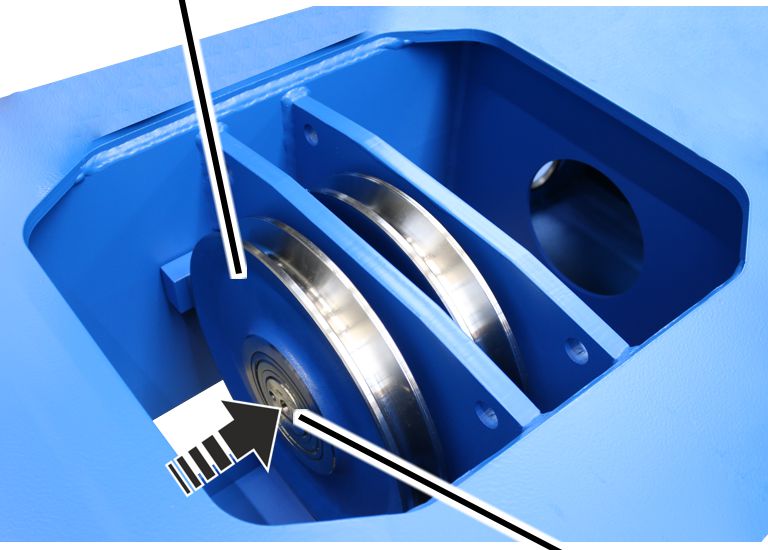
- Drugi krążek zwrotny wsunąć na jeden bok trzpienia mierniczego.
Krążek zwrotny
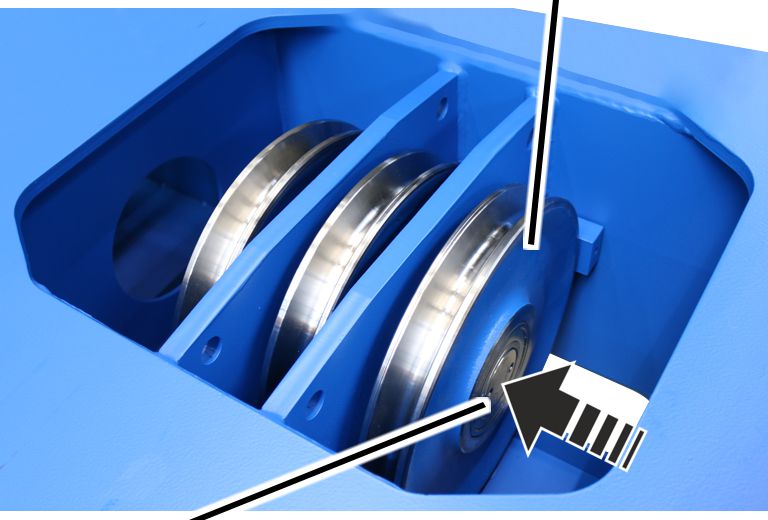
- Trzeci krążek zwrotny wsunąć na drugi bok trzpienia mierniczego.
Trzpień mierniczy jest po obu stronach zbieżny z tulejami łożyskowymi.
Po stronie ze złączem do trzpienia mierniczego:
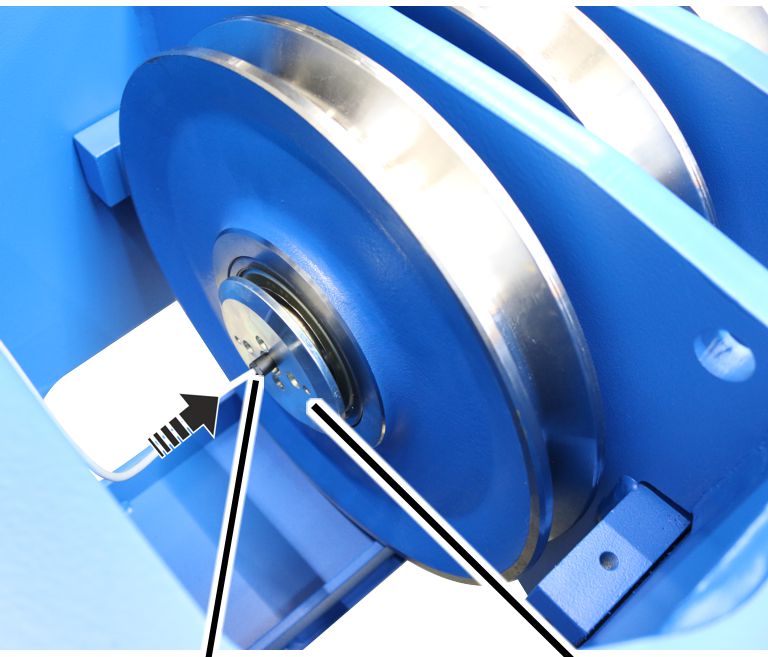
- Wsunąć kabel przyłączeniowy trzpienia mierniczego przez środkowy otwór w pokrywie.
- Przykręcić kabel przyłączeniowy trzpienia mierniczego.
- Wsunąć pokrywę na trzpień mierniczy.
Śruba żebrowanaKrążek zwrotny
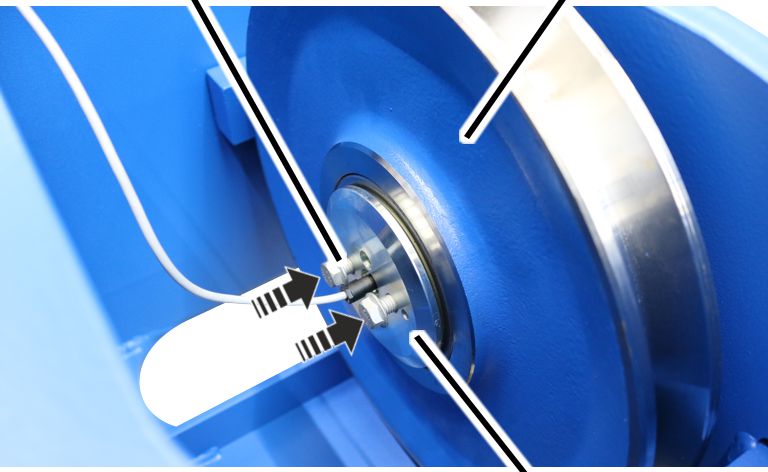
- Przykręcić pokrywę śrubami żebrowanymi M10x25 (2x) do trzpienia mierniczego. 75 Nm.
Po drugiej stronie trzpienia mierniczego:
PokrywaŚruba żebrowana M10x20
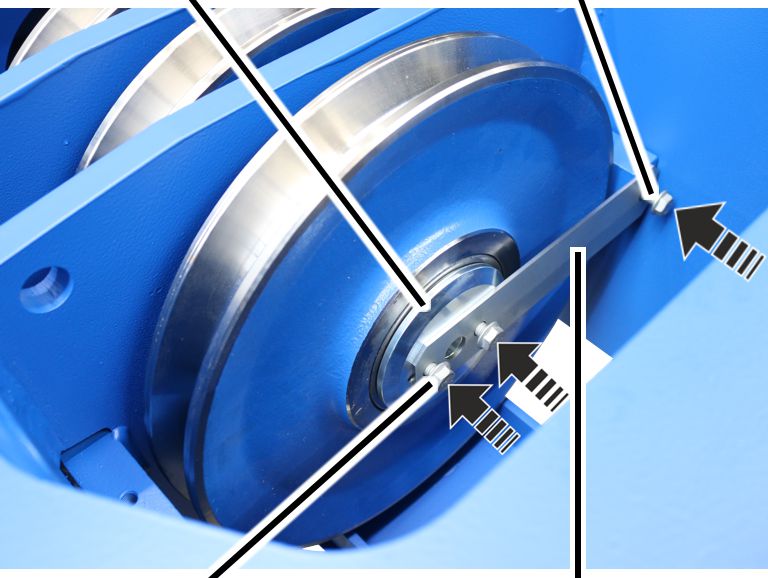
- Przykręcić pokrywę z zabezpieczeniem przed obrotem śrubami żebrowanymi M10x25 (2x) do trzpienia mierniczego. 75 Nm.
- Przykręcić zabezpieczenie przed obrotem śrubą żebrowaną M10x20 do trawersy. 75 Nm.
Krążek zwrotny
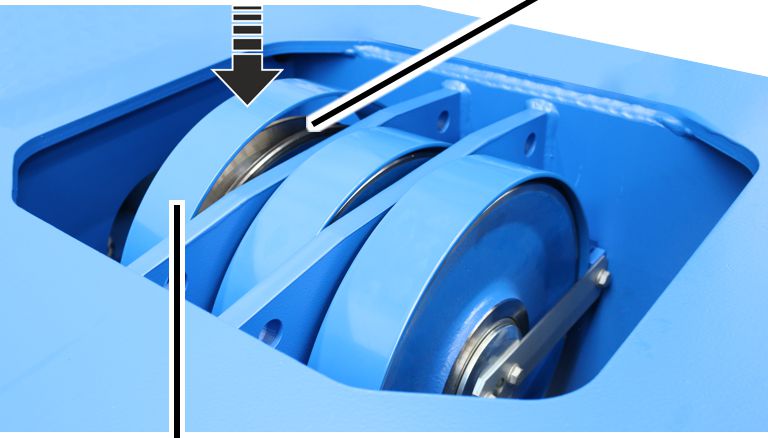
- Wsunąć uchwyt przez krążki zwrotne.
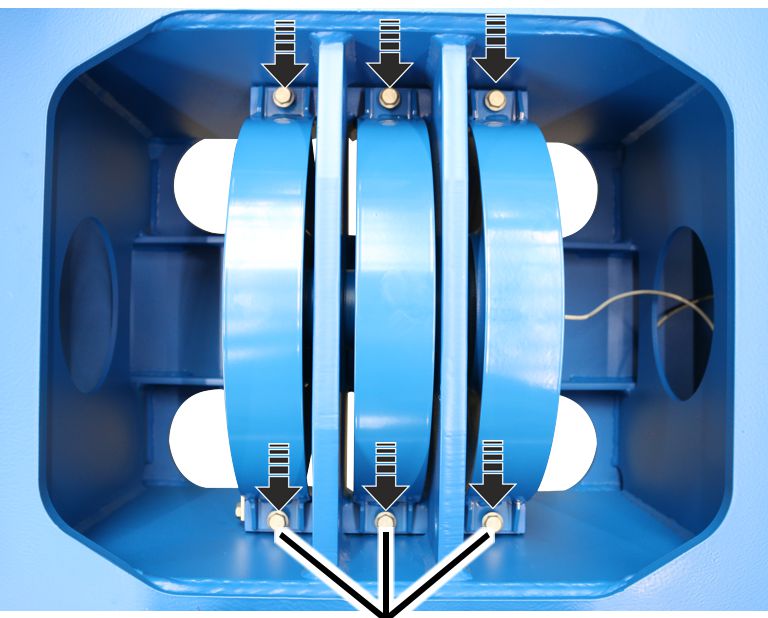
- Uchwyt przykręcić śrubami żebrowanymi M10x20 (6x). 75 Nm.
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 7000
Poniżej przedstawiona jest wymiana krążków zwrotnych we wciągniku linowym z dwoma krążkami zwrotnymi(olinowanie 6/2). Wymiana we wciągniku linowym z jednym lub więcej krążkami zwrotnymi jest jednak bardzo podobna.
Demontaż trawersy krążków zwrotnych
płytka
- Poluzować śruby żebrowane M10x16 (4x) na płytce montażowej.
- Unieść płytkę z ramy wózka.
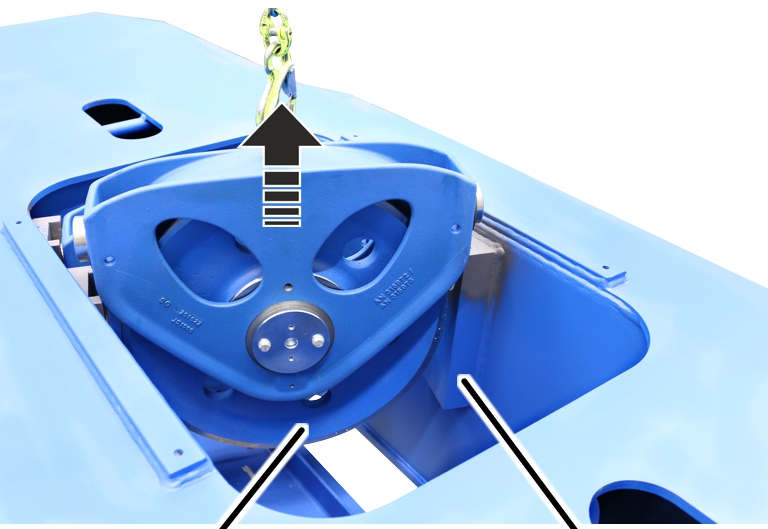
- Unieść trawersę krążków zwrotnych z ramy wózka.
Demontaż krążka zwrotnego
We wciągniku linowym z napędem mechanizmu podnoszenia GM 7000 krążek zwrotny jest zamocowany do trawersy krążków zwrotnych za pomocą sworznia z pokrywą.
Śruba żebrowana
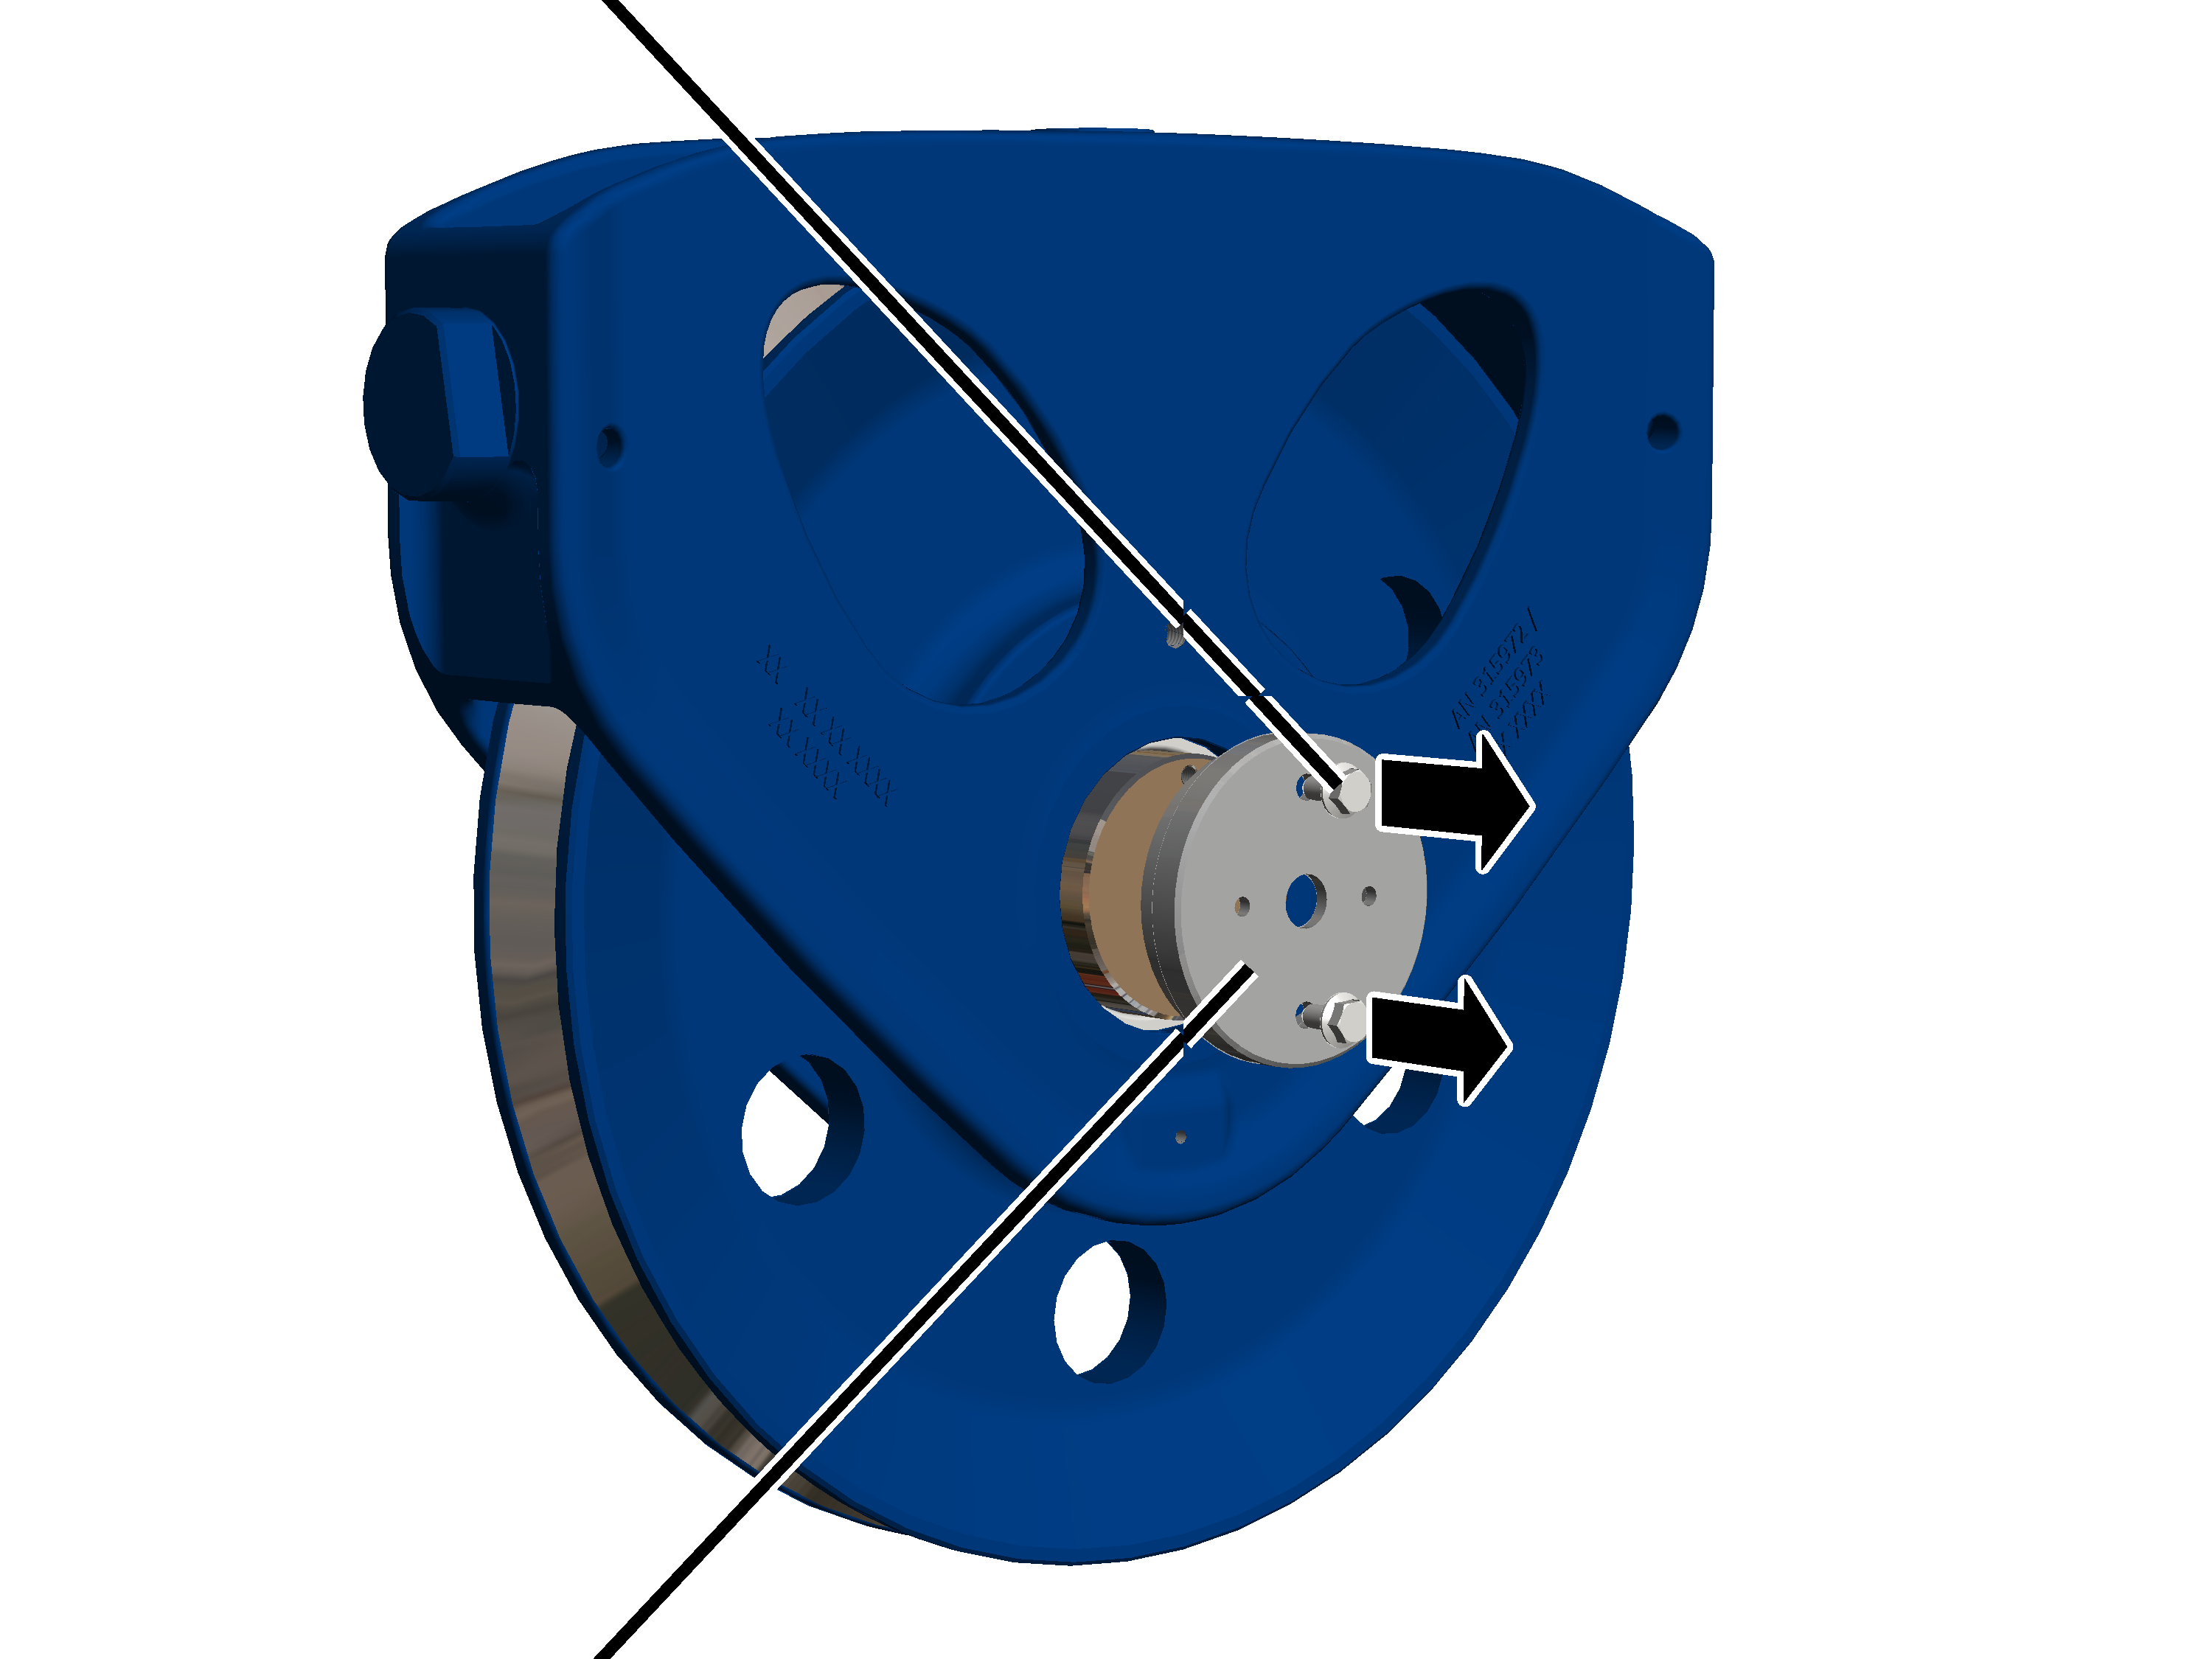
- Poluzować śruby żebrowane (2x) na pokrywie.
- Zdjąć pokrywę z trawersy krążków zwrotnych.
Trawersa krążków zwrotnychSworzeń
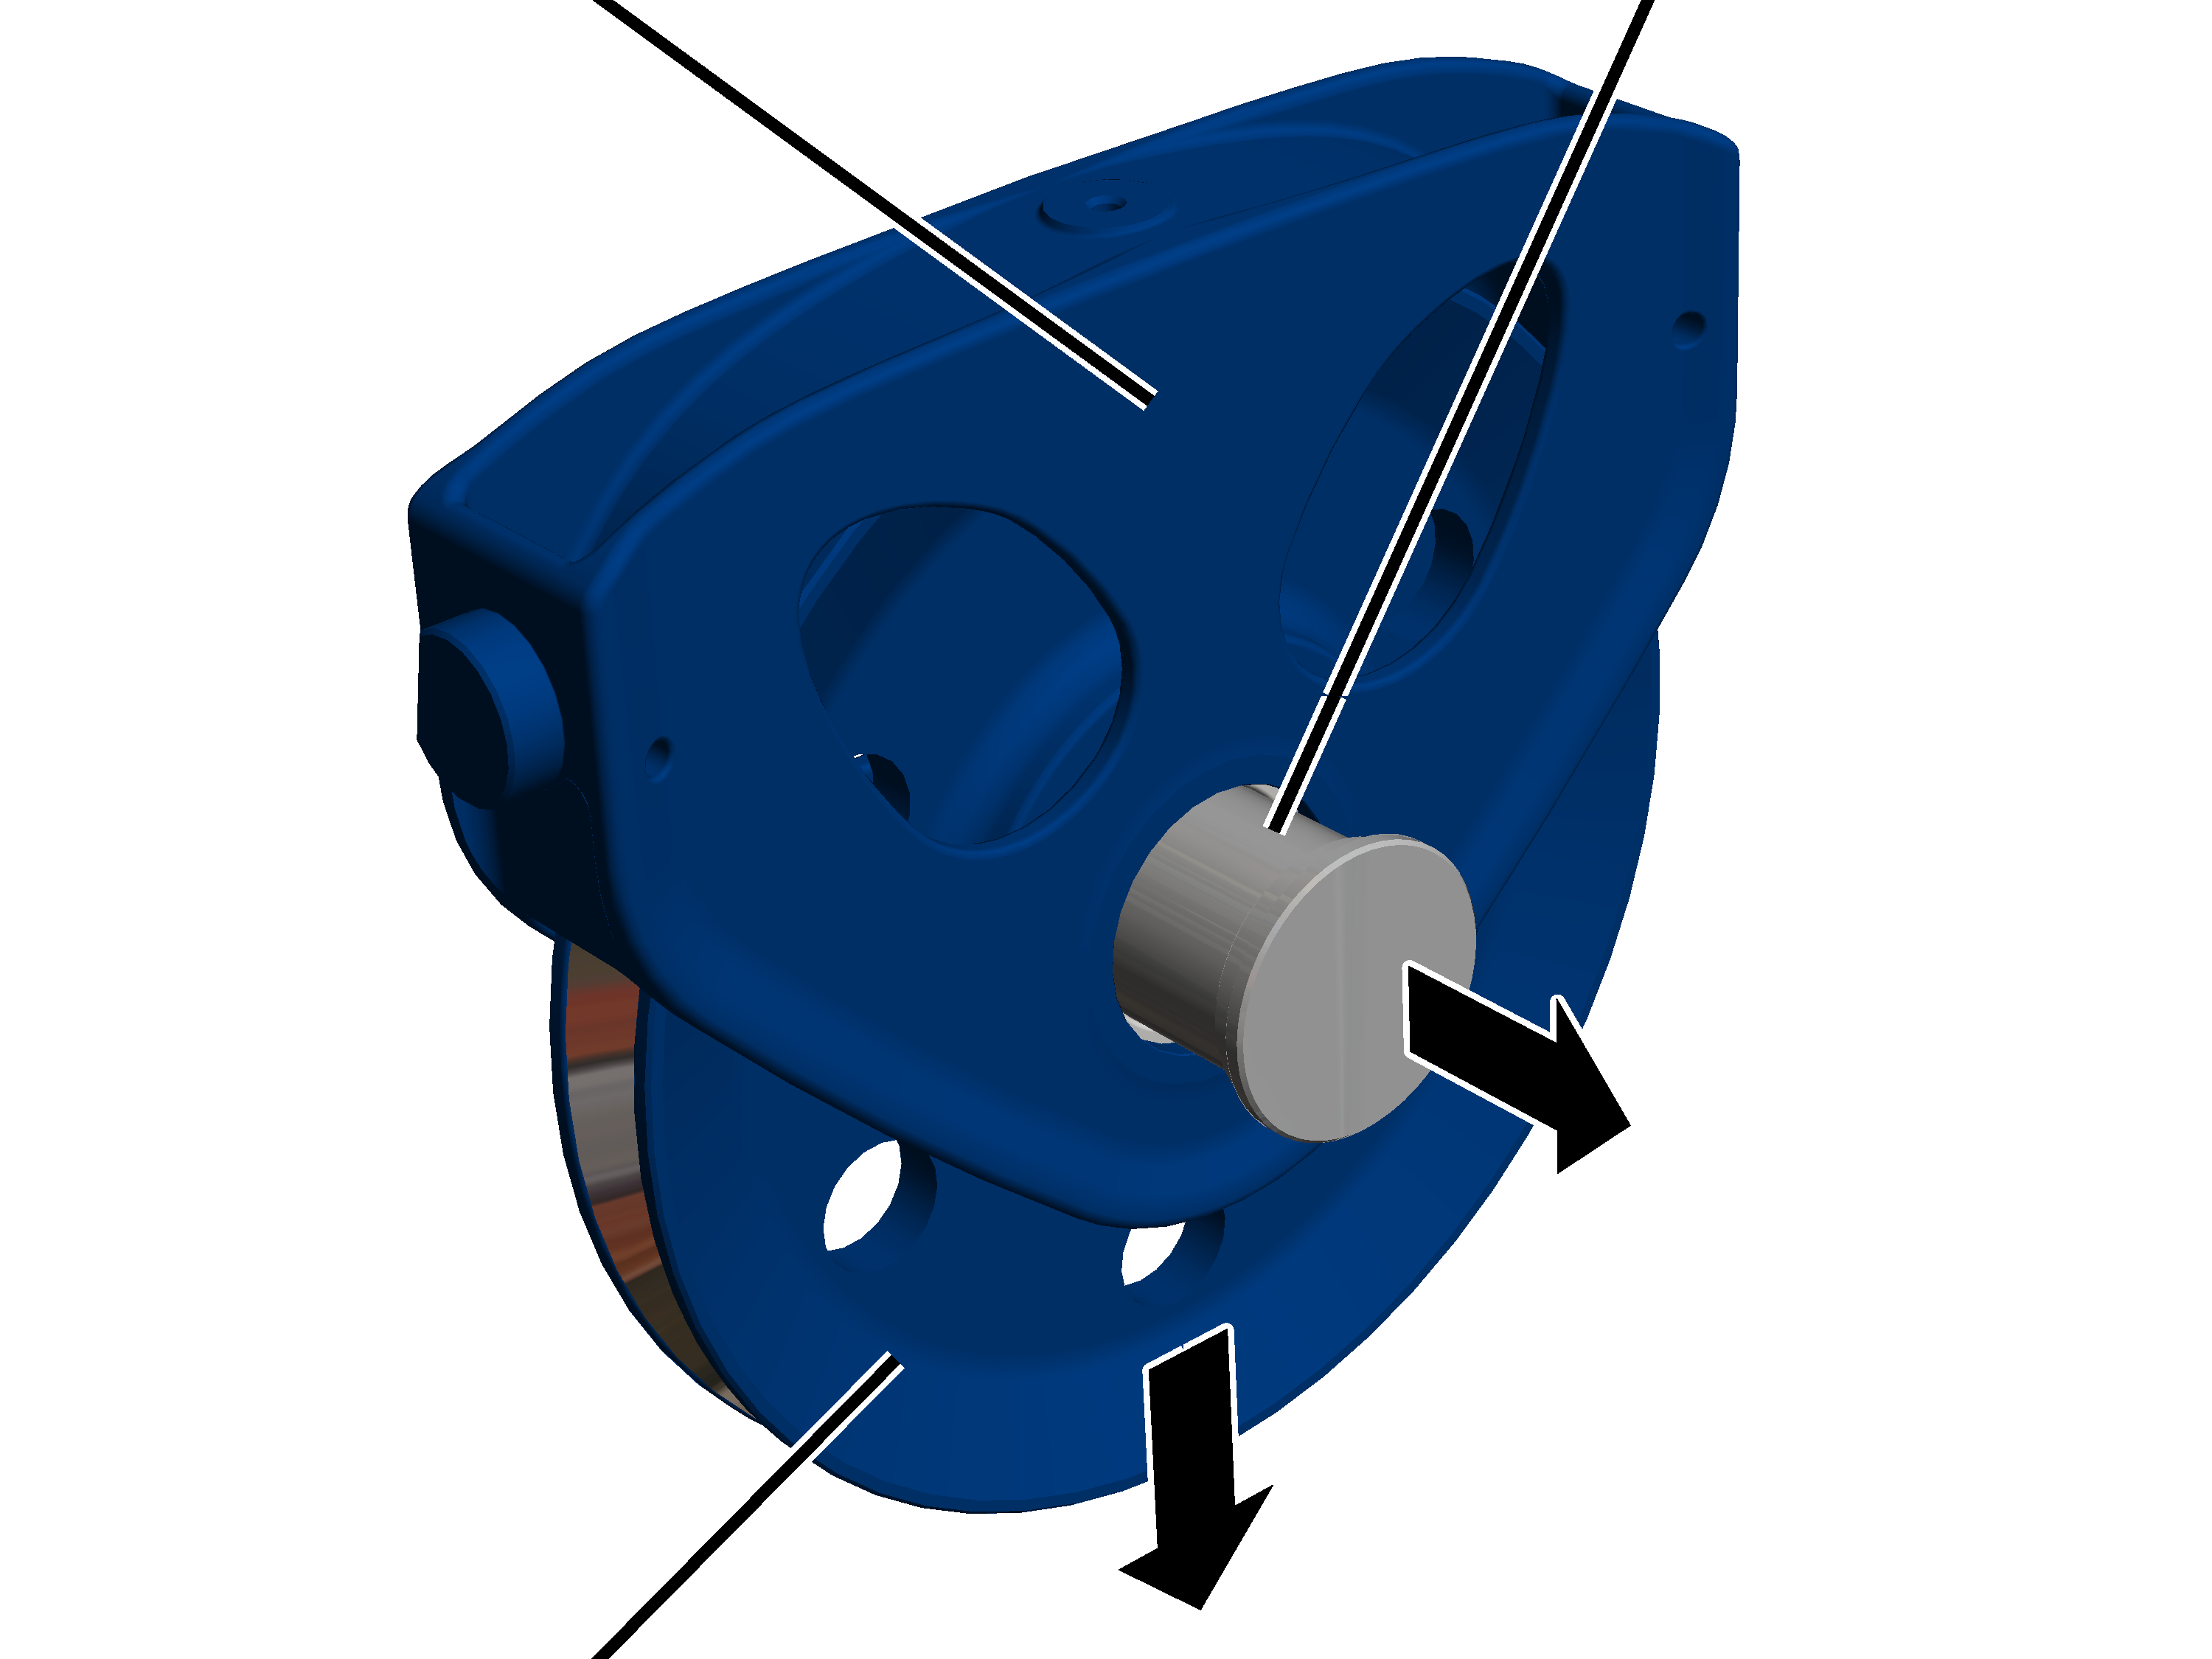
- Wyciągnąć sworznie z trawersy krążków zwrotnych i krążka zwrotnego.
- Wyciągnąć krążek zwrotny z trawersy krążków zwrotnych.
Montaż krążka zwrotnego
Trawersa krążków zwrotnychSworzeń
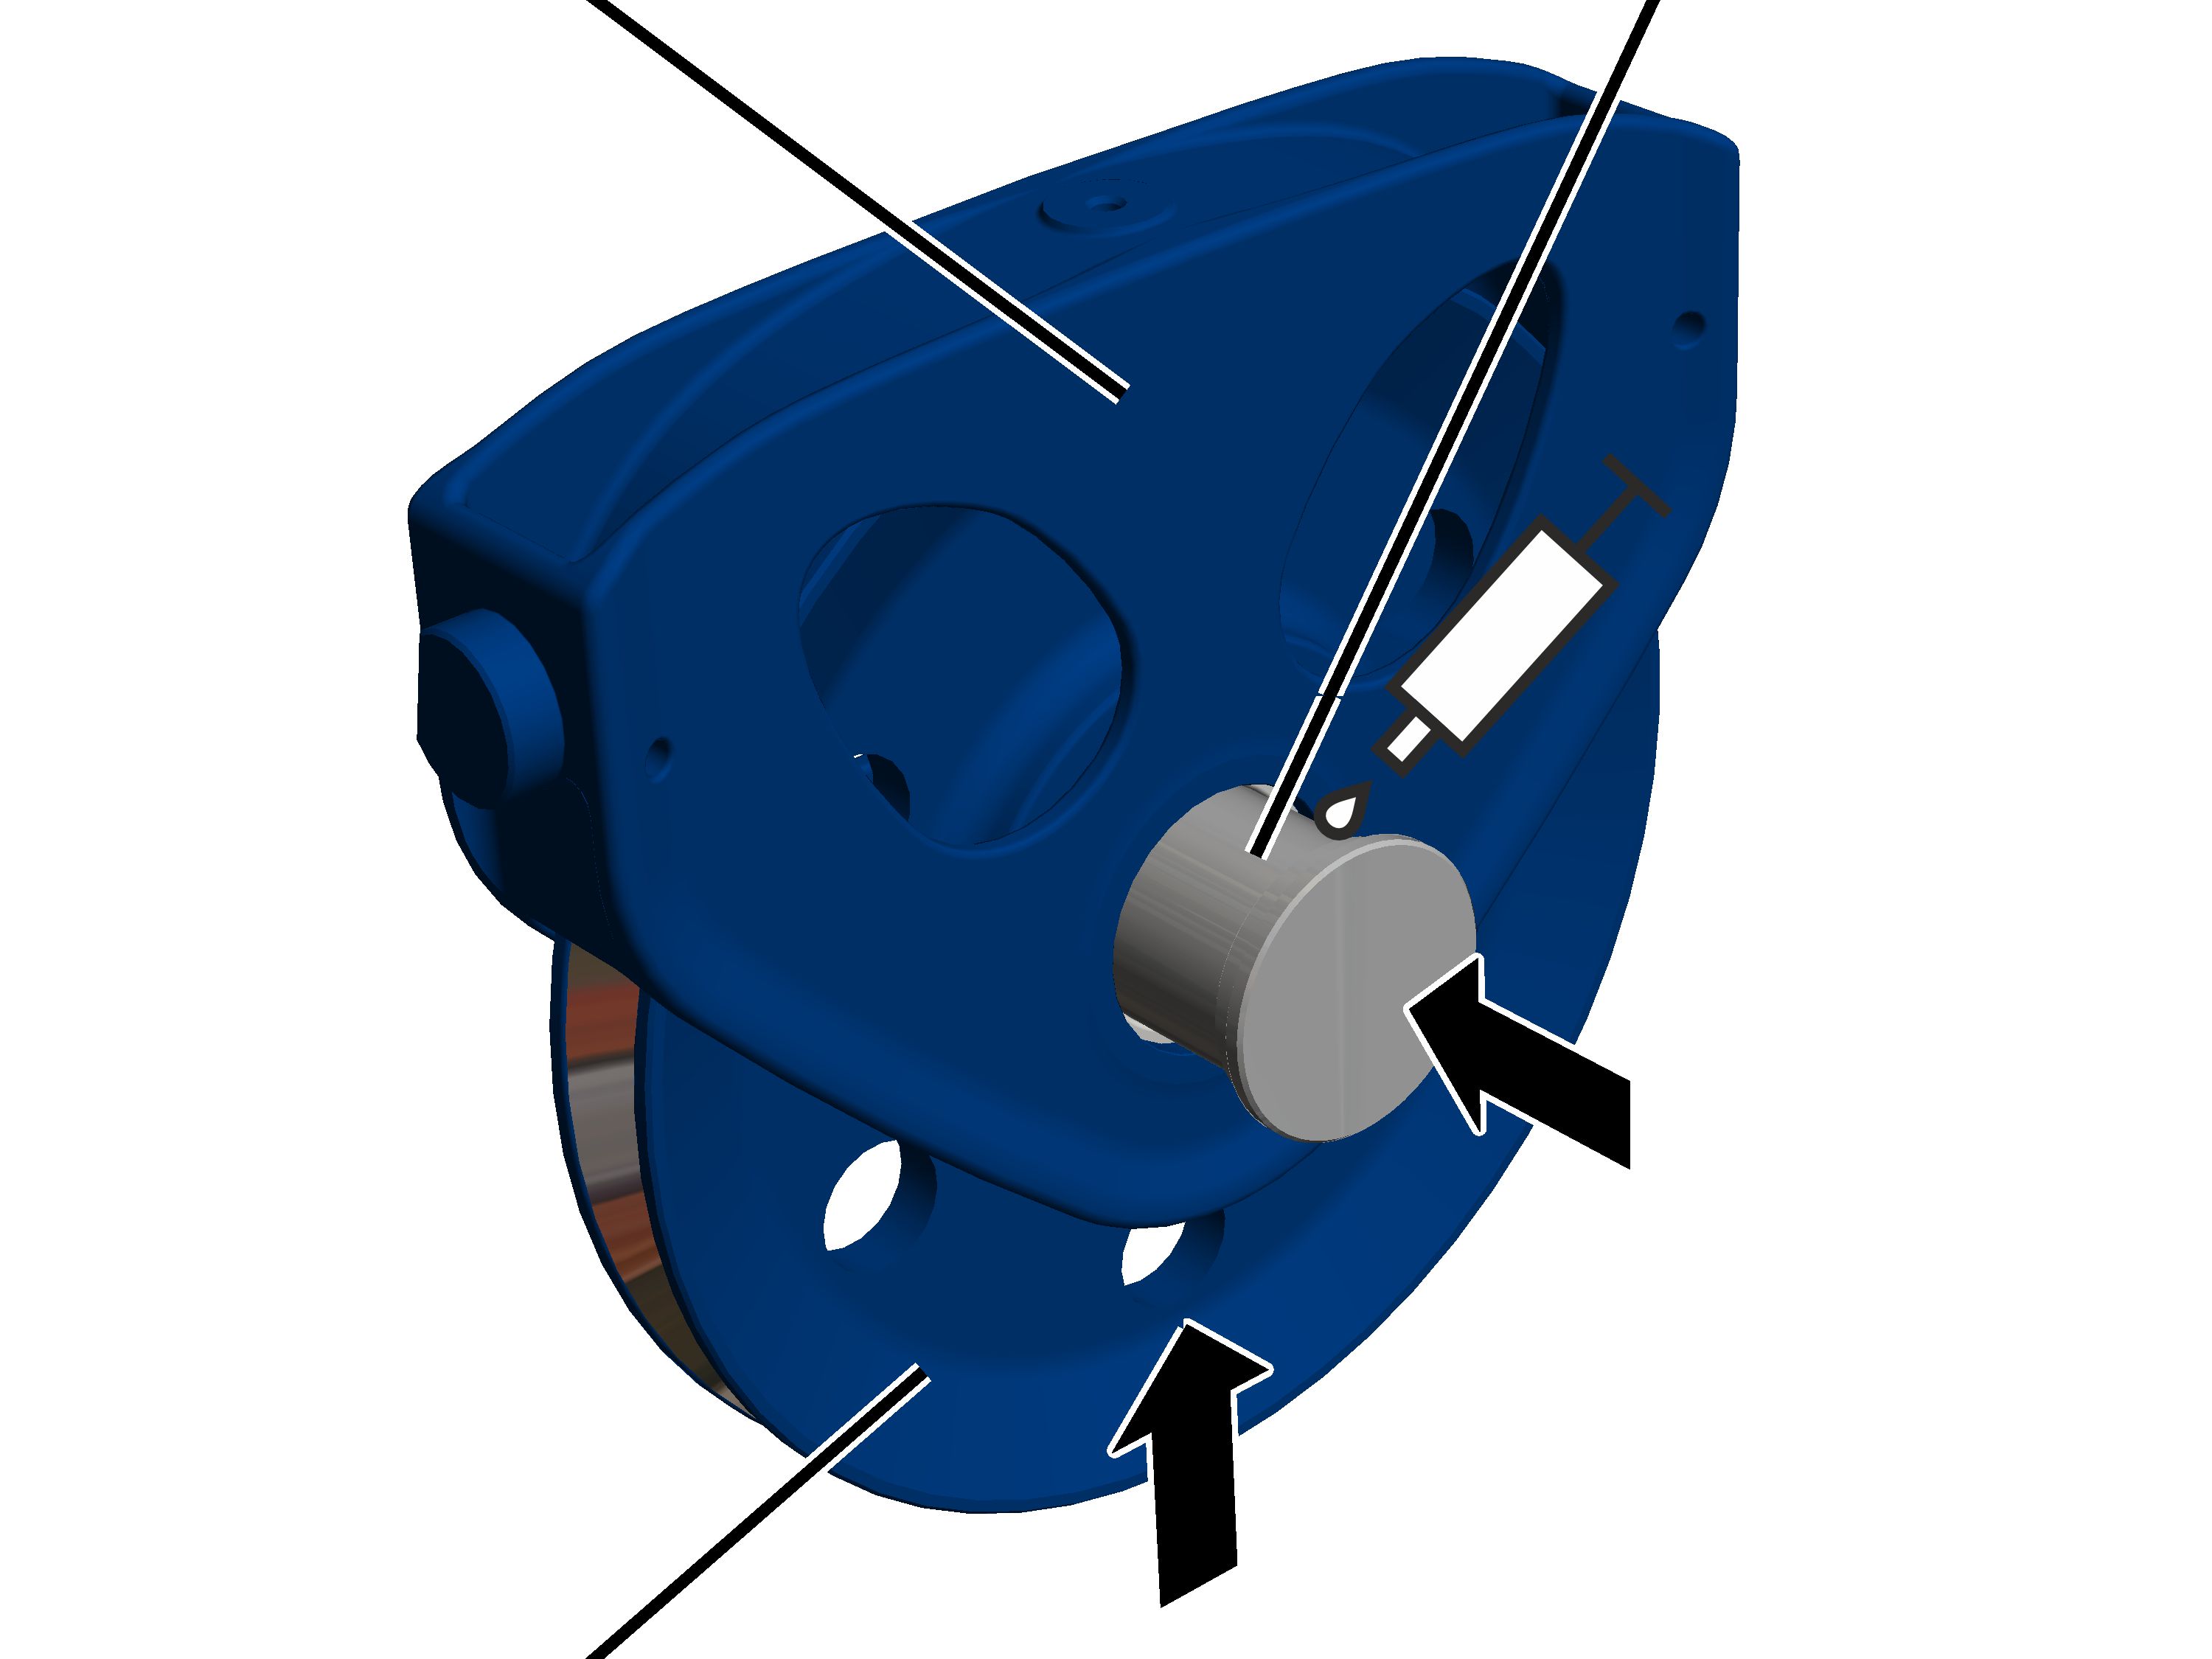
- Wsunąć krążek zwrotny w trawersę krążków zwrotnych.
- Sworzeń przesmarować i wsunąć przez trawersę krążków zwrotnych i krążek zwrotny.
Smar: „pasta wysokotemperaturowa PBC 1574“. Szczegóły patrz „Smary“.
Śruba żebrowana
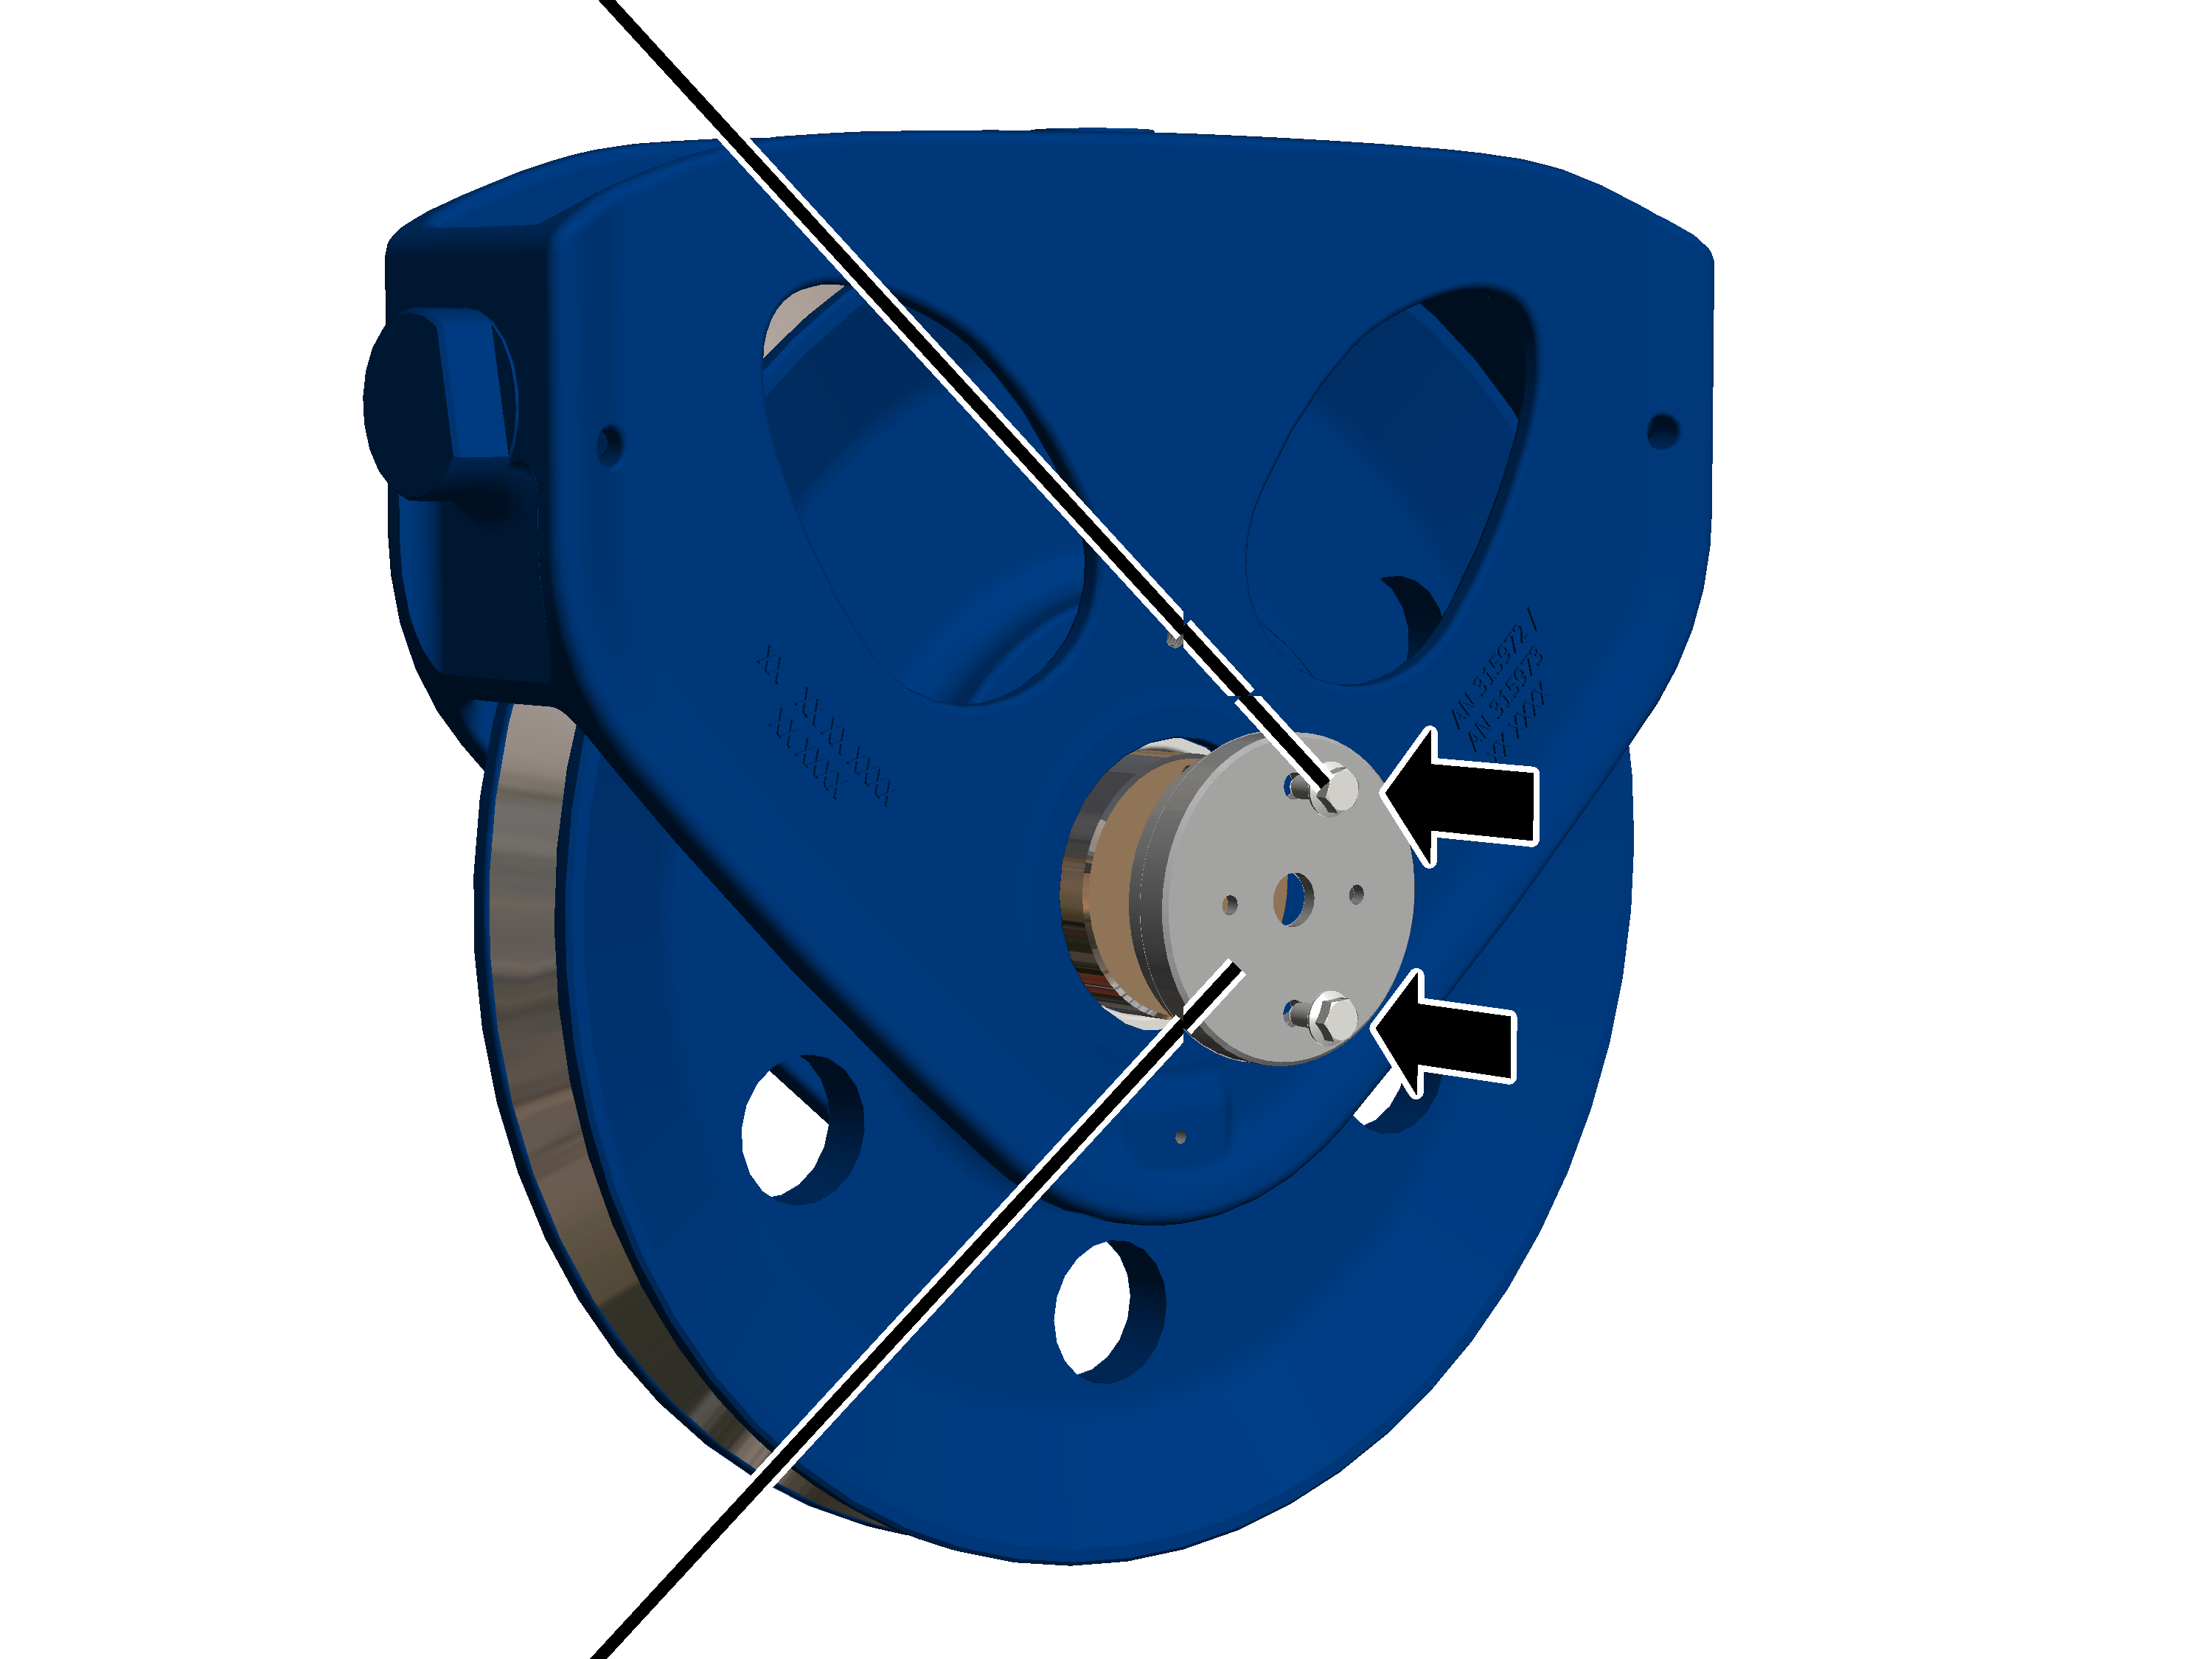
- Przykręcić pokrywę śrubami żebrowanymi M10x20 do sworznia. 75 Nm
Montaż trawersy krążków zwrotnych
Zawiesie
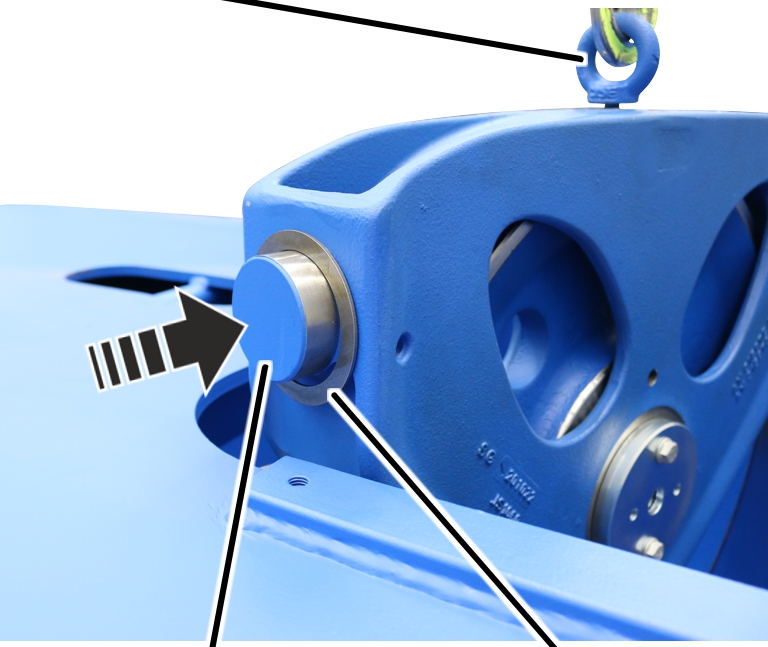
- Wsunąć podkładkę okrągłą (2x) na obie tuleje łożyskowe.
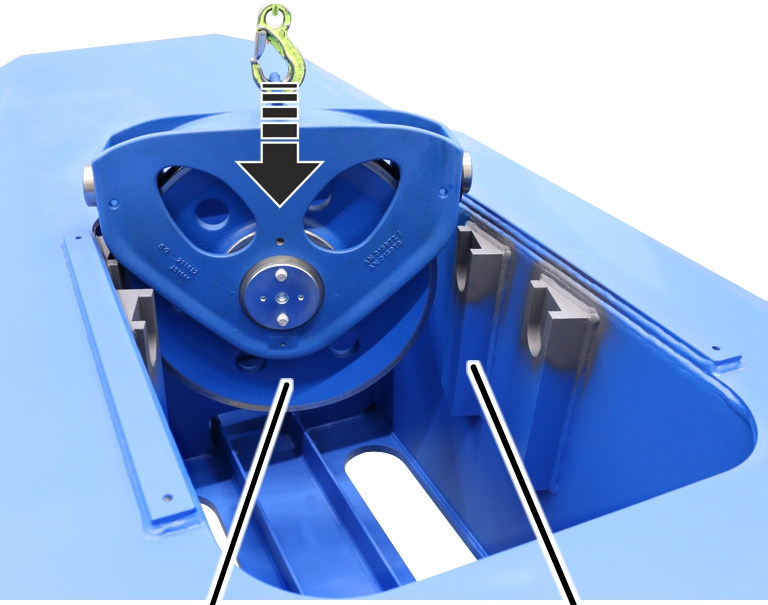
- Unieść trawersę krążków zwrotnych do ramy wózka.
- Powtórzyć procedurę dla kolejnych trawers krążków zwrotnych.
płytka
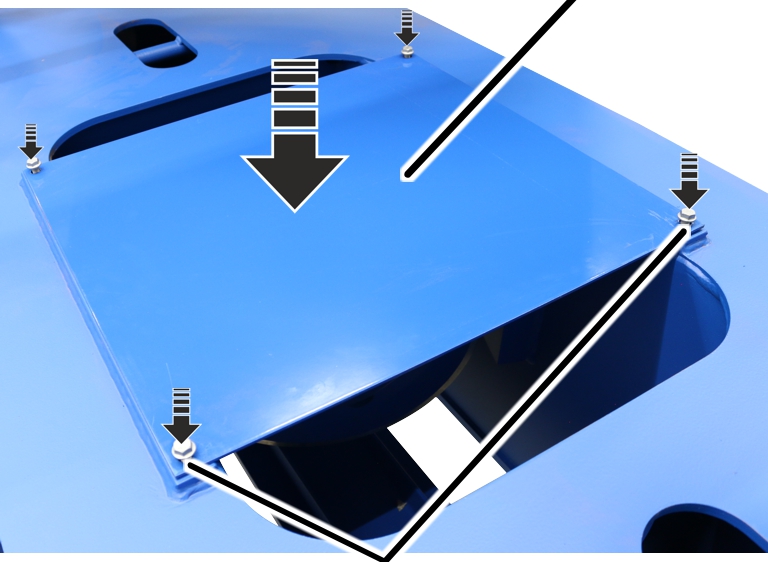
- Położyć płytkę przez trawersy krążków zwrotnych na ramie wózka i przykręcić śrubami żebrowanymi M10x16 (4x). 75 Nm
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 7000 z olinowaniem 12/2
We wciągniku linowym z olinowaniem 12/2 w ramie wózka są zamontowane wszystkie cztery krążki zwrotne. Przy czym do jednej trawersy są zawsze montowane za pomocą sworznia po dwie rolki zwrotne; trawersy zawiesza się od góry w ramie wózka. Na jednym wsporniku przegubowym w środku ramy wózka jest umieszczony dodatkowo jeden krążek wyrównawczy.
Poniżej opisano zarówno wymianę krążków zwrotnych jak i krążka wyrównawczego.
Zdemontować blaszaną płytkę
nakrętka M10sworzeń gwintowany
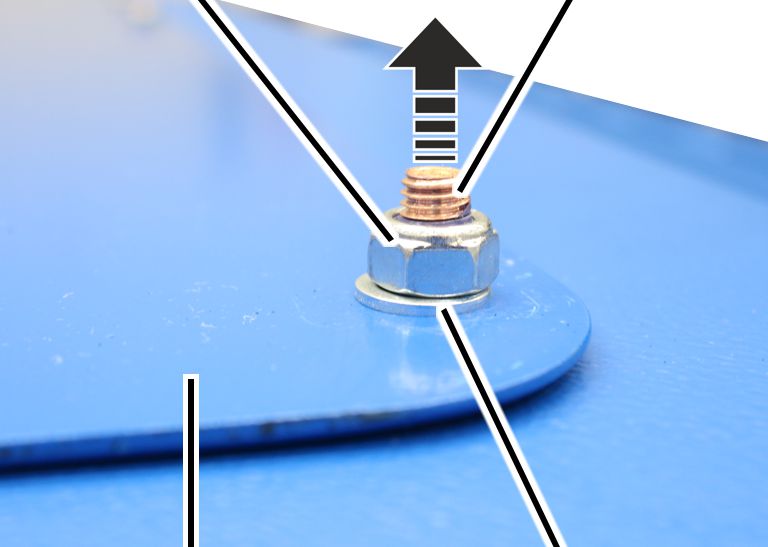
- Poluzować nakrętki M10 (8x) i zdjąć wraz z podkładkami okrągłymi ze sworznia gwintowanego.
- Blaszana płytkę unieść ze sworzni gwintowanych.
sworzeń gwintowanysworzeń gwintowany
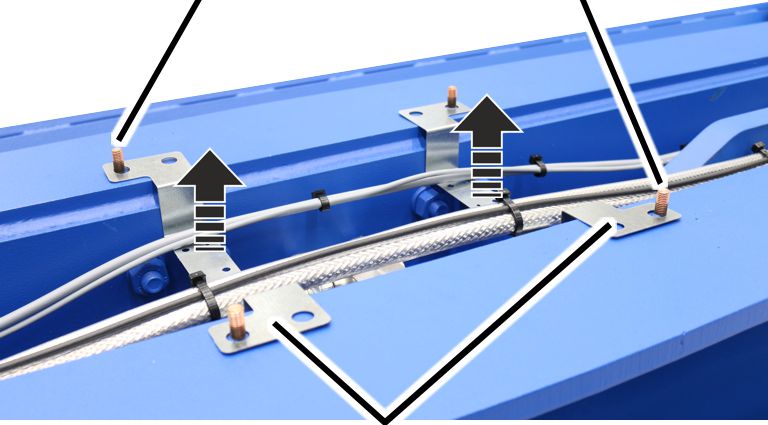
- Uchwyty kablowe (4x) unieść ze sworzni gwintowanych.
Kable należy ułożyć na boku w taki sposób, aby nie zostały uszkodzone podczas podnoszenia trawersów.
Zdemontować krążki zwrotne
Trawersa krążków zwrotnych
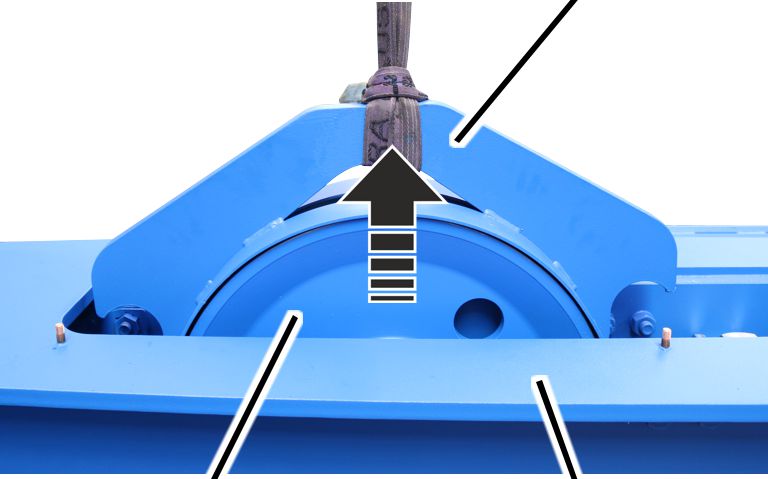
- Podnieść trawersy krążków zwrotnych (2x) konstrukcji nośnej z ramy wózka.
Pierścień osadczy rozprężny
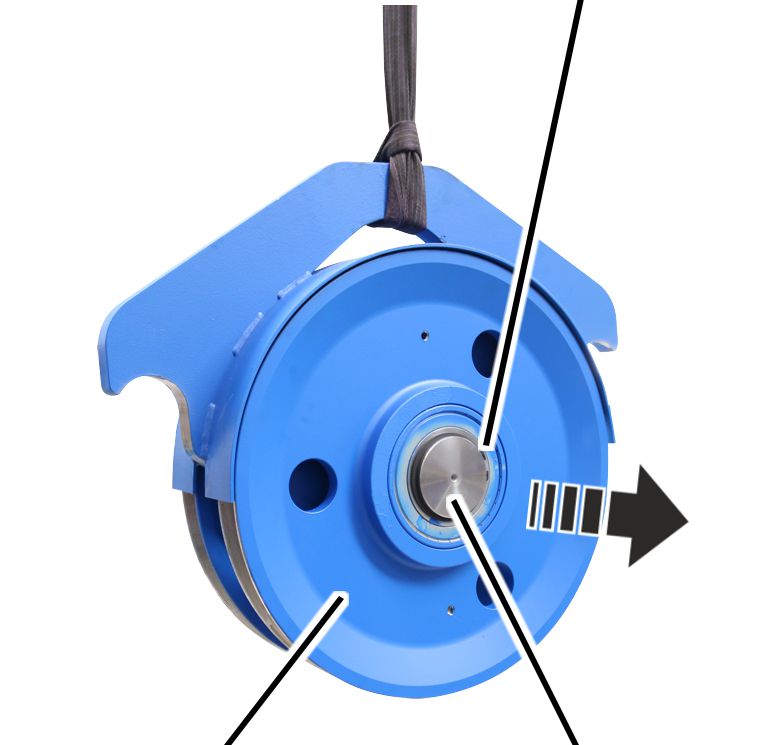
- Wyjąć pierścienie osadcze (2x) z każdej strony.
- Krążki zwrotne ściągnąć ze sworznia.
Zamontować krążki zwrotne
Pierścień osadczy rozprężny
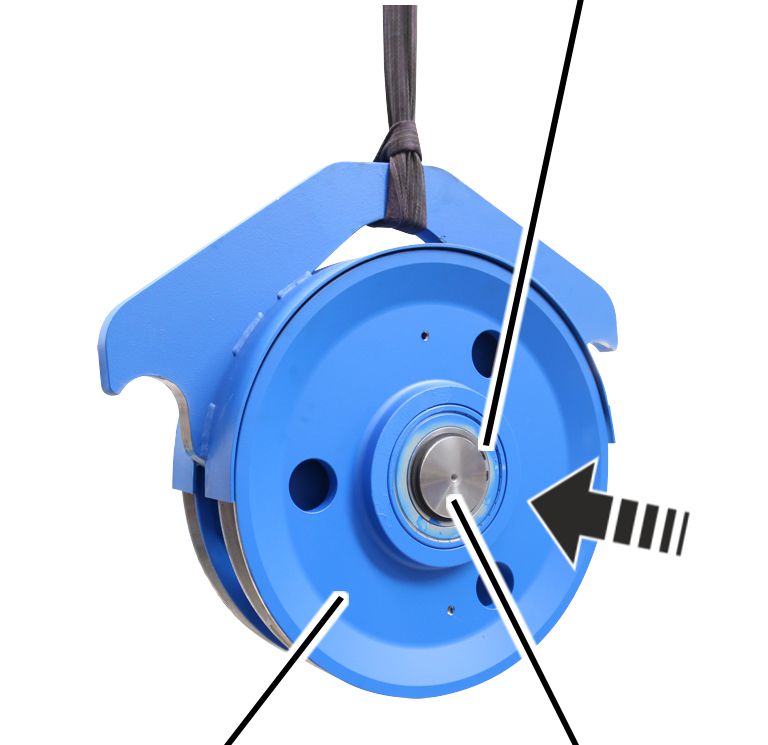
- Wsunąć krążki zwrotne z obu stron na sworzeń.
- Pierścienie osadcze (2x) z każdej strony nasunąć na sworzeń.
Trawersa krążków zwrotnych
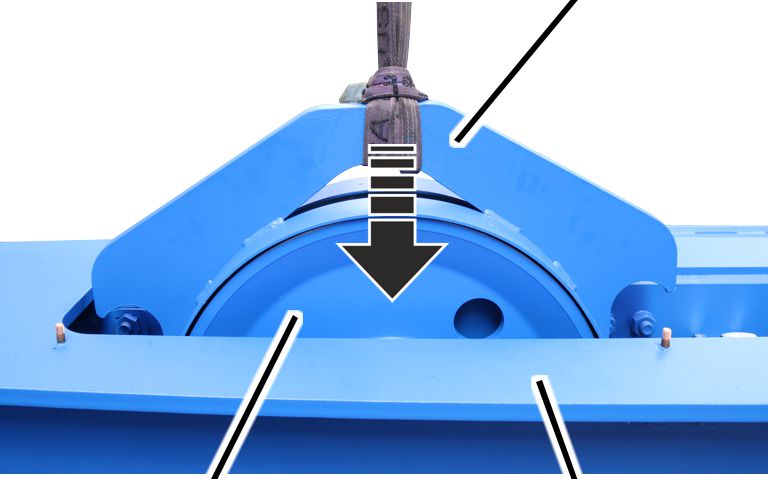
- Przenieść trawersy krążków zwrotnych do ramy wózka.
Zamontować blaszaną płytkę
sworzeń gwintowanysworzeń gwintowany
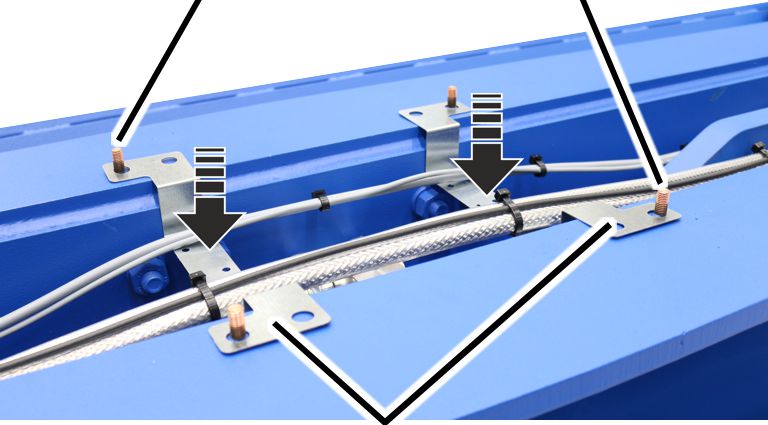
- Uchwyty kablowe (4x) umieścić na sworzniach gwintowanych.
sworzeń gwintowanynakrętka M10
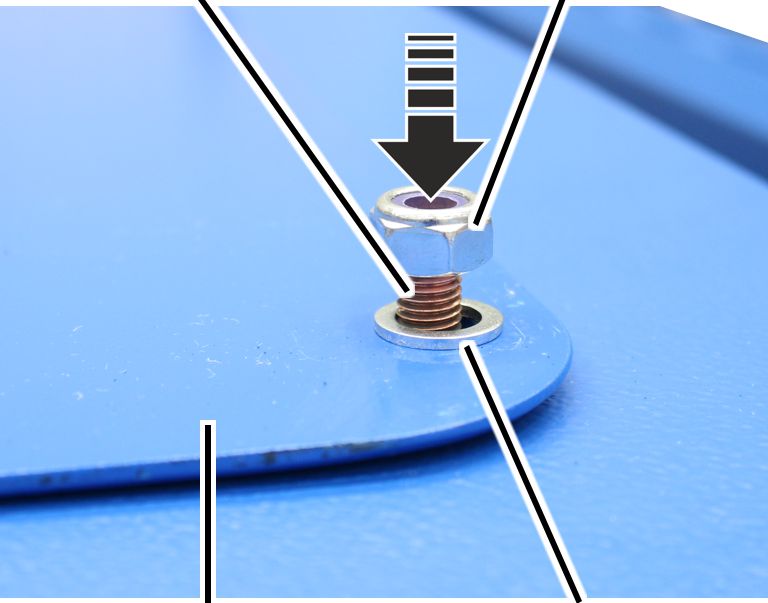
- Płytkę umieścić na sworzniach gwintowanych.
- Płytkę przykręcić nakrętkami M10 (8x). 10 Nm.
Jeżeli trzeba wymienić krążek wyrównawczy:
Śruba żebrowana M10x20
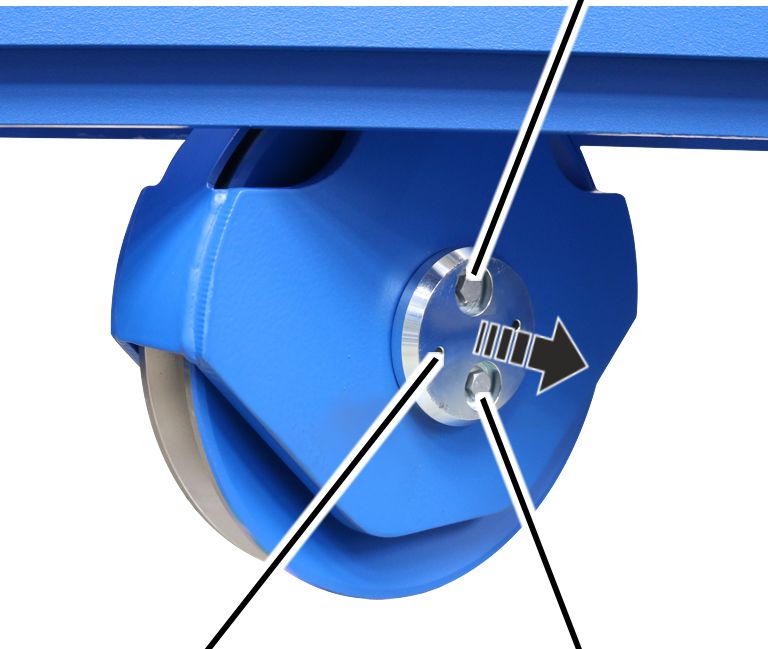
- Poluzować śruby żebrowane M10x20 pokrywy.
- Zdjąć pokrywę ze sworznia.
TrawersaSworzeń
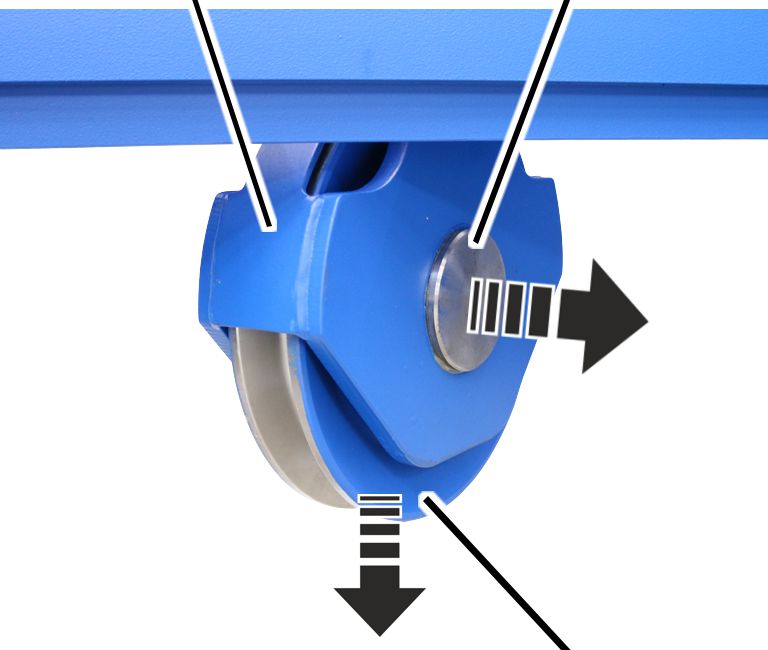
- Wyciągnąć sworzeń z trawersy i krążka wyrównawczego; wyciągnąć krążek wyrównawczy z trawersy.
TrawersaSworzeń
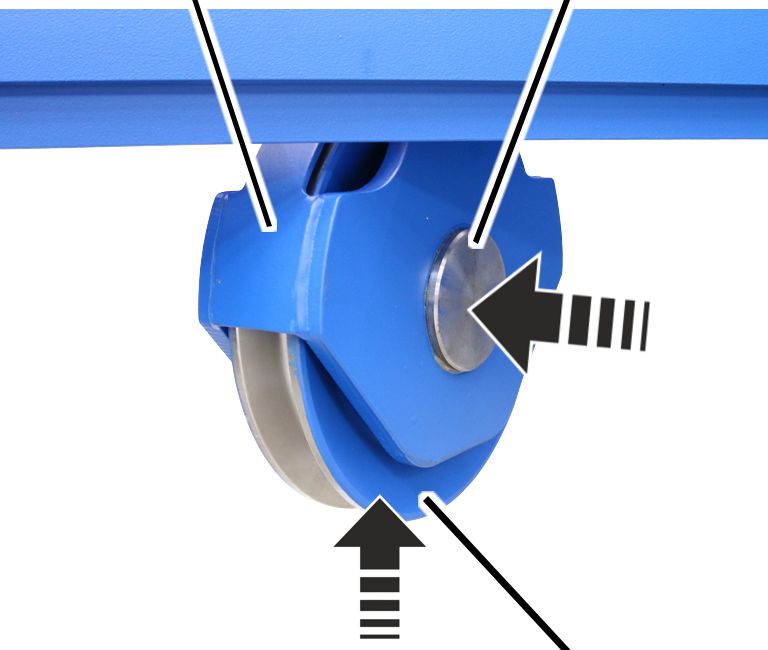
- Krążek wyrównawczy wsunąć w trawersę.
- Wsunąć sworzeń w trawersę przez krążek wyrównawczy.
Śruba żebrowana M10x20
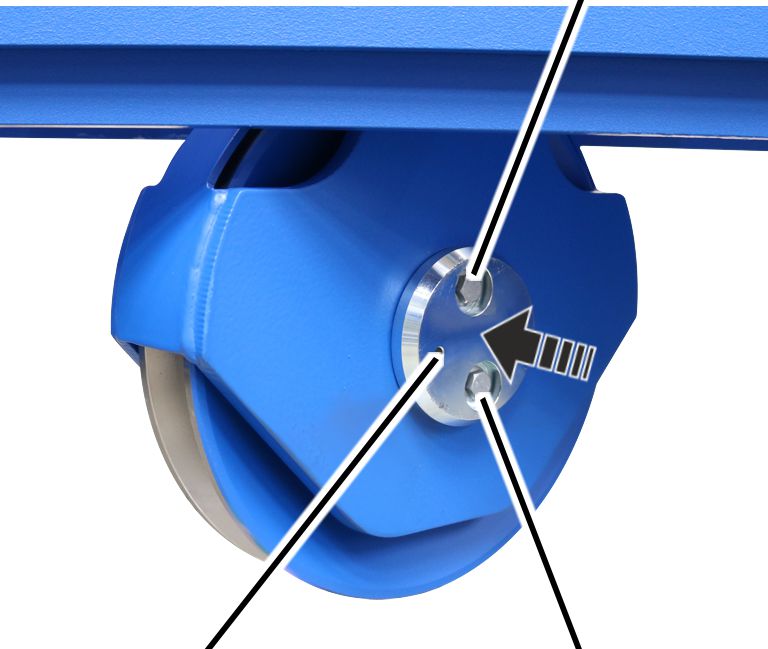
- Przykręcić pokrywę śrubami żebrowanymi M10x20 do sworznia. 75 Nm.
Demontaż napędzanego koła jezdnego
Jeżeli koło jezdne jest uszkodzone lub zużyte, musi zostać wymienione na nowe.
Przygotowanie wciągnika linowego
- Przestrzegać przepisów bezpieczeństwa pracy.
- Czołownicę wciągnika linowego odciążyć od dołu w pobliżu koła jezdnego.
Demontaż napędu jazdy
ZłączkaObudowa wtykowa
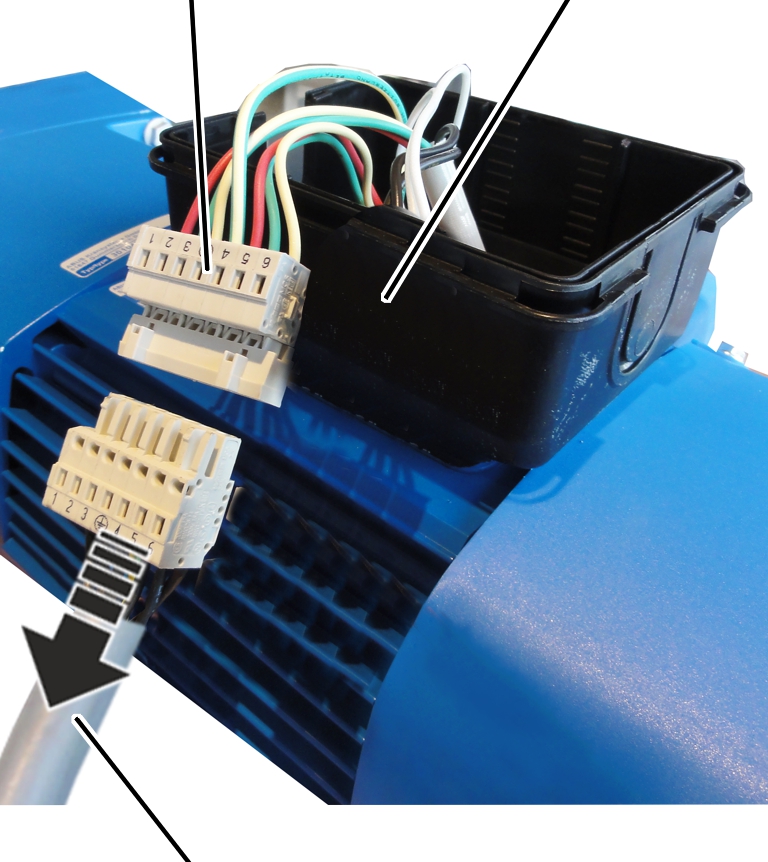
- Otworzyć obudowę wtykową na napędzie jazdy.
- Ściągnąć złączkę przewodu przyłączeniowego.
- Ustalić ciężar napędu jazdy. Patrz podręcznik produktu napędu jazdy ABUS.
- Zabezpieczyć napęd jazdy tak, aby ciężar był bezpiecznie utrzymywany a wał wyjściowy nie był obciążony (np. zawiesić na pętli okrągłej).
Dotyczy tylko napędu jazdy AZP
Ten punkt dotyczy tylko przypadku, gdy ma być zdemontowany napęd jazdy suwnicy AZP.
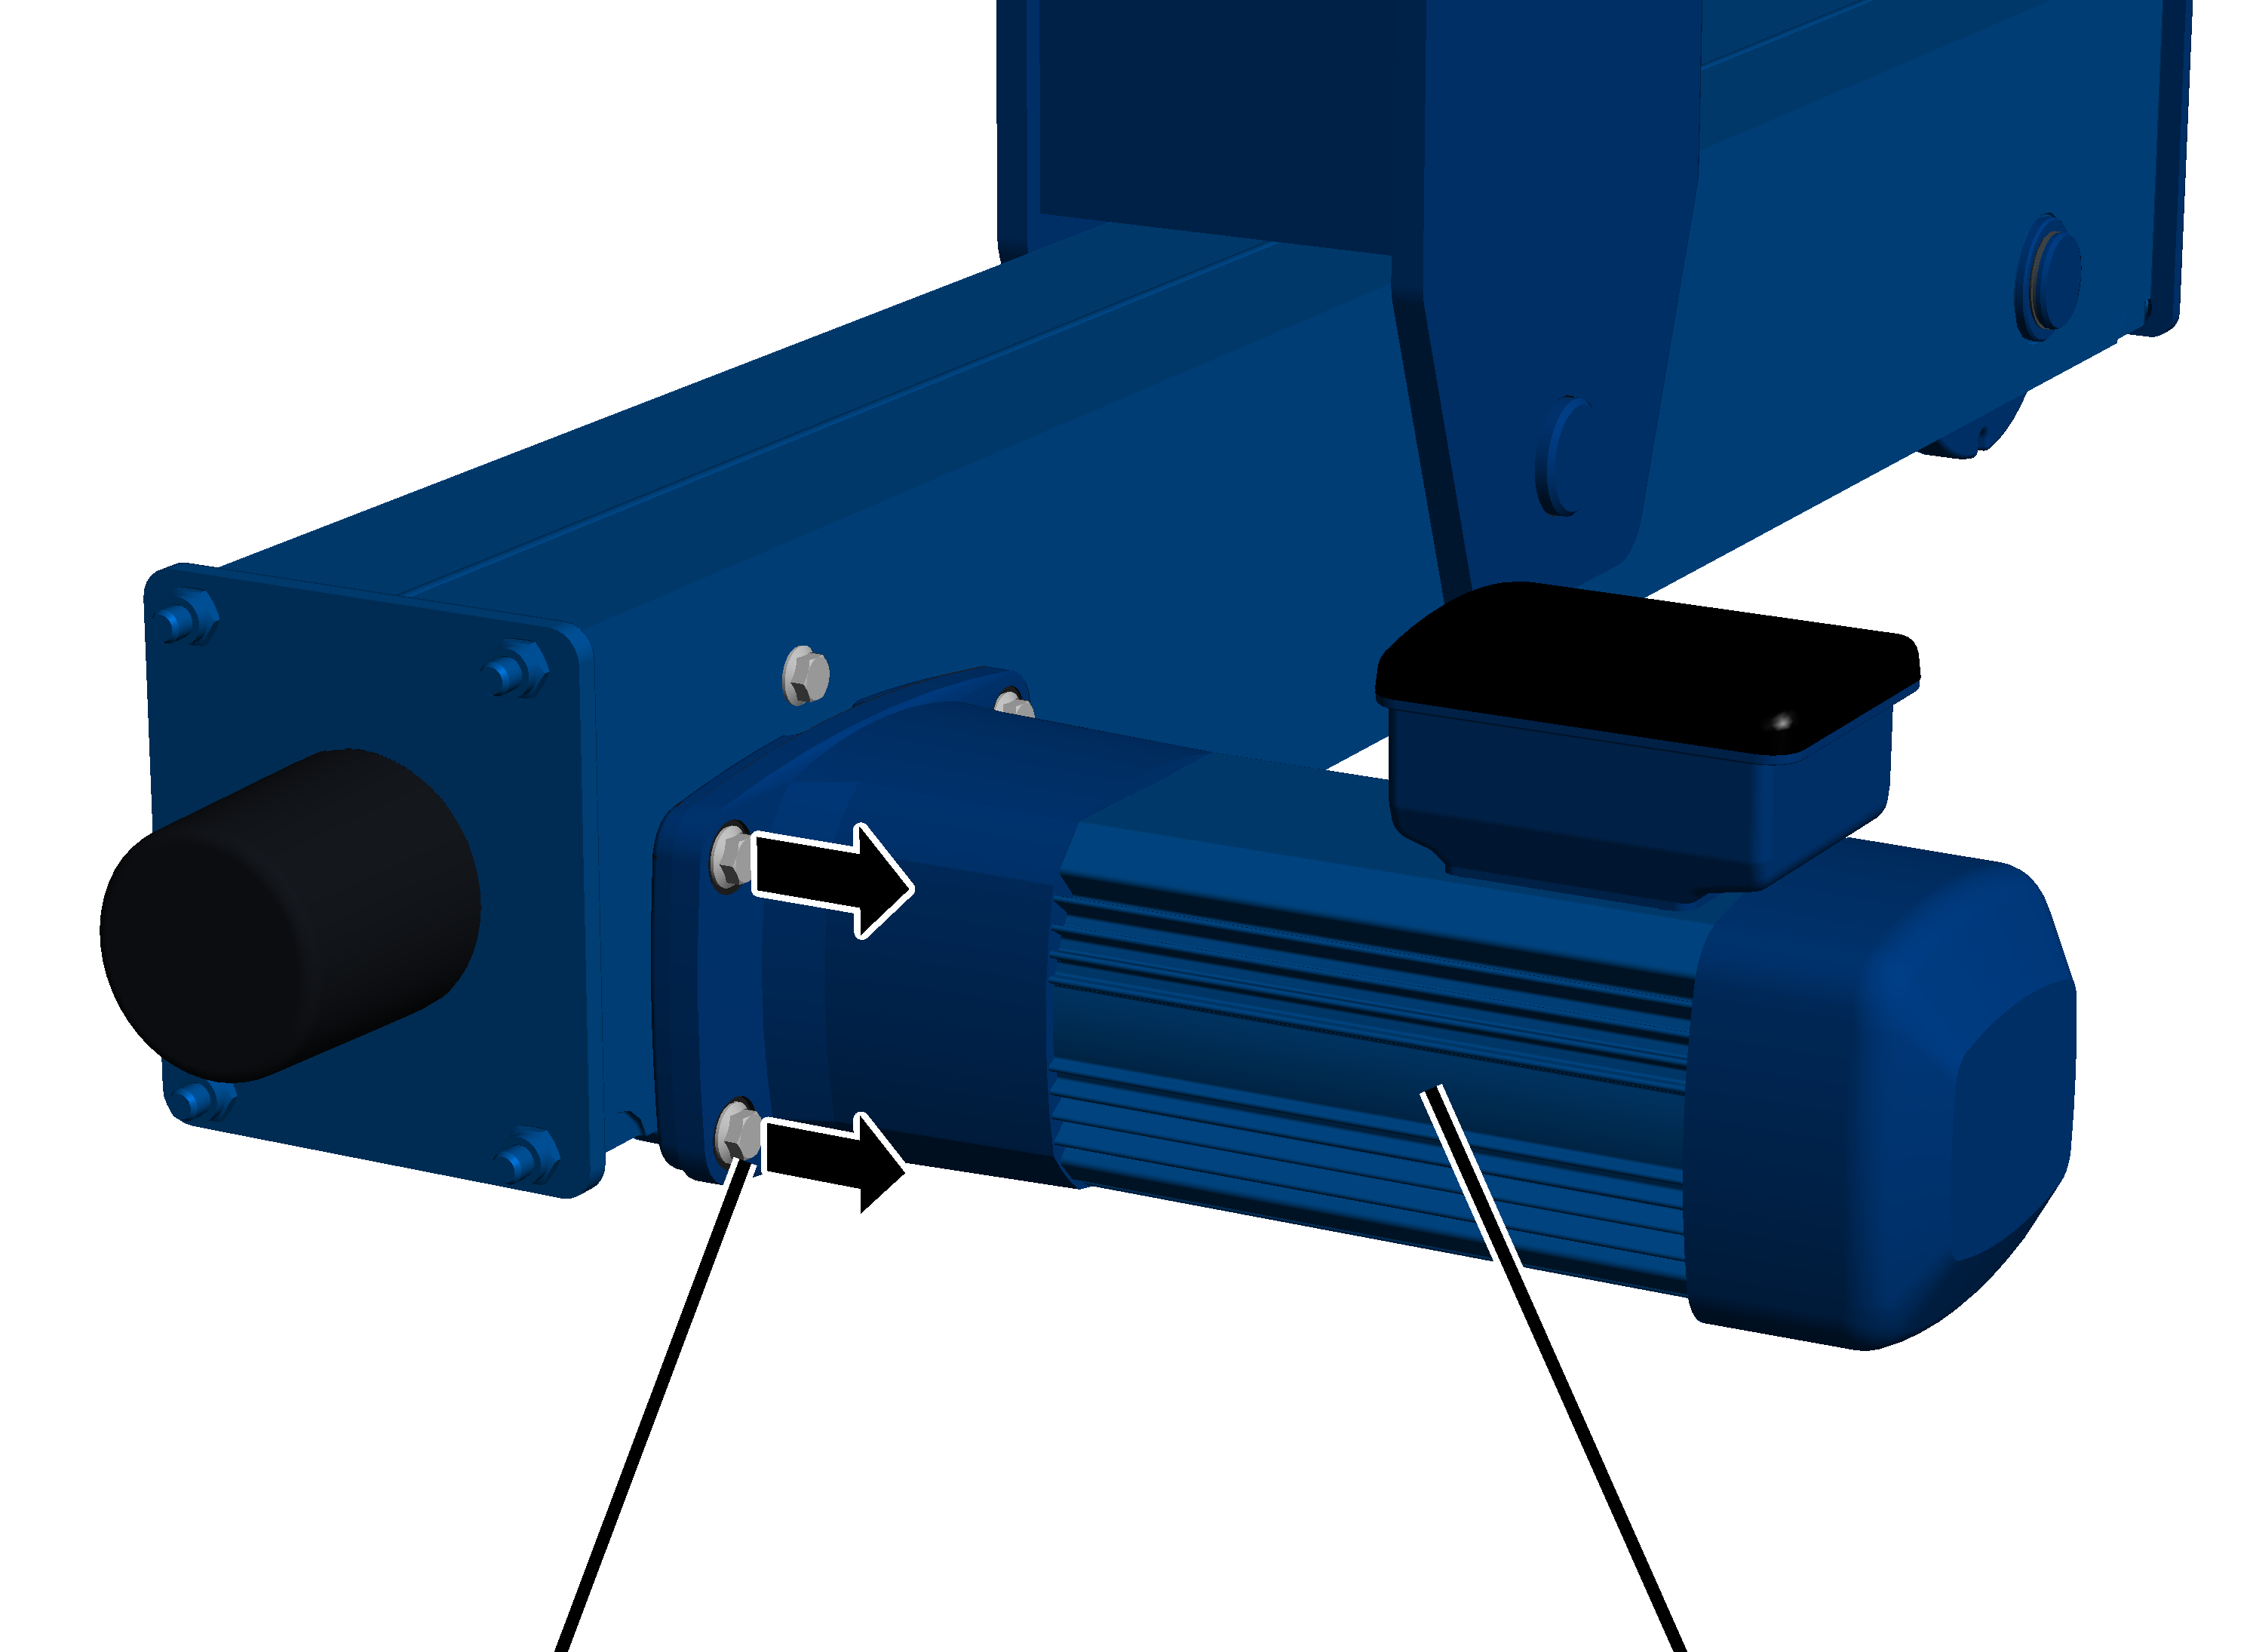
- Poluzować śruby żebrowane (4x).
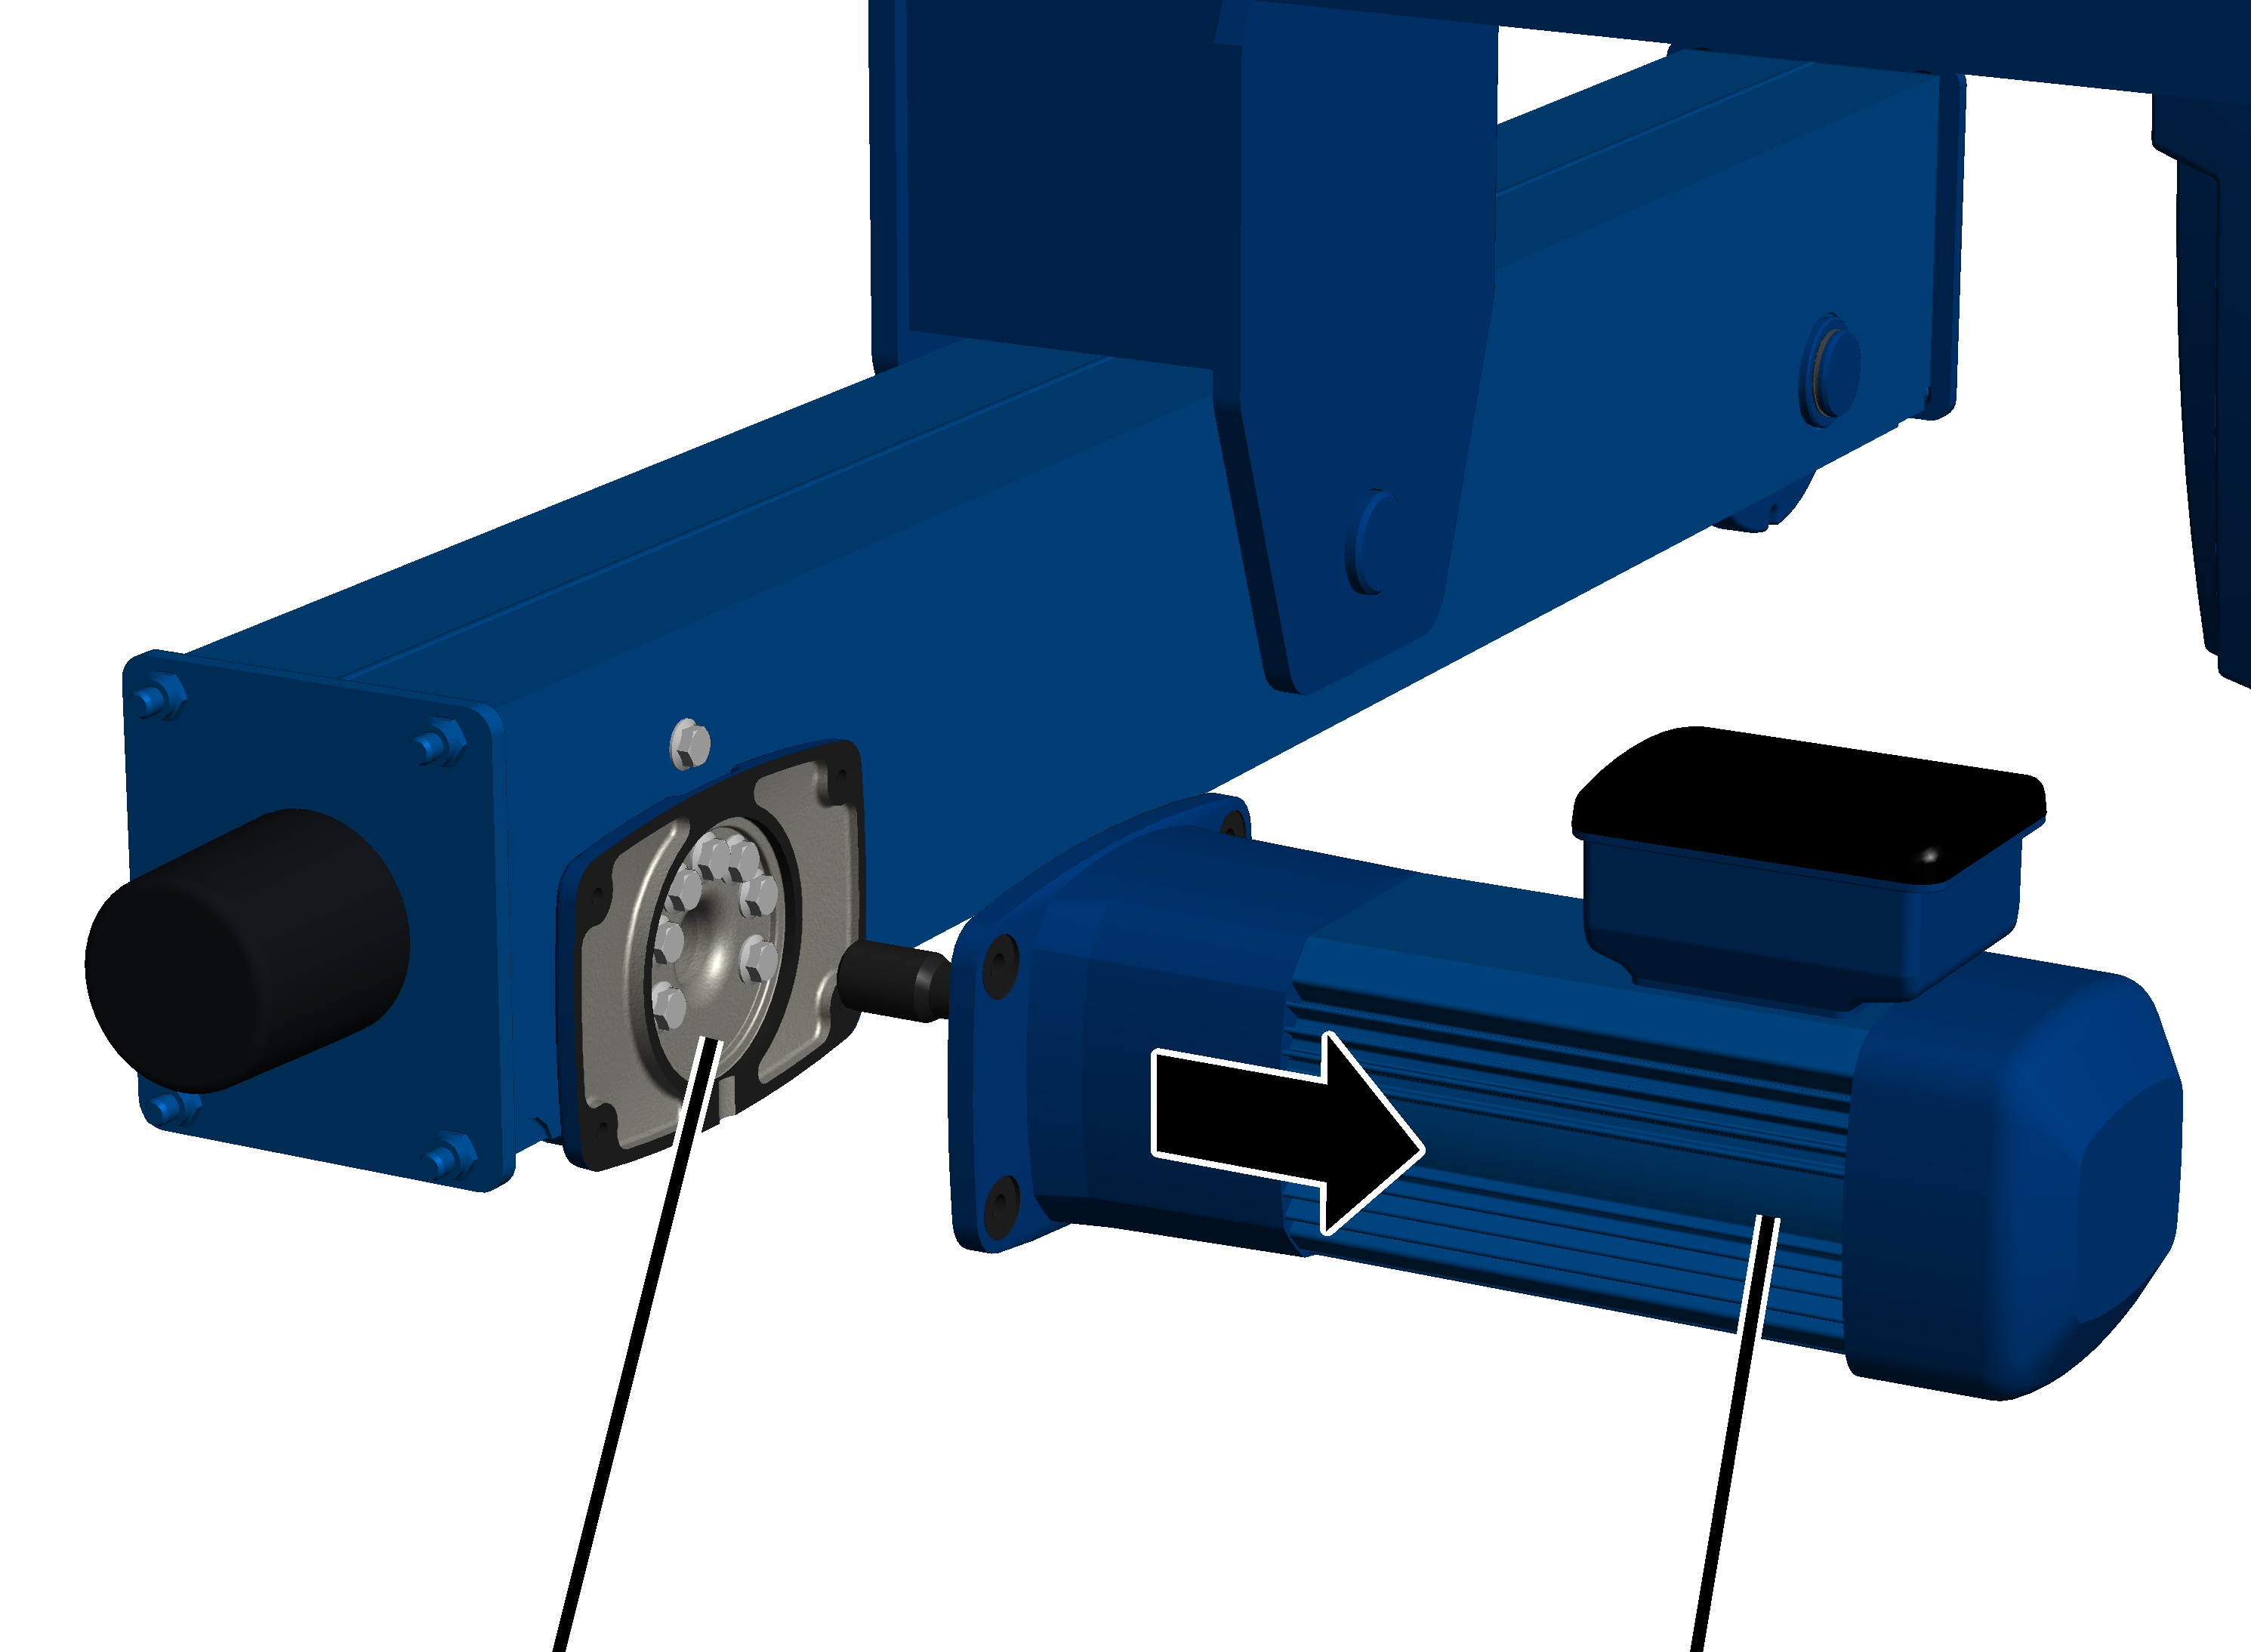
- Wyciągnąć napęd jazdy.
Dotyczy tylko napędu jazdy AZF
Ten punkt dotyczy tylko przypadku, gdy ma być zdemontowany napęd jazdy suwnicy AZF.
Napęd jazdy
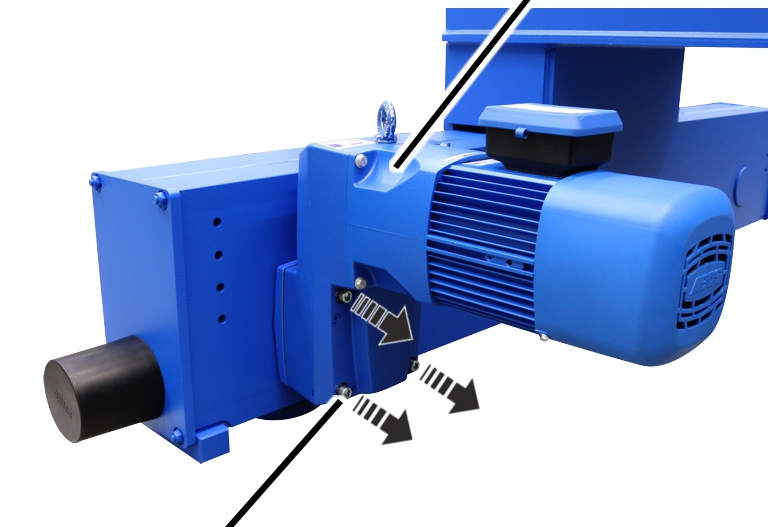
- Odkręcić śruby cylindryczne (4x).
Kołnierz łożyskaNapęd jazdy
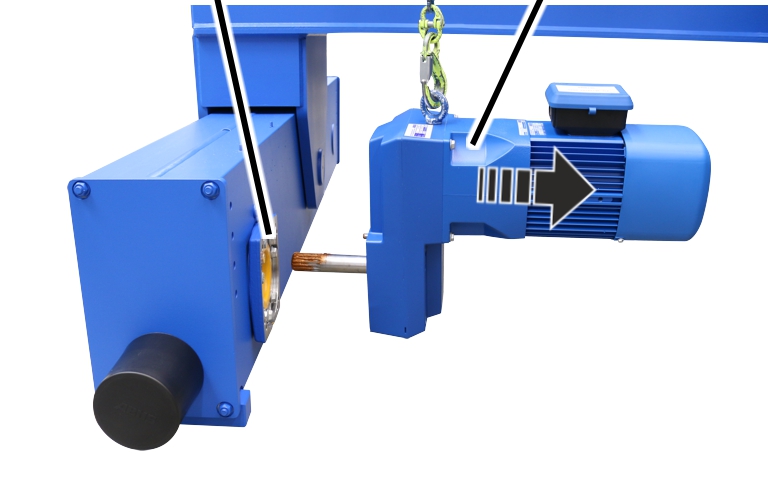
- Wyciągnąć napęd jazdy.
Odblokowywanie koła jezdnego
Dotyczy tylko typowielkości 200 do 420
Płyta zderzakowa
- Odkręcić nakrętki samo zabezpieczające (4x).
- Zdjąć podkładki z tworzywa sztucznego (4x).
- Zdjąć płytę zderzakową.
Dotyczy tylko typowielkości 500
Płyta zderzakowaPłyta przykręcana
- Poluzować śruby żebrowane M16x60 (6x) i zdjąć płytę zderzakową z płyty przykręcanej.
Dotyczy tylko czołownic typowielkości 280, 350 i 420
W mechanizmach jezdnych typowielkości 280, 350 i 420 w czołownicy zamontowany jest zacisk na kole napędzanym. Aby było możliwe wymontowanie koła jezdnego, należy zdemontować ten zacisk.
Koło jezdne
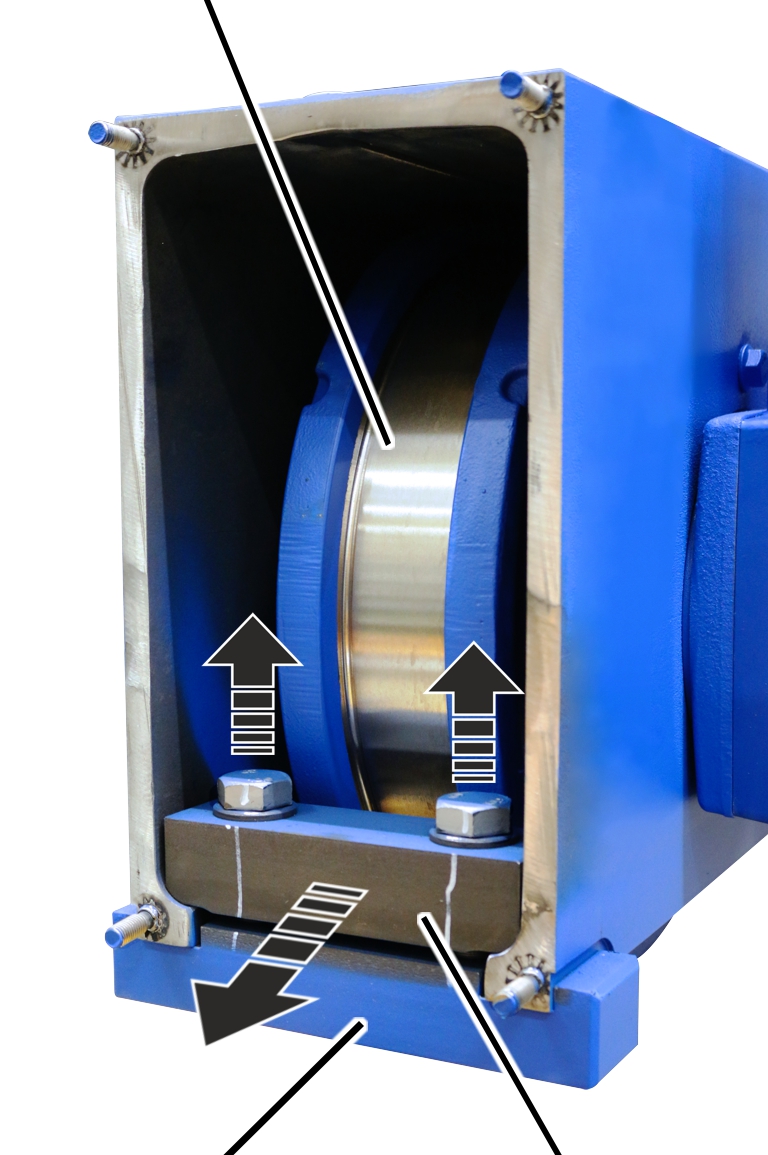
- Poluzować śruby (2x).
- Wyjąć uchwyt z rolkami z zaciskiem.
Demontaż koła jezdnego
Śruba zabezpieczająca
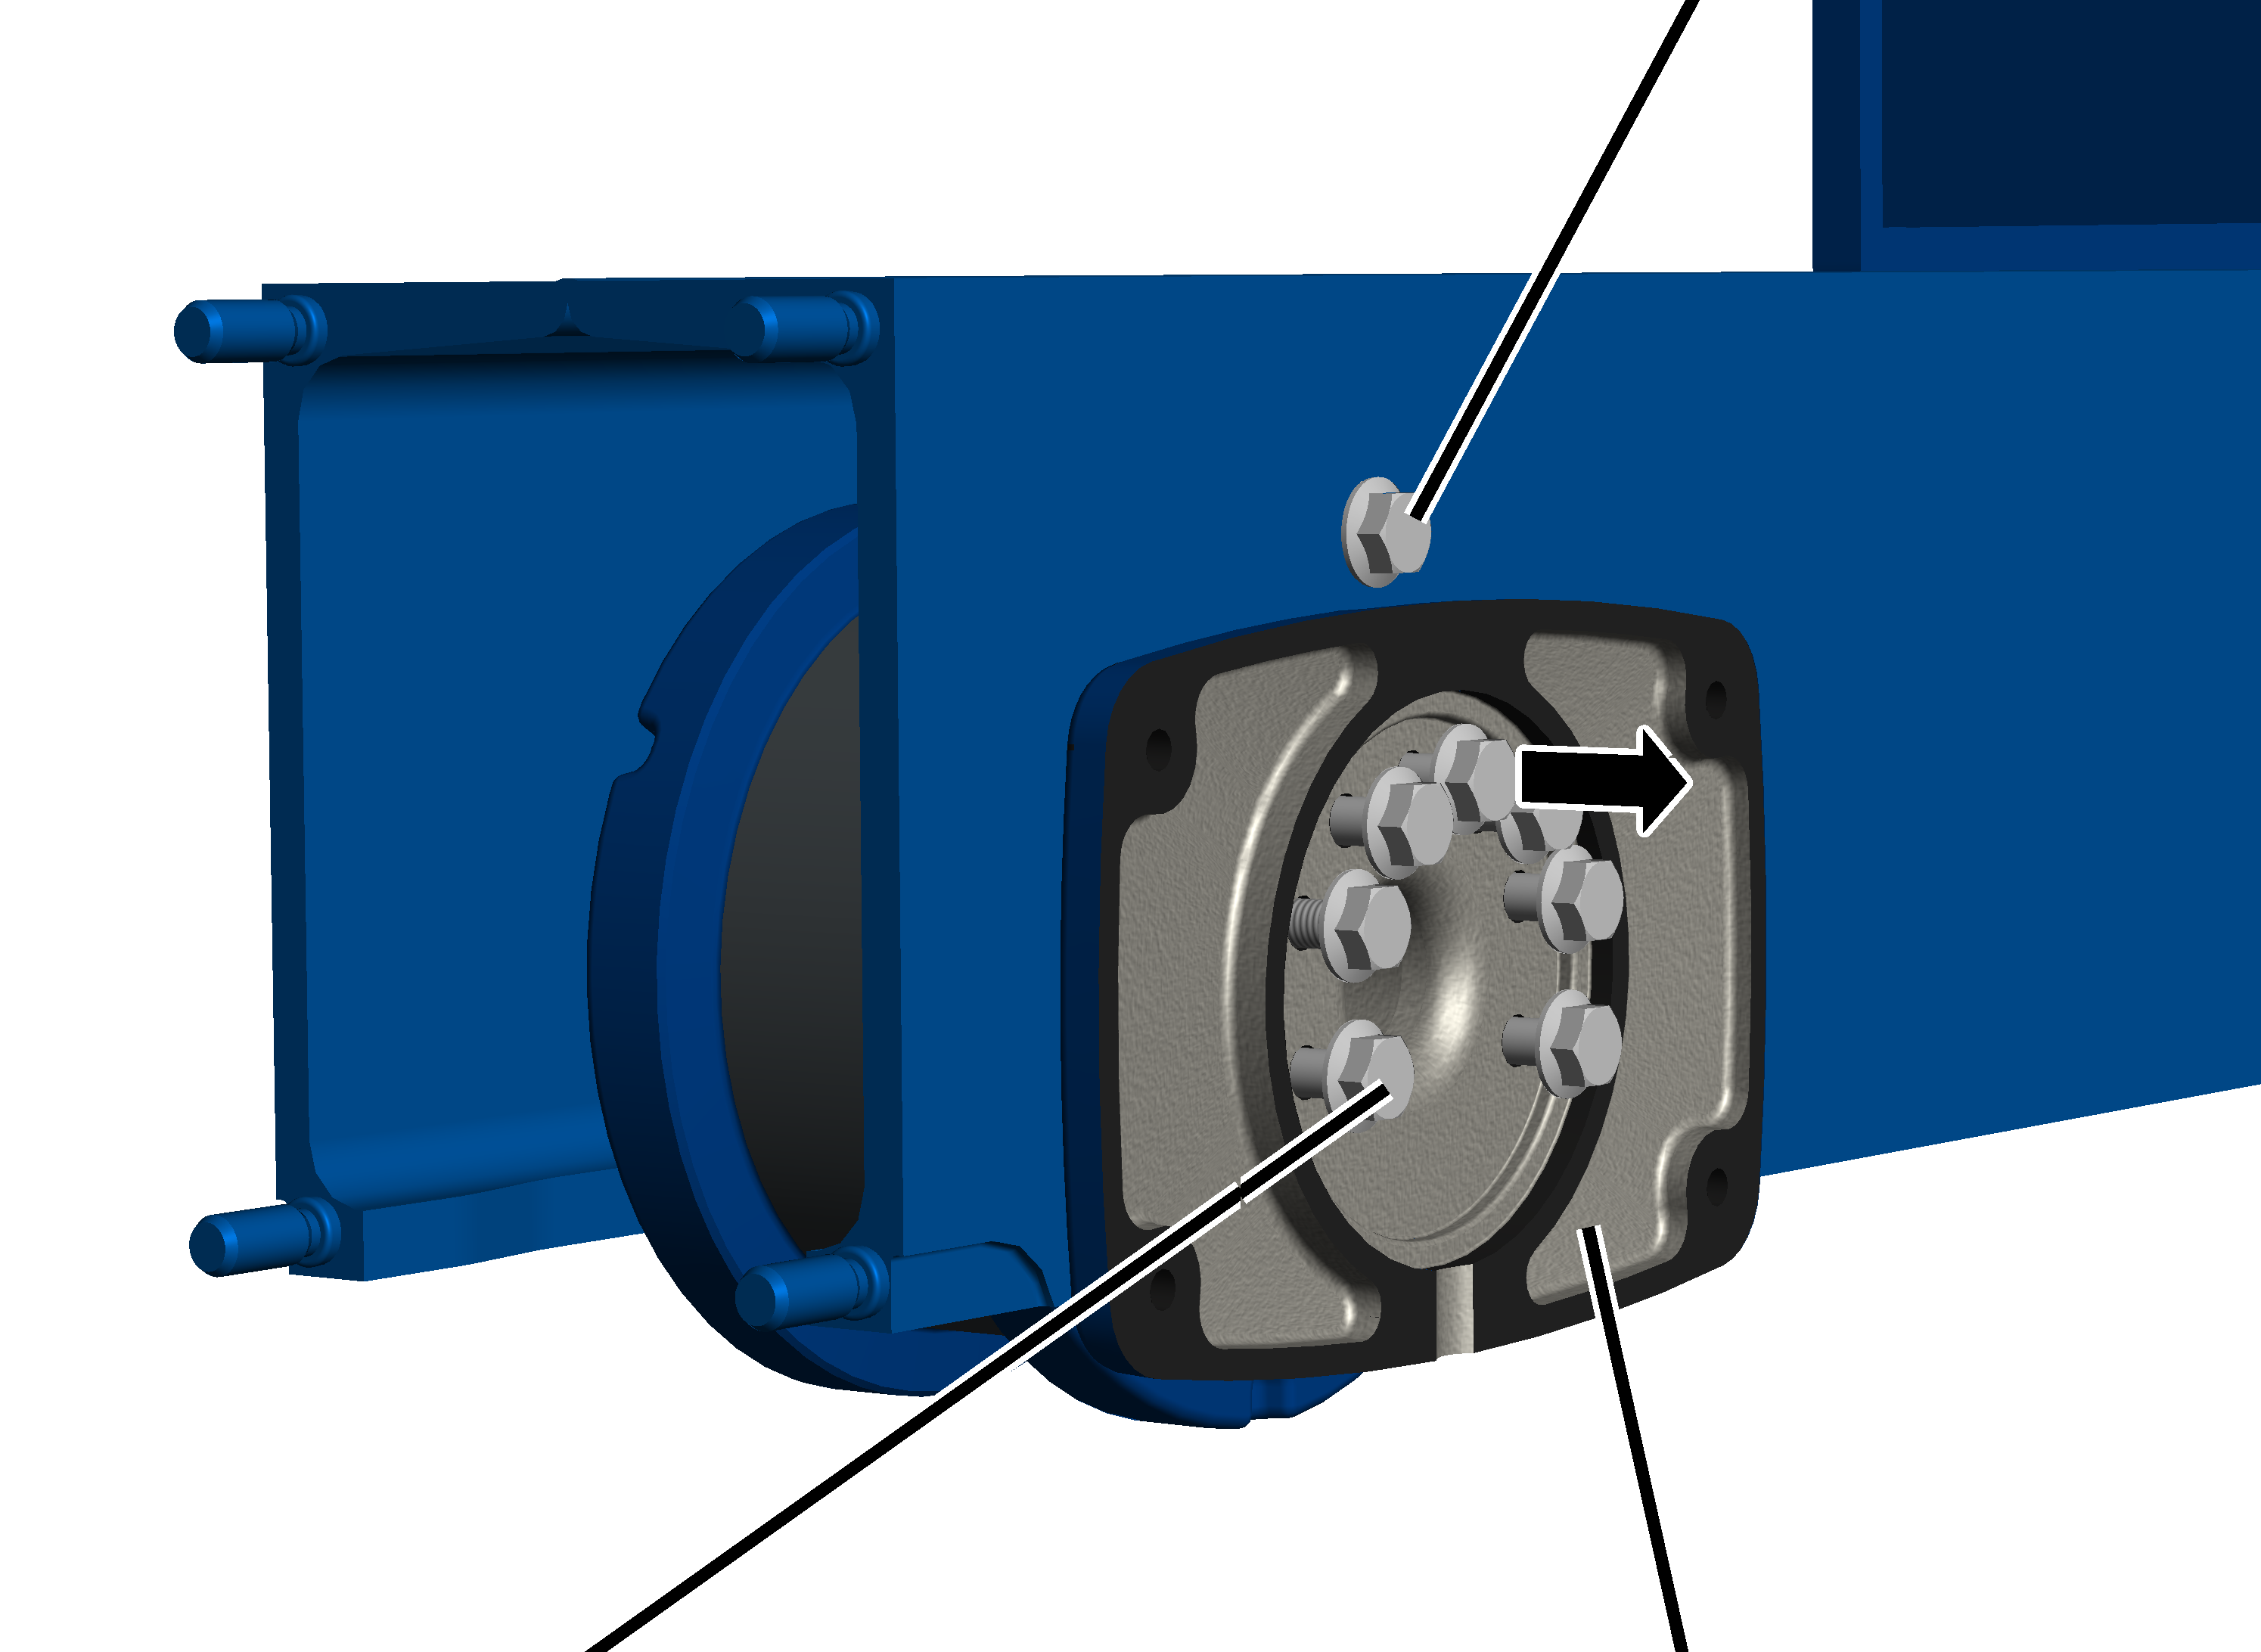
- Wykręcić wszystkie śruby żebrowane na kołnierzu łożyska. Nie wykręcać śruby zabezpieczającej (jedna lub kilka).
Śruba zabezpieczająca
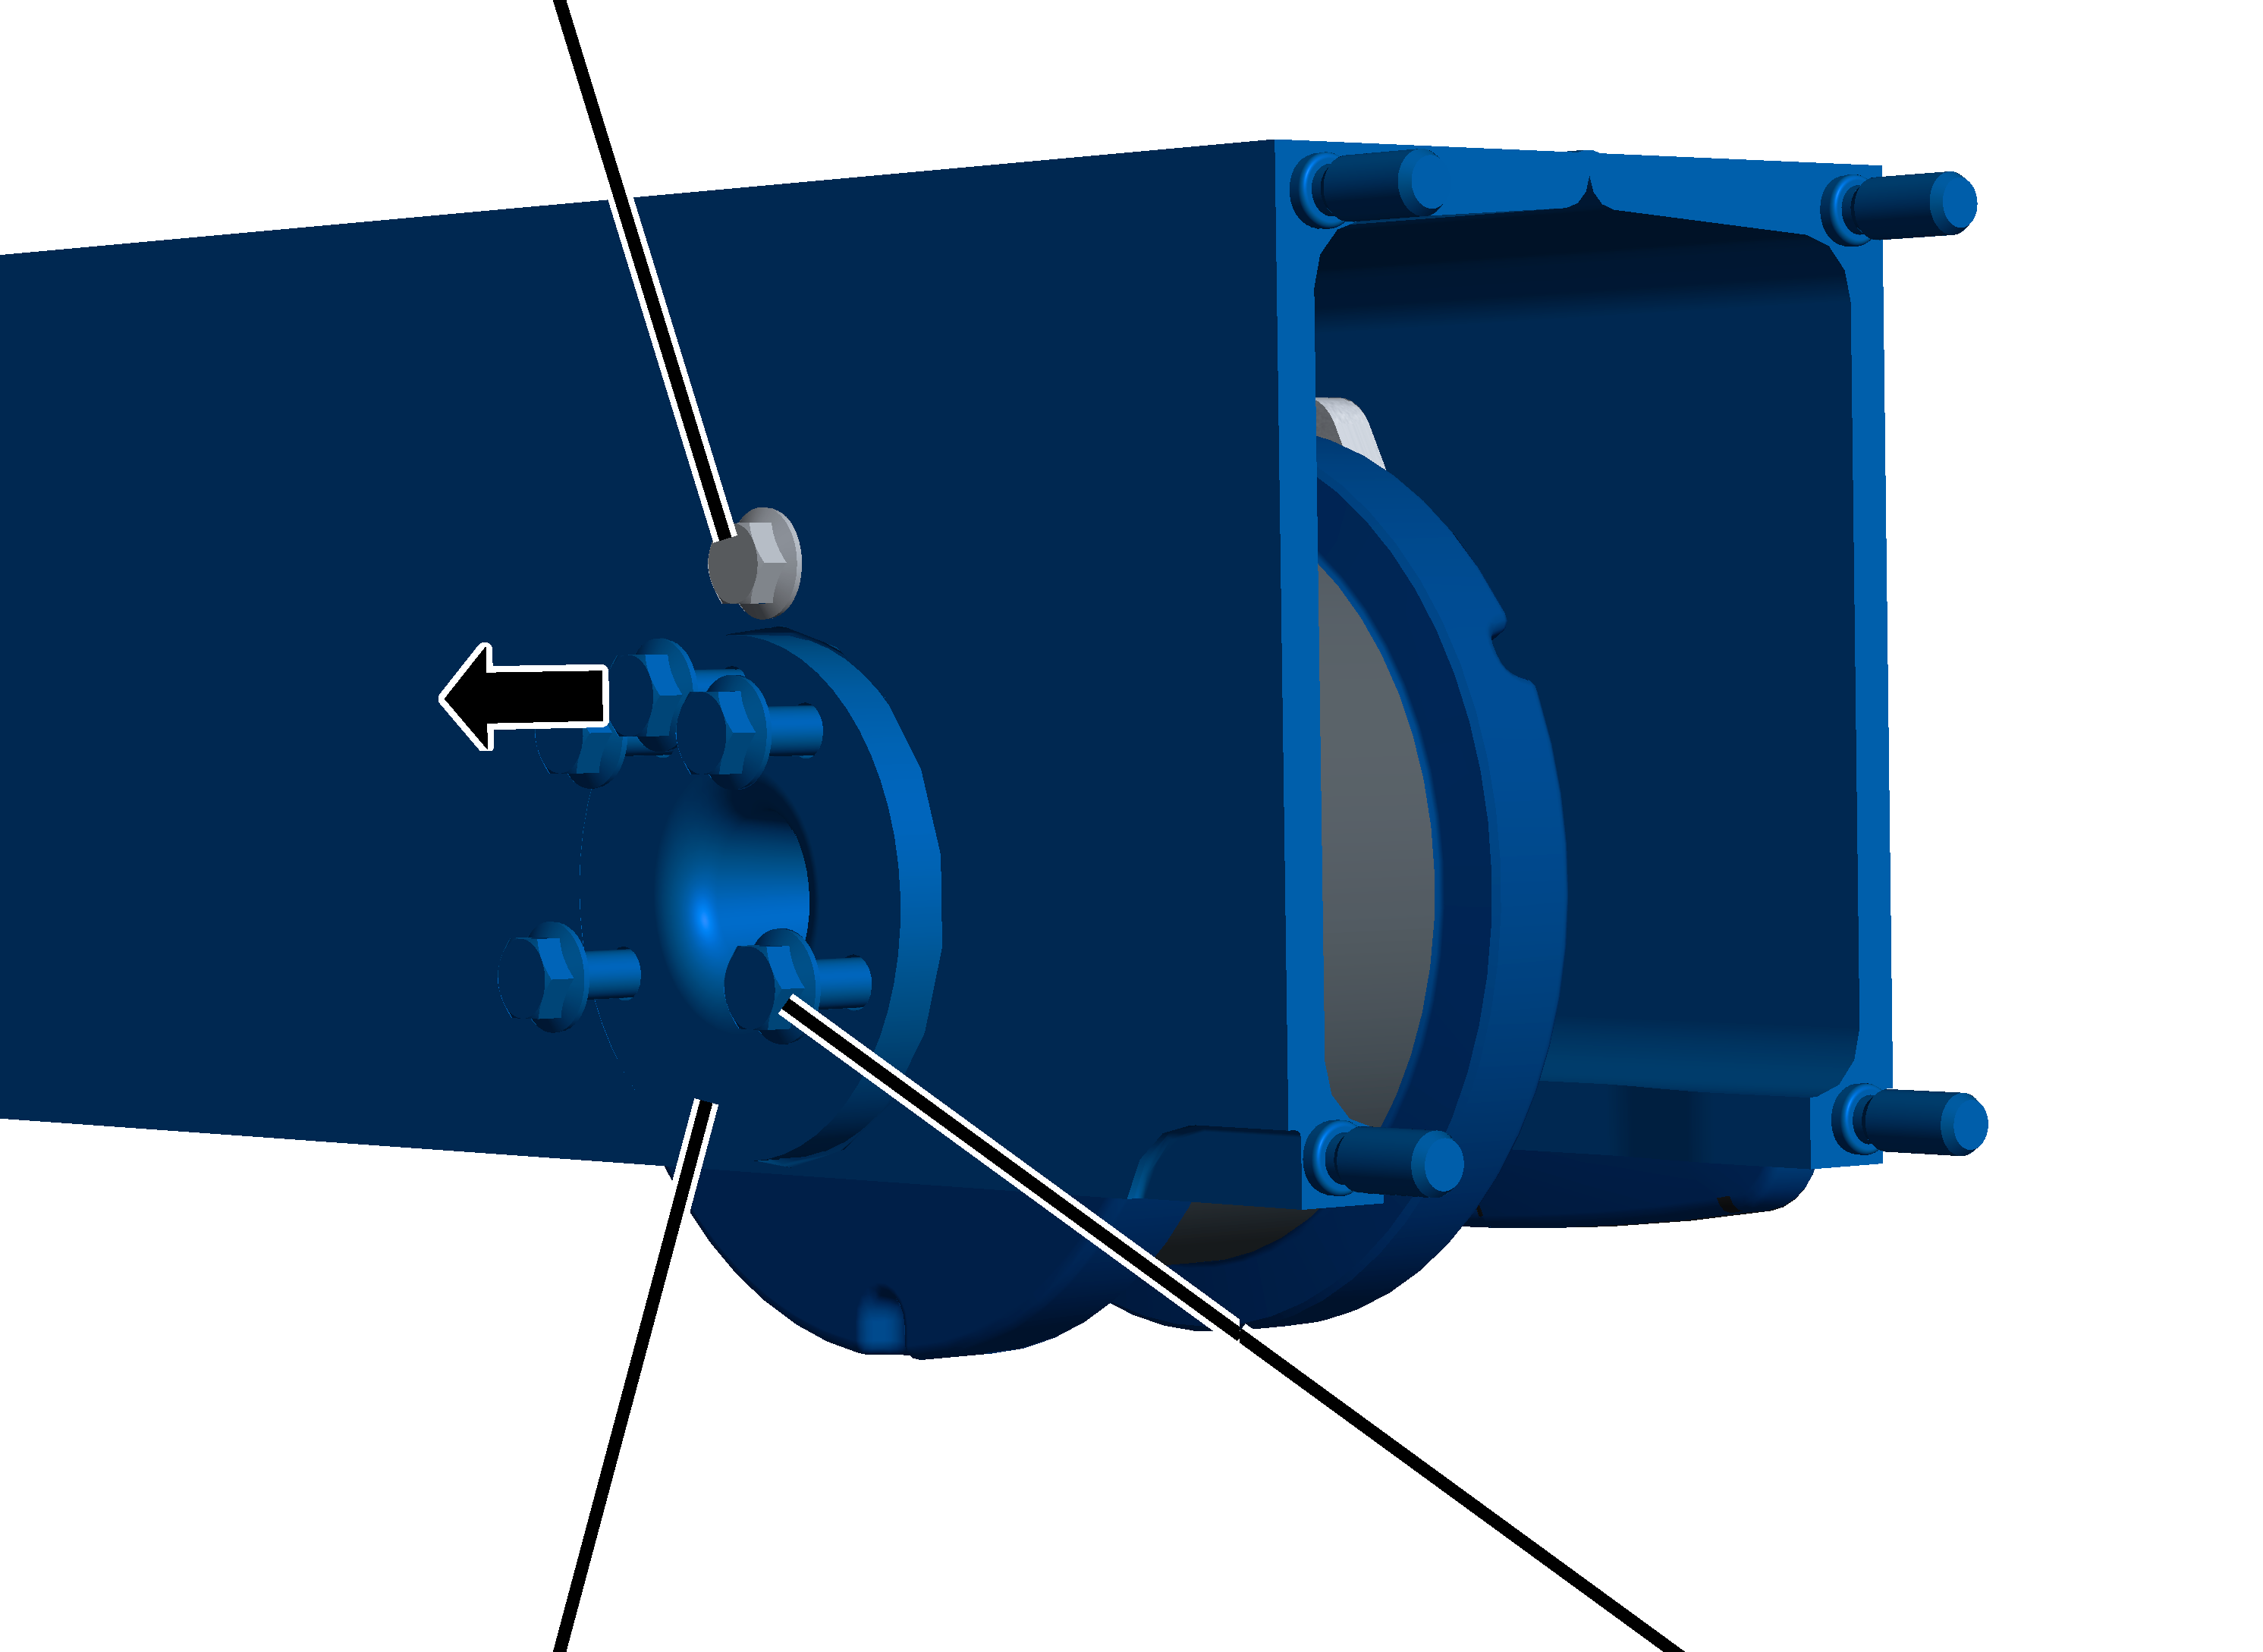
- Wykręcić wszystkie śruby żebrowane na sworzniu łożyskowym. Nie wykręcać śruby zabezpieczającej (jedna lub kilka).
Koło jezdne
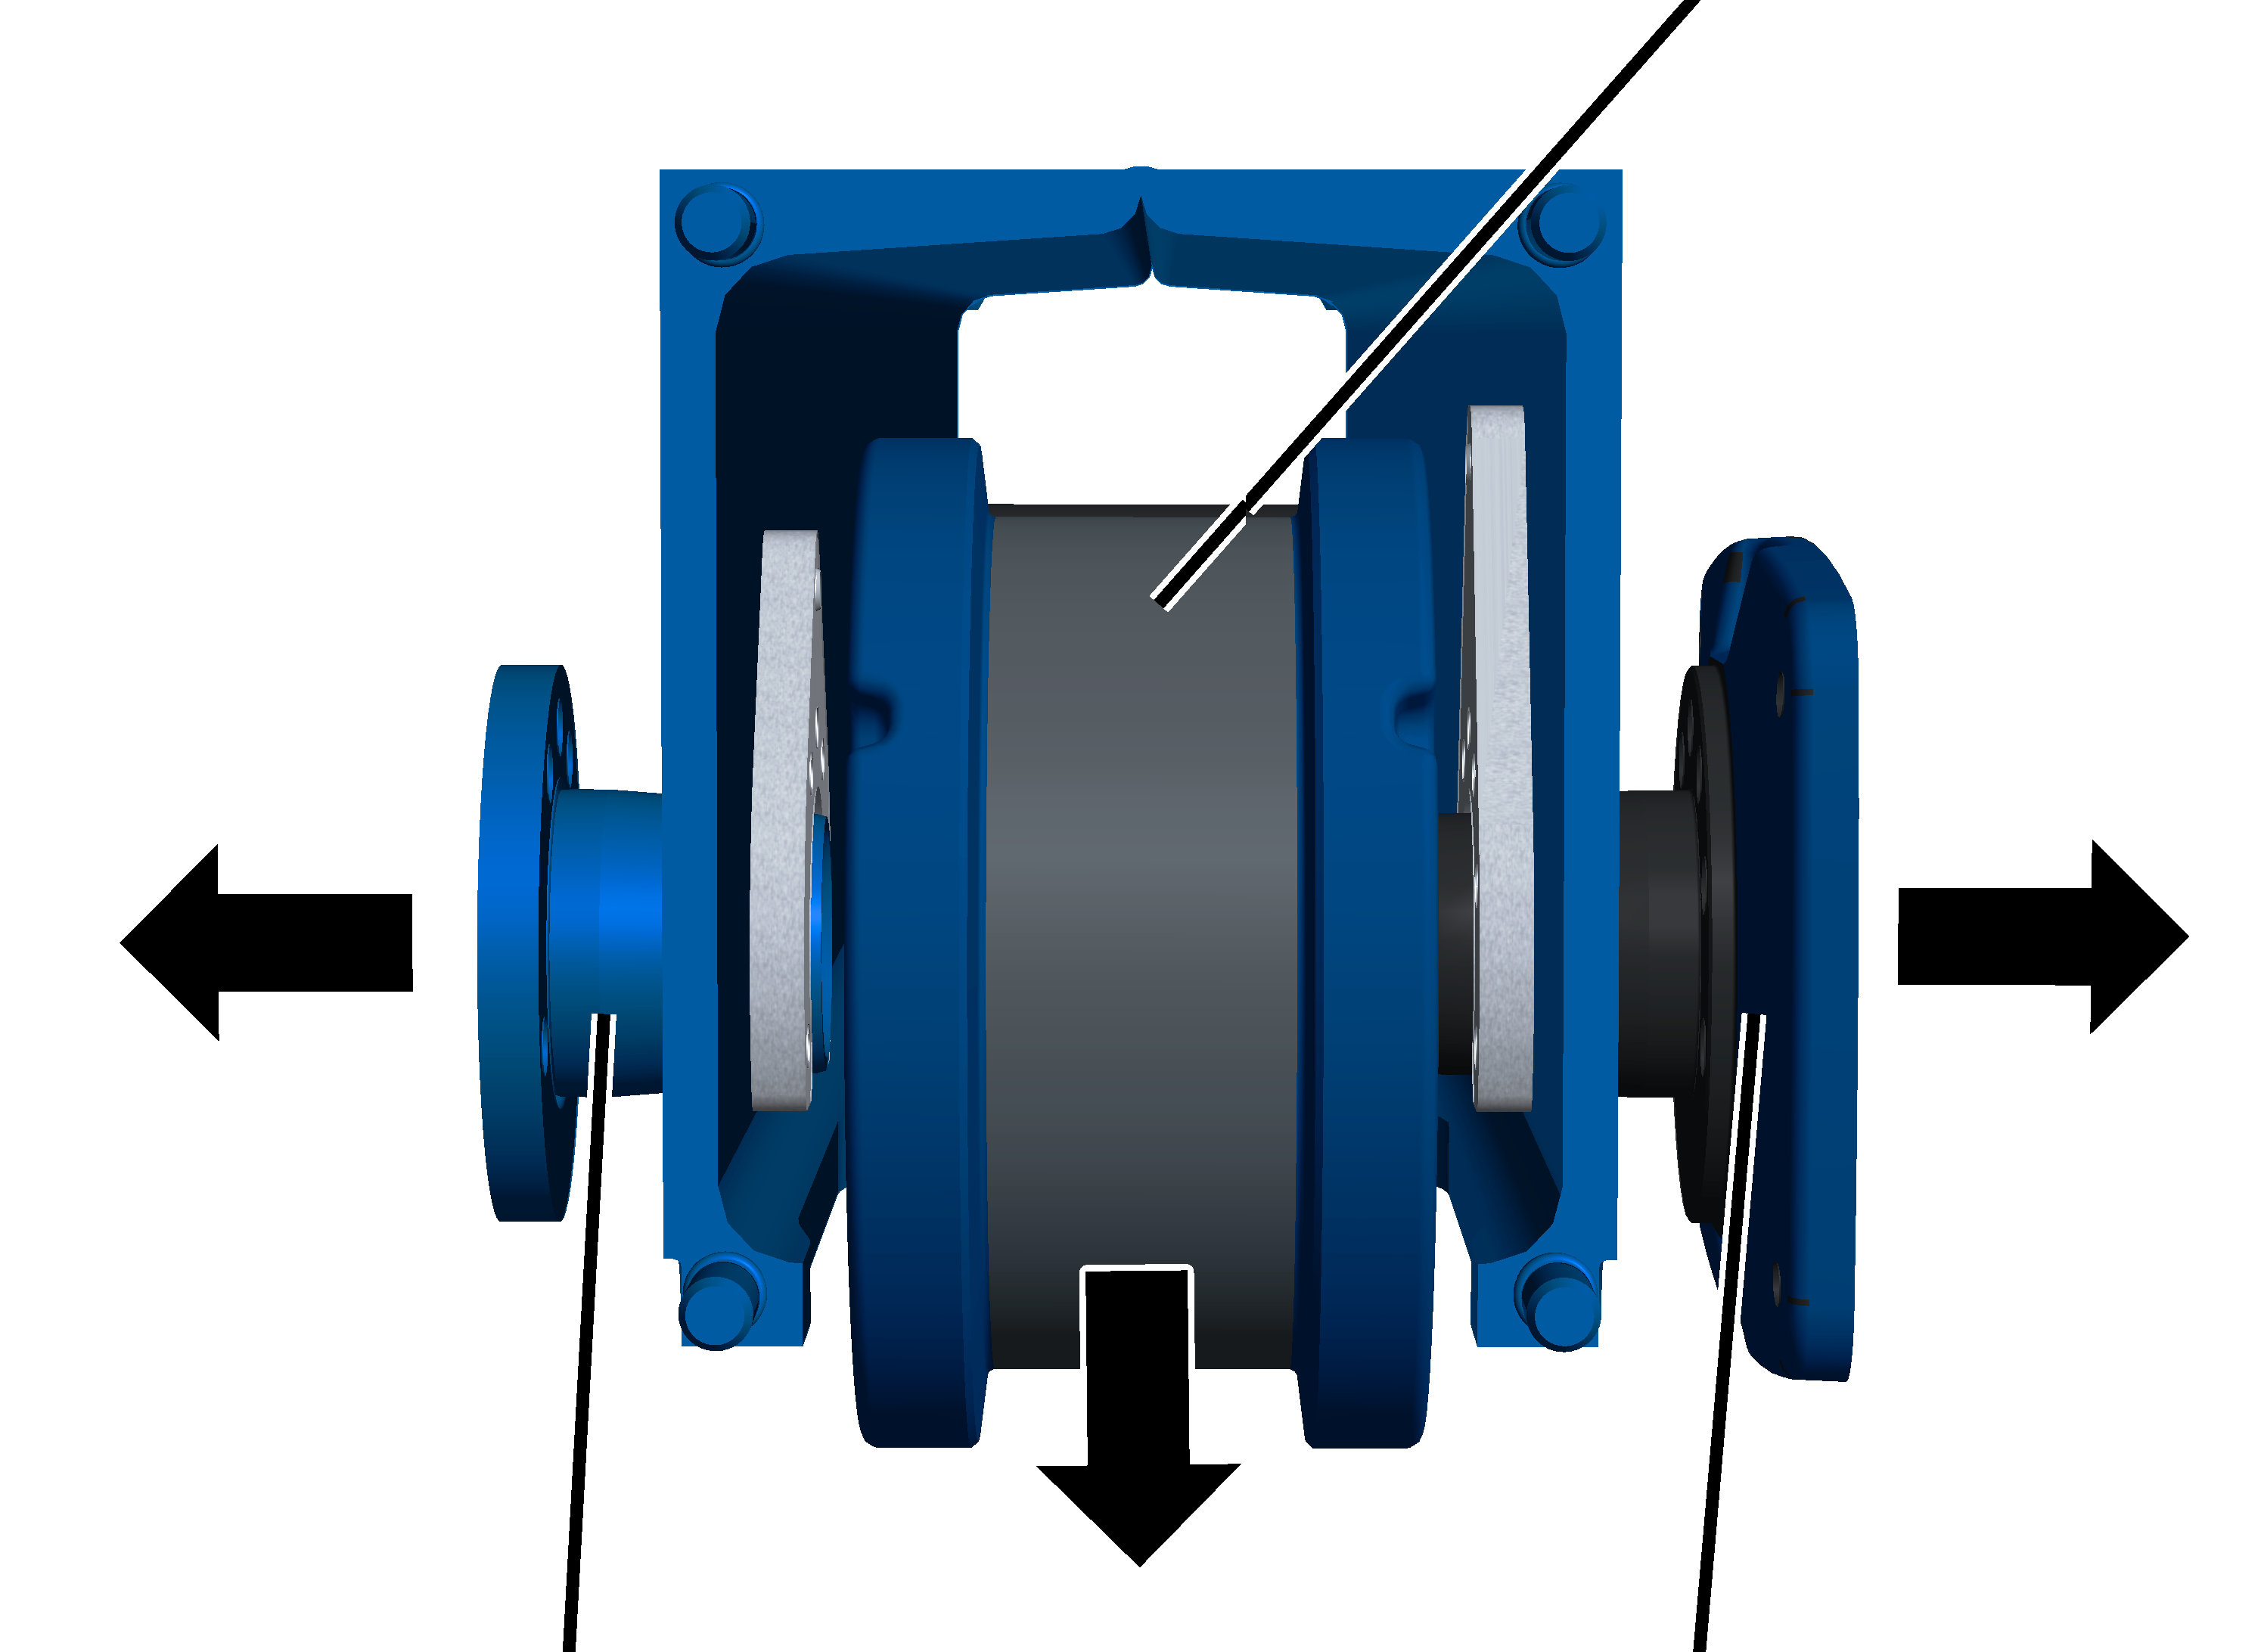
- Wyjąć sworzeń łożyskowy, kołnierz łożyska i koło jezdne.
Wskazówka
Dotyczy tylko typowielkości 420 z napędem jazdy 420V: na kołnierzu łożyska założony jest dodatkowy adapter. Podczas demontażu koła jezdnego może pozostać na kołnierzu łożyska, jeżeli nie da się go łatwo zdjąć.
Rada
Aby móc łatwo wyciągnąć kołnierz łożyskowy z czołownicy, wkręcić trzy lub cztery śruby w narożniki kołnierza łożyskowego i za ich pomocą odcisnąć kołnierz od czołownicy.
Montaż napędzanego koła jezdnego
Jeżeli koło jezdne jest uszkodzone lub zużyte, musi zostać wymienione na nowe.
Montaż koła jezdnego
Koło jezdne
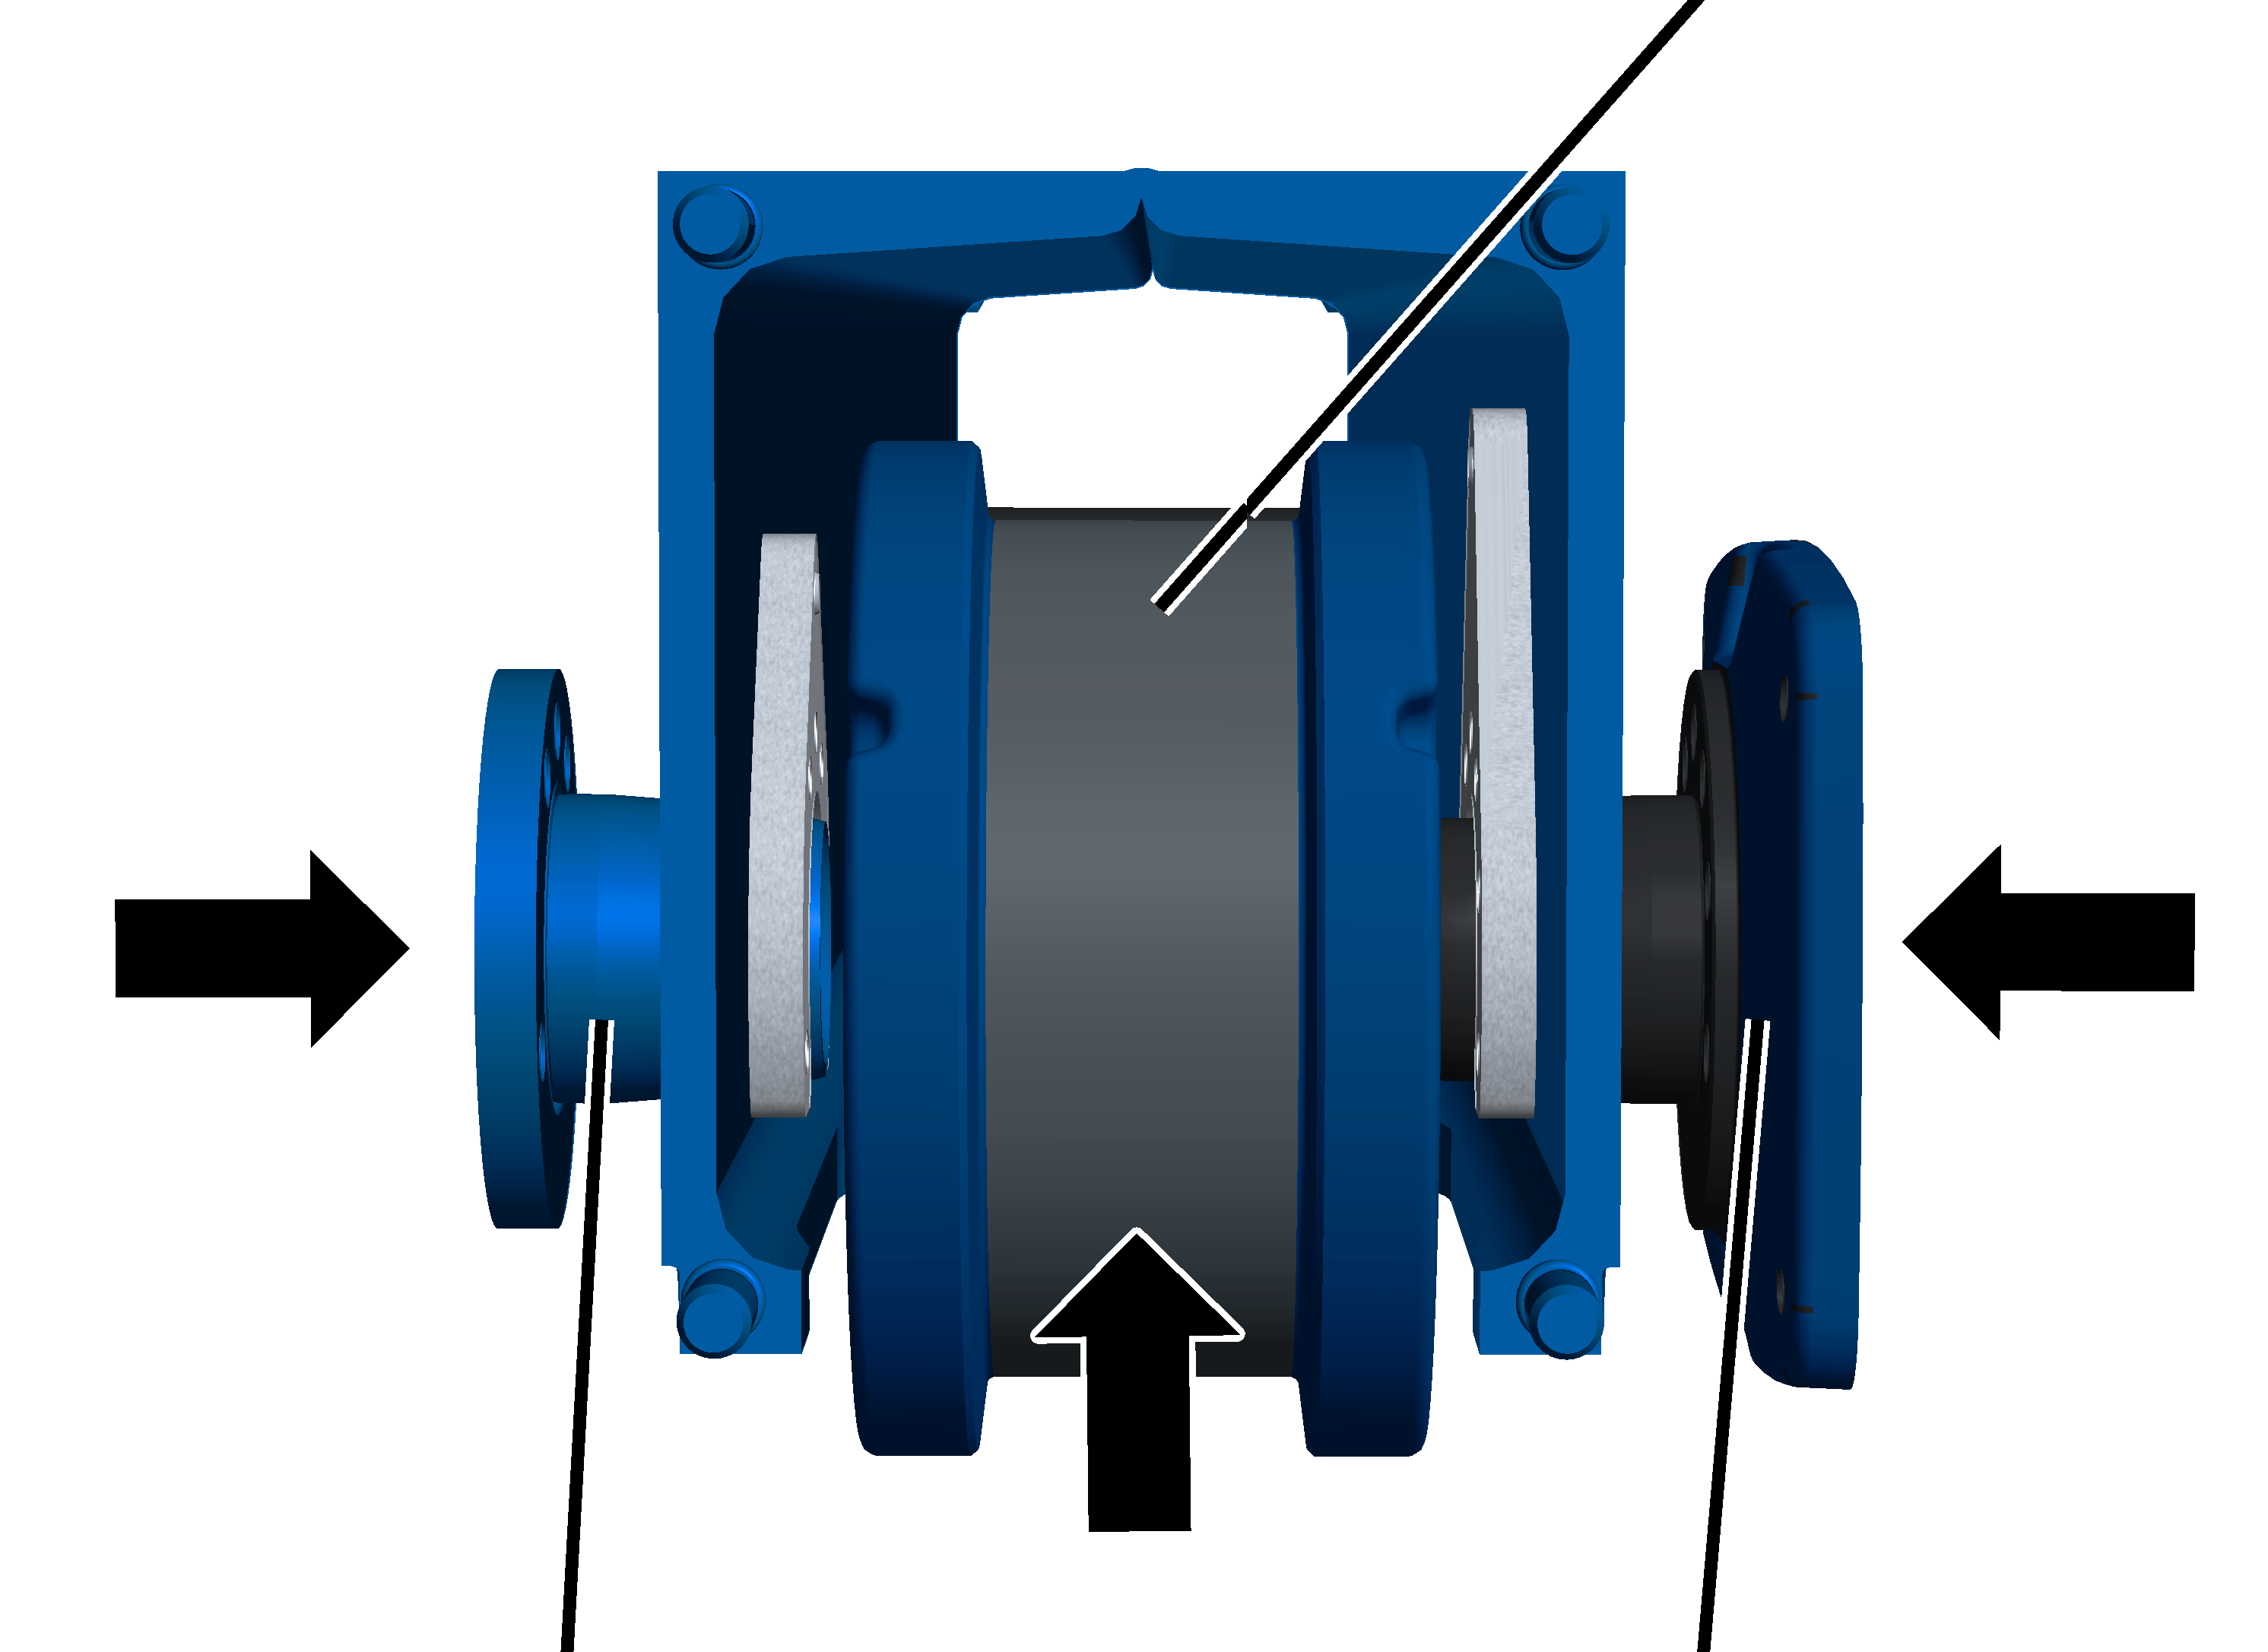
- Przytrzymać koło jezdne w czołownicy. Nie ma znaczenia, który z boków jest skierowany do wewnątrz lub na zewnątrz.
- Wsunąć sworzeń łożyskowy i kołnierz łożyska. W razie potrzeby pobijać lekko młotkiem sworzeń łożyskowy i kołnierz łożyska.
Śruba zabezpieczająca
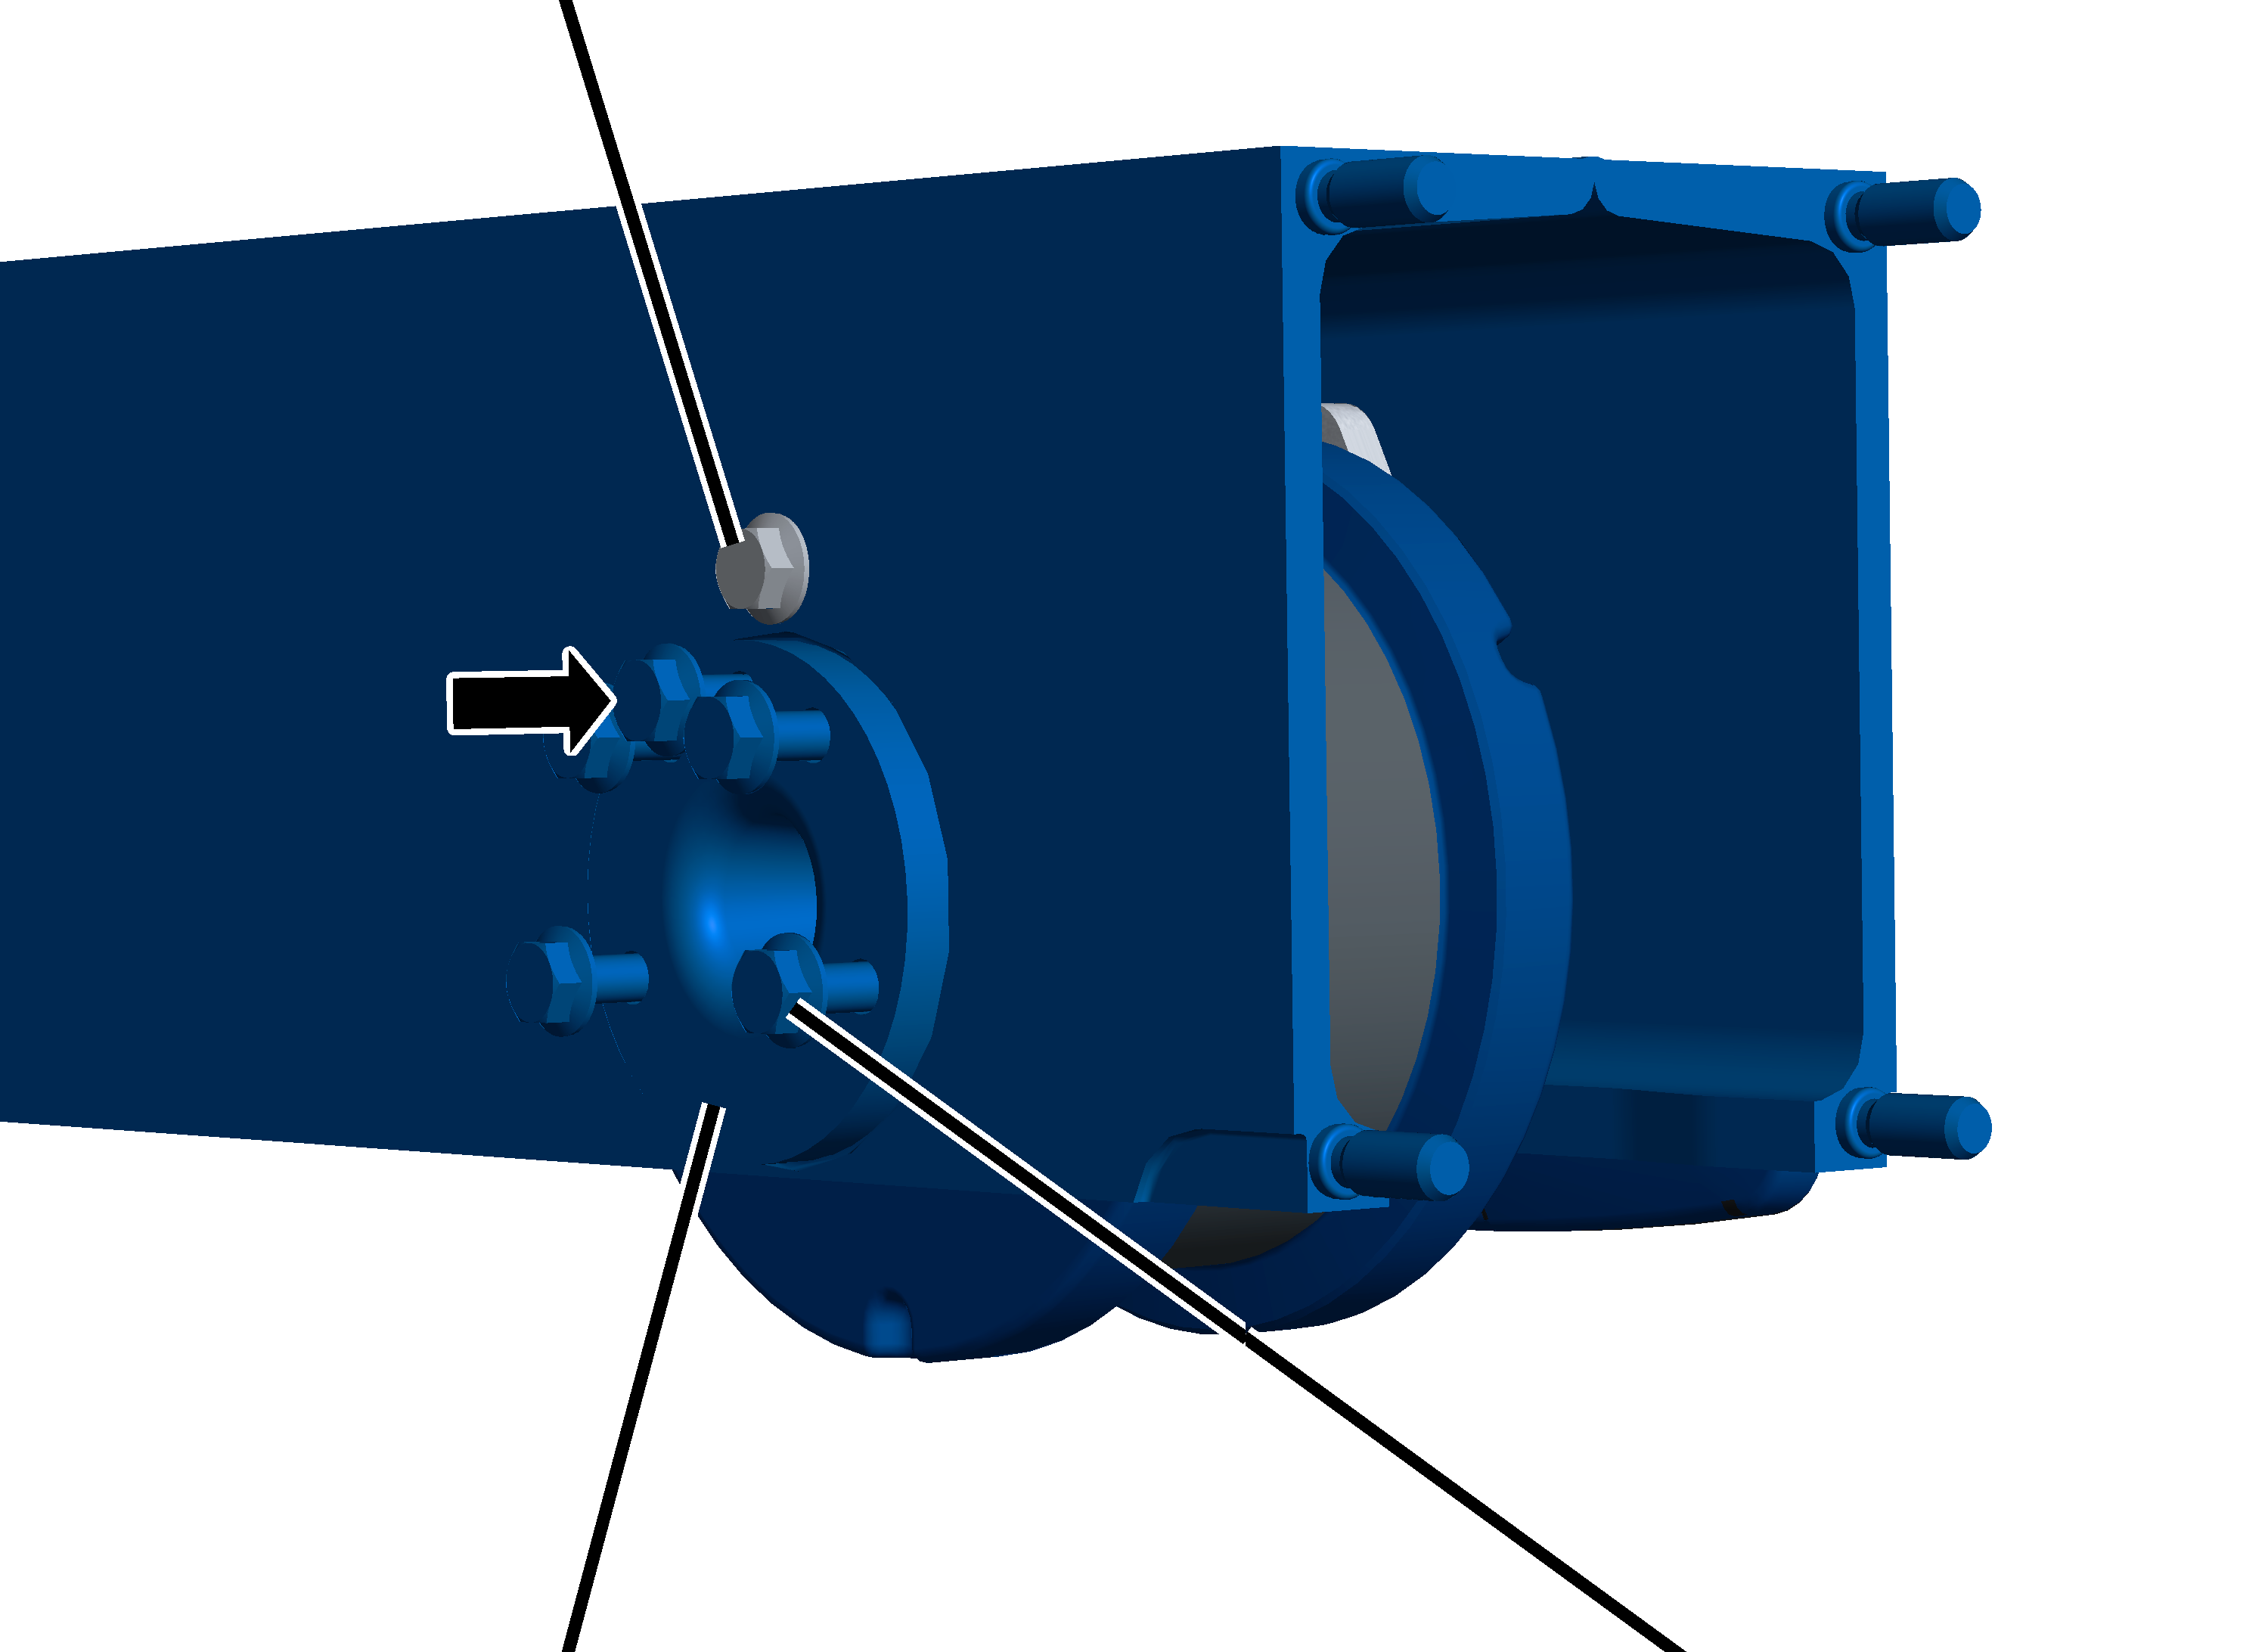
- Stopniowo dokręcać śruby żebrowane.
Ø koła jezdnego |
Klasa wytrzymałości |
Ilość |
Śruba |
Moment obrotowy dokręcania |
|---|---|---|---|---|
200 |
10.9 |
5x |
M10x30 |
85 Nm |
280 |
10.9 |
5x |
M12x40 |
130 Nm |
350 |
10.9 |
8x |
M12x40 |
130 Nm |
420 |
10.9 |
8x |
M16x40 |
330 Nm |
Dotyczy tylko typowielkości 420 z napędem jazdy 420V
Ta czynność robocza dotyczy tylko przypadku, gdy czołownica o typowielkości 420 ma być zamontowana z napędem jazdy typowielkości 420V.
Montaż adaptera
Śruba żebrowana
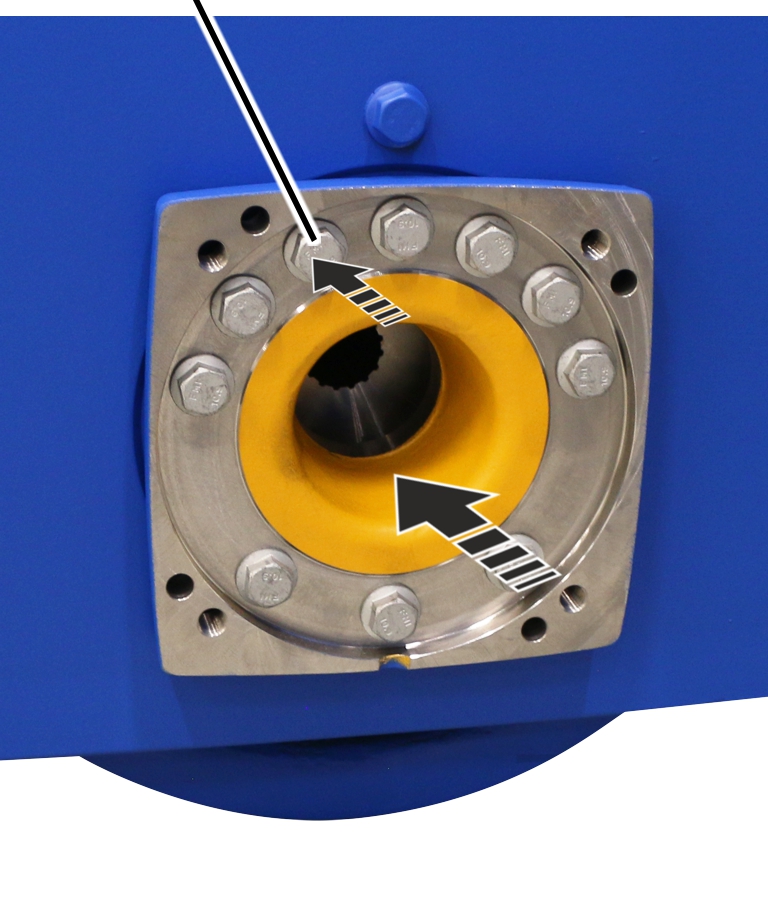
- W razie potrzeby: włożyć kołki (4x) w kołnierz łożyska.
- Obrócić adapter tak, aby był zgodny z układem otworów.
- Założyć adapter na kołki na kołnierzu łożyska.
- Śruby żebrowane M16x70 (10x) przełożyć przez adapter i kołnierz łożyska.
Przykręcanie kołnierza łożyska
Śruba zabezpieczająca
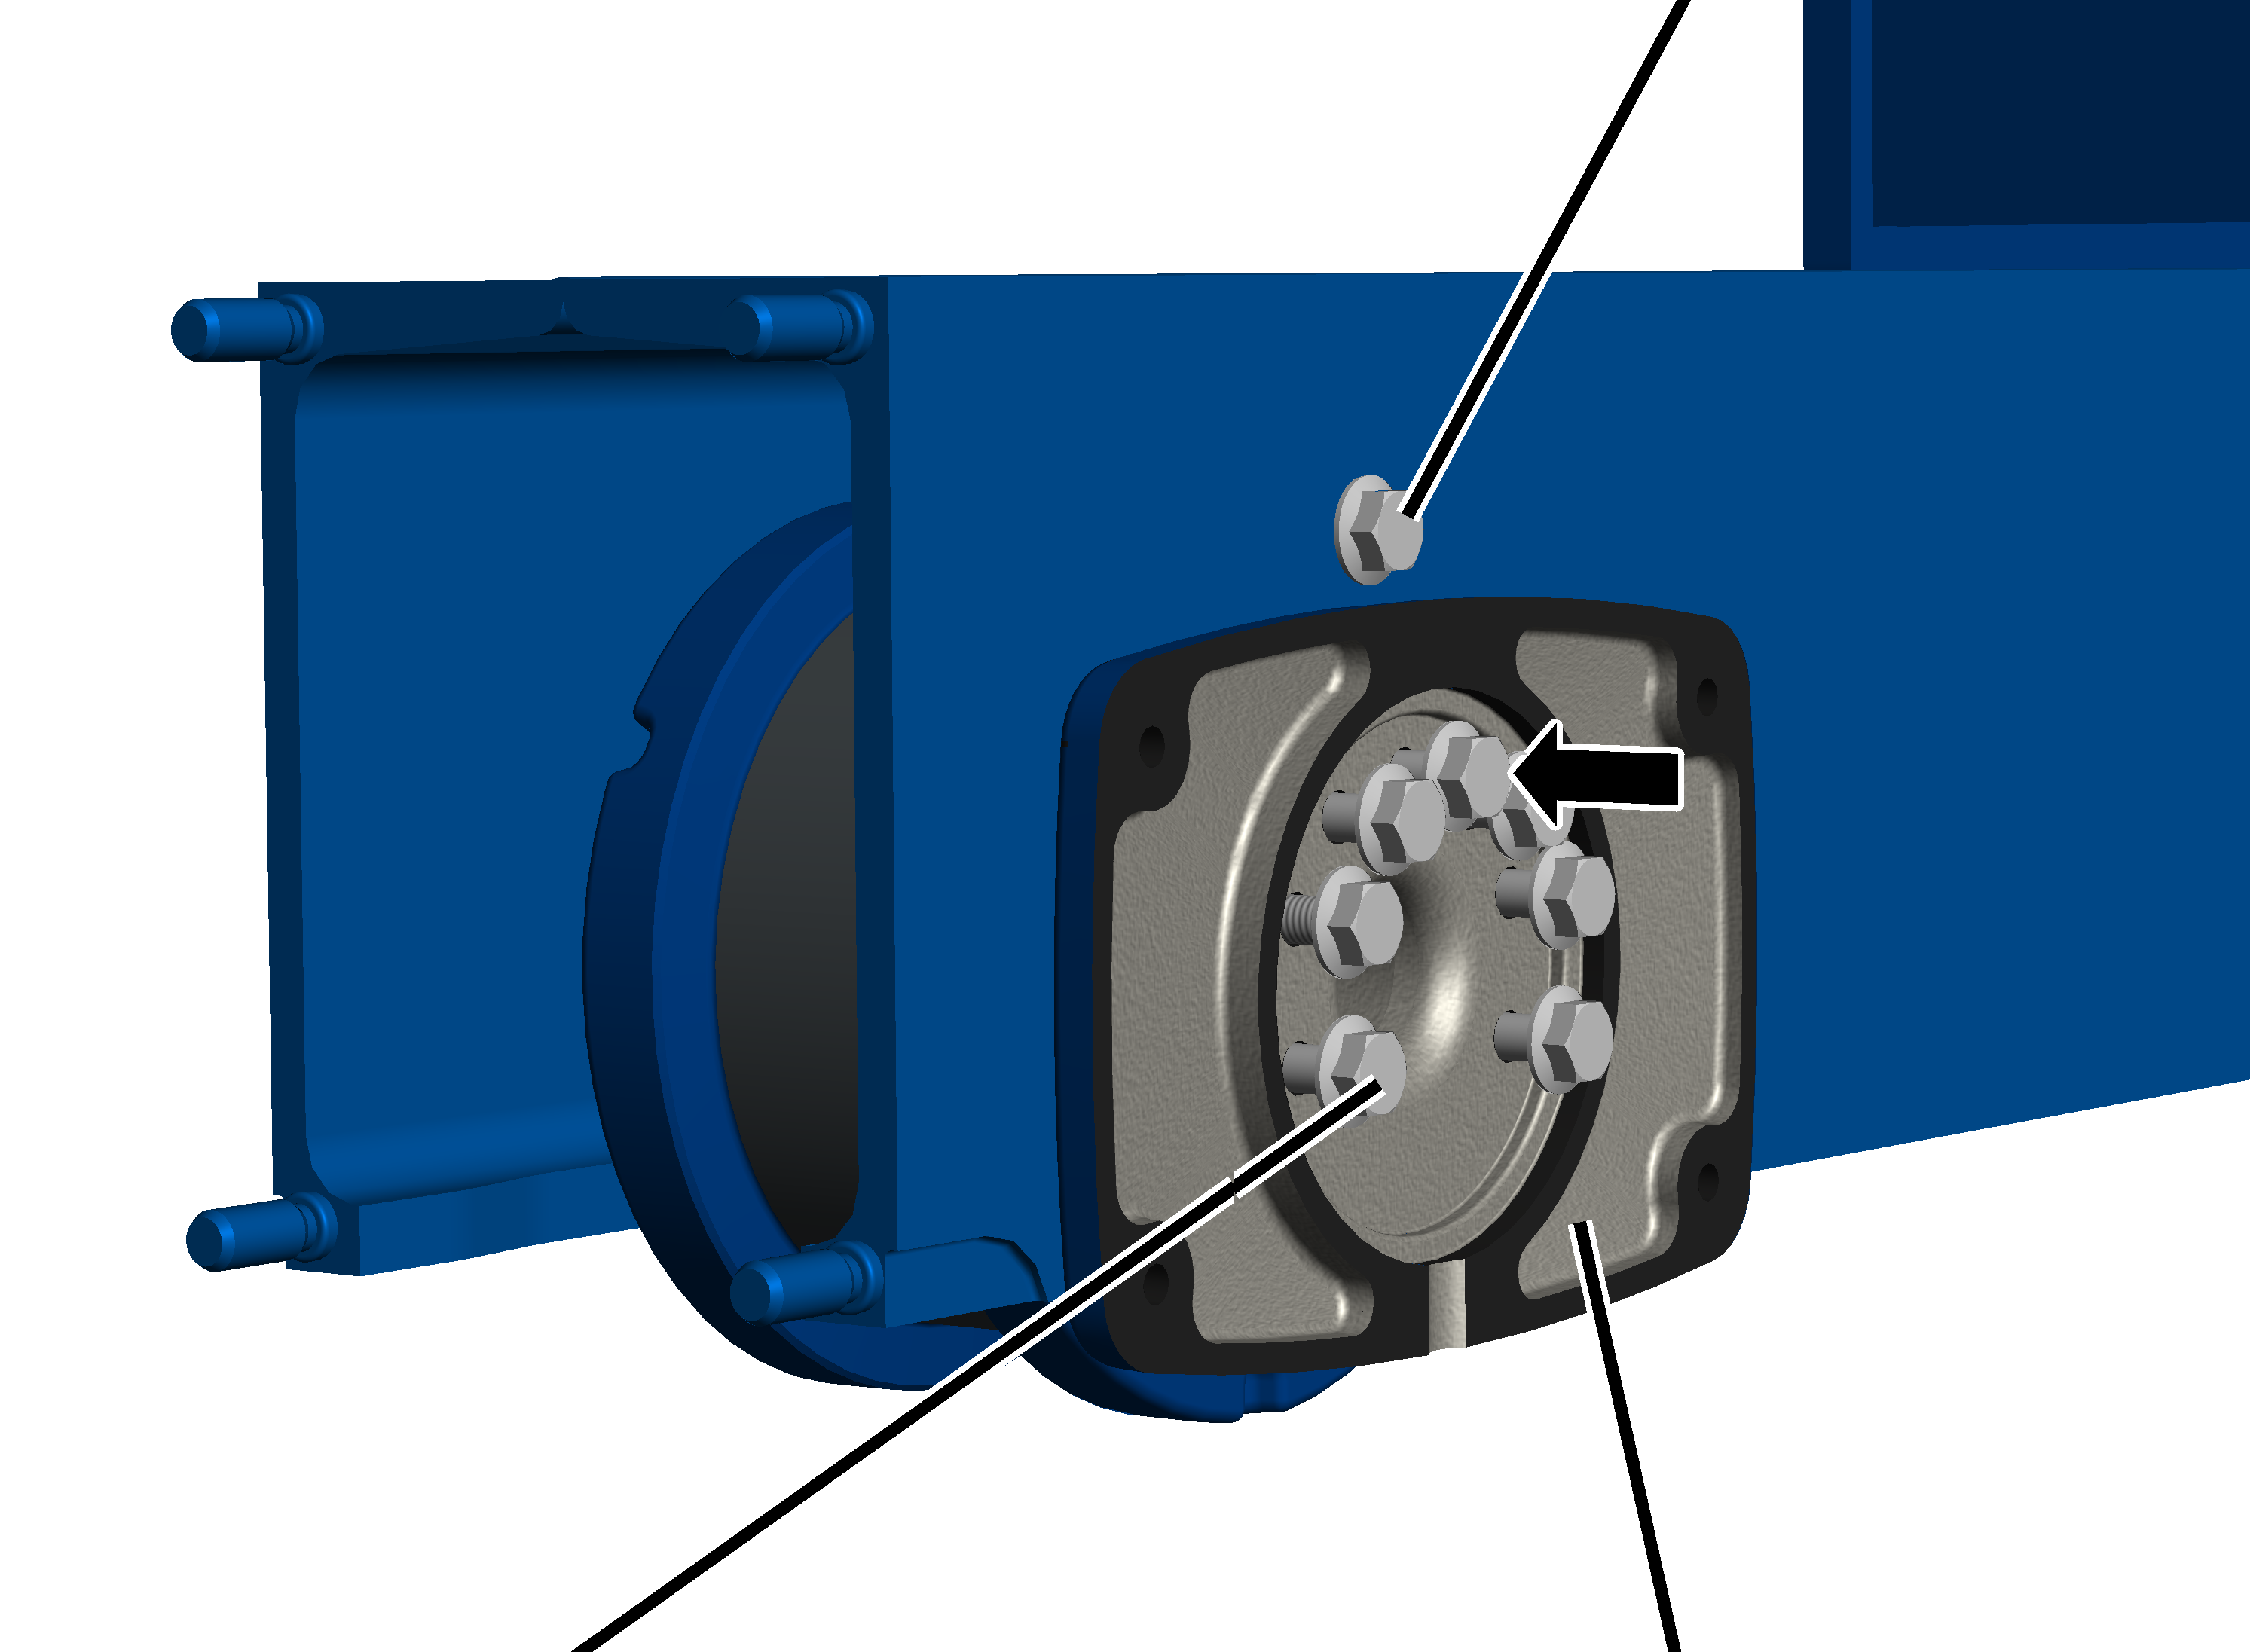
- Stopniowo dokręcać śruby żebrowane.
Ø koła jezdnego |
Klasa wytrzymałości |
Ilość |
Typ |
Moment obrotowy dokręcania |
|---|---|---|---|---|
200 |
10.9 |
7x |
M10x30 |
85 Nm |
280 |
10.9 |
7x |
M12x40 |
130 Nm |
350 |
10.9 |
10x |
M12x40 |
130 Nm |
420 z napędem jazdy suwnicy 420 |
10.9 |
10x |
M16x40 |
330 Nm |
420 z napędem jazdy suwnicy 420V |
10.9 |
10x |
M16x70 |
330 Nm |
500 |
10.9 |
9x |
M16x60 |
300 Nm |
Montaż czołownicy
Dotyczy tylko czołownic typowielkości 280, 350 i 420
Ta czynność dotyczy tylko czołownic typowielkości 280, 350 i 420.
Koło jezdne
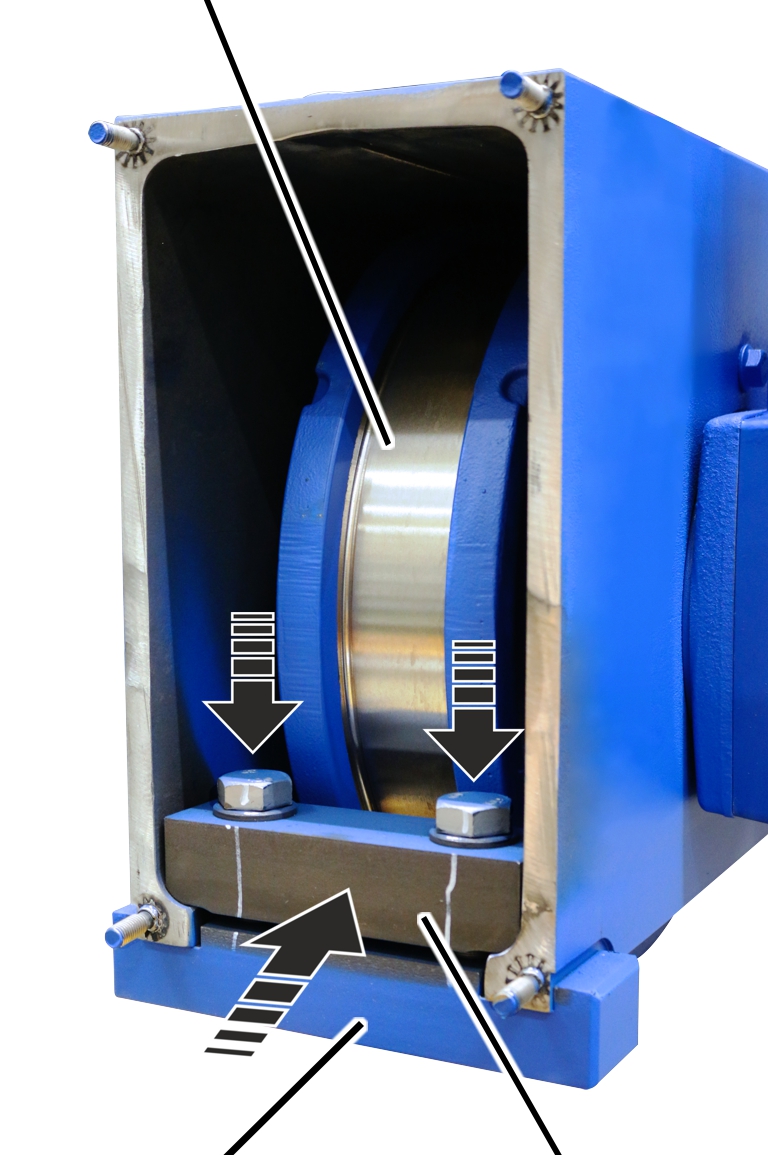
- Wsunąć zacisk.
- Przykręcić śruby (2x).
Ø koła jezdnego |
Typ |
Rodzaj |
Moment obrotowy dokręcania |
|---|---|---|---|
200 |
M10x50 |
Śruba żebrowana |
85 Nm |
280 |
M12x60 |
Śruba z łbem sześciokątnym |
130 Nm |
350 |
M20x75 |
Śruba z łbem sześciokątnym |
300 Nm |
420 |
M20x75 |
Śruba z łbem sześciokątnym |
300 Nm |
Dotyczy tylko typowielkości 200 do 420
Płyta zderzakowa
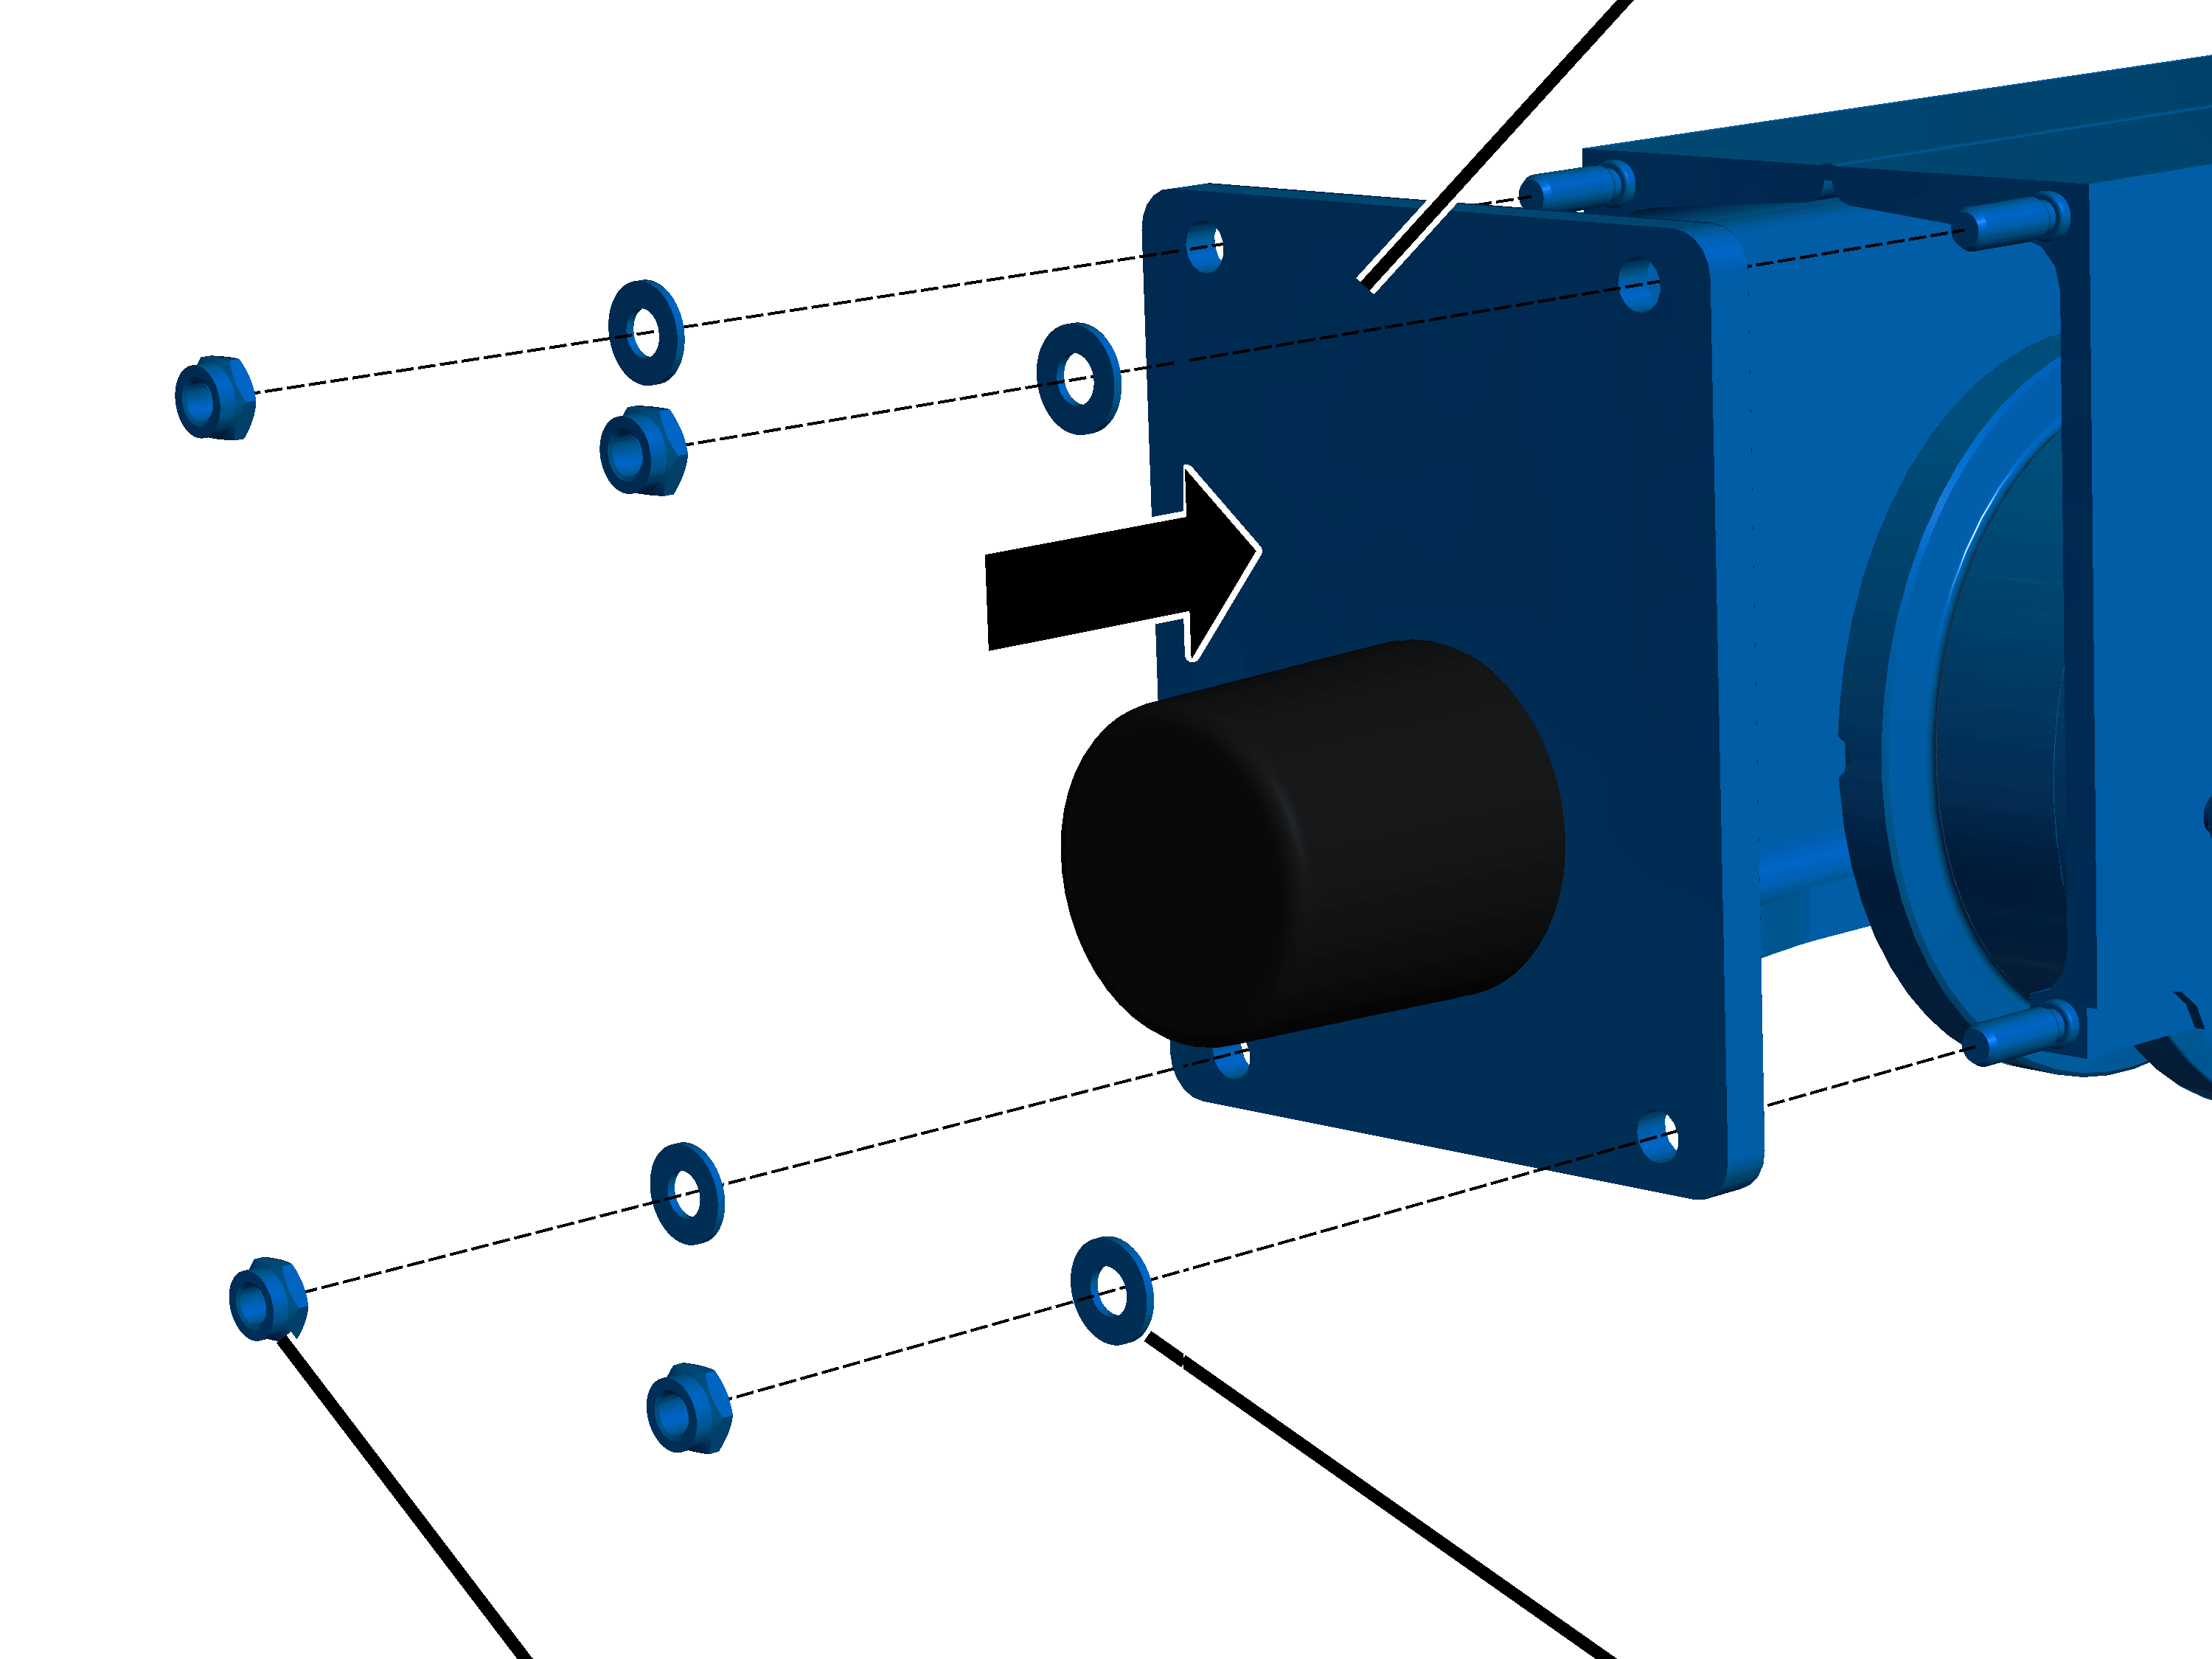
- Wsunąć płytę zderzakową na sworzeń gwintowany.
- Osadzić podkładki z tworzywa sztucznego (4x).
- Przykręcić nakrętki samozabezpieczające M10 (4x) . 6 Nm.
Nakrętki samozabezpieczające wolno ponownie używać maks. 3-krotnie. Następnie należy wymieniać je na nowe nakrętki samozabezpieczające.
Dotyczy tylko typowielkości 500
Płyta zderzakowaPłyta przykręcana
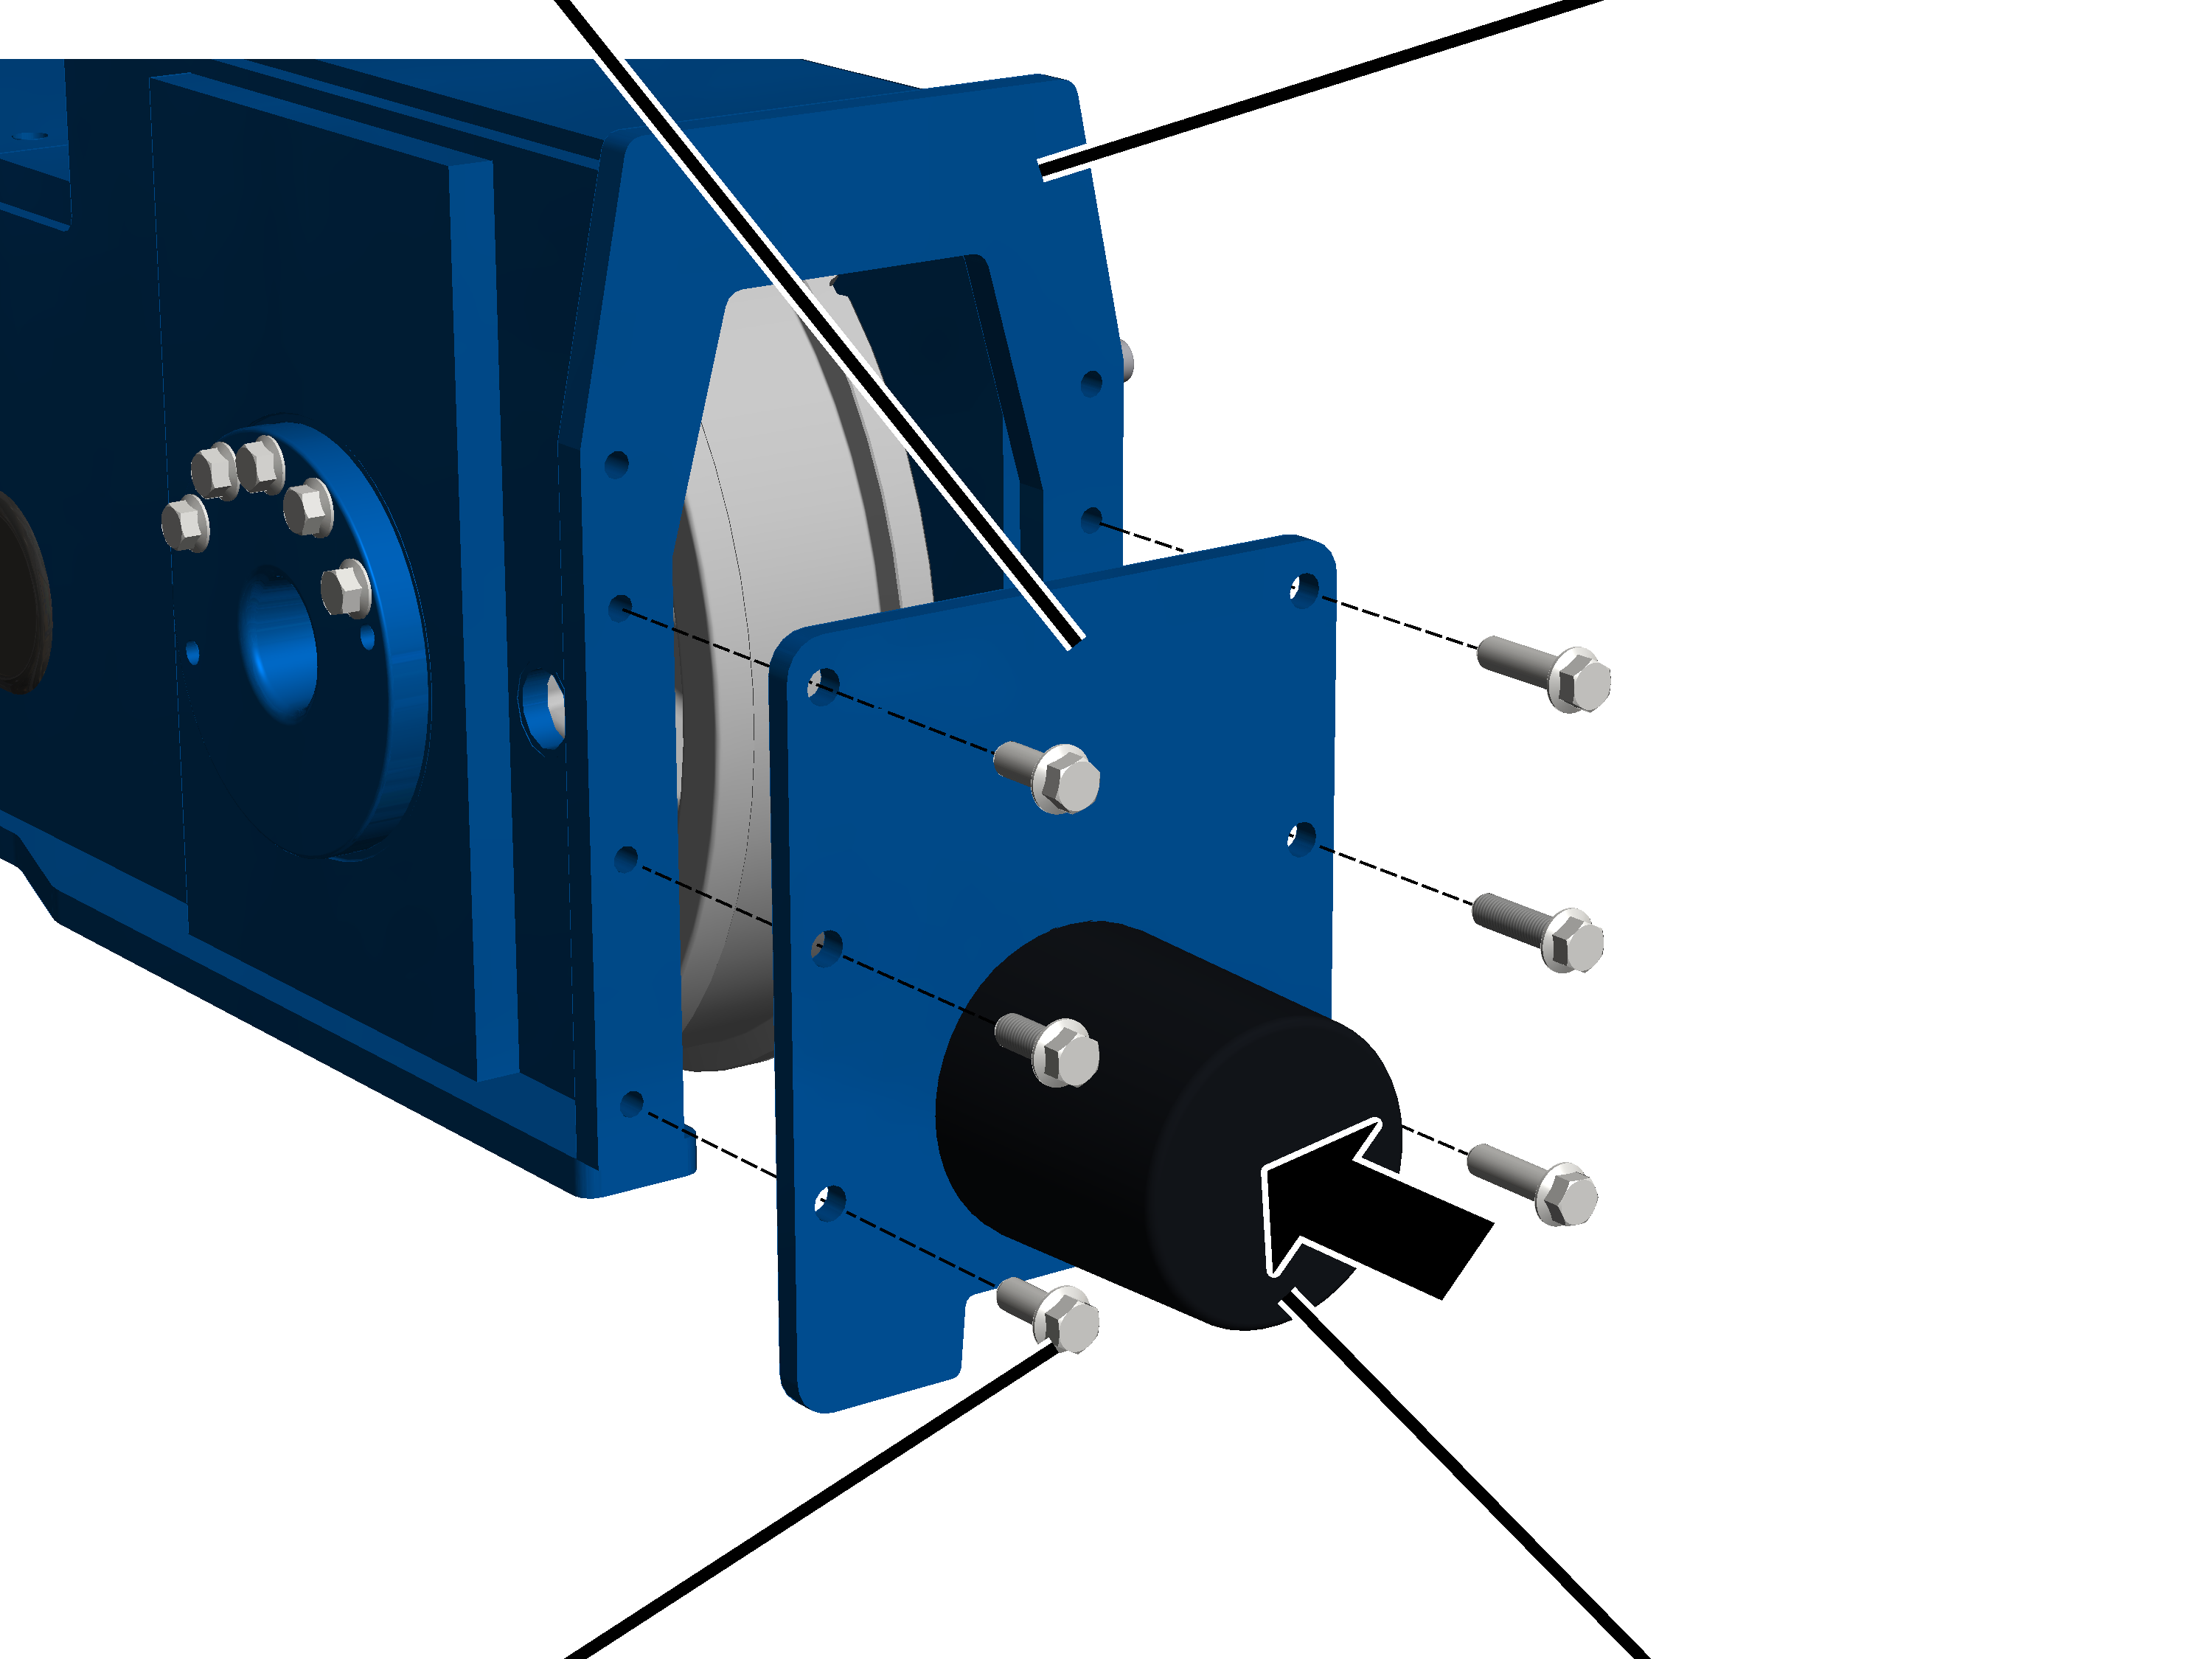
- Płytę zderzakową ze zderzakiem bezpieczeństwa przykręcić do płyty montażowej śrubami żebrowanymi M16x60 (6x). 250 Nm.
Montaż napędu jazdy
- Ustalić ciężar napędu jazdy. Patrz podręcznik produktu napędu jazdy ABUS.
- Zabezpieczyć napęd jazdy tak, aby ciężar był bezpiecznie utrzymywany a wał wyjściowy nie był obciążony (np. zawiesić na pętli okrągłej).
Dotyczy tylko napędu jazdy AZP
Ta czynność robocza dotyczy tylko przypadku, gdy napęd jazdy suwnicy AZP ma być zamontowany na czołownicy.
Wał wyjściowy
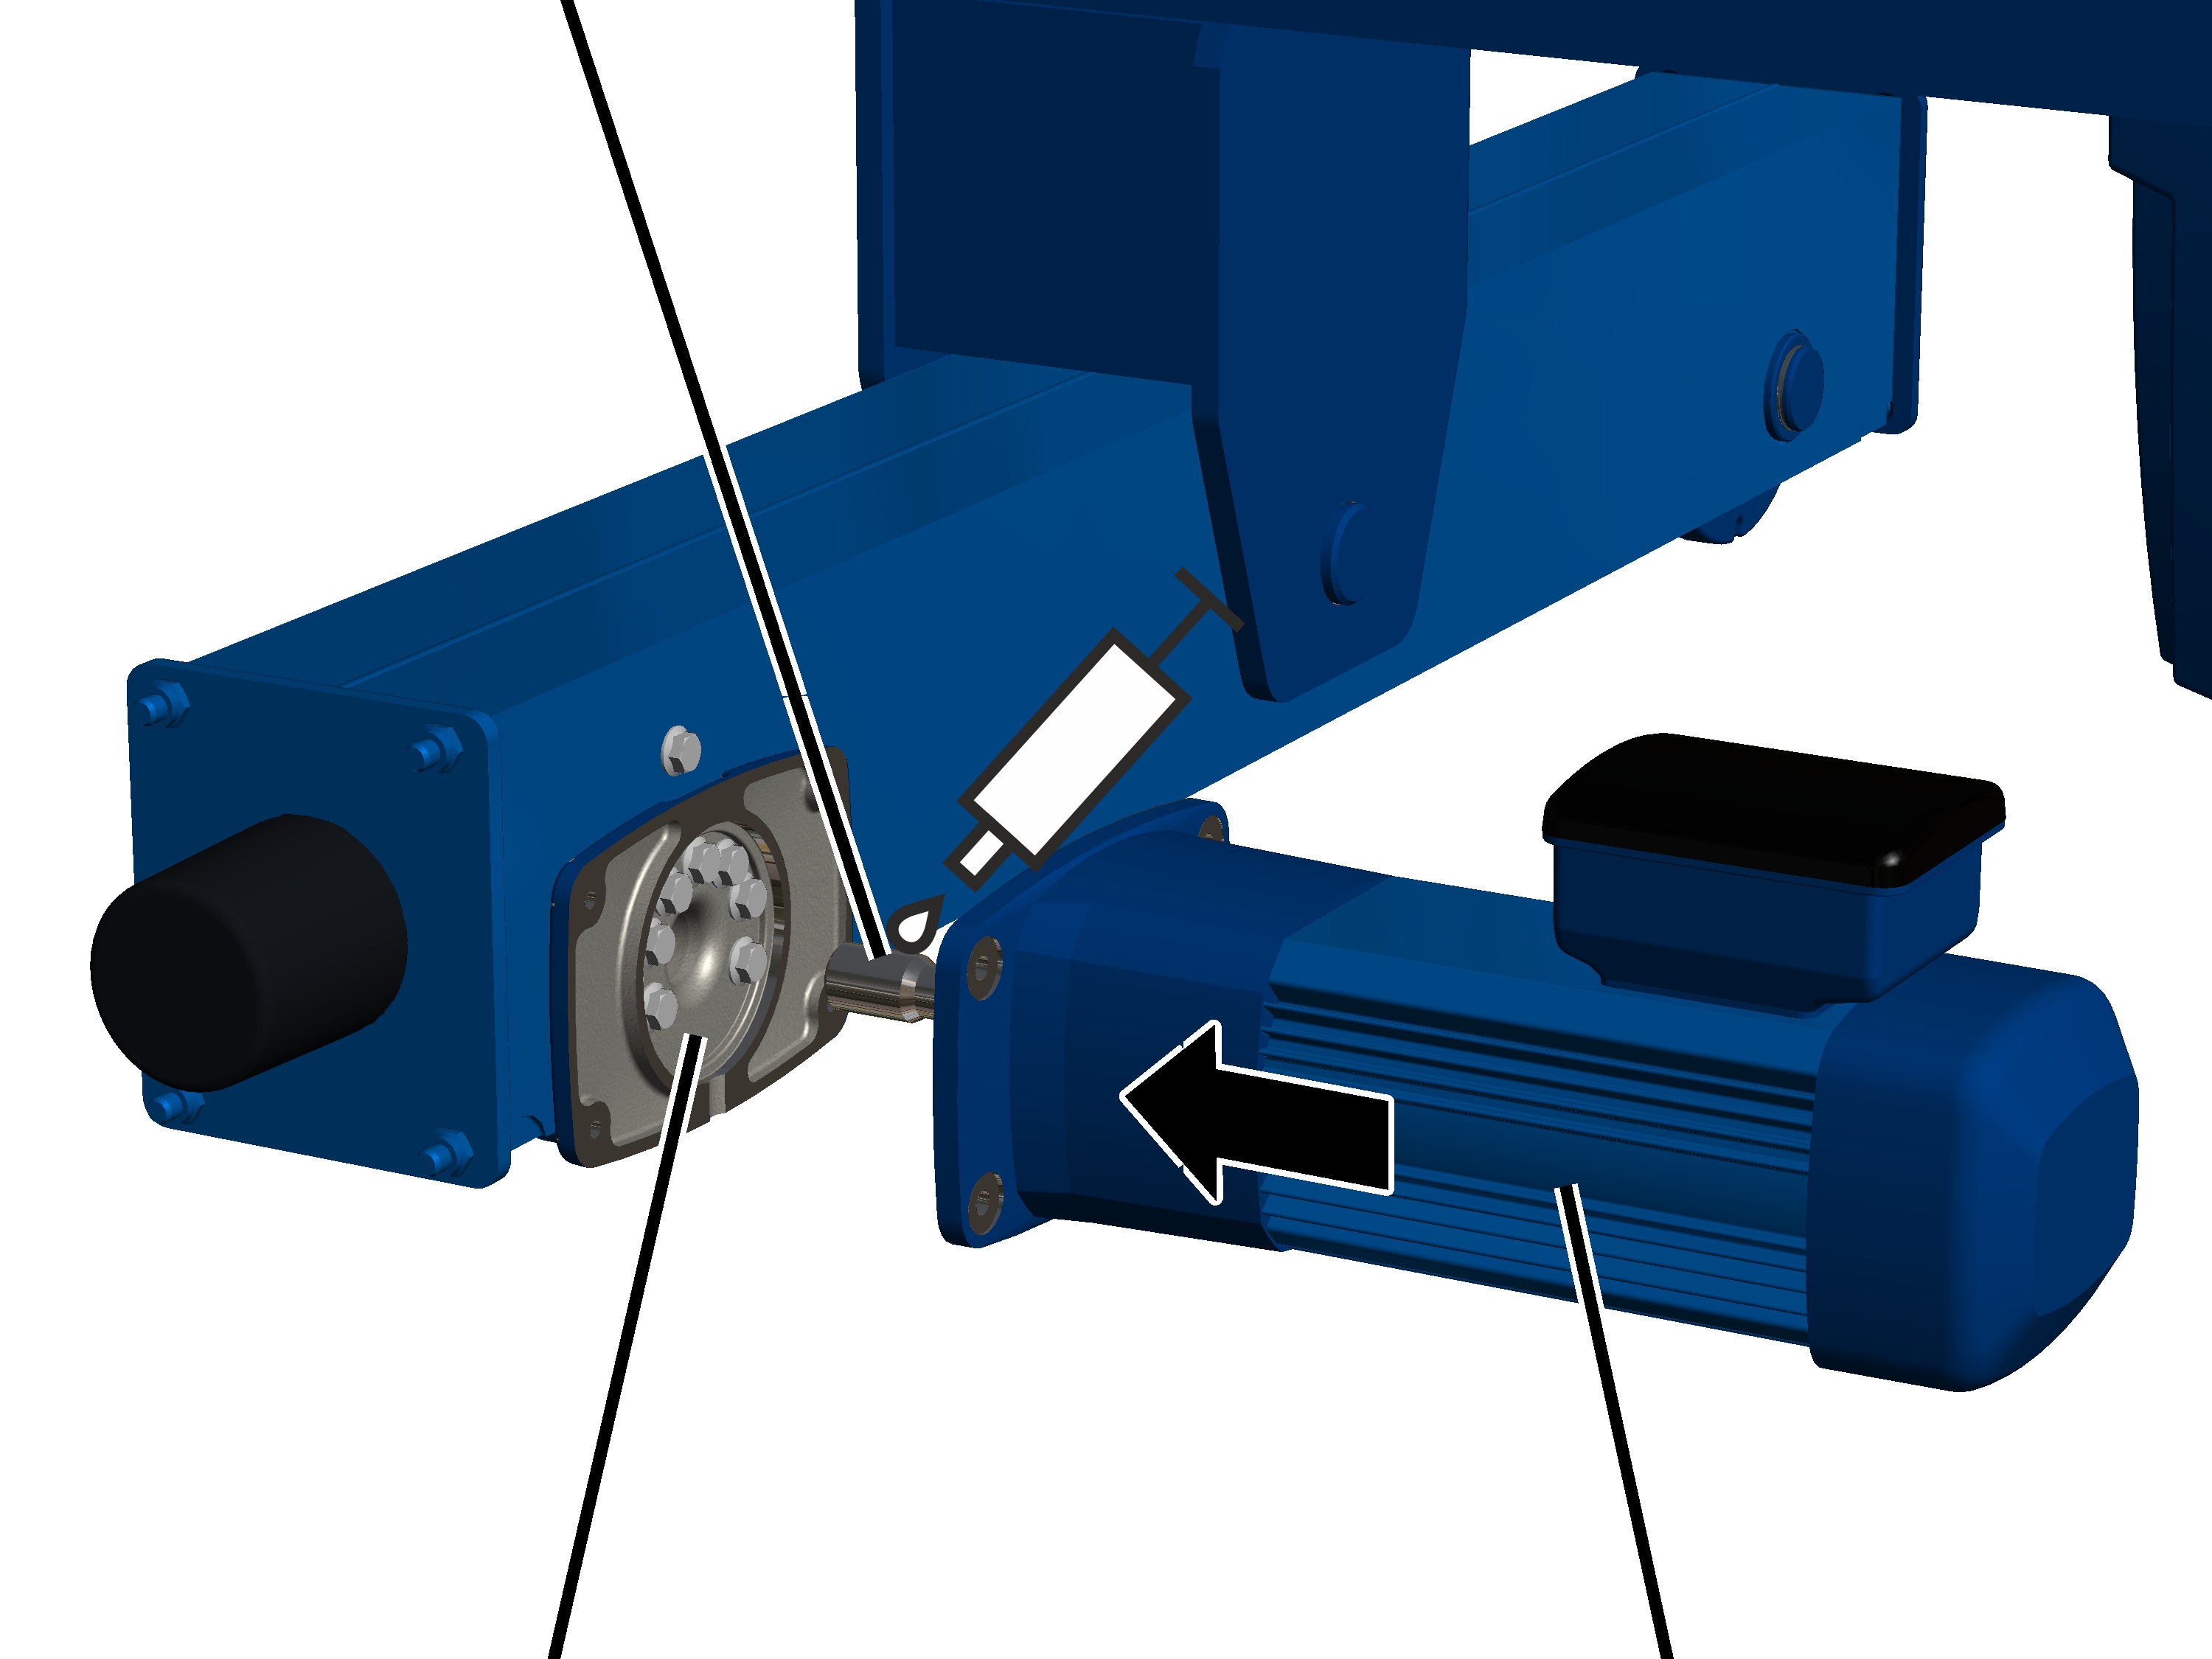
- Nasmarować uzębienie na wale wyjściowym.
Smar pasta wysokotemperaturowa Fuchs Lubritech PBC 1574. Szczegóły patrz podręcznik produktu napędu jazdy ABUS.
Wał wyjściowy
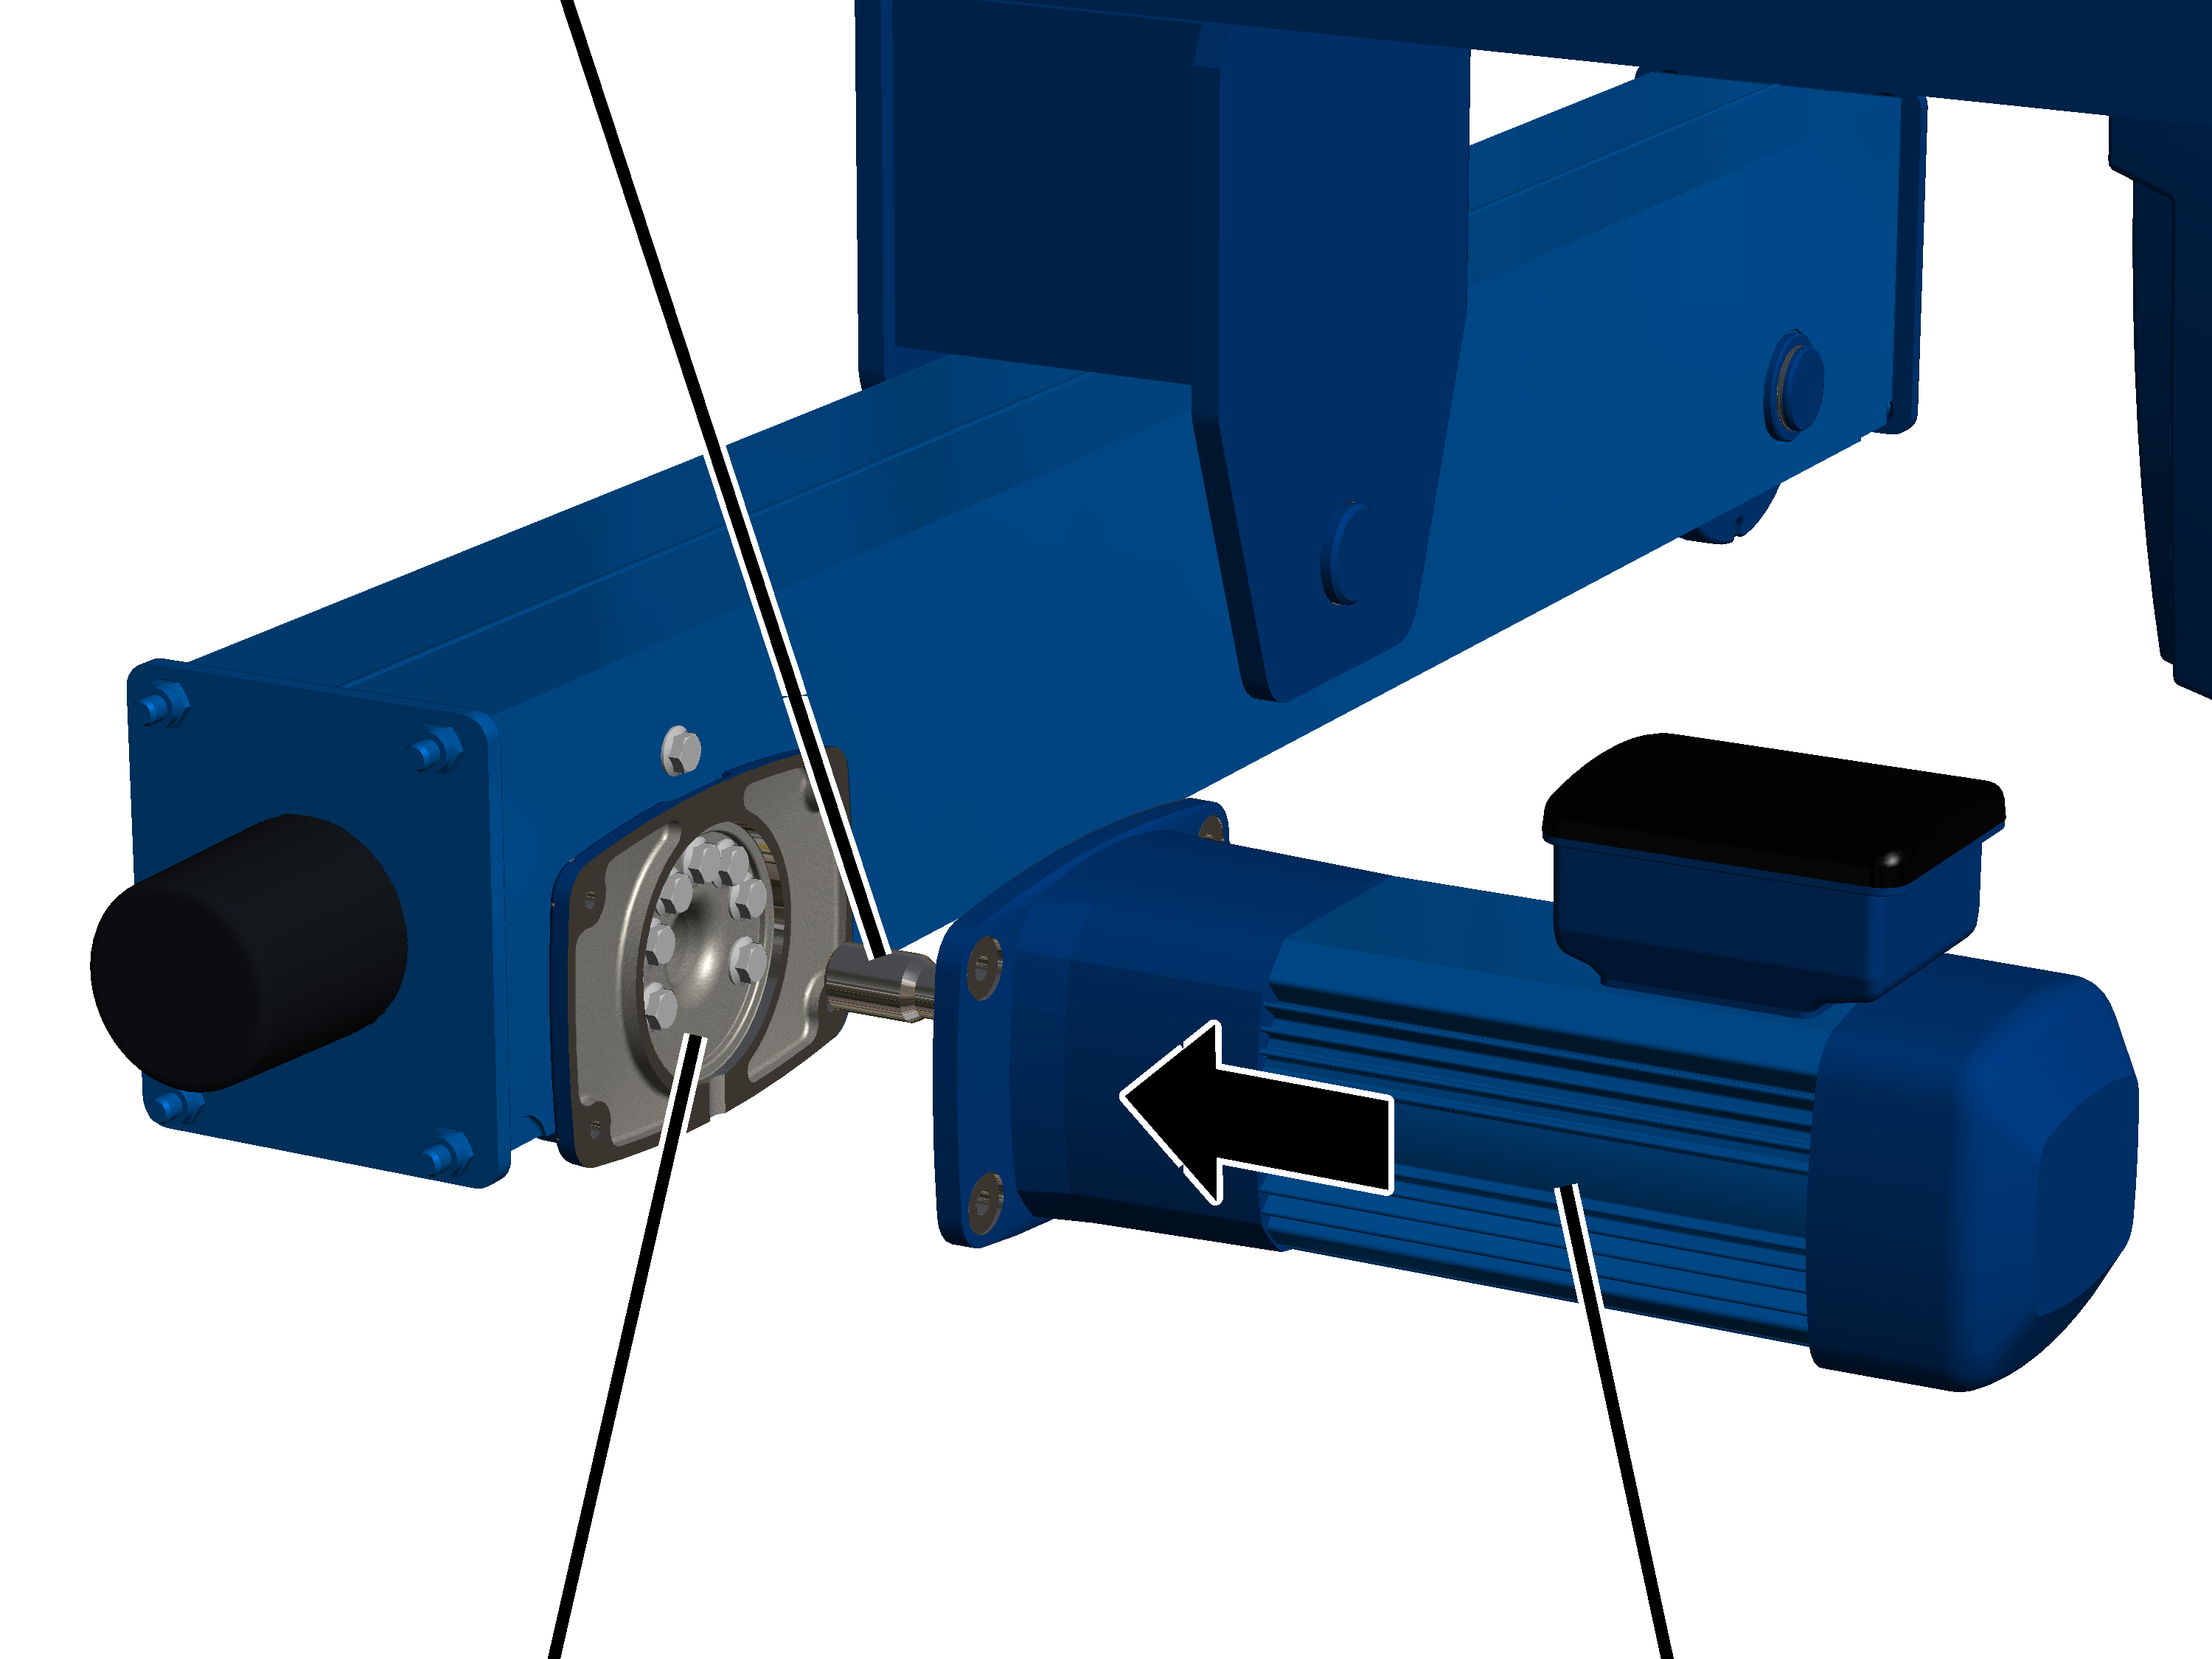
- Wsunąć napęd jazdy w koło jezdne.
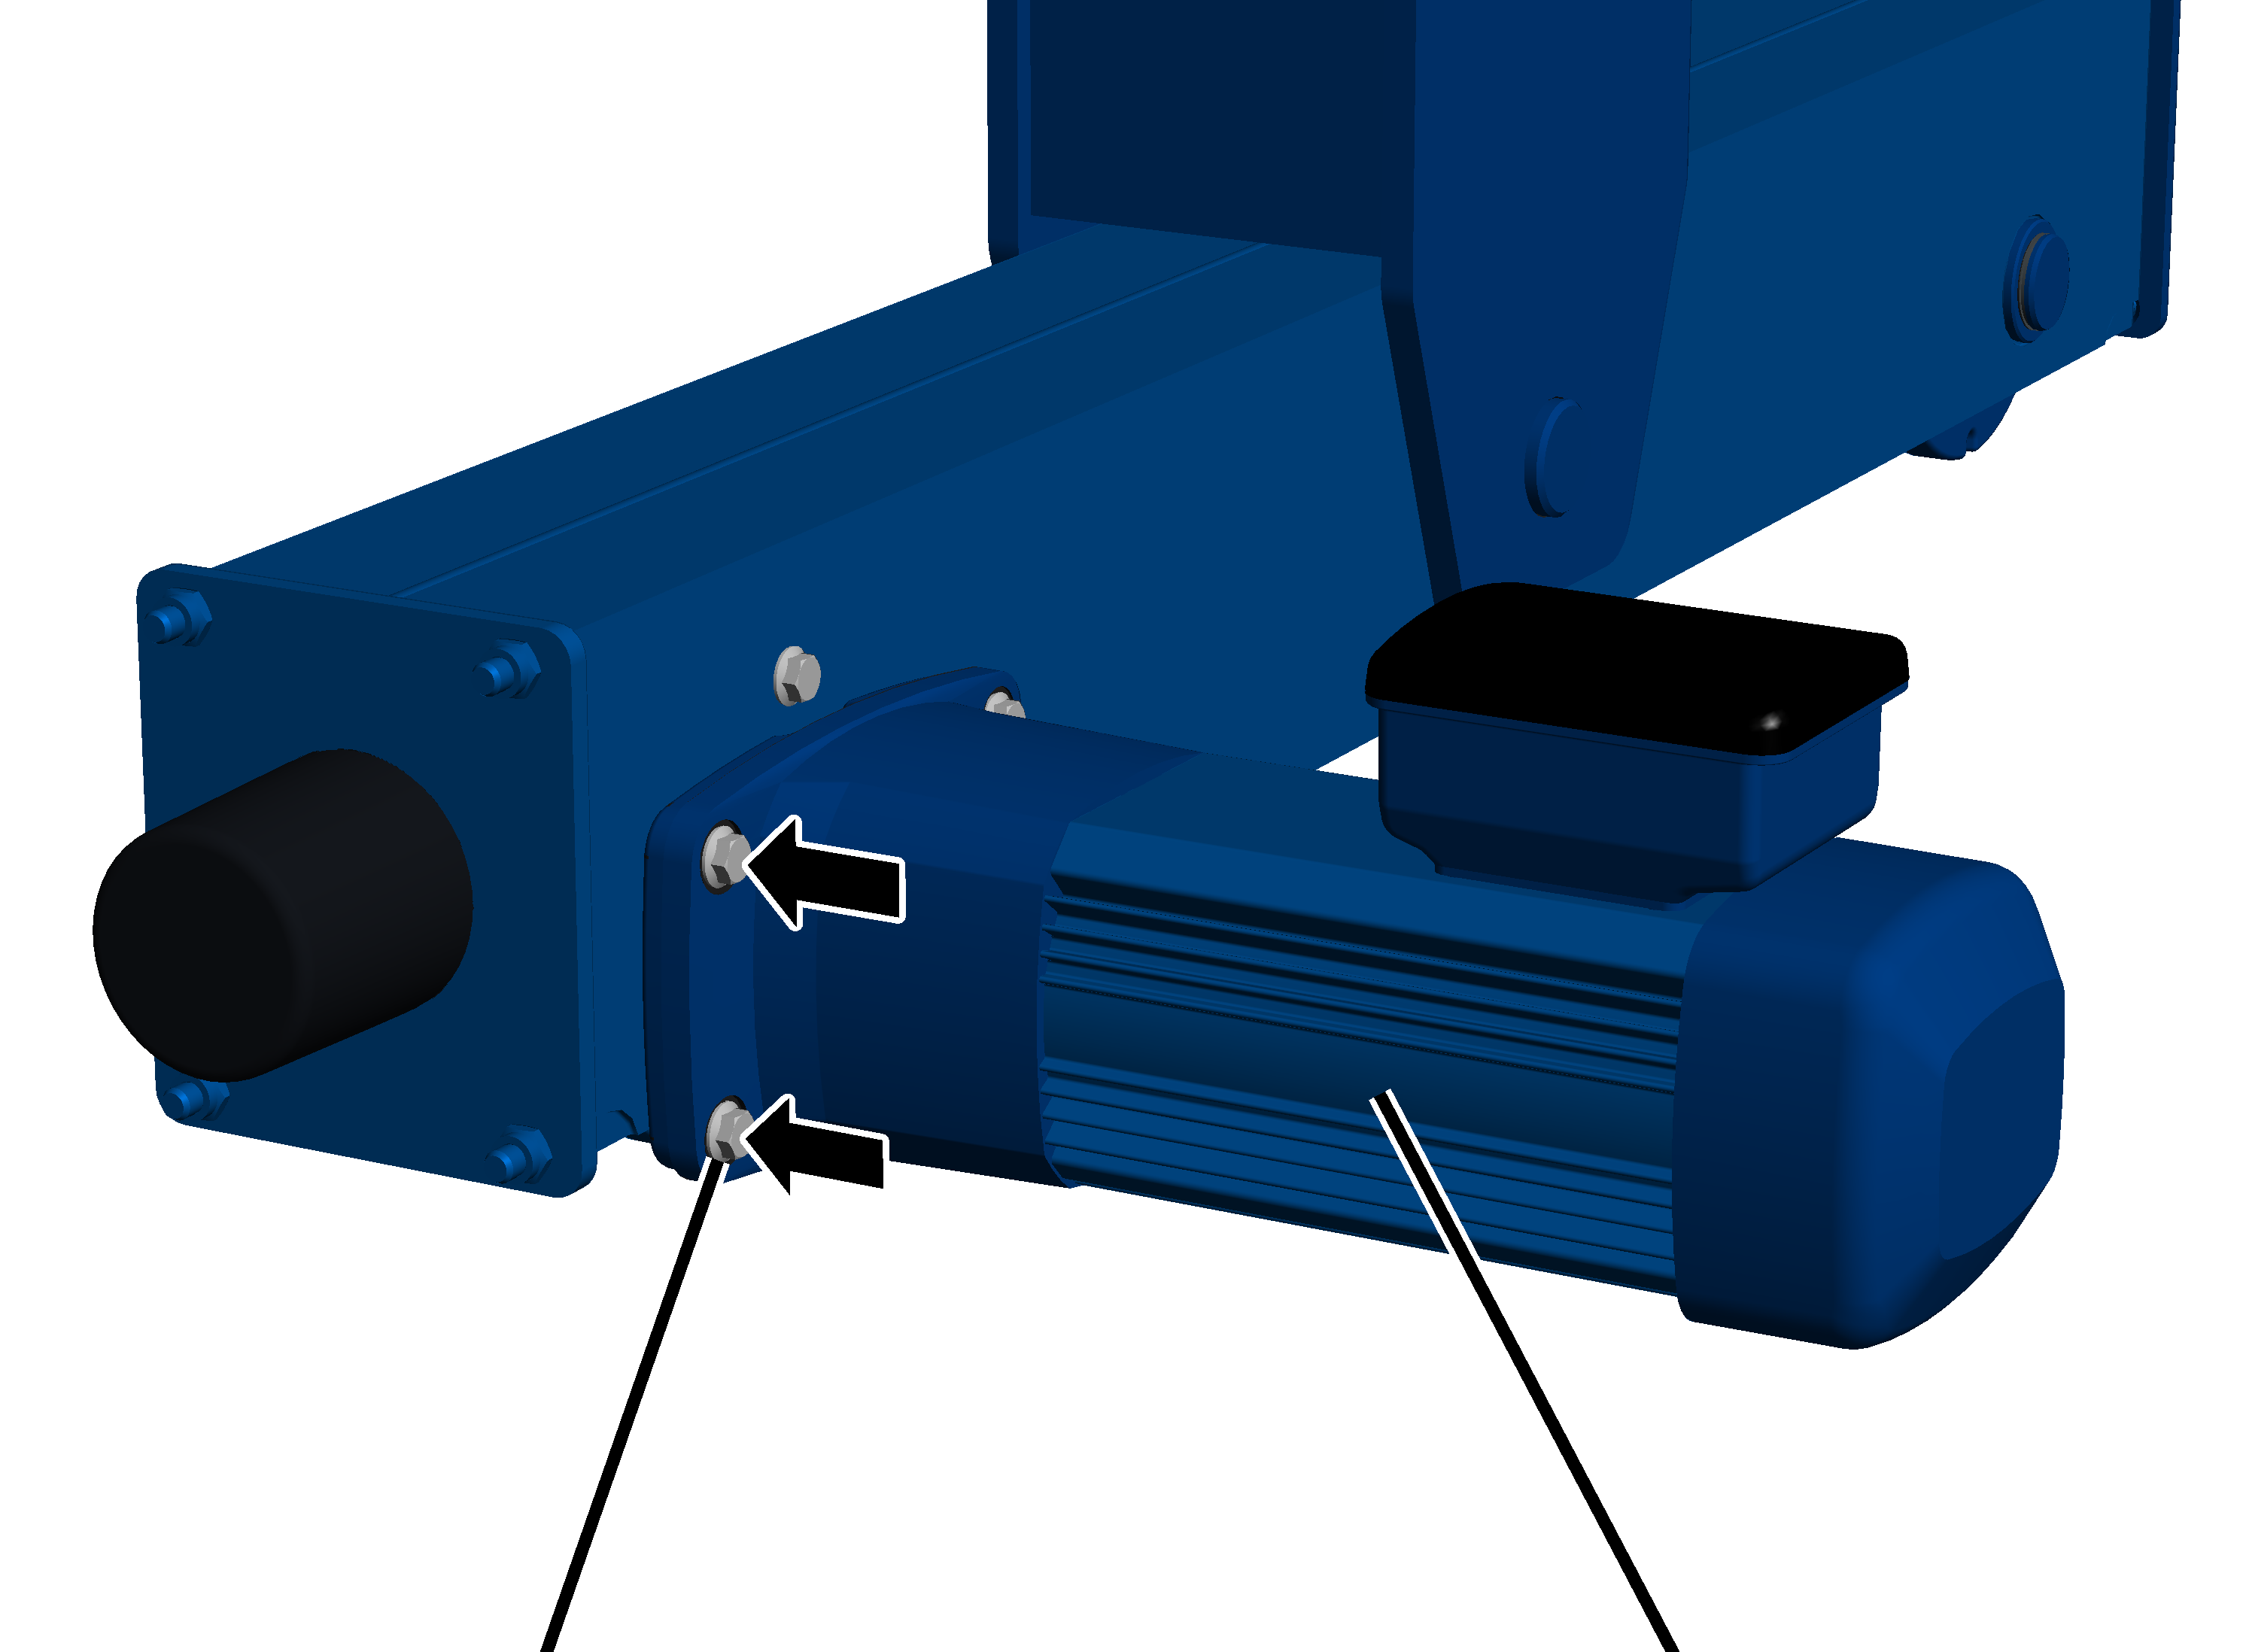
- Przykręcić napęd jazdy śrubami żebrowanymi (4x).
Typowielkość |
Typ |
Moment obrotowy dokręcania |
|---|---|---|
200 |
M12x30 |
115 Nm |
280 |
M16x40 |
300 Nm |
Dotyczy tylko napędu jazdy AZF
Ta czynność robocza dotyczy tylko przypadku, gdy napęd jazdy AZF ma być zamontowany na czołownicy.
Kołnierz łożyskaNapęd jazdy
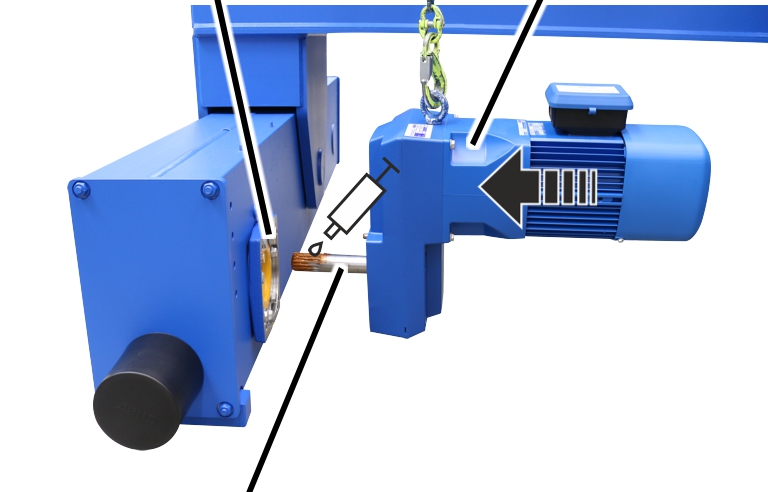
- Nasmarować uzębienie na wale wyjściowym. Smar nakładać kryjącą warstwą pędzlem.
Smar: „pasta wysokotemperaturowa PBC 1574“. Szczegóły patrz podręcznik produktu napędu jazdy ABUS.
Kołnierz łożyskaNapęd jazdy
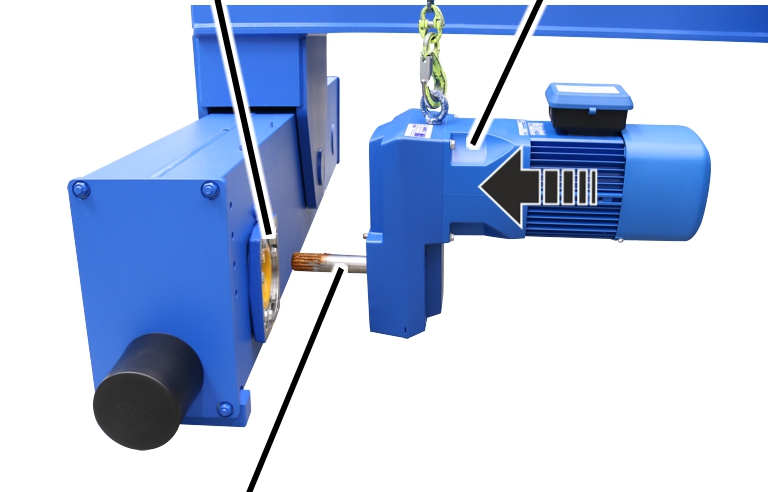
- Wsunąć napęd jazdy w koło jezdne.
Napęd jazdy
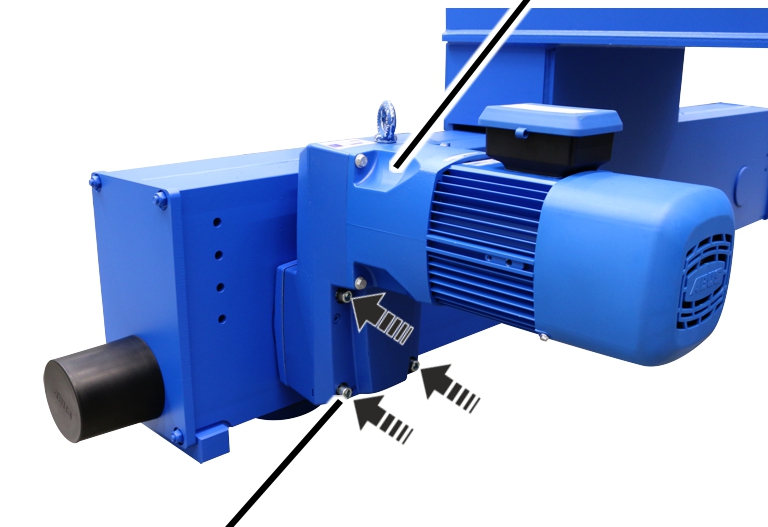
- Przykręcić napęd jazdy śrubami z łbem walcowym i podkładkami okrągłymi (4x).
Typowielkość |
Typ |
Moment obrotowy dokręcania |
|---|---|---|
350 |
M12x100 |
85 Nm |
420 |
M12x100 |
85 Nm |
V420 |
M16x140 |
210 Nm |
V500 |
M16x140 |
210 Nm |
Podłączanie napędu jazdy
Tylko dla sterowania stycznikowego
Listwa kołkowa napędu jazdyListwa kołkowa napędu jazdy
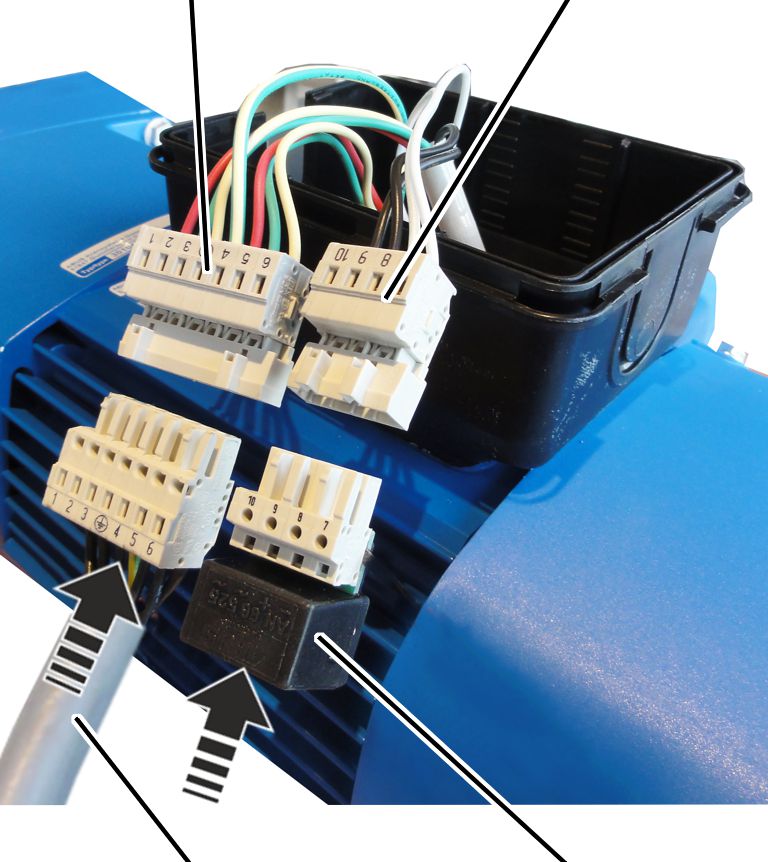
- Przewód przyłączeniowy napędu jazdy włożyć w listwę kołkową na napędzie jazdy.
- Prostownik hamulca włożyć w listwę kołkową na napędzie jazdy.
- Złącze wtykowe i przewód przyłączeniowy włożyć w obudowę wtykową.
Tylko dla przetwornicy częstotliwości
Listwa kołkowa napędu jazdyListwa kołkowa napędu jazdy
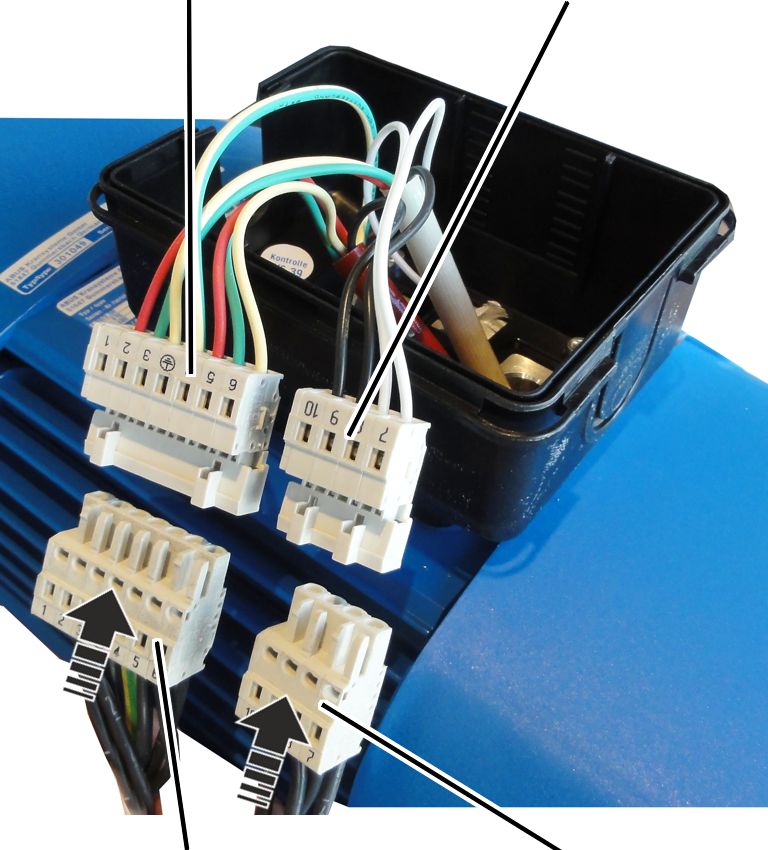
- Listwę stykową napędu jazdy wetknąć w listwę kołkową napędu jazdy.
- Listwę stykową hamulca wetknąć w listwę kołkową napędu jazdy.
Złącze wtykowePrzepust kablowy
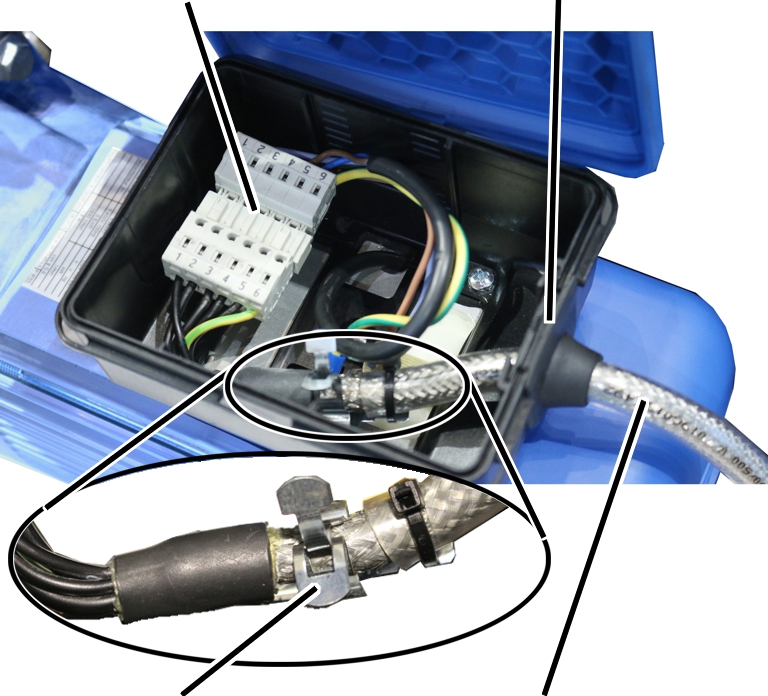
- Przedni koniec przewodu przyłączeniowego (płaszcz wokół ekranu jest w tym miejscu usunięty) wcisnąć w klamrę uziemiającą.
- Przewód przyłączeniowy zamocować obejmą kablową do klamry uziemiającej.
- Złącze wtykowe i przewód przyłączeniowy włożyć w obudowę wtykową.
- Zamknąć obudowę wtykową.
Kontrola wciągnika linowego
- Osadzić z powrotem wciągnik linowy.
- Uruchomić wciągnik linowy.
- Sprawdzić działanie koła ´jezdnego.
Demontaż nie napędzanego koła jezdnego
Jeżeli koło jezdne jest uszkodzone lub zużyte, musi zostać wymienione na nowe.
Przygotowanie wciągnika linowego
- Przestrzegać przepisów bezpieczeństwa pracy.
- Czołownicę wciągnika linowego odciążyć od dołu w pobliżu koła jezdnego.
Odblokowywanie koła jezdnego
Dotyczy tylko typowielkości 200 do 420
Płyta zderzakowa
- Odkręcić nakrętki samo zabezpieczające (4x).
- Zdjąć podkładki z tworzywa sztucznego (4x).
- Zdjąć płytę zderzakową.
Dotyczy tylko typowielkości 500
Płyta przykręcanaPłyta zderzakowa
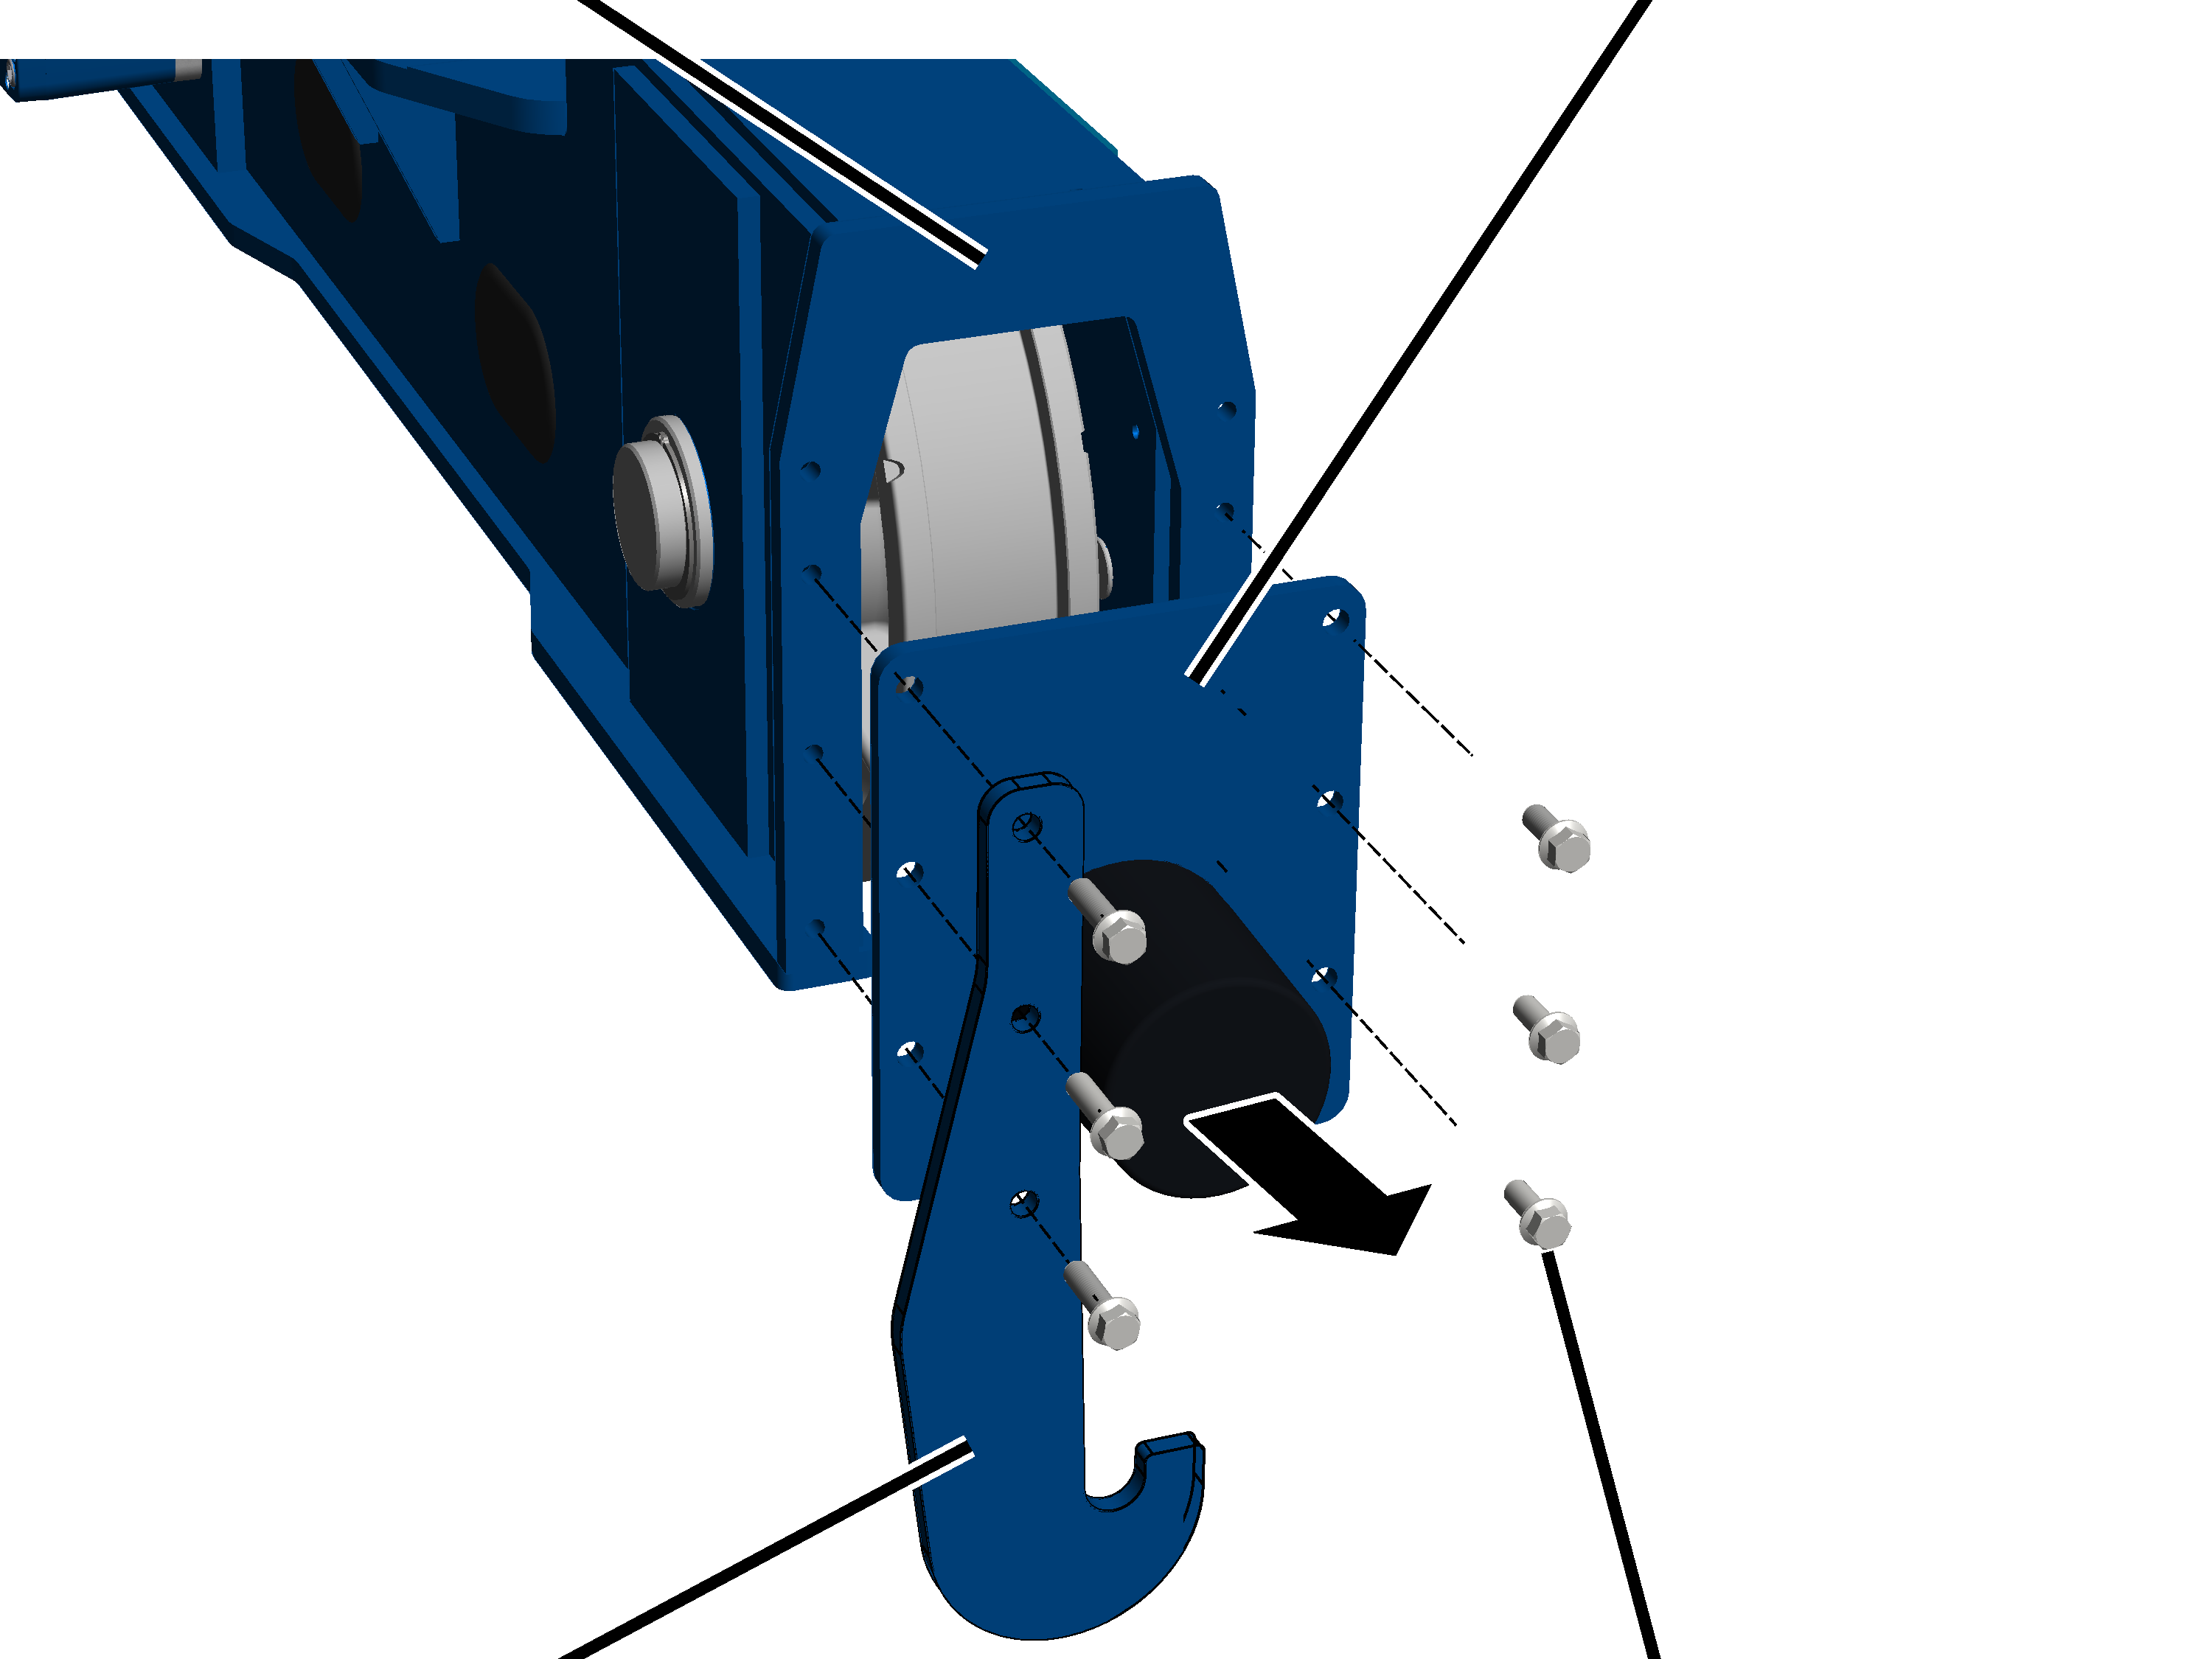
- Poluzować śruby żebrowane M16x60 (6x).
- Zdjąć stabilizator i płytę zderzakową ze zderzakiem bezpieczeństwa z płyty montażowej.
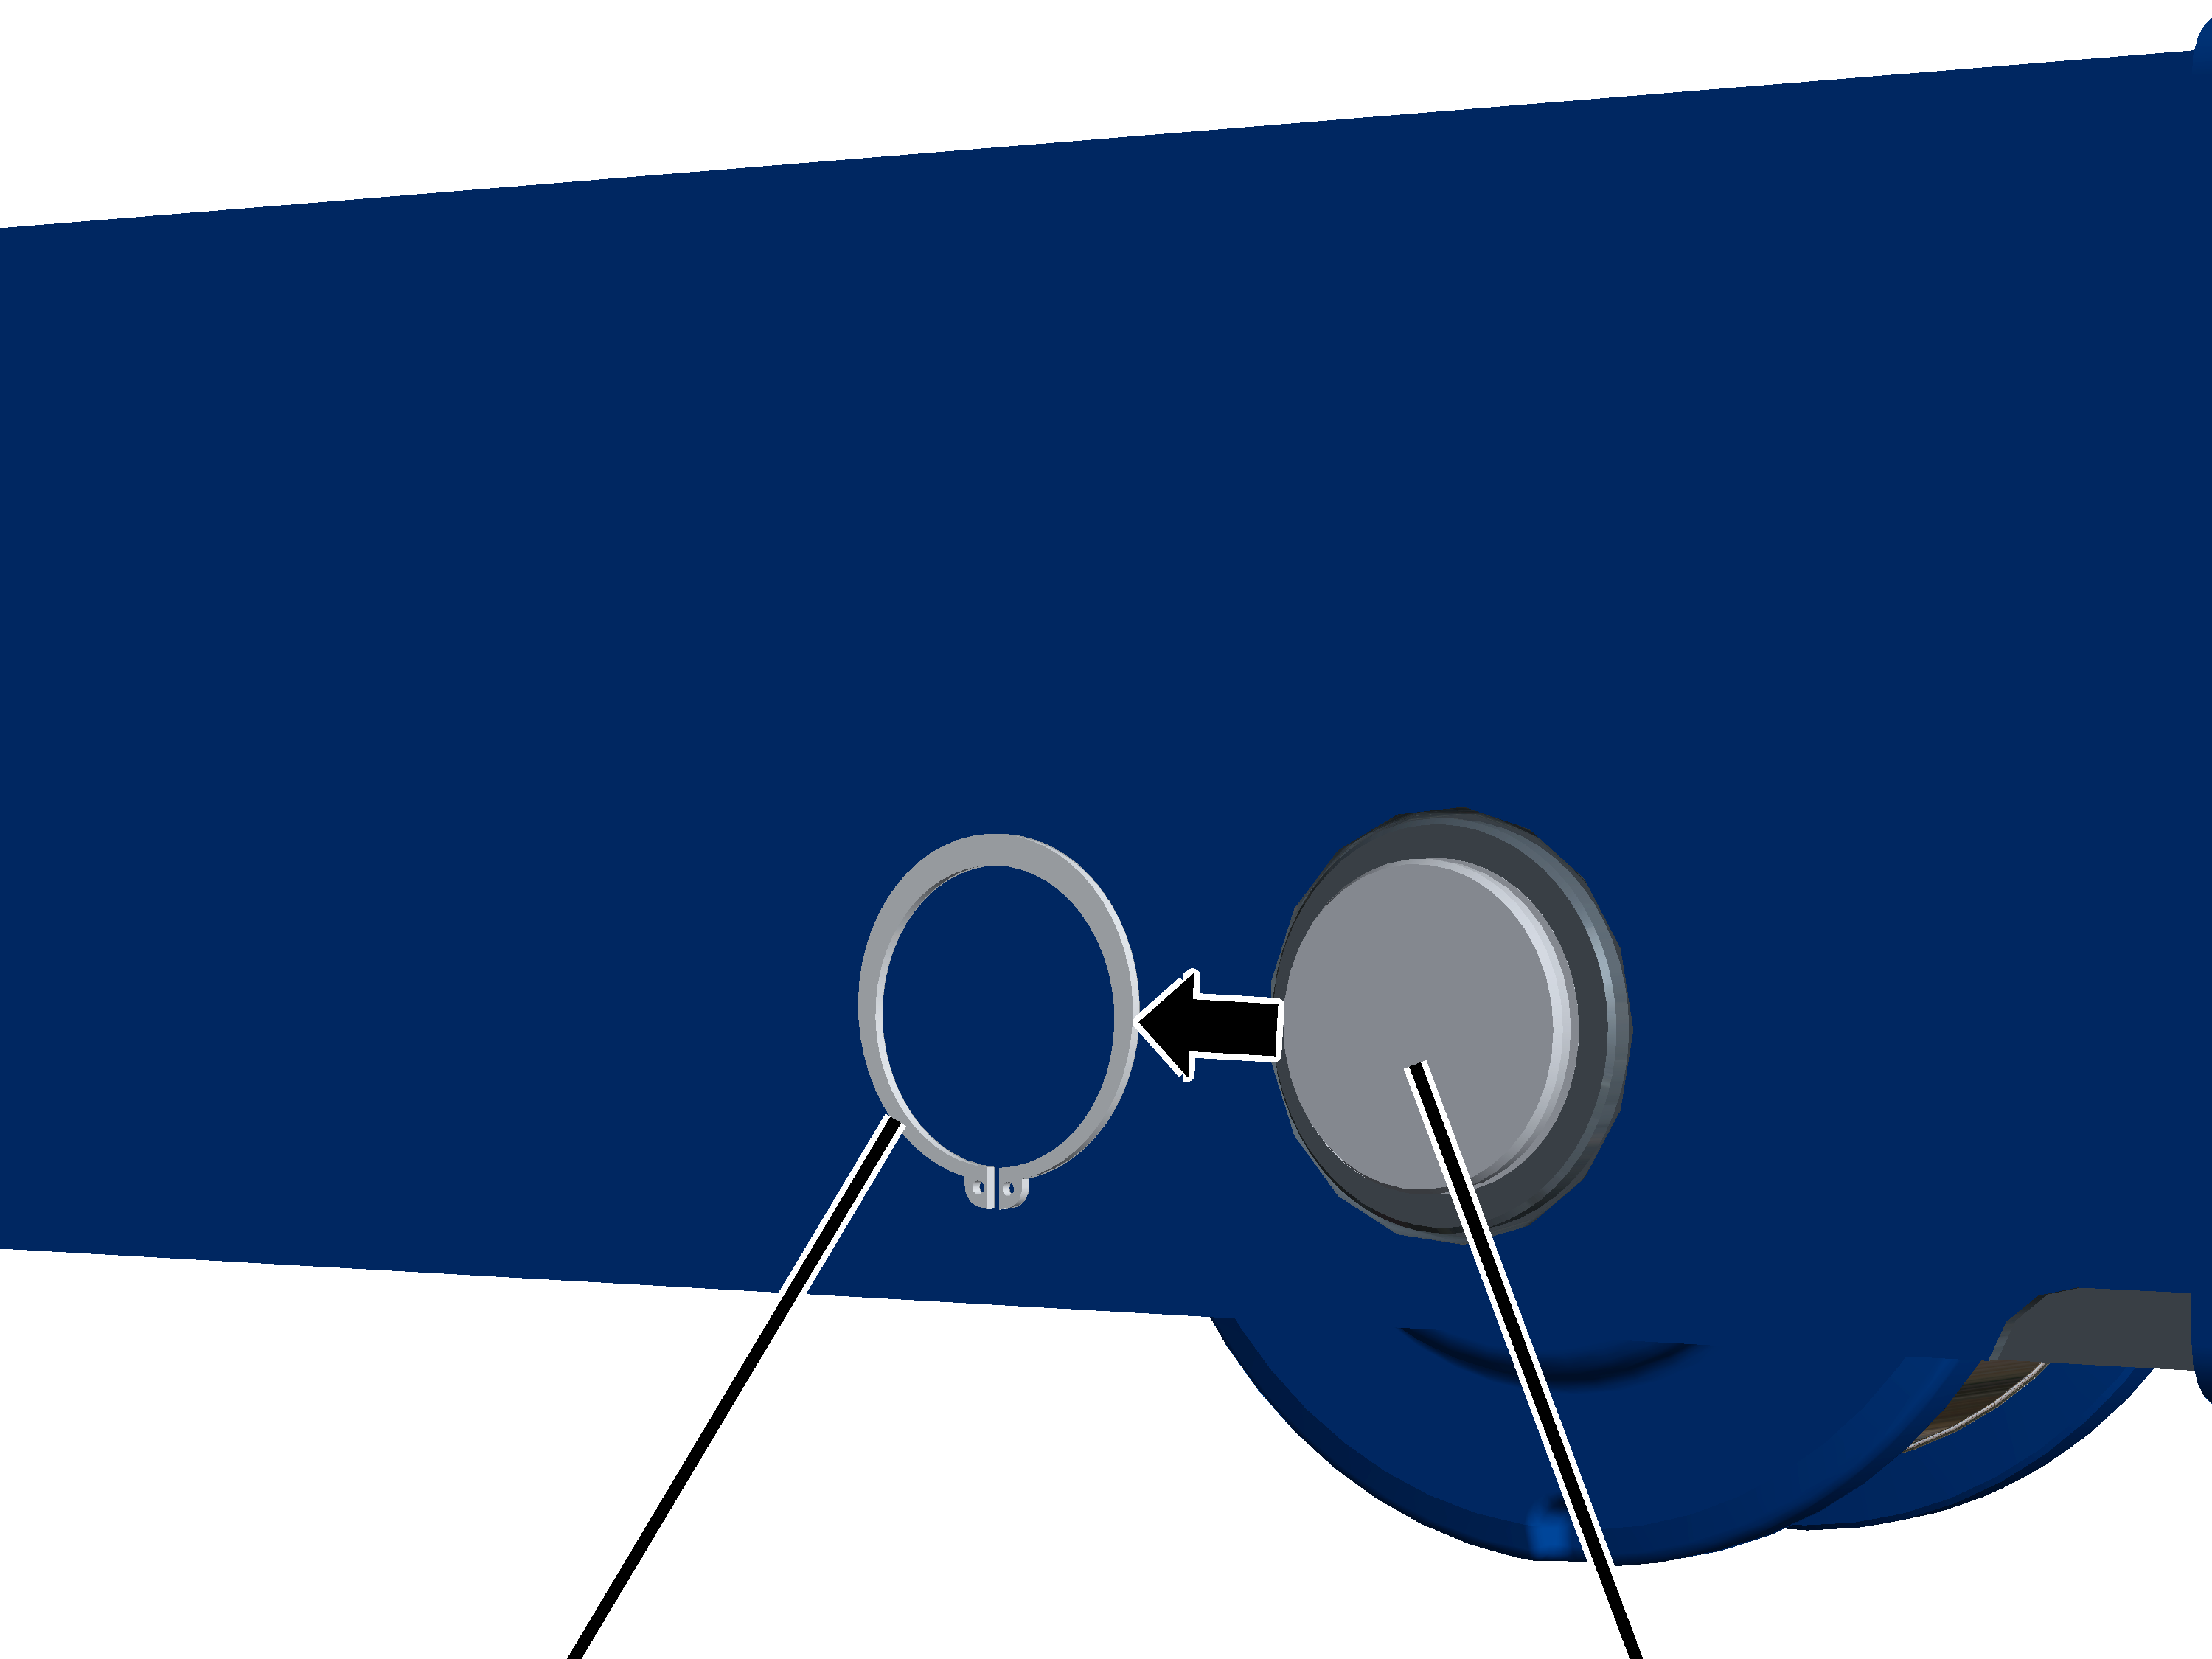
- Zdjąć pierścień osadczy rozprężny.
Demontaż koła jezdnego
Koło jezdne
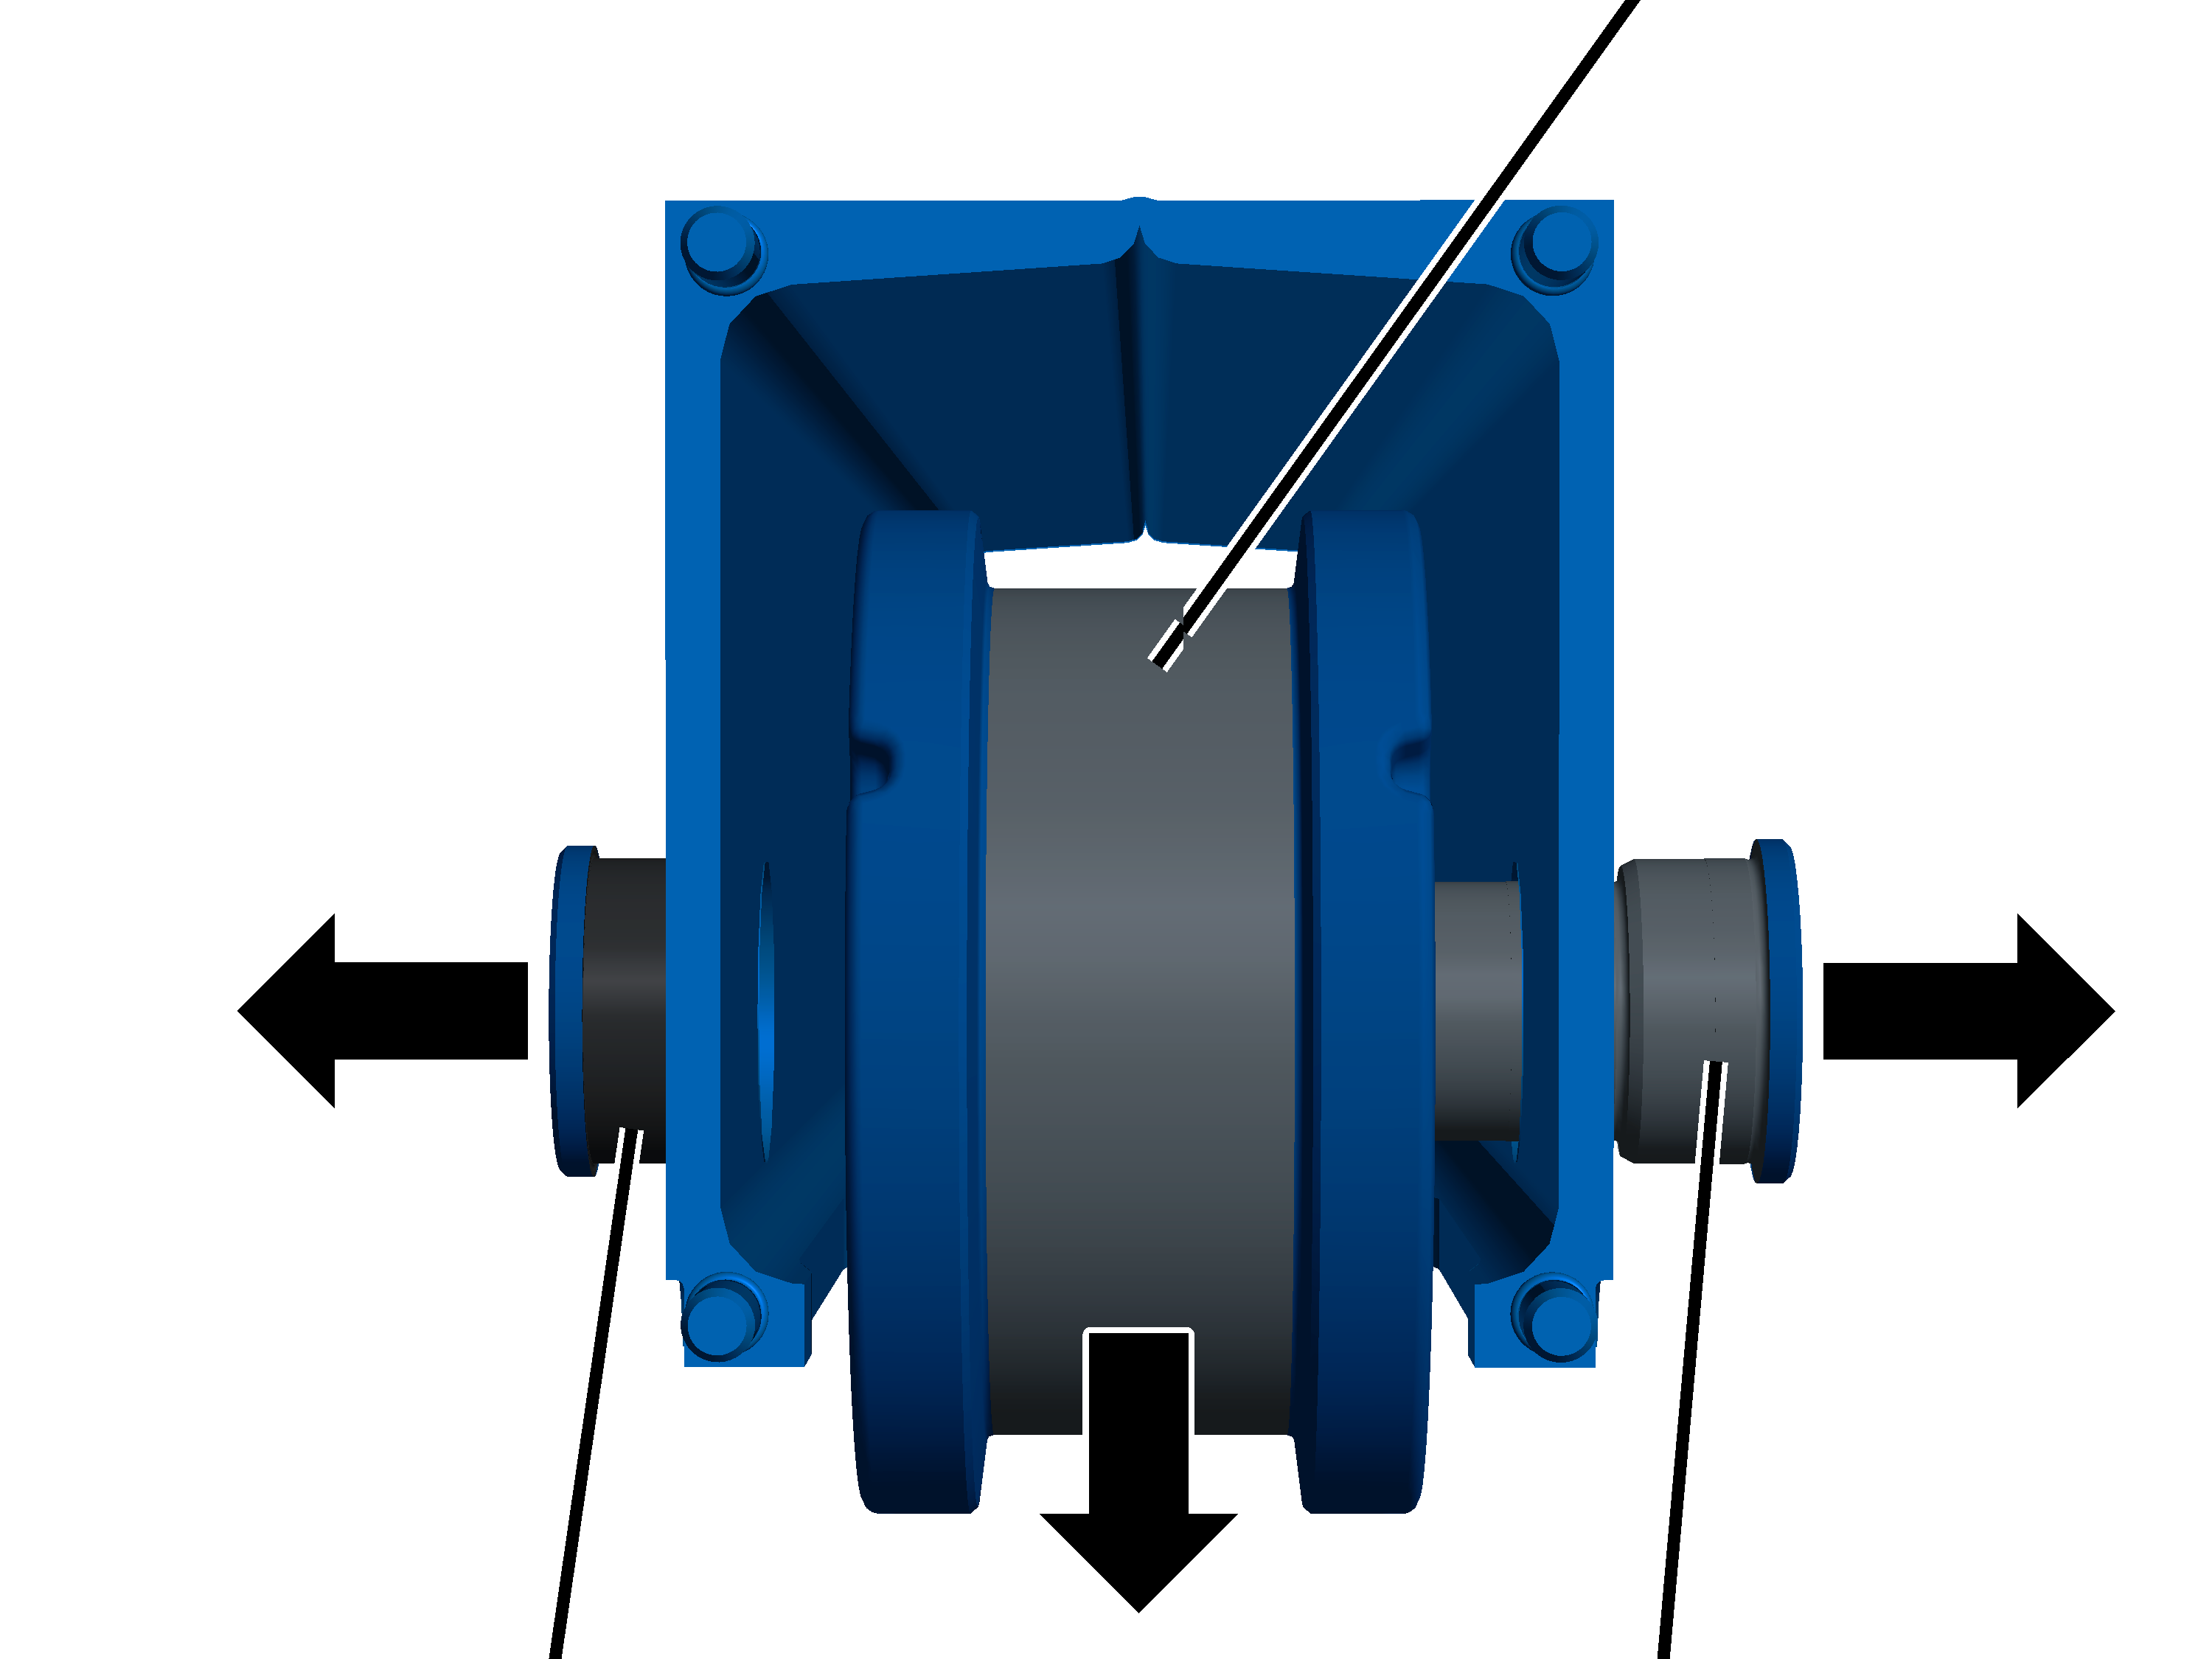
- Wyjąć sworzeń, tuleję dystansową i koło jezdne.
Montaż nie napędzanego koła jezdnego
Jeżeli koło jezdne jest uszkodzone lub zużyte, musi zostać wymienione na nowe.
Montaż koła jezdnego
Koło jezdne
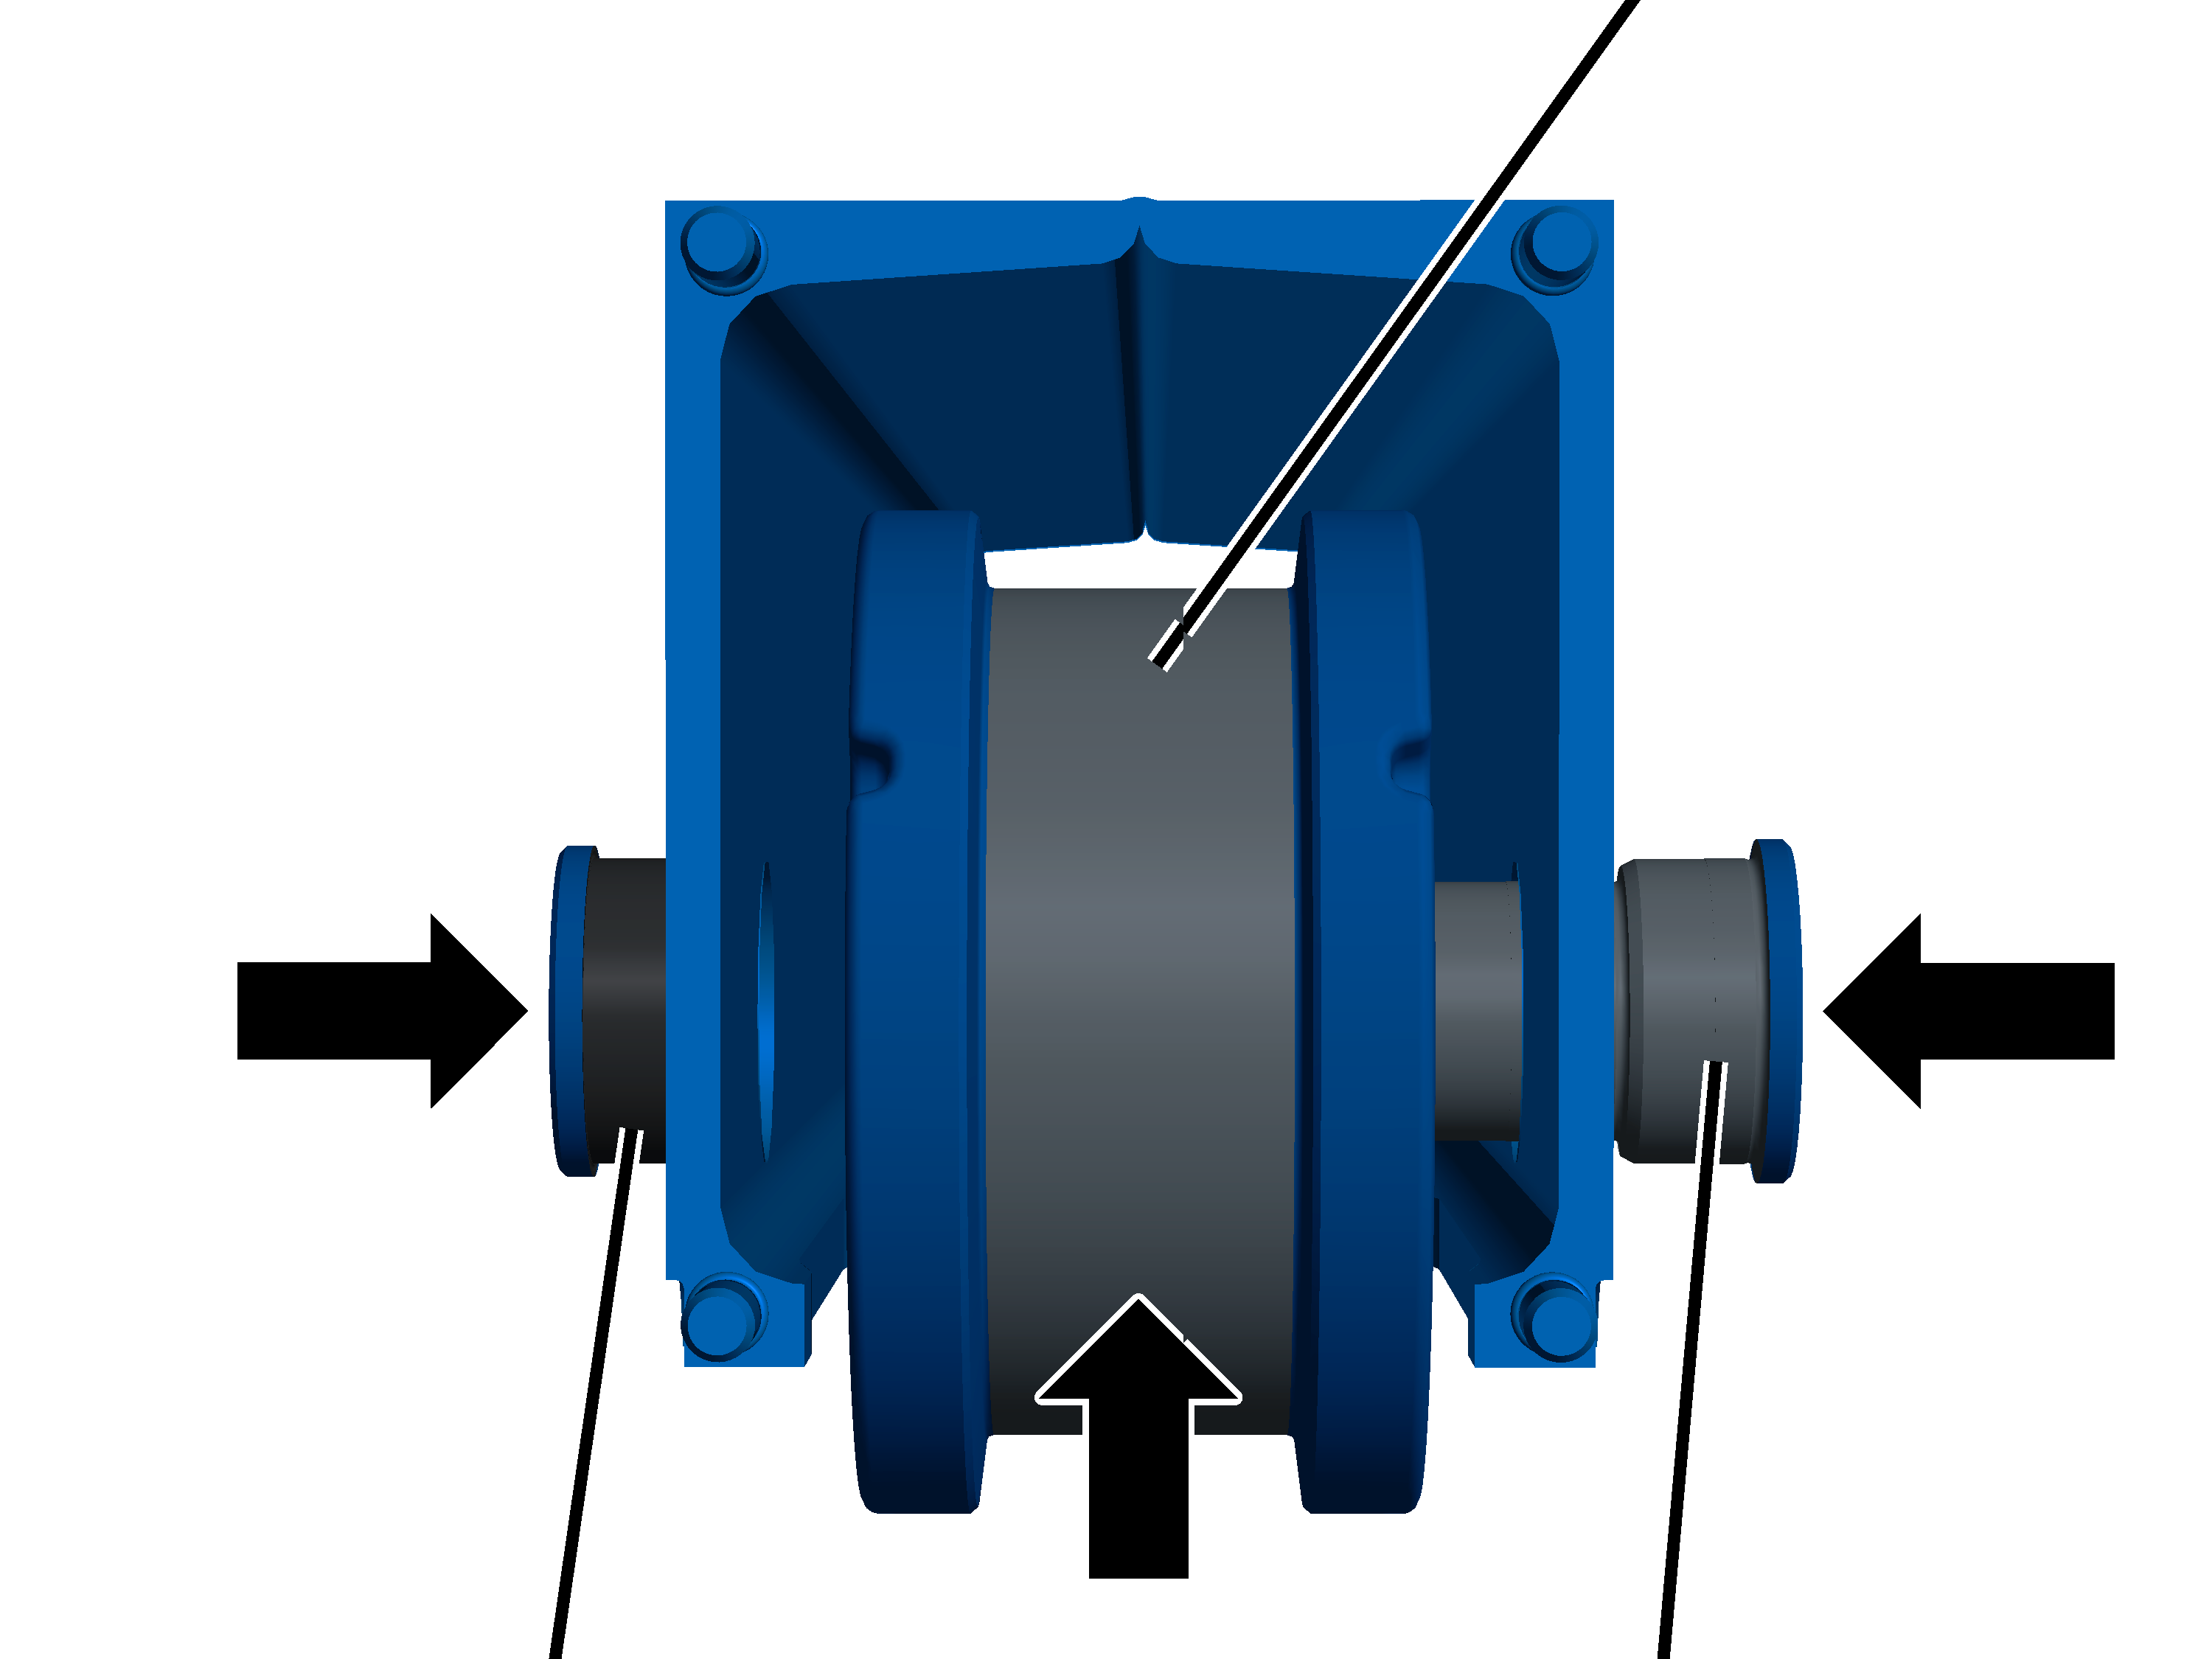
- Przytrzymać koło jezdne w czołownicy. Nie ma znaczenia, który z boków jest skierowany do wewnątrz lub na zewnątrz.
- Wsunąć sworzeń i tuleję dystansową. W razie potrzeby lekko uderzać młotkiem w sworzeń i tuleję dystansową.
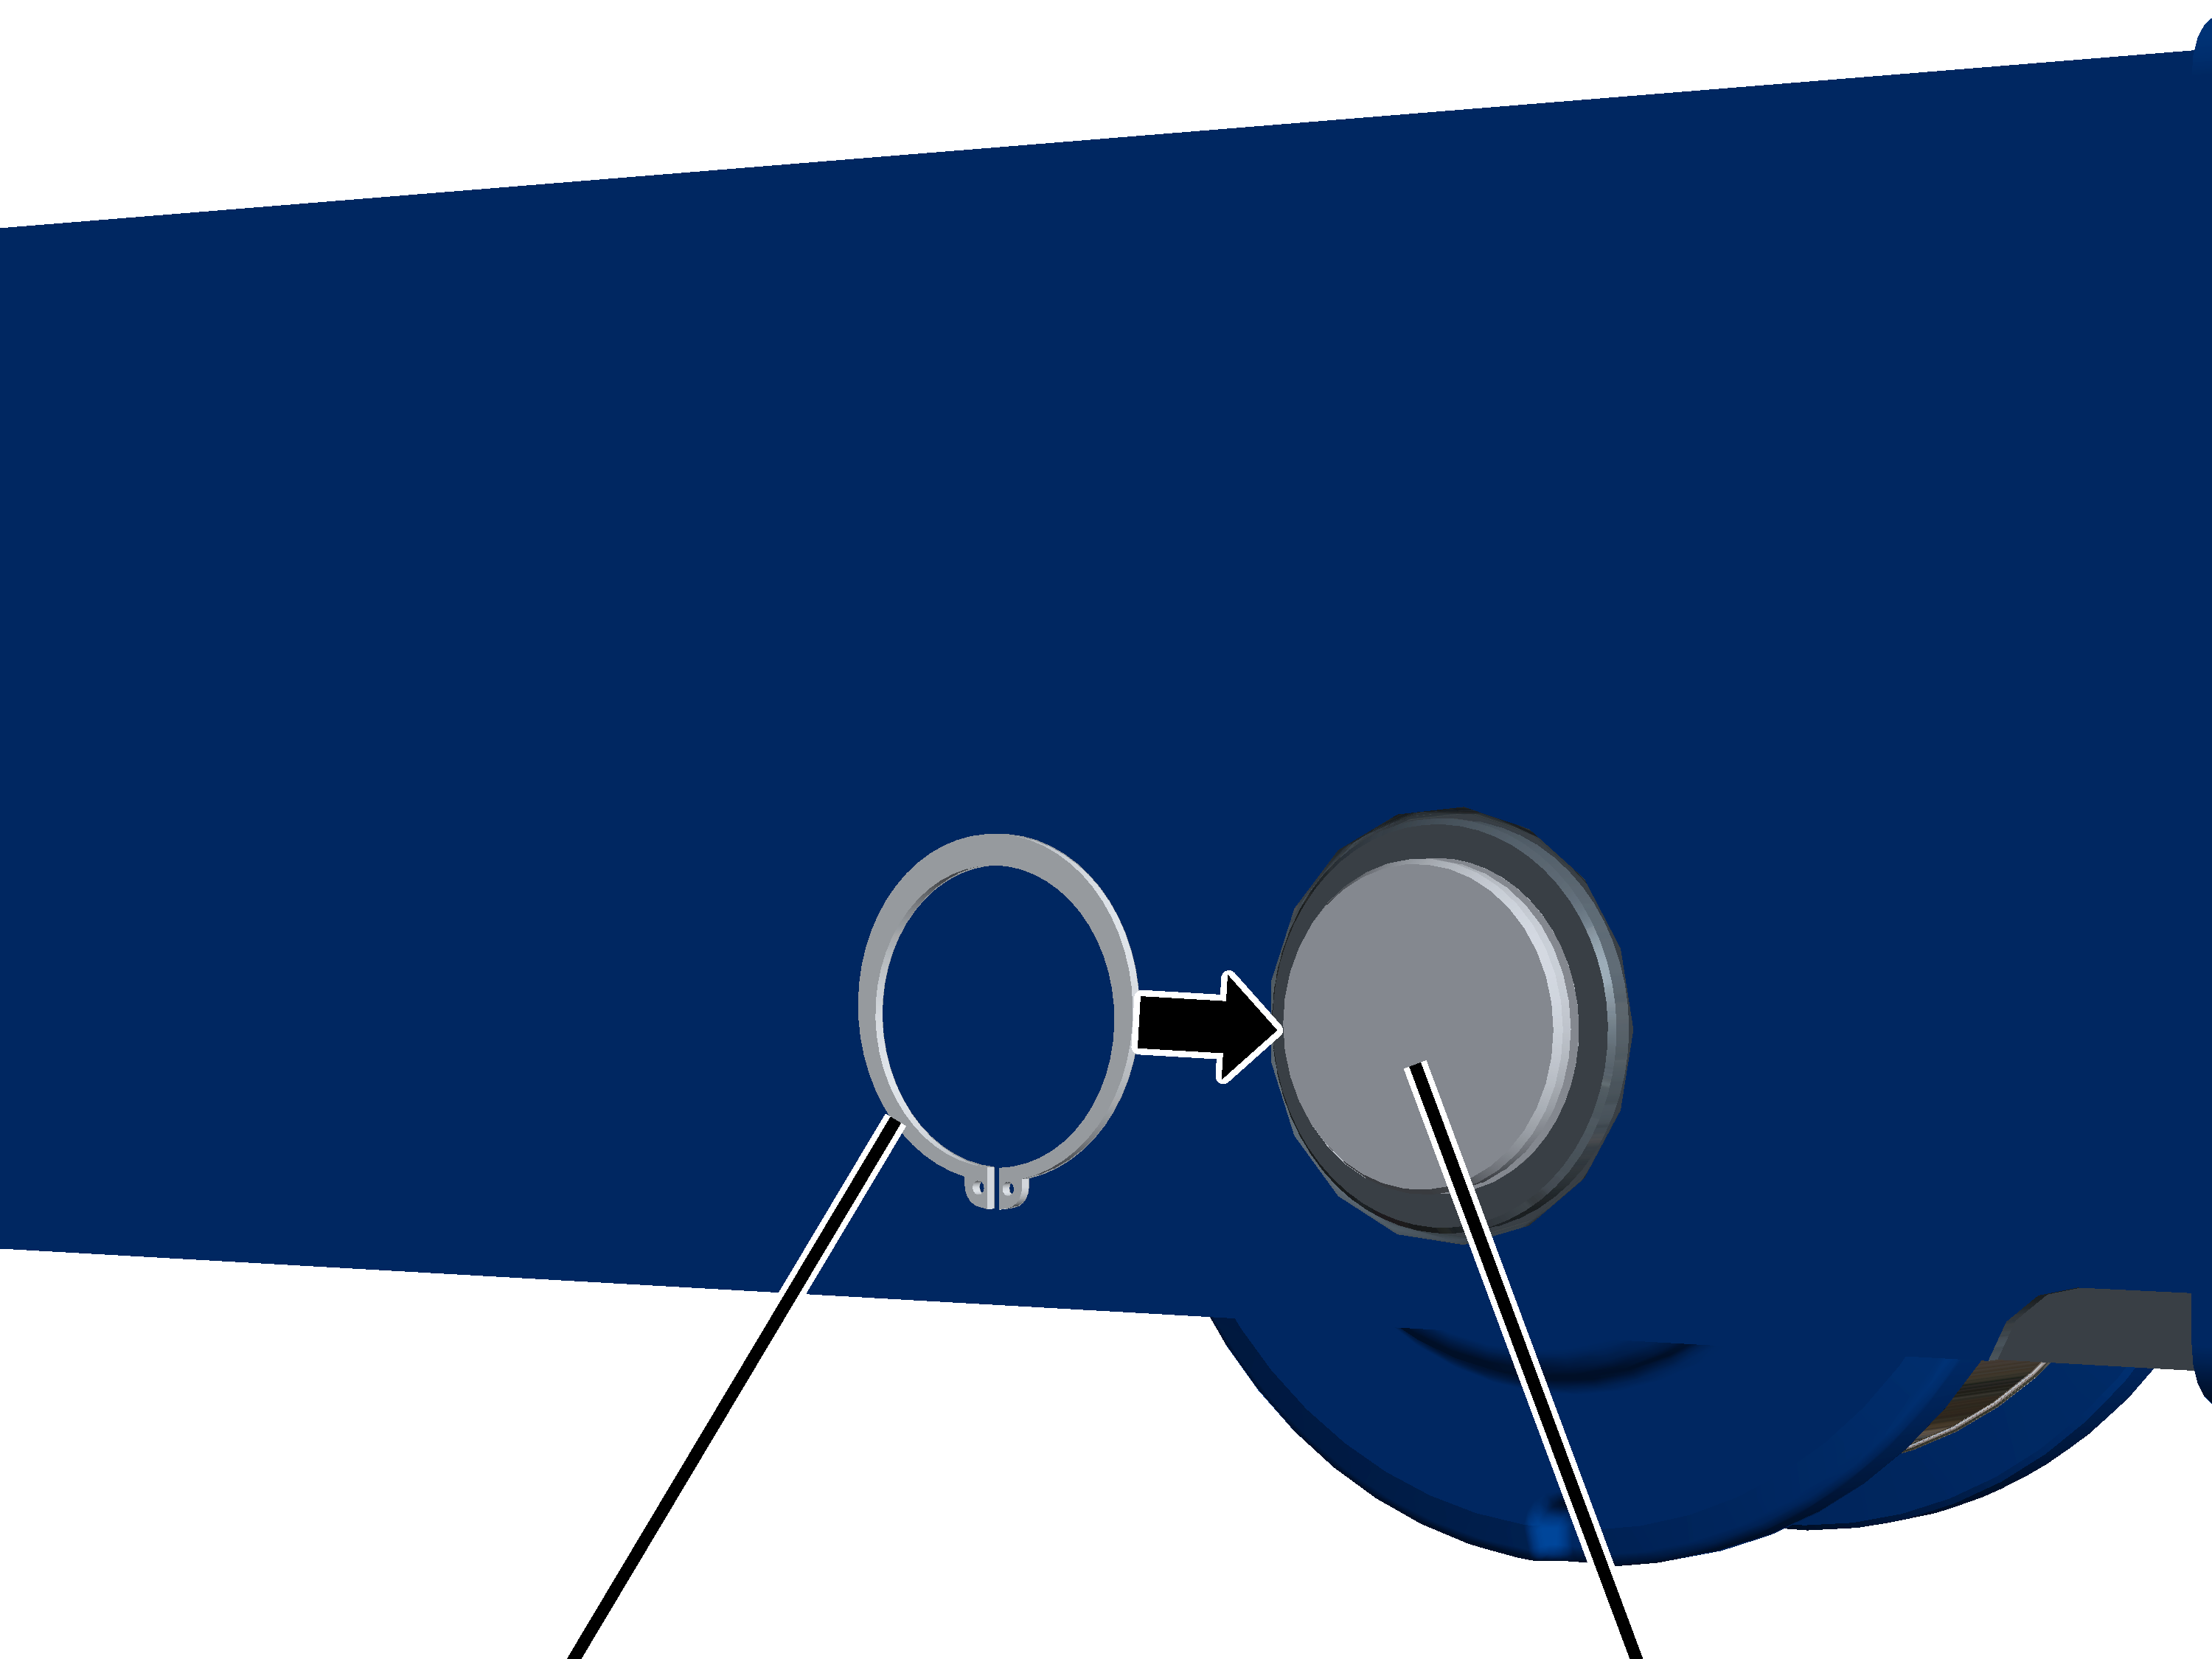
- Założyć pierścień osadczy rozprężny i prawidłowo zatrzasnąć.
- Obracać kołem jezdnym. Koło musi obracać się bez oporów.
Dotyczy tylko typowielkości 200 do 420
Płyta zderzakowa
- Wsunąć płytę zderzakową na sworzeń gwintowany.
- Osadzić podkładki z tworzywa sztucznego (4x).
- Przykręcić nakrętki samozabezpieczające M10 (4x) . 6 Nm.
Nakrętki samozabezpieczające wolno ponownie używać maks. 3-krotnie. Następnie należy wymieniać je na nowe nakrętki samozabezpieczające.
Dotyczy tylko typowielkości 500
Płyta przykręcanaPłyta zderzakowa
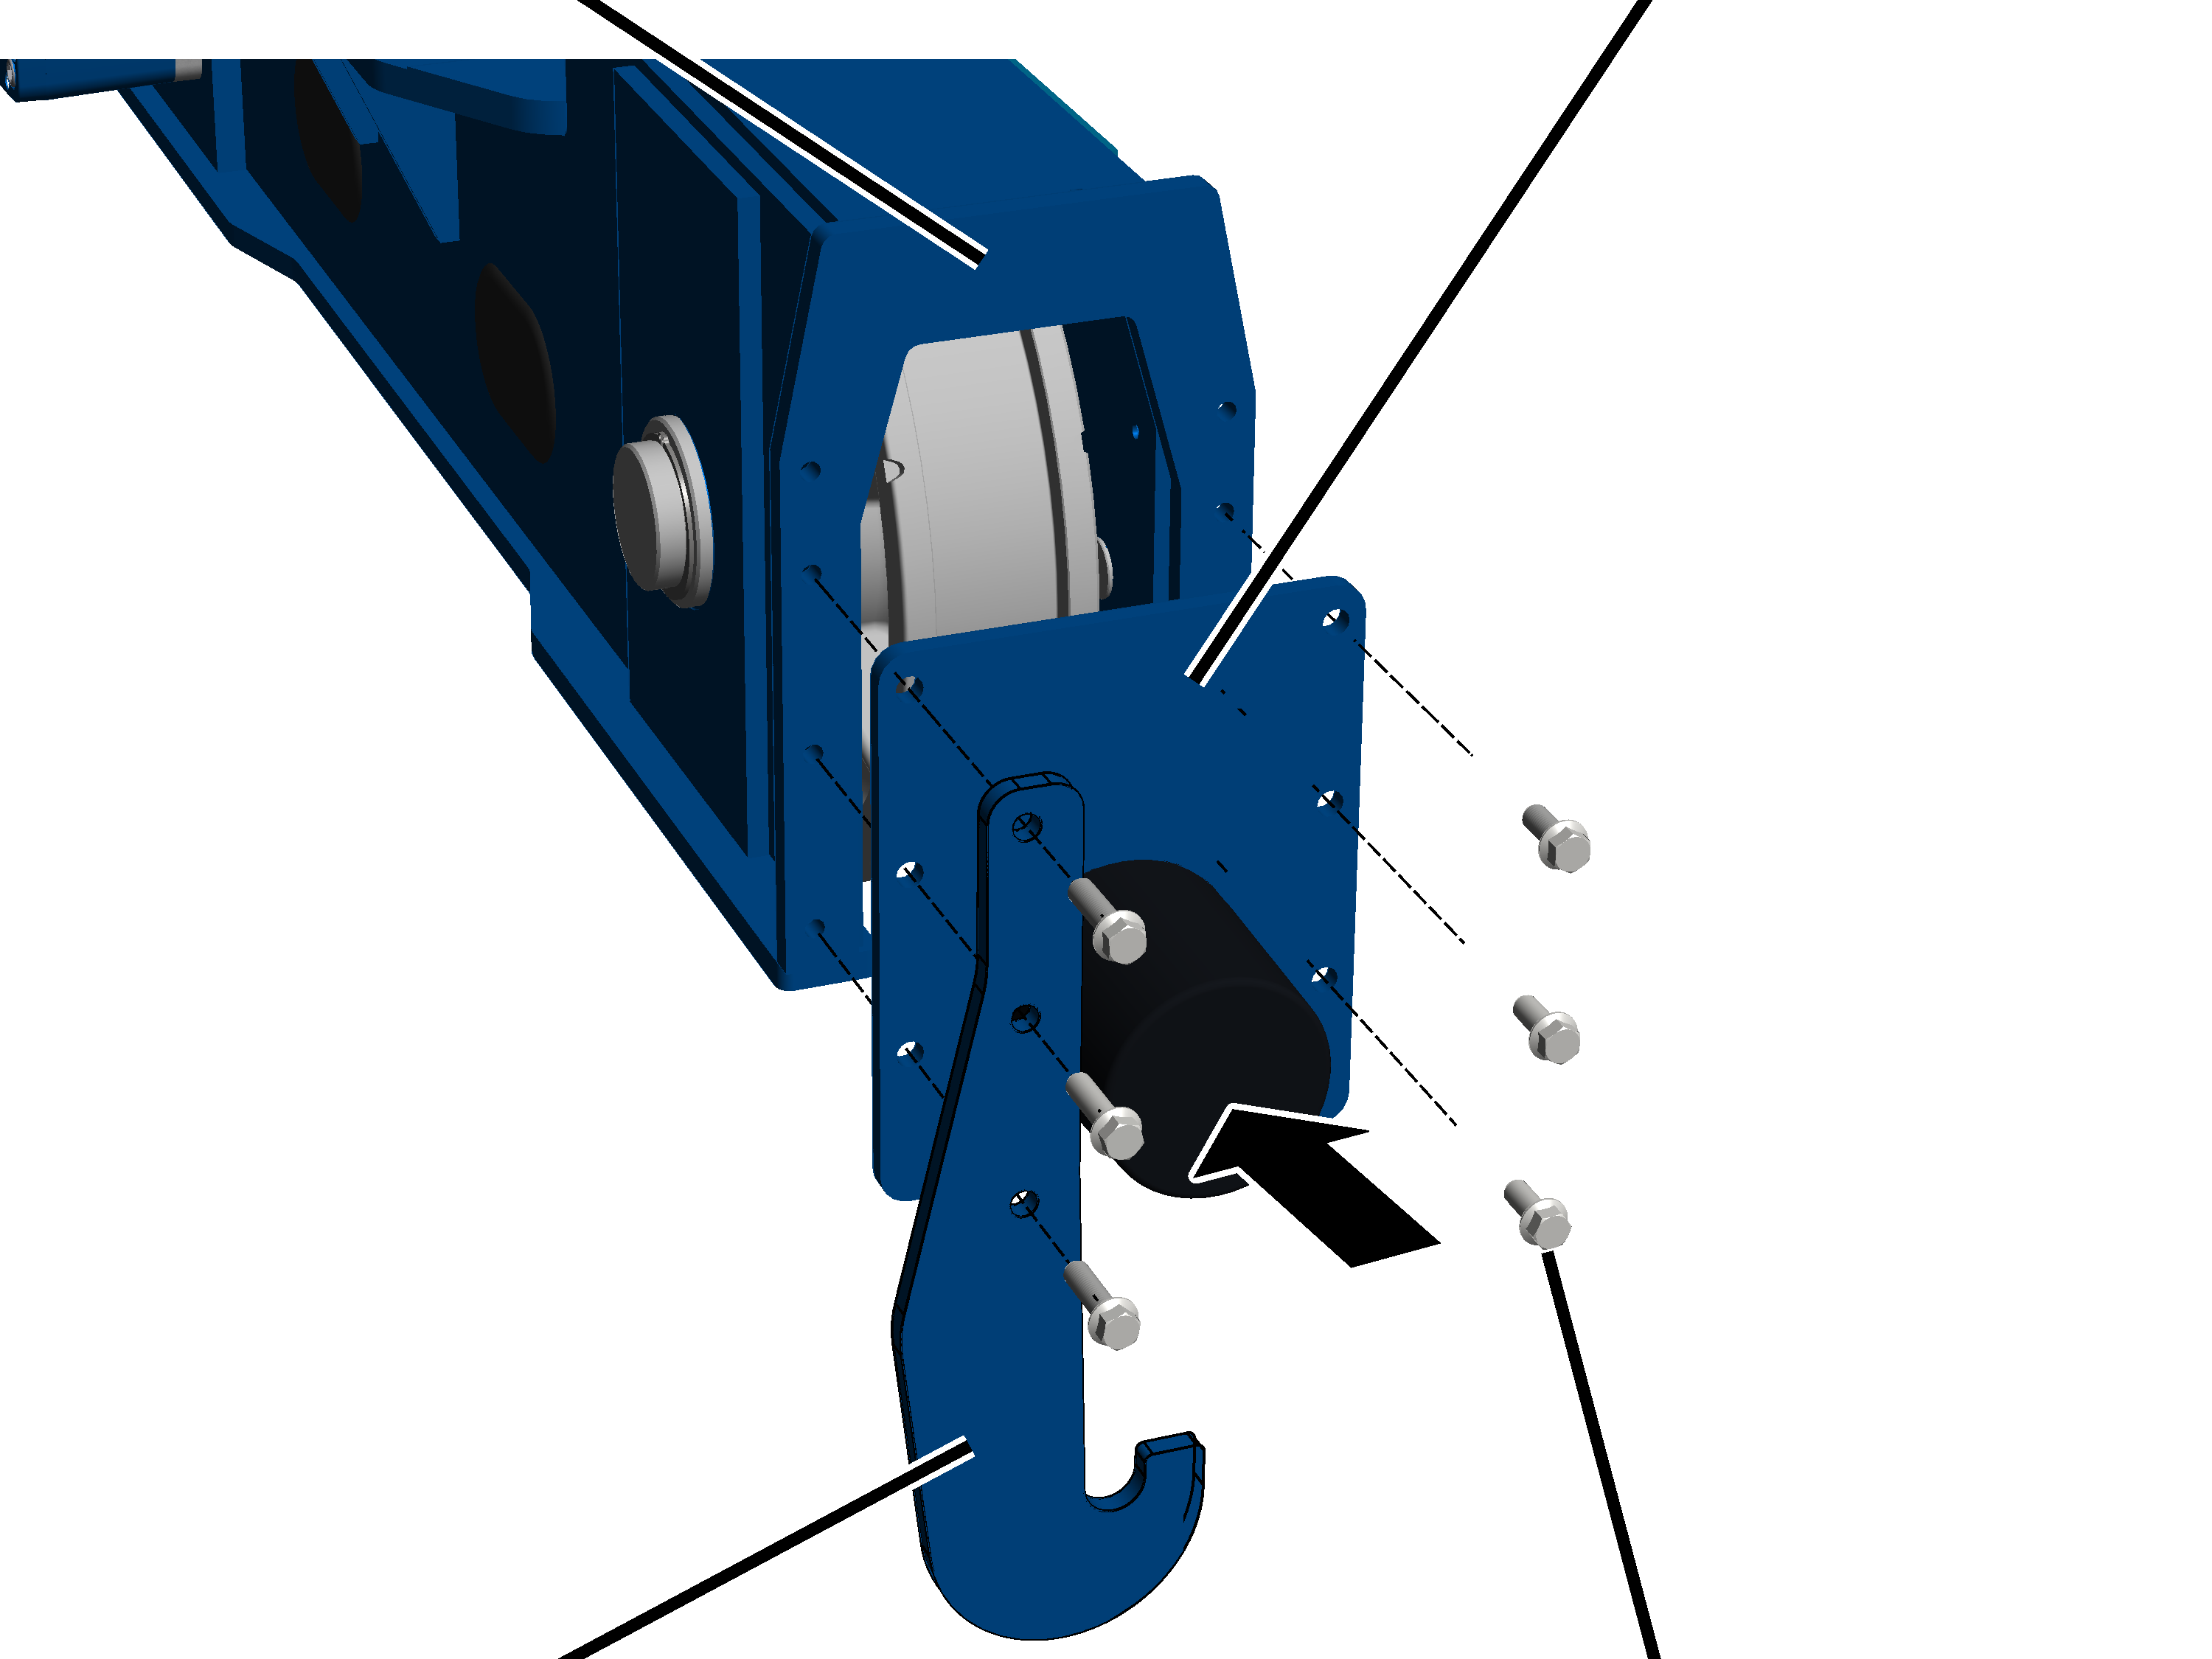
- Stabilizator z płyta zderzakową przykręcić do płyty montażowej śrubami żebrowanymi M16x60 (6x). 250 Nm.
Kontrola wciągnika linowego
- Osadzić z powrotem wciągnik linowy.
- Uruchomić wciągnik linowy.
- Sprawdzić działanie koła ´jezdnego.
Wymiana zderzaka bezpieczeństwa
W razie uszkodzenia zderzak bezpieczeństwa należy wymienić.
Z obu stron:
Płyta zderzakowa
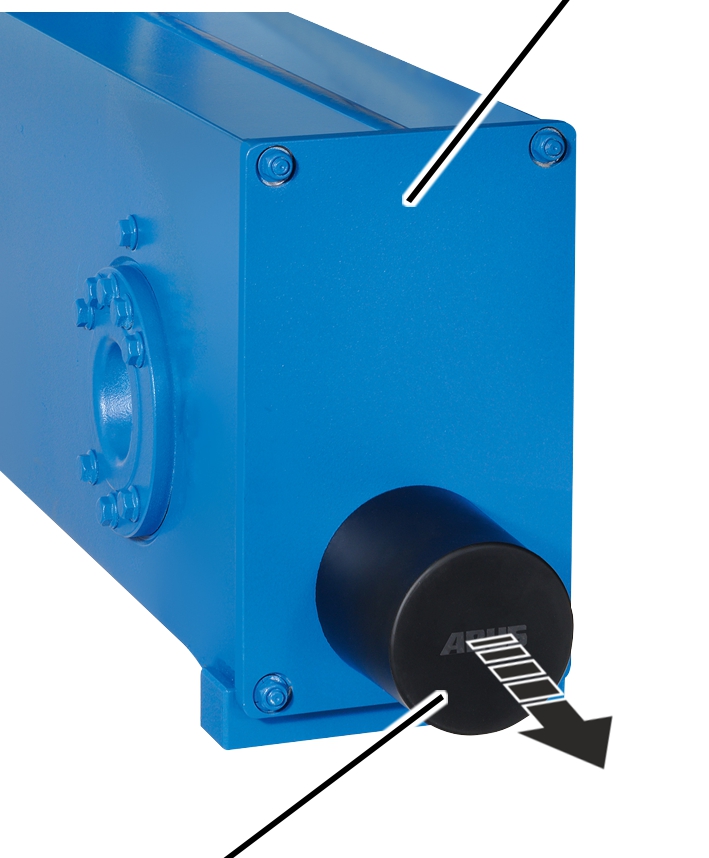
- Odkręcić zderzak bezpieczeństwa.
Płyta zderzakowa
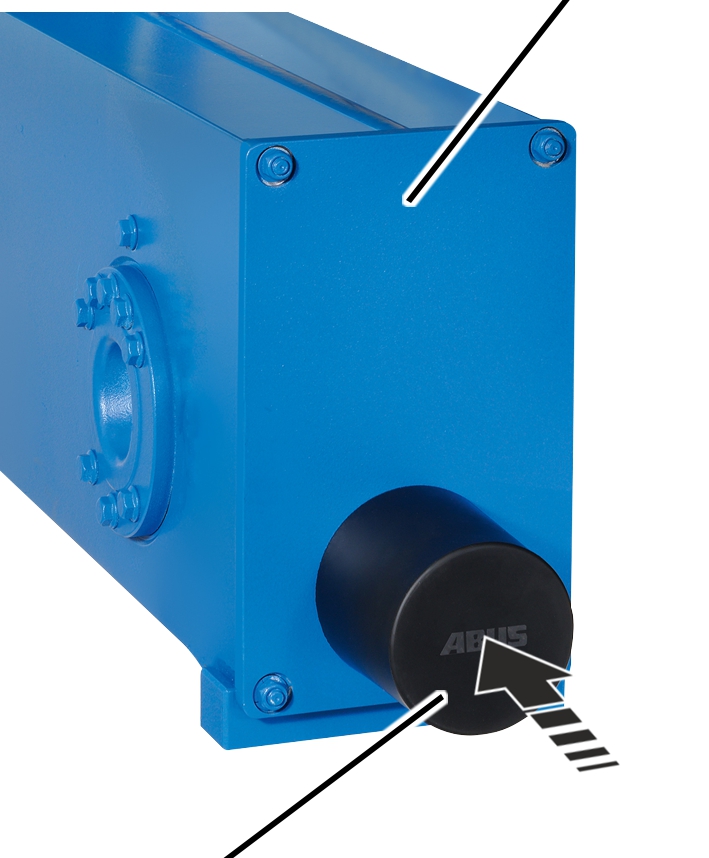
- Wkręcić zderzaki bezpieczeństwa w płyty zderzakowe. Ok.30 Nm.
Zderzak bezpieczeństwa musi mieć kontakt z płytą zderzakową bez żadnej szczeliny między nimi, ponieważ w przeciwnym razie uderzenie będzie amortyzowane przez śrubę a nie przez sam zderzak bezpieczeństwa.
Wymiana wyłącznika z dźwignią krzyżową
W razie uszkodzenia wyłącznik z dźwignią krzyżową należy wymienić. Złącze wtykowe umożliwia wymianę bez wykonywania oprzewodowania.
Złączka
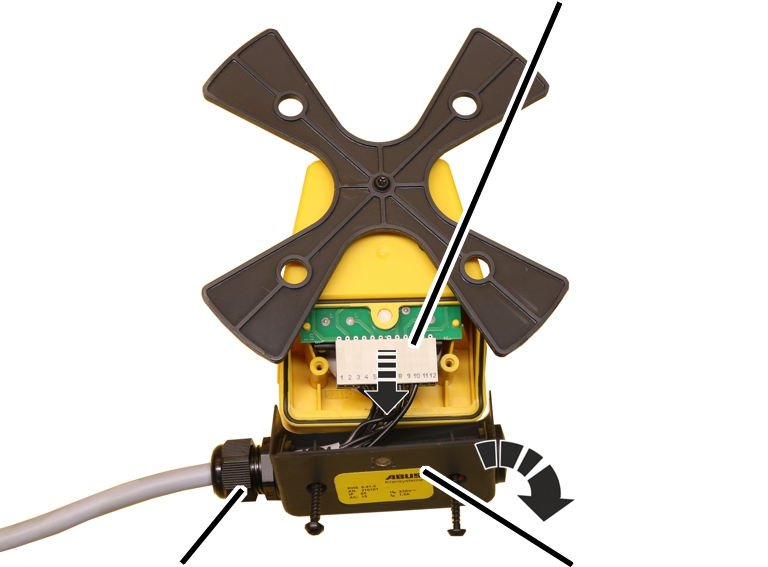
- Wykręcić śruby (2x) z osłony.
- Zdjąć osłonę.
- Ściągnąć złączkę przewodu przyłączeniowego z płyty.
Nie trzeba odkręcać złączki kablowej gwintowanej na osłonie. Istniejącą osłonę z zamontowanym przewodem przyłączeniowym można zamontować do nowego wyłącznika z dźwignią krzyżową.
- Założyć złączkę do nowego wyłącznika z dźwignią krzyżową.
- Zamknąć osłonę.
- Przykręcić śruby (2x). 3 Nm
Schemat ideowy wyłącznika z dźwignią krzyżową
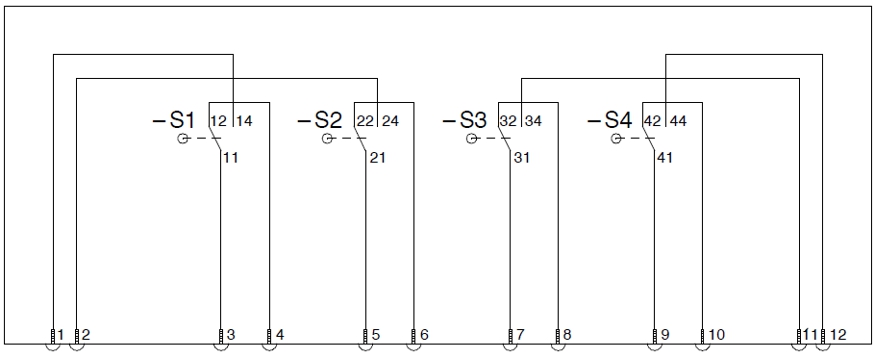
- Numeracja styków na schemacie ideowym zaczyna się od numeru 1 z lewej strony.
- Oznaczenia mikroprzełączników zaczynają się w pozycji montażowej z lewej strony od S1.
Pozycja strzałki |
Pozycja przełącznika |
S1 zwarty |
S1 rozwarty |
S2 zwarty |
S2 rozwarty |
S3 zwarty |
S3 rozwarty |
S4 zwarty |
S4 rozwarty |
|---|---|---|---|---|---|---|---|---|---|
0 |
0° |
3,4 |
5,6 |
7,8 |
9,10 |
||||
1 |
90° |
3,4 |
5,6 |
7,11 |
9,10 |
||||
2 |
180° |
3,4 |
5,6 |
7,11 |
9,12 |
||||
3 |
270° |
3,1 |
5,6 |
7,8 |
9,12 |
||||
4 |
360° |
3,1 |
5,2 |
7,8 |
9,10 |
||||
5 |
450° |
3,4 |
5,2 |
7,8 |
9,10 |
||||
0 |
540° |
3,4 |
5,6 |
7,8 |
9,10 |
Smary
Wskazówka
Smarów syntetycznych nie wolno mieszać ze smarami mineralnymi!
Bęben linowy w obszarze brzegowym
Smarowanie lokalnie smarem „Molykote PG-75“, nr katalogowy ABUS 5168.
Smarowanie fabryczne smarem „Molykote PG-75“, nr katalogowy ABUS 411.
Smarowanie liny w trakcie:
- wymiany liny
- wymiany prowadnicy liny
- Kontroli okresowej
- remontu generalnego
Szczegóły patrz „Czyszczenie i smarowanie bębna linowego“.
Lina i bęben linowy centryczne
Smarowanie lokalnie smarem „Chainlife S“, nr katalogowy ABUS 2717.
Smarowanie fabryczne smarem „Chainlife S“ nr katalogowy ABUS 2718.
Alternatywy:
- Castrol „Viscogen KL 23“
- Klüber „Grafloscon CA 901 Ultra Spray“
- Optimol „KL 23“
- Shell „Malleus GL 95“
Smarowanie liny w trakcie:
- wymiany liny
- Kontroli okresowej
- remontu generalnego
Szczegóły patrz „Czyszczenie i smarowanie bębna linowego“.
Zabierak na prowadnicy liny
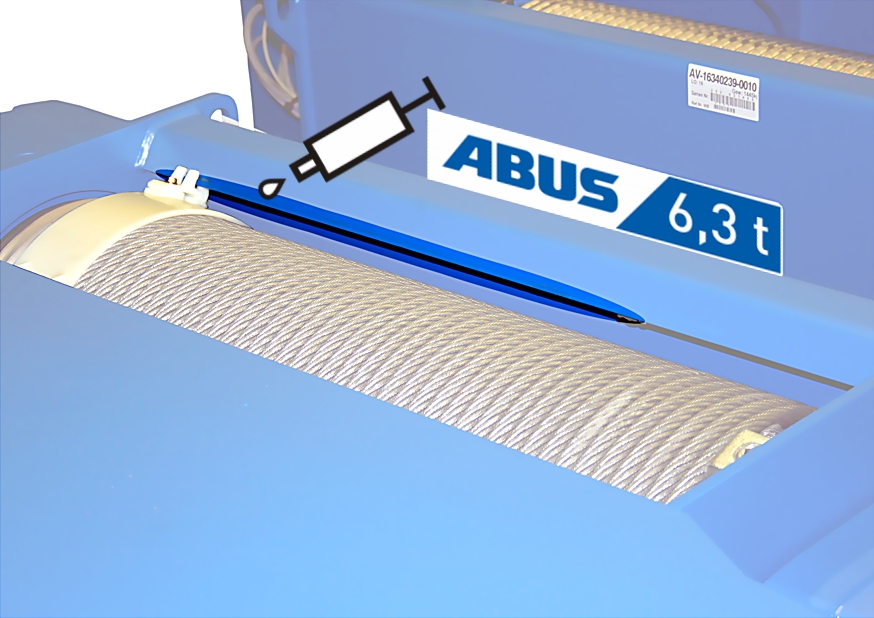
Smarowanie lokalnie smarem „Molykote PG-75“, nr katalogowy ABUS 5168.
Smarowanie fabryczne smarem „Molykote PG-75“, nr katalogowy ABUS 411.
Smarowanie zabieraka w trakcie:
- wymiany liny
- wymiany prowadnicy liny
- Kontroli okresowej
- remontu generalnego
Szczegóły patrz „Wymiana liny“.
Trawersa haka przy zbloczu dolnym
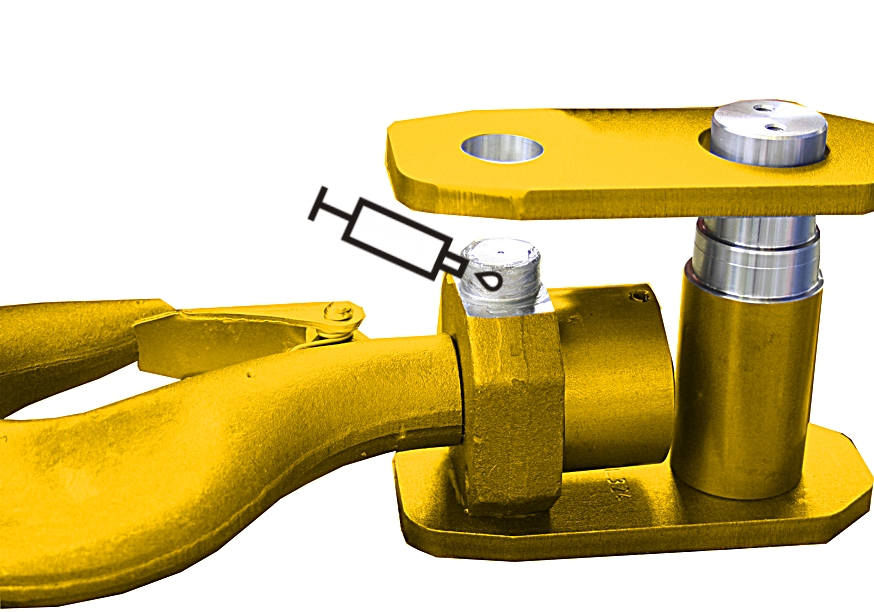
Smarowanie lokalne "pastą wysokotemperaturową PBC 1574" numer katalogowy ABUS 6758.
Smarowanie fabryczne smarem uniwersalnym „High-Lub LT1 EP“ numer katalogowy ABUS 317880.
Smarowanie trawersy haka w trakcie:
- Montaż i demontaż
- remontu generalnego
Łożysko osiowe kulkowe zwykłe na haku ładunkowym
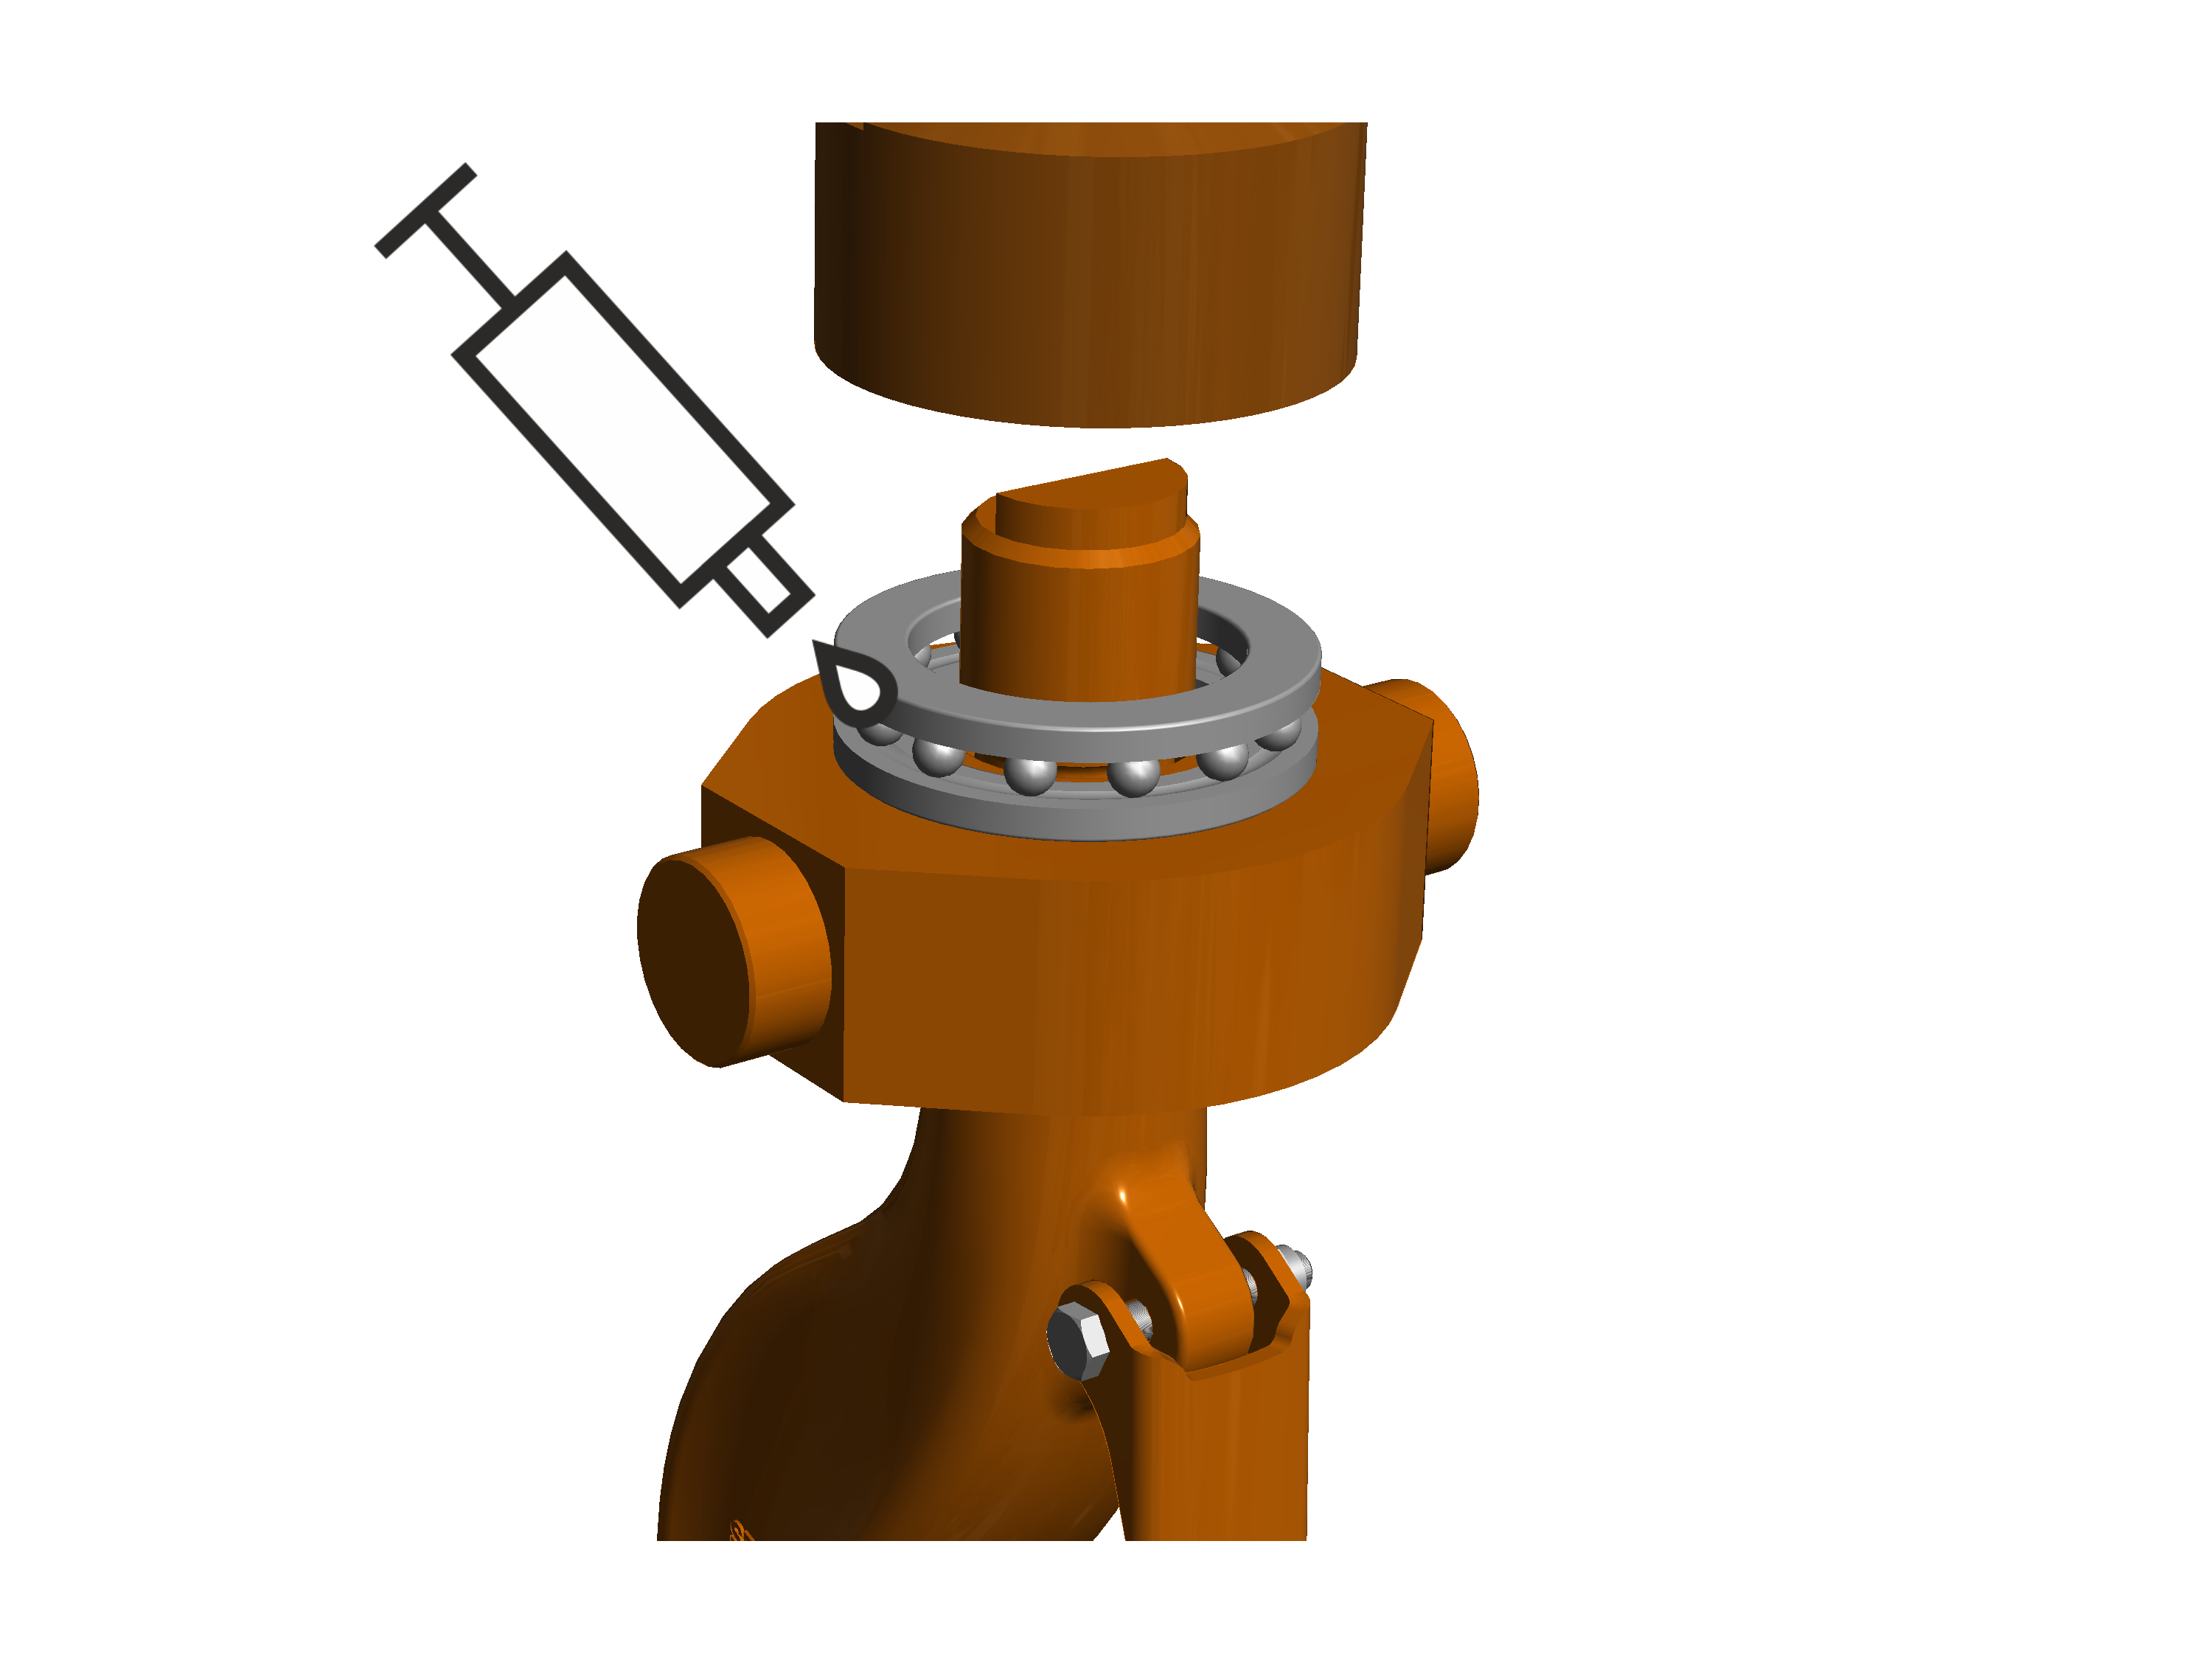
Smarowanie fabryczne smarem uniwersalnym „High-Lub LT1 EP“ numer katalogowy 317880.
Ilość: nałożyć smar kryjącą warstwą za pomocą pędzla.
- Nasmarować łożysko osiowe kulkowe zwykłe:
- Przy demontażu i montażu haka ładunkowego.
- Przy remoncie generalnym.
Sworzeń mierniczy w ramie wózka
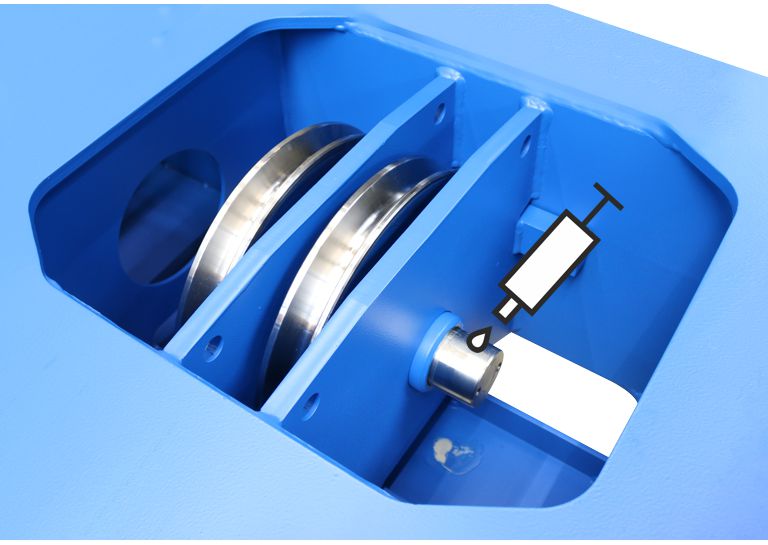
Smarowanie lokalne "pastą wysokotemperaturową PBC 1574" numer katalogowy ABUS 6758.
Smarowanie fabryczne smarem uniwersalnym „High-Lub LT1 EP“ numer katalogowy 317880.
Smarować trzpień mierniczy przy:
- montażu lub demontażu krążków zwrotnych.
Szczegóły patrz „Wymiana krążków zwrotnych“.
Sworzeń w krążku zwrotnym
Smarowanie lokalne "pastą wysokotemperaturową PBC 1574" numer katalogowy ABUS 6758.
Smarowanie fabryczne smarem uniwersalnym „High-Lub LT1 EP“ numer katalogowy ABUS 317880.
Smarowanie sworznia w trakcie:
- montażu lub demontażu krążka zwrotnego
- remontu generalnego
Szczegóły patrz „Wymiana krążków zwrotnych“.
Sworzeń przegubowy
Smarowanie lokalne "pastą wysokotemperaturową PBC 1574" numer katalogowy ABUS 6758.
Smarowanie fabryczne smarem uniwersalnym „High-Lub LT1 EP“ numer katalogowy ABUS 317880.
Nasmarować sworzeń przegubowy przy:
- Montażu lub demontażu czołownicy
Smarowanie lokalne "pastą wysokotemperaturową PBC 1574" numer katalogowy ABUS 6758.
Smarowanie fabryczne smarem uniwersalnym „High-Lub LT1 EP“ numer katalogowy ABUS 317880.
Nasmarować sworzeń przegubowy przy:
- Montażu lub demontażu czołownicy
Prowadnica liny
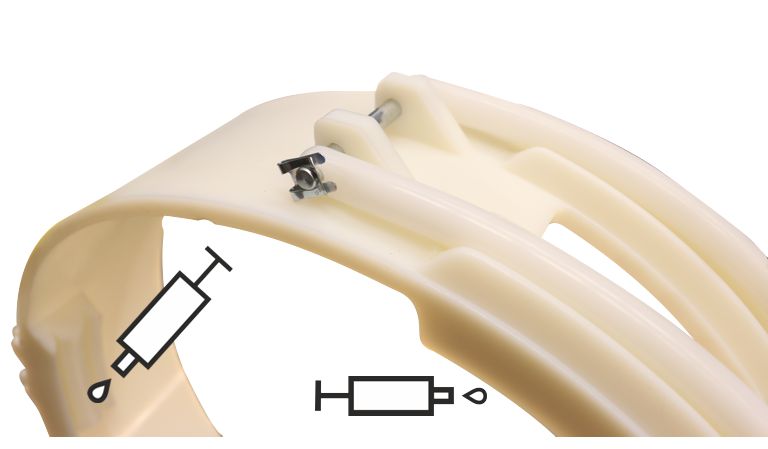
Smarowanie lokalnie smarem „Molykote PG-75“, nr katalogowy ABUS 5168.
Smarowanie fabryczne smarem „Molykote PG-75“, nr katalogowy ABUS 411.
Smarowanie prowadnicy liny w trakcie:
- wymiany liny
- wymiany prowadnicy liny
- kontroli okresowej, nie rzadziej niż raz w roku
- remontu generalnego
Szczegóły patrz „Przygotowanie pierścienia układacza liny“.
Przegląd momentów obrotowych dokręcania
Zacisk końcowy
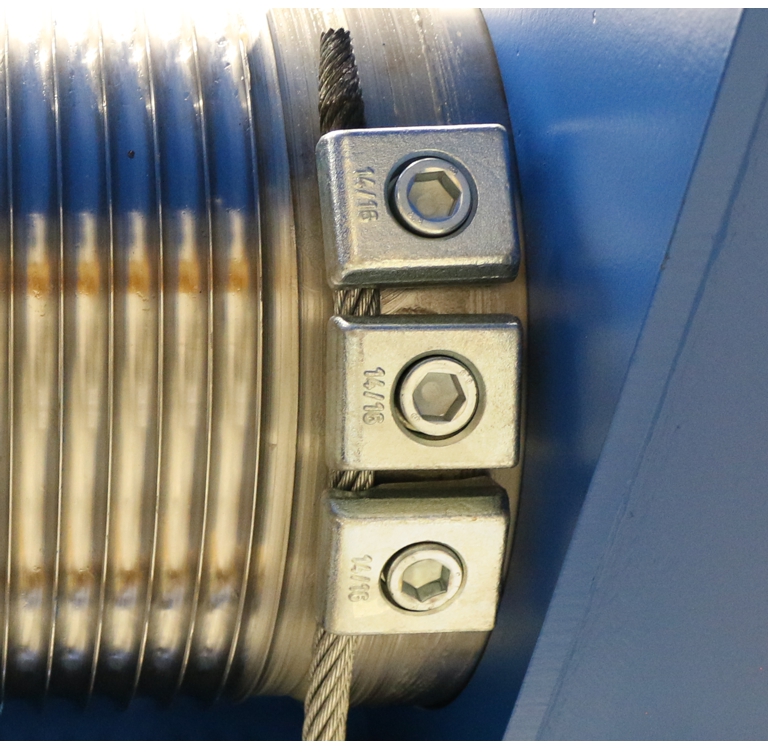
Typowielkość |
Śruba z łbem walcowym |
Średnica liny |
Moment obrotowy dokręcania |
|---|---|---|---|
GM 5000 |
M16x35 |
14 mm |
210 Nm |
GM 6000 |
M16x35 |
16,2 mm |
210 Nm |
GM 7000 |
M16x35 |
14 mm |
210 Nm |
GM 7000 |
M20x40 |
20,2 mm |
425 Nm |
Napęd jazdy AZP
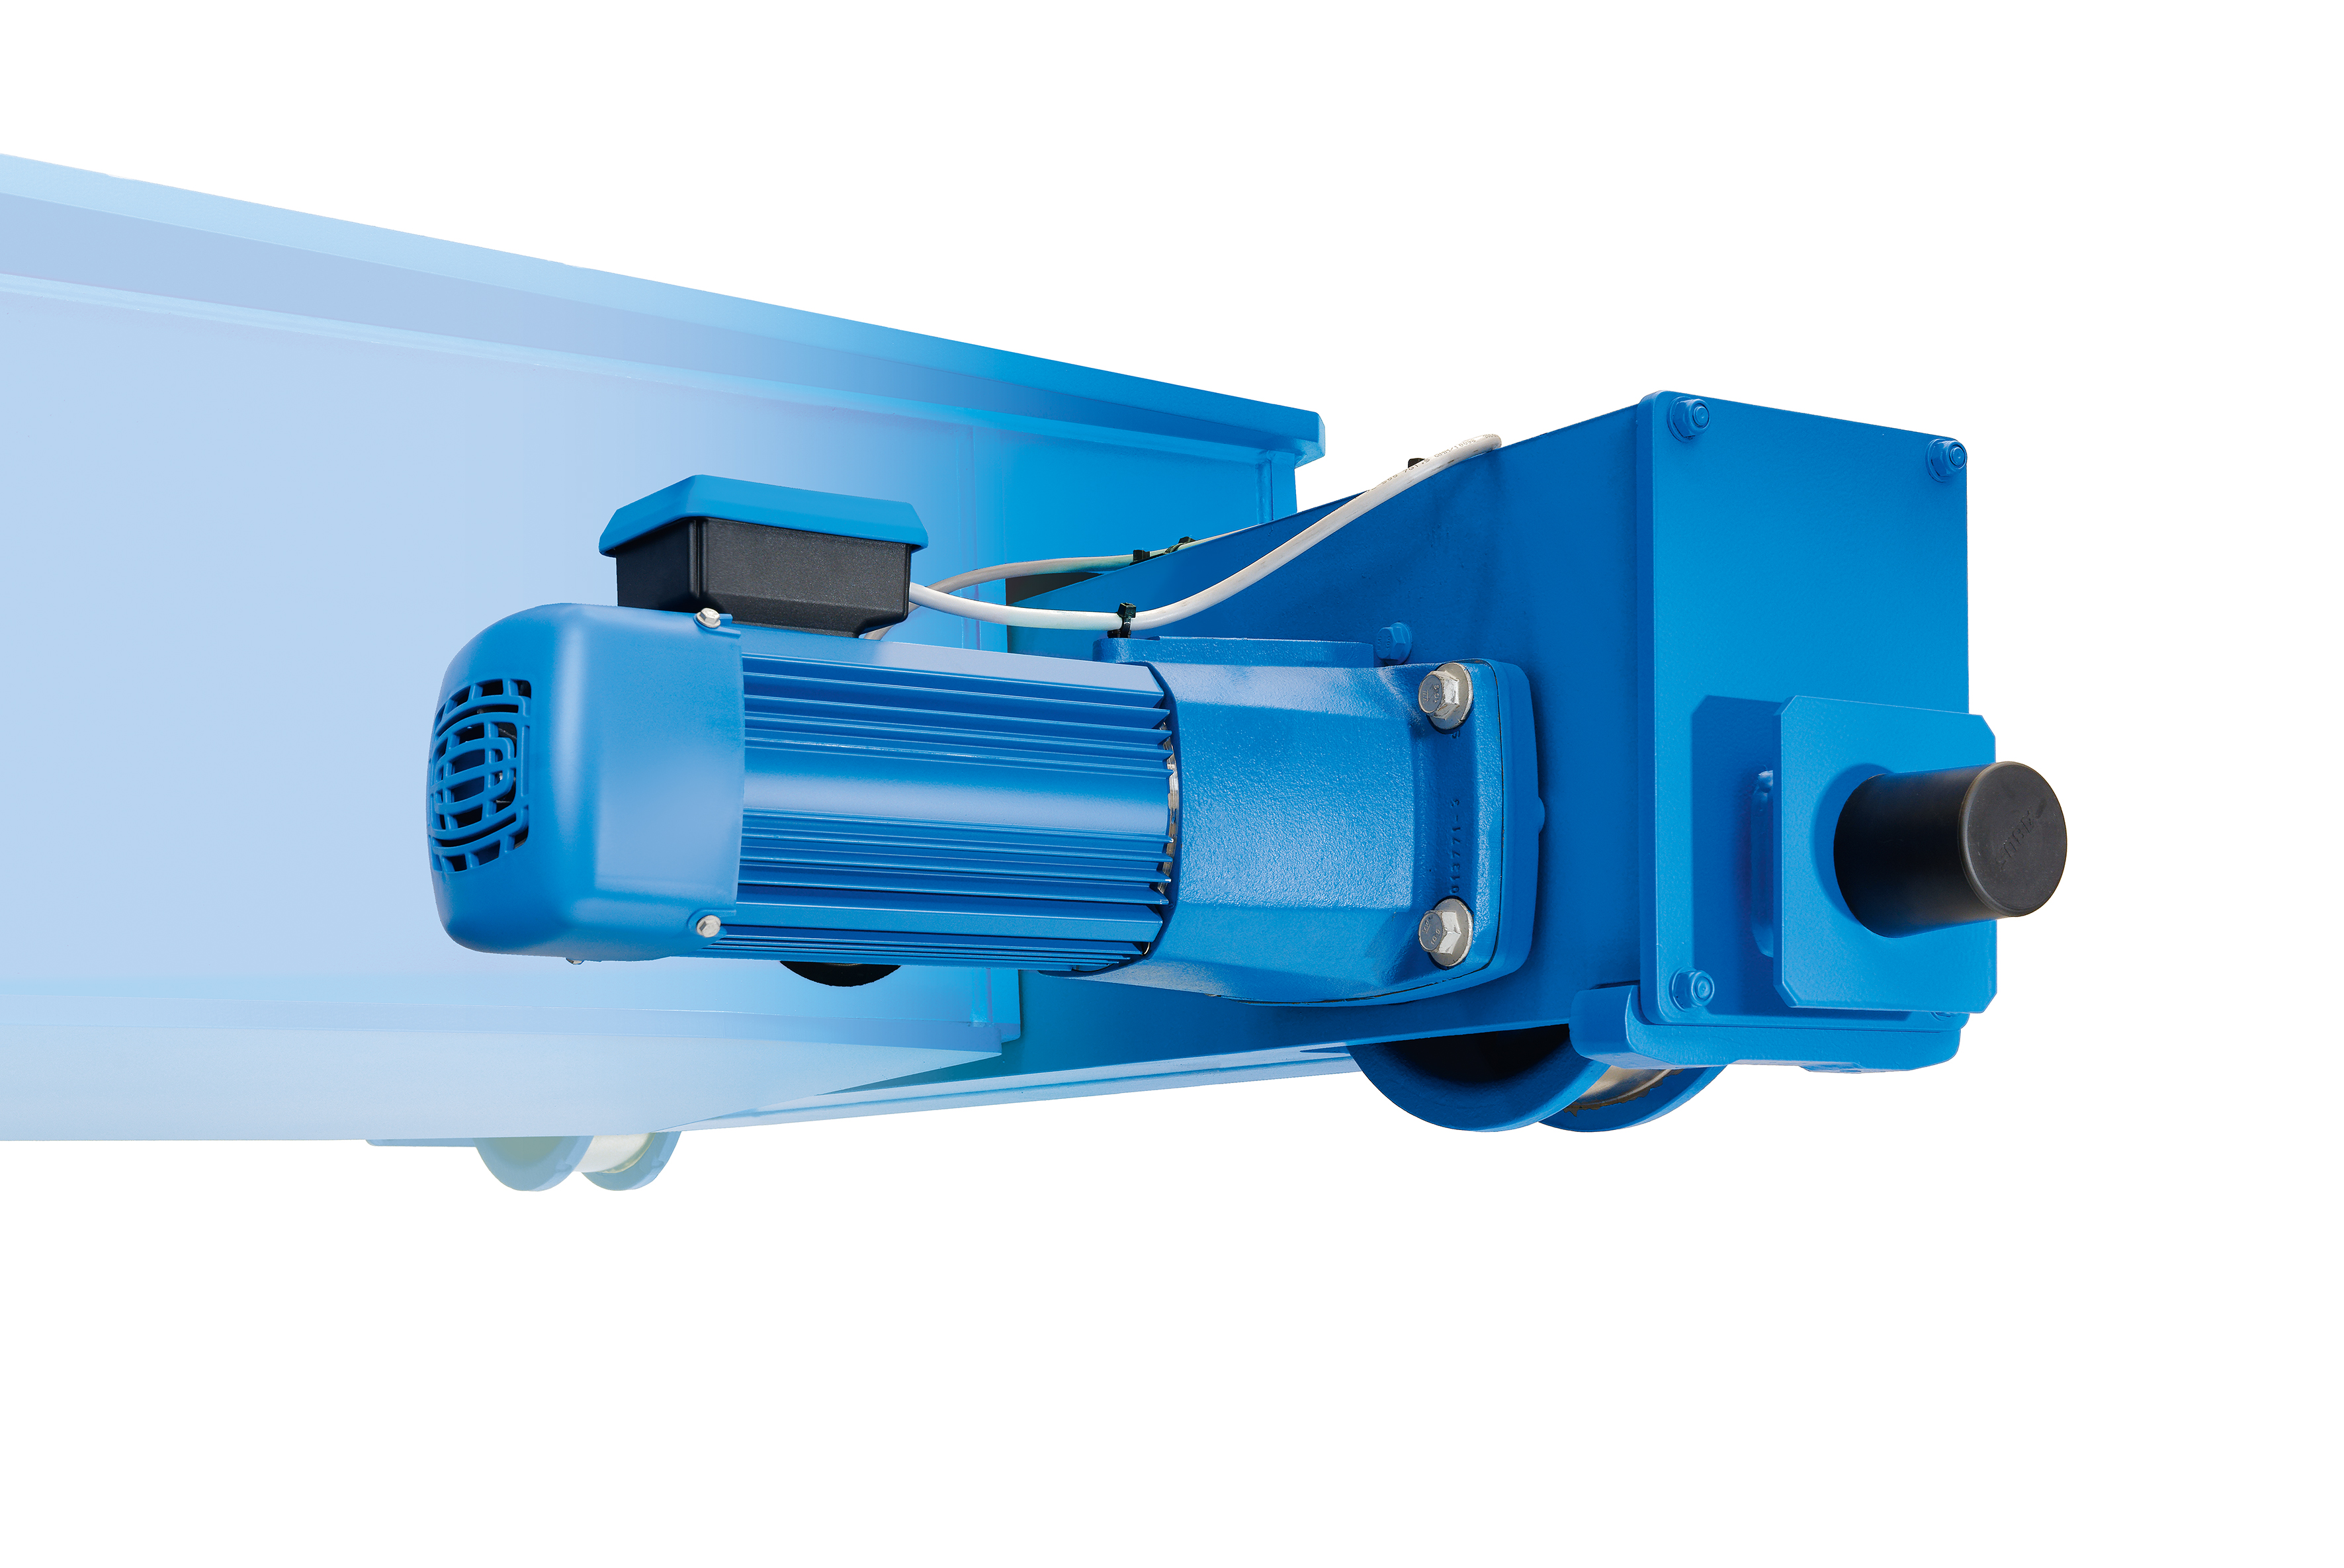
Typowielkość |
Typ, wielkość i długość |
Ilość |
Moment obrotowy dokręcania |
|---|---|---|---|
200 |
Śruba żebrowana M12x30 |
4x |
115 Nm |
280 |
Śruba żebrowana M16x40 |
4x |
300 Nm |
Napęd jazdy AZF
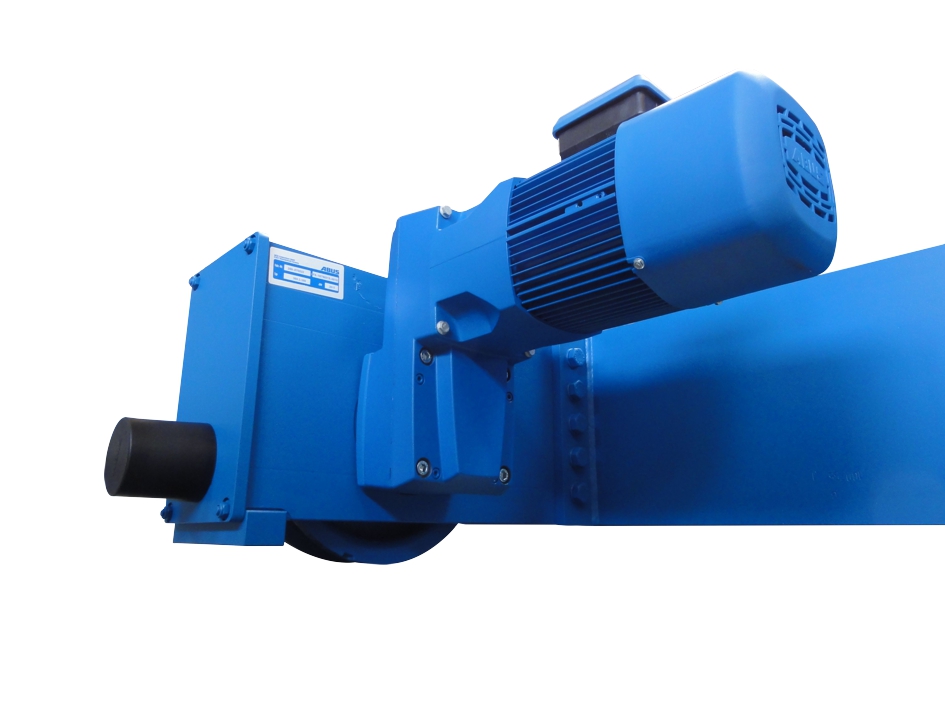
Typowielkość |
Typ, wielkość i długość |
Ilość |
Moment obrotowy dokręcania |
|---|---|---|---|
AZF 350 |
Śruba z łbem walcowym M12x100 |
4x |
85 Nm |
AZF 420 |
Śruba z łbem walcowym M12x100 |
4x |
85 Nm |
AZF V420 |
Śruba z łbem walcowym M16x140 |
4x |
210 Nm |
AZF V500 |
Śruba z łbem walcowym M16x140 |
4x |
210 Nm |
Zabierak
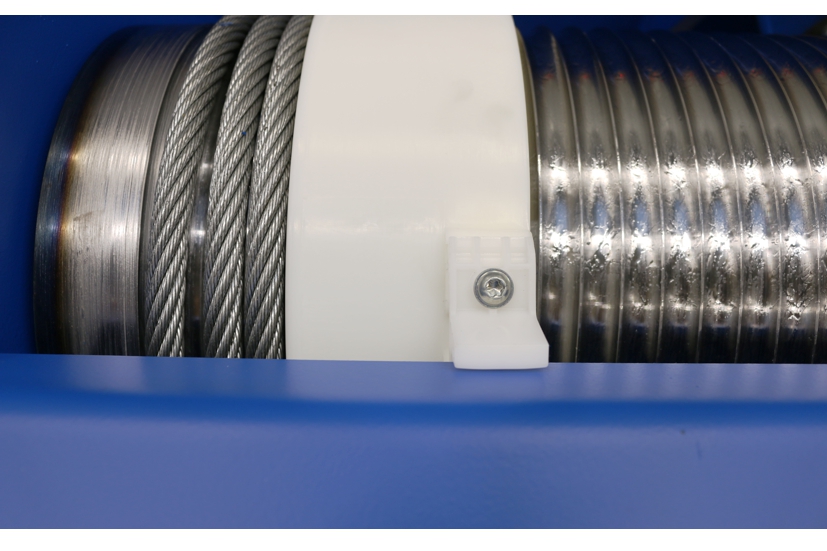
Typowielkość |
Śruba |
Ilość |
Moment obrotowy dokręcania |
|---|---|---|---|
GM 5000 |
Śruba samogwintująca bezwiórowo M6x16 |
1x |
5 Nm |
GM 6000 |
Śruba samogwintująca bezwiórowo M6x16 |
1x |
5 Nm |
GM7000 |
Śruba samogwintująca bezwiórowo M6x16 |
1x |
5 Nm |
Stabilizator
Dotyczy tylko napędu mechanizmu podnoszenia GM 5000 i GM 6000
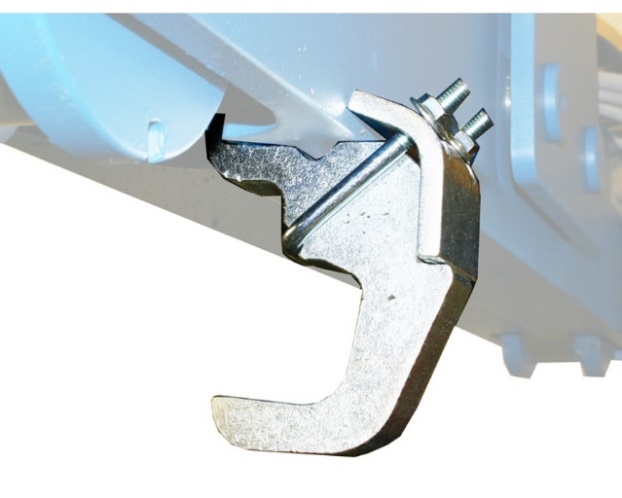
- Nakrętka żebrowana M8
- 2 szt. na stabilizator
- 25 Nm
Dotyczy tylko wciągnika linowego z napędem mechanizmu podnoszenia GM 7000 z olinowaniem 10/2 i 12/2
- Śruby żebrowane M16x60
- 3 szt. na stabilizator
- 250 Nm
Serwis ABUS
Tylko w Niemczech
- Jeżeli są znane, mieć przygotowany numer produktu, numer seryjny i numer klienta.
- Zatelefonować do centrali serwisowej ABUS:
- Telefon: 02261-37-237
- Poza normalnymi godzinami pracy proszę zostawić wiadomość na automatycznej sekretarce.
- Serwis ABUS w krótkim czasie oddzwoni.
- W razie potrzeby przesłać opis problemu telefaksem lub e-mailem:
- Telefaks: 02261-37-265
- E-mail: service@abus-kransysteme.de
Tylko poza Niemcami
- Skontaktować się z filią ABUS lub lokalnym partnerem serwisującym suwnice.
Informacje o danych i partnerach kontaktowych oraz o ich dostępności można uzyskać w filii ABUS lub u lokalnego partnera serwisującego suwnice.